
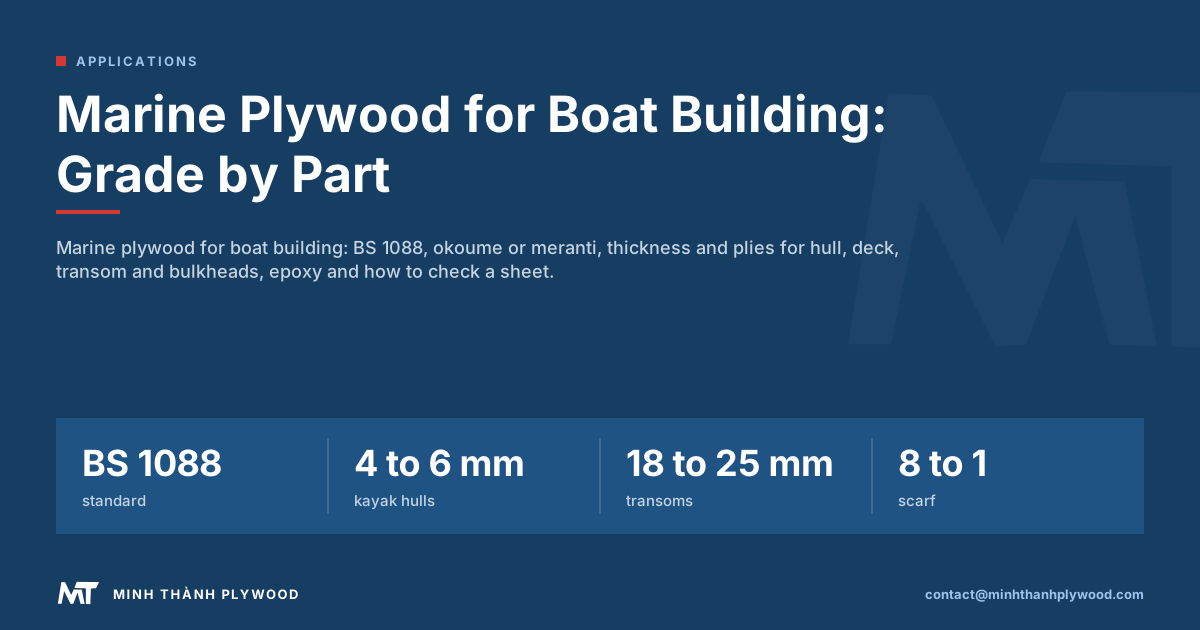
ボート用合板は、BS 1088または同等の船舶用規格に適合し、耐久性のある表板・心板単板、隙間のない心板、煮沸に耐える接着を備えたものを選びます。日本の輸入商社や木材・合板問屋が京浜港・阪神港経由で調達する場合も、船の設計図に沿って規格と仕様を選びます。小型艇やステッチ&グルー工法の船体には軽いオクメ、より重く硬く耐久性の高いメランティは荷重や摩耗を受ける部分に向きます。厚さと層数は船の設計図に従って部位ごとに決めます。ベトナムの家具用合板メーカー Minh Thanh Plywood が、合板の選び方と確認方法を解説します。
ボート製作に使うマリン合板の選び方
マリン合板は、BS 1088または同等の船舶用規格に適合し、船の設計図で指定された樹種、厚さ、層数のものを選びます。BS 1088は英国のマリン合板規格で、世界各地の設計者や販売店が基準として使っています。耐久性のある単板、隙間のない心板、煮沸に耐える接着を定めています。
選定では、次の3点を確認します。
- 規格。 ほとんどのボート製作ではBS 1088、オーストラリアとニュージーランドではAS/NZS 2272、北米ではAPA Marineグレードが使われます。一部の商用船では、ロイド船級協会の承認も加わります。
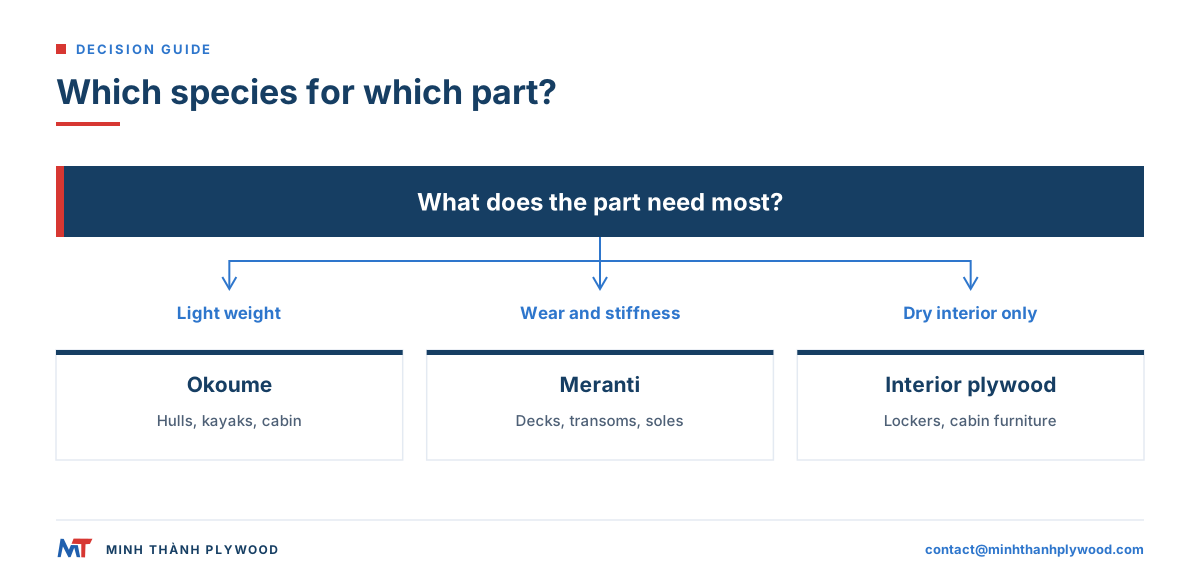
- 樹種。 軽量な船体にはオクメ、荷重や摩耗を受ける部分にはメランティを選びます。
- 厚さと層数。 設計者が部位ごとに指定します。
長く使う船では、合板だけで性能は決まりません。耐水性の接着層でも木材自体の腐朽は防げないため、エポキシ樹脂の塗布とガラス繊維クロスの積層で水の侵入を防ぎます。
マリン合板の等級を決めるもの
マリン合板かどうかは、表面の樹種ではなく構造で決まります。単板、心板、接着層が船舶用規格を満たした合板がマリングレードです。
BS 1088の主な要件は次のとおりです。
- 接着。 通常はフェノール樹脂系で、耐候性と耐煮沸性を備え、煮沸耐性試験に合格する接着剤を使います。
- 心板。 心板単板の間に隙間や重なりがなく、パネル内部に水の通り道ができないこと。
- 単板。 十分な耐久性を持つ、指定された広葉樹の表板・心板単板を使用し、節、割れ、補修跡の許容範囲が定められていること。
- 構成。 各層の木目を交互に配置した対称構成で、単板の厚さにも上限があること。
- 表示。 各合板に規格、製造者、樹種を刻印すること。
2018年版のBS 1088は、旧来の2部構成の規格(BS 1088-1および-2:2003)に置き換わりました。規格に適合し、ロイド船級協会の監査を通ったパネルは、同協会の承認も表示できます。
外装用合板も防水性接着剤を使いますが、心板の隙間や等級の低い内層単板が認められています。船体内部に水がたまり、腐朽が始まるのは、こうした空隙です。
オクメ、メランティなどの樹種を比較
オクメはマリン合板の中で最も軽く、曲げやすい樹種です。メランティはより重く、硬く、耐久性に優れています。樹種は規格に次いで重要な選択肢で、船の重量制限と各部位の摩耗に合わせて選びます。
| 樹種 | 重さ | 曲げやすさ | 耐久性 | 硬さ | 主な用途 |
|---|---|---|---|---|---|
| オクメ(ガブーン) | 最も軽い | 非常に良い | 中程度、全面にエポキシ樹脂が必要 | 表面が柔らかく、へこみやすい | ステッチ&グルー工法の船体、カヤック、ディンギー、キャビン部材 |
| メランティ(レッド) | 中~重 | 良い | 良い | 表面が硬い | 甲板、トランサム、隔壁、大型船体 |
| カヤ、サペリ | 中~重 | まずまず | 良い | 硬い | 露出木部、内装、甲板 |
| ダグラスファー(APA Marine) | 中程度 | まずまず | 中程度 | 表面に割れが出る | 作業船、北米の重量のある船体 |
| バーチ(外装用WBP) | 重い | まずまず | 低い。封止しない場合 | 硬い | 内装家具。船体には不向き |
小型艇の製作では、オクメのBS 1088合板が最もよく使われます。同じ厚さならメランティより明らかに軽く、エポキシ樹脂との相性がよく、割れずに船体の曲線に沿って曲がります。表面が柔らかくへこみやすいため、船底や甲板にはガラス繊維クロスを積層します。
メランティは衝撃や人の往来に強く、設計図で甲板、コックピットの床面、トランサムに指定されることがよくあります。オクメを船側やキャビンに、メランティを船底やトランサムに使い分けることもできます。
船体各部に使うマリン合板の厚さと層数
厚さと層数は、各部位の役割に合わせて決めます。次の表は小型・中型艇でよく使われる範囲ですが、最終的には船の設計図に従います。
| 部位 | 一般的な厚さ | 標準的な層数 | 樹種 | 備考 |
|---|---|---|---|---|
| カヤック・カヌーの船体 | 4~6 mm | 3~5 | オクメ | ステッチ&グルー工法、両面にガラス繊維クロスを積層 |
| ディンギー・スキフの船体 | 6~12 mm | 5~7 | オクメまたはメランティ | 船底にガラス繊維クロスを積層 |
| 大型船体の外板 | 12~18 mm | 7~11 | メランティまたはオクメ | 2層にすることが多い |
| 甲板・キャビン屋根 | 9~12 mm | 5~7 | メランティまたはオクメ | 摩耗対策にガラス繊維クロスを積層 |
| トランサム(船外機用) | 合計18~25 mm | 積層 | メランティ | 合板2枚をエポキシ樹脂で貼り合わせる |
| 隔壁・フレーム | 9~18 mm | 5~11 | オクメまたはメランティ | フィレットとテープで船体に接合 |
| コックピット床・床板 | 12~18 mm | 7~11 | メランティ | 滑り止め仕上げ |
| 座席、ロッカー、内装 | 6~12 mm | 3~7 | オクメ | 端面を塗装で保護 |
同じ厚さなら、層数が多い合板ほど単板が薄く、縦横両方向の強度が均一になります。6 mmの5層合板は、6 mmの3層合板より木目を横切る方向の剛性が高く、割れにくい構造です。
ボートの床と甲板に使う合板では、床、コックピット床面、トランサムについて詳しく解説しています。
マリン合板の端面・接着・心板の隙間を確認する方法
マリン合板は端面、表示、接着状態を確認します。船に組み込む前に、次の4項目を見れば、品質の低い合板の多くを見分けられます。
- 端面。 懐中電灯を当てて4辺すべてを見ます。内層の単板が連続し、隙間、重なり、充填材がないことを確認します。
- 層数と対称性。 層数を数え、中心の単板を挟んだ両側の厚さが同じで、構成が対称かを確認します。
- 表示。 梱包の一番上の合板だけでなく、各合板に規格、製造者、樹種が記載されている必要があります。
- 煮沸試験。 幅25 mmの端材を煮沸して冷まし、のみで単板を割り離せるか試します。マリン合板の接着では、接着剤ではなく木材が裂けます。公表されている試験では、煮沸時間が定められています。航空機用仕様MIL-P-6070では、熱湯に3時間浸した後に合板のせん断試験を行います(Epoxyworks)。BS 1088の接着承認に使う煮沸サイクルは、合計72時間です。工場での簡易確認として3時間煮沸し、接着が保たれ、割ると木材が裂けるなら、良好な接着と判断できます。
他規格における表面補修と層数。 マリン用ダグラスファーの米国規格PS 1では、4 x 8 ft合板のA面に認められる補修跡は最大9か所です。6 mm未満の合板の多くは3層で、1/4 in以上では5層以上です(Epoxyworks)。購入前に合板の補修箇所を数え、片面で9か所を超える場合は、等級が低い可能性を示す目安とします。
コインで表面を軽くたたく方法もあります。合板全体をたたき、鈍い音がする場所があれば、空隙や接着の弱い部分が疑われます。
ここで紹介した確認項目は、合板工場が自社製品を調べるときにも使います。家具用合板の製造ラインでは、プレス前に心板単板を縦横につなぎ、心板の間に隙間ができないようにします。パネルは2回プレスし、先に心板を圧締し、その後に表板と裏板を圧締します。マリン規格が隙間のない心板を求める理由は異なりますが、水の侵入を防ぐ点は同じです。
エポキシ樹脂によるマリン合板の塗装とガラス繊維クロスの積層
合板製の船を長持ちさせるには、エポキシ樹脂が重要です。木材を水から守り、接合部を接着し、ガラス繊維クロスと組み合わせて船体を摩耗から保護します。
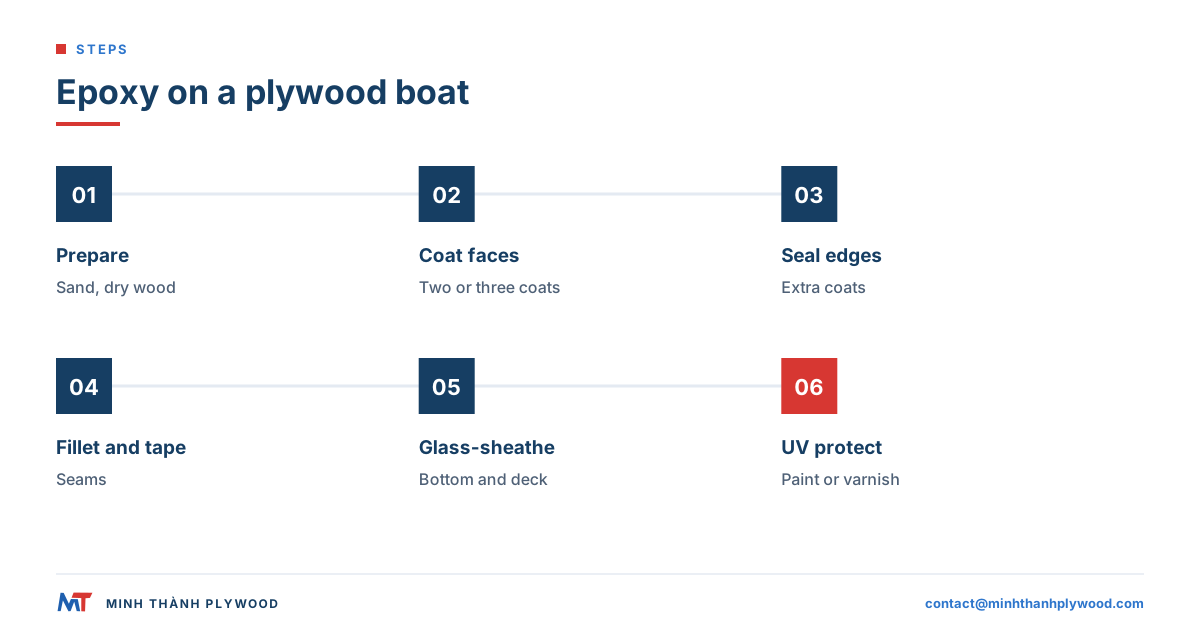
一般的な施工手順は次のとおりです。
- 下地処理。 表面を軽く研磨して粉じんを取り除き、乾燥した木材に施工します。多くのエポキシ樹脂メーカーは、木材の含水率を約12%未満にするよう求めています。
- 全面を塗る。 内側と外側のすべての面に、ローラーで2~3回塗ります。
- 端面を封止する。 端面は最も水を吸いやすいため、塗り重ねます。ねじ穴は実際より大きく開け、エポキシ樹脂を充填してから、適正な大きさに開け直します。
- フィレットとテープで接合する。 ステッチ&グルー工法の船では、増粘したエポキシ樹脂でフィレットを作り、ガラス繊維テープで継ぎ目を補強します。
- ガラス繊維クロスを積層する。 船体底部、甲板など摩耗する部分に、エポキシ樹脂を使ってクロスを貼ります。
- 紫外線から守る。 エポキシ樹脂は日光で劣化するため、上から紫外線防止効果のある塗料またはニスを塗ります。
オクメは最初の塗膜をよく吸収し、接着性にも優れています。メランティなど密度の高い樹種は、よく研磨して接着面を整えます。ポリエステル樹脂はエポキシ樹脂より木材への接着性が低いため、木造船には適しません。
木造船の工法別に選ぶ合板
工法によって、合板に必要な特性が変わります。合板で木造船を作る方法は、主に3つです。
ステッチ&グルー工法。 合板を切り出し、端部を針金や結束材でつなぎ、エポキシ樹脂のフィレットとガラス繊維テープで接合します。薄く、軽く、曲げやすい合板が必要で、4~9 mmのオクメBS 1088が使われます。初めて船を作る人に最もよく選ばれる工法です。
フレーム工法。 合板を製材したフレーム、チャイン、ストリンガーに固定し、接着します。合板には締結具を保持し、フレーム間の荷重を支える強度が必要です。そのため、9~18 mmのメランティまたはオクメがよく使われます。
冷間成形。 薄い単板または厚さ3~4 mmの合板片を、エポキシ樹脂で型の上に何層も貼り合わせます。軽くて丈夫な曲面の船体に仕上がります。
初めて木造船を作る場合は、平底のプラムディンギー、小型スキフ、ステッチ&グルー工法のカヤックがよく選ばれる題材です。必要な合板は2~6枚で、接合部はシンプル、基本的な工具で製作できます。原寸型紙付きで、使用する合板の規格が明記された設計図を選んでください。
ボート用のマリン合板と外装用合板の違い
マリン合板と外装用合板はどちらも耐水性の接着剤を使いますが、マリン合板には隙間のない心板、より高品質な単板、厳格な構成要件が加わります。水が侵入した後の耐久性を左右するのは、この違いです。
| 項目 | マリン合板(BS 1088) | 外装用/WBP合板 |
|---|---|---|
| 接着剤 | フェノール樹脂系、耐煮沸性 | フェノール樹脂系またはメラミン強化、耐水性 |
| 心板の隙間 | 認められない | 範囲内で認められる |
| 単板の樹種 | 指定された耐久性のある広葉樹 | 複数の樹種 |
| 内層単板の等級 | 高い | 低い |
| 表示 | 各合板に刻印 | 製品によって異なる |
| 合板1枚あたりの重さ | 軽量(オクメ)~中程度 | 心板によって異なる |
| 価格 | 最も高い | 低い |
| ボートでの用途 | 船体、甲板、トランサム、隔壁 | 一時使用または乾燥した内装部位 |
船体に外装用合板を使うと、心板の隙間に水がたまり、エポキシ樹脂では届かない内部から腐朽が進みます。詳しくはマリン合板と一般合板の違いをご覧ください。
最適なマリン合板メーカーとは?仕入先に確認する項目
ボート製作用に最適なマリン合板は、ブランド名だけでなく、規格と製造所を追跡できる合板です。アイルランド、ニュージーランド、カナダ、南アフリカ、サウジアラビア、インドネシア、シンガポールの買い手も同じ質問をします。答えはどの国でも変わらず、根拠となる記録を確認することです。
仕入先には次の書類や情報を求めます。
- 各合板に表示された規格。 設計図の指定に合わせ、BS 1088、AS/NZS 2272、APA Marineのいずれか。
- 製造所名とロット。 不具合があった場合に追跡できるようにします。
- 最近の接着試験報告書。 第三者試験機関による耐煮沸性試験の結果を確認します。
- ロイド船級協会の承認。 測量士または船級規則が求める場合に限ります。
- 樹種の明細。 「マリン合板」と表示された合板が、オクメ表板と混合樹種の心板でないか確認するため、表板と心板の樹種を分けて記載してもらいます。
- 出荷時の含水率と保管条件。 合板が平置きされ、乾燥した状態で覆われていることを確認します。
良い販売店なら、購入前に梱包を開け、複数枚の端面を見せてくれます。
シンガポールではどこでマリン合板を買い、価格はいくらですか?
シンガポールのボート製作者やDIY製作者は、金物チェーン店や木材販売店で1.22 x 2.44 m(4 x 8 ft)のマリン合板を購入し、1枚単位で支払います。Horme HardwareはWoodlands、Tampines、Lower Delta Roadの各店舗で4 x 8 ftのマリン合板を扱い、会員にはS$120を超える購入で無料配送を提供しています(Horme, 2026)。シンガポールのオンライン販売業者は、厚さ18 mm、高等級のマリン合板を244 x 122 cm、S$252で販売しています(Plywood Online, 2026)。価格は為替レートやオクメ原木の市場によって変わるため、掲載時点の参考価格として扱ってください。
造船所や販売店にとっては、小売価格S$252を、輸入原価に利益を加えた価格が下回れるかが目安になります。シンガポール国内外を問わず、仕入先には表示された規格、樹種、製造所を確認してください。金物店の棚札に「マリン合板」と書かれていても、規格までは分かりません。
どのメーカーが何を使うか。 キットメーカーのChesapeake Light Craftなどは、BS 1088に加えて、BS 6566適合のオクメ合板も用途を限定して使い、フランスの製材所Joubertから仕入れています。Joubertは同社の主要なオクメ供給元だとWoodenBoatが説明しています(WoodenBoat, 消費者向けガイド)。同ガイドによると、BS 1088は任意規格で、「BS 1088を取り締まる機関はない」ため、表示だけでなく端面と接着を買い手が確認することが重要です。
マリン合板のサイズとスカーフ継ぎ
マリン合板の主なサイズは1220 × 2440 mm(4 × 8 ft)と1250 × 2500 mmで、製造所によってはさらに長い合板もあります。船が合板1枚より長い場合は、板材を端から端へ接合します。
合板の接合方法は主に3つです。
- スカーフ継ぎ。 端部を約8対1の傾斜に削り、エポキシ樹脂で接着します。接合部は合板と同等の強度になります。
- 当て板継ぎ。 端部を合わせ、裏側に合板の当て板を接着・固定します。施工は簡単ですが、重くなり、船体内部に段差ができます。
- ジグソー継ぎ。 かみ合う形に切った端部を、エポキシ樹脂で接着します。ボートキットでは、あらかじめ切り出されていることがよくあります。
マリン合板のサイズと厚さでは、市場別の寸法と公称厚さを紹介しています。
造船所向けに輸入する際の確認項目
造船所に合板を供給する輸入商社は、コンテナ到着前に各合板の追跡情報と書類をそろえておく必要があります。造船業者は品質の低い合板をすぐ返品するため、梱包1つの不良でも顧客を失いかねません。日本では、輸入ルートとして京浜港(東京・横浜・川崎)や阪神港(大阪・神戸)が使われます。
- 仕様。 規格、樹種、厚さ、層数、寸法、表面等級。
- 書類。 規格証明書または承認書、接着試験報告書、樹種と原産地の申告書。
- 抜き取り確認。 積み込み前に梱包ごとの複数枚について端面の写真を撮り、端材の煮沸試験を行います。
- 梱包。 合板を湿気から守るように包み、梱包材を頑丈な桟木に載せ、角を保護します。
- 表示。 各合板に刻印し、各梱包には厚さ、枚数、ロットを表示します。
- 到着後の保管。 平置きし、覆いをかけ、床から離し、日光を避けます。
当社工場から出荷する合板は、積み込み前に写真と動画で記録し、買い手に共有します。到着時の状態について確認が必要になった場合に役立つ記録です。
Minh Thanhの合板をボートで使える部位
Minh Thanh Plywoodは家具用・内装用合板を製造しているため、キャビン家具、ロッカー前板、天井張り、乾燥した状態を保てる造作など、ボート内部の保護された部位に適しています。船体用のBS 1088合板とは分けて、内装用パネルとして提供しています。
該当する部位向けに、次の製品を製造しています。
- オクメ表面の合板。 白色のスチラックスまたはユーカリの心板を使用し、研磨・仕上げ済みです。両面は、購入者が行うUV塗装に対応しています。
- バーチとポプラの表面材。 塗装仕上げや化粧板貼りのキャビン家具向けです。
- 厚さ。 3~40 mm。研磨済み合板の厚さ公差は±0.2–0.3 mmです。
- 接着。 購入者の仕様に合わせます。乾燥した内装には放散等級E0のUF接着剤、湿気のある場所にはMRまたはWBPを使います。
- 放散量の記録。 CARB P2/TSCA Title VI認証(ICTT工場番号23024)があり、チャンバー試験の平均値は0.014–0.032 ppmです。ベニヤコアの広葉樹合板に対するTSCA Title VIの上限は、40 CFR 770.10に基づき0.05 ppmです。
キャビン造作には、オクメ合板のページとマリン合板の購入ガイドをご覧ください。
マリン合板の注文書に記載する内容
マリン合板の注文書には、規格、樹種、構成、各項目の根拠資料を記載します。
- 用途。 船体、甲板、トランサム、隔壁、内装のいずれかと、船の種類。
- 規格。 BS 1088、AS/NZS 2272、APA Marineのいずれか。必要な場合はロイド船級協会の承認も記載します。
- 樹種。 表板と心板の樹種を分けて記載します。
- 厚さと層数。 例:9 mm、5層または7層。
- 寸法。 1220 × 2440 mm、1250 × 2500 mm、またはそれ以上の長さ。
- 接着。 フェノール樹脂系とし、煮沸試験報告書を添付します。
- 表面等級。 木目を見せる仕上げまたは塗装仕上げなど、設計図に応じて両面の等級を指定します。
- 梱包と表示。 包装、桟木、刻印、梱包ラベルを指定します。
内装・キャビン用パネルについては、図面、表面材、接着、仕上げをcontact@minhthanhplywood.comまでお送りください。Minh Thanh Plywoodは無料サンプルを提供し、数時間以内に返信します。
よくある質問
ボート製作に最適なマリン合板はどれですか?
BS 1088合板は、世界各地のボート製作で基準とされる規格です。軽量な船体、カヤック、ディンギーにはオクメのBS 1088合板、重量のある船や甲板、摩耗する部位にはメランティのBS 1088合板が適しています。一部の商用船では、ロイド船級協会の承認パネルが求められます。
ボート製作用マリン合板は、どのメーカーのものを選べばよいですか?
メーカー名だけでなく、合板そのものを見て判断します。各合板にBS 1088または同等規格の表示があること、製造所名とロットを追跡できること、最近の接着試験報告書があること、端面に心板の隙間がないことを確認してください。記録を保管している販売店から購入します。
ボートにはオクメとメランティのどちらが向いていますか?
オクメは軽く、曲げ加工もしやすいため、ステッチ&グルー工法の船体や小型艇に向いています。メランティは重く、硬く、耐久性が高いため、甲板、トランサム、大型艇に適しています。
マリン合板にはエポキシ樹脂を塗る必要がありますか?
長く使うなら必要です。マリン合板の接着剤は耐水性がありますが、木材自体は腐ることがあります。表裏の面とすべての端面をエポキシ樹脂で覆い、船体底部にガラス繊維クロスを積層すると、水の侵入を防げます。
ボートの船体には何mmのマリン合板が必要ですか?
小型カヤックやカヌーには4~6 mm、ディンギーやスキフには6~12 mm、大型船体には12~18 mmが使われ、後者は2層にする場合もあります。厚さは必ず船の設計図に従ってください。
ボートのトランサムには何mmの厚さが必要ですか?
船外機用トランサムは、合計18~25 mmが一般的です。マリン合板を2枚、エポキシ樹脂で貼り合わせてからガラス繊維クロスで覆う方法がよく使われます。ブラケットに必要な厚さは、船外機メーカーの指定を確認してください。
外装用合板でもボートに使えますか?
外装用合板は耐水性の接着ですが、心板の隙間や低等級の単板が認められているため、水がたまって腐ることがあります。短期間使う作業用の平底舟には使える場合がありますが、長く使う船にはマリン合板を選んでください。
オーストラリアとニュージーランドでは、マリン合板にどの規格が適用されますか?
オーストラリアとニュージーランドのマリン合板規格はAS/NZS 2272です。BS 1088合板も広く販売されています。米国では、APA Marineグレードのダグラスファー合板が任意製品規格PS 1に基づいて製造されています。
マリン合板が本物かどうか、どう確認できますか?
各合板の表示を確認し、4辺すべてに心板の隙間や重なりがないか調べ、層数を数え、煮沸試験の報告書を求めます。端材を3時間煮沸しても剥離しないことを確認してください。
Minh ThanhはBS 1088のマリン合板を供給していますか?
Minh Thanhは家具用・内装用合板を製造しており、キャビンの造作や保護された室内向けに、スチラックスまたはユーカリの心板を使ったオクメ表面のパネルも製造しています。これらは内装用パネルとして提供しており、BS 1088適合をうたうものではありません。