
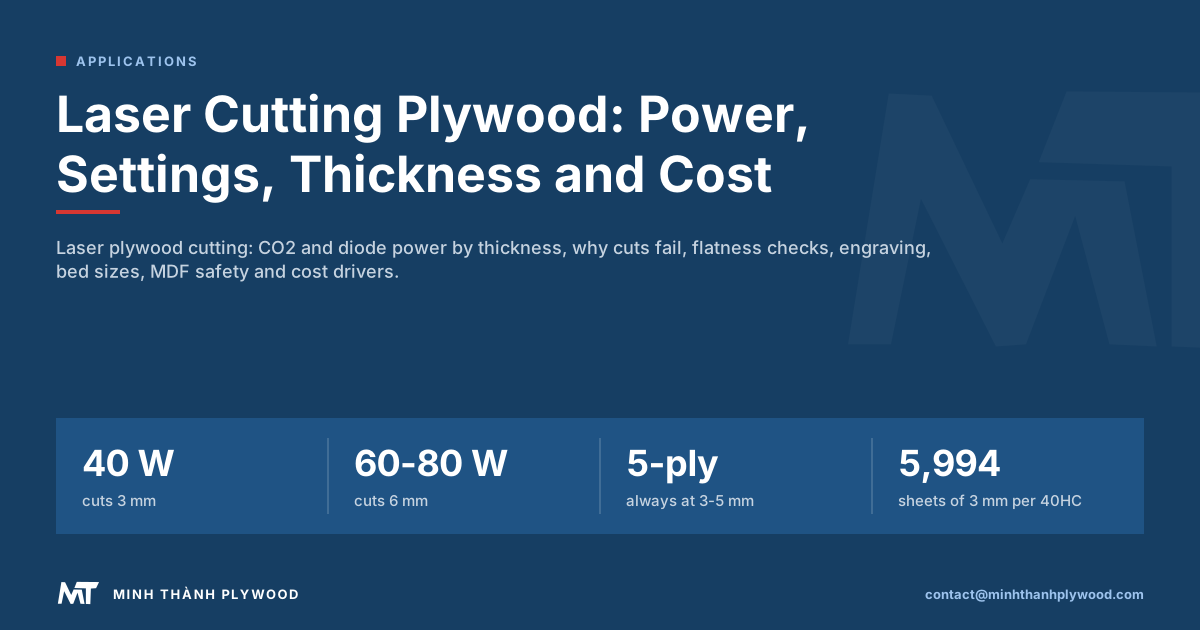
Laserové řezání překližky funguje nejlépe s CO2 laserem: 40 W prořízne 3 mm na jeden průchod, 60–80 W zvládne 6 mm a 100–150 W dosáhne 9–12 mm. Diodové lasery řežou tenkou překližku na více pomalejších průchodů. Většina neúspěšných řezů jde na vrub desky, ne stroje: lepené spáry, dutiny v jádře a prohnuté panely paprsek zastaví. Dovozci a výrobci nábytku v České republice berou kontejnery přes Hamburk, Bremerhaven, Rotterdam nebo Koper; stálá specifikace desky drží nastavení laseru stejná od dávky k dávce. Minh Thanh Plywood vysvětluje výkon, nastavení a desku, kterou objednat.
Jaký výkon laseru zvládne laserové řezání překližky podle tloušťky?
CO2 laser s výkonem 40 W prořízne překližku o tloušťce 3 mm na jeden průchod, CO2 laser 60–80 W zvládne 6 mm a CO2 laser 100–150 W dosáhne tloušťky 9–12 mm. Diodové lasery, jejichž výkon se udává jako optický výkon, řežou stejně silné desky na několik pomalejších průchodů. Pro praktické použití se hodí přibližně do tloušťky 6 mm.
| Tloušťka překližky | Diodový laser (optický výkon) | CO2 40 W | CO2 60–80 W | CO2100–150 W |
|---|---|---|---|---|
| 3 mm | 1–2 průchody při 10–20 W | 1 průchod | 1 průchod, rychle | 1 průchod, velmi rychle |
| 4–5 mm | 2–3 průchody při 10–20 W | 1–2 průchody | 1 průchod | 1 průchod |
| 6 mm | 3+ průchodů při 20 W | 2 průchody | 1 průchod | 1 průchod |
| 9 mm | Nepraktické | Nepraktické | 2 průchody | 1 průchod |
| 12 mm | Nepraktické | Nepraktické | Pomalu, více průchodů | 1–2 průchody |
| 15–18 mm | Nepraktické | Nepraktické | Nepraktické | Pomalu; lepší je CNC frézka |
Jde o typické výchozí hodnoty z materiálových knihoven výrobců laserů pro kvalitní překližku vhodnou pro laserové řezání. Deska s dutinami nebo tvrdými lepenými spárami vyžaduje vyšší výkon nebo více průchodů. Při řezání materiálu silnějšího než 12 mm je CNC frézka rychlejší a zanechává pravoúhlé hrany.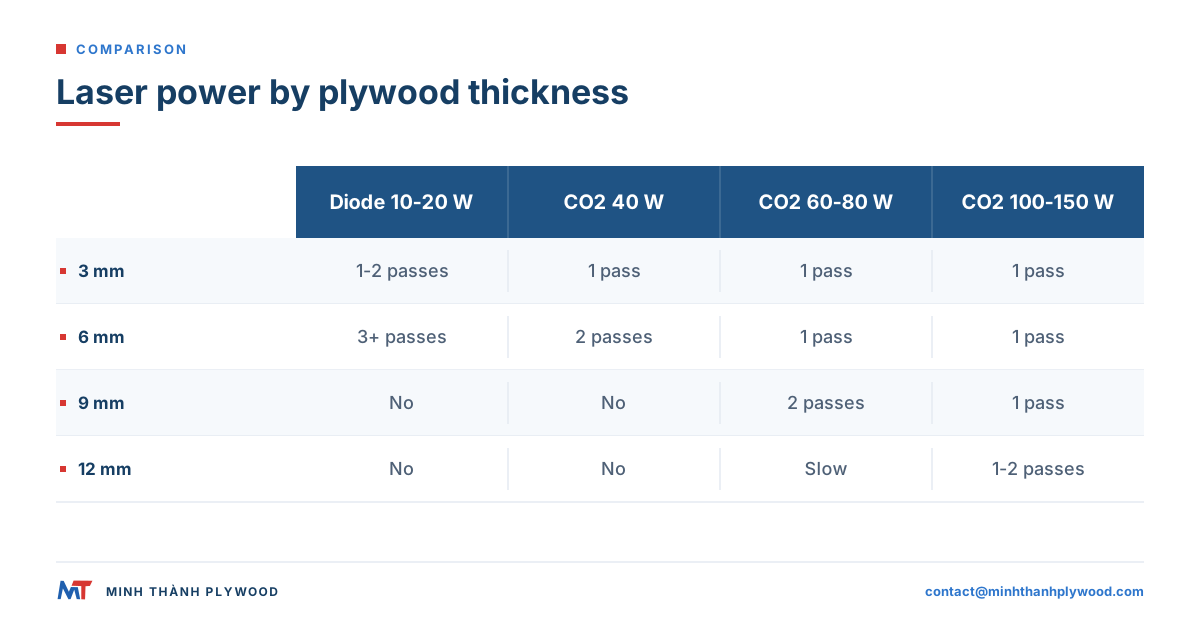
Který laser je pro překližku nejlepší: CO2, diodový, nebo vláknový?
CO2 laser je pro překližku nejlepší řezací laser. Vlnová délka 10,6 µm se ve dřevě silně pohlcuje, takže silnější desky prořízne na jeden průchod s úzkou spárou řezu.
- CO2 (skleněná nebo RF trubice). Řeže a gravíruje překližku, MDF, akrylát i papír. Standard pro laserová studia a výrobce produktů.
- Diodový. Nízká cena a kompaktní rozměry; výborný na gravírování a tenké desky, pomalý nad 3 mm.
- Vláknový. Stavěný na značení a řezání kovů; dřevo jeho vlnovou délku špatně pohlcuje, takže na řezání překližky nepatří.
Pro provoz, který překližku řeže denně, je obvyklá volba stroj CO2 60–100 W se stolem na formát desky, který kupujete.
Proč se překližka ohoří, nebo neprořízne?
Většina nedokončených řezů a silného ohoření jde na vrub desky, ne laseru. Překližkový panel jsou vrstvy dýhy a lepidla a paprsek musí každou z nich projít rovnoměrně.
| Problém | Příčina v desce | Příčina v nastavení |
|---|---|---|
| Řez se v jednom místě zastaví | Střední dýhy se tam překrývají a zdvojují dřevo | Ohnisko nastavené na jinou tloušťku |
| Řez se zastaví podél linie | Tvrdá lepená spára, např. fenolové lepidlo | Rychlost příliš vysoká vůči výkonu |
| Prošlehnutí, propálené kapsy | Dutiny v jádře se plní plamenem | Příliš slabá vzduchová asistence |
| Opal na rubu | Deska leží na znečištěném stole | Stůl nevyčištěný; chybí voština |
| Řez ujíždí dovnitř a ven | Panel prohnutý, místy mimo ohnisko | Chybí přítlačné úchyty |
| Silné ohoření hran | Jádro bohaté na pryskyřici nebo vlhké | Příliš velký výkon, příliš pomalu |
Nejvíc rozhoduje typ lepidla. UF lepidlo u interiérových nábytkových desek řeže čistě. Fenolová (WBP) a melaminem zesílená lepidla u exteriérových překližek paprsku vzdorují a zanechávají tmavé, tvrdé hrany, takže exteriérová deska je pro laserovou práci špatná volba.
Další je kvalita jádra. U Minh Thanh jsou střední vrstvy sešité vodorovně i svisle, takže dýhy v každé vrstvě těsně na sebe narážejí bez překryvů a dutin, které řez zastaví nebo chytí oheň.
Jak lepené spáry a dutiny v jádře ovlivňují laserový řez?
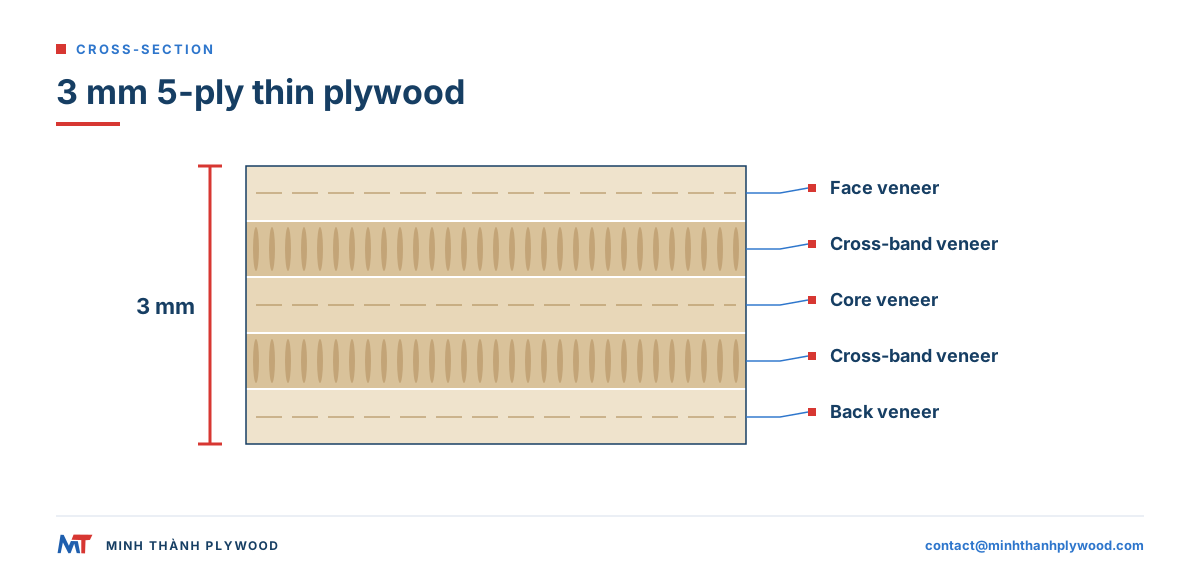
Každá lepená spára je tenká vrstva, kterou laser musí propálit, a každá z nich pohltí víc energie než dřevo. Deska 3 mm má mezi pěti vrstvami čtyři lepené spáry; pětivrstvá deska 5 mm má stejné čtyři spáry mezi silnějšími dýhami. Proto tenké 5vrstvé panely řežou na milimetr čistěji než silné.
Tenká překližka Minh Thanh od 3 do 5 mm je vždy 5vrstvá. Deska 3 mm má jednu střední dýhu, dvě křížové dýhy a dvě lícové; desky 4 a 5 mm mají tři střední dýhy a dva líce, přičemž tloušťka střední dýhy se přizpůsobí panelu. Vyvážená 5vrstvá skladba zůstává na stole rovnější než 3vrstvá deska stejné tloušťky.
Dutina, mezera ve střední vrstvě, nechá paprsek projít vzduchem a pak zasáhnout spodní vrstvu v nesprávném ohnisku; uvnitř desky se také může vytvořit plamen. Překryvy působí opačně: zdvojují dřevo, na které paprsek narazí. Obé se po úloze projeví jako ostrůvky neproříznuté desky.
Jak před řezáním zkontrolovat rovinnost a vlhkost?
Zkontrolujte každou desku, než půjde na stůl; vyjde to levněji než znovu řezat zkaženou úlohu.
- Změřte tloušťku posuvným měřítkem ve všech čtyřech rozích a uprostřed. Ohnisko nastavte na průměr; rozptyl o několik desetin milimetru se v řezu projeví.
- Zkontrolujte rovinnost položením desky na stůl: deska, která se houpe nebo zvedá o víc než několik milimetrů, potřebuje přítlačné úchyty, nebo výměnu.
- Změřte vlhkost jehlovým vlhkoměrem. Nábytková překližka opouští továrnu při 8–12 % vlhkosti; mokrá deska víc ohořívá a řeže se pomaleji.
- Aklimatizujte nové desky v řezací místnosti jeden den, naležato na prokladových latích.
- Vyčistěte stůl a voštinu, aby rub nechytal stopy ohoření.
Naše broušené nábytkové panely držíme na ±0,2–0,3 mm, až na ±0,2 mm, a lisujeme dvakrát: nejprve se lisuje a kalibruje střední deska, pak přijdou líc a rub. Tato kombinace dává laseru stejnoměrnou vzdálenost ohniska přes celou desku.
Jaká jsou dobrá nastavení laseru pro překližku?
Začněte od materiálové knihovny výrobce stroje a pak spusťte zkušební mřížku na odřezku ze stejné dávky. Zkušební mřížka je řada malých čtverců řezaných při rostoucím výkonu a klesající rychlosti; nejčistší čtverec, který volně vypadne, dá vaše nastavení.
Výchozí nastavení laserového řezání překližky podle tloušťky
Zveřejněné výchozí body; ověřte je na vlastní zkušební mřížce, protože čočka, stáří trubice a lepené spáry je posouvají:
| Překližka | Laser | Výchozí výkon a rychlost | Průchody |
|---|---|---|---|
| 3 mm | CO2 40–50 W | 70–95 % výkonu, 10–25 mm/s | 1 |
| 3 mm | dioda 10 W | 90–100 % výkonu, 200–600 mm/min | 2–3 |
| 6 mm | CO2 60 W | asi 80 % výkonu, 6 mm/s | 1 |
| 6 mm | CO2 80 W | asi 90 % výkonu, 10 mm/s | 1–2 |
| 6 mm | dioda 10 W | 100–150 mm/min | mnoho; nevhodné |
Diodové gravírovací hlavy uvádějí rychlosti až 4 000 mm/s, ale to platí pro značení povrchu, ne pro řezání. Jednoduchá visačka na dveře 3 mm, od výběru desky po hotový kus, trvá na hobby stroji asi půl hodiny.
Praktická pravidla pro překližku:
- Ohnisko na povrch u tenkých desek a mírně do materiálu u silnějších.
- Silná vzduchová asistence při řezání; odvádí kouř, chladí hranu a snižuje ohoření.
- Raději jeden průchod správným výkonem než několik rychlých; každý další průchod hranu znovu zahřeje.
- Nejdřív řežte vnitřní tvary, pak vnější obrys, aby se dílce neposunuly.
- Líc chraňte papírovou páskou s nízkou přilnavostí proti kouřovým skvrnám kolem řezu.
- Zkušební mřížku spusťte znovu u každé nové dávky desek, i u stejného produktu.
Jak gravírovat překližku laserem?
Překližku gravírujte v rastrovém režimu vysokou rychlostí a nízkým výkonem, aby paprsek ztmavil lícovou dýhu, aniž by propálil lepenou spáru pod ní.
- Zvolte světlý, rovnoměrný líc. Bříza a topol dávají největší kontrast; pryskyřičný nebo záplatovaný líc gravíruje nerovnoměrně.
- U fotografií a stínování zůstaňte v lícové dýze; jakmile paprsek dosáhne lepené spáry, změní se hloubka i barva.
- Chraňte papírovou páskou kvůli ostrým hranám a absenci kouřového orámování; po úloze ji odloupněte.
- Po gravírování uzavřete čirým nátěrem, aby se propálená plocha nerozmazávala.
Gravírování se dobře snoubí s tiskem: UV potisk s laserově gravírovaným textem nebo vyříznutým obrysem je běžný výrobek. Náš přehled potisku překližky pokrývá tiskovou stránku.
Jaká velikost stolu pojme desku 1220 × 2440 mm?
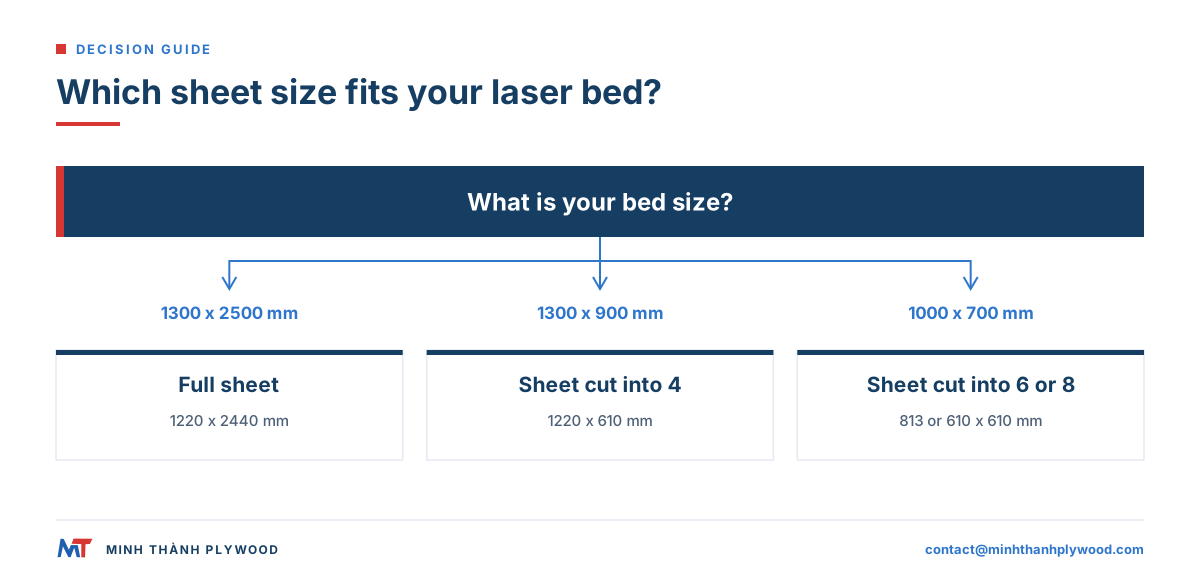
Celá deska 1220 × 2440 mm potřebuje stůl asi 1300 × 2500 mm. Menší stroje potřebují naformátované desky; nákup už nařezaných ušetří krok s pilou i prach, který k němu patří.
| Pracovní stůl stroje | Deska, která se vejde | Jak ji dodat |
|---|---|---|
| 1300 × 2500 mm | Celá deska 1220 × 2440 mm | Celé desky |
| 1300 × 900 mm | 1220 × 610 mm | Jedna deska na 4 kusy |
| 1000 × 700 mm | 813 × 610 mm nebo 610 × 610 mm | Jedna deska na 6 nebo 8 kusů |
| 600 × 400 mm nebo menší | Malé polotovary | Kusy 610 × 610 mm znovu rozdělit |
| Hobby stroje A4 | Desky A4 210 × 297 mm | Naformátované polotovary; tenké desky 0,5, 1 a 2 mm jsou letecká překližka, jiný produkt |
Minh Thanh před balením jednu desku rozřeže na 4, 6 nebo 8 kusů: z desky 1220 × 2440 mm vzniknou polotovary asi 1220 × 610 mm, 813 × 610 mm nebo 610 × 610 mm, minus spára pily. Formáty viz naformátovaná překližka.
Lze MDF bezpečně řezat laserem, a je lepší než překližka?
MDF lze bezpečně řezat laserem v uzavřeném stroji s odsáváním zplodin vyvedeným ven. MDF je dřevěné vlákno spojené vysokým podílem pryskyřice, proto kouří víc než překližka a zplodiny nesmí jít do místnosti. K pracovním rizikům laseru viz stránku Úřadu pro bezpečnost a ochranu zdraví při práci USA o rizicích laseru.
MDF řeže hladkou, tmavou hranu bez kresby a na desku vyjde levněji. Překližka je při stejné tloušťce lehčí, pevnější a tužší, lépe drží šrouby a spoje a má skutečný dřevěný líc, který přijímá mořidlo i nátěr. U dílců, které nesou zatížení, se ohýbají nebo se často berou do ruky — hračky, nábytek, stavebnice — je překližka pevnější volba.
Nikdy nerezujte laserem PVC, vinyl ani panel s PVC lícem nebo olepením hran: uvolňují chlór, který škodí lidem a koroduje stroj.
Kolik stojí laserový řezací stroj na dřevo?
Náklady na laserové řezání překližky tvoří čas stroje, deska a odpad. Co každou položku žene nahoru a dolů:
| Nákladový faktor | Co ho zvyšuje | Co ho snižuje |
|---|---|---|
| Stroj | Vyšší výkon, větší stůl, RF trubice | Dioda nebo stolní CO2 na tenkou práci |
| Čas řezání | Silné desky, mnoho průchodů, nízké rychlosti | Tenké 5vrstvé desky řezané na jeden průchod |
| Zkažené řezy | Dutiny v jádře, lepené spáry, prohnuté desky | Kalibrované panely bez dutin |
| Materiál | Prémiové líce, malé loty | Nákup po kontejneru, líce podle úlohy |
| Odpad | Špatné rozmístění na celých deskách | Software pro rozmístění; naformátované polotovary |
| Zplodiny a údržba | Desky bohaté na pryskyřici, špinavá optika | Čistá optika, dobré odsávání |
Typické maloobchodní rozpětí v roce 2026: hobby diodový laser asi US$300–1 500, stolní CO2 40–60 W US$2 000–6 000 a CO2 stroj na celou desku 1300 × 2500 mm US$10 000–30 000. Nábytková překližka od Minh Thanh začíná od US$350/m³ (říjen 2026), zhruba £270/m³ FOB při asi US$1,30 za libru; konečná cena závisí na líci, jádře, lepidle, tloušťce, rozměru a množství.
Čeští dovozci na vyžádání dostanou nabídku CIF do Hamburku, Bremerhavenu, Rotterdamu nebo Koperu; námořní přeprava do severní Evropy trvá 30–40 dní, do Koperu 25–35 dní, takže cenu včetně dopravy, cla a vyložení porovnávají se stejnými podmínkami jako u místního velkoobchodu. U CN 4412 je běžné clo 7 % na březové, topolové, eukalyptové a další listnaté povrchy (preferenční sazba podle EVFTA s průkazem původu EUR.1 nebo prohlášením o původu); DPH v ČR je 21 % ze základu včetně cla. Pro dovoz z třetích zemí je potřeba EORI.
Doklady k překližce na laser
Překližka Minh Thanh se vyrábí z plantážního dřeva a dodává se s dokumentací EUDR (záznamy o původu a soubory geolokace) podle nařízení (EU) 2023/1115; ta slouží i spisu due diligence dovozce. Pro velké a střední hospodářské subjekty platí EUDR od 30. prosince 2026.
Důkaz emisí je certifikace CARB P2 / TSCA Title VI (číslo závodu ICTT 23024), se šesti komorovými zkouškami ASTM D6007 v průměru 0,014–0,032 ppm proti americkému limitu. Ten limit je 0,05 ppm u překližky z listnatého dřeva s dýhovým jádrem podle 40 CFR 770.10. Od 6. srpna 2026 platí v EU u nábytku a výrobků na bázi dřeva limit 0,062 mg/m³ podle přílohy XVII REACH, položka 77 (nařízení (EU) 2023/1464); samotné E1 podle ČSN EN 13986 (0,124 mg/m³) už shodu neprokazuje. FSC certifikaci neuvádíme; kupující, který potřebuje FSC břízu do hobby balení, ji bere u prodejce laserových desek, a kupující, který potřebuje objem, bere od nás dokumentaci a protokoly zkoušek.
Kde koupit překližku na laserové řezání?
Malé loty berte u místního distributora nebo prodejny materiálů pro laser; po kontejneru od výrobce, jakmile je objem stálý. Přímá dodávka z pilíře zafixuje líc, jádro, lepidlo a tloušťku u každé objednávky, takže nastavení laseru zůstane stejné od dávky k dávce.
Kontejner 40HC tenké překližky 1220 × 2440 mm na jádru Styrax pojme 18 balíků. Při 3 mm je to 5 994 desek (333 na balík, asi 4,5 kg každá); při 6 mm 2 988 desek (166 na balík, asi 8,9 kg každá). Náš přehled nejlepší překližky pro laserové řezání porovnává líce a jádra vhodné pro laser a březová překližka vs lípa pokrývá oblíbenou hobby volbu.
Co uvést v objednávce překližky na laser?
Pošlete úlohu a stroj a výrobce může panel přizpůsobit obojímu:
- Tloušťka: například 3 mm na modely a puzzle, 6 mm na krabice a cedule; tenké panely 3–5 mm jsou vždy 5vrstvé.
- Líc: topol kvůli nízké hmotnosti a ceně, bříza D+/D jako prémiový líc, nebo vzor EV kvůli jednotnému vzhledu.
- Jádro a lepidlo: bílé jádro Styrax, UF lepidlo při emisní třídě E0; žádné fenolové lepidlo pro laserovou práci.
- Tolerance a rovinnost: broušené panely držené na ±0,2 mm.
- Rozměr: celé desky 1220 × 2440 mm, nebo panely řezané na 4, 6 nebo 8 kusů podle vašeho stolu.
- Množství: od jednoho kontejneru 40HC, se smíšenými tloušťkami po dohodě.
Stránka tenké překližky uvádí skladby 3–6 mm a přehled jak řezat překližku pokrývá pily a frézky. Americké pravidlo pro formaldehyd v kompozitním dřevě je na stránce US EPA o standardech emisí formaldehydu. Panely pro USA nesou certifikaci CARB P2 / TSCA Title VI (číslo závodu ICTT 23024). Nábytková překližka nepotřebuje označení CE ani prohlášení o vlastnostech podle EN 13986; to platí jen u překližky pro stavební výrobky. Vyžádejte si bezplatné vzorky na zkušební mřížku a specifikaci pošlete na contact@minhthanhplywood.com — cenovou nabídku zpracujeme během hodin.
Otázky kupujících a odpovědi
Jaký výkon laseru potřebuji na řezání překližky 6 mm?
CO2 laser 60–80 W prořízne překližku 6 mm na jeden průchod při střední rychlosti. CO2 laser 40 W obvykle potřebuje dva průchody a diodový laser 10–20 W několik pomalých průchodů.
Je pro překližku lepší CO2, nebo diodový laser?
Pro řezání je lepší CO2: paprsek 10,6 µm dřevo dobře pohlcuje a silnější desky prořízne na jeden průchod. Diodové lasery jsou levnější a hodí se na gravírování a tenké desky do asi 3–6 mm.
Proč se překližka ohoří, nebo neprořízne?
Obvyklé příčiny jsou lepená spára nebo překryv jádra, které paprsek nepročistí, deska vybočená z ohniska, příliš slabá vzduchová asistence, nebo rychlost příliš vysoká vůči výkonu. Ohoření vzniká při příliš velkém výkonu a příliš nízké rychlosti.
Lze MDF bezpečně řezat laserem?
Ano, v uzavřeném stroji s dobrým odsáváním zplodin ven. MDF obsahuje více pryskyřice než překližka, proto více kouří a zplodiny se nesmí vdechovat.
Jaká překližka je pro laserové řezání nejlepší?
Tenká topolová nebo s březovým povrchem, s jádrem bez dutin, UF lepidlem a rovnou, stejnoměrnou tloušťkou. Vyhněte se exteriérovým fenolovým deskám a jakémukoli panelu s vinylovým nebo PVC povrchem.
Jaká velikost stolu pojme celou desku 1220 × 2440 mm?
Stroj na celou desku s pracovním stolem asi 1300 × 2500 mm. Menší stroje pracují s naformátovanými deskami; pilíř může jednu desku 1220 × 2440 mm před odesláním rozdělit na 4, 6 nebo 8 kusů.
Kolik stojí laserový řezací stroj na dřevo?
Typické maloobchodní rozpětí v roce 2026: hobby diodové lasery asi US$300–1 500, stolní CO2 40–60 W US$2 000–6 000 a CO2 stroje na celou desku 1300 × 2500 mm US$10 000–30 000.
Jak srovnat překližku do roviny před laserovým řezáním?
Skladujte desky naležato na prokladových latích v řezací místnosti, na voštinovém stole použijte přítlačné kolíky nebo magnety a kupujte kalibrované panely s úzkou tolerancí tloušťky. Prohnutou desku upínáním zcela nesrovnáte.
Lze překližku laserem gravírovat?
Ano. Gravírujte vysokou rychlostí a nízkým výkonem, obraz rastrujte a líc chraňte papírovou páskou proti kouřovým skvrnám. Březové a topolové líce dávají nejčistší kontrast.
Kde koupit překližku na laserové řezání?
Místní distributoři prodávají po deskách. Laserová studia a výrobci produktů, kteří berou kontejner, objednávají přímo od výrobce: Minh Thanh vyrábí tenkou překližku 3–5 mm, vždy 5vrstvou, od jednoho kontejneru 40HC.