
Il taglio laser del compensato dà i risultati migliori con un laser CO2: 40 W taglia 3 mm in una sola passata, 60-80 W taglia 6 mm e 100-150 W arriva a 9-12 mm. Per mobilifici, laboratori e importatori in Italia e nel Canton Ticino, la scelta parte dallo spessore del pannello. I laser a diodi tagliano il compensato sottile in più passate. La maggior parte dei tagli falliti dipende dal pannello, non dalla macchina: linee di colla, vuoti nell'anima e pannelli deformati bloccano il raggio. Minh Thanh Plywood spiega la potenza, le impostazioni e il pannello da ordinare.
Taglio laser del compensato: quale potenza per quale spessore?
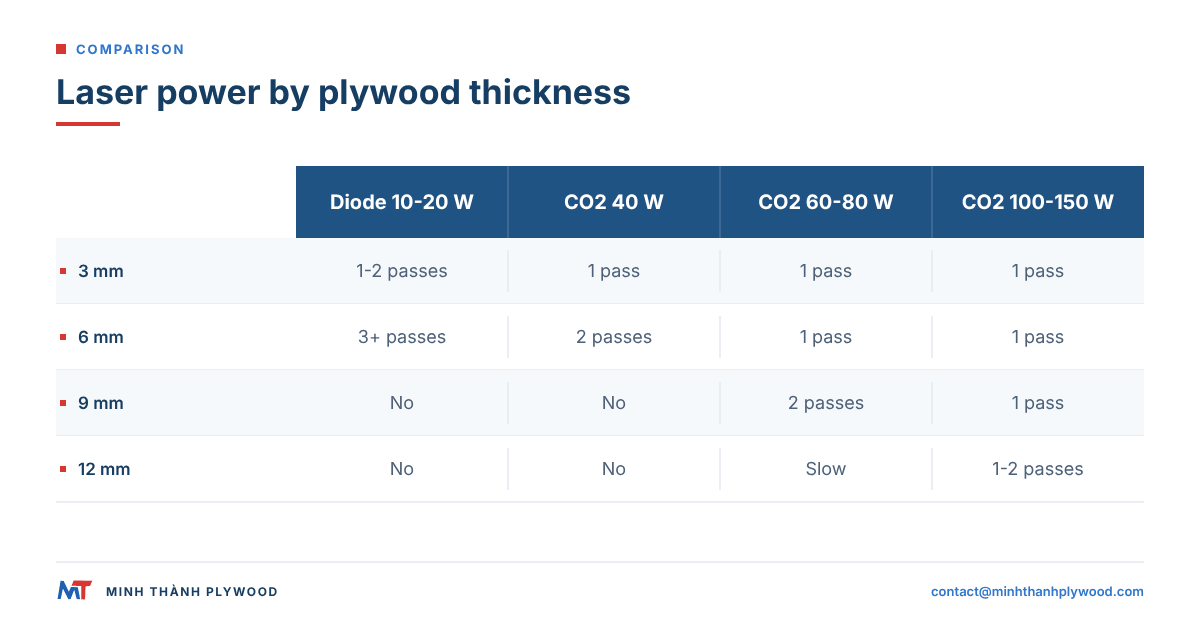
Un laser CO2 da 40 W taglia il compensato da 3 mm in una passata, un laser CO2 da 60-80 W taglia 6 mm e uno da 100-150 W arriva a 9-12 mm. I laser a diodi, indicati in base alla potenza ottica, tagliano gli stessi pannelli in più passate, più lente, e sono pratici fino a circa 6 mm.
| Spessore del compensato | Laser a diodi (potenza ottica) | CO2 40 W | CO2 60-80 W | CO2100-150 W |
|---|---|---|---|---|
| 3 mm | 1-2 passate a 10-20 W | 1 passata | 1 passata, veloce | 1 passata, molto veloce |
| 4-5 mm | 2-3 passate a 10-20 W | 1-2 passate | 1 passata | 1 passata |
| 6 mm | 3+ passate a 20 W | 2 passate | 1 passata | 1 passata |
| 9 mm | Non praticabile | Non praticabile | 2 passate | 1 passata |
| 12 mm | Non praticabile | Non praticabile | Lento, più passate | 1-2 passate |
| 15-18 mm | Non praticabile | Non praticabile | Non praticabile | Lento; la fresatrice CNC è migliore |
Sono punti di partenza tipici dalle librerie materiali dei costruttori di laser, per compensato di buona qualità adatto al laser. Un pannello con vuoti o linee di colla dure richiede più potenza o più passate. Oltre 12 mm, una fresatrice CNC taglia più in fretta e con bordi squadrati.
Quale laser è meglio per il compensato: CO2, a diodi o in fibra?
Il miglior laser per compensato è il CO2. La sua lunghezza d’onda di 10,6 micron è assorbita bene dal legno, quindi taglia pannelli più spessi in una passata con una larghezza di taglio ridotta.
- CO2 (tubo di vetro o RF). Taglia e incide compensato, MDF, acrilico e carta. È lo standard per i laboratori laser e i produttori di prodotti.
- A diodi. Costo contenuto e ingombro ridotto; ottimo per incidere e per i fogli sottili, lento oltre 3 mm.
- In fibra. Costruito per marcare e tagliare i metalli; la sua lunghezza d’onda è poco assorbita dal legno, quindi è lo strumento sbagliato per tagliare il compensato.
Per un’azienda che taglia compensato ogni giorno, la scelta comune è una macchina CO2 da 60-100 W con un piano di lavoro che accoglie il formato di pannello che acquista.
Perché il compensato si brucia o non si taglia fino in fondo?
La maggior parte dei tagli incompleti e delle bruciature pesanti dipende dal pannello, non dal laser. Il compensato è formato da strati di piallaccio e colla, e il raggio deve attraversarli tutti in modo uniforme.
| Problema | Causa nel pannello | Causa nell’impostazione |
|---|---|---|
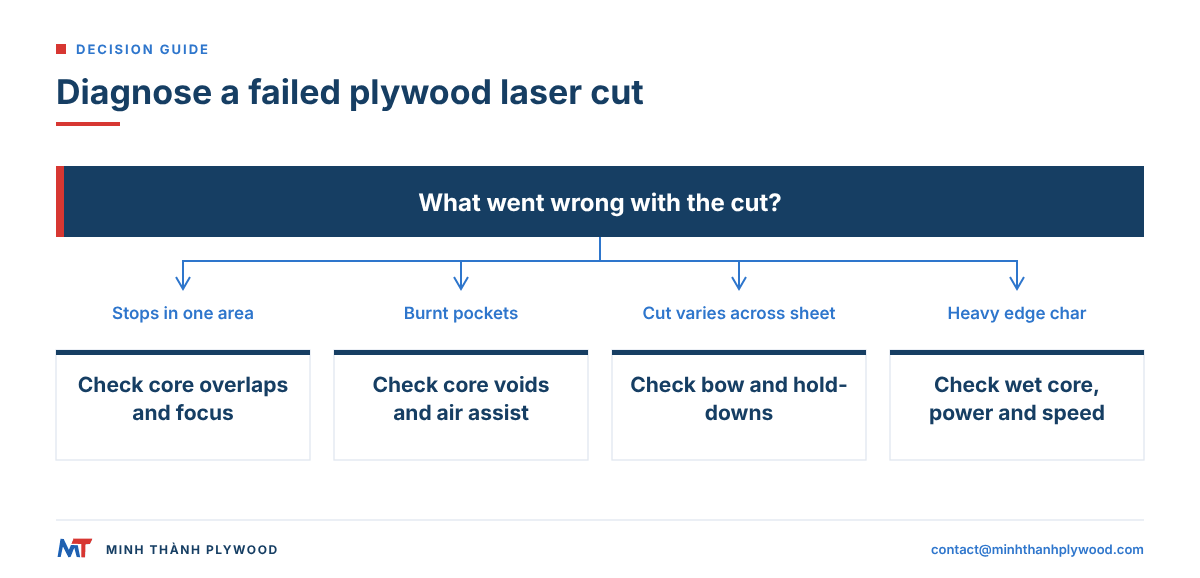
| Il taglio si ferma in un punto | I piallacci dell’anima si sovrappongono lì, raddoppiando il legno | Fuoco impostato per uno spessore diverso |
| Il taglio si ferma lungo una linea | Linea di colla dura, come la colla fenolica | Velocità troppo alta per la potenza |
| Fiammate, tasche bruciate | Vuoti nell’anima riempiti di fiamma | Soffio d’aria troppo debole |
| Faccia posteriore bruciacchiata | Pannello appoggiato su un piano sporco | Piano non pulito; nessuna griglia a nido d’ape |
| Il taglio sbanda dentro e fuori | Pannello incurvato, fuori fuoco in alcuni punti | Nessun fermo di bloccaggio |
| Forte carbonizzazione sui bordi | Anima ricca di resina o umida | Potenza troppo alta, velocità troppo bassa |
Il tipo di colla conta più di tutto. La colla UF, usata per i pannelli da mobile per interni, taglia in modo pulito. Le colle fenoliche (WBP) e le colle rinforzate con melammina dei compensati per esterni resistono al raggio e lasciano bordi scuri e duri, quindi i pannelli per esterni sono una scelta debole per il lavoro laser.
La qualità dell’anima viene dopo. In Minh Thanh le anime sono cucite sia in orizzontale sia in verticale, così i piallacci di ogni strato combaciano stretti, senza le sovrapposizioni e i vuoti che fermano il taglio o prendono fuoco.
Come incidono le linee di colla e i vuoti nell’anima sui tagli laser?
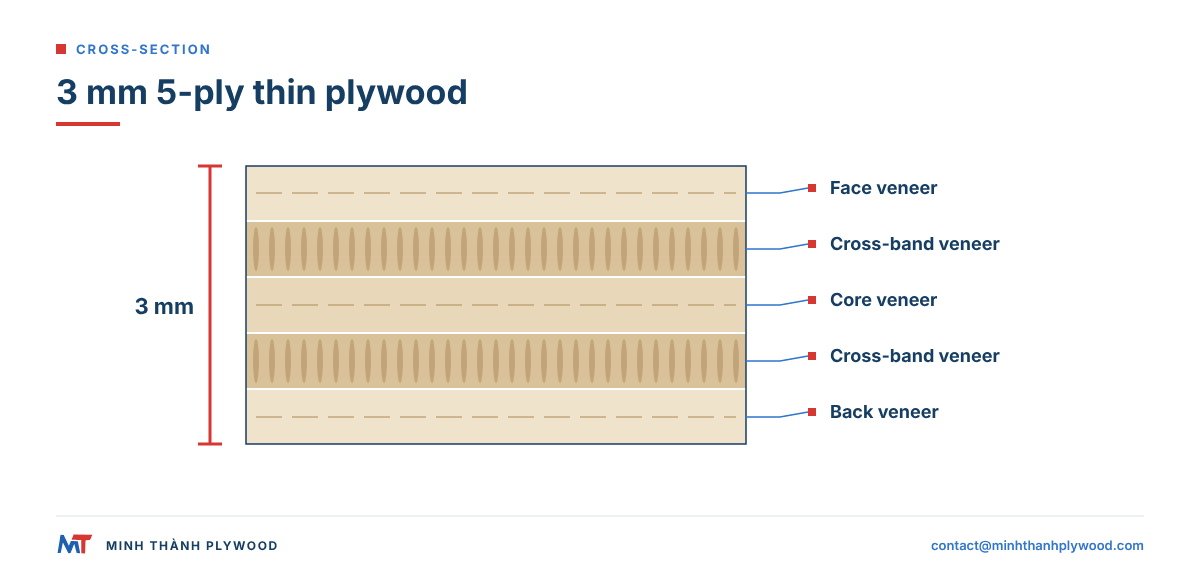
Ogni linea di colla è uno strato sottile che il laser deve bruciare, e ognuno assorbe più energia del legno. Un pannello da 3 mm ha quattro linee di colla tra i suoi cinque strati; un pannello da 5 mm a cinque strati ha le stesse quattro linee tra strati più spessi. Per questo i pannelli sottili a cinque strati tagliano più puliti, a parità di millimetro, rispetto a quelli spessi.
Il compensato sottile Minh Thanh da 3 a 5 mm è sempre a cinque strati. Un pannello da 3 mm è composto da un piallaccio di anima, due piallacci incrociati e due piallacci di faccia; i pannelli da 4 e 5 mm hanno tre piallacci di anima e due di faccia, con lo spessore del piallaccio di anima regolato sul pannello. Una costruzione bilanciata a cinque strati resta più piana sul piano di lavoro di un compensato a tre strati dello stesso spessore.
Un vuoto, cioè uno spazio privo di legno nello strato di anima, lascia passare il raggio attraverso l’aria e poi colpire lo strato sotto fuori fuoco; permette anche alla fiamma di formarsi dentro il pannello. Le sovrapposizioni funzionano al contrario, raddoppiando il legno che il raggio incontra. Entrambi appaiono come isole di pannello non tagliato dopo il lavoro.
Come si verificano planarità e umidità prima del taglio?
Controllate ogni pannello prima di metterlo sul piano: costa meno che ripetere un lavoro fallito.
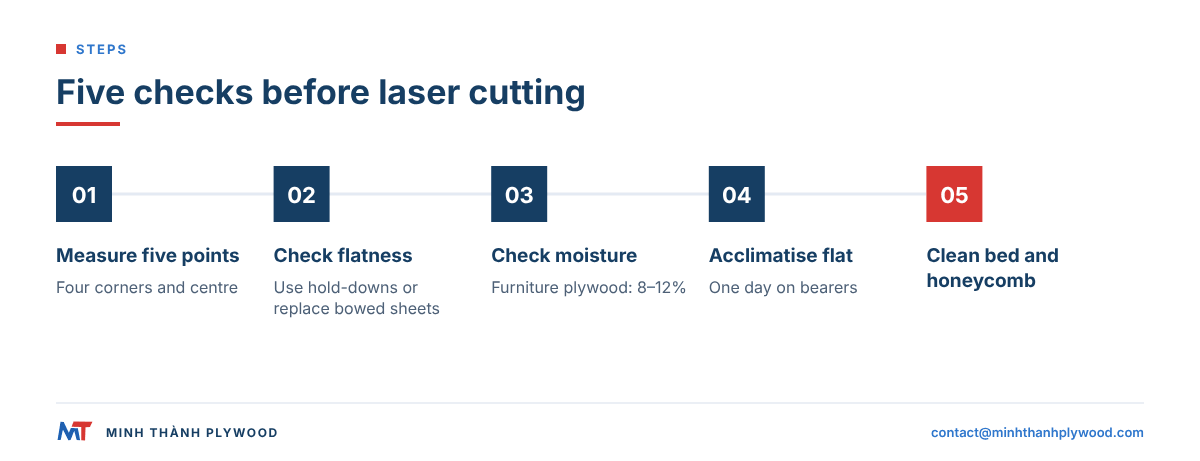
- Misurate lo spessore in tutti e quattro gli angoli e al centro con un calibro. Impostate il fuoco sulla media; una differenza di pochi decimi di millimetro si vede nel taglio.
- Controllate la planarità appoggiando il pannello sul piano: un pannello che oscilla o si alza di più di pochi millimetri richiede fermi di bloccaggio o va sostituito.
- Controllate l’umidità con un igrometro a spilli. Il compensato da mobili esce dalla fabbrica con un tenore di umidità dell’8-12 %; un pannello umido si brucia di più e taglia più lentamente.
- Fate acclimatare i pannelli nuovi nel locale di taglio per un giorno, piatti su travetti di appoggio.
- Pulite il piano e la griglia a nido d’ape, così la faccia posteriore non prende segni di bruciatura.
I nostri pannelli da mobile levigati sono tenuti entro ±0,2-0,3 mm, fino a ±0,2 mm, e pressati due volte: l’anima viene pressata e calibrata, poi si applicano faccia e retro. Questa combinazione dà la distanza focale uniforme che il laser richiede su tutto il pannello.
Quali sono le impostazioni laser giuste per il compensato?
Partite dalla libreria materiali del costruttore della macchina, poi eseguite una prova a griglia su un ritaglio dello stesso lotto. Una griglia di prova è una fila di piccoli quadrati tagliati con potenza crescente e velocità decrescente; il quadrato più pulito che si stacca liberamente indica le vostre impostazioni.
Impostazioni di taglio laser del compensato per spessore
Punti di partenza pubblicati, da confermare sulla vostra griglia di prova, perché ottica, età del tubo e linee di colla li spostano:
| Compensato | Laser | Potenza e velocità di partenza | Passate |
|---|---|---|---|
| 3 mm | CO2 40–50 W | 70–95 % di potenza, 10–25 mm/s | 1 |
| 3 mm | Diodo 10 W | 90–100 % di potenza, 200–600 mm/min | 2–3 |
| 6 mm | CO2 60 W | circa 80 % di potenza, 6 mm/s | 1 |
| 6 mm | CO2 80 W | circa 90 % di potenza, 10 mm/s | 1–2 |
| 6 mm | Diodo 10 W | 100–150 mm/min | molte; non ideale |
Le teste da incisione a diodi dichiarano velocità fino a 4.000 mm/s, ma riguardano la marcatura della superficie, non il taglio. Un semplice cartello da porta di 3 mm, dalla scelta del pannello al pezzo finito, richiede circa mezz’ora su una macchina hobbistica.
Regole pratiche per il compensato:
- Mettete il fuoco sulla superficie per i fogli sottili e leggermente dentro il materiale per quelli più spessi.
- Usate un forte soffio d’aria per tagliare: porta via il fumo, raffredda il bordo e riduce la carbonizzazione.
- Preferite una passata alla giusta potenza a più passate veloci; ogni passata in più riscalda di nuovo il bordo.
- Tagliate prima le forme interne, poi il contorno esterno, così i pezzi non si spostano.
- Proteggete la faccia con nastro di carta a bassa adesività per evitare macchie di fumo intorno al taglio.
- Ripetete la prova a griglia per ogni nuovo lotto di pannelli, anche dello stesso prodotto.
Come si incide il compensato con il laser?
Si incide il compensato in modalità raster, a velocità alta e potenza bassa, così il raggio scurisce il piallaccio di faccia senza bruciare fino alla linea di colla sotto.
- Scegliete una faccia chiara e uniforme. Betulla e pioppo danno il massimo contrasto; una faccia resinosa o rattoppata incide in modo irregolare.
- Restate nel piallaccio di faccia per le immagini fotografiche e le sfumature: quando il raggio raggiunge la linea di colla, cambiano profondità e colore.
- Proteggete con nastro di carta per bordi netti e senza alone di fumo; toglietelo a lavoro finito.
- Sigillate dopo l’incisione con una finitura trasparente, per evitare che la zona bruciata si macchi.
L’incisione si abbina bene alla stampa: un’immagine stampata a UV con testo inciso o un contorno tagliato è un prodotto comune. La nostra guida alla stampa su compensato tratta il lato della stampa.
Quale piano di lavoro serve per un pannello 1220 x 2440 mm?
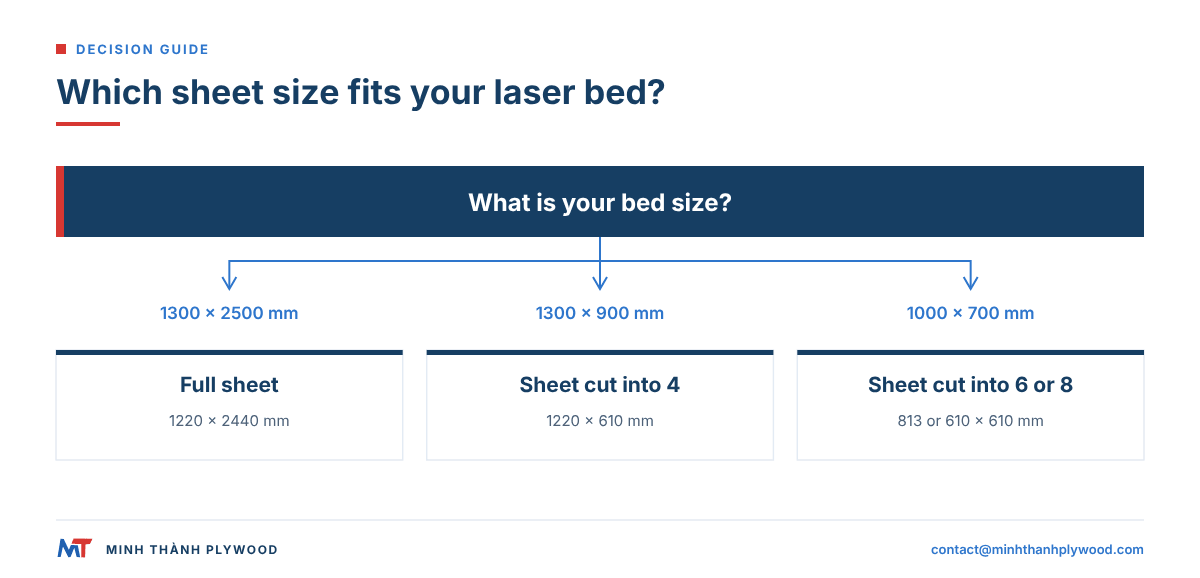
Un pannello intero da 1220 x 2440 mm richiede un piano di lavoro di circa 1300 x 2500 mm. Le macchine più piccole hanno bisogno di pannelli tagliati a misura, e acquistarli già tagliati risparmia un passaggio di sega e la polvere che ne deriva.
| Piano della macchina | Pannello che entra | Come fornirlo |
|---|---|---|
| 1300 x 2500 mm | Pannello intero 1220 x 2440 mm | Pannelli interi |
| 1300 x 900 mm | 1220 x 610 mm | Un pannello tagliato in 4 |
| 1000 x 700 mm | 813 x 610 mm o 610 x 610 mm | Un pannello tagliato in 6 o 8 |
| 600 x 400 mm o più piccolo | Piccoli sgrossati | Tagliare di nuovo i pezzi 610 x 610 |
| Macchine hobbistiche A4 | Fogli A4 210 x 297 mm | Sgrossati già tagliati; i fogli sottili da 0,5, 1 e 2 mm sono compensato aeronautico, un prodotto diverso |
Minh Thanh taglia un pannello in 4, 6 o 8 pezzi prima dell’imballo: da un pannello 1220 x 2440 mm si ottengono sgrossati di circa 1220 x 610 mm, 813 x 610 mm o 610 x 610 mm, al netto della larghezza di taglio della sega. Per i formati vedete compensato a misura.
Si può tagliare l’MDF con il laser in sicurezza, ed è meglio del compensato?
Si può tagliare l’MDF con il laser in sicurezza in una macchina chiusa, con aspirazione dei fumi scaricata all’esterno. L’MDF è fibra di legno legata con una quota alta di resina, quindi produce più fumo del compensato e i suoi fumi non devono raggiungere l’ambiente. Per i rischi dei laser sul lavoro, vedete la pagina sui rischi laser dell’agenzia statunitense OSHA.
L’MDF taglia con un bordo liscio e scuro, senza venatura, e costa meno a foglio. Il compensato è più leggero, più resistente e più rigido a parità di spessore, tiene meglio viti e giunti e ha una vera faccia di legno che accetta tinta e finitura. Per i pezzi che portano carico, si flettono o vengono maneggiati spesso, come giocattoli, mobili e kit, il compensato è la scelta più solida.
Non tagliate mai con il laser PVC, vinile o un pannello con faccia o bordatura in PVC: rilasciano gas di cloro, dannoso per le persone e corrosivo per la macchina.
Quanto costa una macchina laser per il legno?
Il costo del taglio laser del compensato è il tempo macchina, il pannello e lo scarto. Ecco cosa lo fa salire o scendere:
| Voce di costo | Cosa lo fa salire | Cosa lo fa scendere |
|---|---|---|
| Macchina | Potenza più alta, piano più grande, tubo RF | Laser a diodi o CO2 da banco per lavori sottili |
| Tempo di taglio | Pannelli spessi, molte passate, velocità basse | Pannelli sottili a cinque strati tagliati in una passata |
| Tagli falliti | Vuoti nell’anima, linee di colla, pannelli deformati | Pannelli calibrati e senza vuoti |
| Materiale | Facce premium, piccoli lotti | Acquisto a container, facce abbinate al lavoro |
| Scarto | Disposizione scarsa su pannelli interi | Software di nesting; sgrossati a misura |
| Fumi e manutenzione | Pannelli ricchi di resina, ottiche sporche | Ottiche pulite, buona aspirazione |
Come fasce di prezzo al dettaglio tipiche del 2026, una macchina laser a diodi hobbistica costa circa US$300-1.500, una CO2 da banco da 40-60 W US$2.000-6.000 e una CO2 a pannello intero da 1300 x 2500 mm US$10.000-30.000. Il compensato di qualità da mobile di Minh Thanh parte da US$350/m³ (ottobre 2026), circa £270/m³ FOB con circa US$1,30 per sterlina; il prezzo finale dipende da faccia, anima, colla, spessore, formato e quantità.
Per gli acquirenti nel Regno Unito, su richiesta si offre un preventivo CIF al loro porto, con 30–40 giorni di mare verso il Nord Europa, così il prezzo sbarcato si confronta con le condizioni di un commerciante britannico. Per l’Italia, da Hai Phong ai porti del Mediterraneo la traversata è più lunga; i porti di sbarco più usati sono Genova, La Spezia, Livorno, Venezia e Trieste.
Documenti di origine e conformità per il compensato da taglio laser
Il compensato Minh Thanh è prodotto con legname da piantagione e viene spedito con il dossier di conformità EUDR (registrazioni d’origine e file di geolocalizzazione), che serve anche a un importatore britannico per il fascicolo di due diligence secondo l’UK Timber Regulation.
La prova di emissione è la certificazione CARB P2 / TSCA Title VI (ICTT mill no. 23024), con sei test in camera ASTM D6007 con media di 0,014–0,032 ppm, contro il limite USA. Quel limite è di 0,05 ppm per il compensato di latifoglie con anima di piallaccio, ai sensi del 40 CFR 770.10. Il materiale FSC® è disponibile*, e chi acquista volumi riceve da noi anche il dossier e i rapporti di prova. *Fornito direttamente o tramite segherie partner qualificate.
Dove comprare il compensato per il taglio laser?
Per piccoli lotti rivolgetevi a un distributore locale o a un negozio di materiali per laser; comprate a container direttamente dal produttore quando il volume è stabile. La fornitura diretta dal produttore fissa faccia, anima, colla e spessore per ogni ordine, e così le impostazioni laser restano le stesse da lotto a lotto.
Un container 40HC di compensato sottile 1220 x 2440 mm su anima di Styrax bianco contiene 18 pacchi. A 3 mm sono 5.994 fogli (333 per pacco, circa 4,5 kg ciascuno); a 6 mm, 2.988 fogli (166 per pacco, circa 8,9 kg ciascuno). La nostra guida al miglior compensato per il taglio laser confronta facce e anime adatte al laser, e betulla contro basswood tratta la scelta preferita dagli hobbisti.
Cosa specificare in un ordine di compensato per il taglio laser?
Inviate il lavoro e la macchina, e il produttore può abbinare il pannello a entrambi:
- Spessore: per esempio 3 mm per modelli e puzzle, 6 mm per scatole e cartelli; i pannelli sottili da 3-5 mm sono sempre a cinque strati.
- Faccia: pioppo per peso e prezzo contenuti, betulla D+/D per una faccia premium, oppure pattern EV per un aspetto uniforme.
- Anima e colla: anima di Styrax bianco, colla UF con emissione E0; nessuna colla fenolica per il lavoro laser.
- Tolleranza e planarità: pannelli levigati tenuti entro ±0,2 mm.
- Formato: pannelli interi 1220 x 2440 mm, oppure pannelli tagliati in 4, 6 o 8 pezzi per il vostro piano.
- Quantità: da un container 40HC, con spessori misti su accordo.
La nostra pagina sul compensato sottile elenca le costruzioni da 3-6 mm, e la guida come tagliare il compensato tratta seghe e fresatrici. La regola USA sulla formaldeide nei legni compositi è descritta nella pagina US EPA sugli standard di emissione della formaldeide. I pannelli per gli USA portano la certificazione CARB P2 / TSCA Title VI (ICTT mill no. 23024). Chiedete campioni gratuiti per eseguire la vostra prova a griglia e inviate la specifica a contact@minhthanhplywood.com per un preventivo entro poche ore.
Risposte alle domande degli acquirenti
Quale potenza laser serve per tagliare il compensato da 6 mm?
Un laser CO2 da 60-80 W taglia il compensato da 6 mm in una passata a velocità moderata. Un laser CO2 da 40 W di solito richiede due passate, e un laser a diodi da 10-20 W richiede più passate lente.
Per il compensato è meglio un laser CO2 o a diodi?
Per tagliare è meglio il CO2: il suo raggio da 10,6 micron è ben assorbito dal legno e taglia i pannelli più spessi in una passata. I laser a diodi costano meno e vanno bene per incidere e per i fogli sottili fino a circa 3-6 mm.
Perché il compensato si brucia o non si taglia fino in fondo?
Le cause più comuni sono una linea di colla o una sovrapposizione nell'anima che il raggio non riesce a superare, un pannello che si incurva fuori fuoco, un soffio d'aria troppo debole o una velocità troppo alta per la potenza. La carbonizzazione deriva da troppa potenza a una velocità troppo bassa.
Si può tagliare l'MDF con il laser in sicurezza?
Sì, con una macchina chiusa e una buona aspirazione dei fumi verso l'esterno. L'MDF contiene più resina del compensato, quindi produce più fumo, e i fumi non devono essere respirati.
Qual è il miglior compensato per il taglio laser?
Compensato sottile di pioppo o con faccia di betulla, con anima senza vuoti, colla UF e spessore piatto e uniforme. Evitate il compensato fenolico per esterni e i pannelli con faccia in vinile o PVC.
Quale piano di lavoro serve per un pannello intero 1220 x 2440 mm?
Una macchina per pannello intero con un piano di circa 1300 x 2500 mm. Le macchine più piccole usano pannelli tagliati; un produttore può tagliare un pannello 1220 x 2440 in 4, 6 o 8 pezzi prima della spedizione.
Quanto costa una macchina laser per il legno?
Secondo le fasce di prezzo al dettaglio tipiche del 2026, i laser a diodi hobbistici costano circa US$300-1.500, le CO2 da banco da 40-60 W US$2.000-6.000 e le CO2 a pannello intero 1300 x 2500 mm US$10.000-30.000.
Come si appiattisce il compensato per il taglio laser?
Conservate i pannelli piatti su travetti di appoggio nel locale di taglio, usate spilli di fissaggio o magneti su un piano a nido d'ape e comprate pannelli calibrati con tolleranza di spessore stretta. Un pannello incurvato non si appiattisce del tutto con il serraggio.
Si può incidere il compensato con il laser?
Sì. Incidete in raster a velocità alta e potenza bassa, e proteggete la faccia con nastro di carta per evitare macchie di fumo. Le facce di betulla e pioppo danno il contrasto più netto.
Dove si può comprare il compensato per il taglio laser?
I distributori locali vendono a foglio. I laboratori laser e i produttori di prodotti che comprano a container ordinano direttamente dal produttore: Minh Thanh fa compensato sottile da 3-5 mm, sempre a cinque strati, da un container 40HC.
Il compensato per il taglio laser ha bisogno del marchio CE?
Il marchio CE e la dichiarazione di prestazione (DoP) riguardano il compensato per costruzioni secondo la EN 13986 (Regolamento (UE) 305/2011); per il compensato da mobili non sono richiesti.
Quali dazi e IVA si pagano importando compensato dal Vietnam in Italia?
Il dazio ordinario sulla voce CN 4412 è del 7 % per il compensato con faccia di betulla, pioppo, eucalipto o altre latifoglie, e del 10 % per okoumé e alcune essenze tropicali. Con l'accordo EVFTA si applica la tariffa preferenziale, con EUR.1 o dichiarazione d'origine; verificatela su TARIC. L'IVA all'importazione è del 22 %, e serve un numero EORI.
Il compensato dal Vietnam richiede il dossier EUDR?
Il regolamento EUDR (Regolamento (UE) 2023/1115) si applica dal 30 dicembre 2026 alle grandi e medie imprese e alle micro e piccole già soggette all'EUTR, dal 30 giugno 2027 alle altre micro e piccole imprese. L'importatore presenta la dichiarazione di due diligence, il produttore fornisce i dati d'origine con la geolocalizzazione. Data di riferimento: 31 dicembre 2020.
Quale limite di formaldeide deve rispettare il compensato venduto nell'UE?
Dal 6 agosto 2026 il limite REACH UE per mobili e articoli a base di legno è 0,062 mg/m³ (Regolamento (UE) 2023/1464). L'E1 della EN 13986, pari a 0,124 mg/m³, da solo non basta più a dimostrare la conformità. Le prove in camera ASTM citate nell'articolo sono espresse in ppm contro il limite USA, quindi non sono una verifica diretta del limite UE.