
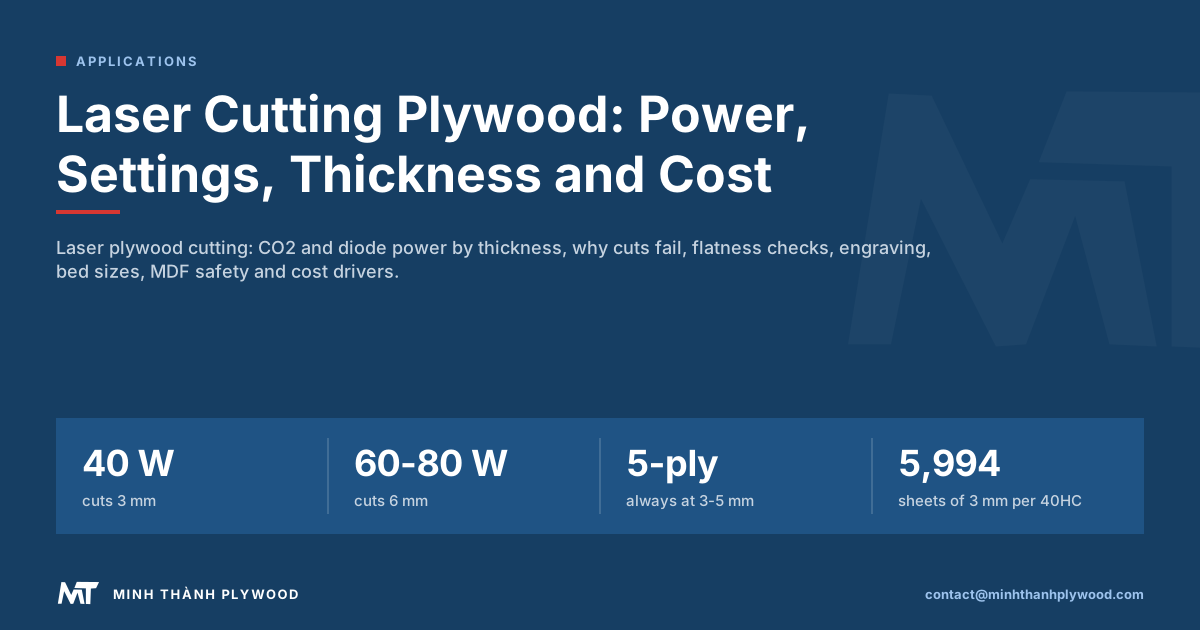
Laserskärning av plywood fungerar bäst med en CO2-laser: 40 W skär 3 mm i en passage, 60–80 W skär 6 mm och 100–150 W når 9–12 mm. Diodlasrar skär tunn plywood i flera passager. För en möbeltillverkare i Sverige eller en betongentreprenör i Svenskfinland gäller samma sak: de flesta misslyckade snitt kommer från skivan, inte från maskinen – limfogar, hålrum i kärnan och kupade skivor stoppar strålen. Minh Thanh Plywood förklarar effekten, inställningarna och vilken skiva du ska beställa.
Vilken lasereffekt krävs för att skära plywood i olika tjocklekar?
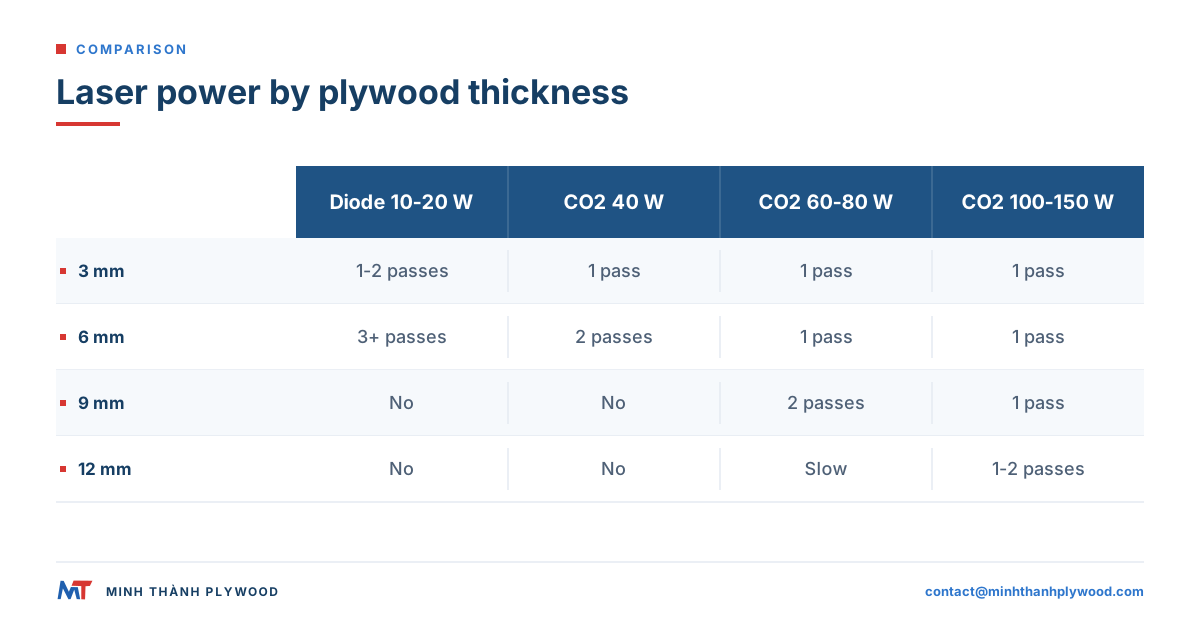
En CO2-laser på 40 W skär 3 mm plywood i en passage, en CO2-laser på 60–80 W skär 6 mm och en CO2-laser på 100–150 W når 9–12 mm. Diodlasrar anges efter optisk uteffekt, skär samma skivor i flera långsammare passager och är praktiska upp till omkring 6 mm.
| Plywoodtjocklek | Diodlaser (optisk effekt) | CO2 40 W | CO2 60–80 W | CO2100–150 W |
|---|---|---|---|---|
| 3 mm | 1–2 passager vid 10–20 W | 1 passage | 1 passage, snabbt | 1 passage, mycket snabbt |
| 4–5 mm | 2–3 passager vid 10–20 W | 1–2 passager | 1 passage | 1 passage |
| 6 mm | 3+ passager vid 20 W | 2 passager | 1 passage | 1 passage |
| 9 mm | Inte praktiskt | Inte praktiskt | 2 passager | 1 passage |
| 12 mm | Inte praktiskt | Inte praktiskt | Långsamt, flera passager | 1–2 passager |
| 15–18 mm | Inte praktiskt | Inte praktiskt | Inte praktiskt | Långsamt; CNC-fräs är bättre |
Det här är typiska startvärden från lasertillverkarnas materialbibliotek för bra plywood för laserskärning; en skiva med hålrum eller hårda limfogar kräver mer effekt eller fler passager. Över 12 mm skär en CNC-fräs snabbare och med raka kanter.
Vilken laserskärare passar plywood: CO2, diod eller fiber?
En CO2-laser är den bästa laserskäraren för plywood. Våglängden på 10,6 mikrometer absorberas starkt av trä, så den skär tjockare skivor i en passage med smal skärspalt.
- CO2 (glasrör eller RF-rör). Skär och graverar plywood, MDF, akryl och papper. Standardvalet hos laserstudior och produkttillverkare.
- Diod. Billig och kompakt; utmärkt för gravyr och tunna skivor, långsam på allt över 3 mm.
- Fiber. Byggd för märkning och skärning av metall; våglängden absorberas dåligt av trä och är därför fel verktyg för att skära plywood.
För ett företag som skär plywood varje dag är en CO2-maskin på 60–100 W med en bädd som tar den skivstorlek du köper det vanliga valet.
Varför bränns eller skärs inte plywood vid laserskärning?
De flesta ofullständiga snitt och kraftiga bränningar kommer från skivan, inte från lasern. En plywoodskiva består av lager av faner och lim, och strålen måste ta sig igenom vart och ett av dem jämnt.
| Problem | Orsak i skivan | Orsak i inställningen |
|---|---|---|
| Snittet stannar i ett område | Kärnfaner överlappar där och fördubblar träet | Fokus inställt för en annan tjocklek |
| Snittet stannar längs en linje | Hård limfog, till exempel fenollim | För hög hastighet för effekten |
| Lågor, brända fickor | Hålrum i kärnan fylls med lågor | För svag luftassistans |
| Baksidan bränd | Skivan ligger på en smutsig bädd | Bädden inte rengjord; ingen bikakeplatta |
| Snittet vandrar in och ut | Skivan kupad, ur fokus på vissa ställen | Inga nedhållare |
| Kraftig bränning på kanterna | Hartsrik eller fuktig kärna | För hög effekt, för långsam hastighet |
Limtypen är viktigast. UF-lim, som används i möbelskivor för inomhusbruk, skärs rent. Fenollim (WBP) och melaminförstärkta lim i utomhusplywood står emot strålen och lämnar mörka, hårda kanter, så utomhusskivor är ett dåligt val för laserarbete.
Kärnkvaliteten kommer näst. Hos Minh Thanh sys kärnfaneren samman både horisontellt och vertikalt, så faneren i varje lager ligger tätt utan de överlapp och hålrum som stoppar ett snitt eller tar eld.
Hur påverkar limfogar och hålrum i kärnan lasersnittet?
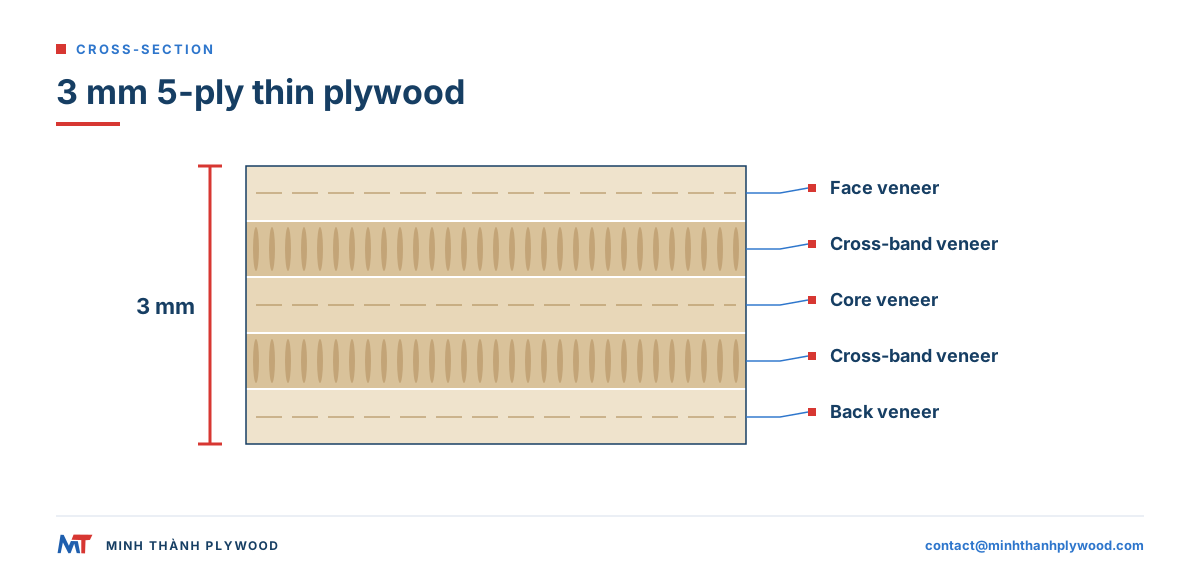
Varje limfog är ett tunt lager som lasern måste bränna sig igenom, och varje fog tar mer energi än träet. En skiva på 3 mm har fyra limfogar mellan sina fem lager; en 5-lagers skiva på 5 mm har samma fyra fogar mellan tjockare faner. Därför skär tunna 5-lagers skivor renare per millimeter än tjockare skivor.
Den tunna plywooden från Minh Thanh på 3 till 5 mm är alltid 5-lagers. En skiva på 3 mm består av ett kärnfaner, två tvärfaner och två ytfaner; skivor på 4 och 5 mm har tre kärnfaner och två ytfaner, där kärnfanerets tjocklek anpassas till skivan. En balanserad 5-lagers uppbyggnad ligger planare på bädden än en 3-lagers skiva i samma tjocklek.
Ett hålrum, en lucka i ett kärnlager, låter strålen passera genom luft och sedan träffa lagret under i fel fokus; det låter också lågor bildas inne i skivan. Överlapp verkar åt andra hållet och fördubblar träet som strålen möter. Båda syns som öar av oskuren skiva efter jobbet.
Hur kontrollerar man planhet och fuktkvot före skärning?
Kontrollera varje skiva innan den läggs på bädden; det är billigare än att skära om ett misslyckat jobb.
- Mät tjockleken i alla fyra hörn och i mitten med skjutmått. Ställ in fokus på medelvärdet; en spridning på några tiondels millimeter syns i snittet.
- Kontrollera planheten genom att lägga skivan på bädden: en skiva som vickar eller lyfter mer än några millimeter behöver nedhållare eller bytas ut.
- Kontrollera fuktkvoten med en stickmätare. Möbelplywood lämnar fabriken med 8–12 % fuktkvot; en fuktig skiva bränns mer och skärs långsammare.
- Låt nya skivor stå i skärrummet i ett dygn, plant på underlägg.
- Rengör bädden och bikakeplattan, så att baksidan inte får brännmärken.
Våra slipade möbelskivor hålls inom ±0,2–0,3 mm, ner till ±0,2 mm, och pressas två gånger: först pressas och kalibreras kärnskivan, sedan läggs yt- och baksidesfaner på. Den kombinationen ger det jämna fokusavstånd som lasern behöver över hela skivan.
Vilka laserinställningar fungerar för plywood?
Börja med maskintillverkarens materialbibliotek och kör sedan ett testmönster på en spillbit från samma parti. Ett testmönster är en rad små kvadrater som skärs med stigande effekt och sjunkande hastighet; den renaste kvadraten som faller ut fritt ger dig inställningarna.
Laserinställningar för plywood efter tjocklek
Publicerade startvärden som bör bekräftas i ditt eget testmönster, eftersom lins, rörets ålder och limfogar förändrar dem:
| Plywood | Laser | Starteffekt och hastighet | Passager |
|---|---|---|---|
| 3 mm | 40–50 W CO2 | 70–95 % effekt, 10–25 mm/s | 1 |
| 3 mm | 10 W diod | 90–100 % effekt, 200–600 mm/min | 2–3 |
| 6 mm | 60 W CO2 | ca 80 % effekt, 6 mm/s | 1 |
| 6 mm | 80 W CO2 | ca 90 % effekt, 10 mm/s | 1–2 |
| 6 mm | 10 W diod | 100–150 mm/min | många; inte idealiskt |
Diodgravyrhuvuden anger hastigheter upp till 4 000 mm/s, men det gäller märkning av ytan, inte skärning. En enkel dörrhängare i 3 mm tar omkring en halvtimme på en hobbymaskin, från val av skiva till färdig bit.
Praktiska regler för plywood:
- Fokusera på ytan för tunna skivor och lite ner i materialet för tjockare.
- Använd kraftig luftassistans vid skärning; den blåser bort rök, kyler kanten och minskar bränningen.
- Välj en passage med rätt effekt framför flera snabba passager; varje extra passage värmer kanten igen.
- Skär invändiga former först och därefter ytterkonturen, så att delarna inte flyttar sig.
- Tejpa ytan med papperstejp med låg vidhäftning så att röken inte fläckar runt snittet.
- Kör om testmönstret för varje nytt parti skivor, även av samma produkt.
Hur gravar man plywood med laser?
Gravera plywood i rasterläge med hög hastighet och låg effekt, så att strålen mörknar ytfaneret utan att bränna ner i limfogen under.
- Välj en ljus, jämn yta. Björk och poppel ger störst kontrast; en hartsrik eller lagad yta graveras ojämnt.
- Håll dig inom ytfaneret vid foto- och nyansarbete; när strålen når limfogen ändras djupet och färgen.
- Tejpa med papperstejp för skarpa kanter och ingen rökrand; dra av tejpen efter jobbet.
- Efterbehandla efter gravyr med ett transparent skikt så att det brända området inte kladdar.
Gravyr kombineras bra med tryck: en UV-tryckt bild med lasergraverad text eller en skuren kontur är en vanlig produkt. Vår guide om tryck på plywood tar upp trycksidan.
Vilket bäddmått krävs för en skiva på 1220 × 2440 mm?
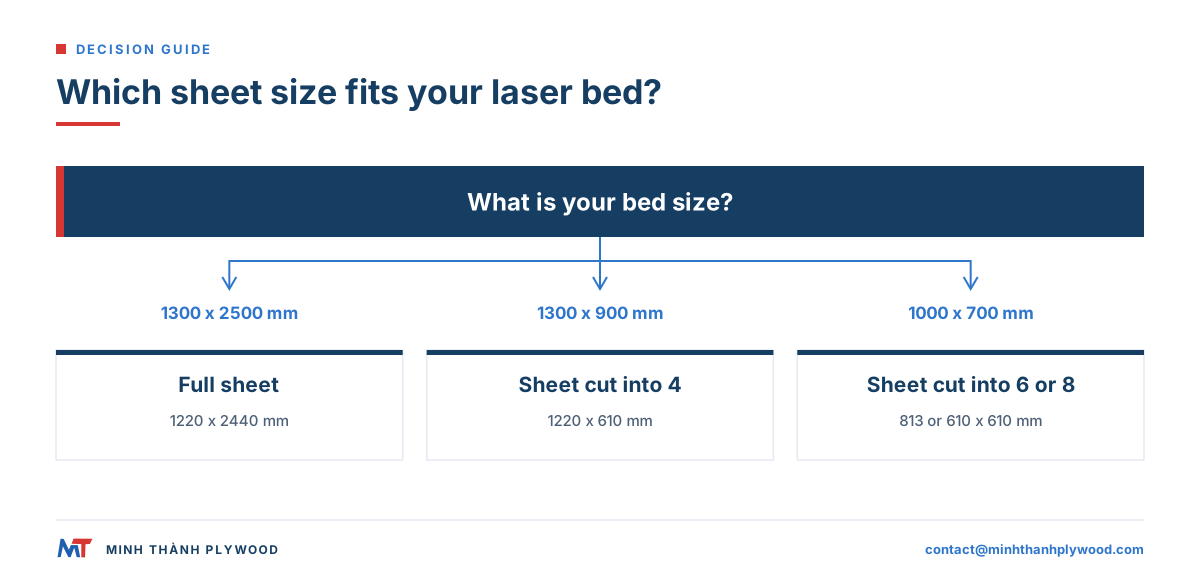
En hel skiva på 1220 × 2440 mm kräver en bädd på ca 1300 × 2500 mm. Mindre maskiner behöver tillskurna skivor, och att köpa dem färdigt delade sparar ett sågsteg och dammet som följer med det.
| Maskinbädd | Skiva som får plats | Hur den levereras |
|---|---|---|
| 1300 × 2500 mm | Hel skiva 1220 × 2440 mm | Helskivor |
| 1300 × 900 mm | 1220 × 610 mm | En skiva delad i 4 |
| 1000 × 700 mm | 813 × 610 mm eller 610 × 610 mm | En skiva delad i 6 eller 8 |
| 600 × 400 mm eller mindre | Små ämnen | Dela 610 × 610-bitarna igen |
| A4-hobbymaskiner | A4-ark 210 × 297 mm | Nedskurna ämnen; tunna skivor på 0,5, 1 och 2 mm är flygplywood, en annan produkt |
Minh Thanh delar en skiva i 4, 6 eller 8 bitar före packning: från en skiva på 1220 × 2440 mm ger det ämnen på ca 1220 × 610 mm, 813 × 610 mm eller 610 × 610 mm, minus sågspåret. Se tillskuren plywood för format.
Går det att laserskära MDF säkert, och är det bättre än plywood?
Du kan laserskära MDF säkert i en sluten maskin med utsug som leds ut. MDF är träfiber som binds med en hög andel harts, så det bildas mer rök än av plywood och röken får inte nå in i rummet. Om laserrisker på arbetsplatsen, se USA:s arbetsmiljömyndighet OSHA:s sida om laserrisker.
MDF skärs med en slät, mörk kant och utan ådring, och är billigare per skiva. Plywood är lättare, starkare och styvare i samma tjocklek, håller skruv och fogar bättre och har en äkta träyta som tar emot bets och ytbehandling. För delar som bär last, böjs eller hanteras ofta, som leksaker, möbler och byggsatser, är plywood det starkare valet.
Laserskära aldrig PVC, vinyl eller skivor med PVC-yta eller kantlist: de avger klorgas som skadar människor och angriper maskinen.
Vad kostar en laserskärare för trä?
Kostnaden för laserskärning av plywood är maskintiden, skivan och spillet. Vad som styr var och en:
| Kostnadsdrivare | Vad som höjer den | Vad som sänker den |
|---|---|---|
| Maskin | Högre effekt, större bädd, RF-rör | Diod eller stationär CO2 för tunt arbete |
| Skärtid | Tjocka skivor, många passager, låga hastigheter | Tunna 5-lagers skivor som skärs i en passage |
| Misslyckade snitt | Hålrum i kärnan, limfogar, kupade skivor | Kalibrerade skivor utan hålrum |
| Material | Exklusiva ytfaner, små partier | Att köpa per container, ytfaner matchade mot jobbet |
| Spill | Dålig utläggning av detaljer på helskivor | Utläggningsprogram; ämnen i rätt format |
| Rök och underhåll | Hartsrika skivor, smutsig optik | Ren optik, bra utsug |
Som typiska prisintervall i detaljhandeln 2026 kostar en hobby-diodlaser ca US$300–1 500, en stationär CO2-maskin på 40–60 W US$2 000–6 000 och en CO2-maskin för helskivor på 1300 × 2500 mm US$10 000–30 000. Möbelplywood från Minh Thanh börjar på US$350/m³ (oktober 2026), motsvarande cirka £270/m³ FOB vid en kurs på omkring US$1,30 per pund; slutpriset beror på ytfaner, kärna, lim, tjocklek, format och kvantitet.
Köpare i Storbritannien får en CIF-offert till sin hamn på begäran, med 30–40 dagar till sjöss till norra Europa, så att kostnaden framme hos köparen (inklusive frakt, tull och moms) kan jämföras på samma villkor som en brittisk handlares.
Underlag vid inköp av laserplywood
Plywood från Minh Thanh tillverkas av plantageodlad råvara och levereras med EUDR-dokumentationen (ursprungsregister och geolokaliseringsfiler), som också fungerar som underlag för en brittisk importörs aktsamhetsdokumentation enligt UK Timber Regulation. EUDR (förordning (EU) 2023/1115) börjar gälla 30 december 2026 för stora och medelstora aktörer och 30 juni 2027 för övriga små och mikroaktörer; importören lämnar in aktsamhetsförklaringen och verket bidrar med ursprungsuppgifter och geolokalisering.
Bevis på emission är certifieringen CARB P2 / TSCA Title VI (ICTT mill no. 23024), med sex kammartester enligt ASTM D6007 som snittar 0,014–0,032 ppm mot den amerikanska gränsen. Den gränsen är 0,05 ppm för lövträplywood med fanerkärna enligt 40 CFR 770.10. Inom EU begränsar REACH bilaga XVII, post 77, sedan 6 augusti 2026 formaldehyd i möbler och träbaserade artiklar till 0,062 mg/m³ (förordning (EU) 2023/1464); E1 enligt EN 13986 ligger på 0,124 mg/m³ och räcker därför inte som bevis. Vi gör inga anspråk på FSC-certifiering; en köpare som behöver FSC-certifierad björk för hobbysatser köper den från en återförsäljare av laserskivor, och en köpare som behöver volym köper dokumentationen och testrapporterna från oss.
Var köper man plywood för laserskärning?
Köp små partier från en lokal grossist eller en butik för lasermaterial; köp per container direkt från en fabrik när volymen är stabil. Direkt leverans från fabrik låser ytfaner, kärna, lim och tjocklek för varje order, vilket håller dina laserinställningar desamma från parti till parti.
En 40HC-container med tunn plywood på Styrax-kärna i 1220 × 2440 mm rymmer 18 packar. Vid 3 mm är det 5 994 ark (333 per pack, ca 4,5 kg per ark); vid 6 mm 2 988 ark (166 per pack, ca 8,9 kg per ark). Vår guide till bästa plywood för laserskärning jämför ytfaner och kärnor för laserskärning, och björkplywood jämfört med lindplywood tar upp hobbyfavoriten.
Svenska importörer förtullar oftast via Göteborg, som har veckovisa direkttjänster till Asien; andra tar vägen via Hamburg, Rotterdam eller Gdańsk med feeder, lastbil eller järnväg. Finska köpare går via Helsingfors (Nordsjö hamn, Vuosaari).
Vad ska en beställning av laserplywood innehålla?
Skicka jobbet och maskinen, så kan fabriken matcha skivan mot båda:
- Tjocklek: till exempel 3 mm för modeller och pussel, 6 mm för lådor och skyltar; tunna skivor på 3–5 mm är alltid 5-lagers.
- Ytfaner: poppel för låg vikt och lågt pris, björk D+/D för en exklusiv yta, eller ett EV-mönster för ett jämnt utseende.
- Kärna och lim: vit Styrax-kärna, UF-lim vid E0-emission; inget fenollim för laserarbete.
- Tolerans och planhet: slipade skivor hålls inom ±0,2 mm.
- Format: hela skivor på 1220 × 2440 mm, eller skivor delade i 4, 6 eller 8 bitar för din bädd.
- Kvantitet: från en 40HC-container, med blandade tjocklekar enligt överenskommelse.
Vår sida om tunn plywood listar uppbyggnaderna på 3–6 mm, och guiden så skär du plywood tar upp sågar och fräsar. Den amerikanska regeln för formaldehyd i kompositmaterial finns på US EPA:s sida om formaldehydstandarder. Skivor för USA bär certifieringen CARB P2 / TSCA Title VI (ICTT mill no. 23024). Be om gratisexempel för att köra ditt testmönster och skicka specifikationen till contact@minhthanhplywood.com för en offert inom några timmar.
Svar på inköparnas frågor
Vilken lasereffekt behöver jag för att skära 6 mm plywood?
En CO2-laser på 60–80 W skär 6 mm plywood i en passage vid måttlig hastighet. En CO2-laser på 40 W behöver oftast två passager, och en diodlaser på 10–20 W behöver flera långsamma passager.
Är CO2 eller diod bättre för plywood?
CO2 är bättre för skärning: strålen på 10,6 mikrometer absorberas väl av trä och skär tjockare skivor i en passage. Diodlasrar är billigare och bra för gravyr och tunna skivor upp till ca 3–6 mm.
Varför bränns plywood eller skärs inte igenom?
De vanligaste orsakerna är en limfog eller ett överlapp i kärnan som strålen inte klarar, en skiva som buktar ur fokus, för svag luftassistans eller för hög hastighet för effekten. Bränningen kommer av för hög effekt vid för låg hastighet.
Går det att laserskära MDF på ett säkert sätt?
Ja, med en sluten maskin och bra utsug som leds ut. MDF innehåller mer harts än plywood, så det bildas mer rök, och röken får inte andas in.
Vilken plywood är bäst för laserskärning?
Tunn poppel- eller björkfanerad plywood med kärna utan hålrum, UF-lim och jämn, plan tjocklek. Undvik utomhusplywood med fenollim och alla skivor med vinyl- eller PVC-yta.
Vilket bäddmått krävs för en hel skiva på 1220 × 2440 mm?
En maskin för helskivor med en bädd på ca 1300 × 2500 mm. Mindre maskiner använder tillskurna skivor; en fabrik kan dela en skiva på 1220 × 2440 mm i 4, 6 eller 8 bitar före leverans.
Vad kostar en laserskärare för trä?
Som typiska prisintervall i detaljhandeln 2026 kostar hobby-diodlasrar ca US$300–1 500, stationära CO2-maskiner på 40–60 W US$2 000–6 000 och CO2-maskiner för helskivor på 1300 × 2500 mm US$10 000–30 000.
Hur planar man plywood för laserskärning?
Förvara skivorna plant på underlägg i skärrummet, använd nedhållare eller magneter på en bikakebädd och köp kalibrerade skivor med snäv tjocklekstolerans. En kupad skiva går inte att pressa helt plan.
Går det att gravera plywood med laser?
Ja. Gravera med hög hastighet och låg effekt, kör bilden i raster och tejpa ytan med papperstejp så att rökfläckar inte fastnar. Björk- och poppelytor ger tydligast kontrast.
Var kan jag köpa plywood för laserskärning?
Lokala grossister säljer per skiva. Laserstudior och produkttillverkare som köper per container beställer direkt från en fabrik: Minh Thanh tillverkar tunn plywood på 3–5 mm, alltid 5-lagers, från en 40HC-container.
Vilka formaldehydregler gäller när jag importerar till Sverige?
Sedan 6 augusti 2026 begränsar REACH bilaga XVII, post 77, formaldehyd i möbler och träbaserade artiklar till 0,062 mg/m³ inom EU (förordning (EU) 2023/1464). E1 enligt EN 13986 ligger på 0,124 mg/m³ (0,1 ppm) och räcker därför inte som bevis. Minh Thanh levererar CARB P2 / TSCA Title VI (ICTT mill no. 23024) med sex kammartester enligt ASTM D6007 som snittar 0,014–0,032 ppm mot den amerikanska gränsen 0,05 ppm.
Vilken tull och moms gäller vid import av plywood?
Plywood klassas under CN 4412. Tullen är 7 % för björk-, poppel-, eukalyptus- och andra lövträfaner och 10 % för okoumé och listade tropiska faner; med EUR.1 eller ursprungsdeklaration gäller preferenssatsen enligt EU-Vietnamavtalet (EVFTA). Du behöver ett EORI-nummer för att importera till EU. Importmomsen är 25 % i Sverige och 25,5 % i Finland.
Behöver plywood CE-märkas?
CE-märkning och prestandadeklaration krävs bara för plywood som ska användas i byggnadsverk, enligt EN 13986 och byggproduktförordningen (EU) 305/2011. Möbelplywood behöver ingen. Limningsklasserna anges enligt EN 314-2 klass 1, 2 eller 3, och EN 636-1, -2 och -3 gäller för torrt, fuktigt respektive utomhusbruk; i Sverige ges utgåvan som SS-EN 636 av SIS, i Finland som SFS-EN 636.
Hur lång är leveranstiden, och var lossas containern?
Sjöfrakten från Hai Phong till norra Europa tar 30–40 dagar, och produktionen tar 15–45 dagar efter handpenning. Svenska importörer förtullar oftast via Göteborg, som har veckovisa direkttjänster till Asien; andra tar vägen via Hamburg, Rotterdam eller Gdańsk med feeder, lastbil eller järnväg. Finska köpare använder Helsingfors (Nordsjö hamn, Vuosaari).