
A lézervágás rétegelt lemez esetén CO2-lézerrel működik a legjobban: 40 W egy menetben vágja át a 3 mm-es lemezt, 60-80 W a 6 mm-est, 100-150 W pedig a 9-12 mm-est. A diódalézerek több, lassabb menetben vágnak vékony rétegelt lemezt. A sikertelen vágásokat többnyire nem a gép, hanem a lemez okozza: a ragasztási vonalak, a belső réteg hézagai és a görbe lap útját állják a sugárnak. A magyar importőrök konténerei jellemzően Koperből, Rijekából vagy Bremerhavenből, vasúton vagy közúton érkeznek. A Minh Thanh Plywood bemutatja, milyen teljesítményre és beállításokra, illetve milyen lemezre van szükség.
Milyen lézerteljesítmény vágja át a rétegelt lemezt vastagság szerint?
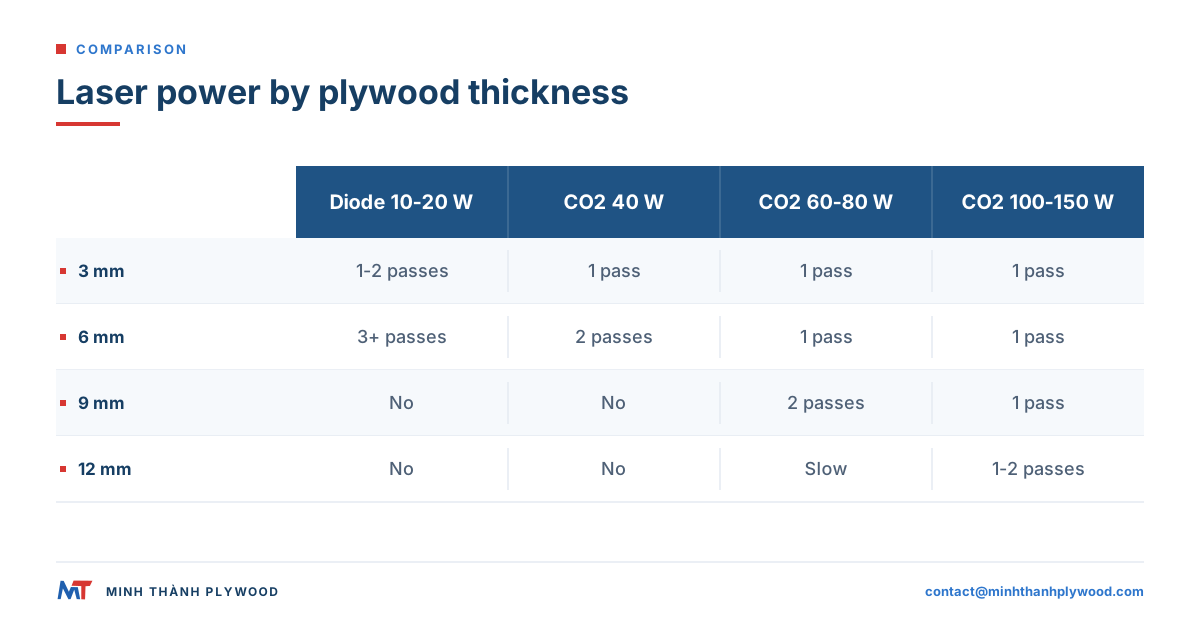
Egy 40 W-os CO2-lézer egy menetben vágja át a 3 mm-es rétegelt lemezt, egy 60-80 W-os CO2-lézer a 6 mm-est, a 100-150 W-os pedig eléri a 9-12 mm-t. Az optikai teljesítményük alapján megadott diódalézerek ugyanezeket a lemezeket több, lassabb menetben vágják, és körülbelül 6 mm vastagságig használhatók a gyakorlatban.
| Rétegelt lemez vastagsága | Diódalézer (optikai teljesítmény) | CO2 40 W | CO2 60-80 W | CO2100-150 W |
|---|---|---|---|---|
| 3 mm | 1-2 menet 10-20 W-on | 1 menet | 1 menet, gyorsan | 1 menet, nagyon gyorsan |
| 4-5 mm | 2-3 menet 10-20 W-on | 1-2 menet | 1 menet | 1 menet |
| 6 mm | 3+ menet 20 W-on | 2 menet | 1 menet | 1 menet |
| 9 mm | Nem célszerű | Nem célszerű | 2 menet | 1 menet |
| 12 mm | Nem célszerű | Nem célszerű | Lassan, több menetben | 1-2 menet |
| 15-18 mm | Nem célszerű | Nem célszerű | Nem célszerű | Lassan; jobb választás a CNC-maró |
Ezek jó minőségű, lézervágáshoz való rétegelt lemezre vonatkozó, lézergyártók anyagkönyvtáraiból származó, jellemző kiinduló értékek; a belső rétegek hézagai vagy a kemény ragasztási vonalak nagyobb teljesítményt vagy több menetet igényelnek. 12 mm fölött egy CNC-maró gyorsabban dolgozik, és merőleges élű vágást készít.
Melyik lézervágó a legjobb rétegelt lemezhez: CO2, dióda vagy szálas lézer?
A rétegelt lemez vágásához a CO2-lézer a legjobb választás. A 10,6 mikronos hullámhosszt a fa erősen elnyeli, ezért a gép keskeny vágási réssel, egy menetben vágja át a vastagabb lemezeket.
- CO2 (üveg- vagy RF-cső). Rétegelt lemezt, MDF-et, akrilt és papírt vág és gravíroz. A lézervágó műhelyek és termékgyártók általánosan használt gépe.
- Dióda. Olcsó és kompakt; gravírozásra és vékony lemezekhez kiváló, 3 mm fölött viszont lassú.
- Szálas lézer. Fémek jelölésére és vágására készült. A fa rosszul nyeli el a hullámhosszát, ezért rétegelt lemez vágására nem megfelelő.
Aki mindennap rétegelt lemezt vág üzemi körülmények között, rendszerint 60-100 W-os CO2-gépet választ, a megvásárolt lemezmérethez illő lézerággyal.
Miért ég meg a rétegelt lemez, vagy miért nem vágja át a lézer?
A hiányos vágás és az erős elszenesedés legtöbbször a lemez, nem pedig a lézer hibája. A rétegelt lemez furnér- és ragasztórétegekből áll, a sugárnak pedig minden rétegen egyenletesen át kell jutnia.
| Probléma | A lemezben keresendő ok | A beállításban keresendő ok |
|---|---|---|
| Egy helyen megáll a vágás | A belső réteg furnérjai átfedik egymást, így ott kétszeres a faanyag vastagsága | A fókuszt más lemezvastagságra állították be |
| Egy vonal mentén megáll a vágás | Kemény ragasztási vonal, például fenolgyantás ragasztó | A sebesség túl nagy a teljesítményhez képest |
| Fellobbanó láng, megégett foltok | A belső réteg hézagaiban láng lobban fel | Gyenge a levegőrásegítés |
| Megperzselődik a hátoldal | A lemez szennyezett ágyon fekszik | Nem tiszta az ágy; nincs méhsejtrács |
| A vágás vonala ki-be tér | A lemez görbe, ezért helyenként kívül esik a fókuszon | Nincs leszorítva |
| Erősen elszenesednek az élek | Gyantadús vagy nedves a belső réteg | Túl nagy a teljesítmény, túl lassú a vágás |
A ragasztó típusa számít a legtöbbet. A beltéri bútorlapoknál használt UF-ragasztóval tiszta vágás készül. A kültéri rétegelt lemez fenolgyantás (WBP) és melaminnal erősített ragasztása ellenáll a sugárnak, ezért az él sötét és kemény lesz; ilyen lapot lézervágáshoz nem érdemes választani.
A következő szempont a belső rétegek minősége. A Minh Thanh lemezeinél a furnérrétegeket vízszintesen és függőlegesen is összevarrják, ezért az egyes rétegek furnérjai szorosan illeszkednek egymáshoz, átfedések és a vágást megakasztó, illetve lángra kapó hézagok nélkül.
Hogyan hatnak a ragasztási vonalak és a belső réteg hézagai a lézervágásra?
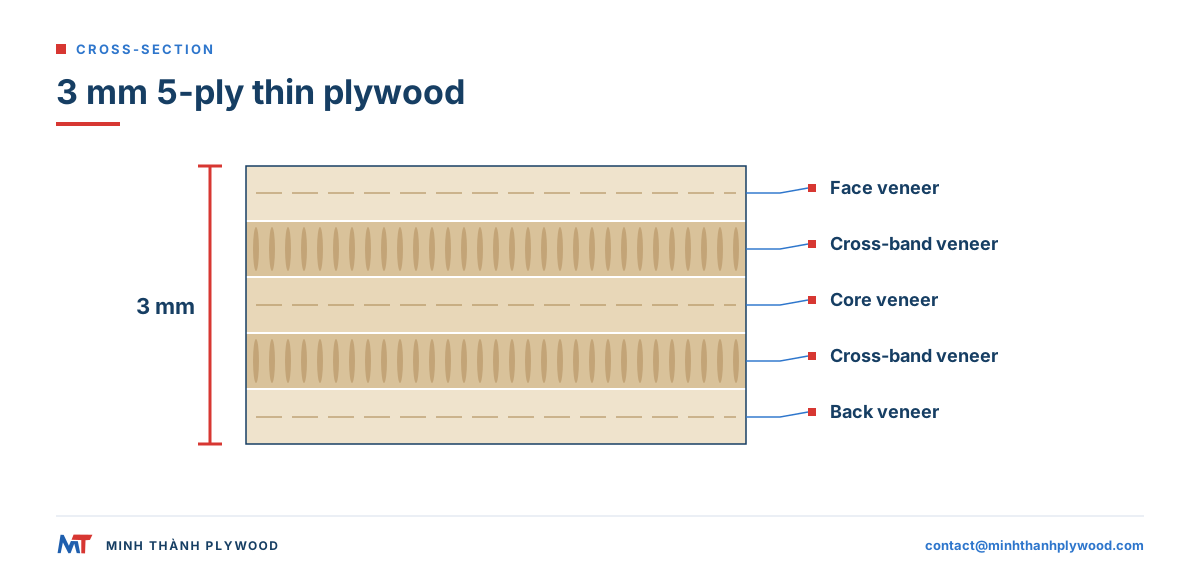
Minden ragasztási vonalon át kell égetnie a lézernek, és ezek a vékony rétegek több energiát nyelnek el, mint a fa. Egy 3 mm-es, 5 rétegű lemezben négy ragasztási vonal húzódik az öt réteg között; az 5 mm-es, 5 rétegű lap vastagabb rétegei között ugyanúgy négy van. Ezért vágható tisztábban milliméterenként a vékony, 5 rétegű lemez, mint a vastagabb.
A Minh Thanh 3-5 mm-es vékony rétegelt lemeze mindig 5 rétegű. A 3 mm-es lemez egy belső rétegű furnérból, két keresztfurnérból és két fedőfurnérból áll; a 4 és 5 mm-es lapban három belső rétegű furnér és két fedőfurnér van, a belső furnérok vastagsága pedig a lemezhez igazodik. Az egyensúlyos, 5 rétegű felépítés síkban tartja a lemezt a lézerágyon, jobban, mint egy ugyanolyan vastag, 3 rétegű lap.
A belső réteg hézaga lehetővé teszi, hogy a sugár levegőn haladjon át, majd rossz fókuszban érje el az alatta lévő réteget; a lemez belsejében láng is keletkezhet. Az átfedések ezzel ellentétesen hatnak: a sugár a szükségesnél kétszer annyi fával találkozik. Mindkét hiba vágatlan lemezfoltként látszik a munka után.
Hogyan ellenőrizze a síkfekvést és a nedvességet vágás előtt?
Minden lemezt ellenőrizzen, mielőtt a lézerágyra kerül; ez olcsóbb, mint újravágni a hibás munkadarabot.
- Mérje meg a vastagságot tolómérővel mind a négy saroknál és középen. A fókuszt az átlagértékre állítsa; a néhány tized millimétert meghaladó eltérés már látható a vágáson.
- Ellenőrizze a síkfekvést úgy, hogy a lemezt a lézerágyra fekteti: ha billeg, vagy több mint néhány milliméterre elemelkedik, le kell szorítani vagy ki kell cserélni.
- Mérje meg a nedvességet beszúrótűs nedvességmérővel. A bútoripari rétegelt lemez 8-12 % nedvességtartalommal hagyja el a gyárat; a nedves lap jobban elszenesedik, és lassabban vágható.
- Akklimatizálja az új lemezeket egy napig a vágóhelyiségben, sík alátámasztáson.
- Tisztítsa meg a lézerágyat és a méhsejtrácsot, hogy ne égjenek foltok a lemez hátoldalára.
A csiszolt bútoripari lemezek vastagságtűrése ±0,2-0,3 mm, akár ±0,2 mm-ig terjedő pontossággal; a lapokat kétszer préseljük: előbb a belső rétegek lemezét préseljük és kalibráljuk, majd felkerül a fedő- és a hátoldali furnér. Így a lézer az egész lemez felületén egyenletes fókusztávolságot tarthat.
Milyen lézerbeállításokkal vágja a rétegelt lemezt?
Induljon a gép gyártójának anyagkönyvtárában szereplő beállításokból, majd készítsen próbát azonos gyártási tételből származó leeső darabon. A próbarács kis négyzetek sorozata: növekvő teljesítmény és csökkenő sebesség mellett vágja ki őket. Az lesz a megfelelő beállítás, amelynél a legtisztább négyzet magától kiesik.
Rétegelt lemez lézervágási beállításai vastagság szerint
A közzétett értékek kiindulópontok; a saját próbaráccsal ellenőrizze őket, mert a lencse, a lézercső kora és a ragasztási vonalak módosítják az eredményt.
| Rétegelt lemez | Lézer | Kiinduló teljesítmény és sebesség | Menetek |
|---|---|---|---|
| 3 mm | 40–50 W CO2 | 70–95 % teljesítmény, 10–25 mm/s | 1 |
| 3 mm | 10 W-os dióda | 90–100 % teljesítmény, 200–600 mm/min | 2–3 |
| 6 mm | 60 W CO2 | körülbelül 80 % teljesítmény, 6 mm/s | 1 |
| 6 mm | 80 W CO2 | körülbelül 90 % teljesítmény, 10 mm/s | 1–2 |
| 6 mm | 10 W-os dióda | 100–150 mm/min | sok; nem ideális |
A diódalézeres gravírozófejeknél akár 4 000 mm/s sebességet is megadnak, de ez felületjelölésre, nem vágásra vonatkozik. Egy egyszerű, 3 mm-es ajtóakasztó tábla elkészítése a lemez kiválasztásától a kész darabig körülbelül fél órát vesz igénybe egy hobbigépen.
Gyakorlati szabályok rétegelt lemezhez:
- A vékony lemezeknél a felületre fókuszáljon, a vastagabbaknál pedig kissé a felület alá.
- Vágáshoz használjon erős levegőrásegítést: ez eltávolítja a füstöt, hűti az élt és csökkenti az elszenesedést.
- A megfelelő teljesítményű, egyetlen menetet részesítse előnyben a több gyors menettel szemben; minden további menet újra felhevíti az élt.
- Először a belső formákat vágja ki, aztán a külső körvonalat, így az alkatrészek nem mozdulnak el.
- Takarja le a felületet gyengén tapadó papír maszkolószalaggal, hogy a vágás körül ne hagyjon füstfoltot.
- Minden új lemeztételnél ismételje meg a próbarácsot, akkor is, ha ugyanaz a termék.
Hogyan gravírozzon rétegelt lemezt lézerrel?
A gravírozást nagy sebességgel és kis teljesítménnyel, raszteres módban végezze, hogy a sugár a fedőfurnért sötétítse meg, de ne égjen bele az alatta lévő ragasztási vonalba.
- Válasszon világos, egyenletes felületű lemezt. A nyír és a nyár adja a legnagyobb kontrasztot; a gyantás vagy javított felület gravírozása egyenetlen lesz.
- Fényképekhez és árnyalatokhoz maradjon a fedőfurnérnál; amikor a sugár eléri a ragasztási vonalat, megváltozik a gravírozás mélysége és színe.
- A tiszta élek és a füstudvar elkerülése érdekében takarja le papír maszkolószalaggal a felületet; a munka után húzza le a szalagot.
- A gravírozás után kezelje átlátszó bevonattal a felületet, hogy a megégett rész ne maszatolódjon el.
A gravírozás jól kombinálható a nyomtatással: gyakori megoldás, hogy a termékre UV-nyomtatott kép, lézergravírozott szöveg vagy kivágott körvonal kerül. A rétegelt lemezre történő nyomtatásról szóló útmutatónk a nyomtatásról ad további információt.
Mekkora lézerágy kell egy 1220 x 2440 mm-es lemezhez?
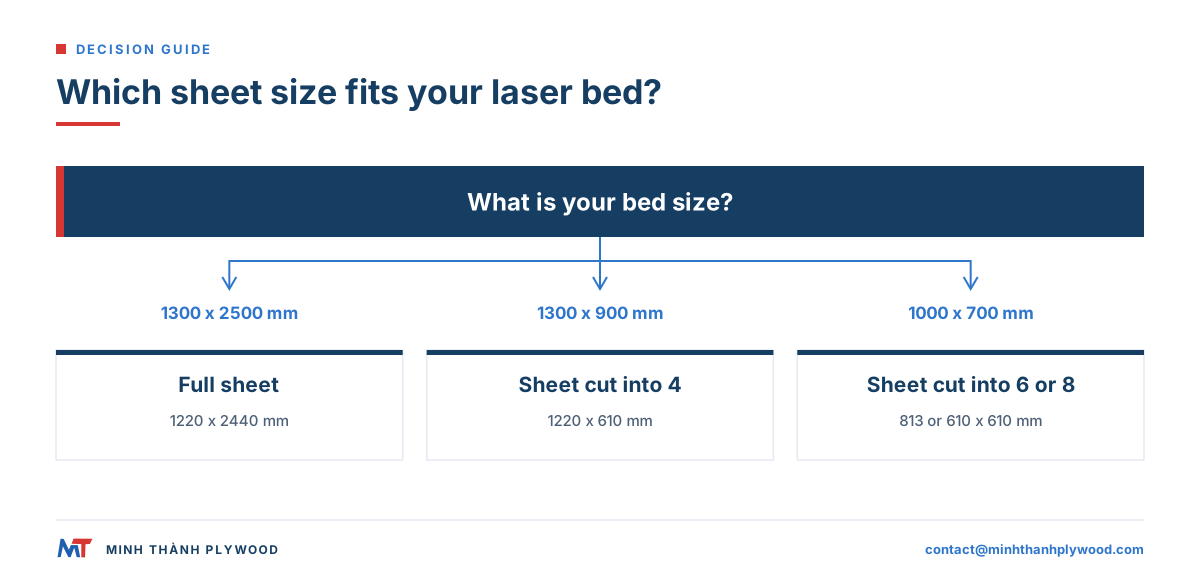
Egy teljes, 1220 x 2440 mm-es lemezhez körülbelül 1300 x 2500 mm-es lézerágy kell. Kisebb gépekhez méretre vágott lemez szükséges; ha így vásárolja meg, egy fűrészelési lépést és az azzal járó port is megspórolja.
| A gép lézerágyának mérete | Befogható lemez | Előkészítés |
|---|---|---|
| 1300 x 2500 mm | Teljes, 1220 x 2440 mm-es lemez | Teljes lemezek |
| 1300 x 900 mm | 1220 x 610 mm | Egy lemez 4 darabra vágva |
| 1000 x 700 mm | 813 x 610 mm vagy 610 x 610 mm | Egy lemez 6 vagy 8 darabra vágva |
| 600 x 400 mm vagy kisebb | Kis méretre vágott darabok | A 610 x 610 mm-es darabokat tovább kell vágni |
| A4-es hobbigépek | A4-es, 210 x 297 mm-es lemezek | Méretre vágott darabok; a vékony, 0,5, 1 és 2 mm-es lemezek repülőgép-építési rétegelt lemezek, más termékek |
A Minh Thanh csomagolás előtt egy lemezt 4, 6 vagy 8 darabra vág: egy 1220 x 2440 mm-es lapból körülbelül 1220 x 610 mm-es, 813 x 610 mm-es vagy 610 x 610 mm-es darabok készülnek, a fűrész vágási rését levonva. A méretre vágott rétegelt lemezről további formátumokat ismerhet meg.
Vágható-e biztonságosan MDF lézerrel, és jobb-e, mint a rétegelt lemez?
Az MDF biztonságosan vágható lézerrel, ha a gép zárt, és a füstelszívás a szabadba vezet. Az MDF sok gyantával összekötött farostból készül, ezért több füstöt termel, mint a rétegelt lemez; a füst nem juthat a helyiségbe. A munkahelyi lézerveszélyekről az Egyesült Államok Munkavédelmi és Egészségügyi Hivatalának lézerveszélyekről szóló oldala ad tájékoztatást.
Az MDF sima, sötét élt ad, nincs rajta faerezet, és lemezenként olcsóbb. Azonos vastagság mellett a rétegelt lemez könnyebb, erősebb és merevebb, jobban tartja a csavarokat és a kötéseket, továbbá valódi fa felülete pácolható és felületkezelhető. Teherhordó, hajlításnak kitett vagy gyakran kézbe vett alkatrészekhez, például játékokhoz, bútorokhoz és készletekhez a rétegelt lemez az erősebb választás.
PVC-t, vinilt, valamint PVC-felületű vagy PVC élzárású lemezt soha ne vágjon lézerrel: klórgázt bocsátanak ki, amely árt az embereknek és korrodálja a gépet.
Mennyibe kerül a falézervágó?
A rétegelt lemez lézervágásának költsége a gépidőből, a lemez árából és a hulladékból áll. Ezek a tényezők hatnak az egyes tételekre:
| Költségtényező | Mi növeli? | Mi csökkenti? |
|---|---|---|
| Gép | Nagyobb teljesítmény, nagyobb lézerágy, RF-cső | Diódalézer vagy asztali CO2-gép vékony lemezhez |
| Vágási idő | Vastag lemez, több menet, alacsony sebesség | A vékony, 5 rétegű lemez egy menetben vágható |
| Sikertelen vágás | Hézagok a belső rétegben, ragasztási vonalak, görbe lemezek | Kalibrált, hézagmentes lapok |
| Alapanyag | Prémium fedőfurnér, kis mennyiség | Konténeres beszerzés, a munkához illő felület |
| Hulladék | Rossz elrendezés teljes lemezen | Elrendezőprogram, méretre vágott darabok |
| Füst és karbantartás | Gyantadús lemez, szennyezett optika | Tiszta optika, megfelelő elszívás |
A 2026-os kiskereskedelmi árak jellemzően így alakulnak: egy hobbi diódalézer körülbelül US$300-1 500, egy asztali, 40-60 W-os CO2-gép US$2 000-6 000, egy teljes lemezméretet befogadó, 1300 x 2500 mm-es CO2-gép pedig US$10 000-30 000. A Minh Thanh bútoripari minőségű rétegelt lemeze US$350/m³ ártól érhető el (2026. október); ez nagyjából £270/m³ FOB-áron, körülbelül US$1,30/font árfolyammal számolva. A végső ár a fedőfurnértól, a belső rétegtől, a ragasztótól, a vastagságtól, a mérettől és a mennyiségtől függ.
A magyar importőrök számára a Hai Phong–Koper, Rijeka vagy Trieszt tengeri út 25–35 nap; Bremerhaven, Hamburg vagy Rotterdam felé az út 30–40 nap, majd vasúti vagy közúti továbbítás következik Magyarországra. A 4412-es KN-kód alá tartozó rétegelt lemeznél a hagyományos vámtétel 7 % nyír-, nyár-, eukaliptusz- és más keményfa fedőfurnér esetén, okoumé és a felsorolt trópusi fafajok fedőfurnérjánál pedig 10 %. Az EU–Vietnam szabadkereskedelmi megállapodás szerinti kedvezményes vámtételhez EUR.1 okmány vagy származási nyilatkozat kell; az alkalmazandó vámtétel a TARIC-ban kereshető meg, az importőrnek pedig EORI-számra van szüksége. Magyarországon az importáfa általános kulcsa 27 %. A Minh Thanh kérésre CIF-ajánlatot ad a kikötőig; az észak-európai tengeri út 30–40 nap, így a teljes, raktárig számított költség a magyar kereskedőével azonos feltételekkel hasonlítható össze. Az EU–Vietnam szabadkereskedelmi megállapodás magyar nyelvű oldala.
Lézervágásra szánt rétegelt lemez beszerzési dokumentumai
A Minh Thanh rétegelt lemeze ültetvényen termesztett fából készül, és az EUDR-megfelelőségi dokumentációval (származási nyilvántartás és geolokációs fájlok) együtt szállítják; ez a dokumentáció az Egyesült Királyság importőrének az Egyesült Királyság faanyag-rendelete szerinti kellő gondossági dokumentációjához is felhasználható. Az EUDR, vagyis az (EU) 2023/1115 rendelet a nagy- és középvállalkozásokra 2026. december 30-tól, az EUTR hatálya alá már tartozó mikro- és kisvállalkozásokra szintén ettől az időponttól, a többi mikro- és kisvállalkozásra pedig 2027. június 30-tól vonatkozik. A kellő gondossági nyilatkozatot az importőr nyújtja be, a gyár pedig a származási adatokat és a geolokációt adja meg; az erdőirtásmentesség vizsgálatánál a 2020. december 31-i határnap érvényes. Az EUDR-rendelet.
A formaldehid-kibocsátásra vonatkozó igazolás CARB P2 / TSCA Title VI tanúsítvány (ICTT gyári szám: 23024), hat ASTM D6007 kamravizsgálattal, amelyek átlaga 0,014–0,032 ppm az Egyesült Államok 0,05 ppm-es határértékével szemben. A határérték a furnérmagos keményfa rétegelt lemezre vonatkozik a 40 CFR 770.10 szerint. Az EU-ban 2026. augusztus 6. óta a bútorokra és faalapú árucikkekre vonatkozó formaldehid-határérték 0,062 mg/m³ az (EU) 2023/1464 rendelet alapján; az EN 13986 szerinti E1 osztály határa 0,124 mg/m³ (0,1 ppm), ezért az E1 önmagában már nem igazolja a megfelelést. Az (EU) 2023/1464 rendelet.
A CE-jelölés és a teljesítménynyilatkozat csak az EN 13986 szerinti, építési célra használt rétegelt lemeznél szükséges; bútoripari lemeznél nem. Magyarországon a nemzeti szabványok MSZ EN előtaggal jelennek meg, köztük az MSZ EN 13986-tal. Nem állítjuk, hogy FSC-tanúsítvánnyal rendelkezünk; aki FSC-tanúsított nyírt szeretne hobbi csomagokhoz, lézervágó lemezeket árusító kereskedőtől vásárolja meg, aki pedig nagyobb mennyiséget igényel, a dokumentációt és a vizsgálati jegyzőkönyveket tőlünk kéri.
Hol vásároljon lézervágáshoz való rétegelt lemezt?
Kis mennyiséget helyi forgalmazótól vagy lézervágáshoz szükséges alapanyagokat árusító üzlettől érdemes venni; ha a mennyiség már állandó, konténeres tételt közvetlenül a gyártótól rendeljen. A közvetlen gyári beszerzésnél minden rendelésnél rögzíthető a fedőfurnér, a belső réteg, a ragasztás és a vastagság, így a lézer beállításai tételről tételre változatlanok maradhatnak.
Egy 40HC konténernyi, 1220 x 2440 mm-es, vékony, Styrax belső rétegű lemez 18 csomagot tartalmaz. 3 mm-es vastagságnál ez 5 994 lemez (csomagonként 333 darab, darabonként körülbelül 4,5 kg); 6 mm-es vastagságnál 2 988 lemez (csomagonként 166 darab, darabonként körülbelül 8,9 kg). A lézervágáshoz legjobb rétegelt lemezről szóló útmutatónk összehasonlítja a lézervágáshoz alkalmas felületeket és belső rétegeket; a nyír rétegelt lemez és a hársfa összevetése a hobbicélú vágás kedvelt alapanyagairól szól.
Mit adjon meg a lézervágáshoz rendelt rétegelt lemez specifikációjában?
A munkadarab és a gép megadásával a gyár mindkettőhöz megfelelő lemezt tud ajánlani:
- Vastagság: például 3 mm modellekhez és kirakókhoz, 6 mm dobozokhoz és táblákhoz; a 3-5 mm-es vékony lemezek mindig 5 rétegűek.
- Felület: nyár az alacsony tömeg és ár érdekében, nyír D+/D prémium felületként, vagy EV mintázat az egyenletes megjelenéshez.
- Belső réteg és ragasztó: fehér Styrax belső réteg, E0 kibocsátású UF-ragasztás; lézervágáshoz ne kérjen fenolgyantás ragasztót.
- Tűrés és síkfekvés: a csiszolt lemezek vastagságtűrése ±0,2 mm.
- Méret: teljes, 1220 x 2440 mm-es lemez, vagy a gépágyhoz 4, 6 vagy 8 darabra vágott lap.
- Mennyiség: egy 40HC konténertől, megállapodás szerint vegyes vastagságokkal.
A vékony rétegelt lemezről szóló oldalunk a 3-6 mm-es felépítéseket mutatja be, a rétegelt lemez vágásáról szóló útmutatónk pedig a fűrészeket és marókat ismerteti. Az Egyesült Államok kompozit faanyagokra vonatkozó formaldehidszabályát az EPA formaldehid-szabványokról szóló oldala mutatja be. Az Egyesült Államokba szánt lemezek CARB P2 / TSCA Title VI tanúsítvánnyal rendelkeznek (ICTT gyári szám: 23024). Kérjen ingyenes mintát a próbarács elkészítéséhez, majd küldje el a specifikációt a contact@minhthanhplywood.com címre; az árajánlat órákon belül megérkezik.
Beszerzési kérdések és válaszok
Mekkora lézerteljesítmény kell a 6 mm-es rétegelt lemez vágásához?
Egy 60-80 W-os CO2-lézer mérsékelt sebességgel, egy menetben vágja át a 6 mm-es rétegelt lemezt. A 40 W-os CO2-lézerhez általában két menet kell, a 10-20 W-os diódalézer pedig több lassú menetben vág.
Rétegelt lemezhez a CO2- vagy a diódalézer jobb?
Vágáshoz a CO2-lézer jobb: a 10,6 mikronos sugár jól elnyelődik a fában, és egy menetben vág át vastagabb lemezeket. A diódalézerek olcsóbbak, gravírozásra és körülbelül 3-6 mm vastag vékony lemezekhez alkalmasak.
Miért ég meg a rétegelt lemez, vagy miért nem vágja át a lézer?
A leggyakoribb ok, hogy a sugár nem tud áthatolni egy ragasztási vonalon vagy a belső rétegek átfedésén; a fókuszból kihajló lemez, a gyenge levegőrásegítés vagy a teljesítményhez képest túl nagy sebesség szintén gondot okozhat. Az elszenesedést a túl nagy teljesítmény és a túl lassú vágás együtt okozza.
Biztonságosan vágható MDF lézerrel?
Igen, zárt gépben, megfelelő, kültérre vezetett füstelszívással. Az MDF több gyantát tartalmaz, mint a rétegelt lemez, ezért több füstöt termel, amelyet nem szabad belélegezni. A munkahelyi lézerveszélyekről az Egyesült Államok Munkavédelmi és Egészségügyi Hivatalának [lézerveszélyekről szóló oldala](https://www.osha.gov/laser-hazards) ad tájékoztatást.
Melyik rétegelt lemez a legjobb lézervágáshoz?
Vékony nyár vagy nyír fedőfurnéros rétegelt lemez, hézagmentes belső réteggel, UF-ragasztással és sík, egyenletes vastagsággal. A kültéri, fenolgyantás rétegelt lemezt, valamint minden vinil- vagy PVC-borítású lapot kerülje.
Mekkora lézerágy kell egy teljes, 1220 x 2440 mm-es lemezhez?
Egy teljes lemezt befogadó géphez körülbelül 1300 x 2500 mm-es lézerágy szükséges. A kisebb gépekhez méretre vágott lemezeket használnak; a gyár szállítás előtt egy 1220 x 2440 mm-es lapot 4, 6 vagy 8 darabra vághat.
Mennyibe kerül egy falézervágó?
A 2026-os kiskereskedelmi árak jellemzően így alakulnak: egy hobbi diódalézer körülbelül US$300-1 500, egy asztali, 40-60 W-os CO2-gép US$2 000-6 000, egy teljes lemezméretet befogadó, 1300 x 2500 mm-es CO2-gép pedig US$10 000-30 000.
Hogyan lehet síkba hozni a rétegelt lemezt lézervágáshoz?
A lemezeket sík alátámasztáson, a vágóhelyiségben tárolja; méhsejtrácsos lézerágyon leszorító tüskékkel vagy mágnesekkel rögzítse őket, és szűk vastagságtűrésű, kalibrált lapokat vásároljon. A meggörbült lemez leszorítással sem síkítható ki teljesen.
Lehet lézerrel gravírozni rétegelt lemezre?
Igen. A gravírozást nagy sebességgel és kis teljesítménnyel, raszteres módban végezze, és a füstfoltok ellen takarja le a felületet papír maszkolószalaggal. A nyír és a nyár felülete adja a legtisztább kontrasztot.
Hol vásárolható lézervágáshoz való rétegelt lemez?
Kisebb mennyiséget helyi forgalmazótól lehet venni. A lézervágó műhelyek és termékgyártók, ha konténeres tételt vásárolnak, közvetlenül a gyárból rendelnek: a Minh Thanh 3-5 mm-es vékony rétegelt lemezt gyárt, mindig 5 rétegű kivitelben, 40HC konténeres mennyiségben.