
CNC frézování překližky probíhá čistě, když je tabule kalibrovaná, rovná, suchá a má uzavřené jádro: tolerance tloušťky ±0,2 mm, bez mezer v jádru a vlhkost 8–12 %. Použijte ostrou kompresní frézu, posuv podle doporučení výrobce nástroje pro překližku a nesting, který drží malé díly na stole. České nábytkářské a truhlářské provozy berou kalibrované desky přes Hamburk, Bremerhaven, Rotterdam nebo Koper a dál na terminál Mělník; Minh Thanh Plywood vyrábí nábytkové panely na tuto specifikaci a řeže díly na rozměr.
CNC frézování překližky ve Velké Británii: jak probíhá objednávka
Pokud jste hledali frézování překližky proto, aby vám někdo vyřezal tvary, britské řezací služby fungují stejně: pošlete výkres, vyfrézují díly a vy si je vyzvednete nebo necháte doručit. Špatný soubor nebo špatná volba desky stojí druhý průchod, proto níže uvedený postup ušetří většinu dohadování.
- Pošlete výkres. Služby berou vektorové soubory DXF nebo DWG a některé překreslí i jednoduchý náčrt. Kreslete díly v finálním rozměru s ohledem na průměr nástroje: vnitřní rohy převezmou poloměr frézy.
- Zvolte desku a tloušťku. Březová překližka je u větších britských služeb skladem od 4 do 30 mm; běžné řezy jsou 6, 9, 12, 15 a 18 mm. Nabízejí se i topolový líc a bílá melaminovaná březová překližka. Celá tabule 18 mm BB/BB břízy stojí v maloobchodě kolem £118.
- Ověřte rozměr stolu. Největší britské frézky vezmou celou tabuli 3050 × 1525 mm; většina pracuje z formátu 2440 × 1220 mm.
- Zvolte operace. Tvarový řez, vrtání otvorů, misky pro závěsy a úchyty, drážkování panelů i prořezávané nebo ažurové vzory jdou v jednom programu.
- Potvrďte dodací lhůtu a dopravu. U vytížené dílny počítejte s 5–6 pracovními dny na frézovanou zakázku, u malé digitální fabriky, která nacení během pár hodin, s 48 hodinami. Zůstává volba mezi vyzvednutím a kurýrem.
Typické zakázky: stěnové panely, pokojové dělící stěny, ažurové zástěny, dveře skříní a kuchyní s předvrtanými otvory pro závěsy a díly flat-pack nábytku.
Kam zapadá Minh Thanh. Minh Thanh nefrézuje díly pro britské domácnosti. Vyrábí kalibrovanou tabuli, kterou tyto služby a nábytkáři řežou: tloušťka držená na ±0,2 mm u broušených nábytkových panelů, uzavřené jádro, vlhkost 8–12 % a polotovary řezané na rozměr po 4, 6 nebo 8 kusech z jedné tabule.
Britské CNC dílny, výrobci flat-packu a truhlárny kupují po kontenerech 40HC, s 30–40 dny na moři z Hai Phongu do severní Evropy. Čeští dovozci berou stejné kontenery přes Hamburk, Bremerhaven, Rotterdam nebo Koper a dál po železnici či kamionu na terminál Mělník; u preferenčního cla podle EVFTA se dokládá původ (EUR.1 nebo prohlášení o původu). Panely nesou certifikaci CARB P2 / TSCA Title VI; šest komorových zkoušek ASTM D6007 vyšlo v průměru 0,014–0,032 ppm oproti limitu 0,05 ppm. Vyžádejte si bezplatný vzorek tabule a vyzkoušejte ho na vlastní frézce před první objednávkou.
Dokážou CNC stroje frézovat překližku?
Ano, CNC stroje překližku frézují dobře a čistý řez zajišťuje kalibrovaná tabule s uzavřeným jádrem. Frézka rozhodne o kvalitě hrany teprve tehdy, když je deska v pořádku: rovná, suchá, rovnoměrná v tloušťce a bez mezer v jádru.
Specifikace desky, na které u CNC záleží:
| Vlastnost | Cíl pro CNC třídu | Proč na frézce rozhoduje |
|---|---|---|
| Tolerance tloušťky | ±0,2–0,3 mm, až ±0,2 mm | Hloubka kapes, sedění drážek, spoje s jazýčkem |
| Jádro | Uzavřené, rovnoměrné, bez mezer a přesahů | Bez protržení a dutin na řezaných hranách |
| Rovinnost | Rovná na vakuovém stole | Upnutí a rovnoměrná hloubka přes celou tabuli |
| Vlhkost | 8–12 % při expedici | Díly zůstanou rovné po frézování |
| Líc | Broušený, zdravý líc, třída podle finální úpravy | Čistá horní hrana, díly připravené na povrchovou úpravu |
| Lepidlo | UF lepidlo s emisí E0 pro interiérový nábytek | Rovnoměrné lepicí spáry, díly s nízkou emisí |
| Formát desky | 1220 × 2440 nebo 1250 × 2500 mm, nebo na zakázku | Výtěžnost nestingu na stole vašeho stroje |
Minh Thanh vyrábí nábytkové panely podle tohoto seznamu jako standard: jádrová deska se nejprve lisuje a kalibruje, poté se nalisuje líc a rub a vrstvy jádra se sešívají vodorovně i svisle, aby jádro zůstalo uzavřené.
Která překližka je nejlepší pro CNC frézování?
Nejlepší překližka pro CNC frézování je kalibrovaná nábytková překližka s uzavřeným jádrem, broušeným lícem a rovnoměrnou skladbou dýh, aby se čistě řezala a držela rozměr. Druh dřeva na líci určuje vzhled a cenu; jádro a kalibrace určují, jak se frézuje.
| Panel | CNC frézování | Nejlepší CNC použití |
|---|---|---|
| Březový líc, jádro Styrax nebo eukalyptus | Velmi dobré, ostré hrany, tvrdý líc | Viditelný nábytek, odhalené hrany |
| Topolový líc, jádro Styrax | Velmi dobré, lehké, snadné obrábění | Lakované a flat-pack díly |
| Eukalyptový líc | Dobré, husté a tuhé | Police, desky, nosné díly |
| Technická dýha (EV) | Dobré, stálá barva | Dekorativní čela a panely |
| Okoumé líc | Dobré, lehké | Interiérové panely |
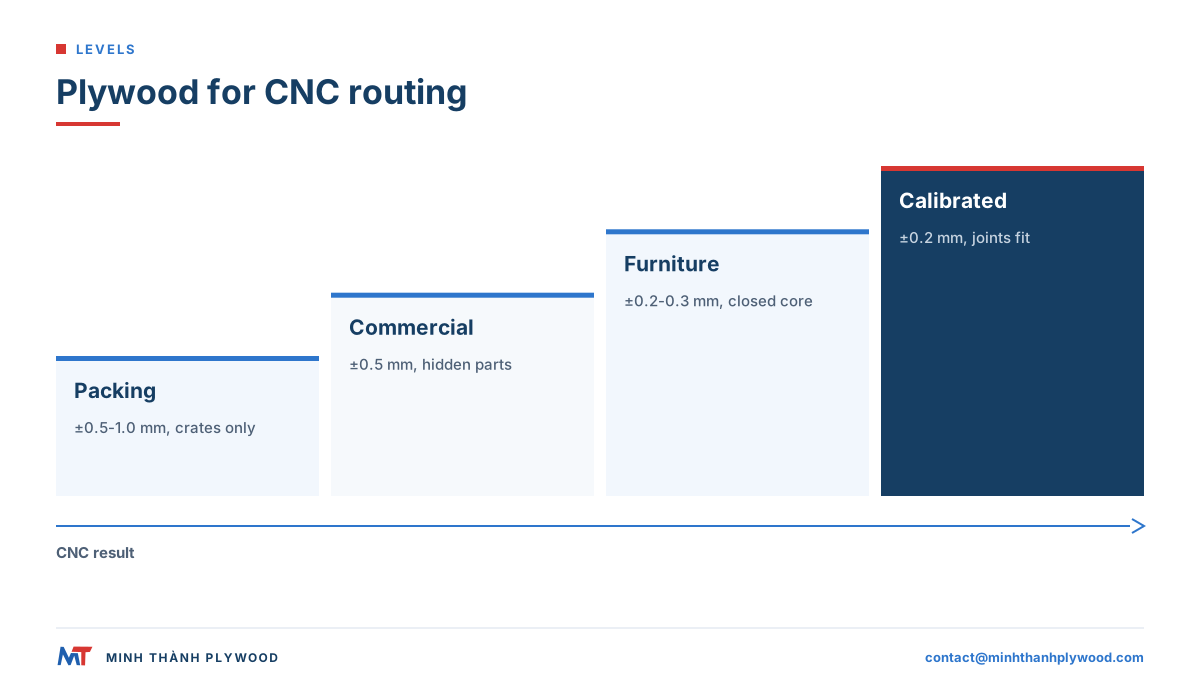
| Komerční překližka (±0,5 mm) | Slabší; tolerance a jádro kolísají víc | Skryté díly, přípravky |
| Obalová překližka (±0,5–1,0 mm) | Špatná na truhlářské spoje | Bedny a palety |
U nábytku s odhalenou hranou kupující často volí březový líc na bílém jádru ze Styraxu: světlý, bledý a rovnoměrný v řezu. U lakovaného flat-packu je nákladově výhodná volba topolový líc na Styraxu. Březové líce se ve Vietnamu třídí D+, D a E, srovnatelně s evropskými březovými třídami, a nabízejí se v párech jako D+/D.
Hodí se topolová překližka na CNC?
Ano, topolová překližka se na CNC frézování hodí dobře: je lehká, málo opotřebovává nástroj a dobře přijímá nátěr. Upřesněte kalibraci, jádro a třídu líce, protože topolový líc je měkký a při tupé fréze ukazuje vytrhávání vláken.
- Třída líce: nabízí se v párech líc/rub A/A, A/B nebo B/B podle schváleného vzorku. Kupující také objednávají podle čínských kódů B/BB, BB/CC a CP, které mapují stejnou stupnici. A/B vyhovuje dílům s jednou viditelnou stranou.
- Jádro: bílý Styrax dává světlou, bledou hranu. Eukalyptus dává hustší a tužší díl.
- Nástroje: udržujte frézy ostré; topol na líci chlupatí, jakmile se ostří otupí.
- Úprava: po frézování lehce přebruste a penetrovujte; topol je dobrý podklad pod nátěr.
Skladby a třídy najdete u topolové překližky.
Proč se překližka na CNC odštípuje?
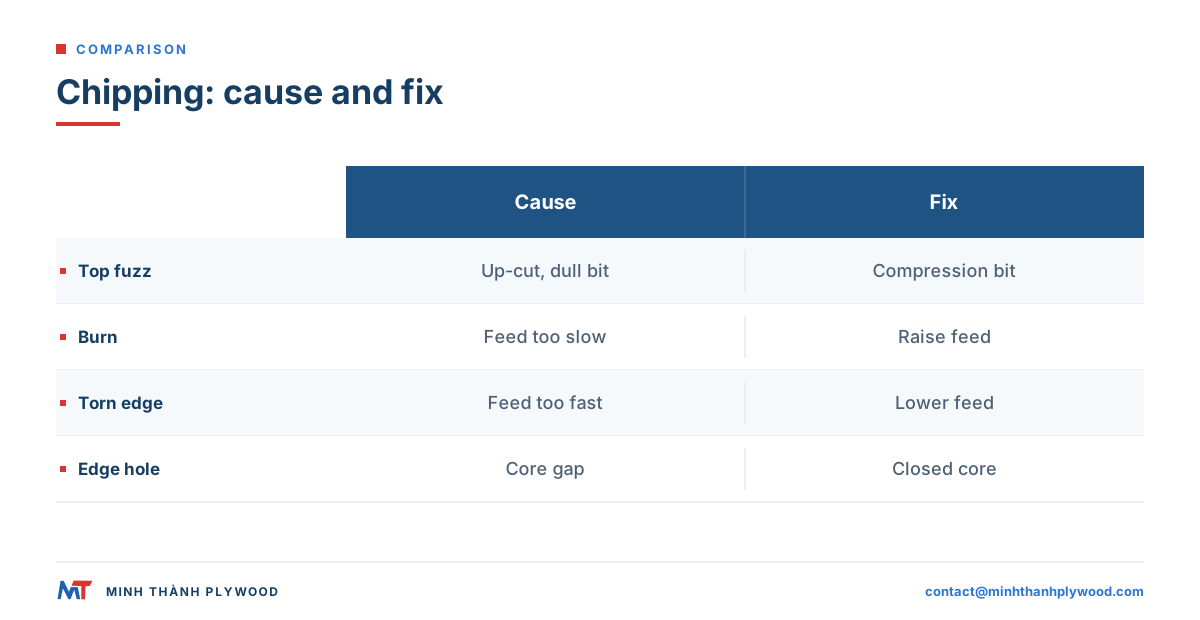
Překližka se na CNC odštípuje, protože fréza tahá vlákna nahoru nebo je vytlačuje tam, kde líc nemá oporu. Obvyklé příčiny jsou tupá nebo nevhodná fréza, špatný posuv vůči otáčkám vřetena, zvedající se tabule nebo mezera v jádru pod lícem.
| Projev | Pravděpodobná příčina | Náprava |
|---|---|---|
| Chlupy a vytrhávání na líci | Fréza up-cut, tupé ostří | Kompresní fréza nebo down-cut, nový nástroj |
| Protržení na rubu | Fréza down-cut při průřezu, opotřebená obětní deska | Kompresní fréza, čerstvá obětní deska |
| Spáleniny na hraně | Příliš pomalý posuv, fréza tře | Zvyšte posuv nebo snižte otáčky vřetena |
| Hrubá, potrhaná hrana | Příliš rychlý posuv, příliš velká tloušťka třísky | Snižte posuv, zkontrolujte tabulku |
| Díra nebo drobení v hraně | Mezera nebo přesah v jádru | Panel s uzavřeným, sešitým jádrem |
| Malé díly se hýbou | Ztráta vakua u malých dílů | Mostíky, tenká zbytková vrstva, pořadí nestingu |
| Kolísá hloubka kapes | Kolísá tloušťka nebo rovinnost desky | Kalibrovaná tabule, srovnejte obětní desku |
Poslední tři body jsou problémy desky, ne nástroje. Sešité a kalibrované jádro většinu z nich odstraní ještě předtím, než tabule dorazí na stroj.
Jaká fréza na překližku? Volba CNC nástrojů
Nejlepší fréza na řezání překližky na CNC je kompresní fréza z monolitního karbidu pro průřezy a fréza down-cut na kapsy a drážky. Kompresní fréza má na špičce zuby up-cut a nad nimi zuby down-cut, takže tlačí vlákna dovnitř na obou stranách.
| Fréza | Použití na překližce | Výsledek hrany |
|---|---|---|
| Kompresní, dvě břity | Průřezy dílů v plné tloušťce | Čistý líc i rub |
| Mortise kompresní (krátká špička up-cut) | Mělké kapsy a drážky s čistou horní hranou | Čistý líc, odvod třísek |
| Spirálová down-cut | Kapsy, drážky, tenké tabule | Čistý líc, třísky zůstávají v řezu |
| Spirálová up-cut | Hluboké drážky, kde musí třísky odcházet | Chlupy na líci |
| Rovná (O-flute nebo dvě břity) | Hrubování, levné řezání | Přijatelné na skrytých hranách |
| V-fréza | Zkosení, ohýbací drážky, gravírování | Ostré linie v líci |
| Kulová | 3D tvarování, zaoblení | Hladké křivky |
Lepicí spáry v překližce jsou abrazivní, takže karbid vydrží mnohonásobně déle než rychlořezná ocel. Veďte deník nástrojů: hrany začínají chlupatět a pálit dlouho předtím, než fréza vypadá opotřebeně.
Otáčky vřetena, posuv a tloušťka třísky při CNC frézování překližky
Posuv nastavte podle tloušťky třísky, kterou výrobce nástroje uvádí pro překližku: posuv = otáčky vřetena × počet břitů × tloušťka třísky. Příliš tenká tříska tře a pálí; příliš tlustá trhá hranu.
Pracovní příklad: kompresní fréza se dvěma břity při 18 000 ot./min a tloušťce třísky 0,25 mm na břit dává 18 000 × 2 × 0,25 = 9 000 mm za minutu. Pokud hrana pálí, zvyšte posuv nebo snižte otáčky; pokud trhá, snižte posuv.
Pravidla, která platí na většině frézek:
- Začněte od tabulky výrobce nástroje pro překližku a průměr frézy, pak upravujte po krocích.
- Držte tloušťku třísky při změně otáček: nižší otáčky znamenají nižší posuv.
- Používejte průchody na plnou hloubku s kompresními frézami u desek do délky břitu; kompresní bod musí ležet uvnitř desky.
- Zpomalte u malých dílů a v rozích, kde je vakuové upnutí nejslabší.
- Poslouchejte a dívejte se: rovnoměrný hukot a suché třísky znamenají správný posuv; prach a skřípání znamenají, že fréza tře.
Tato čísla jsou příklad, ne nastavení: každý stroj, fréza a deska potřebuje vlastní zkušební řez.
Nesting překližky na CNC: formát desky, rozvržení a upnutí
Dobrý nesting překližky na CNC umístí na tabuli co nejvíc dílů a drží malé kusy až do posledního řezu. Objednejte formát desky, který sedí na stůl a na seznam dílů, a plánujte pořadí řezů podle vakua.
- Formát desky. Standardní rozměry jsou 1220 × 2440 mm a 1250 × 2500 mm; zakázkové formáty jako 1220 × 2500 mm a 1220 × 2280 mm se vyrábějí na objednávku a mohou zvýšit výtěžnost u nested seznamu dílů.
- Směr vláken. Dlouhé díly skládejte po směru vláken líce kvůli vzhledu a tuhosti.
- Pořadí řezů. Nejprve vnitřní prvky, malé díly před velkými a vnější obrys nakonec.
- Upnutí. U malých dílů nechte tenkou zbytkovou vrstvu nebo malé mostíky, případně na konci průchod down-cut, aby se díly nepohnuly.
- Obětní deska. Srovnejte ji naplocho a vyměňte ji, když vakuum uniká opotřebenými místy.
- Štítky. Vytiskněte štítky dílů před posledním průchodem, aby byly identifikované, jakmile opustí stůl.
Standardní i zakázkové formáty najdete v článku formáty desek překližky.
Tolerance tloušťky a frézování překližky na CNC
U frézování překližky na CNC rozhoduje tolerance tloušťky o tom, zda spoje sedí v celé dávce. Drážky, kapsy a jazýčky se řežou na jedno číslo a každá tabule, která se od něj liší, dá volný nebo těsný spoj.
| Typ panelu | Tolerance tloušťky | Vliv na CNC spoje |
|---|---|---|
| Broušený nábytkový panel | ±0,2–0,3 mm, až ±0,2 mm | Spoje sedí stejně napříč tabulemi |
| Komerční a foliovaná | ±0,5 mm | Volné nebo těsné spoje mezi tabulemi |
| Obalová překližka | ±0,5–1,0 mm | Nehodí se na truhlářské spoje |
| Délka a šířka, všechny panely | ±2 mm | Ořízněte hranu tabule v nestingu |
Měřte, nehádejte: tabule 18 mm není přesně 18 mm. Posuvným měřítkem změřte několik tabulí z každého balíku a šířky drážek nastavte na naměřenou tloušťku. U kalibrovaných panelů stačí jedno měření pro celou objednávku. Jmenovité a skutečné tloušťky podle panelů uvádí průvodce tloušťkami překližky.
Rovinnost, vlhkost a dutiny v jádru
Rovinnost, vlhkost a uzavřené jádro jsou tři vlastnosti, které rozhodují, zda CNC díl drží tvar, který jste vyřezali. Pokroucená tabule ztratí vakuum, mokrá se po řezu hýbe a mezera v jádru se projeví jako díra ve viditelné hraně.
- Rovinnost. Vyvážená skladba lisovaná dvakrát leží na stole naplocho. Skladujte tabule naplocho na podložkách, nikdy na hraně, aby tak zůstaly.
- Vlhkost. Panely při 8–12 % vlhkosti odpovídají vnitřní dílně. Nechte balíky v dílně ustálit před řezáním, pokud přišly z chladného nebo vlhkého skladu.
- Dutiny v jádru. Mezery a přesahy v jádru se ukazují na každé řezané hraně a oslabují spoje. Sešitá jádra brání pohybu dýh jádra při skladbě.
Na CNC je tabule se skrytou mezerou v jádru ztracená teprve ve chvíli, kdy na ni frézka narazí. Proto na CNC záleží na jádru víc než na formátovací pile: řežete středem desky, nejen podél jejích hran.
Díly z překližky na CNC: spoje a úprava hran
Díly z překližky na CNC se spojují drážkami, kapsami, jazýčky a prsty vyřezanými přímo z nestingu a jejich hrany mohou zůstat odhalené, když je jádro čisté. Spoje plánujte podle skutečné tloušťky a poloměru frézy.
- Změřte tabuli a nastavte šířku drážky podle ní plus malou vůli na lepidlo.
- Přidejte úlevu dog-bone nebo T-bone u vnitřních rohů, protože kulatá fréza nevyřeže ostrý roh.
- Držte jazýčky a prsty po směru vláken líce tam, kde nesou zatížení.
- Zlomte hrany malým zkosením nebo zaoblením, aby se líc neodštípl.
- Hrany lehce přebruste zrnem 180 a upravte spolu s líci. Viz jak brousit překližku.
U nábytku s odhalenou hranou se světlé, rovnoměrné jádro ukáže jako čistá pruhovaná hrana. Nábytková překližka na bílém jádru ze Styraxu se volí právě kvůli tomuto vzhledu. Více o návrhu CNC nábytku najdete v článku CNC nábytek z překližky.
Tovární řezání na rozměr vs. vlastní CNC frézka na překližku
Řezání na vlastní CNC frézce dává plnou kontrolu nad díly; objednávka řezání na rozměr z pilnice šetří manipulační práci, objem dopravy a odřezky u opakovaných rozměrů. Mnozí kupující kombinují obojí: standardní polotovary z pilnice, finální tvary na vlastní frézce.
| Varianta | Nejlepší pro | Co dělá pilnice |
|---|---|---|
| Celé tabule | Smíšené nebo měnící se seznamy dílů, vlastní nesting | Kalibrované, broušené panely |
| Polotovary řezané na rozměr | Opakované rozměry, menší lisy nebo frézky | Jedna tabule nařezaná na 4, 6 nebo 8 kusů |
| Zakázkový formát desky | Vysoká výtěžnost nestingu na vašem stole | Formáty jako 1220 × 2500 nebo 1220 × 2280 mm |
Minh Thanh pravidelně zasílá překližku řezanou na rozměr do Itálie a na další evropské trhy. Pro výrobce flat-packu dorazí polotovary připravené na frézku s menším odpadem, za který byste platili dopravu. Viz překližka řezaná na rozměr.
Typy CNC strojů na překližku: frézka, dělicí pila a laser
CNC stroj na překližku může být frézka, dělicí pila nebo laser a každý se hodí na jinou práci. Frézky tvarují díly, dělicí pily rychle řežou stohy rovných dílů a lasery řežou a gravírují tenké tabule.
| CNC stroj na překližku | Nejlepší pro | Tloušťka překližky |
|---|---|---|
| CNC frézka (nesting) | Tvarové díly, spoje, kapsy, otvory | Od tenkých po tlusté tabule |
| CNC dělicí pila | Rovné pravoúhlé díly ve stohu | Libovolná tloušťka panelu |
| CNC laser | Jemné profily a gravírování | Tenké tabule, často 3 mm až 6 mm |
| Formátovací pila s CNC dorazem | Polotovary řezané na rozměr | Libovolná tloušťka panelu |
U laseru se specifikace panelu mění: lepidlo, dutiny a líc rozhodují ještě víc. Viz nejlepší překližka na laserové řezání a stroje na řezání překližky.
Co napsat do objednávky překližky pro CNC
Do objednávky napište specifikaci desky, kterou vaše frézka potřebuje, aby každý balík frézoval stejně. Tyto řádky pokrývají CNC nábytkovou zakázku:
- Použití: CNC nábytkové díly, lakované nebo s odhalenou hranou.
- Líc a třída: například bříza D+/D nebo topol A/B, broušené.
- Jádro: bílý Styrax nebo eukalyptus, sešité a kalibrované.
- Lepidlo a emise: UF lepidlo s emisí E0; CARB P2 / TSCA Title VI pro zakázky do USA podle pravidla EPA k formaldehydu u kompozitních dřevěných výrobků. Limit pro překližku z listnatých dýh s dýhovým jádrem je 0,05 ppm podle 40 CFR 770.10. Pro dodávky do Česka a EU od 6. srpna 2026 platí navíc limit REACH přílohy XVII položky 77 ve výši 0,062 mg/m³ (nařízení (EU) 2023/1464); samotné E1 podle ČSN EN 13986 (0,124 mg/m³) už nestačí. U konstrukčních desek podle ČSN EN 13986 kupující očekávají označení CE a prohlášení o vlastnostech; u nábytkové překližky to neplatí.
- Tloušťka a tolerance: například 18 mm při ±0,2 mm.
- Rozměr: 1220 × 2440 mm, 1250 × 2500 mm, zakázkový formát nebo kusy řezané na rozměr.
- Vlhkost: 8–12 % při expedici.
- Množství a balení: jeden kontener 40HC pojme 990 tabulí 1220 × 2440 × 18 mm na jádru ze Styraxu, přibližně 53 m³, s plánovaným užitečným zatížením 28 000 kg.
Minimální odběr je jeden 40HC se smíšenými specifikacemi po dohodě a výroba trvá 15–45 dní po záloze 30 %. Bezplatné vzorky přesné skladby umožní nejdřív spustit zkušební nesting. Pošlete seznam dílů nebo výkresy na contact@minhthanhplywood.com, nebo si přečtěte jak řezat překližku pro úplný průvodce řezáním. U bezpečnosti nástrojů a prachu dodržujte pokyny výrobce frézky a národní předpisy; britský HSE návod k dřevnímu prachu je srozumitelný odkaz pro odsávání.
Otázky kupujících a odpovědi
Dokážou CNC stroje frézovat překližku?
Ano. CNC frézka řeže překližku čistě ostrou kompresní frézou nebo frézou down-cut, při posuvu sladěném s otáčkami vřetena a při desce držené naplocho na vakuovém stole. Překližka patří k nejčastějším CNC materiálům na nábytkové a interiérové díly.
Která překližka je nejlepší pro CNC frézování?
Kalibrovaná nábytková překližka s uzavřeným, rovnoměrným jádrem, broušeným lícem, tolerancí ±0,2–0,3 mm a vlhkostí 8–12 %. Dobře se frézují panely s březovým i topolovým lícem na bílém jádru ze Styraxu.
Hodí se topolová překližka na CNC?
Ano. Topolová překližka je lehká, dobře se obrábí a dobře přijímá nátěr, což vyhovuje flat-packu a lakovaným dílům. Objednejte kalibrované jádro a broušený líc, aby kapsy a spoje vyšly v správné hloubce.
Jaká fréza je nejlepší na řezání překližky na CNC?
Kompresní fréza z monolitního karbidu je standardní volba pro průřezy: řeže dolů na líci a nahoru na rubu, takže obě strany zůstanou čisté. Na mělké kapsy a drážky použijte frézu down-cut.
Proč se překližka na CNC odštípuje?
Odštípnutí vzniká tupou nebo nevhodnou frézou, příliš pomalým či rychlým posuvem vůči otáčkám vřetena, zvednutím desky ze stolu nebo mezerami v jádru pod lícem. Ostrá kompresní fréza a rovná tabule s uzavřeným jádrem většinu problémů odstraní.
Jaká tloušťka překližky je nejlepší pro CNC nábytek?
Na korpusy CNC nábytku je obvyklá tloušťka 18 mm, na boky a záda zásuvek 12 mm a na drobné díly 9 mm nebo méně. Skutečná tloušťka rozhoduje víc než jmenovitá, proto ji změřte.
Záleží u CNC spojů na toleranci tloušťky překližky?
Ano. Spoje typu drážka a jazýček se řežou na skutečnou tloušťku desky, takže tabule s kolísající tloušťkou dávají v dávce volné nebo těsné spoje. Kalibrované panely drží spoje konzistentní.
Jakou vlhkost má mít překližka pro CNC frézování?
Mezi 8 a 12 %, což je běžný rozsah u nábytkové překližky. Mokré nebo nerovnoměrně vlhké tabule se po řezu hýbou, díly se kroutí a spoje mění rozměr.
Lze objednat překližku řezanou na rozměr přímo z továrny?
Ano. Minh Thanh řeže jednu tabuli na 4, 6 nebo 8 kusů a pravidelně zasílá díly řezané na rozměr do Itálie a na další evropské trhy.
Jaký formát desky objednat pro CNC nesting?
Objednejte formát, který nejlépe sedí na stůl stroje a na vaše rozvržení: standardem jsou 1220 × 2440 mm a 1250 × 2500 mm; zakázkové formáty jako 1220 × 2500 mm se vyrábějí na objednávku.