
Nejlepší překližka pro laserové řezání je tenká, rovná tabule s rovnoměrným jádrem bez mezer, lehkou lepenou spárou a hladkým lícem: bříza pro pevnost a ostré hrany, topol nebo lípa pro rychlý řez a světlé gravírování. Lepidlo a dutiny rozhodují o řezu víc než dřevina. Čeští výrobci nábytku, truhláři a dovozci deskových materiálů ji berou přes Hamburk, Bremerhaven, Rotterdam nebo Koper a hodnotí podle ČSN EN 314-2 a emisí formaldehydu. Minh Thanh Plywood vyrábí tenké panely 3–5 mm vždy jako pět vrstev a vzorky umožňují ověřit je na vašem laseru.
Jaká je nejlepší překližka pro laserové řezání?
Nejlepší překližka pro laserové řezání je tenká, rovná tabule s rovnoměrným jádrem bez mezer, lehkou lepenou spárou a hladkým, broušeným lícem. Dřevina líce určuje vzhled a pevnost; lepidlo a jádro rozhodují, zda laser prořízne čistě pokaždé.
| Laserová překližka | Hustota panelu | Laserový řez | Gravírování | Pevnost | Nejlepší použití na laseru |
|---|---|---|---|---|---|
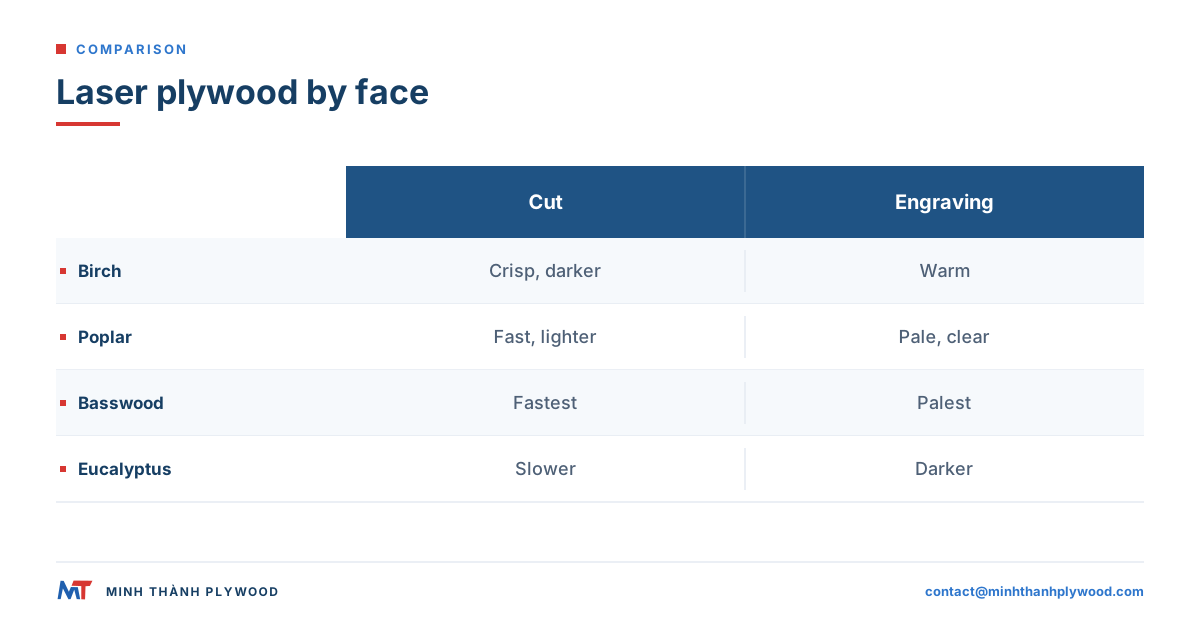
| Březový líc, březové nebo listnaté jádro | 650–700 kg/m³ | Ostré hrany, pomalejší, tmavší ožeh | Dobré, teplý kontrast | Vysoká | Modely, spoje, krabičky, přípravky |
| Topolový líc, lehké jádro | asi 455 kg/m³ | Rychlý řez, světlý ožeh | Velmi dobré, světlý líc | Střední | Cedule, dekorace, vložky do obalů |
| Lipová překližka (lípa) | 400–450 kg/m³ | Velmi rychlá, velmi světlý ožeh | Výborné, světlé a rovnoměrné | Nižší | Jemný detail, architektonické modely |
| Překližka z paulovnie | 250–385 kg/m³ | Nejrychlejší, velmi světlá | Světlá, ale měkké letokruhy | Nejnižší | Lehké modely, výřezy, kde rozhoduje hmotnost |
| Líc z plantážního listnatého dřeva (např. eukalyptus) | 550–620 kg/m³ | Pomalejší, hustší | Dobré, tmavší | Vysoká | Pevné díly, tmavší vzhled |
| Panely s jádrem MDF nebo s nátěrem | Různá | Podle nátěru | Různé | Různá | Jen se známým, pro laser bezpečným nátěrem |
Hustota předpovídá řez: při stejném výkonu prořízne panel 400 kg/m³ rychleji než panel 700 kg/m³ a každý stupeň hustoty přidává ožeh a průchody. Paulovnie je nejlehčí běžná laserová překližka. Řeže se rychle, ale měkké jarní dřevo může nechat roztřepené hrany a tenké tabule se snadno ohýbají, proto před sérií otestujte tabuli.
„Laserová překližka“ nebo „laserply“ je specifikace, ne dřevina: rovná, broušená, uzavřené jádro, lepidlo, které se řeže čistě, v tenkých tabulích. Následující části vysvětlují každou vlastnost a jak ji ověřit.
Co dělá překližku bezpečnou pro laser?
Překližka je pro laser bezpečná, když je jen z dřevěných dýh a dřevěného lepidla, bez PVC, vinylu nebo neznámého nátěru na líci. Každé laserové řezání dřeva uvolňuje kouř a zplodiny, proto i bezpečná překližka potřebuje odsávání u hlavy a filtr na výfuku.
Co zkontrolovat před prvním řezem:
- Bez PVC a vinylu. PVC při hoření uvolňuje sloučeniny chlóru, které škodí lidem a korodují laser. Nikdy nerežte panel s vinylovým nebo PVC overlayem či olepováním hran.
- Známé lepidlo. Zeptejte se dodavatele, jaké lepidlo panel používá. UF lepidlo s emisí E0 je běžné vnitřní nábytkové lepidlo; MR (melaminem zesílené) a fenolické (WBP) lepidla jsou určená do vlhka a exteriéru.
- Známý nátěr. Lakované, natřené nebo foliované panely potřebují před laserem údaje výrobce nátěru. Foliovaná bednicí překližka není laserový materiál.
- Doklady o emisích. U výrobků prodávaných v USA musí panel splňovat limity formaldehydu podle TSCA Title VI, jak stanoví pravidlo EPA pro kompozitní dřevo.
Pro dovozce v České republice a jinde v EU žádejte evropský důkaz: třídu lepení podle ČSN EN 314-2 (třída 1 je suchá vnitřní třída vhodná pro UF lepidlo), třídění líce podle EN 635-2 a třídu formaldehydu E1 podle EN 13986, zkoušenou podle EN 717-1. Od 6. srpna 2026 navíc platí unijní limit REACH přílohy XVII položky 77 ve výši 0,062 mg/m³ pro nábytek a výrobky na bázi dřeva (nařízení (EU) 2023/1464); samotné E1 (0,124 mg/m³) už nestačí. Minh Thanh na vyžádání zajistí nezávislé zkoušky EN 717-1 přes SGS a panely splňují emisní a kvalitativní požadavky evropských i amerických nábytkářských odběratelů.
Nábytkové panely Minh Thanh standardně používají UF lepidlo s emisí E0 a drží certifikaci CARB P2 / TSCA Title VI (číslo závodu ICTT 23024). Šest komorových zkoušek ASTM D6007 mezi dubnem 2025 a červnem 2026 na panelech 9, 15 a 18 mm dalo průměr 0,014–0,032 ppm proti limitu 0,05 ppm. Viz emise formaldehydu E0 a E1.
Které lepidlo se na laseru řeže čistě?
Lehké vnitřní lepené spáry se na laseru řežou nejčistěji: UF lepidlo s emisí E0 zanechává tenké, světlé spáry a méně ožehu. Fenolické a silné melaminem zesílené spáry jsou tvrdší a tmavší, na řez potřebují víc výkonu a zanechávají tmavší hranu.
| Lepidlo | Typické použití | Pod laserem | Zvolte pro laserovou práci, když |
|---|---|---|---|
| UF lepidlo s emisí E0 | Vnitřní nábytková překližka | Nejčistší řez, světlá hrana | Interiérové díly, modely, cedule, hračky po otestování |
| MR (melaminem zesílené) | Vlhčí interiér, kuchyně | Tvrdší spára, o něco tmavší | Díly, které mohou vidět vlhkost |
| Fenolické (WBP) | Exteriér, lodní použití, bednění | Tvrdá, tmavá spára, víc výkonu | Venkovní díly, jen po otestování |
| PVA nebo jiná studená lepidla | Některé hobby lamináty | Proměnlivé | Jen s údaji výrobce |
Lepidlo a emisní třída jsou na specifikaci dvě samostatné položky: UF je pryskyřice, E0 je emisní třída. Pište obojí, například „UF lepidlo s emisí E0“.
Lepené spára je nejtvrdší materiál v tabuli. Panel s vysokým nánosem lepidla nebo kapsami lepidla se v čistém dřevě prořízne, ale v kapsách ne — proto stejné nastavení výkonu dává na levné tabuli nerovnoměrný výsledek.
Řezání, gravírování a CNC frézování: tři různé úlohy
Laserové řezání, laserové gravírování a CNC frézování kladou na tutéž tabuli jiné nároky, proto zvolte překližku podle práce, kterou děláte nejčastěji. Řezání potřebuje rovnoměrné jádro a lepidlo; gravírování hladký, světlý líc; frézování toleranci tloušťky a uzavřené jádro.
| Úloha | Co v tabuli zkouší | Co rozhoduje nejvíc |
|---|---|---|
| Průřez laserem | Každá vrstva a každá lepená spára | Typ lepidla, dutiny, hustota, rovinnost |
| Laserové gravírování | Jen lícová dýha | Hladkost líce, barva, broušení |
| Laserové rýhování a značení | Vrch líce | Rovný, rovnoměrný líc, ohnisko |
| CNC frézování | Tloušťka, jádro, pevnost líce | Tolerance, uzavřené jádro, třída líce |
Tabule, která se skvěle gravíruje, může řezat špatně, pokud jádro skrývá kapsy lepidla. Tabule, která dobře frézuje na CNC, může být na jeden průchod laserem příliš hustá. Pro frézování viz CNC frézování překližky.
Březová překližka pro laserové řezání
Březová překližka pro laserové řezání dává nejpevnější tenké díly a nejostřejší hrany, za cenu pomalejšího řezu a tmavšího ožehu než topol nebo lípa. Bříza je hustá a jemnozrnná, takže spoje, panty a malé jazýčky drží pohromadě.
Kdy je bříza správná volba:
- Konstrukční díly: krabičky, rámy, mechanismy, ohybové panty a přípravky.
- Viditelné hrany: jemné, rovnoměrné vrstvy vytvářejí úhledný proužkovaný řez.
- Jemný detail: tenké můstky a malé otvory snesou manipulaci.
Co specifikovat:
- Třída líce. Ve Vietnamu se březové líce třídí D+, D a E a nabízejí se jako páry líc/rub, například D+/D nebo D/E. Toto stupňování odpovídá přibližně evropským třídám březové překližky: D+ odpovídá zhruba B, D třídě BB a E třídě CP/C.
- Jádro. „Březová překližka“ může mít březový líc, ale jiné jádro. Specifikujte požadované jádro a ověřte jeho vlastnosti zkouškou, protože o proříznutí tabule rozhoduje více než samotný líc.
- Tloušťka. Běžné tloušťky březové překližky pro laserové řezání jsou 3 mm a 4 mm.
Laserem řezaná březová překližka dobře přijímá mořidlo i bezbarvý lak. Úplné srovnání s lípou najdete v článku březová překližka vs lipová pro laserové řezání a v nabídce březové překližky.
Dodávky břízy po zákazu ruského dovozu
Ruská březová překližka byla v Evropě výchozí volbou pro laserové řezání, dokud EU od dubna 2022 nezakázala dovoz ruských dřevěných výrobků včetně březové překližky. U dříve uzavřených smluv platilo přechodné období do 10. července 2022. Výrobci a dílny typu fab lab, které řežou břízu baltského typu, nyní hledají jiné země původu.
Vietnamské panely s březovým povrchem představují jednu z alternativ. Výrobní závod se zaměřuje na nábytkovou a interiérovou překližku nejvyšší třídy a hlavním trhem je Evropa. Třídy líce D+, D a E se uvádějí v porovnání s evropskými třídami březové překližky. S objednávkami se dodává také dokumentace k souladu s EUDR, která obsahuje záznamy o původu dřeva a geolokační soubory. Pro velké a střední hospodářské subjekty platí EUDR od 30. prosince 2026 (nařízení (EU) 2023/1115).
Námořní přeprava z Hai Phongu do Středomoří trvá 25–35 dní. Do severoevropských přístavů Hamburk, Bremerhaven a Rotterdam obvykle 30–40 dní. Odtud čeští dovozci přepravují kontejnery po železnici nebo kamionem na terminál v Mělníku.
Bříza vs topol jako laserová překližka
Březová laserová překližka dělá pevnější, ostřejší díly; topolová se řeže rychleji s menším ožehem a gravíruje světleji. Na cedule, stojany a lehké díly je topol obvykle cenově výhodnější volba; na mechanismy a zatížení bříza.
| Bod | Laserová překližka s březovým lícem | Laserová překližka s topolovým lícem |
|---|---|---|
| Hustota | Vyšší | Nižší |
| Rychlost řezu při stejném výkonu | Pomalejší | Rychlejší |
| Ožeh na hraně | Tmavší | Světlejší |
| Kontrast gravírování | Teplý, dobrý | Světlý líc, vysoký kontrast |
| Pevnost tenkých dílů | Vysoká | Střední |
| Třídy líce | D+, D, E (páry jako D+/D) | A/A, A/B, B/B |
| Cena | Vyšší | Nižší |
Topolové líce se nabízejí jako páry A/A, A/B a B/B podle schváleného vzorku odběratele; odběratelé je také objednávají podle čínských kódů B/BB, BB/CC a CP, které mapují na stejný žebříček. Viz topolová překližka.
Lipová překližka a panely s plantážním lícem
Lipová překližka je nejměkčí a nejsvětlejší běžná laserová překližka: řeže se nejrychleji, ožehuje nejméně a gravíruje s největším kontrastem, ale díly jsou slabší. Panely s plantážním lícem, například eukalyptus, jsou hustší a tmavší, na pevné díly, kde sedí teplá barva.
- Lípa (basswood): na architektonické modely, jemný detail a gravírování. Skladujte suchou a rovnou; měkké tenké tabule se snáze prohnou.
- Topol: střední cesta, lehký a světlý s větší pevností než lípa.
- Eukalyptus: hustý a tuhý; potřebuje víc výkonu a dává tmavší hrany.
- Okoumé: lehký a narůžovělý; řeže se snadno, s viditelnou kresbou.
Každý panel posuzujte podle skutečného jádra, nejen podle líce. Lipový líc na hustém listnatém jádře se řeže jako jádro. Zeptejte se, co je jádro, a otestujte celou tabuli. Pro technické dýhy a jiné líce viz druhy překližky.
Proč dutiny kazí laserové řezy a jak je prohlédnout
Dutiny a kapsy lepidla kazí laserové řezy, protože paprsek projde mezerou nebo se zastaví v kapse lepidla a díly zůstanou neproříznuté nebo spálené. Tabule s uzavřeným jádrem se při stejném nastavení prořízne všude stejně.
Co se děje u vady:
- Mezera v jádře (dutina): paprsek nemá co řezat, vyšlehne a spálí vrstvu pod ní; na hraně je otvor.
- Překryv v jádře: dvě dýhy se v jedné vrstvě překryjí; řez se zastaví a díl zůstane přichycený.
- Kapsy lepidla: silná skvrna lepidla pohltí energii; díl nevypadne.
- Záplata nebo zátka v líci: jiná hustota se ukáže jako jiný tón gravírování.
Jak prohlédnout materiál před schválením:
- Prohlédněte všechny čtyři hrany několika tabulí na mezery, překryvy a silné lepené spáry.
- Vyřízněte zkušební mřížku přes celou tabuli, z rohu do rohu, při jednom nastavení.
- Spočítejte díly, které nevypadnou, a označte, kde jsou: shluky ukazují zónu vady.
- Přidržte proříznutou tabuli proti světlu: dutiny se ukazují jako světlá místa v řezných linkách.
- Uchovejte zkušební tabuli u záznamu o dávce.
Sešité jádra, kde jsou střední vrstvy sešité vodorovně i svisle, brání pohybu dýh při skládání, takže mezery a překryvy jsou méně pravděpodobné. Tak Minh Thanh skládá jádra nábytkové třídy.
Tloušťka lícové dýhy vs tloušťka tabule
Tloušťka tabule je součtem všech vrstev; lícová dýha tvoří pouze vnější vrstvu a je mnohem tenčí. Laserové gravírování zasahuje do líce, takže při příliš hlubokém gravírování může laser proniknout do příčné dýhy pod ním a odhalit jinou kresbu dřeva.
Překližku o tloušťce 3–5 mm vyrábí Minh Thanh vždy v pěti vrstvách. U překližky o tloušťce 6 mm se počet vrstev potvrzuje při objednávce:
| Tabule | Skladba | Co to znamená pro laser |
|---|---|---|
| 3 mm | Jedna dýha jádra, dvě příčné dýhy a dvě lícové dýhy | Pět tenkých vrstev; lehké, rychlé řezy |
| 4 mm | Tři dýhy jádra a dvě lícové dýhy | Pevnější; například tři dýhy jádra Styrax o tloušťce 1,3 mm |
| 5 mm | Tři dýhy jádra a dvě lícové dýhy | Silnější dýhy jádra, tužší díly |
| 6 mm | Počet vrstev potvrzený při objednávce | Nejpevnější tenká skladba, více průchodů laseru |
Protože skladby 4 a 5 mm mají shodně pět vrstev, s rostoucí tloušťkou tabule sílí také dýhy jádra. Díky tomu zůstává tabule vyvážená a rovná. Tenká lícová dýha v prémiové kvalitě je nedostatková, proto mohou objednávky 4 mm trvat déle. Kvůli rychlejšímu dodání nesnižujeme požadovaný standard.
Při gravírování udržujte hloubku řezu uvnitř lícové dýhy. Při prořezávání se počítá každá vrstva, takže skladba je stejně důležitá jako celková tloušťka tabule.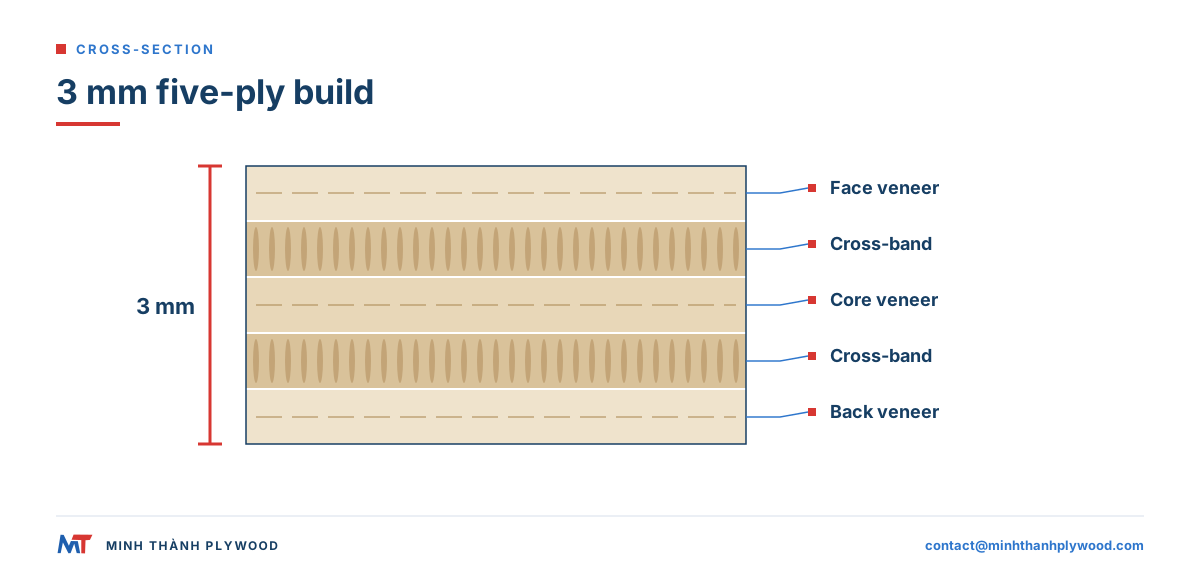
Jaká tloušťka na laserové řezání? Laserová překližka 3 mm až 6 mm
3 mm je nejčastěji řezaná tloušťka laserové překližky, 4 mm a 5 mm se hodí na pevnější díly a 6 mm je praktický limit pro většinu hobby a malých dílenských laserů na jeden nebo dva průchody. Silnější tabule potřebují víc výkonu, nižší rychlosti a dávají víc ožehu.
| Tloušťka | Typické použití na laseru | CO2 laser | Diodový laser (nízký výkon) |
|---|---|---|---|
| 3 mm | Krabičky, modely, puzzle, ozdoby, intarzie | Jeden průchod na většině strojů; nejoblíbenější rozměr laserové překližky 3 mm | Několik průchodů, pomalu; topol a lípa se řežou nejlépe |
| 4 mm | Pevnější krabičky, cedule, hračky | Jeden průchod na středně silné trubici, dobrá rovnováha pevnosti a rychlosti | Na hraně; počítejte s ožehem a průchody |
| 5 mm | Rámy, větší skříňky, přípravky | Víc výkonu nebo druhý průchod | Jen gravírování |
| 6 mm | Konstrukční díly, nábytkové modely | Druhý průchod nebo silnější trubice | Praktický limit: gravírování a rýhování, ne průřez |
Řada tenké překližky Minh Thanh je 3–6 mm, pásmo, které většina laserové práce používá. Na vzorku žádejte přesnou toleranci tloušťky, protože zubové spoje se řežou na skutečnou tloušťku. Viz tenká překližka.
Rovinnost a tloušťka: ohnisko a upnutí
Laser řeže v ohnisku, takže tabule, která se prohne nebo kolísá v tloušťce, jde z ohniska a řeže nerovnoměrně. Rovná, kalibrovaná překližka se při jednom nastavení prořízne přes celý stůl.
- Rovinnost. Vyvážená skladba zůstává rovná. Skladujte tabule naležato, pod lehkou zátěží, v suché místnosti; nikdy na hraně.
- Vlhkost. Tabule vysušené na 8–12 % vlhkosti, běžný rozsah nábytkové překližky, zůstávají rovné ve vytápěné dílně. Nechte balíky v místnosti ustálit před řezáním.
- Tloušťka. Broušené nábytkové panely drží ±0,2–0,3 mm, až ±0,2 mm; to drží ohnisko a šířky spojů stabilní.
- Přidržení. Použijte kolíky, magnety, závaží nebo vakuum na voštinovém stole, aby tenké tabule zůstaly dole.
Jak vyrovnat prohnutou překližku před laserovým řezáním: položte ji vydutou stranou dolů na rovnou plochu, rovnoměrně ji zatížte na den v suché místnosti a řežte brzy potom. Tabule prohnutá už ve výrobě se znovu prohne, proto objednejte rovný, suchý materiál místo opravování u stroje.
Formát tabule a nesting pro laserové stoly
Laserové stoly jsou menší než plné překližkové tabule, takže formát tabule rozhoduje o odpadu. Objednejte plné tabule nařezané na polotovary, které se vejdou na váš stůl, nebo zakázkový rozměr, místo ručního rozřezávání každé tabule.
- Plné tabule: 1220 × 2440 mm a 1250 × 2500 mm, plus zakázkové rozměry jako 1220 × 2500 mm a 1220 × 2280 mm.
- Polotovary na míru: jeden panel nařezaný v závodě na 4, 6 nebo 8 kusů. Viz překližka na míru.
- Směr vláken: uveďte, kterým směrem běží vlákna líce na polotovaru; díly nestované po vláknech jsou tužší.
- Okrajová rezerva: nechte malý okraj u hrany polotovaru, kde se tabule při manipulaci nejčastěji poškodí.
Objednávka polotovarů na míru stolu šetří čas řezání a objem dopravy. Na objednávku napište rozměr polotovaru a směr vláken.
Laserové gravírování překližky: líce, kontrast a povrchová úprava
Laserové gravírování překližky funguje nejlépe na hladkém, světlém, broušeném líci: topol, lípa a bříza dávají největší kontrast. Gravírování zůstává uvnitř lícové dýhy, takže třída a broušení líce rozhodují víc než jádro.
- Barva líce: světlé líce ukazují tmavší gravírování jasně; tmavší líce potřebují hlubší gravírování.
- Třída líce: suky, záplaty a změny barvy se v gravírování projeví. Zvolte třídu líce s čistou plochou tam, kde gravírujete.
- Broušení: broušený líc se gravíruje rovnoměrně. Líce broušené a leštěné v závodě před gravírováním další broušení nepotřebují.
- Maskování: aplikační páska na líci zastaví kouřové skvrny kolem gravírování.
- Povrchová úprava: čirý lak nebo olej po gravírování prohloubí kontrast a ochrání líc.
Pro tištěné a gravírované povrchy dohromady viz tisk na překližku.
Jak otestovat laserovou překližku: matice řezů a gravírování
Otestujte laserovou překližku na vlastním stroji pevnou maticí řezů a gravírování a dávku schvalujte podle výsledků, ne podle názvu dřeviny. Nastavení z jiného laseru se nepřenáší: výkon, čočka, vzduchová asistence a stůl výsledek mění.
- Vyřízněte mřížku výkonu a rychlosti: řadu malých čtverců se stoupajícím výkonem, sloupec se stoupající rychlostí, na jedné tabuli.
- Najděte nejnižší nastavení, které prořízne všude na mřížce, pak přidejte malou rezervu.
- Tímto nastavením řežte přes celou tabuli, z rohu do rohu, abyste našli dutiny a kapsy lepidla.
- Vygravírujte tónovou mřížku úrovní šedi na líci a zkontrolujte kontrast a rovnoměrnost.
- Zaznamenejte výsledky: průřez, ožeh na hraně, kontrast gravírování a konzistenci hrany.
- Zopakujte na dvou nebo třech tabulích z různých balíků.
- Uchovejte zkušební tabule jako referenci pro další dávku.
| Záznam | Co poznamenat | Prošlo, když |
|---|---|---|
| Průřez | Díly, které při zvoleném nastavení vypadnou | Všechny díly vypadnou, žádné shluky selhání |
| Ožeh | Barva hrany | Rovnoměrná barva hrany přes tabuli |
| Kontrast gravírování | Výsledek tónové mřížky | Rovnoměrný tón, žádné fleky |
| Konzistence hrany | Linky vrstev na řezné hraně | Žádné mezery, žádné zastavené řezy |
| Rovinnost | Tabule na stole | Leží rovně bez přidané zátěže |
Laserová překližka podle výrobku: modely, cedule, hračky a obaly
Každý laserový výrobek žádá jinou rovnováhu pevnosti, rychlosti řezu a líce, proto zvolte tabuli podle výrobku, ne podle obecného žebříčku „nejlepší“. Tato tabulka přiřazuje běžné laserové výrobky k překližce, která jim sedí.
| Laserový výrobek | Doporučená překližka | Tloušťka | Co rozhoduje nejvíc |
|---|---|---|---|
| Architektonické a měřítkové modely | Lipový nebo topolový líc, lehké jádro | 3 mm | Jemný detail, světlý rovnoměrný líc, nízký ožeh |
| Krabičky a skříňky se zubovými spoji | Březový nebo topolový líc | 3–6 mm | Rovnoměrná tloušťka pro těsné spoje |
| Cedule a nástěnné umění | Topolový nebo březový líc, broušený | 3–6 mm | Kontrast gravírování, rovná tabule |
| Dřevěné hračky a puzzle | Bříza nebo topol, UF lepidlo s emisí E0 | 4–6 mm | Pevnost, hladké hrany, nízkoemisní lepidlo |
| Dekorace a ozdoby | Topolový nebo lipový líc | 3 mm | Rychlý řez, světlá hrana |
| Vložky do obalů a stojany | Topolový líc, lehké jádro | 3–4 mm | Nízká cena na díl, nízká hmotnost |
| Přípravky a šablony | Březový líc, husté jádro | 6 mm | Tuhost, odolnost proti opotřebení |
Hračky a výrobky pro děti podléhají v každém trhu vlastním bezpečnostním pravidlům. Specifikaci překližky berte jako výchozí bod: hotová hračka se zkouší jako výrobek, včetně nátěru nebo povrchové úpravy, podle pravidel místa prodeje.
U mřížek reproduktorů, ozvučnic a jiných akustických dílů rozhoduje skladba stejně jako líc; viz překližka na ozvučnice. U šroubů a spojů v silnějších laserových dílech viz spoje v překližce a šrouby do překližky.
Srovnávejte cenu na dobrý díl, ne na tabuli
Nejlevnější laserová překližka na tabuli je často nejdražší na dobrý díl. Spočítejte vyřazené díly, druhé průchody a čas čištění a tabule s uzavřeným jádrem obvykle vyhraje.
Jednoduchý způsob srovnání dvou tabulí:
- Dobré díly na tabuli: díly, které se proříznou a projdou kontrolou.
- Strojní čas na tabuli: druhý průchod zdvojnásobí čas laseru.
- Čas dokončení: čištění sazí, broušení ožehu, opětovné řezání selhaných dílů.
- Odpad: odřezky a selhané díly, které jdou do koše.
Pracovní příklad: tabule A dá 40 dobrých dílů ze 48 na jeden průchod; tabule B dá 47 ze 48 na jeden průchod při mírně vyšší ceně tabule. B stojí víc na tabuli a méně na dobrý díl, ještě před započtením času na opětovné řezání selhání A. Požádejte dodavatele o vzorky a toto srovnání spusťte na vlastních dílech.
Zaznamenejte schválenou skladbu, aby se dávky opakovaly
Jakmile laserová překližka projde vaší zkouškou, zapište její skladbu a podle ní objednávejte, aby další dávka řezala stejně. „Březová překližka 3 mm“ není specifikace; skladba ano.
Záznam, který si držte:
- Tloušťka a skladba: například 3 mm, pět vrstev.
- Líc a rub: dřevina a pár tříd, například topol A/A.
- Jádro: dřevina a uspořádání dýh.
- Lepidlo a emise: například UF lepidlo s emisí E0.
- Tolerance a vlhkost: tolerance tloušťky a 8–12 % vlhkosti při expedici.
- Rozměr: tabule nebo polotovar a směr vláken.
- Nastavení vašeho laseru a zkušební tabule uchovaná jako reference.
Závod, který vyrábí podle písemné specifikace a schváleného vzorku, ji dokáže zopakovat. Minh Thanh páruje třídy líce se schváleným vzorkem odběratele a drží skladbu na objednávce.
Zplodiny, odsávání a bezpečnost laseru
Každý laserový řez překližky uvolňuje kouř, jemné částice a plyny ze dřeva a lepidla, proto používejte odsávání a opatření, která uvádí výrobce laseru. Nízkoemisní lepidlo snižuje formaldehyd v panelu; laserový kouř tím bezpečný k dýchání nedělá.
- Odsávání: odvětrejte zplodiny ven nebo přes filtrační jednotku schválenou výrobcem laseru, dimenzovanou na stroj.
- Vzduchová asistence: snižuje vyšlehnutí a ožeh na hraně.
- Nenechávejte řez bez dozoru: překližka může vzplanout, zvláště při nízké rychlosti a vysokém výkonu.
- Hašení: držte u stroje typ hasicího přístroje doporučený výrobcem laseru.
- Seznam materiálů: držte seznam schválených materiálů a zakažte PVC, vinyl a neznámé nátěry.
K rizikům laseru na pracovišti viz stránku amerického Occupational Safety and Health Administration laser hazards; k dřevěnému prachu z broušení laserových dílů pokyny britského HSE wood dust.
Kde koupit překližku na laserové řezání
Kupujte překližku na laserové řezání v malých tabulích u prodejců laserových materiálů, když potřebujete pár desek, a u překližkárny, když potřebujete opakovaný objem podle jedné specifikace. Objednávka u závodu se vyrábí podle vaší specifikace, ověřuje na vzorcích a expeduje kontejnerem.
| Zdroj | Nejlepší pro | Co dostanete |
|---|---|---|
| Prodejce laserových materiálů | Malé série, mnoho materiálů | Předřezané tabule, malá množství |
| Místní obchod se dřevem | Občasné zakázky | Standardní tabule, různá jádra |
| Překližkárna (tenké panely) | Opakovaný objem, vlastní značka, jedna specifikace | Podle vašeho líce, jádra, lepidla a rozměru |
Tenká překližka z Vietnamu je cenově výhodný zdroj objemového laserového materiálu: jádra ze Styraxu a eukalyptu z plantáží, topolové, březové a další líce a lisování nábytkové třídy. Minh Thanh vyrábí tenkou překližku 3–5 mm vždy jako pět vrstev, v rozměrech od 1220 × 2440 mm po kusy na míru. Minimální objednávka je jeden kontejner 40HC se smíšenými specifikacemi po dohodě a výroba trvá 15–45 dní po záloze 30 %. Čeští dovozci obvykle přijímají kontejnery přes Hamburk, Bremerhaven, Rotterdam nebo Koper; u CN 4412 platí konvenční clo 7 % u břízy, topolu, eukalyptu a dalších listnatých líců (u okoumé a uvedených tropických líců 10 %), se sníženou sazbou podle EVFTA při průkazu původu EUR.1 nebo prohlášení o původu, a DPH při dovozu 21 %.
Co napsat do objednávky laserové překližky
Do objednávky laserové překližky napište celou skladbu a před výrobou schvalte vzorek přesně této skladby na vlastním laseru. Tyto řádky to pokryjí:
- Použití: laserové řezání, gravírování, nebo obojí.
- Tloušťka: například 3 mm nebo 4 mm, pět vrstev.
- Líc a rub: například topol A/A, nebo bříza D+/D.
- Jádro: dřevina, uzavřené jádro bez mezer a překryvů.
- Lepidlo a emise: UF lepidlo s emisí E0, bez PVC nebo vinylového overlaye.
- Povrch: broušené líce, bez nátěru.
- Tolerance a rovinnost: tolerance tloušťky na vzorku, rovné tabule.
- Vlhkost: 8–12 % při expedici.
- Rozměr: plné tabule, zakázkový rozměr nebo polotovary na míru, se směrem vláken.
- Balení a množství: balíky na kontejner 40HC, smíšené tloušťky po dohodě.
Minh Thanh posílá bezplatné vzorky skladby, kterou specifikujete, abyste nejprve spustili zkušební matici na vlastním stroji. Specifikaci pošlete na contact@minhthanhplywood.com a přečtěte si laserové řezání překližky o výkonu, nastavení a limitech tloušťky, nebo jak řezat překližku ke všem způsobům řezání.
Otázky kupujících a odpovědi
Jaká je nejlepší překližka pro laserové řezání?
Tenká, rovná překližka s rovnoměrným jádrem bez mezer, lehkou vnitřní lepenou spárou a hladkým lícem. Březový líc dává pevné díly a ostré hrany; topolový a lipový líc se řeže rychleji a gravíruje světleji.
Co dělá překližku bezpečnou pro laser?
Dřevěné dýhy a formaldehydové dřevěné lepidlo bez PVC, vinylu nebo neznámých nátěrů. Nikdy nerežte překližku s PVC nebo vinylovým overlayem a každý laser provozujte s odsáváním zplodin.
Které lepidlo se na laseru řeže čistě?
Lehké vnitřní lepené spáry, například UF lepidlo s emisí E0, se řežou nejčistěji a zanechávají méně ožehu. Fenolické a silné melaminem zesílené spáry jsou tvrdší a tmavší, potřebují víc výkonu a zanechávají tmavší hrany.
Březová, nebo topolová překližka na laserové řezání?
Bříza na pevné, ostré díly jako modely, spoje a krabičky; topol na lehké díly, cedule a rychlé řezy se světlým lícem pro gravírování. Obě fungují, když je jádro uzavřené a tabule rovná.
Jaká tloušťka překližky je nejlepší pro laserové řezání?
3 mm se řeže nejčastěji, 4 mm a 5 mm se hodí na pevnější díly a 6 mm je praktický limit pro většinu hobby a malých dílenských laserů. Silnější tabule potřebují víc výkonu, víc průchodů a dávají víc ožehu.
Kde koupit překližku na laserové řezání?
U prodejců laserových materiálů v malých tabulích, nebo ve větším objemu u překližkárny, která vyrábí tenké panely podle vaší specifikace. Objednávka u závodu vyžaduje písemnou skladbu a schválený vzorek otestovaný na vašem laseru.
Jak vyrovnat překližku pro laserové řezání?
Skladujte tabule naležato pod zátěží v suché místnosti a na stole je přidržte kolíky, magnety nebo voštinovým přidržením. Tabule prohnutá už z výroby rovná nezůstane; objednejte rovný, suchý materiál.
Proč laser v některých místech překližku neprořízne?
Kapsy lepidla, překryvy v jádře, hustší dýha nebo tabule, která se zvedne z ohniska. Každé z toho potřebuje víc energie než čisté dřevo kolem.
Lze překližku gravírovat laserem?
Ano. Hladký, světlý, broušený líc jako topol, lípa nebo bříza dává nejlepší kontrast. Gravírování zůstává v lícové dýze, takže kvalita líce rozhoduje víc než jádro.
Je překližka 3 mm dost pevná na laserem řezané krabičky?
Ano, na krabičky, modely, puzzle a malé skříňky se zubovými spoji. Při zatížení nebo větších panelech zvolte 4–6 mm nebo březový líc.
Je třeba laserem řezanou překližku brousit?
Obvykle jen kvůli odstranění stop kouře na líci. Před řezáním líc zakryjte aplikační páskou, nebo saze otřete vlhkým hadříkem a lehce přebruste zrnem 220.
Co je laserová překližka (laserply)?
Laserová překližka, často prodávaná jako laserply, je tenká překližka vybraná nebo vyrobená pro laserové řezání: rovná, broušená, s uzavřeným jádrem a lepidlem, které se řeže čistě. Jde o specifikaci, ne o dřevinu.