
การตัดเลเซอร์ไม้อัดทำได้ดีที่สุดด้วยเลเซอร์ CO2: กำลัง 40 W ตัดไม้อัดหนา 3 mm ได้ในรอบเดียว, 60-80 W ตัด 6 mm และ 100-150 W ตัดได้ถึง 9-12 mm สำหรับผู้ผลิตเฟอร์นิเจอร์และตู้ ผู้รับเหมางานแบบหล่อ และผู้นำเข้าสินค้าตู้ผ่านท่าเรือแหลมฉบัง การเลือกแผ่นให้เหมาะกับเครื่องช่วยลดปัญหาจากแนวกาว โพรงในไส้ไม้อัด และแผ่นโก่ง ซึ่งเป็นสาเหตุที่ทำให้ลำแสงตัดไม่ขาด Minh Thanh Plywood อธิบายกำลังเลเซอร์ การตั้งค่า และสเปกแผ่นที่ควรสั่งซื้อ
กำลังเลเซอร์แบบใดตัดไม้อัดได้ตามความหนา?
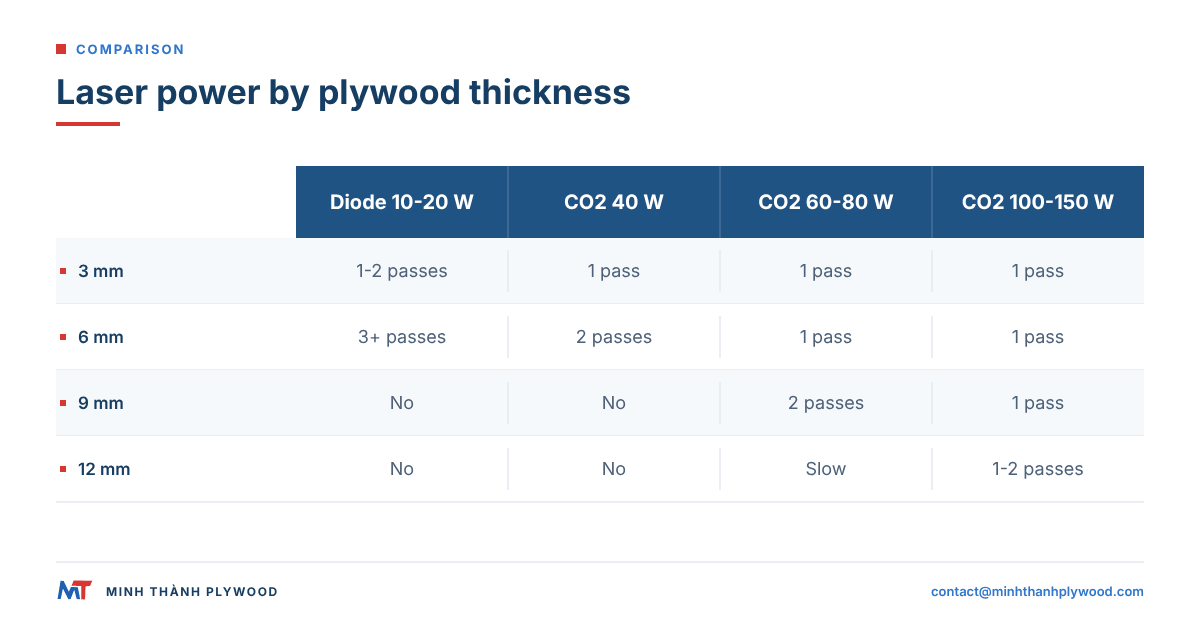
เลเซอร์ CO2 กำลัง 40 W ตัดไม้อัดหนา 3 mm ได้ในรอบเดียว, 60-80 W ตัด 6 mm และ 100-150 W ตัดได้ถึง 9-12 mm ส่วนเลเซอร์ไดโอดที่ระบุกำลังจากกำลังแสงขาออกต้องตัดแผ่นชนิดเดียวกันช้ากว่าและหลายรอบ โดยทั่วไปตัดได้สูงสุดราว 6 mm
| ความหนาไม้อัด | เลเซอร์ไดโอด (กำลังแสงขาออก) | CO2 40 W | CO2 60-80 W | CO2100-150 W |
|---|---|---|---|---|
| 3 mm | 1-2 รอบ ที่ 10-20 W | 1 รอบ | 1 รอบ, เร็ว | 1 รอบ, เร็วมาก |
| 4-5 mm | 2-3 รอบ ที่ 10-20 W | 1-2 รอบ | 1 รอบ | 1 รอบ |
| 6 mm | 3 รอบขึ้นไป ที่ 20 W | 2 รอบ | 1 รอบ | 1 รอบ |
| 9 mm | ไม่เหมาะในทางปฏิบัติ | ไม่เหมาะในทางปฏิบัติ | 2 รอบ | 1 รอบ |
| 12 mm | ไม่เหมาะในทางปฏิบัติ | ไม่เหมาะในทางปฏิบัติ | ช้า, ต้องตัดหลายรอบ | 1-2 รอบ |
| 15-18 mm | ไม่เหมาะในทางปฏิบัติ | ไม่เหมาะในทางปฏิบัติ | ไม่เหมาะในทางปฏิบัติ | ช้า; ใช้เครื่องกัด CNC เหมาะกว่า |
ตัวเลขเหล่านี้เป็นค่าเริ่มต้นทั่วไปจากคลังวัสดุของผู้ผลิตเครื่องเลเซอร์ โดยสมมติว่าเป็นไม้อัดเกรดสำหรับตัดเลเซอร์ที่มีคุณภาพดี แผ่นที่มีโพรงหรือแนวกาวแข็งต้องใช้กำลังเพิ่มขึ้นหรือตัดหลายรอบ หากหนาเกิน 12 mm เครื่องกัด CNC ตัดได้เร็วกว่าและให้ขอบฉาก
เครื่องตัดเลเซอร์ชนิดใดเหมาะกับไม้อัด: CO2 ไดโอด หรือไฟเบอร์?
เลเซอร์ CO2 เหมาะที่สุดสำหรับตัดไม้อัด เพราะไม้ดูดซับแสงที่ความยาวคลื่น 10.6 ไมครอนได้ดี จึงตัดแผ่นหนากว่าได้ในรอบเดียวและให้รอยตัดแคบ
- CO2 (หลอดแก้วหรือหลอด RF) ตัดและแกะสลักไม้อัด MDF อะคริลิก และกระดาษ เป็นเครื่องมาตรฐานสำหรับสตูดิโอตัดเลเซอร์และผู้ผลิตสินค้า
- ไดโอด ราคาย่อมเยาและมีขนาดกะทัดรัด เหมาะมากกับการแกะสลักและแผ่นบาง แต่ทำงานช้าเมื่อแผ่นหนาเกิน 3 mm
- ไฟเบอร์ ออกแบบมาสำหรับทำเครื่องหมายและตัดโลหะ ไม้ดูดซับความยาวคลื่นของเลเซอร์ชนิดนี้ได้ไม่ดี จึงไม่เหมาะกับการตัดไม้อัด
ธุรกิจที่ตัดไม้อัดทุกวันมักเลือกเครื่อง CO2 กำลัง 60-100 W พร้อมแท่นรองตัดที่รองรับขนาดแผ่นที่สั่งซื้อ
ทำไมไม้อัดไหม้เกรียมหรือตัดไม่ขาด?
การตัดไม่ขาดและขอบไหม้เกรียมมากส่วนใหญ่เกิดจากตัวแผ่น ไม่ใช่เครื่องเลเซอร์ ไม้อัดประกอบด้วยชั้นวีเนียร์และกาว ลำแสงจึงต้องตัดผ่านทุกชั้นให้สม่ำเสมอ
| ปัญหา | สาเหตุจากแผ่นไม้อัด | สาเหตุจากการตั้งเครื่อง |
|---|---|---|
| ตัดไม่ขาดเฉพาะบางบริเวณ | วีเนียร์ไส้ไม้อัดซ้อนทับ ทำให้เนื้อไม้หนาขึ้นเป็นสองเท่า | ตั้งระยะโฟกัสไว้สำหรับความหนาอื่น |
| ตัดไม่ขาดตามแนวเส้น | แนวกาวแข็ง เช่น กาวฟีนอลิก | ความเร็วสูงเกินกำลังเครื่อง |
| ไฟลุกหรือมีจุดไหม้เป็นหลุม | เปลวไฟสะสมในโพรงของไส้ไม้อัด | แรงลมช่วยตัดอ่อนเกินไป |
| ผิวด้านหลังไหม้ | วางแผ่นบนแท่นที่สกปรก | ไม่ทำความสะอาดแท่น และไม่มีตะแกรงรังผึ้ง |
| แนวตัดคดเคี้ยวเป็นช่วง | แผ่นโก่ง ทำให้บางจุดหลุดจากระยะโฟกัส | ไม่มีอุปกรณ์กดแผ่น |
| ขอบไหม้เกรียมมาก | ไส้ไม้อัดมีเรซินสูงหรือเปียกชื้น | ใช้กำลังสูงเกินไปและตัดช้าเกินไป |
ชนิดของกาวมีผลมากที่สุด กาว UF ที่ใช้กับแผ่นเฟอร์นิเจอร์ภายในอาคารตัดได้สะอาด ส่วนกาวฟีนอลิก (WBP) และกาวเสริมเมลามีนในไม้อัดภายนอกอาคารทนต่อลำแสงและทำให้ขอบไหม้คล้ำและแข็ง จึงไม่เหมาะกับงานเลเซอร์
คุณภาพไส้ไม้อัดเป็นปัจจัยรองลงมา ที่ Minh Thanh ชั้นไส้ถูกประกบต่อกันทั้งแนวนอนและแนวตั้ง ทำให้วีเนียร์ในแต่ละชั้นชนกันแนบสนิท ไม่มีรอยซ้อนและโพรงที่ทำให้แนวตัดสะดุดหรือเกิดไฟลุก
แนวกาวและโพรงในไส้ไม้อัดมีผลต่อการตัดเลเซอร์อย่างไร?
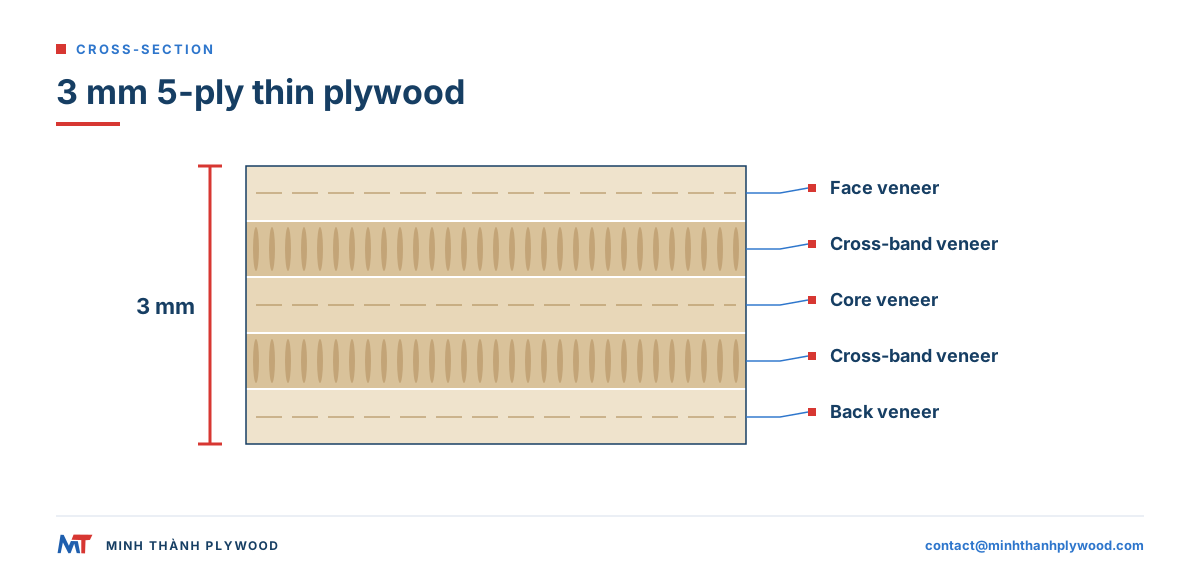
แนวกาวทุกชั้นเป็นชั้นบาง ๆ ที่เลเซอร์ต้องเผาให้ทะลุ และดูดซับพลังงานมากกว่าเนื้อไม้ แผ่นหนา 3 mm แบบ 5 ชั้นมีแนวกาว 4 แนวระหว่างชั้น ส่วนแผ่น 5 mm แบบ 5 ชั้นก็มีแนวกาว 4 แนวเท่ากัน แต่ชั้นวีเนียร์หนากว่า จึงเป็นเหตุให้แผ่นบางแบบ 5 ชั้นตัดได้สะอาดกว่าเมื่อเทียบต่อความหนาแต่ละมิลลิเมตร
ไม้อัดบางของ Minh Thanh ตั้งแต่ 3 ถึง 5 mm เป็นแบบ 5 ชั้นเสมอ แผ่น 3 mm ประกอบด้วยวีเนียร์ไส้ 1 ชั้น วีเนียร์ขวาง 2 ชั้น และวีเนียร์ผิวหน้า 2 ชั้น ส่วนแผ่น 4 และ 5 mm มีวีเนียร์ไส้ 3 ชั้นกับผิวหน้า 2 ชั้น โดยปรับความหนาของวีเนียร์ไส้ให้เหมาะกับความหนาแผ่น โครงสร้าง 5 ชั้นที่สมดุลช่วยให้แผ่นเรียบบนแท่นรองตัดกว่าแผ่น 3 ชั้นที่มีความหนาเท่ากัน
โพรงคือช่องว่างในชั้นไส้ไม้อัดที่ทำให้ลำแสงผ่านอากาศ แล้วไปกระทบชั้นถัดไปโดยมีระยะโฟกัสคลาดเคลื่อน อีกทั้งยังเปิดทางให้เกิดเปลวไฟภายในแผ่น ส่วนบริเวณที่วีเนียร์ซ้อนทับกันทำให้เนื้อไม้ที่ลำแสงต้องตัดผ่านหนาขึ้นเป็นสองเท่า ทั้งสองกรณีทำให้เหลือจุดที่ตัดไม่ขาดหลังจบงาน
ตรวจความเรียบและความชื้นก่อนตัดอย่างไร?
ตรวจทุกแผ่นก่อนวางบนแท่นรองตัด เพราะมีต้นทุนน้อยกว่าการตัดงานที่เสียแล้วทำใหม่
- วัดความหนา ที่มุมทั้งสี่และตรงกลางด้วยเวอร์เนียร์คาลิปเปอร์ ตั้งระยะโฟกัสตามค่าเฉลี่ย หากความหนาต่างกันเกินสองสามส่วนสิบมิลลิเมตร จะเห็นผลที่แนวตัด
- ตรวจความเรียบ โดยวางแผ่นบนแท่น แผ่นที่โยกหรือยกสูงเกินสองสามมิลลิเมตรต้องใช้อุปกรณ์กดหรือเปลี่ยนแผ่น
- ตรวจความชื้น ด้วยเครื่องวัดแบบเข็ม ไม้อัดสำหรับงานเฟอร์นิเจอร์ออกจากโรงงานที่ความชื้น 8-12 % แผ่นที่ชื้นจะไหม้เกรียมมากกว่าและตัดช้ากว่า
- ปรับสภาพแผ่นใหม่ โดยวางราบบนคานรองในห้องตัดหนึ่งวัน
- ทำความสะอาดแท่นและตะแกรงรังผึ้ง เพื่อป้องกันรอยไหม้บนผิวด้านหลัง
แผ่นเฟอร์นิเจอร์ขัดเรียบของเราควบคุมความคลาดเคลื่อนไว้ที่ ±0.2-0.3 mm และทำได้ต่ำสุดถึง ±0.2 mm โดยอัดสองครั้ง คืออัดและปรับเทียบแผ่นแกนก่อน แล้วจึงติดผิวหน้าและด้านหลัง วิธีนี้ช่วยให้ระยะโฟกัสสม่ำเสมอตลอดทั้งแผ่นตามที่เครื่องเลเซอร์ต้องการ
ควรตั้งค่าเลเซอร์ตัดไม้อัดอย่างไร?
เริ่มจากคลังวัสดุของผู้ผลิตเครื่อง แล้วตัดตารางทดสอบบนเศษไม้อัดจากชุดการผลิตเดียวกัน ตารางทดสอบเป็นช่องสี่เหลี่ยมเล็ก ๆ ที่ตัดโดยเพิ่มกำลังและลดความเร็วทีละขั้น เลือกค่าจากช่องที่ตัดสะอาดและหลุดออกได้ง่าย
ค่าเริ่มต้นการตัดไม้อัดด้วยเลเซอร์ตามความหนา
ค่าด้านล่างเป็นจุดเริ่มต้นที่เผยแพร่ไว้ ควรยืนยันด้วยตารางทดสอบของเครื่องที่ใช้ เพราะเลนส์ อายุหลอด และแนวกาวทำให้ค่าที่เหมาะสมเปลี่ยนไป
| ไม้อัด | เลเซอร์ | กำลังและความเร็วเริ่มต้น | จำนวนรอบ |
|---|---|---|---|
| 3 mm | CO2 40–50 W | กำลัง 70–95%, 10–25 mm/s | 1 |
| 3 mm | ไดโอด 10 W | กำลัง 90–100%, 200–600 mm/min | 2–3 |
| 6 mm | CO2 60 W | กำลังประมาณ 80%, 6 mm/s | 1 |
| 6 mm | CO2 80 W | กำลังประมาณ 90%, 10 mm/s | 1–2 |
| 6 mm | ไดโอด 10 W | 100–150 mm/min | หลายรอบ; ไม่เหมาะ |
หัวแกะสลักไดโอดระบุความเร็วได้ถึง 4,000 mm/s แต่ใช้สำหรับทำเครื่องหมายบนผิว ไม่ใช่ตัด ป้ายแขวนประตูอย่างง่ายจากไม้อัด 3 mm ใช้เวลาราวครึ่งชั่วโมงบนเครื่องสำหรับงานอดิเรก ตั้งแต่เลือกแผ่นจนได้ชิ้นงานเสร็จ
แนวทางใช้งานไม้อัด:
- ตั้งโฟกัสที่ผิวหน้า สำหรับแผ่นบาง และตั้งลึกเข้าไปในเนื้อวัสดุเล็กน้อยสำหรับแผ่นหนา
- ใช้แรงลมช่วยตัดสูง เพื่อไล่ควัน ลดความร้อนที่ขอบ และลดการไหม้เกรียม
- เลือกตัดรอบเดียวด้วยกำลังที่เหมาะสม แทนการตัดเร็วหลายรอบ เพราะทุกครั้งที่ตัดซ้ำจะทำให้ขอบร้อนอีกครั้ง
- ตัดรูปทรงด้านในก่อน แล้วจึงตัดขอบนอก เพื่อไม่ให้ชิ้นงานขยับ
- ปิดผิวหน้าด้วยเทปกระดาษชนิดลอกออกง่าย เพื่อกันคราบควันรอบแนวตัด
- ทำตารางทดสอบใหม่ สำหรับไม้อัดทุกชุด แม้เป็นสินค้าแบบเดียวกัน
ใช้เลเซอร์แกะสลักไม้อัดอย่างไร?
แกะสลักไม้อัดด้วยโหมดแรสเตอร์โดยใช้ความเร็วสูงและกำลังต่ำ เพื่อให้ลำแสงทำให้วีเนียร์ผิวหน้าเข้มขึ้นโดยไม่เผาลึกถึงแนวกาวด้านล่าง
- เลือกผิวหน้าสีอ่อนและสม่ำเสมอ เบิร์ชและป็อปลาร์ให้ความต่างของสีชัดที่สุด ส่วนผิวหน้าที่มีเรซินสูงหรือมีรอยปะจะให้ลายแกะสลักไม่สม่ำเสมอ
- ทำงานให้อยู่ในชั้นวีเนียร์ผิวหน้า สำหรับภาพถ่ายและงานไล่เฉดสี เมื่อเลเซอร์ถึงแนวกาว ความลึกและสีจะเปลี่ยนไป
- ปิดผิวด้วยเทปกระดาษ เพื่อให้ขอบคมและไม่มีคราบควันรอบลาย จากนั้นลอกเทปออกเมื่องานเสร็จ
- เคลือบใสหลังแกะสลัก เพื่อป้องกันรอยไหม้เลอะเมื่อสัมผัส
การแกะสลักใช้ร่วมกับงานพิมพ์ได้ดี เช่น พิมพ์ภาพด้วย UV แล้วแกะสลักข้อความหรือตัดขอบด้วยเลเซอร์ เป็นวิธีทำสินค้าที่ใช้กันทั่วไป คู่มือ พิมพ์ลายบนไม้อัด อธิบายเรื่องการพิมพ์เพิ่มเติม
แท่นรองตัดขนาดใดรองรับแผ่น 1220 x 2440 mm?
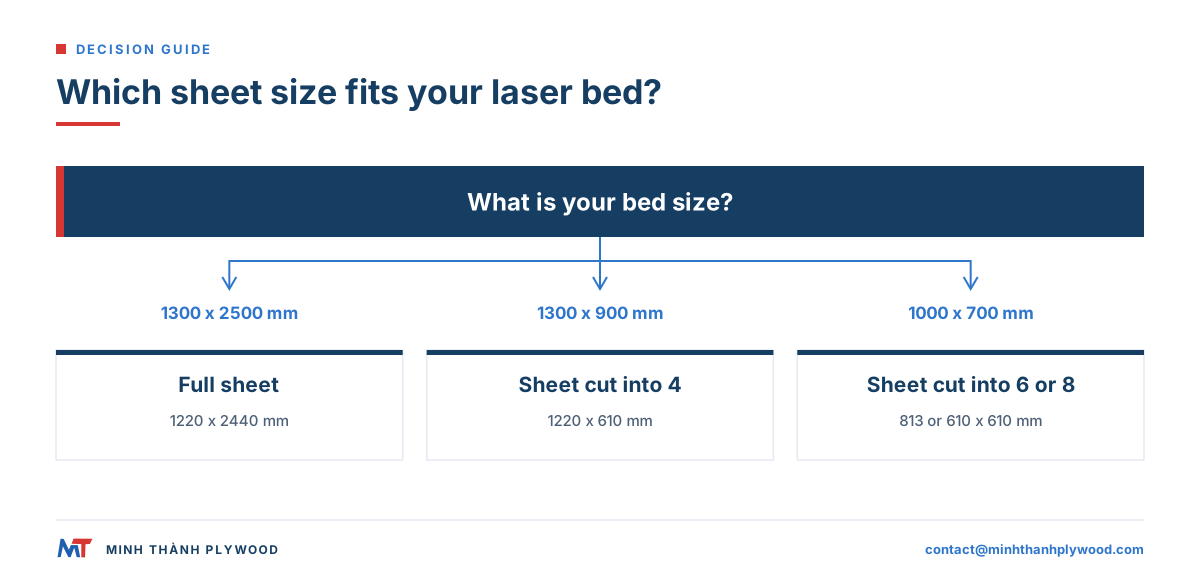
ไม้อัดเต็มแผ่นขนาด 1220 x 2440 mm ต้องใช้แท่นรองตัดประมาณ 1300 x 2500 mm เครื่องขนาดเล็กต้องใช้แผ่นที่ตัดแบ่งแล้ว การซื้อแผ่นที่แบ่งขนาดมาเรียบร้อยช่วยลดขั้นตอนเลื่อยและฝุ่นจากการเลื่อย
| ขนาดแท่นเครื่อง | ขนาดแผ่นที่ใส่ได้ | รูปแบบการจัดส่ง |
|---|---|---|
| 1300 x 2500 mm | แผ่นเต็ม 1220 x 2440 mm | แผ่นเต็ม |
| 1300 x 900 mm | 1220 x 610 mm | ตัดหนึ่งแผ่นเป็น 4 ชิ้น |
| 1000 x 700 mm | 813 x 610 mm หรือ 610 x 610 mm | ตัดหนึ่งแผ่นเป็น 6 หรือ 8 ชิ้น |
| 600 x 400 mm หรือน้อยกว่า | แผ่นเปล่าขนาดเล็ก | ตัดชิ้น 610 x 610 mm ให้เล็กลงอีก |
| เครื่องสำหรับงานอดิเรกขนาด A4 | แผ่น A4 ขนาด 210 x 297 mm | แผ่นเปล่าที่ตัดแบ่งแล้ว; แผ่นบาง 0.5, 1 และ 2 mm เป็นไม้อัดสำหรับอากาศยาน ซึ่งเป็นสินค้าอีกประเภทหนึ่ง |
Minh Thanh ตัดแผ่นหนึ่งเป็น 4, 6 หรือ 8 ชิ้นก่อนบรรจุ จากแผ่นขนาด 1220 x 2440 mm จะได้แผ่นเปล่าขนาดประมาณ 1220 x 610 mm, 813 x 610 mm หรือ 610 x 610 mm โดยต้องหักความกว้างรอยเลื่อยออก ดูรูปแบบขนาดได้ที่ ไม้อัดตัดตามขนาด
ตัด MDF ด้วยเลเซอร์อย่างปลอดภัยได้ไหม และดีกว่าไม้อัดหรือไม่?
ตัด MDF ด้วยเลเซอร์ได้อย่างปลอดภัยเมื่อใช้เครื่องแบบปิดและมีระบบดูดควันระบายออกนอกอาคาร MDF ทำจากเส้นใยไม้ยึดประสานด้วยเรซินในสัดส่วนสูง จึงเกิดควันมากกว่าไม้อัดและต้องไม่ปล่อยไอระเหยเข้ามาในห้อง ดูข้อมูลอันตรายจากเลเซอร์ในที่ทำงานได้จากหน้า อันตรายจากเลเซอร์ของหน่วยงานความปลอดภัยและอาชีวอนามัยแห่งสหรัฐอเมริกา
MDF ตัดแล้วได้ขอบเรียบสีเข้ม ไม่มีลายไม้ และราคาต่อแผ่นถูกกว่า ส่วนไม้อัดเบากว่า แข็งแรงและแข็งเกร็งกว่าเมื่อมีความหนาเท่ากัน ยึดสกรูและทำข้อต่อได้ดีกว่า อีกทั้งมีผิวไม้จริงที่รับสีย้อมและสารเคลือบได้ สำหรับชิ้นส่วนที่ต้องรับน้ำหนัก งอ หรือถูกหยิบจับบ่อย เช่น ของเล่น เฟอร์นิเจอร์ และชุดอุปกรณ์ ไม้อัดเป็นตัวเลือกที่แข็งแรงกว่า
ห้ามตัด PVC ไวนิล หรือแผ่นใดก็ตามที่ปิดผิวหรือปิดขอบด้วย PVC ด้วยเลเซอร์ เพราะวัสดุเหล่านี้ปล่อยก๊าซคลอรีนที่เป็นอันตรายต่อคนและกัดกร่อนเครื่อง
เครื่องตัดเลเซอร์ไม้มีต้นทุนเท่าไร?
ต้นทุนการตัดไม้อัดด้วยเลเซอร์ประกอบด้วยเวลาเครื่อง แผ่นไม้อัด และเศษวัสดุ ปัจจัยที่ทำให้ต้นทุนแต่ละส่วนเพิ่มหรือลดมีดังนี้
| ปัจจัยด้านต้นทุน | สิ่งที่ทำให้ต้นทุนสูงขึ้น | สิ่งที่ช่วยลดต้นทุน |
|---|---|---|
| เครื่องจักร | กำลังสูงขึ้น แท่นใหญ่ขึ้น หลอด RF | เลเซอร์ไดโอดหรือเครื่อง CO2 แบบตั้งโต๊ะสำหรับงานแผ่นบาง |
| เวลาตัด | แผ่นหนา ตัดหลายรอบ ความเร็วต่ำ | แผ่น 5 ชั้นบางที่ตัดได้ในรอบเดียว |
| งานตัดเสีย | โพรงในไส้ไม้อัด แนวกาว แผ่นโก่ง | แผ่นที่ปรับเทียบแล้วและไม่มีโพรง |
| วัสดุ | ผิวหน้าเกรดพรีเมียม สั่งครั้งละน้อย | สั่งซื้อเป็นตู้ เลือกผิวหน้าให้ตรงกับงาน |
| เศษวัสดุ | จัดวางชิ้นงานบนแผ่นเต็มไม่ดี | ซอฟต์แวร์จัดวางชิ้นงาน และแผ่นตัดตามขนาด |
| ควันและการบำรุงรักษา | แผ่นที่มีเรซินสูง เลนส์สกปรก | ทำความสะอาดเลนส์และมีระบบดูดควันที่ดี |
ช่วงราคาขายปลีกทั่วไปในปี 2026 คือ เลเซอร์ไดโอดสำหรับงานอดิเรกราว US$300-1,500 เครื่อง CO2 แบบตั้งโต๊ะกำลัง 40-60 W ราว US$2,000-6,000 และเครื่อง CO2 สำหรับแผ่นเต็มขนาด 1300 x 2500 mm ราว US$10,000-30,000 ราคาไม้อัดเกรดเฟอร์นิเจอร์จาก Minh Thanh เริ่มต้นที่ US$350/m³ (ตุลาคม 2026) หรือประมาณ £270/m³ FOB ที่อัตรา US$1.30 ต่อปอนด์ ราคาสุดท้ายขึ้นอยู่กับผิวหน้า ไส้ไม้อัด กาว ความหนา ขนาด และจำนวนสั่งซื้อ สำหรับการนำเข้าในไทย กรมสรรพากรกำหนด VAT 7% โดยกรมศุลกากรเรียกเก็บตอนนำเข้า คำนวณจากมูลค่า CIF บวกอากรขาเข้าและภาษีสรรพสามิตหรือภาษีอื่น ๆ ที่เกี่ยวข้อง
ผู้ซื้อในสหราชอาณาจักรขอราคา CIF ถึงท่าเรือปลายทางได้ โดยใช้เวลาเดินทางทางทะเล 30–40 วันถึงยุโรปเหนือ เพื่อให้เปรียบเทียบราคาสินค้าถึงปลายทางด้วยเงื่อนไขเดียวกับผู้ค้าส่งในสหราชอาณาจักร ส่วนผู้นำเข้าสินค้าตู้ในไทยใช้ท่าเรือแหลมฉบังเป็นเส้นทางนำเข้า
เอกสารประกอบการจัดซื้อไม้อัดสำหรับตัดเลเซอร์
ไม้อัด Minh Thanh ผลิตจากไม้ที่ปลูกในสวนป่า และจัดส่งพร้อมชุดเอกสารการปฏิบัติตาม EUDR ซึ่งประกอบด้วยบันทึกแหล่งกำเนิดและไฟล์พิกัดภูมิศาสตร์ เอกสารชุดนี้ใช้ประกอบแฟ้มการตรวจสอบสถานะตามกฎระเบียบ UK Timber Regulation ของผู้นำเข้าในสหราชอาณาจักรได้ด้วย
หลักฐานการปล่อยสารคือใบรับรอง CARB P2 / TSCA Title VI (หมายเลขโรงงาน ICTT 23024) พร้อมผลทดสอบในห้องทดสอบตาม ASTM D6007 จำนวน 6 ครั้ง เฉลี่ย 0.014–0.032 ppm เทียบกับค่าจำกัดของสหรัฐฯ ขีดจำกัดดังกล่าวคือ 0.05 ppm สำหรับไม้อัดไม้เนื้อแข็งที่มีไส้เป็นวีเนียร์ ตาม 40 CFR 770.10 เราไม่ได้อ้างว่ามีใบรับรอง FSC ผู้ซื้อที่ต้องการไม้อัดเบิร์ชมีใบรับรอง FSC สำหรับชุดงานอดิเรกสามารถซื้อจากร้านขายแผ่นสำหรับงานเลเซอร์ ส่วนผู้ซื้อที่ต้องการปริมาณมากขอชุดเอกสารและรายงานผลทดสอบจากเราได้
ควรซื้อไม้อัดสำหรับตัดเลเซอร์จากที่ใด?
ซื้อจำนวนน้อยจากตัวแทนจำหน่ายในประเทศหรือร้านวัสดุสำหรับงานเลเซอร์ เมื่อมีปริมาณสั่งซื้อสม่ำเสมอจึงสั่งตรงจากโรงงานเป็นตู้ การซื้อจากโรงงานโดยตรงช่วยกำหนดผิวหน้า ไส้ไม้อัด กาว และความหนาให้เหมือนกันทุกคำสั่งซื้อ ทำให้ใช้ค่าตั้งเลเซอร์เดิมได้ในแต่ละชุดผลิต
ตู้ 40HC บรรทุกไม้อัดบางแกน Styrax ขนาด 1220 x 2440 mm ได้ 18 แพ็ก ที่ความหนา 3 mm บรรทุกได้ 5,994 แผ่น (แพ็กละ 333 แผ่น หนักประมาณ 4.5 kg ต่อแผ่น); ที่ความหนา 6 mm บรรทุกได้ 2,988 แผ่น (แพ็กละ 166 แผ่น หนักประมาณ 8.9 kg ต่อแผ่น) คู่มือ ไม้อัดที่เหมาะกับการตัดเลเซอร์ เปรียบเทียบผิวหน้าและไส้ไม้อัดเกรดสำหรับงานเลเซอร์ ส่วน ไม้อัดเบิร์ชเทียบกับไม้บาสวูด กล่าวถึงวัสดุที่นิยมใช้ในงานอดิเรก
ควรระบุอะไรในคำสั่งซื้อไม้อัดสำหรับงานเลเซอร์?
แจ้งรายละเอียดงานและเครื่องที่ใช้ เพื่อให้โรงงานเลือกแผ่นให้เหมาะกับทั้งสองอย่าง
- ความหนา: เช่น 3 mm สำหรับโมเดลและจิ๊กซอว์, 6 mm สำหรับกล่องและป้าย แผ่นบาง 3-5 mm เป็นแบบ 5 ชั้นเสมอ
- ผิวหน้า: ป็อปลาร์สำหรับน้ำหนักเบาและราคา หรือเบิร์ชเกรด D+/D สำหรับผิวหน้าเกรดพรีเมียม หรือเลือกลาย EV เพื่อให้รูปลักษณ์สม่ำเสมอ
- ไส้ไม้อัดและกาว: ไส้ Styrax สีขาว ใช้กาว UF ที่มีการปล่อยสารระดับ E0; ไม่ใช้กาวฟีนอลิกกับงานเลเซอร์
- ค่าความคลาดเคลื่อนและความเรียบ: แผ่นขัดเรียบควบคุมความคลาดเคลื่อนไว้ที่ ±0.2 mm
- ขนาด: แผ่นเต็ม 1220 x 2440 mm หรือแผ่นที่ตัดแบ่งเป็น 4, 6 หรือ 8 ชิ้นให้พอดีกับแท่นเครื่อง ผู้ซื้ออาจระบุมาตรฐานแผ่นไม้อัดที่ต้องการ เช่น มอก. 178-2549
- จำนวน: เริ่มต้นที่หนึ่งตู้ 40HC โดยตกลงผสมความหนาได้
การผลิตใช้เวลา 15-45 วันหลังชำระเงินมัดจำ หน้า ไม้อัดบาง แสดงโครงสร้างแผ่น 3-6 mm และคู่มือ วิธีตัดไม้อัด ครอบคลุมการใช้เลื่อยและเครื่องกัด ข้อกำหนดของสหรัฐฯ เรื่องฟอร์มาลดีไฮด์ในวัสดุไม้ประกอบระบุไว้ในหน้า มาตรฐานการปล่อยฟอร์มาลดีไฮด์ของหน่วยงาน EPA สหรัฐฯ แผ่นสำหรับสหรัฐฯ มีใบรับรอง CARB P2 / TSCA Title VI (หมายเลขโรงงาน ICTT 23024) ขอแผ่นตัวอย่างโดยไม่มีค่าใช้จ่ายเพื่อทดลองตัดตารางทดสอบ แล้วส่งสเปกไปที่ contact@minhthanhplywood.com เพื่อขอราคา ซึ่งจะได้รับภายในไม่กี่ชั่วโมง
คำถามที่ผู้ซื้อถามบ่อย
ต้องใช้เลเซอร์กำลังกี่วัตต์ตัดไม้อัด 6 mm?
เลเซอร์ CO2 กำลัง 60-80 W ตัดไม้อัดหนา 6 mm ได้ในรอบเดียวที่ความเร็วปานกลาง เลเซอร์ CO2 กำลัง 40 W มักต้องตัดสองรอบ ส่วนเลเซอร์ไดโอด 10-20 W ต้องตัดช้าและทำหลายรอบ
เลเซอร์ CO2 หรือเลเซอร์ไดโอดเหมาะกับไม้อัดมากกว่า?
เลเซอร์ CO2 เหมาะกับการตัดมากกว่า เพราะไม้ดูดซับลำแสงความยาวคลื่น 10.6 ไมครอนได้ดี จึงตัดแผ่นหนากว่าได้ในรอบเดียว เลเซอร์ไดโอดราคาย่อมเยากว่า เหมาะกับการแกะสลักและแผ่นบางหนาประมาณ 3-6 mm
ทำไมไม้อัดไหม้เกรียมหรือตัดไม่ขาด?
สาเหตุที่พบบ่อยคือแนวกาวหรือวีเนียร์ไส้ไม้อัดซ้อนทับที่ลำแสงตัดผ่านไม่ได้ แผ่นโก่งจนหลุดจากระยะโฟกัส แรงลมช่วยตัดไม่พอ หรือความเร็วสูงเกินกำลังเครื่อง ขอบไหม้เกรียดเกิดจากใช้กำลังสูงเกินไปที่ความเร็วต่ำเกินไป
ตัด MDF ด้วยเลเซอร์อย่างปลอดภัยได้ไหม?
ทำได้เมื่อใช้เครื่องแบบปิดและมีระบบดูดควันระบายออกนอกอาคาร MDF มีเรซินมากกว่าไม้อัด จึงเกิดควันมากกว่า และต้องไม่สูดดมไอระเหย
ไม้อัดชนิดใดเหมาะกับการตัดเลเซอร์ที่สุด?
เลือกไม้อัดป็อปลาร์บางหรือไม้อัดปิดผิวหน้าเบิร์ชที่ไส้ไม้อัดไม่มีโพรง ใช้กาว UF และมีความหนาสม่ำเสมอพร้อมผิวเรียบ หลีกเลี่ยงไม้อัดฟีนอลิกสำหรับงานภายนอกและแผ่นที่ปิดผิวด้วยไวนิลหรือ PVC
แท่นรองตัดขนาดใดรองรับไม้อัดเต็มแผ่น 1220 x 2440 mm?
เครื่องตัดเต็มแผ่นต้องมีแท่นรองตัดขนาดประมาณ 1300 x 2500 mm เครื่องขนาดเล็กใช้แผ่นที่ตัดแบ่งแล้ว โรงงานสามารถตัดแผ่น 1220 x 2440 mm เป็น 4, 6 หรือ 8 ชิ้นก่อนจัดส่งได้
เครื่องตัดเลเซอร์ไม้ราคาเท่าไร?
ช่วงราคาขายปลีกทั่วไปในปี 2026 คือ เลเซอร์ไดโอดสำหรับงานอดิเรกราว US$300-1,500 เครื่อง CO2 แบบตั้งโต๊ะกำลัง 40-60 W ราว US$2,000-6,000 และเครื่อง CO2 สำหรับแผ่นเต็มขนาด 1300 x 2500 mm ราว US$10,000-30,000
ทำอย่างไรให้ไม้อัดเรียบก่อนตัดเลเซอร์?
วางแผ่นบนคานรองในห้องตัด ใช้หมุดหรือแม่เหล็กกดแผ่นบนแท่นรังผึ้ง และเลือกแผ่นที่ปรับเทียบความหนาอย่างแม่นยำ การหนีบไม่สามารถทำให้แผ่นที่โก่งกลับมาเรียบสนิทได้
ใช้เลเซอร์แกะสลักไม้อัดได้ไหม?
ได้ ให้แกะสลักด้วยความเร็วสูงและกำลังต่ำ สแกนภาพเป็นแรสเตอร์ และปิดผิวหน้าด้วยเทปกระดาษเพื่อกันคราบควัน ไม้อัดปิดผิวหน้าเบิร์ชและป็อปลาร์ให้ความต่างของสีชัดที่สุด
ซื้อไม้อัดสำหรับตัดเลเซอร์ได้จากที่ใด?
ตัวแทนจำหน่ายในประเทศขายเป็นแผ่น ส่วนสตูดิโอตัดเลเซอร์และผู้ผลิตสินค้าที่ซื้อครั้งละตู้สั่งตรงจากโรงงานได้ Minh Thanh ผลิตไม้อัดบาง 3-5 mm แบบ 5 ชั้นเสมอ โดยหนึ่งตู้ 40HC บรรทุกได้