
합판 레이저 커팅은 CO2 레이저로 할 때 가장 효과적입니다. 40 W는 3 mm를 한 번에 자르고, 60-80 W는 6 mm를, 100-150 W는 9-12 mm까지 절단합니다. 다이오드 레이저는 얇은 합판을 여러 번 나누어 절단합니다. 한국의 가구 제조사와 거푸집 시공업체가 판재를 고를 때도 장비 출력뿐 아니라 합판 상태가 결과를 좌우합니다. 절단 실패는 대부분 기계보다 판재에서 비롯됩니다. 접착층, 심재의 빈틈, 휜 판재가 빔의 진행을 방해합니다. Minh Thanh Plywood가 필요한 출력과 설정, 주문할 판재를 설명합니다.
두께별로 합판을 자를 때 필요한 레이저 출력은 어느 정도입니까?
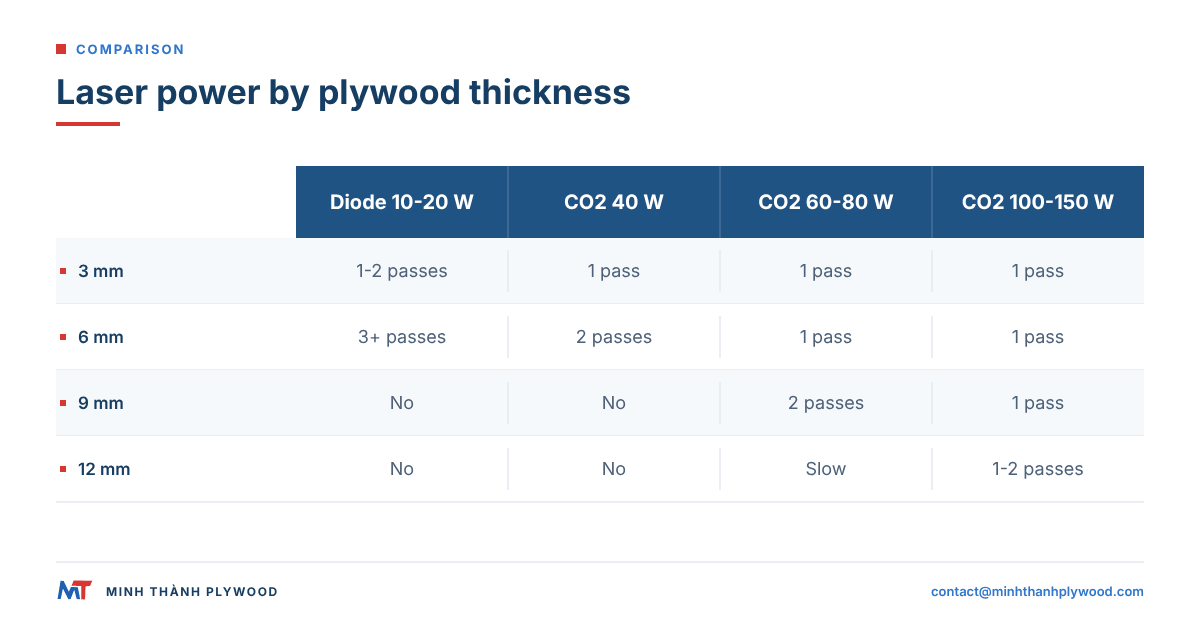
40 W CO2 레이저는 3 mm 합판을 한 번에 자르고, 60-80 W는 6 mm를, 100-150 W는 9-12 mm를 절단합니다. 광출력 기준으로 표시되는 다이오드 레이저는 같은 판재를 더 느린 속도로 여러 번 잘라야 하며, 절단 가능한 두께는 대략 6 mm까지입니다.
| 합판 두께 | 다이오드 레이저(광출력) | CO2 40 W | CO2 60-80 W | CO2100-150 W |
|---|---|---|---|---|
| 3 mm | 10-20 W로 1-2회 | 1회 | 1회, 빠른 속도 | 1회, 매우 빠른 속도 |
| 4-5 mm | 10-20 W로 2-3회 | 1-2회 | 1회 | 1회 |
| 6 mm | 20 W로 3회 이상 | 2회 | 1회 | 1회 |
| 9 mm | 실용적이지 않음 | 실용적이지 않음 | 2회 | 1회 |
| 12 mm | 실용적이지 않음 | 실용적이지 않음 | 느린 속도로 여러 번 | 1-2회 |
| 15-18 mm | 실용적이지 않음 | 실용적이지 않음 | 실용적이지 않음 | 느린 속도; CNC 라우터가 더 적합 |
아래 값은 레이저 제조사의 소재 설정표에 나온 양질의 레이저용 합판 기준 시작값입니다. 판재에 빈틈이 있거나 접착층이 단단하면 더 높은 출력이나 더 많은 절단 횟수가 필요합니다. 12 mm를 넘는 판재는 CNC 라우터가 더 빠르고 절단면도 직각으로 나옵니다.
합판 절단에는 CO2·다이오드·파이버 레이저 중 무엇이 적합합니까?
합판 절단에는 CO2 레이저가 가장 적합합니다. 파장 10.6 micron의 빔이 목재에 강하게 흡수되므로, 절단 폭이 좁고 두꺼운 판재도 한 번에 자를 수 있습니다.
- CO2(유리관 또는 RF 튜브). 합판, MDF, 아크릴, 종이를 자르고 각인합니다. 레이저 작업실과 제품 제조사에서 표준적으로 사용합니다.
- 다이오드. 가격이 낮고 크기가 작습니다. 각인과 얇은 판재 작업에는 뛰어나지만, 3 mm를 넘는 판재는 느리게 자릅니다.
- 파이버. 금속 표시와 절단용으로 설계되었습니다. 파장이 목재에 잘 흡수되지 않아 합판 절단에는 적합하지 않습니다.
매일 합판을 절단하는 사업장에는 구매하는 판재 크기에 맞는 작업대를 갖춘 60-100 W CO2 장비가 일반적인 선택입니다.
합판이 그을리거나 끝까지 잘리지 않는 이유는 무엇입니까?
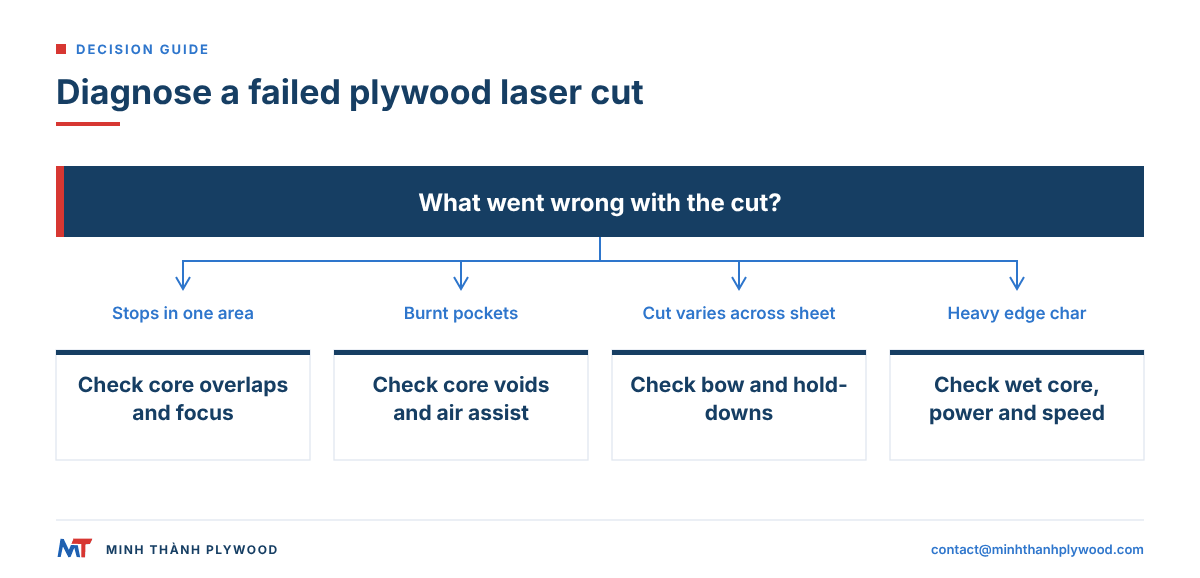
절단이 끝나지 않거나 심하게 그을리는 문제는 대부분 레이저보다 판재에서 비롯됩니다. 합판은 단판과 접착제를 겹쳐 만든 판재이므로, 빔이 각 층을 고르게 통과해야 합니다.
| 문제 | 판재 원인 | 장비 설정 원인 |
|---|---|---|
| 특정 부분에서 절단이 멈춤 | 심재 단판이 겹쳐 그 부분의 목재가 두 배가 됨 | 다른 두께에 맞춰 초점을 설정함 |
| 한 줄을 따라 절단이 멈춤 | 페놀계 접착제와 같은 단단한 접착층 | 출력에 비해 속도가 너무 빠름 |
| 불꽃이 튀거나 안쪽이 탐 | 심재의 빈틈에 불이 붙음 | 에어 어시스트가 너무 약함 |
| 뒷면이 그을림 | 판재가 더러운 작업대 위에 놓임 | 작업대를 청소하지 않았거나 벌집형 작업대가 없음 |
| 절단선이 들쭉날쭉함 | 판재가 휘어 일부가 초점에서 벗어남 | 판재 고정 장치가 없음 |
| 절단 가장자리가 심하게 탐 | 수지가 많거나 젖은 심재 | 출력이 너무 높거나 속도가 너무 느림 |
접착제 종류가 가장 큰 영향을 줍니다. 실내용 가구 판재에 쓰이는 UF 접착제는 깨끗하게 절단됩니다. 외장용 합판에 쓰이는 페놀계(WBP) 접착제와 멜라민 강화 접착제는 빔에 잘 타지 않고 가장자리를 어둡고 단단하게 만들므로 레이저 작업에는 적합하지 않습니다.
다음으로 심재 품질을 확인해야 합니다. Minh Thanh은 심재 단판을 가로와 세로 방향으로 이어 붙여, 각 층의 단판이 단단히 맞닿도록 합니다. 절단을 막거나 불이 붙는 겹침과 빈틈을 줄입니다.
접착층과 심재 빈틈은 레이저 절단에 어떤 영향을 줍니까?
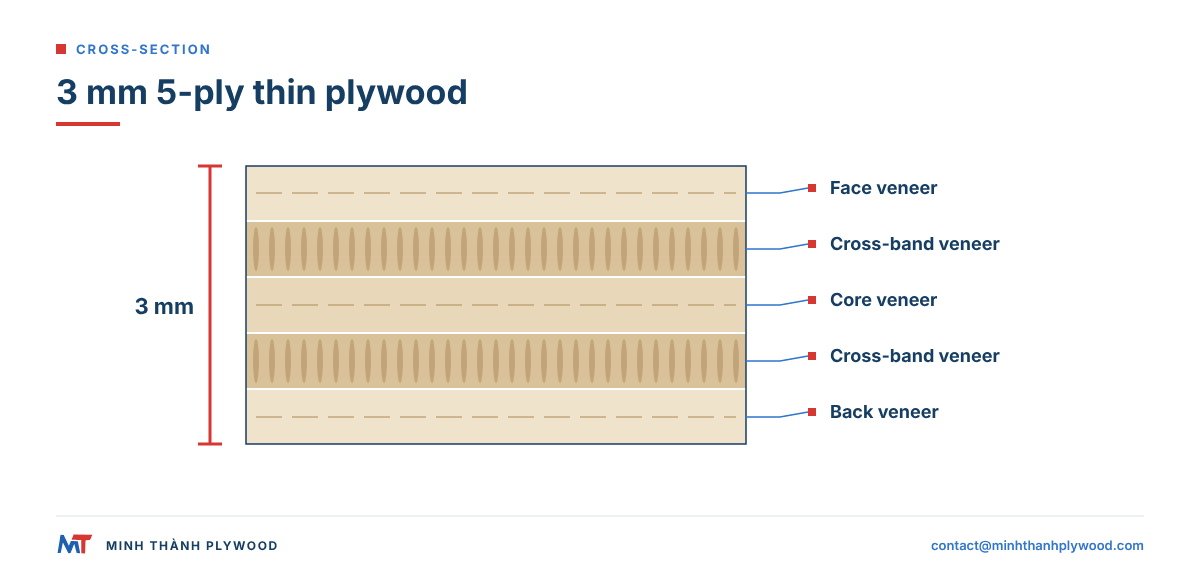
접착층은 레이저가 태워서 통과해야 하는 얇은 층이며, 목재보다 더 많은 에너지를 흡수합니다. 3 mm 판재는 5겹 사이에 접착층이 네 곳 있고, 5겹 5 mm 판재도 더 두꺼운 단판 사이에 같은 네 곳의 접착층이 있습니다. 따라서 얇은 5겹 판재는 두꺼운 판재보다 두께 1 mm당 더 깔끔하게 절단됩니다.
Minh Thanh의 3-5 mm 얇은 합판은 항상 5겹입니다. 3 mm 판재는 심재 단판 한 장, 가로결 단판 두 장, 표판 두 장으로 구성됩니다. 4 mm와 5 mm 판재는 심재 단판 세 장과 표판 두 장으로 구성되며, 심재 단판 두께는 판재 두께에 맞춰 조정됩니다. 균형을 맞춘 5겹 구조는 같은 두께의 3겹 판재보다 작업대 위에서 평평한 상태를 더 잘 유지합니다.
심재의 빈틈은 내부 층이 비어 있는 부분입니다. 빔이 그곳에서 공기를 지나 아래층에 초점이 어긋난 상태로 닿고, 판재 안쪽에 불꽃이 생길 수도 있습니다. 단판이 겹치면 반대로 빔이 만나는 목재 두께가 두 배가 됩니다. 두 경우 모두 작업이 끝난 뒤 판재가 일부 잘리지 않은 채 남을 수 있습니다.
절단 전에 평탄도와 함수율을 어떻게 확인합니까?
실패한 작업을 다시 하는 것보다 작업대에 올리기 전에 판재를 확인하는 편이 비용이 적게 듭니다.
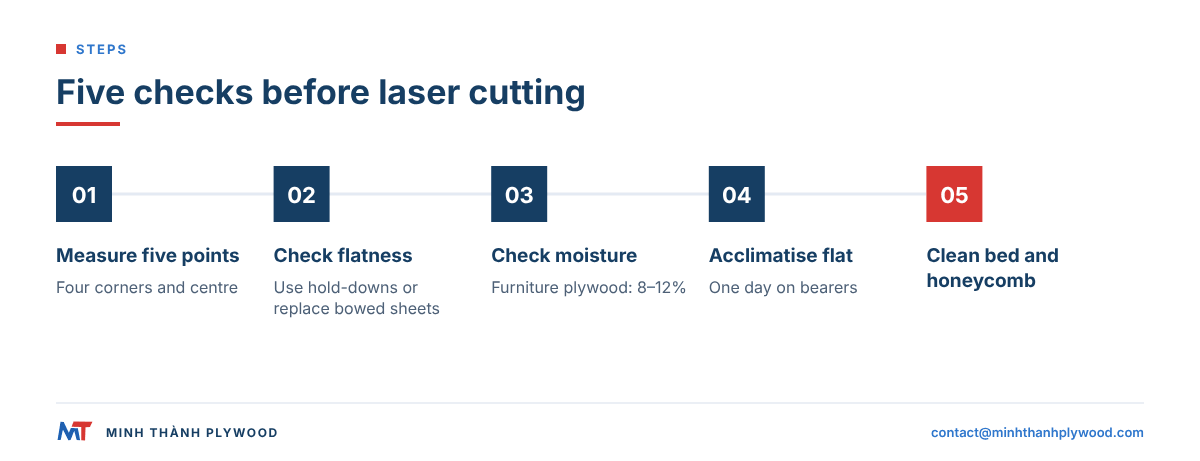
- 두께를 측정합니다. 캘리퍼스로 네 모서리와 가운데를 확인합니다. 평균 두께에 초점을 맞추십시오. 측정값이 몇 10분의 1 mm 이상 차이 나면 절단 결과에도 드러납니다.
- 평탄도를 확인합니다. 판재를 작업대에 놓고 흔들리거나 몇 mm 넘게 들리는지 살펴보십시오. 그런 판재는 고정하거나 교체해야 합니다.
- 함수율을 확인합니다. 핀식 수분계로 측정합니다. 가구용 합판은 공장에서 함수율 8-12 %로 출고됩니다. 젖은 판재는 더 많이 그을리고 절단 속도도 느립니다.
- 새 판재를 작업실에 적응시킵니다. 받침대 위에 평평하게 놓고 하루 동안 두십시오.
- 작업대와 벌집형 받침을 청소합니다. 그래야 뒷면에 그을음이 묻지 않습니다.
당사의 가구용 샌딩 판재는 두께 허용차를 ±0.2-0.3 mm, 최소 ±0.2 mm까지 관리하며 두 번 압착합니다. 먼저 심재 판재를 압착하고 두께를 보정한 다음 표판과 이판을 붙입니다. 이 공정은 레이저가 판재 전체에서 필요로 하는 균일한 초점 거리를 만듭니다.
합판 레이저 커팅 설정은 어떻게 잡아야 합니까?
먼저 장비 제조사의 소재 설정표를 참고한 뒤 같은 생산분의 자투리 판재로 시험 격자를 만들어 보십시오. 시험 격자는 출력을 높이고 속도를 낮추면서 작은 정사각형을 차례로 절단하는 방식입니다. 깔끔하게 잘려 쉽게 떨어지는 정사각형의 설정값을 사용하면 됩니다.
두께별 합판 레이저 절단 설정
아래는 공개된 시작값입니다. 렌즈, 튜브 사용 기간, 접착층에 따라 값이 달라지므로 직접 시험 격자로 확인해야 합니다.
| 합판 | 레이저 | 출력과 속도 시작값 | 절단 횟수 |
|---|---|---|---|
| 3 mm | 40–50 W CO2 | 출력 70–95 %, 10–25 mm/s | 1회 |
| 3 mm | 10 W 다이오드 | 출력 90–100 %, 200–600 mm/min | 2–3회 |
| 6 mm | 60 W CO2 | 출력 약 80 %, 6 mm/s | 1회 |
| 6 mm | 80 W CO2 | 출력 약 90 %, 10 mm/s | 1–2회 |
| 6 mm | 10 W 다이오드 | 100–150 mm/min | 여러 번; 적합하지 않음 |
다이오드 레이저 각인 헤드는 최대 4,000 mm/s의 속도를 표시하기도 하지만, 이는 절단이 아니라 표면에 표시할 때의 속도입니다. 3 mm 판재로 간단한 문고리 표지판을 만들면, 취미용 장비 기준으로 판재를 고르는 순간부터 완성품까지 약 30분이 걸립니다.
합판을 절단할 때는 다음 원칙을 적용하십시오.
- 표면에 초점을 맞춥니다. 얇은 판재는 표면에, 두꺼운 판재는 소재 안쪽으로 조금 들어가게 설정합니다.
- 절단할 때 에어 어시스트를 강하게 사용합니다. 연기를 밀어내고 가장자리를 식혀 그을림을 줄입니다.
- 여러 번 빠르게 자르기보다 적정 출력으로 한 번에 자릅니다. 추가로 자를 때마다 가장자리가 다시 가열됩니다.
- 안쪽 형상부터 자른 다음 바깥 윤곽을 자릅니다. 그래야 부품이 움직이지 않습니다.
- 표판에 접착력이 약한 종이 테이프를 붙입니다. 절단 주변에 연기 얼룩이 생기는 것을 막습니다.
- 같은 제품이라도 새 생산분마다 시험 격자를 다시 만듭니다.
레이저로 합판에 어떻게 각인합니까?
래스터 방식으로 빠르게, 낮은 출력으로 각인하면 빔이 아래쪽 접착층을 태우지 않고 표판을 어둡게 만듭니다.
- 밝고 균일한 표판을 고릅니다. 자작나무와 포플러는 대비가 가장 선명합니다. 수지가 많거나 메운 자국이 있는 표판은 각인 결과가 고르지 않습니다.
- 사진과 명암 작업은 표판 안에서 마칩니다. 빔이 접착층에 닿으면 깊이와 색이 달라집니다.
- 가장자리를 선명하게 하고 연기 자국을 막으려면 종이 테이프를 붙입니다. 작업이 끝난 뒤 떼어내십시오.
- 각인 후 투명 마감재를 바릅니다. 탄 자국이 번지는 것을 막을 수 있습니다.
각인은 인쇄와 함께 사용하기 좋습니다. UV 인쇄 이미지에 레이저 각인 글자나 절단 윤곽을 더하는 방식은 흔히 쓰이는 제품 구성입니다. 합판 인쇄 가이드에서 인쇄 작업을 다룹니다.
1220 x 2440 mm 판재에는 어느 크기의 작업대가 필요합니까?
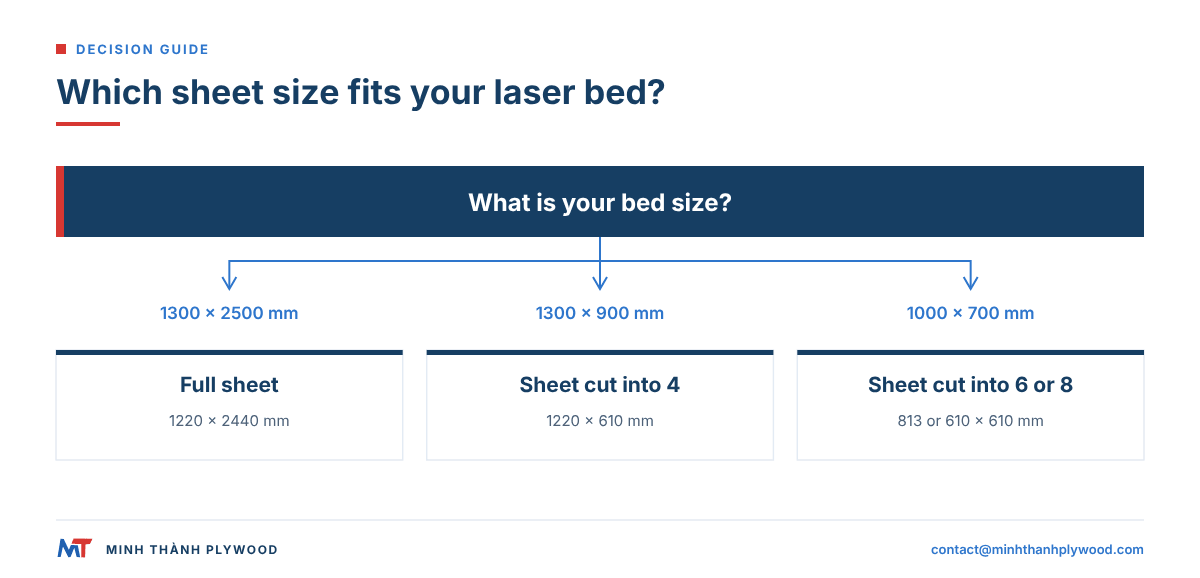
1220 x 2440 mm 판재 한 장 전체를 올리려면 약 1300 x 2500 mm 작업대가 필요합니다. 소형 장비에는 재단한 판재를 사용해야 합니다. 미리 재단해 구매하면 별도의 톱 작업과 그때 생기는 먼지를 줄일 수 있습니다.
| 장비 작업대 | 들어가는 판재 | 공급 방법 |
|---|---|---|
| 1300 x 2500 mm | 1220 x 2440 mm 판재 전체 | 전판 |
| 1300 x 900 mm | 1220 x 610 mm | 판재 한 장을 4조각으로 재단 |
| 1000 x 700 mm | 813 x 610 mm 또는 610 x 610 mm | 판재 한 장을 6조각 또는 8조각으로 재단 |
| 600 x 400 mm 이하 | 작은 재단 조각 | 610 x 610 판재를 다시 재단 |
| A4 취미용 장비 | A4 210 x 297 mm 판재 | 재단한 판재; 얇은 0.5, 1, 2 mm 판재는 항공기용 합판으로 다른 제품입니다. |
Minh Thanh은 포장 전에 판재 한 장을 4, 6 또는 8조각으로 재단합니다. 1220 x 2440 mm 판재에서 톱날 폭을 제외하면 약 1220 x 610 mm, 813 x 610 mm 또는 610 x 610 mm의 재단 조각을 얻습니다. 규격은 규격 재단 합판에서 확인하십시오.
MDF를 레이저로 안전하게 자를 수 있습니까? 합판보다 나은 선택입니까?
밀폐형 장비에서 연기를 외부로 배출하면 MDF를 안전하게 절단할 수 있습니다. MDF는 수지 함량이 높은 접착제로 목섬유를 결합해 만든 판재이므로 합판보다 연기가 많이 나며, 연기가 실내에 퍼지지 않도록 해야 합니다. 작업장 레이저 위험은 미국 산업안전보건청의 레이저 위험 안내를 참조하십시오.
MDF는 결이 없고 매끄럽고 어두운 절단면이 나오며, 판재 단위 가격이 더 저렴합니다. 같은 두께라면 합판이 더 가볍고 강하며 단단합니다. 나사와 이음부를 더 잘 지탱하고, 실제 목재 표면이라 착색과 마감도 가능합니다. 장난감, 가구, 조립 세트처럼 하중을 받거나 휘어지거나 자주 만지는 부품에는 합판이 더 강한 선택입니다.
PVC, 비닐 또는 PVC 표면재나 엣지 밴드가 있는 판재는 절대로 레이저로 자르지 마십시오. 인체에 해롭고 장비를 부식시키는 염소 가스가 발생합니다.
목재용 레이저 절단기 비용은 얼마입니까?
합판 레이저 절단 비용은 장비 가동 시간, 판재, 폐기물에서 발생합니다. 각 비용을 좌우하는 요인은 다음과 같습니다.
| 비용 항목 | 비용을 높이는 요인 | 비용을 낮추는 요인 |
|---|---|---|
| 장비 | 높은 출력, 큰 작업대, RF 튜브 | 얇은 판재 작업용 다이오드 또는 탁상형 CO2 장비 |
| 절단 시간 | 두꺼운 판재, 많은 절단 횟수, 느린 속도 | 한 번에 절단되는 얇은 5겹 판재 |
| 절단 실패 | 심재 빈틈, 접착층, 휜 판재 | 두께를 보정한 빈틈 없는 판재 |
| 자재 | 고급 표판, 소량 주문 | 컨테이너 단위 구매, 작업에 맞춘 표판 |
| 폐기물 | 전판에서 재단 배치가 비효율적임 | 재단 배치 소프트웨어, 규격 재단 조각 |
| 연기와 유지관리 | 수지가 많은 판재, 더러운 광학 부품 | 깨끗한 광학 부품, 적절한 배기 |
2026년 일반적인 소매 가격대는 취미용 다이오드 레이저 약 US$300-1,500, 탁상형 40-60 W CO2 장비 US$2,000-6,000, 1300 x 2500 mm 전판 가공용 CO2 장비 US$10,000-30,000입니다. Minh Thanh의 가구용 합판은 US$350/m³부터 시작합니다(2026년 10월). 이는 파운드당 약 US$1.30 기준 FOB 약 £270/m³입니다. 최종 가격은 표판, 심재, 접착제, 두께, 크기, 수량에 따라 달라집니다.
영국 구매자에게는 요청 시 도착 항구까지 CIF 견적을 제공하며, 북유럽까지 해상 운송에는 30–40일이 걸립니다. 도착 원가를 영국 목재상 가격과 같은 조건으로 비교할 수 있습니다.
레이저용 합판 구매에 필요한 서류
Minh Thanh 합판은 조림 목재로 만들며 EUDR 준수 서류(원산지 기록과 위치 정보 파일)를 함께 발송합니다. 이 서류는 영국 수입업자의 UK Timber Regulation 실사 자료로도 사용할 수 있습니다.
배출 관련 증빙은 CARB P2 / TSCA Title VI 인증(ICTT 제재소 번호 23024)이며, ASTM D6007 챔버 시험 6회의 평균값은 0.014–0.032 ppm입니다. 미국 기준은 40 CFR 770.10에 따라 단판 심재를 사용한 활엽수 합판의 경우 0.05 ppm입니다. FSC® 자재를 공급할 수 있으며*, 컨테이너 물량을 구매하는 고객에게는 실사 서류와 시험 성적서도 함께 제공합니다. *직접 또는 협력 제재소를 통해 공급합니다.
레이저 절단용 합판은 어디서 구매해야 합니까?
소량은 지역 유통업체나 레이저 소재 전문점에서 구매하고, 물량이 안정되면 제재소에서 컨테이너 단위로 구매하십시오. 제재소에 직접 주문하면 매 주문의 표판, 심재, 접착제, 두께를 일정하게 맞출 수 있어 생산분이 바뀌어도 레이저 설정을 유지할 수 있습니다.
1220 x 2440 mm 얇은 합판을 적재한 40HC 컨테이너 한 대에는 Styrax 심재 판재 18묶음이 들어갑니다. 3 mm는 5,994장(묶음당 333장, 장당 약 4.5 kg), 6 mm는 2,988장(묶음당 166장, 장당 약 8.9 kg)입니다. 레이저 절단에 적합한 합판 가이드는 레이저용 표판과 심재를 비교하고, 자작나무 합판과 피나무 합판 비교에서는 취미용으로 인기 있는 판재를 다룹니다. 한국 수입업체는 주로 부산항, 인천항, 광양항을 통해 통관합니다.
합판 레이저 절단용 주문서에는 무엇을 적어야 합니까?
작업 내용과 장비 정보를 보내면 제재소에서 두 조건에 맞는 판재를 제안할 수 있습니다.
- 두께: 모형과 퍼즐에는 3 mm, 상자와 표지판에는 6 mm를 예로 들 수 있습니다. 3-5 mm 얇은 판재는 항상 5겹입니다.
- 표판: 가볍고 가격이 낮은 포플러, 고급 표면용 자작나무 D+/D, 또는 균일한 무늬를 위한 EV 무늬를 선택하십시오.
- 심재와 접착제: 흰 Styrax 심재와 E0 방출 등급의 UF 접착제를 지정하십시오. 레이저 작업에는 페놀계 접착제를 사용하지 않습니다.
- 허용차와 평탄도: 샌딩 판재의 두께 허용차는 ±0.2 mm입니다.
- 크기: 1220 x 2440 mm 전판 또는 작업대에 맞춰 4, 6, 8조각으로 재단한 판재를 지정하십시오.
- 수량: 40HC 컨테이너 한 대부터 주문할 수 있으며, 합의에 따라 두께를 혼합할 수 있습니다.
얇은 합판 페이지에서 3-6 mm 판재 구성을 확인할 수 있으며, 합판 자르는 방법 가이드에서는 톱과 라우터를 다룹니다. 복합 목재의 폼알데하이드 기준은 미국 EPA의 복합 목재 제품의 폼알데하이드 배출 기준 안내에 설명되어 있습니다. 미국용 판재는 CARB P2 / TSCA Title VI 인증(ICTT 제재소 번호 23024)을 받았습니다. 시험 격자를 만들어 볼 무료 샘플을 요청하고, 사양을 contact@minhthanhplywood.com으로 보내면 몇 시간 안에 견적을 받을 수 있습니다.
구매 담당자가 자주 묻는 질문
6 mm 합판을 자르려면 레이저 출력이 어느 정도 필요합니까?
60-80 W CO2 레이저는 중간 속도로 6 mm 합판을 한 번에 자릅니다. 40 W CO2 레이저는 보통 두 번 자르고, 10-20 W 다이오드 레이저는 속도를 낮춰 여러 번 작업해야 합니다.
합판에는 CO2 레이저와 다이오드 레이저 중 어느 쪽이 더 적합합니까?
절단에는 CO2 레이저가 더 적합합니다. 파장 10.6 micron의 빔이 목재에 잘 흡수되어 두꺼운 판재도 한 번에 자릅니다. 다이오드 레이저는 가격이 낮고 각인과 약 3-6 mm 이하의 얇은 판재 작업에 적합합니다.
합판이 그을리거나 끝까지 잘리지 않는 이유는 무엇입니까?
주된 원인은 빔이 통과하지 못하는 접착층이나 심재의 겹침, 초점에서 벗어날 만큼 휜 판재, 약한 에어 어시스트, 출력에 비해 너무 빠른 속도입니다. 출력이 지나치게 높고 속도가 너무 느리면 그을림이 생깁니다.
MDF를 레이저로 안전하게 자를 수 있습니까?
밀폐형 장비를 사용하고 연기를 외부로 배출하면 가능합니다. MDF에는 합판보다 수지가 더 많이 들어 있어 연기가 더 많이 발생하므로, 연기를 들이마셔서는 안 됩니다.
레이저 절단에 가장 적합한 합판은 무엇입니까?
심재에 빈틈이 없고, UF 접착제를 사용했으며, 두께가 균일하고 평평한 얇은 포플러 합판이나 자작나무 표판 합판이 적합합니다. 외장용 페놀계 합판과 비닐 또는 PVC 표면이 있는 판재는 피하십시오.
1220 x 2440 mm 판재 전체가 들어가는 작업대 크기는 얼마입니까?
약 1300 x 2500 mm 작업대를 갖춘 전판 가공용 장비가 필요합니다. 소형 장비에는 재단한 판재를 사용하며, 출하 전에 제재소에서 1220 x 2440 판재 한 장을 4, 6 또는 8조각으로 재단할 수 있습니다.
목재용 레이저 절단기 가격은 얼마입니까?
2026년 일반적인 소매 가격대는 취미용 다이오드 레이저 약 US$300-1,500, 탁상형 40-60 W CO2 장비 US$2,000-6,000, 1300 x 2500 mm 전판 가공용 CO2 장비 US$10,000-30,000입니다.
레이저 절단용 합판을 평평하게 하려면 어떻게 해야 합니까?
절단실에서 받침대 위에 판재를 평평하게 쌓아 보관하고, 벌집형 작업대에서 고정 핀이나 자석을 사용하십시오. 두께 허용차가 좁고 보정된 판재를 구매하는 것도 좋습니다. 휜 판재는 고정만으로 완전히 평평하게 만들 수 없습니다.
레이저로 합판에 각인할 수 있습니까?
가능합니다. 속도를 높이고 출력을 낮춰 이미지를 래스터 방식으로 각인하십시오. 연기 얼룩을 막으려면 표판에 종이 테이프를 붙이면 됩니다. 자작나무와 포플러 표판은 대비가 가장 선명합니다.
레이저 절단용 합판은 어디서 구매할 수 있습니까?
소량은 지역 유통업체에서 장 단위로 구매할 수 있습니다. 레이저 작업실과 제품 제조사가 컨테이너 단위로 구매할 만큼 물량이 꾸준하면 제재소에서 직접 주문합니다. Minh Thanh은 3-5 mm 얇은 합판을 항상 5겹으로 생산하며, 한 40HC 컨테이너 분량을 공급합니다.