
Control de calidad en fábrica · Ha Hoa, Vietnam
Ocho puntos de control de calidad del triplay
Respuesta corta
En Minh Thanh Plywood el control de calidad del triplay se aplica en ocho puntos, desde que entra la chapa hasta que el contenedor sale sellado. Los tableros para muebles llevan doble prensado y lijado, con tolerancias que bajan hasta ±0.2 mm. Medimos tableros de cada paquete con calibrador digital y fotografiamos y filmamos cada embarque antes de que salga de Ha Hoa, Vietnam.
Miren el video
Así controlamos el triplay: ocho puntos, de la chapa al contenedor
El video de 2:26 recorre los ocho puntos del control de calidad del triplay con material real de planta: entrada de chapa, armado, prensado en caliente, lijado de calibración, medición con calibrador, clasificación de caras y cantos, ensayos de encolado y emisiones, y el registro de empaque y carga. Cierra con las fotos y los documentos que ustedes reciben antes de sellar el contenedor.
El capítulo 1 contrasta los ocho puntos con su pedido. El capítulo 2 recorre la línea: los tableros armados entran a la prensa caliente, se reparan las caras y se rellenan los cantos antes del lijado, y el calibrado deja cada tablero en su espesor final.
El capítulo 3 muestra la medición con calibrador y la tolerancia de cada línea de producto. El capítulo 4 presenta el ensayo de ebullición en muestras de producción y los resultados de emisiones en cámara. El capítulo 5 enseña el registro del embarque que enviamos antes de sellar.
Respaldo de terceros
El control de calidad del triplay, respaldado por pruebas de terceros.
Nuestros controles operan dentro de los tres sistemas que aparecen abajo. Los originales están en inglés y las copias completas se las enviamos por correo cuando las pidan.
 CARB P2 / TSCA Title VIPlanta ICTT n.º 23024 · triplay de maderas duras, 3–50 mm
 ISO 9001:2015Sistema de gestión de calidad para la fabricación de triplay · KAC25/0185
 TCVN 11902:2017Norma nacional para triplay con caras de chapa
 Prueba de emisiones E0Cámara ASTM D6007 en Shanghai Hongjun y en ICTT Vietnam · repetida cada 3 meses
 Prueba de empaque PPWRSGS, septiembre de 2026 · sin metales pesados detectados
¿Qué es la inspección de tableros de triplay?
Etapas de la inspección del triplay y quién está a cargo de cada una.
La inspección de tableros de triplay pasa por cinco etapas: los ocho puntos que aplicamos en cada pedido, su inspector durante la producción, la inspección previa al embarque, la revisión de la carga y la revisión final de documentos. Nuestros puntos no se negocian; las etapas de comprador y de agencia independiente las agendan ustedes.
Respuesta cortaLa inspección de tableros compara lo que sale de línea con la especificación acordada: espesor, dimensiones, calidad de cara, núcleo, encolado, emisiones y empaque. Los controles en cada etapa detienen un defecto antes de que el siguiente paso sume costo. La inspección final, del comprador o de una agencia como SGS, Intertek o Bureau Veritas, confirma los paquetes terminados antes de cargar.
| Etapa | Cuándo | Quién | Qué se revisa |
|---|---|---|---|
| Puntos en fábrica | De la entrada de chapa al empaque | Equipo de calidad de planta | Los ocho puntos de esta página, aplicados a cada pedido |
| Durante la producción | Cuando arrancan el armado y el prensado | Su inspector o su agencia | Núcleo, uniones, adhesivo y primeros tableros lijados contra la muestra |
| Inspección antes del embarque | Con el empaque terminado, antes de cargar | Su inspector o su agencia | De paquetes terminados se toman tableros al azar: espesor, dimensiones, caras, cantos, encolado y cantidad |
| Revisión de la carga | Durante la carga | Su inspector o su agencia; nosotros siempre la filmamos | Número de paquetes, etiquetas, flejes y contenedor cargado antes de sellar |
| Revisión de documentos | Después de cargar | Ustedes | Borradores de factura, lista de empaque, B/L e informes de ensayo antes de emitirlos |
Su inspector o la agencia que designen puede venir a la planta. Indíquennos la fecha junto con el pedido y acomodamos la producción y la carga; nuestros registros de medición están abiertos para el inspector.
Por línea de producto
El control de calidad del triplay cambia según la línea de producto.
Cada línea tiene sus propios límites de inspección: los tableros lijados para muebles van en ±0.2–0.3 mm, el comercial y el fenólico en ±0.5 mm y el de empaque en ±0.5–1.0 mm; en largo y ancho, ±2 mm para todos. La línea se acuerda con el pedido y cada paquete se revisa contra ella.
| Aspecto | Muebles e interiores | Comercial | Empaque | Triplay fenólico |
|---|---|---|---|---|
| Núcleo | Calidad A: Styrax o eucalipto | Núcleo calidad AB | Núcleo calidad AB, colocado suelto | Núcleo: acacia o eucalipto |
| Unión del núcleo | Capas exteriores 2–4 cosidas en ambos sentidos; todas bajo pedido | Colocado o unido con junta | Colocado suelto | Según la calidad del fenólico |
| Preparación de caras | Lijado fino y pulido, listas para UV | Lijado ligero o nulo | Sin lijar | Película de 120–135 g/m²; línea superior desde 135 |
| Adhesivo y emisiones | UF con emisiones E0 de serie; E1 y adhesivos MR o WBP bajo pedido | Según el pedido | Según el pedido | Melamina o fenólico WBP |
| Tolerancia de espesor | ±0.2–0.3 mm | ±0.5 mm | ±0.5–1.0 mm | ±0.5 mm |
| Largo y ancho | ±2 mm | ±2 mm | ±2 mm | ±2 mm |
| Prioridad de inspección | Cara, planitud, espesor y emisiones | Espesor, encolado y cara | Encolado, medidas y cantidad | Película cubierta, cantos sellados y encolado |
Reutilización del triplay fenólico con manejo adecuado, desmoldante y cantos sellados: unos 12–15 colados en cimbra de concreto con melamina y hasta unos 25 con fenólico.
Cómo inspeccionamos el triplay
De la chapa al contenedor: ocho puntos de control.
Nuestro control de calidad del triplay avanza en ocho puntos, cada uno con su propia lista de verificación. Un tablero que no pasa un punto no sigue al siguiente.
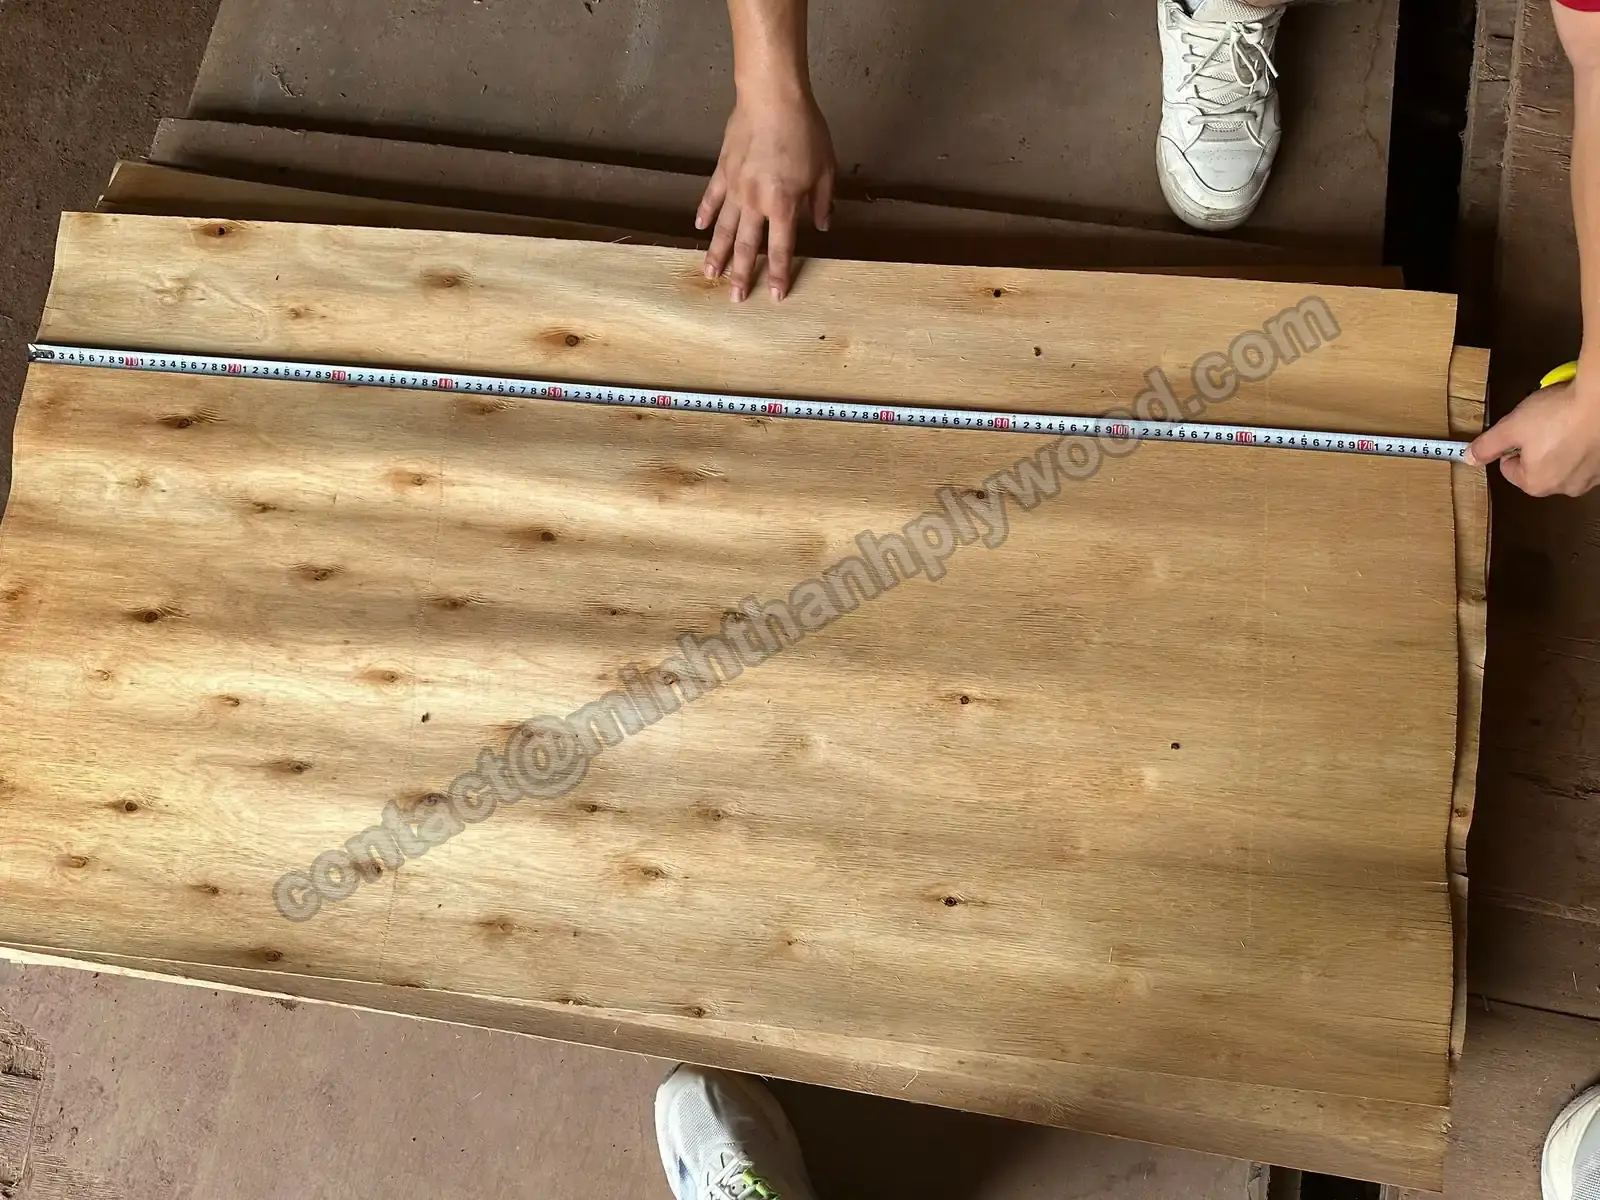
Chapa de núcleo medida con cinta antes de seleccionarla. 01Entrada y selección de chapas
La chapa del núcleo llega de plantaciones cercanas a Ha Hoa. Cada hoja se seca, se mide y se selecciona: las grietas, los agujeros, la madera blanda y las hojas húmedas se retiran antes del armado, porque la chapa húmeda o dispareja es la primera causa de ampollas y de variación de espesor. La chapa de cara se compara con la muestra que ustedes aprobaron.
- Chapa de núcleo de 1.4–2.0 mm; chapa de cara de 0.2–0.5 mm
- Chapa seca y verificada con higrómetro antes del armado; tableros despachados con 8–12 % de humedad
- Chapa de cara igual a su muestra aprobada
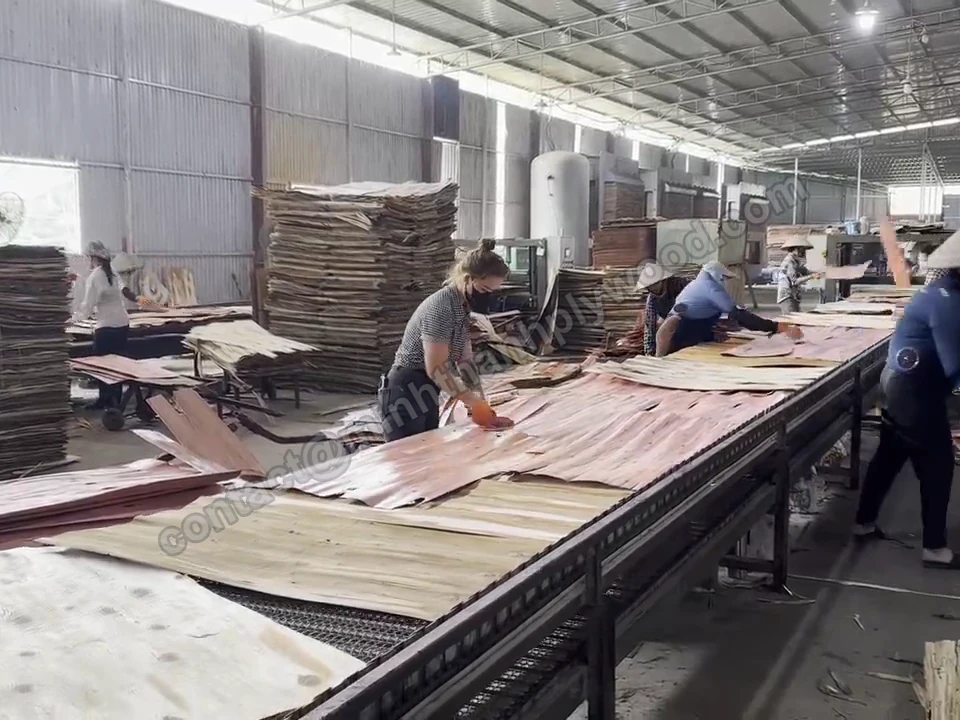
Chapas de núcleo armadas a mano en la línea. 02Armado y núcleos cosidos
Los núcleos se arman a mano en la línea. Los huecos y los traslapes se corrigen antes del encolado para que no se marquen después en la cara. El número de capas va según el espesor: un tablero de muebles de 18 mm suele llevar 11 capas y los delgados de 3–6 mm siempre llevan 5.
- Sin huecos abiertos ni traslapes en el núcleo
- 2–4 capas exteriores cosidas en sentido horizontal y vertical; todas bajo pedido
- Capas según el espesor, por lo general 11 en 18 mm
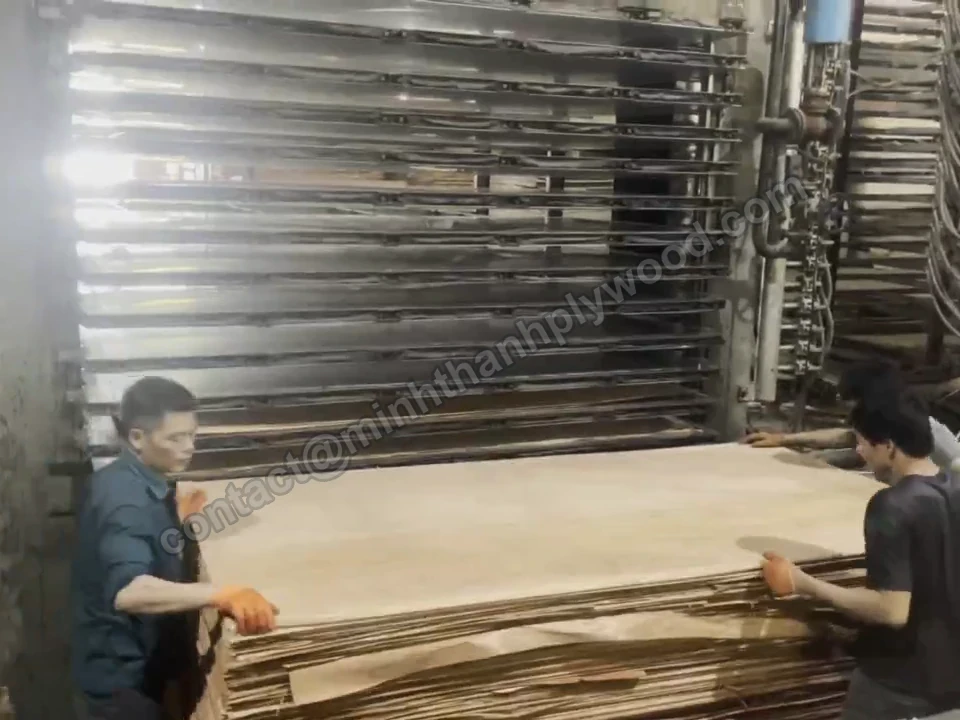
Tableros armados dentro de la prensa caliente. 03Adhesivo, mezcla y prensado en caliente
Los tableros para muebles llevan doble prensado: primero se prensa y se calibra el núcleo y después se prensan la cara y la contracara. El adhesivo se mezcla según su pedido, con emisiones E0 de serie; E1, MR reforzado con melamina o fenólico WBP cuando así lo especifican. La temperatura de prensa va con el adhesivo: alrededor de 110–120 °C para el MR y de 130–145 °C para el WBP.
- Núcleo prensado y calibrado antes de colocar las caras
- Tipo de adhesivo y clase de emisiones según el pedido; temperatura definida por el sistema de adhesivo
- Encolado probado en muestras después del prensado (punto 07)
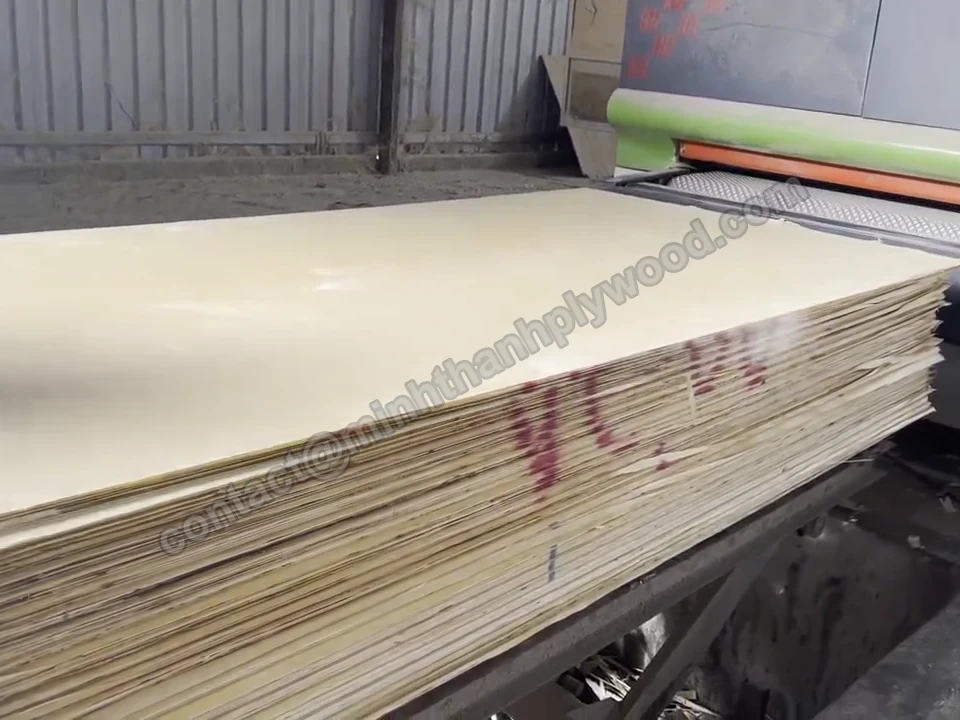
Pila de tableros lijados a la salida de la calibradora. 04Lijado de calibración
Los tableros que salen de la prensa entran a las calibradoras y a las lijadoras de acabado. Ahí alcanzan su espesor final y una cara lisa para laca, pintura, lámina decorativa o su propio recubrimiento UV. Los tableros comerciales y de empaque llevan lijado ligero o nulo, y por eso su tolerancia es más amplia.
- Espesor calibrado antes del lijado de acabado
- Ambas caras lijadas y pulidas
- Caras listas para UV
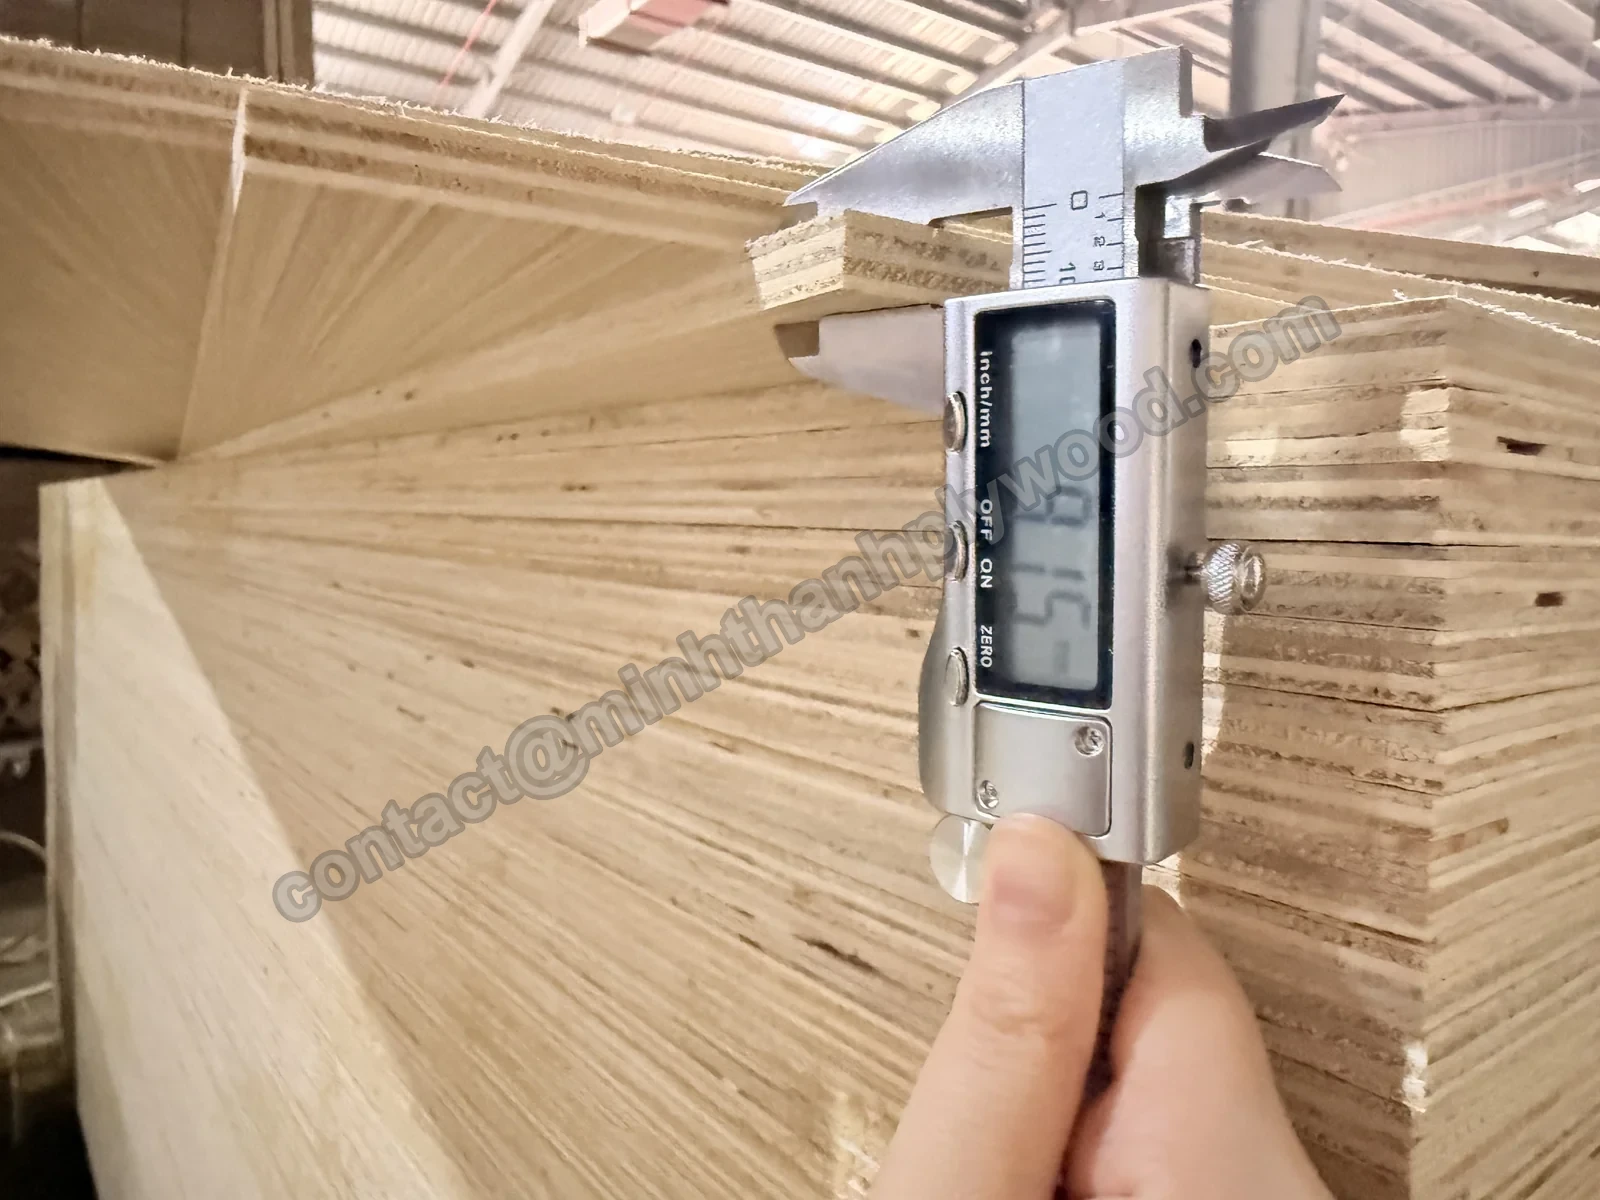
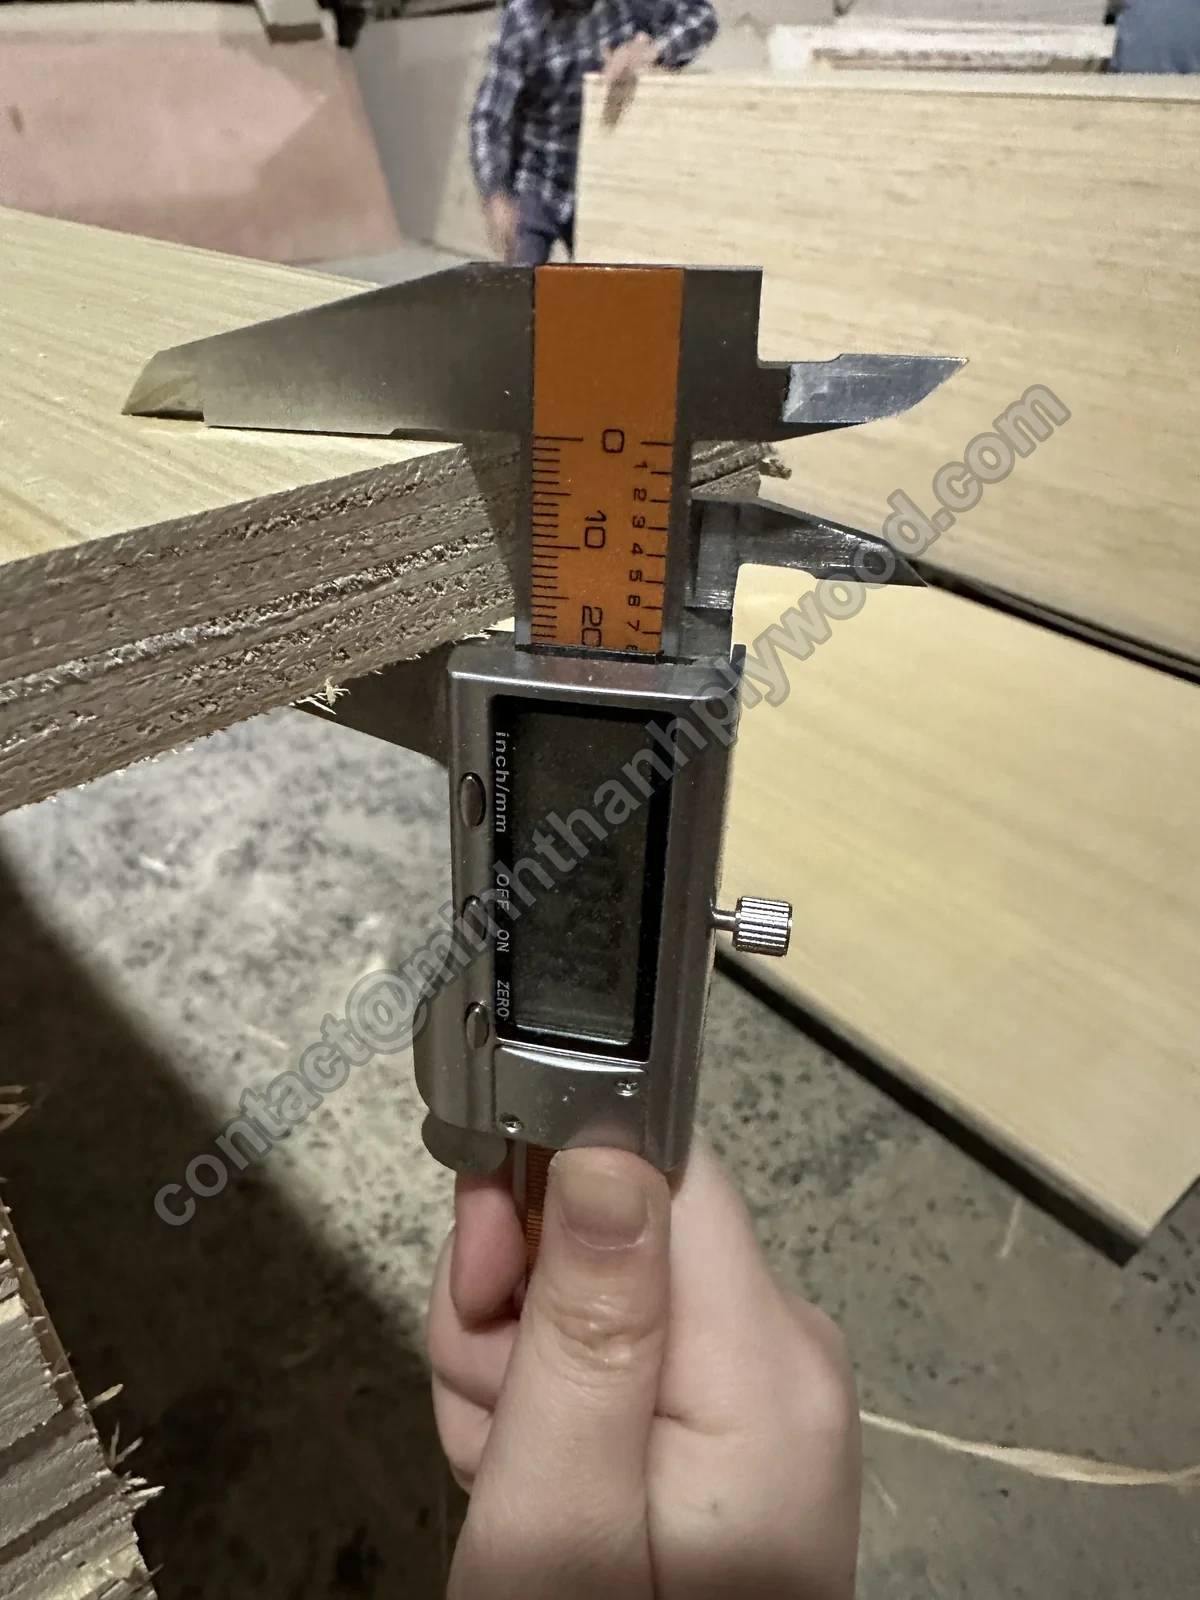
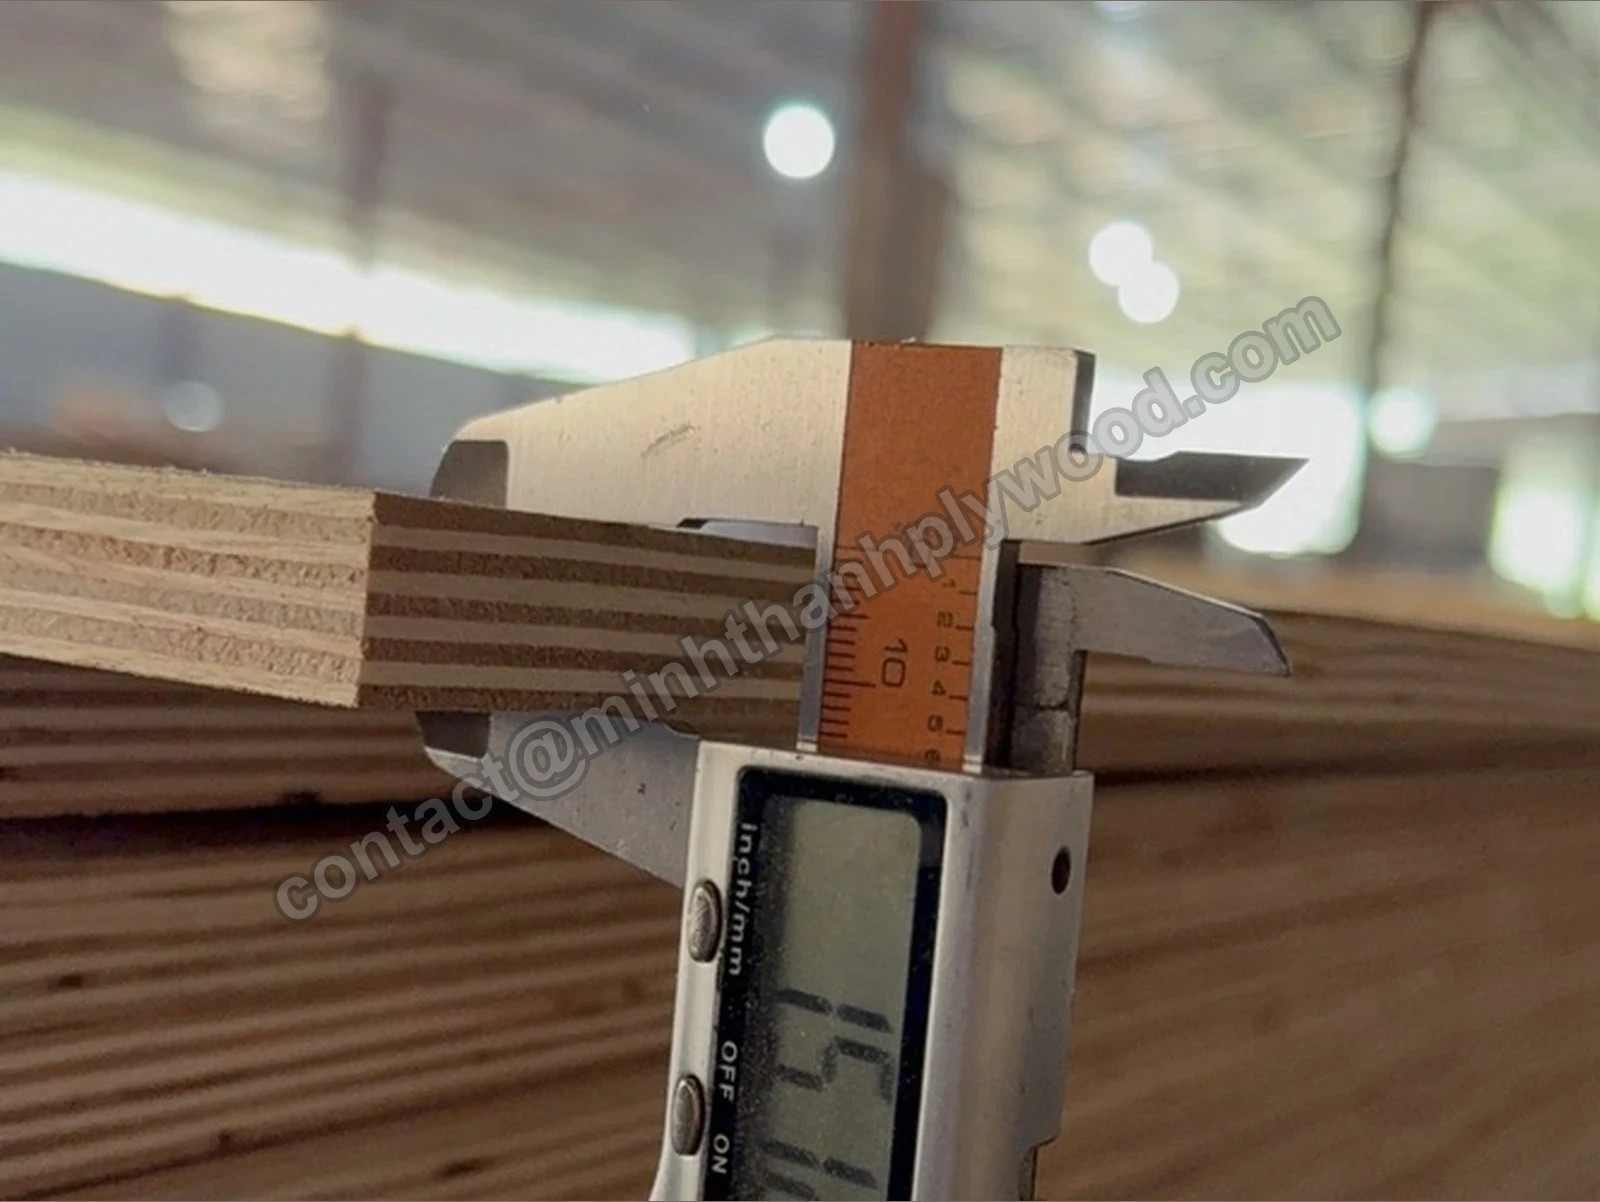
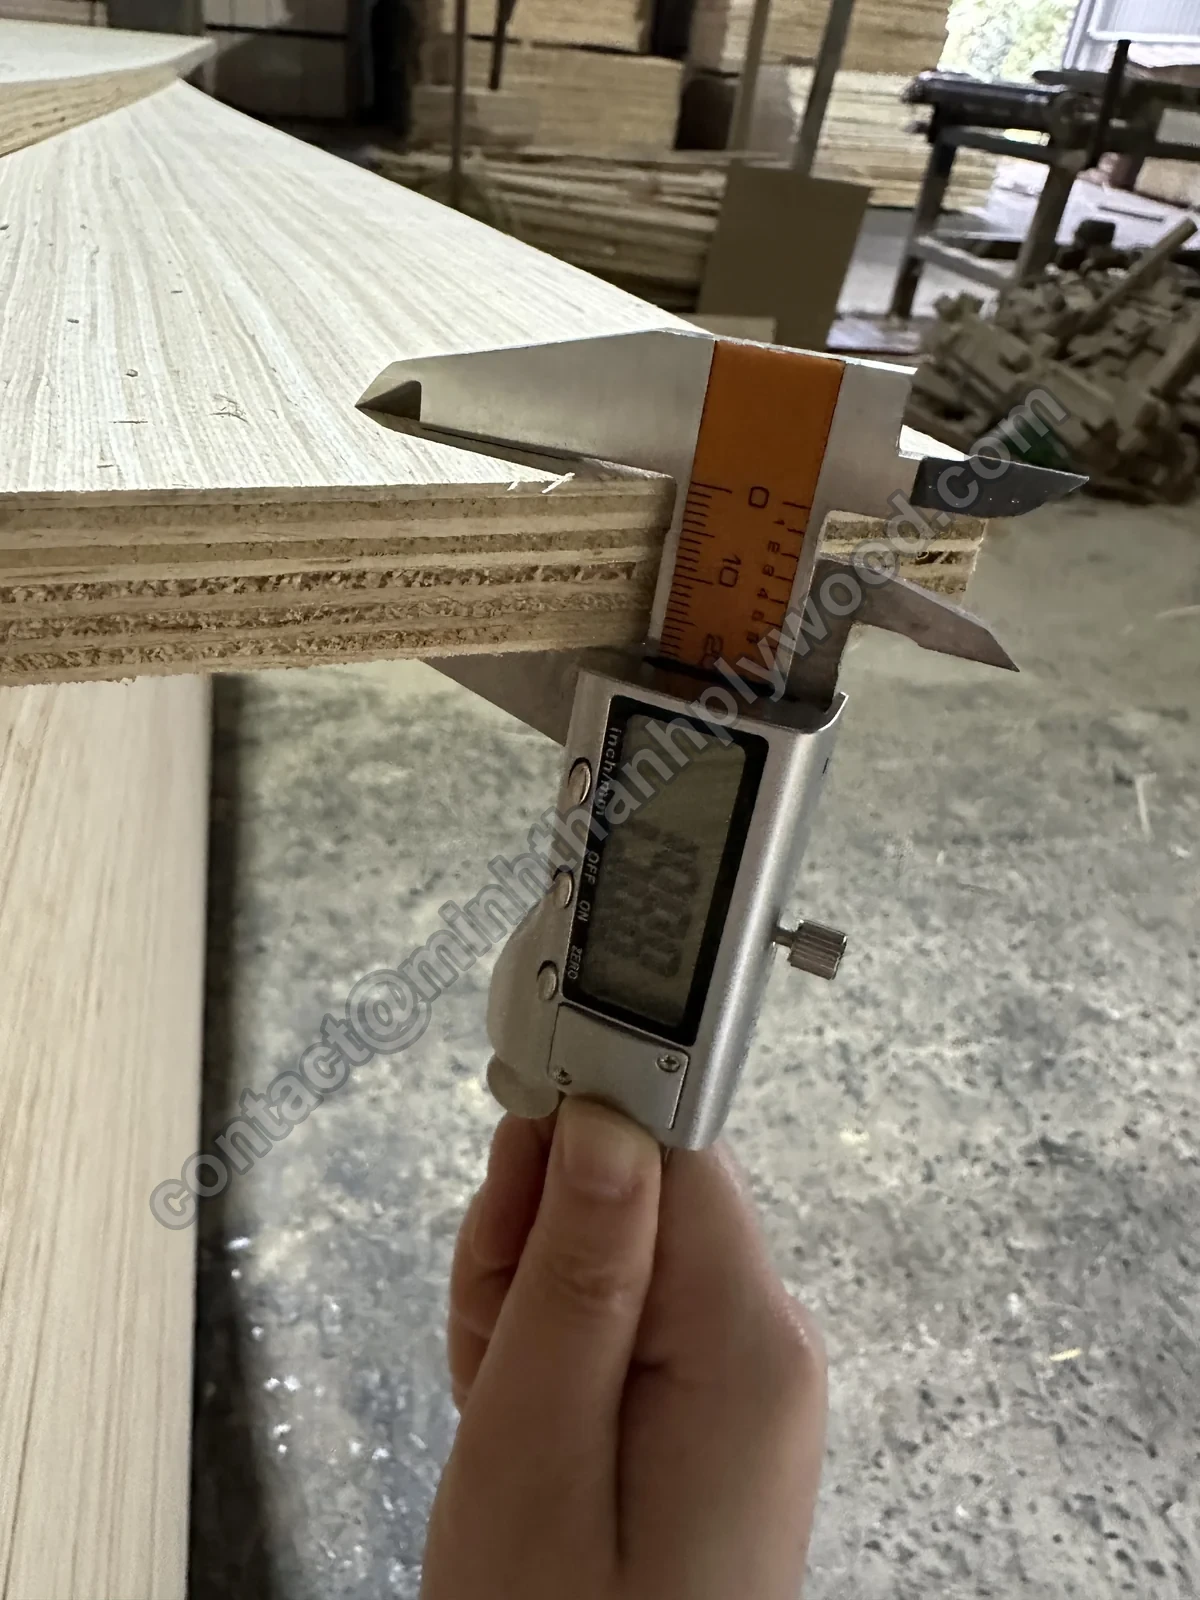
Calibrador digital en un tablero de 9 mm: 9.15 mm. 05Control de espesor del triplay
Medimos tableros de cada paquete con calibrador digital en varios puntos del canto. Los que quedan fuera de la tolerancia acordada no entran en su pedido y las lecturas se fotografían para el registro del embarque.
- Lecturas tomadas en tableros de cada paquete
- Tolerancia acordada por línea antes de producir
- Lecturas enviadas junto con las fotos del embarque
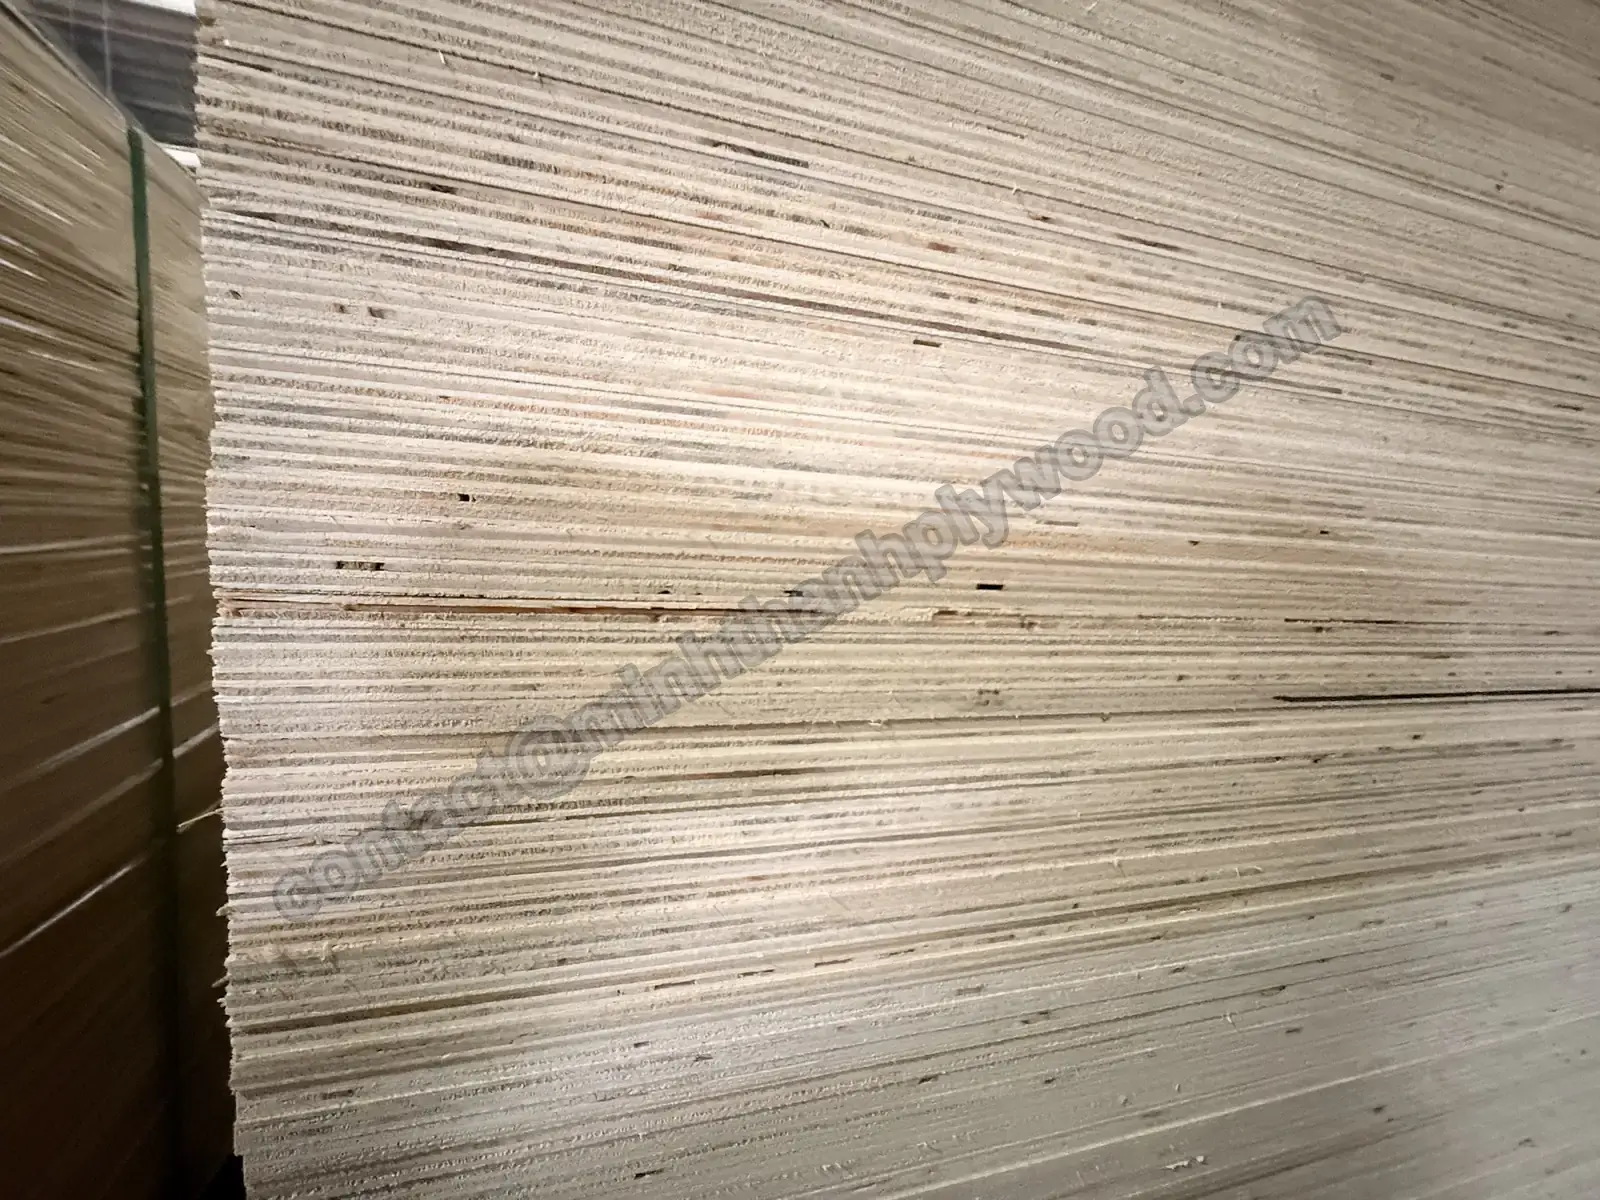
Cantos revisados para detectar huecos y delaminación. 06Clasificación de caras y revisión de cantos
Cada cara se clasifica contra su muestra aprobada por color, veta, nudos y reparaciones. En los cantos revisamos huecos de núcleo, traslapes y delaminación. Para la planitud pasamos una regla por los dos cantos largos y las dos diagonales, y así detectamos curvatura, abarquillamiento y torsión; para el escuadre medimos y comparamos las diagonales. Un tablero fuera de planitud o de escuadre pasa a una línea de menor grado.
- Calidad de cara fijada por la muestra aprobada; por ejemplo, los grados de fábrica D+/D/E en abedul
- Cantos libres de huecos abiertos y de delaminación
- Regla en cantos y diagonales; diagonales comparadas para el escuadre
- Largo y ancho dentro de ±2 mm
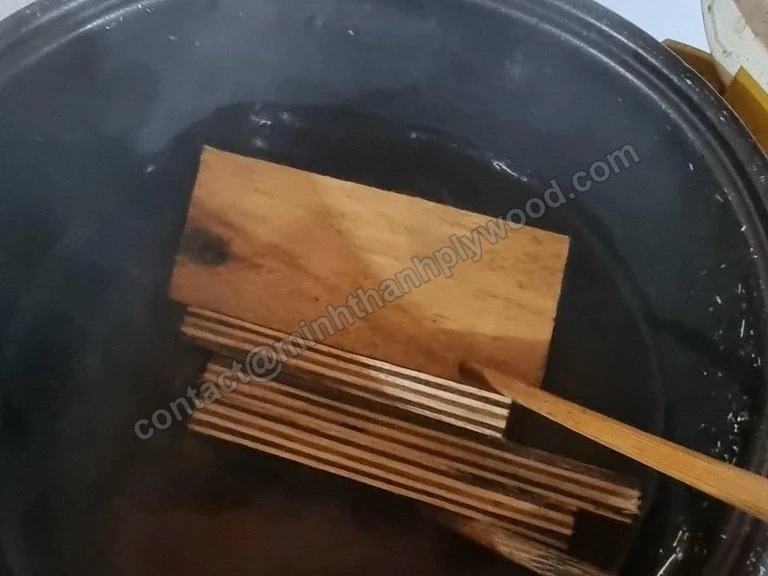
Muestras de producción en el ensayo de encolado con agua hirviendo. 07Ensayos de encolado y de emisiones
Las muestras que salen de producción se sumergen en agua hirviendo. Un adhesivo UF con emisiones E0 aguanta alrededor de 6 horas; el reforzado con melamina para exteriores, unas 12. La ebullición comprueba el encolado, no las emisiones: el formaldehído lo ensaya un laboratorio externo cada 3 meses.
- Ebullición en muestras de producción
- Emisiones E0 verificadas cada 3 meses
- Seis ensayos de cámara (ASTM D6007; tres de Shanghai Hongjun y tres de ICTT Vietnam), abril de 2025–junio de 2026: 0.014–0.032 ppm frente al límite Phase 2 de 0.05 ppm
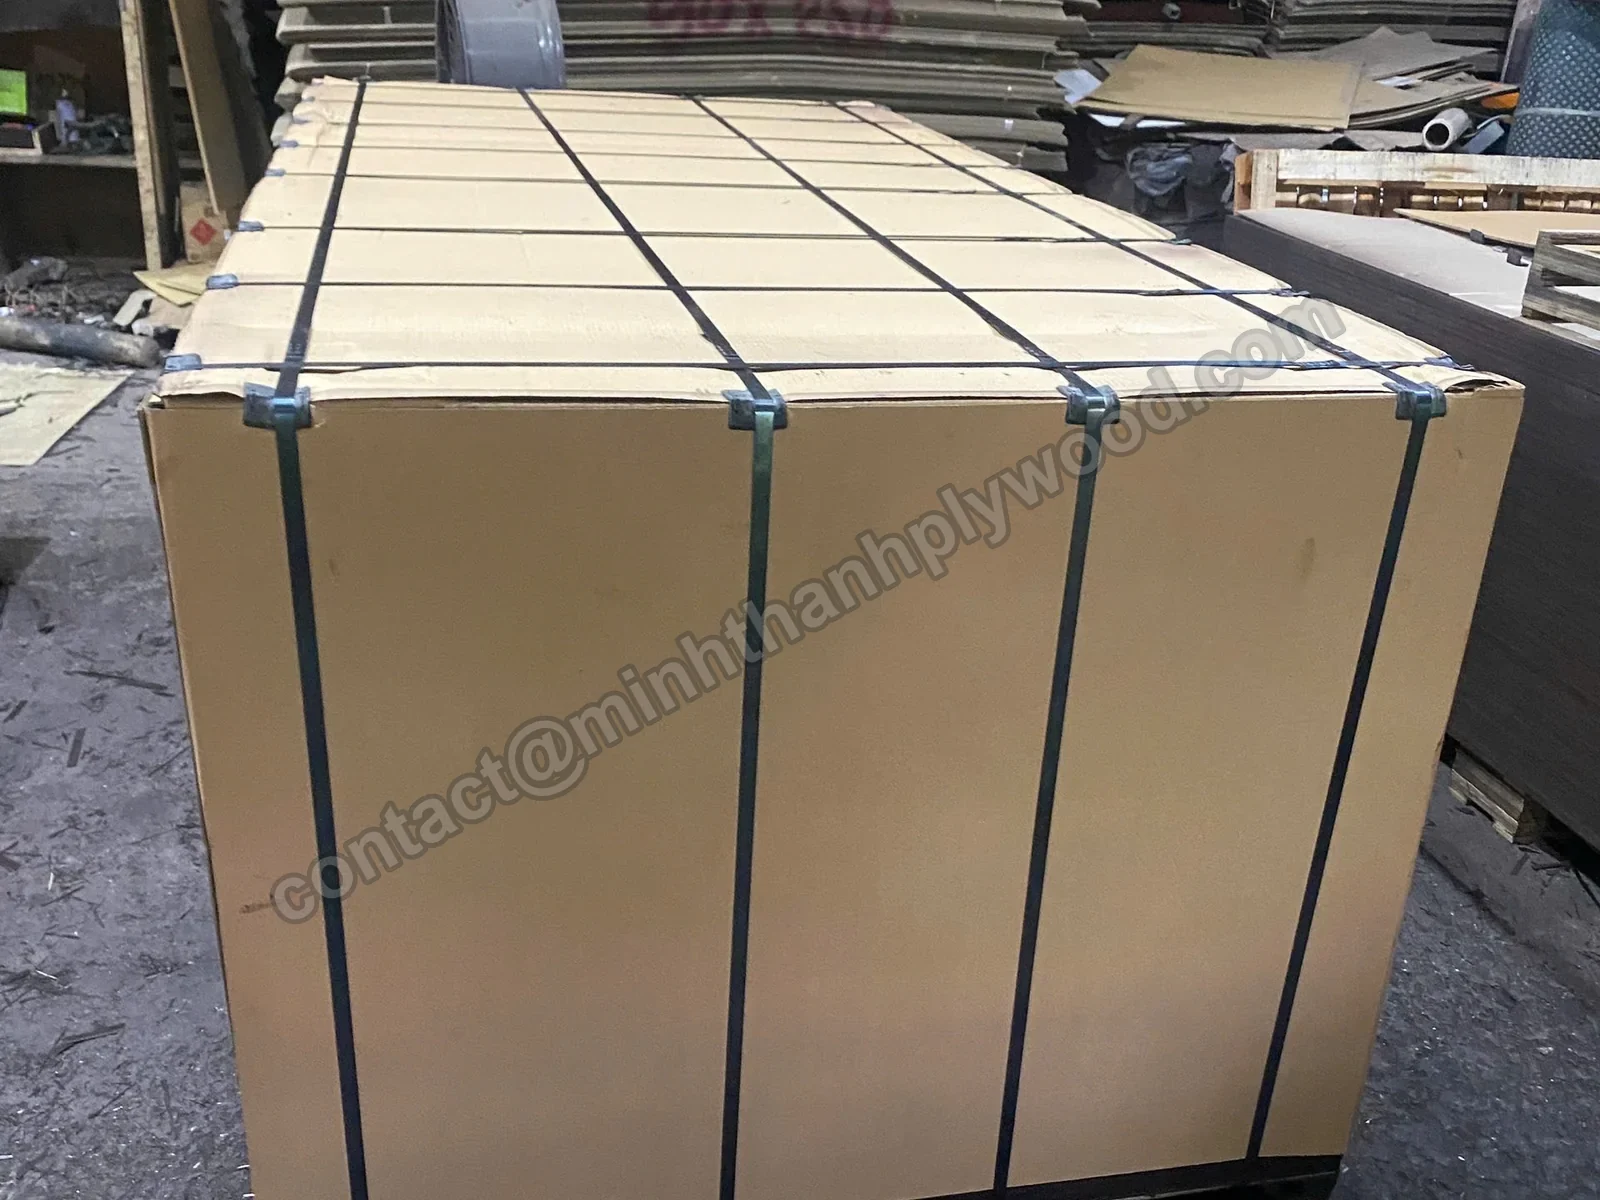
Paquete de exportación: cartón y flejes sobre tarima. 08Registro de empaque y carga
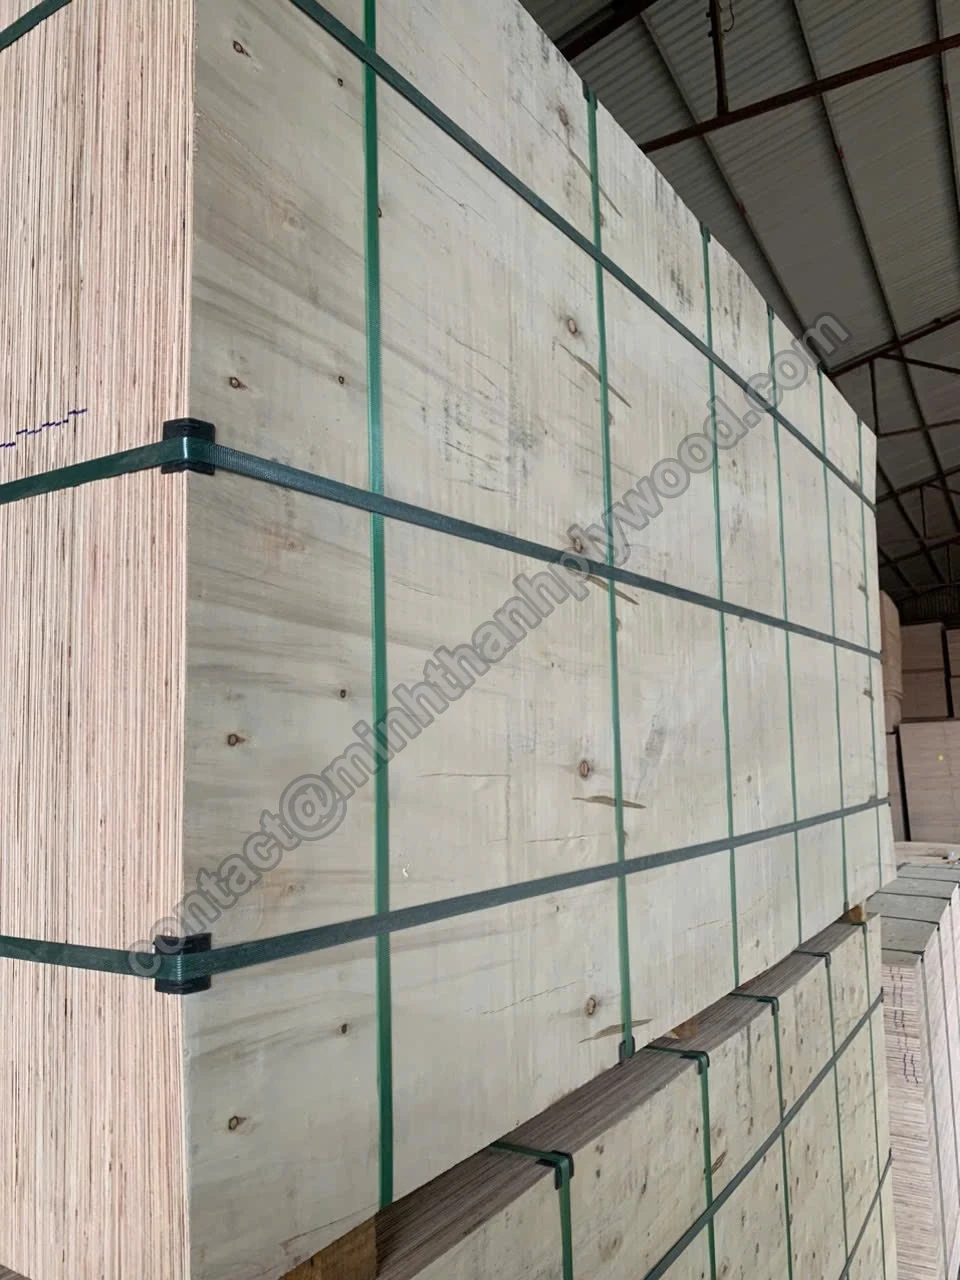
Los paquetes se cuentan contra la lista de empaque, se envuelven, se flejan y se etiquetan. La carga se fotografía y se filma, y el registro se los enviamos antes de sellar el contenedor.
- Hojas por paquete verificadas contra la lista de empaque
- Cartón, cantoneras y flejes con sellos metálicos
- Fotos y video del contenedor cargado
Clips reales de calidad
El control de calidad del triplay, en video y desde la línea.
Seis clips sin editar, tomados en el piso de producción, muestran el control de calidad del triplay tal como ocurre; cada uno ligado a un punto de control de los anteriores: medición con calibrador, prensa caliente, armado de caras, reparación de caras, relleno de cantos y lijado de calibración.
Defectos que detenemos
Ocho defectos del triplay y el punto donde los detenemos.
Ocho defectos explican la mayor parte de los reclamos: huecos de núcleo, delaminación, variación de espesor, marcado del núcleo, defectos abiertos en la cara, alabeo, cantos dañados y emisiones por encima de lo pedido. Cada uno tiene una causa conocida, una forma de prevenirlo y un punto de control que lo detecta.
| Defecto | Causa habitual | Cómo lo prevenimos | Punto de control |
|---|---|---|---|
| Huecos y traslapes de núcleo | Armado suelto o apresurado | Armado a mano; capas exteriores cosidas en ambos sentidos | 02 · 06 |
| Delaminación y ampollas | Adhesivo escaso, temperatura incorrecta o chapa húmeda | Adhesivo mezclado según el pedido; temperatura según el adhesivo; ensayo de ebullición | 03 · 07 |
| Variación de espesor | Chapa dispareja, presión de prensa o lijado | Chapa medida al recibirla, calibradora y calibrador en cada paquete | 01 · 04 · 05 |
| Marcado del núcleo que se ve en la cara | Huecos que se marcan a través de caras delgadas | Núcleos cosidos y calibrado previo al acabado de la cara | 02 · 04 |
| Grietas, nudos abiertos y parches visibles | Grado de la chapa de cara | Caras clasificadas contra la muestra; reparaciones rellenas antes de lijar | 01 · 06 |
| Alabeo y tableros fuera de escuadre | Chapa húmeda, armado desbalanceado o corte disparejo | Chapa seca, construcción cruzada balanceada, regla en cantos y diagonales y comparación de diagonales | 01 · 02 · 06 |
| Cantos y esquinas dañados | Manejo y transporte | Cartón, cantoneras, flejes y tarimas | 08 |
| Emisiones por encima de lo pedido | Sistema de adhesivo | UF con emisiones E0 de serie; ensayo de cámara externo cada 3 meses | 03 · 07 |
Los tableros que fallan la revisión no se cargan. Reparamos y volvemos a lijar las caras recuperables, reclasificamos los tableros fuera de tolerancia y desechamos los que presentan fallas de encolado. Si detectan una desviación, envíennos fotos, etiquetas y lecturas de calibrador. Las etiquetas permiten rastrear la fecha de producción y el control correspondiente. Corregimos la causa y les entregamos un informe de acción correctiva antes del siguiente contenedor. Los tableros fuera de tolerancia se reponen o se abonan en el próximo pedido.
Tolerancias y límites
Tolerancias de espesor del triplay y límites de inspección
Nuestros tableros lijados para muebles se mantienen en ±0.2–0.3 mm, muy por debajo de lo que la EN 315 permite en triplay lijado desde 6 mm. Cada cifra de abajo viene con su línea o su método, tal como aparece en la cotización.
| Muebles e interiores lijados | ±0.2–0.3 mm en tableros lijados para muebles |
|---|---|
| Tolerancia EN 315:2000, tableros lijados (referencia) | +(0.2 + 0.03 × t) / −(0.4 + 0.03 × t) mm sobre el nominal; a 18 mm: +0.74 / −0.94 mm; 0.6 mm dentro de un mismo tablero |
| Triplay comercial | ±0.5 mm |
| Triplay fenólico | ±0.5 mm |
| Triplay para empaque | ±0.5–1.0 mm |
| Medidas del tablero | 1220 × 2440 mm como estándar; 1250 × 2500, 1220 × 2500 y 1220 × 2280 mm; corte a medida bajo pedido |
| Largo y ancho | ±2 mm |
| Contenido de humedad | Chapa seca antes del armado y verificada con higrómetro; 8–12 % al despacho |
| Encolado en ebullición | Ebullición en muestras, no ensayo de emisiones: UF con emisiones E0 unas 6 h; reforzado con melamina unas 12 h |
| Emisión de formaldehído | E0 de serie en tableros para muebles, ensayada cada 3 meses (cámara ASTM D6007; Shanghai Hongjun e ICTT Vietnam) |
| Calidad de cara | Se fija con su muestra aprobada |
| Núcleo | 2–4 capas exteriores cosidas en ambos sentidos, todas bajo pedido; 18 mm: 11–13 capas, por lo general 11 |
La tolerancia de sus tableros queda escrita en la cotización, antes de arrancar producción.
Fuentes: Tolerancias de triplay EN 315:2000 (CEN) · Norma ISO de gestión de calidad · Regla californiana de productos de madera compuesta (ATCM) · Normas de emisiones de formaldehído de EE. UU. para madera compuesta · Método ASTM D6007 de cámara pequeña · Reglamento (UE) 2025/40 sobre empaques (EUR-Lex) · Reglamento (UE) 2023/1115 (EUDR), EUR-Lex
La tolerancia de espesor del triplay, explicada
Qué significa la tolerancia de espesor y cómo verificarla ustedes mismos.
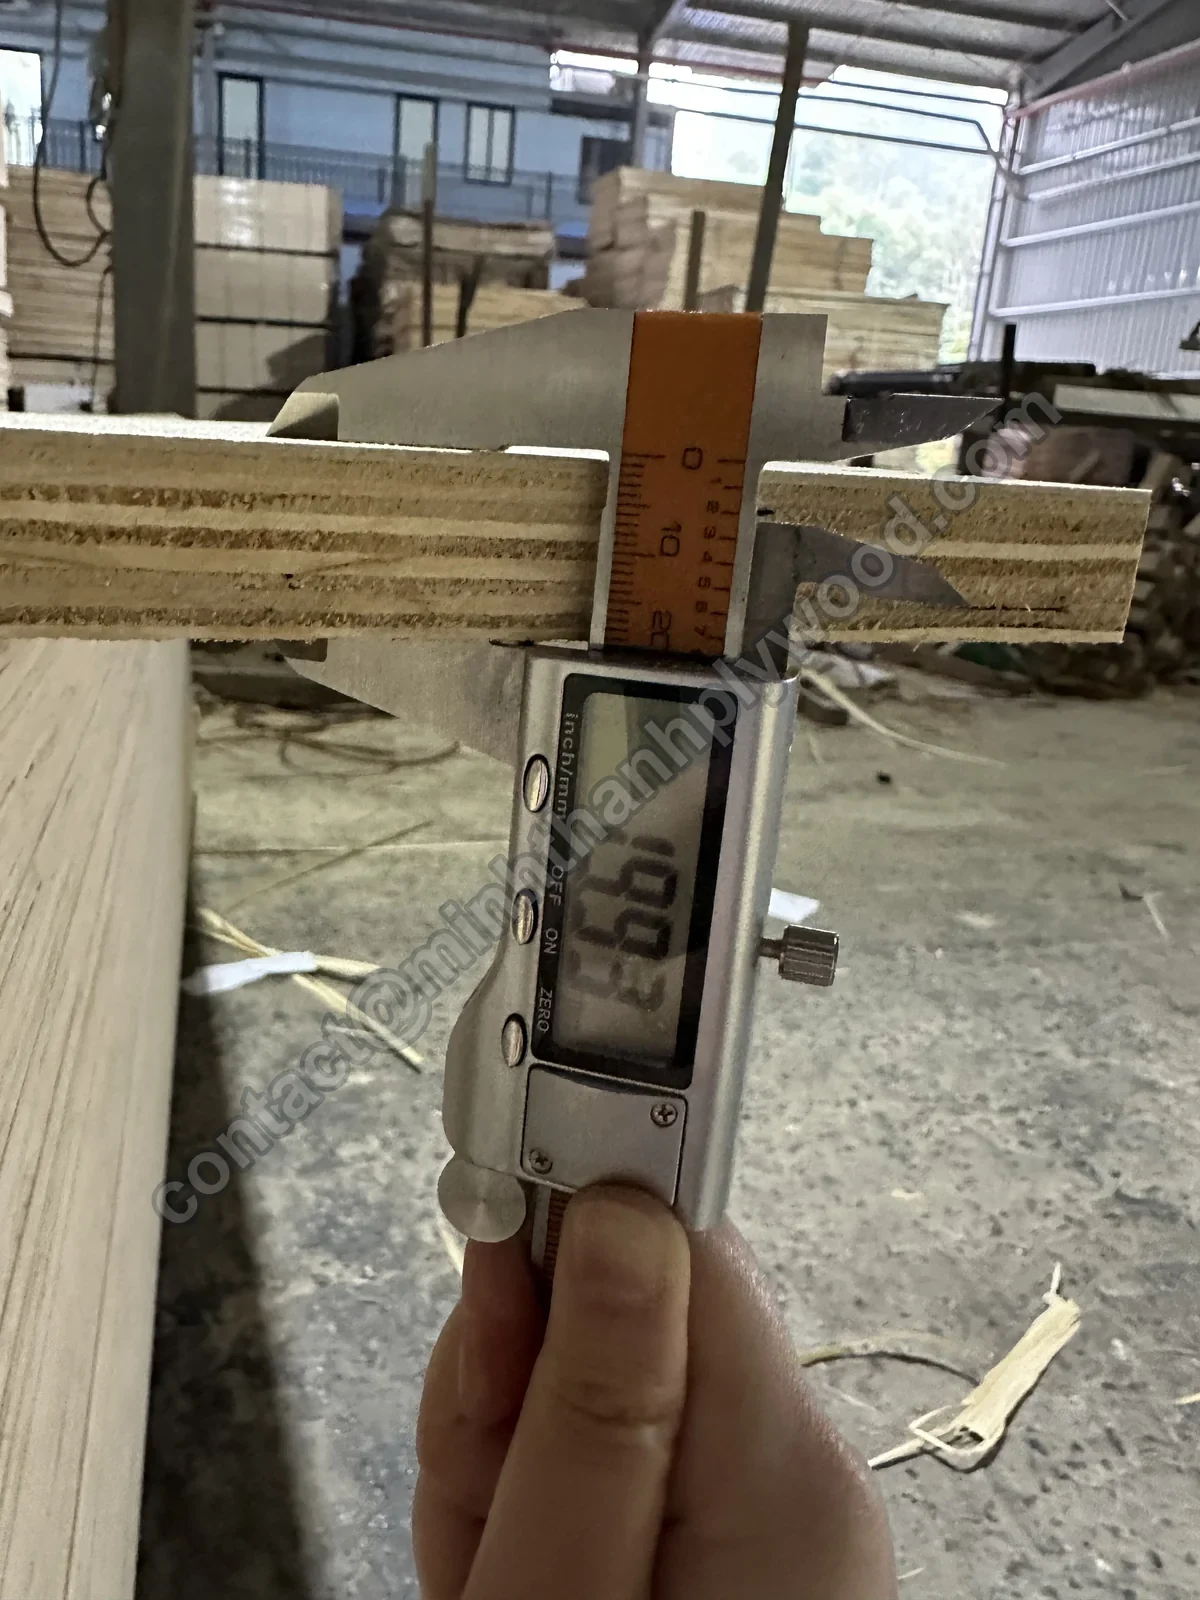
La tolerancia de espesor del triplay es la diferencia permitida entre el espesor nominal de la etiqueta y lo que marca el calibrador sobre el tablero. Nuestra línea de muebles se mantiene en ±0.2–0.3 mm; ustedes la verifican con calibrador digital en seis puntos del canto, en tableros de varios paquetes.
Hay dos cifras que conviene acordar. La tolerancia entre tableros mide cada pieza contra el espesor nominal. La variación dentro del tablero compara lecturas de distintos puntos de la misma hoja; la EN 315 permite hasta 0.6 mm dentro de un tablero lijado.
Nuestros inspectores usan calibrador digital para el espesor, cinta para largo y ancho, regla para la planitud e higrómetro para la chapa. Los tableros se sacan de la parte superior, media e inferior de cada paquete, nunca de una sola pila.
El nominal es el que dice la etiqueta; el real es el que marca el calibrador. Cotizamos e inspeccionamos contra el nominal más la tolerancia de su línea, así que un tablero de muebles de 18 mm mide entre 17.7 y 18.3 mm, y el tablero de 9 mm del punto 05 midió 9.15 mm. De 9 a 40 mm, el número de capas sigue el espesor de la chapa de núcleo (1.4–2.0 mm) y queda escrito en la cotización.
¿Su especificación está expresada en pulgadas? En EE. UU. los tableros de 3/4″ se venden como 23/32″, unos 18 mm; 1/2″ son unos 12 mm y 1/4″ unos 6 mm. Indiquen la medida imperial y trabajamos con su equivalente métrico y su tolerancia.
La variación empieza temprano: chapa dispareja o húmeda, aplicación irregular del adhesivo y ajustes de prensa suman décimas. El doble prensado y el lijado de calibración llevan el tablero a su espesor final, y por eso las líneas lijadas para muebles aguantan límites mucho más cerrados que las líneas sin lijar.
Más cerrado no siempre es mejor negocio. Las piezas para maquinado CNC, el canteado y las cajas de cajón necesitan ±0.2–0.3 mm. Las cajas de empaque y las tarimas trabajan bien con ±0.5–1.0 mm y cuestan menos. Dígannos el uso final y fijamos la tolerancia en la cotización.
Al recibir, revisen antes de descargar. Fotografíen el contenedor y las etiquetas de los paquetes, busquen esquinas aplastadas o marcas de agua, cuenten los paquetes contra la lista de empaque y midan tableros de varios paquetes igual que lo hicimos nosotros. Comparen sus lecturas con los registros que les enviamos antes de sellar.
Cómo verificar la tolerancia de espesor del triplay
Usen calibrador digital y tableros de varios paquetes.
- Tomen tableros de paquetes distintos. Saquen al menos un tablero de la parte superior, media e inferior de varios paquetes.
- Tomen varias lecturas por tablero. Lean el calibrador en las cuatro esquinas y al centro de cada canto largo, a 25 mm o más del borde.
- Comparen con la línea acordada. Contrasten cada lectura con la tolerancia de la línea de producto, no solo con el espesor nominal.
- Revisen la variación dentro del tablero. Resten la lectura más baja de la más alta en la misma hoja.
- Compartan el registro de las mediciones. Fotografíen el calibrador en cada lectura. Nosotros enviamos ese mismo registro de nuestro control antes de cargar.
| Espesor nominal | Capas | Muebles, lijados | Comercial | Empaque | EN 315 lijado, máximo por encima del nominal | EN 315 lijado, máximo por debajo del nominal |
|---|---|---|---|---|---|---|
| 3 mm | 5 | ±0.2–0.3 mm | ±0.5 mm | ±0.5–1.0 mm | 0.29 mm | 0.49 mm |
| 4 mm | 5 | ±0.2–0.3 mm | ±0.5 mm | ±0.5–1.0 mm | 0.32 mm | 0.52 mm |
| 5 mm | 5 | ±0.2–0.3 mm | ±0.5 mm | ±0.5–1.0 mm | 0.35 mm | 0.55 mm |
| 6 mm | 5 | ±0.2–0.3 mm | ±0.5 mm | ±0.5–1.0 mm | 0.38 mm | 0.58 mm |
| 9 mm | Según la chapa de núcleo | ±0.2–0.3 mm | ±0.5 mm | ±0.5–1.0 mm | 0.47 mm | 0.67 mm |
| 12 mm | Según la chapa de núcleo | ±0.2–0.3 mm | ±0.5 mm | ±0.5–1.0 mm | 0.56 mm | 0.76 mm |
| 15 mm | Según la chapa de núcleo | ±0.2–0.3 mm | ±0.5 mm | ±0.5–1.0 mm | 0.65 mm | 0.85 mm |
| 18 mm | 11–13, por lo general 11 | ±0.2–0.3 mm | ±0.5 mm | ±0.5–1.0 mm | 0.74 mm | 0.94 mm |
| 21 mm | Según la chapa de núcleo | ±0.2–0.3 mm | ±0.5 mm | ±0.5–1.0 mm | 0.83 mm | 1.03 mm |
| 25 mm | Según la chapa de núcleo | ±0.2–0.3 mm | ±0.5 mm | ±0.5–1.0 mm | 0.95 mm | 1.15 mm |
| 30 mm | Según la chapa de núcleo | ±0.2–0.3 mm | ±0.5 mm | ±0.5–1.0 mm | 1.10 mm | 1.30 mm |
| 40 mm | Según la chapa de núcleo | ±0.2–0.3 mm | ±0.5 mm | ±0.5–1.0 mm | 1.40 mm | 1.60 mm |
Antes de cargar
Inspección de tableros de triplay: cada embarque con fotos y video.
Cada embarque se fotografía y se filma antes de sellar el contenedor, y el registro les llega por correo electrónico o WhatsApp. Es el mismo registro con el que autorizamos la salida: lecturas, caras y cantos, paquetes y el contenedor durante la carga.
- Lecturas de calibrador en tableros de cada paquete
- Caras y contracaras de tableros muestra, más primeros planos de cantos
- Paquetes contra la lista de empaque, etiquetas, flejes, cantoneras y tarimas
- El contenedor durante la carga y ya lleno, antes de sellar
- Pueden mandar a su inspector o a una agencia externa antes de la carga
¿Tienen su propia lista de verificación? Mándenla con el pedido y trabajamos con ella.
Documentos de cada pedido
Registros de inspección y documentación que les entregamos.
Las fotos y los videos de calidad los reciben antes de sellar el contenedor, y los borradores de la documentación de embarque llegan después de la carga para su aprobación. Cada documento repite los datos de las etiquetas, de modo que todo registro se puede rastrear hasta su contenedor.
Registro fotográfico y de video del control de calidad
Lecturas de calibrador, caras y cantos de tableros muestra, paquetes y contenedor cargado, enviados antes de sellar.
Factura comercial y lista de empaque del embarque
Cantidad de hojas por paquete, espesor, medidas y volumen, cotejados con las etiquetas.
Conocimiento de embarque (B/L)
El B/L escaneado se envía después de cargar; el 70 % del saldo se paga contra esa copia.
Certificado de origen
C/O para su mercado, con EUR.1 en embarques a la Unión Europea.
Certificado fitosanitario y de fumigación
Se emiten cuando el destino los exige.
Expediente de cumplimiento para su mercado
Expediente de formaldehído, informes E0 de cámara, la prueba de empaque de SGS y el expediente EUDR (registros de origen y geolocalización).
Póliza de seguro en embarques CIF. ¿Necesitan algún documento en particular? Menciónenlo en su consulta.
Capacidad
50,000+ m³ al año de triplay para muebles de alta calidad.
Minh Thanh produce 50,000+ m³ de triplay al año y aplica los mismos ocho puntos en todos los contenedores, desde el primer pedido hasta las repeticiones. Los núcleos vienen de plantaciones cercanas a Ha Hoa y el equipo lleva más de 20 años fabricando triplay.
Fábrica de triplay en VietnamAntes de pedir
Definan su pedido en seis líneas para que el control de calidad tenga todo claro.
Seis líneas de su especificación le dan a nuestro control de calidad y a su inspector las mismas cifras para comparar. Casi todos los reclamos de calidad nacen donde una de esas líneas quedó ambigua.
- 01
Uso final
Muebles, gabinetes, empaque, cimbra o pisos; interior o exterior.
- 02
Núcleo y uniones
Núcleo de Styrax o eucalipto; cosido o no, y cuántas capas.
- 03
Adhesivo y emisiones
E0 o E1, la etiqueta estadounidense si venden allá, y cualquier requisito de ebullición.
- 04
Caras
Especies de cara y contracara, calidad según muestra aprobada, lijado fino o pulido y preparación UV.
- 05
Tablero
Espesor, medidas, tolerancia por línea, corte a medida si hace falta y el remedio: tableros fuera de tolerancia repuestos o abonados.
- 06
Empaque e inspección
Tipo de paquete, etiquetas, cantidad, puerto, documentos y sus propios puntos de inspección.
Lo que preguntan los compradores
Dudas frecuentes sobre el control de calidad del triplay.
Respuestas directas a lo que más preguntan los compradores sobre control de calidad, inspección y tolerancia de espesor del triplay.
¿Qué tolerancia de espesor manejan?
Los tableros lijados para muebles e interiores se mantienen en ±0.2–0.3 mm. El comercial y el fenólico van en ±0.5 mm y el de empaque en ±0.5–1.0 mm. En largo y ancho, ±2 mm. La tolerancia de sus tableros queda escrita en la cotización.
¿Cómo podemos verificar la tolerancia de espesor?
Midan varios puntos, en cantos y esquinas, sobre tableros sacados de paquetes distintos. Comparen cada lectura con la tolerancia acordada para su línea de producto, no solo con el nominal. Un tablero de 9 mm que marca 9.15 mm está dentro de los ±0.2–0.3 mm de muebles.
¿Qué conviene escribir en el pedido?
Espesor nominal, tolerancia por línea, especie y calidad de cara, núcleo, tipo de adhesivo y clase de emisiones. Repetimos todo eso en la cotización para que ambas partes revisen las mismas cifras.
¿Cómo mantienen los tableros secos y planos?
La chapa se seca y se verifica con higrómetro antes del armado, los tableros salen con 8–12 % de humedad y se construyen con capas cruzadas balanceadas. Los paquetes terminados se envuelven, se cubren con cartón y se flejan sobre tarimas para que lleguen planos.
¿Necesitamos la tolerancia más cerrada para todos los usos?
No. Las piezas para maquinado CNC, el canteado y el armado de muebles se benefician de ±0.2–0.3 mm. El empaque y la construcción general trabajan bien con ±0.5–1.0 mm, y esa línea cuesta menos. Dígannos el uso final y les proponemos la tolerancia.
¿Qué recibimos antes de que carguen el contenedor?
Fotos y video por correo electrónico o WhatsApp: lecturas de calibrador, caras y cantos de tableros muestra, los paquetes con etiquetas y flejes, y el contenedor durante y después de la carga.
¿Puede revisar la mercancía nuestro inspector o una agencia externa?
Sí. Su inspector o la agencia que designen puede venir a la planta antes de la carga. Indíquennos la fecha al confirmar el pedido y organizamos la carga con eso.
¿De qué manera controlan la calidad de las caras?
La chapa de cara se compara con la muestra que ustedes aprueban y cada cara se clasifica contra ella por color, veta, nudos y reparaciones. En abedul trabajamos con los grados de fábrica D+, D y E, fijados por la muestra.
¿Un ensayo de ebullición de 72 horas comprueba calidad marina?
No. La ebullición evalúa el encolado en muestras, no las emisiones. El ensayo tradicional de 72 horas (IS 710, BS WBP) por sí solo no acredita grado marino ni una clase de encolado exterior. Nuestro UF con emisiones E0 aguanta unas 6 horas de ebullición y el reforzado con melamina, unas 12.
¿Cómo sabemos que el núcleo es el que pedimos?
Miren los cantos: en cada corte se ven la especie, el número de capas y las uniones. Todos los contenedores se fabrican contra la muestra aprobada, no solo el primero, y las fotos de cantos forman parte del registro del embarque.
¿Cada cuánto se ensayan las emisiones de formaldehído?
Un laboratorio externo ensaya las emisiones E0 cada 3 meses. Seis pruebas de cámara (ASTM D6007; tres de Shanghai Hongjun y tres de ICTT Vietnam) entre abril de 2025 y junio de 2026, en tableros de 9, 15 y 18 mm, promediaron 0.014–0.032 ppm frente al límite californiano Phase 2 de 0.05 ppm.
¿Qué pasa con los tableros que no pasan una revisión?
No entran en su pedido. Los que tienen un defecto reparable en la cara se rellenan y se lijan otra vez, y los que quedan fuera de tolerancia pasan a una línea de menor grado; su contenedor lleva únicamente tableros que cumplen la especificación acordada.
¿Cuentan con un sistema de calidad reconocido?
Sí. La ISO 9001:2015 (KAC25/0185) cubre nuestra fabricación de triplay y enviamos por correo a los compradores copia de cada documento de calidad y de cada informe de emisiones.
¿Por qué dos cotizaciones del mismo contrachapado salen distintas?
Porque no ofrecen la misma construcción. La diferencia está en la calidad del núcleo, el método de unión, la preparación de caras, el sistema de adhesivo y la tolerancia. Comparen esos cinco puntos, no solo el nombre del producto.
¿Pueden entregar otros informes de ensayo?
Sí. La resistencia y rigidez a la flexión, la calidad del encolado y las emisiones según el método del comprador se ensayan a través de SGS cuando lo piden. Indiquen las pruebas y la norma en su consulta y los informes van con el pedido.
Soliciten una cotización
Mándennos su especificación y los controles que necesitan.
Indiquen uso final, cara, núcleo, adhesivo, espesor, medidas y cantidad, además de la tolerancia que necesita su línea y los puntos de inspección. Lisa responde en unas horas por correo electrónico o WhatsApp. Muestras gratuitas.
[email protected]