
カラーベニヤは、着色単板を積層する方法、色付きフィルムや化粧板を表面に貼る方法、またはプレス後に塗装・ステインを施す方法で色を付けます。日本の型枠施工会社、家具・内装メーカー、輸入商社では、用途に合わせて色の耐久性や端面の見え方、発注量を比べて選べます。合板の仕様を確認する際は、JAS(合板の日本農林規格)も参照できます。このガイドでは3つの着色方法、樹種ごとの自然な色、納品時の色の確認方法を解説します。Minh Thanh Plywoodは、購入後に色を付ける輸入者向けに、ベトナムでサンディング済み・UV塗装対応の合板を製造しています。
カラーベニヤとは?
着色合板は、木材本来の色だけでなく、着色単板、着色した表面材、またはプレス後の塗装で色を付けた合板です。着色方法によって、色持ち、端面に見える色、パネル価格が変わります。
- 着色単板合板:プレス前に単板を染めます。色は各層に入り、端面にも現れます。
- 表面材を貼った合板:色付きフィルム、化粧板、紙などを表板に貼ります。心板は自然な木の色のままです。
- 塗装仕上げ合板:プレス後の無塗装合板に塗料、ステイン、またはラッカーを塗ります。
英語では英国式と米国式で綴りが異なりますが、どちらも同じ製品を指します。
合板に色を付ける3つの方法
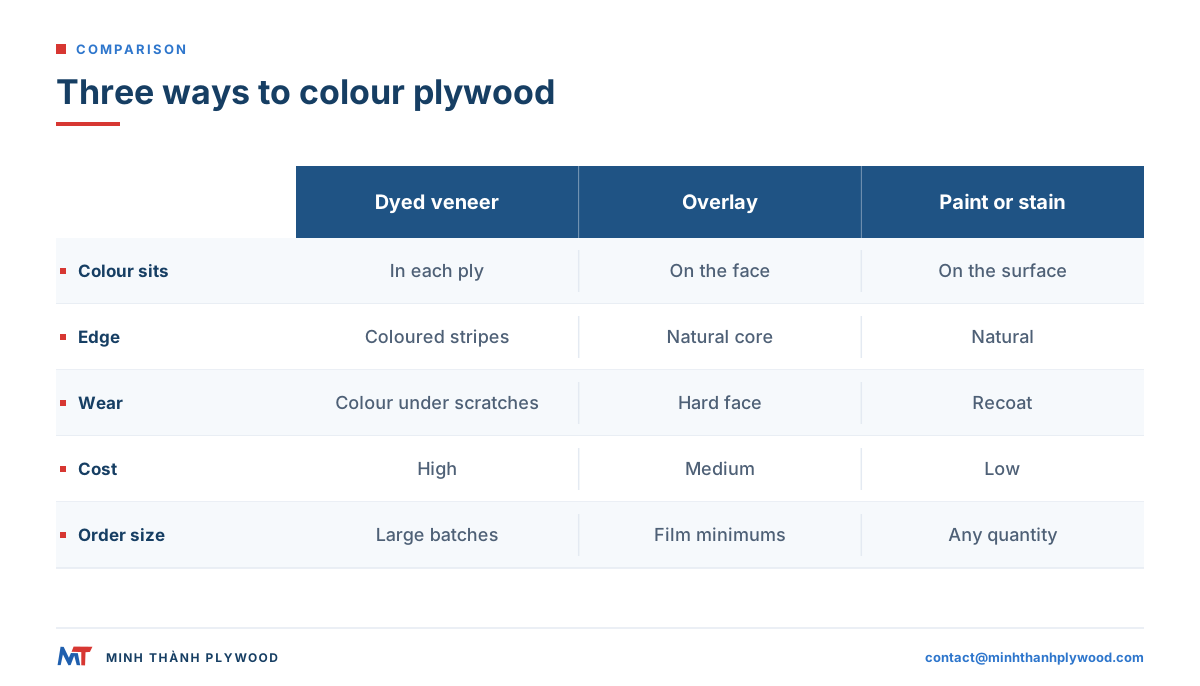
3つの方法は、耐久性、コスト、端面の見え方、発注量で比べられます。表では項目ごとに特徴をまとめています。
| 項目 | 着色単板 | 着色表面材 | プレス後の塗装・ステイン |
|---|---|---|---|
| 色がある場所 | 染色した各層 | 表板のみ | 表面 |
| 端面の見え方 | 色付きの縞模様 | 自然な心板と着色した表板 | 塗装しない限り自然な木の色 |
| 木目が見えるか | 見える | 木目柄の化粧板のみ見える | ステインでは見える。塗装では見えない |
| 摩耗・傷 | 傷の下に木材が見える | 硬く、耐摩耗性のある表面 | 摩耗に応じて再塗装 |
| 日光による褪色 | 時間とともに褪色 | 色をよく保つ | 塗料による |
| コスト | 高い | 中程度 | 合板価格は低く、別途作業費がかかる |
| 発注量 | 大きな染色ロット | フィルムや化粧板の最小ロットあり | 数量の制限なし |
| 主な用途 | 工作、レーザー加工、端面を見せるデザイン | 家具、店舗内装、型枠 | あらゆるプロジェクト、現場施工 |
多くの購買担当者にとって、自然な心板に色付きの表板を組み合わせる方法が費用を抑えやすく、着色単板は端面を見せるデザインに向いています。
着色単板合板:各層に色を通す方法
着色単板合板は、薄い単板を浸漬または加圧して染めてから積層します。色が各層に通るため、切断や彫刻をすると断面にも色が現れ、色を交互に重ねると縞模様の端面になります。
- 樹種:バーチやポプラなど、色が淡く均一な単板は、最も均一に染まります。
- 色:染料で表現できる色を選べます。全面を1色にする方法と、複数色を交互に重ねる方法があります。
- 端面:切断面では各層が色付きの線として見えます。
- 用途:レーザー加工の看板、玩具、ジュエリー、デザイン家具、壁面アート。
- 注意点:日光で褪色します。傷が付いても木地は出ず、同じ色が見えます。
レーザー工作では、彫刻が下の層まで達して対照的な色が現れるため、着色バーチ合板がよく使われます。
多色の合板を作る手順
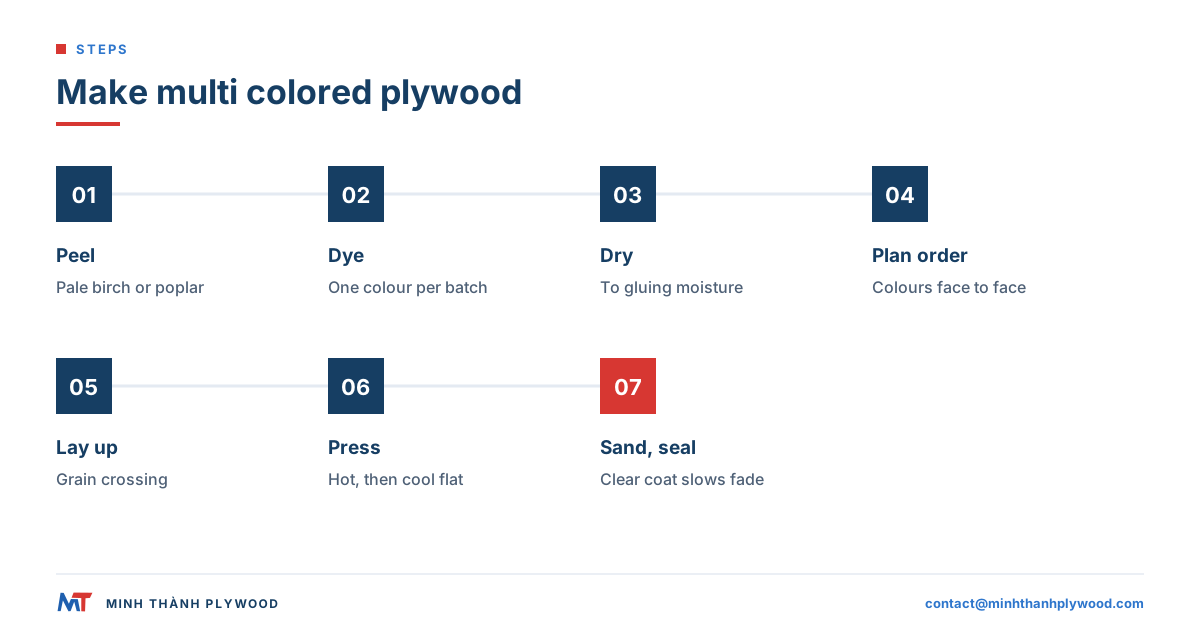
多色の合板は、単板を複数の色に染め、各層の木目を一つ前の層と交差させながら、決めた順番で積層してプレスします。基本工程は通常の合板と同じで、乾燥前に染色工程が加わります。
- 単板を切り出す:バーチやポプラなど、色の淡い樹種から薄い単板をむき、またはスライスします。
- 染める:単板を色ごとに分け、浸漬または加圧して、色が内部まで通るように染めます。
- 乾燥させる:接着に必要な含水率まで、染色した単板を乾燥させます。
- 色の順番を決める:表から裏までの色の並びを決めます。端面にもその順番で色が現れます。
- 接着剤を塗って積層する:各層の木目が交差するように単板を重ねます。
- プレスする:積層したものを熱圧し、平らな状態で冷却します。
- 研磨・寸法調整する:パネルを所定の寸法に仕上げ、褪色を遅らせる透明塗装で表面を保護します。
小規模な製作では、染色単板や薄い着色シートを真空バッグ内で接着する方法もあります。レーザー加工用は1枚ずつ薄く仕上げ、厚さは通常3~6mmです。
着色面:フィルム、化粧板、表面材
着色した表面材を合板にプレスすると、色が木材ではなく顔料入りのフィルムや化粧板にあるため、最も均一で耐久性の高い色に仕上がります。縁材を貼るか塗装しない限り、心板と端面は自然な木の色のままです。
| 表面材 | 見た目 | 摩耗への強さ | 主な用途 |
|---|---|---|---|
| フェノール樹脂フィルム | 茶、黒などの単色 | 高い。耐水性あり | 型枠、トレーラー、舞台 |
| 高圧化粧板(HPL) | あらゆる単色や印刷柄 | 非常に高い | カウンター、店舗什器、実験室の家具 |
| メラミン化粧紙 | 単色、木目柄 | 高い | キャビネット、ワードローブ |
| 着色ラッカー | 単色で木目を隠す | 中程度 | 家具、ディスプレイ |
化粧板の規格はEN 438シリーズに定められています。詳しくはBS EN 438-1に関するBSIの情報をご覧ください。
フィルムを貼った合板は、着色合板としてよく知られています。型枠には茶色や黒色のフィルムが使われ、舞台、看板、車両の床にはほかの色も使われます。黒色と茶色のフィルムを貼った合板の比較では、フィルムの色を比べています。
塗装・ステインで、どの合板も着色
プレス後に塗装やステインを施せば、どの合板でも、少量から任意の色に仕上げられます。合板自体のコストを最も抑えられる方法です。仕上がりの耐久性は、表面処理と塗膜によって変わります。
- 表板を選ぶ:均一な塗装面にはバーチ、ポプラ、EVを選びます。木目を生かしたステイン仕上げにはオクメやマツが向いています。
- 研磨する:目の細かい研磨紙を使います。工場で研磨済みの表板は軽く研磨するだけで済みます。
- 節と端面をシールする:端面は塗料やステインを最も速く吸い込むため、節と合わせて封止します。
- 下塗りする:単色に塗る場合は、木質パネル用の下塗り材を使います。
- 色を塗る:塗料は薄く2回塗ります。ステインは1回塗り、その上に透明な上塗りを施します。
- 屋外用に保護する:屋外で使うパネルには屋外用塗料を塗り、端面をシールします。
仕上げ方法は、合板の塗装方法と合板のステイン仕上げのガイドで詳しく説明しています。
合板にはどの色の塗料が適していますか?
合板には、用途に合った塗料を下塗り材の上に塗れば、どの色でも使えます。屋外では明るい色が無難です。濃い色は日光の熱を吸収し、木材の動きが大きくなって、早く割れが現れやすくなります。
- 白・オフホワイト:下塗り後は木目を最も隠しやすく、合板の塗装色として最も一般的です。
- グレー:汚れやほこりが目立ちにくく、店舗内装やモダンな室内でよく使われます。
- 黒:ディスプレイや舞台に力強い印象を与えますが、ほこりや傷は目立ちます。
- 鮮やかな色:子ども部屋、遊具、看板などに使います。色を均一に仕上げるには、適切な下塗り材が必要です。
バーチには、ナチュラルやグレーウォッシュなどの淡色ステインが、濃い色より均一に仕上がります。
樹種ごとに異なる合板の自然な色
無塗装合板の色は表板の樹種で決まるため、表板を選ぶことが最初の色選びです。どの樹種も、光に当たると経年で色が変わります。
| 表板の樹種 | 自然な色 | 経年変化 |
|---|---|---|
| バーチ | クリーム色から淡い黄色 | 淡い琥珀色 |
| ポプラ | 白からクリーム色、一部に緑色の筋 | 温かみのあるクリーム色 |
| マツ | 茶色い節のある黄色 | より濃い黄色 |
| オクメ | ピンクがかった茶色 | 温かみのある茶色 |
| ユーカリ | ピンクがかった赤褐色 | より濃い茶色 |
| ビンタンゴール、グルジャン | 赤褐色 | より濃い赤褐色 |
| サペリ | 縞模様のある赤褐色 | より深い赤色 |
| 再構成単板(EV) | シートごとに揃った、選択した木の色合い | 選んだ色合いによる |
グレー・黒・白の合板
合板でよく求められる色はグレー、黒、白で、どれも3つの方法で着色できます。木目が見えるか、端面がどう見えるかは、着色方法で決まります。
- 白い合板:均一な表面には白い化粧板やメラミン化粧紙、木目を隠すにはバーチまたはポプラに下塗りして白く塗装、木目を残すには白いウォッシュステインを使います。
- グレーの合板:店舗什器にはグレーの化粧板、バーチにはグレーウォッシュ、工作にはグレーの着色単板を使います。
- 黒い合板:型枠や舞台には黒色フィルム、家具には黒い化粧板やラッカー、レーザー加工の色の対比には黒い着色単板を使います。
複数の部材を同じ色に揃える場合は、すべて同じ方法で仕上げます。塗装した部材と化粧板を貼った部材は、完全には同じ色になりません。
レーザー加工・工作向けの着色合板
レーザー加工向けの着色合板は、通常3~6mmの薄さで、淡く均一な表板と節穴のない心板を備え、レーザー加工台に合う寸法に切断されています。着色した表面材は彫刻すると下地との色の違いが現れ、着色単板は切断面のすべてに色が見えます。
- 厚さ:工作用では3、4、5、6mmが一般的です。
- 構成:均一な心板単板を使った5プライの薄い合板は、レーザーで切断面をきれいに仕上げやすくなります。
- 表板:バーチまたはポプラをサンディングしておくと、色や塗料が均一にのります。
- 寸法:1220 × 2440mmのパネルを4分割すると610 × 1220mm、8分割すると610 × 610mmのシートになります。
方法別の耐久性とコスト
最も長持ちするのは着色表面材で、塗装は初期コストを最も抑えやすく、着色単板は製造コストが最も高くなります。パネルの使用環境と、端面を見せるかどうかで選びます。
| 要件 | 適した方法 | 理由 |
|---|---|---|
| 激しい摩耗、清掃 | HPLまたはメラミン表面材 | 硬く、表面が封止されている |
| 湿潤・屋外での使用 | フェノール樹脂接着(WBP)の合板にフィルムを貼る、または屋外用塗料 | 表面と接着部に耐水性がある |
| 端面にも色を見せる | 着色単板 | 各層に色がある |
| 少量生産 | 塗装またはステイン | 最小発注量なし |
| 色を付けても木目を見せる | ステインまたは着色表板 | 木目が透けて見える |
| 初期コストを最小にする | 現場で塗装 | 無塗装合板の価格で済む |
色を付けただけでは、耐水性は高まりません。接着層、端面のシール、上塗りによって、着色合板の湿気への強さが決まります。
工場着色の表面材に最小発注量がある理由
工場での単板染色や着色表面材には、色ごとのバッチ生産が必要なため、最小発注量があります。色ごとに染色槽、フィルムの製造ロット、または化粧板のロットが必要です。少量注文では、数枚のためにロット全体の段取り費を負担します。
- 着色単板:色ごとに染色ロットが必要です。ロットを混ぜると色むらが生じるおそれがあります。
- フィルムと化粧板:仕入先はロールまたはロット単位で販売するため、少量注文には多すぎることがよくあります。
- 色合わせ:新しいロットごとに、承認済みの色見本と照合します。
- 混載:当社の最小注文量(MOQ)は40HCコンテナ1本です。合意のうえで仕様を混載できるため、同じベースパネルの複数の厚さを1本のコンテナに積めます。
少量の場合は、サンディング済みでUV塗装に対応したベースパネルを注文し、現地で着色するほうが、通常は費用を抑えられ、納期も短くなります。
EV合板:シートごとに揃う木目と色
再構成単板(EV)を使った合板は、天然単板では難しい、シートごとにほぼ同じ木目と色を実現します。複数のパネルの色を揃える必要がある家具や内装に向いています。
- EVとは:植林木をむいて染色し、ブロック状に接着してから、再度スライスした再構成単板です。
- 色柄:淡色、ウォールナット色、赤色、白色から、柾目、板目、オーク調を選べます。承認済みの見本から選定します。
- 均一性:同じ注文内でシートごとの色差がほとんどありません。
- 用途:自然な木の見た目を生かす家具、ドア、壁面パネル、店舗内装。
EVは当社が多く製造している表板の一つです。EV合板のページをご覧ください。
納品時の色の確認方法
着色合板は、切断する前に、承認済みの見本と照らし合わせて日光の下で確認します。加工後に色の不具合が見つかると、加工前より解決に費用がかかります。
- 照合する:各梱包の上部、中部、下部から1枚ずつ取り、見本と比べます。
- 斜めから見る:光沢や色合いの差を確認します。
- 端面を確認する:着色単板では、各層の色が均一かを見ます。
- 表面を点検する:傷、フィルムの気泡、化粧板の剥がれがないか確認します。
- 記録する:同じロットから交換品を用意できるよう、バッチ番号または梱包番号を控えます。
光沢が重要な場合は、ISO 2813:2014に基づき20°、60°、85°で測定した光沢値を使うと、「こちらのほうが光沢が強い」という感覚を双方で比較できる数値にできます。
Minh Thanhの出荷品はすべて、積み込み前に写真と動画で記録し、購入者に共有します。
自社塗装向けのUV塗装対応面
当社の合板は両面ともサンディング済みで、UV塗装に対応しています。輸入者は希望する色のUV塗料、塗料、ステイン、または化粧板を塗布できます。色の選択を販売市場に近い場所で行えるため、発注量にも柔軟性が生まれます。
- 表板:EV、ポプラ、バーチ、オクメ、マツなど、10樹種以上の表板単板があります。
- 心板:明るく淡いパネルには白色スタイラックス、より硬いパネルにはユーカリを使います。
- 平面度:2回プレスして厚さを調整します。家具用のサンディング済みパネルの厚さ公差は±0.2~0.3mmです。
- 放散量:UF接着剤、放散区分E0、CARB P2 / TSCA Title VI認証(ICTT工場番号23024)で、チャンバー試験結果は0.014~0.032ppmです。米国のベニヤコア広葉樹合板の規制値はEPAのホルムアルデヒド放散量基準に基づき0.05ppmです。
見積もり依頼に記載する項目
色を付けるベースパネルや、着色プロジェクトの見積もりを依頼する際は、次の項目をお知らせください。
- 用途:家具、店舗内装、レーザー工作、看板などの用途と、予定している着色方法。
- 心板:白色スタイラックスまたはユーカリ。
- 接着剤と放散量:UF接着剤、放散区分E0、MRまたはメラミン強化UF、あるいは湿潤用途向けフェノール樹脂接着(WBP)。
- 表板:EVの色合い、ポプラ、バーチ、オクメ、マツから選び、等級の組み合わせまたは承認済みの見本を指定します。
- 寸法と厚さ:1220 × 2440mmまたは1250 × 2500mm、厚さ3~40mm、あるいは寸法カット品。
- 梱包と数量:40HCコンテナ1本から。仕様の混載は合意のうえで対応します。
日本では、輸入通関の主なルートに京浜港(東京・横浜・川崎)と阪神港(大阪・神戸)があります。生産期間は30%の前受金後15~45日で、表板の色を試せる無償サンプルも用意しています。
よくある質問
合板に色を付けた製品はありますか?
あります。着色単板を積層する方法、色付きフィルム・化粧板・表面材を表板に貼る方法、プレス後に塗装やステインを施す方法があります。無塗装の合板は、表板に使う樹種本来の色が見えます。
合板は何色ですか?
無塗装の合板は表板の樹種によって色が異なります。バーチやポプラはクリーム色、マツは黄色、オクメはピンクがかった茶色、メランティやサペリは赤みのある茶色です。心板が見えるのは端面だけです。
多色の合板はどう作りますか?
薄い単板を色ごとに染めて乾燥させ、通常の合板と同じように、各層の木目を交差させて接着・プレスします。切断面には色の異なる層が縞模様に現れます。
合板にはどの色の塗料が適していますか?
用途に合った屋内用または屋外用塗料を、下塗り材の上に塗れば使えます。屋外では明るい色のほうが熱による木材の動きを抑えやすく、表板をシーラーで封じて下塗りしてから白やグレーを塗ると、木目が最も目立ちにくくなります。
バーチ合板にはどの色のステインが合いますか?
ナチュラル、ハニー、グレーウォッシュなどの淡色から中間色が、バーチには最も均一に仕上がります。濃い色では色むらが出やすいため、木材用コンディショナーかジェルステインを使います。
着色合板は防水ですか?
耐水性を決めるのは色ではなく接着です。フェノール樹脂接着(WBP)の合板に着色フィルムを貼ったものは湿潤用途向けですが、UF接着剤を使った着色単板や塗装済みの内装用合板は乾燥用途向けです。
着色単板の色は褪せますか?
多くの木材用染料と同様、着色単板は直射日光に当たると時間とともに色褪せます。紫外線吸収剤入りの透明塗装で褪色を遅らせられます。顔料入りフィルム、化粧板、塗料は、より長く色を保ちます。
グレーの合板とは何ですか?
表板をグレーに染めた合板、グレーのフィルムや化粧板を貼った合板、グレーウォッシュ仕上げの合板です。化粧板と塗装は最も均一に仕上がり、グレーウォッシュでは木目が見えます。
色を付ける前の合板を注文できますか?
できます。当社の表板は両面ともサンディング済みでUV塗装に対応しているため、追加の研磨をせずにUV塗料、塗料、ステインを塗れます。