
バーチD+/D
きれいな見える面、天然木目、別等級の裏
用途の概要
見える前板・側板
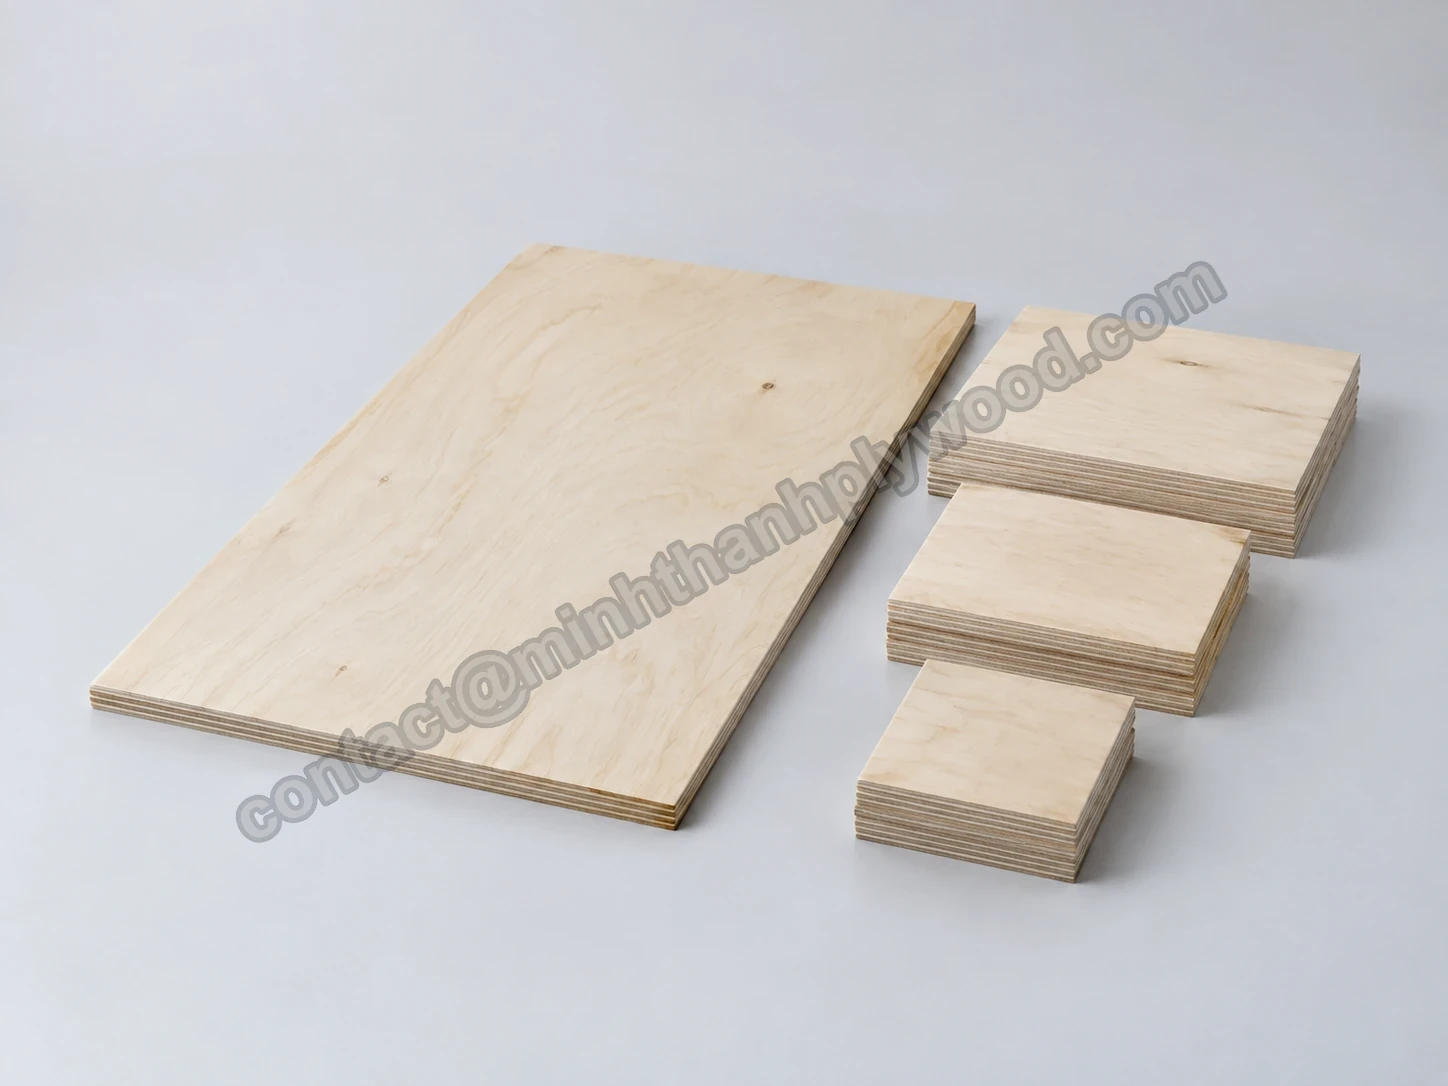
カット合板 · ベトナム製
製品の概要
家具工場・輸入者向けにカット合板を供給します。完成長方形、木目方向、数量を指定し、全板を4・6・8部材に切断して輸出梱包します。
イタリアをはじめとする欧州市場へ定期的に出荷しています。選別した表板と糸縫い接合した植林木芯材を使い、工場でカットして、扱いやすく部材を識別しやすい梱包で納入します。貴社の設備は穴加工、形状加工、組立に集中できます。
全板から家具部材へ
元板、木目、切断表、梱包表示を揃える輸出工程を英語動画で紹介します。
カット部材の検査
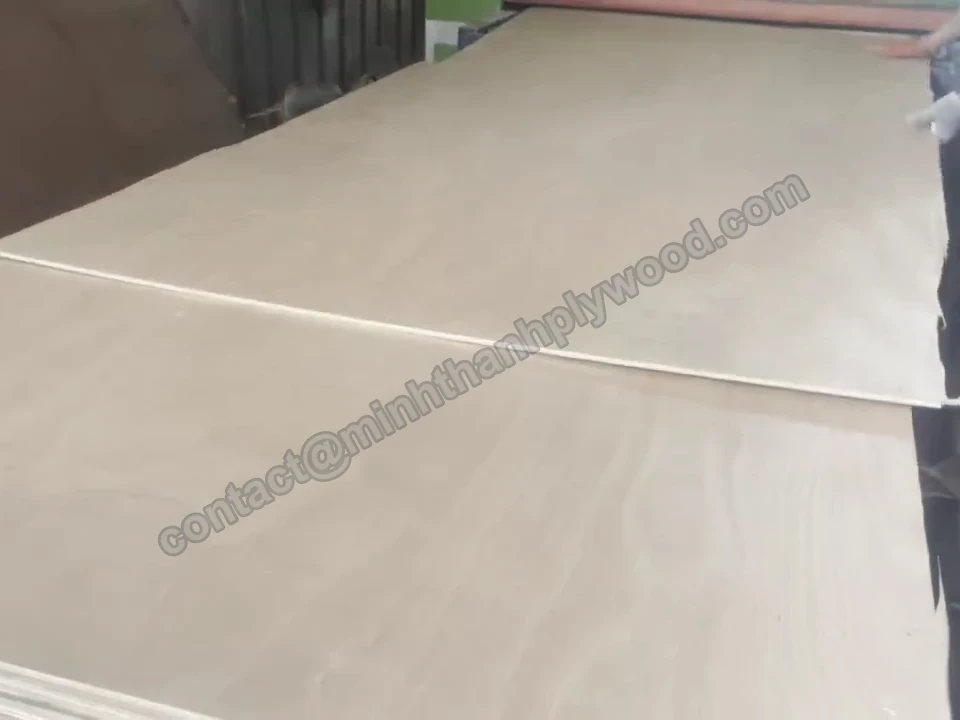
長方形に切り、鋸横に積み重ねた実部材をご覧ください。
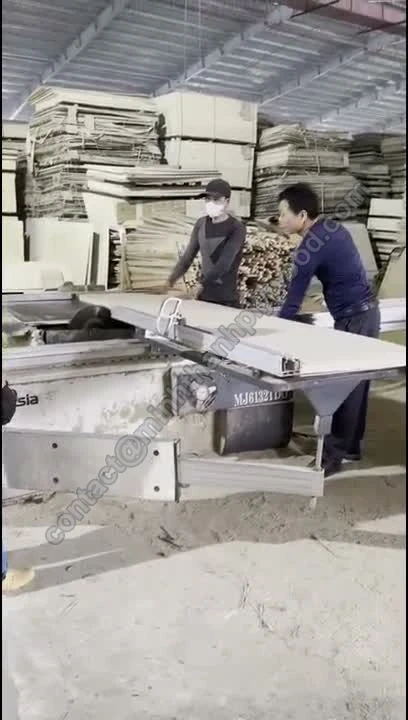
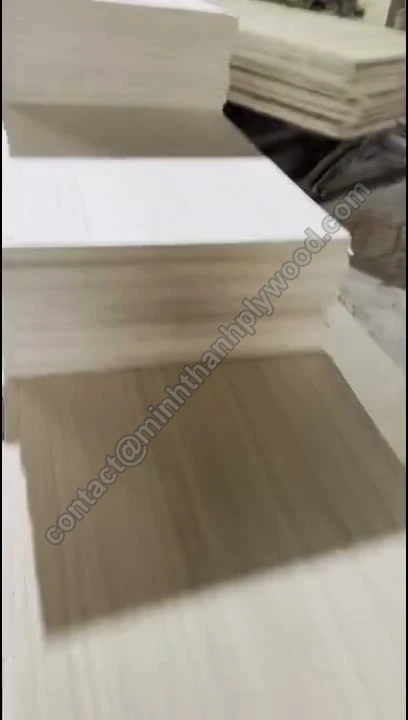
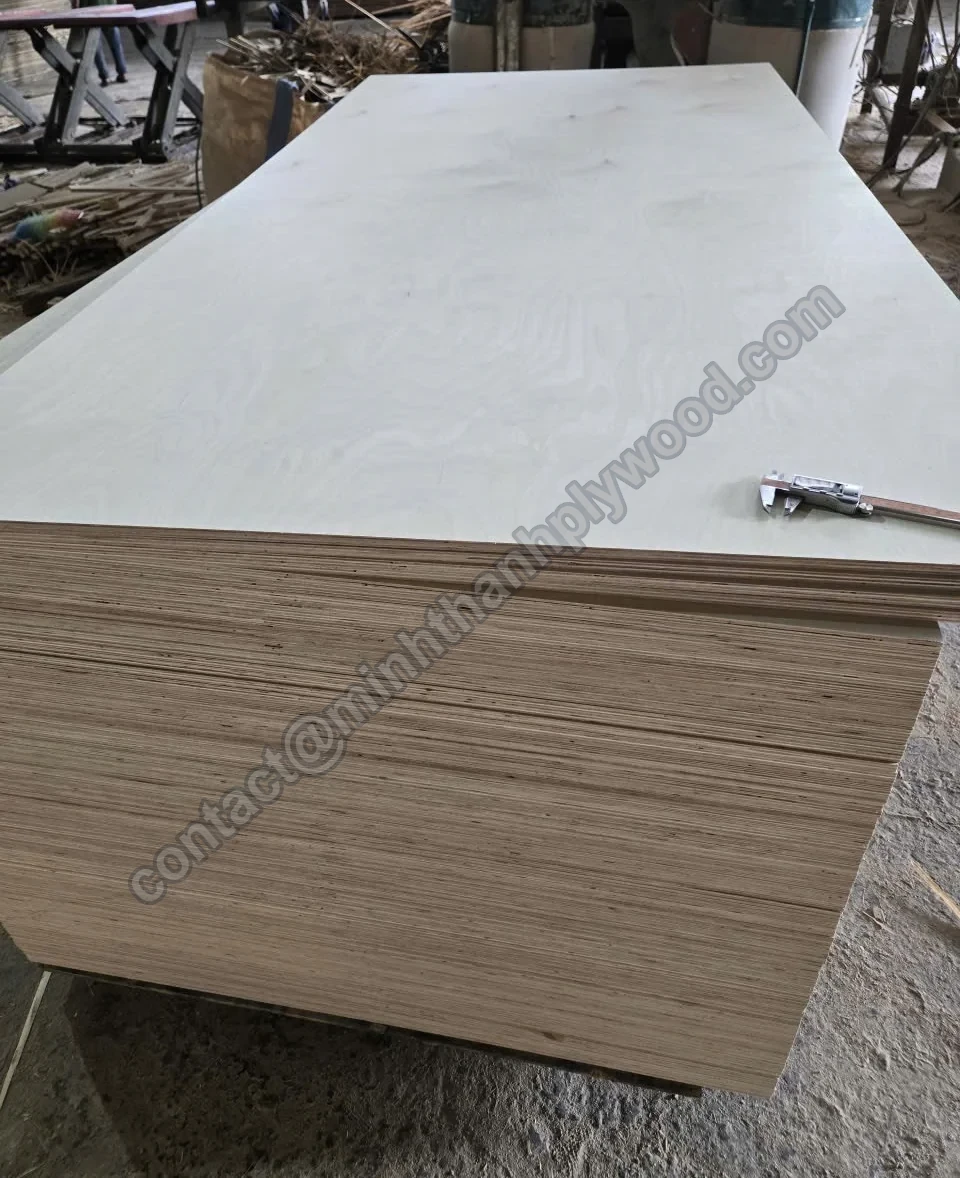
実切断から完成積み重ねまでの映像と、鋸台・小口の写真で工程を確認できます。
梱包前に完成寸法・研磨厚さを検査。切断表の寸法・木目と量産写真を結び付けます。
指定寸法合板
元板仕様を先に決め、カットで寸法を変えても表板・芯材・接着剤は注文に残します。
| 表裏単板 | バーチ、ポプラ、EV、オクメ、パイン、ビンタンゴール、ユーカリ、グルジャン |
|---|---|
| 芯材 | 白色スチラックス・ユーカリ、縦横糸縫い接合 |
| 厚さ | 3–40 mm |
| 元板寸法 | 1220 × 2440・1250 × 2500 mm。特注1220 × 2500・1220 × 2280 mm |
| 板厚公差 | 研磨家具板で最小±0.2 mm |
| 含水率 | 8–12% |
| 表面仕上げ | 両面研磨・仕上げ、貴社UV塗装用下地 |
| 接着剤 | 室内標準UF、メラミン強化・フェノールWBPは指定仕様 |
| ホルムアルデヒド放散 | 標準E0、接着剤と別指定 |
| 部材寸法 | 完成長さ・幅±2 mm、切断表に木目方向 |
| 梱包 | 部材番号・仕様ごとに識別 |
切断表と材質仕様を一つに管理。寸法が正しくても木目違いは見える家具に使えません。同寸法でも等級・厚さ違いは別番号が必要です。
完成部材に合わせ表板等級を選ぶ
家具になった後に見える範囲で表裏等級を選びます。
バーチD+/D
きれいな見える面、天然木目、別等級の裏
用途の概要
見える前板・側板
バーチD/E
上位品より多い自然差・補修
用途の概要
内部・覆う部材
ユーカリA/A
両見える面の参考外観を揃える
用途の概要
開放棚
ユーカリA/B
見える面と裏を別に選別
用途の概要
片面が見える部材
ユーカリB/B
サンプルで補修、節、色差を定義
用途の概要
塗装・表面材貼り
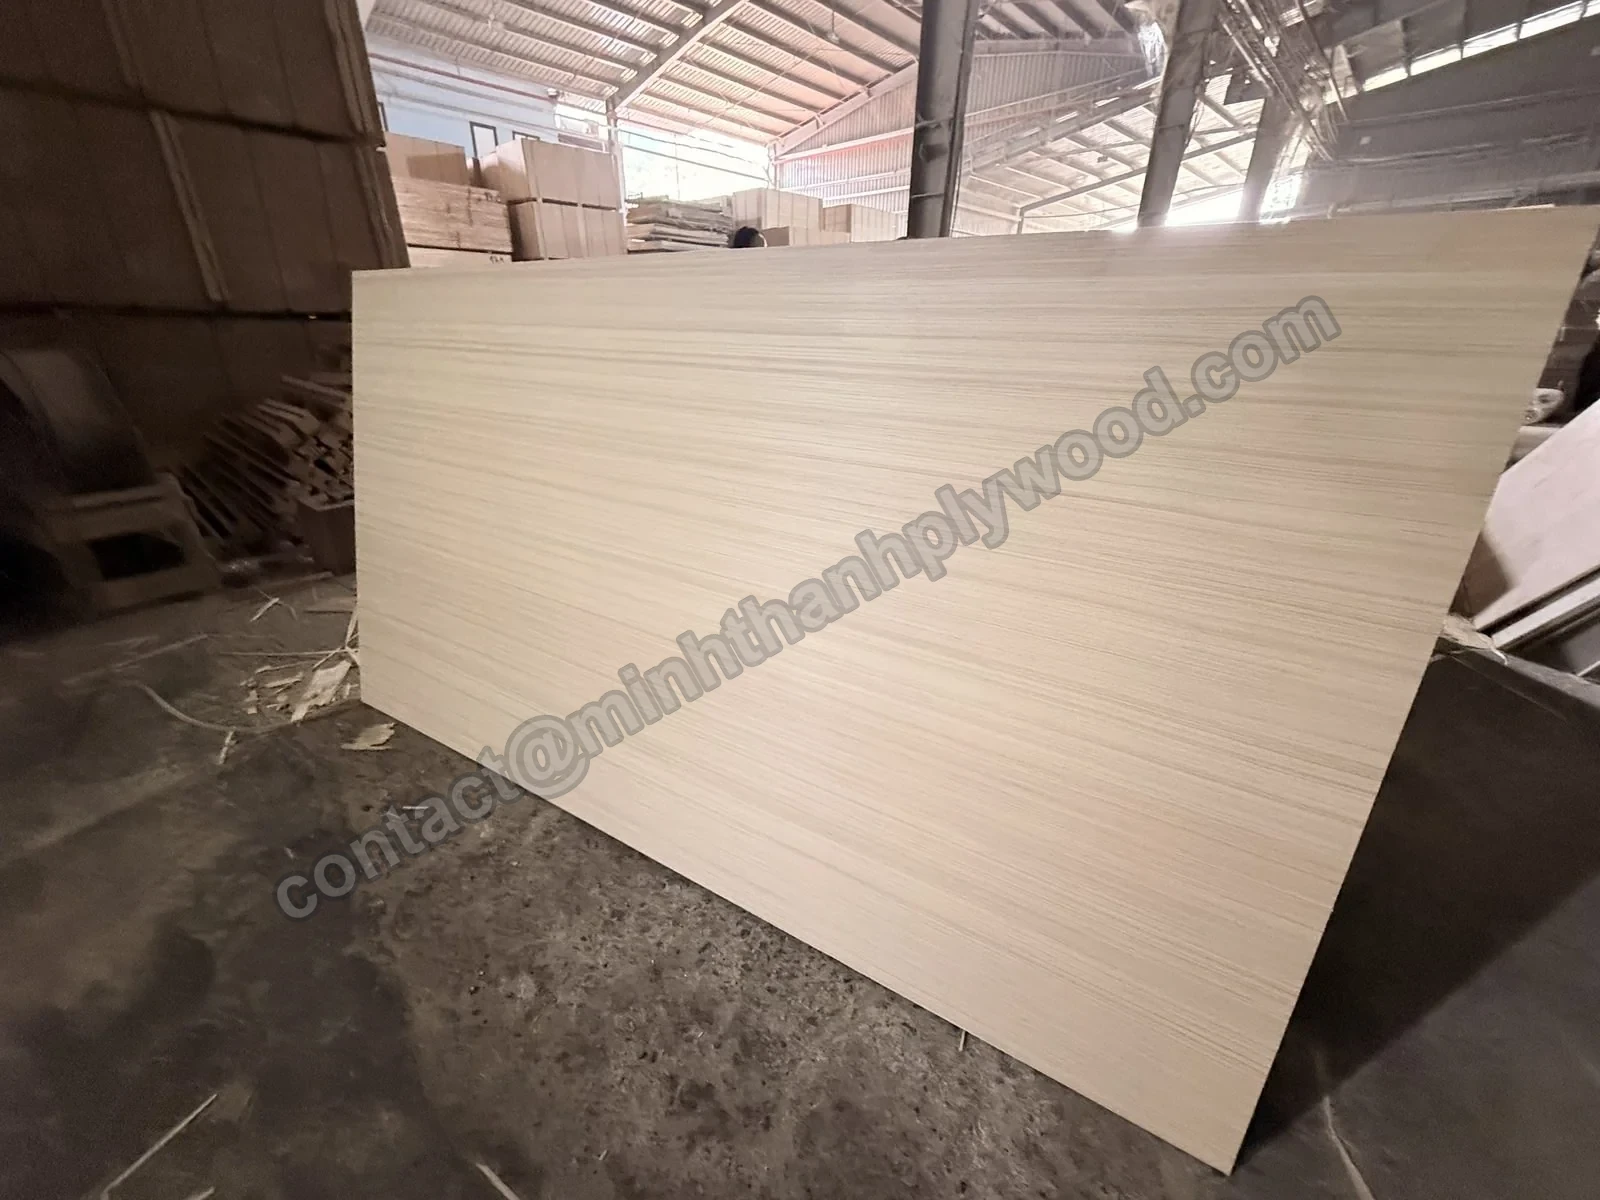
片面が見える側板と、両面が見える棚板では必要な等級が異なります。図面には見える面を示し、サンプルには仕上げの参考条件を添えてください。クリア塗装では色差が見えるため、不透明塗装とは選別基準が変わります。
バーチはD+・D・E、ユーカリはA/A・A/B・B/Bです。樹種の等級制度に結び付け、全単板共通の文字と考えないでください。
小部材にも影響する芯材選び
白色スチラックスは軽量、ユーカリは高密度で濃い積層小口です。
| 選定項目 | 白色スチラックス | ユーカリ |
|---|---|---|
| 密度 | 約500 kg/m³ | 650–750 kg/m³ |
| 小口外観 | 淡い積層芯材 | 濃い積層芯材 |
| 部材選び | 軽い家具部材 | 高密度家具部材 |
| 構造 | 糸縫い単板、家具用2回プレス | 糸縫い単板、家具用2回プレス |
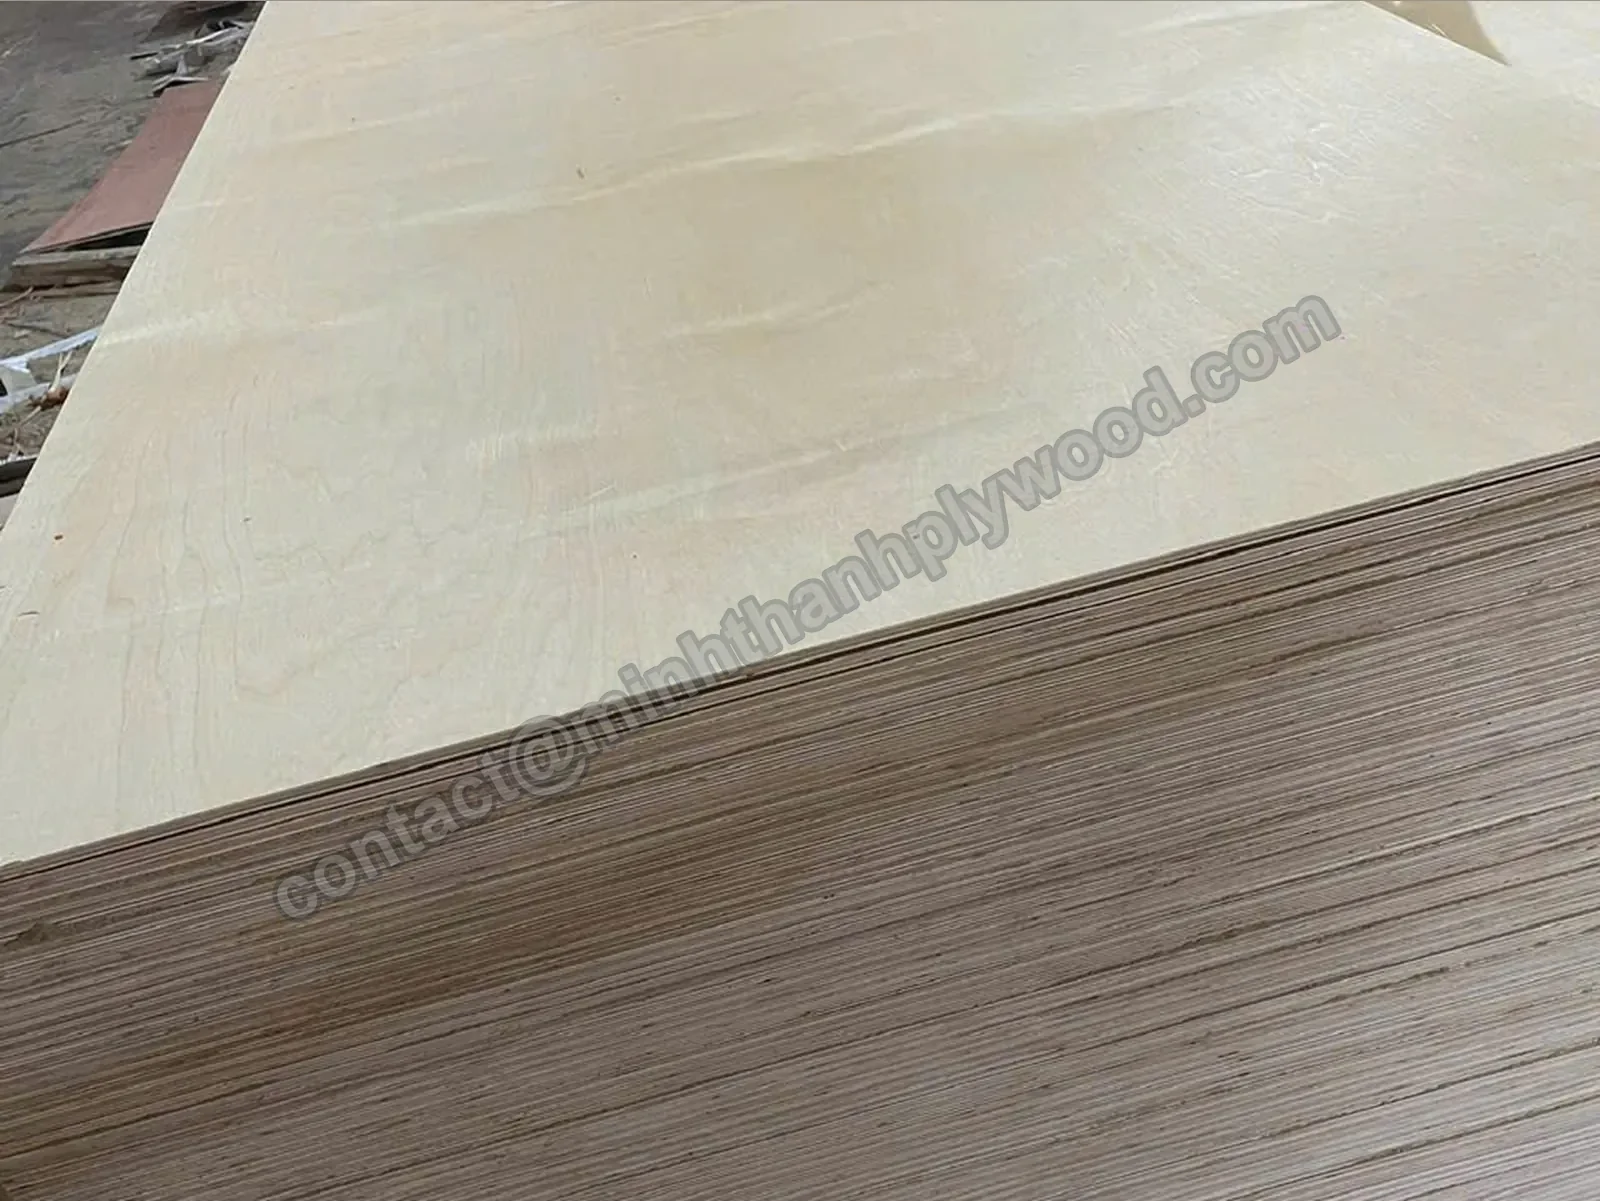
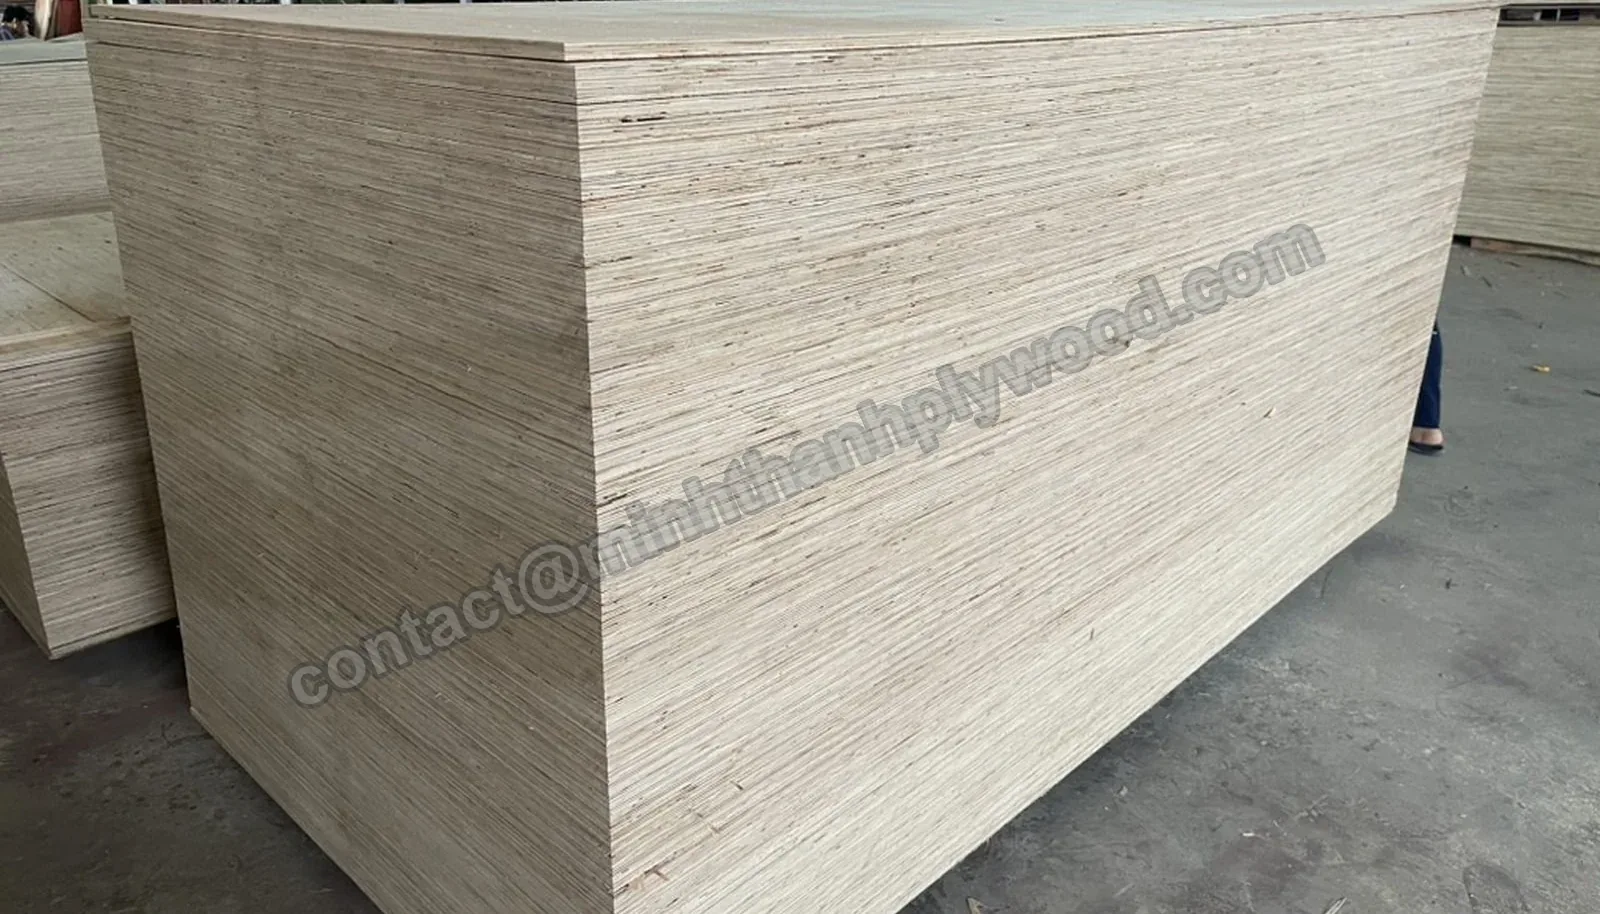
スチラックス約500 kg/m³、ユーカリ650–750 kg/m³。「広葉樹」のみでは重量差が隠れるため、比較前に芯材を決めます。小部材でも家具取扱い・積載へ差が表れます。
芯単板を縦横に糸縫い接合します。家具用では芯板を先にプレスし、研磨で厚さを揃えてから、2回目のプレスで表板・裏板を貼り付けます。厚さを揃えることで、別々の梱包から取り出した部材も同じ小口貼り・加工設定で扱えます。
3–6 mmは5層。3 mmは芯1層・直交2層・表裏、4–6 mmは芯3層と表裏。底板は長方形だけでなく構造も選んでください。
接着剤と放散を別指定
家具用の標準はE0放散等級のUF接着剤です。耐水接着が必要な場合は、使用環境に合わせて接着剤を選びます。
| 注文項目 | 指定内容 | 家具注文の詳細 |
|---|---|---|
| 接着剤 | 接着樹脂 | 標準UF、使用環境指定のメラミン強化・フェノールWBP |
| ホルムアルデヒド放散 | ホルムアルデヒド放散要求 | 室内家具標準E0 |
| 試験証拠 | 方法・材質参照 | 試験対象サンプルのASTM D6007結果 |
| 小口仕上げ | 切断後の保護 | 次工程の仕上げに露出芯小口を含める |
E0は放散で、接着剤種類ではありません。室内キャビネットと耐水接着要求を混同しないよう別項目にします。メラミン強化・フェノールWBPは用途で選びます。
2025年4月–2026年6月に、9・15・18 mm板を対象としてASTM D6007チャンバー試験を計6件実施しました。Shanghai HongjunとICTT Vietnamがそれぞれ3件を担当し、試験片平均値は0.014–0.032 ppmです。これは実際の試験片の測定結果です。家具部材の注文では、報告書に記載された材質とカットリストの材質を照合します。
切断小口は芯材が露出します。湿気用途は次工程に小口仕上げを含めてください。表面・小口保護は板内部の接着剤選びとは別です。
木目方向と鋸幅を含め切断計画
鋸で失う材料と貴社最終切断余裕を完成寸法に反映します。
| 切断配置 | 完成寸法仕様 | 長さ・幅公差 | 木目・梱包 |
|---|---|---|---|
| 元板当たり4部材 | 1220 × 2440・1250 × 2500 mm内の指定長方形 | ±2 mm | 木目矢印、部材番号別梱包 |
| 元板当たり6部材 | 鋸幅を考慮した長方形 | ±2 mm | 外観を揃える・回転する部材を識別 |
| 元板当たり8部材 | 加工余裕付きの小長方形 | ±2 mm | 小さな積み重ねを平らに支持 |
元板を単純に分割した寸法が、そのまま完成寸法になるわけではありません。切断ごとの鋸幅を考慮し、必要な部材の長さと幅をご指定ください。歩留りと取り扱いを比較してから、実際のカットリストをご承認いただきます。
木目方向は表板の方向で決まります。歩留りを優先して部材を回転すると、扉の木目が横になる場合があります。見える部材すべてに木目方向の矢印を記入し、対になる部材や左右反転した部材には識別番号を付けてください。
完成長方形と次加工用部材を区別します。形状・小口切断余裕を図面寸法に含め、ラベル・注文・入荷が同寸法を参照するようにします。
番号、長さ、幅、厚さ、数量、木目矢印を別列にし、表裏・切断余裕・全表の版を付けます。図は方向説明、文字寸法は製造指示です。
カット合板で取扱いを減らせる用途
積載前に寸法が決まる継続家具部材に工場カットが適します。
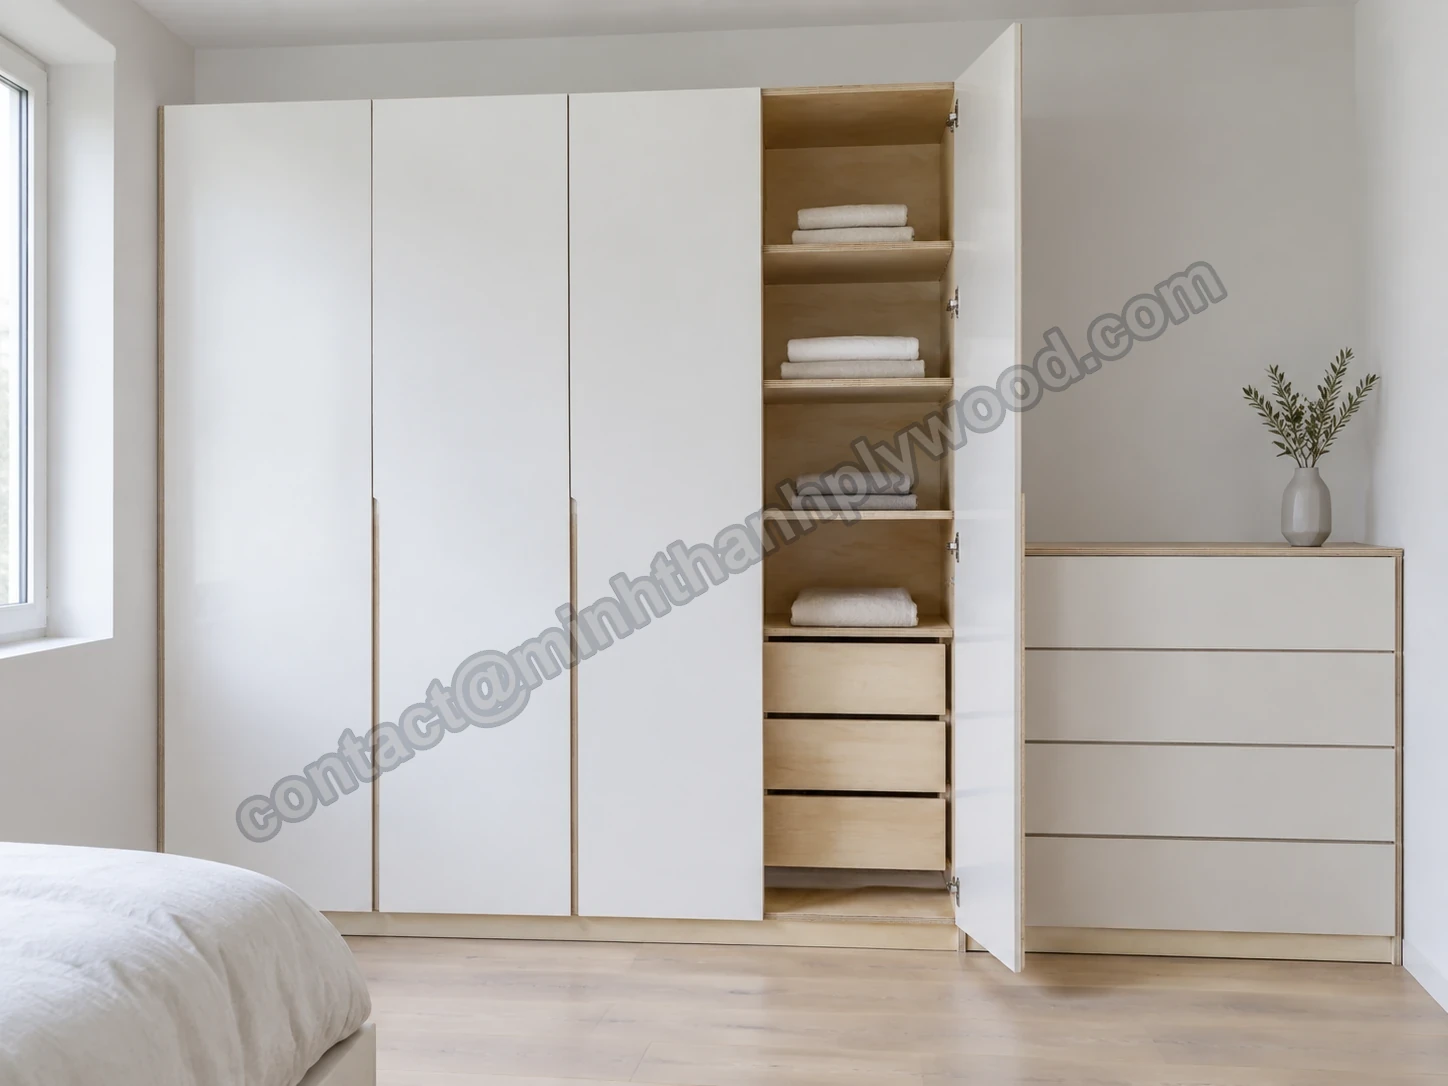
見える面・木目で指定。同厚さでも棚・側板を別番号にし、入荷の再選別を不要にします。
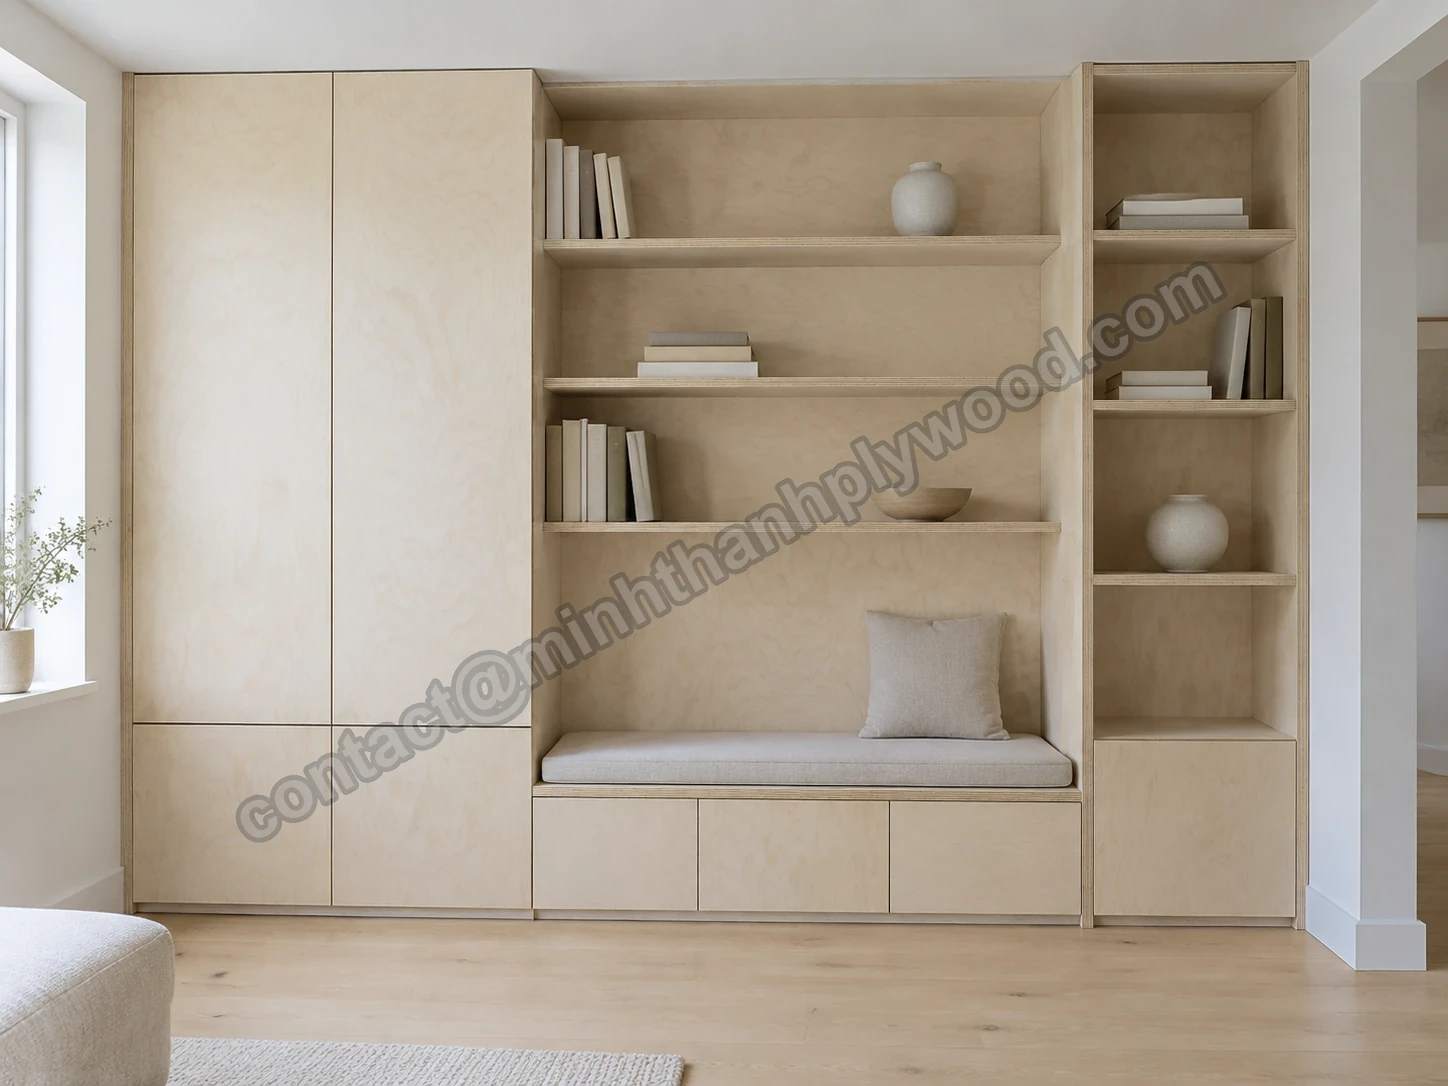
3–6 mm5層から同じ元板構造の小部材を切り、平置き梱包・支持してラインに移動します。
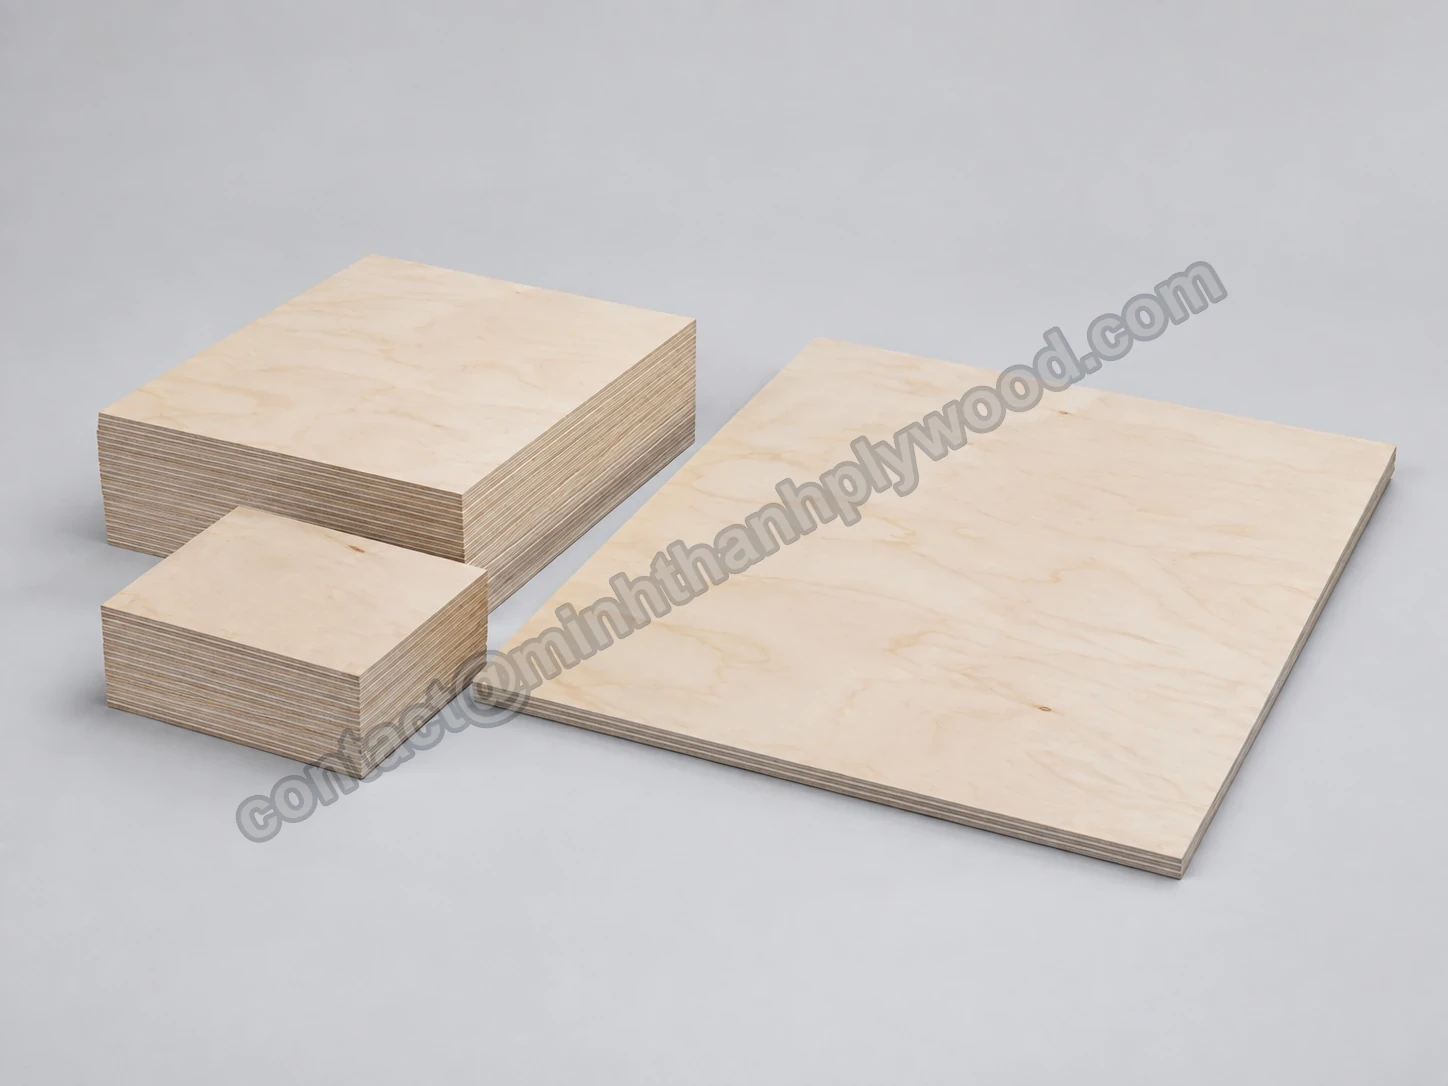
形状・穴・小口貼り前の長方形を指定。加工余裕は口頭指示ではなく図面に記載します。
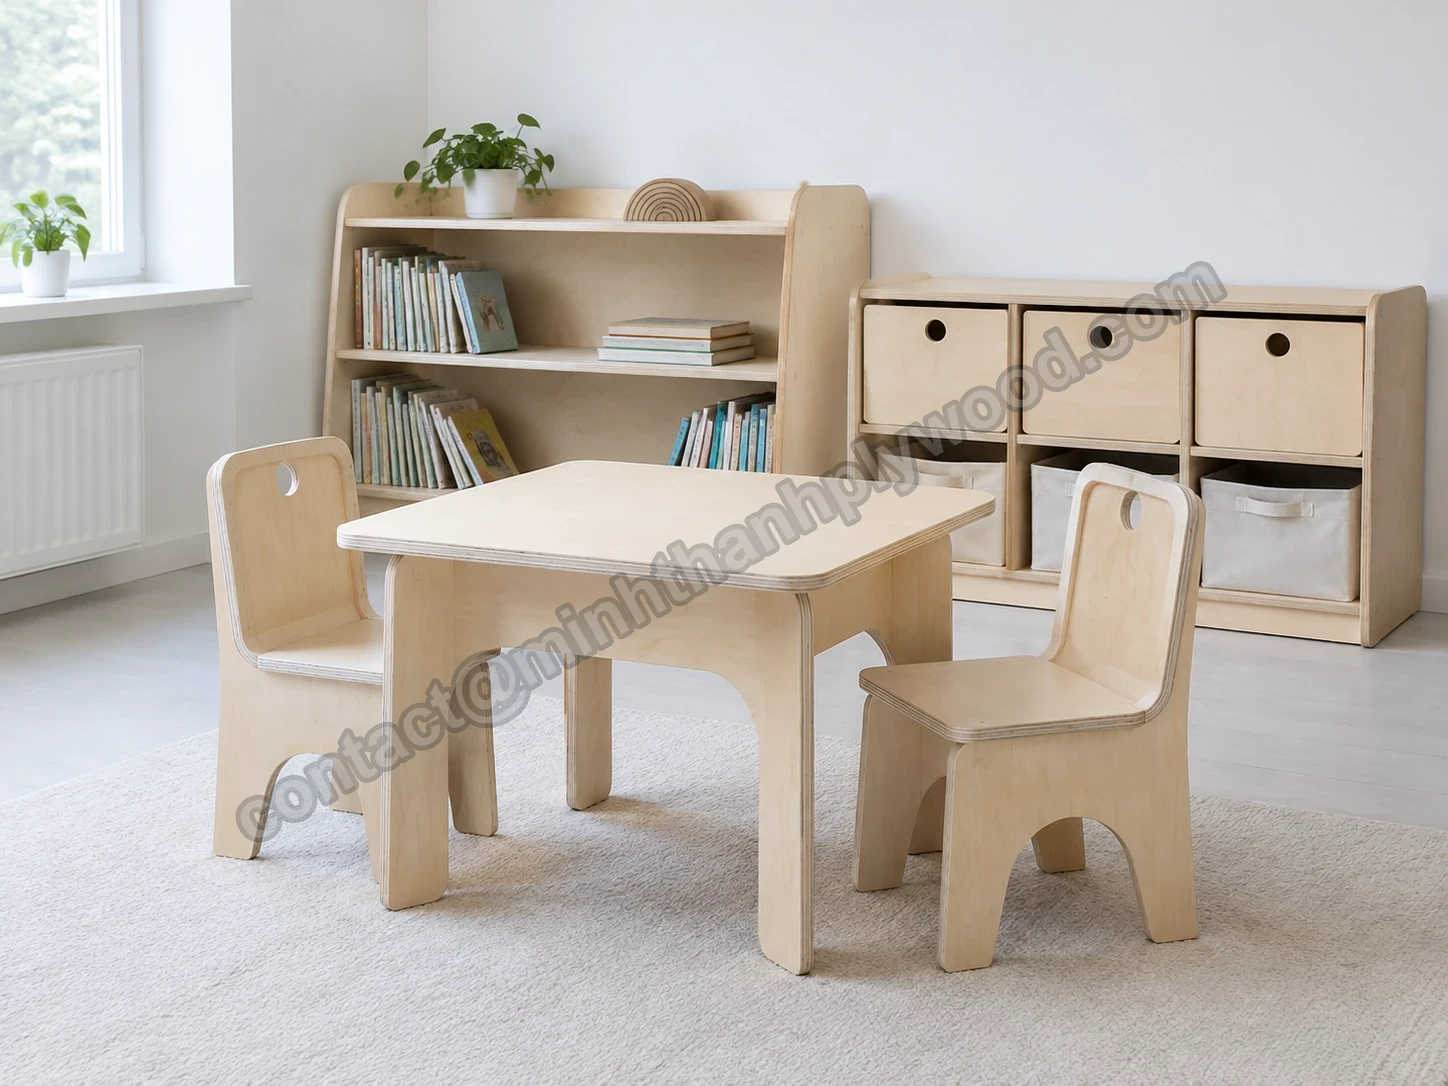
継続棚・間仕切りを識別梱包し、クリア面の隣接部材は木目を揃えます。
安定した部材表で効果が高く、一点物の混合作業は全板が柔軟です。継続箱体・引出しは少数の番号で加工順に近い在庫を管理できます。
カット部材と全板の選択
繰返す長方形は工場カット、切断計画がよく変わる場合は全板を選びます。
| 判断項目 | 工場カット部材 | 全板 |
|---|---|---|
| 入荷 | 部材番号別計数 | 元板枚数で計数 |
| 柔軟性 | 生産前に寸法確定 | 新しい切断配置に対応可能 |
| 木目方向 | 承認切断表に表示 | 現地切断で管理 |
| 機械加工 | 貴社で形状・穴・仕上げ加工 | 貴社で切断後に次加工 |
| 在庫管理 | 部材別の小梱包 | 材質・厚さ別全板在庫 |
| 主な適用先 | 繰返す家具部材 | 可変案件・頻繁な設計変更 |
元板単価でなく使える部材の到着原価を比較します。板面積、切断、取扱い、包装、配賦運賃を含め、再利用端材と廃棄細片の価値を分けます。
継続注文では、承認済みの切断配置と木目方向の制約に基づいて歩留りを算出します。元板のサイズを変えると歩留りが改善する場合がありますが、梱包の占有寸法も変わるため、両方を含めて比較します。
特注元板は製造寸法、カット表はその後の長方形で、別問題を解決します。標準に加え1220 × 2500・1220 × 2280 mmを供給します。
ライン投入前の寸法検査
承認番号、木目、厚さ、長方形寸法を加工前に確認します。
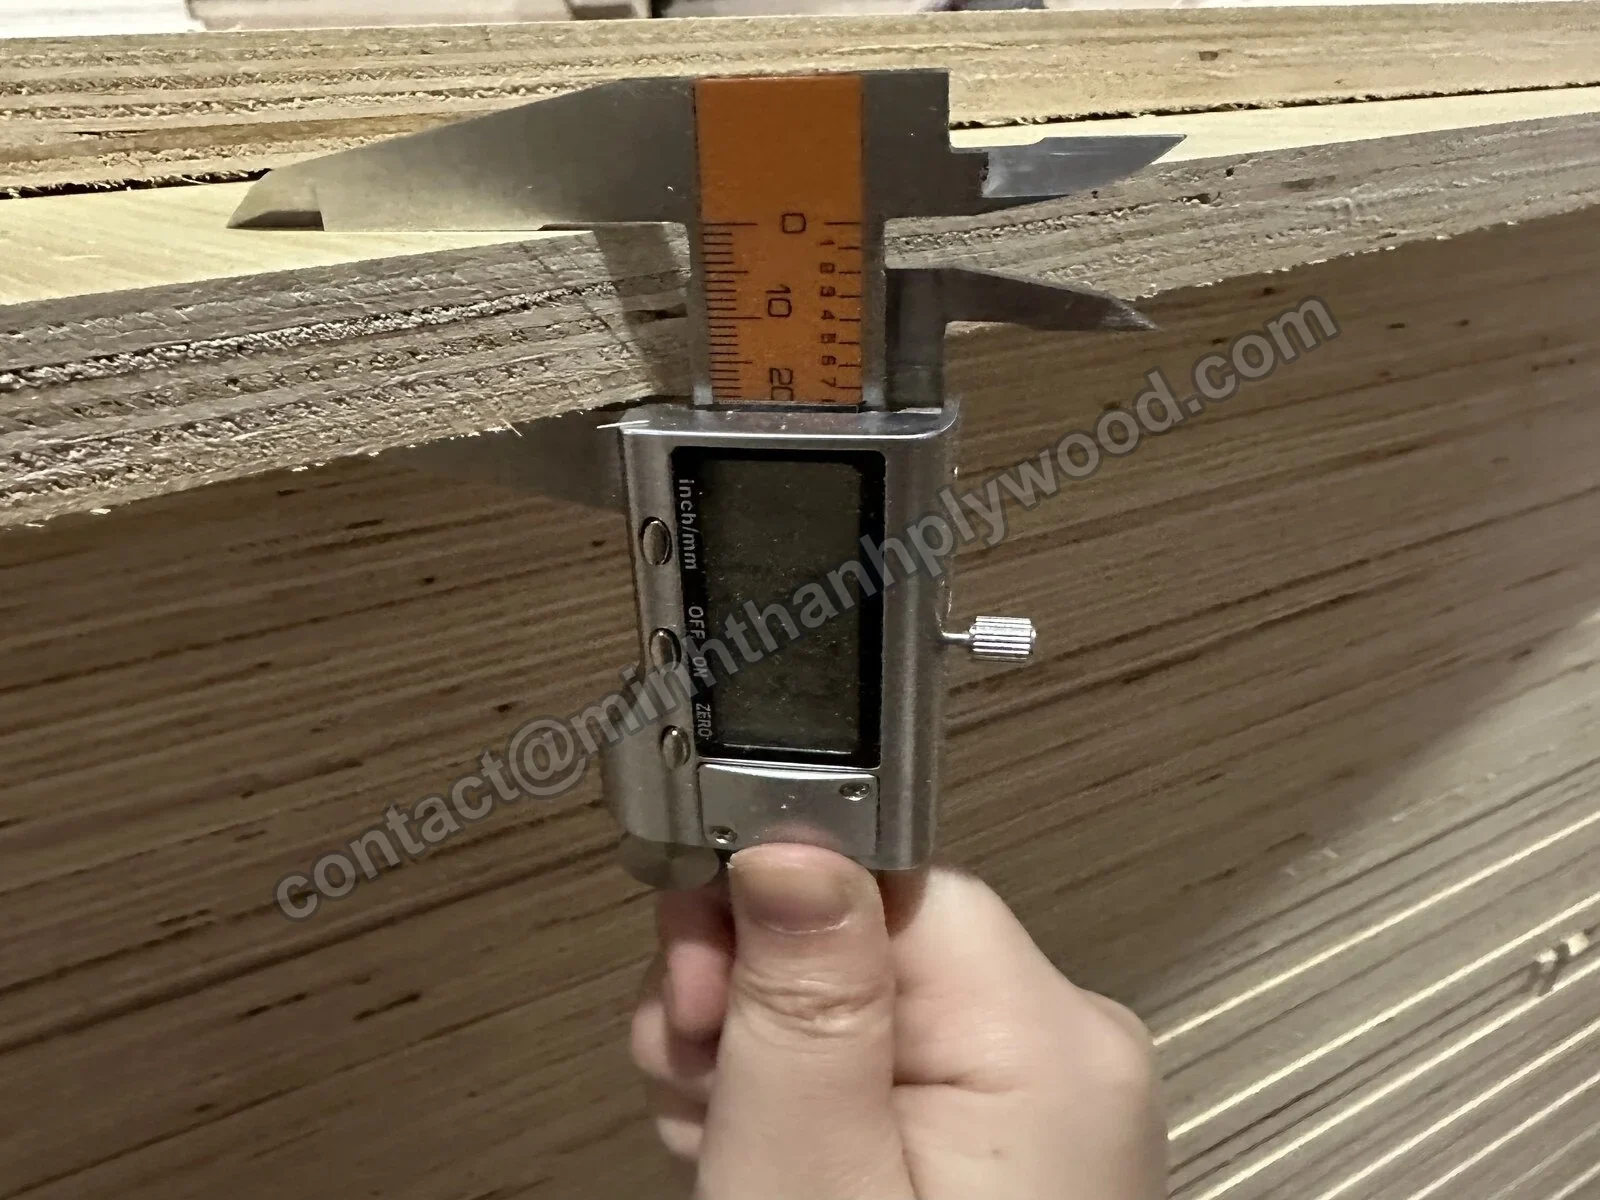
梱包番号と承認切断表を照合。
表裏と参考サンプルを比較。
長さ、幅、対角を測定。
ノギスで複数点の厚さを測定。
新しい切断小口を検査し平置き支持。
次加工前に番号別数量を記録。
長さ・幅±2 mm、研磨家具板厚最小±0.2 mm。切断表の木目・加工余裕とラベルを確認してからラインに投入します。
最初の梱包ラベルを図面版と照合。積み重ね内の異なる位置を測り、両対角で直角度、出口小口で欠けを確認。サンプル・写真を入荷記録と保管します。
部材注文の裏付け書類
CARB P2 / TSCA Title VI、ICTT工場番号23024、ISO 9001:2015、TCVN 11902:2017。品質資料・EUDRを注文に添付。
部材番号別に梱包・計数
番号、完成寸法、厚さ、数量を表示し、全梱包を開けず入荷照合できるようにします。
| 芯材・元板重量 | 元板相当枚数 | 元板梱包、最大55枚 | 元板当たり4部材 | 元板当たり6部材 | 元板当たり8部材 |
|---|---|---|---|---|---|
| スチラックス / 26.8 kg | 990 | 18 × 55枚 | 3,960 | 5,940 | 7,920 |
| ユーカリ / 34.8 kg | 795 | 15 × 53枚 | 3,180 | 4,770 | 6,360 |
1220 × 2440 × 18 mmの元板を使う標準計画では、40HC当たりの板重量上限を28,000 kgとします。船社予約の重量上限を確認する際は梱包材の重量を加えます。密度500 kg/m³のスチラックスは枚当たり約26.8 kg、650 kg/m³のユーカリは約34.8 kgです。
55枚は高さ990 mm、スチラックス55枚×18梱包、ユーカリ53枚×15梱包。カットで占有寸法・完成梱包数が変わるため、表は元板相当の材料計画です。
積載計算ツールで元板の材積を求め、荷扱い方法と確定した積載上限に合わせて部材の梱包を計画します。寸法、密度、保護包装、梱包配置が積載量に影響します。
予約上限は包装込み重量です。小部材が増えても総材積は増やしません。混載は番号別明細にし、他部材を数えず不足を特定できます。
入荷後の荷扱い方法を事前に確認します。小さな板も平坦に保てるようパレットで支え、保護板と角当てで小口を守ります。水平な台の上で開梱し、表板を擦らないよう持ち上げてください。
鋸幅控除前の40HC材料例。スチラックス約26,520 kg・ユーカリ27,690 kg、包装別、予約で上限確認。完成部材数の保証ではなく、承認切断配置、梱包寸法、実総重量、予約上限で最終数量を決めます。
数量・生産日程
40HC一本から、前払金後15–45日で生産します。
| 最小注文数量 | 1×40HC、仕様混載は協議可能 |
|---|---|
| 生産 | 前払金受領後15–45日 |
| サンプル | 無料サンプル |
混載を切断・梱包計画と合わせます。コンテナ総数だけでなく部材別数量を送り、必要な元板・別梱包数を算出します。
30%前受・B/Lスキャンで70%、T/T・取消不能一覧払L/C。FOBハイフォン・CFR・CIF、無料サンプルで表板・芯材を承認し、海上輸送は生産と別です。
管理した一つの切断表で注文
材質付き切断表を送り、サンプル・図面版を承認して量産します。
家具用途・芯材を説明。
接着剤・放散を別指定し、表裏等級を記載。
厚さ、完成長方形、木目、数量を列記。
梱包要求・港を追加。
材質サンプル、見積もり、切断表版を承認。
出荷前に検査写真・梱包明細を確認。
異なる部材ごとに番号を付けます。見積後の図面変更は旧版を明確に置換し、数量も更新。購入・切断・入荷を一つの注文記述に揃えます。
カット合板注文のご質問
完成長方形、木目、材質、コンテナ注文にお答えします。
出荷前に全板を指定長方形に分ける合板です。当社は家具工場・輸入者向けに一枚から4・6・8部材を供給し、切断前に表板、芯材、接着剤、厚さを指定します。
はい。最小40HC一本、混載は協議可能です。完成寸法ごとの枚数と港をいただき、実行可能な切断・梱包計画で見積もります。
いいえ。鋸幅で材料を消費し、次加工の切断余裕も必要な場合があります。元板の分数ではなく、必要な完成長さ・幅を図面に記載してください。
切断表に矢印で指定してください。元板内で回転すると木目が変わるため、見える家具部材は寸法とともに木目指示が必要です。
3–40 mmです。薄物3–6 mmは5層で底板・背板向け。家具図面と次加工に合わせ完成厚さを選びます。
スチラックス約500 kg/m³は軽量、ユーカリ650–750 kg/m³は高密度です。見積の材料を揃えるため注文書に芯材を明記します。
いいえ。E0は放散要求です。室内家具はE0放散等級のUF接着剤が標準、メラミン強化・フェノールWBPは用途別の接着仕様です。
研磨・仕上げ済みのUV下地で、貴社ラインで塗装します。予定仕上げ・見える面の等級をサンプル依頼に含め、次工程に適合させます。
部材番号別に記録します。同じ配置なら元板100枚を4・6・8分割して400・600・800部材。積載能力は密度、包装、予約上限にもよります。
用途、芯材、接着剤・放散、表裏等級、厚さ、完成寸法と木目、部材別数量、梱包、港、図面版を送ります。Lisaが数時間以内に返信します。
前払金後15–45日。開始前に材質サンプル・切断表の版を承認し、ハイフォンからの海上輸送は別途です。
はい。無料サンプルで表裏・芯材を確認し、承認品を切断表版と保管して最終検査の基準にします。
完成長さ・幅±2 mm、研磨家具板厚は最小±0.2 mm。長方形、木目、加工余裕を切断表に記載し図面に合わせます。
カット合板の見積もりをご依頼ください
図面・部材数量をいただければLisaが数時間以内に返信します。
図面・仕様書は最大3件。用途、芯材、接着剤・放散、表裏等級、寸法と木目、梱包、数量、港をご指定。[email protected]、LisaのWhatsApp +84 988 586 601。サンプル無料です。
[email protected]関連情報: 部材仕様.