
การตัดไม้อัดด้วยเครื่อง CNC ให้ขอบเรียบได้เมื่อแผ่นปรับเทียบความหนา เรียบ แห้ง และมีไส้ปิดสนิท โดยมีค่าคลาดเคลื่อนความหนา ±0.2 มม. ไม่มีช่องว่างในไส้ และมีความชื้น 8–12 % ผู้ผลิตเฟอร์นิเจอร์และตู้ในไทยอาจระบุมาตรฐาน มอก. แผ่นไม้อัดเป็นมาตรฐานที่ต้องการ และใช้ท่าเรือแหลมฉบังเป็นเส้นทางนำเข้าสินค้าตู้คอนเทนเนอร์ ใช้ดอกกัดแบบคอมเพรสชันที่คม ตั้งอัตราป้อนตามค่าที่ผู้ผลิตดอกกัดแนะนำสำหรับไม้อัด และวางผังตัดให้ชิ้นเล็กยึดอยู่กับที่ Minh Thanh Plywood ผลิตแผ่นงานเฟอร์นิเจอร์ตามสเปกนี้และตัดเป็นชิ้นตามขนาดที่สั่งได้
บริการตัดไม้อัดด้วยเครื่อง CNC ในสหราชอาณาจักร: ขั้นตอนการสั่งงาน
หากต้องการส่งไม้อัดไปตัดขึ้นรูป บริการตัดในสหราชอาณาจักรมีขั้นตอนตรงไปตรงมา คือส่งแบบให้ร้านกัดชิ้นงาน แล้วไปรับเองหรือให้จัดส่ง ไฟล์หรือการเลือกแผ่นผิดอาจทำให้ต้องเสียค่าเดินงานซ้ำ รายการด้านล่างช่วยลดการถามกลับไปมา
- ส่งแบบ บริการส่วนใหญ่รับไฟล์เวกเตอร์ DXF หรือ DWG และบางแห่งช่วยเขียนแบบใหม่จากภาพร่างง่าย ๆ ได้ กำหนดขนาดชิ้นงานตามขนาดสำเร็จและคำนึงถึงเส้นผ่านศูนย์กลางดอกกัด เพราะมุมด้านในจะมีรัศมีตามดอกกัด
- เลือกแผ่นและความหนา ร้านขนาดใหญ่ในสหราชอาณาจักรมีไม้อัดเบิร์ชตั้งแต่ 4 ถึง 30 มม. โดยขนาดที่ตัดกันบ่อยคือ 6, 9, 12, 15 และ 18 มม. ยังมีแผ่นปิดผิวพอปลาร์และไม้อัดเบิร์ชปิดเมลามีนสีขาวจำหน่ายด้วย แผ่นเบิร์ช BB/BB ขนาดเต็ม หนา 18 มม. ราคาขายปลีกประมาณ £118
- ตรวจขนาดแท่นเครื่อง เครื่องกัดขนาดใหญ่ที่สุดในสหราชอาณาจักรรองรับแผ่นเต็มขนาด 3050 × 1525 มม. ส่วนใหญ่ทำงานกับแผ่น 2440 × 1220 มม.
- เลือกงานที่จะทำ การตัดขึ้นรูป เจาะรู เจาะรูบานพับและขึ้นรูปช่องมือจับ เซาะร่องแผ่น รวมถึงลายฉลุหรือลายโปร่ง ทำได้ในโปรแกรมเดียว
- ยืนยันกำหนดส่งและวิธีรับสินค้า ร้านที่มีงานมากอาจใช้เวลา 5–6 วันทำการสำหรับงานกัด ส่วนบริการผลิตดิจิทัลขนาดเล็กอาจเสนอราคาภายในไม่กี่ชั่วโมงและทำงานเสร็จใน 48 ชั่วโมง เลือกรับเองหรือให้บริการขนส่งจัดส่ง
งานที่สั่งกันทั่วไป ได้แก่ แผ่นตกแต่งผนัง ฉากแบ่งพื้นที่ ฉากลายฉลุ บานตู้เสื้อผ้าและบานตู้ครัวที่เจาะรูบานพับไว้แล้ว รวมถึงชิ้นส่วนเฟอร์นิเจอร์ถอดประกอบ
Minh Thanh เหมาะกับงานส่วนใด Minh Thanh ไม่ได้กัดชิ้นส่วนให้เจ้าของบ้านในสหราชอาณาจักร แต่ผลิตแผ่นปรับเทียบความหนาสำหรับร้านบริการตัดและผู้ผลิตเฟอร์นิเจอร์ โดยแผ่นงานเฟอร์นิเจอร์ขัดเรียบมีค่าคลาดเคลื่อนความหนา ±0.2 มม. ไส้ปิดสนิท ความชื้น 8–12 % และมีแผ่นตัดเป็นชิ้นเปล่าตามขนาด 4, 6 หรือ 8 ชิ้นต่อแผ่น
ร้าน CNC ในสหราชอาณาจักร ผู้ผลิตเฟอร์นิเจอร์ถอดประกอบ และโรงงานงานไม้สั่งซื้อเป็นตู้ 40HC โดยใช้เวลาขนส่งทางทะเลจากไฮฟองไปยุโรปเหนือ 30–40 วัน แผ่นได้รับการรับรอง CARB P2 / TSCA Title VI ผลทดสอบห้องทดสอบ ASTM D6007 จำนวน 6 ครั้งมีค่าเฉลี่ย 0.014–0.032 ppm เทียบกับค่าจำกัด 0.05 ppm ขอแผ่นตัวอย่างฟรีไปทดลองตัดด้วยเครื่องของคุณก่อนสั่งครั้งแรก
เครื่อง CNC ตัดไม้อัดได้หรือไม่
เครื่อง CNC ตัดไม้อัดได้ดี และแผ่นที่ปรับเทียบความหนาและมีไส้ปิดสนิทคือจุดตั้งต้นของขอบตัดที่เรียบ เครื่องกัดจะให้ขอบดีได้ก็ต่อเมื่อแผ่นเรียบ แห้ง ความหนาสม่ำเสมอ และไม่มีช่องว่างในไส้
สเปกแผ่นที่ควรใส่ใจเมื่อตัดไม้อัดด้วย CNC มีดังนี้
| คุณสมบัติ | เป้าหมายสำหรับงาน CNC | เหตุผลที่มีผลต่อการกัด |
|---|---|---|
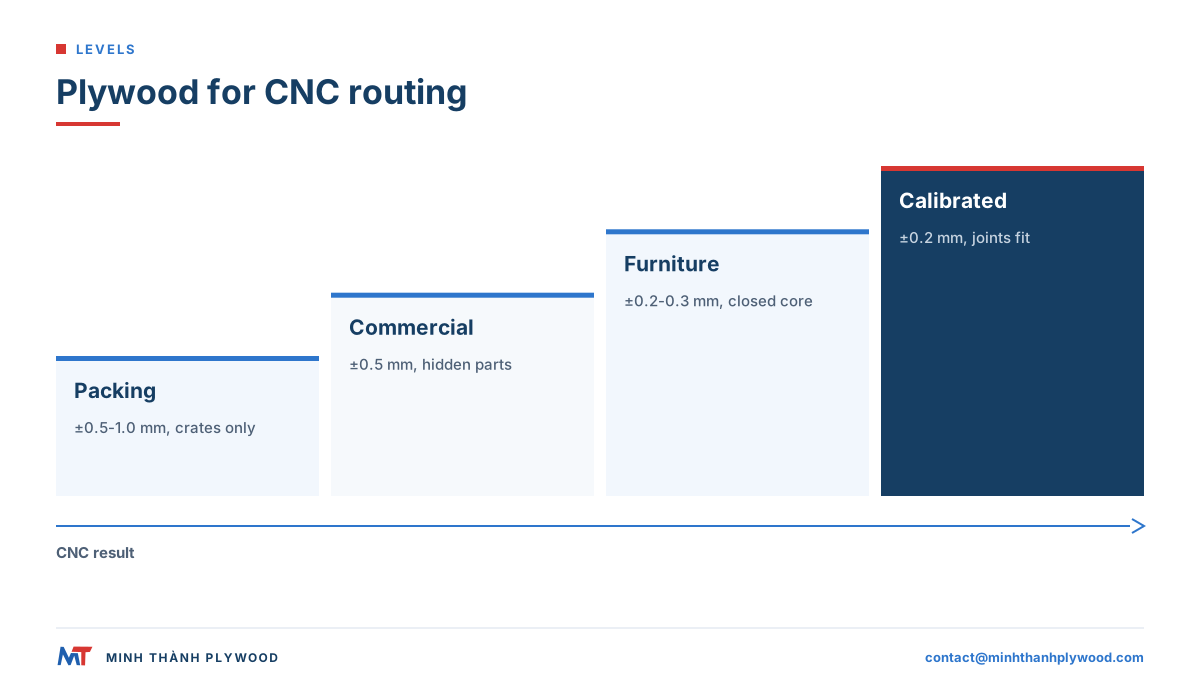
| ค่าคลาดเคลื่อนความหนา | ±0.2–0.3 มม. และปรับได้ถึง ±0.2 มม. | ความลึกร่อง การสวมของร่อง และข้อต่อเดือย |
| ไส้ | ปิดสนิท สม่ำเสมอ ไม่มีช่องว่างหรือชั้นซ้อนเกย | ลดการแตกหรือโพรงที่ขอบตัด |
| ความเรียบ | วางราบบนโต๊ะสุญญากาศ | ยึดแผ่นและรักษาความลึกให้สม่ำเสมอทั่วแผ่น |
| ความชื้น | 8–12 % เมื่อส่งออกจากโรงงาน | ชิ้นงานคงความเรียบหลังตัด |
| ผิวหน้า | ขัดเรียบ ผิวสมบูรณ์ และเลือกเกรดตามงานเคลือบ | ขอบบนเรียบ ชิ้นงานพร้อมทำผิว |
| กาว | กาว UF ระดับการปลดปล่อย E0 สำหรับเฟอร์นิเจอร์ภายใน | แนวกาวสม่ำเสมอและชิ้นงานปล่อยสารต่ำ |
| ขนาดแผ่น | 1220 × 2440 หรือ 1250 × 2500 มม. หรือขนาดสั่งทำ | เพิ่มผลได้จากการจัดวางชิ้นงานบนแท่นเครื่อง |
สำหรับผู้ซื้อในไทย อาจระบุมาตรฐาน มอก. แผ่นไม้อัดเป็นมาตรฐานที่ต้องการ โดยหลักเกณฑ์การตรวจสอบเพื่อการอนุญาตของ สมอ. จำแนกผลิตภัณฑ์ตามชนิด เกรด และความหนาระบุ ดู หลักเกณฑ์ของ สมอ.
Minh Thanh ผลิตแผ่นงานเฟอร์นิเจอร์ตามรายการนี้เป็นมาตรฐาน โดยอัดและปรับเทียบแผ่นแกนก่อน จากนั้นจึงอัดผิวหน้าและแผ่นหลัง และเย็บยึดชั้นไส้ทั้งแนวนอนและแนวตั้งเพื่อให้ไส้ปิดสนิท
ไม้อัดชนิดใดเหมาะกับการกัดด้วย CNC มากที่สุด
ไม้อัดทำเฟอร์นิเจอร์ที่ปรับเทียบความหนา มีไส้ปิดสนิท ผิวหน้าขัดเรียบ และชั้นวีเนียร์สม่ำเสมอเหมาะกับการกัดด้วย CNC เพราะตัดได้เรียบและคงขนาดได้ดี ชนิดไม้ที่ผิวหน้ากำหนดรูปลักษณ์และราคา ส่วนไส้กับการปรับเทียบความหนากำหนดผลการกัด
| แผ่น | การกัดด้วย CNC | งาน CNC ที่เหมาะ |
|---|---|---|
| ผิวเบิร์ช ไส้สไตแร็กซ์หรือยูคาลิปตัส | ดีมาก ขอบคม ผิวหน้าแข็ง | เฟอร์นิเจอร์โชว์ผิวและขอบเปลือย |
| ผิวพอปลาร์ ไส้สไตแร็กซ์ | ดีมาก น้ำหนักเบา กัดง่าย | ชิ้นส่วนพ่นสีและเฟอร์นิเจอร์ถอดประกอบ |
| ผิวยูคาลิปตัส | ดี เนื้อแน่นและแข็ง | ชั้นวาง ท็อป และชิ้นส่วนรับน้ำหนัก |
| วีเนียร์วิศวกรรม (EV) | ดี สีสม่ำเสมอ | หน้าบานและแผ่นตกแต่ง |
| ผิวโอโกเม | ดี น้ำหนักเบา | แผ่นงานภายใน |
| ไม้อัดทั่วไป (±0.5 มม.) | ปานกลาง ค่าคลาดเคลื่อนและไส้แปรผันมากกว่า | ชิ้นส่วนซ่อนและจิ๊ก |
| ไม้อัดบรรจุภัณฑ์ (±0.5–1.0 มม.) | ไม่เหมาะกับงานข้อต่อ | ลังและพาเลท |
สำหรับเฟอร์นิเจอร์ที่โชว์ขอบ ผู้ซื้อมักเลือกผิวเบิร์ชบนไส้สไตแร็กซ์สีขาว ซึ่งให้ขอบสีอ่อน สว่าง และสม่ำเสมอ สำหรับเฟอร์นิเจอร์ถอดประกอบพ่นสี ผิวพอปลาร์บนไส้สไตแร็กซ์เป็นตัวเลือกที่คุ้มค่า ในเวียดนาม ผิวเบิร์ชแบ่งเกรด D+, D และ E ซึ่งเทียบเคียงกับเกรดเบิร์ชในยุโรป และเสนอราคาเป็นคู่ เช่น D+/D
ไม้อัดพอปลาร์เหมาะกับงาน CNC หรือไม่
เหมาะ ไม้อัดพอปลาร์ใช้กัดด้วย CNC ได้ดี เพราะน้ำหนักเบา กัดแล้วดอกสึกน้อย และรับสีได้ดี จุดที่ควรระบุคือการปรับเทียบความหนา ไส้ และเกรดผิวหน้า เนื่องจากผิวพอปลาร์เนื้อนุ่มและเกิดเสี้ยนฉีกได้เมื่อดอกกัดทื่อ
- เกรดผิวหน้า: ระบุเป็นคู่ผิวหน้า/หลัง A/A, A/B หรือ B/B และเทียบกับตัวอย่างที่อนุมัติแล้ว ผู้ซื้อยังสั่งตามรหัสจีน B/BB, BB/CC และ CP ซึ่งอยู่ในลำดับเกรดเดียวกันได้ A/B เหมาะกับชิ้นงานที่เห็นผิวด้านเดียว
- ไส้: สไตแร็กซ์สีขาวให้ขอบสีอ่อน ส่วนยูคาลิปตัสให้ชิ้นงานที่แน่นและแข็งกว่า
- ดอกกัด: ใช้ดอกที่คมเสมอ เพราะผิวพอปลาร์จะเป็นขุยเมื่อคมตัดเริ่มทื่อ
- การทำผิว: ขัดเบา ๆ หลังการกัดแล้วลงรองพื้น พอปลาร์เป็นพื้นผิวที่เหมาะกับการพ่นสี
ดูรายละเอียดโครงสร้างและเกรดได้ที่ ไม้อัดพอปลาร์
เหตุใดไม้อัดจึงบิ่นเมื่อกัดด้วย CNC
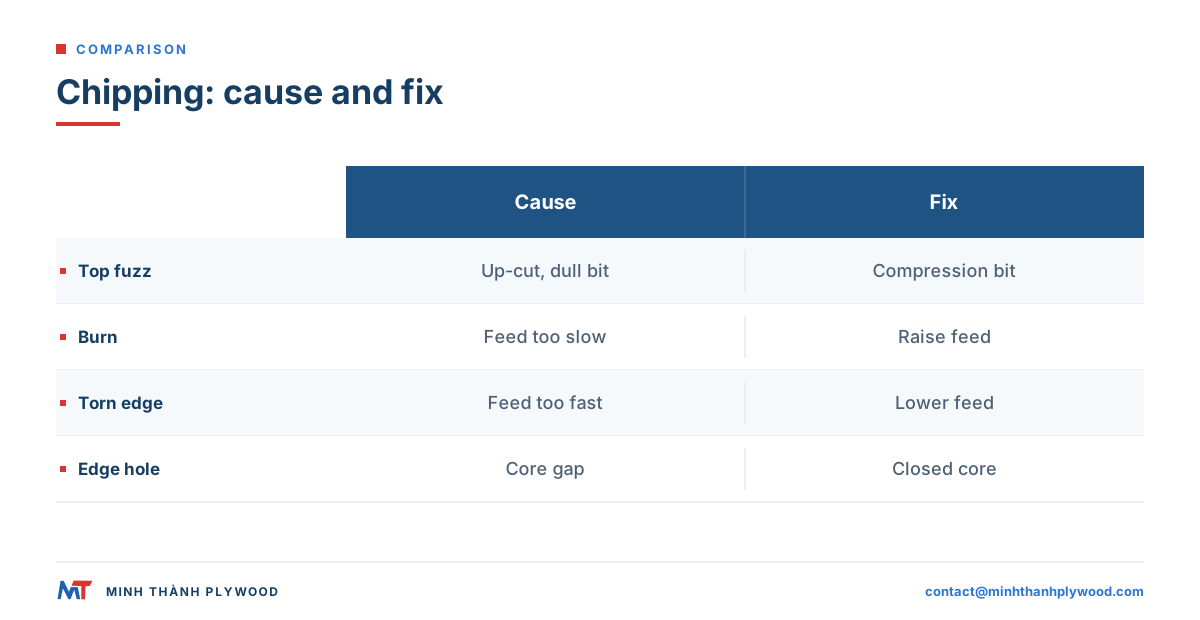
ไม้อัดบิ่นเมื่อกัดด้วย CNC เพราะดอกกัดดึงเสี้ยนขึ้นหรือดันเสี้ยนออกตรงบริเวณที่ไม่มีสิ่งรองรับผิวหน้า สาเหตุที่พบบ่อยคือดอกกัดทื่อหรือไม่เหมาะ อัตราป้อนไม่สัมพันธ์กับความเร็วแกนหมุน แผ่นยกตัว หรือมีช่องว่างในไส้ใต้ผิวหน้า
| อาการ | สาเหตุที่เป็นไปได้ | วิธีแก้ |
|---|---|---|
| ผิวบนเป็นขุยและเสี้ยนฉีก | ดอกกัดคมตัดขึ้น หรือคมทื่อ | ใช้ดอกกัดแบบคอมเพรสชันหรือคมตัดลง และเปลี่ยนดอกใหม่ |
| ผิวล่างแตกบิ่น | ใช้ดอกกัดคมตัดลงตัดทะลุ หรือแผ่นรองตัดสึก | ใช้ดอกกัดแบบคอมเพรสชัน และเปลี่ยนแผ่นรองตัด |
| ขอบมีรอยไหม้ | อัตราป้อนช้าเกินไป ดอกกัดเสียดสี | เพิ่มอัตราป้อนหรือลดความเร็วแกนหมุน |
| ขอบหยาบและฉีก | อัตราป้อนเร็วเกินไป ภาระเศษตัดสูงเกิน | ลดอัตราป้อนและตรวจตารางค่าตัด |
| ขอบเป็นรูหรือร่วน | ไส้มีช่องว่างหรือชั้นซ้อนเกย | ใช้แผ่นไส้ปิดสนิทและเย็บยึดชั้นไส้ |
| ชิ้นส่วนเล็กเคลื่อน | แรงดูดสุญญากาศยึดชิ้นเล็กไม่อยู่ | ใช้สะพานยึด คงเนื้อบางไว้ หรือลำดับจัดวางชิ้นงานให้เหมาะ |
| ความลึกร่องแปรผัน | ความหนาหรือความเรียบของแผ่นไม่สม่ำเสมอ | ใช้แผ่นปรับเทียบความหนาและปาดแผ่นรองตัดให้เรียบ |
สามอาการท้ายเกิดจากปัญหาที่แผ่น ไม่ใช่ดอกกัด การใช้ไส้ที่เย็บยึดและปรับเทียบความหนาช่วยลดปัญหาส่วนใหญ่ก่อนแผ่นถึงเครื่อง
ดอกกัดไม้อัด: เลือกอุปกรณ์สำหรับ CNC
ดอกกัดคาร์ไบด์ตันแบบคอมเพรสชันเหมาะที่สุดสำหรับตัดไม้อัดทะลุ ส่วนดอกกัดคมตัดลงเหมาะกับร่องและร่องประกบ ดอกกัดแบบคอมเพรสชันมีร่องคมตัดขึ้นที่ปลายและคมตัดลงเหนือปลาย จึงกดเสี้ยนเข้าด้านในทั้งผิวบนและผิวล่าง
| ดอกกัด | งานไม้อัดที่เหมาะ | ผลลัพธ์ที่ขอบ |
|---|---|---|
| คอมเพรสชัน สองคม | ตัดทะลุชิ้นงานเต็มความหนา | ผิวบนและล่างเรียบ |
| ดอกกัดร่องบ่าคอมเพรสชัน (ปลายคมตัดขึ้นสั้น) | ร่องตื้นและร่องประกบที่ต้องการผิวบนเรียบ | ผิวบนเรียบและระบายเศษได้ |
| ดอกกัดเกลียวคมตัดลง | ร่อง ร่องประกบ และแผ่นบาง | ผิวบนเรียบ เศษยังอยู่ในร่องตัด |
| ดอกกัดเกลียวคมตัดขึ้น | ร่องลึกที่ต้องระบายเศษ | ผิวบนเป็นขุย |
| ดอกกัดตรง (ร่อง O หรือสองคม) | กัดหยาบและงานตัดต้นทุนต่ำ | ใช้ได้กับขอบที่ซ่อน |
| ดอกกัดตัว V | ลบมุม เซาะร่องพับ และแกะสลัก | ได้เส้นคมบนผิวหน้า |
| ดอกกัดหัวบอล | ขึ้นรูปสามมิติและทำขอบมน | ได้เส้นโค้งเรียบ |
แนวกาวในไม้อัดทำให้ดอกสึกจากการเสียดสี คาร์ไบด์จึงใช้งานได้นานกว่าเหล็กกล้าความเร็วสูงหลายเท่า จดบันทึกอายุการใช้งานของดอกกัด เพราะขอบมักเริ่มเป็นขุยและไหม้ก่อนที่ดอกจะดูสึก
ความเร็วแกนหมุน อัตราป้อน และภาระเศษตัดสำหรับ CNC ไม้อัด
กำหนดอัตราป้อนจากภาระเศษตัดที่ผู้ผลิตดอกกัดแนะนำสำหรับไม้อัด โดยคำนวณจาก อัตราป้อน = ความเร็วแกนหมุน × จำนวนคมตัด × ภาระเศษตัด เศษที่บางเกินไปจะเสียดสีและไหม้ ส่วนเศษที่หนาเกินไปทำให้ขอบฉีก
ตัวอย่างคำนวณ: ดอกกัดแบบคอมเพรสชันสองคมที่ 18,000 rpm และภาระเศษตัด 0.25 มม. ต่อคม ให้อัตราป้อน 18,000 × 2 × 0.25 = 9,000 มม. ต่อนาที หากขอบไหม้ ให้เพิ่มอัตราป้อนหรือลดความเร็ว หากขอบฉีก ให้ลดอัตราป้อน
แนวทางที่ใช้ได้กับเครื่องกัดส่วนใหญ่มีดังนี้
- เริ่มจากตารางของผู้ผลิตดอกกัด สำหรับไม้อัดและเส้นผ่านศูนย์กลางดอก แล้วค่อยปรับทีละขั้น
- รักษาภาระเศษตัดให้คงเดิม เมื่อเปลี่ยนความเร็ว หากลดรอบต่อนาที ต้องลดอัตราป้อนด้วย
- กัดเต็มความลึกในครั้งเดียว ด้วยดอกกัดแบบคอมเพรสชันบนแผ่นที่ไม่หนาเกินความยาวร่องคมตัด โดยให้จุดคอมเพรสชันอยู่ภายในแผ่น
- ลดความเร็วเมื่อกัดชิ้นเล็กและมุม เพราะแรงยึดจากสุญญากาศอ่อนที่สุดบริเวณนี้
- ฟังเสียงและดูเศษตัด: เสียงเครื่องสม่ำเสมอและเศษแห้งแสดงว่าอัตราป้อนเหมาะ ส่วนฝุ่นและเสียงแหลมแสดงว่าดอกกัดกำลังเสียดสี
ตัวเลขนี้เป็นเพียงตัวอย่าง ไม่ใช่ค่าตั้งเครื่อง แต่ละเครื่อง ดอกกัด และแผ่นต้องทดลองตัดแยกกัน
การจัดวางชิ้นงาน CNC บนไม้อัด: ขนาดแผ่น ผัง และการยึดชิ้นงาน
การจัดวางชิ้นงาน CNC บนไม้อัดให้ดีช่วยวางชิ้นส่วนบนแผ่นได้มากที่สุด และยึดชิ้นเล็กให้อยู่กับที่จนถึงจังหวะตัดสุดท้าย เลือกขนาดแผ่นให้ตรงกับแท่นเครื่องและรายการชิ้นงาน แล้ววางลำดับการตัดให้เหมาะกับแรงดูดสุญญากาศ
- ขนาดแผ่น: ขนาดมาตรฐานคือ 1220 × 2440 มม. และ 1250 × 2500 มม. ขนาดสั่งทำ เช่น 1220 × 2500 มม. และ 1220 × 2280 มม. ผลิตได้เมื่อสั่งล่วงหน้า และอาจเพิ่มผลได้จากรายการชิ้นงานที่จัดวางไว้
- ทิศทางเสี้ยน: วางชิ้นงานยาวไปตามแนวเสี้ยนผิวหน้าเพื่อให้ได้รูปลักษณ์และความแข็งแรง
- ลำดับตัด: ตัดลักษณะภายในก่อน ตัดชิ้นเล็กก่อนชิ้นใหญ่ และตัดแนวรอบนอกเป็นลำดับสุดท้าย
- การยึดชิ้นงาน: เหลือเนื้อบางไว้หรือทำสะพานยึดชิ้นเล็ก หรือใช้ดอกกัดคมตัดลงในรอบสุดท้าย เพื่อไม่ให้ชิ้นงานเคลื่อน
- แผ่นรองตัด: ปาดผิวให้เรียบ และเปลี่ยนเมื่อจุดที่สึกทำให้สุญญากาศรั่ว
- ป้ายระบุชิ้นงาน: พิมพ์ป้ายก่อนกัดรอบสุดท้าย เพื่อระบุชิ้นส่วนเมื่อยกออกจากโต๊ะ
ดูรูปแบบมาตรฐานและขนาดสั่งทำได้ที่ ขนาดแผ่นไม้อัด
ค่าคลาดเคลื่อนความหนากับการตัดไม้อัดด้วย CNC
สำหรับการตัดไม้อัดด้วย CNC ค่าคลาดเคลื่อนความหนาเป็นตัวกำหนดว่าข้อต่อจะเข้ากันตลอดทั้งชุดหรือไม่ ร่อง ร่องประกบ และเดือยตัดตามค่าความหนาเดียวกัน หากแต่ละแผ่นมีความหนาต่างกัน ข้อต่อจะหลวมหรือแน่นไม่เท่ากัน
| ประเภทแผ่น | ค่าคลาดเคลื่อนความหนา | ผลต่อข้อต่อ CNC |
|---|---|---|
| แผ่นงานเฟอร์นิเจอร์ขัดเรียบ | ±0.2–0.3 มม. และปรับได้ถึง ±0.2 มม. | ข้อต่อเข้ากันเหมือนกันทุกแผ่น |
| ไม้อัดทั่วไปและไม้อัดเคลือบฟิล์ม | ±0.5 มม. | ข้อต่อระหว่างแผ่นอาจหลวมหรือแน่น |
| ไม้อัดบรรจุภัณฑ์ | ±0.5–1.0 มม. | ไม่เหมาะกับงานข้อต่อ |
| ความยาวและความกว้างของแผ่นทุกประเภท | ±2 มม. | เผื่อแต่งขอบแผ่นในผังตัด |
วัดจริง อย่าคาดจากตัวเลขระบุ แผ่นขนาด 18 มม. ไม่ได้หนา 18 มม. พอดี ใช้เวอร์เนียวัดแผ่นหลายแผ่นจากแต่ละห่อ แล้วตั้งความกว้างร่องตามค่าที่วัดได้ แผ่นปรับเทียบความหนาช่วยให้การวัดครั้งเดียวใช้ได้กับทั้งคำสั่งซื้อ ดูความหนาระบุและความหนาจริงตามประเภทแผ่นได้ที่ คู่มือความหนาไม้อัด
ความเรียบ ความชื้น และช่องว่างในไส้
ความเรียบ ความชื้น และไส้ที่ปิดสนิทเป็นสามคุณสมบัติที่กำหนดว่าชิ้นงาน CNC จะคงรูปตามที่ตัดไว้หรือไม่ แผ่นโก่งทำให้แรงดูดสุญญากาศลดลง แผ่นชื้นเคลื่อนตัวหลังตัด และช่องว่างในไส้จะปรากฏเป็นรูที่ขอบซึ่งมองเห็นได้
- ความเรียบ: โครงสร้างที่สมดุลและผ่านการอัดสองครั้งจะวางราบบนโต๊ะ วางแผ่นบนคานรองในแนวราบ อย่าวางตั้งขอบ เพื่อรักษาความเรียบ
- ความชื้น: แผ่นที่มีความชื้น 8–12 % เหมาะกับสภาพโรงงานทำงานภายใน หากนำมาจากที่เก็บเย็นหรือชื้น ให้พักห่อแผ่นไว้ในโรงงานก่อนตัด
- ช่องว่างในไส้: ช่องว่างและชั้นซ้อนเกยในไส้จะเห็นได้บนขอบตัดทุกด้านและทำให้ข้อต่ออ่อนลง ไส้ที่เย็บยึดช่วยป้องกันไม่ให้วีเนียร์แกนเคลื่อนระหว่างการประกอบชั้น
บนเครื่อง CNC ช่องว่างในไส้ที่ซ่อนอยู่จะกลายเป็นของเสียเมื่อดอกกัดตัดไปถึง นี่จึงเป็นเหตุผลที่ไส้สำคัญกับงาน CNC มากกว่าเลื่อยแผ่น เพราะ CNC ตัดทะลุกลางแผ่น ไม่ได้ตัดเฉพาะตามขอบ
ชิ้นส่วนไม้อัดตัดด้วย CNC: ข้อต่อและการเก็บขอบ
ชิ้นส่วนไม้อัดที่ตัดด้วย CNC ต่อกันได้ด้วยร่อง ร่องประกบ สะพานยึด และเดือยนิ้วที่ตัดจากผังชิ้นงานโดยตรง หากไส้เรียบสะอาดก็ปล่อยขอบเปลือยได้ วางข้อต่อโดยคำนึงถึงความหนาจริงและรัศมีดอกกัด
- วัดแผ่น แล้วตั้งความกว้างร่องตามความหนาจริง พร้อมเผื่อระยะเล็กน้อยสำหรับกาว
- เพิ่มร่องคลายมุมแบบด็อกโบนหรือทีโบน ที่มุมด้านใน เพราะดอกกัดทรงกลมตัดมุมฉากไม่ได้
- วางสะพานยึดและเดือยนิ้วตามแนวเสี้ยนผิวหน้า ในจุดที่รับน้ำหนัก
- ลบคมขอบ ด้วยการกัดลบมุมหรือทำขอบมนเล็กน้อย เพื่อไม่ให้ผิวหน้าแตกเป็นเสี้ยน
- ขัดขอบเบา ๆ ด้วยกระดาษทรายเบอร์ 180 แล้วทำผิวพร้อมกับด้านหน้าและด้านหลัง ดู วิธีขัดไม้อัด
สำหรับเฟอร์นิเจอร์ที่โชว์ขอบ ไส้สีอ่อนและสม่ำเสมอจะเห็นเป็นลายเส้นสะอาดตา จึงเลือกไม้อัดทำเฟอร์นิเจอร์ไส้สไตแร็กซ์สีขาว หากต้องการอ่านเรื่องการออกแบบเฟอร์นิเจอร์ CNC เพิ่มเติม ดู เฟอร์นิเจอร์ไม้อัดที่ผลิตด้วย CNC
ตัดด้วยเครื่อง CNC ของโรงงานหรือสั่งไม้อัดตัดตามขนาด
การตัดด้วยเครื่อง CNC ของคุณเองช่วยควบคุมชิ้นงานได้เต็มที่ ส่วนการสั่งตัดตามขนาดจากโรงงานช่วยลดการขนย้าย ปริมาตรขนส่ง และเศษเหลือเมื่อต้องใช้ขนาดเดิมซ้ำ ผู้ซื้อจำนวนมากใช้ทั้งสองแบบ คือสั่งแผ่นเปล่าขนาดมาตรฐานจากโรงงาน แล้วตัดรูปทรงขั้นสุดท้ายด้วยเครื่องของตน
| ตัวเลือก | เหมาะกับ | โรงงานทำอะไรให้ |
|---|---|---|
| แผ่นเต็ม | รายการชิ้นงานหลากหลายหรือเปลี่ยนบ่อย และจัดวางชิ้นงานเอง | ผลิตแผ่นขัดเรียบและปรับเทียบความหนา |
| แผ่นเปล่าตัดตามขนาด | ขนาดซ้ำ เครื่องอัดหรือเครื่องกัดขนาดเล็กกว่า | ตัดหนึ่งแผ่นเป็น 4, 6 หรือ 8 ชิ้น |
| ขนาดแผ่นสั่งทำ | ต้องการผลได้จากการจัดวางบนแท่นเครื่องสูง | ผลิตขนาด เช่น 1220 × 2500 หรือ 1220 × 2280 มม. |
Minh Thanh จัดส่งไม้อัดตัดตามขนาดเป็นประจำไปยังอิตาลีและตลาดอื่น ๆ ในยุโรป สำหรับผู้ผลิตเฟอร์นิเจอร์ถอดประกอบ แผ่นเปล่าที่ตัดแล้วมาถึงพร้อมเข้าเครื่องกัด และลดเศษที่ต้องจ่ายค่าขนส่ง ดู ไม้อัดตัดตามขนาด
ประเภทเครื่อง CNC สำหรับไม้อัด: เครื่องกัด เลื่อยคาน และเลเซอร์
เครื่อง CNC สำหรับไม้อัดมีทั้งเครื่องกัด เลื่อยคาน และเลเซอร์ แต่ละชนิดเหมาะกับงานต่างกัน เครื่องกัดขึ้นรูปชิ้นส่วน เลื่อยคานตัดชิ้นส่วนตรงซ้อนเป็นชุดได้รวดเร็ว และเลเซอร์ตัดหรือแกะสลักแผ่นบาง
| เครื่อง CNC สำหรับไม้อัด | เหมาะกับ | ความหนาไม้อัด |
|---|---|---|
| เครื่องกัด CNC แบบจัดวางชิ้นงาน | ชิ้นงานขึ้นรูป ข้อต่อ ร่อง และรู | แผ่นบางถึงหนา |
| เครื่องเลื่อยคาน CNC | ชิ้นส่วนสี่เหลี่ยมตัดตรงเป็นชุด | แผ่นทุกความหนา |
| เครื่องเลเซอร์ CNC | รูปทรงละเอียดและงานแกะสลัก | แผ่นบาง โดยมาก 3 มม. ถึง 6 มม. |
| เลื่อยแผ่นพร้อมรั้วกำหนดระยะ CNC | แผ่นเปล่าตัดตามขนาด | แผ่นทุกความหนา |
สำหรับงานเลเซอร์ สเปกแผ่นเปลี่ยนไป เพราะกาว ช่องว่างในไส้ และผิวหน้ามีผลมากขึ้น ดู ไม้อัดที่เหมาะกับการตัดด้วยเลเซอร์ และ เครื่องตัดไม้อัด
ข้อมูลที่ควรระบุเมื่อสั่งไม้อัดสำหรับ CNC
ระบุสเปกแผ่นที่เครื่องของคุณต้องใช้ เพื่อให้ทุกห่อกัดได้ผลเหมือนกัน รายการต่อไปนี้เหมาะกับคำสั่งซื้อไม้อัดทำเฟอร์นิเจอร์ด้วย CNC
- การใช้งาน: ชิ้นส่วนเฟอร์นิเจอร์ CNC สำหรับพ่นสีหรือโชว์ขอบ
- ผิวหน้าและเกรด: เช่น เบิร์ช D+/D หรือพอปลาร์ A/B ขัดเรียบ
- ไส้: สไตแร็กซ์สีขาวหรือยูคาลิปตัส เย็บยึดชั้นและปรับเทียบความหนา
- กาวและการปลดปล่อยสาร: กาว UF ระดับ E0; สำหรับคำสั่งซื้อในสหรัฐฯ ระบุ CARB P2 / TSCA Title VI ตามข้อกำหนดใน กฎ EPA เรื่องการปล่อยฟอร์มาลดีไฮด์จากผลิตภัณฑ์ไม้ประกอบ ค่าจำกัดสำหรับไม้อัดไม้เนื้อแข็งแกนวีเนียร์คือ 0.05 ppm ตาม 40 CFR 770.10
- ความหนาและค่าคลาดเคลื่อน: เช่น 18 มม. ที่ ±0.2 มม. สำหรับผู้ซื้อในไทย อาจระบุมาตรฐาน มอก. ตามชนิด เกรด และความหนาระบุที่ต้องการ
- ขนาด: 1220 × 2440 มม., 1250 × 2500 มม., ขนาดสั่งทำ หรือชิ้นตัดตามขนาด
- ความชื้น: 8–12 % เมื่อส่งออกจากโรงงาน
- จำนวนและการบรรจุ: ตู้ 40HC บรรจุแผ่นขนาด 1220 × 2440 × 18 มม. ไส้สไตแร็กซ์ได้ 990 แผ่น หรือประมาณ 53 ม³ โดยกำหนดน้ำหนักบรรทุกเพื่อการวางแผนไว้ที่ 28,000 กก.
ยอดสั่งซื้อขั้นต่ำคือหนึ่งตู้ 40HC โดยตกลงคละสเปกได้ และใช้เวลาผลิต 15–45 วันหลังชำระเงินมัดจำ 30% ตัวอย่างฟรีที่ทำด้วยโครงสร้างตามสั่งช่วยให้ทดลองจัดวางชิ้นงานก่อน สำหรับผู้นำเข้าในไทย สินค้าตู้คอนเทนเนอร์เข้ามาทางท่าเรือแหลมฉบังได้ ส่งรายการชิ้นส่วนหรือแบบไปที่ contact@minhthanhplywood.com หรืออ่าน วิธีตัดไม้อัด สำหรับคู่มือการตัดฉบับเต็ม เรื่องความปลอดภัยของเครื่องและฝุ่น ให้ทำตามคำแนะนำของผู้ผลิตเครื่องและกฎในประเทศ โดย คำแนะนำเรื่องฝุ่นไม้ของ HSE สหราชอาณาจักร เป็นข้อมูลอ้างอิงที่ชัดเจนสำหรับระบบดูดฝุ่น
คำถามที่ผู้ซื้อถามบ่อย
เครื่อง CNC ตัดไม้อัดได้หรือไม่
ได้ เครื่องกัด CNC ตัดไม้อัดได้เรียบเมื่อใช้ดอกกัดแบบคอมเพรสชันหรือดอกกัดคมตัดลงที่คม ตั้งอัตราป้อนให้สัมพันธ์กับความเร็วแกนหมุน และยึดแผ่นให้ราบบนโต๊ะสุญญากาศ ไม้อัดเป็นวัสดุที่ใช้กับเครื่อง CNC กันทั่วไปสำหรับชิ้นส่วนเฟอร์นิเจอร์และงานตกแต่งภายใน
ไม้อัดชนิดใดเหมาะกับการกัดด้วย CNC มากที่สุด
ไม้อัดทำเฟอร์นิเจอร์ที่ปรับเทียบความหนา มีไส้ปิดสนิทสม่ำเสมอ ผิวหน้าขัดเรียบ ค่าคลาดเคลื่อน ±0.2–0.3 มม. และความชื้น 8–12 % เหมาะที่สุด แผ่นปิดผิวเบิร์ชและพอปลาร์บนไส้สไตแร็กซ์สีขาวกัดได้ดีทั้งคู่
ไม้อัดพอปลาร์เหมาะกับงาน CNC หรือไม่
เหมาะ ไม้อัดพอปลาร์มีน้ำหนักเบา กัดง่าย และรับสีได้ดี จึงเหมาะกับชิ้นส่วนเฟอร์นิเจอร์ถอดประกอบและงานพ่นสี ควรสั่งไส้ที่ปรับเทียบความหนาและผิวหน้าขัดเรียบ เพื่อให้ร่องและข้อต่อได้ความลึกตามต้องการ
ควรใช้ดอกกัดแบบใดตัดไม้อัดด้วย CNC
ดอกกัดคาร์ไบด์ตันแบบคอมเพรสชันเป็นตัวเลือกมาตรฐานสำหรับการตัดทะลุ เพราะคมตัดดึงลงที่ผิวบนและดันขึ้นที่ผิวล่าง ทำให้ทั้งสองด้านเรียบ ใช้ดอกกัดคมตัดลงสำหรับร่องตื้นและร่องประกบ
เหตุใดไม้อัดจึงบิ่นเมื่อกัดด้วย CNC
สาเหตุที่พบบ่อยคือดอกกัดทื่อหรือไม่เหมาะ อัตราป้อนเร็วหรือช้าเกินไปเมื่อเทียบกับความเร็วแกนหมุน แผ่นยกตัวจากโต๊ะ หรือมีช่องว่างในไส้ใต้ผิวหน้า การใช้ดอกกัดแบบคอมเพรสชันที่คมกับแผ่นเรียบและไส้ปิดสนิทช่วยแก้ปัญหาส่วนใหญ่ได้
ไม้อัดหนาเท่าใดเหมาะกับเฟอร์นิเจอร์ที่ผลิตด้วย CNC
ความหนา 18 มม. เป็นขนาดที่ใช้กับโครงตู้เฟอร์นิเจอร์ CNC โดยทั่วไป ส่วนด้านข้างและด้านหลังลิ้นชักใช้ 12 มม. และชิ้นส่วนขนาดเล็กใช้ 9 มม. หรือน้อยกว่า ความหนาจริงสำคัญกว่าค่าระบุ จึงควรวัดแผ่น
ค่าคลาดเคลื่อนความหนาของไม้อัดมีผลต่อข้อต่อ CNC หรือไม่
มีผล ร่องและเดือยตัดตามความหนาจริงของแผ่น หากความหนาแปรผัน ข้อต่อในชุดเดียวกันอาจหลวมหรือแน่นไม่เท่ากัน แผ่นที่ปรับเทียบความหนาช่วยให้ข้อต่อสม่ำเสมอ
ไม้อัดสำหรับตัดด้วย CNC ควรมีความชื้นเท่าใด
ควรอยู่ที่ 8–12 % ซึ่งเป็นช่วงปกติของไม้อัดทำเฟอร์นิเจอร์ แผ่นที่เปียกหรือมีความชื้นไม่สม่ำเสมอจะเคลื่อนตัวหลังตัด ทำให้ชิ้นงานโก่งหรือขนาดข้อต่อเปลี่ยน
สั่งโรงงานตัดไม้อัดตามขนาดได้หรือไม่
ได้ Minh Thanh ตัดแผ่นหนึ่งแผ่นเป็น 4, 6 หรือ 8 ชิ้น และจัดส่งชิ้นงานตัดตามขนาดเป็นประจำไปยังอิตาลีและตลาดอื่น ๆ ในยุโรป
ควรสั่งไม้อัดขนาดใดเพื่อจัดวางชิ้นงาน CNC
เลือกขนาดให้เหมาะกับแท่นเครื่องและผังจัดวางชิ้นงาน โดยขนาดมาตรฐานคือ 1220 × 2440 มม. และ 1250 × 2500 มม. ส่วนขนาดสั่งทำ เช่น 1220 × 2500 มม. ผลิตได้เมื่อสั่งล่วงหน้า