
ไม้อัดที่ดีที่สุดสำหรับตัดเลเซอร์คือแผ่นบางและเรียบ มีไส้แน่นสม่ำเสมอไร้ช่องว่าง แนวกาวบาง และผิวหน้าเรียบ: เลือกเบิร์ชเมื่อต้องการความแข็งแรงและขอบคม หรือป็อปลาร์กับบาสวูดเมื่อต้องการตัดเร็วและแกะสลักได้สีอ่อน สำหรับผู้ผลิตเฟอร์นิเจอร์และตู้ในไทย สามารถระบุ มอก. 178-2549 (แผ่นไม้อัด) เป็นข้อกำหนดที่ต้องการ และพิจารณาเส้นทางนำเข้าผ่านท่าเรือแหลมฉบัง กาวและช่องว่างมีผลต่อการตัดมากกว่าชนิดไม้ Minh Thanh Plywood ผลิตแผ่นบาง 3–5 มม. แบบ 5 ชั้น และมีตัวอย่างให้ทดสอบกับเครื่องเลเซอร์ของผู้ซื้อเอง
ไม้อัดแบบไหนเหมาะกับการตัดเลเซอร์ที่สุด?
ไม้อัดที่เหมาะกับการตัดเลเซอร์ที่สุดคือแผ่นบางและเรียบ ไส้แน่นสม่ำเสมอไร้ช่องว่าง แนวกาวบาง และผิวหน้าเรียบขัดแล้ว ชนิดไม้ที่ผิวหน้ากำหนดรูปลักษณ์กับความแข็งแรง ส่วนกาวและไส้เป็นตัวตัดสินว่าเลเซอร์จะตัดทะลุได้สะอาดทุกครั้งหรือไม่
| ไม้อัดสำหรับตัดเลเซอร์ | ความหนาแน่นของแผ่น | การตัดด้วยเลเซอร์ | การแกะสลัก | ความแข็งแรง | งานเลเซอร์ที่เหมาะ |
|---|---|---|---|---|---|
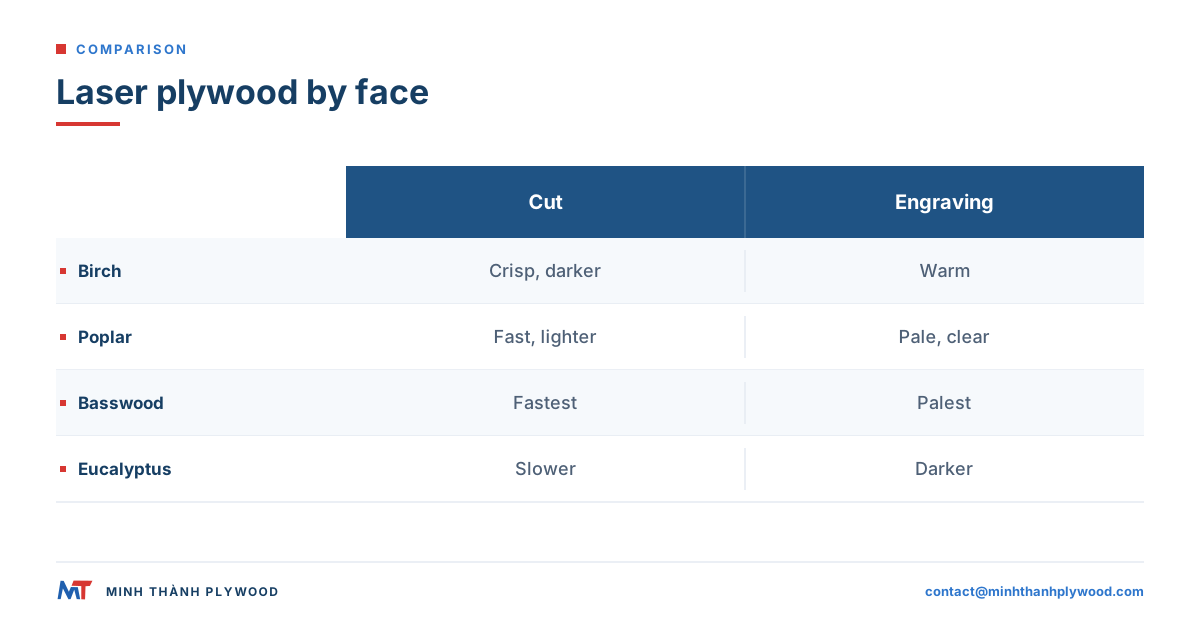
| ผิวเบิร์ช ไส้เบิร์ชหรือไม้เนื้อแข็ง | 650–700 kg/m³ | ขอบคม ตัดช้ากว่า เกิดเขม่าสีเข้มกว่า | ดี ให้สีตัดกันอบอุ่น | สูง | โมเดล ข้อต่อ กล่อง แม่แบบจับยึด |
| ผิวป็อปลาร์ ไส้น้ำหนักเบา | ประมาณ 455 kg/m³ | ตัดเร็ว เขม่าสีอ่อน | ดีมาก ผิวสีอ่อน | ปานกลาง | ป้าย ของตกแต่ง แผ่นรองบรรจุภัณฑ์ |
| ไม้อัดบาสวูด (ลินเดน) | 400–450 kg/m³ | เร็วมาก เขม่าน้อยมาก | ดีเยี่ยม สีอ่อนและสม่ำเสมอ | ต่ำกว่า | รายละเอียดประณีต โมเดลสถาปัตยกรรม |
| ไม้อัดพอลโลเนีย | 250–385 kg/m³ | เร็วที่สุด สีเขม่าจางมาก | สีอ่อน แต่ลายไม้เนื้อนุ่ม | ต่ำที่สุด | โมเดลน้ำหนักเบา ชิ้นงานตัดฉลุที่ต้องคำนึงถึงน้ำหนัก |
| ผิวไม้เนื้อแข็งจากสวนป่า (เช่น ยูคาลิปตัส) | 550–620 kg/m³ | ช้ากว่า เนื้อแน่นกว่า | ดี สีเข้มกว่า | สูง | ชิ้นงานแข็งแรง รูปลักษณ์สีเข้ม |
| แผ่นที่มีไส้ MDF หรือแผ่นเคลือบผิว | แตกต่างกัน | แตกต่างตามสารเคลือบ | แตกต่างกัน | แตกต่างกัน | ใช้เมื่อทราบชนิดสารเคลือบและยืนยันว่าปลอดภัยสำหรับเลเซอร์เท่านั้น |
ความหนาแน่นช่วยคาดการณ์การตัดได้ เมื่อใช้กำลังเท่ากัน แผ่นความหนาแน่น 400 kg/m³ จะตัดทะลุได้เร็วกว่าแผ่น 700 kg/m³ และเมื่อความหนาแน่นเพิ่มขึ้นแต่ละระดับ เขม่ากับจำนวนรอบตัดก็เพิ่มขึ้นด้วย พอลโลเนียเป็นไม้อัดตัดเลเซอร์ที่มีน้ำหนักเบาที่พบได้ทั่วไป เนื้อไม้ช่วงต้นปีที่นิ่มอาจทำให้ขอบเป็นขุย และแผ่นบางโก่งงอได้ง่าย จึงควรทดสอบแผ่นก่อนสั่งผลิตเป็นชุด
“ไม้อัดสำหรับตัดเลเซอร์” หรือ “เลเซอร์เพลย์” เป็นข้อกำหนดของแผ่น ไม่ใช่ชื่อชนิดไม้ โดยแผ่นต้องเรียบ ขัดผิวแล้ว ไส้ปิดสนิท ใช้กาวที่ตัดได้สะอาด และผลิตเป็นแผ่นบาง หัวข้อถัดไปอธิบายคุณสมบัติแต่ละอย่างและวิธีทดสอบ
ไม้อัดแบบใดปลอดภัยสำหรับการตัดเลเซอร์?
ไม้อัดจะปลอดภัยสำหรับการตัดเลเซอร์เมื่อผลิตจากวีเนียร์ไม้และกาวสำหรับไม้เท่านั้น โดยไม่มี PVC ไวนิล หรือสารเคลือบที่ไม่ทราบชนิดบนผิวหน้า การตัดไม้ด้วยเลเซอร์ทุกครั้งทำให้เกิดควันและไอระเหย แม้ใช้ไม้อัดที่ปลอดภัยก็ต้องมีระบบดูดควันที่หัวเลเซอร์และตัวกรองที่ทางระบายอากาศ
สิ่งที่ควรตรวจสอบก่อนตัดครั้งแรก:
- ไม่มี PVC หรือไวนิล เมื่อเผา PVC จะปล่อยสารประกอบคลอรีนที่เป็นอันตรายต่อคนและกัดกร่อนเครื่องเลเซอร์ ห้ามตัดแผ่นที่ปิดผิวหรือปิดขอบด้วยไวนิลหรือ PVC
- ทราบชนิดกาว สอบถามผู้จำหน่ายว่าแผ่นใช้กาวชนิดใด กาว UF ระดับการปลดปล่อย E0 เป็นกาวสำหรับเฟอร์นิเจอร์ภายในที่ใช้กันทั่วไป ส่วนกาว MR (เสริมเมลามีน) และกาวฟีนอลิก (WBP) ใช้กับงานที่ต้องทนความชื้นและงานภายนอก
- ทราบชนิดสารเคลือบ ก่อนใช้เลเซอร์กับแผ่นเคลือบแลกเกอร์ ทาสี หรือเคลือบฟิล์ม ให้ขอข้อมูลจากผู้ผลิตสารเคลือบก่อน ไม้อัดแบบหล่อคอนกรีตเคลือบฟิล์มไม่ใช่วัสดุสำหรับตัดเลเซอร์
- เอกสารการปล่อยสาร สินค้าที่จำหน่ายในสหรัฐฯ ต้องเป็นไปตามค่าจำกัดการปล่อยฟอร์มาลดีไฮด์ของ TSCA Title VI ตามที่ระบุใน ข้อกำหนดไม้ประกอบของ EPA
สำหรับผู้ซื้อในกรีซหรือประเทศอื่นในสหภาพยุโรป ให้ขอหลักฐานตามข้อกำหนดของยุโรป ได้แก่ ชั้นการยึดติดตาม EN 314-2 (ชั้น 1 เป็นชั้นสำหรับงานภายในและสภาพแห้ง เหมาะกับกาว UF) เกรดผิวหน้าตาม EN 635-2 และชั้นฟอร์มาลดีไฮด์ E1 ตาม EN 13986 ซึ่งทดสอบตาม EN 717-1 เมื่อร้องขอ Minh Thanh จัดการทดสอบ EN 717-1 โดยหน่วยงานภายนอกผ่าน SGS และแผ่นเป็นไปตามข้อกำหนดด้านการปล่อยสารและคุณภาพที่ผู้ซื้อเฟอร์นิเจอร์ในยุโรปและสหรัฐฯ ต้องการ
แผ่นเฟอร์นิเจอร์ของ Minh Thanh ใช้กาว UF ระดับการปลดปล่อย E0 เป็นมาตรฐาน และได้รับการรับรอง CARB P2 / TSCA Title VI (หมายเลขโรงงาน ICTT 23024) ผลทดสอบในห้องตาม ASTM D6007 จำนวน 6 ครั้ง ระหว่างเดือนเมษายน 2025 ถึงมิถุนายน 2026 จากแผ่นหนา 9, 15 และ 18 มม. ได้ค่าเฉลี่ย 0.014–0.032 ppm เทียบกับค่าจำกัด 0.05 ppm ดูข้อมูล การปลดปล่อยฟอร์มาลดีไฮด์ E0 และ E1
กาวชนิดใดตัดด้วยเลเซอร์ได้เรียบ?
แนวกาวภายในที่บางตัดด้วยเลเซอร์ได้เรียบที่สุด กาว UF ระดับการปลดปล่อย E0 ให้แนวกาวบางและสีอ่อน จึงเกิดเขม่าน้อยกว่า ส่วนแนวกาวฟีนอลิกและกาวเมลามีนที่หนาและแข็งกว่าจะตัดยาก ต้องใช้กำลังมากขึ้น และทำให้ขอบเข้มกว่า
| กาว | การใช้งานทั่วไป | เมื่อตัดด้วยเลเซอร์ | เลือกใช้กับงานเลเซอร์เมื่อ |
|---|---|---|---|
| กาว UF ระดับการปลดปล่อย E0 | ไม้อัดเฟอร์นิเจอร์ภายใน | ตัดสะอาดที่สุด ขอบสีอ่อน | ใช้กับชิ้นงานในอาคาร โมเดล ป้าย และของเล่น หลังทดสอบ |
| MR (เสริมเมลามีน) | งานภายในที่ชื้น ห้องครัว | แนวกาวแข็งกว่า สีเข้มขึ้นเล็กน้อย | ชิ้นงานอาจสัมผัสความชื้น |
| ฟีนอลิก (WBP) | งานภายนอก งานทางทะเล แบบหล่อคอนกรีต | แนวกาวแข็ง สีเข้ม ต้องใช้กำลังมากขึ้น | งานกลางแจ้ง หลังทดสอบเท่านั้น |
| PVA หรือกาวเย็นชนิดอื่น | ไม้อัดประกบสำหรับงานอดิเรกบางประเภท | ผลลัพธ์แตกต่างกัน | ใช้เมื่อมีข้อมูลจากผู้ผลิตเท่านั้น |
ชนิดกาวและชั้นการปล่อยสารเป็นข้อมูลคนละรายการในสเปก UF คือเรซิน ส่วน E0 คือชั้นการปล่อยสาร ให้ระบุทั้งคู่ เช่น “กาว UF ระดับการปลดปล่อย E0”
แนวกาวเป็นวัสดุที่แข็งที่สุดในแผ่น แผ่นที่ทากาวหนาหรือมีกระเปาะกาวจะตัดทะลุในบริเวณเนื้อไม้ปกติ แต่ไม่ทะลุตรงกระเปาะ จึงทำให้แผ่นราคาถูกแผ่นเดียวกันตัดได้ไม่สม่ำเสมอแม้ตั้งกำลังเท่ากัน
การตัดเลเซอร์ การแกะสลัก และการกัด CNC เป็นงานคนละแบบ
การตัดด้วยเลเซอร์ การแกะสลักด้วยเลเซอร์ และการกัดด้วย CNC ต้องการคุณสมบัติจากแผ่นเดียวกันต่างกัน จึงควรเลือกไม้อัดตามงานที่ทำบ่อยที่สุด งานตัดต้องใช้ไส้และกาวที่สม่ำเสมอ งานแกะสลักต้องการผิวหน้าเรียบสีอ่อน ส่วนงานกัดต้องการความคลาดเคลื่อนของความหนาต่ำและไส้ปิดสนิท
| งาน | สิ่งที่ทดสอบในแผ่น | สิ่งสำคัญที่สุด |
|---|---|---|
| ตัดทะลุด้วยเลเซอร์ | ทุกชั้นและทุกแนวกาว | ชนิดกาว ช่องว่าง ความหนาแน่น ความเรียบ |
| แกะสลักด้วยเลเซอร์ | วีเนียร์ผิวหน้าเท่านั้น | ความเรียบและสีผิวหน้า การขัด |
| กรีดและทำเครื่องหมายด้วยเลเซอร์ | ผิวชั้นบนสุด | ผิวหน้าเรียบสม่ำเสมอ การโฟกัส |
| กัดด้วย CNC | ความหนา ไส้ ความแข็งแรงของผิวหน้า | ค่าคลาดเคลื่อน ไส้ปิดสนิท เกรดผิวหน้า |
แผ่นที่แกะสลักได้สวยอาจตัดได้ไม่ดี หากมีช่องกาวซ่อนอยู่ในไส้ ส่วนแผ่นที่กัดด้วย CNC ได้ดีอาจมีความหนาแน่นมากเกินกว่าจะตัดด้วยเลเซอร์ได้ในรอบเดียว ดูข้อมูลสำหรับงานเราเตอร์ที่ การตัดไม้อัดด้วย CNC
ไม้อัดเบิร์ชสำหรับตัดเลเซอร์
ไม้อัดเบิร์ชสำหรับตัดเลเซอร์ให้ชิ้นงานบางที่แข็งแรงที่สุดและขอบคมที่สุด แต่ตัดช้ากว่าและเกิดเขม่าสีเข้มกว่าป็อปลาร์หรือบาสวูด ไม้อัดเบิร์ชมีความหนาแน่นสูงและเนื้อละเอียด ข้อต่อ บานพับ และเดือยเล็กจึงทนต่อการจับใช้งาน
เลือกไม้อัดเบิร์ชเมื่อ:
- ต้องการชิ้นส่วนรับแรง เช่น กล่อง โครง กลไก บานพับไม้ และแม่แบบจับยึด
- ต้องการขอบที่มองเห็นได้ ชั้นไม้ที่บางและสม่ำเสมอจะเห็นเป็นลายเส้นเรียบร้อยที่ขอบ
- ต้องการรายละเอียดเล็ก สะพานไม้บางและรูเล็กยังคงรูปเมื่อจับใช้งาน
สิ่งที่ควรระบุในสเปก:
- เกรดผิวหน้า ในเวียดนาม ผิวเบิร์ชแบ่งเกรด D+, D และ E และเสนอราคาเป็นคู่เกรดผิวหน้า/ผิวหลัง เช่น D+/D หรือ D/E ลำดับเกรดใกล้เคียงกับเกรดเบิร์ชยุโรป โดย D+ ประมาณ B, D ประมาณ BB และ E ประมาณ CP/C
- ไส้ไม้อัด “ไม้อัดเบิร์ช” อาจหมายถึงแผ่นที่มีผิวเบิร์ชแต่ใช้ไส้ชนิดอื่น ให้ระบุชนิดไส้ที่ต้องการและทดสอบ เพราะไส้มีผลต่อการตัดทะลุมากกว่าผิวหน้า
- ความหนา ไม้อัดเบิร์ชที่ใช้ตัดเลเซอร์โดยทั่วไปหนา 3 มม. และ 4 มม.
ไม้อัดเบิร์ชที่ตัดด้วยเลเซอร์รับสีย้อมไม้และสารเคลือบใสได้ดี เปรียบเทียบกับบาสวูดได้ที่ ไม้อัดเบิร์ชเทียบกับบาสวูดสำหรับตัดเลเซอร์ และดูสินค้า ไม้อัดเบิร์ช
แหล่งจัดหาเบิร์ชหลังการห้ามนำเข้าจากรัสเซีย
ไม้อัดเบิร์ชจากรัสเซียเคยเป็นแผ่นสำหรับตัดเลเซอร์ที่ใช้กันทั่วไปในยุโรป จนสหภาพยุโรปห้ามนำเข้าผลิตภัณฑ์ไม้จากรัสเซีย รวมถึงไม้อัดเบิร์ช ตั้งแต่เดือนเมษายน 2022 (สัญญาที่ทำไว้ก่อนหน้าดำเนินไปจนถึงวันที่ 10 กรกฎาคม 2022) ผู้ผลิตและห้องปฏิบัติการทำงานที่ใช้เบิร์ชสไตล์บอลติกจึงหันไปจัดหาจากแหล่งอื่น แผ่นผิวเบิร์ชจากเวียดนามเป็นหนึ่งในทางเลือกทดแทน โรงงานผลิตเพื่อรองรับไม้อัดเฟอร์นิเจอร์และงานภายในเกรดสูง โดยมีตลาดหลักในยุโรป เสนอเกรดผิวหน้า D+, D และ E เทียบกับเกรดเบิร์ชยุโรป และแนบเอกสารการปฏิบัติตาม EUDR ซึ่งประกอบด้วยบันทึกแหล่งกำเนิดและไฟล์พิกัดภูมิศาสตร์ไปกับคำสั่งซื้อ การขนส่งทางเรือจากไฮฟองไปเมดิเตอร์เรเนียนใช้เวลา 25–35 วัน
ไม้อัดเบิร์ชเทียบกับป็อปลาร์สำหรับตัดเลเซอร์
ไม้อัดเบิร์ชสำหรับตัดเลเซอร์ให้ชิ้นงานแข็งแรงและขอบคมกว่า ส่วนป็อปลาร์ตัดได้เร็วกว่า เกิดเขม่าน้อยกว่า และแกะสลักได้สีอ่อนกว่า โดยทั่วไปป็อปลาร์คุ้มค่ากว่าสำหรับป้าย จอแสดงสินค้า และชิ้นงานน้ำหนักเบา ส่วนเบิร์ชเหมาะกับกลไกและชิ้นงานที่ต้องรับแรง
| ประเด็น | ไม้อัดผิวเบิร์ชสำหรับตัดเลเซอร์ | ไม้อัดผิวป็อปลาร์สำหรับตัดเลเซอร์ |
|---|---|---|
| ความหนาแน่น | สูงกว่า | ต่ำกว่า |
| ความเร็วตัดเมื่อใช้กำลังเท่ากัน | ช้ากว่า | เร็วกว่า |
| เขม่าที่ขอบ | เข้มกว่า | อ่อนกว่า |
| ความต่างของสีเมื่อแกะสลัก | โทนอุ่น สีตัดกันดี | ผิวสีอ่อน สีตัดกันชัด |
| ความแข็งแรงของชิ้นงานบาง | สูง | ปานกลาง |
| เกรดผิวหน้า | D+, D, E (คู่เกรด เช่น D+/D) | A/A, A/B, B/B |
| ราคา | สูงกว่า | ต่ำกว่า |
ผิวป็อปลาร์เสนอราคาเป็นคู่เกรด A/A, A/B และ B/B โดยเทียบกับตัวอย่างที่ผู้ซื้ออนุมัติ ผู้ซื้อยังสั่งตามรหัสจีน B/BB, BB/CC และ CP ซึ่งเทียบกับลำดับเกรดเดียวกันได้ ดูสินค้า ไม้อัดป็อปลาร์
ไม้อัดบาสวูดและแผ่นผิวไม้จากสวนป่า
ไม้อัดบาสวูดเป็นไม้อัดสำหรับตัดเลเซอร์ที่เนื้อนิ่มและสีอ่อนที่สุดในกลุ่มที่ใช้กันทั่วไป ตัดได้เร็วที่สุด เกิดเขม่าน้อยที่สุด และแกะสลักได้สีตัดกันชัดที่สุด แต่ชิ้นงานจะแข็งแรงน้อยกว่า แผ่นผิวไม้จากสวนป่า เช่น ยูคาลิปตัส มีความหนาแน่นและสีเข้มกว่า เหมาะกับชิ้นงานแข็งแรงที่เข้ากับโทนสีอบอุ่น
- บาสวูด (ลินเดน): เหมาะกับโมเดลสถาปัตยกรรม รายละเอียดประณีต และงานแกะสลัก ควรเก็บในที่แห้งและวางราบ เพราะแผ่นบางเนื้อนิ่มโก่งงอได้ง่ายกว่า
- ป็อปลาร์: เป็นทางสายกลาง มีน้ำหนักเบาและสีอ่อน แต่แข็งแรงกว่าบาสวูด
- ยูคาลิปตัส: เนื้อแน่นและแข็ง ต้องใช้กำลังมากขึ้น และทำให้ขอบเข้มกว่า
- โอกูเม: น้ำหนักเบาและมีสีอมชมพู ตัดได้ง่ายและเห็นลายไม้ชัด
พิจารณาไส้จริงของแต่ละแผ่น ไม่ใช่ดูเฉพาะผิวหน้า ผิวบาสวูดบนไส้ไม้เนื้อแข็งที่หนาแน่นจะตัดได้เหมือนไส้ชนิดนั้น ให้สอบถามชนิดไส้และทดสอบทั้งแผ่น ดูข้อมูลวีเนียร์ประกอบและผิวหน้าอื่น ๆ ที่ ชนิดของไม้อัด
ทำไมช่องว่างทำให้ตัดเลเซอร์เสีย และวิธีตรวจแผ่น
ช่องว่างและกระเปาะกาวทำให้การตัดเลเซอร์เสีย เพราะลำแสงผ่านช่องว่างหรือหยุดอยู่ที่กระเปาะกาว ทำให้ชิ้นงานตัดไม่ขาดหรือไหม้ แผ่นที่ไส้ปิดสนิทจะตัดทะลุได้ทั่วทั้งแผ่นด้วยการตั้งค่าเดียวกัน
ผลที่เกิดจากตำหนิแต่ละแบบ:
- ช่องว่างในไส้: ลำแสงไม่มีเนื้อไม้ให้ตัด จึงแผ่และเผาชั้นด้านล่าง ขอบจะเห็นเป็นรู
- วีเนียร์ไส้ซ้อนทับ: วีเนียร์สองแผ่นซ้อนกันในชั้นเดียว การตัดสะดุดและชิ้นงานยังติดอยู่
- กระเปาะกาว: กาวหนาเป็นหย่อมดูดซับพลังงาน ทำให้ชิ้นงานไม่หลุดออก
- แผ่นปะหรืออุดบนผิวหน้า: ความหนาแน่นที่ต่างกันทำให้โทนสีงานแกะสลักต่างออกไป
วิธีตรวจแผ่นก่อนอนุมัติ:
- ดูขอบทั้งสี่ด้าน ของแผ่นหลายแผ่น ตรวจช่องว่าง วีเนียร์ซ้อน และแนวกาวที่หนา
- ตัดตารางทดสอบ ให้ครอบคลุมทั้งแผ่นจากมุมหนึ่งถึงอีกมุม ด้วยการตั้งค่าเดียว
- นับชิ้นที่ตัดไม่หลุด และทำเครื่องหมายตำแหน่ง หากกระจุกอยู่บริเวณเดียวกันแสดงว่าอาจเป็นเขตตำหนิ
- ยกแผ่นที่ตัดแล้วส่องกับแสง ช่องว่างจะเห็นเป็นจุดสว่างตามแนวตัด
- เก็บแผ่นทดสอบ ไว้กับบันทึกประจำล็อต
ไส้แบบเย็บยึด ซึ่งเย็บชั้นไส้ทั้งแนวนอนและแนวตั้ง ช่วยป้องกันไม่ให้วีเนียร์ไส้เคลื่อนระหว่างการประกอบชั้น จึงลดโอกาสเกิดช่องว่างและการซ้อนทับ วิธีนี้เป็นแบบที่ Minh Thanh ใช้ผลิตไส้เกรดเฟอร์นิเจอร์
ความหนาวีเนียร์ผิวหน้าเทียบกับความหนาแผ่น
ความหนาแผ่นคือความหนารวมทุกชั้น ส่วนวีเนียร์ผิวหน้าเป็นเพียงชั้นนอกสุดและบางกว่ามาก การแกะสลักด้วยเลเซอร์อยู่ในชั้นผิวหน้า หากแกะลึกเกินไปอาจทะลุถึงชั้นวีเนียร์ขวางด้านล่างและเห็นลายไม้ต่างกัน
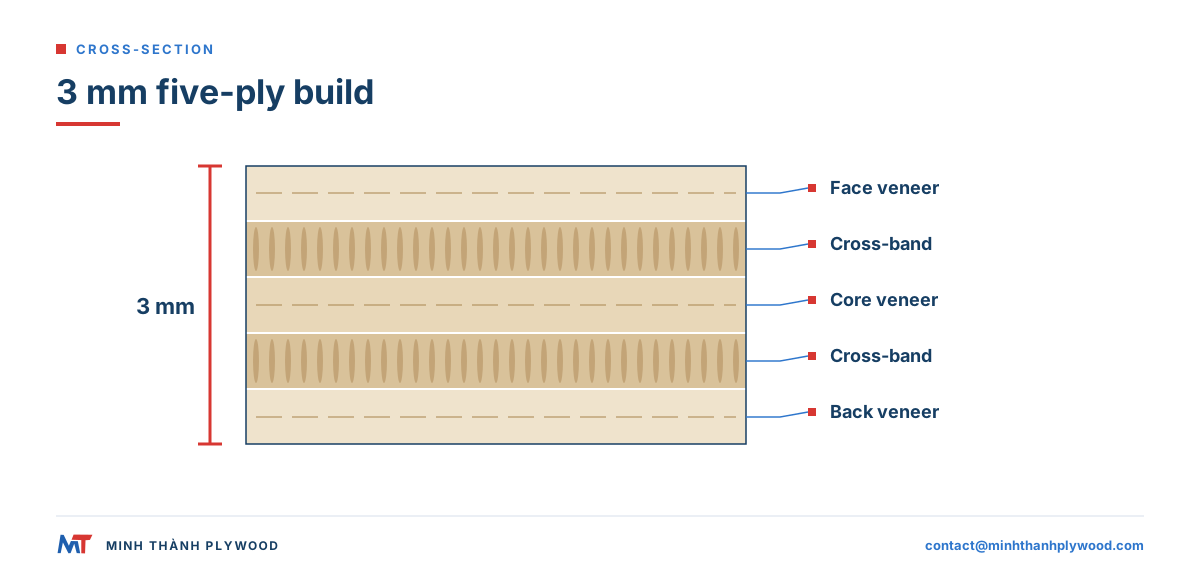
ไม้อัดบางขนาด 3–5 มม. ของ Minh Thanh ผลิตเป็น 5 ชั้นเสมอ ส่วนจำนวนชั้นของแผ่น 6 มม. จะยืนยันพร้อมคำสั่งซื้อ:
| แผ่น | โครงสร้าง | ผลต่อการใช้เลเซอร์ |
|---|---|---|
| 3 มม. | วีเนียร์ไส้ 1 ชั้น วีเนียร์ขวาง 2 ชั้น วีเนียร์ผิวหน้า 2 ชั้น | 5 ชั้นบาง น้ำหนักเบา ตัดเร็ว |
| 4 มม. | วีเนียร์ไส้ 3 ชั้น และผิวหน้า 2 ชั้น | แข็งแรงขึ้น เช่น ใช้วีเนียร์ไส้สไตแร็กซ์ 1.3 มม. จำนวน 3 ชั้น |
| 5 มม. | วีเนียร์ไส้ 3 ชั้น และผิวหน้า 2 ชั้น | วีเนียร์ไส้หนาขึ้น ชิ้นงานแข็งกว่า |
| 6 มม. | ยืนยันจำนวนชั้นไม้อัดพร้อมคำสั่งซื้อ | โครงสร้างบางที่แข็งแรงที่สุด แต่ต้องตัดหลายรอบขึ้น |
เนื่องจากโครงสร้าง 4 และ 5 มม. ใช้รูปแบบ 5 ชั้นเหมือนกัน วีเนียร์ไส้จึงหนาขึ้นตามความหนาแผ่น ช่วยให้แผ่นสมดุลและเรียบ วีเนียร์ผิวหน้าบางเกรดพรีเมี่ยมหาได้จำกัด คำสั่งซื้อ 4 มม. จึงอาจใช้เวลานานขึ้น และเราไม่ลดมาตรฐานเพื่อเร่งการผลิต
งานแกะสลักควบคุมความลึกให้อยู่ในชั้นผิวหน้า ส่วนงานตัดต้องผ่านทุกชั้น โครงสร้างจึงสำคัญพอ ๆ กับความหนารวม
ไม้อัดตัดเลเซอร์ควรหนาเท่าไร? ตั้งแต่ 3 มม. ถึง 6 มม.
ความหนา 3 มม. เป็นขนาดไม้อัดสำหรับตัดเลเซอร์ที่ใช้ตัดมากที่สุด ส่วน 4 มม. และ 5 มม. เหมาะกับชิ้นงานที่ต้องแข็งแรงขึ้น และ 6 มม. เป็นขีดจำกัดที่ใช้งานได้จริงสำหรับเลเซอร์งานอดิเรกและเวิร์กช็อปขนาดเล็กส่วนใหญ่เมื่อตัดหนึ่งหรือสองรอบ แผ่นหนากว่าต้องใช้กำลังสูงขึ้น ความเร็วต่ำลง และเกิดเขม่ามากกว่า
| ความหนา | งานเลเซอร์ทั่วไป | เลเซอร์ CO2 | เลเซอร์ไดโอด (กำลังต่ำ) |
|---|---|---|---|
| 3 มม. | กล่อง โมเดล จิ๊กซอว์ ของประดับ งานฝังลาย | เครื่องส่วนใหญ่ตัดรอบเดียวได้ เป็นขนาดไม้อัดเลเซอร์ 3 มม. ที่นิยมที่สุด | ต้องตัดหลายรอบและช้า ป็อปลาร์กับบาสวูดตัดได้ดีที่สุด |
| 4 มม. | กล่องที่แข็งแรงขึ้น ป้าย ของเล่น | หลอดกำลังปานกลางตัดรอบเดียวได้ สมดุลระหว่างความแข็งแรงกับความเร็ว | กำลังใกล้ไม่พอ คาดว่าจะเกิดเขม่าและต้องตัดหลายรอบ |
| 5 มม. | โครง กล่องขนาดใหญ่ แม่แบบจับยึด | ต้องใช้กำลังสูงขึ้นหรือเพิ่มรอบตัด | ใช้แกะสลักเท่านั้น |
| 6 มม. | ชิ้นส่วนโครงสร้าง โมเดลเฟอร์นิเจอร์ | ตัดรอบที่สองหรือใช้หลอดกำลังสูงกว่า | ขีดจำกัดที่ใช้งานได้จริง ใช้แกะสลักและกรีด ไม่ใช่ตัดทะลุ |
ไม้อัดบางของ Minh Thanh มีความหนา 3–6 มม. ซึ่งครอบคลุมช่วงที่ใช้กับงานเลเซอร์ส่วนใหญ่ ขอค่าคลาดเคลื่อนของความหนาจริงจากตัวอย่าง เพราะข้อต่อแบบนิ้วต้องตัดให้ตรงกับความหนาจริง ดูข้อมูล ไม้อัดบาง
ความเรียบและความหนา: การโฟกัสและการยึดแผ่น
เลเซอร์ตัดที่จุดโฟกัส แผ่นที่โก่งหรือมีความหนาไม่สม่ำเสมอจึงหลุดโฟกัสและตัดได้ไม่เท่ากัน ไม้อัดที่เรียบและปรับความหนาได้สม่ำเสมอจะตัดทะลุทั่วทั้งแท่นด้วยการตั้งค่าเดียว
- ความเรียบ: โครงสร้างที่สมดุลช่วยให้แผ่นเรียบ เก็บแผ่นซ้อนราบ มีน้ำหนักกดเบา ๆ ในห้องแห้ง ห้ามวางตะแคง
- ความชื้น: แผ่นที่อบแห้งจนมีความชื้น 8–12 % ซึ่งเป็นช่วงปกติของไม้อัดเฟอร์นิเจอร์ จะคงความเรียบในเวิร์กช็อปที่มีเครื่องทำความร้อน พักแพ็กแผ่นไว้ในห้องก่อนตัด
- ความหนา: แผ่นเฟอร์นิเจอร์ที่ขัดแล้วควบคุมความหนาได้ ±0.2–0.3 มม. และแคบสุดถึง ±0.2 มม. จึงรักษาโฟกัสและความกว้างของข้อต่อให้สม่ำเสมอ
- การยึดแผ่น: ใช้หมุด แม่เหล็ก น้ำหนักกด หรือระบบดูดสุญญากาศบนแท่นรังผึ้งเพื่อกดแผ่นบางให้แนบลง
หากไม้อัดสำหรับตัดเลเซอร์โก่ง ให้คว่ำด้านเว้าลงบนพื้นราบ วางน้ำหนักให้ทั่วหนึ่งวันในห้องแห้ง แล้วรีบตัดหลังจากนั้น แผ่นที่โก่งมาตั้งแต่โรงงานจะกลับมาโก่งอีก จึงควรสั่งแผ่นที่แห้งและเรียบแทนการแก้ที่เครื่อง
ขนาดแผ่นและการจัดวางชิ้นงานบนแท่นเลเซอร์
แท่นเลเซอร์มีขนาดเล็กกว่าแผ่นไม้อัดเต็มแผ่น รูปแบบแผ่นจึงกำหนดปริมาณเศษวัสดุ ควรสั่งแผ่นเต็มที่ตัดแบ่งเป็นชิ้นเปล่าขนาดพอดีกับแท่น หรือสั่งขนาดพิเศษ แทนการตัดแบ่งทุกแผ่นด้วยตนเอง
- แผ่นเต็ม: 1220 × 2440 mm และ 1250 × 2500 mm รวมถึงขนาดสั่งทำ เช่น 1220 × 2500 mm และ 1220 × 2280 mm
- แผ่นเปล่าตัดตามขนาด: ให้โรงงานตัดแผ่นหนึ่งเป็น 4, 6 หรือ 8 ชิ้น ดูข้อมูล ไม้อัดตัดตามขนาด
- ทิศทางลายไม้: ระบุทิศทางลายไม้บนผิวหน้าของแผ่นเปล่า ชิ้นงานที่จัดวางไปตามลายไม้จะแข็งกว่า
- ระยะขอบ: เว้นขอบเล็กน้อยรอบแผ่นเปล่า เพราะขอบแผ่นมีโอกาสบุบระหว่างการขนย้ายมากที่สุด
การสั่งแผ่นเปล่าที่พอดีกับแท่นช่วยลดเวลาตัดและปริมาตรขนส่ง ระบุขนาดแผ่นเปล่าและทิศทางลายไม้ในคำสั่งซื้อ
แกะสลักไม้อัดด้วยเลเซอร์: ผิวหน้า ความต่างของสี และการเคลือบผิว
การแกะสลักไม้อัดด้วยเลเซอร์ได้ผลดีที่สุดบนผิวหน้าเรียบ สีอ่อน และขัดแล้ว โดยป็อปลาร์ บาสวูด และเบิร์ชให้ความต่างของสีชัดที่สุด งานแกะสลักอยู่ในวีเนียร์ผิวหน้า เกรดและการขัดผิวหน้าจึงสำคัญกว่าไส้ไม้อัด
- สีผิวหน้า: ผิวสีอ่อนทำให้รอยแกะสลักสีเข้มเห็นได้ชัด ส่วนผิวสีเข้มต้องแกะลึกกว่า
- เกรดผิวหน้า: ตาไม้ รอยปะ และสีที่เปลี่ยนไปจะเห็นในงานแกะสลัก เลือกเกรดผิวหน้าที่มีบริเวณสะอาดสำหรับงาน
- การขัด: ผิวที่ขัดแล้วแกะสลักได้สม่ำเสมอ ผิวไม้อัดที่ขัดและขัดเงาจากโรงงานไม่ต้องขัดเพิ่มก่อนแกะสลัก
- การปิดผิว: ปิดผิวหน้าด้วยเทปสำหรับงาน เพื่อป้องกันคราบควันรอบบริเวณแกะสลัก
- การเคลือบ: เคลือบแลกเกอร์ใสหรือน้ำมันหลังแกะสลักเพื่อเพิ่มความต่างของสีและปกป้องผิวหน้า
หากต้องการทั้งงานพิมพ์และงานแกะสลัก ดูข้อมูลที่ การพิมพ์บนไม้อัด
วิธีทดสอบไม้อัดสำหรับตัดเลเซอร์: ตารางทดสอบตัดและแกะสลัก
ทดสอบไม้อัดสำหรับตัดเลเซอร์กับเครื่องของผู้ซื้อเองด้วยตารางตัดและแกะสลักที่กำหนดไว้ แล้วอนุมัติล็อตจากผลทดสอบ ไม่ใช่จากชื่อชนิดไม้ การตั้งค่าจากเครื่องเลเซอร์เครื่องอื่นใช้แทนกันไม่ได้ เพราะกำลัง เลนส์ ระบบเป่าลม และแท่นมีผลต่อผลลัพธ์ทั้งหมด
- ตัดตารางกำลังและความเร็ว: เรียงสี่เหลี่ยมเล็กโดยเพิ่มกำลังทีละระดับ และเพิ่มความเร็วตามแนวตั้งบนแผ่นเดียว
- หาค่าต่ำสุดที่ตัดทะลุได้ทั่วตาราง แล้วเผื่อค่าความปลอดภัยเพิ่มเล็กน้อย
- ใช้ค่าดังกล่าวตัดทั่วทั้งแผ่น จากมุมหนึ่งถึงอีกมุม เพื่อหาช่องว่างและกระเปาะกาว
- แกะสลักตารางโทนสี จากระดับสีเทาต่าง ๆ บนผิวหน้า เพื่อตรวจความต่างของสีและความสม่ำเสมอ
- บันทึกผล: การตัดทะลุ เขม่าที่ขอบ ความต่างของสีจากการแกะสลัก และความสม่ำเสมอของขอบ
- ทดสอบซ้ำกับแผ่น 2 หรือ 3 แผ่น จากแพ็กต่างกัน
- เก็บแผ่นทดสอบ ไว้เป็นตัวอย่างอ้างอิงสำหรับล็อตถัดไป
| รายการบันทึก | สิ่งที่ต้องจด | ผ่านเมื่อ |
|---|---|---|
| การตัดทะลุ | ชิ้นงานที่หลุดออกด้วยการตั้งค่าที่เลือก | ชิ้นงานหลุดออกทุกชิ้น ไม่มีตำแหน่งที่ตัดพลาดกระจุกกัน |
| เขม่า | สีของขอบ | สีขอบสม่ำเสมอทั่วทั้งแผ่น |
| ความต่างของสีจากการแกะสลัก | ผลจากตารางโทนสี | โทนสม่ำเสมอ ไม่มีรอยด่าง |
| ความสม่ำเสมอของขอบ | แนวชั้นไม้ที่ขอบตัด | ไม่มีช่องว่างหรือรอยตัดสะดุด |
| ความเรียบ | แผ่นที่วางบนแท่น | วางราบโดยไม่ต้องเพิ่มน้ำหนักกด |
เลือกไม้อัดเลเซอร์ตามผลิตภัณฑ์: โมเดล ป้าย ของเล่น และบรรจุภัณฑ์
ผลิตภัณฑ์เลเซอร์แต่ละชนิดต้องการสมดุลระหว่างความแข็งแรง ความเร็วตัด และผิวหน้าไม่เหมือนกัน จึงควรเลือกแผ่นให้เหมาะกับชิ้นงาน ไม่ใช่ยึดตามรายการ “ดีที่สุด” แบบกว้าง ๆ ตารางนี้จับคู่ผลิตภัณฑ์เลเซอร์ทั่วไปกับไม้อัดที่เหมาะสม
| ผลิตภัณฑ์เลเซอร์ | ไม้อัดที่แนะนำ | ความหนา | สิ่งสำคัญที่สุด |
|---|---|---|---|
| โมเดลสถาปัตยกรรมและโมเดลย่อส่วน | ผิวบาสวูดหรือป็อปลาร์ ไส้น้ำหนักเบา | 3 มม. | รายละเอียดประณีต ผิวสีอ่อนสม่ำเสมอ เขม่าน้อย |
| กล่องและกล่องครอบที่ใช้ข้อต่อแบบนิ้ว | ผิวเบิร์ชหรือป็อปลาร์ | 3–6 มม. | ความหนาสม่ำเสมอเพื่อให้ข้อต่อแน่น |
| ป้ายและงานศิลป์ติดผนัง | ผิวป็อปลาร์หรือเบิร์ชที่ขัดแล้ว | 3–6 มม. | ความต่างของสีเมื่อแกะสลัก แผ่นเรียบ |
| ของเล่นไม้และจิ๊กซอว์ | เบิร์ชหรือป็อปลาร์ ใช้กาว UF ระดับการปลดปล่อย E0 | 4–6 มม. | ความแข็งแรง ขอบเรียบ กาวปล่อยสารต่ำ |
| ของตกแต่งและเครื่องประดับ | ผิวป็อปลาร์หรือบาสวูด | 3 มม. | ตัดเร็ว ขอบสีอ่อน |
| แผ่นรองและจอแสดงสินค้าสำหรับบรรจุภัณฑ์ | ผิวป็อปลาร์ ไส้น้ำหนักเบา | 3–4 มม. | ต้นทุนต่อชิ้นต่ำ น้ำหนักเบา |
| แม่แบบจับยึดและแม่แบบตัด | ผิวเบิร์ช ไส้หนาแน่น | 6 มม. | ความแข็ง ความทนต่อการสึกหรอ |
ของเล่นและผลิตภัณฑ์สำหรับเด็กต้องปฏิบัติตามกฎความปลอดภัยของแต่ละตลาด ให้ใช้สเปกไม้อัดเป็นจุดเริ่มต้น ส่วนของเล่นสำเร็จรูปต้องทดสอบในฐานะผลิตภัณฑ์ รวมทั้งสีหรือสารเคลือบ ตามข้อกำหนดของตลาดที่จำหน่าย
สำหรับตะแกรงลำโพง กล่องครอบ และชิ้นส่วนอะคูสติกอื่น ๆ โครงสร้างสำคัญพอ ๆ กับผิวหน้า ดูข้อมูลที่ ไม้อัดสำหรับตู้ลำโพง หากต้องใช้สกรูและข้อต่อกับชิ้นงานเลเซอร์ที่หนาขึ้น ดู ข้อต่อไม้อัด และ สกรูสำหรับไม้อัด
เปรียบเทียบต้นทุนต่อชิ้นงานดี ไม่ใช่ราคาต่อแผ่น
ไม้อัดสำหรับตัดเลเซอร์ที่ราคาต่อแผ่นถูกที่สุดมักมีต้นทุนต่อชิ้นงานดีสูงที่สุด ให้นับชิ้นงานที่ต้องคัดทิ้ง การตัดรอบที่สอง และเวลาทำความสะอาด แล้วแผ่นที่มีไส้ปิดสนิทมักคุ้มกว่า
วิธีง่าย ๆ ในการเปรียบเทียบแผ่นสองชนิด:
- จำนวนชิ้นงานดีต่อแผ่น: ชิ้นงานที่ตัดทะลุและผ่านการตรวจ
- เวลาเดินเครื่องต่อแผ่น: การตัดรอบที่สองทำให้เวลาเลเซอร์เพิ่มเป็นสองเท่า
- เวลาตกแต่ง: เช็ดเขม่า ขัดรอยไหม้ และตัดชิ้นงานที่เสียซ้ำ
- เศษวัสดุ: เศษแผ่นและชิ้นงานเสียที่ต้องทิ้ง
ตัวอย่างคำนวณ: แผ่น A ให้ชิ้นงานดี 40 ชิ้นจาก 48 ชิ้นเมื่อตัดรอบเดียว ส่วนแผ่น B ให้ 47 ชิ้นจาก 48 ชิ้นเมื่อตัดรอบเดียว แม้ราคาแผ่น B สูงกว่าเล็กน้อย แต่ต้นทุนต่อชิ้นงานดีต่ำกว่า โดยยังไม่รวมเวลาที่ใช้ตัดชิ้นงานเสียของแผ่น A ซ้ำ ขอแผ่นตัวอย่างจากผู้จำหน่าย แล้วเปรียบเทียบด้วยชิ้นงานของผู้ซื้อเอง
บันทึกโครงสร้างที่อนุมัติแล้ว เพื่อให้ล็อตถัดไปเหมือนเดิม
เมื่อไม้อัดสำหรับตัดเลเซอร์ผ่านการทดสอบแล้ว ให้บันทึกโครงสร้างและสั่งซื้อตามรายการนั้น เพื่อให้ล็อตถัดไปตัดได้เหมือนเดิม “ไม้อัดเบิร์ช 3 มม.” ยังไม่ใช่สเปก โครงสร้างของแผ่นต่างหากที่เป็นสเปก
รายการที่ควรเก็บไว้:
- ความหนาและโครงสร้าง: เช่น 3 มม. 5 ชั้น
- ผิวหน้าและผิวหลัง: ชนิดไม้และคู่เกรด เช่น ป็อปลาร์ A/A
- ไส้ไม้อัด: ชนิดไม้และการเรียงชั้นวีเนียร์
- กาวและการปล่อยสาร: เช่น กาว UF ระดับการปลดปล่อย E0
- ค่าคลาดเคลื่อนและความชื้น: ค่าคลาดเคลื่อนของความหนาและความชื้น 8–12 % เมื่อจัดส่ง
- ขนาด: ขนาดแผ่นหรือแผ่นเปล่า และทิศทางลายไม้
- การตั้งค่าเลเซอร์ของผู้ซื้อ และแผ่นทดสอบที่เก็บไว้เป็นตัวอย่างอ้างอิง
โรงงานที่ผลิตตามสเปกเป็นลายลักษณ์อักษรและตัวอย่างที่อนุมัติแล้วสามารถผลิตซ้ำตามนั้นได้ Minh Thanh จับคู่เกรดผิวหน้ากับตัวอย่างที่ผู้ซื้ออนุมัติ และบันทึกโครงสร้างไว้ในคำสั่งซื้อ
ควัน ระบบดูดอากาศ และความปลอดภัยในการใช้เลเซอร์
การตัดไม้อัดด้วยเลเซอร์ทุกครั้งทำให้เกิดควัน อนุภาคขนาดเล็ก และก๊าซจากไม้กับกาว จึงต้องใช้ระบบดูดอากาศและมาตรการควบคุมตามที่ผู้ผลิตเลเซอร์กำหนด กาวปล่อยสารต่ำช่วยลดฟอร์มาลดีไฮด์ในแผ่น แต่ไม่ได้ทำให้ควันจากการตัดเลเซอร์ปลอดภัยต่อการสูดดม
- ระบบดูดอากาศ: ระบายควันออกนอกอาคารหรือผ่านชุดกรองที่ผู้ผลิตเลเซอร์รับรอง โดยเลือกขนาดให้เหมาะกับเครื่อง
- ระบบเป่าลม: ช่วยลดการลุกวาบและเขม่าที่ขอบ
- ห้ามปล่อยเครื่องตัดไว้โดยไม่มีผู้ดูแล: ไม้อัดติดไฟได้ โดยเฉพาะเมื่อใช้ความเร็วต่ำและกำลังสูง
- การควบคุมเพลิง: วางถังดับเพลิงชนิดที่ผู้ผลิตเลเซอร์แนะนำไว้ข้างเครื่อง
- รายการวัสดุ: เก็บรายชื่อวัสดุที่อนุมัติให้ใช้ และห้าม PVC ไวนิล และสารเคลือบที่ไม่ทราบชนิด
อ่านข้อมูลอันตรายจากเลเซอร์ในสถานที่ทำงานได้ที่ หน้าอันตรายจากเลเซอร์ขององค์การบริหารความปลอดภัยและอาชีวอนามัยแห่งสหรัฐฯ ส่วนฝุ่นไม้จากการขัดชิ้นงานเลเซอร์ ดู แนวทางฝุ่นไม้ของ HSE สหราชอาณาจักร
ซื้อไม้อัดสำหรับตัดเลเซอร์ได้จากที่ไหน?
หากต้องการไม่กี่แผ่น ให้ซื้อแผ่นขนาดเล็กจากร้านจำหน่ายวัสดุสำหรับเลเซอร์ หากต้องการปริมาณต่อเนื่องตามสเปกเดียว ให้สั่งจากโรงงานไม้อัด โรงงานจะผลิตตามสเปก ทดสอบตัวอย่าง และจัดส่งเป็นตู้คอนเทนเนอร์
| แหล่งซื้อ | เหมาะกับ | สิ่งที่ได้รับ |
|---|---|---|
| ร้านจำหน่ายวัสดุสำหรับเลเซอร์ | งานล็อตเล็ก วัสดุหลายชนิด | แผ่นตัดสำเร็จ ปริมาณน้อย |
| ร้านไม้ในพื้นที่ | งานเป็นครั้งคราว | แผ่นขนาดมาตรฐาน ไส้ไม้อาจแตกต่างกัน |
| โรงงานไม้อัด (แผ่นบาง) | ปริมาณต่อเนื่อง แบรนด์ของผู้ซื้อ สเปกเดียว | ผลิตตามผิวหน้า ไส้ กาว และขนาดที่กำหนด |
ไม้อัดบางจากเวียดนามเป็นแหล่งจัดหาวัสดุสำหรับงานเลเซอร์ปริมาณมากที่คุ้มค่า โดยใช้ไส้สไตแร็กซ์และยูคาลิปตัสจากสวนป่า พร้อมผิวป็อปลาร์ เบิร์ช และชนิดอื่น ๆ และอัดด้วยกระบวนการเกรดเฟอร์นิเจอร์ Minh Thanh ผลิตไม้อัดบาง 3–5 มม. แบบ 5 ชั้นเสมอ มีขนาดตั้งแต่ 1220 × 2440 mm ไปจนถึงชิ้นตัดตามขนาด ปริมาณสั่งซื้อขั้นต่ำคือตู้ 40HC หนึ่งตู้ โดยผสมสเปกได้ตามข้อตกลง และใช้เวลาผลิต 15–45 วันหลังชำระเงินมัดจำ 30 %
ควรระบุอะไรในคำสั่งซื้อไม้อัดสำหรับตัดเลเซอร์?
ระบุโครงสร้างของไม้อัดสำหรับตัดเลเซอร์ให้ครบในคำสั่งซื้อ แล้วอนุมัติตัวอย่างที่มีโครงสร้างตรงกันทุกประการด้วยเครื่องเลเซอร์ของผู้ซื้อเองก่อนเริ่มผลิต รายการต่อไปนี้ครอบคลุมข้อมูลที่ต้องระบุ:
- การใช้งาน: ตัดด้วยเลเซอร์ แกะสลัก หรือทั้งสองอย่าง
- ความหนา: เช่น 3 มม. หรือ 4 มม. แบบ 5 ชั้น
- ผิวหน้าและผิวหลัง: เช่น ป็อปลาร์ A/A หรือเบิร์ช D+/D
- ไส้ไม้อัด: ระบุชนิดไม้ และให้ไส้ปิดสนิทไม่มีช่องว่างหรือชั้นซ้อนทับ
- กาวและการปล่อยสาร: กาว UF ระดับการปลดปล่อย E0 ไม่มีผิวเคลือบ PVC หรือไวนิล
- พื้นผิว: ผิวหน้าขัดแล้ว ไม่มีสารเคลือบ
- ค่าคลาดเคลื่อนและความเรียบ: ค่าคลาดเคลื่อนของความหนาตามตัวอย่าง แผ่นต้องเรียบ
- ความชื้น: 8–12 % เมื่อจัดส่ง
- ขนาด: แผ่นเต็ม ขนาดสั่งทำ หรือแผ่นเปล่าตัดตามขนาด พร้อมทิศทางลายไม้
- การบรรจุและจำนวน: จำนวนแพ็กต่อตู้ 40HC และการผสมความหนาตามข้อตกลง
Minh Thanh ส่งตัวอย่างโครงสร้างที่ระบุให้โดยไม่คิดค่าใช้จ่าย เพื่อให้ผู้ซื้อทดสอบตารางบนเครื่องของตนเองก่อน ส่งสเปกไปที่ contact@minhthanhplywood.com และอ่าน การตัดไม้อัดด้วยเลเซอร์ สำหรับกำลังเครื่อง การตั้งค่า และข้อจำกัดด้านความหนา หรือ วิธีตัดไม้อัด สำหรับวิธีตัดแต่ละแบบ
คำถามที่ผู้ซื้อถามบ่อย
ไม้อัดแบบไหนเหมาะกับการตัดเลเซอร์ที่สุด?
เลือกไม้อัดแผ่นบางและเรียบ ไส้แน่นสม่ำเสมอไร้ช่องว่าง แนวกาวภายในบาง และผิวหน้าเรียบ ผิวเบิร์ชช่วยให้ชิ้นงานแข็งแรงและขอบคม ส่วนผิวป็อปลาร์กับบาสวูดตัดได้เร็วกว่าและแกะสลักได้สีอ่อนกว่า
ไม้อัดแบบใดปลอดภัยสำหรับการตัดเลเซอร์?
ควรเป็นแผ่นที่ทำจากวีเนียร์ไม้และกาวสำหรับไม้ที่มีฟอร์มาลดีไฮด์ โดยไม่มี PVC ไวนิล หรือสารเคลือบที่ไม่ทราบชนิด ห้ามตัดไม้อัดที่ปิดผิวด้วย PVC หรือไวนิล และต้องใช้ระบบดูดควันกับเลเซอร์ทุกเครื่อง
กาวชนิดใดตัดด้วยเลเซอร์ได้เรียบ?
แนวกาวภายในที่บาง เช่น กาว UF ระดับการปลดปล่อย E0 ตัดได้เรียบที่สุดและเกิดเขม่าน้อยกว่า ส่วนแนวกาวฟีนอลิกและกาวเมลามีนที่หนาและแข็งกว่าจะต้องใช้กำลังสูงขึ้น และทำให้ขอบเข้มกว่า
ใช้ไม้อัดเบิร์ชหรือป็อปลาร์ตัดเลเซอร์ดีกว่า?
เลือกเบิร์ชสำหรับชิ้นงานที่ต้องแข็งแรงและขอบคม เช่น โมเดล ข้อต่อ และกล่อง เลือกป็อปลาร์สำหรับชิ้นงานเบา ป้าย และงานที่ต้องการตัดเร็ว โดยได้ผิวสีอ่อนสำหรับแกะสลัก ใช้ได้ทั้งสองชนิดเมื่อไส้ปิดสนิทและแผ่นเรียบ
ไม้อัดตัดเลเซอร์ควรหนาเท่าไร?
ความหนา 3 มม. เป็นขนาดที่ตัดใช้กันมากที่สุด ส่วน 4 มม. และ 5 มม. เหมาะกับชิ้นงานที่ต้องแข็งแรงขึ้น และ 6 มม. เป็นขีดจำกัดที่ใช้งานได้จริงสำหรับเลเซอร์งานอดิเรกและเวิร์กช็อปขนาดเล็กส่วนใหญ่ แผ่นที่หนากว่าต้องใช้กำลังสูงขึ้น ตัดหลายรอบ และเกิดเขม่ามากขึ้น
ซื้อไม้อัดสำหรับตัดเลเซอร์ได้จากที่ไหน?
หากใช้ไม่กี่แผ่น ให้ซื้อแผ่นขนาดเล็กจากร้านจำหน่ายวัสดุสำหรับเลเซอร์ หากต้องการปริมาณมาก ให้สั่งโรงงานไม้อัดผลิตแผ่นบางตามสเปก คำสั่งซื้อจากโรงงานควรระบุโครงสร้างเป็นลายลักษณ์อักษรและอนุมัติตัวอย่างที่ทดสอบกับเครื่องเลเซอร์ของผู้ซื้อเอง
ทำให้ไม้อัดเรียบก่อนตัดเลเซอร์อย่างไร?
วางแผ่นซ้อนราบและมีน้ำหนักทับในห้องแห้ง แล้วตรึงกับแท่นด้วยหมุด แม่เหล็ก หรือตัวกดแบบรังผึ้ง แผ่นที่โก่งมาจากโรงงานจะไม่คงความเรียบ ควรสั่งวัสดุที่แห้งและเรียบตั้งแต่ต้น
ทำไมเลเซอร์ตัดไม้อัดทะลุบางจุด แต่บางจุดไม่ทะลุ?
สาเหตุอาจเป็นกระเปาะกาว วีเนียร์ไส้ซ้อนทับกัน วีเนียร์ที่หนาแน่นกว่า หรือแผ่นยกตัวจนหลุดโฟกัส ทุกกรณีต้องใช้พลังงานมากกว่าเนื้อไม้บริเวณที่ตัดได้สะอาด
ไม้อัดแกะสลักด้วยเลเซอร์ได้หรือไม่?
ได้ ผิวที่เรียบ สีอ่อน และขัดแล้ว เช่น ป็อปลาร์ บาสวูด หรือเบิร์ช ให้ความต่างของสีชัดที่สุด การแกะสลักอยู่ในวีเนียร์ผิวหน้า คุณภาพผิวหน้าจึงสำคัญกว่าไส้ไม้อัด
ไม้อัด 3 มม. แข็งแรงพอทำกล่องตัดเลเซอร์หรือไม่?
พอสำหรับกล่อง โมเดล จิ๊กซอว์ และกล่องขนาดเล็กที่ใช้ข้อต่อแบบนิ้ว หากต้องรับน้ำหนักหรือทำแผ่นขนาดใหญ่ ให้เพิ่มความหนาเป็น 4–6 มม. หรือเลือกผิวเบิร์ช
ไม้อัดที่ตัดด้วยเลเซอร์ต้องขัดหรือไม่?
โดยทั่วไปขัดเฉพาะเมื่อต้องการลบรอยควันบนผิวหน้า ก่อนตัดให้ปิดผิวหน้าด้วยเทปสำหรับงาน หรือเช็ดเขม่าด้วยผ้าหมาดแล้วขัดเบา ๆ ด้วยกระดาษทรายเบอร์ 220
ไม้อัดเลเซอร์ หรือเลเซอร์เพลย์ คืออะไร?
ไม้อัดเลเซอร์ หรือที่มักเรียกว่าเลเซอร์เพลย์ คือไม้อัดแผ่นบางที่คัดเลือกหรือผลิตมาเพื่อตัดด้วยเลเซอร์ โดยต้องเรียบ ขัดผิวแล้ว ไส้ปิดสนิท และใช้กาวที่ตัดได้สะอาด เป็นข้อกำหนดของแผ่น ไม่ใช่ชื่อชนิดไม้