
Il taglio CNC del compensato dà un bordo pulito quando il foglio è calibrato, piano, asciutto e con anima chiusa: tolleranza di spessore ±0,2 mm, nessun vuoto nell'anima e umidità 8–12 %. Per mobilifici in Brianza o Veneto, imprese edili e importatori che ricevono il carico a Genova, la specifica del foglio viene prima della fresa. Usate una fresa a compressione affilata, l'avanzamento indicato dal produttore per il compensato e un nesting che tenga fermi i pezzi piccoli. Minh Thanh Plywood realizza pannelli per mobili con questa specifica e taglia i pezzi a misura.
Taglio CNC del compensato nel Regno Unito: come funziona l’ordine
Se avete cercato «taglio CNC del compensato» per far tagliare delle forme, i servizi di taglio nel Regno Unito funzionano allo stesso modo: inviate un disegno, loro fresano i pezzi, e voi li ritirate o li ricevete con corriere. Un file sbagliato o una scelta di foglio sbagliata costa una seconda lavorazione, quindi l’ordine qui sotto fa risparmiare la maggior parte degli scambi.
- Inviate il disegno. I servizi accettano file vettoriali DXF o DWG, e alcuni ridisegnano uno schizzo semplice. Disegnate i pezzi alla misura finale tenendo conto del diametro dell’utensile: gli angoli interni prendono il raggio della fresa.
- Scegliete il pannello e lo spessore. Il compensato di betulla è disponibile da 4 a 30 mm presso i servizi più grandi del Regno Unito, con 6, 9, 12, 15 e 18 mm come tagli più comuni. Sono offerti anche il compensato con faccia in pioppo e il compensato di betulla melamminico bianco. Un foglio di betulla BB/BB da 18 mm costa al dettaglio circa £118.
- Verificate il piano di lavoro. Le fresatrici più grandi del Regno Unito accettano un foglio intero da 3050 × 1525 mm; la maggior parte lavora con 2440 × 1220 mm.
- Scegliete le lavorazioni. Sagomatura, foratura, fori per cerniere e maniglie, scanalature di pannello e motivi forati o traforati fanno tutti parte dello stesso programma.
- Confermate tempi di consegna e spedizione. Aspettatevi 5–6 giorni lavorativi per un lavoro fresato in un laboratorio occupato, e 48 ore presso un piccolo servizio di fabbricazione digitale che preventiva in un paio d’ore. Ritiro o corriere sono a scelta.
Lavori tipici: pannelli a parete, divisori per ambienti, schermi traforati, ante per armadi e cucine con fori per cerniere preforati, e componenti flat-pack.
Dove si inserisce Minh Thanh. Minh Thanh non fresa pezzi per privati nel Regno Unito. Produce il foglio calibrato che quei servizi e i mobilieri tagliano: spessore mantenuto a ±0,2 mm sui pannelli per mobili levigati, anima chiusa, umidità 8–12 % e blocchi tagliati a misura in 4, 6 o 8 pezzi per pannello.
I laboratori CNC, i produttori di flat-pack e le falegnamerie del Regno Unito acquistano a container 40HC, con 30–40 giorni di navigazione da Hai Phong al Nord Europa. I pannelli hanno la certificazione CARB P2 / TSCA Title VI; sei prove in camera ASTM D6007 hanno dato in media 0,014–0,032 ppm contro il limite di 0,05 ppm. Chiedete un foglio campione gratuito e tagliatelo sulla vostra fresatrice prima del primo ordine.
Una macchina CNC può tagliare il compensato?
Sì, le macchine CNC tagliano bene il compensato, e il foglio calibrato con anima chiusa è ciò che rende il taglio pulito. La fresatrice decide la qualità del bordo solo quando il foglio è giusto: piano, asciutto, uniforme nello spessore e senza vuoti nell’anima.
Le specifiche del foglio che contano per il compensato da taglio CNC:
| Proprietà | Obiettivo per il CNC | Perché conta sulla fresatrice |
|---|---|---|
| Tolleranza di spessore | ±0,2–0,3 mm, fino a ±0,2 mm | Profondità delle tasche, adattamento delle sedi, giunti a linguetta |
| Anima | Chiusa e uniforme, senza vuoti o sovrapposizioni | Nessuno sfondamento o vuoto sui bordi tagliati |
| Planarità | Piano sul piano aspirante | Bloccaggio e profondità uniforme su tutto il foglio |
| Umidità | 8–12 % alla spedizione | I pezzi restano piani dopo il taglio |
| Faccia | Levigata, sana, grado scelto per la finitura | Bordo superiore pulito, pezzi pronti per la finitura |
| Colla | Colla UF con emissione E0 per mobili da interno | Linee di colla uniformi, pezzi a bassa emissione |
| Formato del foglio | 1220 × 2440 o 1250 × 2500 mm, o su misura | Resa del nesting sul piano della vostra macchina |
Minh Thanh costruisce i pannelli per mobili secondo questo elenco come standard: il pannello d’anima viene pressato e calibrato per primo, poi si pressano faccia e retro, e gli strati dell’anima sono cuciti sia in orizzontale sia in verticale perché l’anima resti chiusa.
Quale compensato è meglio per la fresatura CNC?
Il compensato migliore per la fresatura CNC è il compensato per mobili calibrato, con anima chiusa, faccia levigata e struttura a piallacci uniforme, così taglia pulito e mantiene la misura. La specie della faccia decide l’aspetto e il prezzo; l’anima e la calibrazione decidono come si lavora.
| Pannello | Fresatura CNC | Usi CNC migliori |
|---|---|---|
| Faccia in betulla, anima Styrax o eucalipto | Molto buona, bordi netti, faccia dura | Mobili a vista, bordi esposti |
| Faccia in pioppo, anima Styrax | Molto buona, leggero, facile da lavorare | Pezzi verniciati e flat-pack |
| Faccia in eucalipto | Buona, densa e rigida | Ripiani, piani, parti portanti |
| Piallaccio ingegnerizzato (EV) | Buona, colore costante | Frontali e pannelli decorativi |
| Faccia in okoumé | Buona, leggero | Pannelli interni |
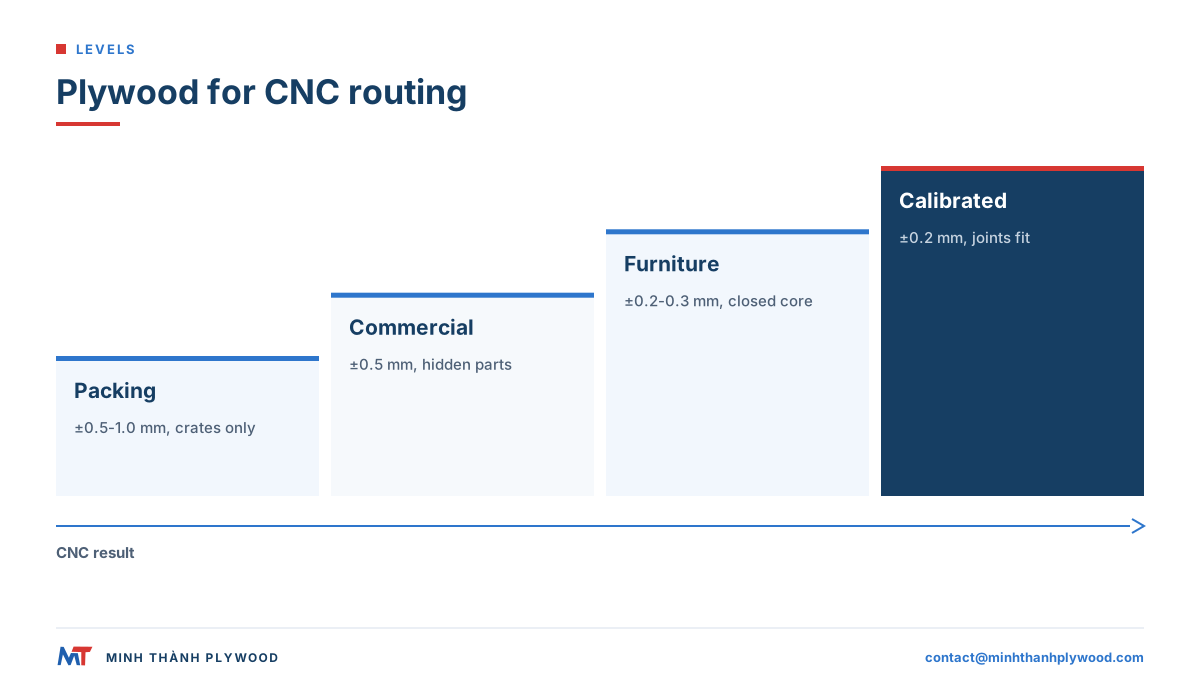
| Compensato commerciale (±0,5 mm) | Discreta; tolleranza e anima variano di più | Parti nascoste, dime |
| Compensato da imballaggio (±0,5–1,0 mm) | Scarsa per la falegnameria | Casse e pallet |
Per i mobili con bordo a vista, i compratori scelgono spesso facce in betulla su anima di Styrax bianco: chiara, uniforme anche sul bordo. Per il flat-pack verniciato, facce in pioppo su Styrax sono la scelta più conveniente. Le facce in betulla sono classificate D+, D ed E in Vietnam, comparabili alle classi europee della betulla, e si quotano in coppie come D+/D.
Il compensato di pioppo è adatto al CNC?
Sì, il compensato di pioppo si presta bene alla fresatura CNC: è leggero, si taglia con poca usura dell’utensile e prende bene la vernice. I punti da specificare sono calibrazione, anima e classe della faccia, perché le facce in pioppo sono tenere e mostrano le sfilacciature di una fresa poco affilata.
- Classe della faccia: indicata come coppie faccia/retro A/A, A/B o B/B, in linea con il campione approvato. I compratori ordinano anche con le sigle cinesi B/BB, BB/CC e CP, che corrispondono alla stessa scala. A/B va bene per pezzi con una sola faccia visibile.
- Anima: lo Styrax bianco dà un bordo chiaro e pallido. L’eucalipto dà un pezzo più denso e rigido.
- Utensili: tenete le frese affilate; il pioppo si sfilaccia sulla faccia superiore quando il bordo si smussa.
- Finitura: levigate leggermente dopo la fresatura e applicate il fondo; il pioppo è una buona base per la vernice.
Vedete compensato di pioppo per costruzioni e classi.
Perché il compensato si scheggia sul CNC?
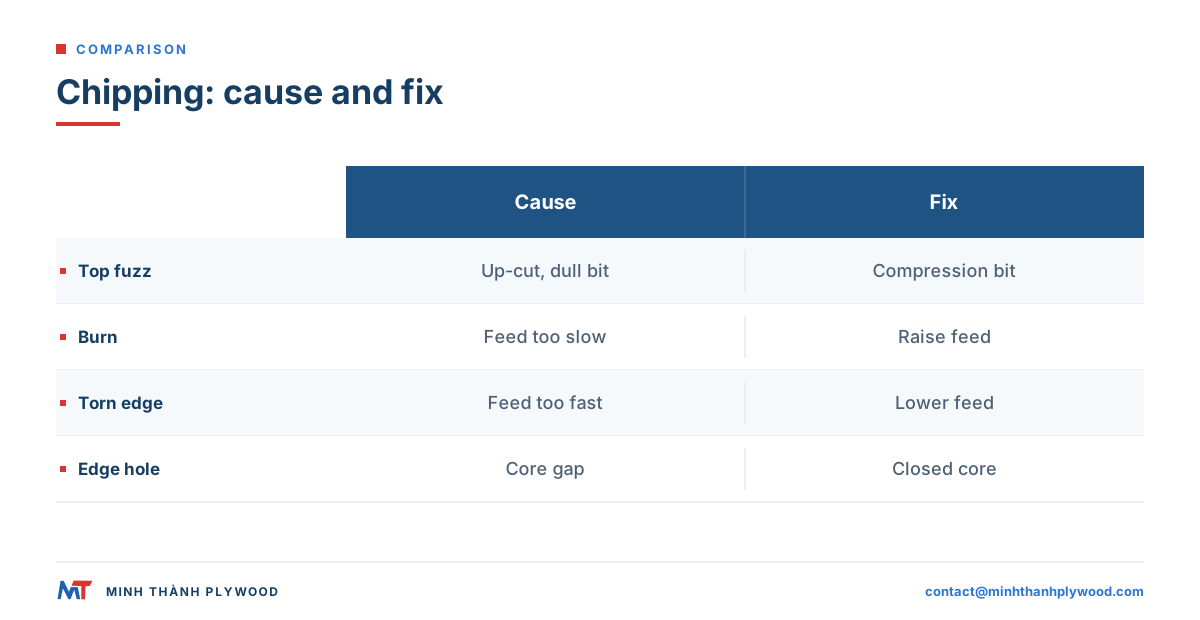
Il compensato si scheggia sul CNC perché la fresa tira le fibre verso l’alto o le spinge fuori dove la faccia non è sostenuta. Le cause più comuni sono una fresa smussata o sbagliata, un avanzamento non adatto alla velocità del mandrino, un foglio che si solleva o un vuoto nell’anima sotto la faccia.
| Sintomo | Causa probabile | Rimedio |
|---|---|---|
| Lanugine e strappi sulla faccia superiore | Fresa a taglio ascendente, bordo smussato | Fresa a compressione o a taglio discendente, utensile nuovo |
| Sfondamento sulla faccia inferiore | Fresa a taglio discendente sul taglio passante, piano di sacrificio consumato | Fresa a compressione, piano di sacrificio nuovo |
| Segni di bruciatura sul bordo | Avanzamento troppo lento, fresa che striscia | Aumentate l’avanzamento o abbassate la velocità del mandrino |
| Bordo ruvido e strappato | Avanzamento troppo veloce, carico di truciolo troppo alto | Abbassate l’avanzamento, controllate la tabella |
| Foro o sgretolamento sul bordo | Vuoto o sovrapposizione nell’anima | Pannello con anima chiusa e cucita |
| I pezzi piccoli si spostano | Perdita di aspirazione sui pezzi piccoli | Linguette, sottile velo di materiale (pelle di cipolla), ordine di nesting |
| La profondità della tasca varia | Spessore o planarità del foglio variabili | Foglio calibrato, spianare il piano di sacrificio |
Due degli ultimi tre sono problemi del foglio, non dell’utensile; il terzo riguarda il bloccaggio. Un’anima cucita e calibrata elimina la maggior parte di questi problemi prima che il foglio arrivi alla macchina.
Quali frese per il compensato? Scegliere l’utensile CNC
La fresa migliore per tagliare il compensato su CNC è una fresa a compressione in metallo duro integrale per i tagli passanti e una fresa a taglio discendente per tasche e incastri. La fresa a compressione ha denti a taglio ascendente in punta e denti a taglio discendente sopra, quindi preme le fibre verso l’interno su entrambe le facce.
| Fresa | Uso sul compensato | Risultato sul bordo |
|---|---|---|
| A compressione, due denti | Tagli passanti su pezzi a tutto spessore | Faccia superiore e inferiore pulite |
| Compressione per mortasatura (punta corta a taglio ascendente) | Tasche poco profonde e incastri con bordo superiore pulito | Bordo superiore pulito, trucioli evacuati |
| Elicoidale a taglio discendente | Tasche, incastri, fogli sottili | Faccia superiore pulita, trucioli restano nel taglio |
| Elicoidale a taglio ascendente | Sedi profonde dove i trucioli devono uscire | Lanugine sulla faccia superiore |
| Diritta (a canale O o due denti) | Sgrossatura, taglio a basso costo | Accettabile sui bordi nascosti |
| Punta a V | Smussi, scanalature di piegatura, incisione | Linee nette sulla faccia |
| Fresa a sfera | Sagomatura 3D, arrotondature | Curve lisce |
Le linee di colla del compensato sono abrasive, quindi il metallo duro dura molte volte più dell’acciaio rapido. Tenete un registro degli utensili: i bordi cominciano a sfilacciarsi e a bruciare molto prima che una fresa appaia consumata.
Velocità del mandrino, avanzamento e carico di truciolo
Impostate l’avanzamento in base al carico di truciolo indicato dal produttore della fresa per il compensato: avanzamento = velocità del mandrino × numero di denti × carico di truciolo. Un truciolo troppo sottile striscia e brucia; uno troppo spesso strappa il bordo.
Esempio: una fresa a compressione a due denti a 18.000 rpm con un carico di truciolo di 0,25 mm per dente dà 18.000 × 2 × 0,25 = 9.000 mm al minuto. Se il bordo brucia, aumentate l’avanzamento o abbassate la velocità; se strappa, abbassate l’avanzamento.
Regole valide sulla maggior parte delle fresatrici:
- Partite dalla tabella del produttore per il compensato e il diametro della fresa, poi regolate a piccoli passi.
- Mantenete il carico di truciolo quando cambiate la velocità: meno giri significano meno avanzamento.
- Usate passate a tutta profondità con frese a compressione su fogli fino alla lunghezza dei denti; il punto di compressione deve stare dentro il foglio.
- Rallentate sui pezzi piccoli e sugli angoli, dove il bloccaggio sottovuoto è più debole.
- Ascoltate e osservate: un ronzio costante e trucioli asciutti vogliono dire che l’avanzamento è giusto; polvere e stridio vogliono dire che la fresa striscia.
Questi numeri sono un esempio, non un’impostazione: ogni macchina, fresa e foglio richiede un taglio di prova.
Nesting per compensato CNC: formato, disposizione e bloccaggio
Un buon nesting per compensato CNC mette il maggior numero di pezzi su un foglio e tiene fermi i pezzi piccoli fino all’ultimo taglio. Ordinate il formato che corrisponde al piano della vostra macchina e alla lista dei pezzi, e pianificate l’ordine di taglio in base all’aspirazione.
- Formato del foglio. I formati standard sono 1220 × 2440 mm e 1250 × 2500 mm; i formati su misura come 1220 × 2500 mm e 1220 × 2280 mm si fanno su ordinazione e possono aumentare la resa su una lista di pezzi nestati.
- Direzione della venatura. Disponete i pezzi lunghi lungo la venatura della faccia per aspetto e rigidità.
- Ordine di taglio. Tagliate prima le caratteristiche interne, i pezzi piccoli prima di quelli grandi, e il profilo esterno per ultimo.
- Bloccaggio. Lasciate un sottile velo di materiale (pelle di cipolla) o piccole linguette sui pezzi piccoli, oppure una passata discendente alla fine, così i pezzi non si muovono.
- Piano di sacrificio. Spianatelo, e sostituitelo quando l’aspirazione perde nelle zone consumate.
- Etichette. Stampate le etichette dei pezzi prima dell’ultima passata, così i pezzi sono identificati quando lasciano il piano.
Vedete formati dei fogli di compensato per i formati standard e su misura.
Tolleranza di spessore nel taglio CNC del compensato
Per il taglio CNC del compensato, la tolleranza di spessore decide se i giunti combaciano su tutto il lotto. Sedi, incastri e linguette sono tagliati su un solo valore, e ogni foglio che si discosta da quel valore dà un giunto lasco o stretto.
| Tipo di pannello | Tolleranza di spessore | Effetto sui giunti CNC |
|---|---|---|
| Pannello per mobili levigato | ±0,2–0,3 mm, fino a ±0,2 mm | I giunti combaciano uguali da foglio a foglio |
| Commerciale e con film | ±0,5 mm | Giunti lassi o stretti tra un foglio e l’altro |
| Compensato da imballaggio | ±0,5–1,0 mm | Non adatto alla falegnameria |
| Lunghezza e larghezza, tutti i pannelli | ±2 mm | Rifilare il bordo del foglio nel nesting |
Misurate, non date per scontato: un foglio da 18 mm non è esattamente 18 mm. Misurate con un calibro alcuni fogli di ogni pacco e impostate le larghezze delle sedi sullo spessore misurato. I pannelli calibrati fanno sì che una sola misura valga per tutto l’ordine. Vedete la guida agli spessori del compensato per lo spessore nominale e reale di ogni pannello.
Planarità, umidità e vuoti nell’anima
Planarità, umidità e anima chiusa sono le tre proprietà che decidono se un pezzo CNC resta della forma che avete tagliato. Un foglio svergolato perde l’aspirazione, un foglio umido si muove dopo il taglio e un vuoto nell’anima compare come un foro su un bordo a vista.
- Planarità. Una struttura bilanciata, pressata due volte, giace piana sul piano. Conservate i fogli orizzontali su listelli di appoggio, mai in piedi, così restano piani.
- Umidità. I pannelli all’8–12 % di umidità sono in equilibrio con un laboratorio chiuso. Lasciate riposare i pacchi in laboratorio prima del taglio se arrivano da un magazzino freddo o umido.
- Vuoti nell’anima. Vuoti e sovrapposizioni nell’anima compaiono su ogni bordo tagliato e indeboliscono i giunti. Le anime cucite impediscono agli strati di muoversi durante la composizione.
Su un CNC, un foglio con un vuoto nascosto nell’anima è sprecato solo quando la fresa lo raggiunge. Per questo l’anima conta più sul CNC che sulla sega a tavolo: si taglia attraverso il centro del foglio, non solo lungo i bordi.
Pezzi in compensato tagliati CNC: giunzioni e finitura dei bordi
I pezzi in compensato tagliati su CNC si uniscono con sedi, incastri, linguette e dita tagliati direttamente dal nesting, e i bordi possono restare a vista quando l’anima è pulita. Pianificate i giunti in base allo spessore reale e al raggio della fresa.
- Misurate il foglio e impostate la larghezza della sede su di esso, più un piccolo gioco per la colla.
- Aggiungete un intaglio a osso di cane o a T negli angoli interni, perché una fresa tonda non taglia un angolo quadrato.
- Tenete linguette e dita lungo la venatura della faccia dove portano carico.
- Rompete gli spigoli con uno smusso piccolo o una passata di arrotondatura, così la faccia non si scheggia.
- Levigate leggermente i bordi a grana 180 e completate con le facce. Vedete come levigare il compensato.
Per i mobili a bordo esposto, un’anima chiara e uniforme si vede come un bordo a righe pulito. Il compensato per mobili con anima in Styrax bianco si sceglie proprio per questo aspetto. Per approfondire la progettazione di mobili CNC, vedete mobili in compensato per CNC.
Taglio a misura in fabbrica o fresatrice CNC propria
Tagliare sulla vostra fresatrice CNC per compensato dà pieno controllo dei pezzi; ordinare il taglio a misura alla fabbrica fa risparmiare movimentazione, volume di trasporto e scarti per formati di pezzi ripetuti. Molti compratori fanno entrambe le cose: blocchi standard dalla fabbrica, forme finali sulla propria macchina.
| Opzione | Ideale per | Cosa fa la fabbrica |
|---|---|---|
| Fogli interi | Liste di pezzi miste o variabili, il vostro nesting | Pannelli calibrati e levigati |
| Blocchi tagliati a misura | Formati ripetuti, presse o fresatrici più piccole | Un pannello tagliato in 4, 6 o 8 pezzi |
| Formato su misura | Alta resa di nesting sul vostro piano | Formati come 1220 × 2500 o 1220 × 2280 mm |
Minh Thanh spedisce regolarmente compensato tagliato a misura in Italia e in altri mercati europei. Per l’Italia, la navigazione da Hai Phong ai porti del Mediterraneo dura 25–35 giorni; gli importatori italiani scaricano soprattutto a Genova, La Spezia, Livorno, Venezia e Trieste. Per i compratori di flat-pack, i blocchi tagliati arrivano pronti per la fresa, con meno scarto da pagare in trasporto. Vedete compensato tagliato a misura.
Tipi di macchina CNC per compensato: fresatrice, sezionatrice e laser
Una macchina CNC per compensato può essere una fresatrice, una sezionatrice o un laser, e ciascuna serve un lavoro diverso. Le fresatrici sagomano i pezzi, le sezionatrici tagliano pile di pezzi dritti in fretta, e i laser tagliano e incidono fogli sottili.
| Macchina CNC per compensato | Ideale per | Spessore del compensato |
|---|---|---|
| Fresatrice CNC (nesting) | Pezzi sagomati, giunti, tasche, fori | Da fogli sottili a spessi |
| Sezionatrice CNC | Pezzi rettangolari dritti in pile | Qualsiasi spessore di pannello |
| Laser CNC | Profili fini e incisione | Fogli sottili, spesso da 3 mm a 6 mm |
| Sega a pannello con battuta CNC | Blocchi tagliati a misura | Qualsiasi spessore di pannello |
Per il laser cambia la specifica del pannello: colla, vuoti e faccia contano ancora di più. Vedete miglior compensato per taglio laser e macchine per il taglio del compensato.
Cosa scrivere nell’ordine di compensato per CNC
Scrivete nell’ordine la specifica del foglio che la vostra macchina richiede, così ogni pacco si lavora allo stesso modo. Queste righe coprono un ordine CNC per mobili:
- Uso: pezzi CNC per mobili, verniciati o a bordo esposto.
- Faccia e classe: per esempio betulla D+/D o pioppo A/B, levigati.
- Anima: Styrax bianco o eucalipto, cucita e calibrata.
- Colla ed emissione: colla UF con emissione E0; CARB P2 / TSCA Title VI per gli ordini USA, lo standard fissato nella regola EPA sulla formaldeide per i prodotti in legno composito. Il limite per il compensato di latifoglie con anima in piallaccio è 0,05 ppm secondo 40 CFR 770.10.
- Spessore e tolleranza: per esempio 18 mm a ±0,2 mm.
- Formato: 1220 × 2440 mm, 1250 × 2500 mm, un formato su misura o pezzi tagliati a misura.
- Umidità: 8–12 % alla spedizione.
- Quantità e imballo: un 40HC contiene 990 fogli di 1220 × 2440 × 18 mm su anima Styrax, circa 53 m³, con un carico utile di progetto di 28.000 kg.
L’ordine minimo è un 40HC con specifiche miste da concordare, e la produzione richiede 15–45 giorni dopo l’acconto del 30 %. I campioni gratuiti del formato esatto vi permettono di fare prima un nesting di prova. Inviate la lista dei pezzi o i disegni a contact@minhthanhplywood.com, oppure leggete come tagliare il compensato per la guida completa al taglio. Per la sicurezza e la polvere, seguite le istruzioni del produttore della fresatrice e le norme nazionali; la guida sulla polvere di legno dell’HSE britannico è un riferimento chiaro per l’aspirazione.
Risposte alle domande degli acquirenti
Una macchina CNC può tagliare il compensato?
Sì. Una fresatrice CNC taglia bene il compensato con una fresa a compressione o a taglio discendente affilata, un avanzamento adatto alla velocità del mandrino e un foglio tenuto piano su un piano aspirante. Il compensato è uno dei materiali CNC più usati per mobili e parti per l'allestimento di interni.
Quale compensato è migliore per la fresatura CNC?
Un compensato per mobili calibrato, con anima chiusa e uniforme, faccia levigata, tolleranza di ±0,2–0,3 mm e umidità 8–12 %. I pannelli con faccia in betulla e in pioppo su anima di Styrax bianco si lavorano entrambi bene.
Il compensato di pioppo è adatto al CNC?
Sì. Il compensato di pioppo è leggero, si lavora facilmente e prende bene la vernice, il che si addice ai pezzi flat-pack e verniciati. Ordinate un'anima calibrata e una faccia levigata, così tasche e giunti escono alla profondità giusta.
Quale fresa è migliore per tagliare il compensato su CNC?
Una fresa a compressione in metallo duro integrale è la scelta standard per i tagli passanti, perché taglia verso il basso sulla faccia superiore e verso l'alto su quella inferiore, lasciando pulite entrambe. Usate una fresa a taglio discendente per tasche poco profonde e incastri.
Perché il compensato si scheggia sul CNC?
La scheggiatura deriva da una fresa smussata o sbagliata, da un avanzamento troppo lento o troppo veloce per la velocità del mandrino, da un foglio che si solleva dal piano o da vuoti nell'anima sotto la faccia. Una fresa a compressione affilata e un foglio piano con anima chiusa risolvono gran parte del problema.
Quale spessore di compensato è migliore per i mobili CNC?
18 mm è lo spessore più usato per il corpo dei mobili CNC, con 12 mm per fianchi di cassetti e schienali e 9 mm o meno per i pezzi piccoli. Lo spessore reale conta più di quello nominale, quindi misuratelo.
La tolleranza di spessore del compensato conta per i giunti CNC?
Sì. Sedi e linguette si tagliano sullo spessore reale del foglio, quindi un foglio che varia di spessore dà giunti lassi o stretti su tutto il lotto. I pannelli calibrati mantengono i giunti costanti.
Quale umidità deve avere il compensato per il taglio CNC?
Tra 8 e 12 %, il range normale per il compensato per mobili. I fogli umidi o irregolari si muovono dopo il taglio, quindi i pezzi si svergolano o i giunti cambiano misura.
Potete ordinare il compensato tagliato a misura direttamente dalla fabbrica?
Sì. Minh Thanh taglia un pannello in 4, 6 o 8 pezzi e spedisce regolarmente pezzi tagliati a misura in Italia e in altri mercati europei.
Quale formato di foglio ordinare per il nesting CNC?
Ordinate il formato che il piano della vostra macchina e il nesting sfruttano meglio: 1220 × 2440 mm e 1250 × 2500 mm sono standard, mentre i formati su misura come 1220 × 2500 mm si fanno su ordinazione.
Quale limite di formaldeide si applica al compensato importato in Italia?
Dal 6 agosto 2026 il regolamento REACH, allegato XVII, voce 77, limita a 0,062 mg/m³ i mobili e gli articoli a base di legno in tutta l'UE. La classe E1 secondo EN 13986 corrisponde a 0,124 mg/m³ (0,1 ppm), quindi la sola classe E1 non dimostra più la conformità. Il compensato di Minh Thanh è descritto con colla UF a emissione E0 e riporta la certificazione CARB P2 / TSCA Title VI.
Serve la marcatura CE per il compensato da mobili?
No. La marcatura CE e la dichiarazione di prestazione (DoP) si applicano al compensato per opere di costruzione secondo EN 13986 (regolamento (UE) 305/2011). Il compensato per mobili non ne richiede.
Quale dazio si applica al compensato di betulla o pioppo dal Vietnam?
Il dazio ordinario per la voce CN 4412 è del 7 % per le facce di betulla, pioppo, eucalipto e altre latifoglie, e del 10 % per l'okoumé e alcune specie tropicali. Con l'accordo di libero scambio UE-Vietnam (EVFTA) è prevista l'aliquota preferenziale con EUR.1 o dichiarazione di origine, da verificare su TARIC. L'IVA all'importazione in Italia è del 22 %, e serve un numero EORI.