
Controllo qualità · Ha Hoa, Vietnam
Controllo qualità del compensato in otto punti
In breve
Minh Thanh esegue il controllo qualità del compensato in otto punti, dall'arrivo degli sfogliati d'anima al container sigillato. I pannelli per mobili sono pressati due volte e levigati fino a una tolleranza di spessore di ±0,2 mm. Misuriamo pannelli di ogni collo con calibro digitale e fotografiamo e filmiamo ogni spedizione prima della partenza da Ha Hoa, Vietnam.
Guardate il film
Controllo qualità: otto punti dallo sfogliato al container
Il film di 2:26 mostra gli otto controlli con riprese reali: arrivo sfogliati, composizione, pressatura a caldo, levigatura calibrata, calibro, classificazione di facce e bordi, prove di incollaggio ed emissioni, documentazione di imballaggio e carico. Chiude con i riscontri fotografici e documentali ricevuti prima della sigillatura.
Il capitolo 1 presenta gli otto punti rispetto all'ordine. Il capitolo 2 segue la linea: pannelli nella pressa, riparazioni delle facce e riempimento dei bordi prima della levigatura, poi calibrazione allo spessore finale.
Capitolo 3: calibro e tolleranze per gamma. Capitolo 4: bollitura sui campioni e risultati in camera. Capitolo 5: documentazione della spedizione inviata prima della sigillatura.
Riscontri indipendenti
Controllo qualità con riscontri di terze parti.
I controlli seguono i tre sistemi sotto. Qui gli originali inglesi; inviamo copie complete agli acquirenti per email.
 CARB P2 / TSCA Title VIStabilimento ICTT n. 23024 · compensato di latifoglie, 3–50 mm
 ISO 9001:2015Sistema qualità per la produzione di compensato · KAC25/0185
 TCVN 11902:2017Norma nazionale sul compensato con facce in sfogliato
 Prova emissioni E0Camera ASTM D6007, Shanghai Hongjun e ICTT Vietnam · prove ripetute ogni 3 mesi
 Prova PPWR sull'imballaggioSGS, settembre 2026 · metalli pesanti non rilevati
Cos'è l'ispezione del compensato?
Controllo qualità del compensato: fasi d’ispezione e responsabili.
Cinque fasi: i nostri otto controlli su ogni ordine, il vostro ispettore durante la produzione, ispezione prima della spedizione, verifica del carico e revisione documentale. I nostri controlli sono fissi; prenotate voi le verifiche dell'acquirente o indipendenti.
In breveL'ispezione confronta pannelli e specifica: spessore, dimensioni, classe delle facce, anima, incollaggio, emissioni e imballaggio. I controlli in processo bloccano il difetto prima che la fase successiva aggiunga costo. L'ispezione finale dell'acquirente o di SGS, Intertek o Bureau Veritas conferma i colli finiti prima del carico.
| Fase | Quando | Chi | Cosa verifica |
|---|---|---|---|
| Controlli di fabbrica | Dall'arrivo sfogliati all'imballaggio | Il nostro reparto qualità | Gli otto controlli della pagina, su ogni ordine |
| Durante la produzione | Dall'inizio di composizione e pressatura | Vostro ispettore o ente | Anima, giunzione, adesivo e primi pannelli levigati rispetto al campione |
| Ispezione prima della spedizione | Imballaggio completato, prima del carico | Vostro ispettore o ente | Pannelli casuali dai colli: spessore, formato, facce, bordi, incollaggio, numero |
| Verifica del carico | Durante il carico | Vostro ispettore o ente; sempre filmato da noi | Conteggio, etichette, reggette e container caricato prima della sigillatura |
| Revisione documenti | Dopo il carico | Acquirente | Bozze di fattura, lista colli, B/L e rapporti prima del rilascio |
Il vostro ispettore o qualsiasi ente incaricato è benvenuto. Comunicate la data con l'ordine: programmiamo produzione e carico di conseguenza. I registri di misura sono accessibili all'ispettore.
Per gamma
Cosa verifica il controllo qualità in ogni gamma.
Ogni gamma ha limiti propri: mobili levigati ±0,2–0,3 mm, commerciale e filmato ±0,5 mm, imballaggi ±0,5–1,0 mm, lunghezza e larghezza ±2 mm per tutti. Concordiamo i limiti nell'ordine e controlliamo ogni collo di conseguenza.
| Voce | Mobili e interni | Commerciale | Imballaggi | Filmato |
|---|---|---|---|---|
| Anima | Styrax o eucalipto classe A | Anima classe AB | Anima classe AB, posata separatamente | Acacia o eucalipto |
| Giunzione dell'anima | Cucita nelle due direzioni, 2–4 strati esterni; tutti su richiesta | Posata o giuntata | Posata separatamente | Secondo la classe del filmato |
| Preparazione delle facce | Levigate a grana fine, pronte per finitura UV | Levigatura leggera o assente | Non levigato | Film 120–135 g/m², premium da 135 |
| Adesivo ed emissioni | Adesivo UF con emissioni E0 standard; emissioni E1, adesivo MR o WBP su ordine | Su ordinazione | Su ordinazione | Melamina o fenolico (WBP) |
| Tolleranza di spessore | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | ±0,5 mm |
| Lunghezza e larghezza | ±2 mm | ±2 mm | ±2 mm | ±2 mm |
| Priorità d'ispezione | Classe delle facce, planarità, spessore, emissioni | Spessore, incollaggio, facce | Incollaggio, formato, conteggio | Copertura del film, sigillatura dei bordi, incollaggio |
Riutilizzo del filmato con movimentazione corretta, disarmante e bordi sigillati: circa 12–15 getti con melamina, fino a circa 25 con fenolico.
Come ispezioniamo il compensato
Otto controlli dallo sfogliato al container.
Otto punti di controllo, ciascuno con checklist propria. Il pannello non conforme non passa alla fase successiva.
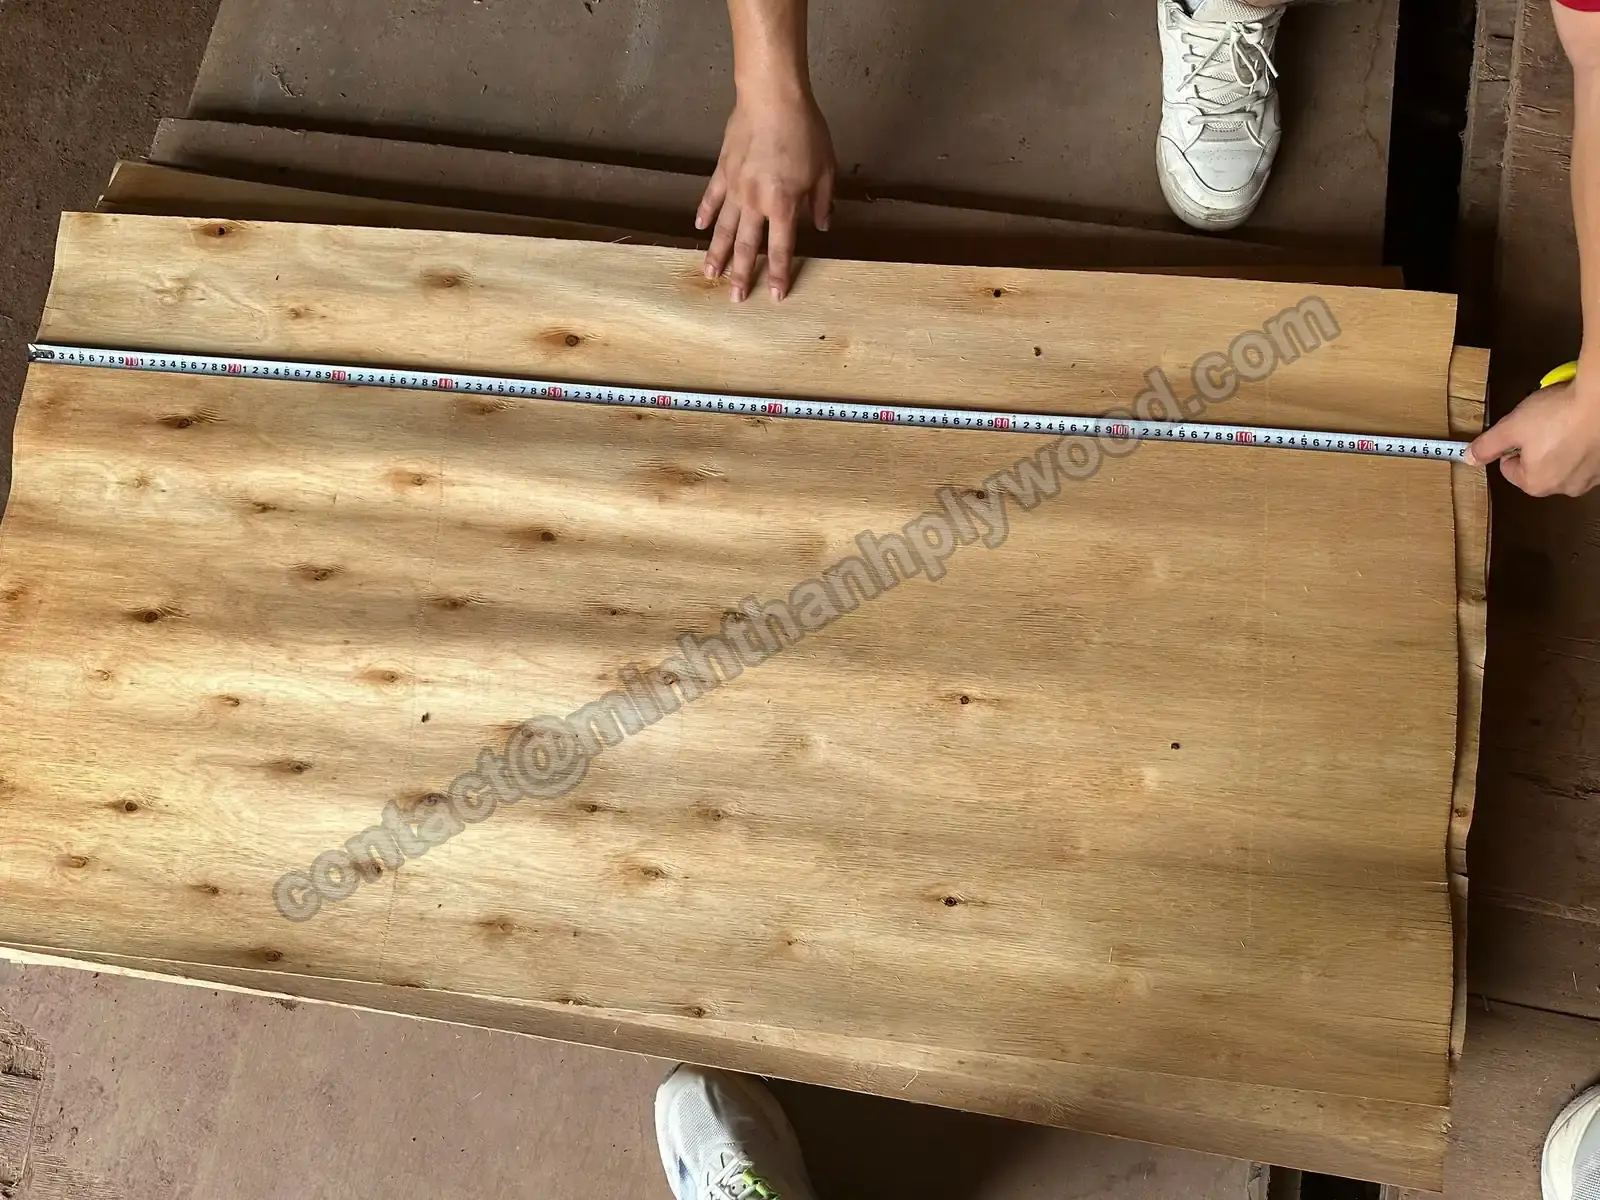
Misura dello sfogliato prima della selezione. 01Arrivo e selezione degli sfogliati
L'anima proviene dalle piantagioni intorno a Ha Hoa. Essicchiamo, misuriamo e selezioniamo i fogli: fessure, fori, legno debole e umidità vengono esclusi prima della composizione, perché causano bolle e variazioni di spessore. Le facce seguono il campione approvato.
- Sfogliati d'anima 1,4–2,0 mm, facce 0,2–0,5 mm
- Essiccazione e igrometro prima della composizione; pannelli spediti a 8–12 % di umidità
- Facce conformi al campione approvato
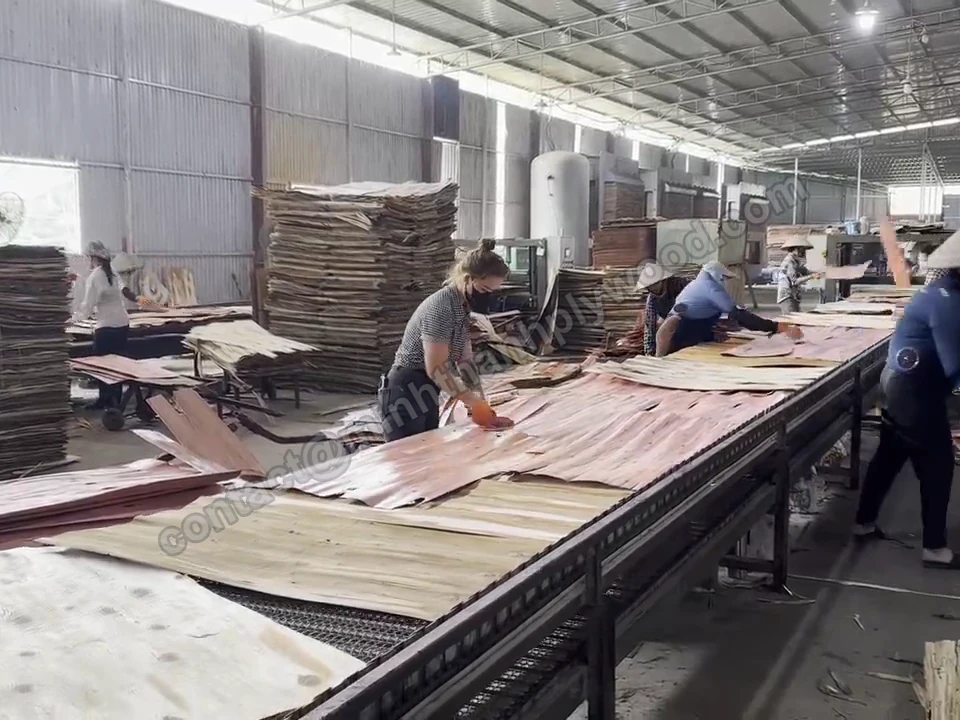
Composizione manuale dell'anima sulla linea. 02Composizione e anime cucite
Componiamo l'anima a mano. Correggiamo vuoti e sovrapposizioni prima dell'adesivo, evitando impronte sulla faccia. Il numero di strati segue lo spessore: normalmente 11 a 18 mm, sempre 5 nei sottili da 3–6 mm.
- Nessun vuoto aperto o sovrapposizione
- 2–4 strati esterni cuciti in orizzontale e verticale; tutti su richiesta
- Numero adeguato allo spessore, più spesso 11 strati a 18 mm
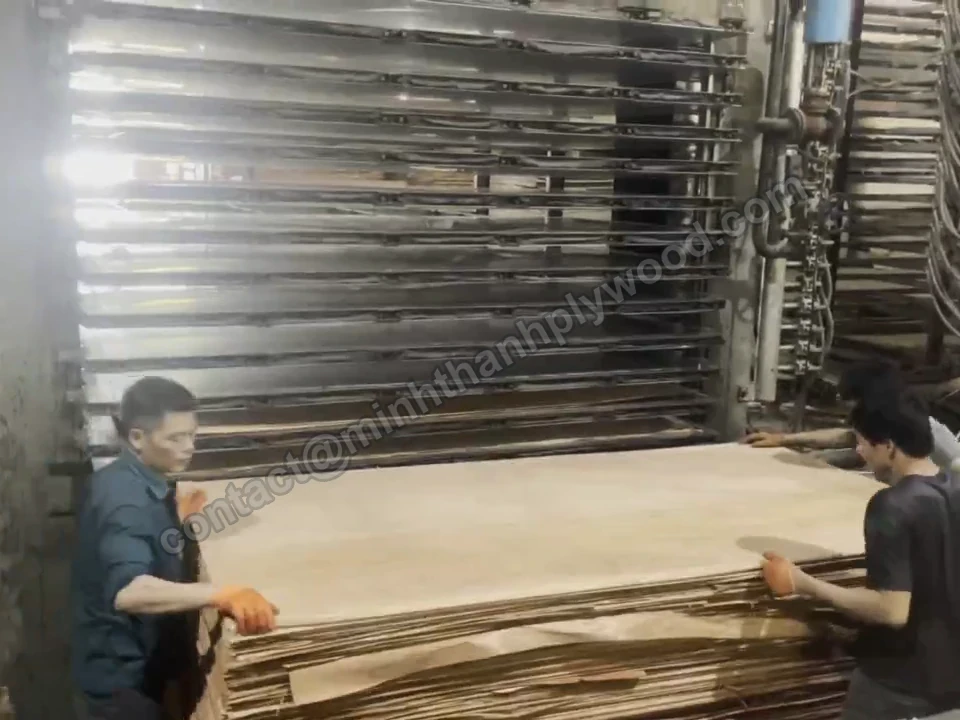
Pannelli composti caricati nella pressa a caldo. 03Adesivo e pressatura a caldo
I pannelli per mobili sono pressati due volte: prima pressiamo e calibriamo l'anima, poi applichiamo faccia e controfaccia con la seconda pressatura. L'adesivo segue il vostro ordine: UF con emissioni E0 standard; emissioni E1, adesivo rinforzato con melamina (MR) o fenolico (WBP) secondo la vostra specifica. La temperatura segue l'adesivo: circa 110–120 °C per MR e 130–145 °C per WBP.
- Anima pressata e calibrata prima delle facce
- Tipo e classe conformi all'ordine; temperatura secondo l'adesivo
- Incollaggio sui campioni dopo la pressatura (controllo 07)
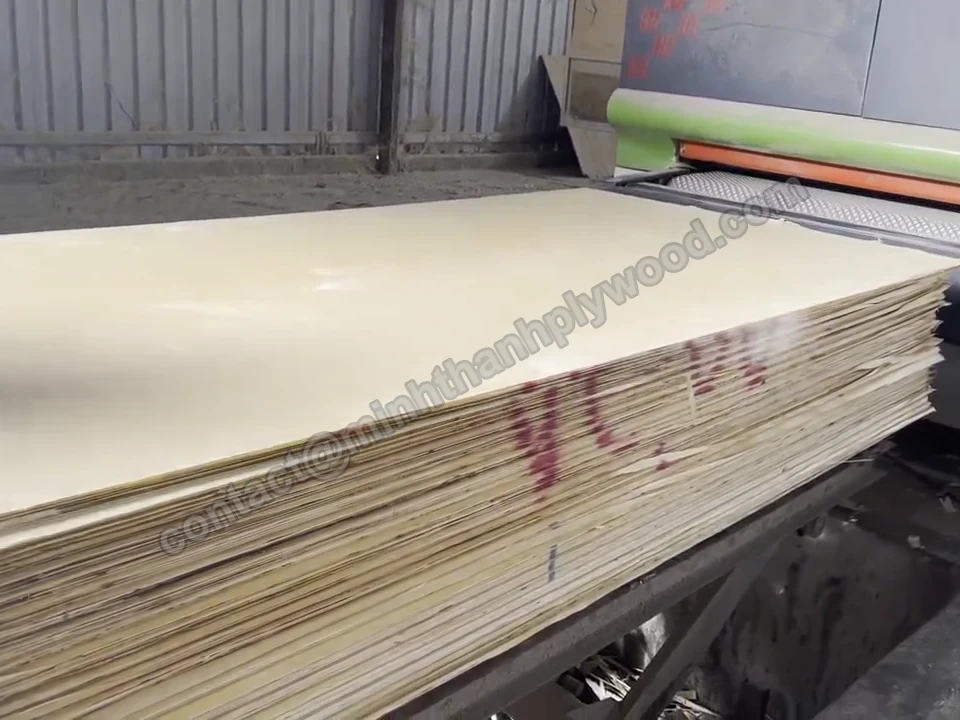
Pannelli impilati all'uscita della calibratrice. 04Levigatura calibrata
I pannelli pressati passano nelle levigatrici di calibrazione e finitura. Qui i pannelli per mobili raggiungono lo spessore finale e una superficie liscia adatta a lacca, vernice, film decorativo o alla vostra finitura UV. I pannelli commerciali e per imballaggi ricevono levigatura leggera o nessuna levigatura: per questo la loro tolleranza è più ampia.
- Calibrazione prima della finitura
- Entrambe le facce levigate a grana fine
- Facce pronte per finitura UV
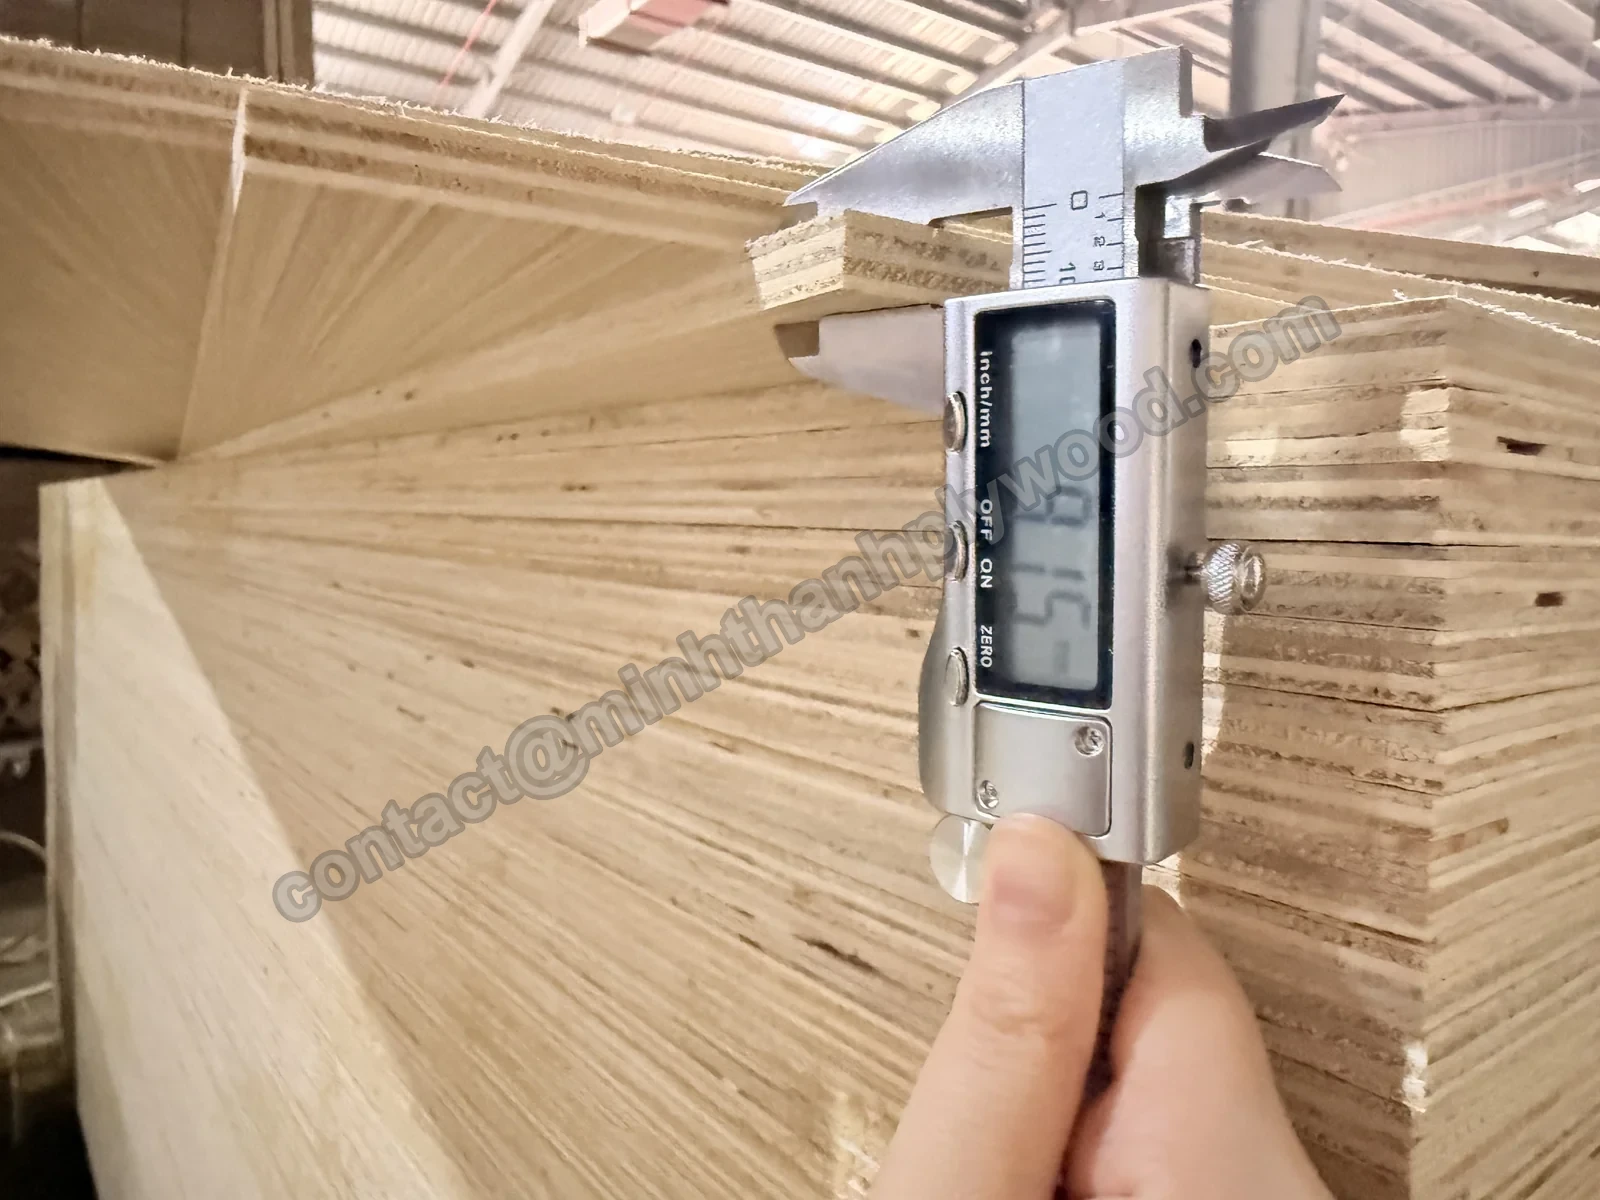
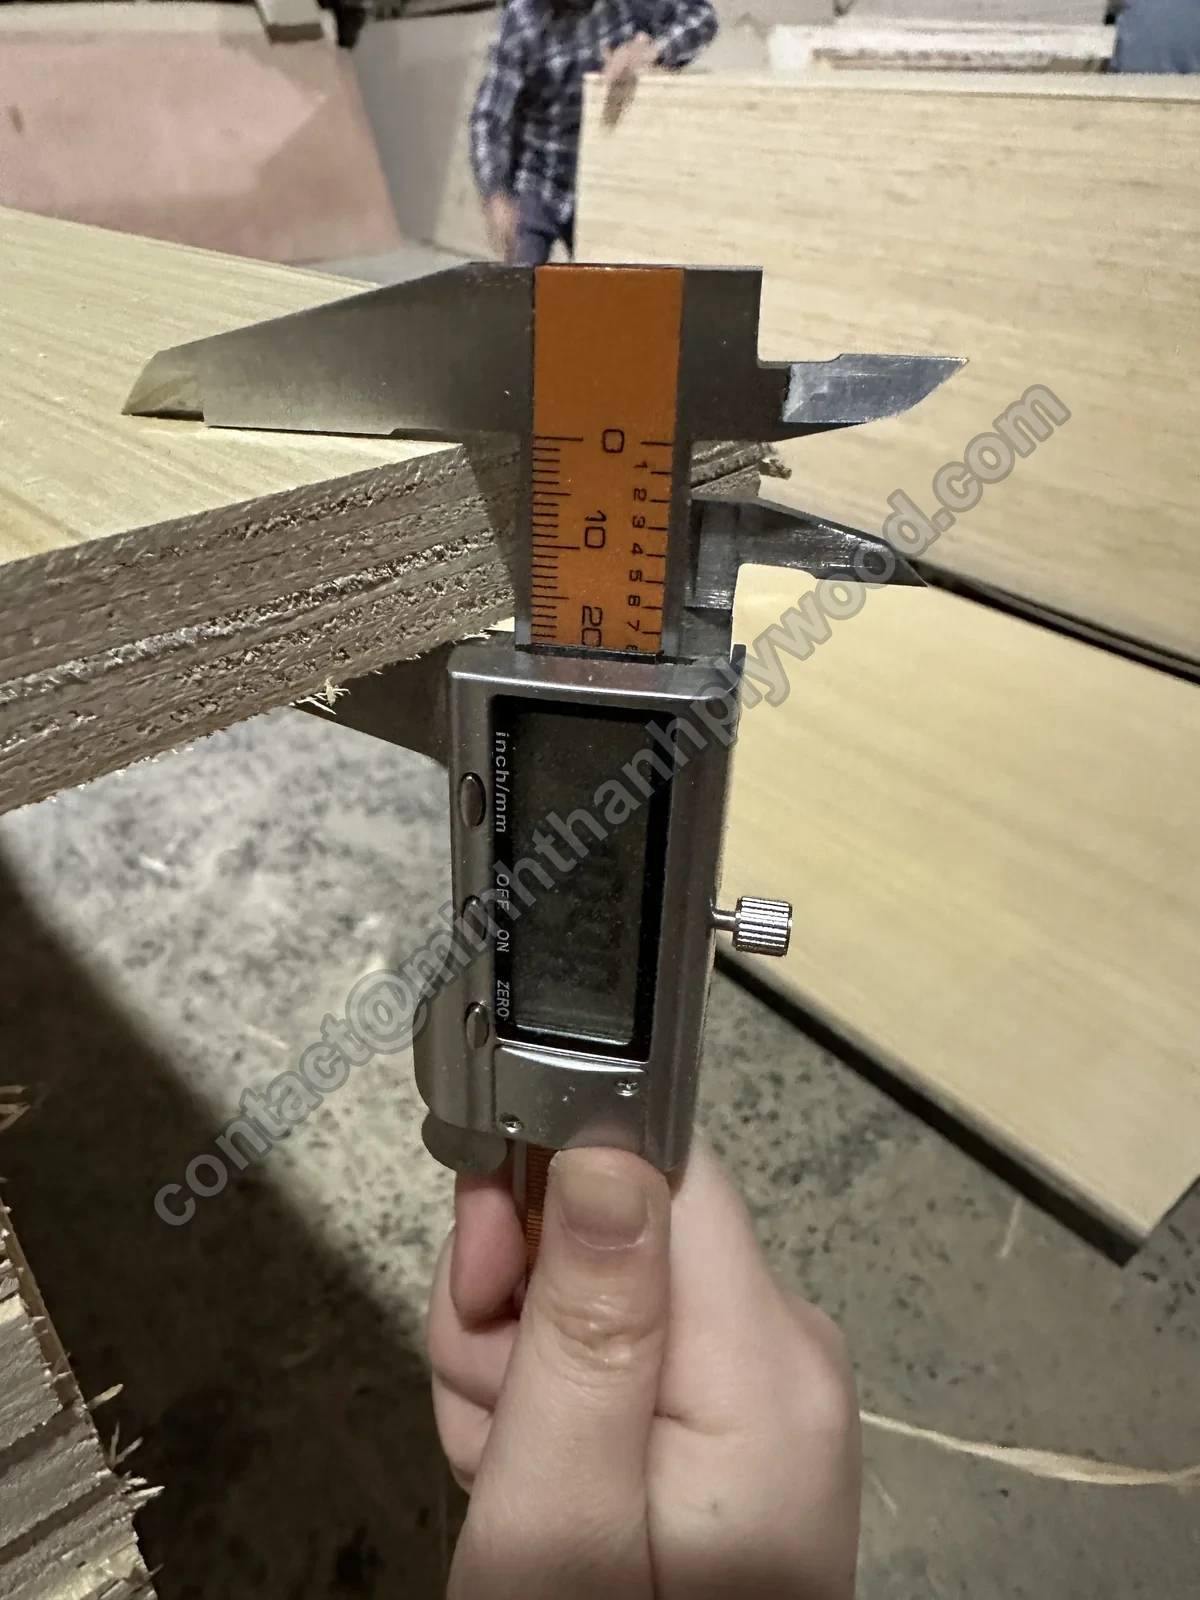
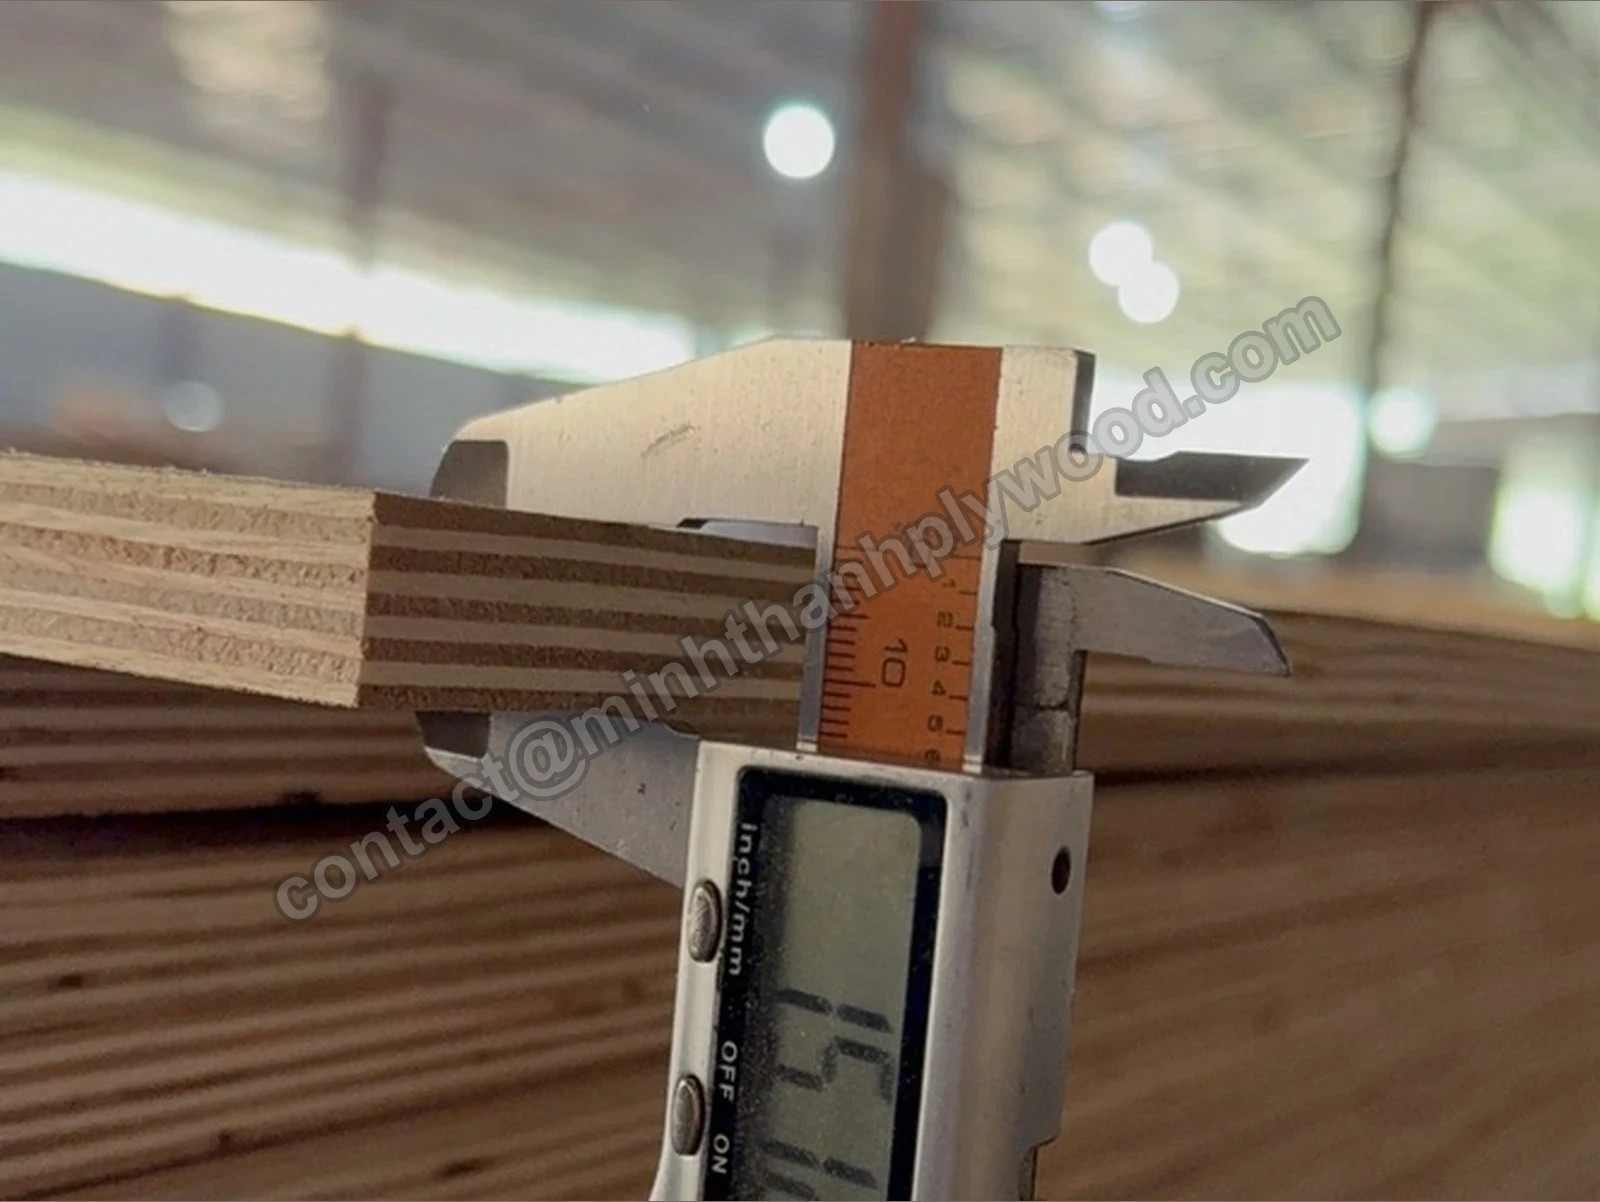
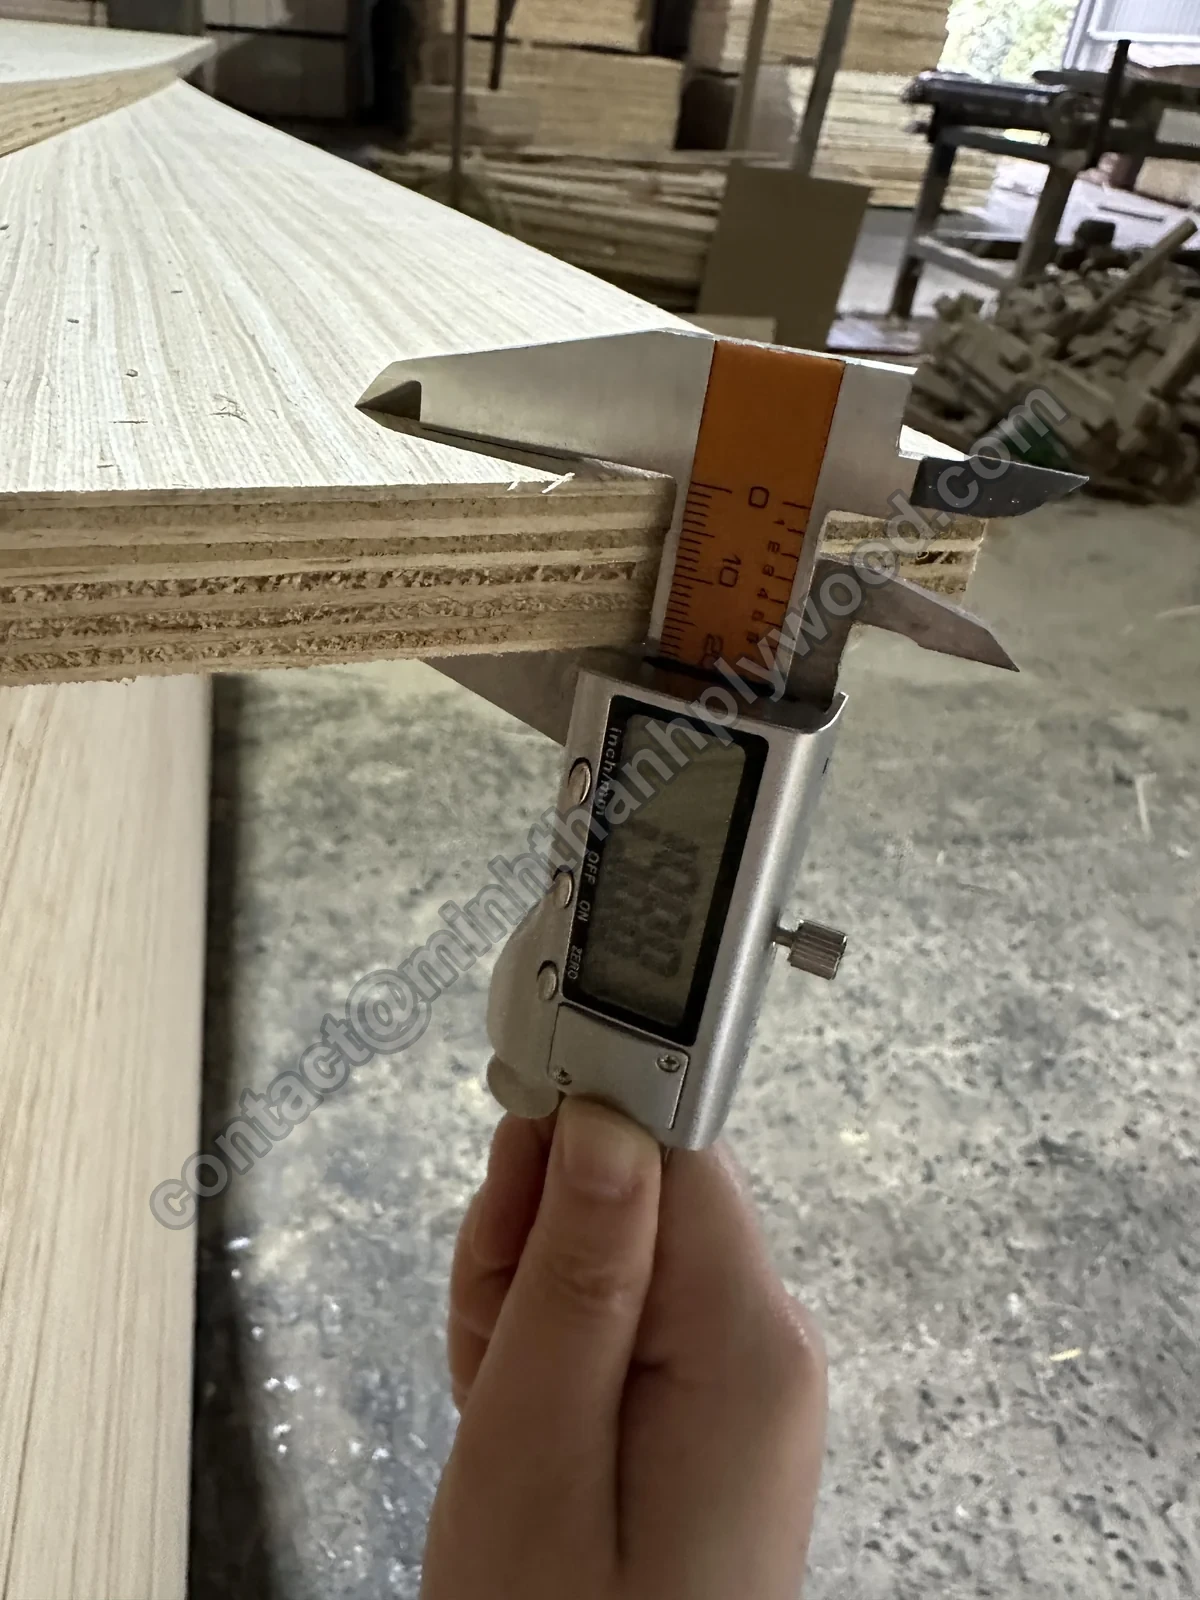
Calibro su un pannello da 9 mm: 9,15 mm. 05Controllo dello spessore
Misuriamo pannelli di ogni collo in più punti lungo i bordi con calibro digitale. Gli elementi fuori tolleranza non entrano nell'ordine; le letture vengono fotografate per la documentazione della spedizione.
- Misure su pannelli di ogni collo
- Tolleranza concordata per gamma prima della produzione
- Letture inviate con le foto della spedizione
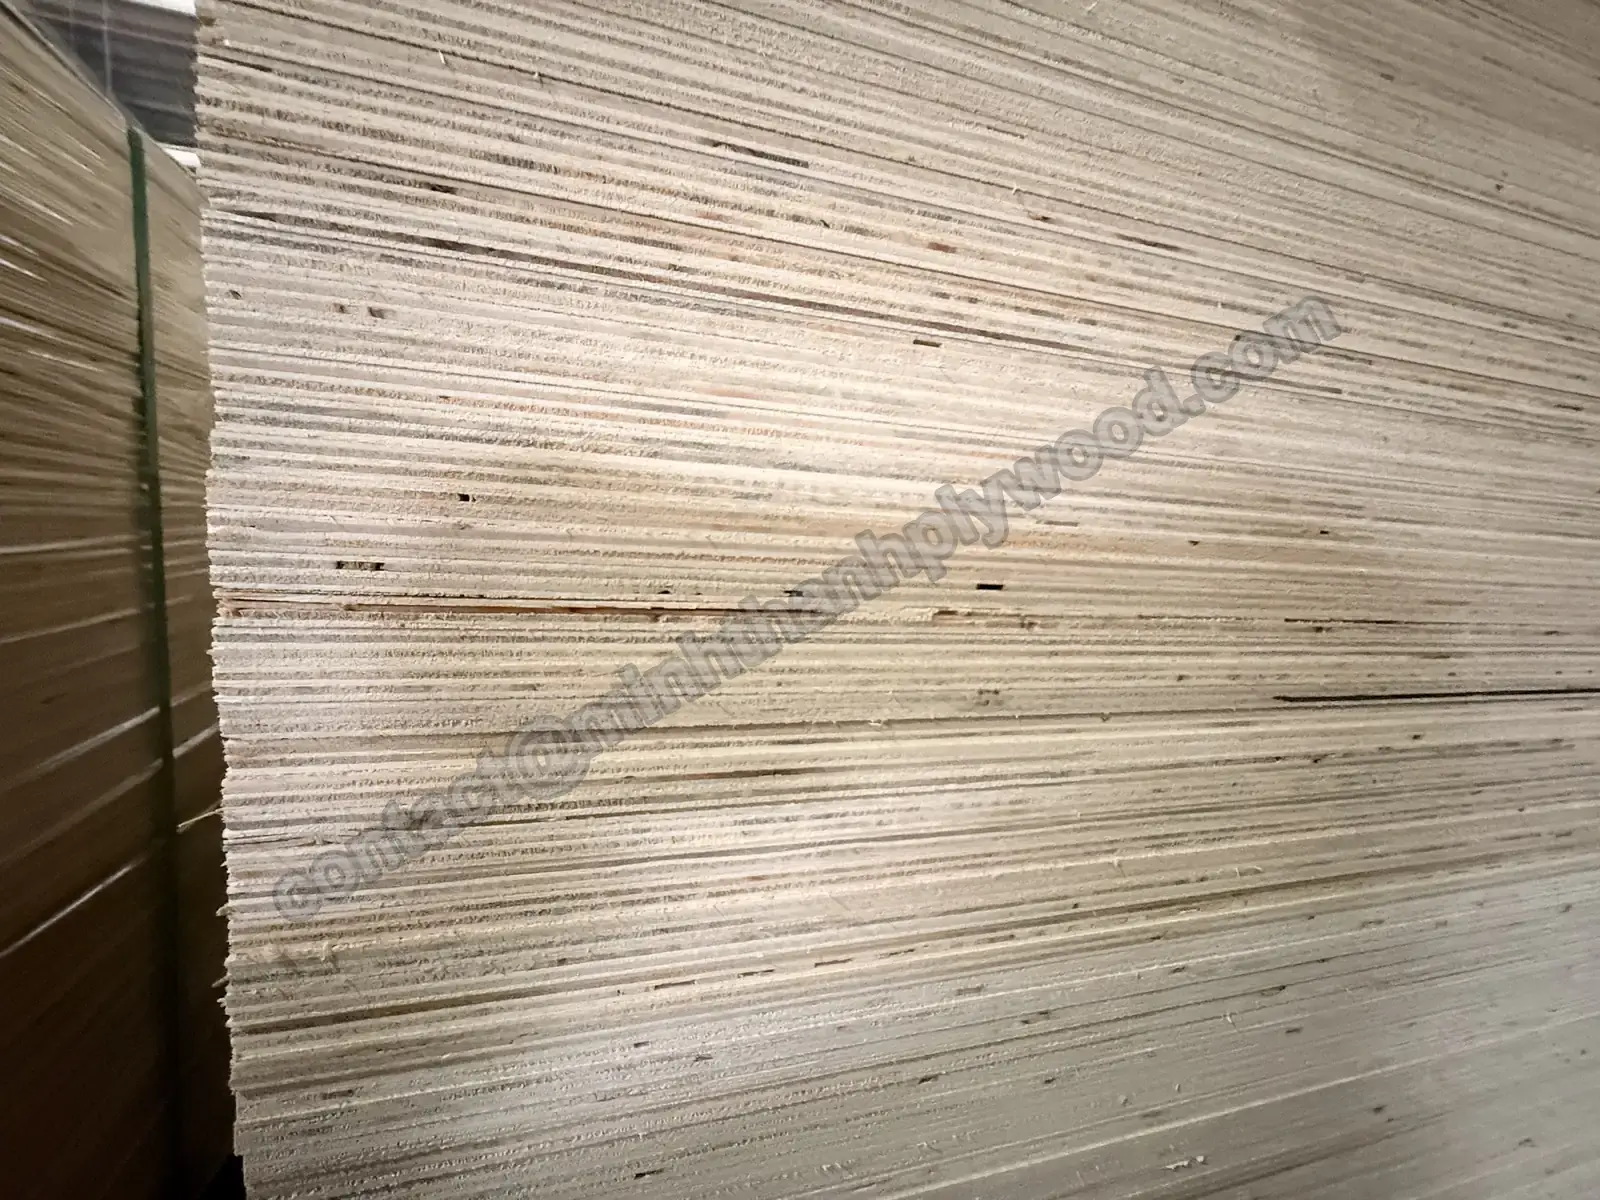
Controllo dei bordi per vuoti e delaminazione. 06Classificazione delle facce e dei bordi
Confrontiamo ogni faccia con il campione approvato per colore, venatura, nodi e riparazioni. Sui bordi controlliamo vuoti, sovrapposizioni e delaminazione dell'anima. Per la planarità appoggiamo una riga a entrambi i bordi lunghi e alle due diagonali, cercando incurvamento longitudinale, imbarcamento trasversale e torsione; per la squadratura misuriamo e confrontiamo le due diagonali. Un pannello fuori piano o fuori squadra passa a una gamma inferiore.
- Classe secondo campione, per esempio betulla D+/D/E di fabbrica
- Bordi senza vuoti aperti o delaminazione
- Riga su bordi e diagonali; confronto diagonali per squadratura
- Lunghezza e larghezza entro ±2 mm
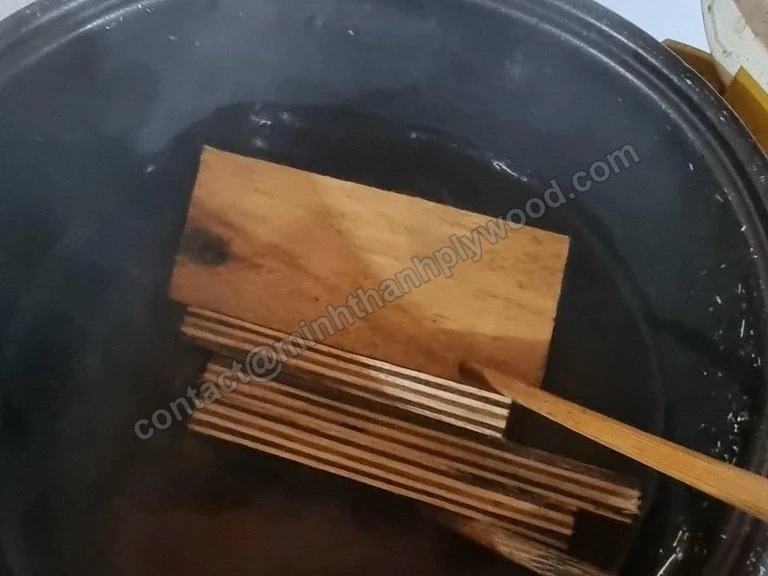
Campioni di produzione nella prova di bollitura. 07Prove di incollaggio ed emissioni
I campioni prelevati dalla produzione entrano in acqua bollente. L'adesivo UF con emissioni E0 resiste circa 6 ore; quello rinforzato con melamina per esterni circa 12 ore. La bollitura verifica l'incollaggio, non le emissioni: un laboratorio indipendente misura la formaldeide ogni 3 mesi.
- Bollitura sui campioni di produzione
- Prove E0 ogni 3 mesi
- Sei prove in camera ASTM D6007, tre Shanghai Hongjun e tre ICTT Vietnam, aprile 2025–giugno 2026: 0,014–0,032 ppm rispetto al limite Phase 2 di 0,05 ppm
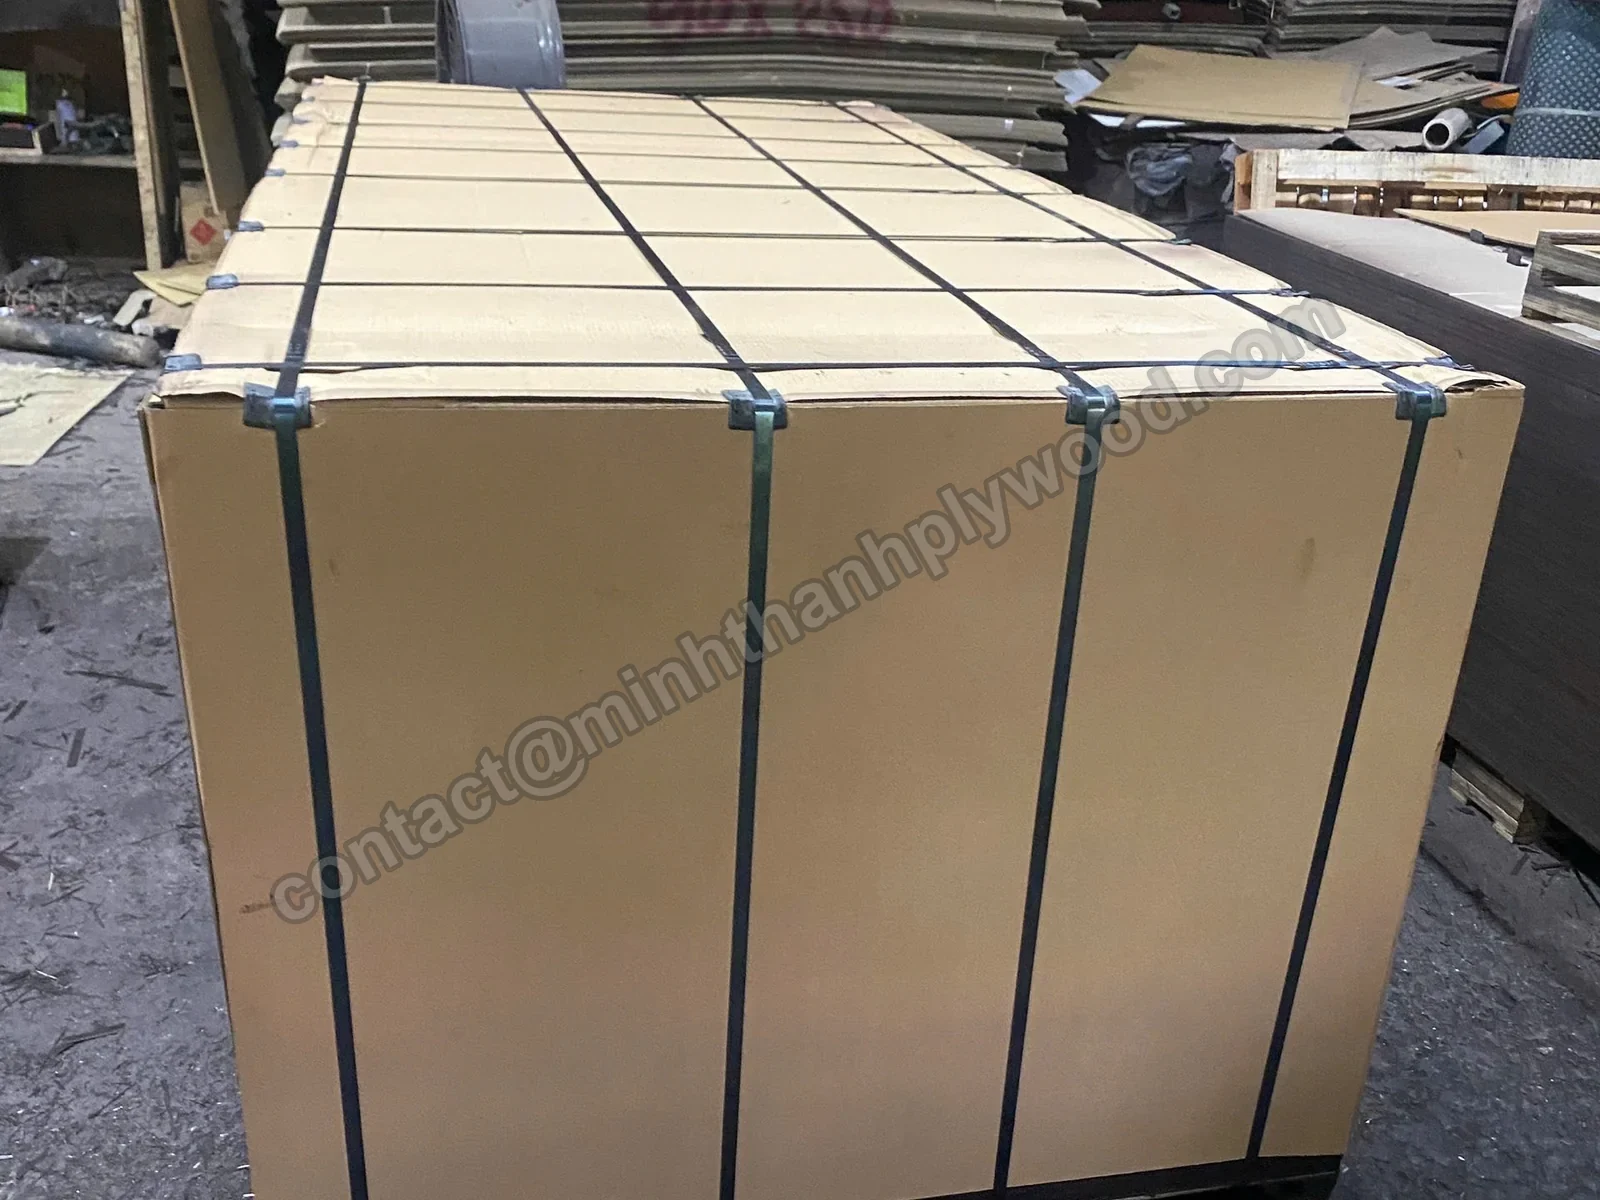
Collo per esportazione: cartone e reggette su pallet. 08Documentazione di imballaggio e carico
Contiamo i colli rispetto alla lista colli, li avvolgiamo, reggettiamo ed etichettiamo. Fotografiamo e filmiamo il carico; ricevete i riscontri prima della sigillatura.
- Pannelli per collo rispetto alla lista colli
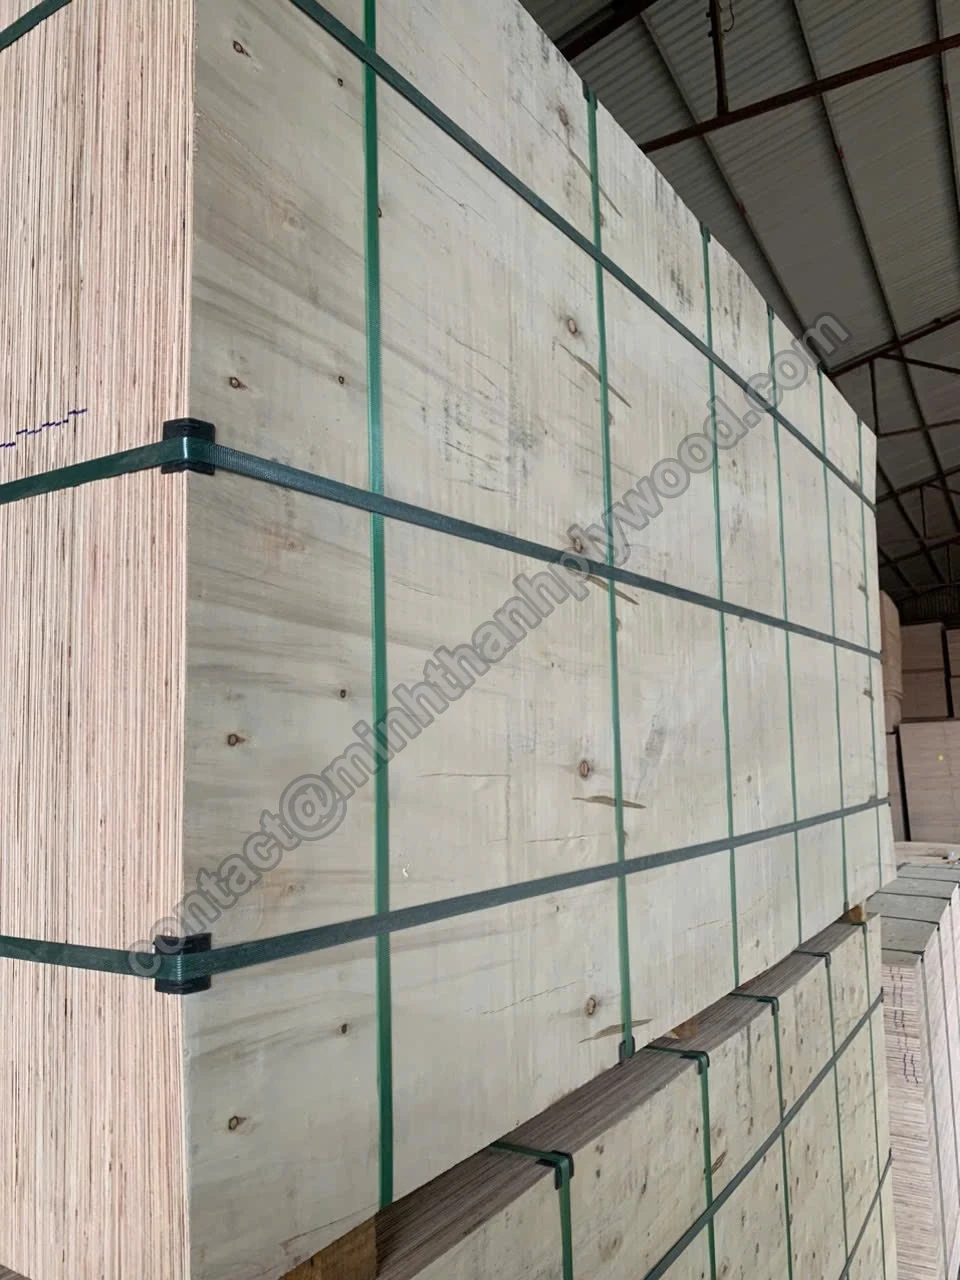
- Cartone, paraspigoli e reggette con sigilli metallici
- Foto e video del container caricato
Video reali dei controlli
Guardate il controllo qualità sulla linea.
Sei clip senza montaggio mostrano i controlli reali, collegati ai punti sopra: calibro, pressa, composizione delle facce, riparazione, riempimento dei bordi e levigatura calibrata.
Difetti bloccati
Difetti comuni e punti in cui li rileviamo.
Otto difetti causano gran parte delle contestazioni: vuoti dell'anima, delaminazione, variazioni di spessore, impronte dell'anima, difetti aperti delle facce, deformazioni, bordi danneggiati ed emissioni superiori alla specifica. Per ciascuno conosciamo causa, prevenzione e controllo.
| Difetto | Causa abituale | Prevenzione | Punto di controllo |
|---|---|---|---|
| Vuoti e sovrapposizioni nell'anima | Composizione allentata o frettolosa | Composizione manuale; strati esterni cuciti nelle due direzioni | 02 · 06 |
| Delaminazione e bolle | Adesivo insufficiente, temperatura errata, sfogliati umidi | Adesivo su ordine; temperatura adeguata; bollitura | 03 · 07 |
| Variazioni di spessore | Sfogliati irregolari, pressione, levigatura | Misura sfogliati all'arrivo; calibratrice; calibro su ogni collo | 01 · 04 · 05 |
| Impronte dell'anima sulla faccia | Vuoti visibili attraverso facce sottili | Anime cucite; calibrazione prima della finitura delle facce | 02 · 04 |
| Fessure, nodi aperti, riparazioni | Classe dello sfogliato di faccia | Facce rispetto al campione; riparazioni prima della levigatura | 01 · 06 |
| Deformazioni e pannelli fuori squadra | Umidità, composizione sbilanciata, rifilatura irregolare | Sfogliati asciutti; strati incrociati bilanciati; riga e confronto diagonali | 01 · 02 · 06 |
| Bordi e spigoli danneggiati | Movimentazione e trasporto | Cartone, paraspigoli, reggette, pallet | 08 |
| Emissioni superiori alla specifica | Sistema adesivo | Adesivo UF con emissioni E0 standard; prova indipendente in camera ogni 3 mesi | 03 · 07 |
I pannelli non conformi non entrano nel vostro container: riempiamo e levighiamo di nuovo le facce recuperabili, declassiamo i pannelli fuori tolleranza e scartiamo quelli con difetti d'incollaggio. Se ricevete una difformità, inviate foto dei pannelli, etichette dei colli e misure con calibro. Dalle etichette risaliamo alla data di produzione e al punto di controllo, correggiamo la causa in linea e inviamo un rapporto scritto di azione correttiva prima del container successivo. I pannelli fuori tolleranza vengono sostituiti o accreditati sul prossimo ordine.
Tolleranze e limiti
Tolleranza spessore compensato: limiti d’ispezione per gamma.
I pannelli levigati per mobili mantengono ±0,2–0,3 mm, più stretti dei limiti EN 315 per levigati da 6 mm in su. Ogni dato sotto indica gamma o metodo, come nel preventivo.
| Mobili e interni, levigati | ±0,2–0,3 mm sui pannelli levigati per mobili |
|---|---|
| Tolleranza EN 315:2000, levigati (riferimento) | +(0,2 + 0,03 × t) / −(0,4 + 0,03 × t) mm sul nominale; a 18 mm: +0,74 / −0,94 mm; 0,6 mm all'interno dello stesso pannello |
| Compensato commerciale | ±0,5 mm |
| Compensato filmato | ±0,5 mm |
| Compensato per imballaggi | ±0,5–1,0 mm |
| Dimensioni | 1220 × 2440 mm standard; 1250 × 2500, 1220 × 2500 e 1220 × 2280 mm; taglio su misura su richiesta |
| Lunghezza e larghezza | ±2 mm |
| Umidità | Essiccazione e controllo con igrometro prima della composizione; 8–12 % alla spedizione |
| Incollaggio (bollitura) | Bollitura sui campioni, distinta dalla prova di emissione: UF con emissioni E0 circa 6 h; adesivo rinforzato con melamina circa 12 h |
| Emissioni di formaldeide | Emissioni E0 standard per mobili, prove ogni 3 mesi (camera ASTM D6007; Shanghai Hongjun e ICTT Vietnam) |
| Classe delle facce | Definita dal campione approvato |
| Anima | 2–4 strati esterni cuciti nelle due direzioni, tutti su richiesta; 18 mm: 11–13 strati, più spesso 11 |
La tolleranza viene scritta nel preventivo prima della produzione.
Fonti: Tolleranze EN 315:2000 (CEN) · Norma di gestione qualità (ISO) · Norma California sul legno composito (ATCM) · Norme USA sulle emissioni di formaldeide del legno composito · Metodo in piccola camera ASTM D6007 · Regolamento (UE) 2025/40 sugli imballaggi (EUR-Lex) · Regolamento (UE) 2023/1115, EUDR (EUR-Lex)
La tolleranza di spessore spiegata
Cosa significa la tolleranza e come verificarla.
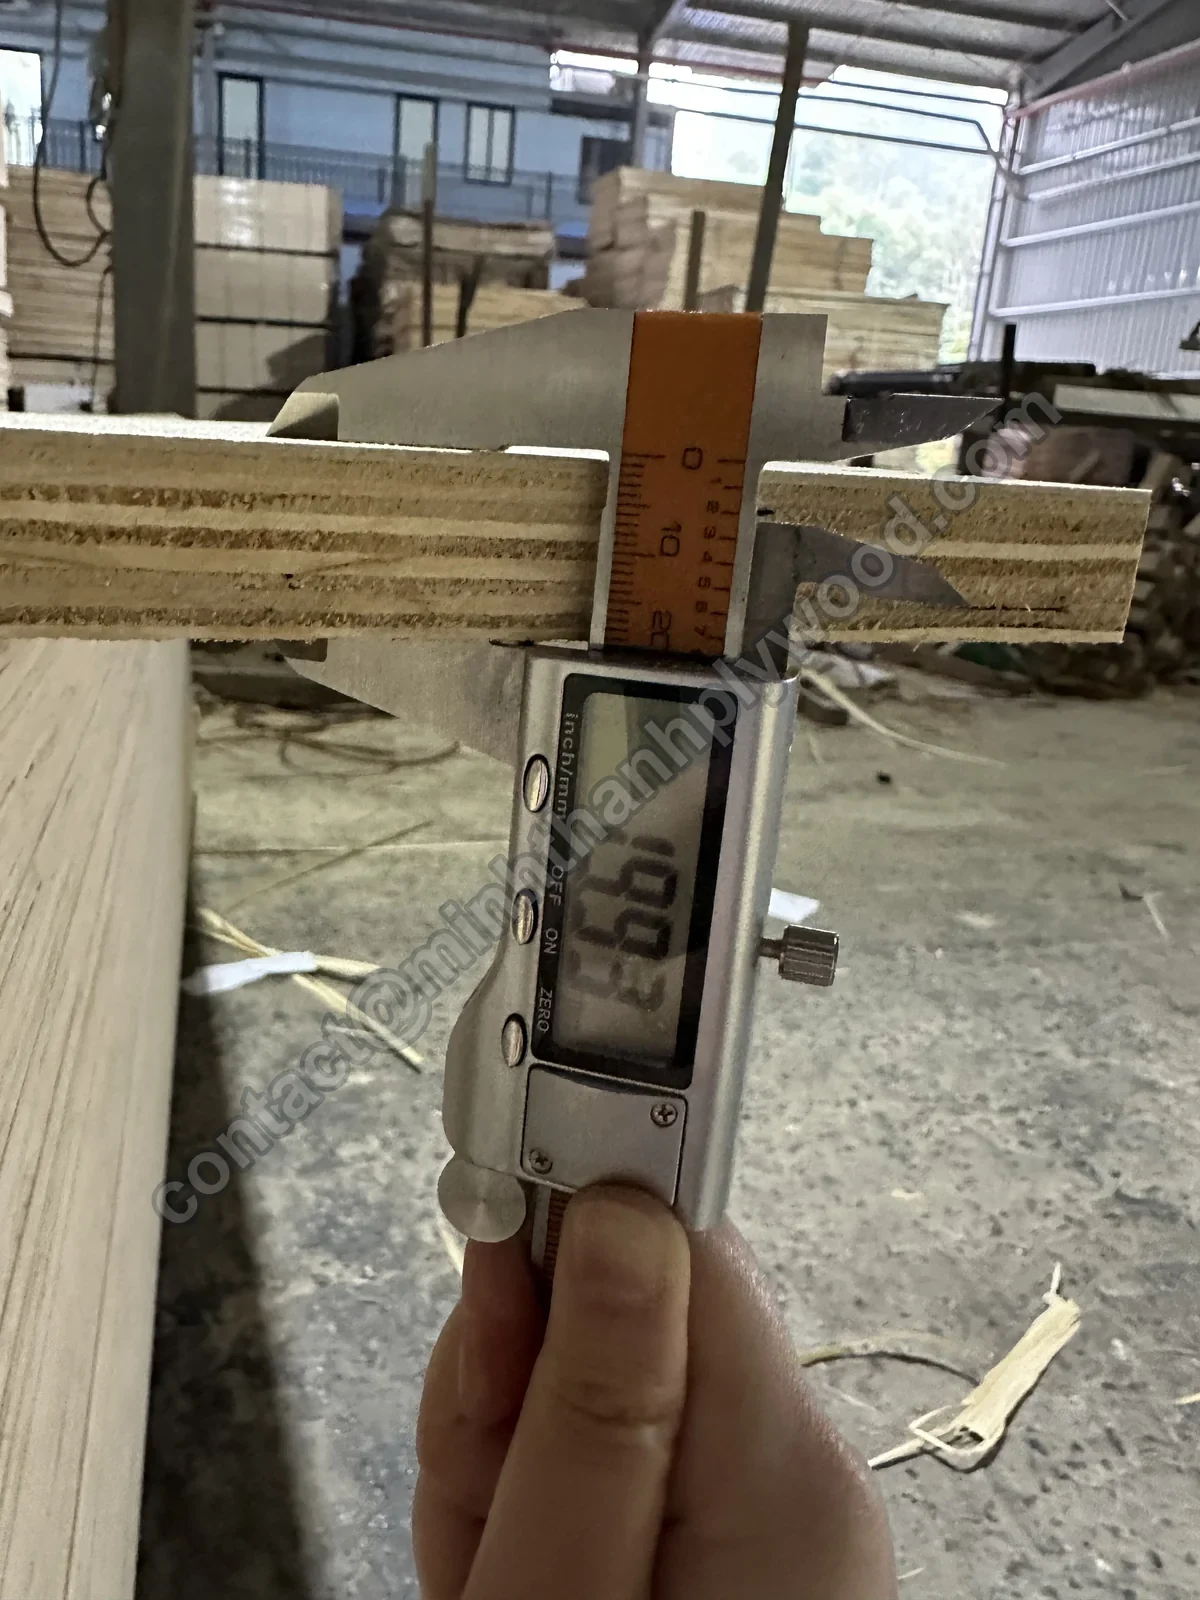
La tolleranza è lo scostamento ammesso tra spessore nominale sull'etichetta e misura con calibro. La linea mobili mantiene ±0,2–0,3 mm; verificate sei punti lungo i bordi su pannelli di più colli.
Concordate due dati. La tolleranza tra pannelli confronta ogni pannello con il nominale. La variazione interna confronta punti dello stesso foglio: EN 315 ammette fino a 0,6 mm nei pannelli levigati.
Usiamo calibro per lo spessore, metro per lunghezza e larghezza, riga per planarità e igrometro per sfogliati. Preleviamo pannelli dalla parte alta, centrale e bassa di ogni collo, evitando una sola pila.
Nominale è lo spessore in etichetta; reale è la lettura del calibro. Quotiamo e controlliamo nominale più tolleranza: un pannello per mobili da 18 mm rientra in 17,7–18,3 mm; il 9 mm del controllo 05 misura 9,15 mm. Da 9 a 40 mm il numero di strati segue lo sfogliato d'anima (1,4–2,0 mm) ed è indicato nel preventivo.
Ordinate in pollici? Negli USA il 3/4″ viene venduto come 23/32″, circa 18 mm; 1/2″ equivale a circa 12 mm e 1/4″ a circa 6 mm. Indicate la misura imperiale: lavoriamo all'equivalente metrico con tolleranza.
La variazione nasce presto: sfogliati irregolari o umidi, spalmatura e impostazioni della pressa incidono sullo spessore. Doppia pressatura e calibrazione portano al valore finale: i mobili levigati mantengono limiti più stretti delle gamme non levigate.
La tolleranza più stretta non conviene sempre. Componenti CNC, bordatura e cassetti richiedono ±0,2–0,3 mm. Casse e pallet funzionano bene a ±0,5–1,0 mm e costano meno. Indicate l'impiego: definiamo la tolleranza nel preventivo.
All'arrivo controllate prima di scaricare. Fotografate container ed etichette, cercate spigoli schiacciati o tracce d'acqua, confrontate colli e lista colli, poi misurate pannelli di più colli con lo stesso metodo. Confrontate i valori con i registri inviati prima della sigillatura.
Come controllare la tolleranza di spessore
Usate un calibro digitale e pannelli di più colli.
- Prelevate pannelli da colli diversi. Prelevate almeno un pannello dall'alto, dal centro e dal basso di più colli.
- Misurate in più punti. Leggete il calibro ai quattro angoli e al centro dei bordi lunghi, almeno 25 mm all'interno del bordo.
- Confrontate con il limite concordato. Verificate ogni lettura rispetto alla tolleranza della gamma, oltre al nominale.
- Controllate la variazione interna. Sottraete la misura minima dalla massima dello stesso pannello.
- Registrate e condividete. Fotografate ogni lettura. Inviamo gli stessi riscontri del nostro controllo prima del carico.
| Spessore nominale | Strati | Mobili, levigati | Commerciale | Imballaggi | EN 315 levigati, massimo sopra il nominale | EN 315 levigati, massimo sotto il nominale |
|---|---|---|---|---|---|---|
| 3 mm | 5 | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,29 mm | 0,49 mm |
| 4 mm | 5 | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,32 mm | 0,52 mm |
| 5 mm | 5 | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,35 mm | 0,55 mm |
| 6 mm | 5 | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,38 mm | 0,58 mm |
| 9 mm | Secondo lo sfogliato d'anima | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,47 mm | 0,67 mm |
| 12 mm | Secondo lo sfogliato d'anima | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,56 mm | 0,76 mm |
| 15 mm | Secondo lo sfogliato d'anima | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,65 mm | 0,85 mm |
| 18 mm | 11–13, più spesso 11 | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,74 mm | 0,94 mm |
| 21 mm | Secondo lo sfogliato d'anima | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,83 mm | 1,03 mm |
| 25 mm | Secondo lo sfogliato d'anima | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,95 mm | 1,15 mm |
| 30 mm | Secondo lo sfogliato d'anima | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 1,10 mm | 1,30 mm |
| 40 mm | Secondo lo sfogliato d'anima | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 1,40 mm | 1,60 mm |
Prima del carico
Ispezione del compensato: ogni spedizione fotografata e filmata.
Ogni spedizione viene fotografata e filmata prima della sigillatura; ricevete i riscontri per email o WhatsApp. È la stessa documentazione usata per autorizzare la spedizione: misure, facce, bordi, colli e container durante il carico.
- Misure con calibro su pannelli di ogni collo
- Facce e controfacce dei campioni, con dettagli dei bordi
- Colli rispetto alla lista colli, etichette, reggette, paraspigoli e pallet
- Container durante il carico e completo, prima della sigillatura
- Vostro ispettore o ente indipendente benvenuto prima del carico
Avete una checklist? Inviatela con l'ordine: lavoreremo secondo quei controlli.
Documenti per ogni ordine
Registri d'ispezione e documenti ricevuti.
Ricevete foto e video dei controlli prima della sigillatura, poi bozze dei documenti dopo il carico. Tutti riportano gli stessi dati delle etichette dei colli e sono collegati al vostro container.
Foto e video del controllo qualità
Calibro, facce e bordi dei campioni, colli e container caricato, inviati prima della sigillatura.
Fattura commerciale e lista colli
Conteggio, spessore, formato e volume per collo, corrispondenti alle etichette.
Polizza di carico
Copia scansionata della B/L rilasciata dopo il carico; il saldo del 70 % è dovuto contro tale copia.
Certificato di origine
C/O per il mercato, con EUR.1 per l'Unione europea.
Fitosanitario e fumigazione
Documenti fitosanitari e di fumigazione dove richiesti.
Dossier di conformità del mercato
Dossier formaldeide, rapporti E0 in camera, prova SGS dell'imballaggio e dossier EUDR (origine e geolocalizzazione).
Assicurazione con CIF. Serve un documento specifico? Indicatelo nella richiesta.
Capacità
Compensato di alta qualità per mobili, 50.000+ m³ l'anno.
Minh Thanh produce 50.000+ m³ l'anno con gli stessi otto controlli su ogni container, dal primo ordine ai riordini. Anime da piantagioni intorno a Ha Hoa; team con oltre 20 anni di esperienza.
Fabbrica di compensato in VietnamPrima dell'ordine
Sei voci per un ordine pronto al controllo qualità.
Sei voci danno al reparto qualità e al vostro ispettore gli stessi valori di confronto. Le contestazioni nascono spesso da una di queste voci lasciata vaga.
- 01
Impiego finale
Mobili, armadi, imballaggi, casseforme o pavimenti; utilizzo in interni o esterni.
- 02
Anima e giunzione
Styrax o eucalipto; cucitura richiesta e numero di strati.
- 03
Adesivo ed emissioni
E0 o E1, etichetta sulle emissioni USA se vendete in quel mercato ed eventuali requisiti di bollitura.
- 04
Facce
Essenza di faccia e controfaccia, classe secondo il campione approvato, levigatura o carteggiatura fine, superfici pronte per finitura UV.
- 05
Pannello
Spessore, dimensioni, tolleranza per gamma, taglio su misura e rimedio concordato: sostituzione o accredito dei pannelli fuori tolleranza.
- 06
Imballaggio e ispezione
Tipo di collo, etichette, quantità, porto, documenti e vostri punti di controllo.
Domande degli acquirenti
Domande sul controllo qualità del compensato.
Risposte dirette su qualità, ispezione e tolleranza di spessore.
Quale tolleranza di spessore mantenete?
Mobili e interni levigati ±0,2–0,3 mm. Commerciale e filmato ±0,5 mm; imballaggi ±0,5–1,0 mm. Lunghezza e larghezza ±2 mm. La tolleranza è indicata nel preventivo.
Come possiamo controllare lo spessore?
Misurate più punti sui bordi e agli angoli di pannelli da colli diversi. Confrontate ogni lettura con la tolleranza concordata, oltre al nominale. Un pannello da 9 mm che misura 9,15 mm rientra nei ±0,2–0,3 mm della gamma mobili.
Cosa scrivere nell'ordine?
Spessore nominale, tolleranza per gamma, specie e classe delle facce, anima, tipo di adesivo e classe di emissione. Ripetiamo tutto nel preventivo per avere lo stesso riferimento.
Come mantenete asciutti e planari i pannelli?
Essiccazione e igrometro prima della composizione, spedizione a 8–12 % di umidità e strati incrociati bilanciati. Colli avvolti, coperti in cartone e reggettati su pallet per mantenere la planarità.
Serve la tolleranza più stretta per ogni impiego?
No. CNC, bordatura e montaggio mobili beneficiano di ±0,2–0,3 mm. Imballaggi ed edilizia generale funzionano bene a ±0,5–1,0 mm, con costo inferiore. Indicate l'impiego: proponiamo la tolleranza.
Cosa ricevo prima del carico?
Foto e video per email o WhatsApp: calibro, facce e bordi dei campioni, colli con etichette e reggette, container durante e dopo il carico.
Il mio ispettore o un ente può verificare la merce?
Sì. Accogliamo il vostro ispettore o ente prima del carico. Indicate la data alla conferma: programmiamo il carico di conseguenza.
Come controllate le facce?
Lo sfogliato segue il campione approvato; ogni faccia viene classificata per colore, venatura, nodi e riparazioni. Per la betulla usiamo classi di fabbrica D+, D ed E, definite dal campione.
La bollitura per 72 ore dimostra che il pannello è marino?
No. La bollitura verifica l'incollaggio dei campioni, non le emissioni. Le 72 ore sono una prova tradizionale (IS 710, BS WBP): da sole non dimostrano classe marina o incollaggio per esterni. Il nostro adesivo UF con emissioni E0 resiste circa 6 ore; quello rinforzato con melamina circa 12 ore.
Come verifico che l'anima sia quella ordinata?
Osservate i bordi: specie, numero di strati e giunzioni sono visibili sul taglio. Ogni container segue il campione approvato, anche nei riordini; le foto dei bordi fanno parte dei riscontri.
Ogni quanto verificate la formaldeide?
Le emissioni E0 vengono misurate da un laboratorio indipendente ogni 3 mesi. Sei prove in camera ASTM D6007, tre Shanghai Hongjun e tre ICTT Vietnam, tra aprile 2025 e giugno 2026 su pannelli da 9, 15 e 18 mm: medie di 0,014–0,032 ppm rispetto al limite California Phase 2 di 0,05 ppm.
Cosa succede ai pannelli non conformi?
Non entrano nell'ordine. Ripariamo e rilevighiamo le facce recuperabili; declassiamo i pannelli fuori tolleranza. Il container contiene solo pannelli conformi alla specifica concordata.
Avete un sistema qualità riconosciuto?
Sì. ISO 9001:2015 (KAC25/0185) copre la produzione; inviamo per email copie di documenti qualità e rapporti emissioni.
Perché due preventivi dello stesso compensato differiscono?
Le composizioni possono essere diverse: classe dell'anima, giunzione, preparazione delle facce, adesivo e tolleranza. Confrontate questi cinque punti oltre al nome.
Potete fornire altre prove?
Sì. Resistenza e rigidezza a flessione, qualità dell'incollaggio ed emissioni secondo il metodo dell'acquirente vengono verificate tramite SGS su richiesta. Indicate prove e norma nella richiesta: i rapporti accompagnano l'ordine.
Richiedete un preventivo
Inviate specifica e controlli richiesti.
Indicate impiego, facce, anima, adesivo, spessore, dimensioni e quantità, con tolleranza e punti d'ispezione. Lisa risponde entro poche ore per email o WhatsApp. Campioni gratuiti.
[email protected]