
Il miglior compensato per il taglio laser è un pannello sottile e piano, con un'anima uniforme senza spazi, una linea di colla leggera e una faccia liscia: betulla per resistenza e bordi netti, pioppo o tiglio per tagli rapidi e incisioni chiare. Per un mobilificio in Brianza o in Veneto, un'impresa edile o un importatore a Genova, come per chi lavora in Ticino, colla e vuoti decidono il taglio più della specie. Minh Thanh Plywood produce compensati sottili da 3–5 mm, sempre a cinque strati, e i campioni permettono di provarli sulla vostra macchina laser.
Qual è il miglior compensato per il taglio laser?
Il miglior compensato per il taglio laser è un pannello sottile e piano, con un’anima uniforme senza spazi, una linea di colla leggera e una faccia liscia e levigata. La specie della faccia determina l’aspetto e la resistenza; la colla e l’anima decidono se il laser taglia in modo pulito ogni volta.
| Compensato per laser | Densità del pannello | Taglio laser | Incisione | Resistenza | Usi migliori per il laser |
|---|---|---|---|---|---|
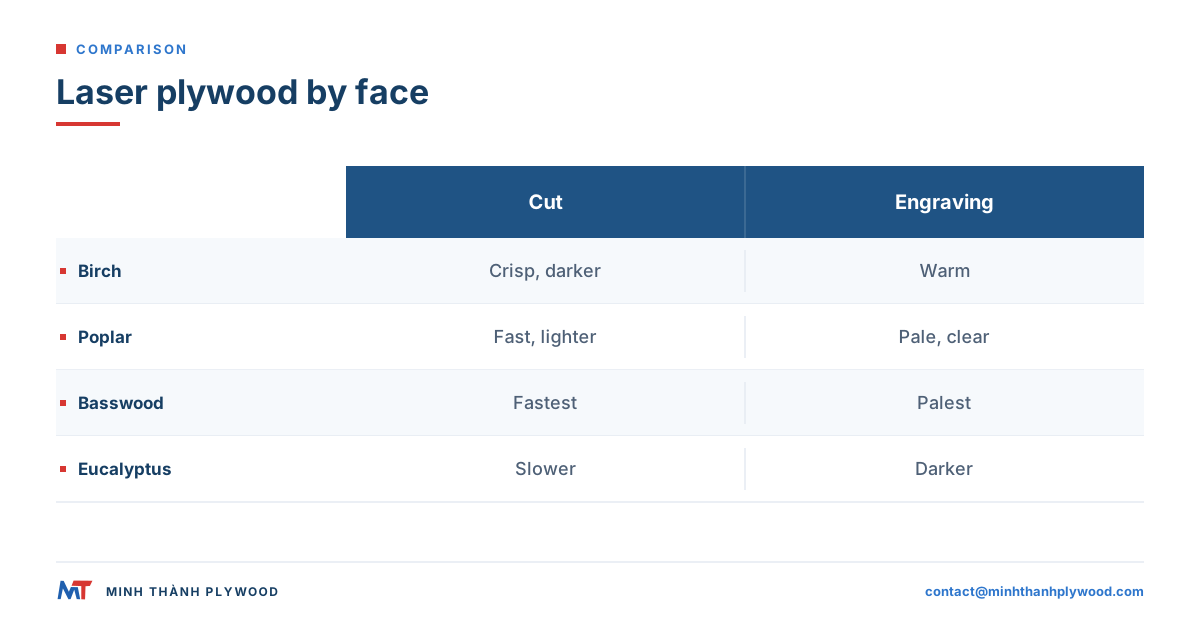
| Faccia in betulla, anima in betulla o latifoglia | 650–700 kg/m³ | Bordi netti, più lento, annerimento più scuro | Buona, contrasto caldo | Alta | Modelli, giunti, scatole, dime |
| Faccia in pioppo, anima leggera | ca. 455 kg/m³ | Taglio rapido, annerimento leggero | Molto buona, faccia chiara | Media | Insegne, decorazioni, inserti per imballaggi |
| Compensato di tiglio | 400–450 kg/m³ | Molto rapido, annerimento molto leggero | Eccellente, chiara e uniforme | Più bassa | Dettagli fini, modelli architettonici |
| Compensato di paulownia | 250–385 kg/m³ | Il più rapido, molto leggero | Chiara, ma venatura morbida | La più bassa | Modelli leggeri, ritagli dove conta il peso |
| Faccia di latifoglie da piantagione (ad es. eucalipto) | 550–620 kg/m³ | Più lento, più denso | Buona, più scura | Alta | Parti robuste, aspetto più scuro |
| Pannelli con anima in MDF o rivestiti | Variabile | Variabile in base al rivestimento | Variabile | Variabile | Solo con un rivestimento noto e adatto al laser |
La densità anticipa il taglio: a parità di potenza, un pannello da 400 kg/m³ taglia più in fretta di uno da 700 kg/m³, e ogni salto di densità aggiunge annerimento e passate. La paulownia è il compensato per laser più leggero tra quelli comuni. Taglia in fretta, ma lo strato morbido può lasciare bordi sfrangiati e i fogli sottili si piegano facilmente, quindi provate un pannello prima di un lotto.
«Compensato per laser» o «laserply» è una specifica, non una specie: piano, levigato, anima chiusa, colla che taglia pulito, prodotto in pannelli sottili. Le sezioni seguenti spiegano ogni proprietà e come provarla.
Che cosa rende il compensato sicuro per il laser?
Il compensato è sicuro per il laser quando è fatto solo di piallacci di legno e colla di legno, senza PVC, vinile o rivestimenti sconosciuti sulla faccia. Ogni taglio del legno produce fumo e vapori, quindi anche il compensato sicuro richiede aspirazione alla testa e un filtro sullo scarico.
Da verificare prima del primo taglio:
- Niente PVC o vinile. Il PVC rilascia composti del cloro quando brucia, dannosi per le persone e corrosivi per il laser. Non tagliate mai un pannello con finitura in vinile o PVC o con bordo in PVC.
- Colla nota. Chiedete al fornitore quale colla usa il pannello. La colla UF a emissione E0 è la colla comune per mobili da interno; la colla UF rinforzata con melammina (MR) e la colla fenolica (WBP) sono pensate per umidità ed esterni.
- Rivestimento noto. I pannelli laccati, verniciati o con film richiedono i dati del produttore del rivestimento prima dell’uso sul laser. Il compensato per casseforme con film non è materiale per laser.
- Documenti sulle emissioni. Per i prodotti venduti negli Stati Uniti, il pannello deve rispettare i limiti di formaldeide del TSCA Title VI, come stabilisce la regola EPA sui prodotti in legno composito.
Per un acquirente in Italia, in Grecia o altrove nell’UE, chiedete invece le prove europee: classe di incollaggio secondo EN 314-2 (la classe 1 è quella asciutta da interno, adatta alla colla UF), classificazione delle facce secondo EN 635-2 e classe di formaldeide E1 secondo EN 13986, prova secondo EN 717-1. Minh Thanh organizza su richiesta le prove di terza parte EN 717-1 presso SGS, e i pannelli rispettano i requisiti di emissione e qualità che chiedono gli acquirenti europei e statunitensi del mobile.
Dal 6 agosto 2026 il regolamento (UE) 2023/1464 fissa per i mobili e gli articoli a base di legno un limite UE unico di 0,062 mg/m³. La classe E1 di EN 13986 (0,124 mg/m³, pari a 0,1 ppm) da sola non dimostra più la conformità.
I pannelli per mobili di Minh Thanh usano di serie la colla UF a emissione E0 e hanno la certificazione CARB P2 / TSCA Title VI (numero impianto ICTT 23024). Sei prove in camera ASTM D6007 tra aprile 2025 e giugno 2026, su pannelli da 9, 15 e 18 mm, hanno dato in media 0,014–0,032 ppm contro il limite di 0,05 ppm. Vedete emissioni di formaldeide E0 ed E1.
Quale colla taglia pulito con il laser?
Le linee di colla leggere tagliano meglio con il laser: la colla UF a emissione E0 lascia linee di colla sottili e chiare e meno annerimento. Le linee di colla fenoliche e quelle con colla UF rinforzata con melammina sono più dure e scure, richiedono più potenza per il taglio e lasciano un bordo più scuro.
| Colla | Uso tipico | Sotto il laser | Da scegliere per il lavoro laser quando |
|---|---|---|---|
| Colla UF a emissione E0 | Compensato per mobili da interno | Taglio più pulito, bordo chiaro | Parti per interni, modelli, insegne, giocattoli dopo prova |
| MR (rinforzata con melammina) | Ambienti interni umidi, cucine | Linea più dura, un po’ più scura | Parti che possono essere esposte all’umidità |
| Fenolica (WBP) | Esterni, nautica, casseforme | Linea dura e scura, più potenza | Parti per esterni, solo dopo prova |
| PVA o altre colle a freddo | Alcuni laminati per hobby | Variabile | Solo con i dati del produttore |
Colla e classe di emissione sono due righe distinte di una specifica: UF è la resina, E0 è la classe di emissione. Scrivetele entrambe, per esempio «colla UF a emissione E0».
La linea di colla è il materiale più duro del pannello. Un pannello con molta colla o con sacche di colla taglia bene nel legno pulito, ma non nelle sacche; per questo la stessa potenza dà risultati irregolari su un pannello economico.
Taglio, incisione e fresatura CNC: tre lavori diversi
Taglio laser, incisione laser e fresatura CNC chiedono cose diverse allo stesso foglio, quindi scegliete il compensato per il lavoro che fate più spesso. Il taglio richiede anima e colla uniformi, l’incisione una faccia liscia e chiara, la fresatura tolleranze di spessore e un’anima chiusa.
| Lavoro | Cosa mette alla prova nel pannello | Cosa conta di più |
|---|---|---|
| Taglio laser passante | Ogni strato e ogni linea di colla | Tipo di colla, vuoti, densità, planarità |
| Incisione laser | Solo il piallaccio di faccia | Levigatezza della faccia, colore, levigatura |
| Incisione superficiale e marcatura laser | Lo strato superiore della faccia | Faccia piana e uniforme, messa a fuoco |
| Fresatura CNC | Spessore, anima, resistenza della faccia | Tolleranza, anima chiusa, classe della faccia |
Un pannello che si incide molto bene può tagliare male se l’anima nasconde sacche di colla. Un pannello che si fresa bene al CNC può essere troppo denso per il taglio laser in una sola passata. Per la fresatura, vedete taglio CNC del compensato.
Compensato di betulla per il taglio laser
Il compensato di betulla (in Italia detto anche multistrato di betulla) per il taglio laser dà le parti sottili più resistenti e i bordi più netti, al prezzo di tagli più lenti e di un annerimento più scuro rispetto a pioppo o tiglio. La betulla è densa e a grana fine, quindi giunti, cerniere e linguette piccole tengono bene.
Quando la betulla è la scelta giusta:
- Parti strutturali: scatole, telai, meccanismi, cerniere a flessione e dime.
- Bordi visibili: strati fini e uniformi danno un bordo ordinato a righe.
- Dettagli fini: ponti sottili e fori piccoli resistono alla manipolazione.
Cosa specificare:
- Classe della faccia. In Vietnam le facce in betulla sono classificate D+, D ed E e quotate in coppie faccia/retro, come D+/D o D/E. La scala è confrontabile con le classi europee della betulla: D+ circa B, D circa BB ed E circa CP/C.
- Anima. «Compensato di betulla» può indicare una faccia in betulla su un’anima diversa. Scrivete l’anima che volete e provatela, perché l’anima decide il taglio passante più della faccia.
- Spessore. 3 mm e 4 mm sono gli spessori laser più comuni in betulla.
Il compensato di betulla tagliato al laser accetta bene la tintura e la finitura trasparente. Per il confronto completo con il tiglio, vedete compensato di betulla contro tiglio per il taglio laser e il nostro compensato di betulla.
La fornitura di betulla dopo il divieto di importazione russo
Il compensato di betulla russo era il foglio laser predefinito in Europa fino a quando l’UE ha vietato le importazioni di prodotti in legno russi, compreso il compensato di betulla, da aprile 2022 (i contratti precedenti sono rimasti validi fino al 10 luglio 2022). Produttori e fab lab che tagliavano betulla in stile baltico ora si riforniscono da altre origini. I pannelli vietnamiti con faccia in betulla sono una di queste alternative: lo stabilimento è attrezzato per mobili di alta gamma e compensati da interno, con l’Europa come mercato principale, le facce D+, D ed E sono quotate rispetto alle classi europee della betulla, e il fascicolo di conformità EUDR (registri d’origine e file di geolocalizzazione) accompagna gli ordini. Il regolamento (UE) 2023/1115 si applica dal 30 dicembre 2026 ai grandi e medi operatori: l’importatore presenta la dichiarazione di due diligence, e il produttore fornisce i dati d’origine con geolocalizzazione. Il trasporto via mare da Hai Phong ai porti del Mediterraneo, per esempio Genova, dura 25–35 giorni.
Betulla contro pioppo nel compensato per laser
Il compensato per laser in betulla dà parti più robuste e più nette; quello in pioppo taglia più in fretta con meno annerimento e incide più chiaro. Per insegne, display e parti leggere il pioppo è di solito la scelta più conveniente; per meccanismi e carichi, la betulla.
| Punto | Compensato per laser in betulla | Compensato per laser in pioppo |
|---|---|---|
| Densità | Più alta | Più bassa |
| Velocità di taglio a parità di potenza | Più lenta | Più rapida |
| Annerimento sul bordo | Più scuro | Più chiaro |
| Contrasto nell’incisione | Caldo, buono | Faccia chiara, contrasto alto |
| Resistenza di parti sottili | Alta | Media |
| Classi di faccia | D+, D, E (coppie come D+/D) | A/A, A/B, B/B |
| Prezzo | Più alto | Più basso |
Le facce in pioppo sono quotate in coppie A/A, A/B e B/B abbinate al campione approvato dall’acquirente; gli acquirenti le ordinano anche con i codici cinesi B/BB, BB/CC e CP, che corrispondono alla stessa scala. Vedete compensato di pioppo.
Compensato di tiglio e pannelli con faccia da piantagione
Il compensato di tiglio è il compensato per laser comune più morbido e più chiaro: taglia più in fretta, annerisce meno e incide con il massimo contrasto, ma le sue parti sono più deboli. I pannelli con faccia da piantagione, come l’eucalipto, sono più densi e scuri, adatti a parti robuste dove serve un colore caldo.
- Tiglio: per modelli architettonici, dettagli fini e incisioni. Conservatelo asciutto e piano; i fogli sottili e morbidi si deformano più facilmente.
- Pioppo: la via di mezzo, chiaro, con più resistenza del tiglio.
- Eucalipto: denso e rigido; richiede più potenza e dà bordi più scuri.
- Okoumé: leggero e rosato; taglia facilmente, con una venatura visibile.
Giudicate ogni pannello dalla sua anima reale, non solo dalla faccia. Una faccia in tiglio su un’anima di latifoglia densa taglia come l’anima. Chiedete qual è l’anima e provate tutto il foglio. Per i piallacci ingegnerizzati e le altre facce, vedete tipi di compensato.
Perché i vuoti rovinano i tagli laser e come ispezionarli
I vuoti e le sacche di colla rovinano i tagli laser perché il raggio passa attraverso uno spazio vuoto o si blocca in una sacca di colla, lasciando parti non tagliate o bruciate. Un pannello con anima chiusa si taglia alla stessa impostazione ovunque.
Cosa succede in presenza di un difetto:
- Vuoto nell’anima: il raggio non ha legno da tagliare, si allarga e brucia lo strato sottostante; il bordo mostra un foro.
- Sovrapposizione nell’anima: due piallacci si sovrappongono nello stesso strato; il taglio si blocca e il pezzo resta attaccato.
- Sacca di colla: una macchia spessa di colla assorbe energia; il pezzo non cade.
- Toppa o tassello sulla faccia: una densità diversa appare come un tono di incisione diverso.
Come ispezionare il materiale prima di approvarlo:
- Osservate tutti e quattro i bordi di diversi fogli in cerca di spazi, sovrapposizioni e linee di colla spesse.
- Tagliate una griglia di prova su tutto il foglio, da angolo ad angolo, con una sola impostazione.
- Contate i pezzi che non cadono e segnate dove sono: i gruppi indicano una zona difettosa.
- Guardate il foglio tagliato controluce: i vuoti appaiono come punti luminosi nelle linee di taglio.
- Conservate il foglio di prova insieme alla registrazione del lotto.
Le anime cucite, con gli strati d’anima cuciti sia in orizzontale sia in verticale, impediscono ai piallacci d’anima di spostarsi durante la pressatura, quindi spazi e sovrapposizioni sono meno probabili. È così che Minh Thanh costruisce le anime per mobili di qualità.
Spessore del piallaccio di faccia e spessore del pannello
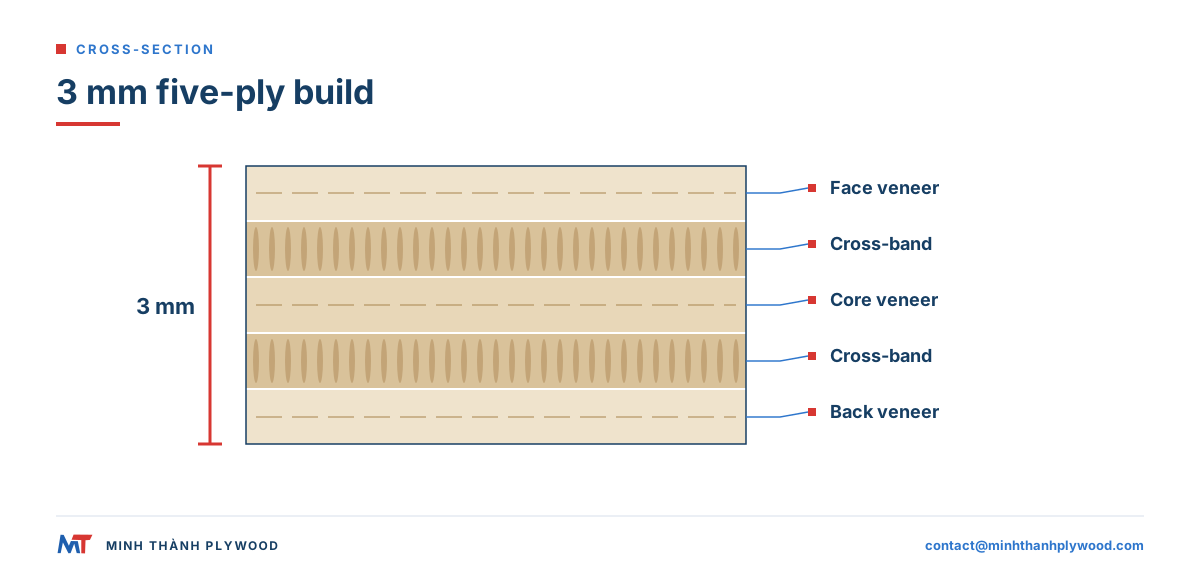
Lo spessore del pannello è la somma di tutti gli strati; il piallaccio di faccia è solo lo strato esterno, molto più sottile. L’incisione laser resta nella faccia, quindi un’incisione profonda può arrivare allo strato incrociato sottostante e mostrare una venatura diversa.
Il compensato sottile da 3–5 mm di Minh Thanh è sempre costruito a cinque strati; il numero di strati da 6 mm è confermato con l’ordine:
| Pannello | Costruzione | Cosa significa per il laser |
|---|---|---|
| 3 mm | Un piallaccio d’anima, due piallacci trasversali, due piallacci di faccia | Cinque strati sottili; tagli leggeri e rapidi |
| 4 mm | Tre piallacci d’anima e due facce | Più resistente; per esempio tre piallacci d’anima di Styrax da 1,3 mm |
| 5 mm | Tre piallacci d’anima e due facce | Piallacci d’anima più spessi, parti più rigide |
| 6 mm | Numero di strati confermato con l’ordine | Costruzione sottile più resistente, più passate |
Poiché le costruzioni da 4 e 5 mm mantengono la stessa disposizione a cinque strati, i piallacci d’anima si ispessiscono insieme al pannello. Così il pannello resta equilibrato e piano. Il piallaccio di faccia sottile di pregio è scarso, quindi gli ordini da 4 mm possono richiedere più tempo; non abbassiamo lo standard per andare più in fretta.
Per l’incisione, mantenete la profondità dentro la faccia. Per il taglio, conta ogni strato, quindi la costruzione pesa quanto lo spessore totale.
Quale spessore per il taglio laser? Compensato per laser da 3 mm a 6 mm
Il 3 mm è lo spessore più tagliato nel compensato per laser; 4 mm e 5 mm si adattano a parti più robuste, e il 6 mm è il limite pratico per la maggior parte dei laser da hobby e da piccola officina, in una o due passate. Pannelli più spessi richiedono più potenza, velocità più basse e danno più annerimento.
| Spessore | Usi tipici per il laser | Laser CO2 | Laser a diodi (bassa potenza) |
|---|---|---|---|
| 3 mm | Scatole, modelli, puzzle, ornamenti, intarsi | Una passata sulla maggior parte delle macchine; lo spessore da 3 mm più diffuso per il laser | Diverse passate, lente; pioppo e tiglio tagliano meglio |
| 4 mm | Scatole più robuste, insegne, giocattoli | Una passata con tubo di media potenza, buon equilibrio tra resistenza e velocità | Al limite; aspettatevi annerimento e passate |
| 5 mm | Telai, contenitori più grandi, dime | Più potenza o una seconda passata | Solo incisione |
| 6 mm | Parti strutturali, modelli di mobili | Seconda passata o tubo più potente | Limite pratico: incisione e rigatura, non taglio passante |
La gamma di compensato sottile di Minh Thanh è da 3–6 mm, la fascia che usa la maggior parte dei lavori laser. Chiedete la tolleranza esatta di spessore sul campione, perché i giunti a dita si tagliano allo spessore reale. Vedete compensato sottile.
Planarità e spessore: messa a fuoco e bloccaggio
Il laser taglia al punto focale; un foglio che si incurva o varia di spessore esce dal fuoco e taglia in modo irregolare. Il compensato piano e calibrato taglia alla stessa impostazione su tutto il piano di lavoro.
- Planarità. Una costruzione equilibrata resta piana. Conservate i fogli piani, sotto un peso leggero, in un locale asciutto; mai in verticale.
- Umidità. I fogli essiccati all’8–12 % di umidità, il range normale per il compensato da mobili, restano piani in un laboratorio riscaldato. Lasciate acclimatare i pacchi nel locale prima del taglio.
- Spessore. I pannelli per mobili levigati mantengono ±0,2–0,3 mm, fino a ±0,2 mm; così messa a fuoco e larghezza dei giunti restano stabili.
- Bloccaggio. Usate spilli, magneti, pesi o il vuoto sul piano a nido d’ape per tenere giù i fogli sottili.
Come spianare il compensato per il taglio laser se si è incurvato: appoggiatelo con il lato concavo verso il basso su una superficie piana, caricatelo in modo uniforme per un giorno in un locale asciutto e tagliatelo subito dopo. Un foglio deformato in fabbrica si deforma di nuovo, quindi ordinate materiale piano e asciutto invece di correggerlo sulla macchina.
Formato dei fogli e disposizione per i piani laser
I piani laser sono più piccoli dei fogli di compensato interi, quindi il formato del foglio determina gli sfridi. Ordinate fogli interi tagliati a sagome che entrino nel piano, oppure a misura, invece di tagliare a mano ogni foglio.
- Fogli interi: 1220 × 2440 mm e 1250 × 2500 mm, più misure su misura come 1220 × 2500 mm e 1220 × 2280 mm.
- Sagome tagliate a misura: un pannello tagliato in 4, 6 o 8 pezzi in fabbrica. Vedete compensato tagliato a misura.
- Direzione della grana: indicate in quale direzione corre la grana della faccia sulla sagoma; le parti disposte lungo la grana sono più rigide.
- Margine dei bordi: lasciate un piccolo margine sul bordo della sagoma, dove i fogli si ammaccano più facilmente durante la movimentazione.
Ordinare sagome adatte al vostro piano fa risparmiare tempo di taglio e volume di trasporto. Scrivete sull’ordine il formato della sagoma e la direzione della grana.
Incisione del compensato: facce, contrasto e finitura
L’incisione del compensato dà il meglio su una faccia liscia, chiara e levigata: pioppo, tiglio e betulla danno il massimo contrasto. L’incisione resta nel piallaccio di faccia, quindi la classe della faccia e la levigatura contano più dell’anima.
- Colore della faccia: le facce chiare mostrano bene un’incisione scura; le facce più scure richiedono un’incisione più profonda.
- Classe della faccia: nodi, toppe e variazioni di colore si vedono nell’incisione. Scegliete una classe con una zona pulita dove incidete.
- Levigatura: una faccia levigata incide in modo uniforme. Le facce levigate e lucidate in fabbrica non richiedono altra levigatura prima dell’incisione.
- Mascheratura: il nastro da applicazione sulla faccia evita le macchie di fumo intorno all’incisione.
- Finitura: una vernice trasparente o un olio dopo l’incisione accentua il contrasto e protegge la faccia.
Per le finiture stampate e incise insieme, vedete stampa su compensato.
Come provare il compensato per laser: una matrice di taglio e incisione
Provate il compensato per laser sulla vostra macchina con una matrice fissa di tagli e incisioni, e approvate il lotto in base ai risultati, non al nome della specie. Le impostazioni di un altro laser non si trasferiscono: potenza, lente, aria assistita e piano cambiano il risultato.
- Tagliate una griglia di potenza e velocità: una riga di piccoli quadrati a potenza crescente, una colonna a velocità crescente, su un solo foglio.
- Trovate l’impostazione più bassa che taglia passante in tutta la griglia, poi aggiungete un piccolo margine.
- Tagliate quell’impostazione su tutto il foglio, da angolo ad angolo, per trovare vuoti e sacche di colla.
- Incidete una griglia di toni di grigi sulla faccia per controllare contrasto e uniformità.
- Registrate i risultati: taglio passante, annerimento sul bordo, contrasto dell’incisione e uniformità del bordo.
- Ripetete su due o tre fogli di pacchi diversi.
- Conservate i fogli di prova come riferimento per il lotto successivo.
| Registrazione | Cosa annotare | Esito positivo quando |
|---|---|---|
| Taglio passante | Pezzi che cadono all’impostazione scelta | Tutti i pezzi cadono, senza gruppi di errori |
| Annerimento | Colore del bordo | Colore del bordo uniforme su tutto il foglio |
| Contrasto dell’incisione | Risultato della griglia di toni | Tono uniforme, senza macchie |
| Uniformità del bordo | Linee di strato sul bordo tagliato | Nessuna fessura, nessun taglio bloccato |
| Planarità | Foglio sul piano | Resta piano senza peso extra |
Compensato per laser per prodotto: modelli, insegne, giocattoli e imballaggi
Ogni prodotto laser richiede un equilibrio diverso di resistenza, velocità di taglio e faccia, quindi scegliete il foglio in base al prodotto e non a una lista generica dei «migliori». Questa tabella abbina i prodotti laser più comuni al compensato adatto.
| Prodotto laser | Compensato consigliato | Spessore | Cosa conta di più |
|---|---|---|---|
| Modelli architettonici e in scala | Faccia in tiglio o pioppo, anima leggera | 3 mm | Dettagli fini, faccia chiara e uniforme, annerimento basso |
| Scatole e contenitori a giunti a dita | Faccia in betulla o pioppo | 3–6 mm | Spessore uniforme per giunti stretti |
| Insegne e decorazioni da parete | Faccia in pioppo o betulla, levigata | 3–6 mm | Contrasto dell’incisione, foglio piano |
| Giocattoli in legno e puzzle | Betulla o pioppo, colla UF a emissione E0 | 4–6 mm | Resistenza, bordi lisci, colla a bassa emissione |
| Decorazioni e ornamenti | Faccia in pioppo o tiglio | 3 mm | Taglio rapido, bordo leggero |
| Inserti per imballaggi ed espositori | Faccia in pioppo, anima leggera | 3–4 mm | Basso costo per pezzo, peso leggero |
| Dime e modelli | Faccia in betulla, anima densa | 6 mm | Rigidità, resistenza all’usura |
I giocattoli e i prodotti per bambini seguono in ogni mercato le proprie regole di sicurezza. Considerate la specifica del compensato come punto di partenza: il giocattolo finito è provato come prodotto, con la sua vernice o finitura, secondo le norme del paese in cui è venduto.
Per i diffusori acustici, le griglie e le altre parti acustiche, la costruzione conta quanto la faccia; vedete compensato per casse acustiche. Per viti e giunti nelle parti laser più spesse, vedete giunti per compensato e viti per compensato.
Confrontate il costo per pezzo buono, non per foglio
Il compensato per laser più economico a foglio spesso è il più caro per pezzo buono. Contate i pezzi scartati, le seconde passate e il tempo di pulizia, e di solito vince il foglio con l’anima chiusa.
Un modo semplice per confrontare due fogli:
- Pezzi buoni per foglio: pezzi che tagliano passanti e superano il controllo.
- Tempo macchina per foglio: una seconda passata raddoppia il tempo laser.
- Tempo di finitura: pulizia della fuliggine, levigatura dell’annerimento, ritaglio dei pezzi falliti.
- Scarti: ritagli e pezzi difettosi che finiscono nel cestino.
Esempio: il foglio A dà 40 pezzi buoni su 48 in una passata; il foglio B dà 47 su 48 in una passata, a un prezzo del foglio leggermente più alto. B costa di più a foglio e meno per pezzo buono, prima ancora di contare il tempo speso a ritagliare i falliti di A. Chiedete campioni ai fornitori e fate questo confronto sulle vostre parti.
Registrate la costruzione approvata per ripetere i lotti
Una volta che un compensato per laser supera la vostra prova, annotate la sua costruzione e ordinate in base a quella, così il lotto successivo taglia allo stesso modo. «Compensato di betulla da 3 mm» non è una specifica; la specifica è la costruzione.
Da conservare:
- Spessore e costruzione: per esempio 3 mm, cinque strati.
- Faccia e retro: coppia di specie e classe, per esempio pioppo A/A.
- Anima: specie e disposizione dei piallacci.
- Colla ed emissione: per esempio colla UF a emissione E0.
- Tolleranza e umidità: tolleranza di spessore e umidità dell’8–12 % alla spedizione.
- Formato: formato del foglio o della sagoma e direzione della grana.
- Le impostazioni del vostro laser e il foglio di prova conservato come riferimento.
Un produttore che costruisce secondo una specifica scritta e un campione approvato può ripeterla. Minh Thanh abbina le classi di faccia al campione approvato dall’acquirente e riporta la costruzione sull’ordine.
Fumi, aspirazione e sicurezza laser
Ogni taglio di compensato con il laser produce fumo, particelle fini e gas da legno e colla, quindi usate l’aspirazione e i controlli che indica il costruttore del laser. La colla a bassa emissione riduce la formaldeide nel pannello; non rende sicuro da respirare il fumo del laser.
- Aspirazione: scaricate i fumi all’esterno o attraverso l’unità filtrante approvata dal costruttore del laser, dimensionata per la macchina.
- Aria assistita: riduce le vampate e l’annerimento sul bordo.
- Non lasciate mai un taglio incustodito: il compensato può prendere fuoco, soprattutto con velocità bassa e potenza alta.
- Antincendio: tenete accanto alla macchina il tipo di estintore consigliato dal costruttore del laser.
- Elenco dei materiali: tenete una lista dei materiali approvati, e vietate PVC, vinile e rivestimenti sconosciuti.
Per i rischi laser sul lavoro, vedete la pagina sui rischi laser dell’OSHA, l’agenzia statunitense per la sicurezza sul lavoro; per la polvere di legno prodotta dalla levigatura dei pezzi laser, la guida sulla polvere di legno dell’HSE britannico.
Dove acquistare compensato per il taglio laser
Acquistate compensato per il taglio laser in piccoli fogli dai rivenditori di materiali per laser quando vi servono poche tavole, e da un produttore di compensato quando vi servono volumi ripetuti secondo una sola specifica. Un ordine al produttore è costruito secondo la vostra specifica, testato su campioni e spedito a container.
| Fonte | Ideale per | Cosa si ottiene |
|---|---|---|
| Rivenditore di materiali per laser | Piccole serie, molti materiali | Fogli già tagliati, piccole quantità |
| Commerciante di legname locale | Lavori occasionali | Fogli standard, anime diverse |
| Produttore di compensato (pannelli sottili) | Volumi ripetuti, marchio proprio, una sola specifica | Costruito su misura per faccia, anima, colla e formato |
Il compensato sottile dal Vietnam è una fonte economica di materiale laser in volume: anime di Styrax ed eucalipto da piantagione, pioppo, betulla e altre facce, e pressatura di qualità per mobili. Minh Thanh produce compensato sottile da 3–5 mm, sempre a cinque strati, con formati da 1220 × 2440 mm fino a pezzi tagliati a misura. L’ordine minimo è un container 40HC con specifiche miste da concordare, e la produzione richiede 15–45 giorni dopo l’acconto del 30 %.
Cosa scrivere in un ordine di compensato per laser
Scrivete la costruzione completa in un ordine di compensato per laser, poi approvate un campione di esattamente quella costruzione sulla vostra macchina prima della produzione. Queste righe la coprono:
- Uso: taglio laser, incisione o entrambi.
- Spessore: per esempio 3 mm o 4 mm, cinque strati.
- Faccia e retro: per esempio pioppo A/A, o betulla D+/D.
- Anima: specie, anima chiusa senza spazi o sovrapposizioni.
- Colla ed emissione: colla UF a emissione E0, nessun rivestimento in PVC o vinile.
- Superficie: facce levigate, senza rivestimento.
- Tolleranza e planarità: tolleranza di spessore sul campione, fogli piani.
- Umidità: 8–12 % alla spedizione.
- Formato: fogli interi, formato su misura o sagome tagliate a misura, con direzione della grana.
- Imballo e quantità: pacchi per container 40HC, spessori misti da concordare.
Minh Thanh invia campioni gratuiti della costruzione che specificate, così potete eseguire per primi la matrice di prova sulla vostra macchina. Inviate la specifica a contact@minhthanhplywood.com, e leggete taglio laser del compensato per potenza, impostazioni e limiti di spessore, oppure come tagliare il compensato per tutti i metodi di taglio.
Risposte alle domande degli acquirenti
Qual è il miglior compensato per il taglio laser?
Un compensato sottile e piano, con un'anima uniforme senza spazi, una linea di colla leggera e una faccia liscia. Le facce in betulla danno parti robuste e bordi netti; le facce in pioppo e tiglio tagliano più in fretta e incidono più chiaro.
Che cosa rende il compensato sicuro per il laser?
Piallacci di legno e una colla di legno a base di formaldeide, senza PVC, vinile o rivestimenti sconosciuti. Non tagliate mai compensato con sovrapposizione in PVC o vinile, e usate sempre l'aspirazione dei fumi su ogni laser.
Quale colla taglia pulito con il laser?
Le linee di colla interne leggere, come la colla UF a emissione E0, tagliano nel modo più pulito e lasciano meno annerimento. Le linee fenoliche e quelle con colla pesante rinforzata con melammina sono più dure e scure, richiedono più potenza e lasciano bordi più scuri.
Betulla o pioppo per il taglio laser?
Betulla per parti robuste e nette come modelli, giunti e scatole; pioppo per parti leggere, insegne e tagli rapidi, con faccia chiara per l'incisione. Entrambi funzionano quando l'anima è chiusa e il foglio è piano.
Quale spessore di compensato è migliore per il taglio laser?
Il 3 mm è lo spessore più tagliato, 4 mm e 5 mm si adattano a parti più robuste, e il 6 mm è il limite pratico per la maggior parte dei laser da hobby e da piccola officina. Fogli più spessi richiedono più potenza, più passate e danno più annerimento.
Dove posso comprare compensato per il taglio laser?
Dai rivenditori di materiali per laser in piccoli fogli, oppure, per volumi, da un produttore di compensato che costruisce pannelli sottili secondo la vostra specifica. Un ordine al produttore richiede una costruzione scritta e un campione approvato, provato sul vostro laser.
Come si spiana il compensato per il taglio laser?
Conservate i fogli piani sotto peso in un locale asciutto, e fissateli sul piano con spilli, magneti o un bloccaggio a nido d'ape. Un foglio deformato in fabbrica non resta piano: ordinate materiale piano e asciutto.
Perché in alcuni punti i tagli nel compensato non passano?
Sacche di colla, sovrapposizioni nell'anima, piallacci più densi o un foglio che si alza fuori fuoco. Ognuno di questi richiede più energia del legno pulito intorno.
Si può incidere il compensato con il laser?
Sì. Una faccia liscia, chiara e levigata, come pioppo, tiglio o betulla, dà il contrasto migliore. L'incisione resta nel piallaccio di faccia, quindi la qualità della faccia conta più dell'anima.
Il compensato da 3 mm è abbastanza resistente per scatole tagliate al laser?
Sì, per scatole, modelli, puzzle e piccoli contenitori con giunti a dita. Per carichi o pannelli più grandi, passate a 4–6 mm o a una faccia in betulla.
Il compensato tagliato al laser va levigato?
Di solito solo per togliere i segni di fumo sulla faccia. Mascherate la faccia con nastro da applicazione prima del taglio, oppure pulite la fuliggine con un panno umido e levigate leggermente con grana 220.
Che cos'è il compensato per laser (laserply)?
Il compensato per laser, spesso venduto come laserply, è compensato sottile scelto o costruito per il taglio laser: piano, levigato, con anima chiusa e colla che taglia pulito. È una specifica, non una specie.
Quali documenti servono per importare compensato dal Vietnam in Italia?
Il codice doganale CN 4412 prevede il dazio ordinario del 7 % per le facce di betulla, pioppo, eucalipto e altre latifoglie, e del 10 % per l'okoumé e alcune essenze tropicali elencate. Con l'accordo di libero scambio UE-Vietnam (EVFTA) si applica l'aliquota preferenziale, con certificato EUR.1 o dichiarazione d'origine; verificate su TARIC. Servono un numero EORI e l'IVA all'importazione del 22 %. Dal 30 dicembre 2026 il regolamento (UE) 2023/1115 (EUDR) si applica ai grandi e medi operatori: l'importatore presenta la dichiarazione di due diligence, e il produttore fornisce i dati d'origine con geolocalizzazione. Carichi come questi entrano di solito da Genova, La Spezia, Livorno, Venezia o Trieste.
Il compensato per laser deve avere la marcatura CE?
La marcatura CE e la dichiarazione di prestazione (DoP) sono richieste solo per il compensato destinato alle opere da costruzione secondo EN 13986, in base al Regolamento (UE) 305/2011. Il compensato per mobili non ne ha bisogno. Per il taglio laser di mobili, chiedete le prove europee indicate sopra: classe di incollaggio EN 314-2, EN 635-2 e classe E1 secondo EN 13986.
Qual è il limite UE di formaldeide per il compensato da laser?
Dal 6 agosto 2026 il REACH (allegato XVII, voce 77), come fissato dal regolamento (UE) 2023/1464, stabilisce per i mobili e gli articoli a base di legno un limite unico nell'UE di 0,062 mg/m³. La classe E1 di EN 13986 (0,124 mg/m³, pari a 0,1 ppm) da sola non dimostra più la conformità. Chiedete al fornitore i dati delle prove in camera.