
Birch D+/D
Muka pameran lebih bersih; corak semula jadi dengan belakang yang diisih berasingan
Ringkasan penggunaan
Bahagian depan kelihatan dan bahagian kabinet
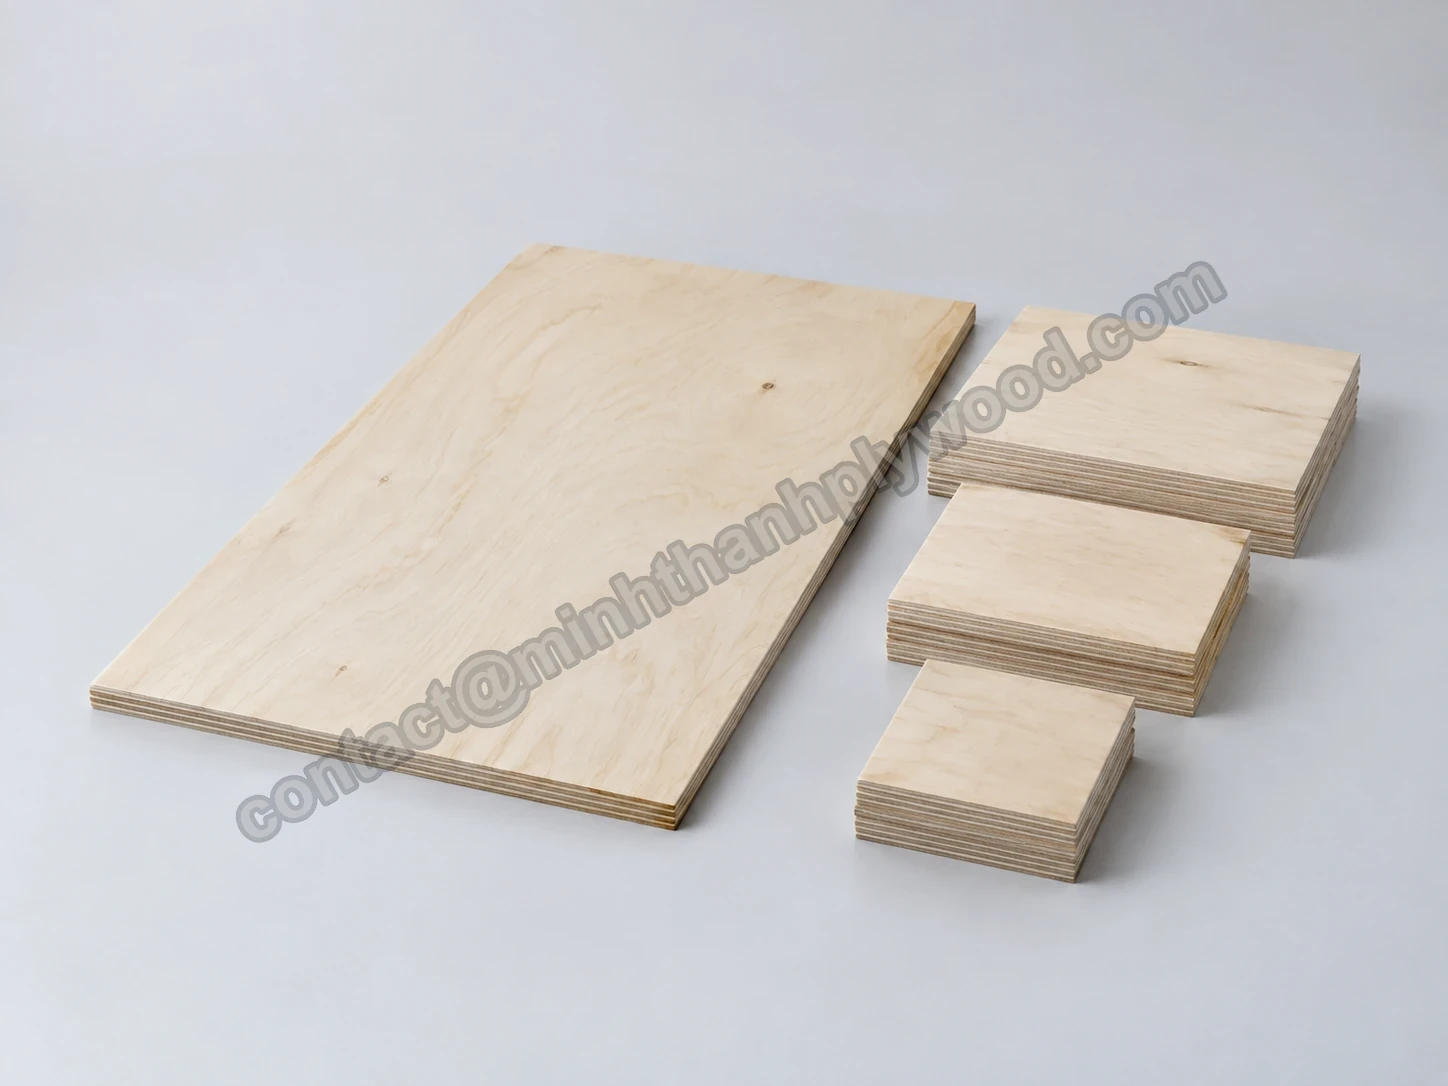
Papan lapis potong saiz · Vietnam
Ringkasan
Minh Thanh Plywood membekalkan papan lapis potong saiz untuk kilang perabot dan pengimport. Tentukan saiz segi empat tepat akhir, arah ira muka, dan jumlah; kami memotong panel penuh menjadi 4, 6, atau 8 bahagian kemudian membungkusnya untuk eksport.
Penghantaran potong saiz rutin menuju Itali dan pasaran Eropah lain. Papan lapis perabot kami menggabungkan muka pilihan dengan teras kayu hutan ladang yang dijahit. Pemotongan di kilang memberi pasukan penerima anda bungkusan lebih kecil dengan identiti jelas, sekali gus membebaskan mesin anda untuk pengeboran, pembentukan profil, dan pemasangan.
Dari kepingan penuh menjadi bahan komponen perabot
Lihat hubungan antara panel induk, arah ira, senarai potongan, dan label bungkusan dalam pesanan eksport.
Yang perlu diperiksa pada bahan komponen papan lapis
Lihat papan lapis perabot dipotong menjadi segi empat tepat, kemudian amati potongan baharu yang ditindan di bahagian gergaji.
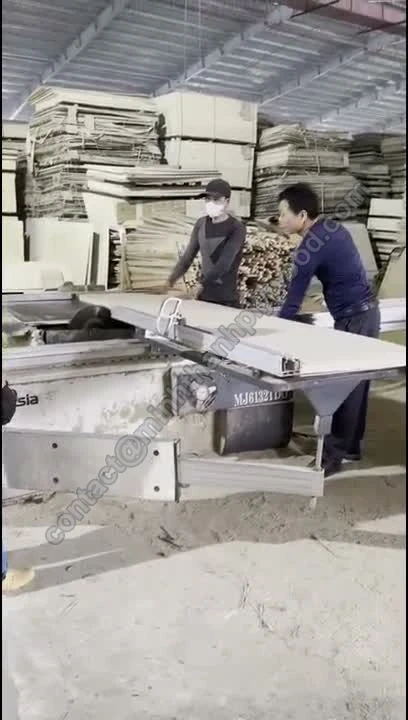
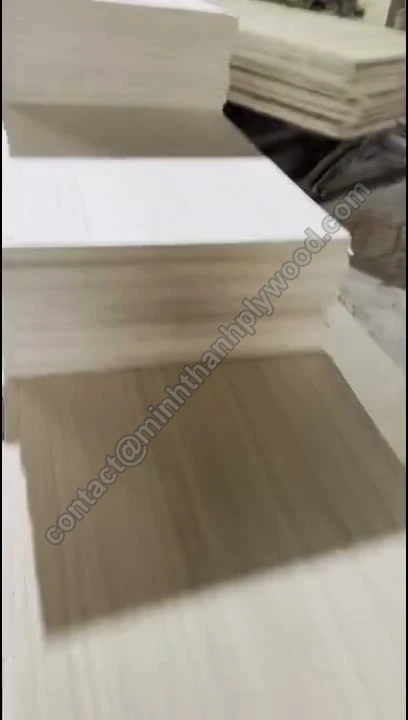
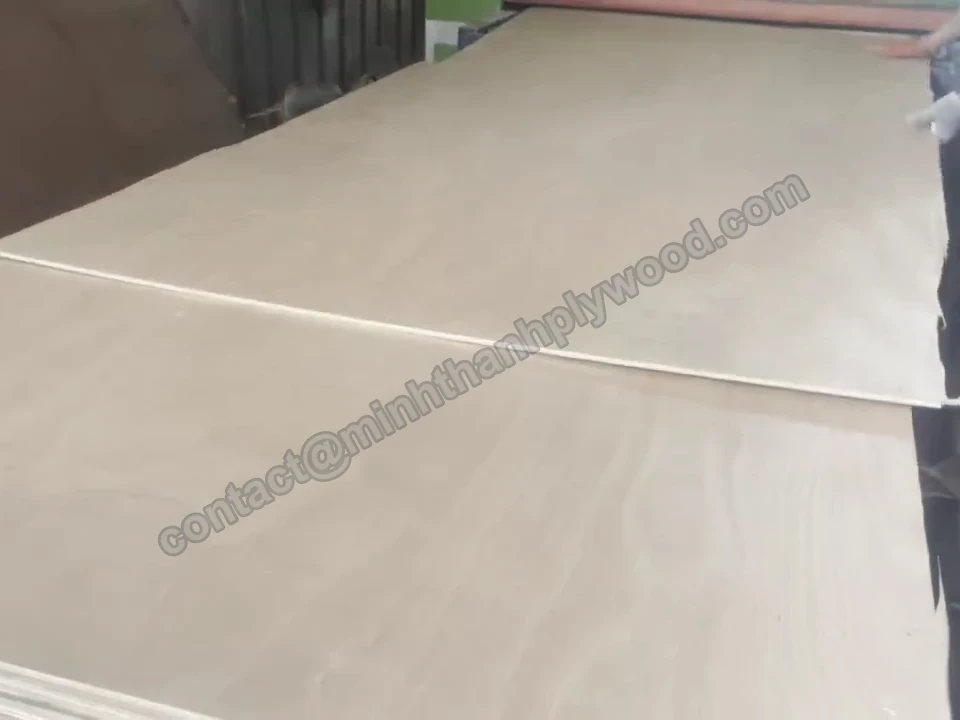
Klip mengikut pemotongan sebenar dan tindanan di akhir proses. Foto menunjukkan meja gergaji serta tepi potongan, maka anda boleh memeriksa proses di balik perkhidmatan ini.
Kami memeriksa saiz akhir dan ketebalan selepas pengampelasan sebelum pembungkusan. Senarai potongan anda menetapkan saiz komponen serta arah ira; foto pesanan menghubungkan komponen pengeluaran dengan senarai tersebut.
Papan lapis saiz khusus
Papan lapis saiz khusus bermula dari spesifikasi panel induk; pemotongan mengubah saiznya, sementara muka, teras, dan gam kekal menjadi bahagian dari pesanan.
| Venir muka | Birch, poplar, EV, okoume, pain, bintangor, eukaliptus, atau gurjan |
|---|---|
| Teras | Styrax putih atau eukaliptus; dijahit mendatar dan menegak |
| Ketebalan | 3–40 mm |
| Saiz induk | 1220 × 2440 dan 1250 × 2500 mm; saiz khusus 1220 × 2500 dan 1220 × 2280 mm |
| Toleransi ketebalan | Hingga ±0.2 mm untuk panel perabot yang diampelas |
| Kandungan lembapan | 8–12 % |
| Permukaan | Diampelas halus; kedua-dua muka sedia untuk salutan UV anda |
| Gam | UF untuk dalaman standard; gam dengan tambahan melamin atau fenolik WBP mengikut spesifikasi |
| Pelepasan | E0 standard, ditentukan berasingan dari jenis gam |
| Saiz komponen | Panjang dan lebar akhir dalam ±2 mm; arah ira pada senarai potongan |
| Pembungkusan | Identiti berasingan untuk setiap kod komponen dan spesifikasi |
Anggap senarai potongan dan spesifikasi bahan sebagai satu dokumen. Segi empat tepat dengan saiz benar tetapi arah ira salah kekal boleh tidak terpakai pada kabinet yang kelihatan. Demikian pula, dua komponen berukuran sama memerlukan kod tersendiri jika gred muka atau ketebalannya berbeza.
Pilih gred muka mengikut komponen akhir
Pilih gred muka dan belakang berdasarkan bahagian yang masih kelihatan selepas bahan komponen menjadi perabot.
Birch D+/D
Muka pameran lebih bersih; corak semula jadi dengan belakang yang diisih berasingan
Ringkasan penggunaan
Bahagian depan kelihatan dan bahagian kabinet
Birch D/E
Variasi semula jadi atau pembaikan lebih banyak berbanding muka pilihan yang lebih bersih
Ringkasan penggunaan
Bahagian dalaman dan komponen tertutup
eukaliptus A/A
Rupa rujukan yang selaras pada kedua-dua muka kelihatan
Ringkasan penggunaan
Rak terbuka
eukaliptus A/B
Muka pameran dipilih berasingan dari belakang
Ringkasan penggunaan
Komponen dengan satu muka kelihatan
eukaliptus B/B
Sampel menentukan tampalan, buku kayu, dan variasi warna yang dibenarkan
Ringkasan penggunaan
Kerja pengecatan atau salutan
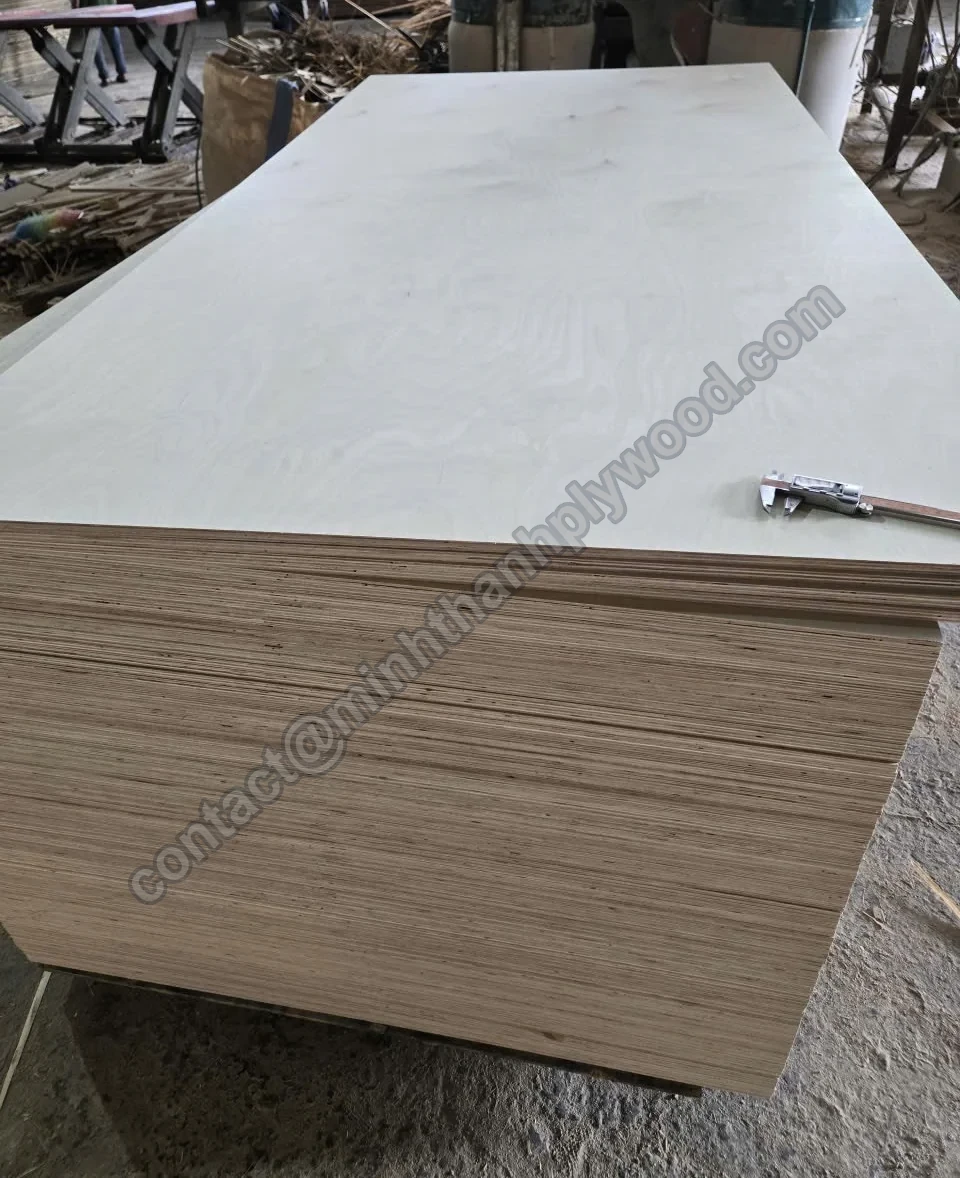
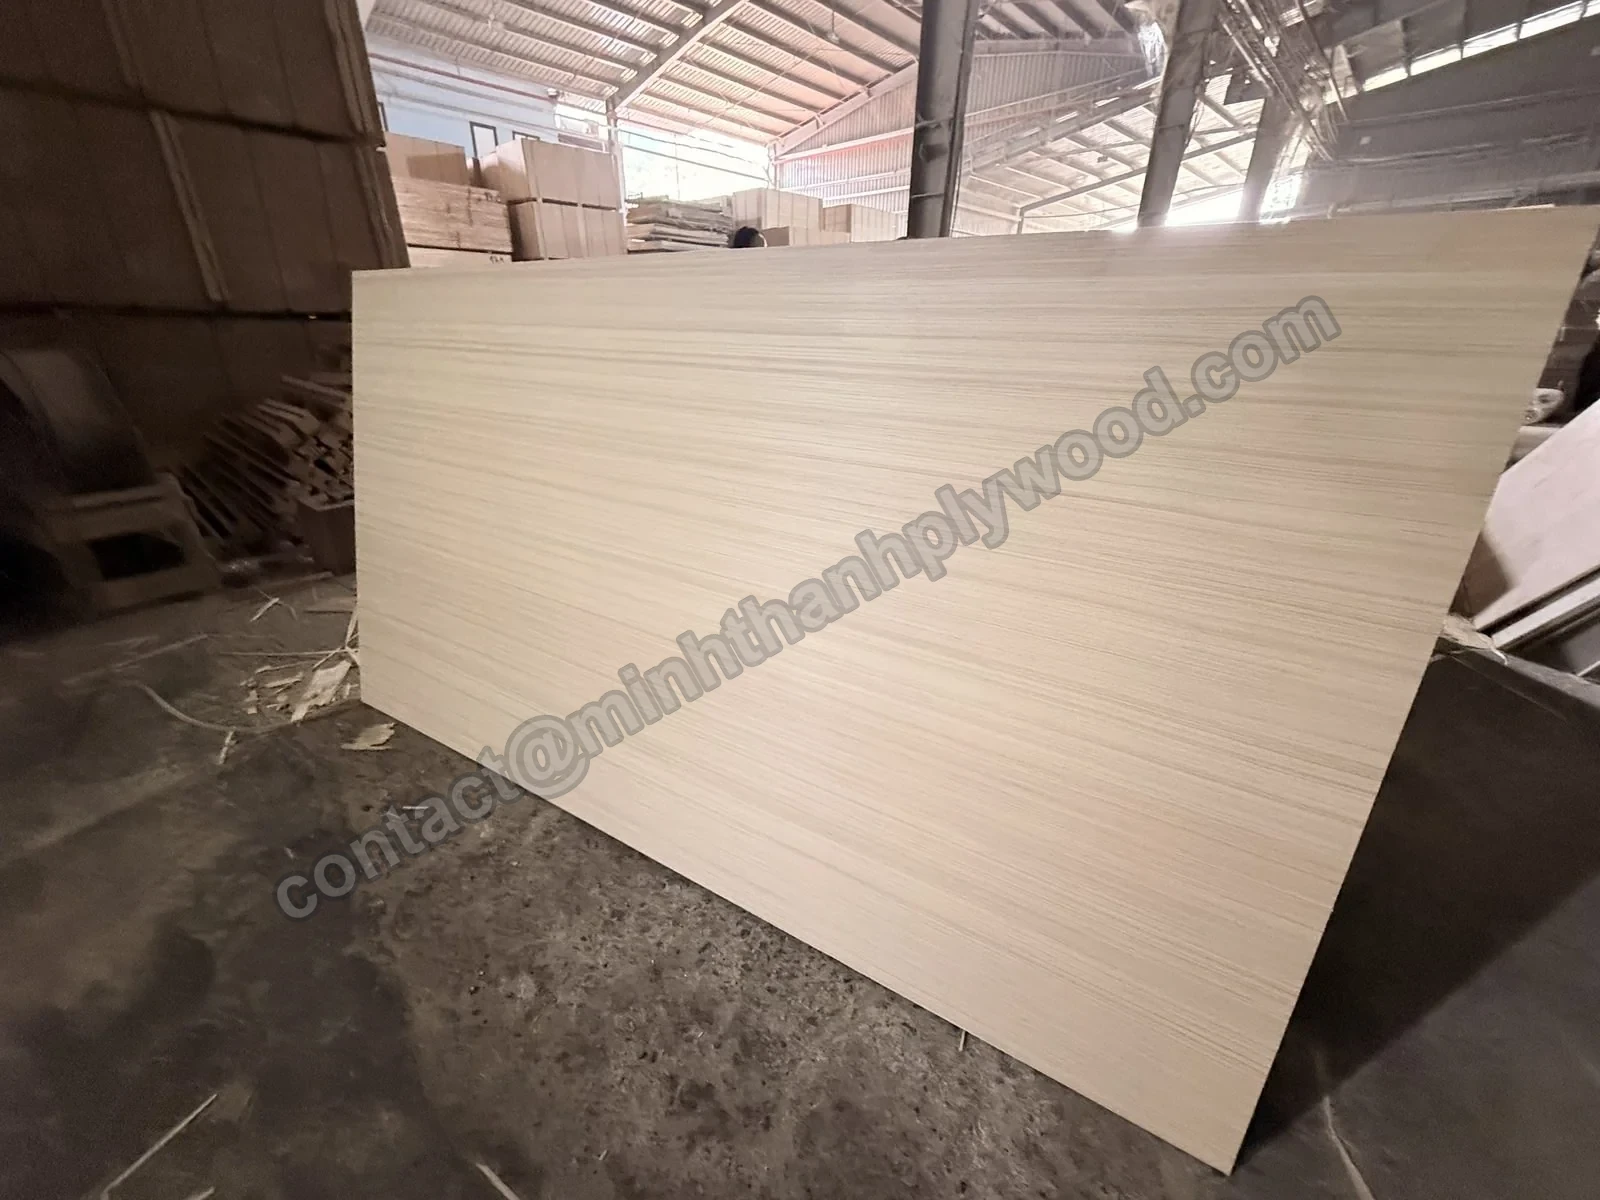
Sisi kabinet dengan satu permukaan terbuka tidak memerlukan pasangan muka/belakang yang sama dengan rak terbuka yang kelihatan dari atas dan bawah. Tandai bahagian kelihatan pada gambar dan hantar rujukan kemasan akhir bersama permintaan sampel. Lapisan jernih menunjukkan variasi warna; kemasan akhir yang menutup warna mengubah keutamaan pemilihan venir.
Kualiti birch ditawarkan menggunakan nama tempatan D+, D, dan E. Muka eukaliptus menggunakan pasangan A/A, A/B, dan B/B. Gunakan sistem tersebut mengikut jenis kayunya: huruf dalam satu sistem kualiti bukan penerangan universal untuk semua venir.
Pilihan teras mempengaruhi setiap komponen kecil
Styrax putih memberi teras lebih ringan pada bahan komponen perabot; eukaliptus menghasilkan panel lebih padat dengan tepi berlapis lebih gelap.
| Pilihan | Styrax putih | eukaliptus |
|---|---|---|
| Ketumpatan | Kira-kira 500 kg/m³ | 650–750 kg/m³ |
| Rupa tepi | Teras berlapis berwarna terang | Teras berlapis lebih gelap |
| Pertimbangan komponen | Bahan komponen perabot lebih ringan | Bahan komponen perabot lebih padat |
| Pembinaan | Venir dijahit; panel perabot ditekan dua kali | Venir dijahit; panel perabot ditekan dua kali |
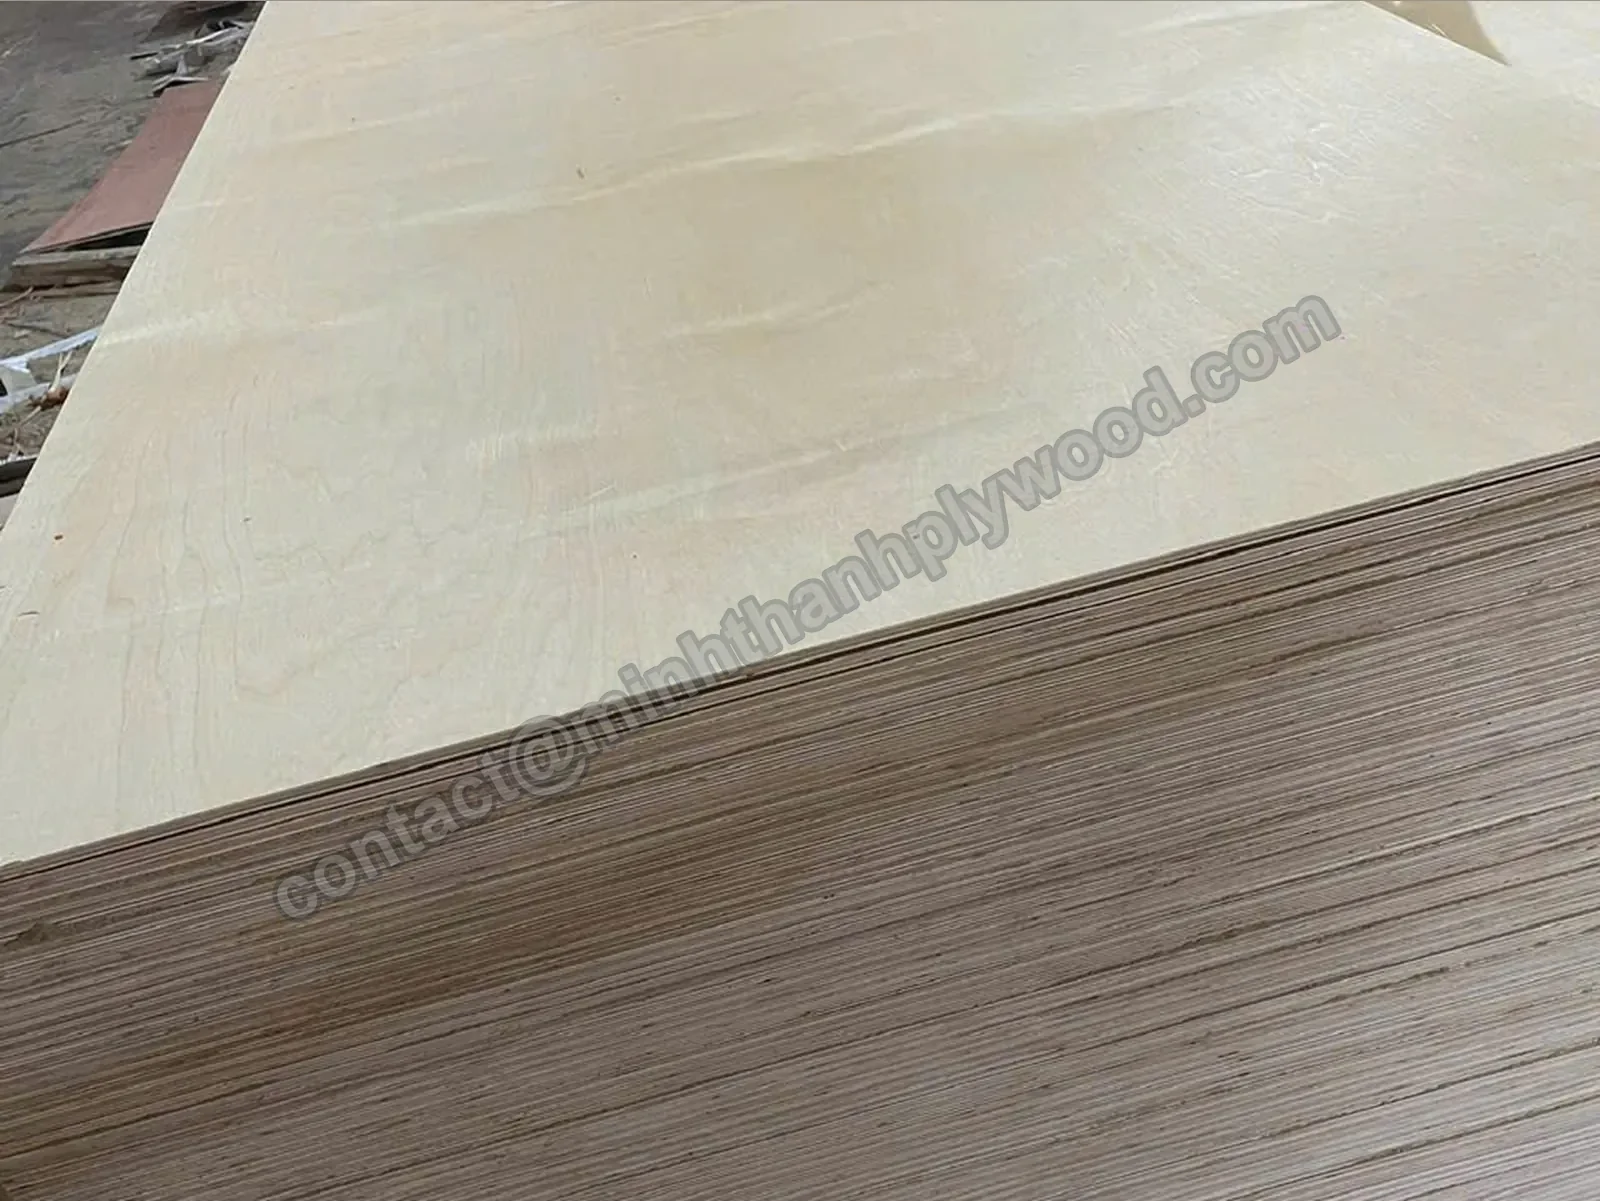
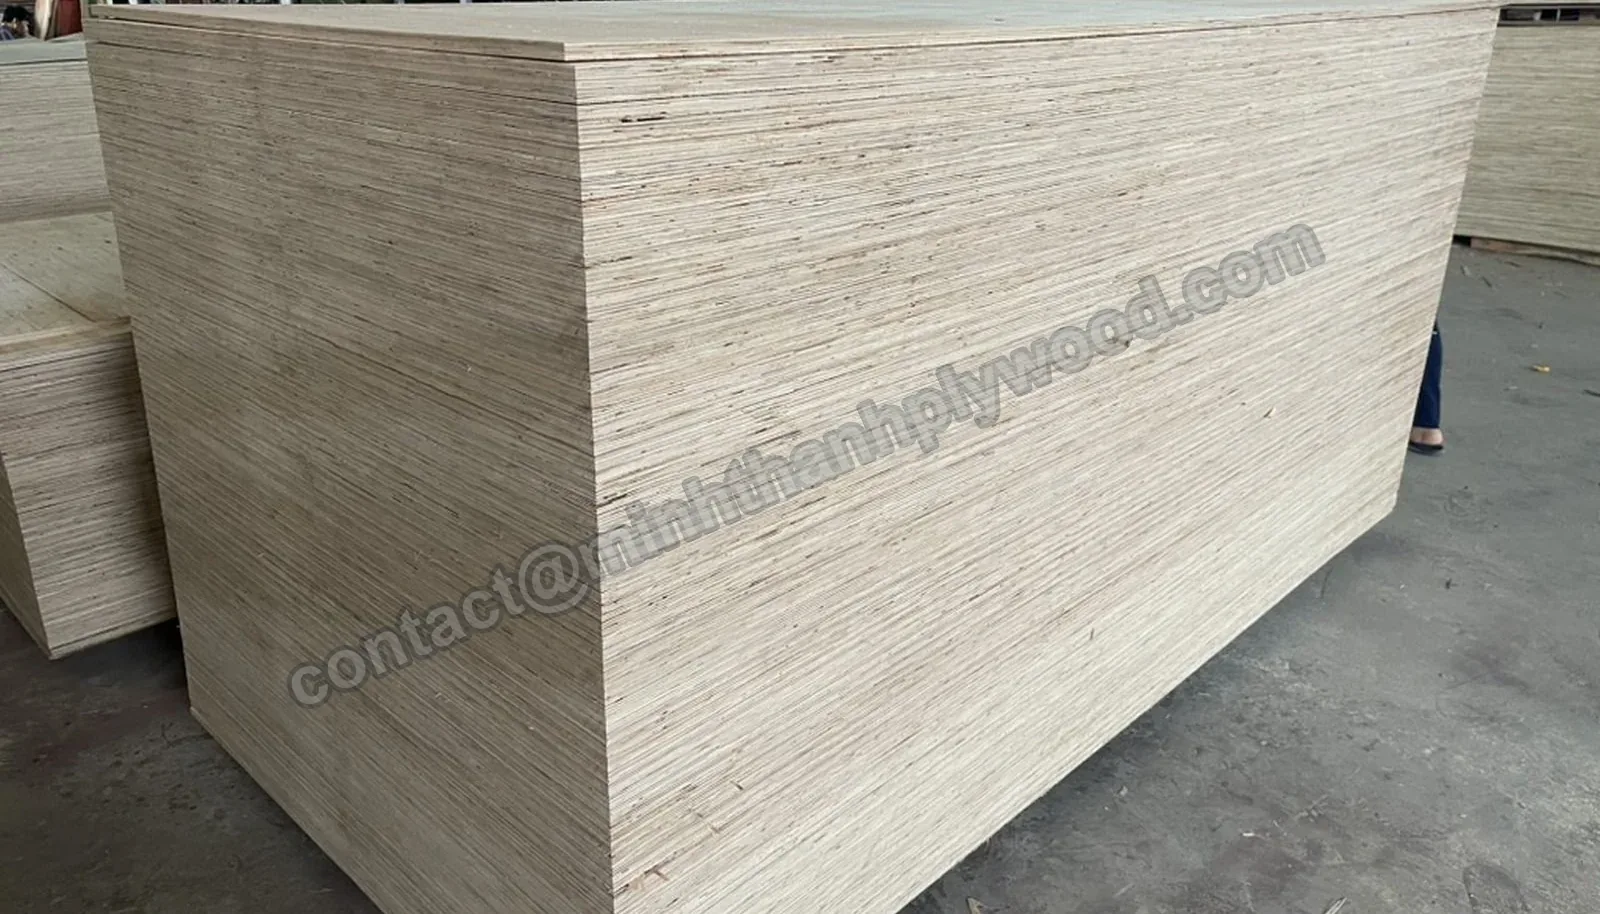
Ketumpatan Styrax kira-kira 500 kg/m³; eukaliptus 650–750 kg/m³. Pilih teras sebelum membandingkan sebut harga, kerana harga untuk kayu keras tanpa jenis yang jelas boleh menyembunyikan perbezaan berat panel. Komponen kecil kekal membawa perbezaan ketumpatan tersebut dalam pengendalian perabot dan perancangan kontena.
Lapisan teras kami dijahit mendatar dan menegak. Pada panel perabot, papan teras ditekan dan dikalibrasi sebelum muka serta belakang ditambahkan dalam penekanan kedua. Penentukuran penting ketika komponen dari tindanan berbeza masuk tetapan mesin salutan tepi atau pemesinan yang sama.
Panel nipis 3–6 mm mempunyai lima lapis. Pembinaan 3 mm terdiri dari satu venir teras, dua lapisan silang, dan dua venir muka; panel 4–6 mm menggunakan tiga venir teras dan dua venir muka. Untuk dasar laci, pilih pembinaan panel secermat saiz segi empat tepatnya.
Tentukan gam dan pelepasan secara berasingan
Gam UF dengan pelepasan kelas E0 merupakan spesifikasi perabot standard; gam tahan air dipilih mengikut persekitaran penggunaan.
| Baris pesanan | Yang ditentukan | Butiran pesanan perabot |
|---|---|---|
| Gam | Resin gam | UF standard; gam dengan tambahan melamin atau fenolik WBP untuk penggunaan yang ditentukan |
| Pelepasan | Keperluan pelepasan formaldehid | E0 sebagai standard panel perabot dalaman |
| Bukti pengujian | Kaedah dan rujukan bahan | Hasil ujian ruang pelepasan ASTM D6007 untuk sampel yang diuji |
| Kemasan akhir tepi | Perlindungan selepas pemotongan | Sertakan tepi teras terbuka dalam kemasan akhir lanjutan |
E0 menjelaskan pelepasan formaldehid, bukan jenis gam. Tulis gam serta keperluan pelepasan pada baris pesanan berasingan agar spesifikasi kabinet dalaman tidak tertukar dengan keperluan ikatan gam tahan air. Pilihan gam dengan tambahan melamin dan fenolik WBP ditempah mengikut penggunaan yang dirancang.
Enam ujian ruang pelepasan mengikut ASTM D6007 (tiga oleh Shanghai Hongjun, tiga oleh ICTT Vietnam) pada panel 9, 15, dan 18 mm antara April 2025 dan Jun 2026 menghasilkan purata 0.014–0.032 ppm. Ini adalah hasil pengukuran sampel. Untuk bahan komponen perabot, hubungkan rujukan bahan pada laporan pengujian dengan rujukan bahan pada senarai potongan.
Tepi yang baharu dipotong menunjukkan teras. Sertakan kemasan akhir tepi dalam rancangan pengeluaran lanjutan jika perabot akan menghadapi keadaan lembap. Lapisan permukaan dan pelindung tepi mempunyai fungsi berbeza dari pemilihan gam di dalam panel.
Rancang potongan berdasarkan arah ira dan jurang gergaji
Saiz akhir perlu memperkirakan bahan yang dibuang gergaji serta pemangkasan akhir di kilang anda.
| Susunan potongan | Spesifikasi saiz akhir | Toleransi panjang / lebar | Ira dan pembungkusan |
|---|---|---|---|
| 4 bahagian setiap kepingan induk | Segi empat tepat anda dalam kepingan induk 1220 × 2440 atau 1250 × 2500 mm | ±2 mm | Panah ira; kemas mengikut kod komponen |
| 6 bahagian setiap kepingan induk | Segi empat tepat anda, memperkirakan jurang gergaji | ±2 mm | Identifikasi komponen selaras atau yang diputar |
| 8 bahagian setiap kepingan induk | Segi empat tepat lebih kecil anda, dengan kelebihan saiz pemesinan jika diperlukan | ±2 mm | Sangga tindanan kecil agar kekal rata |
Jangan menentukan saiz komponen akhir hanya dengan membahagikan saiz kepingan induk di atas kertas. Setiap pemotongan pemisah memakan bahan. Tentukan segi empat tepat akhir yang diperlukan; gunakan susunan cadangan untuk membandingkan hasil dan pengendalian, kemudian luluskan senarai potongan sebenar.
Arah ira mengikut venir muka. Segi empat tepat yang diputar untuk meningkatkan penggunaan kepingan boleh membuat ira melintang pada pintu kabinet, bukan memanjang. Gunakan panah ira pada setiap komponen kelihatan dan identifikasi komponen yang saling bercermin atau berpasangan yang penampilannya perlu selaras.
Bedakan bahan segi empat tepat dengan saiz akhir dari bahan untuk pemesinan. Bahan yang akan dibentuk profil atau dipangkas tepinya di kilang anda memerlukan kelebihan saiz dalam saiz pesanan. Nyatakan kelebihan tersebut pada gambar agar label pembungkusan, pesanan pembelian, dan pemeriksaan penerimaan merujuk pada saiz yang sama.
Gunakan lajur berasingan untuk kod komponen, panjang akhir, lebar akhir, ketebalan, jumlah, dan panah ira. Nyatakan pilihan muka/belakang serta kelebihan saiz untuk pemangkasan lanjutan di bahagian komponen, kemudian berikan nombor semakan untuk keseluruhan senarai. Lakaran membantu menunjukkan orientasi, manakala saiz bertulis mengendalikan pengeluaran.
Penggunaan potong saiz yang menjimatkan pengendalian
Segi empat tepat hasil potongan kilang sesuai untuk komponen perabot berulang yang saiznya ditetapkan sebelum kontena dimuat.
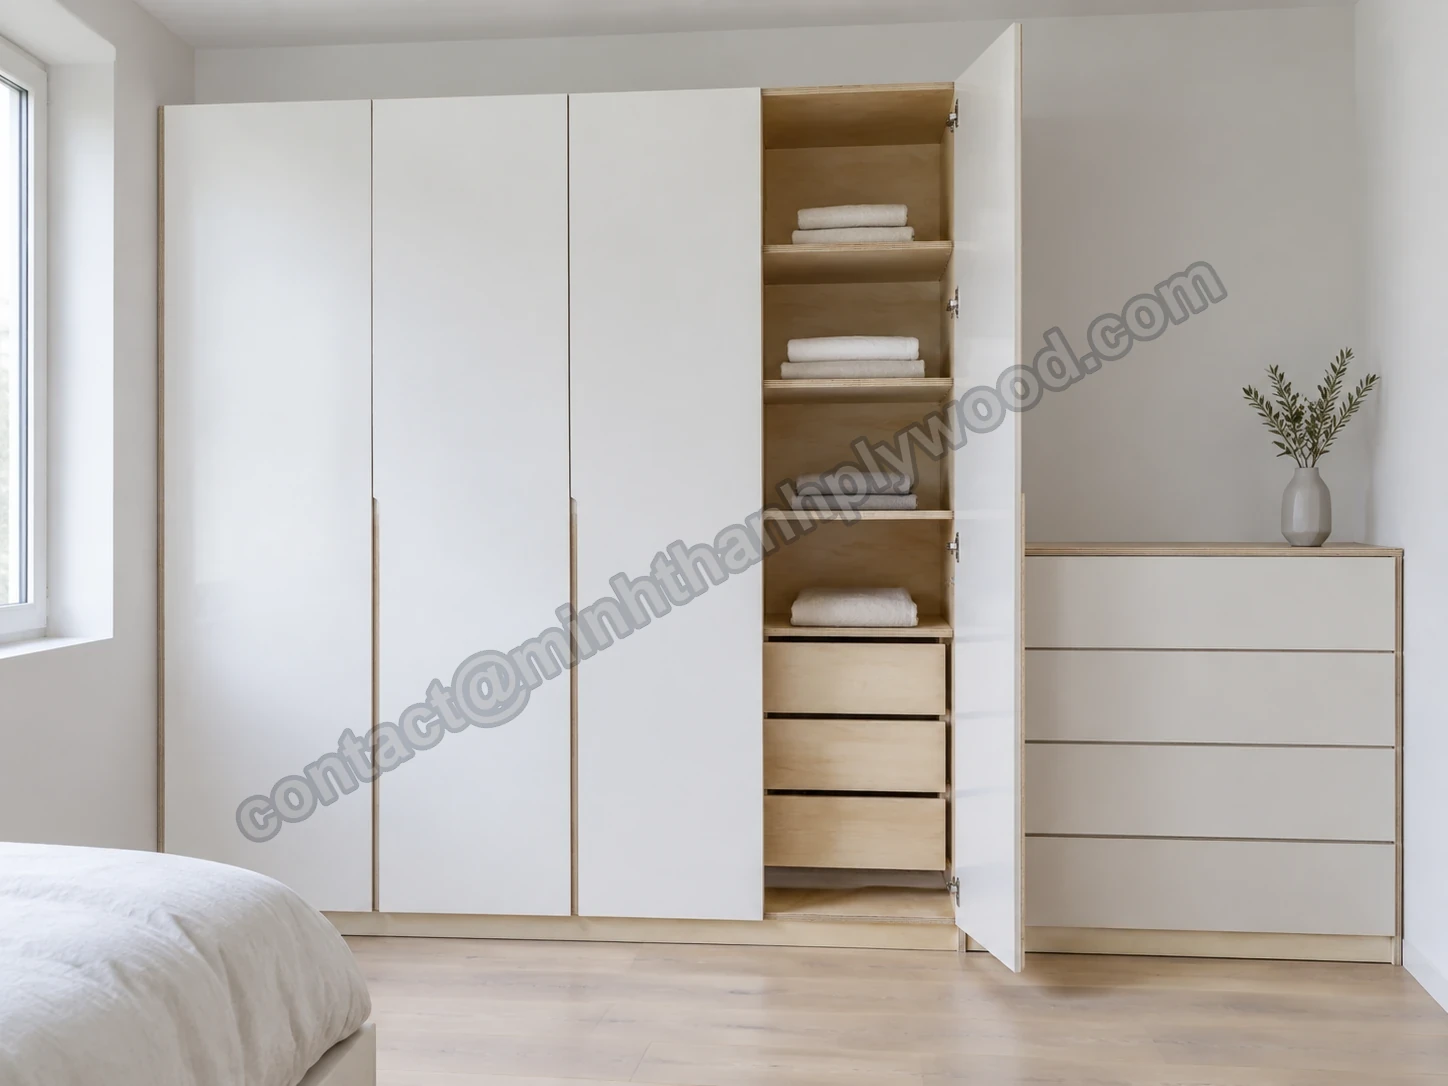
Tempah segi empat tepat mengikut muka kelihatan dan arah ira. Asingkan kod rak dan bahagian badan kabinet walaupun ketebalannya sama, agar operator tidak perlu memilah ulang penghantaran.
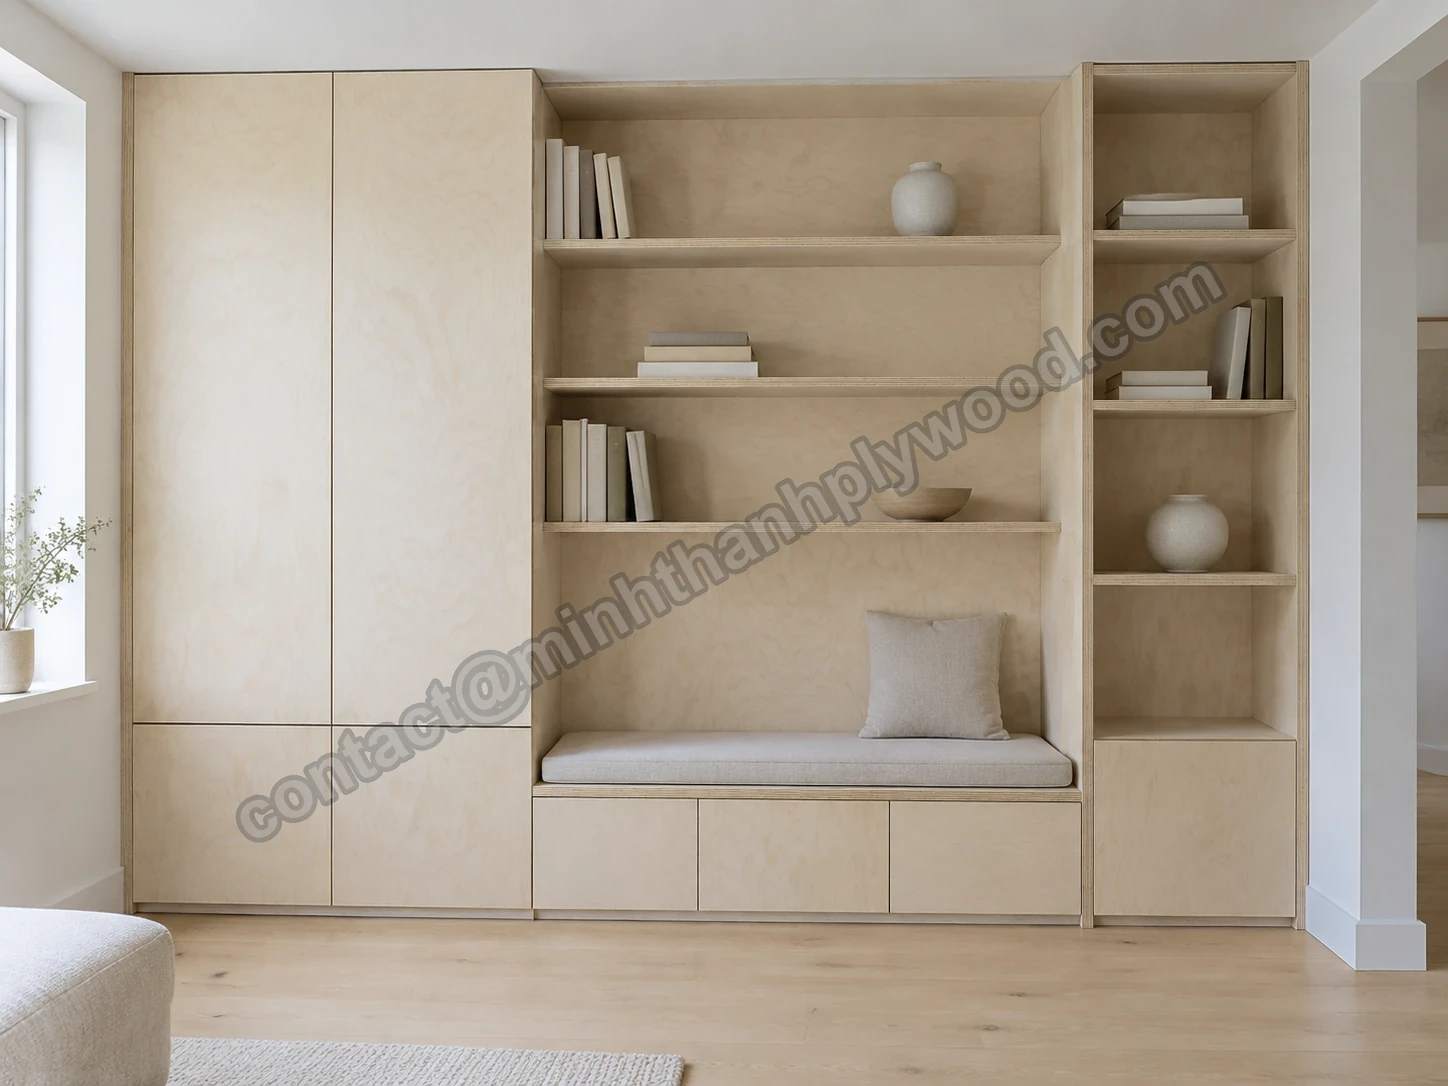
Panel lima lapis 3–6 mm menjadi komponen kecil dengan pembinaan panel induk yang konsisten. Kemas setiap saiz segi empat tepat dalam kedudukan rata dan sangga bahagian bawah tindanan ketika memindahkannya ke barisan pengeluaran.
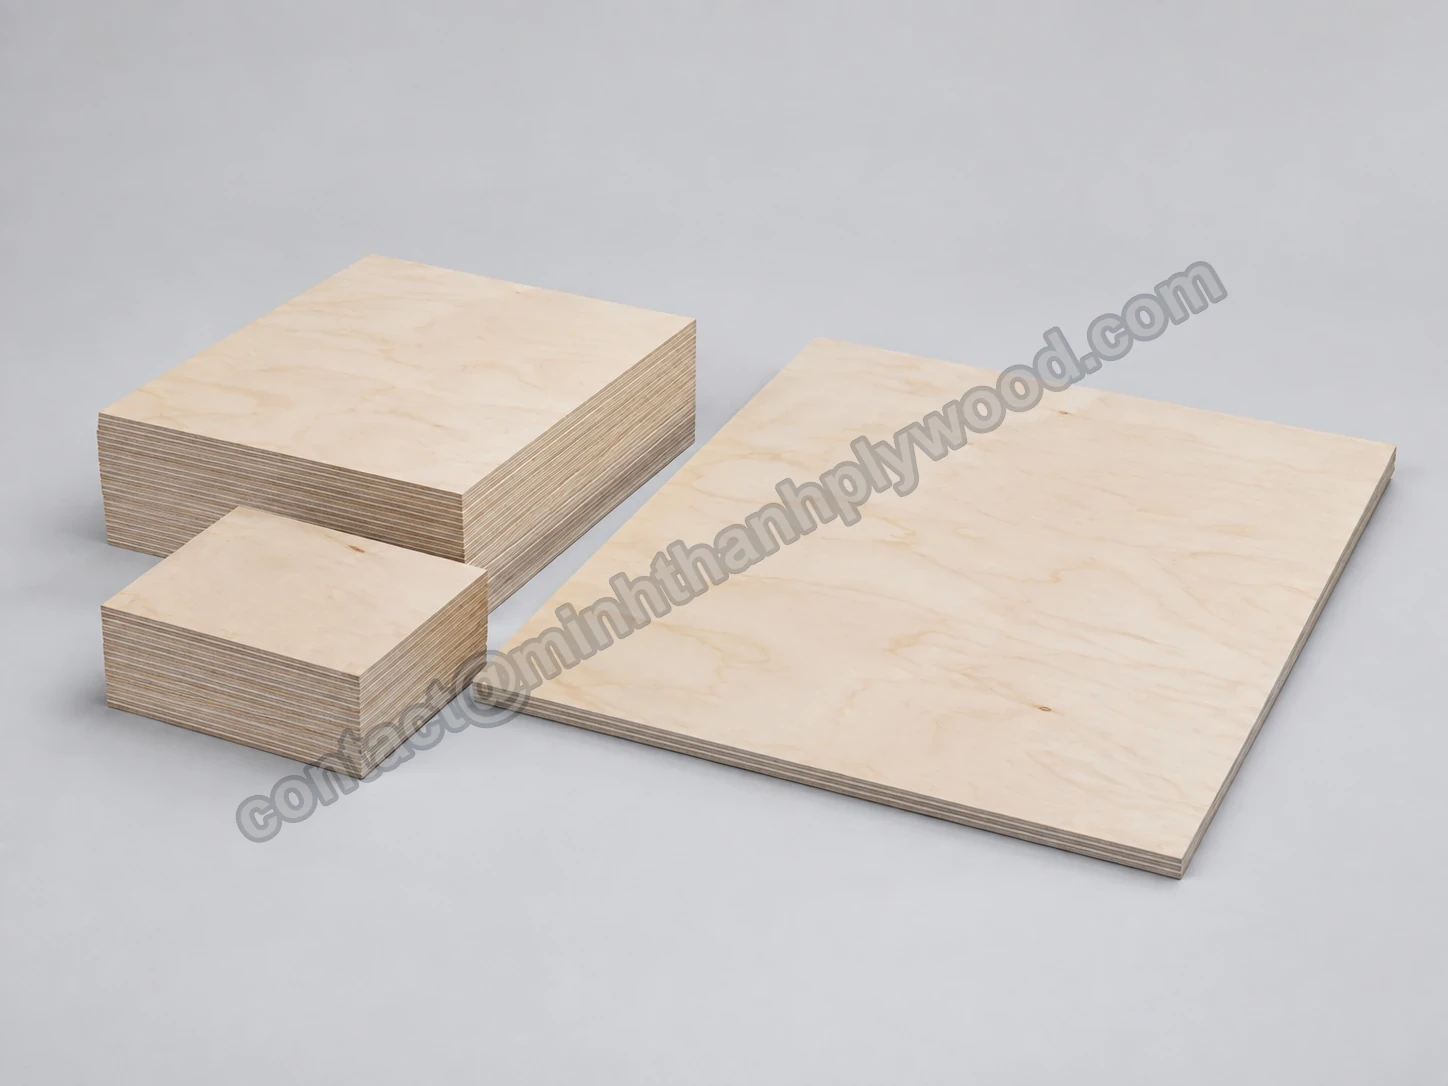
Tentukan saiz bahan segi empat tepat sebelum pembentukan profil, pengeboran, atau salutan tepi di kilang anda. Kelebihan saiz pesanan perlu dinyatakan pada gambar, bukan nota informal yang diteruskan antaroperator.
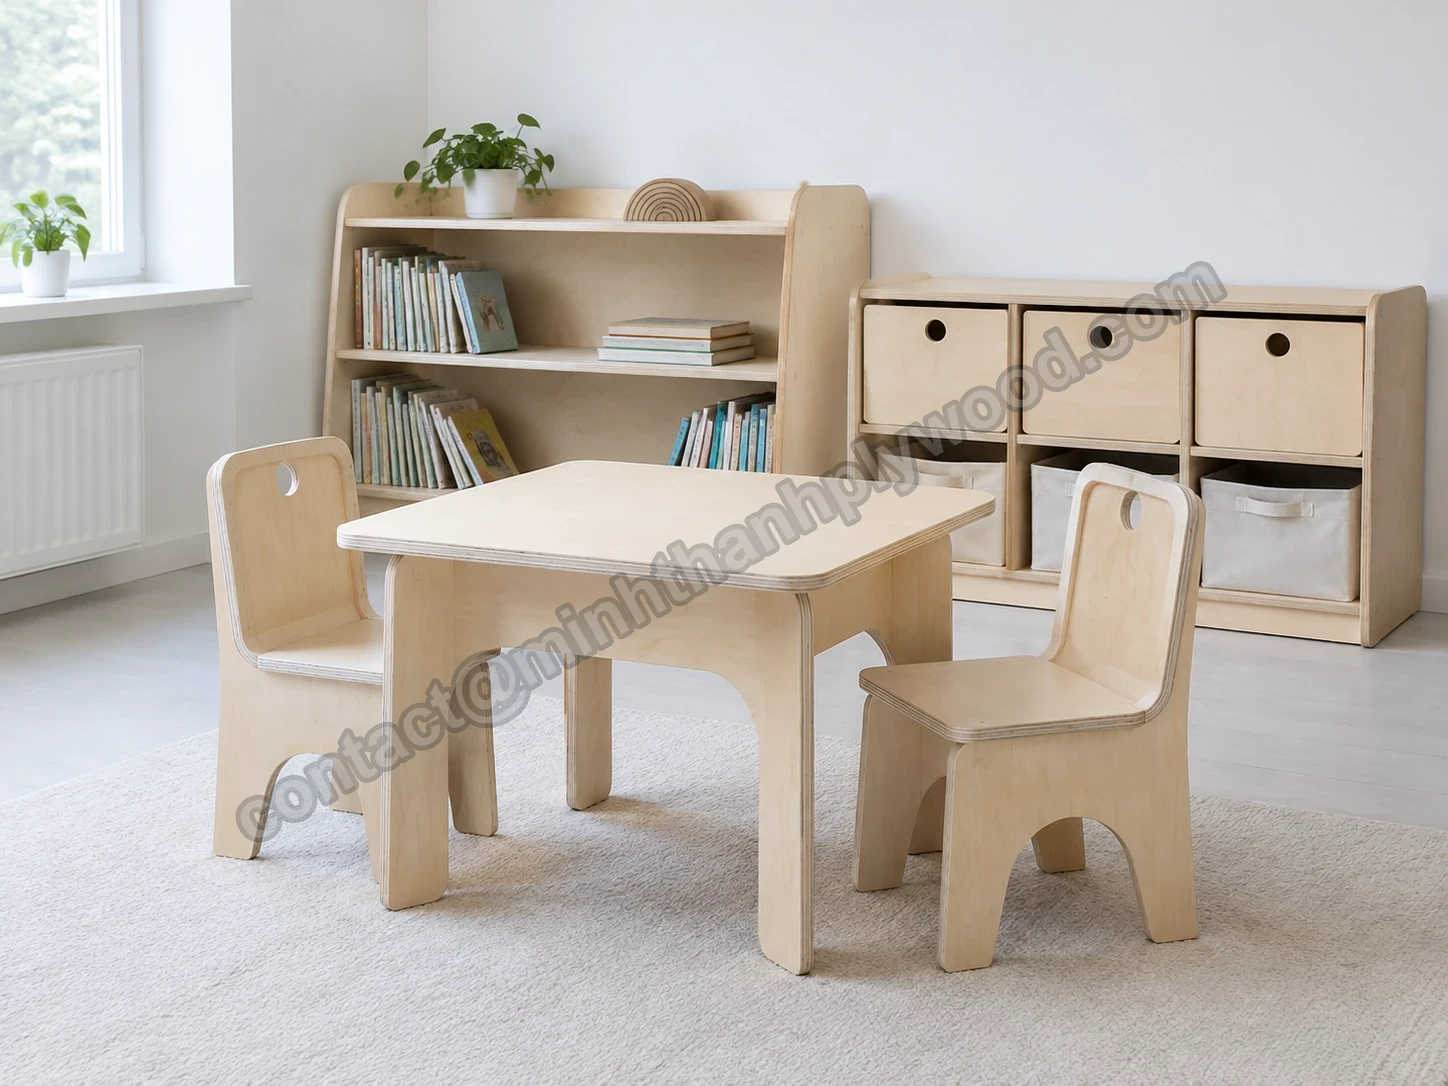
Saiz rak dan sekat berulang boleh dihantar dalam bungkusan beridentitas. Selaraskan arah muka pada komponen bersebelahan jika kemasan akhir jernih menunjukkan venir semula jadi.
Pemotongan paling berguna ketika pembeli mempunyai senarai komponen kekal. Bengkel dengan reka bentuk unit yang beragam mungkin lebih memilih kepingan penuh agar fleksibel. Pengeluaran kabinet atau laci berulang boleh menggunakan jumlah kod komponen lebih sedikit dan menetapkan stok masuk mengikut susunan pemesinan.
Bahan potong saiz atau kepingan penuh?
Pilih bahan potongan kilang untuk segi empat tepat berulang dan kepingan penuh jika rancangan potongan sering berubah.
| Pertimbangan | Bahan potongan kilang | Kepingan penuh |
|---|---|---|
| Penerimaan | Hitung berdasarkan kod komponen | Hitung berdasarkan kepingan induk |
| Fleksibilitas | Saiz ditetapkan sebelum pengeluaran | Susunan potongan baharu kekal membolehkan |
| Arah ira | Ditandakan pada senarai potongan yang diluluskan | Diatur ketika pemotongan setempat |
| Pemesinan | Kilang anda membentuk profil, mengebor, dan menyelesaikan bahan komponen | Kilang anda memotong sebelum pemesinan seterusnya |
| Tetapan stok | Bungkusan kecil dipisahkan mengikut komponen | Stok kepingan mengikut bahan dan ketebalan |
| Paling sesuai untuk | Komponen perabot berulang | Kerja bervariasi dan reka bentuk yang sering direvisi |
Bandingkan kos sampai tujuan per komponen yang boleh digunakan, bukan sekadar kos setiap kepingan induk. Sertakan luas panel yang dibeli, proses pemotongan, pengendalian, pembungkusan, dan kos angkut yang dialokasikan ke penghantaran. Baki potongan yang digunakan kembali di bengkel anda mempunyai nilai berbeza dari potongan yang terus dibuang.
Untuk pesanan ulang, kira hasil berdasarkan susunan yang diluluskan dan batasan arah iranya. Mengubah saiz induk boleh membantu corak potongan berulang, tetapi juga mengubah tapak bungkusan. Bandingkan keseluruhan susunan sebelum menukar spesifikasi pembelian secara kekal.
Kepingan induk khusus dan bahan potongan menyelesaikan keperluan berbeza. Saiz induk menentukan panel yang dihasilkan pada barisan; senarai potongan menentukan segi empat tepat yang dibuat setelahnya. Saiz induk khusus kami merangkumi 1220 × 2500 dan 1220 × 2280 mm selain saiz standard.
Periksa saiz sebelum komponen masuk barisan pengeluaran
Periksa kod komponen yang diluluskan, arah muka, ketebalan, dan saiz segi empat tepat sebelum bungkusan ditanggalkan untuk pengeluaran.
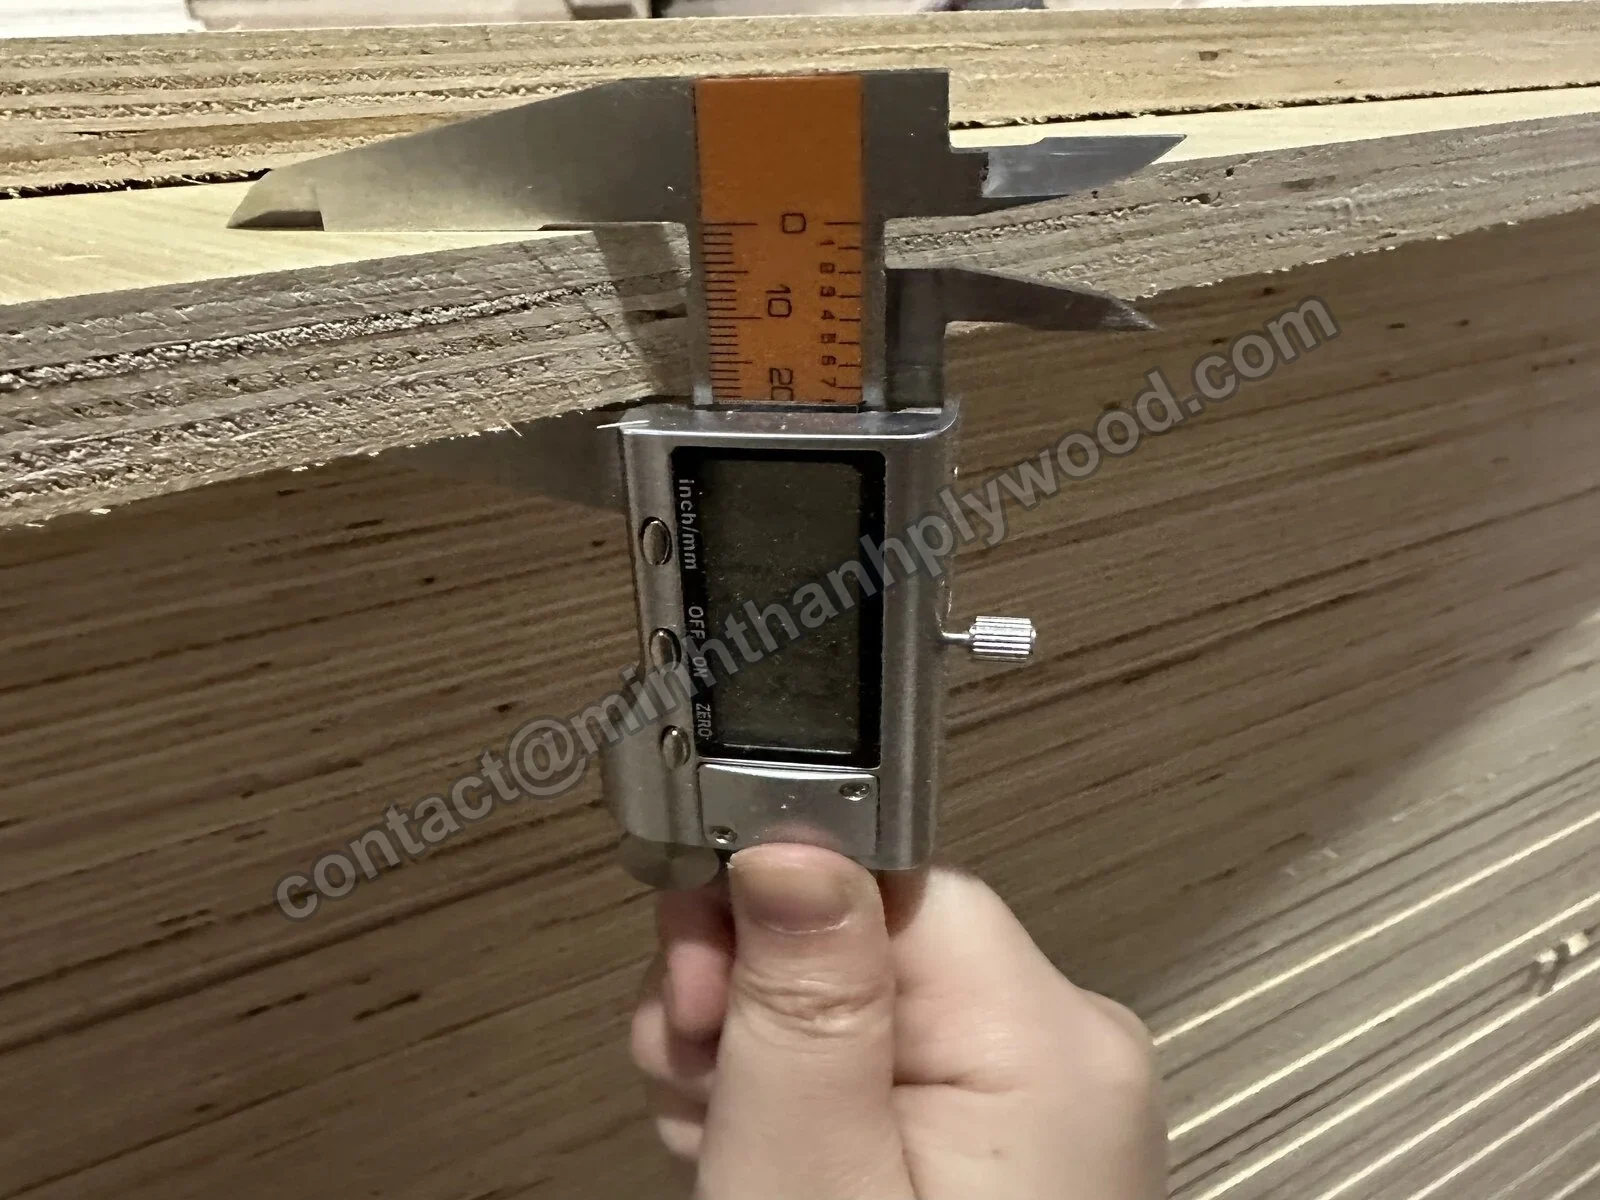
Padankan kod bungkusan dengan senarai potongan yang diluluskan.
Periksa muka dan belakang terhadap sampel rujukan.
Ukur panjang, lebar, dan diagonal pada bahan komponen akhir.
Ukur ketebalan di beberapa titik menggunakan angkup.
Periksa tepi baharu dipotong dan sangga tindanan agar rata.
Catat jumlah berdasarkan kod komponen sebelum pemesinan lanjutan.
Kami mengekalkan panjang dan lebar akhir dalam ±2 mm, serta toleransi ketebalan panel perabot yang diampelas hingga ±0.2 mm. Senarai potongan mengenal pasti arah ira yang diperlukan dan kelebihan saiz pemesinan. Periksa butiran tersebut terhadap label bungkusan sebelum komponen pertama masuk barisan anda.
Gunakan bungkusan pertama yang dibuka untuk memadankan label dengan semakan gambar. Ukur komponen dari beberapa kedudukan dalam tindanan, bandingkan kedua-dua pepenjuru untuk memeriksa kesikuan, dan periksa sama ada bahagian keluaran gergaji mengalami pecah ira. Simpan sampel serta foto bersama nota penerimaan barang.
Dokumen sokongan pesanan komponen
CARB P2 / TSCA Title VI, nombor kilang ICTT 23024; ISO 9001:2015 dan TCVN 11902:2017. Dokumen kualiti serta fail EUDR menyertai pesanan.
Kemas dan kira berdasarkan kod komponen
Bungkusan komponen perlu menyatakan nombor komponen, saiz akhir, ketebalan, dan jumlah agar petugas penerima boleh memeriksa tanpa membuka setiap bungkusan.
| Teras / berat kepingan induk | Ekuivalen kepingan induk | Bungkusan induk, hingga 55 keping | 4 bahagian setiap kepingan induk | 6 bahagian setiap kepingan induk | 8 bahagian setiap kepingan induk |
|---|---|---|---|---|---|
| Styrax / 26.8 kg | 990 | 18 × 55 keping | 3,960 | 5,940 | 7,920 |
| eukaliptus / 34.8 kg | 795 | 15 × 53 keping | 3,180 | 4,770 | 6,360 |
Contoh pemuatan bermula dengan kepingan induk 18 mm berukuran 1220 × 2440 mm. Rancangan standard kami menggunakan hingga 28,000 kg papan lapis per 40HC, dengan pembungkusan ditambahkan ketika pemeriksaan tempahan penghantaran laut. Berat kepingan 26.8 kg untuk Styrax pada 500 kg/m³ dan 34.8 kg untuk eukaliptus pada 650 kg/m³.
Untuk pengendalian kepingan induk, tindanan 55 keping mempunyai tinggi 990 mm. Jumlah yang dikira dikelompokkan menjadi 18 bungkusan induk × 55 keping untuk Styrax atau 15 bungkusan × 53 keping untuk eukaliptus. Pemotongan mengubah tapak bungkusan dan jumlah bungkusan komponen akhir; angka ini merupakan ekuivalen bahan untuk perancangan.
Gunakan kalkulator muatan untuk menentukan isi padu panel induk, kemudian rancang bungkusan komponen mengikut pengendalian dan kapasiti muatan kontena yang disahkan. Saiz komponen, ketumpatan teras, pembungkusan pelindung, dan susunan bungkusan semuanya mempengaruhi rancangan pemuatan.
Kapasiti muatan tempahan penghantaran laut membatasi berat yang dimuat, termasuk pembungkusan. Jangan menggunakan jumlah potongan kecil sebagai alasan menaikkan jumlah isi padu papan lapis. Untuk pesanan campuran, kelompokkan senarai pembungkusan mengikut kod komponen agar kekurangan boleh ditemukan tanpa mengira ulang bahagian lain.
Persetujui cara pasukan penerima memindahkan bungkusan. Sokongan palet perlu mengekalkan panel kecil kekal rata, sementara papan pelindung dan pelindung sudut mengekalkan tepi terbuka. Buka bungkusan di atas sokongan rata dan angkat komponen tanpa menyeret muka kelihatan pada panel berikutnya.
Rancangan bahan 40HC sebelum jurang gergaji: kira-kira 26,520 kg panel Styrax atau 27,690 kg panel eukaliptus, belum termasuk pembungkusan; pemeriksaan kapasiti mengikut tempahan penghantaran laut anda. Angka ini bukan jaminan kapasiti komponen akhir. Jumlah akhir mengikut susunan potongan yang diluluskan, tapak bungkusan, berat kotor diukur, dan kapasiti muatan yang disahkan.
Jumlah pesanan dan jadual pengeluaran
Pesanan mula dari satu kontena 40HC, dengan pengeluaran 15–45 hari selepas deposit.
| MOQ | 1×40HC; campuran spesifikasi mengikut persetujuan |
|---|---|
| Pengeluaran | 15–45 hari selepas deposit |
| Sampel | Sampel percuma |
Campuran spesifikasi diatur bersama rancangan pemotongan dan pembungkusan. Hantar jumlah setiap komponen, bukan hanya jumlah kontena; pembagiannya menentukan jumlah kepingan induk serta bungkusan berasingan yang diperlukan.
Bayaran 30 % deposit dan 70 % berdasarkan salinan bil muatan yang diimbas, melalui T/T atau L/C irrevocable apabila dokumen dikemukakan. Kami menawarkan FOB Hai Phong, CFR, atau CIF. Sampel percuma membolehkan anda memeriksa muka serta teras sebelum menyetujui pesanan pengeluaran. Perjalanan laut ditambahkan pada tempoh pengeluaran.
Tempah berdasarkan satu senarai potongan terkendali
Hantar senarai potongan beserta spesifikasi panel, luluskan sampel serta semakan gambar, kemudian tanggalkan pesanan untuk pengeluaran.
Jelaskan penggunaan perabot dan teras pilihan.
Tentukan gam serta pelepasan secara berasingan, kemudian gred muka/belakang.
Nyatakan ketebalan, saiz segi empat tepat akhir, arah ira, dan jumlah.
Tambahkan keperluan pembungkusan dan pelabuhan destinasi.
Luluskan sampel bahan, sebut harga, dan semakan senarai potongan.
Terima foto pemeriksaan dan periksa senarai pembungkusan sebelum penghantaran.
Berikan kod tersendiri untuk setiap komponen berbeza. Jika gambar berubah selepas sebut harga, identifikasi dengan jelas semakan yang diganti dan perbarui senarai jumlah ketika bersama-sama. Dengan begitu, pembelian, pemotongan, serta penerimaan menggunakan satu penerangan pesanan.
Soalan tentang pesanan papan lapis potong saiz
Jawapan berikut menerangkan saiz segi empat tepat akhir, arah ira, pemilihan bahan, dan pesanan kontena.
Papan lapis potong saiz adalah panel penuh yang dibahagi menjadi segi empat tepat mengikut pesanan sebelum dihantar. Minh Thanh Plywood membekalkan 4, 6, atau 8 bahagian per panel induk untuk kilang perabot dan pengimport, dengan muka, teras, gam, serta ketebalan ditentukan sebelum pemotongan.
Boleh. Minimum pesanan satu kontena 40HC, dengan campuran spesifikasi mengikut persetujuan. Hantar jumlah setiap saiz segi empat tepat akhir dan pelabuhan destinasi agar sebut harga merangkumi rancangan pemotongan serta pembungkusan yang boleh dilaksanakan.
Tidak. Gergaji membuang bahan pada setiap pemotongan, dan bahan komponen untuk pemesinan boleh memerlukan kelebihan saiz untuk pemangkasan. Nyatakan panjang serta lebar akhir yang diperlukan pada gambar, bukan menganggap pembagian saiz kepingan induk sebagai saiz akhir.
Tentukan arah ira dengan panah pada senarai potongan. Memutar segi empat tepat dalam kepingan induk mengubah arah muka, maka komponen kabinet yang kelihatan memerlukan petunjuk arah ira selain panjang dan lebar.
Papan lapis kami tersedia dari 3 hingga 40 mm. Panel nipis 3–6 mm terdiri dari lima lapis dan sesuai untuk dasar laci serta panel belakang; pilih ketebalan akhir mengikut lukisan perabot dan pemesinan berikutnya.
Styrax mempunyai ketumpatan kira-kira 500 kg/m³ dan sesuai bagi pembeli yang mencari panel lebih ringan. eukaliptus mempunyai ketumpatan 650–750 kg/m³ dan menghasilkan komponen lebih padat. Nyatakan jenis teras pada pesanan pembelian agar semua sebut harga menggunakan bahan yang sama.
Tidak. E0 adalah keperluan pelepasan. Gam UF dengan pelepasan kelas E0 merupakan spesifikasi standard perabot dalaman; gam dengan tambahan melamin dan fenolik WBP merupakan pilihan ikatan berasingan mengikut penggunaan.
Muka panel diampelas halus dan sedia masuk barisan salutan UV anda sendiri. Nyatakan kemasan akhir yang diperlukan dan gred muka kelihatan ketika meminta sampel agar permukaan yang dibekalkan mengikut tahap pengeluaran berikutnya.
Jumlah dicatat berdasarkan kod komponen. Untuk susunan seragam, 100 keping induk menghasilkan 400, 600, atau 800 bahagian jika dipotong menjadi 4, 6, atau 8 bahagian. Kapasiti kontena juga bergantung pada ketumpatan, pembungkusan, dan had muatan yang ditempah.
Hantar penggunaan, teras, gam dan keperluan pelepasan, gred muka/belakang, ketebalan, saiz akhir beserta arah ira, jumlah per komponen, dan petunjuk pembungkusan. Tambahkan pelabuhan destinasi serta semakan gambar; Lisa membalas dalam beberapa jam.
Pengeluaran memerlukan 15–45 hari selepas deposit. Luluskan sampel bahan dan semakan senarai potongan sebelum pengeluaran bermula; perjalanan laut dari Hai Phong ditambahkan pada jadual pengeluaran.
Boleh. Sampel percuma membolehkan anda memeriksa muka, belakang, dan teras pilihan. Simpan sampel yang diluluskan bersama semakan senarai potongan agar pemeriksaan akhir menggunakan rujukan bahan yang sama dengan pesanan.
Panjang dan lebar akhir dijaga dalam ±2 mm. Toleransi ketebalan panel perabot yang diampelas boleh mencapai ±0.2 mm. Nyatakan saiz segi empat tepat, arah ira, serta kelebihan saiz untuk pemesinan pada senarai potongan agar komponen akhir mengikut lukisan anda.
Dapatkan sebut harga papan lapis potong saiz
Hantar gambar dan jumlah komponen; Lisa membalas dalam beberapa jam.
Lampirkan hingga 3 lukisan atau fail spesifikasi. Nyatakan penggunaan, teras, gam dan pelepasan, gred muka/belakang, saiz beserta arah ira, pembungkusan, jumlah, serta pelabuhan destinasi. Email [email protected] atau WhatsApp Lisa di +84 988 586 601. Sampel percuma.
[email protected]Terkait: spesifikasi komponen.