
자작나무 D+/D
깨끗한 노출 표판; 천연 무늬, 이면 별도 선별
용도 안내
노출 전면·캐비닛 측판
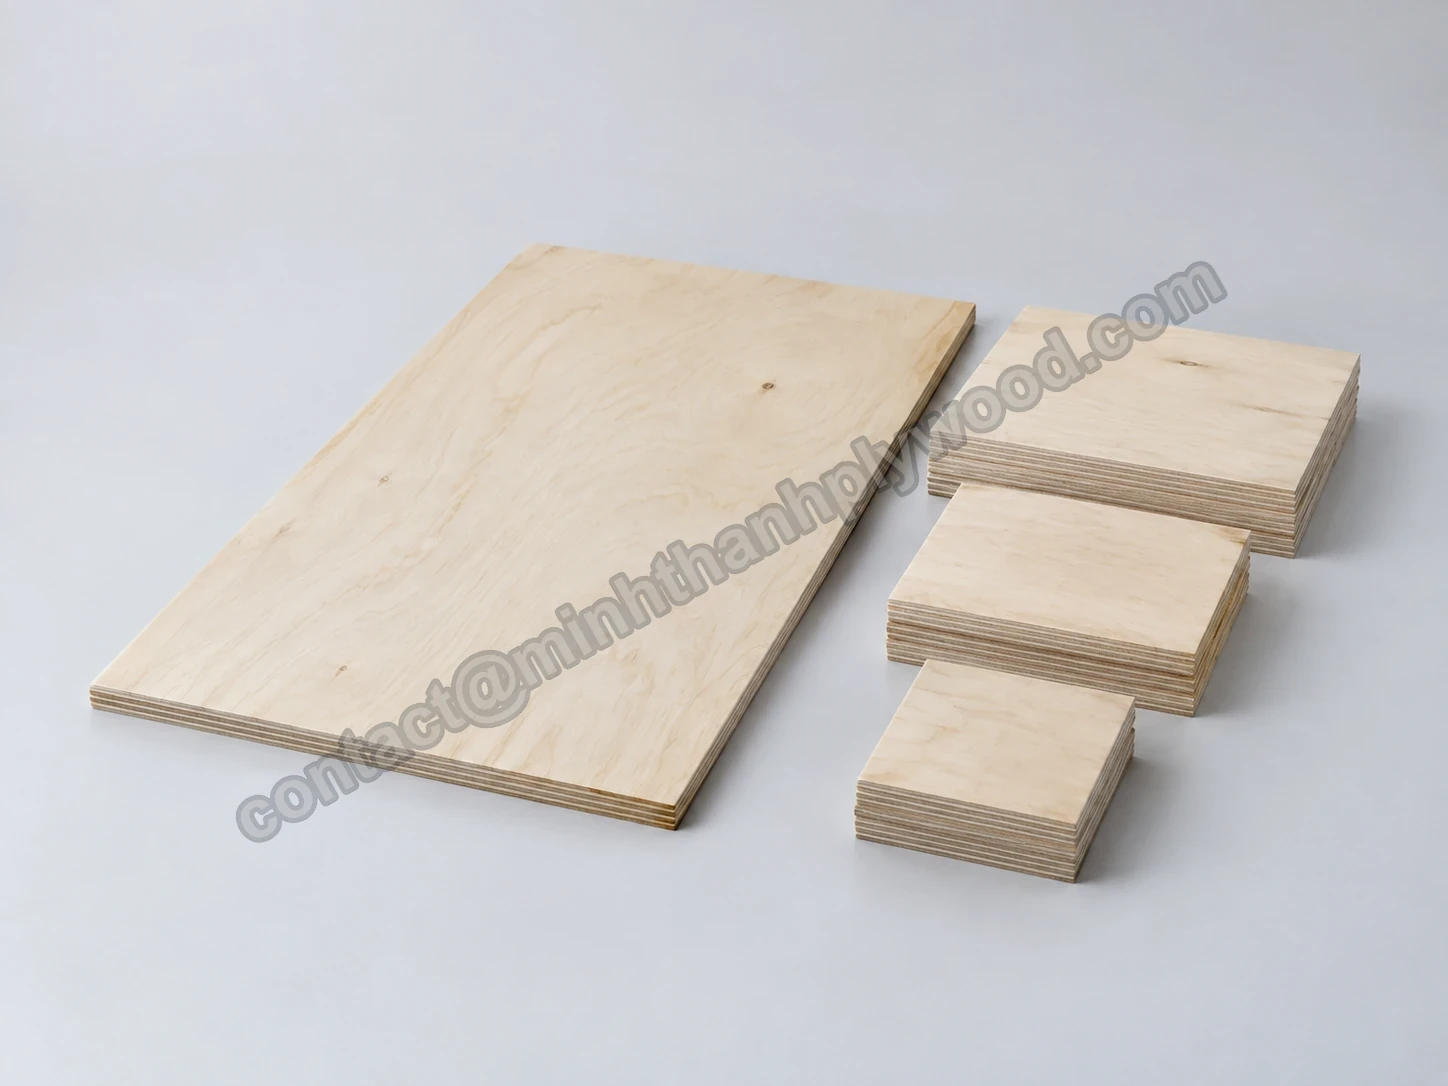
규격 재단 합판 · 베트남
주요 사양
Minh Thanh Plywood는 가구 공장과 수입업체에 규격 재단 합판을 공급합니다. 완성 직사각형 치수, 표판 목리 방향과 수량을 지정하세요. 원판을 4, 6 또는 8개로 재단하여 수출 포장합니다.
이탈리아 등 유럽 시장에 규격 재단 제품을 정기 공급합니다. 가구용 합판은 선별 표판과 실 봉합 조림목 심재를 사용합니다. 공장에서 재단하면 입고팀이 작고 명확하게 표시한 묶음을 받아 귀사 설비에서 천공·프로파일 가공·조립을 진행할 수 있습니다.
원판에서 가구 소재까지
수출 주문에서 원판, 목리 방향, 재단 목록과 묶음 라벨이 어떻게 연결되는지 확인하세요.
재단 합판 소재 검사
가구용 합판을 직사각형으로 재단하고 완성 부품을 톱 옆에 쌓는 과정을 확인하세요.
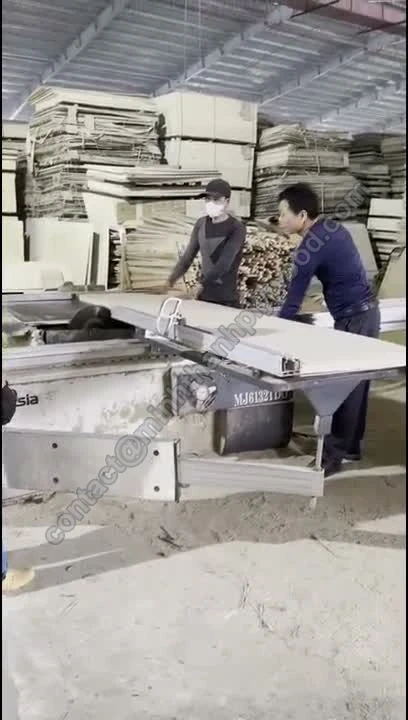
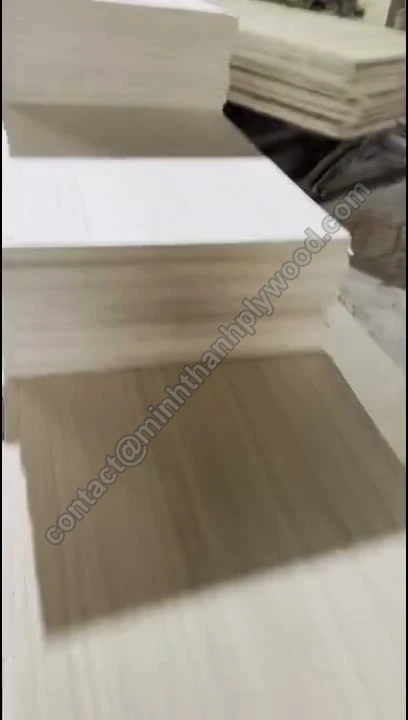
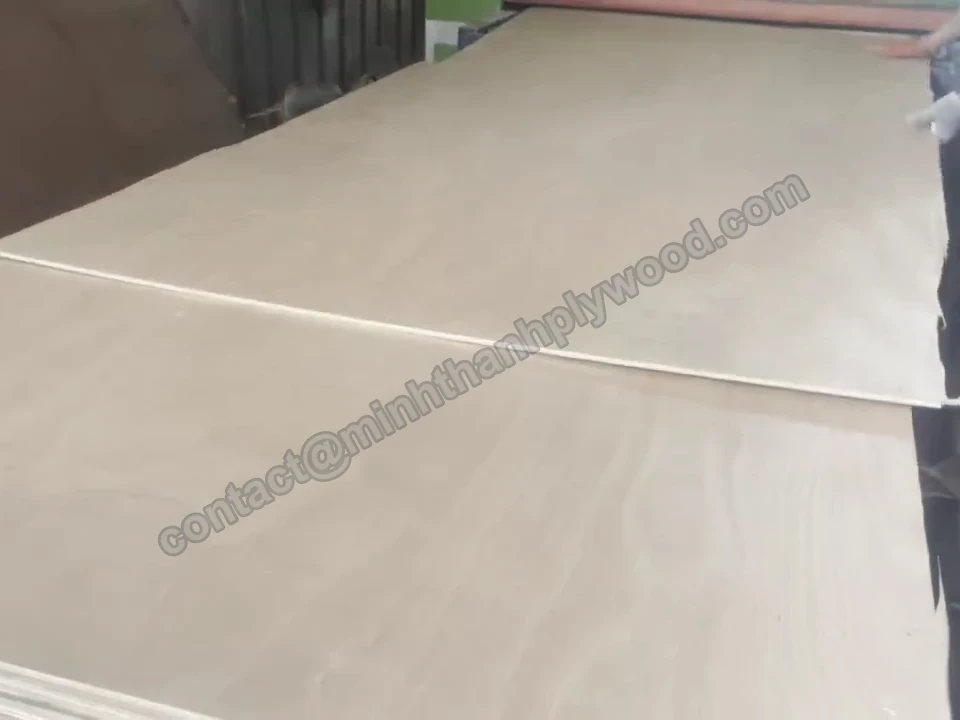
영상은 실제 재단 작업과 작업 후 묶음을 보여 줍니다. 사진의 톱 작업대·재단 단면으로 공급 서비스의 실제 작업을 확인할 수 있습니다.
포장 전에 완성 치수·샌딩 두께를 확인합니다. 재단 목록은 부품 치수·목리 방향을 정하고 주문 사진은 생산품을 그 목록과 연결합니다.
맞춤 규격 합판
합판 맞춤 재단은 원판 사양부터 정합니다. 재단으로 치수는 달라지지만 표판, 심재와 접착제는 주문 사양 그대로 유지됩니다.
| 표판 | 자작나무, 포플러, EV, 오쿠메, 소나무, 빈탕고르, 유칼립투스 또는 구르잔 |
|---|---|
| 심재 | 백색 스티락스 또는 유칼립투스; 가로·세로 실 봉합 |
| 두께 | 3–40 mm |
| 원판 규격 | 1220 × 2440, 1250 × 2500 mm; 맞춤 1220 × 2500, 1220 × 2280 mm |
| 두께 공차 | 샌딩 가구용 판재에서 ±0.2 mm까지 관리 |
| 함수율 | 8–12 % |
| 표면 | 양면 샌딩·정밀 연마; 고객의 UV 도장용으로 표면 준비 |
| 접착제 | 기본 실내용 UF; 사양에 맞춘 멜라민 보강·페놀수지 WBP |
| 방출 등급 | E0 기본, 접착제와 별도 지정 |
| 부품 치수 | 완성 길이·폭 ±2 mm; 재단 목록에 목리 방향 명시 |
| 포장 | 부품 식별 정보·사양별로 구분 표시 |
재단 목록·재료 사양을 한 문서로 관리하세요. 치수가 맞아도 목리 방향이 틀리면 노출 캐비닛에 사용할 수 없습니다. 같은 치수라도 표판 등급·두께가 다르면 별도 부품 식별 정보가 필요합니다.
완성 부품의 표판 등급
가구 조립 후 노출되는 면에 맞춰 표판·이면 등급을 선택하세요.
자작나무 D+/D
깨끗한 노출 표판; 천연 무늬, 이면 별도 선별
용도 안내
노출 전면·캐비닛 측판
자작나무 D/E
깨끗한 표판 등급보다 자연스러운 차이·보수 더 허용
용도 안내
내부·표면재 마감 부품
유칼립투스 A/A
양면 노출 외관을 기준 샘플에 맞춤
용도 안내
개방형 선반
유칼립투스 A/B
노출 표판과 이면을 각각 선별
용도 안내
한 면이 노출되는 부품
유칼립투스 B/B
샘플로 허용 메움·옹이·색상 차이 지정
용도 안내
페인트·표면재 적층 용도
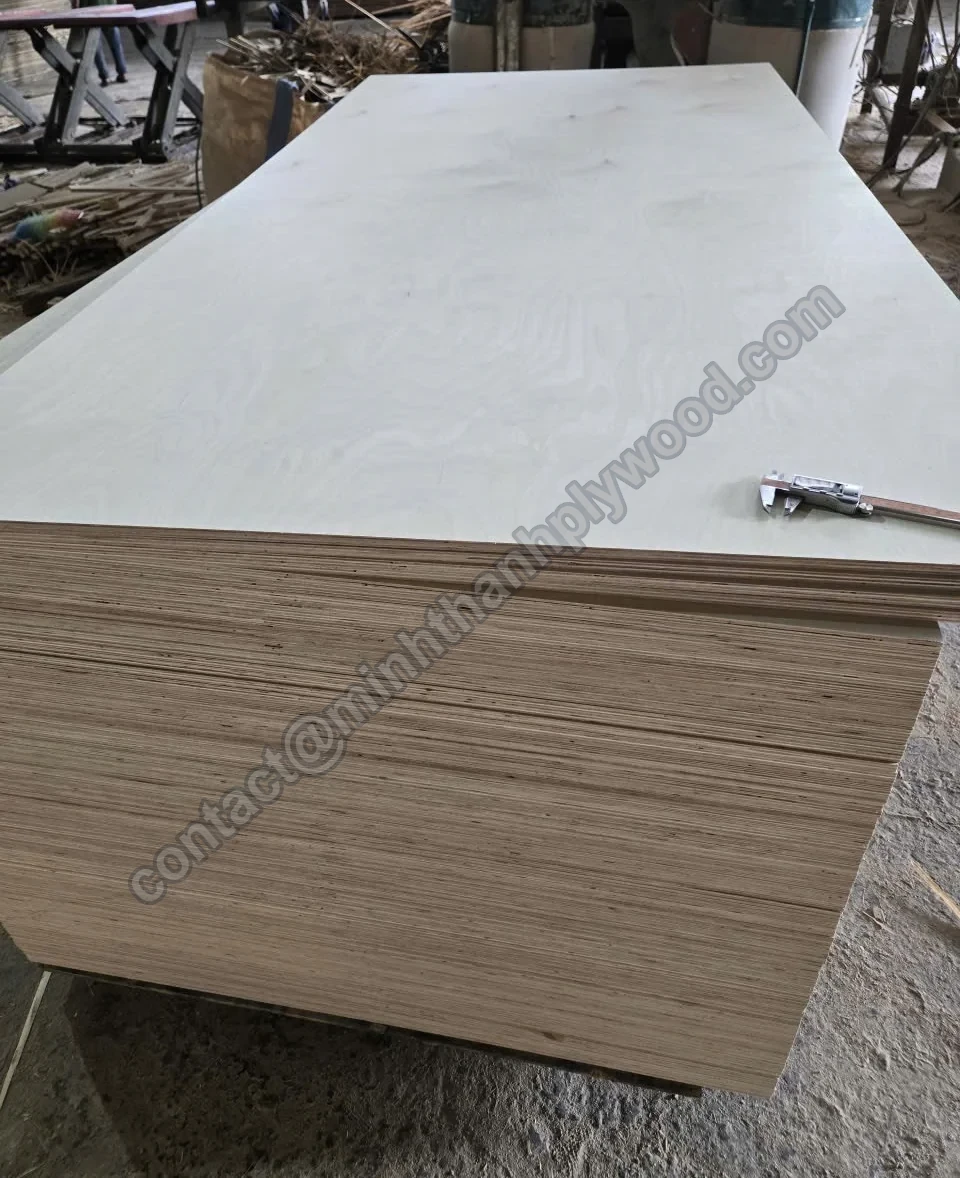
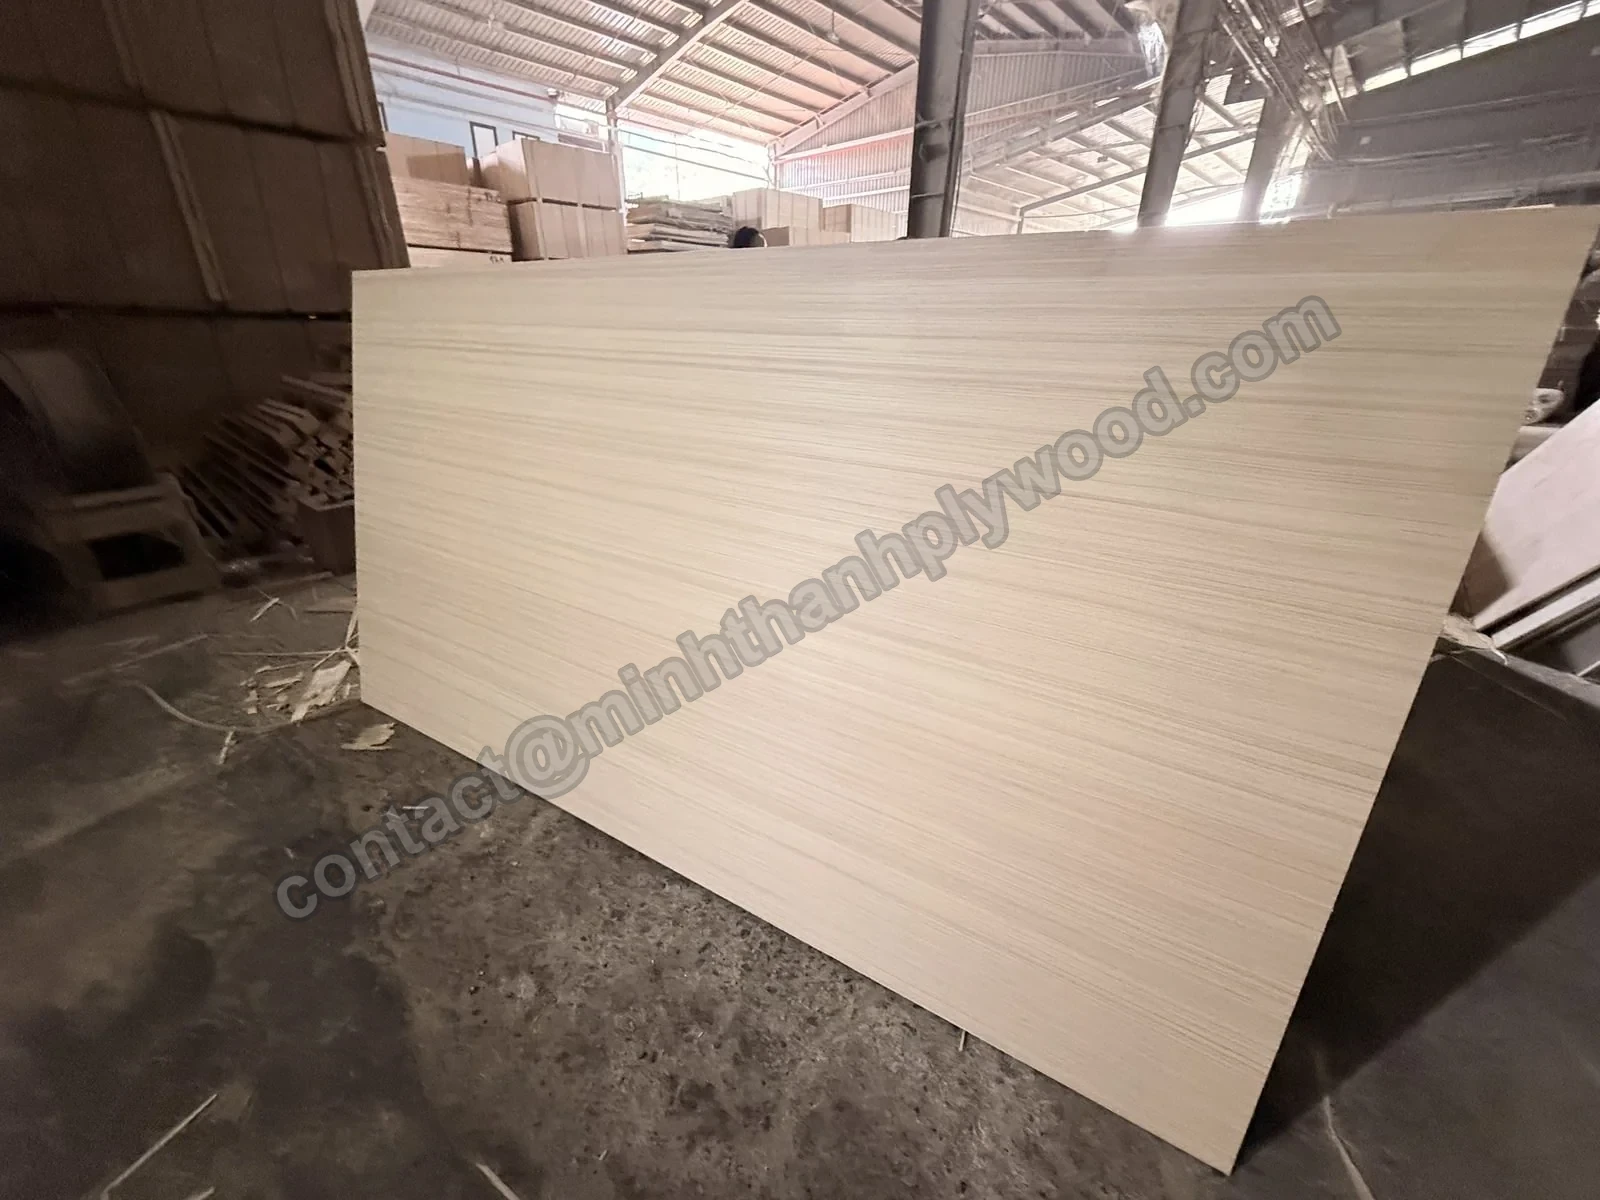
한 면이 노출되는 캐비닛 측판은 위·아래가 보이는 개방형 선반과 같은 등급 조합일 필요가 없습니다. 도면에 노출면을 표시하고 샘플 요청에 마감 기준을 보내세요. 투명 도장은 색상 차이를 드러내며 불투명 마감은 단판 선별의 우선순위를 바꿉니다.
자작나무는 현지 D+, D, E 등급을, 유칼립투스는 A/A, A/B, B/B 조합을 사용합니다. 해당 수종의 등급 체계로 지정하세요. 한 체계의 등급 문자가 모든 단판의 외관을 똑같이 정의하지는 않습니다.
작은 부품에도 영향을 주는 심재
백색 스티락스는 가벼운 가구 소재를, 유칼립투스는 더 어두운 단면의 고밀도 소재를 제공합니다.
| 선택 | 백색 스티락스 | 유칼립투스 |
|---|---|---|
| 밀도 | 약 500 kg/m³ | 650–750 kg/m³ |
| 단면 외관 | 밝은 적층 심재 | 더 어두운 적층 심재 |
| 부품 선택 | 가벼운 가구 소재 | 고밀도 가구 소재 |
| 구조 | 실 봉합 단판; 가구용 2회 압착 | 실 봉합 단판; 가구용 2회 압착 |
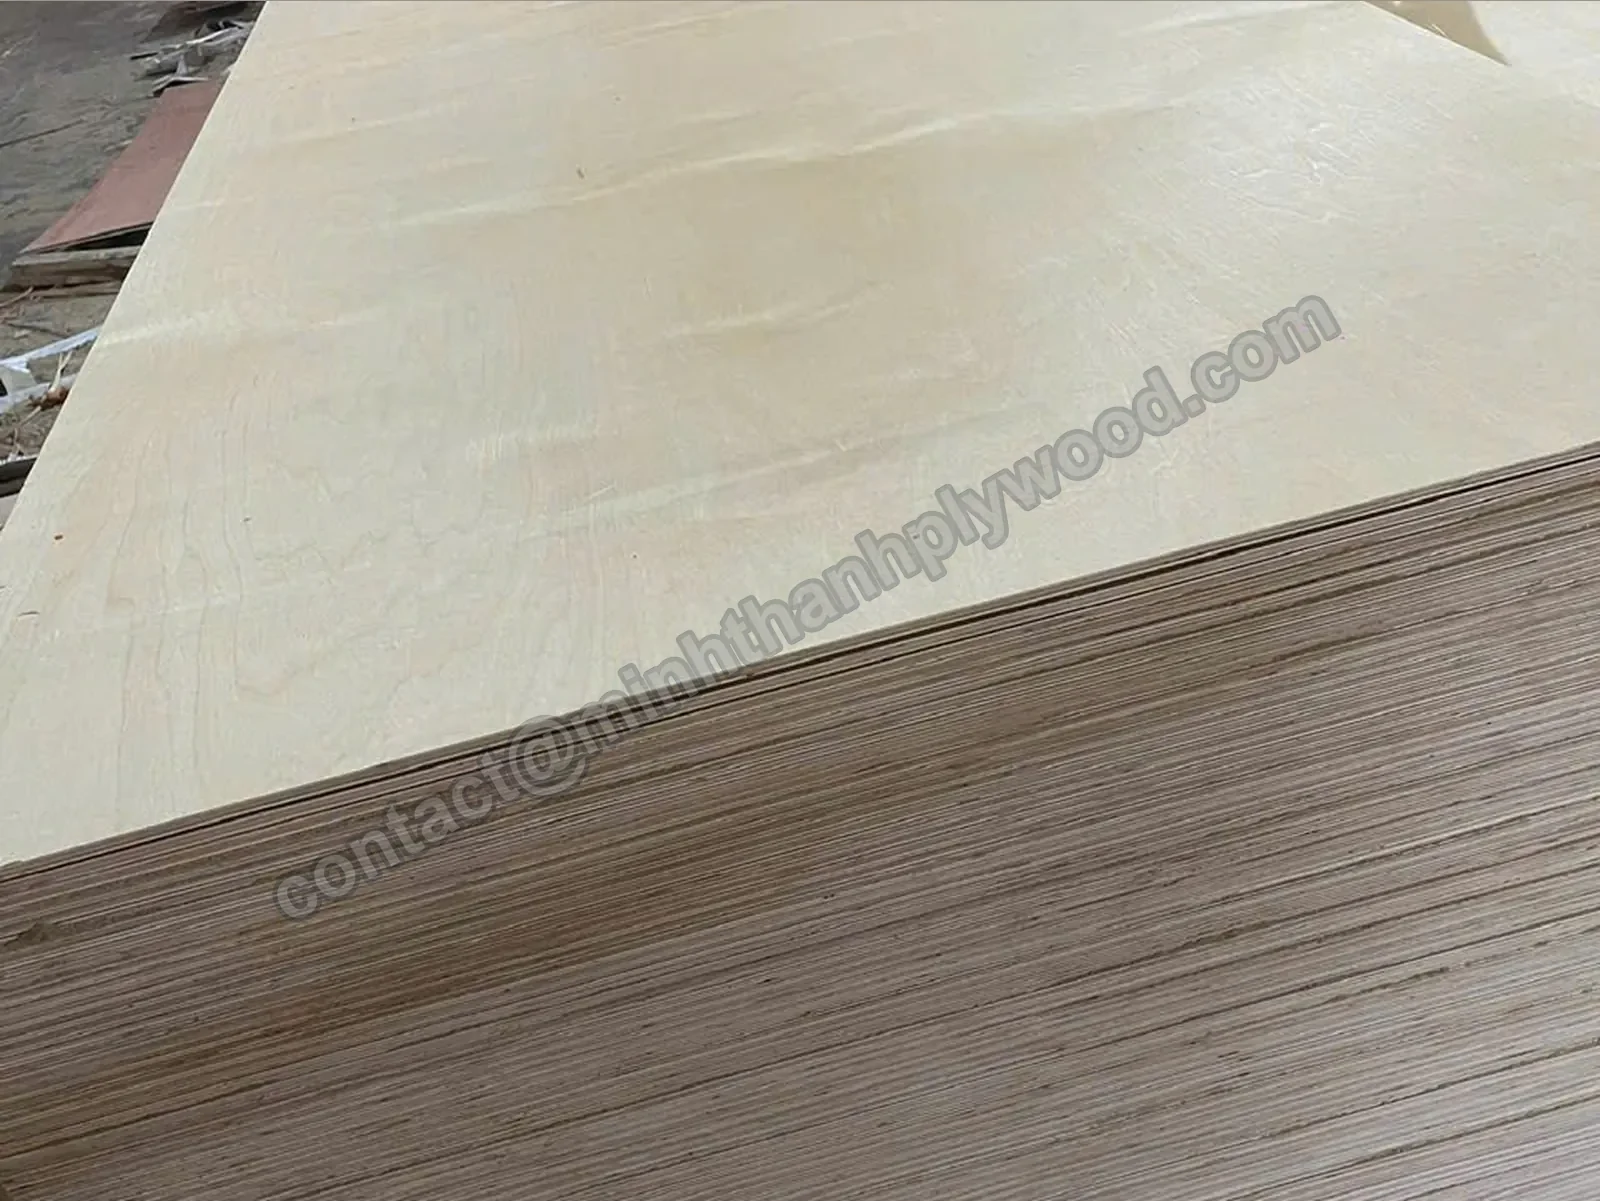
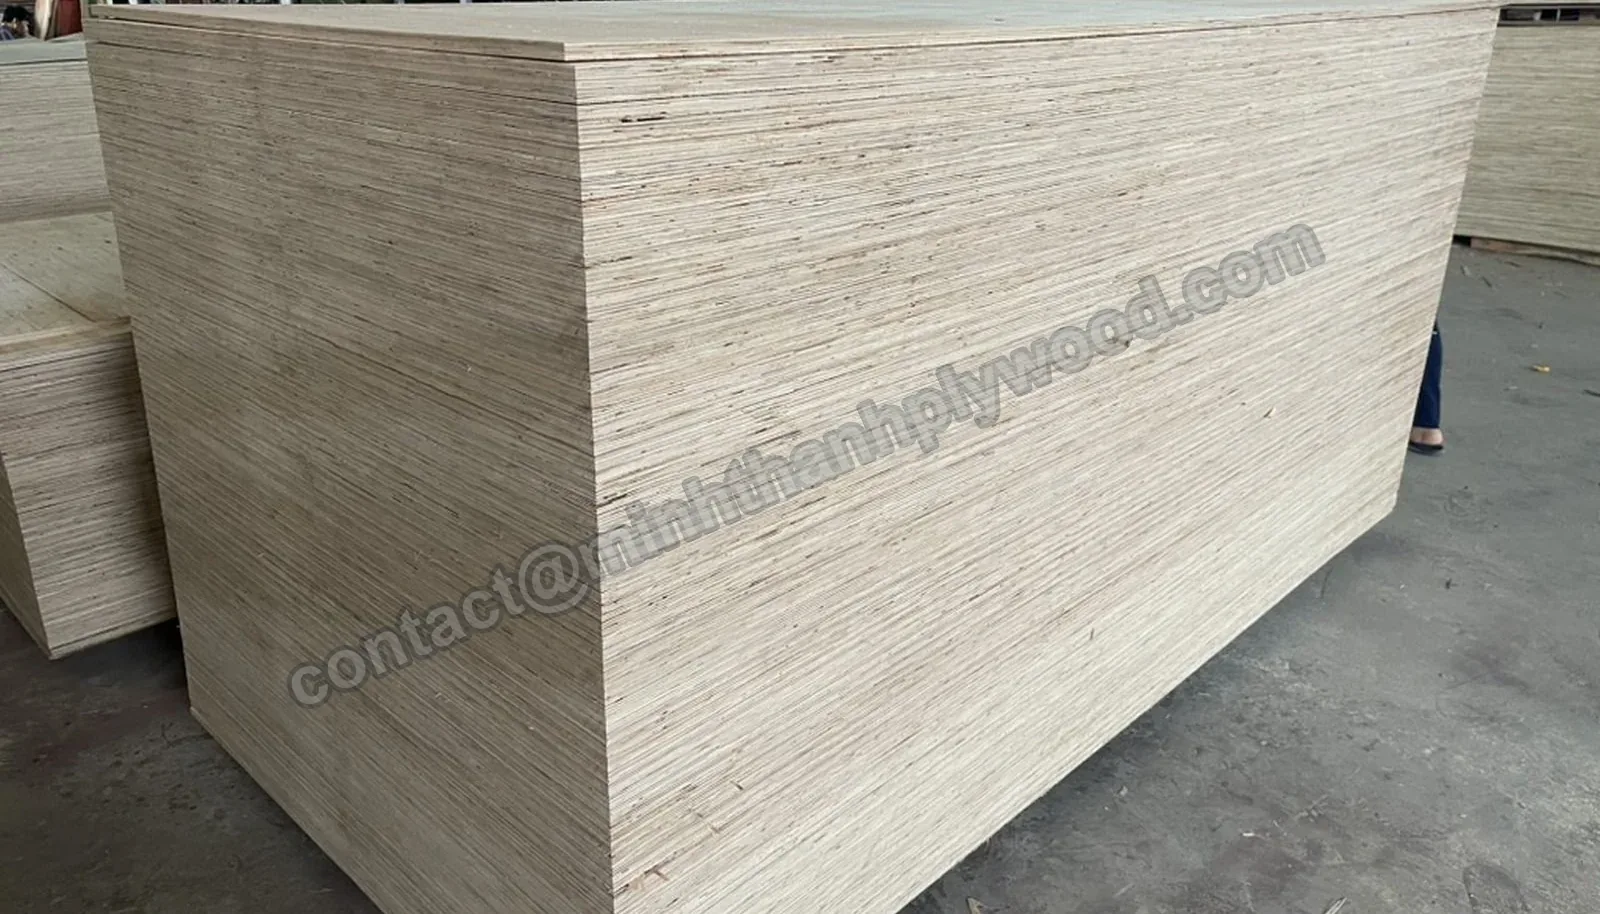
스티락스 밀도는 약 500 kg/m³, 유칼립투스는 650–750 kg/m³입니다. 수종을 지정하지 않은 활엽수 견적은 중량이 다를 수 있으므로 심재를 정한 뒤 비교하세요. 작은 부품도 밀도 차이가 가구 취급·컨테이너 계획에 영향을 줍니다.
심재층은 가로·세로 실 봉합합니다. 가구용은 심재판 압착·두께 보정 후 두 번째 압착에서 표판·이면을 입힙니다. 서로 다른 묶음의 부품에 같은 엣지 밴딩·가공 설정을 적용할 때 두께 보정이 중요합니다.
3–6 mm 박판은 5겹입니다. 3 mm는 심재 1장, 직교 방향 단판 2장과 표판·이면 2장으로 구성합니다. 4–6 mm는 심재 3장과 양면 2장을 사용합니다. 서랍 바닥은 직사각형 치수뿐 아니라 구조도 신중하게 선택하세요.
접착제와 방출을 별도로 지정
기본 가구 사양은 E0 방출 등급 UF 접착제입니다. 내수 접착제는 사용 환경에 맞춰 선택합니다.
| 주문 항목 | 지정 내용 | 가구 주문 상세 |
|---|---|---|
| 접착제 | 접착 수지 | UF 기본; 지정 사용 환경에 맞춘 멜라민 보강·페놀수지 WBP |
| 방출 등급 | 포름알데히드 방출 요건 | 실내 가구용 E0 기본 |
| 시험 증빙 | 시험법·재료 식별 정보 | 시험 샘플의 ASTM D6007 챔버 결과 |
| 모서리 마감 | 재단 후 보호 | 이후 마감 공정에 노출 심재 단면 포함 |
E0는 접착제 종류가 아니라 포름알데히드 방출을 뜻합니다. 실내 캐비닛 사양과 내수 접착 요건을 혼동하지 않도록 별도 항목에 기재하세요. 멜라민 보강·페놀수지 WBP는 용도에 맞춰 주문합니다.
2025년 4월부터 2026년 6월까지 9, 15, 18 mm 판재를 ASTM D6007에 따라 여섯 회 시험했습니다(Shanghai Hongjun 세 회, ICTT Vietnam 세 회). 평균 0.014–0.032 ppm은 시험 샘플 결과입니다. 가구 소재는 시험 보고서와 재단 목록의 재료 식별 정보를 연결해 보관하세요.
새 절단면에는 심재가 노출됩니다. 습한 환경의 가구에는 이후 생산 계획에 모서리 마감을 포함하세요. 표면 도장·모서리 보호는 판재 내부 접착제와 서로 다른 역할을 합니다.
목리 방향·톱날 폭을 고려한 재단
합판 규격 재단의 완성 치수에는 톱날로 줄어드는 재료와 귀사 공장의 최종 재단을 고려해야 합니다.
| 재단 배치 | 완성 치수 지정 | 길이·폭 공차 | 목리·포장 |
|---|---|---|---|
| 원판당 4개 | 1220 × 2440 또는 1250 × 2500 mm 원판 내 직사각형 | ±2 mm | 목리 화살표; 부품 식별 정보별 포장 |
| 원판당 6개 | 톱날 폭을 반영한 직사각형 | ±2 mm | 무늬 맞춤·회전 부품 구분 |
| 원판당 8개 | 가공 여유를 포함한 작은 직사각형 | ±2 mm | 작은 묶음을 평평하게 지지 |
원판을 도면상 분할한 치수를 그대로 완성 부품에 적용하지 마세요. 재단마다 재료가 줄어듭니다. 필요한 완성 직사각형을 지정하고 제안 배치로 수율·취급을 비교한 뒤 실제 재단 목록을 승인하세요.
목리 방향은 표판을 따릅니다. 수율을 높이려고 직사각형을 돌리면 문 길이 방향 대신 가로 방향 목리가 될 수 있습니다. 모든 노출 부품에 목리 화살표를 표시하고 외관을 맞출 대칭·짝 부품을 구분하세요.
완성 치수 직사각형과 추가 가공 소재를 구분하세요. 귀사 공장에서 프로파일·모서리를 가공할 소재는 주문 치수에 여유가 필요합니다. 도면에 명시하여 포장 라벨, 발주서와 입고 검사가 같은 치수를 따르게 하세요.
부품 식별 정보, 완성 길이·폭, 두께, 수량과 목리 화살표를 별도 열로 기록하세요. 표판·이면 선택과 이후 재단 여유를 해당 부품 옆에 기재하고 전체 목록에 개정 번호를 붙입니다. 스케치는 방향 확인용이며 기재 치수로 생산합니다.
취급이 간편한 규격 재단 합판
공장 재단 직사각형은 컨테이너 적재 전에 치수가 확정되는 반복 생산 가구 부품에 적합합니다.
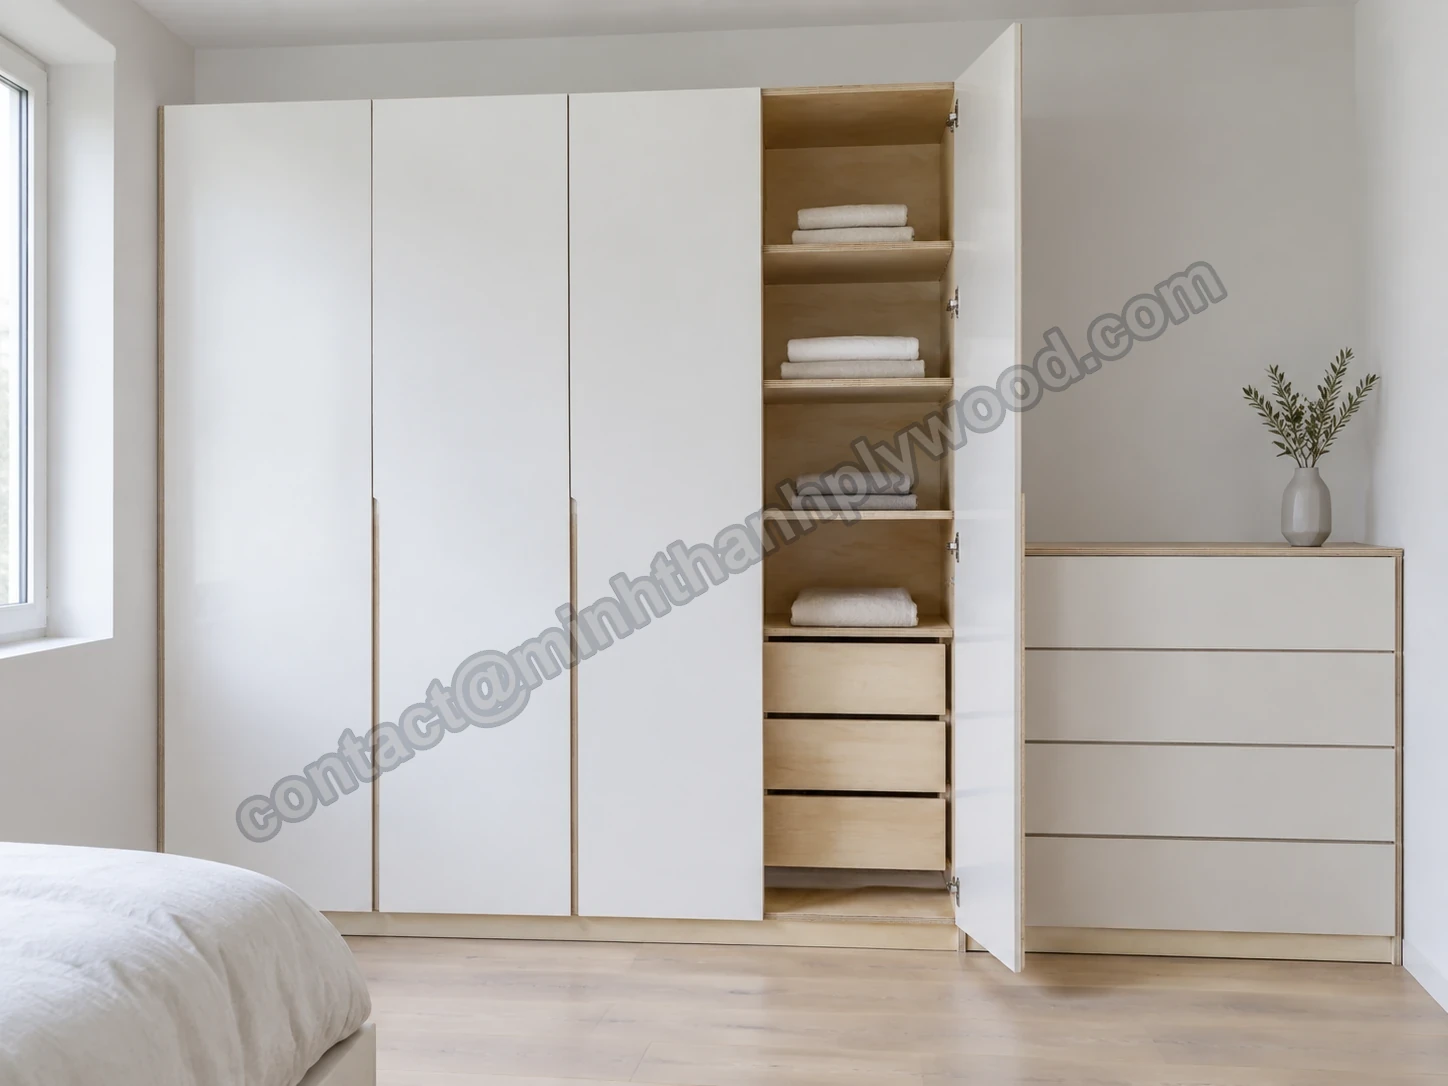
노출면·목리 방향별로 직사각형을 정리하세요. 두께가 같아도 선반과 몸체 측판의 식별 정보를 구분하면 작업자가 입고품을 다시 분류할 필요가 없습니다.
3–6 mm, 5겹 판재로 일정한 기본 구조의 작은 부품을 만듭니다. 직사각형을 평평하게 포장하고 생산 공정으로 옮길 때 묶음 아래 지지대를 유지하세요.
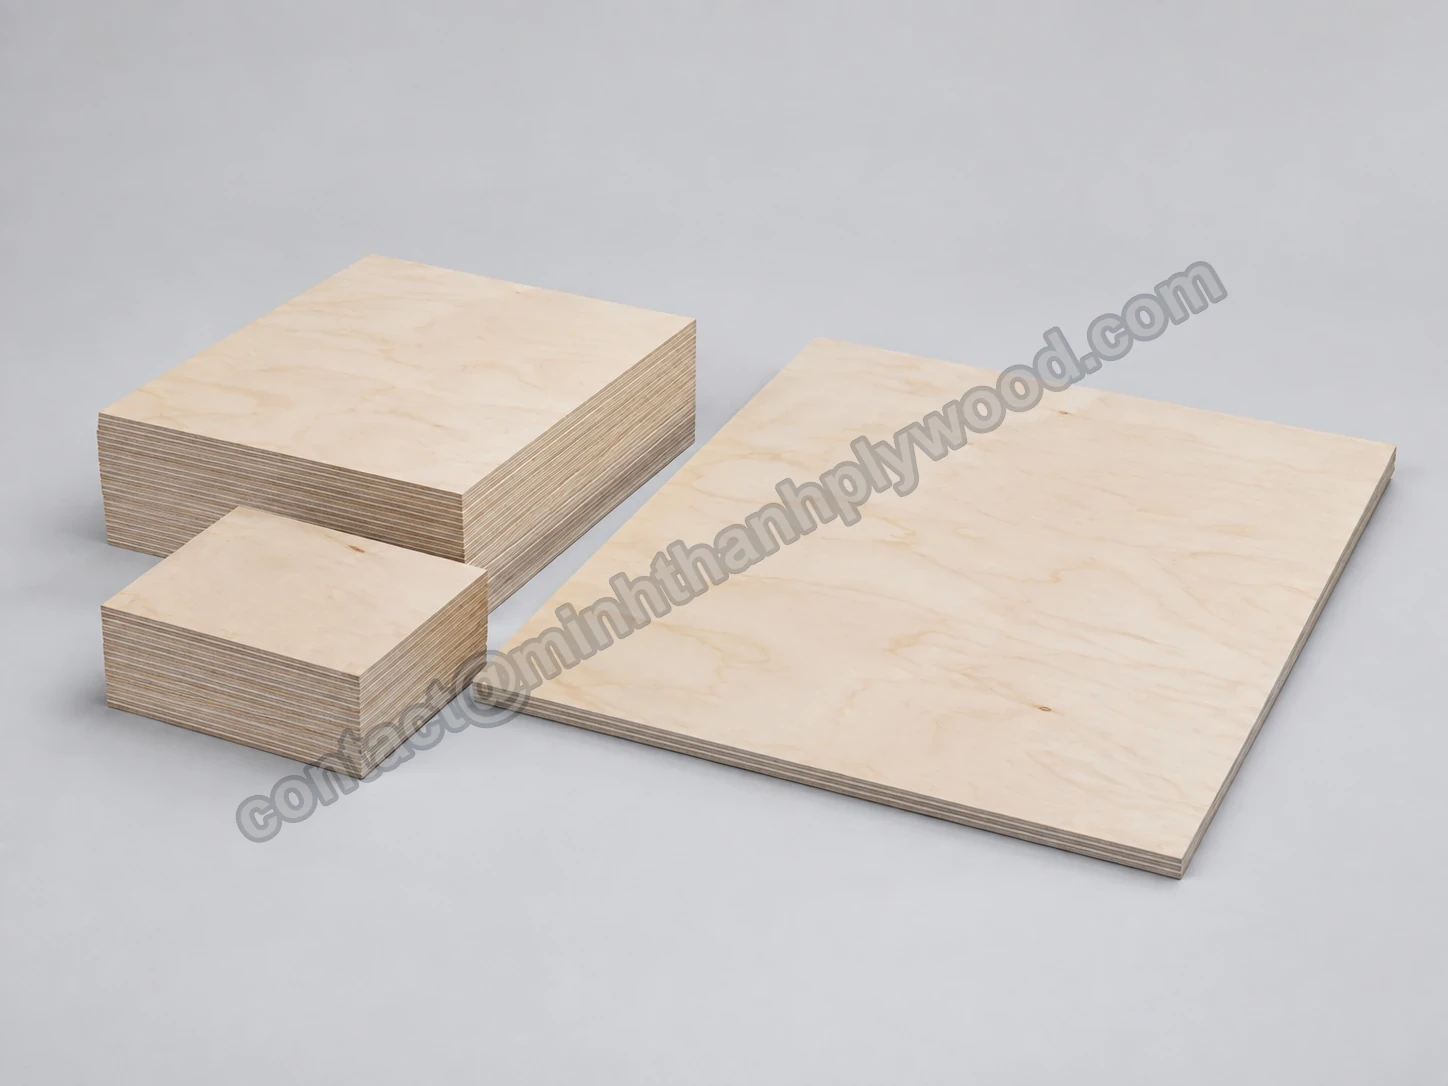
프로파일 가공·천공·엣지 밴딩 전의 직사각형 소재 치수를 보내세요. 주문 가공 여유는 작업자 사이의 메모가 아니라 도면에 기재해야 합니다.
반복 선반·칸막이 규격을 표시한 묶음으로 공급합니다. 투명 마감에서 천연 단판이 보이면 인접 부품의 표판 방향을 맞추세요.
재단 서비스는 고정된 부품 목록이 있을 때 가장 유용합니다. 일회성 설계가 많은 작업장은 유연성을 위해 원판을 선택할 수 있습니다. 반복 캐비닛·서랍 생산은 적은 부품 종류로 계획하고 입고 재고를 가공 순서에 맞춰 관리하기 쉽습니다.
재단 소재와 원판 비교
반복 직사각형은 공장 재단 소재를, 재단 계획이 자주 바뀌면 원판을 선택하세요.
| 결정 | 공장 재단 소재 | 원판 |
|---|---|---|
| 입고 | 부품 식별 정보별 수량 확인 | 원판별 수량 확인 |
| 유연성 | 생산 전 치수 확정 | 새 재단 배치 적용 가능 |
| 결 방향 | 승인 재단 목록에 표시 | 귀사 재단 시 관리 |
| 가공 | 귀사 공장에서 소재 프로파일 가공·천공·마감 | 귀사 공장에서 재단 후 후속 가공 |
| 재고 관리 | 부품별 작은 묶음 구분 | 재료·두께별 원판 재고 |
| 권장 용도 | 반복 가구 부품 | 여러 작업·설계가 자주 바뀌는 생산 |
원판당 가격보다 사용 가능한 부품당 도착 원가를 비교하세요. 구매 면적, 재단 작업, 취급, 포장과 할당 운송비를 포함합니다. 작업장에서 재사용할 잔재는 바로 폐기할 띠 재료와 가치가 다릅니다.
재주문은 승인 배치·목리 제한으로 수율을 계산하세요. 원판 규격 변경이 반복 재단에 유리할 수 있지만 포장 바닥 치수도 바뀝니다. 구매 규격을 계속 변경하기 전에 전체 구성을 비교하세요.
맞춤 원판과 재단 소재는 다른 문제를 해결합니다. 원판 규격은 생산할 판재를, 재단 목록은 이후 만들 직사각형을 정합니다. 표준 규격 외에 1220 × 2500, 1220 × 2280 mm 맞춤 원판이 있습니다.
공정 투입 전 치수 검사
포장을 생산 공정에 넣기 전에 승인 부품 식별 정보, 표면 방향, 두께와 직사각형 치수를 확인하세요.
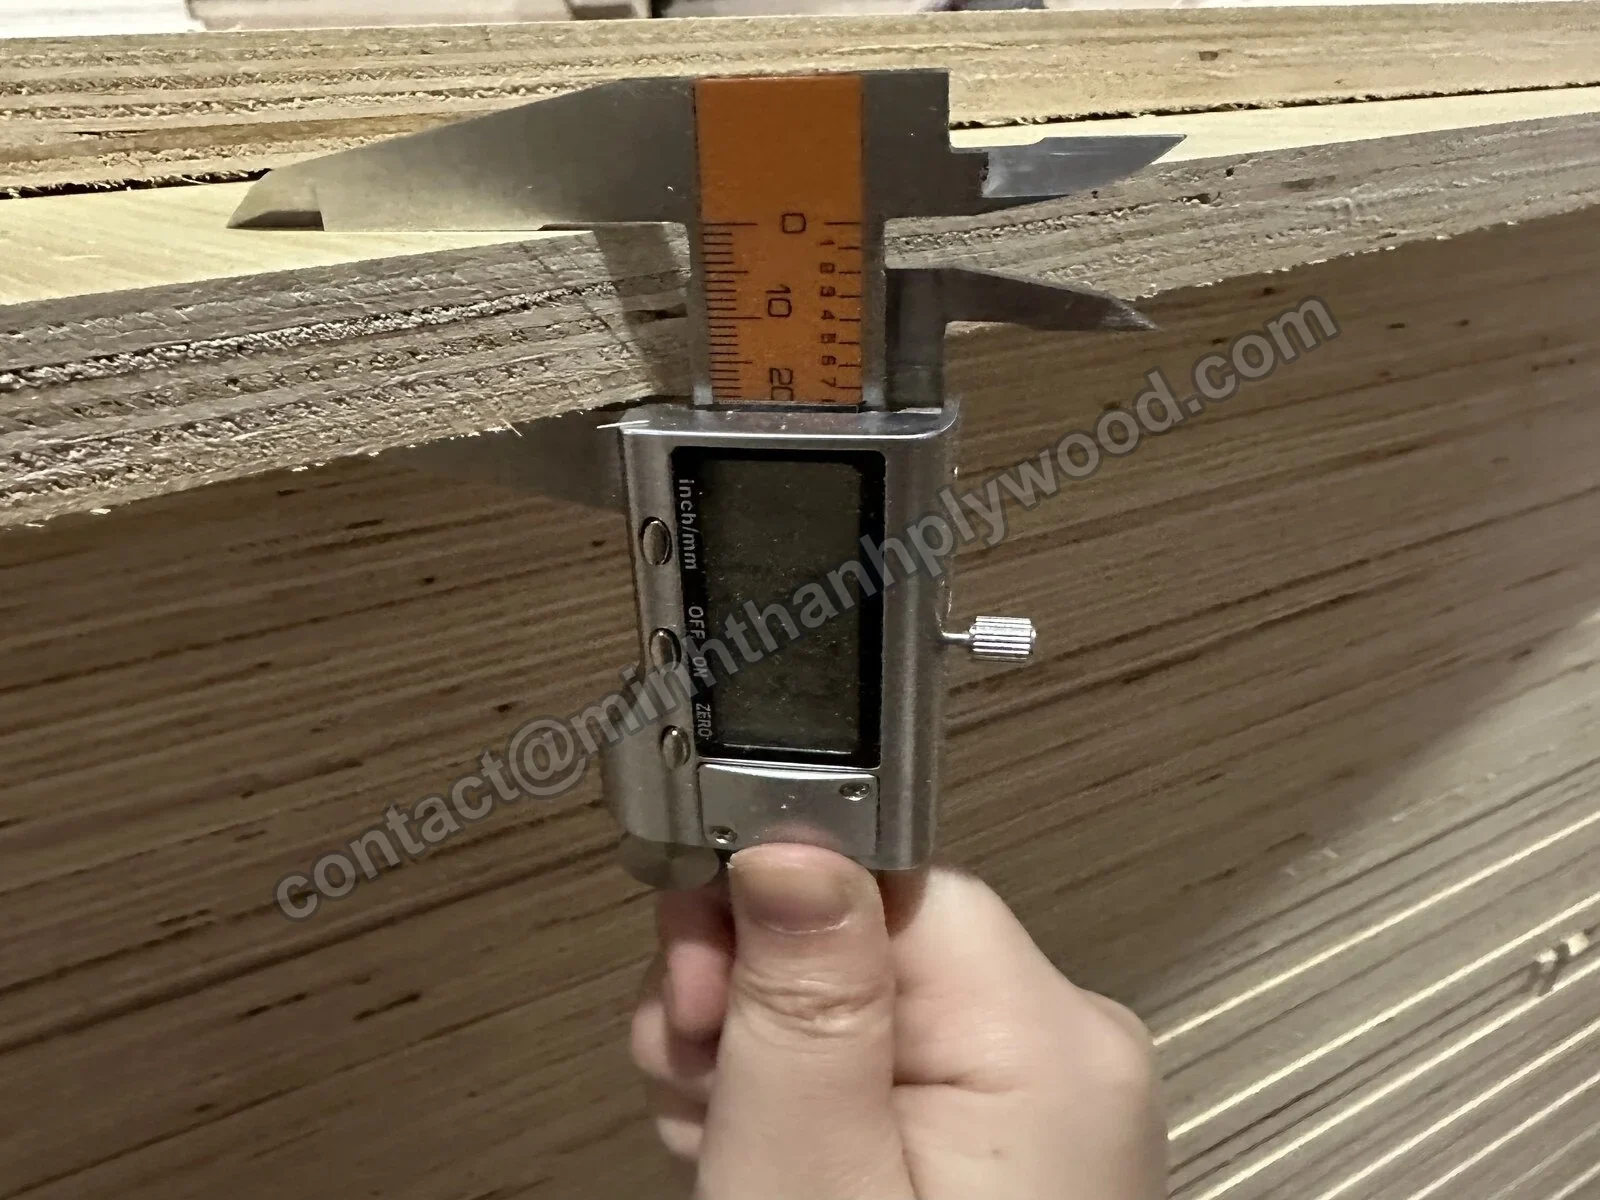
묶음 식별 정보를 승인 재단 목록과 대조합니다.
표판·이면을 기준 샘플과 확인합니다.
완성 소재의 길이·폭·대각선을 측정합니다.
여러 지점의 두께를 캘리퍼스로 측정합니다.
새 절단면을 검사하고 묶음을 평평하게 지지합니다.
추가 가공 전에 부품 식별 정보별 수량을 기록합니다.
완성 길이·폭은 ±2 mm, 샌딩 가구용 두께는 ±0.2 mm입니다. 재단 목록에 목리 방향·가공 여유를 표시합니다. 첫 부품 투입 전에 포장 라벨과 대조하세요.
처음 연 묶음의 라벨을 승인 도면 개정본과 대조하세요. 묶음의 여러 위치에서 부품을 측정하고 두 대각선으로 직각도를 비교하며 톱 출구 쪽 모서리의 뜯김을 검사합니다. 샘플·사진은 입고 기록과 함께 보관하세요.
부품 주문 증빙 문서
CARB P2 / TSCA Title VI, ICTT 공장 번호 23024; ISO 9001:2015, TCVN 11902:2017. 품질 문서·EUDR 서류를 주문과 함께 제공합니다.
부품별 포장·수량 확인
부품 포장에 번호, 완성 규격, 두께·수량을 표시하면 입고팀이 모든 묶음을 열지 않고 확인할 수 있습니다.
| 심재·원판 중량 | 원판 환산 장수 | 원판 묶음(최대 55장) | 원판당 4개 | 원판당 6개 | 원판당 8개 |
|---|---|---|---|---|---|
| 스티락스 / 26.8 kg | 990 | 18 × 55장 | 3,960 | 5,940 | 7,920 |
| 유칼립투스 / 34.8 kg | 795 | 15 × 53장 | 3,180 | 4,770 | 6,360 |
적재 예시는 1220 × 2440 mm, 두께 18 mm 원판 기준입니다. 표준 계획은 40HC당 판재 최대 28,000 kg이며 예약 확인에는 포장을 더합니다. 스티락스 밀도 500 kg/m³에서 한 장은 26.8 kg, 유칼립투스 650 kg/m³에서 34.8 kg입니다.
원판 취급 기준 55장 묶음 높이는 990 mm입니다. 계산 수량은 스티락스 55장씩 18묶음 또는 유칼립투스 53장씩 15묶음입니다. 재단하면 포장 바닥 치수·완성 부품 묶음 수가 달라지므로 이 값은 재료 계획용입니다.
포장 계산기로 원판 부피를 정한 뒤 취급 조건·확정 적재 중량에 맞춰 부품 포장을 계획하세요. 부품 치수, 심재 밀도, 보호 포장과 묶음 배치가 모두 영향을 줍니다.
예약 적재 중량은 포장을 포함한 총중량을 제한합니다. 부품 수가 많아졌다는 이유로 합판 총부피를 늘리지 마세요. 혼합 주문 명세서는 부품 식별 정보별로 정리하여 다른 부품까지 다시 세지 않고 부족 수량을 확인할 수 있게 합니다.
입고팀의 포장 이동 방법을 합의하세요. 팔레트 받침은 작은 판재를 평평하게 유지하고 보호판·모서리 보호대는 노출 단면을 보호해야 합니다. 평평한 받침에서 포장을 열고 표판을 옆 판재에 끌지 말고 들어 올리세요.
재단 전 40HC 재료 계획 예시: 스티락스 판재 약 26,520 kg, 유칼립투스 27,690 kg이며 포장은 제외합니다. 예약 한도로 적재 중량을 확인하세요. 완성 재단물의 보장 적재량은 아닙니다. 승인 배치, 묶음 바닥 치수, 실제 총중량과 예약 한도로 최종 수량을 정합니다.
주문 수량·생산 일정
최소 주문은 40HC 한 컨테이너이며 계약금 후 생산 15–45일입니다.
| 최소 주문 | 1×40HC; 합의 시 사양 혼적 |
|---|---|
| 생산 기간 | 계약금 후 15–45일 |
| 샘플 | 무료 샘플 |
혼합 사양은 재단·포장 계획으로 정리합니다. 컨테이너 총량뿐 아니라 부품별 수량을 보내세요. 구성별 배치에 따라 필요한 원판·개별 묶음 수를 계산합니다.
결제는 계약금 30 %, 스캔 선하증권 확인 후 잔금 70%이며 T/T 또는 취소불능 일람불 L/C를 사용합니다. FOB Hai Phong, CFR 또는 CIF로 견적합니다. 무료 샘플로 표판·심재를 검토하고 생산을 승인하세요. 해상 운송은 생산 기간에 추가됩니다.
승인 재단 목록으로 주문
판재 사양과 재단 목록을 보내고 샘플·도면 개정본을 승인한 뒤 생산 주문을 확정하세요.
가구 용도·선택 심재를 알려 주세요.
접착제·방출 요건을 별도로 지정하고 표판·이면 등급을 명시합니다.
두께, 완성 직사각형, 목리 방향과 수량을 기재합니다.
포장 조건·도착항을 추가합니다.
재료 샘플, 견적·재단 목록 개정본을 승인합니다.
선적 전에 검사 사진·포장 명세서를 확인합니다.
다른 부품마다 식별 정보를 부여하세요. 견적 후 도면이 바뀌면 대체 개정본을 명확히 표시하고 수량표도 함께 갱신합니다. 구매·재단·입고가 같은 주문 설명을 따르게 합니다.
규격 재단 주문 관련 질문
완성 직사각형, 목리 방향, 재료 선택과 컨테이너 주문을 설명합니다.
선적 전에 원판을 주문한 직사각형으로 나눈 제품입니다. Minh Thanh Plywood는 가구 공장·수입업체에 원판당 4, 6 또는 8개의 부품을 공급하며 재단 전에 표판, 심재, 접착제와 두께를 지정합니다.
네. 최소 주문은 40HC 한 컨테이너이며 합의 시 사양을 혼적할 수 있습니다. 완성 직사각형별 수량과 도착항을 보내 주시면 실행 가능한 재단·포장 계획을 견적에 포함합니다.
아닙니다. 재단마다 톱날 폭만큼 재료가 줄고 추가 가공 소재에는 최종 재단 여유도 필요할 수 있습니다. 원판의 분할 비율을 완성 치수로 쓰지 말고 도면에 필요한 완성 길이·폭을 명시하세요.
재단 목록에 화살표로 목리 방향을 지정하세요. 원판 내 직사각형을 회전하면 표판 방향이 바뀌므로 노출 캐비닛 부품은 길이·폭뿐 아니라 목리 방향도 필요합니다.
합판 두께는 3–40 mm입니다. 3–6 mm 박판은 5겹으로 서랍 바닥·뒷판에 적합합니다. 가구 도면과 이후 가공 조건에 맞춰 최종 두께를 선택하세요.
스티락스는 약 500 kg/m³로 가벼운 판재가 필요한 경우에 적합합니다. 유칼립투스는 650–750 kg/m³로 밀도가 높은 부품을 제공합니다. 견적과 같은 재료를 공급하도록 발주서에 심재 수종을 명시하세요.
아닙니다. E0는 방출 요건입니다. 기본 실내 가구 사양은 E0 방출 등급 UF 접착제입니다. 멜라민 보강 WBP와 페놀수지 WBP는 용도에 따라 선택하는 별도의 접착 옵션입니다.
표면을 샌딩·정밀 연마하여 귀사의 UV 도장 공정용으로 준비한 상태입니다. 샘플 요청에 마감과 노출 표판 등급을 지정하여 공급 표면이 다음 공정에 맞도록 하세요.
수량은 부품 식별 정보별로 기록합니다. 동일 배치에서 원판 100장을 각각 4, 6 또는 8개로 재단하면 400, 600 또는 800개가 됩니다. 컨테이너 적재량은 밀도, 포장과 예약 적재 중량에 따라 결정합니다.
용도, 심재, 접착제·방출 요건, 표판·이면 등급, 두께, 완성 치수·목리 방향, 부품별 수량과 포장 조건을 보내세요. 도착항·도면 개정 번호도 기재하면 Lisa가 수 시간 내 답변합니다.
계약금 후 생산 15–45일입니다. 생산 전에 재료 샘플·재단 목록 개정본을 승인하세요. 하이퐁 출발 해상 운송은 생산 기간에 별도로 추가됩니다.
네. 무료 샘플로 표판·이면·심재를 확인할 수 있습니다. 승인 샘플과 재단 목록 개정본을 함께 보관하여 최종 검사에도 같은 재료 기준을 사용하세요.
완성 길이·폭은 ±2 mm, 샌딩 가구용 판재 두께는 ±0.2 mm로 관리합니다. 재단 목록에 직사각형 치수, 목리 방향과 가공 여유를 넣어 완성 부품을 도면에 맞추세요.
규격 재단 합판 견적 요청
도면·부품별 수량을 보내 주시면 Lisa가 수 시간 내 답변합니다.
도면·사양 파일은 최대 3개 첨부하세요. 용도, 심재, 접착제·방출 등급, 표판·이면 등급, 치수·목리 방향, 포장, 수량과 도착항을 알려 주세요. 이메일 [email protected] 또는 Lisa의 WhatsApp +84 988 586 601로 문의하세요. 무료 샘플을 제공합니다.
[email protected]관련 자료: 부품 사양.