
Bästa plywood för laserskärning är en tunn, plan skiva med jämn, sluten kärna, tunn limfog och slät yta: björk för styrka och skarpa kanter, poppel eller lind för snabba skär och ljus gravyr. Lim och hålrum avgör skäret mer än träslaget, och för importörer och möbel- och inredningstillverkare i Sverige och Svenskfinland är det just limfogarna och kärnan som avgör om en sats går igenom med ett och samma skär. Minh Thanh Plywood bygger tunna paneler på 3–5 mm som fem skikt, och prover gör att du kan testa dem i din egen laser.
Vilken plywood är bäst för laserskärning?
Den bästa plywooden för laserskärning är en tunn, plan skiva med jämn, sluten kärna, en ljus limfog och en slät, slipad yta. Ytans träslag avgör utseende och styrka; limmet och kärnan avgör om lasern skär igenom rent varje gång.
| Laserplywood | Skivdensitet | Laserskärning | Gravyr | Styrka | Bästa användning i laser |
|---|---|---|---|---|---|
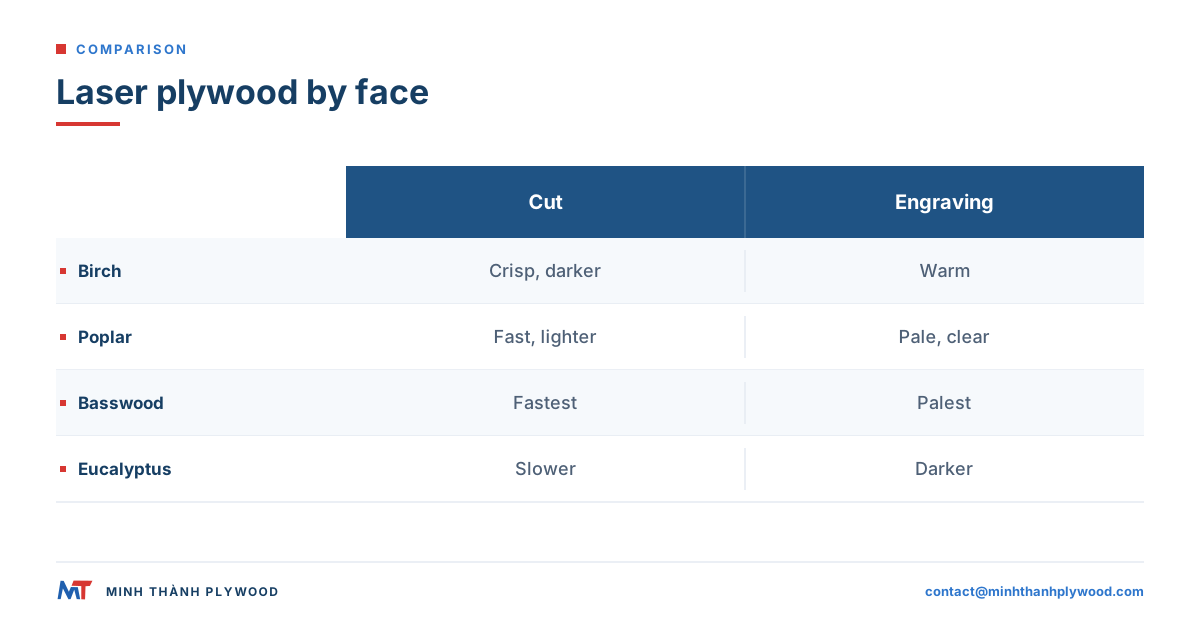
| Björkfanerad, björk- eller lövträkärna | 650–700 kg/m³ | Skarpa kanter, långsammare, mörkare brännmärken | Bra, varm kontrast | Hög | Modeller, fogar, lådor, fixturer |
| Poppelfanerad, lätt kärna | ca 455 kg/m³ | Snabbt skär, lite brännmärken | Mycket bra, ljus yta | Medel | Skyltar, dekorationer, emballageinsatser |
| Lindplywood | 400–450 kg/m³ | Mycket snabbt, mycket lite brännmärken | Utmärkt, ljus och jämn | Lägre | Fin detalj, arkitekturmodeller |
| Paulowniaplywood | 250–385 kg/m³ | Snabbast, mycket lite brännmärken | Ljus, men mjuk fiber | Lägst | Lätta modeller, utskärningar där vikten spelar roll |
| Ytfaner av plantagelövträ (t.ex. eukalyptus) | 550–620 kg/m³ | Långsammare, tätare | Bra, mörkare | Hög | Starka delar, mörkare utseende |
| Paneler med MDF-kärna eller beläggning | Varierar | Varierar med beläggningen | Varierar | Varierar | Endast med en känd, lasersäker beläggning |
Densiteten förutsäger skäret: vid samma effekt skär en skiva på 400 kg/m³ igenom snabbare än en på 700 kg/m³, och varje steg upp i densitet ger mer brännmärken och fler passager. Paulownia är den lättaste vanliga laserplywooden. Den skärs snabbt, men dess mjuka vårved kan ge luddiga kanter och tunna skivor böjer sig lätt, så testa en skiva före en hel sats.
”Laserplywood” eller ”laserply” är en specifikation, inte ett träslag: plan, slipad, sluten kärna, lim som skär rent och tillverkad i tunna skivor. Avsnitten nedan går igenom varje egenskap och hur du testar den.
Vad gör plywood lasersäkert?
Plywood är lasersäkert när det bara består av träfaner och trälim, utan PVC, vinyl eller okänd beläggning på ytan. Varje laserskuret trä avger rök och ångor, så även säker plywood kräver utsug vid huvudet och ett filter på frånluften.
Vad du ska kontrollera före första skäret:
- Ingen PVC eller vinyl. PVC frigör klorföreningar vid förbränning, vilket skadar människor och fräter lasern. Skär aldrig en panel med vinyl- eller PVC-beläggning eller kantlist.
- Känt lim. Fråga leverantören vilket lim panelen använder. UF-lim med E0-emission är det vanliga limmet för möbelplywood inomhus; MR (melaminförstärkt) och fenoliska (WBP) lim är gjorda för fukt och utomhusbruk.
- Känd beläggning. Lackade, målade eller filmbelagda paneler kräver beläggningstillverkarens data före laserskärning. Filmbelagd formplywood är inte laserskivor.
- Emissionsdokument. För produkter som säljs i USA måste panelen klara formaldehydgränserna i TSCA Title VI, enligt EPA:s regel för kompositvirke.
För en köpare i Sverige eller i Svenskfinland gäller i stället de europeiska bevisen: limningsklass enligt EN 314-2 (klass 1 är den torra inomhusklass som passar UF-lim), ytklassning enligt EN 635-2 och formaldehydklass E1 enligt EN 13986, testad enligt EN 717-1. Sedan den 6 augusti 2026 begränsar REACH bilaga XVII post 77 formaldehyd i möbler och träbaserade varor till 0,062 mg/m³ inom hela EU (förordning (EU) 2023/1464), medan E1 enligt EN 13986 ligger på 0,124 mg/m³ (0,1 ppm) — E1 ensamt visar alltså inte längre att kravet är uppfyllt. Minh Thanh ordnar tredjepartstestning enligt EN 717-1 via SGS på begäran, och panelerna uppfyller de emissions- och kvalitetskrav som europeiska och amerikanska möbelköpare ställer.
Minh Thanhs möbelpaneler använder UF-lim med E0-emission som standard och är certifierade enligt CARB P2 / TSCA Title VI (ICTT-anläggning nr 23024). Sex kammartester enligt ASTM D6007 mellan april 2025 och juni 2026, på paneler på 9, 15 och 18 mm, gav i snitt 0,014–0,032 ppm mot gränsen 0,05 ppm. Se formaldehydemission E0 och E1.
Vilket lim skär rent i en laser?
Ljusa limfogar i innerlimningen skär renast i en laser: UF-lim med E0-emission lämnar tunna, ljusa limfogar och mindre brännmärken. Fenoliska och hårt melaminförstärkta limfogar är hårdare och mörkare, kräver mer effekt och ger en mörkare kant.
| Lim | Typisk användning | I lasern | Välj det för laserskärning när |
|---|---|---|---|
| UF-lim med E0-emission | Möbelplywood inomhus | Renast skär, ljus kant | Delar inomhus, modeller, skyltar, leksaker efter test |
| MR (melaminförstärkt) | Fuktigt inomhus, kök | Hårdare limfog, lite mörkare | Delar som kan utsättas för fukt |
| Fenoliskt (WBP) | Utomhus, marin, form | Hård, mörk limfog, mer effekt | Delar utomhus, bara efter test |
| PVA eller andra kallim | En del hobby-laminat | Varierar | Endast med tillverkarens data |
Lim och emissionsklass är två separata rader i en specifikation: UF är hartset, E0 är emissionsklassen. Skriv båda, till exempel ”UF-lim med E0-emission”.
Limfogen är det hårdaste materialet i skivan. En panel med riklig limspridning eller limfickor skärs igenom i rent trä men inte i fickorna, och därför ger samma effektinställning ojämna resultat över en billig skiva.
Skärning, gravyr och CNC-fräsning: tre olika jobb
Laserskärning, lasergravyr och CNC-fräsning ställer olika krav på samma skiva, så välj plywood efter det jobb du gör mest. Skärning kräver en jämn kärna och ett jämnt lim; gravyr kräver en slät, ljus yta; fräsning kräver tjocklekstolerans och en sluten kärna.
| Jobb | Vad det prövar i skivan | Vad som väger tyngst |
|---|---|---|
| Laserskärning genom skivan | Varje skikt och varje limfog | Limtyp, hålrum, densitet, planhet |
| Lasergravyr | Bara ytfaneret | Ytans jämnhet, färg, slipning |
| Skårning och märkning med laser | Ytans övre skikt | Plan, jämn yta, fokus |
| CNC-fräsning | Tjocklek, kärna, ytans styrka | Tolerans, sluten kärna, ytklass |
En skiva som graveras vackert kan ändå skäras dåligt om kärnan döljer limfickor. En skiva som fräses bra i en CNC kan vara för tät för att laserskäras i ett pass. För fräsarbete, se CNC-skärning av plywood.
Björkplywood för laserskärning
Björkplywood för laserskärning ger de starkaste tunna delarna och de skarpaste kanterna, men skärs långsammare och får mörkare brännmärken än poppel och lind. Björk är tät och finkornig, så fogar, gångjärn och små flikar håller ihop.
När björk är rätt val:
- Konstruktionsdelar: lådor, ramar, mekanismer, levande gångjärn och fixturer.
- Synliga kanter: fina, jämna skikt syns som en snygg randig kant.
- Fin detalj: tunna bryggor och små hål tål hantering.
Vad du ska specificera:
- Ytklass. I Vietnam klassas björkfaner som D+, D och E och offereras som yta/baksida-par som D+/D eller D/E. Skalan motsvarar ungefär de europeiska björkklasserna: D+ motsvarar ungefär B, D ungefär BB och E ungefär CP/C.
- Kärna. ”Björkplywood” kan betyda björkfaner på en annan kärna. Skriv vilken kärna du vill ha och testa den, för kärnan avgör genomskäret mer än ytan.
- Tjocklek. 3 mm och 4 mm är de vanliga björktjocklekarna för laser.
Laserskuren björkplywood tar emot bets och klarlack bra. Den fullständiga jämförelsen med lind finns i björkplywood mot lind för laserskärning och på vår sida om björkplywood.
Tillgången på björk sedan importförbudet mot Ryssland
Rysk björkplywood var standardskivan för laser i Europa tills EU förbjöd import av ryska trävaror, björkplywood inräknad, från april 2022 (tidigare kontrakt löpte till 10 juli 2022). Tillverkare och verkstäder som skär björk av baltisk typ hämtar nu sitt material från andra ursprung. Vietnamesiska björkfanerade paneler är ett alternativ: fabriken är byggd för möbel- och inredningsplywood i toppklass med Europa som huvudmarknad, ytklasserna D+, D och E offereras mot de europeiska björkklasserna, och EUDR-dokumentationen (ursprungsregister och geolokeringsfiler) följer med ordern. EUDR (förordning (EU) 2023/1115) gäller från 30 december 2026 för stora och medelstora aktörer och från 30 juni 2027 för övriga mikro- och småföretag, med 31 december 2020 som skärningsdatum, och det är importören som lämnar in due diligence-förklaringen. Sjöfrakt från Hai Phong till Medelhavet tar 25–35 dagar.
Björk eller poppel som laserplywood
Björk som laserplywood ger starkare och skarpare delar; poppel skärs snabbare med mindre brännmärken och graveras ljusare. För skyltar, displayer och lätta delar är poppel oftast det kostnadseffektiva valet; för mekanismer och belastning, björk.
| Punkt | Björkfanerad laserplywood | Poppelfanerad laserplywood |
|---|---|---|
| Densitet | Högre | Lägre |
| Skärhastighet vid samma effekt | Långsammare | Snabbare |
| Brännmärken på kanten | Mörkare | Ljusare |
| Kontrast i gravyr | Varm, bra | Ljus yta, hög kontrast |
| Styrka i tunna delar | Hög | Medel |
| Ytklasser | D+, D, E (par som D+/D) | A/A, A/B, B/B |
| Pris | Högre | Lägre |
Poppelytor offereras som A/A-, A/B- och B/B-par matchade mot köparens godkända prov; köpare beställer dem också efter de kinesiska koderna B/BB, BB/CC och CP, som motsvarar samma skala. Se poppelplywood.
Lindplywood och paneler med plantagefaner
Lindplywood är den mjukaste och ljusaste av de vanliga laserplywooderna: den skärs snabbast, får minst brännmärken och graveras med störst kontrast, men delarna blir svagare. Paneler med ytfaner från plantage, som eukalyptus, är tätare och mörkare, för starka delar där en varm färg passar.
- Lind: för arkitekturmodeller, fin detalj och gravyr. Förvara den torrt och plant; mjuka tunna skivor slår sig lättare.
- Poppel: mellanläget, lätt och ljus med mer styrka än lind.
- Eukalyptus: tät och styv; kräver mer effekt och ger mörkare kanter.
- Okoumé: lätt och rosaaktig; skärs enkelt, med synlig ådring.
Bedöm varje panel efter dess faktiska kärna, inte bara ytan. En lindyta på en tät lövträkärna skärs som kärnan. Fråga vad kärnan består av och testa hela skivan. För teknisk faner och andra ytor, se typer av plywood.
Varför hålrum förstör laserskär och hur du inspekterar dem
Hålrum och limfickor förstör laserskär eftersom strålen passerar genom en springa eller fastnar i en limficka, så delar blir oskurna eller brända. En skiva med sluten kärna skärs igenom med samma inställning överallt.
Vad som händer vid en defekt:
- Springa i kärnan (hålrum): strålen har inget trä att skära, sprider sig och bränner skiktet under; kanten visar ett hål.
- Överlapp i kärnan: två faner ligger ovanpå varandra i ett skikt; skäret stannar och delen sitter kvar.
- Limficka: en tjock klump lim suger energi; delen faller inte ut.
- Lagning eller plugg i ytan: en annan densitet syns som en annan gravyrton.
Så inspekterar du materialet innan du godkänner det:
- Titta på alla fyra kanter på flera skivor efter springor, överlapp och tjocka limfogar.
- Skär ett testraster över hela skivan, hörn till hörn, med en inställning.
- Räkna delarna som inte faller ut och markera var de sitter: kluster visar en defektzon.
- Håll en skuren skiva mot ljuset: hålrum syns som ljusa punkter i skärlinjerna.
- Spara testskivan tillsammans med satsprotokollet.
Sydda kärnor, där kärnskikten sys både horisontellt och vertikalt, hindrar kärnfaneret från att röra sig under läggningen, så springor och överlapp blir mindre vanliga. Det är så Minh Thanh bygger sina kärnor i möbelkvalitet.
Ytfanerets tjocklek mot skivans tjocklek
Skivtjockleken är summan av alla skikt; ytfaneret är bara det yttersta skiktet och är mycket tunnare. Lasergravyr stannar i ytan, så en djup gravyr kan skära in i tvärfaneret under och visa en annan ådring.
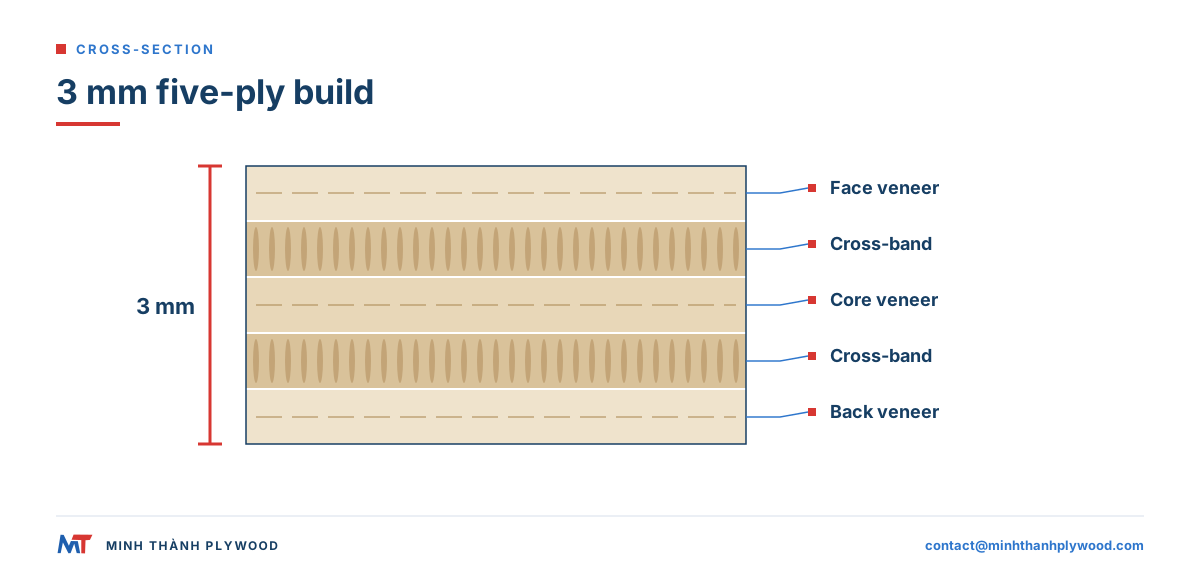
Tunn plywood på 3–5 mm byggs som fem skikt hos Minh Thanh, alltid; antalet skikt för 6 mm bekräftas med ordern:
| Skiva | Uppbyggnad | Vad det betyder för lasern |
|---|---|---|
| 3 mm | Ett kärnfaner, två tvärfaner, två ytfaner | Fem tunna skikt; lätt, snabba skär |
| 4 mm | Tre kärnfaner och två ytor | Starkare; till exempel tre kärnfaner av styrax på 1,3 mm |
| 5 mm | Tre kärnfaner och två ytor | Tjockare kärnfaner, styvare delar |
| 6 mm | Antalet skikt bekräftas med ordern | Starkaste tunna uppbyggnaden, fler passager |
Eftersom 4 och 5 mm behåller samma uppbyggnad med fem skikt blir kärnfaneret tjockare när skivan blir tjockare. Det håller skivan balanserad och plan. Ytfaner av hög kvalitet i tunn dimension är en bristvara, så order på 4 mm kan ta längre tid; vi sänker inte standarden för att gå snabbare.
Vid gravyr håller du djupet innanför ytan. Vid skärning räknas varje skikt, så uppbyggnaden betyder lika mycket som totaltjockleken.
Vilken tjocklek ska du välja för laserskärning? Laserplywood 3 mm till 6 mm
3 mm är den vanligaste tjockleken att laserskära, 4 mm och 5 mm passar starkare delar, och 6 mm är den praktiska gränsen för de flesta hobby- och småverkstadslasrar i ett eller två passager. Tjockare skivor kräver mer effekt, lägre hastighet och ger mer brännmärken.
| Tjocklek | Typisk användning i laser | CO2-laser | Diodlaser (låg effekt) |
|---|---|---|---|
| 3 mm | Lådor, modeller, pussel, ornaments, inläggningar | Ett pass i de flesta maskiner; den vanligaste tjockleken på laserplywood | Flera pass, långsamt; poppel och lind skärs bäst |
| 4 mm | Starkare lådor, skyltar, leksaker | Ett pass med ett rör på medeleffekt, bra balans mellan styrka och hastighet | Marginellt; räkna med brännmärken och flera pass |
| 5 mm | Ramar, större kapslingar, fixturer | Mer effekt eller ett andra pass | Endast gravyr |
| 6 mm | Konstruktionsdelar, möbelmodeller | Andra passet eller ett starkare rör | Praktisk gräns: gravyr och skårning, inte genomskärning |
Minh Thanhs sortiment av tunn plywood omfattar 3–6 mm, det intervall som de flesta laserjobb använder. Fråga efter den exakta tjocklekstoleransen på provet, eftersom fingerskarvar skärs efter den verkliga tjockleken. Se tunn plywood.
Planhet och tjocklek: fokus och fixering
En laser skär i sin brännpunkt, så en skiva som välver sig eller varierar i tjocklek hamnar ur fokus och skärs ojämnt. Plan, kalibrerad plywood skärs igenom med en inställning över hela bordet.
- Planhet. En balanserad uppbyggnad håller sig plan. Förvara skivorna plant, under lätt vikt, i ett torrt rum; aldrig stående på kant.
- Fukt. Skivor torkade till 8–12 % fuktkvot, det normala området för möbelplywood, håller sig plana i en uppvärmd verkstad. Låt packen stabilisera sig i rummet före skärning.
- Tjocklek. Slipade möbelpaneler håller ±0,2–0,3 mm, ner till ±0,2 mm; det håller fokus och fogbredder stabila.
- Fixering. Använd pinnar, magneter, vikter eller vakuum på bikakebordet för att hålla tunna skivor nere.
Så planar du ut plywood för laserskärning som har välvt sig: lägg den med den konkava sidan nedåt på ett plant underlag, lägg på jämn vikt i ett dygn i ett torrt rum och skär den strax efter. En skiva som var välvd redan på fabriken blir välvd igen, så beställ plan, torr vara i stället för att åtgärda den vid maskinen.
Skivformat och utläggning för laserbord
Laserbord är mindre än hela plywoodskivor, så skivformatet avgör ditt spill. Beställ hela skivor skurna till ämnen som passar ditt bord, eller ett specialmått, i stället för att kapa varje skiva för hand.
- Hela skivor: 1220 × 2440 mm och 1250 × 2500 mm, plus specialmått som 1220 × 2500 mm och 1220 × 2280 mm.
- Skurna ämnen: en panel kapad i 4, 6 eller 8 bitar på fabriken. Se plywood skuren till mått.
- Fiberriktning: ange åt vilket håll ytfanerets fiber löper på ämnet; delar som läggs ut längs fibern blir styvare.
- Kantmån: lämna en liten mån vid ämnets kant, där skivor lättast får märken vid hantering.
Att beställa ämnen som passar bordet sparar skärtid och fraktvolym. Skriv ämnesmått och fiberriktning på ordern.
Plywood för lasergravyr: ytor, kontrast och ytbehandling
Plywood för lasergravyr fungerar bäst med en slät, ljus, slipad yta: poppel, lind och björk ger störst kontrast. Gravyren stannar innanför ytfaneret, så ytans klass och slipning betyder mer än kärnan.
- Ytans färg: ljusa ytor visar en mörkare gravyr tydligt; mörka ytor kräver djupare gravyr.
- Ytklass: kvistar, lagningar och färgskiftningar syns i gravyren. Välj en ytklass med ett rent område där du graverar.
- Slipning: en slipad yta graveras jämnt. Plywoodytor som är slipade och polerade på fabriken behöver ingen ytterligare slipning före gravyr.
- Maskering: applikationstejp på ytan hindrar rökfläckar runt gravyren.
- Ytbehandling: klarlack eller olja efter gravyren fördjupar kontrasten och skyddar ytan.
För tryck och gravyr i kombination, se tryck på plywood.
Så testar du laserplywood: en matris för skärning och gravyr
Testa laserplywood i din egen maskin med en fast matris av skärningar och gravyrer, och godkänn satsen utifrån resultatet, inte utifrån träslagsnamnet. Inställningar från en annan laser går inte att flytta över: effekt, lins, luftassistans och bord förändrar resultatet.
- Skär ett raster för effekt och hastighet: en rad små rutor med stigande effekt, en kolumn med stigande hastighet, på en och samma skiva.
- Hitta den lägsta inställning som skär igenom överallt i rastret och lägg till en liten marginal.
- Skär med den inställningen över hela skivan, hörn till hörn, för att hitta hålrum och limfickor.
- Gravera ett tongraderingsraster med gråtoner på ytan för att kontrollera kontrast och jämnhet.
- Dokumentera resultatet: genomskärning, brännmärken på kanten, kontrast i gravyren och kantens jämnhet.
- Upprepa på två eller tre skivor från olika packar.
- Spara testskivorna som referens för nästa sats.
| Protokollpunkt | Vad du noterar | Godkänt när |
|---|---|---|
| Genomskärning | Delar som faller ut vid vald inställning | Alla delar faller ut, inga kluster av misslyckanden |
| Brännmärken | Kantens färg | Jämn kantfärg över skivan |
| Kontrast i gravyr | Resultatet av tongraderingen | Jämn ton, inga fläckar |
| Kantens jämnhet | Skiktlinjer på skärkanten | Inga springor, inga avstannade skär |
| Planhet | Skivan på bordet | Ligger plant utan extra vikt |
Bästa plywood för laserskärning efter produkt: modeller, skyltar, leksaker och emballage
Varje laserprodukt kräver en egen balans mellan styrka, skärhastighet och yta, så välj skiva efter produkten, inte efter en allmän ”bästa”-lista. Tabellen matchar vanliga laserprodukter mot den plywood som passar dem.
| Laserprodukt | Rekommenderad plywood | Tjocklek | Vad som väger tyngst |
|---|---|---|---|
| Arkitektur- och skalmodeller | Lind- eller poppelyta, lätt kärna | 3 mm | Fin detalj, ljus jämn yta, lite brännmärken |
| Lådor och kapslingar med fingerskarv | Björk- eller poppelyta | 3–6 mm | Jämn tjocklek för täta fogar |
| Skyltar och väggkonst | Poppel- eller björkyta, slipad | 3–6 mm | Kontrast i gravyr, plan skiva |
| Träleksaker och pussel | Björk eller poppel, UF-lim med E0-emission | 4–6 mm | Styrka, släta kanter, lim med låg emission |
| Dekorationer och ornaments | Poppel- eller lindyta | 3 mm | Snabbt skär, ljus kant |
| Emballageinsatser och displayer | Poppelyta, lätt kärna | 3–4 mm | Låg kostnad per del, låg vikt |
| Fixturer och mallar | Björkyta, tät kärna | 6 mm | Styvhet, nötningsbeständighet |
Leksaker och produkter för barn följer sina egna säkerhetsregler i varje marknad. Se plywoodspecifikationen som utgångspunkten: den färdiga leksaken testas som produkt, med sin färg eller ytbehandling, enligt reglerna där den säljs.
För högtalargaller, kapslingar och andra akustiska delar betyder uppbyggnaden lika mycket som ytan; se plywood för högtalarlådor. För skruvar och fogar i tjockare laserdelar, se plywoodfogar och skruvar för plywood.
Jämför kostnad per godkänd del, inte per skiva
Den billigaste laserplywooden per skiva är ofta den dyraste per godkänd del. Räkna in kasserade delar, extra passager och rengöringstid, och skivan med sluten kärna vinner oftast.
Ett enkelt sätt att jämföra två skivor:
- Godkända delar per skiva: delar som skärs igenom och klarar kontrollen.
- Maskintid per skiva: ett andra pass fördubblar lasertiden.
- Efterarbete: rengöring av sot, slipning av brännmärken, omskärning av misslyckade delar.
- Spill: spillbitar och misslyckade delar som hamnar i soporna.
Räkneexempel: skiva A ger 40 godkända delar av 48 i ett pass; skiva B ger 47 av 48 i ett pass till ett något högre skivpris. B kostar mer per skiva och mindre per godkänd del, innan du ens räknar tiden för att skära om A:s misslyckade delar. Be en leverantör om prover och kör jämförelsen på dina egna delar.
Dokumentera den godkända uppbyggnaden så att nya satser blir lika
När en laserplywood har klarat ditt test skriver du ner dess uppbyggnad och beställer efter den, så att nästa sats skärs likadant. ”3 mm björkplywood” är ingen specifikation; uppbyggnaden är det.
Anteckningen att spara:
- Tjocklek och uppbyggnad: till exempel 3 mm, fem skikt.
- Yta och baksida: träslag och klasspar, till exempel poppel A/A.
- Kärna: träslag och fanerlay-out.
- Lim och emission: till exempel UF-lim med E0-emission.
- Tolerans och fukt: tjocklekstolerans och 8–12 % fuktkvot vid leverans.
- Mått: skiv- eller ämnesmått och fiberriktning.
- Dina laserinställningar och testskivan sparad som referens.
En fabrik som bygger efter en skriftlig specifikation och ett godkänt prov kan upprepa den. Minh Thanh matchar ytklasser mot köparens godkända prov och behåller uppbyggnaden på ordern.
Rök, utsug och lasersäkerhet
Varje laserskärning i plywood avger rök, fina partiklar och gaser från trä och lim, så använd det utsug och de skyddsåtgärder som lastillverkaren föreskriver. Lim med låg emission minskar formaldehyden i panelen; det gör inte laserröken säker att andas in.
- Utsug: ventilera röken utomhus eller genom det filteraggregat lastillverkaren godkänner, dimensionerat för maskinen.
- Luftassistans: minskar antändning och brännmärken på kanten.
- Lämna aldrig ett skär obevakat: plywood kan börja brinna, särskilt vid låg hastighet och hög effekt.
- Brandskydd: håll den släckare som lastillverkaren rekommenderar intill maskinen.
- Materiallista: håll en lista över godkända material och förbjud PVC, vinyl och okända beläggningar.
För laserrisker på arbetsplatsen, se USA:s arbetarskyddsmyndighet OSHA:s sida om laserrisker; för trädamm från slipning av laserdelar, se brittiska HSE:s vägledning om trädamm.
Var köper du plywood för laserskärning?
Köp plywood för laserskärning i små skivor hos en återförsäljare av material för laserskärning när du behöver några få skivor, och från en plywoodfabrik när du behöver återkommande volymer enligt en specifikation. En fabriksorder byggs efter din specifikation, testas på prover och skeppas i container.
| Källa | Bäst för | Vad du får |
|---|---|---|
| Återförsäljare av material för laserskärning | Små serier, många material | Förkapade skivor, små kvantiteter |
| Lokal trävaruhandlare | Enstaka jobb | Standardskivor, varierande kärnor |
| Plywoodfabrik (tunna paneler) | Återkommande volym, eget varumärke, en spec | Byggd efter din yta, kärna, lim och storlek |
Tunn plywood från Vietnam är en kostnadseffektiv källa för laserskivor i volym: kärnor av plantageodlad styrax och eukalyptus, ytor av poppel, björk och andra träslag, och pressning i möbelkvalitet. Minh Thanh tillverkar tunn plywood 3–5 mm, alltid fem skikt, i storlekar från 1220 × 2440 mm till färdigkapade bitar. Minsta order är en 40HC med blandade specifikationer enligt överenskommelse, och produktionen tar 15–45 dagar efter 30 % i förskott. Sjöfrakten från Hai Phong till norra Europa tar 30–40 dagar. Svenska importörer klarar oftast in via Göteborg, som har veckovisa direkttransporter till Asien; andra når Sverige via Hamburg, Rotterdam eller Gdańsk med feederfartyg, lastbil eller järnväg. Finska köpare går via Helsingfors (hamnen i Vuosaari). Tullen enligt CN 4412 är 7 % för björk-, poppel-, eukalyptus- och andra lövträytor och 10 % för okoumé och listade tropiska ytor, med förmånstaxa enligt EU-Vietnamavtalet (EVFTA) mot EUR.1 eller en ursprungsförklaring, och ett EORI-nummer krävs för import till EU. Momsen vid import är 25 % i Sverige och 25,5 % i Finland. För plywood som används i byggnadsverk krävs CE-märkning och prestandadeklaration enligt EN 13986 (byggproduktförordningen (EU) 305/2011); möbelplywood behöver ingen CE-märkning.
Vad du skriver på en order på laserplywood
Skriv hela uppbyggnaden på en order på laserplywood och godkänn sedan ett prov av exakt den uppbyggnaden i din egen laser före produktion. De här raderna täcker det:
- Användning: laserskärning, gravyr eller båda.
- Tjocklek: till exempel 3 mm eller 4 mm, fem skikt.
- Yta och baksida: till exempel poppel A/A eller björk D+/D.
- Kärna: träslag, sluten kärna utan springor eller överlapp.
- Lim och emission: UF-lim med E0-emission, ingen PVC- eller vinylbeläggning.
- Yta: slipade ytor, ingen beläggning.
- Tolerans och planhet: tjocklekstolerans på provet, plana skivor.
- Fukt: 8–12 % vid leverans.
- Mått: hela skivor, ett specialmått eller färdigkapade ämnen, med fiberriktning.
- Emballage och kvantitet: packar per 40HC, blandade tjocklekar enligt överenskommelse.
Minh Thanh skickar kostnadsfria prover av den uppbyggnad du anger, så att du kan köra testmatrisen i din egen maskin först. Skicka specifikationen till contact@minhthanhplywood.com och läs laserskärning av plywood om effekt, inställningar och tjockleksgränser, eller så kapar du plywood om alla skärmetoder.
Svar på inköparnas frågor
Vilken plywood passar för laserskärning?
En tunn, plan plywood med jämn, sluten kärna, en ljus limfog i innerlimningen och en slät yta. Björkyta ger starka delar och skarpa kanter; poppel- och lindyta skärs snabbare och graveras ljusare.
Vad gör plywood lasersäkert?
Träfaner och ett trälim baserat på formaldehyd, utan PVC, vinyl eller okända beläggningar. Laserskär aldrig plywood med PVC- eller vinylbeläggning, och kör alltid lasern med utsug.
Vilket lim skär rent i en laser?
Ljusa limfogar i innerlimningen, som UF-lim med E0-emission, skär renast och lämnar mindre brännmärken. Fenoliska och hårt melaminförstärkta limfogar är hårdare och mörkare, kräver mer effekt och ger mörkare kanter.
Björkplywood eller poppelplywood för laserskärning?
Björk för starka, skarpa delar som modeller, fogar och lådor; poppel för lätta delar, skyltar och snabba skär, med ljus yta för gravyr. Båda fungerar när kärnan är sluten och skivan är plan.
Vilken tjocklek skärs bäst?
3 mm är den vanligaste tjockleken att laserskära, 4 mm och 5 mm passar starkare delar, och 6 mm är den praktiska gränsen för de flesta hobby- och småverkstadslasrar. Tjockare skivor kräver mer effekt, fler passager och ger mer brännmärken.
Var kan jag köpa plywood för laserskärning?
I små skivor hos en återförsäljare av material för laserskärning, eller i volym från en plywoodfabrik som bygger tunna paneler efter din specifikation. En fabriksorder kräver en skriftlig uppbyggnad och ett godkänt prov som testats i din laser.
Hur planar jag ut plywood för laserskärning?
Förvara skivorna plant under vikt i ett torrt rum och håll dem på bordet med pinnar, magneter eller en nedhållning på bikakebordet. En skiva som är välvd redan från fabriken förblir inte plan; beställ plan, torr vara i stället.
Varför går laserskäret inte igenom på vissa ställen i plywooden?
Limfickor, överlapp i kärnan, tätare faner eller en skiva som lyfter ur fokus. Var och en av dem kräver mer energi än den rena veden runt omkring.
Går det att gravera plywood med laser?
Ja. En slät, ljus, slipad yta som poppel, lind eller björk ger bäst kontrast. Gravyren stannar i ytfaneret, så ytans kvalitet betyder mer än kärnan.
Är 3 mm plywood starkt nog för laserskurna lådor?
Ja, för lådor, modeller, pussel och små kapslingar med fingerskarv. För belastning eller större paneler, gå upp till 4–6 mm eller en björkyta.
Behöver laserskuren plywood slipas?
Oftast bara för att ta bort rökmärken på ytan. Maskera ytan med applikationstejp före skärning, eller torka bort sot med en fuktig trasa och slipa lätt med korn 220.
Vad är laserplywood (laserply)?
Laserplywood, ofta såld som laserply, är tunn plywood som valts ut eller byggts för laserskärning: plan, slipad, med sluten kärna och ett lim som skär rent. Det är en specifikation, inte ett träslag.
Vilken formaldehydgräns gäller i EU och Sverige?
Sedan den 6 augusti 2026 begränsar REACH bilaga XVII post 77 formaldehyd i möbler och träbaserade varor till 0,062 mg/m³ inom hela EU (förordning (EU) 2023/1464). E1 enligt EN 13986 ligger på 0,124 mg/m³ (0,1 ppm), så E1 ensamt visar inte längre att kravet är uppfyllt.
Vilken tull och moms betalar jag vid import av laserplywood från Vietnam?
Tullen enligt CN 4412 är 7 % för björk-, poppel-, eukalyptus- och andra lövträytor och 10 % för okoumé och listade tropiska ytor. Med EUR.1 eller en ursprungsförklaring gäller förmånstaxan enligt EU-Vietnamavtalet (EVFTA), och ett EORI-nummer krävs för import till EU. Momsen vid import är 25 % i Sverige och 25,5 % i Finland.
Måste laserplywood CE-märkas?
CE-märkning och prestandadeklaration krävs bara för plywood som ska användas i byggnadsverk enligt EN 13986 (byggproduktförordningen (EU) 305/2011). Möbelplywood behöver ingen CE-märkning.
Via vilka hamnar kommer plywood till Sverige och Finland?
Svenska importörer klarar oftast in via Göteborg, som har veckovisa direkttransporter till Asien; andra når Sverige via Hamburg, Rotterdam eller Gdańsk med feederfartyg, lastbil eller järnväg. Finska köpare går via Helsingfors (hamnen i Vuosaari). Sjöfrakten från Hai Phong till norra Europa tar 30–40 dagar.