
Att CNC-fräsa plywood ger rena snitt när skivan är kalibrerad, plan, torr och har sluten kärna: en tjocklekstolerans på ±0,2 mm, inga hålrum i kärnan och 8–12 % fukt. Använd ett vasst kompressionsfrässtål, den matning verktygstillverkaren anger för plywood och en nestinglayout som håller små detaljer på plats. Samma krav gäller för en möbeltillverkare i Sverige som för en importör i Svenskfinland. Minh Thanh Plywood bygger möbelskivor efter den specifikationen och kapar detaljer i mått.
CNC-fräst plywood i Storbritannien: så fungerar beställningen
Om du söker på ”CNC-fräsa plywood” för att få former utskurna åt dig fungerar brittiska skärtjänster på samma sätt: skicka en ritning, de fräser detaljerna, du hämtar eller får leverans. Ett fel i filen eller valet av skiva kostar en extra körning, så raderna nedan sparar det mesta av fram-och-tillbaka.
- Skicka ritningen. Tjänsterna tar DXF- eller DWG-vektorfiler, och en del ritar om en enkel skiss. Rita detaljerna i färdigt mått med verktygets diameter i åtanke: innerhörn får frässtålets radie.
- Välj skiva och tjocklek. Björkplywood lagerhålls från 4 till 30 mm hos de större brittiska tjänsterna, med 6, 9, 12, 15 och 18 mm som de vanligaste snitten. Poppelfanerad och vit melaminbelagd björkplywood erbjuds också. En full 18 mm BB/BB björkskiva kostar omkring 118 £ i detaljhandeln.
- Kontrollera bordsstorleken. De största brittiska fräsarna tar en hel skiva på 3050 × 1525 mm; de flesta klarar skivor från 2440 × 1220 mm.
- Välj operationerna. Formkapning, hålborrning, gångjärns- och handtagsfräsning, spårfräsning i paneler och perforerade eller lövsågade mönster är alla ett program.
- Bekräfta ledtid och leverans. Räkna med 5–6 arbetsdagar för ett fräst jobb hos en upptagen verkstad och 48 timmar hos en liten tjänst för digital tillverkning som lämnar offert inom ett par timmar. Du väljer mellan att hämta själv eller kurir.
Typiska jobb: väggpaneler, rumsavskiljare, lövsågade skärmar, garderobs- och köksluckor med förborrade gångjärnshål och detaljer till monteringsfärdiga möbler.
Där Minh Thanh kommer in. Minh Thanh fräser inte detaljer åt brittiska husägare. Företaget tillverkar den kalibrerade skiva som dessa tjänster och möbeltillverkare kapar: tjocklek hållen till ±0,2 mm på slipade möbelskivor, sluten kärna, 8–12 % fukt och måttkapade ämnen i 4, 6 eller 8 delar per skiva.
Brittiska CNC-verkstäder, tillverkare av monteringsfärdiga möbler och snickerifirmor köper per 40HC, med 30–40 dagar till sjöss från Hai Phong till Nordeuropa. Svenska importörer tar oftast in containern via Göteborg, som har veckotrafik direkt till Asien, eller via Hamburg, Rotterdam eller Gdańsk med feeder; finska köpare går via Helsingfors (Nordsjö hamn). Vid import till EU krävs ett EORI-nummer. Tullen ligger på CN 4412 med 7 % ordinarie tull för björk-, poppel- och eukalyptusfaner och 10 % för okoumé och listade tropiska faner; med EUR.1-intyg eller ursprungsförklaring gäller förmånstaxan enligt EU-Vietnamavtalet (EVFTA). Momsen är 25 % i Sverige och 25,5 % i Finland.
Skivorna har CARB P2 / TSCA Title VI-certifiering; sex ASTM D6007-kammartester gav i genomsnitt 0,014–0,032 ppm mot gränsen 0,05 ppm. Be om ett kostnadsfritt provark och fräs det i din egen maskin före första beställningen.
Kan en CNC-maskin fräsa plywood?
Ja, CNC-maskiner fräser plywood bra, och det är en kalibrerad skiva med sluten kärna som ger det rena snittet. Fräsen avgör kantkvaliteten först när skivan är rätt: plan, torr, jämn i tjockleken och fri från hålrum i kärnan.
Den skiva som avgör resultatet vid CNC-fräst plywood:
| Egenskap | Målvärde för CNC-kvalitet | Varför det märks i fräsen |
|---|---|---|
| Tjocklekstolerans | ±0,2–0,3 mm, ned till ±0,2 mm | Spårdjup, passning i spår, tappfogar |
| Kärna | Sluten, jämn kärna, inga hålrum eller överlappningar | Inga utbrott eller hålrum i snittytorna |
| Planhet | Plan på vakuumbordet | Fasthållning och jämnt djup över skivan |
| Fukt | 8–12 % vid avsändning | Detaljerna ligger plant efter kapning |
| Yta | Slipad, frisk yta, kvalitet för ytbehandlingen | Ren överkant, detaljer klara för ytbehandling |
| Lim | UF-lim vid E0-emission för inomhusmöbler | Jämna limfogar, låg emission |
| Skivstorlek | 1220 × 2440 eller 1250 × 2500 mm, eller specialmått | Nestingutbyte i din maskin |
Minh Thanh bygger möbelskivor efter den här listan som standard: kärnskivan pressas och kalibreras först, sedan pressas yt- och baksidesfaneret på, och kärnlagren sys samman både horisontellt och vertikalt så att kärnan förblir sluten.
Vilken plywood passar bäst för CNC-fräsning?
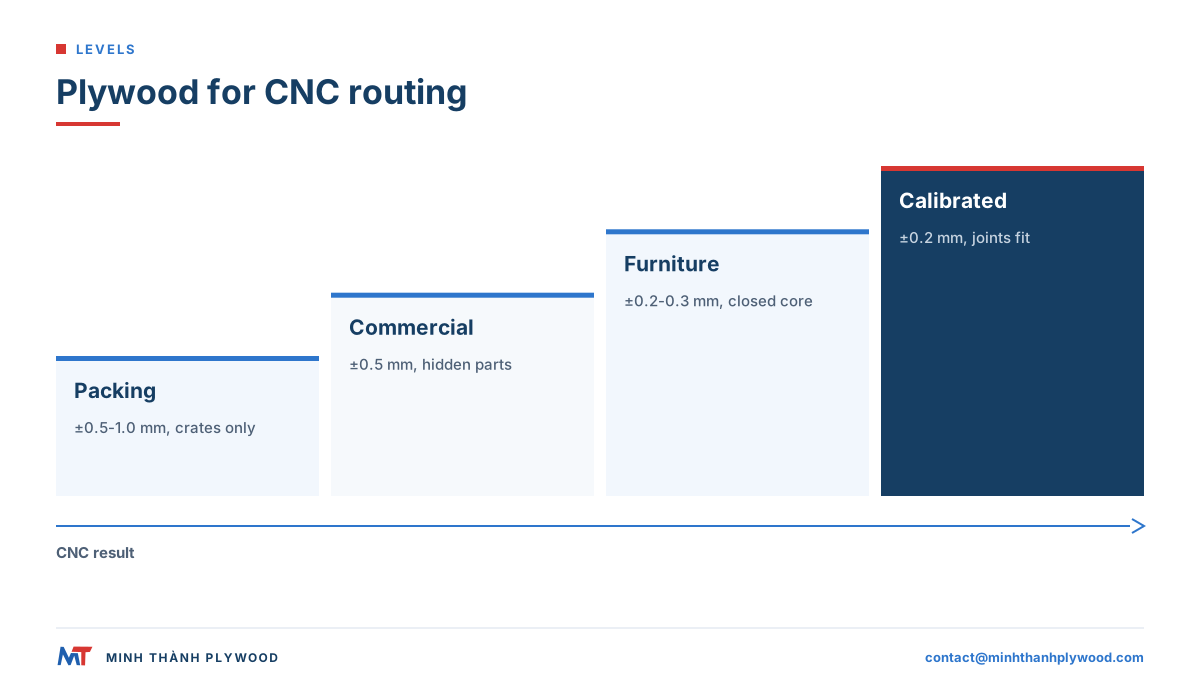
Den bästa plywooden för CNC-fräsning är kalibrerad möbelplywood med sluten kärna, slipad yta och jämn faneruppbyggnad, så att den fräses rent och håller måttet. Ytfanerets träslag avgör utseendet och priset; kärnan och kalibreringen avgör hur den fräses.
| Skiva | CNC-fräsning | Bästa CNC-användning |
|---|---|---|
| Björkfanerad, styrax- eller eukalyptuskärna | Mycket bra, skarpa kanter, hård yta | Synliga möbler, synliga kanter |
| Poppelfanerad, styraxkärna | Mycket bra, lätt, lätt att bearbeta | Målade och monteringsfärdiga detaljer |
| Eukalyptusfanerad | Bra, tät och styv | Hyllor, skivor, bärande detaljer |
| Tekniskt faner (EV) | Bra, jämn färg | Dekorativa fronter och paneler |
| Okouméfanerad | Bra, lätt | Innerpaneler |
| Kommersiell plywood (±0,5 mm) | Godtagbar; tolerans och kärna varierar mer | Dolda detaljer, jiggar |
| Emballageplywood (±0,5–1,0 mm) | Dålig för snickeri | Lådor och pallar |
För möbler med synlig kant väljer köpare ofta björkfaner på vit styraxkärna: ljust, blekt och jämnt genom kanten. För målad monteringsfärdig möbel är poppelfaner på styrax det kostnadseffektiva valet. Björkfaner graderas D+, D och E i Vietnam, jämförbart med de europeiska björkgradingarna, och offereras som par som D+/D.
Passar poppelplywood för CNC?
Ja, poppelplywood passar bra för CNC-fräsning: den är lätt, skärs med lågt verktygsslitage och tar färg bra. Det du ska specificera är kalibrering, kärna och ytkvalitet, eftersom poppelfaner är mjukt och visar rivmärken från ett slött frässtål.
- Ytkvalitet: offereras som A/A-, A/B- eller B/B-par för yta och baksida, matchade mot det godkända provet. Köpare beställer också efter de kinesiska koderna B/BB, BB/CC och CP, som motsvarar samma skala. A/B passar detaljer med en synlig sida.
- Kärna: vit styrax ger en ljus, blek kant. Eukalyptus ger en tätare, styvare detalj.
- Verktyg: håll frässtålen vassa; poppel luddrar på överkanten när eggen blir slö.
- Ytbehandling: slipa lätt efter fräsning och grundmåla; poppel är en bra bas för färg.
Se poppelplywood för uppbyggnader och kvaliteter.
Varför flisar plywooden i en CNC?
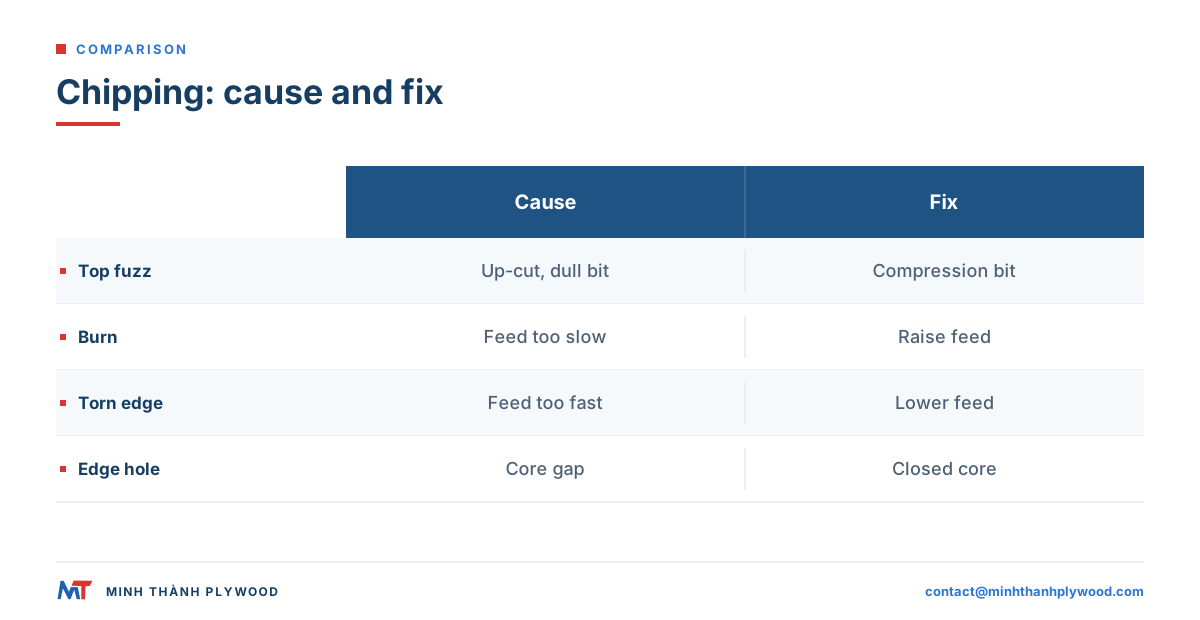
Plywood flisar i en CNC därför att frässtålet drar upp fibrer eller trycker ut dem där ytan är ostödd. Vanliga orsaker är ett slött eller fel frässtål, fel matning för spindelvarvtalet, en skiva som lyfter eller ett hålrum i kärnan under faneret.
| Symptom | Trolig orsak | Åtgärd |
|---|---|---|
| Ludd och rivmärken på överkanten | Uppåtskuret frässtål, slö egg | Kompressions- eller nedåtskuret frässtål, nytt frässtål |
| Utbrott i underkanten | Nedåtskuret frässtål vid genomskärning, sliten underläggsskiva | Kompressionsfrässtål, ny underläggsskiva |
| Brännmärken på kanten | Matningen för långsam, frässtålet gnider | Höj matningen eller sänk spindelvarvtalet |
| Grov, riven kant | Matningen för snabb, för hög spånbelastning | Sänk matningen, kontrollera tabellen |
| Hål eller smulig kant | Hålrum eller överlappning i kärnan | Skiva med sluten, sydd kärna |
| Små detaljer rör sig | Förlorat vakuum på små detaljer | Flikar, lökskal, nestingordning |
| Spårdjupet varierar | Skivans tjocklek eller planhet varierar | Kalibrerad skiva, plana av underläggsskivan |
De tre sista är skivproblem, inte verktygsproblem. En sydd, kalibrerad kärna tar bort de flesta innan skivan når maskinen.
Vilket frässtål för plywood? Val av CNC-verktyg
Det bästa frässtålet för att skära plywood i en CNC är ett kompressionsfrässtål av massiv hårdmetall för genomskärning och ett nedåtskuret frässtål för fickor och falsar. Ett kompressionsfrässtål har uppåtskurna spånspår vid spetsen och nedåtskurna ovanför, så det trycker fibrerna inåt vid båda ytorna.
| Frässtål | Användning i plywood | Kantresultat |
|---|---|---|
| Kompressionsfrässtål, tvåspårigt | Genomskärning i full tjocklek | Rena yt- och undersidor |
| Tappkompressionsfrässtål (kort uppåtskuren spets) | Grunda fickor och falsar med ren överkant | Ren överkant, spån evakueras |
| Nedåtskuret spiralfrässtål | Fickor, falsar, tunna skivor | Ren överkant, spån stannar i snittet |
| Uppåtskuret spiralfrässtål | Djupa spår där spån måste bort | Ludd på överkanten |
| Rakt frässtål (enkel- eller tvåspårigt) | Grovbearbetning, billig kapning | Godtagbart på dolda kanter |
| V-frässtål | Faser, vikspår, gravyr | Skarpa linjer i ytan |
| Kulfrässtål | 3D-bearbetning, rundningar | Mjuka kurvor |
Limfogarna i plywood är nötande, så hårdmetall håller många gånger längre än snabbstål. Håll en verktygslogg: kanterna börjar ludda och bränna långt innan ett frässtål ser slitet ut.
Spindelvarvtal, matning och spånbelastning för CNC-fräsning av plywood
Ställ in matningen efter den spånbelastning som verktygstillverkaren anger för plywood: matningshastighet = spindelvarvtal × antal spånspår × spånbelastning. Ett för tunt spån gnider och bränner; ett för tjockt spån river kanten.
Räkneexempel: ett kompressionsfrässtål med två spånspår vid 18 000 varv/min och en spånbelastning på 0,25 mm per spånspår ger 18 000 × 2 × 0,25 = 9 000 mm per minut. Bränner kanten: höj matningen eller sänk varvtalet. River den: sänk matningen.
Regler som håller i de flesta fräsar:
- Utgå från verktygstillverkarens tabell för plywood och frässtålets diameter, justera sedan i steg.
- Behåll spånbelastningen när du ändrar varvtalet: lägre varvtal ger lägre matning.
- Kör fullt djup i ett drag med kompressionsfrässtål på skivor upp till frässtålets skärlängd; kompressionspunkten måste ligga inne i skivan.
- Sänk farten för små detaljer och hörn, där vakuumet håller svagast.
- Lyssna och titta: ett jämnt brummande och torra spån betyder rätt matning; damm och tjut betyder att frässtålet gnider.
De här siffrorna är ett exempel, inte en inställning: varje maskin, frässtål och skiva behöver sin egen testkörning.
Nesting av plywood i CNC: skivstorlek, layout och fasthållning
Bra nesting i CNC får plats med flest detaljer på en skiva och håller små detaljer på plats till sista snittet. Beställ den skivstorlek som passar ditt bord och din detaljlista, och planera skärordningen efter vakuumet.
- Skivstorlek. Standardstorlekar är 1220 × 2440 mm och 1250 × 2500 mm; specialmått som 1220 × 2500 mm och 1220 × 2280 mm görs på beställning och kan höja utbytet i en nestad detaljlista.
- Fiberriktning. Lägg långa detaljer längs ytfanerets fiberriktning för utseende och styvhet.
- Skärordning. Skär inre detaljer först, små detaljer före stora, och ytterkonturen sist.
- Fasthållning. Lämna ett lökskal eller små flikar på små detaljer, eller kör ett nedåtskuret drag sist, så att detaljerna inte rör sig.
- Underläggsskiva. Plana den och byt den när vakuumet läcker genom slitna partier.
- Etiketter. Skriv ut detaljetiketter före sista draget så att detaljerna är identifierade när de lämnar bordet.
Se plywoodskivors storlekar för standard- och specialformat.
Tjocklekstolerans och CNC-kapning av plywood
Vid CNC-kapning av plywood avgör tjocklekstoleransen om fogarna passar i hela satsen. Spår, falsar och tappar skärs efter ett enda mått, och varje skiva som avviker ger en lös eller trång fog.
| Skivtyp | Tjocklekstolerans | Effekt på CNC-fogar |
|---|---|---|
| Slipad möbelskiva | ±0,2–0,3 mm, ned till ±0,2 mm | Fogarna passar lika över skivorna |
| Kommersiell och filmbelagd plywood | ±0,5 mm | Lösa eller trånga fogar mellan skivor |
| Emballageplywood | ±0,5–1,0 mm | Inte för snickeri |
| Längd och bredd, alla skivor | ±2 mm | Trimma skivkanten i nestningen |
Mät, anta inte: en 18 mm skiva är inte exakt 18 mm. Mät några skivor ur varje paket med skjutmått och ställ in spårbredden efter den uppmätta tjockleken. Kalibrerade skivor gör en enda mätning giltig för hela ordern. Se guiden till plywoodtjocklekar för nominell och verklig tjocklek per skiva.
Planhet, fuktkvot och hålrum i kärnan
Planhet, fuktkvot och en sluten kärna är de tre egenskaper som avgör om en CNC-detalj behåller den form du skar. En skev skiva tappar vakuumet, en fuktig skiva rör sig efter kapning, och ett hålrum i kärnan syns som ett hål i en synlig kant.
- Planhet. En balanserad uppbyggnad, pressad två gånger, ligger plan på bordet. Lagra skivorna plant på bockar, aldrig på kant, så att de förblir plana.
- Fuktkvot. Skivor med 8–12 % fuktkvot matchar en inomhusverkstad. Låt paketen vila i verkstaden före kapning om de kommer från ett kallt eller fuktigt lager.
- Hålrum i kärnan. Hålrum och överlappningar i kärnan syns i varje snittyta och försvagar fogarna. Sydd kärna hindrar kärnfaneret att röra sig under uppläggningen.
I en CNC går en skiva med ett dolt hålrum i kärnan bara till spillo när fräsen når det. Därför betyder kärnan mer i en CNC än i en panelsåg: du skär genom mitten av skivan, inte bara längs kanterna.
CNC-frästa plywooddetaljer: fogar och kantbearbetning
CNC-frästa plywooddetaljer fogas med spår, falsar, tappar och fingrar som skärs direkt ur nestningen, och kanterna kan vara synliga när kärnan är ren. Planera fogarna efter den verkliga tjockleken och frässtålets radie.
- Mät skivan och ställ spårbredden efter den, plus ett litet spel för lim.
- Fräs hundbens- eller T-formade urtag i innerhörn, eftersom ett runt frässtål inte kan skära ett rakt hörn.
- Håll tappar och fingrar längs ytfanerets fiberriktning där de bär last.
- Bryt kanterna med en liten fas eller rundning så att ytan inte spricker.
- Slipa kanterna lätt med korn 180 och ytbehandla dem tillsammans med ytorna. Se så slipar du plywood.
För möbler med synlig kant framträder en blek, jämn kärna som en ren, randig kant. Möbelplywood på vit styraxkärna väljs för det utseendet. Mer om CNC-möbeldesign finns i CNC-frästa plywoodmöbler.
Måttkapning i fabrik eller egen CNC-fräs för plywood
Att skära i din egen CNC-fräs för plywood ger full kontroll över detaljerna; att beställa måttkapade ämnen från fabriken sparar hantering, fraktvolym och spill för återkommande detaljmått. Många köpare gör båda: standardämnen från fabriken, färdiga former i den egna fräsen.
| Alternativ | Bäst för | Vad fabriken gör |
|---|---|---|
| Helskivor | Blandade eller ändrade detaljlistor, egen nesting | Kalibrerade, slipade skivor |
| Måttkapade ämnen | Återkommande mått, mindre pressar eller fräsar | En skiva kapad i 4, 6 eller 8 delar |
| Specialmått på skiva | Högt nestingutbyte i ditt bord | Mått som 1220 × 2500 eller 1220 × 2280 mm |
Minh Thanh levererar måttkapad plywood regelbundet till Italien och andra europeiska marknader. För köpare av monteringsfärdiga möbler kommer ämnena klara för fräsen, med mindre spill att betala frakt för. Se måttkapad plywood.
Typer av CNC-maskiner för plywood: fräs, balkkap och laser
En CNC-maskin för plywood kan vara en fräs, en balkkap eller en laser, och var och en passar olika jobb. Fräsen formar detaljer, balkkapen kapar staplar av raka detaljer snabbt och lasern skär och graverar tunna skivor.
| CNC-maskin för plywood | Bäst för | Plywoodtjocklek |
|---|---|---|
| CNC-fräs (nesting) | Formade detaljer, fogar, fickor, hål | Från tunna till tjocka skivor |
| CNC-balkkap | Raka rektangulära detaljer i staplar | Alla skivtjocklekar |
| CNC-laser | Fina profiler och gravyr | Tunna skivor, ofta 3 mm till 6 mm |
| Panelsåg med CNC-anslag | Måttkapade ämnen | Alla skivtjocklekar |
För laser ändras skivspecifikationen: lim, hålrum och yta betyder ännu mer. Se bästa plywooden för laserskärning och maskiner för att kapa plywood.
Vad du ska skriva på en beställning av CNC-plywood
Skriv den skivspecifikation din fräs behöver i beställningen, så att varje paket fräses likadant. De här raderna täcker en CNC-möbelorder:
- Användning: CNC-detaljer till möbler, målade eller med synlig kant.
- Yta och kvalitet: till exempel björk D+/D eller poppel A/B, slipad.
- Kärna: vit styrax eller eukalyptus, sydd och kalibrerad.
- Lim och emission: UF-lim vid E0-emission; CARB P2 / TSCA Title VI för order till USA, standarden i EPAs formaldehydregel för träbaserade produkter. Gränsen för plywood av lövträ med fanerkärna är 0,05 ppm enligt 40 CFR 770.10.
- Tjocklek och tolerans: till exempel 18 mm vid ±0,2 mm.
- Storlek: 1220 × 2440 mm, 1250 × 2500 mm, ett specialmått eller måttkapade delar.
- Fukt: 8–12 % vid avsändning.
- Kvantitet och packning: en 40HC rymmer 990 skivor av 1220 × 2440 × 18 mm med styraxkärna, omkring 53 m³, med en planerad lastvikt på 28 000 kg.
För plywood till byggverk krävs CE-märkning och prestandadeklaration enligt EN 13986 och byggproduktförordningen (EU) 305/2011; möbelplywood behöver ingen. EN 636-1/-2/-3 anger plywood för torrt, fuktigt respektive utomhusklimat, med limningsklasser enligt EN 314-2 klass 1/2/3 – i svensk utgåva SS-EN 636 från SIS och i Finland SFS-EN 636.
För möbler och träbaserade varor inom EU gäller sedan 6 augusti 2026 REACH bilaga XVII post 77 med gränsen 0,062 mg/m³ (förordning (EU) 2023/1464); E1 enligt EN 13986 ligger på 0,124 mg/m³ (0,1 ppm) och räcker därför inte längre ensamt som bevis på efterlevnad. EUDR (förordning (EU) 2023/1115) gäller från 30 december 2026 för stora och medelstora aktörer samt för mikroföretag och små företag som redan omfattas av EUTR, och från 30 juni 2027 för övriga mikroföretag och små företag, med avverkningsgränsen 31 december 2020. Importören lämnar in due diligence-förklaringen och fabriken levererar ursprungsdata med geolokalisering.
Minimiorder är en 40HC med blandade specifikationer enligt överenskommelse, och produktionen tar 15–45 dagar efter 30 % förskott. Kostnadsfria prover av exakt den uppbyggnad du vill ha gör att du kan köra en testnesting först. Skicka din detaljlista eller dina ritningar till contact@minhthanhplywood.com, eller läs så kapar du plywood för hela kapguiden. Följ fräsmaskintillverkarens instruktioner och dina nationella regler för verktygssäkerhet och damm; Storbritanniens HSE vägledning om trädamm är en tydlig referens för utsug.
Svar på inköparnas frågor
Kan en CNC-maskin skära plywood?
Ja. En CNC-fräs skär plywood rent med ett vasst kompressions- eller nedåtskuret frässtål, en matning anpassad till spindelvarvtalet och en skiva som hålls plan på ett vakuumbord. Plywood är ett av de vanligaste CNC-materialen för möbler och inredningsdetaljer.
Vilken plywood är bäst för CNC-fräsning?
Kalibrerad möbelplywood med sluten, jämn kärna, slipad yta, en tolerans på ±0,2–0,3 mm och 8–12 % fukt. Både björkfanerade och poppelfanerade skivor på vit styraxkärna fräses bra.
Passar poppelplywood för CNC?
Ja. Poppelplywood är lätt, bearbetas enkelt och tar färg bra, vilket passar monteringsfärdiga och målade detaljer. Beställ en kalibrerad kärna och en slipad yta så att fickor och fogar får rätt djup.
Vilket frässtål är bäst för att skära plywood i en CNC?
Ett kompressionsfrässtål av massiv hårdmetall är standardvalet för genomskärning, eftersom det skär nedåt i överkanten och uppåt i underkanten och lämnar båda rena. Använd ett nedåtskuret frässtål för grunda fickor och falsar.
Varför flisar plywooden i en CNC?
Flisning kommer från ett slött eller fel frässtål, en matning som är för låg eller för hög för spindelvarvtalet, en skiva som lyfter från bordet eller hålrum i kärnan under faneret. Ett vasst kompressionsfrässtål och en plan skiva med sluten kärna löser det mesta.
Vilken tjocklek på plywood är bäst för CNC-möbler?
18 mm är den vanliga stomtjockleken för CNC-möbler, med 12 mm för lådsidor och bakstycken och 9 mm eller mindre för små detaljer. Den verkliga tjockleken betyder mer än den nominella, så mät den.
Spelar plywoodens tjocklekstolerans roll för CNC-fogar?
Ja. Spår- och tappfogar skärs efter skivans verkliga tjocklek, så en skiva som varierar i tjocklek ger lösa eller trånga fogar i en sats. Kalibrerade skivor håller fogarna jämna.
Vilken fuktkvot ska plywooden ha för CNC-kapning?
Mellan 8 och 12 %, det normala intervallet för möbelplywood. Fuktiga eller ojämna skivor rör sig efter kapning, så detaljer slår sig eller fogarna ändrar mått.
Kan man beställa plywood kapad i mått från fabriken?
Ja. Minh Thanh kapar en skiva i 4, 6 eller 8 delar och levererar måttkapade delar regelbundet till Italien och andra europeiska marknader.
Vilken skivstorlek ska jag beställa för CNC-nesting?
Beställ den storlek som din maskin och din nestinglayout använder bäst: 1220 × 2440 mm och 1250 × 2500 mm är standard, och specialmått som 1220 × 2500 mm görs på beställning.
Vilken tull och moms gäller vid import av plywood till Sverige?
Plywood klassas i CN 4412. Den ordinarie tullen är 7 % för björk-, poppel-, eukalyptus- och andra lövträfaner och 10 % för okoumé och listade tropiska faner; med EUR.1-intyg eller ursprungsförklaring gäller förmånstaxan enligt EU-Vietnamavtalet (EVFTA). Ett EORI-nummer krävs för import till EU. Momsen är 25 % i Sverige och 25,5 % i Finland.
Behöver plywood CE-märkas?
CE-märkning och prestandadeklaration krävs bara för plywood till byggverk, enligt EN 13986 och byggproduktförordningen (EU) 305/2011. Möbelplywood behöver ingen CE-märkning. I Sverige ges EN 636 ut som SS-EN 636 av SIS, i Finland som SFS-EN 636.
Vilken formaldehydgräns gäller för plywood i EU?
Sedan 6 augusti 2026 begränsar REACH bilaga XVII post 77 möbler och träbaserade varor till 0,062 mg/m³ (förordning (EU) 2023/1464). E1 enligt EN 13986 ligger på 0,124 mg/m³ (0,1 ppm) och räcker därför inte ensamt som bevis på efterlevnad.