
ينجح قص الأبلكاش بالسي إن سي عندما يكون اللوح معايرًا ومستوياً وجافاً ولبّه مغلقاً: سماحية سماكة ±0.2 mm، بلا فجوات في اللب، ورطوبة 8–12 %. استخدموا قاطعاً حلزونياً ضاغطاً حاداً، ومعدل التغذية الذي توصي به الشركة المصنّعة للأداة للأبلكاش، وتوزيعاً للقطع يثبت الأجزاء الصغيرة. في الإمارات والسعودية، وكذلك مصر والأردن والكويت والمغرب، تخدم هذه المواصفات ورش الأثاث والنجارة ومقاولي التشطيبات. تصنع Minh Thanh Plywood ألواح الأثاث بهذه المواصفات وتقصها إلى المقاسات المطلوبة.
خدمة قص الأبلكاش بالسي إن سي في المملكة المتحدة: كيف يتم الطلب
إذا كان المطلوب إرسال أشكال لتقصها ورشة متخصصة، تسير خدمات القص في المملكة المتحدة بالطريقة نفسها: ترسلون رسماً، وتُفرّز القطع، ثم تستلمونها أو تتسلمونها بالتوصيل. قد يتسبب ملف غير صحيح أو اختيار لوح غير مناسب في إعادة التشغيل، لذا تقلل الخطوات التالية معظم المراسلات ذهاباً وإياباً.
- إرسال الرسم. تقبل الورش ملفات المتجهات DXF أو DWG، وتعيد بعضُها رسم مخطط بسيط. ارسموا القطع بمقاسها النهائي مع مراعاة قطر الأداة؛ فالزوايا الداخلية تتأثر بنصف قطر القاطع.
- اختيار اللوح والسماكة. يتوفر أبلكاش البتولا بسماكات من 4 إلى 30 mm لدى أكبر خدمات القص في المملكة المتحدة، وأكثر السماكات شيوعاً 6 و9 و12 و15 و18 mm. كما تُعرض ألواح بوجه من الحور وألواح بتولا بيضاء مكسوة بالميلامين. ويبلغ سعر بيع لوح بتولا كامل بسماكة 18 mm، بدرجة BB/BB، نحو £118.
- التحقق من مقاس طاولة الماكينة. تستوعب أكبر ماكينات التفريز في المملكة المتحدة لوحاً كاملاً بمقاس 3050 × 1525 mm؛ أما معظم الورش فتعمل على ألواح 2440 × 1220 mm.
- تحديد العمليات. يمكن تنفيذ قص الأشكال، وثقب الثقوب، وتجهيز ثقوب المفصلات ومقابض الأبواب، وحز الألواح، وأنماط الثقوب أو الزخرفة المفرغة ضمن برنامج واحد.
- تأكيد مدة التنفيذ والتوصيل. توقعوا 5–6 أيام عمل لطلب تفريز لدى ورشة مزدحمة، و48 ساعة لدى خدمة صغيرة للتصنيع الرقمي تقدم عرض السعر خلال بضع ساعات. ويمكن الاختيار بين الاستلام أو التوصيل عبر شركة نقل.
تشمل الأعمال المعتادة ألواح الجدران، والقواطع، والشاشات المزخرفة المفرغة، وأبواب الخزائن والمطابخ بثقوب مفصلات مجهزة مسبقاً، وقطع الأثاث الجاهز للتجميع.
ما الذي تقدمه Minh Thanh. لا تقص Minh Thanh القطع لأصحاب المنازل في المملكة المتحدة. بل تصنع الألواح المعايرة التي تقصها تلك الورش ومصانع الأثاث: سماحية سماكة ±0.2 mm في ألواح الأثاث المصنفرة، ولب مغلق، ورطوبة 8–12 %، وفراغات مقصوصة حسب المقاس، بحيث يُقسم اللوح إلى 4 أو 6 أو 8 قطع.
تشتري ورش القص بماكينات CNC ومصانع الأثاث الجاهز للتجميع وشركات النجارة في المملكة المتحدة بالحاوية 40HC، ويستغرق الشحن البحري من Hai Phong إلى شمال أوروبا 30–40 يوماً. وتحمل الألواح شهادتي CARB P2 / TSCA Title VI؛ وقد بلغ متوسط نتائج ستة اختبارات بغرفة ASTM D6007 ما بين 0.014–0.032 ppm، مقابل حد 0.05 ppm. اطلبوا عينة مجانية من اللوح وقصوها على ماكينتكم قبل أول طلب.
هل تستطيع ماكينات CNC قص الأبلكاش؟
نعم، تقص ماكينات CNC الأبلكاش جيداً، واللوح المعاير ذو اللب المغلق هو ما يمنح الحافة نظافتها. ولا تحدد الماكينة جودة الحافة إلا بعد أن يكون اللوح مستوياً وجافاً ومتجانس السماكة وخالياً من فجوات اللب.
مواصفات اللوح المهمة عند القص بماكينة CNC:
| الخاصية | المواصفة المستهدفة للقص بماكينة CNC | أهميتها على الماكينة |
|---|---|---|
| سماحية السماكة | ±0.2–0.3 mm، وتصل إلى ±0.2 mm | عمق الجيب، وملاءمة الفتحة، ووصلات اللسان |
| اللب | مغلق ومتجانس، بلا فجوات أو تراكب | منع الانفصال أو الفراغات على حواف القص |
| الاستواء | مستوٍ على طاولة التفريغ الهوائي | ثبات اللوح وتساوي العمق على امتداده |
| الرطوبة | 8–12 % عند الإرسال | بقاء القطع مستوية بعد القص |
| الوجه | سليم ومصنفر، ودرجته مناسبة للتشطيب | حافة علوية نظيفة وقطع جاهزة للتشطيب |
| الغراء | غراء UF بانبعاث E0 لأثاث الاستخدام الداخلي | خطوط غراء متجانسة وانبعاثات منخفضة في القطع |
| مقاس اللوح | 1220 × 2440 أو 1250 × 2500 mm، أو مقاس خاص | كفاءة توزيع القطع على طاولة الماكينة |
تصنع Minh Thanh ألواح الأثاث بهذه المواصفات أساساً: يُكبس لوح اللب ويُعاير أولاً، ثم يُكبس الوجه والظهر عليه، وتُخاط طبقات اللب أفقياً وعمودياً لتظل متماسكة ومغلقة.
ما أفضل أنواع الأبلكاش للتفريز بماكينة CNC؟
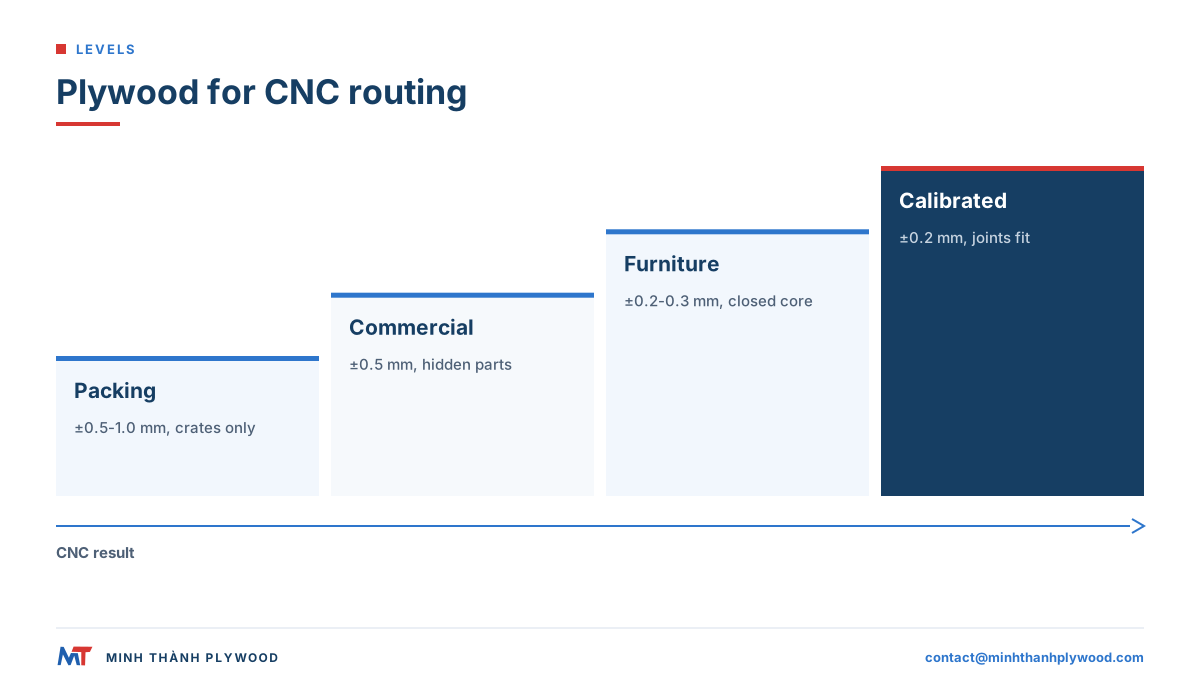
أفضل أبلكاش للتفريز بماكينة CNC هو أبلكاش أثاث معاير، بلب مغلق ووجه مصنفر وقشرة متجانسة البناء، ليُقص بنظافة ويحافظ على المقاس. يحدد نوع الخشب في الوجه المظهر والسعر، بينما يحدد اللب والمعايرة أداء اللوح أثناء التفريز.
| اللوح | أداؤه في التفريز بماكينة CNC | أفضل الاستخدامات |
|---|---|---|
| وجه من البتولا، ولب ستيراكس أو أوكالبتوس | جيد جداً، بحواف دقيقة ووجه صلب | الأثاث الظاهر والحواف المكشوفة |
| وجه من الحور، ولب ستيراكس | جيد جداً، خفيف وسهل التشغيل | القطع المطلية والأثاث الجاهز للتجميع |
| وجه من الأوكالبتوس | جيد، كثيف وصلب | الرفوف والأسطح والقطع الحاملة للأحمال |
| قشرة هندسية (EV) | جيد، بلون متجانس | الواجهات والألواح الزخرفية |
| وجه من الأوكومي | جيد وخفيف | الألواح الداخلية |
| أبلكاش تجاري (±0.5 mm) | مقبول؛ تفاوت السماكة واللب أكبر | الأجزاء المخفية وقوالب التشغيل |
| أبلكاش للتغليف (±0.5–1.0 mm) | ضعيف لأعمال النجارة والوصلات | الصناديق والمنصات الخشبية |
لأثاث بحواف مكشوفة، يختار المشترون غالباً وجوه البتولا على لب ستيراكس أبيض؛ فاللون فاتح ومتجانس على امتداد الحافة. أما الأثاث الجاهز للتجميع والمطلي، فاختيار وجوه الحور على ستيراكس أقل كلفة. وتُصنّف وجوه البتولا في فيتنام بدرجات D+ وD وE، وهي مماثلة لدرجات البتولا الأوروبية، ويُعرض التصنيف كزوج مثل D+/D.
هل يصلح أبلكاش الحور للتفريز بماكينة CNC؟
نعم، يناسب أبلكاش الحور التفريز بماكينة CNC: فهو خفيف، ويُقص مع تآكل أقل للأداة، ويقبل الطلاء جيداً. حددوا المعايرة واللب ودرجة الوجه، لأن وجوه الحور لينة ويظهر فيها التمزق إذا كان القاطع غير حاد.
- درجة الوجه: يُعرض اللوح كزوج لدرجة الوجه والظهر، مثل A/A أو A/B أو B/B، ويُطابق العينة المعتمدة. ويطلب المشترون أيضاً الرموز الصينية B/BB وBB/CC وCP، وهي تقابل مستويات التصنيف نفسها. وتناسب درجة A/B القطع ذات الوجه الظاهر من جهة واحدة.
- اللب: يمنح ستيراكس الأبيض حافة فاتحة اللون، بينما يعطي الأوكالبتوس قطعة أكثف وأكثر صلابة.
- الأدوات: أبقوا القواطع حادة؛ فالحور يتنسل عند الوجه العلوي عندما تبهت الحافة.
- التشطيب: صنفروا بخفة بعد التفريز وضعوا طبقة أساس؛ فالحور قاعدة جيدة للطلاء.
راجعوا أبلكاش الحور للاطلاع على التركيبات والدرجات.
لماذا تتشقق حواف الأبلكاش عند القص بماكينة CNC؟
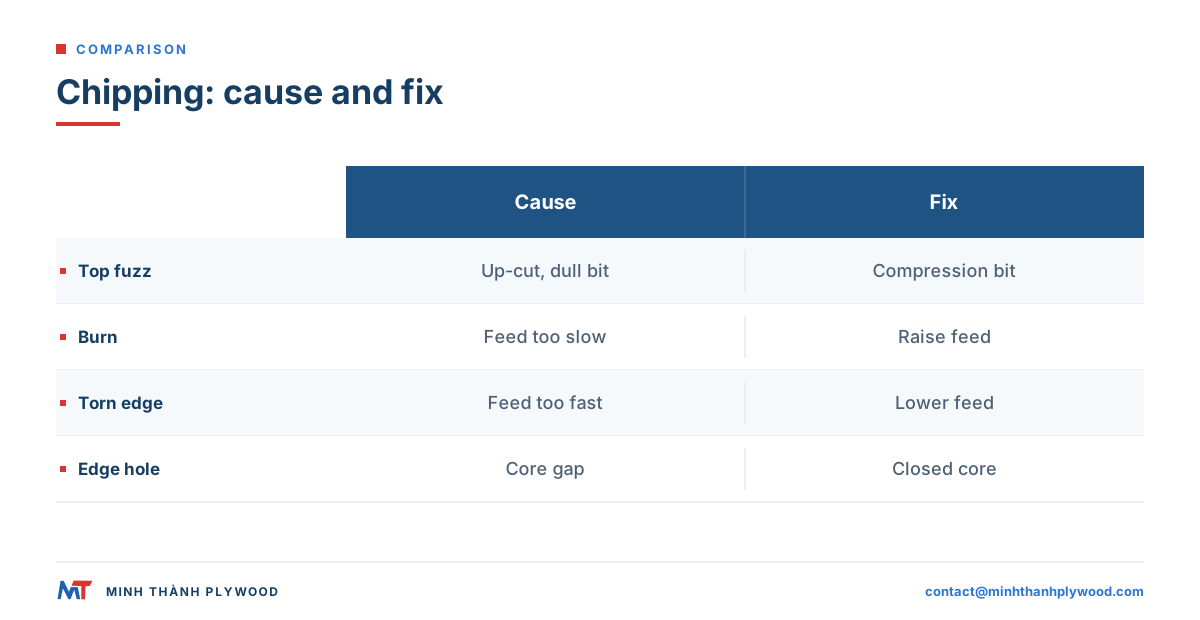
تتشقق حواف الأبلكاش عند القص بماكينة CNC لأن القاطع يسحب الألياف إلى أعلى أو يدفعها إلى الخارج في موضع لا يكون فيه الوجه مسنوداً. ومن الأسباب المعتادة قاطع غير حاد أو غير مناسب، أو معدل تغذية غير ملائم لسرعة المغزل، أو ارتفاع اللوح، أو فجوة في اللب تحت الوجه.
| العَرَض | السبب المحتمل | المعالجة |
|---|---|---|
| زغب وتمزق في الوجه العلوي | قاطع حلزوني صاعد أو حافة غير حادة | قاطع ضاغط أو هابط، وأداة جديدة |
| تكسّر في الوجه السفلي | قاطع هابط في قص نافذ، أو لوح حماية مستهلك | قاطع ضاغط ولوح حماية جديد |
| آثار احتراق على الحافة | تغذية بطيئة جداً واحتكاك القاطع | زيادة التغذية أو خفض سرعة المغزل |
| حافة خشنة وممزقة | تغذية سريعة جداً وحمل رايش مرتفع | خفض التغذية ومراجعة جدول الإعدادات |
| ثقب أو تفتت في الحافة | فجوة أو تراكب في اللب | لوح بلب مغلق ومخيط الطبقات |
| تحرك القطع الصغيرة | فقدان التفريغ الهوائي حول القطع الصغيرة | ألسنة تثبيت، أو طبقة تثبيت رقيقة، أو تعديل ترتيب القص |
| تفاوت عمق الجيوب | تفاوت سماكة اللوح أو استوائه | لوح معاير وتسوية لوح الحماية |
المشكلات الثلاث الأخيرة تتعلق باللوح لا بالأداة. ويحدّ اللب المخيط والمعاير من معظمها قبل وصول اللوح إلى الماكينة.
ما القاطع المناسب للأبلكاش؟ اختيار أدوات CNC
أفضل قاطع لقص الأبلكاش بماكينة CNC هو القاطع الحلزوني الضاغط للقص النافذ، والقاطع الحلزوني الهابط للجيوب ومجاري التعشيق. يجمع القاطع الضاغط بين مجارٍ صاعدة عند الطرف ومجارٍ هابطة فوقه، فيضغط الألياف إلى الداخل عند وجهي اللوح.
| نوع القاطع | استخدامه مع الأبلكاش | نتيجة الحافة |
|---|---|---|
| حلزوني ضاغط، ذو مجريين | قص نافذ للقطع كاملة السماكة | وجهان علوي وسفلي نظيفان |
| قاطع ضغط للتعشيق، بطرف صاعد قصير | جيوب ضحلة ومجاري تعشيق بوجه علوي نظيف | وجه علوي نظيف مع خروج الرايش |
| حلزوني هابط | الجيوب ومجاري التعشيق والألواح الرقيقة | وجه علوي نظيف وبقاء الرايش في مجرى القص |
| حلزوني صاعد | المجاري العميقة التي تحتاج إلى إخراج الرايش | زغب على الوجه العلوي |
| مستقيم، بمجرى واحد أو مجريين | القص الأولي والقص منخفض الكلفة | مقبول للحواف المخفية |
| قاطع بشكل V | الشطف ومجاري الطي والنقش | خطوط دقيقة على الوجه |
| قاطع كروي النهاية | التشكيل ثلاثي الأبعاد وتدوير الحواف | منحنيات ملساء |
تُسبب خطوط الغراء في الأبلكاش تآكلاً للأداة، لذا تدوم أدوات الكربيد مدة أطول بكثير من الفولاذ عالي السرعة. دوّنوا سجل الأدوات؛ فالحواف تبدأ بإحداث الزغب والاحتراق قبل أن يبدو القاطع مستهلكاً بوضوح.
سرعة المغزل ومعدل التغذية وحمل الرايش عند تفريز الأبلكاش
اضبطوا معدل التغذية بحسب حمل الرايش الذي تحدده الشركة المصنّعة للأداة للأبلكاش: معدل التغذية = سرعة المغزل × عدد المجاري × حمل الرايش. الرايش الرقيق جداً يسبب الاحتكاك والاحتراق، والسميك جداً يمزق الحافة.
مثال حسابي: قاطع حلزوني ضاغط ذو مجريين، يعمل بسرعة 18,000 rpm وحمل رايش 0.25 mm لكل مجرى، يعطي 18,000 × 2 × 0.25 = 9,000 mm في الدقيقة. إذا احترقت الحافة، زيدوا التغذية أو خفّضوا السرعة؛ وإذا تمزقت، خفّضوا التغذية.
قواعد تنطبق على معظم ماكينات التفريز:
- ابدؤوا بجدول الشركة المصنّعة للأداة للأبلكاش وقطر القاطع، ثم عدّلوا الإعدادات على مراحل.
- حافظوا على حمل الرايش عند تغيير السرعة: خفض عدد دورات المغزل يعني خفض التغذية.
- استخدموا تمريرات بكامل العمق مع القواطع الضاغطة على الألواح التي لا يتجاوز سمكها طول المجاري؛ ويجب أن تقع نقطة الضغط داخل اللوح.
- خففوا السرعة مع القطع الصغيرة والزوايا، حيث يكون تثبيت التفريغ الهوائي أضعف.
- استمعوا وراقبوا: طنين ثابت ورايش جاف يدلان على تغذية مناسبة؛ أما الغبار والصفير فيدلان على احتكاك القاطع.
هذه الأرقام مثال توضيحي وليست إعداداً جاهزاً؛ فكل ماكينة وقاطع ولوح يحتاج إلى قص تجريبي خاص به.
ترتيب قطع الأبلكاش على ماكينة CNC: مقاس اللوح والتوزيع والتثبيت
يهدف التوزيع الجيد لقطع الأبلكاش إلى وضع أكبر عدد ممكن من القطع على اللوح، مع إبقاء القطع الصغيرة مثبتة حتى آخر قص. اطلبوا مقاس اللوح الملائم لطاولة الماكينة وقائمة القطع، وخططوا لتسلسل القص بما يراعي قوة التفريغ الهوائي.
- مقاس اللوح. المقاسان القياسيان 1220 × 2440 mm و1250 × 2500 mm؛ كما تُصنع حسب الطلب مقاسات خاصة مثل 1220 × 2500 mm و1220 × 2280 mm، وقد ترفع كفاءة توزيع قائمة القطع.
- اتجاه الألياف. وجّهوا القطع الطويلة بمحاذاة ألياف الوجه لتحسين المظهر والصلابة.
- ترتيب القص. ابدؤوا بالتفاصيل الداخلية، ثم القطع الصغيرة قبل الكبيرة، واتركوا المحيط الخارجي إلى النهاية.
- التثبيت. اتركوا طبقة رقيقة غير مقطوعة بالكامل أو ألسنة صغيرة في القطع الصغيرة، أو نفذوا تمريرة هابطة في النهاية، حتى لا تتحرك القطع.
- لوح الحماية. سوّوا سطحه، واستبدلوه عندما يتسرب الهواء عبر المناطق المستهلكة.
- الملصقات. اطبعوا بطاقات تعريف القطع قبل التمريرة الأخيرة، حتى تُعرف القطع عند رفعها عن الطاولة.
راجعوا مقاسات ألواح الأبلكاش لمعرفة المقاسات القياسية والخاصة.
سماحية السماكة وقص الأبلكاش بماكينة CNC
تحدد سماحية السماكة ما إذا كانت الوصلات ستتناسب على امتداد دفعة القص كلها. تُقص الفتحات ومجاري التعشيق والألسنة على قياس واحد، وأي لوح يختلف عن هذا القياس ينتج وصلة مرتخية أو ضيقة.
| نوع اللوح | سماحية السماكة | أثرها في وصلات CNC |
|---|---|---|
| لوح أثاث مصنفر | ±0.2–0.3 mm، وتصل إلى ±0.2 mm | تتناسب الوصلات بالطريقة نفسها بين الألواح |
| أبلكاش تجاري ومغطى بالفيلم | ±0.5 mm | وصلات مرتخية أو ضيقة بين الألواح |
| أبلكاش للتغليف | ±0.5–1.0 mm | غير مناسب لأعمال الوصلات والنجارة |
| الطول والعرض، جميع الألواح | ±2 mm | قصّوا حافة اللوح ضمن توزيع القطع |
قيسوا ولا تفترضوا: فاللوح الموصوف بسماكة 18 mm لا يكون 18 mm بالضبط. قيسوا عدة ألواح من كل رزمة بالقدمة، واضبطوا عرض الفتحات على السماكة المقيسة. تجعل الألواح المعايرة قياساً واحداً صالحاً للطلب كله. راجعوا دليل سماكة الأبلكاش لمعرفة السماكة الاسمية والفعلية بحسب نوع اللوح.
استواء اللوح ورطوبته وفجوات اللب
الاستواء والرطوبة واللب المغلق هي الخصائص الثلاث التي تحدد بقاء قطعة CNC على الشكل الذي قُصت به. يفقد اللوح الملتوي قوة التفريغ الهوائي، ويتحرك اللوح الرطب بعد القص، وتظهر فجوة اللب كثقب في الحافة الظاهرة.
- الاستواء. يستوي اللوح ذو التركيب المتوازن والمكبوس مرتين على الطاولة. خزّنوا الألواح أفقياً على عوارض، لا على حوافها، للمحافظة على استوائها.
- الرطوبة. تتوافق الألواح ذات رطوبة 8–12 % مع ورشة عمل داخلية. اتركوا الرزم تستقر في الورشة قبل القص إذا وصلت من مخزن بارد أو رطب.
- فجوات اللب. تظهر الفجوات والتراكبات في كل حافة مقصوصة وتضعف الوصلات. ويمنع خياطة الطبقات تحرك قشور اللب أثناء الترصيص.
في ماكينة CNC، لا يُكتشف هدر اللوح ذي الفجوة المخفية في اللب إلا عندما يصل القاطع إليها. لذلك تزداد أهمية اللب في القص بماكينة CNC مقارنة بمنشار الألواح: إذ يمر القاطع عبر وسط اللوح، لا على حوافه فقط.
قطع الأبلكاش المجهزة بماكينة CNC: الوصلات وتشطيب الحواف
تُركّب قطع الأبلكاش المقصوصة بماكينة CNC باستخدام فتحات ومجاري تعشيق وألسنة ووصلات أصابع تُقص مباشرة من توزيع القطع، ويمكن إبقاء الحواف ظاهرة عندما يكون اللب نظيفاً. خططوا للوصلات على أساس السماكة الفعلية ونصف قطر القاطع.
- قيسوا اللوح واضبطوا عرض الفتحة على قياسه، مع خلوص بسيط للغراء.
- أضيفوا تفريغاً للزاوية الداخلية بشكل عظمة أو حرف T لأن القاطع المستدير لا يقطع زاوية مربعة.
- وجّهوا ألسنة التثبيت ووصلات الأصابع بمحاذاة ألياف الوجه في المواضع التي تتحمل الأحمال.
- اكسروا حدة الحواف بتمريرة شطف صغيرة أو تدوير للحافة حتى لا يتشظى الوجه.
- صنفروا الحواف بخفة بورق صنفرة بدرجة 180، ثم عالجوها بالتشطيب نفسه المستخدم للوجوه. راجعوا طريقة صنفرة الأبلكاش.
في الأثاث ذي الحواف الظاهرة، يظهر اللب الفاتح والمتجانس كخطوط نظيفة على الحافة. ويُختار أبلكاش الأثاث ذو لب ستيراكس الأبيض لهذا المظهر. ولمزيد من المعلومات عن تصميم الأثاث بماكينة CNC، راجعوا أثاث الأبلكاش المصنوع بماكينة CNC.
القص في المصنع حسب المقاس أم باستخدام ماكينة CNC لديكم؟
يمنح القص على ماكينة CNC لديكم تحكماً كاملاً في القطع، بينما يوفر طلب ألواح مقصوصة حسب المقاس من المصنع مناولةً وحجماً للشحن وبقايا قص أقل عند تكرار المقاسات. ويجمع كثير من المشترين بين الطريقتين: فراغات قياسية من المصنع، ثم قص الأشكال النهائية على ماكينتهم.
| الخيار | الأنسب لـ | ما يقدمه المصنع |
|---|---|---|
| ألواح كاملة | قوائم قطع متنوعة أو متغيرة، وتوزيع القطع لديكم | ألواح مصنفرة ومعايرة |
| فراغات مقصوصة حسب المقاس | المقاسات المتكررة والمكابس أو ماكينات التفريز الأصغر | تقسيم اللوح الواحد إلى 4 أو 6 أو 8 قطع |
| مقاس لوح خاص | رفع كفاءة التوزيع على طاولة الماكينة | مقاسات مثل 1220 × 2500 أو 1220 × 2280 mm |
تشحن Minh Thanh الأبلكاش المقصوص حسب المقاس بانتظام إلى إيطاليا وأسواق أوروبية أخرى. وبالنسبة لمشتري الأثاث الجاهز للتجميع، تصل الفراغات جاهزة للتفريز، مع هدر أقل تُدفع كلفة شحنه. راجعوا الأبلكاش المقصوص حسب المقاس.
أنواع ماكينات CNC للأبلكاش: التفريز والمنشار الجسري والليزر
قد تكون ماكينة CNC للأبلكاش ماكينة تفريز، أو منشاراً جسرياً، أو ليزراً؛ ولكل منها عمل يناسبه. تشكل ماكينات التفريز القطع، وتقص المناشير الجسرية رزم القطع المستقيمة بسرعة، فيما تقص أجهزة الليزر الألواح الرقيقة وتنقشها.
| ماكينة CNC للأبلكاش | أفضل استخدام | سماكة الأبلكاش |
|---|---|---|
| ماكينة تفريز CNC بترتيب القطع على اللوح | القطع المشكلة والوصلات والجيوب والثقوب | ألواح رقيقة إلى سميكة |
| منشار جسري CNC | قطع مستطيلة مستقيمة ضمن رزم | جميع سماكات الألواح |
| ليزر CNC | المحيطات الدقيقة والنقش | ألواح رقيقة، غالباً من 3 mm إلى 6 mm |
| منشار ألواح بسياج CNC | فراغات مقصوصة حسب المقاس | جميع سماكات الألواح |
يتغير معيار اللوح الملائم للقص بالليزر؛ إذ تزداد أهمية الغراء والفجوات والوجه. راجعوا أفضل أبلكاش للقص بالليزر وماكينات قص الأبلكاش.
ما الذي يجب كتابته في طلب أبلكاش لقص CNC؟
اكتبوا في الطلب مواصفات اللوح التي تحتاجها ماكينة التفريز، حتى تعطي كل رزمة النتيجة نفسها. وتشمل هذه البنود طلب أبلكاش لأثاث يُقص بماكينة CNC:
- الاستخدام: قطع أثاث بماكينة CNC، مطلية أو بحواف ظاهرة.
- الوجه والدرجة: مثل بتولا D+/D أو حور A/B، بسطح مصنفر.
- اللب: ستيراكس أبيض أو أوكالبتوس، مخيط الطبقات ومعاير.
- الغراء والانبعاثات: غراء UF بانبعاث E0؛ وللطلبات المتجهة إلى الولايات المتحدة، CARB P2 / TSCA Title VI، وفق المعيار الوارد في قاعدة EPA لانبعاث الفورمالديهايد من منتجات الخشب المركب. الحد الأقصى للأبلكاش الصلب ذي لب القشرة هو 0.05 ppm بموجب 40 CFR 770.10.
- السماكة والسماحية: مثل 18 mm بسماحية ±0.2 mm.
- المقاس: 1220 × 2440 mm أو 1250 × 2500 mm، أو مقاس خاص، أو قطع مقصوصة حسب المقاس.
- الرطوبة: 8–12 % عند الإرسال.
- الكمية والتعبئة: تتسع حاوية 40HC لـ990 لوحاً بمقاس 1220 × 2440 × 18 mm على لب ستيراكس، بحجم يقارب 53 m³، وبحمولة تخطيطية قدرها 28,000 kg.
الحد الأدنى للطلب حاوية 40HC واحدة بمواصفات متنوعة باتفاق الطرفين، ويستغرق الإنتاج 15–45 يوماً بعد الدفعة المقدمة البالغة 30%. وتتيح العينات المجانية بالتركيبة نفسها إجراء تجربة توزيع للقطع أولاً. أرسلوا قائمة القطع أو الرسومات إلى contact@minhthanhplywood.com، أو راجعوا طريقة قص الأبلكاش للاطلاع على دليل القص الكامل. وللسلامة أثناء تشغيل الماكينة والتحكم بالغبار، اتبعوا تعليمات الشركة المصنّعة للماكينة والأنظمة الوطنية؛ ويُعد دليل HSE البريطاني للغبار الناتج عن معالجة الخشب مرجعاً واضحاً لشفط الغبار.
أسئلة المشترين وإجاباتها
هل تستطيع ماكينات CNC قص الأبلكاش؟
نعم. تقص ماكينة التفريز CNC الأبلكاش بنظافة عند استخدام قاطع حلزوني ضاغط أو هابط حاد، ومعدل تغذية متوافق مع سرعة المغزل، وتثبيت اللوح مستوياً على طاولة التفريغ الهوائي. ويُعد الأبلكاش من أكثر المواد استخداماً في قطع الأثاث والتجهيزات الداخلية التي تُصنع بماكينات CNC.
ما أفضل أنواع الأبلكاش للتفريز بماكينة CNC؟
ألواح أثاث معايرة، ذات لب مغلق ومتجانس ووجه مصنفر، بسماحية ±0.2–0.3 mm ورطوبة 8–12 %. وتناسب الألواح ذات الوجه من البتولا أو الحور ولب ستيراكس الأبيض أعمال التفريز جيداً.
هل يصلح أبلكاش الحور للتفريز بماكينة CNC؟
نعم. أبلكاش الحور خفيف، سهل التشغيل، ويقبل الطلاء جيداً، لذلك يناسب الأثاث الجاهز للتجميع والقطع المطلية. اطلبوا لباً معايراً ووجهاً مصنفراً حتى تأتي الجيوب والوصلات بالعمق الصحيح.
ما القاطع الأفضل لقص الأبلكاش بماكينة CNC؟
القاطع الحلزوني الضاغط المصنوع من كربيد صلب هو الخيار المعتاد للقص النافذ؛ إذ يقطع إلى أسفل عند الوجه العلوي وإلى أعلى عند الوجه السفلي، فيترك الوجهين نظيفين. استخدموا قاطعاً حلزونياً هابطاً للجيوب الضحلة ومجاري التعشيق.
لماذا تتشقق حواف الأبلكاش عند القص بماكينة CNC؟
قد ينتج التشقق عن قاطع غير حاد أو غير مناسب، أو معدل تغذية أبطأ أو أسرع مما يلائم سرعة المغزل، أو ارتفاع اللوح عن الطاولة، أو وجود فجوات في اللب تحت الوجه. ويعالج القاطع الضاغط الحاد واللوح المستوي ذو اللب المغلق معظم هذه المشكلات.
ما السماكة المناسبة لأبلكاش أثاث يُقص بماكينة CNC؟
السماكة المعتادة لهياكل الأثاث المصنوع بماكينة CNC هي 18 mm، وتُستخدم سماكة 12 mm لجوانب الأدراج وظهورها، و9 mm أو أقل للقطع الصغيرة. السماكة الفعلية أهم من الاسمية، لذا قيسوها.
هل تؤثر سماحية سماكة الأبلكاش في وصلات CNC؟
نعم. تُقص وصلات اللسان والفتحة بحسب السماكة الفعلية للوح، وأي تفاوت فيها يجعل الوصلات مرتخية أو ضيقة بين ألواح الدفعة الواحدة. تحافظ الألواح المعايرة على اتساق الوصلات.
ما نسبة الرطوبة المناسبة للأبلكاش عند قصه بماكينة CNC؟
بين 8 و12 %، وهي النسبة المعتادة لأبلكاش الأثاث. تتحرك الألواح الرطبة أو غير المتجانسة بعد القص، فتتقوس القطع أو تتغير مقاسات الوصلات.
هل يمكن طلب أبلكاش مقصوص حسب المقاس من المصنع؟
نعم. تقص Minh Thanh اللوح الواحد إلى 4 أو 6 أو 8 قطع، وتشحن القطع المقصوصة حسب المقاس بانتظام إلى إيطاليا وأسواق أوروبية أخرى.
ما مقاس اللوح المناسب لترتيب القطع على ماكينة CNC؟
اطلبوا المقاس الأنسب لطاولة الماكينة وتوزيع القطع: 1220 × 2440 mm و1250 × 2500 mm مقاسان قياسيان، كما تُجهز حسب الطلب مقاسات خاصة مثل 1220 × 2500 mm.