
cnc potong plywood menghasilkan potongan yang rapi saat lembaran dikalibrasi, rata, kering, dan berinti tertutup: toleransi ketebalan ±0,2 mm, tanpa rongga inti, dan kadar air 8–12%. Untuk pabrik furnitur dan importir triplek di Indonesia, gunakan mata kompresi yang tajam, umpan sesuai anjuran produsen mata, dan tata potong yang menahan part kecil. Minh Thanh Plywood membuat panel furnitur sesuai spek itu dan memotong part sesuai ukuran.
Layanan cnc potong plywood di Inggris: cara order berjalan
Jika pencarian membawa ke sini untuk minta dibuatkan bentuk potongan, jasa potong di Inggris bekerja dengan cara yang sama: kirim gambar, mereka memotong part dengan router, lalu diambil atau dikirim. Berkas atau pilihan lembaran yang salah memakan order ulang, sehingga urutan di bawah menghemat bolak-balik.
- Kirim gambar. Jasa potong menerima berkas vektor DXF atau DWG, dan sebagian mau menggambar ulang sketsa sederhana. Gambar part dalam ukuran jadi dengan memperhatikan diameter mata: sudut dalam mengikuti radius mata.
- Pilih papan dan ketebalan. Triplek birch tersedia dari 4 sampai 30 mm di jasa besar Inggris, dengan potongan umum 6, 9, 12, 15 dan 18 mm. Triplek muka poplar dan triplek birch melamin putih juga ditawarkan. Satu lembar penuh birch 18 mm BB/BB dijual sekitar £118.
- Periksa ukuran meja. Router terbesar di Inggris menerima lembar penuh 3050 × 1525 mm; kebanyakan bekerja dari 2440 × 1220 mm.
- Pilih pengerjaan. Potong bentuk, bor lubang, bentuk lubang engsel dan gagang, alur panel, serta pola lubang dan ukir, semua dalam satu program.
- Pastikan waktu kerja dan kirim. Siapkan 5–6 hari kerja untuk order router di bengkel ramai, dan 48 jam di jasa fabrikasi digital kecil yang memberi harga dalam beberapa jam. Ambil sendiri atau kirim kurir adalah pilihannya.
Pekerjaan umum: panel dinding, penyekat ruang, layar ukir, pintu lemari dan pintu dapur dengan lubang engsel yang sudah dibor, serta part furnitur bongkar-pasang.
Di mana posisi Minh Thanh. Minh Thanh tidak memotong part untuk pemilik rumah di Inggris. Perusahaan membuat lembaran terkalibrasi yang dipotong jasa dan pabrik furnitur itu: ketebalan dijaga ±0,2 mm pada panel furnitur amplasan, inti tertutup, kadar air 8–12%, dan blanko potong sesuai ukuran dalam 4, 6 atau 8 keping per panel.
Bengkel CNC, pembuat bongkar-pasang, dan perusahaan mebel di Inggris membeli per 40HC, dengan 30–40 hari di laut dari Hai Phong ke Eropa Utara. Panel membawa sertifikasi CARB P2 / TSCA Title VI; enam uji bilik ASTM D6007 rata-rata 0,014–0,032 ppm terhadap batas 0,05 ppm. Minta contoh lembaran gratis dan potong di router sendiri sebelum order pertama.
Apakah mesin CNC bisa memotong triplek?
Ya, mesin CNC memotong triplek dengan baik, dan lembaran terkalibrasi berinti tertutup yang membuat potongan rapi. Kualitas tepi baru ditentukan router setelah lembaran benar: rata, kering, sama tebalnya, dan bebas rongga inti.
Spek lembaran yang penting untuk potong CNC:
| Sifat | Target untuk CNC | Pengaruh di router |
|---|---|---|
| Toleransi ketebalan | ±0,2–0,3 mm, sampai ±0,2 mm | Kedalaman kantong, pas slot, sambungan lidah |
| Inti | Inti tertutup dan rata, tanpa rongga atau tumpang tindih | Tanpa pecah atau lubang pada tepi potong |
| Kerataan | Rata di meja vakum | Daya tahan dan kedalaman merata seluruh lembar |
| Kadar air | 8–12% saat kirim | Part tetap rata setelah dipotong |
| Wajah | Wajah amplasan yang utuh, mutu sesuai finishing | Tepi atas rapi, part siap finishing |
| Lem | Lem UF dengan emisi E0 untuk furnitur interior | Garis lem merata, emisi part rendah |
| Ukuran lembaran | 1220 × 2440 atau 1250 × 2500 mm, atau khusus | Hasil tata potong di meja mesin |
Minh Thanh membuat panel furnitur sesuai daftar ini sebagai baku: papan inti dikempa dan dikalibrasi dulu, lalu wajah dan punggung dikempa, dan lapisan inti disambung melintang maupun membujur sehingga inti tetap tertutup.
Triplek apa yang paling cocok untuk router CNC?
Triplek terbaik untuk router CNC adalah triplek furnitur terkalibrasi dengan inti tertutup, wajah amplasan, dan susunan veneer merata, sehingga dipotong rapi dan ukurannya stabil. Jenis wajah menentukan rupa dan harga; inti dan kalibrasi menentukan hasil potong.
| Panel | Hasil router CNC | Pemakaian CNC terbaik |
|---|---|---|
| Muka birch, inti Styrax atau Eukaliptus | Sangat baik, tepi tajam, wajah keras | Furnitur terlihat, tepi ekspos |
| Muka poplar, inti Styrax | Sangat baik, ringan, mudah dimesin | Part cat dan bongkar-pasang |
| Muka eukaliptus | Baik, padat dan kaku | Rak, daun meja, part pikul beban |
| Veneer rekayasa (EV) | Baik, warna seragam | Muka dekoratif dan panel |
| Muka okoume | Baik, ringan | Panel interior |
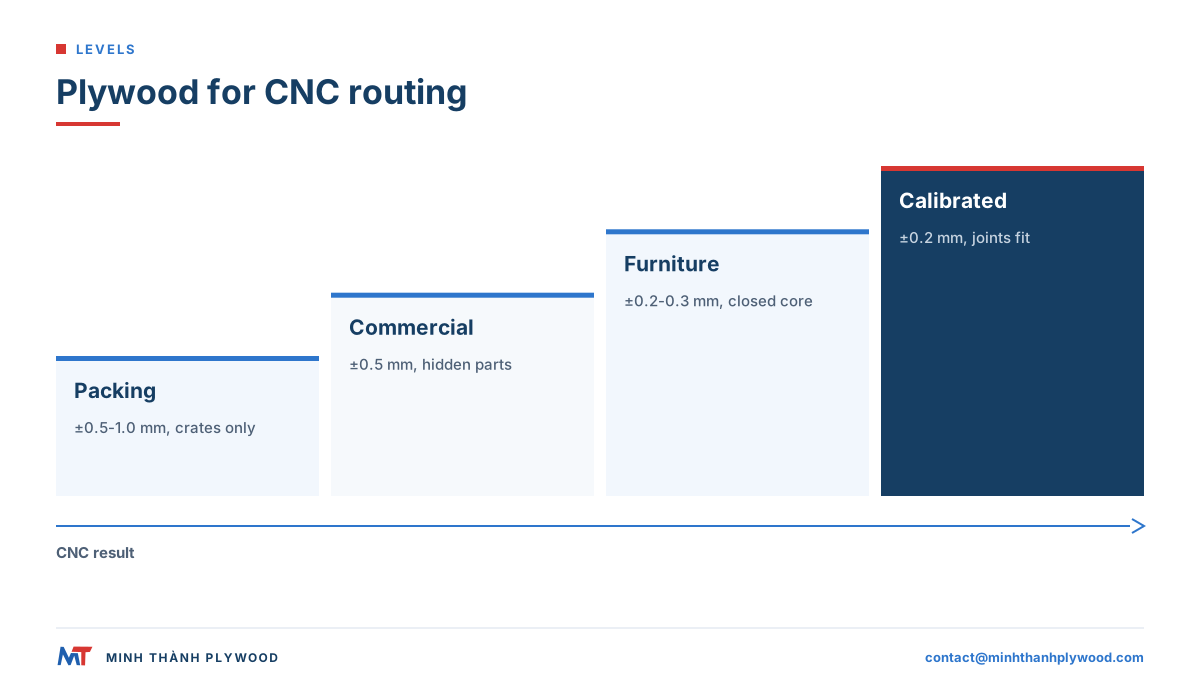
| Triplek komersial (±0,5 mm) | Cukup; toleransi dan inti lebih beragam | Part tersembunyi, jig |
| Triplek packing (±0,5–1,0 mm) | Buruk untuk perkayuan sambungan | Peti dan palet |
Untuk furnitur tepi ekspos, pembeli sering memilih wajah birch di atas inti Styrax putih: terang, pucat, dan seragam sampai tepi. Untuk bongkar-pasang cat, wajah poplar di atas Styrax adalah pilihan hemat. Wajah birch dimutu D+, D dan E di Vietnam, setara dengan mutu birch Eropa, dan ditawarkan sebagai pasangan seperti D+/D.
Apakah triplek poplar cocok untuk CNC?
Ya, triplek poplar sangat cocok untuk router CNC: ringan, dipotong dengan aus mata rendah, dan mudah dicat. Yang perlu ditulis di spek adalah kalibrasi, inti, dan mutu wajah, karena wajah poplar lunak dan mudah sobek oleh mata tumpul.
- Mutu wajah: ditawarkan sebagai pasangan wajah/punggung A/A, A/B atau B/B, sesuai contoh yang disetujui. Pembeli juga memesan memakai kode Cina B/BB, BB/CC dan CP, yang memetakan tangga yang sama. A/B cocok untuk part dengan satu wajah terlihat.
- Inti: Styrax putih memberi tepi terang dan pucat. Eukaliptus memberi part lebih padat dan kaku.
- Perkakas: jaga mata tetap tajam; poplar berbulu pada wajah atas saat sisi potong menumpul.
- Finishing: amplas ringan setelah di-router lalu lapis dasar; poplar adalah dasar cat yang baik.
Lihat triplek poplar untuk susunan dan mutu.
Mengapa triplek pecah di CNC?
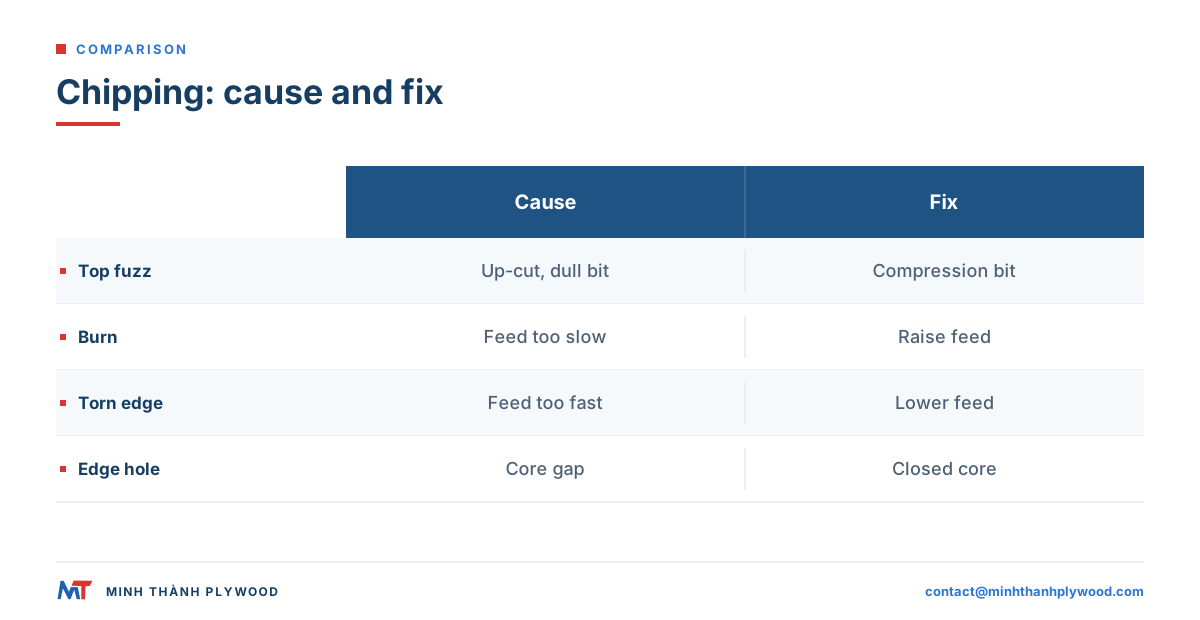
Triplek pecah di CNC karena mata menarik serat ke atas atau mendorongnya keluar di bagian wajah yang tidak tertahan. Penyebab umum adalah mata tumpul atau salah, umpan yang salah untuk putaran spindel, lembaran yang terangkat, atau rongga pada inti di bawah wajah.
| Gejala | Dugaan penyebab | Perbaikan |
|---|---|---|
| Berbulu dan sobek pada wajah atas | Mata potong atas, sisi tumpul | Mata kompresi atau mata potong bawah, mata baru |
| Pecah pada wajah bawah | Mata potong bawah untuk potong tembus, papan alas aus | Mata kompresi, papan alas baru |
| Bekas gosong pada tepi | Umpan terlalu lambat, mata menggesek | Naikkan umpan atau turunkan putaran spindel |
| Tepi kasar dan sobek | Umpan terlalu cepat, beban serpih terlalu besar | Turunkan umpan, periksa bagan |
| Lubang atau remuk pada tepi | Rongga atau tumpang tindih inti | Panel inti tertutup yang disambung |
| Part kecil bergeser | Vakum lepas pada part kecil | Lidah penahan, kulit bawang, urutan potong |
| Kedalaman kantong beragam | Ketebalan atau kerataan lembaran beragam | Lembaran terkalibrasi, ratakan papan alas |
Tiga baris terakhir adalah soal lembaran, bukan soal mata. Inti yang disambung dan dikalibrasi menghilangkan sebagian besar soal itu sebelum lembaran sampai di mesin.
Mata apa untuk triplek? Memilih perkakas CNC
Mata terbaik untuk memotong triplek di CNC adalah mata kompresi karbida solid untuk potong tembus dan mata potong bawah untuk kantong dan alur. Mata kompresi punya alur potong atas di ujung dan alur potong bawah di atasnya, sehingga menekan serat ke dalam pada kedua wajah.
| Mata | Pemakaian pada triplek | Hasil tepi |
|---|---|---|
| Kompresi, dua alur | Potong tembus pada part tebal penuh | Wajah atas dan bawah rapi |
| Kompresi mortise (ujung potong atas pendek) | Kantong dan alur dangkal dengan tepi atas rapi | Atas rapi, serpih keluar |
| Spiral potong bawah | Kantong, alur, lembaran tipis | Wajah atas rapi, serpih tinggal di potongan |
| Spiral potong atas | Slot dalam yang serpihnya harus keluar | Bulu pada wajah atas |
| Lurus (O-alur atau dua alur) | Potong kasar, potong murah | Cukup untuk tepi tersembunyi |
| V-bit | Chamfer, alur lipat, ukir | Garis tajam pada wajah |
| Ball-nose | Bentuk 3D, pinggul bulat | Lengkung halus |
Garis lem triplek mengikis, sehingga karbida jauh lebih awet daripada baja kecepatan tinggi. Simpan catatan mata: tepi mulai berbulu dan gosong jauh sebelum mata tampak aus.
Putaran spindel, umpan, dan beban serpih untuk CNC triplek
Tetapkan umpan dari beban serpih yang diberikan produsen mata untuk triplek: laju umpan = putaran spindel × jumlah alur × beban serpih. Serpih yang terlalu tipis menggesek dan menggosongkan; serpih yang terlalu tebal menyobek tepi.
Contoh hitung: mata kompresi dua alur pada 18.000 rpm dengan beban serpih 0,25 mm per alur memberi 18.000 × 2 × 0,25 = 9.000 mm per menit. Jika tepi gosong, naikkan umpan atau turunkan putaran; jika sobek, turunkan umpan.
Aturan yang berlaku pada kebanyakan router:
- Mulai dari bagan produsen mata untuk triplek dan diameter mata, lalu sesuaikan bertahap.
- Pertahankan beban serpih saat mengubah putaran: rpm lebih rendah berarti umpan lebih rendah.
- Pakai umpan tembus penuh dengan mata kompresi pada lembaran sampai panjang alurnya; titik kompresi harus duduk di dalam lembaran.
- Lambatkan untuk part kecil dan sudut, di mana tahan vakum paling lemah.
- Dengar dan lihat: dengung stabil dan serpih kering berarti umpan pas; debu dan decit berarti mata menggesek.
Angka ini contoh, bukan setelan: setiap mesin, mata, dan lembaran perlu potong uji sendiri.
Tata potong CNC triplek: ukuran lembaran, tata letak, dan penahan
Tata potong triplek CNC yang baik memuat part paling banyak pada satu lembar dan menahan part kecil sampai potongan terakhir. Pesan ukuran lembaran yang sesuai dengan meja dan daftar part, dan rancang urutan potong mengikuti vakum.
- Ukuran lembaran. Ukuran baku adalah 1220 × 2440 mm dan 1250 × 2500 mm; ukuran khusus seperti 1220 × 2500 mm dan 1220 × 2280 mm dibuat sesuai pesanan dan dapat menaikkan hasil pada daftar part tata potong.
- Arah serat. Tata part panjang mengikuti serat wajah demi rupa dan kekakuan.
- Urutan potong. Potong fitur dalam dulu, part kecil sebelum part besar, dan profil luar terakhir.
- Penahan. Sisakan kulit bawang atau lidah kecil pada part kecil, atau pakai umpan potong bawah di akhir, agar part tidak bergeser.
- Papan alas. Ratakan sampai datar, dan ganti saat vakum bocor lewat bagian aus.
- Label. Cetak label part sebelum umpan terakhir agar part teridentifikasi saat keluar meja.
Lihat ukuran lembaran triplek untuk format baku dan khusus.
Toleransi ketebalan dan potong triplek CNC
Untuk potong triplek CNC, toleransi ketebalan menentukan pas tidaknya sambungan dalam seluruh batch. Slot, alur, dan lidah dipotong memakai satu angka, dan setiap lembaran yang menyimpang dari angka itu memberi sambungan longgar atau sempit.
| Jenis panel | Toleransi ketebalan | Pengaruh pada sambungan CNC |
|---|---|---|
| Panel furnitur amplasan | ±0,2–0,3 mm, sampai ±0,2 mm | Sambungan sama pasnya antar lembar |
| Komersial dan berlapis film | ±0,5 mm | Sambungan longgar atau sempit antar lembar |
| Triplek packing | ±0,5–1,0 mm | Bukan untuk perkayuan sambungan |
| Panjang dan lebar, semua panel | ±2 mm | Rapikan tepi lembaran dalam tata potong |
Ukur, jangan kira-kira: lembaran 18 mm tidak persis 18 mm. Ukur dengan jangka sorong beberapa lembar dari tiap pak dan tetapkan lebar slot mengikuti ketebalan terukur. Panel terkalibrasi membuat satu pengukuran berlaku untuk seluruh order. Lihat panduan ketebalan triplek untuk ketebalan nominal dan nyata per panel.
Kerataan, kadar air, dan rongga inti
Kerataan, kadar air, dan inti tertutup adalah tiga sifat yang menentukan bentuk part CNC tetap seperti dipotong. Lembaran melengkung kehilangan vakum, lembaran basah bergerak setelah dipotong, dan rongga inti muncul sebagai lubang pada tepi terlihat.
- Kerataan. Susunan seimbang yang dikempa dua kali terhampar rata di meja. Simpan lembaran rata di atas bantalan, jangan diberdirikan, agar tetap seperti itu.
- Kadar air. Panel pada kadar air 8–12% sesuai dengan bengkel dalam ruang. Diamkan pak di bengkel sebelum dipotong jika datang dari gudang dingin atau lembap.
- Rongga inti. Celah dan tumpang tindih pada inti tampak pada setiap tepi potong dan melemahkan sambungan. Inti yang disambung menghentikan veneer inti bergeser saat penyusunan.
Di CNC, lembaran dengan rongga inti tersembunyi baru terbuang saat router mencapainya. Itu sebabnya inti lebih penting di CNC daripada di gergaji panel: potong menembus tengah lembaran, bukan hanya sepanjang tepinya.
Part triplek potong CNC: sambungan dan finishing tepi
Part triplek potong CNC disambung dengan slot, alur, lidah, dan jari yang dipotong langsung dari tata potong, dan tepinya bisa dibiarkan ekspos saat inti rapi. Rancang sambungan mengikuti ketebalan nyata dan radius mata.
- Ukur lembaran dan tetapkan lebar slot mengikutinya, tambah kelonggaran kecil untuk lem.
- Tambah relief tulang anjing atau tulang-T pada sudut dalam, karena mata bulat tidak bisa memotong sudut siku.
- Pertahankan lidah dan jari mengikuti serat wajah pada bagian pikul beban.
- Patahkan tepi dengan umpan chamfer atau pinggul kecil agar wajah tidak pecah.
- Amplas tepi ringan dengan grit 180 dan finishing bersama wajah. Lihat cara mengamplas triplek.
Untuk furnitur tepi ekspos, inti yang pucat dan merata tampil sebagai tepi garis yang rapi. Triplek furnitur pada inti Styrax putih dipilih untuk rupa itu. Untuk rancang furnitur CNC lebih jauh, lihat furnitur triplek CNC.
Potong sesuai ukuran pabrik lawan router CNC sendiri
Memotong pada router CNC sendiri memberi kendali penuh atas part; memesan potong sesuai ukuran dari pabrik menghemat penanganan, volume angkut, dan sisa potong untuk ukuran part berulang. Banyak pembeli memakai keduanya: blanko baku dari pabrik, bentuk akhir di router sendiri.
| Pilihan | Paling cocok untuk | Yang dikerjakan pabrik |
|---|---|---|
| Lembaran penuh | Daftar part campuran atau berubah, tata potong sendiri | Panel terkalibrasi dan amplasan |
| Blanko potong sesuai ukuran | Ukuran berulang, kempa atau router lebih kecil | Satu panel dipotong menjadi 4, 6 atau 8 keping |
| Ukuran lembaran khusus | Hasil tata potong tinggi pada meja Anda | Ukuran seperti 1220 × 2500 atau 1220 × 2280 mm |
Minh Thanh mengirim triplek potong sesuai ukuran secara rutin ke Italia dan pasar Eropa lain. Untuk pembeli bongkar-pasang, blanko potong tiba siap masuk router, dengan sisa yang lebih sedikit ikut dibayar ongkirnya. Lihat triplek potong sesuai ukuran.
Jenis mesin CNC triplek: router, beam saw, dan laser
Mesin CNC triplek dapat berupa router, beam saw, atau laser, dan masing-masing cocok untuk pekerjaan berbeda. Router membentuk part, beam saw memotong tumpukan part lurus dengan cepat, dan laser memotong dan mengukir lembaran tipis.
| Mesin CNC triplek | Paling cocok untuk | Ketebalan triplek |
|---|---|---|
| Router CNC (tata potong) | Part bentuk, sambungan, kantong, lubang | Lembaran tipis sampai tebal |
| Beam saw CNC | Part persegi lurus dalam tumpukan | Semua ketebalan panel |
| Laser CNC | Profil halus dan ukir | Lembaran tipis, sering 3 mm sampai 6 mm |
| Gergaji panel dengan pagar CNC | Blanko potong sesuai ukuran | Semua ketebalan panel |
Untuk kerja laser, spek panel berubah: lem, rongga, dan wajah justru lebih penting. Lihat triplek terbaik untuk potong laser dan mesin potong triplek.
Yang ditulis pada order triplek CNC
Tulis spek lembaran yang dibutuhkan router pada order, agar setiap pak dipotong sama. Baris ini mencakup order furnitur CNC:
- Pakai: part furnitur CNC, cat atau tepi ekspos.
- Wajah dan mutu: misalnya birch D+/D atau poplar A/B, amplasan.
- Inti: Styrax putih atau Eukaliptus, disambung dan dikalibrasi.
- Lem dan emisi: lem UF dengan emisi E0; CARB P2 / TSCA Title VI untuk order AS, baku yang diatur dalam aturan formaldehida EPA untuk produk kayu komposit. Batas untuk triplek kayu keras inti veneer adalah 0,05 ppm menurut 40 CFR 770.10.
- Ketebalan dan toleransi: misalnya 18 mm pada ±0,2 mm.
- Ukuran: 1220 × 2440 mm, 1250 × 2500 mm, ukuran khusus atau keping potong sesuai ukuran.
- Kadar air: 8–12% saat kirim.
- Jumlah dan kemasan: satu 40HC memuat 990 lembar 1220 × 2440 × 18 mm pada inti Styrax, sekitar 53 m³, dengan muatan rencana 28.000 kg.
Order minimum adalah satu 40HC dengan spek campuran atas kesepakatan, dan produksi memakan 15–45 hari setelah uang muka 30%. Contoh gratis dari susunan yang persis memungkinkan uji tata potong dulu. Kirim daftar part atau gambar ke contact@minhthanhplywood.com, atau baca cara memotong triplek untuk panduan potong lengkap. Untuk aman mata dan debu, ikuti petunjuk produsen router dan aturan nasional Anda; panduan debu kayu HSE Inggris adalah acuan yang jelas untuk penyedotan.
Pertanyaan pembeli
Apakah mesin CNC bisa memotong triplek?
Bisa. Router CNC memotong triplek dengan rapi memakai mata kompresi atau mata potong bawah yang tajam, umpan yang sesuai dengan putaran spindel, dan lembaran yang ditahan rata di meja vakum. Triplek termasuk bahan CNC paling umum untuk furnitur dan part interior.
Triplek apa yang paling cocok untuk dipotong CNC?
Triplek furnitur terkalibrasi dengan inti tertutup dan rata, wajah amplasan, toleransi ±0,2–0,3 mm, dan kadar air 8–12%. Panel muka birch dan panel muka poplar di atas inti Styrax putih sama-sama dipotong dengan baik.
Apakah triplek poplar cocok untuk CNC?
Ya. Triplek poplar ringan, mudah dimesin, dan mudah dicat, sehingga cocok untuk part bongkar-pasang dan part cat. Pesan inti terkalibrasi dan wajah amplasan agar kantong dan sambungan keluar sesuai kedalaman.
Mata apa yang paling baik untuk memotong triplek di CNC?
Mata kompresi karbida solid adalah pilihan baku untuk potong tembus, karena memotong ke bawah di wajah atas dan ke atas di wajah bawah sehingga kedua sisi rapi. Pakai mata potong bawah untuk kantong dangkal dan alur.
Mengapa triplek pecah saat dipotong CNC?
Pecah berasal dari mata yang tumpul atau salah, umpan yang terlalu lambat atau terlalu cepat untuk putaran spindel, lembaran yang terangkat dari meja, atau rongga inti di bawah wajah. Mata kompresi yang tajam dan lembaran berinti tertutup yang rata menyelesaikan sebagian besar masalah.
Ketebalan triplek berapa yang paling baik untuk furnitur CNC?
18 mm adalah ketebalan karkas yang umum untuk furnitur CNC, dengan 12 mm untuk sisi dan belakang laci serta 9 mm atau kurang untuk part kecil. Ketebalan nyata lebih penting daripada ketebalan nominal, jadi ukur dahulu.
Apakah toleransi ketebalan triplek penting untuk sambungan CNC?
Ya. Sambungan lidah dan slot dipotong mengikuti ketebalan nyata lembaran, sehingga lembaran yang ketebalannya berubah memberi sambungan longgar atau sempit dalam satu batch. Panel kalibrasi menjaga sambungan tetap sama.
Berapa kadar air triplek untuk pemotongan CNC?
Antara 8 dan 12%, rentang normal untuk triplek furnitur. Lembaran basah atau tidak merata bergerak setelah dipotong, sehingga part melengkung atau ukuran sambungan berubah.
Apakah bisa memesan triplek potong sesuai ukuran dari pabrik?
Bisa. Minh Thanh memotong satu panel menjadi 4, 6 atau 8 keping dan mengirim part potong sesuai ukuran secara rutin ke Italia dan pasar Eropa lain.
Ukuran lembaran berapa yang dipesan untuk tata potong CNC?
Pesan ukuran yang paling pas dengan meja mesin dan tata potong: 1220 × 2440 mm dan 1250 × 2500 mm adalah ukuran baku, dan ukuran khusus seperti 1220 × 2500 mm dibuat sesuai pesanan.