
CNC kryssfiner freses rent når platen er kalibrert, plan, tørr og har lukket kjerne: tykkelsestoleranse på ±0,2 mm, ingen gliper i kjernen og 8–12 % fukt. For norske interiørbyggere som lager møbeldeler, gir jevn tykkelse og lukket kjerne forutsigbare spor og sammenføyninger. Bruk en skarp kompresjonsfres, matehastigheten verktøyprodusenten oppgir for kryssfiner, og et plateoppsett som holder små deler fast. Minh Thanh Plywood produserer møbelplater etter denne spesifikasjonen og kapper emner til mål.
CNC-fresing av kryssfiner i Storbritannia: slik bestiller du
Hvis du søker etter «CNC kryssfiner» for å få deler frest, fungerer britiske CNC-tjenester på samme måte: send en tegning, så freser de delene, som du henter eller får levert. Feil fil eller platevalg kan bety at jobben må gjøres på nytt. Punktene under reduserer som regel behovet for fram og tilbake.
- Send tegningen. Tjenestene tar imot vektorfiler i DXF- eller DWG-format, og noen tegner opp en enkel skisse på nytt. Tegn delene i ferdig mål, og ta hensyn til fresediameteren: innvendige hjørner får radiusen til fresen.
- Velg plate og tykkelse. De større britiske tjenestene lagerfører bjørkekryssfiner fra 4 til 30 mm, med 6, 9, 12, 15 og 18 mm som vanlige tykkelser. De tilbyr også plater med poppelfiner og hvit melaminbelagt bjørkekryssfiner. En hel 18 mm bjørkeplate i BB/BB-kvalitet koster rundt £118 i butikk.
- Sjekk bordformatet. De største britiske CNC-fresene tar hele plater på 3050 × 1525 mm. De fleste arbeider med formatet 2440 × 1220 mm.
- Velg bearbeiding. Formskjæring, boring av hull, fresing av hengselhull og håndtak, spor i plater og perforerte mønstre eller utskjæringer inngår i samme program.
- Avklar leveringstid og frakt. Regn med 5–6 arbeidsdager for en fresejobb hos et verksted med mye å gjøre. En liten tjeneste for digital produksjon kan levere på 48 timer og gi pristilbud i løpet av et par timer. Du kan velge mellom henting og budlevering.
Typiske jobber er veggplater, romdelere, utskårne skjermer, garderobe- og kjøkkendører med forborede hengselhull og flatpakkede møbeldeler.
Minh Thanh passer inn slik. Minh Thanh freser ikke deler for privatkunder i Storbritannia. Fabrikken lager de kalibrerte platene som britiske tjenester og møbelprodusenter bearbeider: møbelplater slipt til en tykkelsestoleranse på ±0,2 mm, lukket kjerne, 8–12 % fukt og emner delt i 4, 6 eller 8 deler per plate.
Britiske CNC-verksteder, flatpakkemøbelprodusenter og snekkerbedrifter kjøper per 40HC. Sjøtransporten fra Hai Phong til Nord-Europa tar 30–40 dager. Platene er sertifisert etter CARB P2 / TSCA Title VI. Seks kammerprøver etter ASTM D6007 hadde et gjennomsnitt på 0,014–0,032 ppm, mot grensen på 0,05 ppm. Be om en gratis prøveplate, og test den på din egen CNC-fres før første bestilling.
Kan CNC-maskiner frese kryssfiner?
Ja, CNC-maskiner freser kryssfiner godt. En kalibrert plate med lukket kjerne gir rene kutt. Fresen avgjør først kantkvaliteten når platen er plan og tørr, har jevn tykkelse og ikke har gliper i kjernen.
Dette bør en kryssfinerplate for CNC-fresing oppfylle:
| Egenskap | Mål for CNC-fresing | Hvorfor det betyr noe på CNC-fresen |
|---|---|---|
| Tykkelsestoleranse | ±0,2–0,3 mm, ned til ±0,2 mm | Lommedybde, sporpasning, tappforbindelser |
| Kjerne | Lukket og jevn, uten gliper eller overlapp | Ingen utbrudd eller hulrom i snittkantene |
| Planhet | Plan på vakuumbordet | Fastholding og jevn dybde over hele platen |
| Fuktinnhold | 8–12 % ved utsending | Delene holder seg plane etter fresing |
| Overflate | Slipt og hel, kvalitet tilpasset overflatebehandlingen | Ren overkant og deler klare for overflatebehandling |
| Lim | UF-lim med E0-utslippsklasse for innendørsmøbler | Jevne limlinjer og lave utslipp fra delene |
| Plateformat | 1220 × 2440 eller 1250 × 2500 mm, eller spesialformat | Utnyttelse av maskinbordet |
Minh Thanh produserer møbelplater etter denne spesifikasjonen som standard. Først presses og kalibreres kjerneplaten. Deretter presses for- og bakside på. Kjernelagene sys sammen både vannrett og loddrett, slik at kjernen holder seg lukket.
Hvilken kryssfiner egner seg best til CNC-fresing?
Den beste kryssfinerplaten til CNC-fresing er kalibrert møbelkryssfiner med lukket kjerne, slipt overflate og jevn fineroppbygging. Da skjæres den rent og holder målene. Treslaget i overflaten avgjør utseende og pris, mens kjernen og kalibreringen avgjør hvordan platen freses.
| Plate | Egnethet for CNC-fresing | Best egnet til |
|---|---|---|
| Bjørkefiner, Styrax- eller Eucalyptus-kjerne | Svært god, skarpe kanter og hard overflate | Synlige møbler og kanter som skal stå åpne |
| Poppelfiner, Styrax-kjerne | Svært god, lett og enkel å bearbeide | Malte og flatpakkede deler |
| Eucalyptus-finer | God, tett og stiv | Hyller, benkeplater og deler som bærer last |
| Konstruert finer (EV) | God, jevn farge | Dekorative fronter og plater |
| Okoume-finer | God, lett | Innvendige plater |
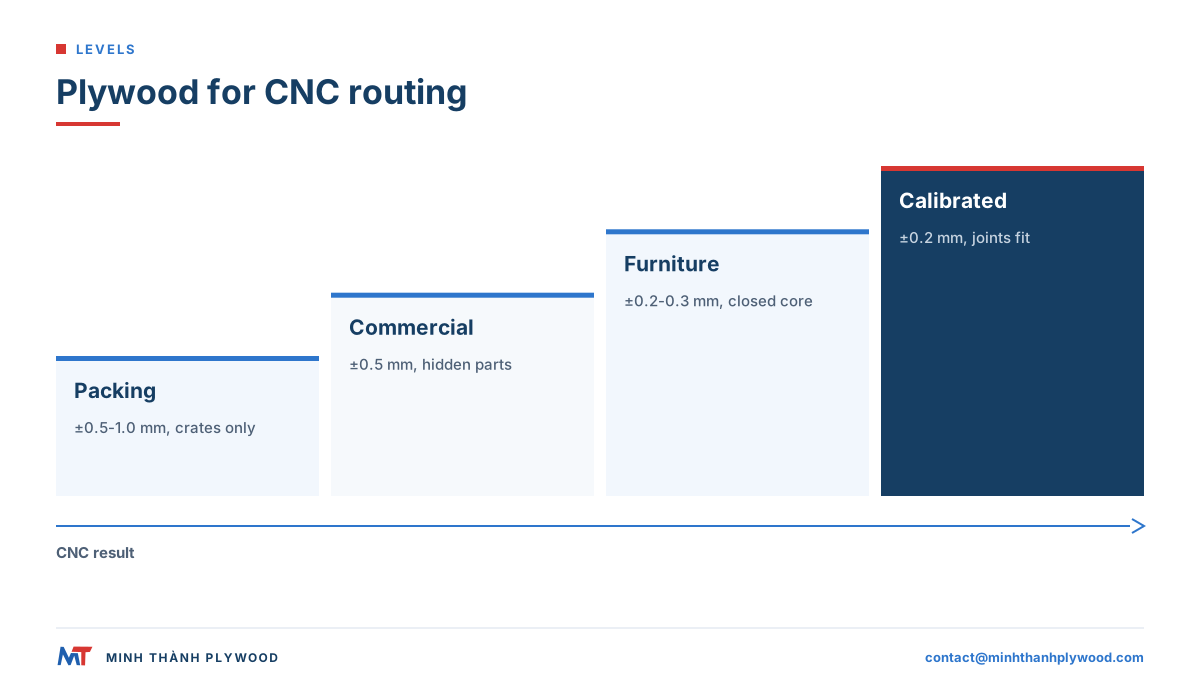
| Kommersiell kryssfiner (±0,5 mm) | Middels; tykkelse og kjerne varierer mer | Skjulte deler og jigger |
| Emballasjekryssfiner (±0,5–1,0 mm) | Lite egnet til sammenføyninger | Kasser og paller |
Til møbler med synlig kant velger kjøpere ofte bjørkefiner på en hvit Styrax-kjerne: lys, blek og jevn gjennom kanten. Til malte flatpakkede møbler er poppelfiner på Styrax et kostnadseffektivt valg. Bjørkefiner i Vietnam sorteres i kvalitetene D+, D og E, som kan sammenlignes med europeiske bjørkekvaliteter. Kvaliteten oppgis som par, for eksempel D+/D.
Egner poppelkryssfiner seg til CNC-fresing?
Ja, poppelkryssfiner egner seg godt til CNC-fresing. Den er lett, sliter lite på verktøyet og tar godt imot maling. Spesifiser kalibrering, kjerne og overflatekvalitet, fordi poppelfineren er myk og får utriving når fresen er sløv.
- Overflatekvalitet: oppgis som par for for- og bakside: A/A, A/B eller B/B, tilpasset den godkjente prøven. Kjøpere bestiller også etter de kinesiske kodene B/BB, BB/CC og CP, som svarer til samme kvalitetsstige. A/B passer til deler med én synlig side.
- Kjerne: Hvit Styrax gir en lys, blek kant. Eucalyptus gir en tettere og stivere del.
- Verktøy: hold fresene skarpe. Poppel får fiberreisning på oversiden når eggen blir sløv.
- Overflatebehandling: slip lett etter fresing og påfør grunning. Poppel egner seg godt som underlag for maling.
Se poppelkryssfiner for oppbygning og kvaliteter.
Hvorfor fliser kryssfiner seg ved CNC-fresing?
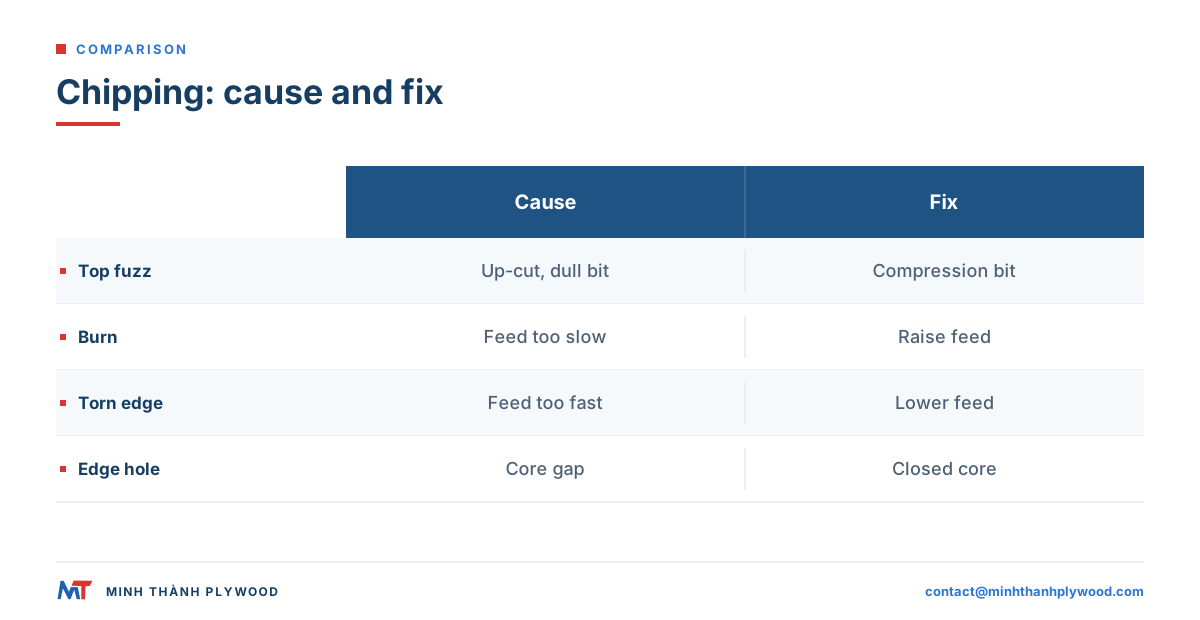
Kryssfiner fliser seg ved CNC-fresing når fresen trekker fibrene opp eller presser dem ut der overflaten mangler støtte. Vanlige årsaker er en sløv eller feil fres, feil mating i forhold til spindelhastigheten, en plate som løfter seg, eller en glippe i kjernen under overflaten.
| Tegn | Sannsynlig årsak | Løsning |
|---|---|---|
| Fiberreisning og utriving på oversiden | Oppskjærende fres eller sløv egg | Kompresjonsfres eller nedskjærende fres, nytt verktøy |
| Utbrudd på undersiden | Nedskjærende fres ved gjennomskjæring, slitt offerplate | Kompresjonsfres, ny offerplate |
| Brennmerker på kanten | For langsom mating, fresen gnisser | Øk matingen eller senk spindelhastigheten |
| Ru, oppriven kant | For rask mating, for høy sponbelastning | Senk matingen, sjekk tabellen |
| Hull eller smuldring i kanten | Glippe eller overlapp i kjernen | Plate med lukket, sammensydd kjerne |
| Små deler flytter på seg | Vakuumet slipper taket i små deler | Festetapper, tynt restlag, riktig rekkefølge på fresingen |
| Variabel lommedybde | Varierende platetykkelse eller planhet | Kalibrert plate, planfrese offerplaten |
De tre siste problemene skyldes platen, ikke verktøyet. En sammensydd, kalibrert kjerne forebygger det meste før platen kommer til maskinen.
Hvilken fres passer til kryssfiner? Velg CNC-verktøy
Den beste fresen til kryssfiner på CNC er en kompresjonsfres i hardmetall for gjennomgående kutt og en nedskjærende fres til lommer og spor. En kompresjonsfres har oppskjærende spiraler ved tuppen og nedskjærende spiraler over dem. Dermed presses fibrene innover på begge sider av platen.
| Fres | Bruk i kryssfiner | Resultat langs kanten |
|---|---|---|
| Kompresjonsfres, to skjær | Gjennomskjæring av deler i full platetykkelse | Rene over- og undersider |
| Kort kompresjonsfres (kort oppskjærende tupp) | Grunne lommer og spor der oversiden skal være ren | Ren overside, spon fjernes |
| Nedskjærende spiral | Lommer, spor og tynne plater | Ren overside, spon blir i snittet |
| Oppskjærende spiral | Dype spor der spon må fjernes | Fiberreisning på oversiden |
| Rett fres (O-skjær eller to skjær) | Grovfresing og rimelig fresing | God nok for skjulte kanter |
| V-fres | Fasing, foldespor og gravering | Skarpe linjer i overflaten |
| Kulefres | 3D-forming og avrunding | Jevne kurver |
Limlinjene i kryssfiner sliter på verktøyet, så hardmetall varer mange ganger lenger enn hurtigstål. Før verktøylogg: kantene begynner å få fiberreisning og brennmerker lenge før fresen ser slitt ut.
Spindelhastighet, mating og sponbelastning ved CNC-fresing av kryssfiner
Still inn matingen etter sponbelastningen verktøyprodusenten oppgir for kryssfiner: matehastighet = spindelhastighet × antall skjær × sponbelastning. For tynne spon gnisser fresen og brenner kanten. For tykke spon river den opp kanten.
Regneeksempel: En kompresjonsfres med to skjær, 18 000 o/min og sponbelastning på 0,25 mm per skjær gir 18 000 × 2 × 0,25 = 9 000 mm per minutt. Hvis kanten brenner, øker du matingen eller senker hastigheten. Hvis kanten rives opp, senker du matingen.
Dette gjelder på de fleste CNC-freser:
- Ta utgangspunkt i tabellen fra verktøyprodusenten for kryssfiner og fresediameteren, og juster deretter trinnvis.
- Behold sponbelastningen når du endrer hastigheten: lavere o/min betyr lavere mating.
- Bruk full dybde i ett pass med kompresjonsfres på plater som ikke er tykkere enn skjærlengden. Kompresjonspunktet må ligge inne i platen.
- Senk hastigheten for små deler og hjørner, der vakuumfestet er svakest.
- Lytt og se: Jevn lyd og tørre spon tyder på riktig mating. Støv og hvin betyr at fresen gnisser.
Tallene er et regneeksempel, ikke en innstilling. Hver maskin, fres og plate krever en egen testskjæring.
CNC-nesting av kryssfiner: plateformat, oppsett og fastholding
God plateutnyttelse ved CNC-fresing av kryssfiner gir flest mulig deler fra hver plate, samtidig som små deler holdes fast helt til siste kutt. Bestill et plateformat som passer maskinen og delelisten, og planlegg kuttrekkefølgen med vakuumfestet i tankene.
- Plateformat. Standardformatene er 1220 × 2440 mm og 1250 × 2500 mm. Spesialformater som 1220 × 2500 mm og 1220 × 2280 mm produseres på bestilling og kan gi bedre utnyttelse for en bestemt deleliste.
- Fiberretning. Legg lange deler langs fiberretningen i overflaten, både av hensyn til utseendet og stivheten.
- Kuttrekkefølge. Fres innvendige detaljer først, små deler før store, og ytterkonturen til slutt.
- Fastholding. La et tynt restlag eller små festetapper stå igjen på små deler, eller bruk et nedskjærende siste pass, så delene ikke flytter på seg.
- Offerplate. Planfrese den, og skift den ut når slitte områder slipper gjennom vakuum.
- Etiketter. Skriv ut delenes etiketter før siste pass, slik at delene kan identifiseres når de forlater bordet.
Se format på kryssfinerplater for standard- og spesialformater.
Tykkelsestoleranse og CNC-kapping av kryssfiner
Ved CNC-kapping av kryssfiner avgjør tykkelsestoleransen om sammenføyningene passer gjennom hele partiet. Spor, falser og tapper freses etter ett mål. Plater som avviker fra målet, gir slark eller for stramme sammenføyninger.
| Platetype | Tykkelsestoleranse | Betydning for CNC-sammenføyninger |
|---|---|---|
| Slipt møbelplate | ±0,2–0,3 mm, ned til ±0,2 mm | Sammenføyningene passer likt på tvers av platene |
| Kommersiell og filmbelagt kryssfiner | ±0,5 mm | Sammenføyningene blir løse eller stramme mellom platene |
| Emballasjekryssfiner | ±0,5–1,0 mm | Ikke egnet til sammenføyninger |
| Lengde og bredde, alle plater | ±2 mm | Tilpass platekanten i oppsettet |
Mål i stedet for å anta: En plate som er oppgitt til 18 mm, er ikke nøyaktig 18 mm. Mål noen plater fra hver pakke med skyvelære, og still sporbredde etter målt tykkelse. Med kalibrerte plater holder én måling for hele bestillingen. Se veiledningen om tykkelse på kryssfiner for nominell og faktisk tykkelse for ulike plater.
Planhet, fukt og hulrom i kjernen
Planhet, fukt og lukket kjerne avgjør om en CNC-frest del beholder formen du har gitt den. En skjev plate mister vakuumfestet, en fuktig plate beveger seg etter fresing, og en glippe i kjernen blir synlig som et hull i en kant som skal stå åpen.
- Planhet. En balansert oppbygning som er presset to ganger, ligger plant på bordet. Oppbevar platene flatt på strø, aldri på høykant, så de holder seg plane.
- Fukt. Plater med 8–12 % fukt passer til et innendørs verksted. La pakkene akklimatisere seg i verkstedet før fresing hvis de kommer fra et kaldt eller fuktig lager.
- Hulrom i kjernen. Gliper og overlapp i kjernen synes i alle snittkanter og svekker sammenføyningene. Sammensydde kjerner hindrer finerlagene i å flytte på seg under oppleggingen.
På en CNC-fres oppdages en skjult glippe i kjernen først når fresen treffer den, og da er platen ødelagt. Derfor betyr kjernen mer ved CNC-fresing enn ved platesaging: fresen går gjennom midten av platen, ikke bare langs kantene.
CNC-freste kryssfinerdeler: sammenføyninger og kantbehandling
CNC-freste kryssfinerdeler kan settes sammen med spor, falser, tapper og fingerfuger som freses direkte fra plateoppsettet. Kantene kan stå synlige når kjernen er jevn. Planlegg sammenføyningene etter faktisk tykkelse og fresens radius.
- Mål platen og still sporbredde etter målet, med litt klaring til lim.
- Legg inn hundebein- eller T-beinavlastning i innvendige hjørner, siden en rund fres ikke kan lage et rett hjørne.
- Legg festetapper og fingre langs fiberretningen der de skal bære last.
- Bryt kantene med en liten fas eller avrunding, slik at overflaten ikke fliser seg.
- Slip kantene lett med korning 180, og overflatebehandle dem sammen med flatene. Se slik sliper du kryssfiner.
På møbler med synlige kanter gir en lys og jevn kjerne en ren, stripet kant. Møbelkryssfiner med hvit Styrax-kjerne velges for dette utseendet. Les mer om utforming av CNC-møbler i CNC-freste kryssfinermøbler.
Fabrikktilskårne emner eller egen CNC-fres for kryssfiner
Med egen CNC-fres for kryssfiner har du full kontroll over delene. Bestiller du tilskårne emner fra fabrikken, sparer du håndtering, fraktvolum og avkapp når delene har faste mål. Mange kjøpere gjør begge deler: bestiller standardemner fra fabrikken og freser ferdig form på egen maskin.
| Valg | Passer best til | Dette gjør fabrikken |
|---|---|---|
| Hele plater | Varierende eller skiftende delelister, eget plateoppsett | Kalibrerte, slipte plater |
| Tilskårne emner | Faste mål, mindre presser eller CNC-freser | Én plate deles i 4, 6 eller 8 emner |
| Spesialformat på plate | Høy utnyttelse på maskinbordet | Formater som 1220 × 2500 eller 1220 × 2280 mm |
Minh Thanh sender regelmessig tilskåret kryssfiner til Italia og andre europeiske markeder. For produsenter av flatpakkemøbler kommer de tilskårne emnene klare for CNC-fresen, med mindre avfall å betale frakt for. Norske importører får containere hovedsakelig via Oslo og Bergen, eller via Göteborg med lastebil videre til Norge. Se tilskåret kryssfiner.
Typer CNC-maskiner for kryssfiner: fres, bjelkesag og laser
En CNC-maskin for kryssfiner kan være en fres, en bjelkesag eller en laser. Hver type passer til ulike jobber. CNC-freser former deler, bjelkesager kapper rette deler raskt i stabler, og lasere skjærer og graverer tynne plater.
| CNC-maskin for kryssfiner | Passer best til | Tykkelse på kryssfiner |
|---|---|---|
| CNC-fres (plateutnyttelse) | Formede deler, sammenføyninger, lommer og hull | Tynne til tykke plater |
| CNC-bjelkesag | Rette, rektangulære deler i stabler | Alle platetykkelser |
| CNC-laser | Fine profiler og gravering | Tynne plater, ofte 3 mm til 6 mm |
| Platesag med CNC-anlegg | Tilskårne emner | Alle platetykkelser |
Ved laserskjæring stilles det strengere krav til platen: lim, hulrom og overflate betyr enda mer. Se beste kryssfiner til laserskjæring og maskiner for kapping av kryssfiner.
Dette bør stå i en bestilling av kryssfiner til CNC
Oppgi spesifikasjonen CNC-fresen trenger, slik at alle pakker freses likt. Punktene under dekker en bestilling av kryssfiner til CNC-møbler:
- Bruksområde: CNC-freste møbeldeler, malte eller med synlig kant.
- Overflate og kvalitet: for eksempel bjørk D+/D eller poppel A/B, slipt.
- Kjerne: hvit Styrax eller Eucalyptus, sammensydd og kalibrert.
- Lim og utslipp: UF-lim med E0-utslippsklasse; CARB P2 / TSCA Title VI for bestillinger til USA, standarden i EPAs regel om formaldehydutslipp fra komposittprodukter av tre. Grensen for finerkjerne av hardtre i kryssfiner er 0,05 ppm etter 40 CFR 770.10.
- Tykkelse og toleranse: for eksempel 18 mm med ±0,2 mm.
- Format: 1220 × 2440 mm, 1250 × 2500 mm, spesialformat eller tilskårne emner.
- Fukt: 8–12 % ved utsending.
- Mengde og emballering: Én 40HC rommer 990 plater på 1220 × 2440 × 18 mm med Styrax-kjerne, omtrent 53 m³, med en planlagt nyttelast på 28 000 kg.
Minste bestilling er én 40HC med blandede spesifikasjoner etter avtale, og produksjonen tar 15–45 dager etter forskuddet på 30 %. Gratis prøver av den aktuelle oppbygningen gjør at du kan prøvekjøre et plateoppsett først. Send delelisten eller tegningene dine til contact@minhthanhplywood.com, eller les slik kapper du kryssfiner for en komplett kappeveiledning. Følg instruksjonene fra produsenten av CNC-fresen og nasjonale regler for verktøysikkerhet og støvavsug. Britiske HSEs veiledning om trestøv er en tydelig referanse for avsug.
Svar på innkjøpsspørsmål
Kan CNC-maskiner frese kryssfiner?
Ja. En CNC-fres gir rene snitt i kryssfiner med en skarp kompresjonsfres eller nedskjærende fres, mating tilpasset spindelhastigheten og en plate som ligger plant på vakuumbordet. Kryssfiner er et av de vanligste CNC-materialene til møbel- og innredningsdeler.
Hvilken kryssfiner egner seg best til CNC-fresing?
Kalibrert møbelkryssfiner med lukket, jevn kjerne, slipt overflate, tykkelsestoleranse på ±0,2–0,3 mm og 8–12 % fukt. Plater med bjørkefiner eller poppelfiner på en hvit Styrax-kjerne freses begge godt.
Egner poppelkryssfiner seg til CNC-fresing?
Ja. Poppelkryssfiner er lett, enkel å bearbeide og egner seg godt til maling, noe som passer for flatpakkede og malte deler. Bestill en kalibrert kjerne og slipt overflate, slik at lommer og sammenføyninger får riktig dybde.
Hvilken fres er best til kryssfiner på CNC?
En kompresjonsfres i hardmetall er standardvalget for gjennomgående kutt. Den skjærer ned i overflaten på oversiden og opp på undersiden, slik at begge sider blir rene. Bruk en nedskjærende fres til grunne lommer og spor.
Hvorfor fliser kryssfiner seg ved CNC-fresing?
Flising skyldes en sløv eller feil fres, mating som er for langsom eller rask i forhold til spindelhastigheten, en plate som løfter seg fra bordet, eller gliper i kjernen under overflaten. En skarp kompresjonsfres og en plan plate med lukket kjerne løser det meste.
Hvilken tykkelse på kryssfiner passer best til CNC-møbler?
18 mm er vanlig tykkelse på CNC-freste møbelkorpus, 12 mm brukes til skuffesider og bakstykker, og små deler lages i 9 mm eller tynnere plater. Den faktiske tykkelsen er viktigere enn den nominelle, så mål platen.
Har tykkelsestoleransen betydning for CNC-sammenføyninger?
Ja. Spor- og tappforbindelser freses etter platens faktiske tykkelse. En plate med varierende tykkelse gir derfor slark eller for stramme sammenføyninger i samme parti. Kalibrerte plater holder sammenføyningene jevne.
Hvor høyt fuktinnhold bør kryssfiner ha før CNC-fresing?
Mellom 8 og 12 %, som er det vanlige området for møbelkryssfiner. Våte eller ujevnt tørkede plater beveger seg etter fresing, slik at emnene slår seg eller sammenføyningene endrer størrelse.
Kan du bestille kryssfiner tilskåret fra fabrikken?
Ja. Minh Thanh deler én plate i 4, 6 eller 8 emner og sender regelmessig tilskårne deler til Italia og andre europeiske markeder.
Hvilket plateformat bør jeg bestille til CNC-nesting?
Bestill formatet som passer best til maskinbordet og plateoppsettet: 1220 × 2440 mm og 1250 × 2500 mm er standardformater, og spesialformater som 1220 × 2500 mm produseres på bestilling.