
cnc kontrplak kesimi, levha kalibreli, düz, kuru ve iç katmanı kapalı olduğunda temiz sonuç verir: ±0,2 mm kalınlık toleransı, boşluksuz iç katman ve %8–12 nem. Keskin bir kompresyon freze ucu, takım üreticisinin kontrplak için verdiği ilerleme hızı ve küçük parçaları tablada tutan bir nesting yerleşimi kullanın. Minh Thanh Plywood mobilya panellerini bu ölçüye göre üretir ve parçaları ölçüsünde keser.
Birleşik Krallık’ta cnc kontrplak kesimi hizmeti: sipariş nasıl işler
“cnc kontrplak kesimi” aramasını sizin için şekil kestirmek amacıyla yaptıysanız, Birleşik Krallık’taki kesim servisleri aynı şekilde çalışır: çizimi gönderirsiniz, parçaları frezelerler, teslim alır veya teslim aldırırsınız. Yanlış dosya veya levha seçimi ikinci tura mal olur; aşağıdaki sipariş adımları gidip gelmelerin çoğunu önler.
- Çizimi gönderin. Servisler DXF veya DWG vektör dosya alır, bazıları basit bir eskizi yeniden çizer. Parçaları takım çapını hesaba katarak nihai ölçüde çizin: iç köşeler uç yarıçapını alır.
- Levha ve kalınlığı seçin. Büyük Birleşik Krallık servislerinde huş kontrplak 4 ile 30 mm arasında stoklanır; 6, 9, 12, 15 ve 18 mm yaygın kesimlerdir. Kavak yüz kaplamalı ve beyaz melaminli huş kontrplak da sunulur. Tam boy 18 mm BB/BB huş levha perakende fiyatı yaklaşık £118 düzeyindedir.
- Tabla ölçüsünü kontrol edin. Birleşik Krallık’taki en büyük frezeler tam 3050 × 1525 mm levha alır; çoğu 2440 × 1220 mm üzerinden çalışır.
- Operasyonları seçin. Şekil kesimi, delik delme, menteşe yuvası ve kulp şekillendirme, panel kanal açma ile delikli veya kafes desenlerin hepsi tek programdır.
- Teslim süresi ve teslimatı netleştirin. Yoğun bir atölyede frezeli iş için 5–6 iş günü, birkaç saat içinde fiyat teklifi veren küçük bir dijital üretim servisinde 48 saat bekleyin. Teslim alma veya kargo seçenekleri vardır.
Tipik işler: duvar panelleri, oda bölücüler, kafes paravanlar, menteşe delikleri önceden açılmış gardırop ve mutfak kapakları ile flat-pack mobilya parçaları.
Minh Thanh nerede devreye girer. Minh Thanh Birleşik Krallık’taki ev kullanıcıları için parça frezelemez. O servislerin ve mobilya üreticilerinin kestiği kalibreli levhayı üretir: zımparalı mobilya panellerinde ±0,2 mm tutulan kalınlık, kapalı iç katman, %8–12 nem ve panel başına 4, 6 veya 8 parçalık ölçüsünde kesilmiş taslaklar.
Birleşik Krallık’taki CNC atölyeleri, flat-pack üreticileri ve doğrama firmaları 40HC bazında alır; Hai Phong’dan Kuzey Avrupa’ya denizde 30–40 gün sürer. Paneller CARB P2 / TSCA Title VI sertifikalıdır; altı ASTM D6007 oda testi ortalaması 0,05 ppm sınırına karşı 0,014–0,032 ppm çıkmıştır. İlk siparişten önce ücretsiz numune levha isteyin ve kendi frezenizde kesip deneyin.
CNC makineler kontrplak kesebilir mi?
Evet, CNC makineler kontrplağı iyi keser; kesimi temiz yapan kalibreli ve iç katmanı kapalı levhadır. Kenar kalitesine freze ancak levha doğru olduktan sonra karar verir: düz, kuru, kalınlığı düzgün ve iç katman boşluksuz olmalıdır.
CNC ile kontrplak kesme için önemli olan levha özellikleri:
| Özellik | CNC’ye uygun hedef | Frezede neden önemli |
|---|---|---|
| Kalınlık toleransı | ±0,2–0,3 mm, ±0,2 mm’ye kadar | Cep derinliği, kanal geçmesi, geçme birleşimler |
| İç katman | Kapalı, düzgün iç katman, boşluk ve binme yok | Kesik kenarlarda patlama veya boşluk olmaz |
| Dümdüzlük | Vakum tablada düz | Sabitleme ve levhada eşit derinlik |
| Nem | Sevkiyatta %8–12 | Parçalar kesimden sonra düz kalır |
| Yüz | Zımparalı, sağlam yüz, finişe uygun kalite | Temiz üst kenar, finişe hazır parça |
| Tutkal | İç mekân mobilyası için E0 emisyonlu UF tutkal | Düzgün tutkal çizgileri, düşük emisyonlu parça |
| Levha ölçüsü | 1220 × 2440 veya 1250 × 2500 mm, ya da özel ölçü | Tezgâh tablasında nesting verimi |
Minh Thanh mobilya panellerini standart olarak bu listeye göre üretir: önce iç katman levhası preslenir ve kalibre edilir, sonra yüz ve arka kaplama preslenir; iç katman, kapalı kalması için yatay ve dikey iki yönde dikilir.
CNC freze için en iyi kontrplak hangisidir?
CNC freze için en iyi kontrplak; kapalı iç katmanlı, zımparalı yüzlü ve kaplama yapısı düzgün kalibreli mobilyalık kontrplaktır; böylece temiz keser ve ölçüyü tutar. Yüz kaplaması türü görünüm ve fiyata karar verir; iç katman ve kalibrasyon nasıl frezelendiğine karar verir. CNC kesim için hangi kontrplak seçilmeli sorusunun yanıtı da budur: önce kalibrasyon ve iç katmana bakın, sonra yüze karar verin.
| Panel | CNC frezeleme | En iyi CNC kullanımları |
|---|---|---|
| Huş yüz kaplamalı, Styrax veya Okaliptüs iç katman | Çok iyi, keskin kenarlar, sert yüz | Görünen mobilya, açıkta kalan kenarlar |
| Kavak yüz kaplamalı, Styrax iç katman | Çok iyi, hafif, kolay işleme | Boyalı ve flat-pack parçalar |
| Okaliptüs yüz kaplamalı | İyi, yoğun ve rijit | Raflar, tablalar, yük taşıyan parçalar |
| Mühendislik kaplama (EV) | İyi, tutarlı renk | Dekoratif cepheler ve paneller |
| Okoume yüz kaplamalı | İyi, hafif | İç mekân panelleri |
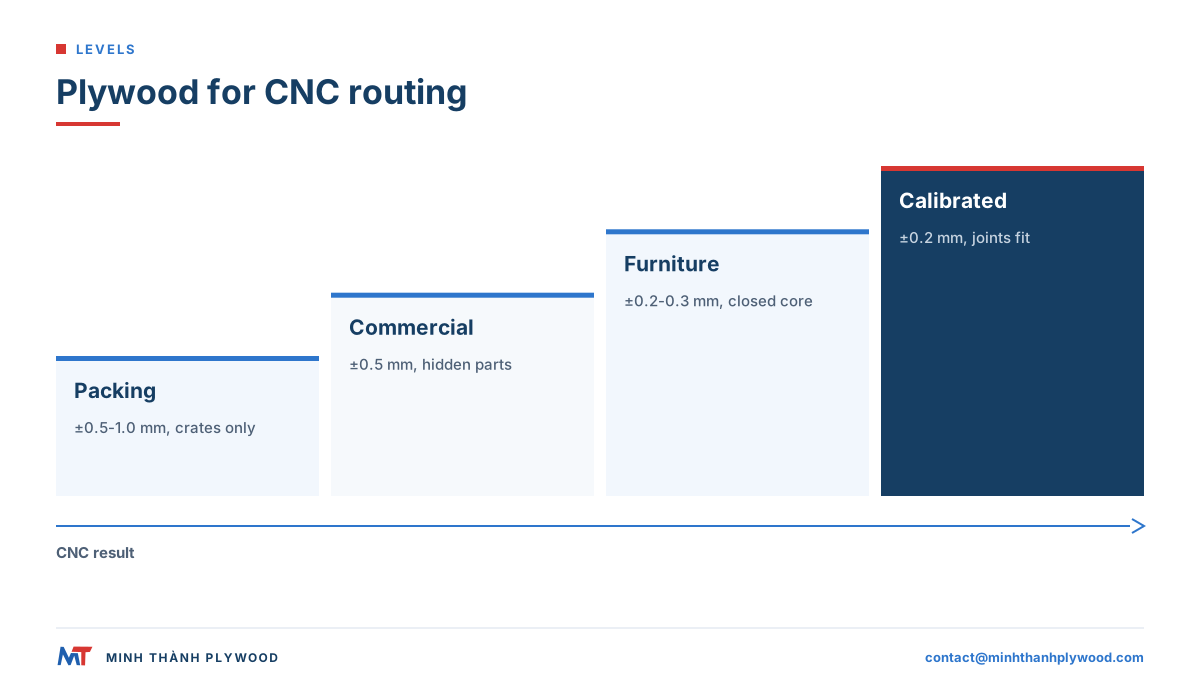
| Ticari kontrplak (±0,5 mm) | Orta; tolerans ve iç katman daha değişken | Gizli parçalar, mastarlar |
| Ambalaj kontrplağı (±0,5–1,0 mm) | Birleşimler için zayıf | Sandıklar ve paletler |
Açık kenarlı mobilyada alıcılar genelde beyaz Styrax iç katmanlı huş yüz kaplama seçer: kenar boyunca açık, soluk ve düzgündür. Boyalı flat-pack işlerde Styrax üzeri kavak yüz kaplama ekonomik seçimdir. Huş yüzler Vietnam’da D+, D ve E olarak sınıflandırılır, Avrupa huş kaliteleriyle karşılaştırılabilir ve D+/D gibi çiftler hâlinde teklif edilir.
Kavak kontrplak CNC için uygun mudur?
Evet, kavak kontrplak CNC frezeye çok uygundur: hafiftir, düşük takım aşınmasıyla kesilir ve boyayı iyi tutar. Şartnamesinde dikkat edilecek noktalar kalibrasyon, iç katman ve yüz kalitesidir; çünkü kavak yüzler yumuşaktır ve uç körelince yırtılma gösterir.
- Yüz kalitesi: onaylı numuneye göre A/A, A/B veya B/B yüz/arka çiftleri olarak teklif edilir. Alıcılar ayrıca B/BB, BB/CC ve CP Çin kodlarıyla da sipariş verir; bunlar aynı skalaya denk gelir. A/B, tek yüzü görünen parçalara uygundur.
- İç katman: beyaz Styrax açık renk, soluk kenar verir. Okaliptüs daha yoğun, daha rijit parça verir.
- Takımlar: uçları keskin tutun; kenar körelince kavak üst yüzde tüylenir.
- Finiş: freze sonrası hafif zımparalayıp astarlayın; kavak iyi bir boya zemindir.
Yapılar ve kaliteler için kavak kontrplak sayfasına bakın.
Kontrplak CNC’de neden yongalanır?
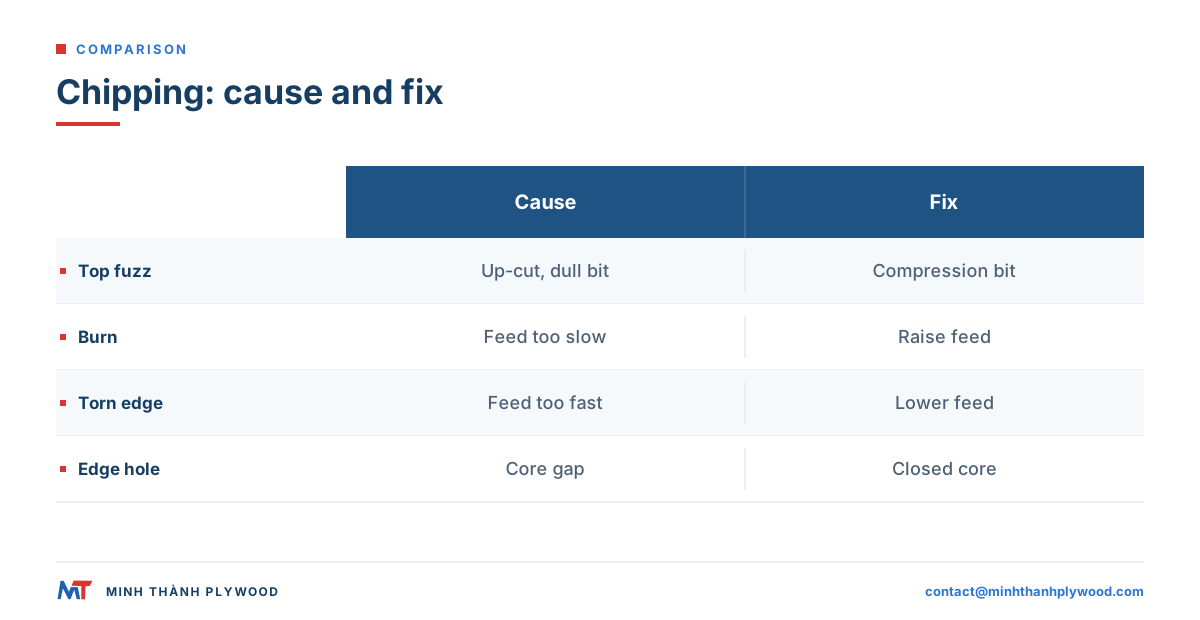
Kontrplak CNC’de yongalanır çünkü uç, yüzün desteksiz kaldığı yerde lifleri yukarı çeker veya dışarı iter. Genel nedenler; körelmiş veya yanlış uç, mil hızına uygun olmayan ilerleme hızı, kalkan levha ya da yüzün altında iç katman boşluğudur.
| Belirti | Olası neden | Çözüm |
|---|---|---|
| Üst yüzde tüylenme ve yırtılma | Yukarı kesim uç, körelmiş kenar | Kompresyon veya aşağı kesim uç, yeni takım |
| Alt yüzde patlama | Delip geçmede aşağı kesim uç, yıpranmış atık tabla | Kompresyon uç, temiz atık tabla |
| Kenarda yanık izleri | Çok yavaş ilerleme, uç sürtmesi | İlerleme hızını artırın veya mil hızını düşürün |
| Pürüzlü, yırtık kenar | Çok hızlı ilerleme, talaş yükü yüksek | İlerleme hızını düşürün, tabloyu kontrol edin |
| Kenarda delik veya ufalanma | İç katman boşluğu veya binme | İç katmanı kapalı, dikilmiş panel |
| Küçük parçalar hareket ediyor | Küçük parçalarda vakum kaybı | Tırnaklar, ince zar bırakma, nesting sırası |
| Cep derinliği değişiyor | Levha kalınlığı veya dümdüzlük değişiyor | Kalibreli levha, atık tablayı taşlama |
Son üçü takım değil levha sorunudur. Dikilmiş, kalibreli iç katman bunların çoğunu levha tezgâha gelmeden ortadan kaldırır.
Kontrplak için hangi uç? CNC takım seçimi
CNC’de kontrplak kesmek için en iyi uç; delip geçmeli kesimlerde masif karbür kompresyon uç, cep ve kanallarda aşağı kesim uçtur. Kompresyon uçta uçta yukarı kesim, üstte aşağı kesim helis vardır; böylece lifleri iki yüzde de içeri bastırır. Bu seçim cnc kontrplak freze işinde iki yüzü de temiz tutar.
| Uç | Kontrplakta kullanım | Kenar sonucu |
|---|---|---|
| Kompresyon, iki ağızlı | Tam kalınlık parçalarda delip geçmeli kesimler | Üst ve alt yüz temiz |
| Gömme kompresyon (kısa yukarı kesim uç) | Üst kenarı temiz sığ cep ve kanallar | Üst temiz, talaş boşalır |
| Aşağı kesim helis | Cepler, kanallar, ince levhalar | Üst yüz temiz, talaş kesikte kalır |
| Yukarı kesim helis | Talaşın boşalması gereken derin kanallar | Üst yüzde tüylenme |
| Düz (O-kanal veya iki ağızlı) | Kaba işleme, düşük maliyetli kesim | Gizli kenarlarda kabul edilir |
| V-uç | Pah, katlama kanalları, gravür | Yüzde keskin çizgiler |
| Küre uç | 3B şekillendirme, yuvarlatmalar | Düzgün kavisler |
Kontrplak tutkal çizgileri aşındırıcıdır; bu yüzden karbür yüksek hız çeliğinden kat kat uzun dayanır. Takım kaydı tutun: kenarlar, uç yıpranmış görünmeden çok önce tüylenmeye ve yakmaya başlar.
Kontrplak CNC’de mil hızı, ilerleme ve talaş yükü
İlerleme hızını takım üreticisinin kontrplak için verdiği talaş yükünden ayarlayın: ilerleme hızı = mil hızı × ağız sayısı × talaş yükü. Çok ince talaş sürter ve yakar; çok kalın talaş kenarı yırtar.
Hesap örneği: 18.000 dev/dak dönen iki ağızlı kompresyon uçta ağız başına 0,25 mm talaş yükü 18.000 × 2 × 0,25 = dakikada 9.000 mm verir. Kenar yanarsa ilerleme hızını artırın veya hızı düşürün; yırtılırsa ilerleme hızını düşürün.
Çoğu frezede geçerli kurallar:
- Takım üreticisinin tablosundan başlayın, kontrplak ve uç çapına göre; sonra adımlarla ayarlayın.
- Hızı değiştirince talaş yükünü koruyun: düşük devir düşük ilerleme hızı demektir.
- Kompresyon uçlarda helis boyuna kadar levhalarda tam derinlik paso kullanın; sıkıştırma noktası levha içinde kalmalıdır.
- Küçük parça ve köşelerde yavaşlayın, vakum tutmanın en zayıf olduğu yer orasıdır.
- Dinleyin ve bakın: sabit uğultu ve kuru talaş ilerleme hızının doğru olduğunu gösterir; toz ve ötme ucun sürttüğünü gösterir.
Bu sayılar bir örnektir, ayar değildir: her tezgâh, uç ve levha kendi deneme kesimini ister.
Kontrplak CNC nesting: levha ölçüsü, yerleşim ve sabitleme
İyi bir kontrplak CNC nesting yerleşimi levhaya en çok parçayı sığdırır ve küçük parçaları son kesime kadar tablada tutar. Tablanıza ve parça listenize uyan levha ölçüsünü sipariş edin ve kesim sırasını vakuma göre planlayın. cnc kontrplak mobilya parçaları için de aynı mantık geçerlidir: önce iç boşaltmalar, sonra küçük parçalar.
- Levha ölçüsü. Standart ölçüler 1220 × 2440 mm ve 1250 × 2500 mm’dir; 1220 × 2500 mm ve 1220 × 2280 mm gibi özel ölçüler sipariş üzerine üretilir ve nesting parça listesinde verimi artırabilir.
- Lif yönü. Uzun parçaları görünüm ve rijitlik için yüz lif yönü boyunca yerleştirin.
- Kesim sırası. Önce iç formları, sonra küçük parçaları büyüklerden önce ve en son dış konturu kesin.
- Sabitleme. Parçalar hareket etmesin diye küçük parçalarda ince zar veya küçük tırnak bırakın ya da sonda aşağı kesim paso kullanın.
- Atık tabla. Düz taşlayın; yıpranan yerlerden vakum kaçırınca değiştirin.
- Etiket. Parçalar tabladan çıkınca tanınsın diye son pasodan önce parça etiketlerini basın.
Standart ve özel formatlar için kontrplak levha ölçüleri sayfasına bakın.
Kalınlık toleransı ve CNC kontrplak kesimi
CNC kontrplak kesiminde kalınlık toleransı partide birleşimlerin uyup uymayacağına karar verir. Kanal, cep ve geçmeler tek sayıya göre kesilir; o sayıdan sapan her levha bol veya sıkı birleşim verir.
| Panel türü | Kalınlık toleransı | CNC birleşimlere etkisi |
|---|---|---|
| Zımparalı mobilya paneli | ±0,2–0,3 mm, ±0,2 mm’ye kadar | Birleşimler levhalar boyu aynı uyar |
| Ticari ve film kaplı | ±0,5 mm | Levhalar arası bol veya sıkı birleşimler |
| Ambalaj kontrplağı | ±0,5–1,0 mm | Doğrama için uygun değil |
| Tüm panellerde boy ve en | ±2 mm | Nesting içinde levha kenarını düzeltin |
Ölçün, varsaymayın: 18 mm levha tam 18 mm değildir. Her paketten birkaç levhayı kumpasla ölçün ve kanal genişliklerini ölçülen kalınlığa ayarlayın. Kalibreli panellerde tek ölçüm tüm sipariş için yeterli olur. Nominal ve gerçek kalınlıklar için kontrplak kalınlık kılavuzu sayfasına bakın.
Dümdüzlük, nem ve iç katman boşlukları
Dümdüzlük, nem ve kapalı iç katman; CNC parçanın kestiğiniz şekilde kalıp kalmayacağına karar veren üç özelliktir. Çarpık levha vakumu kaybettirir, ıslak levha kesimden sonra hareket eder, iç katman boşluğu görünen kenarda delik olarak çıkar.
- Dümdüzlük. İki kez preslenmiş dengeli yapı tablada düz yatar. Levhaları bu şekilde kalması için ızgaralar üzerinde düz depolayın, kenar üstü dikmeyin.
- Nem. %8–12 nemli paneller iç mekân atölyeye uyar. Paketler soğuk veya nemli depodan gelirse kesmeden önce atölyede dengelenmeye bırakın.
- İç katman boşlukları. İç katmandaki boşluk ve binmeler her kesik kenarda görünür ve birleşimleri zayıflatır. Dikilmiş iç katmanlar serme sırasında iç kaplamaların kaymasını önler.
CNC’de gizli iç katman boşluklu levha ancak freze oraya gelince fire olur. Bu yüzden iç katman CNC’de panel testeresinden daha önemlidir: yalnız kenar boyunca değil, levhanın ortasından da kesersiniz.
CNC kesilmiş kontrplak parçalar: birleşimler ve kenar finişi
CNC kesilmiş kontrplak parçalar nesting içinden çıkan kanal, cep, geçme ve parmaklarla birleşir; iç katman temizse kenarları açıkta kalabilir. Birleşimleri gerçek kalınlık ve uç yarıçapına göre planlayın.
- Levhanın ölçüsünü alın ve kanal genişliğini ona göre, tutkal için küçük bir boşlukla ayarlayın.
- İç köşelere köpek kemiği veya T-kemiği boşaltma ekleyin, çünkü yuvarlak uç kare köşe kesemez.
- Yük taşıyan geçme ve parmakları yüz lif yönü boyunca tutun.
- Kenarları kırın, küçük bir pah veya yuvarlatma pasoyla yüz yongalanmasın.
- Kenarları hafifçe zımparalayın, 180 kum ve yüzlerle birlikte finiş yapın. Kontrplak nasıl zımparalanır sayfasına bakın.
Açık kenarlı mobilyada soluk, düzgün iç katman temiz çizgili kenar olarak görünür. Beyaz Styrax iç katmanlı mobilyalık kontrplak bu görünüm için seçilir. CNC mobilya tasarımı için CNC kontrplak mobilya sayfasına bakın.
Fabrika ölçüsünde kesim ve kendi kontrplak CNC frezeniz
Kendi kontrplak CNC frezenizde kesmek parçalarda tam kontrol verir; fabrikadan ölçüsünde kesim sipariş etmek tekrarlanan parça ölçülerinde taşıma, navlun hacmi ve fireden kazandırır. Çok alıcı ikisini birlikte yapar: standart taslakları fabrikadan, nihai şekilleri kendi frezesinde.
| Seçenek | Ne için uygun | Fabrika ne yapar |
|---|---|---|
| Tam levhalar | Karışık veya değişen parça listeleri, kendi nesting yerleşiminiz | Kalibreli, zımparalı paneller |
| Ölçüsünde kesilmiş taslaklar | Tekrarlanan ölçüler, küçük pres veya frezeler | Bir panelden 4, 6 veya 8 parça |
| Özel levha ölçüsü | Tablanızda yüksek nesting verimi | 1220 × 2500 veya 1220 × 2280 mm gibi ölçüler |
Minh Thanh ölçüsünde kesilmiş kontrplağı düzenli olarak İtalya ve diğer Avrupa pazarlarına gönderir. Flat-pack alıcılar için kesilmiş taslaklar frezeye hazır gelir; navlun ödenen fire azalır. Ölçüsünde kesilmiş kontrplak sayfasına bakın.
Kontrplak CNC tezgâh türleri: freze, panel ebatlama ve lazer
Kontrplak CNC tezgâhı freze, panel ebatlama veya lazer olabilir; her biri başka işe uygundur. Frezeler parça şekillendirir, panel ebatlamalar istifte düz parçaları hızlı keser, lazerler ince levhaları keser ve işler.
| Kontrplak CNC tezgâhı | Ne için uygun | Kontrplak kalınlığı |
|---|---|---|
| CNC freze (nesting) | Şekilli parçalar, birleşimler, cepler, delikler | İnceden kalına levhalar |
| CNC panel ebatlama | İstifte düz dikdörtgen parçalar | Her panel kalınlığı |
| CNC lazer | İnce profil ve gravür | İnce levhalar, genelde 3 mm ile 6 mm |
| CNC dayamalı panel testere | Ölçüsünde kesilmiş taslaklar | Her panel kalınlığı |
Lazer işlerde panel şartnamesi değişir: tutkal, boşluk ve yüz daha da önemli olur. Lazer kesim için en iyi kontrplak ve kontrplak kesim makineleri sayfalarına bakın.
CNC kontrplak siparişine ne yazmalı
Flezenizin ihtiyacı olan levha şartnamesini siparişe yazın; böylece her paket aynı frezelenir. Bu satırlar bir CNC mobilya siparişini kapsar:
- Kullanım: CNC mobilya parçaları, boyalı veya açık kenar.
- Yüz ve kalite: örneğin huş D+/D veya kavak A/B, zımparalı.
- İç katman: beyaz Styrax veya Okaliptüs, dikilmiş ve kalibre edilmiş.
- Tutkal ve emisyon: E0 emisyonlu UF tutkal; ABD siparişlerinde CARB P2 / TSCA Title VI, kompozit ahşap ürünlerde EPA formaldehit kuralında yer alan standart. Kaplamalı masif kontrplak sınırı 40 CFR 770.10 altında 0,05 ppm’dir.
- Kalınlık ve tolerans: örneğin ±0,2 mm ile 18 mm.
- Ölçü: 1220 × 2440 mm, 1250 × 2500 mm, özel ölçü veya ölçüsünde kesilmiş parça.
- Nem: sevkiyatta %8–12.
- Miktar ve ambalaj: bir 40HC, Styrax iç katmanlı 1220 × 2440 × 18 mm 990 levha, yaklaşık 53 m³ alır ve planlama yükü 28.000 kg’dır.
Asgari sipariş anlaşmayla karışık şartnameli bir 40HC’dir; üretim %30 ön ödeme sonrası 15–45 gün sürer. Tam yapının ücretsiz numuneleri önce deneme nesting çalıştırmanıza imkân verir. Parça listenizi veya çizimlerinizi contact@minhthanhplywood.com adresine gönderin ya da tüm kesim kılavuzu için kontrplak nasıl kesilir sayfasını okuyun. Takım güvenliği ve toz için freze üreticisinin talimatını ve ulusal kuralları izleyin; Birleşik Krallık HSE ahşap tozu kılavuzu havalandırma için açık bir kaynaktır.
Satın alma sorularınızın yanıtları
CNC makineler kontrplak kesebilir mi?
Evet. CNC freze, keskin bir kompresyon veya aşağı kesim uç, mil hızına uygun ilerleme hızı ve vakum tablada düz tutulmuş bir levha ile kontrplağı temiz keser. Kontrplak, mobilya ve iç mekân parçaları için en yaygın CNC malzemelerindendir.
CNC freze için en iyi kontrplak hangisidir?
Kapalı ve düzgün iç katmanlı, zımparalı yüzlü, ±0,2–0,3 mm toleranslı ve %8–12 nemli kalibreli mobilyalık kontrplak. Beyaz Styrax iç katmanlı huş yüz kaplamalı ve kavak yüz kaplamalı panellerin ikisi de iyi frezelenir.
Kavak kontrplak CNC için uygun mudur?
Evet. Kavak kontrplak hafiftir, kolay işlenir ve boyayı iyi tutar; bu yüzden flat-pack ve boyalı parçalara uygundur. Cep ve birleşimlerin doğru derinlikte çıkması için kalibreli iç katman ve zımparalı yüz kaplaması sipariş edin.
CNC’de kontrplak kesmek için en iyi uç hangisidir?
Delip geçmeli kesimler için standart seçim masif karbür kompresyon uçtur; çünkü üst yüzde aşağı, alt yüzde yukarı keser ve iki yüzü de temiz bırakır. Sığ cep ve kanallar için aşağı kesim uç kullanın.
Kontrplak CNC’de neden yongalanır?
Yongalanma; körelmiş veya yanlış uçtan, mil hızına göre çok yavaş veya çok hızlı ilerlemeden, levhanın tabladan kalkmasından ya da yüz kaplaması altındaki iç katman boşluğundan gelir. Keskin bir kompresyon uç ve düz, iç katmanı kapalı bir levha bunun çoğunu çözer.
CNC mobilya için en iyi kontrplak kalınlığı nedir?
CNC mobilyada gövde için genel kalınlık 18 mm, çekmece yan ve arkaları için 12 mm, küçük parçalar için 9 mm ve altıdır. Nominal değil gerçek kalınlık önemlidir, bu yüzden ölçün.
Kontrplak kalınlık toleransı CNC birleşimleri etkiler mi?
Evet. Zıvana ve geçme birleşimler levhanın gerçek kalınlığına göre kesilir; bu yüzden kalınlığı değişen levha partide bol veya sıkı birleşim verir. Kalibreli paneller birleşimleri tutarlı tutar.
CNC kesim için kontrplak nemi kaç olmalı?
%8 ile %12 arasında, mobilyalık kontrplak için normal aralık. Islak veya nemi dengesiz levhalar kesimden sonra hareket eder; parçalar çarpılır veya birleşim ölçüleri değişir.
Fabrikadan ölçüsünde kesilmiş kontrplak sipariş edilebilir mi?
Evet. Minh Thanh bir paneli 4, 6 veya 8 parçaya böler ve ölçüsünde kesilmiş parçaları düzenli olarak İtalya ve diğer Avrupa pazarlarına gönderir.
CNC nesting için hangi levha ölçüsünü sipariş etmeliyim?
Tezgâh tablanıza ve nesting yerleşiminize en uygun ölçüyü sipariş edin: 1220 × 2440 mm ve 1250 × 2500 mm standarttır, 1220 × 2500 mm gibi özel ölçüler sipariş üzerine üretilir.