
El corte CNC de triplay sale limpio cuando el tablero está calibrado, plano, seco y con el núcleo cerrado: tolerancia de espesor de ±0.2 mm, sin huecos en el núcleo y humedad de 8–12 %. Para importadores en México que abastecen a carpinterías y fábricas de muebles, con ruta por Manzanillo, usen una fresa de compresión afilada, el avance que indica el fabricante para triplay y un anidado que sujete las piezas pequeñas. Minh Thanh Plywood fabrica tableros para muebles con esa especificación y corta piezas a medida.
Servicio de corte CNC de triplay en el Reino Unido: cómo se pide
Si buscaron «corte CNC de triplay» para que les corten formas, los servicios de corte del Reino Unido trabajan igual: envíen un dibujo, ellos maquinan las piezas, ustedes recogen o reciben el envío. Un archivo o una elección de tablero equivocados cuestan una segunda pasada, así que el pedido siguiente ahorra la mayor parte de las idas y vueltas.
- Envíen el dibujo. Los servicios reciben archivos vectoriales DXF o DWG, y algunos redibujan un croquis sencillo. Dibujen las piezas a medida final con el diámetro de la fresa en mente: las esquinas interiores toman el radio de la fresa.
- Elijan el tablero y el espesor. El triplay de abedul se guarda de 4 a 30 mm en los servicios grandes del Reino Unido, con 6, 9, 12, 15 y 18 mm como cortes comunes. También ofrecen triplay de cara de álamo y triplay de abedul con melamina blanca. Un tablero completo de abedul BB/BB de 18 mm se vende al menudeo alrededor de £118.
- Revisen la medida de la mesa. Los routers más grandes del Reino Unido aceptan un tablero completo de 3050 × 1525 mm; la mayoría trabaja desde 2440 × 1220 mm.
- Elijan las operaciones. Corte de formas, taladrado de agujeros, formado de agujeros para bisagras y jaladeras, ranurado de tableros y patrones perforados o calados salen en un solo programa.
- Confirmen plazo y entrega. Esperen 5–6 días hábiles para un trabajo maquilado en un taller ocupado, y 48 horas en un servicio pequeño de fabricación digital que cotiza en un par de horas. Recogida o paquetería es la opción.
Trabajos típicos: tableros para muros, divisores de ambientes, celosías caladas, puertas de clóset y cocina con agujeros de bisagra pretaladrados y piezas de muebles desarmables.
Dónde entra Minh Thanh. Minh Thanh no maquina piezas para hogares del Reino Unido. Fabrica el tablero calibrado que esos servicios y fabricantes de muebles cortan: espesor controlado a ±0.2 mm en tableros lijados para muebles, núcleo cerrado, humedad de 8–12 % y blancos cortados a medida en 4, 6 u 8 piezas por tablero.
Los talleres CNC, los fabricantes de muebles desarmables y las carpinterías del Reino Unido compran por 40HC, con 30–40 días por mar desde Hai Phong hasta el norte de Europa. Los tableros llevan certificación CARB P2 / TSCA Título VI; seis pruebas de cámara ASTM D6007 promediaron 0.014–0.032 ppm frente al límite de 0.05 ppm. Pidan una hoja de muestra sin costo y córtenla en su propio router antes del primer pedido.
¿Pueden las máquinas CNC cortar triplay?
Sí, las máquinas CNC cortan bien el triplay, y un tablero calibrado de núcleo cerrado es lo que deja limpio el corte. El router solo define la calidad del canto cuando el tablero está correcto: plano, seco, parejo en espesor y sin huecos en el núcleo.
La especificación del tablero que importa para el triplay cortado en CNC:
| Propiedad | Objetivo grado CNC | Por qué importa en el router |
|---|---|---|
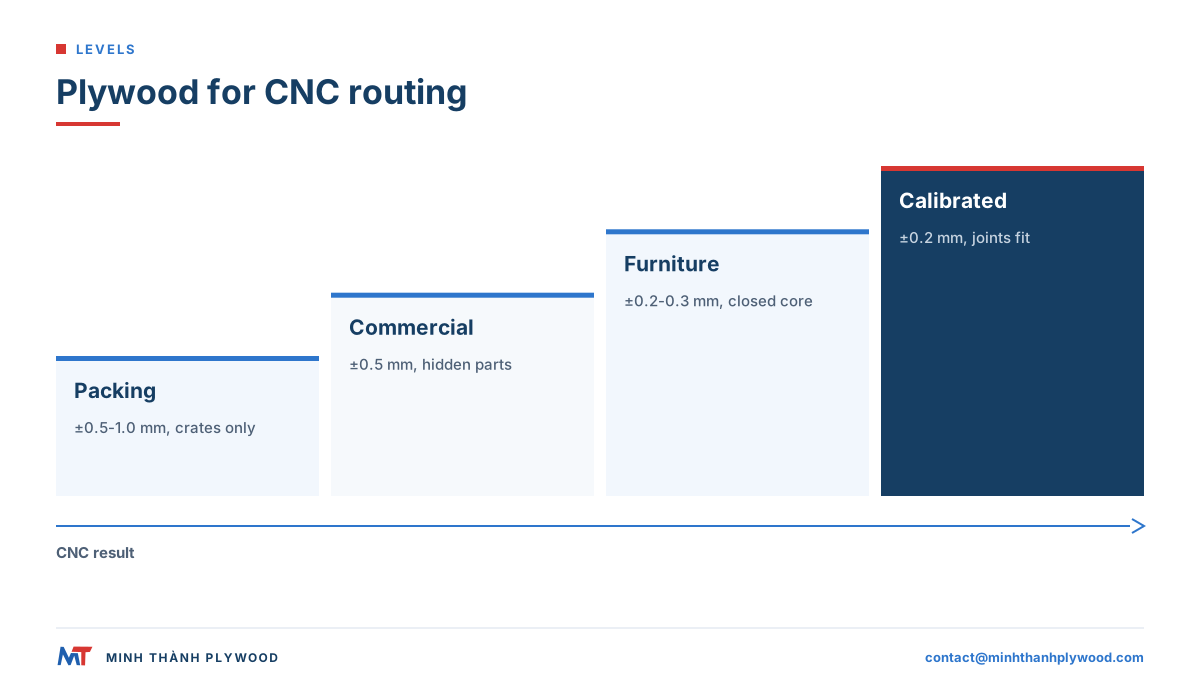
| Tolerancia de espesor | ±0.2–0.3 mm, hasta ±0.2 mm | Profundidad de cajas, ajuste de ranuras, uniones de lengüeta |
| Núcleo | Núcleo cerrado y parejo, sin huecos ni traslapes | Sin desportilladuras ni vacíos en los cantos cortados |
| Planeidad | Plano sobre la mesa de vacío | Sujeción y profundidad pareja en todo el tablero |
| Humedad | 8–12 % al despacho | Las piezas se mantienen planas después del corte |
| Cara | Cara lijada y sana, grado según el acabado | Canto superior limpio, piezas listas para acabado |
| Adhesivo | Adhesivo UF con emisión E0 para muebles de interior | Líneas de pegamento parejas, piezas de baja emisión |
| Medida del tablero | 1220 × 2440 o 1250 × 2500 mm, o especial | Rendimiento del anidado en su mesa |
Minh Thanh fabrica tableros para muebles según esta lista como estándar: la placa del núcleo se prensa y se calibra primero, luego se prensan la cara y la contracara, y las capas del núcleo se unen con costura tanto horizontal como vertical para que el núcleo quede cerrado.
¿Qué triplay es mejor para el maquinado en CNC?
El mejor triplay para maquinado en CNC es un triplay para muebles calibrado con núcleo cerrado, cara lijada y construcción de chapas pareja, para que corte limpio y mantenga la medida. La especie de la cara decide la vista y el precio; el núcleo y la calibración deciden cómo se maquina.
| Tablero | Maquinado en CNC | Mejores usos en CNC |
|---|---|---|
| Cara de abedul, núcleo de styrax o eucalipto | Muy bueno, cantos nítidos, cara dura | Muebles visibles, cantos expuestos |
| Cara de álamo, núcleo de styrax | Muy bueno, ligero, maquinado fácil | Piezas pintadas y desarmables |
| Cara de eucalipto | Bueno, denso y rígido | Entrepaños, cubiertas, piezas de carga |
| Chapa de ingeniería (EV) | Bueno, color parejo | Frentes decorativos y tableros |
| Cara de okume | Bueno, ligero | Tableros interiores |
| Triplay comercial (±0.5 mm) | Regular; tolerancia y núcleo más variables | Piezas ocultas, plantillas |
| Triplay para embalaje (±0.5–1.0 mm) | Malo para ensambles | Cajas y tarimas |
Para muebles de canto expuesto, los compradores suelen elegir caras de abedul sobre núcleo blanco de styrax: claro, pálido y parejo en el canto. Para desarmables pintados, las caras de álamo sobre styrax son la opción económica. Las caras de abedul se clasifican en Vietnam como D+, D y E, comparables con los grados europeos del abedul, y se cotizan en pares como D+/D.
¿El triplay de álamo sirve para CNC?
Sí, el triplay de álamo se adapta bien al maquinado en CNC: es ligero, corta con poco desgaste de herramienta y recibe bien la pintura. Los puntos por especificar son la calibración, el núcleo y el grado de la cara, porque las caras de álamo son suaves y muestran desgarros con una fresa sin filo.
- Grado de cara: se cotiza en pares cara/contracara A/A, A/B o B/B, igual a la muestra aprobada. Los compradores también piden por los códigos chinos B/BB, BB/CC y CP, que corresponden a la misma escala. A/B sirve para piezas con una cara visible.
- Núcleo: el styrax blanco da un canto claro y pálido. El eucalipto da una pieza más densa y rígida.
- Herramientas: mantengan las fresas afiladas; el álamo deja pelusa en la cara superior cuando el filo se embota.
- Acabado: lijen suave después del maquinado e imprimen; el álamo es buena base para pintura.
Vean triplay de álamo para construcciones y grados.
¿Por qué se astilla el triplay en el CNC?
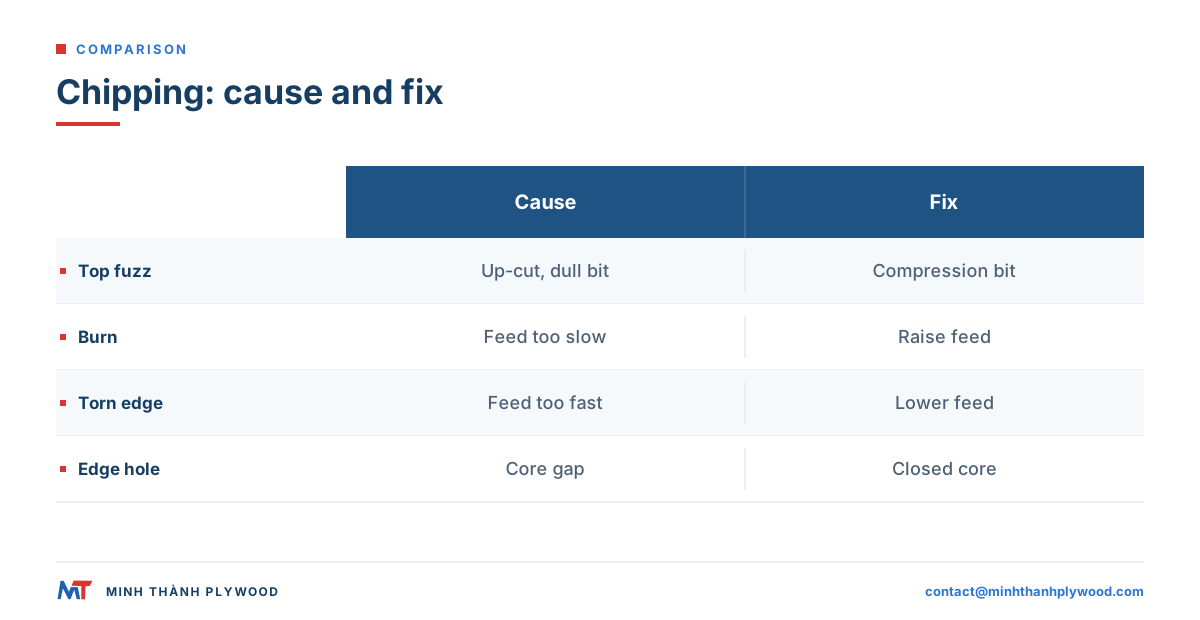
El triplay se astilla en el CNC porque la fresa levanta las fibras o las empuja donde la cara no tiene apoyo. Las causas habituales son una fresa sin filo o inadecuada, un avance incorrecto para la velocidad del husillo, un tablero que se levanta o un hueco en el núcleo bajo la cara.
| Síntoma | Causa probable | Corrección |
|---|---|---|
| Pelusa y desgarro en la cara superior | Fresa de corte ascendente, filo embotado | Fresa de compresión o de corte descendente, herramienta nueva |
| Desportilladura en la cara inferior | Fresa de corte descendente en corte pasante, tablero de sacrificio gastado | Fresa de compresión, tablero de sacrificio nuevo |
| Marcas de quemado en el canto | Avance demasiado lento, fricción de la fresa | Suban el avance o bajen la velocidad del husillo |
| Canto áspero y rasgado | Avance demasiado rápido, carga de viruta muy alta | Bajen el avance, revisen la tabla |
| Agujero o desmoronamiento en el canto | Hueco o traslape en el núcleo | Tablero de núcleo cerrado con costura |
| Las piezas pequeñas se mueven | Pérdida de vacío en piezas pequeñas | Lengüetas, capa fina sin cortar, orden de anidado |
| La profundidad de cajas varía | Varía el espesor o la planeidad del tablero | Tablero calibrado, rectifiquen el tablero de sacrificio |
Las últimas tres son fallas del tablero, no de la herramienta. Un núcleo cosido y calibrado elimina la mayor parte antes de que el tablero llegue a la máquina.
Qué fresa usar para triplay: elección de herramientas CNC
La mejor fresa para cortar triplay en CNC es una fresa de compresión de carburo sólido para cortes pasantes y una fresa de corte descendente para cajas y ranuras. Una fresa de compresión trae hélices ascendentes en la punta y descendentes arriba, así que presiona las fibras hacia adentro en ambas caras.
| Fresa | Uso en triplay | Resultado en el canto |
|---|---|---|
| Compresión, dos gavilanes | Cortes pasantes en piezas de espesor completo | Caras superior e inferior limpias |
| Compresión para caja (punta ascendente corta) | Cajas poco profundas y ranuras con canto superior limpio | Superior limpio, sale la viruta |
| Helicoidal de corte descendente | Cajas, ranuras, tableros delgados | Cara superior limpia, la viruta queda en el corte |
| Helicoidal de corte ascendente | Ranuras profundas donde debe salir la viruta | Pelusa en la cara superior |
| Recta (un gavilán o dos gavilanes) | Desbaste, corte económico | Aceptable en cantos ocultos |
| En V | Chaflanes, ranuras de plegado, grabado | Líneas nítidas en la cara |
| Esférica | Formas 3D, redondeos | Curvas suaves |
Las líneas de adhesivo del triplay son abrasivas, así que el carburo dura muchas veces más que el acero rápido. Lleven un registro de herramientas: los cantos empiezan a dejar pelusa y quemarse mucho antes de que la fresa se vea gastada.
Velocidad del husillo, avance y carga de viruta para CNC de triplay
Fijen el avance desde la carga de viruta que da el fabricante para triplay: velocidad de avance = velocidad del husillo × número de gavilanes × carga de viruta. Una viruta demasiado delgada fricciona y quema; una demasiado gruesa rasga el canto.
Ejemplo trabajado: una fresa de compresión de dos gavilanes a 18,000 rpm con carga de viruta de 0.25 mm por gavilán da 18,000 × 2 × 0.25 = 9,000 mm por minuto. Si el canto se quema, suban el avance o bajen la velocidad; si se rasga, bajen el avance.
Reglas que valen en la mayoría de los routers:
- Partan de la tabla del fabricante para triplay y el diámetro de la fresa, luego ajusten por pasos.
- Mantengan la carga de viruta cuando cambien la velocidad: menos rpm significa menos avance.
- Usen pasadas a profundidad completa con fresas de compresión en tableros hasta el largo de sus hélices; el punto de compresión tiene que quedar dentro del tablero.
- Bajen la velocidad en piezas pequeñas y esquinas, donde la sujeción por vacío es más débil.
- Escuchen y miren: un zumbido parejo y viruta seca indican que el avance está correcto; polvo y chillido indican que la fresa fricciona.
Estos números son un ejemplo, no un ajuste: cada máquina, fresa y tablero necesita su propio corte de prueba.
Anidado CNC en triplay: medida del tablero, trazado y sujeción
Un buen anidado CNC en triplay mete la mayor cantidad de piezas en un tablero y mantiene sujetas las piezas pequeñas hasta el último corte. Pidan la medida que combine con su mesa y su lista de piezas, y planeen el orden de corte según el vacío.
- Medida del tablero. Las medidas estándar son 1220 × 2440 mm y 1250 × 2500 mm; las especiales como 1220 × 2500 mm y 1220 × 2280 mm se fabrican sobre pedido y pueden subir el rendimiento en una lista anidada.
- Dirección de la veta. Aniden las piezas largas a lo largo de la veta de la cara por vista y rigidez.
- Orden de corte. Corten primero los interiores, las piezas pequeñas antes que las grandes y el perfil exterior al final.
- Sujeción. Dejen una capa fina sin cortar o lengüetas pequeñas en piezas pequeñas, o usen una pasada descendente al final, para que las piezas no se muevan.
- Tablero de sacrificio. Rectifíquenlo plano y cámbienlo cuando haya fugas de vacío por zonas gastadas.
- Etiquetas. Impriman las etiquetas antes de la última pasada para identificar las piezas al salir de la mesa.
Vean medidas de los tableros de triplay para los formatos estándar y especiales.
Tolerancia del espesor y corte CNC de triplay
Para el corte CNC de triplay, la tolerancia del espesor decide si los ensambles ajustan en todo el lote. Las ranuras, cajas y lengüetas se cortan con un solo número, y cada tablero distinto a ese número da una unión floja o apretada.
| Tipo de tablero | Tolerancia de espesor | Efecto en los ensambles CNC |
|---|---|---|
| Tablero lijado para muebles | ±0.2–0.3 mm, hasta ±0.2 mm | Los ensambles ajustan igual en todos los tableros |
| Comercial y fenólico | ±0.5 mm | Uniones flojas o apretadas entre tableros |
| Triplay para embalaje | ±0.5–1.0 mm | No es para ensambles |
| Largo y ancho, todos los tableros | ±2 mm | Recorten el canto del tablero en el anidado |
Midan, no supongan: un tablero de 18 mm no mide exactamente 18 mm. Midan con calibrador unos tableros de cada paquete y fijen los anchos de ranura según el espesor medido. Los tableros calibrados hacen válida una medición para todo el pedido. Vean la guía de espesores del triplay para espesores nominales y reales por tablero.
Planeidad, humedad y vacíos en el núcleo
La planeidad, la humedad y un núcleo cerrado son las tres propiedades que deciden si una pieza CNC mantiene la forma cortada. Un tablero torcido pierde vacío, un tablero húmedo se mueve después del corte y un hueco en el núcleo aparece como agujero en un canto visible.
- Planeidad. Una construcción balanceada, prensada dos veces, queda plana sobre la mesa. Guarden los tableros planos sobre polines, nunca de canto, para que sigan así.
- Humedad. Los tableros con 8–12 % de humedad combinan con un taller interior. Dejen aclimatar los paquetes en el taller antes de cortar si vienen de una bodega fría o húmeda.
- Vacíos en el núcleo. Los huecos y traslapes del núcleo se ven en cada canto cortado y debilitan los ensambles. Los núcleos con costura evitan que las chapas del núcleo se muevan durante el armado.
En un CNC, un tablero con un hueco oculto solo se desperdicia cuando el router lo alcanza. Por eso el núcleo importa más en un CNC que en una escuadradora: ustedes cortan por el centro del tablero, no solo por sus cantos.
Piezas de triplay cortadas en CNC: ensambles y acabado de cantos
Las piezas de triplay cortadas en CNC se unen con ranuras, cajas, lengüetas y dientes cortados directo del anidado, y sus cantos pueden quedar expuestos cuando el núcleo está limpio. Planeen los ensambles según el espesor real y el radio de la fresa.
- Midan el tablero y fijen el ancho de ranura según esa medida, más una holgura pequeña para el adhesivo.
- Agreguen alivio en forma de hueso o en T en esquinas interiores, porque una fresa redonda no corta una esquina cuadrada.
- Mantengan lengüetas y dientes a lo largo de la veta de la cara donde cargan peso.
- Rompan los cantos con un chaflán pequeño o una pasada de redondeo para que la cara no se astille.
- Lijen los cantos suave con grano 180 y terminen con las caras. Vean cómo lijar triplay.
Para muebles de canto expuesto, un núcleo pálido y parejo se muestra como un canto rayado y limpio. El triplay para muebles sobre núcleo blanco de styrax se elige por esa vista. Para más diseño de muebles CNC, vean muebles de triplay para CNC.
Corte a medida en fábrica frente a su propio router CNC para triplay
Cortar en su propio router CNC para triplay da control total de las piezas; pedir corte a medida al aserradero ahorra manejo, volumen de flete y recortes en medidas repetidas. Muchos compradores hacen ambas: blancos estándar de fábrica y formas finales en su propio router.
| Opción | Ideal para | Lo que hace la fábrica |
|---|---|---|
| Tableros completos | Listas mixtas o cambiantes, su propio anidado | Tableros calibrados y lijados |
| Blancos cortados a medida | Medidas repetidas, prensas o routers más chicos | Un tablero cortado en 4, 6 u 8 piezas |
| Medida especial | Alto rendimiento de anidado en su mesa | Medidas como 1220 × 2500 o 1220 × 2280 mm |
Minh Thanh envía triplay cortado a medida con regularidad a Italia y otros mercados europeos. Para compradores de desarmables, los blancos llegan listos para el router, con menos desperdicio por el que pagan flete. Vean triplay cortado a medida.
Tipos de máquinas CNC para triplay: router, seccionadora y láser
Una máquina CNC para triplay puede ser un router, una seccionadora o un láser, y cada una sirve para un trabajo distinto. Los routers dan forma a las piezas, las seccionadoras cortan pilas de piezas rectas rápido y los láseres cortan y graban tableros delgados.
| Máquina CNC para triplay | Ideal para | Espesor del triplay |
|---|---|---|
| Router CNC (anidado) | Piezas con forma, ensambles, cajas, agujeros | Tableros delgados a gruesos |
| Seccionadora CNC | Piezas rectangulares rectas en pilas | Cualquier espesor |
| Láser CNC | Perfiles finos y grabado | Tableros delgados, a menudo 3 mm a 6 mm |
| Escuadradora con guía CNC | Blancos cortados a medida | Cualquier espesor |
Para trabajo con láser, cambia la especificación del tablero: adhesivo, vacíos y cara importan aún más. Vean mejor triplay para corte láser y máquinas para cortar triplay.
Qué escribir en un pedido de triplay para CNC
Escriban en el pedido la especificación que su router necesita, para que cada paquete se maquine igual. Estas líneas cubren un pedido de muebles para CNC:
- Uso: piezas de muebles para CNC, pintadas o de canto expuesto.
- Cara y grado: por ejemplo abedul D+/D o álamo A/B, lijado.
- Núcleo: styrax blanco o eucalipto, con costura y calibrado.
- Adhesivo y emisión: adhesivo UF con emisión E0; CARB P2 / TSCA Título VI para pedidos de EE. UU., la norma fijada en la regla de formaldehído de la EPA para productos de madera compuesta. El límite para triplay de madera dura con núcleo de chapas es 0.05 ppm según 40 CFR 770.10.
- Espesor y tolerancia: por ejemplo 18 mm a ±0.2 mm.
- Medida: 1220 × 2440 mm, 1250 × 2500 mm, una medida especial o piezas cortadas a medida.
- Humedad: 8–12 % al despacho.
- Cantidad y empaque: un 40HC guarda 990 tableros de 1220 × 2440 × 18 mm con núcleo de styrax, cerca de 53 m³, con carga útil de planificación de 28,000 kg.
El pedido mínimo es un 40HC con especificaciones mixtas por acuerdo, y la producción tarda 15–45 días después del anticipo del 30 %. Muestras sin costo de la construcción exacta les permiten correr primero un anidado de prueba. Envíen su lista de piezas o dibujos a contact@minhthanhplywood.com, o lean cómo cortar triplay para la guía completa de corte. Para seguridad de herramientas y polvo, sigan las instrucciones del fabricante del router y sus normas nacionales; la guía de polvo de madera del HSE del Reino Unido es una referencia clara para extracción.
Preguntas frecuentes de compradores
¿Pueden las máquinas CNC cortar triplay?
Sí. Un router CNC corta el triplay de forma limpia con una fresa de compresión o helicoidal de corte descendente bien afilada, un avance acorde con la velocidad del husillo y un tablero bien plano sobre la mesa de vacío. El triplay es uno de los materiales más comunes en CNC para muebles y piezas de interiorismo.
¿Qué triplay es mejor para CNC?
Un triplay para muebles calibrado, con núcleo cerrado y parejo, cara lijada, tolerancia de ±0.2–0.3 mm y humedad de 8–12 %. Los tableros con cara de abedul y los de cara de álamo sobre núcleo blanco de styrax se maquinan bien.
¿El triplay de álamo sirve para CNC?
Sí. El triplay de álamo es ligero, se maquina fácil y recibe bien la pintura, por eso funciona en piezas desarmables y piezas pintadas. Pidan núcleo calibrado y cara lijada para que las cajas y los ensambles salgan a la profundidad correcta.
¿Qué fresa es mejor para cortar triplay en CNC?
Una fresa de compresión de carburo sólido es la opción habitual para cortes pasantes, porque corta hacia abajo en la cara superior y hacia arriba en la inferior, y deja ambas limpias. Usen una fresa de corte descendente para cajas poco profundas y ranuras.
¿Por qué se astilla el triplay en el CNC?
Las astillas salen por una fresa sin filo o inadecuada, un avance demasiado lento o rápido para la velocidad del husillo, un tablero que se levanta de la mesa o huecos en el núcleo bajo la cara. Una fresa de compresión afilada y un tablero plano de núcleo cerrado resuelven la mayor parte.
¿Qué espesor de triplay es mejor para muebles en CNC?
18 mm es el espesor habitual para muebles armados en CNC, con 12 mm para laterales y fondos de cajones y 9 mm o menos para piezas pequeñas. El espesor real importa más que el nominal, así que midan los tableros.
¿La tolerancia del espesor del triplay importa en los ensambles CNC?
Sí. Los ensambles a ranura y lengüeta se cortan según el espesor real del tablero, así que un tablero que varía de espesor da uniones flojas o apretadas en el lote. Los tableros calibrados mantienen ensambles parejos.
¿Qué humedad debe tener el triplay para corte CNC?
Entre 8 y 12 %, el rango normal del triplay para muebles. Los tableros mojados o con humedad dispareja se mueven después del corte, así que las piezas se tuercen o los ensambles cambian de medida.
¿Pueden pedir triplay cortado a medida desde fábrica?
Sí. Minh Thanh corta un tablero en 4, 6 u 8 piezas y envía piezas cortadas a medida con regularidad a Italia y otros mercados europeos.
¿Qué medida de tablero conviene pedir para el anidado en CNC?
Pidan la medida que aproveche mejor la mesa de su máquina y su diseño de anidado: 1220 × 2440 mm y 1250 × 2500 mm son estándar, y medidas especiales como 1220 × 2500 mm se fabrican sobre pedido.