
Vanerin CNC-työstö onnistuu siististi, kun levy on kalibroitu, tasainen ja kuiva ja sen ydin on suljettu: paksuustoleranssi ±0,2 mm, ei ydinkoloja ja kosteuspitoisuus 8–12 %. Suomessa kaluste- ja sisustusosien valmistajalle tärkeintä on, että osat sopivat suunniteltuihin liitoksiin. Käytä terävää puristusjyrsinterää, työkalunvalmistajan vanerille ilmoittamaa syöttönopeutta ja osien sijoittelua, joka pitää pienet kappaleet paikoillaan. Minh Thanh Plywood valmistaa näiden vaatimusten mukaisia kalustelevyjä ja sahaa osat mittoihin.
Vanerin CNC-jyrsintäpalvelu Isossa-Britanniassa: miten tilaus etenee
Jos etsit vanerin CNC-leikkausta ja haluat osat valmiiksi työstettyinä, Ison-Britannian palveluissa toimintatapa on sama: toimitat piirustuksen, osat jyrsitään ja noudat ne tai tilaat kuljetuksen. Väärä tiedosto tai levymateriaali voi johtaa uuteen työstökertaan, joten alla olevilla tiedoilla vältät useimmat edestakaiset tarkennukset.
- Toimita piirustus. Palvelut ottavat vastaan DXF- tai DWG-vektoritiedostoja, ja osa piirtää uudelleen yksinkertaisen luonnoksen. Piirrä osat lopulliseen kokoon ja huomioi terän halkaisija: sisänurkkaan jää terän säteen mukainen pyöristys.
- Valitse levy ja paksuus. Suuremmilla brittiläisillä palveluntarjoajilla on varastossa 4–30 mm:n koivuvaneria. Tavallisia työstöpaksuuksia ovat 6, 9, 12, 15 ja 18 mm. Tarjolla on myös poppelipintaista vaneria ja valkoisella melamiinilla pinnoitettua koivuvaneria. Täysikokoinen 18 mm:n BB/BB-koivuvaneri maksaa vähittäismyynnissä noin £118.
- Tarkista työstöpöydän koko. Suurimmat brittiläiset CNC-jyrsimet käsittelevät 3050 × 1525 mm:n täysikokoista levyä; useimmat käyttävät kokoa 2440 × 1220 mm.
- Valitse työstöt. Muotojen leikkaus, reikien poraus, saranareikien ja vedinaukkojen teko, paneeliurat sekä rei’itetyt kuviot ja koristeleikkaukset voidaan tehdä samalla ohjelmalla.
- Varmista toimitusaika ja kuljetus. Kiireisessä liikkeessä jyrsitty työ valmistuu yleensä 5–6 työpäivässä. Pieni digitaalisen valmistuksen palvelu voi toimittaa työn 48 tunnissa ja antaa tarjouksen parissa tunnissa. Voit noutaa osat tai valita kuriirikuljetuksen.
Tyypillisiä töitä ovat seinäpaneelit, tilanjakajat, koristeleikatut näkösuojat, valmiiksi poratuilla saranarei’illä varustetut vaatekaappien ja keittiöiden ovet sekä koottavien kalusteiden osat.
Minh Thanhin rooli. Minh Thanh ei jyrsi osia brittiläisille kotitalouksille. Se valmistaa kalibroidut levyt, joita kyseiset palvelut ja kalustevalmistajat työstävät: hiottujen huonekalulevyjen paksuus pysyy ±0,2 mm:n toleranssissa, ydin on suljettu ja kosteuspitoisuus 8–12 %. Yhdestä levystä voidaan lisäksi sahata 4, 6 tai 8 määrämittaista aihiota.
Brittiläiset CNC-palvelut, koottavien kalusteiden valmistajat ja puusepänliikkeet ostavat 40HC-kontittain. Hai Phongista Pohjois-Eurooppaan merikuljetus kestää 30–40 päivää. Levyillä on CARB P2 / TSCA Title VI -sertifiointi; kuuden ASTM D6007 -kammiotestin keskiarvot olivat 0,014–0,032 ppm, kun raja-arvo on 0,05 ppm. Pyydä maksuton näytelevy ja kokeile sitä omalla CNC-jyrsimellä ennen ensimmäistä tilausta. Suomeen saapuva kontti voi kulkea esimerkiksi Helsingin Vuosaaren sataman, HaminaKotkan tai Rauman kautta. Aasiasta tulevia kontteja kuljetetaan Suomeen usein myös syöttöliikenteellä tai kuorma-autolla Pohjois-Euroopan solmun kautta.
Voiko vaneria työstää CNC-koneella?
Kyllä, vaneri soveltuu hyvin CNC-työstöön, ja kalibroitu, suljetulla ytimellä varustettu levy tekee leikkausjäljestä siistin. Terä ratkaisee reunan laadun vasta, kun levy on kunnossa: tasainen, kuiva, paksuudeltaan yhdenmukainen ja vailla ydinkoloja.
CNC-työstöön sopivan vanerin tärkeimmät ominaisuudet:
| Ominaisuus | CNC-työstön tavoite | Merkitys työstössä |
|---|---|---|
| Paksuustoleranssi | ±0,2–0,3 mm, parhaimmillaan ±0,2 mm | Syvennyksen syvyys, uran sovitus ja kielekeliitokset |
| Ydin | Suljettu ja tasainen, ei koloja eikä päällekkäisiä viiluja | Ei repeämiä tai tyhjiä kohtia leikkausreunoissa |
| Tasaisuus | Asettuu tasaisesti alipainepöydälle | Kiinnipito ja tasainen syvyys koko levyllä |
| Kosteuspitoisuus | 8–12 % toimitettaessa | Osat pysyvät tasaisina leikkauksen jälkeen |
| Pinta | Hiottu ja ehjä, pintakäsittelyyn sopiva laatuluokka | Siisti yläreuna ja pintakäsittelyvalmiit osat |
| Liima | UF-liima, E0-päästöluokka sisäkalusteisiin | Tasaiset liimasaumat ja vähäpäästöiset osat |
| Levykoko | 1220 × 2440 tai 1250 × 2500 mm, tai erikoiskoko | Osien sijoittelun saanto koneen pöydällä |
Minh Thanh valmistaa huonekalulevyt tämän erittelyn mukaan vakiotapana: ensin puristetaan ja kalibroidaan ydinlevy, minkä jälkeen pinnat ja taustaviilut puristetaan paikoilleen. Ydinviilut ommellaan sekä pysty- että vaakasuunnassa, jotta ydin pysyy suljettuna.
Mikä vaneri sopii parhaiten CNC-jyrsintään?
CNC-jyrsintään sopii parhaiten kalibroitu huonekaluvaneri, jossa on suljettu ydin, hiottu pinta ja tasainen viilirakenne. Silloin leikkausjälki on siisti ja osat pysyvät mitoissaan. Pintaviilun puulaji vaikuttaa ulkonäköön ja hintaan; ydin ja kalibrointi ratkaisevat työstettävyyden.
| Levy | Soveltuvuus CNC-jyrsintään | Sopivat käyttökohteet |
|---|---|---|
| Koivupintainen, Styrax- tai eukalyptusydin | Erittäin hyvä, terävät reunat ja kova pinta | Näkyvät kalusteosat, paljaaksi jätettävät reunat |
| Poppelipintainen, Styrax-ydin | Erittäin hyvä, kevyt ja helppo työstää | Maalattavat ja koottavien kalusteiden osat |
| Eukalyptuspintainen | Hyvä, tiivis ja jäykkä | Hyllyt, tasot ja kantavat osat |
| Tekninen viilu (EV) | Hyvä, tasainen väri | Koristeelliset etusarjat ja paneelit |
| Okoumepintainen | Hyvä, kevyt | Sisäpaneelit |
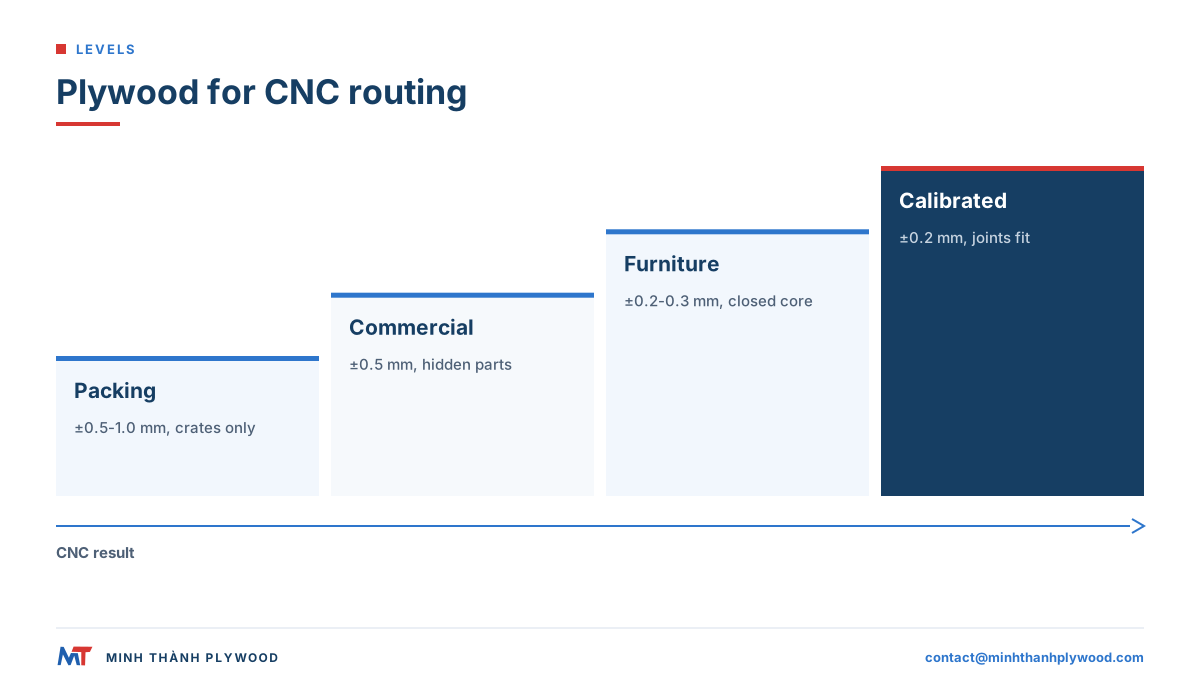
| Kaupallinen vaneri (±0,5 mm) | Kohtalainen; toleranssi ja ydin vaihtelevat enemmän | Piiloon jäävät osat ja jigit |
| Pakkausvaneri (±0,5–1,0 mm) | Huono puuliitoksiin | Laatikot ja kuormalavat |
Näkyväreunaisiin kalusteisiin valitaan usein koivupinnat ja valkoinen Styrax-ydin: reuna on vaalea, vaaleasävyinen ja tasainen. Maalattavien koottavien kalusteiden kustannustehokas vaihtoehto on Styrax-ydin ja poppelipinnat. Vietnamissa koivupinnat luokitellaan D+-, D- ja E-laatuihin, jotka vastaavat eurooppalaisia koivulaatuja. Tarjous annetaan pareina, esimerkiksi D+/D.
Sopiiko poppelivaneri CNC-työstöön?
Kyllä, poppelivaneri sopii hyvin CNC-jyrsintään: se on kevyt, kuluttaa terää vähän ja ottaa maalin hyvin. Määritä kalibrointi, ydin ja pintaluokka, sillä poppelipinta on pehmeä ja tylsä terä repii sitä helposti.
- Pintaluokka: ilmoitetaan pareina, esimerkiksi A/A, A/B tai B/B, ja valitaan hyväksytyn näytteen mukaan. Ostajat tilaavat myös kiinalaisilla koodeilla B/BB, BB/CC ja CP, jotka vastaavat samaa laatuluokitusta. A/B sopii osiin, joissa vain toinen pinta jää näkyviin.
- Ydin: valkoinen Styrax tuottaa vaalean reunan. Eukalyptus tekee osasta tiiviimmän ja jäykemmän.
- Työkalut: pidä terät terävinä; tylsä terä nukkaa poppelin yläpintaa.
- Pintakäsittely: hio kevyesti jyrsinnän jälkeen ja pohjamaalaa; poppeli soveltuu hyvin maalipinnaksi.
Katso poppelivanerin rakenteet ja laatuluokat.
Miksi vanerin pinta lohkeilee CNC-koneella?
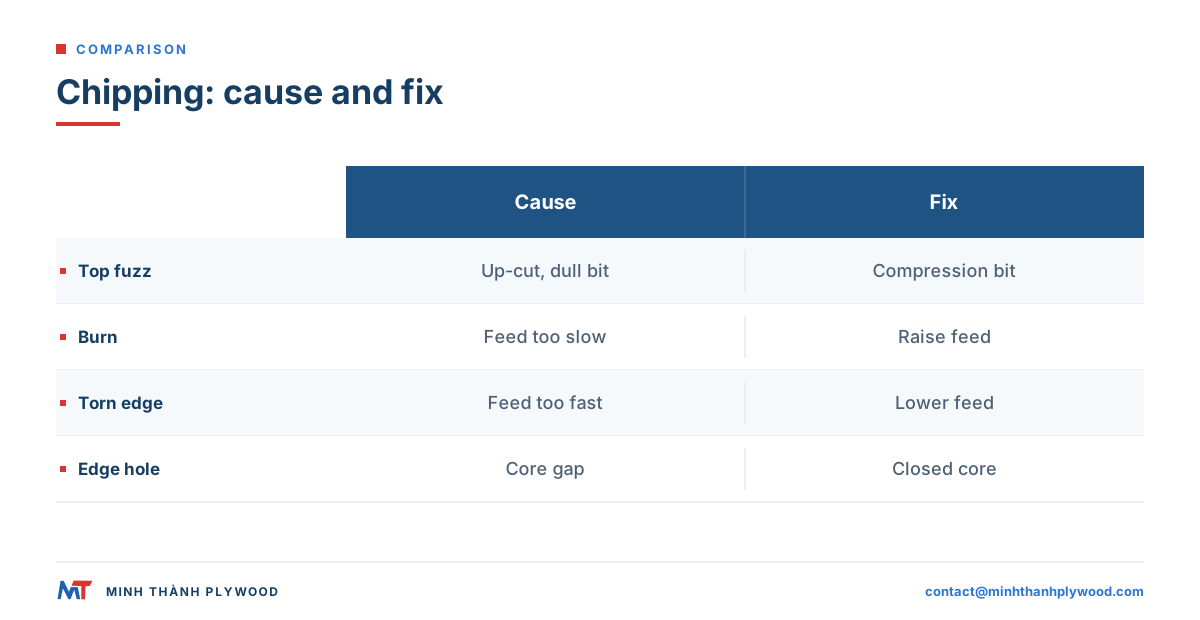
Vaneri lohkeilee CNC-koneella, kun terä nostaa kuituja tai työntää niitä ulos kohdasta, jossa pinta ei saa tukea. Tavallisia syitä ovat tylsä tai väärä terä, karan pyörimisnopeuteen sopimaton syöttö, pöydältä nouseva levy tai pinnan alla oleva ydinkolo.
| Oire | Todennäköinen syy | Korjaus |
|---|---|---|
| Nukkaa ja repeämiä yläpinnassa | Ylösvetävä terä, tylsä särmä | Puristus- tai alasleikkaava terä, uusi työkalu |
| Alapinta repeää | Alasleikkaava terä läpileikkauksessa, kulunut uhrauslevy | Puristusjyrsinterä, uusi uhrauslevy |
| Palojälkiä reunassa | Syöttö liian hidas, terä hankaa | Nosta syöttöä tai laske karan pyörimisnopeutta |
| Karkea, repeytynyt reuna | Syöttö liian nopea, lastukuorma liian suuri | Laske syöttöä ja tarkista taulukko |
| Kolo tai mureneva reuna | Ytimessä rako tai päällekkäinen viilu | Suljetulla ytimellä varustettu, ommeltu levy |
| Pienet osat liikkuvat | Alipaine ei pidä pieniä osia paikallaan | Kiinnityskielekkeet, ohut pohjakerros ja sopiva työstöjärjestys |
| Syvennyksen syvyys vaihtelee | Levyn paksuus tai tasaisuus vaihtelee | Kalibroitu levy ja tasaiseksi jyrsitty uhrauslevy |
Kolme viimeistä ovat levyyn liittyviä ongelmia, eivät teräongelmia. Ommeltu ja kalibroitu ydin vähentää niitä jo ennen kuin levy tulee koneelle.
Vanerin CNC-terät: työkalun valinta
Paras terä vanerin CNC-leikkaukseen on täyskovametallinen puristusjyrsinterä läpileikkauksiin ja alasleikkaava terä syvennyksiin ja uriin. Puristusjyrsinterän kärjessä on ylösvetävät urat ja niiden yläpuolella alasleikkaavat urat, joten terä painaa kuituja sisäänpäin levyn molemmilla pinnoilla.
| Terä | Käyttö vanerilla | Leikkausjälki |
|---|---|---|
| Kaksiteräinen puristusjyrsinterä | Täyspaksujen osien läpileikkaus | Siistit ylä- ja alapinnat |
| Lyhyellä ylösvetävällä kärjellä varustettu puristusjyrsinterä | Matalat syvennykset ja urat, kun yläpinnan on jäätävä siistiksi | Siisti yläpinta, lastut poistuvat |
| Alasleikkaava kierrepora | Syvennykset, urat ja ohuet levyt | Siisti yläpinta, lastut pysyvät leikkausurassa |
| Ylösvetävä kierrepora | Syvät urat, joista lastut on saatava pois | Yläpinta nukkaantuu |
| Suora terä (O-ura tai kaksiteräinen) | Esijyrsintä ja edullinen leikkaus | Riittävä piiloon jääville reunoille |
| V-terä | Viisteet, taittourat ja kaiverrus | Terävät linjat pinnassa |
| Kuulajyrsin | 3D-muotoilu ja pyöristykset | Sileät kaaret |
Vanerin liimasaumat kuluttavat terää, joten kovametalliterä kestää moninkertaisesti pikaterästä kauemmin. Pidä kirjaa työkaluista: reuna alkaa nukkaantua ja palaa jo kauan ennen kuin terä näyttää kuluneelta.
Karan pyörimisnopeus, syöttö ja lastukuorma vanerin CNC-työstössä
Määritä syöttönopeus vanerille ilmoitetun työkalun lastukuorman perusteella: syöttönopeus = karan pyörimisnopeus × terän urien määrä × lastukuorma. Liian ohut lastu hankaa ja polttaa pintaa; liian paksu lastu repii reunan.
Laskuesimerkki: kaksiteräinen puristusjyrsinterä pyörii 18 000 r/min ja lastukuorma on 0,25 mm uraa kohti. Syöttönopeus on 18 000 × 2 × 0,25 = 9 000 mm minuutissa. Jos reuna palaa, nosta syöttöä tai laske pyörimisnopeutta; jos reuna repeää, laske syöttöä.
Useimmissa CNC-jyrsinkoneissa pätevät seuraavat periaatteet:
- Aloita työkalunvalmistajan taulukosta, jossa arvot koskevat vaneria ja terän halkaisijaa, ja säädä niitä vaiheittain.
- Säilytä lastukuorma nopeutta muuttaessasi: pienempi kierrosnopeus tarkoittaa pienempää syöttöä.
- Käytä puristusjyrsinterällä koko syvyyden läpileikkauksia levyissä, joiden paksuus ei ylitä terän urien pituutta; puristuskohta pitää saada levyn sisään.
- Hidasta pienten osien ja kulmien kohdalla, sillä alipaine pitää ne heikoimmin paikoillaan.
- Kuuntele ja tarkkaile: tasainen hurina ja kuivat lastut kertovat sopivasta syötöstä; pöly ja kirskunta merkitsevät, että terä hankaa.
Nämä luvut ovat esimerkki, eivät työstöasetus: jokainen kone, terä ja levy vaatii oman koeleikkauksensa.
Vanerin CNC-optimointi: levykoko, osien sijoittelu ja kiinnipito
Hyvässä vanerin CNC-optimoinnissa levylle sijoitetaan mahdollisimman monta osaa ja pienet kappaleet pidetään paikoillaan viimeiseen leikkaukseen asti. Tilaa koneen pöytään ja osaluetteloon sopiva levykoko ja suunnittele leikkausjärjestys alipainekiinnityksen mukaan.
- Levykoko. Vakiokoot ovat 1220 × 2440 mm ja 1250 × 2500 mm. Erikoiskokoja, kuten 1220 × 2500 mm ja 1220 × 2280 mm, valmistetaan tilauksesta, ja ne voivat parantaa osaluettelon sijoittelun saantoa.
- Syysuunta. Sijoita pitkät osat pintaviilun syiden suuntaisesti ulkonäön ja jäykkyyden vuoksi.
- Leikkausjärjestys. Leikkaa ensin sisämuodot, sitten pienet osat ja suuret osat; ulkoreuna leikataan viimeiseksi.
- Kiinnipito. Jätä pieniin osiin ohut pohjakerros tai pienet kiinnityskielekkeet, tai tee lopuksi alasleikkaava viimeistelyajo, jotta osat eivät liiku.
- Uhrauslevy. Jyrsi se tasaiseksi ja vaihda, kun kuluneet kohdat päästävät alipainetta läpi.
- Tunnisteet. Tulosta osatarrat ennen viimeistä ajoa, jotta osat tunnistaa niiden irrotessa pöydältä.
Katso vanerilevyjen koot vakio- ja erikoismitoista.
Paksuustoleranssi ja vanerin CNC-leikkaus
Vanerin CNC-leikkauksessa paksuustoleranssi ratkaisee, sopivatko liitokset koko erässä. Urat ja kielekkeet leikataan yhden paksuusmitan mukaan; siitä poikkeava levy tekee liitoksesta liian väljät tai tiukat.
| Levytyyppi | Paksuustoleranssi | Vaikutus CNC-liitoksiin |
|---|---|---|
| Hiottu huonekalulevy | ±0,2–0,3 mm, parhaimmillaan ±0,2 mm | Liitokset sopivat samalla tavalla eri levyissä |
| Kaupallinen vaneri ja filmivaneri | ±0,5 mm | Levyjen välille tulee liian väljiä tai tiukkoja liitoksia |
| Pakkausvaneri | ±0,5–1,0 mm | Ei sovellu puuliitoksiin |
| Pituus ja leveys, kaikki levyt | ±2 mm | Tasaa levyn reuna osien sijoittelussa |
Mittaa äläkä oleta: 18 mm:n levy ei ole täsmälleen 18 mm. Mittaa työntömitalla muutama levy kustakin paketista ja säädä uraleveys mitatun paksuuden mukaan. Kalibroiduissa levyissä yksi mittaus riittää koko tilaukselle. Katso vanerin paksuusoppaasta levyjen nimellis- ja todelliset paksuudet.
Tasaisuus, kosteus ja ydinkolot
Tasaisuus, kosteus ja suljettu ydin ratkaisevat, pysyykö CNC-osa leikatun muotoisena. Käyrä levy menettää alipainekiinnityksen, kostea levy muuttaa muotoaan leikkauksen jälkeen ja ydinkolo näkyy reiänä näkyvässä reunassa.
- Tasaisuus. Tasapainoinen rakenne, joka puristetaan kahdesti, pysyy tasaisena pöydällä. Säilytä levyt vaakatasossa aluspuilla, älä koskaan pystyssä, jotta ne eivät muuta muotoaan.
- Kosteus. Levyt, joiden kosteuspitoisuus on 8–12 %, sopivat sisätiloissa työskentelevään verstaaseen. Anna pakettien tasaantua verstaassa ennen työstöä, jos ne tulevat kylmästä tai kosteasta varastosta.
- Ydinkolot. Ytimen raot ja päällekkäiset viilut näkyvät kaikissa leikkausreunoissa ja heikentävät liitoksia. Ommeltu ydin estää ydinviiluja liikkumasta ladonnan aikana.
CNC-koneella piilossa oleva ydinkolo paljastuu vasta, kun jyrsin osuu siihen. Siksi ydin vaikuttaa CNC-työstössä enemmän kuin levysahauksessa: jyrsin leikkaa levyn keskiosan läpi eikä vain sen reunoja.
CNC-työstetyn vanerin liitokset ja reunojen viimeistely
CNC-työstetyt vaneriosat liitetään suoraan osien sijoittelusta leikattavilla urilla, kielekkeillä ja sormiliitoksilla. Reunat voidaan jättää näkyviin, kun ydin on siisti. Suunnittele liitokset todellisen paksuuden ja terän säteen mukaan.
- Mittaa levy ja säädä uran leveys mitatun paksuuden mukaan lisäämällä pieni liimavara.
- Lisää koiranluu- tai T-luukevennys sisänurkkiin, sillä pyöreä terä ei leikkaa suorakulmaista kulmaa.
- Sijoita kiinnityskielekkeet ja sormiliitokset pintaviilun syiden suuntaisesti, jos ne kantavat kuormaa.
- Viistä tai pyöristä reunat kevyesti, jotta pinta ei tikkuunnu.
- Hio reunat kevyesti 180-karkeudella ja käsittele ne yhdessä pintojen kanssa. Katso vanerin hiontaohje.
Näkyväreunaisissa kalusteissa vaalea ja tasainen ydin muodostaa siistin raidallisen reunan. Tähän ulkonäköön valitaan huonekaluvaneri, jossa on valkoinen Styrax-ydin. Lue lisää CNC-kalusteiden suunnittelusta oppaasta CNC-vanerikalusteet.
Tehtaalla määrämittaan sahaus vai oma CNC-jyrsin?
Omalla vanerin CNC-jyrsimellä työstettäessä osat pysyvät täysin omassa hallinnassa. Tehtaalta tilatut määrämittaan sahatut aihiot vähentävät käsittelyä, kuljetettavaa tilavuutta ja toistuvien osakokojen hukkapaloja. Monet ostajat käyttävät molempia tapoja: tehtaalta tilataan vakiomittaiset aihiot ja lopulliset muodot jyrsitään omalla koneella.
| Vaihtoehto | Sopii parhaiten | Tehtaan tekemä työ |
|---|---|---|
| Täysikokoiset levyt | Vaihtelevat tai muuttuvat osaluettelot, oma osien sijoittelu | Kalibroidut ja hiotut levyt |
| Määrämittaan sahatut aihiot | Toistuvat koot, pienemmät puristimet tai CNC-jyrsimet | Yksi levy sahataan 4, 6 tai 8 osaan |
| Erikoiskokoinen levy | Suuri sijoittelusaanto omalla konepöydällä | Esimerkiksi 1220 × 2500 tai 1220 × 2280 mm:n koot |
Minh Thanh toimittaa määrämittaan sahattua vaneria säännöllisesti Italiaan ja muille Euroopan markkinoille. Koottavien kalusteiden valmistajille aihiot saapuvat CNC-työstövalmiina, eikä kuljetuksesta tarvitse maksaa yhtä paljon hukkapalojen osalta. Katso määrämittaan sahattu vaneri.
Vanerin CNC-konetyypit: jyrsin, palkkisaha ja laser
Vanerin CNC-kone voi olla jyrsin, palkkisaha tai laser, ja kukin sopii eri työhön. Jyrsimellä muotoillaan osia, palkkisahalla leikataan nopeasti pinottuja suorareunaisia osia ja laserilla leikataan sekä kaiverretaan ohuita levyjä.
| Vanerin CNC-kone | Sopii parhaiten | Vanerin paksuus |
|---|---|---|
| CNC-jyrsin (osien sijoittelu levylle) | Muotoillut osat, liitokset, syvennykset ja reiät | Ohuet ja paksut levyt |
| CNC-palkkisaha | Suorakulmaiset osat levypinoista | Kaikki levypaksuudet |
| CNC-laser | Tarkat muodot ja kaiverrus | Ohuet levyt, usein 3–6 mm |
| Levysaha CNC-ohjaimella | Aihiot määrämittaan sahausta varten | Kaikki levypaksuudet |
Laserleikkauksessa levyn vaatimukset muuttuvat: liima, ydinkolot ja pinta vaikuttavat entistä enemmän. Katso paras vaneri laserleikkaukseen ja vanerin leikkauskoneet.
Mitä CNC-vaneritilaukseen kannattaa kirjata?
Kirjaa tilaukseen CNC-jyrsimen tarvitsema levyerittely, jotta jokainen pakkaus työstyy samalla tavalla. Näillä tiedoilla määrität CNC-kalustetilauksen:
- Käyttö: CNC-kalusteosat, maalattu pinta tai näkyviin jäävä reuna. Rakennuskäyttöön tarkoitetulle vanerille vaaditaan CE-merkintä ja suoritustasoilmoitus EN 13986:n mukaisesti; huonekaluvaneri ei niitä tarvitse. Katso rakennustuoteasetuksen vaatimukset ja Puuinfon luettelo CE-merkityistä puutuotteista.
- Pinta ja laatuluokka: esimerkiksi koivu D+/D tai poppeli A/B, hiottu.
- Ydin: valkoinen Styrax tai eukalyptus, ommeltu ja kalibroitu.
- Liima ja päästöt: UF-liima, E0-päästöluokka; Yhdysvaltojen tilauksissa CARB P2 / TSCA Title VI, kuten EPA:n formaldehydisäännössä komposiittipuutuotteille määritetään. Viiluytimisen kovapuuvanerin raja on 0,05 ppm 40 CFR 770.10 -säännön mukaan. EU:ssa huonekalujen ja puupohjaisten tuotteiden formaldehydipäästöjen raja on 6.8.2026 alkaen 0,062 mg/m³ (REACH-asetus (EU) 2023/1464). EN 13986:n E1-raja on 0,124 mg/m³ (0,1 ppm), joten E1-luokitus yksin ei osoita vaatimusten täyttymistä.
- Paksuus ja toleranssi: esimerkiksi 18 mm ja ±0,2 mm.
- Koko: 1220 × 2440 mm, 1250 × 2500 mm, erikoiskoko tai määrämittaan sahatut osat.
- Kosteus: 8–12 % toimitettaessa.
- Määrä ja pakkaus: yhteen 40HC-konttiin mahtuu 990 Styrax-ydinpuista 1220 × 2440 × 18 mm:n levyä, noin 53 m³. Suunnittelussa käytettävä kantavuus on 28 000 kg.
Vähimmäistilaus on yksi 40HC-kontti; eri erittelyjä voi yhdistää sopimuksen mukaan. Tuotanto kestää 15–45 päivää 30 %:n ennakkomaksun jälkeen. Maksuttomilla, juuri määritellyn rakenteen mukaisilla näytteillä voit tehdä koesijoittelun ennen tilausta. Lähetä osaluettelo tai piirustukset osoitteeseen contact@minhthanhplywood.com tai lue vanerin leikkausopas kaikista leikkaustavoista.
Suomen tuontia varten CN 4412 -nimikkeen tavanomainen tulli on 7 % koivu-, poppeli-, eukalyptus- ja muille kovapuupinnoille sekä 10 % okoumelle ja luetelluille trooppisille pintaviiluille. EU:n ja Vietnamin välisen vapaakauppasopimuksen (EVFTA) mukainen etuustulli edellyttää EUR.1-tavaratodistusta tai alkuperäilmoitusta; tarkista sovellettava tulli TARICista. Tuojalta tarvitaan EORI-numero. Suomen yleinen arvonlisäverokanta on 25,5 %; se on ollut voimassa 1.9.2024 alkaen (Verohallinto).
EU:n metsäkatoasetusta (EUDR) sovelletaan 30.12.2026 alkaen suuriin ja keskisuuriin toimijoihin sekä EUTR:n piirissä jo oleviin mikro- ja pieniin toimijoihin; muihin mikro- ja pieniin toimijoihin sitä sovelletaan 30.6.2027 alkaen (asetus (EU) 2023/1115). Maahantuoja toimittaa asianmukaisen huolellisuuden vakuutuksen, ja tehdas toimittaa alkuperätiedot maantieteellisine sijaintitietoineen. Tuotannon takarajapäivä on 31.12.2020.
Noudata CNC-jyrsimen valmistajan ohjeita ja kansallisia määräyksiä työkalujen turvallisuudesta ja pölyntorjunnasta. Ison-Britannian HSE:n puupölyohje on selkeä lähde pölynpoistoon.
Ostajien usein kysymät kysymykset
Voiko vaneria työstää CNC-koneella?
Kyllä. CNC-jyrsin työstää vanerin siististi terävällä puristus- tai alasleikkaavalla terällä, karan pyörimisnopeuteen sovitetulla syöttönopeudella ja imupöydälle tasaisesti kiinnitetyllä levyllä. Vaneri on yksi tavallisimmista CNC-työstettävistä materiaaleista huonekalu- ja sisustusosissa.
Mikä vaneri sopii parhaiten CNC-jyrsintään?
Kalibroitu huonekaluvaneri, jossa on suljettu ja tasainen ydin, hiottu pinta, ±0,2–0,3 mm:n toleranssi ja 8–12 %:n kosteuspitoisuus. Valkoisella Styrax-ydinpuulla varustetut koivu- ja poppelipintaiset levyt jyrsiytyvät hyvin.
Sopiiko poppelivaneri CNC-työstöön?
Kyllä. Poppelivaneri on kevyt, helposti työstettävä ja maalattavissa, joten se sopii koottaviin kalusteosiin ja maalattaviin osiin. Tilaa kalibroitu ydin ja hiottu pinta, jotta syvennykset ja liitokset tulevat oikeaan syvyyteen.
Mikä terä sopii parhaiten vanerin CNC-leikkaukseen?
Täyskovametallinen puristusjyrsinterä on läpileikkauksen vakiovalinta: se leikkaa yläpinnassa alaspäin ja alapinnassa ylöspäin, jolloin molemmat pinnat jäävät siisteiksi. Käytä alasleikkaavaa terää mataliin syvennyksiin ja uriin.
Miksi vanerin pinta lohkeilee CNC-koneella?
Lohkeilua aiheuttaa tylsä tai vääränlainen terä, karan pyörimisnopeuteen nähden liian hidas tai nopea syöttö, pöydältä nouseva levy tai pinnan alla oleva ydinkolo. Terävä puristusjyrsinterä ja tasainen, suljetulla ytimellä varustettu levy ratkaisevat useimmat ongelmat.
Mikä vanerin paksuus sopii parhaiten CNC-kalusteisiin?
Kalusterungon tavallinen paksuus on 18 mm, laatikoiden sivuihin ja taustoihin käytetään 12 mm:n vaneria ja pieniin osiin enintään 9 mm:n levyä. Todellinen paksuus on nimellispaksuutta tärkeämpi, joten mittaa levy.
Vaikuttaako vanerin paksuustoleranssi CNC-liitoksiin?
Kyllä. Ura- ja kielekeliitokset työstetään levyn todellisen paksuuden mukaan, joten paksuudeltaan vaihtelevat levyt tuottavat erässä sekä liian väljät että liian tiukat liitokset. Kalibroidut levyt pitävät liitokset yhdenmukaisina.
Mikä kosteuspitoisuus vanerissa pitäisi olla CNC-leikkausta varten?
Huonekaluvanerin tavanomainen kosteuspitoisuus on 8–12 %. Märät tai kosteudeltaan epätasaiset levyt muuttavat muotoaan leikkauksen jälkeen, jolloin osat vääntyvät tai liitosten mitat muuttuvat.
Voiko vanerin tilata tehtaalta määrämittaan sahattuna?
Kyllä. Minh Thanh sahaa yhdestä levystä 4, 6 tai 8 osaa ja toimittaa määrämittaan sahattuja osia säännöllisesti Italiaan ja muille Euroopan markkinoille.
Minkä kokoiset levyt kannattaa tilata CNC-optimointia varten?
Tilaa koneen pöytään ja osien sijoitteluun parhaiten sopiva koko: 1220 × 2440 mm ja 1250 × 2500 mm ovat vakiokokoja, ja esimerkiksi 1220 × 2500 mm:n erikoiskokoja valmistetaan tilauksesta.