
合板 cnc 加工では、厚さ調整済みで平滑かつ乾燥し、芯材に空隙のない板を使うと、きれいに切削できます。厚さ公差は±0.2 mm、含水率は8–12 %が目安です。横浜港・大阪港を含む京浜・阪神の港を輸入ルートとする日本の輸入商社や家具・内装メーカーに向け、加工用合板の選定条件をまとめました。鋭利なコンプレッションビットを使い、工具メーカーが合板用に示す送り条件を設定し、小さな部材が動かないネスティング配置にしてください。Minh Thanh Plywoodはこの仕様で家具用パネルを製造し、寸法カットにも対応しています。
英国のCNC合板加工サービスと発注の流れ
部材の形状加工を依頼するために「CNC cut plywood」を検索した場合、英国の加工サービスでも基本の流れは同じです。図面を送り、加工後に引き取るか配送してもらいます。データ形式や合板の選択を誤ると再加工が必要になるため、次の内容を最初の発注時にそろえておくと、確認のやり取りを減らせます。
- 図面を送る。 DXFまたはDWGのベクターデータを受け付けるサービスがあり、簡単なスケッチを図面に起こすところもあります。刃物径を考慮し、部材を仕上がり寸法で描いてください。内角には刃物の半径が残ります。
- 合板と厚さを選ぶ。 英国の大手加工サービスでは、厚さ4–30 mmのバーチ合板を在庫し、6、9、12、15、18 mmの加工がよく使われます。ポプラ表面の合板や、白色メラミン仕上げのバーチ合板も扱っています。18 mm、BB/BBのバーチ合板1枚は、小売価格で約£118です。
- 加工台の寸法を確認する。 英国で最大級のルーターは3050 × 1525 mmの全判を加工でき、多くの機械は2440 × 1220 mmを基準にしています。
- 加工内容を決める。 外形加工、穴あけ、丁番穴や取っ手の加工、パネルの溝加工、穴あき模様や透かし模様の加工は、すべて一つのプログラムで対応できます。
- 納期と配送を確認する。 混み合う加工場では加工に5–6営業日、小規模なデジタル加工サービスでは、数時間以内に見積もりが出て48時間で仕上がる場合があります。引き取りか配送を選びます。
よくある用途は、壁面パネル、間仕切り、透かし模様のスクリーン、丁番穴をあけたクローゼットやキッチンの扉、組み立て式家具の部材です。
Minh Thanhの対応範囲。 Minh Thanhは英国の一般消費者向けに部材をCNC加工していません。加工サービスや家具メーカーが切削するための、厚さ調整済みの合板を製造しています。家具用パネルは厚さ公差±0.2 mm、空隙のない芯材、含水率8–12 %で、1枚のパネルから4・6・8点に寸法カットした材料も用意できます。
英国のCNC加工場、組み立て式家具メーカー、木工会社は40HC単位で仕入れ、ハイフォンから北欧までの船便は30–40日です。パネルはCARB P2 / TSCA Title VIの認証を取得しています。ASTM D6007に基づくチャンバー試験6回の平均値は0.014–0.032 ppmで、上限値0.05 ppmを下回りました。初回発注前に無料サンプルを取り寄せ、自社のルーターで切削を試してください。
CNCルーターで合板を加工できますか?
はい。CNCルーターで合板をきれいに加工するには、厚さ調整済みで芯材に空隙のない板を選ぶことが大切です。刃物が切削面を仕上げるのは、板が平らで乾燥し、厚さが均一で、芯材に空隙がない場合です。
CNC加工用合板で確認したい仕様は次のとおりです。
| 項目 | CNC加工向けの目安 | 加工時の影響 |
|---|---|---|
| 厚さ公差 | ±0.2–0.3 mm、最小±0.2 mm | ポケットの深さ、溝のはめ合い、ほぞの継ぎ手 |
| 芯材 | 空隙や重なりのない均一な芯材 | 切削端の欠けや空洞を防ぐ |
| 平面度 | 真空テーブル上で平ら | 固定力と板全体の加工深さをそろえる |
| 含水率 | 出荷時8–12 % | 切削後も部材が平らに保たれる |
| 表面 | 仕上げに合った等級の、健全で研磨済みの表面 | 上端をきれいに切削し、仕上げに使える部材にする |
| 接着剤 | 屋内家具用のE0放散区分に適合するUF接着剤 | 接着層を均一にし、低放散の部材にする |
| 板寸法 | 1220 × 2440 mmまたは1250 × 2500 mm、または特注 | 加工台上のネスティング歩留まり |
Minh Thanhは通常、この仕様に沿って家具用パネルを製造します。まず芯材をプレスして厚さ調整し、その後、表板と裏板を圧着します。芯材の単板は横方向と縦方向の両方で縫合し、芯材が閉じた状態を保ちます。
CNC加工に適した合板は?
CNC加工には、厚さ調整済みで芯材に空隙がなく、表面が研磨され、単板構成が均一な家具用合板が適しています。切削の仕上がりと寸法を左右するのは芯材と厚さ調整で、表面の樹種は外観と価格を決めます。
| パネル | CNC加工の適性 | 適した用途 |
|---|---|---|
| バーチ表面、Styraxまたはユーカリ芯材 | 非常に良好。切削端が鮮明で、表面が硬い | 表面を見せる家具、木口を見せる部材 |
| ポプラ表面、Styrax芯材 | 非常に良好。軽く、加工しやすい | 塗装部材、組み立て式家具 |
| ユーカリ表面 | 良好。密度が高く、剛性がある | 棚板、天板、荷重を受ける部材 |
| 再構成単板(EV) | 良好。色が安定している | 装飾用の前板やパネル |
| オクメ表面 | 良好。軽い | 屋内用パネル |
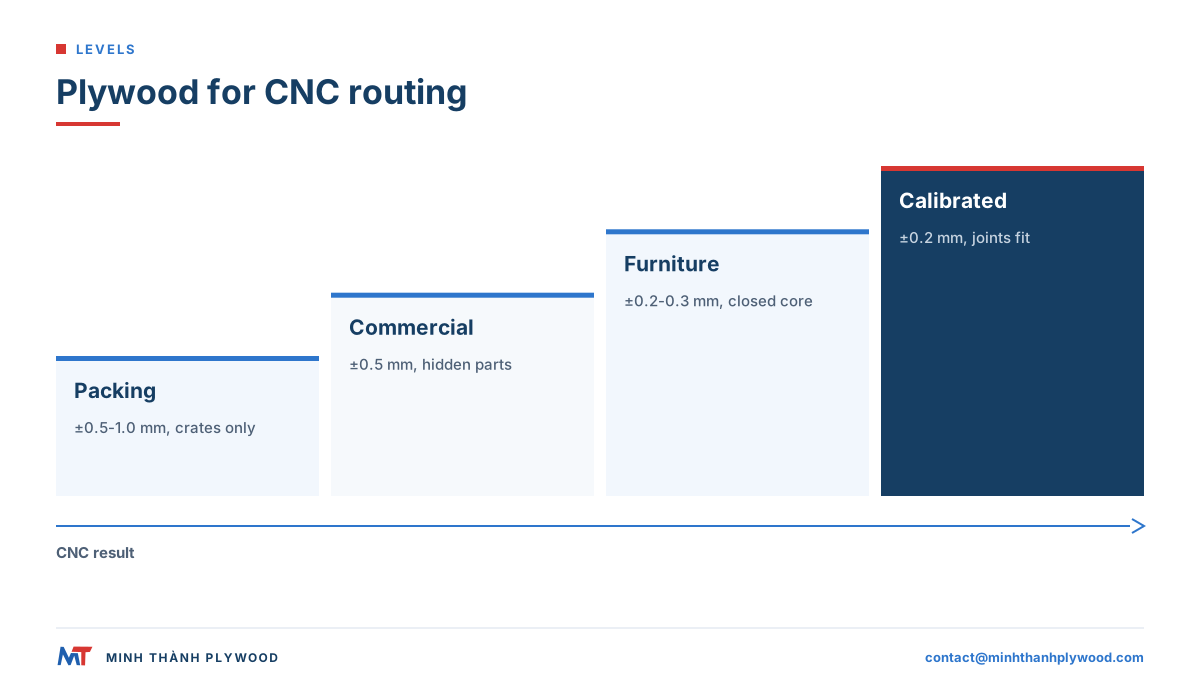
| 普通合板(±0.5 mm) | 標準的。厚さ公差と芯材のばらつきが大きい | 見えない部材、治具 |
| 梱包用合板(±0.5–1.0 mm) | 木工継ぎ手には不向き | 木箱、パレット |
木口を見せる家具には、白く明るく、木口の層が均一に見えるバーチ表面と白色Styrax芯材の組み合わせがよく選ばれます。塗装する組み立て式家具には、費用を抑えやすいStyrax芯材のポプラ表面が適しています。ベトナムではバーチ表面をD+、D、Eに等級分けしており、欧州のバーチ等級に相当します。見積もりではD+/Dのように表裏を組み合わせて示します。
ポプラ合板はCNC加工に使えますか?
はい。ポプラ合板は軽く、刃物の摩耗を抑えて加工でき、塗装にも適しているため、CNC加工に向いています。ポプラ表面は柔らかく、刃先が鈍るとけば立ちやすいため、厚さ調整、芯材、表面等級を指定してください。
- 表面等級: 表面・裏面の組み合わせをA/A、A/B、B/Bで指定し、承認済みサンプルに合わせます。B/BB、BB/CC、CPという中国の等級コードで発注することもでき、同じ等級体系に対応します。見える面が片側だけの部材にはA/Bが適しています。
- 芯材: 白色Styraxは明るく淡い木口に仕上がります。ユーカリは密度が高く、剛性のある部材になります。
- 刃物: 刃先を鋭利に保ってください。刃先が鈍ると、ポプラの表面がけば立ちます。
- 仕上げ: 加工後に軽く研磨して下塗りしてください。ポプラは塗装下地に適しています。
構成と等級はポプラ合板をご覧ください。
CNC加工で合板の端が欠けるのはなぜですか?
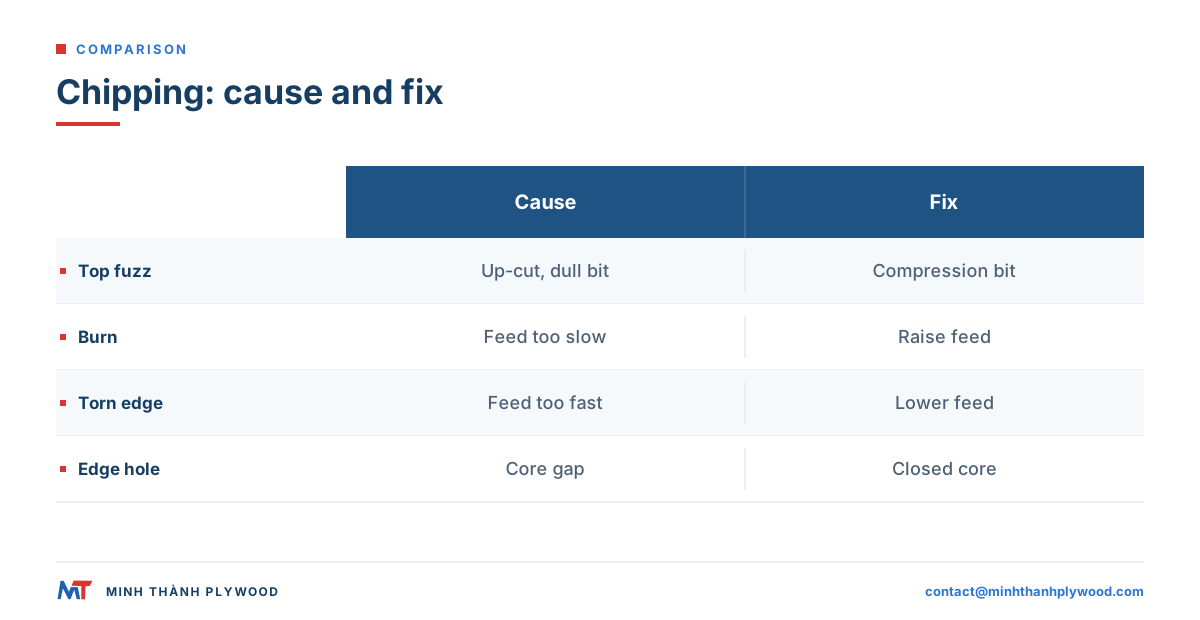
合板の端がCNC加工で欠けるのは、表面が支えられていない部分で刃物が繊維を引き上げたり、外へ押し出したりするためです。主な原因は、刃物の摩耗や選定違い、主軸回転数に合わない送り、板の浮き、表面下の芯材の空隙です。
| 症状 | 考えられる原因 | 対処法 |
|---|---|---|
| 表面のけば立ち、むしれ | アップカットビット、刃先の摩耗 | コンプレッションビットまたはダウンカットビットに交換し、新しい刃物を使う |
| 裏面の欠け | 貫通加工でのダウンカットビット、摩耗した捨て板 | コンプレッションビットを使い、新しい捨て板に替える |
| 木口の焦げ跡 | 送りが遅く、刃物がこすれている | 送りを上げるか、主軸回転数を下げる |
| 木口の荒れ、むしれ | 送りが速すぎて、切りくず負荷が大きい | 送りを下げ、条件表を確認する |
| 木口の穴、崩れ | 芯材の空隙や重なり | 芯材を縫合した、空隙のないパネルを使う |
| 小さな部材が動く | 小部材の真空固定が失われている | タブ、薄皮残し、ネスティング順を使う |
| ポケットの深さがばらつく | 板厚または平面度のばらつき | 厚さ調整済みの板を使い、捨て板の表面を平らに削る |
最後の3項目は刃物ではなく、板に起因する問題です。縫合した芯材と厚さ調整で、板が加工機に届く前にその多くを防げます。
合板のCNC加工に使う刃物の選び方
CNCで合板を切る際は、板厚を貫通する加工にコンプレッションビット、ポケットや溝の加工にダウンカットビットを使うのが基本です。コンプレッションビットは先端がアップカット、上部がダウンカットの刃形状で、表裏の繊維を内側へ押さえます。
| 刃物 | 合板での用途 | 切削面の仕上がり |
|---|---|---|
| 2枚刃コンプレッション | 板厚を貫通する切削 | 表裏ともきれい |
| ほぞ加工用コンプレッション(先端が短いアップカット) | 上面をきれいに仕上げる浅いポケットや溝 | 上面がきれいで、切りくずを排出できる |
| ダウンカットスパイラル | ポケット、溝、薄板 | 上面がきれいで、切りくずが加工溝にとどまる |
| アップカットスパイラル | 切りくずを排出する必要がある深い溝 | 上面がけば立つ |
| ストレート(Oフルートまたは2枚刃) | 荒加工、低コストの切削 | 見えない木口なら許容範囲 |
| Vビット | 面取り、折り曲げ溝、彫刻 | 表面に鋭い線を刻める |
| ボールエンドミル | 3D形状、丸み加工 | 滑らかな曲面 |
合板の接着層は刃物を摩耗させるため、超硬刃は高速度鋼より何倍も長持ちします。工具の使用記録をつけてください。刃物が目で見て摩耗する前に、切削面のけば立ちや焦げが始まります。
合板のCNC加工における主軸回転数・送り・切りくず厚さ
送りは、工具メーカーが合板向けに示す切りくず厚さから設定します。送り速度 = 主軸回転数 × 刃数 × 1刃あたりの切りくず厚さです。切りくずが薄すぎると刃物がこすれて焦げ、厚すぎると木口がむしれます。
計算例:主軸回転数18,000 rpm、1刃あたりの切りくず厚さ0.25 mmの2枚刃コンプレッションビットなら、18,000 × 2 × 0.25 = 9,000 mm/分です。木口が焦げる場合は送りを上げるか回転数を下げ、木口がむしれる場合は送りを下げてください。
多くのルーターに共通する設定の考え方は次のとおりです。
- 工具メーカーの条件表を基準にする。 合板と刃物径に合った条件から始め、段階的に調整してください。
- 回転数を変えても切りくず厚さを保つ。 回転数を下げる場合は、送りも下げます。
- コンプレッションビットでは全深さを一度に加工する。 刃長の範囲内の板厚で使い、コンプレッション部が板の中に入るようにしてください。
- 小部材や角では速度を落とす。 真空による固定力が弱くなるためです。
- 音と切りくずを見る。 安定した運転音と乾いた切りくずなら送りは適正です。粉じんや甲高い音が出る場合は、刃物がこすれています。
これらの数値は計算例であり、そのまま使う設定値ではありません。機械、刃物、板材ごとに試し切りが必要です。
CNC加工用合板のネスティング、板寸法、固定方法
合板のネスティングでは、1枚から取れる部材数を増やし、小部材が最後の切削まで固定される配置にします。加工台と部材リストに合う板寸法を選び、真空固定を踏まえて加工順を組んでください。
- 板寸法。 標準寸法は1220 × 2440 mmと1250 × 2500 mmです。1220 × 2500 mmや1220 × 2280 mmなどの特注寸法も受注生産でき、部材リストに合わせたネスティング歩留まりの向上につながります。
- 木目方向。 外観と剛性を考え、長い部材は表面の木目に沿って配置します。
- 加工順。 内側の形状から加工し、小部材を大部材より先に切り、外形を最後に切削します。
- 固定。 小部材には薄皮残しや小さなタブを設けるか、最後にダウンカットで仕上げ、部材が動かないようにします。
- 捨て板。 表面を平らに削り、摩耗部分から真空が漏れるようになったら交換します。
- ラベル。 最後の切削パスの前に部材ラベルを印刷し、加工台から出すときに部材を識別できるようにします。
標準寸法と特注寸法は合板の寸法をご覧ください。
合板の厚さ公差とCNC切削
CNC切削では、厚さ公差によってロット全体の継ぎ手のはまり具合が決まります。溝、ほぞ穴、ほぞは一つの寸法を基準に加工するため、板厚がその寸法から外れると、継ぎ手が緩くなったり、きつくなったりします。
| パネルの種類 | 厚さ公差 | CNC継ぎ手への影響 |
|---|---|---|
| 研磨済み家具用パネル | ±0.2–0.3 mm、最小±0.2 mm | 板が変わっても継ぎ手がそろう |
| 普通合板・塗装型枠合板 | ±0.5 mm | 板ごとに継ぎ手が緩い、またはきつくなる |
| 梱包用合板 | ±0.5–1.0 mm | 木工継ぎ手には不向き |
| 全パネルの長さと幅 | ±2 mm | ネスティング時に板端を切りそろえる |
推測せず、実測してください。18 mmの板が、必ず正確に18 mmとは限りません。各梱包から数枚をノギスで測り、実測厚さに合わせて溝幅を設定します。厚さ調整済みのパネルなら、1回の測定値を注文全体の基準として使えます。パネルごとの呼び厚さと実厚は合板の厚さガイドをご覧ください。
平面度、含水率、芯材の空隙
切削した形状を保てるかどうかは、平面度、含水率、芯材に空隙がないことの3点で決まります。反った板は真空固定が効かず、含水率の高い板は切削後に動き、芯材の空隙は見える木口に穴となって現れます。
- 平面度。 表裏のバランスを取って2回プレスした板は、加工台の上で平らになります。保管中も平らな状態を保てるよう、板は桟の上に平積みし、立て掛けないでください。
- 含水率。 含水率8–12 %のパネルは屋内の作業環境に適しています。寒冷または湿気のある場所から届いた場合は、切削前に梱包を作業場の環境になじませてください。
- 芯材の空隙。 芯材の隙間や重なりは、すべての切削木口に現れ、継ぎ手を弱くします。縫合した芯材は、積層時に芯材の単板が動くのを防ぎます。
CNC加工では、隠れた芯材の空隙は刃物がそこに達するまで見つかりません。そのため、板の端だけを切るパネルソーより、板の中央まで切削するCNCでは芯材の品質が重要です。
CNC加工した合板部材の継ぎ手と木口仕上げ
CNC加工した合板部材は、ネスティングデータから溝、ほぞ、ほぞ穴、指組み継ぎ手を切り出して組み立てます。芯材がきれいなら木口を見せる仕上げもできます。実厚と刃物の半径に合わせて継ぎ手を設計してください。
- 板を測る。 測定値に接着用のわずかなクリアランスを加えて、溝幅を設定します。
- 内角に逃げ加工を加える。 丸刃では直角を切れないため、ドッグボーンまたはTボーン形状の逃げを設けます。
- 荷重がかかるタブや指を表面の木目に沿わせる。
- 木口の角を落とす。 小さな面取り、または丸み加工で表面のささくれを防ぎます。
- 木口を180番で軽く研磨し、表面と一緒に仕上げる。 詳しくは合板の研磨方法をご覧ください。
木口を見せる家具では、淡く均一な芯材が層のそろった木口として見えます。この外観には、白色Styrax芯材の家具用合板が選ばれます。CNC家具の設計はCNC加工の合板家具をご覧ください。
工場での寸法カットと自社CNCルーターの使い分け
自社のCNCルーターで加工すれば部材を自由に設計できます。繰り返し使う寸法で工場に寸法カットを頼めば、取り扱いの手間、輸送容積、端材を減らせます。規格寸法のブランクを工場から仕入れ、最終形状を自社ルーターで加工する方法を併用する購入者も多くいます。
| 選択肢 | 適したケース | 工場で行う加工 |
|---|---|---|
| 全判 | 部材リストが混在・変更する、自社でネスティングする | 厚さ調整済み、研磨済みのパネル |
| 寸法カットしたブランク | 繰り返し使う寸法、小型のプレスやルーター | 1枚のパネルを4・6・8点に切り分ける |
| 特注寸法の板 | 加工台でのネスティング歩留まりを高めたい | 1220 × 2500 mmまたは1220 × 2280 mmなど |
Minh Thanhは寸法カットした合板をイタリアやその他の欧州市場へ定期的に出荷しています。組み立て式家具の購入者には、ルーターにかけられる状態のブランクを納品するため、輸送費のかかる端材を減らせます。寸法カット合板をご覧ください。
CNC合板加工機の種類、ルーター・ビームソー・レーザー
CNC合板加工機にはルーター、ビームソー、レーザーがあり、それぞれ適した加工が異なります。ルーターは部材形状を加工し、ビームソーは直線部材を積み重ねて高速で切断し、レーザーは薄板の切断や彫刻に使います。
| CNC合板加工機 | 適した加工 | 合板の厚さ |
|---|---|---|
| CNCルーター(ネスティング) | 形状加工、継ぎ手、ポケット、穴 | 薄板から厚板まで |
| CNCビームソー | 積み重ねた長方形部材の直線切断 | パネルの厚さを問わない |
| CNCレーザー | 精細な輪郭加工、彫刻 | 薄板。多くは3 mmから6 mm |
| CNCフェンス付きパネルソー | 寸法カットしたブランク | パネルの厚さを問わない |
レーザー加工では接着剤、空隙、表面の仕様がさらに重要になります。レーザー切断に適した合板と合板切断機をご覧ください。
CNC加工用合板の発注書に記載する仕様
どの梱包の合板も同じ条件で加工できるよう、ルーターに必要な板の仕様を発注書に明記してください。家具部材向けの発注では、次の項目を指定します。
- 用途: 塗装仕上げまたは木口を見せるCNC家具部材。
- 表面と等級: 例:バーチD+/D、またはポプラA/B、研磨仕上げ。
- 芯材: 白色Styraxまたはユーカリ、縫合済み、厚さ調整済み。
- 接着剤と放散区分: E0放散区分に適合するUF接着剤。米国向けの注文ではCARB P2 / TSCA Title VIを指定します。これは複合木材製品のホルムアルデヒド規制に関するEPA規則に定められています。単板芯の広葉樹合板の上限は、40 CFR 770.10に基づき0.05 ppmです。
- 厚さと公差: 例:厚さ18 mm、公差±0.2 mm。
- 寸法: 1220 × 2440 mm、1250 × 2500 mm、特注寸法、または寸法カット品。
- 含水率: 出荷時8–12 %。
- 数量と梱包: Styrax芯材の1220 × 2440 × 18 mm合板は、40HCコンテナ1本に990枚、約53 m³積載できます。計画上の積載重量は28,000 kgです。
最小注文数量は40HCコンテナ1本で、合意により仕様を混載できます。生産期間は30%の前受金後、15–45日です。正確な構成の無料サンプルを使えば、最初に試しのネスティングを行えます。部材リストまたは図面をcontact@minhthanhplywood.comへ送るか、切削方法の全体ガイド合板の切り方をご覧ください。工具の安全と粉じん対策には、ルーターメーカーの指示と各国の規則に従ってください。英国HSEの木材粉じんに関する指針は、集じん設備を検討する際の明確な参考資料です。
よくある質問
CNCルーターで合板を加工できますか?
はい。鋭利なコンプレッションビットまたはダウンカットビットを使い、主軸回転数に合った送りを設定し、真空テーブルで板を平らに固定すれば、合板をきれいに加工できます。合板は家具や内装部材で広く使われるCNC加工材の一つです。
CNC加工にはどの合板が適していますか?
厚さ調整済みで、芯材が均一かつ空隙のない家具用合板が適しています。表面は研磨済みで、厚さ公差は±0.2–0.3 mm、含水率は8–12 %が目安です。白色Styrax芯材のバーチ表面またはポプラ表面の合板は、どちらも良好に加工できます。
ポプラ合板はCNC加工に使えますか?
はい。ポプラ合板は軽く、加工しやすく、塗装にも適しているため、組み立て式家具や塗装部材に向いています。ポケットや継ぎ手を狙った深さに仕上げるには、厚さ調整済みの芯材と研磨済みの表面を指定してください。
CNCで合板を切るときは、どの刃物が適していますか?
板厚を貫通する切削には、超硬ソリッドのコンプレッションビットが標準的です。上面では下向き、下面では上向きに切削し、両面をきれいに仕上げます。浅いポケットや溝にはダウンカットビットを使ってください。
CNC加工で合板の端が欠けるのはなぜですか?
刃物の摩耗や選定違い、主軸回転数に対して遅すぎる・速すぎる送り、テーブルからの板の浮き、表面の下にある芯材の空隙が主な原因です。鋭利なコンプレッションビットと、平らで空隙のない芯材の板を使うと、多くの欠けを防げます。
CNC家具には何 mm 厚の合板が適していますか?
家具の箱部分には通常18 mm、引き出しの側板や背板には12 mm、小部材には9 mm以下が使われます。呼び厚さより実厚が重要なので、実測してください。
CNCの継ぎ手では合板の厚さ公差が重要ですか?
はい。溝とほぞの継ぎ手は板の実厚に合わせて加工するため、板厚がばらつくと、ロット内で継ぎ手が緩くなったり、きつくなったりします。厚さ調整済みのパネルなら、継ぎ手の仕上がりをそろえやすくなります。
CNC加工する合板の含水率はどのくらいが適切ですか?
家具用合板の通常範囲である8–12 %が目安です。含水率が高い、または板ごとの差が大きいと、切削後に部材が動き、反りや継ぎ手寸法の変化につながります。
工場に合板の寸法カットを発注できますか?
はい。Minh Thanhは1枚のパネルを4・6・8点にカットし、寸法カットした部材をイタリアやその他の欧州市場へ定期的に出荷しています。
CNCのネスティングにはどの合板寸法を選べばよいですか?
機械の加工台とネスティング配置に合う寸法を選んでください。1220 × 2440 mmと1250 × 2500 mmが標準で、1220 × 2500 mmなどの特注寸法も受注生産できます。