
Corte CNC de compensado sai limpo na tupia quando a chapa é calibrada, plana, seca e com miolo fechado: tolerância de espessura de ±0,2 mm, sem vazio no miolo e umidade de 8–12 %. Para uma fábrica de móveis ou empresa de fôrmas no Brasil que importa pelo porto de Santos, vale pedir o compensado já nessa especificação, com fresa de compressão afiada, avanço da tabela do fabricante e aninhamento que prenda peças pequenas.
Serviço de corte de compensado em CNC no Reino Unido: como pedir
Se você pesquisou “corte de compensado em CNC” para mandar cortar peças, os serviços de corte no Reino Unido funcionam do mesmo jeito: envie um desenho, eles fresam as peças, você retira ou recebe. Arquivo ou chapa errada custa uma segunda rodada, então a ordem abaixo evita a maior parte da ida e volta.
- Envie o desenho. Os serviços aceitam arquivos vetoriais DXF ou DWG, e alguns redesenham um croqui simples. Desenhe as peças na medida final já pensando no diâmetro da fresa: cantos internos ficam com o raio da ferramenta.
- Escolha o painel e a espessura. O compensado de bétula é estocado de 4 a 30 mm nos serviços maiores no Reino Unido, com 6, 9, 12, 15 e 18 mm como cortes comuns. Também oferecem painéis com capa de poplar e bétula com melamina branca. Uma chapa cheia de 18 mm BB/BB de bétula sai por cerca de £118 no varejo.
- Confira a área útil. As maiores tupias no Reino Unido pegam uma chapa cheia de 3050 × 1525 mm; a maioria trabalha com 2440 × 1220 mm.
- Escolha as operações. Corte de contorno, furação, furação para dobradiça e usinagem para puxador, abertura de canais no painel e padrões vazados ou rendados saem todos de um programa só.
- Confirme prazo e entrega. Espere 5–6 dias úteis para um serviço fresado numa marcenaria ocupada, e 48 horas num pequeno serviço de fabricação digital que passa cotação em poucas horas. Retirada ou transportadora são as opções.
Serviços típicos: painéis de parede, divisórias, cobogós fresados, portas de guarda-roupa e de cozinha com furação pronta para dobradiça e peças de móveis desmontados.
Onde a Minh Thanh entra. A Minh Thanh não fresa peças para o consumidor no Reino Unido. Ela faz a chapa calibrada que esses serviços e fábricas de móveis cortam: espessura contida em ±0,2 mm nos painéis para móveis lixados, miolo fechado, umidade de 8–12 % e peças brutas sob medida em 4, 6 ou 8 peças por painel.
Marcenarias de CNC, fabricantes de desmontados e marcenarias no Reino Unido compram por 40HC, com 30–40 dias de mar de Hai Phong até o norte da Europa. Os painéis trazem certificação CARB P2 / TSCA Título VI; seis ensaios em câmara ASTM D6007 deram média de 0,014–0,032 ppm contra o limite de 0,05 ppm. Peça uma chapa de amostra grátis e corte na sua própria tupia antes do primeiro pedido.
Máquina CNC corta compensado?
Sim, a máquina CNC corta bem o compensado, e uma chapa calibrada de miolo fechado é o que deixa o corte limpo. A tupia só define a qualidade da borda quando a chapa está certa: plana, seca, uniforme na espessura e sem vazio no miolo.
A especificação de chapa que importa para o corte CNC de compensado:
| Propriedade | Alvo para CNC | Por que importa na tupia |
|---|---|---|
| Tolerância de espessura | ±0,2–0,3 mm, até ±0,2 mm | Profundidade de rebaixo, ajuste de canal, encaixes macho e fêmea |
| Miolo | Miolo fechado e uniforme, sem vazios nem sobreposições | Sem estouro nem vazio na borda cortada |
| Planeza | Plano na mesa de vácuo | Fixação e profundidade uniforme na chapa |
| Umidade | 8–12 % no embarque | Peças seguem planas depois do corte |
| Face | Face lixada e sã, classe conforme o acabamento | Borda de cima limpa, peças prontas para acabamento |
| Cola | Cola UF com emissão E0 para móveis de interior | Linhas de cola uniformes, peças de baixa emissão |
| Medida da chapa | 1220 × 2440 ou 1250 × 2500 mm, ou especial | Aproveitamento no aninhamento na sua mesa |
A Minh Thanh monta painéis para móveis por essa lista como padrão: a placa do miolo é prensada e calibrada primeiro, depois capa e contracapa são prensadas, e as lâminas do miolo são costuradas no sentido horizontal e vertical para o miolo seguir fechado.
Que compensado usar em CNC?
O melhor compensado para tupia CNC é o compensado para móveis calibrado com miolo fechado, face lixada e construção de lâminas uniforme, para cortar limpo e manter a medida. A espécie da capa decide a aparência e o preço; o miolo e a calibração decidem como ele fresa.
| Painel | Fresamento em CNC | Melhores usos em CNC |
|---|---|---|
| Capa de bétula, miolo de Styrax ou eucalipto | Muito bom, bordas firmes, face dura | Móveis aparentes, bordas expostas |
| Capa de poplar, miolo de Styrax | Muito bom, leve, usinagem fácil | Peças pintadas e desmontadas |
| Capa de eucalipto | Bom, denso e rígido | Prateleiras, tampos, peças de carga |
| Lâmina engenheirada (EV) | Bom, cor uniforme | Frentes decorativas e painéis |
| Capa de ocumê | Bom, leve | Painéis de interior |
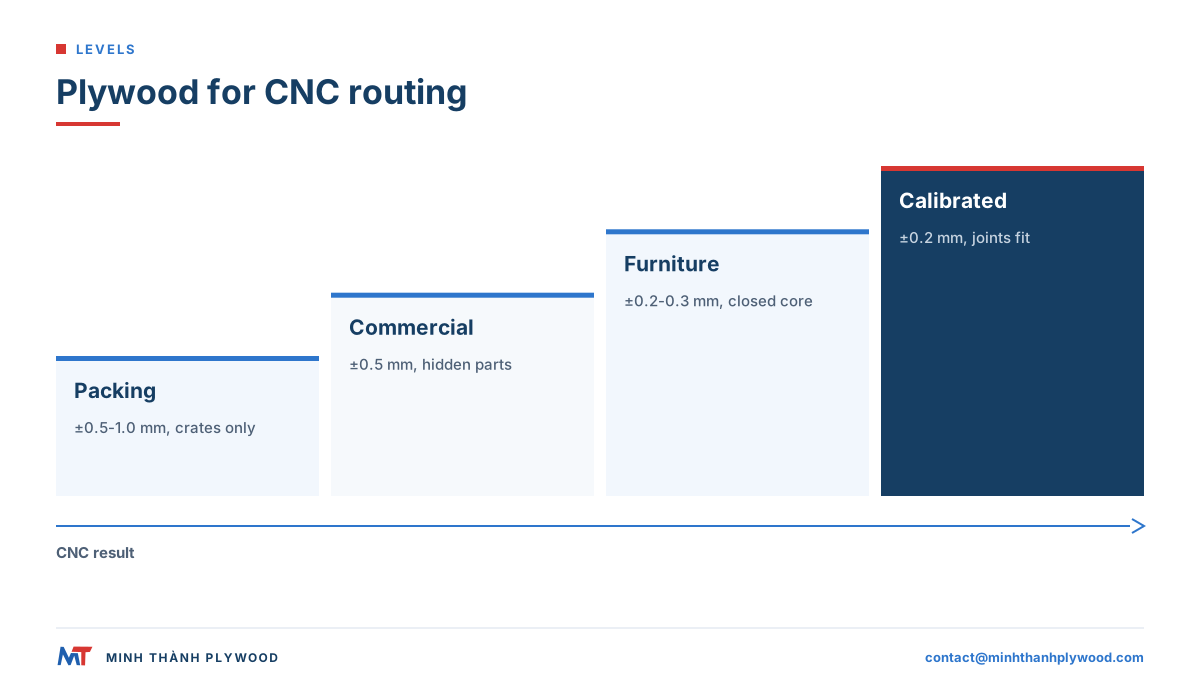
| Compensado comum (±0,5 mm) | Razoável; tolerância e miolo variam mais | Peças ocultas, gabaritos |
| Compensado para embalagem (±0,5–1,0 mm) | Ruim para marcenaria | Caixas e pallets |
Para móveis de borda aparente, muitos compradores escolhem capas de bétula sobre miolo branco de Styrax: claro, pálido e uniforme na borda. Para desmontado pintado, capas de poplar sobre Styrax são a escolha de melhor custo. As capas de bétula são classificadas no Vietnã como D+, D e E, comparáveis às classes europeias de bétula, e cotadas em pares como D+/D.
Compensado de poplar serve para CNC?
Sim, o compensado de poplar atende bem à tupia CNC: é leve, corta com baixo desgaste de ferramenta e aceita bem pintura. Os pontos a especificar são calibração, miolo e classe da face, porque as capas de poplar são macias e arrancam com fresa cega.
- Classe da face: cotada em pares face/contracapa A/A, A/B ou B/B, conforme a amostra aprovada. Compradores também pedem pelos códigos chineses B/BB, BB/CC e CP, que correspondem à mesma escala. A/B atende peças com uma face aparente.
- Miolo: Styrax branco dá borda clara e pálida. Eucalipto dá peça mais densa e rígida.
- Ferramenta: mantenha as fresas afiadas; o poplar embucha na face de cima quando o fio gasta.
- Acabamento: lixe leve depois de fresar e aplique fundo; o poplar é boa base para pintura.
Veja compensado de poplar para construções e classes.
Por que o compensado lasca no CNC?
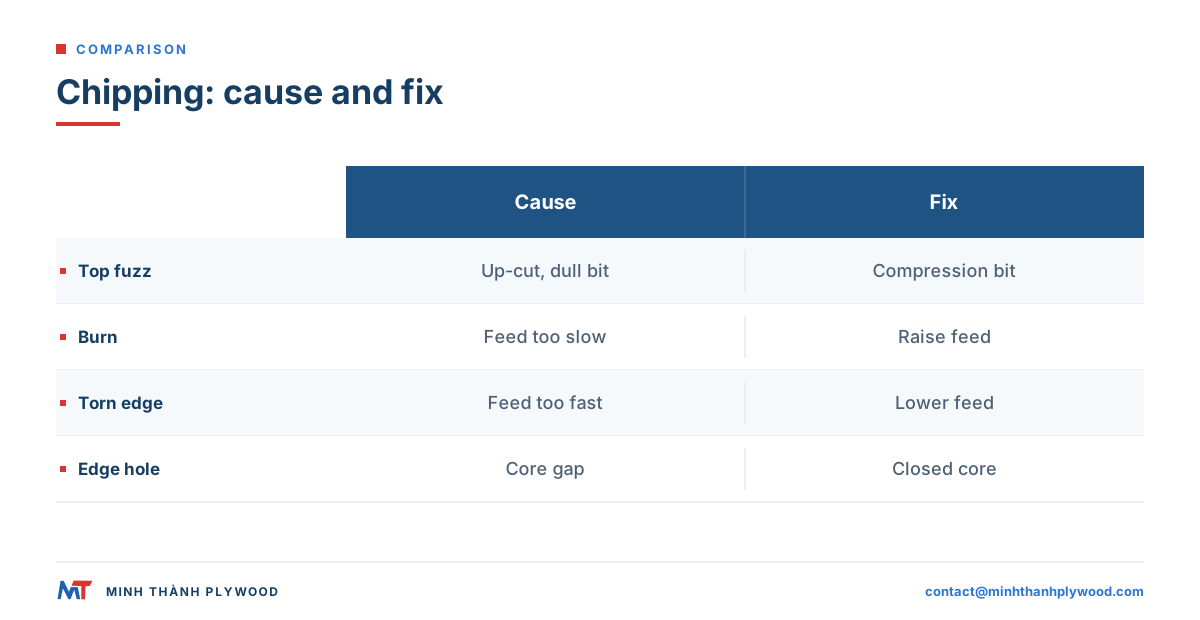
O compensado lasca no CNC porque a fresa puxa as fibras para cima ou as empurra para fora onde a face está sem apoio. As causas usuais são fresa cega ou inadequada, avanço errado para a rotação do eixo, chapa que levanta ou vazio no miolo sob a face.
| Sintoma | Causa provável | Correção |
|---|---|---|
| Felpa e arranque na face de cima | Fresa de corte para cima, fio cego | Fresa de compressão ou de corte para baixo, ferramenta nova |
| Estouro na face de baixo | Fresa de corte para baixo em corte passante, mesa de sacrifício gasta | Fresa de compressão, mesa de sacrifício nova |
| Marcas de queima na borda | Avanço lento demais, fresa esfregando | Aumente o avanço ou reduza a rotação do eixo |
| Borda áspera e rasgada | Avanço rápido demais, carga por dente alta | Reduza o avanço, confira a tabela |
| Furo ou esfarelado na borda | Vazio ou sobreposição no miolo | Painel de miolo fechado e costurado |
| Peças pequenas se movem | Perda de vácuo nas peças pequenas | Linguetas, película fina, ordem de aninhamento |
| Profundidade do rebaixo varia | Espessura ou planeza da chapa varia | Chapa calibrada, nivele a mesa de sacrifício |
As três últimas são problemas de chapa, não de ferramenta. Um miolo costurado e calibrado elimina a maior parte antes de a chapa chegar à máquina.
Qual fresa para compensado? Como escolher a ferramenta de CNC
A melhor fresa para cortar compensado em CNC é a fresa de metal duro de compressão para cortes passantes e a fresa de corte para baixo para rebaixos e canais. A fresa de compressão tem hélice para cima na ponta e hélice para baixo acima, então aperta as fibras para dentro nas duas faces.
| Fresa | Uso em compensado | Resultado na borda |
|---|---|---|
| Compressão, duas hélices | Cortes passantes em peças de espessura cheia | Faces de cima e de baixo limpas |
| Compressão para rebaixo (ponta curta para cima) | Rebaixos rasos e canais com borda de cima limpa | Topo limpo, cavacos saem |
| Helicoidal de corte para baixo | Rebaixos, canais, chapas finas | Face de cima limpa, cavacos ficam no corte |
| Helicoidal de corte para cima | Canais fundos onde o cavaco precisa sair | Felpa na face de cima |
| Reta (O-flute ou duas hélices) | Desbaste, corte de baixo custo | Aceitável em bordas ocultas |
| V-bit | Chanfros, canais de dobra, gravação | Linhas firmes na face |
| Esférica | Usinagem 3D, arredondamentos | Curvas lisas |
As linhas de cola do compensado são abrasivas, então o metal duro dura muitas vezes mais que o aço rápido. Mantenha um registro de ferramenta: as bordas começam a embuchar e queimar bem antes de a fresa parecer gasta.
Rotação, avanço e carga por dente para CNC em compensado
Defina o avanço pela carga por dente que o fabricante da ferramenta indica para compensado: taxa de avanço = rotação do eixo × número de hélices × carga por dente. Cavaco fino demais esfrega e queima; cavaco grosso demais rasga a borda.
Exemplo calculado: fresa de compressão de duas hélices a 18.000 rpm com carga por dente de 0,25 mm por hélice dá 18.000 × 2 × 0,25 = 9.000 mm por minuto. Se a borda queimar, aumente o avanço ou reduza a rotação; se rasgar, reduza o avanço.
Regras que valem na maioria das tupias:
- Parta da tabela do fabricante da ferramenta para compensado e o diâmetro da fresa, depois ajuste por etapas.
- Mantenha a carga por dente quando mudar a rotação: rpm menor pede avanço menor.
- Use passes em profundidade cheia com fresas de compressão em chapas até o comprimento da hélice; o ponto de compressão precisa ficar dentro da chapa.
- Reduza em peças pequenas e cantos, onde a fixação a vácuo é mais fraca.
- Ouça e olhe: zumbido estável e cavacos secos indicam avanço certo; pó e chiado indicam fresa esfregando.
Esses números são um exemplo, não um ajuste: cada máquina, fresa e chapa pede seu próprio corte de teste.
Aninhamento de CNC em compensado: medida da chapa, plano e fixação
Um bom aninhamento em CNC aproveita o máximo de peças na chapa e mantém as peças pequenas presas até o último corte. Peça a medida de chapa que combina com sua mesa e sua lista de peças, e planeje a ordem de corte pelo vácuo.
- Medida da chapa. As medidas padrão são 1220 × 2440 mm e 1250 × 2500 mm; medidas especiais como 1220 × 2500 mm e 1220 × 2280 mm são feitas sob encomenda e podem aumentar o aproveitamento numa lista aninhada.
- Direção do veio. Aninhe peças longas ao longo do veio da capa por aparência e rigidez.
- Ordem de corte. Corte detalhes internos primeiro, peças pequenas antes das grandes e o contorno externo por último.
- Fixação. Deixe película fina ou pequenas linguetas nas peças pequenas, ou use passe final de corte para baixo, para as peças não se moverem.
- Mesa de sacrifício. Nivele a mesa para ficar plana e troque quando o vácuo vazar por áreas gastas.
- Etiquetas. Imprima etiquetas das peças antes do último passe para identificar as peças ao sair da mesa.
Veja medidas de chapas de compensado para os formatos padrão e especiais.
Tolerância de espessura e corte de compensado em CNC
No corte de compensado em CNC, a tolerância de espessura decide se os encaixes ajustam no lote inteiro. Canais, rebaixos e linguetas são cortados por um número só, e toda chapa fora dele dá encaixe frouxo ou apertado.
| Tipo de painel | Tolerância de espessura | Efeito nos encaixes em CNC |
|---|---|---|
| Painel para móveis lixado | ±0,2–0,3 mm, até ±0,2 mm | Encaixes ajustam iguais entre chapas |
| Comum e plastificado | ±0,5 mm | Encaixes frouxos ou apertados entre chapas |
| Compensado para embalagem | ±0,5–1,0 mm | Não serve para marcenaria |
| Comprimento e largura, todos os painéis | ±2 mm | Refile a borda da chapa no ninho |
Meça, não presuma: uma chapa de 18 mm não tem exatos 18 mm. Passe o paquímetro em algumas chapas de cada fardo e ajuste a largura do canal pela espessura medida. Painéis calibrados fazem uma medição valer para o pedido inteiro. Veja o guia de espessuras do compensado para espessura nominal e real por painel.
Planeza, umidade e vazios no miolo
Planeza, umidade e miolo fechado são as três propriedades que decidem se a peça em CNC mantém a forma cortada. Chapa empenada perde vácuo, chapa úmida se move depois do corte e vazio no miolo aparece como furo numa borda aparente.
- Planeza. Construção equilibrada, prensada duas vezes, deita plana na mesa. Estoque as chapas planas sobre sarrafos, nunca na vertical, para seguirem assim.
- Umidade. Painéis com 8–12 % de umidade combinam com oficina interna. Deixe os fardos aclimatar na oficina antes de cortar se vierem de depósito frio ou úmido.
- Vazios no miolo. Falhas e sobreposições no miolo aparecem em toda borda cortada e enfraquecem encaixes. Miolos costurados impedem as lâminas do miolo de se mover na montagem.
Em CNC, uma chapa com vazio oculto no miolo só vira perda quando a tupia chega nele. Por isso o miolo importa mais em CNC que na seccionadora: você corta pelo meio da chapa, não só pelas bordas.
Peças de compensado cortadas em CNC: encaixes e acabamento de borda
Peças de compensado cortadas em CNC se unem com canais, rebaixos, linguetas e dedos cortados direto do ninho, e suas bordas podem ficar expostas quando o miolo é limpo. Planeje os encaixes pela espessura real e pelo raio da fresa.
- Meça a chapa e defina a largura do canal por ela, mais pequena folga para cola.
- Some alívio dog-bone ou T-bone nos cantos internos, porque fresa redonda não corta canto reto.
- Mantenha linguetas e dedos ao longo do veio da face onde levam carga.
- Quebre as arestas com pequeno chanfro ou passe de arredondamento para a face não lascar.
- Lixe as bordas de leve com grão 180 e dê acabamento com as faces. Veja como lixar compensado.
Para móveis de borda aparente, um miolo pálido e uniforme aparece como borda listrada limpa. O compensado para móveis sobre miolo branco de Styrax é escolhido por essa aparência. Para mais desenho de móveis em CNC, veja móveis de compensado em CNC.
Sob medida da fábrica ou sua própria tupia de compensado
Cortar na sua própria tupia de compensado dá controle total das peças; pedir sob medida da fábrica poupa manuseio, volume de frete e sobras para medidas repetidas. Muitos compradores fazem os dois: peças brutas padrão da fábrica, formas finais na própria tupia.
| Opção | Melhor para | O que a fábrica faz |
|---|---|---|
| Chapas cheias | Listas variadas ou que mudam, seu próprio aninhamento | Painéis calibrados e lixados |
| Peças brutas sob medida | Medidas repetidas, prensas ou tupias menores | Um painel cortado em 4, 6 ou 8 peças |
| Medida especial de chapa | Alto aproveitamento de aninhamento na sua mesa | Medidas como 1220 × 2500 ou 1220 × 2280 mm |
A Minh Thanh envia compensado sob medida com regularidade para a Itália e outros mercados europeus. Para compradores de desmontados, as peças brutas chegam prontas para a tupia, com menos perda para pagar frete. Veja compensado cortado sob medida.
Tipos de máquina CNC para compensado: tupia, seccionadora e laser
Uma máquina CNC para compensado pode ser tupia, seccionadora ou laser, e cada uma atende um serviço diferente. Tupias modelam peças, seccionadoras cortam pilhas de peças retas rápido e lasers cortam e gravam chapas finas.
| Máquina CNC para compensado | Melhor para | Espessura do compensado |
|---|---|---|
| Tupia CNC (aninhamento) | Peças modeladas, encaixes, rebaixos, furos | Chapas finas a grossas |
| Seccionadora CNC | Peças retangulares retas em pilhas | Qualquer espessura de painel |
| Laser CNC | Perfis finos e gravação | Chapas finas, em geral 3 mm a 6 mm |
| Serra com guia CNC | Peças brutas sob medida | Qualquer espessura de painel |
Para serviço a laser, a especificação do painel muda: cola, vazios e face importam ainda mais. Veja melhor compensado para corte a laser e máquinas de corte de compensado.
O que escrever num pedido de compensado para CNC
Escreva no pedido a especificação de chapa que sua tupia precisa, para cada fardo fresar igual. Estas linhas cobrem um pedido de móveis em CNC; importadores no Brasil desembaraçam em geral por Santos, Paranaguá e portos de Santa Catarina (Itajaí, Navegantes), e o imposto de importação segue a TEC por NCM sobre o valor aduaneiro:
- Uso: peças de móveis em CNC, pintadas ou de borda exposta.
- Face e classe: por exemplo bétula D+/D ou poplar A/B, lixada.
- Miolo: Styrax branco ou eucalipto, costurado e calibrado.
- Cola e emissão: cola UF com emissão E0; CARB P2 / TSCA Título VI para pedidos dos EUA, o conjunto da regra de formaldeído da EPA para produtos de madeira composta. O limite para compensado de madeira de folhosa com miolo de lâminas é 0,05 ppm pela 40 CFR 770.10.
- Espessura e tolerância: por exemplo 18 mm com ±0,2 mm.
- Medida: 1220 × 2440 mm, 1250 × 2500 mm, medida especial ou peças sob medida.
- Umidade: 8–12 % no embarque.
- Quantidade e embalagem: um 40HC leva 990 chapas de 1220 × 2440 × 18 mm em miolo de Styrax, cerca de 53 m³, com carga de planejamento de 28.000 kg.
O pedido mínimo é um 40HC com especificações mistas por acordo, e a produção leva 15–45 dias após o sinal de 30 %. Amostras grátis da construção exata deixam você rodar um ninho de teste primeiro. Envie sua lista de peças ou desenhos para contact@minhthanhplywood.com, ou leia como cortar compensado para o guia completo de corte. Para segurança da ferramenta e pó, siga as instruções do fabricante da tupia e as regras nacionais; a orientação sobre pó de madeira do HSE do Reino Unido é referência clara para exaustão.
Dúvidas de quem compra compensado
Máquina CNC corta compensado?
Sim. A tupia CNC corta compensado de forma limpa com fresa de compressão afiada ou fresa de corte para baixo, avanço compatível com a rotação do eixo e chapa presa plana na mesa de vácuo. O compensado está entre os materiais mais comuns em CNC para móveis e peças de marcenaria sob medida.
Que compensado usar em CNC?
Um compensado para móveis calibrado, com miolo fechado e uniforme, face lixada, tolerância de ±0,2–0,3 mm e umidade de 8–12 %. Painéis com capa de bétula e painéis com capa de poplar sobre miolo claro de Styrax fresam bem.
Compensado de poplar serve para CNC?
Sim. O compensado de poplar é leve, usina fácil e aceita bem pintura, o que atende peças desmontadas e peças pintadas. Peça miolo calibrado e face lixada para que rebaixos e encaixes saiam na profundidade certa.
Qual fresa é melhor para cortar compensado em CNC?
A fresa de metal duro de compressão é a escolha padrão para cortes passantes, porque corta para baixo na face de cima e para cima na face de baixo, deixando as duas limpas. Use fresa de corte para baixo para rebaixos rasos e canais.
Por que o compensado lasca no CNC?
A lasca vem de fresa cega ou inadequada, avanço lento ou rápido demais para a rotação do eixo, chapa que levanta da mesa ou vazio no miolo sob a face. Fresa de compressão afiada e chapa plana de miolo fechado resolvem a maior parte.
Qual espessura de compensado é melhor para móveis em CNC?
18 mm é a espessura usual de corpo para móveis em CNC, com 12 mm para laterais e fundos de gaveta e 9 mm ou menos para peças pequenas. A espessura real importa mais que a nominal, então meça a chapa.
A tolerância de espessura do compensado importa nos encaixes em CNC?
Sim. Encaixes macho e fêmea são cortados pela espessura real da chapa, então uma chapa que varia de espessura dá encaixes frouxos ou apertados no lote. Painéis calibrados mantêm os encaixes iguais.
Qual umidade o compensado deve ter para corte em CNC?
Entre 8 e 12 %, a faixa normal do compensado para móveis. Chapas úmidas ou com umidade desigual se movem depois do corte, então peças empenam ou encaixes mudam de medida.
Dá para pedir compensado cortado sob medida da fábrica?
Sim. A Minh Thanh corta um painel em 4, 6 ou 8 peças e envia peças sob medida com regularidade para a Itália e outros mercados europeus.
Qual medida de chapa pedir para aninhamento em CNC?
Peça a medida que sua mesa e seu plano de aninhamento aproveitam melhor: 1220 × 2440 mm e 1250 × 2500 mm são padrão, e medidas especiais como 1220 × 2500 mm são feitas sob encomenda.