
Faneros CNC pjovimas baldų gamybai patikimas, kai lakštas kalibruotas, lygus, sausas, o jo šerdis uždara: storio tolerancija ±0,2 mm, šerdyje nėra tarpų, drėgnis siekia 8–12 %. Lietuvos baldų gamintojams ir importuotojams svarbu suderinti faneros paskirtį su LST EN 636 klase. Prekės gali būti gabenamos per Klaipėdos uostą arba per Hamburgą ar Roterdamą, tęsiant kelionę sunkvežimiu ar geležinkeliu. Naudokite aštrų kompresinį frezą, įrankio gamintojo fanerai nurodytą pastūmą ir detalių išdėstymą, kuriame mažos detalės tvirtai laikosi ant stalo. Minh Thanh Plywood gamina tokios specifikacijos baldinę fanerą ir pjauna ruošinius pagal matmenis.
Faneros CNC pjovimas Jungtinėje Karalystėje: kaip vyksta užsakymas
Jei ieškote paslaugos, kuri pagal brėžinį išpjautų formas, Jungtinės Karalystės CNC paslaugų teikėjai dirba panašiai: atsiunčiate brėžinį, jie išfrezuoja detales, o jūs jas atsiimate arba užsakote pristatymą. Netinkamas failas ar lakštas reiškia, kad darbą teks atlikti dar kartą, todėl toliau pateikti užsakymo žingsniai padeda išvengti daugumos papildomų derinimų.
- Atsiųskite brėžinį. Paslaugų teikėjai priima DXF arba DWG vektorinius failus, o kai kurie gali perbraižyti paprastą eskizą. Detales braižykite galutinio dydžio ir atsižvelkite į frezo skersmenį: vidinius kampus riboja įrankio spindulys.
- Pasirinkite plokštę ir storį. Didesnių Jungtinės Karalystės paslaugų teikėjų sandėliuose būna 4–30 mm beržo faneros, o dažniausiai pjaunami 6, 9, 12, 15 ir 18 mm storiai. Taip pat siūloma tuopos lukštu dengta ir balta melaminu dengta beržo fanera. Pilnas 18 mm BB/BB beržo faneros lakštas mažmeninėje prekyboje kainuoja apie £118.
- Patikrinkite darbo stalo dydį. Didžiausios Jungtinės Karalystės frezavimo staklės apdirba visą 3050 × 1525 mm lakštą, o dauguma dirba su 2440 × 1220 mm formatu.
- Pasirinkite operacijas. Formų pjovimas, skylių gręžimas, vyrių skylių ir rankenų vietų apdirbimas, plokštės griovelių frezavimas ir perforuoti ar ažūriniai raštai atliekami viena programa.
- Suderinkite terminą ir pristatymą. Užimtose dirbtuvėse frezuotų detalių paprastai laukiama 5–6 darbo dienas, o mažoje skaitmeninės gamybos įmonėje – 48 valandas; kainos pasiūlymą ji pateikia per kelias valandas. Galite atsiimti patys arba rinktis kurjerį.
Įprasti užsakymai: sienų plokštės, erdvės pertvaros, ažūrinės dekoratyvinės grotelės, spintų ir virtuvės durelės su iš anksto išgręžtomis vyrių skylėmis, surenkamų baldų detalės.
Kuo gali padėti Minh Thanh. Minh Thanh nepjauna detalių Jungtinės Karalystės privatiems užsakovams. Įmonė gamina kalibruotą fanerą, kurią pjauna tokias paslaugas teikiančios dirbtuvės ir baldų gamintojai: šlifuotų baldinių plokščių storis išlaikomas ±0,2 mm tolerancija, šerdis uždara, drėgnis 8–12 %, o vienas lakštas gali būti supjaustytas į 4, 6 arba 8 ruošinius pagal matmenis.
Jungtinės Karalystės CNC dirbtuvės, surenkamų baldų gamintojai ir staliai fanerą perka 40HC konteineriais; iš Hai Phong į Šiaurės Europą jūra plaukiama 30–40 dienų. Plokštės sertifikuotos pagal CARB P2 / TSCA Title VI; šeši ASTM D6007 bandymai kameroje davė 0,014–0,032 ppm vidurkį, kai leidžiama riba yra 0,05 ppm. Prieš pirmą užsakymą paprašykite nemokamo bandomojo lakšto ir išbandykite jį savo CNC frezavimo staklėmis. Lietuvos importuotojai gali rinktis maršrutą per Klaipėdos uostą arba per Hamburgą ar Roterdamą, iš kur krovinys toliau vežamas sunkvežimiu ar geležinkeliu.
Ar CNC staklėmis galima pjauti fanerą?
Taip, CNC staklės fanerą pjauna gerai, o švariam pjūviui svarbiausia kalibruotas lakštas su uždara šerdimi. Pjovimo briaunos kokybę frezas lemia tik tada, kai lakštas yra tinkamas: lygus, sausas, vienodo storio ir be tarpų šerdyje.
CNC apdirbimui svarbios šios faneros savybės:
| Savybė | CNC apdirbimo tikslinė vertė | Kodėl tai svarbu frezuojant |
|---|---|---|
| Storio tolerancija | ±0,2–0,3 mm, galima pasiekti ±0,2 mm | Išdrožos gylis, įlaidos ir iškyšos jungtys |
| Šerdis | Uždara, tolygi, be tarpų ir persidengimų | Pjūvio briaunos neištrupa, nelieka tuštumų |
| Lygumas | Lakštas lygiai priglunda prie vakuuminio stalo | Tvirtas prispaudimas ir vienodas gylis visame lakšte |
| Drėgnis | 8–12 % išsiunčiant | Išpjautos detalės išlieka plokščios |
| Paviršius | Nušlifuotas, nepažeistas, tinkamos rūšies pagal galutinę apdailą | Švari viršutinė briauna, detalės paruoštos apdailai |
| Klijai | UF klijai, E0 emisijos klasė vidaus baldams | Vienodos klijų siūlės, mažesnė emisija |
| Lakšto matmenys | 1220 × 2440 arba 1250 × 2500 mm, arba pagal užsakymą | Detalių išdėstymo išeiga pagal staklių stalą |
Lietuvoje taikoma LST EN 636 faneros klasifikacija pagal naudojimo sąlygas, o klijų sankibos reikalavimai nurodyti LST EN 314-2. Baldams ir medienos gaminiams nuo 2026 m. rugpjūčio 6 d. visoje ES galioja 0,062 mg/m³ formaldehido riba; E1 klasės EN 13986 vertė yra 0,124 mg/m³ (0,1 ppm), todėl vien E1 klasė atitikties neįrodo. Reglamente (ES) 2023/1464 nustatyta riba.
Minh Thanh standartinę baldinių plokščių gamybą pritaiko pagal šį sąrašą: pirmiausia suspaudžiama ir kalibruojama šerdies plokštė, tada ant jos užpresuojami paviršinis ir galinis lukštai, o šerdies sluoksniai susiuvami horizontaliai ir vertikaliai, kad šerdis liktų uždara.
Kuri fanera geriausia CNC frezavimui?
CNC frezavimui geriausiai tinka kalibruota baldinė fanera su uždara šerdimi, šlifuotu paviršiumi ir tolygiai sudėtais lukštais: ji švariai pjaunama ir išlaiko matmenis. Paviršiaus lukšto rūšis lemia išvaizdą ir kainą, o frezavimo rezultatą – šerdis ir kalibravimas.
| Plokštė | CNC frezavimo rezultatas | Tinkamiausia paskirtis |
|---|---|---|
| Beržo lukštu dengta fanera, Styrax arba eukalipto šerdis | Labai geras, briaunos aiškios, paviršius kietas | Matomi baldų paviršiai, atviros briaunos |
| Tuopos lukštu dengta fanera, Styrax šerdis | Labai geras, lengva, lengvai apdirbama | Dažomos ir surenkamų baldų detalės |
| Eukalipto lukštu dengta fanera | Geras, tanki ir standi | Lentynos, stalviršiai, apkrovą laikančios detalės |
| Inžinerinis lukštas (EV) | Geras, spalva tolygi | Dekoratyviniai fasadai ir plokštės |
| Okoume lukštu dengta fanera | Geras, lengva | Vidaus apdailos plokštės |
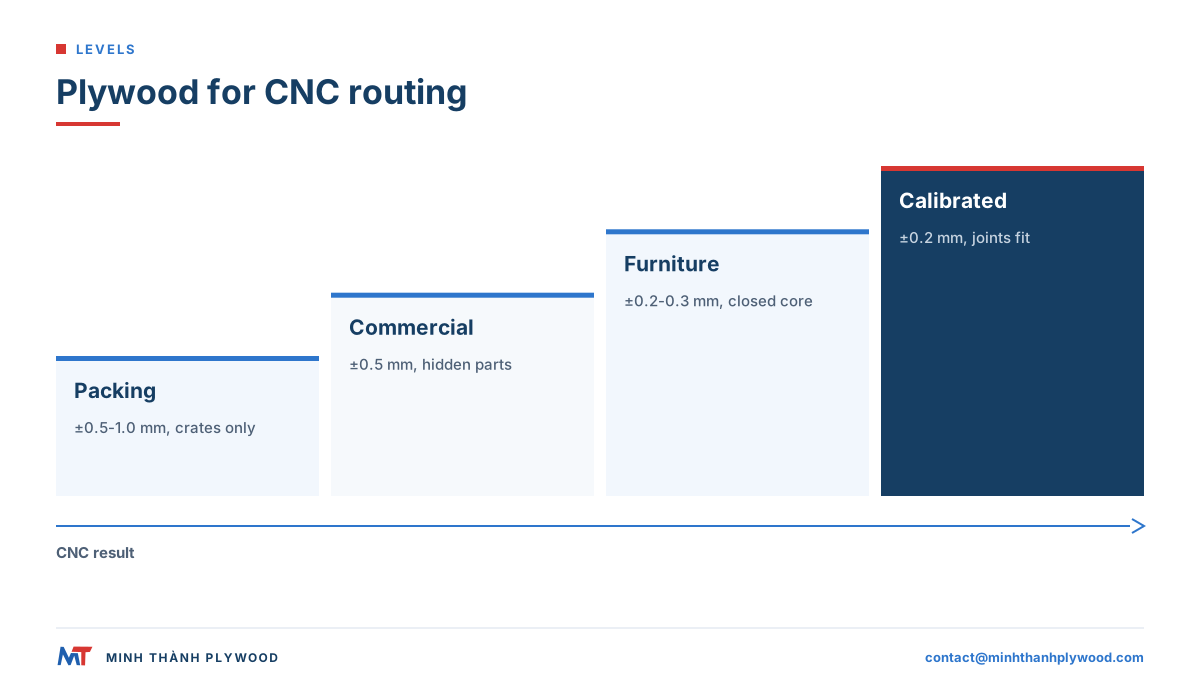
| Komercinė fanera (±0,5 mm) | Vidutinis; tolerancija ir šerdis labiau kinta | Paslėptos detalės, šablonai |
| Pakavimo fanera (±0,5–1,0 mm) | Netinka tikslioms jungtims | Dėžės ir padėklai |
Baldams su atviromis briaunomis dažnai pasirenkami beržo paviršiaus lukštai ant baltos Styrax šerdies: briauna šviesi, blyški ir tolygi. Dažomiems surenkamiems baldams ekonomiškas pasirinkimas – tuopos paviršiaus lukštai ant Styrax šerdies. Beržo paviršiaus lukštai Vietname rūšiuojami D+, D ir E klasėmis, kurios panašios į Europos beržo faneros klases; pasiūlyme jos nurodomos poromis, pavyzdžiui, D+/D.
Ar tuopos fanera tinka CNC apdirbimui?
Taip, tuopos fanera gerai tinka CNC frezavimui: ji lengva, mažiau dėvi įrankius ir gerai dažoma. Nurodykite kalibravimo reikalavimus, šerdį ir paviršiaus rūšį, nes tuopos paviršiaus lukštas minkštas, o atšipęs frezas jį išplėšia.
- Paviršiaus rūšis: nurodoma paviršiaus ir nugarėlės poromis A/A, A/B arba B/B, suderinus su patvirtintu pavyzdžiu. Taip pat užsakoma pagal kiniškus kodus B/BB, BB/CC ir CP, kurie atitinka tą pačią rūšių seką. A/B tinka detalėms, kurių matomas tik vienas paviršius.
- Šerdis: balta Styrax šerdis suteikia šviesią, blyškią briauną. Eukalipto šerdis – tankesnė ir standesnė.
- Įrankiai: frezai turi būti aštrūs; atšipus briaunai tuopos viršutinis paviršius pradeda šerpetoti.
- Apdaila: po frezavimo lengvai nušlifuokite ir gruntuokite; tuopa yra tinkamas pagrindas dažams.
Apie konstrukcijas ir rūšis skaitykite puslapyje tuopos fanera.
Kodėl CNC staklės atplėšia faneros paviršių?
CNC staklės atplėšia faneros paviršių, kai frezas ištraukia plaušus arba išstumia juos toje vietoje, kur paviršius neparemtas. Dažniausios priežastys – atšipęs ar netinkamas frezas, suklio sūkiams netinkama pastūma, pakylantis lakštas arba tarpas šerdyje po paviršiaus lukštu.
| Požymis | Tikėtina priežastis | Sprendimas |
|---|---|---|
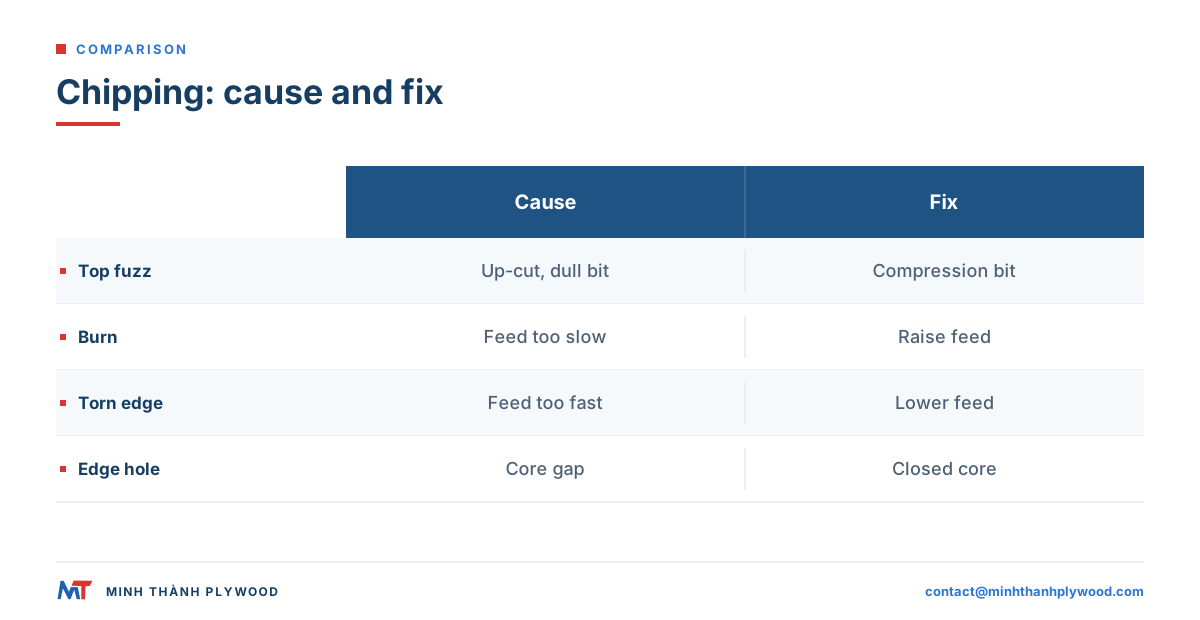
| Viršutinis paviršius pasišiaušęs ir išplėštas | Priešpriešinis frezas arba atšipusi briauna | Kompresinis arba žemyn pjaunantis frezas, naujas įrankis |
| Apatinis paviršius ištrupėjęs | Žemyn pjaunantis frezas pjaunant kiaurai arba susidėvėjusi atraminė plokštė | Kompresinis frezas, nauja atraminė plokštė |
| Briaunos apdegusios | Pastūma per maža, frezas trinasi | Padidinkite pastūmą arba sumažinkite suklio sūkius |
| Briauna šiurkšti, išplėšta | Pastūma per didelė, drožlės apkrova per didelė | Sumažinkite pastūmą, patikrinkite gamintojo lentelę |
| Briaunoje skylė arba trupanti vieta | Tarpas ar persidengimas šerdyje | Rinkitės uždarą, susiūtą šerdį turinčią plokštę |
| Mažos detalės pasislenka | Mažoms detalėms nepakanka vakuumo | Palikite tvirtinimo tiltelius, ploną nenupjautą sluoksnį, koreguokite pjovimo seką |
| Išdrožos gylis kinta | Kinta lakšto storis arba lygumas | Kalibruotas lakštas, išlyginta atraminė plokštė |
Paskutinės trys problemos kyla dėl lakšto, ne dėl įrankio. Susiūta, kalibruota šerdis pašalina daugumą jų dar prieš lakštui patenkant į stakles.
Koks frezas tinka fanerai? CNC įrankių pasirinkimas
Fanerai pjauti CNC staklėmis geriausia rinktis kietlydinio kompresinį frezą pjūviams per visą storį, o žemyn pjaunantį frezą – išdrožoms ir įlaidams. Kompresinio frezo gale yra aukštyn pjaunantys grioveliai, o virš jų – žemyn pjaunantys grioveliai, todėl plaušai abiejuose paviršiuose spaudžiami į vidų.
| Frezas | Paskirtis dirbant su fanera | Briaunos rezultatas |
|---|---|---|
| Kompresinis, dviejų dantukų | Pjūviai per visą storį | Švarūs viršutinis ir apatinis paviršiai |
| Trumpu kylančiu galu skirtas kompresinis frezas | Seklios išdrožos ir įlaidai, kai reikia švaraus viršutinio paviršiaus | Švarus viršus, drožlės pašalinamos |
| Spiralinio profilio žemyn pjaunantis frezas | Išdrožos, įlaidai, ploni lakštai | Švarus viršutinis paviršius, drožlės lieka pjūvyje |
| Spiralinio profilio aukštyn pjaunantis frezas | Gilios išdrožos, iš kurių reikia pašalinti drožles | Viršutinis paviršius šerpetotas |
| Tiesus frezas (O formos arba dviejų dantukų) | Pirminis apdirbimas, nebrangus pjovimas | Priimtina paslėptoms briaunoms |
| V formos frezas | Nuožulnos, lenkimo grioveliai, graviravimas | Aiškios linijos paviršiuje |
| Sferinis frezas | 3D formavimas, užapvalinimas | Lygios kreivės |
Klijų siūlės greitai nudėvi įrankius, todėl kietlydinio frezas tarnauja daug kartų ilgiau už greitapjovio plieno frezą. Žymėkite įrankių naudojimą: briaunos pradeda šerpetoti ir degti dar gerokai anksčiau, nei frezas atrodo susidėvėjęs.
Suklio sūkiai, pastūma ir drožlės apkrova pjaunant fanerą CNC staklėmis
Pastūmą nustatykite pagal įrankio gamintojo fanerai nurodytą drožlės apkrovą: pastūmos greitis = suklio sūkiai × dantukų skaičius × drožlės apkrova. Per plona drožlė trinasi ir degina briauną, o per stora ją plėšia.
Skaičiavimo pavyzdys: dviejų dantukų kompresinis frezas, sukamas 18 000 aps./min. greičiu, kai vienam dantukui tenka 0,25 mm drožlės apkrova, duoda 18 000 × 2 × 0,25 = 9 000 mm per minutę. Jei briauna dega, padidinkite pastūmą arba sumažinkite sūkius; jei plėšia, sumažinkite pastūmą.
Taisyklės, tinkančios daugumai frezavimo staklių:
- Pradėkite nuo įrankio gamintojo lentelės fanerai ir konkrečiam frezo skersmeniui, tada parametrus keiskite palaipsniui.
- Keisdami sūkius išlaikykite drožlės apkrovą: mažesni sūkiai reiškia mažesnę pastūmą.
- Kompresiniais frezais pjaukite visu gyliu lakštuose, kurių storis neviršija frezo griovelių ilgio; kompresinė frezo dalis turi būti lakšto viduje.
- Mažoms detalėms ir kampams mažinkite greitį, nes ten vakuuminis prispaudimas silpniausias.
- Klausykitės ir stebėkite: tolygus ūžesys ir sausos drožlės rodo tinkamą pastūmą; dulkės ir cypimas – kad frezas trinasi.
Tai pavyzdiniai skaičiai, ne paruošti nustatymai: kiekvienas staklių, frezo ir lakšto derinys turi būti išbandytas atskiru bandomuoju pjūviu.
Faneros detalių išdėstymas CNC staklėse: lakšto dydis, planas ir prispaudimas
Tinkamai išdėsčius faneros detales CNC staklėse, į lakštą telpa kuo daugiau ruošinių, o mažos detalės laikosi iki paskutinio pjūvio. Rinkitės staklių stalui ir detalių sąrašui tinkantį lakšto formatą, o pjovimo seką planuokite atsižvelgdami į vakuuminį prispaudimą.
- Lakšto matmenys. Standartiniai formatai – 1220 × 2440 mm ir 1250 × 2500 mm; pagal užsakymą gaminami, pavyzdžiui, 1220 × 2500 mm ir 1220 × 2280 mm lakštai, kurie gali padidinti detalių sąrašo išdėstymo išeigą.
- Plaušų kryptis. Ilgas detales išdėstykite išilgai paviršiaus plaušų krypties, kad išlaikytumėte išvaizdą ir standumą.
- Pjovimo seka. Pirmiausia pjaukite vidines formas, tada mažas detales, po jų – dideles, o išorinį kontūrą palikite pabaigai.
- Prispaudimas. Mažose detalėse palikite ploną nenupjautą sluoksnį arba mažus tvirtinimo tiltelius, arba pabaigoje atlikite žemyn pjaunantį praėjimą, kad detalės nepasislinktų.
- Atraminė plokštė. Išlyginkite ją, o susidėvėjusią pakeiskite, jei per ją ima skverbtis oras ir krinta vakuumas.
- Žymėjimas. Detalių etiketes atspausdinkite prieš paskutinį pjūvį, kad nuo stalo nuimtas ruošinys būtų iš karto atpažįstamas.
Standartinius ir nestandartinius formatus rasite puslapyje faneros lakštų matmenys.
Storio tolerancija ir faneros pjovimas CNC staklėmis
Pjaunant fanerą CNC staklėmis, storio tolerancija lemia, ar visos partijos jungtys susijungs. Įlaidos, grioveliai ir iškyšos pjaunami pagal vieną matmenį, o nuo jo besiskiriančiuose lakštuose jungtis bus laisva arba per ankšta.
| Plokštės tipas | Storio tolerancija | Poveikis CNC jungtims |
|---|---|---|
| Šlifuota baldinė plokštė | ±0,2–0,3 mm, galima pasiekti ±0,2 mm | Jungtys vienodai priglunda visuose lakštuose |
| Komercinė ir plėvele dengta fanera | ±0,5 mm | Tarp lakštų jungtys gali būti laisvos arba per ankštos |
| Pakavimo fanera | ±0,5–1,0 mm | Netinka tikslioms jungtims |
| Visų plokščių ilgis ir plotis | ±2 mm | Išdėstydami detales numatykite lakšto kraštų apipjovimą |
Matuokite, o ne spėkite: 18 mm lakštas nėra tiksliai 18 mm storio. Slankmačiu išmatuokite kelis kiekvienos pakuotės lakštus ir nustatykite išdrožos plotį pagal tikrą storį. Kalibruotose plokštėse vienas matavimas tinka visam užsakymui. Nominalų ir tikrąjį skirtingų plokščių storį rasite faneros storio vadove.
Lygumas, drėgnis ir tuštumos šerdyje
Lygumas, drėgnis ir uždara šerdis lemia, ar CNC detalė išlaikys išpjautą formą. Išlinkęs lakštas praranda vakuuminį prispaudimą, drėgnas po pjovimo deformuojasi, o tarpas šerdyje matomas kaip skylė atviroje briaunoje.
- Lygumas. Subalansuotos sandaros, du kartus presuota plokštė ant stalo guli lygiai. Lakštus laikykite horizontaliai ant atramų, niekada – pastatytus ant briaunos, kad jie neišlinktų.
- Drėgnis. 8–12 % drėgnio plokštės tinka vidaus dirbtuvių sąlygoms. Jei pakuotė atvežta iš šalto ar drėgno sandėlio, prieš pjovimą leiskite jai prisitaikyti dirbtuvėse.
- Tuštumos šerdyje. Tarpai ir persidengimai šerdyje matomi kiekvienoje pjautoje briaunoje ir silpnina jungtis. Susiūta šerdis neleidžia lukštams pasislinkti sluoksniavimo metu.
CNC staklėse paslėptas tarpas šerdyje tampa nuostoliu tik tada, kai jį pasiekia frezas. Todėl šerdies kokybė čia svarbesnė nei pjaunant plokščių pjūklu: frezas eina per lakšto vidurį, o ne vien per kraštus.
CNC išpjautos faneros detalės: jungtys ir briaunų apdaila
CNC išpjautos faneros detalės jungiamos įlaidomis, grioveliais, iškyšomis ir pirštinėmis jungtimis, išpjautomis pagal lakšto išdėstymą; jei šerdis švari, briaunas galima palikti matomas. Jungtis projektuokite pagal tikrąjį lakšto storį ir frezo spindulį.
- Išmatuokite lakštą ir nustatykite išdrožos plotį pagal jo storį, palikdami nedidelį tarpą klijams.
- Vidiniuose kampuose numatykite šuns kaulo arba T formos išėmas, nes apvalus frezas negali išpjauti kvadratinio kampo.
- Iškyšas ir pirštines jungtis orientuokite išilgai paviršiaus plaušų, kai jos laiko apkrovą.
- Nulaužkite briaunas nedidele nuožulna arba užapvalinimo praėjimu, kad paviršius neskiltų.
- Briaunas lengvai pašlifuokite 180 grūdėtumo švitriniu popieriumi ir apdailinkite kartu su paviršiais. Žr. kaip šlifuoti fanerą.
Baldų su atviromis briaunomis šviesi ir tolygi šerdis sudaro švarų dryžuotą kraštą. Tokiai išvaizdai pasirenkama baldinė fanera su balta Styrax šerdimi. Daugiau apie CNC baldų projektavimą skaitykite puslapyje CNC frezuojami faneros baldai.
Gamykloje supjaustyta fanera ar nuosavos CNC frezavimo staklės?
Pjaudami savo CNC frezavimo staklėmis visiškai kontroliuojate detales, o iš gamyklos užsisakę pagal matmenis supjaustytus ruošinius sutaupote tvarkymo darbo, sumažinate gabenamą tūrį ir pasikartojančių formatų atliekas. Daugelis pirkėjų derina abu būdus: iš gamyklos užsako standartinius ruošinius, o galutinę formą išpjauna savo staklėmis.
| Pasirinkimas | Kam tinkamiausia | Ką atlieka gamykla |
|---|---|---|
| Visi lakštai | Įvairiems ar kintantiems detalių sąrašams, kai detales išdėstote patys | Pateikia kalibruotas, šlifuotas plokštes |
| Pagal matmenis supjaustyti ruošiniai | Pasikartojantiems formatams, mažesniems presams ar frezavimo staklėms | Vieną lakštą supjausto į 4, 6 arba 8 dalis |
| Nestandartinio dydžio lakštai | Kai staklių stalui reikia didesnės detalių išdėstymo išeigos | Pagamina, pavyzdžiui, 1220 × 2500 arba 1220 × 2280 mm lakštus |
Minh Thanh reguliariai siunčia pagal matmenis supjaustytą fanerą į Italiją ir kitas Europos rinkas. Surenkamų baldų gamintojams supjaustyti ruošiniai atkeliauja paruošti frezuoti, todėl mažiau atliekų tenka apmokėti kaip gabenamą krovinį. Žr. pagal matmenis supjaustyta fanera.
CNC faneros apdirbimo įranga: frezavimo staklės, sijinis pjūklas ir lazeris
Fanerai apdirbti CNC būdu galima rinktis frezavimo stakles, sijinį pjūklą arba lazerį; kiekviena įranga skirta skirtingam darbui. Frezavimo staklės formuoja detales, sijinis pjūklas greitai pjauna tiesias detales rietuvėmis, o lazeris pjauna ir graviruoja plonus lakštus.
| CNC faneros apdirbimo įranga | Tinkamiausia paskirtis | Faneros storis |
|---|---|---|
| CNC frezavimo staklės su detalių išdėstymu lizde | Formuotos detalės, jungtys, išdrožos, skylės | Nuo plonų iki storų lakštų |
| CNC sijinis pjūklas | Tiesios stačiakampės detalės rietuvėmis | Bet kokio storio plokštės |
| CNC lazeris | Smulkūs kontūrai ir graviravimas | Ploni lakštai, dažnai 3–6 mm |
| Plokščių pjūklas su CNC atrama | Pagal matmenis supjaustyti ruošiniai | Bet kokio storio plokštės |
Pjaunant lazeriu, plokštės specifikacija keičiasi: klijai, tuštumos ir paviršius tampa dar svarbesni. Žr. geriausia fanera pjovimui lazeriu ir faneros pjovimo staklės.
Ką įrašyti į CNC faneros užsakymą?
Užsakyme nurodykite jūsų CNC staklėms reikalingą lakšto specifikaciją, kad kiekviena pakuotė būtų vienodai frezuojama. Šie duomenys tinka CNC baldų užsakymui:
- Paskirtis: CNC baldų detalės, dažomos arba su matoma briauna.
- Paviršius ir rūšis: pavyzdžiui, beržas D+/D arba tuopa A/B, šlifuota.
- Šerdis: balta Styrax arba eukalipto, susiūta ir kalibruota.
- Klijai ir emisija: UF klijai, E0 emisijos klasė; užsakant į JAV – CARB P2 / TSCA Title VI, reikalavimai nustatyti EPA formaldehido taisyklėje sudėtinės medienos gaminiams. Faneros su lukšto šerdimi emisijos riba pagal 40 CFR 770.10 yra 0,05 ppm. ES baldams ir medienos gaminiams taikoma 0,062 mg/m³ formaldehido riba; pagal LST EN 13986 CE ženklas ir eksploatacinių savybių deklaracija reikalingi tik statybos darbams skirtai fanerai, o baldinei fanerai jų nereikia. Statybos produktų reglamentas (ES) 305/2011.
- Storis ir tolerancija: pavyzdžiui, 18 mm, ±0,2 mm.
- Matmenys: 1220 × 2440 mm, 1250 × 2500 mm, nestandartinis formatas arba pagal matmenis supjaustytos dalys.
- Drėgnis: 8–12 % išsiunčiant.
- Kiekis ir pakavimas: į vieną 40HC konteinerį telpa 990 1220 × 2440 × 18 mm lakštų su Styrax šerdimi, apie 53 m³; planuojama naudingoji apkrova – 28 000 kg.
Minimalus užsakymas – vienas 40HC konteineris, dėl skirtingų specifikacijų galima susitarti, o gamyba trunka 15–45 dienas nuo 30 % avanso. Nemokami tikslios konstrukcijos pavyzdžiai leidžia pirmiausia atlikti bandomąjį detalių išdėstymą. Siųskite detalių sąrašą arba brėžinius adresu contact@minhthanhplywood.com arba skaitykite kaip pjauti fanerą – išsamų pjovimo vadovą. Įrankių saugos ir dulkių klausimais laikykitės frezavimo staklių gamintojo nurodymų ir savo šalies taisyklių; aiškias rekomendacijas pateikia Jungtinės Karalystės HSE medienos dulkių gairės.
Lietuvos importuotojui reikia EORI numerio. Faneros CN 4412 įprastinis muitas – 7 % beržo, tuopos, eukalipto ir kitų kietmedžių paviršiaus fanerai, 10 % okoume ir nurodytų tropinių rūšių fanerai; pagal ES ir Vietnamo laisvosios prekybos susitarimą gali būti taikomas lengvatinis tarifas pateikus EUR.1 arba kilmės deklaraciją. Sąlygos nurodytos ES rinkos prieigos puslapyje. Importo PVM Lietuvoje – 21 %; kilmės informaciją teikia Lietuvos muitinė. EUDR taikomas nuo 2026 m. gruodžio 30 d. dideliems ir vidutiniams veiklos vykdytojams, o kitoms labai mažoms ir mažoms įmonėms – nuo 2027 m. birželio 30 d.; labai mažoms ir mažoms įmonėms, kurios jau patenka į EUTR taikymo sritį, taikoma ankstesnė tvarka. Importuotojas pateikia deramo patikrinimo pareiškimą, o gamykla pateikia kilmės duomenis su geografinėmis koordinatėmis; miško žemė turėjo būti iškirsta iki 2020 m. gruodžio 31 d. Reglamentas (ES) 2023/1115.
Pirkėjų klausimai ir atsakymai
Ar CNC staklėmis galima pjauti fanerą?
Taip. CNC frezavimo staklės švariai pjauna fanerą, jei naudojamas aštrus kompresinis arba žemyn pjaunantis frezas, pastūma suderinta su suklio sūkių dažniu, o lakštas lygiai laikomas vakuuminiu stalu. Fanera yra viena dažniausiai CNC apdirbamų medžiagų baldams ir interjero įrangos detalėms.
Kuri fanera geriausia CNC frezavimui?
Kalibruota baldinė fanera su uždara, tolygia šerdimi, šlifuotu paviršiumi, ±0,2–0,3 mm tolerancija ir 8–12 % drėgniu. Gerai frezuojami beržo lukštu dengti ir tuopos lukštu dengti lakštai su balta Styrax šerdimi.
Ar tuopos fanera tinka CNC apdirbimui?
Taip. Tuopos fanera yra lengva, lengvai apdirbama ir gerai dažoma, todėl tinka surenkamiems baldams ir dažomoms detalėms. Užsakykite kalibruotą šerdį ir šlifuotą paviršių, kad išdrožos bei jungtys būtų reikiamo gylio.
Koks frezas geriausiai tinka fanerai pjauti CNC staklėmis?
Perpjovimams per visą storį įprastai naudojamas kietlydinio kompresinis frezas: jis pjauna žemyn viršutiniame paviršiuje ir aukštyn apatiniame, todėl abu paviršiai lieka švarūs. Seklioms išdrožoms ir įlaidiems rinkitės žemyn pjaunantį frezą.
Kodėl CNC staklės atplėšia faneros paviršių?
Atplaišų atsiranda, kai frezas atšipęs arba netinkamas, pastūma per maža ar per didelė pagal suklio sūkius, lakštas pakyla nuo stalo arba po paviršiaus lukštu yra tarpų šerdyje. Daugumą šių problemų išsprendžia aštrus kompresinis frezas ir lygus lakštas su uždara šerdimi.
Kokio storio fanera geriausia CNC baldams?
CNC baldų korpusams įprastai naudojama 18 mm fanera, stalčių šonams ir nugarėlėms – 12 mm, o mažoms detalėms – 9 mm ar plonesnė. Tikrasis storis svarbesnis už nominalųjį, todėl jį išmatuokite.
Ar faneros storio tolerancija svarbi CNC jungtims?
Taip. Įlaidos ir iškyšos pjaunamos pagal tikrąjį lakšto storį, todėl skirtingo storio lakštuose jungtys bus laisvos arba per ankštos. Kalibruoti lakštai padeda išlaikyti vienodą jungčių prigludimą.
Koks drėgnis tinkamas fanerai pjauti CNC staklėmis?
Baldinei fanerai įprastas drėgnis yra 8–12 %. Drėgni arba nevienodai išdžiūvę lakštai po pjovimo deformuojasi, todėl detalės išlinksta arba pakinta jungčių matmenys.
Ar galima gamykloje užsakyti pagal matmenis supjaustytą fanerą?
Taip. Minh Thanh vieną lakštą supjausto į 4, 6 arba 8 dalis ir tokius ruošinius reguliariai siunčia į Italiją bei kitas Europos rinkas.
Kokio dydžio lakštą rinktis CNC detalių išdėstymui?
Rinkitės dydį, geriausiai tinkantį staklių stalui ir detalių išdėstymui: įprasti formatai yra 1220 × 2440 mm ir 1250 × 2500 mm, o nestandartiniai, pavyzdžiui, 1220 × 2500 mm, gaminami pagal užsakymą.