
La fabrication du LVL commence par le déroulage de grumes en placages, qui sont séchés et classés, puis encollés feuille par feuille, fil orienté dans le même sens, avant d'être pressés à chaud en une billette sciée en poutres et pièces. La mise en plis parallèle est ce qui distingue le LVL du contreplaqué. Minh Thanh Plywood fabrique son LVL à partir de placages d'acacia et d'eucalyptus de plantation, à Phu Tho, au Vietnam. Pour un agenceur, un négociant ou un fabricant de meubles en France et en Belgique, ce sont ces étapes qu'il faut vérifier dans la spécification avant de commander.
De quoi est fait le LVL ?
Le LVL (lamibois, ou laminated veneer lumber) est constitué de fins placages de bois collés entre eux, le fil de presque chaque placage étant orienté dans le même sens, dans la longueur de la pièce. Le placage et la colle sont les deux seuls composants.
| Ingrédient | Choix courants | Le nôtre |
|---|---|---|
| Essence du placage | Pin radiata, douglas, épicéa, peuplier, bouleau, eucalyptus et acacia de plantation | Placage d’acacia ou d’eucalyptus de plantation |
| Densité | Varie selon l’essence | Acacia environ 580 kg/m³ ; eucalyptus 650–750 kg/m³ |
| Colle | Phénolique pour structurel et extérieur ; UF ou renforcée mélamine pour l’intérieur | Colle UF à émission E0 pour l’intérieur, E1 en option ; MR (renforcée mélamine) ou phénolique WBP pour usage humide |
| Humidité | Placage séché, billette sèche | 8–12 % |
L’essence détermine la densité, le poids et la couleur ; la colle détermine la résistance à l’eau et l’émission. Nos placages d’acacia et d’eucalyptus viennent de bois de plantation cultivés autour de Ha Hoa, à Phu Tho. Pour une comparaison des essences, voir LVL en pin ou en feuillus.
Comment se fait la fabrication du LVL ? Les 10 étapes du procédé
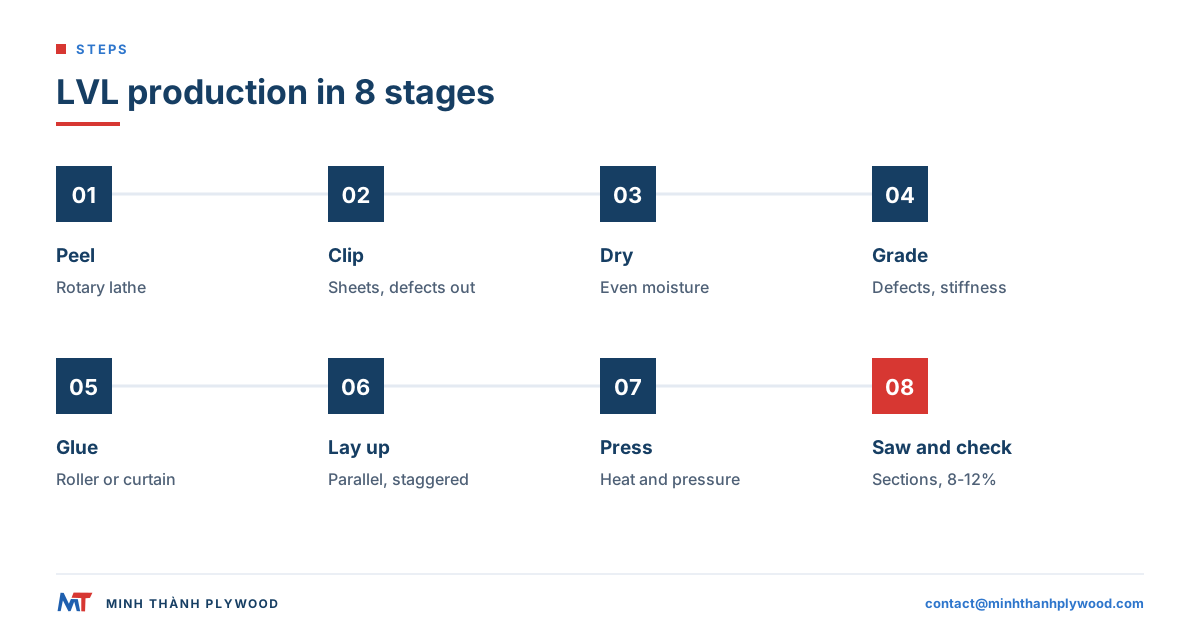
Les poutres LVL sont fabriquées en déroulant les grumes en placage, en séchant et en classant celui-ci, en l’encollant dans une mise en plis parallèle, en le pressant à chaud en billette, puis en sciant la billette aux sections et longueurs demandées par la commande. Le procédé compte dix étapes, dans cet ordre :
- Sélection des grumes : des grumes droites et rondes de l’essence choisie sont débitées à la longueur de la dérouleuse.
- Conditionnement : certaines usines font tremper ou vaporiser les grumes pour que le bois se déroule proprement.
- Déroulage : une dérouleuse fait tourner la grume contre un couteau et en tire un ruban continu de placage.
- Découpe : le ruban est coupé en feuilles, et les fentes et gros défauts sont éliminés.
- Séchage : le placage passe dans un sécheur jusqu’à une humidité basse et régulière.
- Classement : chaque feuille est classée selon ses défauts et, dans les lignes structurelles, selon sa rigidité.
- Encollage : la colle est appliquée sur le placage au rouleau ou par rideau.
- Mise en plis : les feuilles sont empilées, fil parallèle, joints décalés dans la longueur.
- Pressage : chaleur et pression font durcir la colle et lient l’empilement en une billette massive.
- Sciage, ponçage et contrôle : la billette est débitée en sections, poncée si besoin, mesurée et marquée.
| Étape | Ce qu’elle détermine dans le LVL fini |
|---|---|
| Déroulage | Épaisseur du placage, état de surface, rendement par grume |
| Séchage | Qualité du collage, retrait, humidité à l’expédition |
| Classement | Régularité de la résistance, de la rigidité et de l’aspect |
| Encollage | Collage sur chaque joint de colle |
| Mise en plis | Sens du fil et emplacement des joints faibles |
| Pressage | Densité, épaisseur, durcissement complet |
| Sciage et ponçage | Section, rectitude, surface |
Les sections suivantes détaillent chaque étape et ce que l’acheteur doit contrôler.
En quoi la mise en plis du LVL diffère-t-elle de celle du contreplaqué ?
Le LVL se distingue du contreplaqué par un point qui change tout : le sens du fil. Dans le LVL, les placages sont parallèles, dans la longueur de la pièce ; dans le contreplaqué, chaque couche est à angle droit de la suivante.
| Caractéristique | LVL (lamibois) | Contreplaqué |
|---|---|---|
| Sens du fil | Tous ou presque tous les placages dans la longueur | Alternance à angle droit, couche par couche |
| Forme | Billette sciée en poutres, montants, lisses | Panneau |
| Sens fort | Dans la longueur, comme une poutre | Variable selon le sens ; retenir les valeurs de chaque axe du panneau |
| Stabilité en largeur | Travaille davantage en travers du fil | Très stable dans les deux sens |
| Usages courants | Poutres, linteaux, lisses, cadres, glissières | Panneaux de meuble, contreventement, coffrage, emballage |
| Joints des placages | Décalés dans la longueur | Bout à bout ou cousus dans chaque couche |
Certains LVL comportent une ou deux couches de placage croisées pour limiter les fentes et le gauchissement en largeur ; cette version est parfois appelée LVB (laminated veneer board). Notre guide LVL ou contreplaqué compare les deux pour les cadres de meubles, l’emballage et les poutres.
Sélection des grumes, déroulage et séchage : comment le placage LVL est-il préparé ?
Le placage LVL est préparé par déroulage des grumes en feuilles d’environ 3 mm d’épaisseur, puis séché de façon régulière avant l’encollage. La qualité du placage plafonne celle de toute la billette.
- Grumes : des grumes droites, à faible conicité, donnent de longs rubans réguliers. Le feuillu de plantation, comme l’eucalyptus et l’acacia, est cultivé en rotations et récolté à petit diamètre, ce qui convient aux dérouleuses modernes sans mandrin.
- Déroulage : une dérouleuse fait tourner la grume contre un couteau réglé à l’épaisseur du placage. Un placage à fil serré et lisse, avec peu de fentes de déroulage, colle mieux.
- Découpe : le ruban est coupé à la largeur de feuille ; les fentes ouvertes et les gros nœuds sont éliminés.
- Séchage : le placage est séché dans un sécheur à jets ou à rouleaux. Les zones humides provoquent des cloques à la presse et des joints faibles ; un placage trop sec absorbe la colle trop vite.
C’est au séchage que les usines diffèrent le plus. Une humidité inégale dans une pile de placages donne des billettes qui se courbent après sciage. Nos placages et panneaux finis sont séchés à 8–12 % d’humidité à l’expédition, la plage normale pour le contreplaqué de meuble et celle à laquelle nous livrons le LVL. Voir séchage des placages pour contreplaqué pour les types de sécheurs et les défauts de séchage.
Comment le placage est-il classé pour le LVL ?
Le placage destiné au LVL est classé visuellement pour ses défauts et, dans les lignes structurelles, selon sa rigidité. Le classement détermine où chaque feuille va dans la billette.
| Méthode de classement | Ce qu’elle mesure | Où va la feuille classée |
|---|---|---|
| Classement visuel | Nœuds, fentes, trous, taches, déroulage rugueux | Feuilles propres en parements et pièces visibles ; classes inférieures à l’intérieur |
| Classement par ondes de contrainte (ultrasons) | Vitesse du son dans la feuille, qui suit la rigidité | Feuilles les plus rigides dans les couches extérieures des poutres structurelles |
| Contrôle d’humidité | Humidité après le sécheur | Feuilles humides renvoyées au sécheur |
Dans une poutre, les couches extérieures reprennent l’essentiel de la contrainte de flexion ; les usines structurelles y placent donc leurs placages les plus rigides. Pour le LVL de meuble et d’emballage, le classement suit l’aspect et la solidité du placage : placages extérieurs propres là où la pièce est vue ou usinée, placages sains ailleurs.
Encollage et stratification du LVL : comment la billette est-elle mise en plis ?
La stratification du LVL consiste à encoller chaque placage puis à empiler les feuilles dans l’orientation de fil spécifiée, avec les joints d’extrémité décalés selon le plan de décalage requis. C’est ce décalage qui permet au LVL d’être plus long et plus régulier que les grumes dont il provient.
- Encoller : un rouleau ou un enducteur à rideau dépose un film régulier sur chaque placage.
- Poser la première feuille avec son fil le long de la billette.
- Poser chaque feuille suivante avec le même sens de fil, son joint d’extrémité décalé par rapport au joint du dessous.
- Répéter jusqu’au nombre de placages prévu pour l’épaisseur.
- Ajouter des couches croisées seulement si la spécification le demande.
| Type de joint | Fonctionnement | Utilisé dans |
|---|---|---|
| Joint en biseau | Extrémités taillées en long biseau et collées sur le biseau | Longues billettes structurelles |
| Joint à recouvrement | Extrémités qui se chevauchent sur une courte longueur | Lignes en continu |
| Joint bout à bout | Extrémités jointes à angle droit, décalées par rapport aux voisines | LVL structurel ou non structurel, selon la conception de joint spécifiée |
Le système de colle est choisi selon l’usage. La colle phénolique assure la résistance à l’eau du LVL structurel et extérieur. Pour les éléments de meuble d’intérieur, notre LVL utilise une colle UF à émission E0, avec E1 disponible ; colle et émission sont deux lignes distinctes de la spécification.
Comment le LVL est-il pressé ?
Le LVL est pressé avec chaleur et pression, qui durcissent la colle et compriment l’empilement en billette massive. Deux types de presses sont utilisés dans l’industrie.
| Type de presse | Fonctionnement | Billette |
|---|---|---|
| Presse continue | Des bandes d’acier entraînent la mise en plis dans des zones chauffées, sans arrêt | Billettes très longues, coupées à la longueur des poutres |
| Presse à chaud multi-étages | Les empilements sont chargés entre des plateaux chauffants et pressés par lots | Billettes en formats de panneau |
| Presse à froid puis presse à chaud | Une pré-presse consolide l’empilement avant le pressage à chaud | Courant dans les usines de panneaux |
La chaleur fait durcir la colle ; la pression ferme les joints de colle et fixe l’épaisseur. La colle phénolique demande plus de chaleur que la colle UF pour durcir, donc le cycle de pressage suit la colle. Après pressage, les billettes refroidissent et reposent à plat avant le sciage, pour que la colle atteigne sa pleine résistance et que les contraintes internes se stabilisent.
Sciage et finition : comment une billette devient-elle une poutre ?
Une billette devient poutre, montant ou lisse lorsqu’elle est débitée en sections, coupée à longueur, puis poncée ou rabotée si besoin. Le plan de découpe suit le plan de l’acheteur.
- Débit : la billette est sciée dans sa longueur à la largeur de la pièce.
- Tronçonnage : coupe aux longueurs commandées.
- Ponçage ou rabotage : amène les faces visibles à la finition demandée ; les pièces cachées restent souvent telles que pressées.
- Scellement des chants et des extrémités : peut être appliqué aux pièces destinées à un usage humide.
Nos formats de billette sont 1 220 × 2 440 et 1 250 × 2 500 mm, coupés à l’épaisseur, à la largeur et à la longueur de la pièce selon votre plan, le fil suivant la plus grande dimension de la billette. Regroupez les pièces répétitives par section et longueur ; la liste de débit suit alors la commande dans la production, le marquage des paquets et la réception. Pour les dimensions utilisées dans le bâtiment, voir poutres LVL.
LVL structurel et non structurel : quelle différence ?
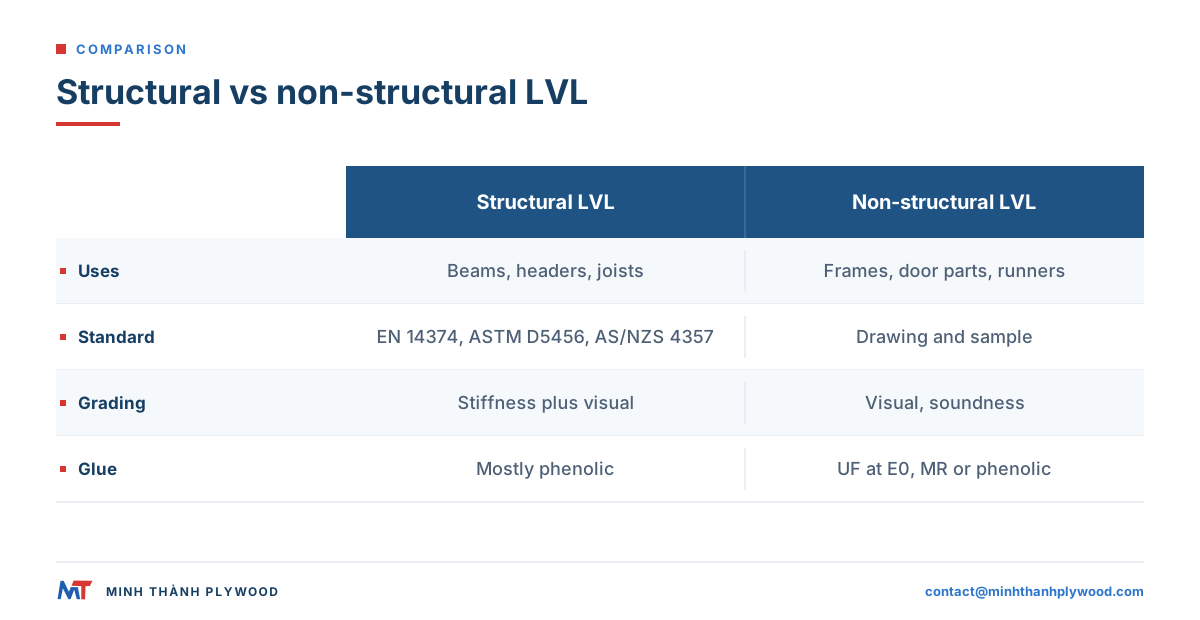
Le LVL structurel est fabriqué et testé selon une norme produit et vendu avec des valeurs de calcul pour les ingénieurs. Le LVL non structurel est fabriqué pour des pièces où le plan et l’échantillon validé définissent la commande. Les étapes de fabrication sont proches ; le classement, les essais et la documentation ne le sont pas.
| LVL structurel | LVL non structurel | |
|---|---|---|
| Usages | Poutres, linteaux, chevrons, solives, semelles de poutrelles en I, planches d’échafaudage | Cadres et lisses de meuble, éléments de porte et de fenêtre, glissières et cadres d’emballage |
| Normes | EN 14374 (Europe), ASTM D5456 (États-Unis), AS/NZS 4357 (Australie et Nouvelle-Zélande), JAS (Japon) | Plan de l’acheteur, échantillon et tolérances convenues |
| Classement du placage | Par rigidité et visuel | Visuel et solidité |
| Colle | Surtout phénolique | UF à E0, MR ou phénolique selon l’usage |
| Justificatifs | Valeurs de calcul certifiées, contrôle de production permanent en usine | Dimensions, humidité, joint de colle et aspect par rapport à l’échantillon |
La page APA sur le bois composite de structure décrit comment le LVL structurel est évalué en Amérique du Nord. Notre LVL est fourni pour les cadres de meubles, les éléments de porte et l’emballage industriel. Pour la construction porteuse, l’ingénieur désigne le produit évalué et ses valeurs de calcul, et la pièce est dimensionnée à partir de ces justificatifs. Résistance du LVL explique les propriétés utilisées par les ingénieurs.
Quel équipement une usine de LVL requiert-elle ?
Une usine de LVL a besoin d’un amont identique à celui d’une usine de contreplaqué (déroulage, séchage et classement), ainsi que d’une ligne d’encollage, de mise en plis et de pressage conçue pour des empilements parallèles. La différence se situe en aval.
| Ligne | Équipement | Commun avec une usine de contreplaqué ? |
|---|---|---|
| Parc à grumes | Plate-forme de grumes, scie de tronçonnage, cuves de conditionnement | Oui |
| Déroulage | Dérouleuse, coupeuse à placage | Oui |
| Séchage | Sécheur à placage à jets ou à rouleaux | Oui |
| Classement | Poste de classement visuel ; classeuse à ultrasons sur les lignes structurelles | En partie |
| Encollage | Encolleuse à rouleaux ou à rideau | Oui |
| Mise en plis | Mise en plis parallèle avec décalage des joints | Différent |
| Pressage | Presse continue ou presse à chaud multi-étages | La presse à panneaux peut servir pour les billettes au format panneau |
| Finition | Scies à refendre, scies de tronçonnage, ponceuse ou raboteuse | En partie |
| Contrôles | Humidimètres ; essais de flexion et de collage sur les lignes structurelles | En partie |
C’est ce recouvrement qui explique que beaucoup d’usines de contreplaqué fabriquent aussi du LVL : l’approvisionnement en placage, les sécheurs et l’atelier de colle sont déjà en place.
Quels contrôles qualité comptent pour le LVL ?
Les contrôles qui comptent sur le LVL portent sur l’humidité, les dimensions, la rectitude, les joints de colle et les surfaces que la pièce laissera voir. Ils se font à l’usine avant emballage, puis à réception.
| Contrôle | Ce qu’il faut vérifier | Méthode |
|---|---|---|
| Humidité | 8–12 % pour notre LVL | Humidimètre sur plusieurs pièces par paquet |
| Dimensions de section | Largeur et épaisseur conformes au plan | Pied à coulisse aux deux extrémités et au milieu |
| Longueur | Conforme à la liste de débit | Mètre ruban |
| Rectitude | Flèche, cambrure et torsion dans la limite convenue | Règle ou fil tendu le long de la pièce |
| Joints de colle | Pas de joint ouvert ni de délaminage aux extrémités et aux chants | Visuel ; essai de collage sur échantillons si spécifié |
| Joints des placages | Positions et décalages conformes à la mise en plis spécifiée | Vérification sur le relevé de mise en plis et les chants visibles |
| Surfaces | Faces visibles conformes à l’échantillon | Comparaison côte à côte avec l’échantillon validé |
| Marquage des paquets | Conforme à la commande et à la liste de débit | Étiquettes comparées à la liste de colisage |
Chaque expédition est photographiée et filmée avant chargement, et les acheteurs reçoivent les photos et la vidéo. Un essai par un tiers selon la méthode de l’acheteur est organisé avec SGS sur demande.
Quels documents faut-il pour exporter du LVL ?
Le LVL à l’export demande les documents d’expédition du pays de destination, les preuves de légalité du bois et, pour un usage structurel, l’évaluation du produit. Prévoyez-les avant la production.
- Documents d’expédition : facture commerciale, liste de colisage, connaissement, certificat d’origine (EUR.1 pour l’UE), certificats phytosanitaire et de fumigation.
- UE : au titre du règlement européen sur la déforestation (règlement (UE) 2023/1115, RDUE), l’importateur a besoin des données d’origine ; nous fournissons avec les commandes le dossier de conformité RDUE (relevés d’origine et fichiers de géolocalisation).
- Australie : les conditions d’importation des produits bois sont fixées par le ministère de l’Agriculture et listées dans la base BICON ; le transitaire vérifie le dossier du bois transformé et de l’emballage.
- États-Unis : le guide de l’EPA sur le champ d’application exclut du TSCA Titre VI les bois composites structurels conformes à l’ASTM D5456. Vérifiez le champ applicable au produit exact avant de spécifier les documents d’émissions. Nos certificats et rapports d’essai précisent la certification de l’usine pour le contreplaqué de feuillus. L’essence et l’origine de la récolte soutiennent la déclaration Lacey Act de l’importateur.
- Usage structurel : l’évaluation ou le certificat du produit et de la classe précis, que nomme l’ingénieur.
LVL pour meubles et emballage : pourquoi le choisir plutôt que le bois scié ?
Les fabricants de meubles et d’emballage choisissent le LVL plutôt que le bois scié parce qu’il arrive droit, sec et régulier dans la section voulue, avec moins de nœuds et de fentes. Une lisse sciée dans une grume porte tous les défauts de cette grume ; une lisse en LVL répartit ces défauts dans de nombreux placages fins.
| Besoin | Bois scié | LVL |
|---|---|---|
| Lisses longues et droites | Se courbe et se vrille en séchant | Droites, issues d’une billette pressée |
| Résistance régulière dans la longueur | Varie avec les nœuds et le fil | Plus régulière, défauts répartis |
| Sections exactes | Scié et séché, puis usiné | Débité dans la billette selon le plan |
| Humidité | Dépend du séchoir et du stockage | Billette sèche, 8–12 % pour la nôtre |
| Approvisionnement | Dépend de la taille des grumes | Les petites grumes de plantation donnent de longues pièces |
Usages non structurels courants : cadres de canapé et de lit, lisses de chaise, montants et cadres de porte, éléments de fenêtre, glissières de palette et de caisse, et cadres d’emballage. Pour les charges en emballage, la conception de l’emballage fixe la portée, la charge et la fixation ; la pièce en LVL est spécifiée à partir de là.
Que demander à un fabricant de LVL avant de commander ?
Demandez à un fabricant de LVL l’essence, la colle et l’émission, la mise en plis, l’humidité, les dimensions et les justificatifs adaptés à votre usage. Envoyez ensuite une ligne de spécification qui ne laisse rien en suspens :
- Usage : cadre de meuble, élément de porte, glissière d’emballage, ou élément structurel avec le produit évalué désigné.
- Essence : acacia (environ 580 kg/m³) ou eucalyptus (650–750 kg/m³).
- Mise en plis : tout parallèle, ou avec couches croisées spécifiées.
- Colle et émission : colle UF à émission E0 pour l’intérieur, E1 en option ; MR ou phénolique WBP pour usage humide.
- Section et longueur : épaisseur × largeur × longueur de votre plan, avec tolérances et faces visibles indiquées.
- Humidité : 8–12 %.
- Emballage et quantité : pièces par section et longueur, volume total, port de destination.
La production prend 15 à 45 jours après l’acompte de 30 %, avec le solde de 70 % contre le connaissement scanné, FOB Hai Phong, CFR ou CIF. Des échantillons gratuits sont disponibles. Consultez notre page produit LVL pour les formats et usages, ou prix du LVL pour la composition du prix, et envoyez votre plan à contact@minhthanhplywood.com ; nous répondons sous quelques heures.
Questions des acheteurs
Comment sont fabriquées les poutres LVL ?
Les grumes sont déroulées en placage, le placage est séché et classé, la colle est déposée sur chaque feuille, et les feuilles sont mises en plis avec tout le fil dans la longueur et des joints décalés. L'empilement est pressé à chaud en billette, puis scié et poncé en poutres.
De quoi est fait le LVL ?
Le LVL est fait de fins placages de bois et de colle. Les essences courantes sont le pin radiata, le douglas, l'épicéa, le peuplier et les feuillus de plantation comme l'eucalyptus et l'acacia ; la colle est phénolique pour le LVL structurel et extérieur, et UF ou renforcée mélamine pour les éléments d'intérieur.
En quoi la mise en plis du LVL diffère-t-elle de celle du contreplaqué ?
Dans le LVL, presque tous les placages sont orientés dans le même sens, dans la longueur de la pièce. Dans le contreplaqué, chaque couche est à angle droit de la suivante. Le LVL est plus résistant dans sa longueur ; le contreplaqué est plus stable en largeur.
Quelle colle est utilisée dans le LVL ?
Le LVL structurel utilise surtout de la colle phénol-formaldéhyde (phénolique) pour sa résistance à l'eau. Le LVL d'intérieur et de meuble peut utiliser de la colle UF à émission E0 ou une colle renforcée mélamine, choisie selon l'environnement d'usage.
Le LVL est-il plus résistant que le bois massif ?
En général, à section égale, dans le sens de la longueur. Le déroulage et le recollage répartissent les nœuds et les défauts de fil dans de nombreuses couches fines ; le LVL présente donc moins de points faibles et une résistance plus régulière qu'une pièce sciée de la même essence.
Quelle est la différence entre LVL structurel et non structurel ?
Le LVL structurel est fabriqué et testé selon une norme produit, comme l'EN 14374, l'ASTM D5456 ou l'AS/NZS 4357, et porte des valeurs de calcul pour les poutres et les linteaux. Le LVL non structurel est fabriqué pour les cadres de meuble, les éléments de porte et l'emballage, où le plan et l'échantillon définissent la commande.
Quelle épaisseur ont les placages LVL ?
Les placages LVL font généralement environ 3 mm d'épaisseur, déroulés sur une dérouleuse. Des placages plus épais donnent moins de joints de colle ; des placages plus fins répartissent les défauts de façon plus régulière.
Pourquoi les joints des placages sont-ils décalés dans le LVL ?
Un joint est un point faible. Décaler les joints le long de la billette évite que deux joints tombent au même endroit, de sorte que la pièce transmet la charge par les placages continus voisins.
Quelle humidité doit avoir le LVL ?
Les placages destinés au LVL sont séchés avant encollage, et le LVL fini est livré sec. Notre LVL est livré à 8–12 % d'humidité, la même plage que notre contreplaqué de meuble.
Quelles dimensions existent pour le LVL ?
Les lignes continues produisent de longues billettes débitées à la longueur des poutres ; les presses à panneaux produisent des billettes en formats de panneau. Nos billettes LVL font 1 220 × 2 440 et 1 250 × 2 500 mm, débitées selon les sections de votre plan.
Le LVL est-il concerné par le règlement européen sur la déforestation (RDUE) ?
L'importateur dépose la déclaration de diligence raisonnée. Nous fournissons avec la commande les données d'origine et les fichiers de géolocalisation, ainsi que le dossier de conformité RDUE. Le règlement s'applique aux grands et moyens opérateurs à partir du 30 décembre 2026 ; la date de coupure pour l'origine du bois est le 31 décembre 2020.
Quel port choisir pour importer du LVL en France ou en Belgique ?
La commande part en FOB Hai Phong, CFR ou CIF. Les importateurs français utilisent Le Havre, Fos-Marseille et Dunkerque ; Anvers et Rotterdam desservent la Belgique et le nord de la France. De Hai Phong, il faut compter 25 à 35 jours de mer vers les ports méditerranéens et 30 à 40 jours vers le nord de l'Europe.