
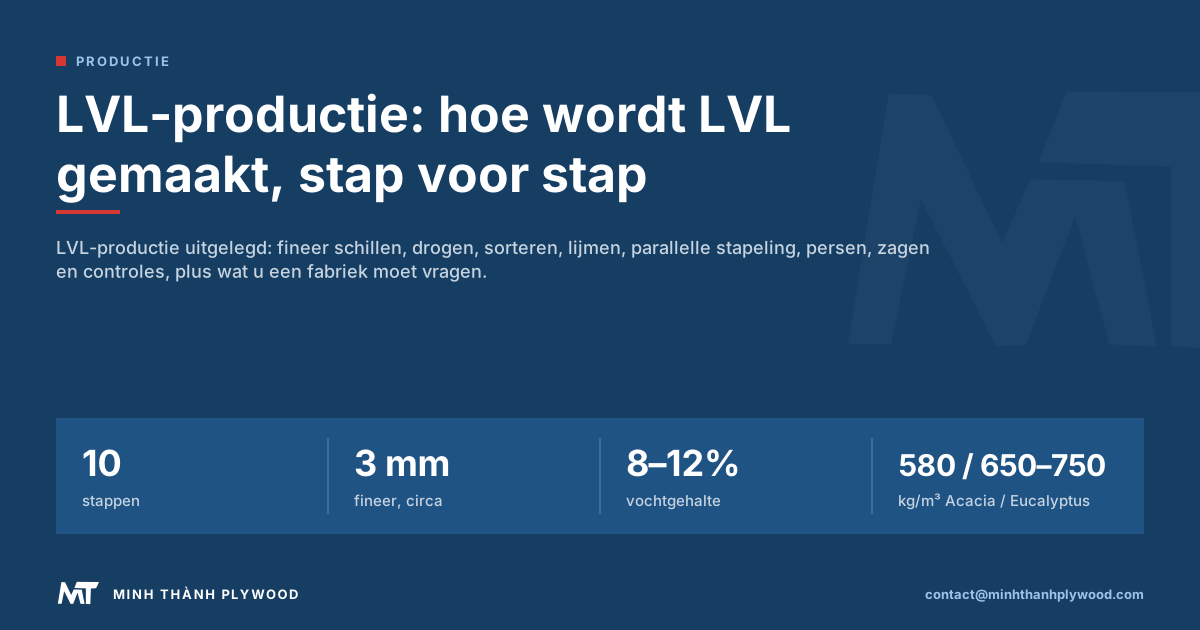
LVL-productie zet stammen om in rotatiefineer, droogt en sorteert dat fineer en lijmt de vellen zo tot een stapel dat alle vezelrichting dezelfde kant op loopt. De stapel wordt heet geperst tot een billet en daarna gezaagd tot balken en profielen. De parallelle opbouw is wat LVL van multiplex onderscheidt. Minh Thanh Plywood maakt LVL van acacia- en eucalyptusfineer uit plantages in Phu Tho, Vietnam. Nederlandse en Vlaamse importeurs klaren LVL doorgaans via Rotterdam, respectievelijk Antwerpen-Brugge.
Waar bestaat LVL uit?
LVL (gelamineerd fineerhout) bestaat uit dunne houtfineer die met lijm is gebonden, waarbij de vezelrichting van bijna elk fineerblad langs de lengte van het profiel loopt. Fineer en lijm zijn de enige twee ingrediënten.
| Ingrediënt | Gangbare keuzes | Onze keuze |
|---|---|---|
| Fineersoort | Radiata-den, Douglas-den, spar, populier, berk, plantagemateriaal van eucalyptus en acacia | Acacia- of eucalyptusfineer uit plantages |
| Dichtheid | Varieert per houtsoort | Acacia ca. 580 kg/m³; eucalyptus 650–750 kg/m³ |
| Lijm | Fenolisch voor constructief en buiten; UF of melamineversterkt voor binnen | UF-lijm met E0-emissie voor binnen, E1 als optie; MR (melamineversterkt) of fenolische WBP voor vochtige omgeving |
| Vochtgehalte | Gedroogd fineer, droog billet | 8–12% |
Houtsoort bepaalt dichtheid, gewicht en kleur; de lijm bepaalt waterbestendigheid en emissie. Onze acacia- en eucalyptusfineer komt van plantagehout uit de omgeving van Ha Hoa, Phu Tho. Voor een vergelijking van houtsoorten, zie grenen-LVL en hardhout-LVL.
LVL-productie in 10 stappen: hoe worden LVL-balken gemaakt?
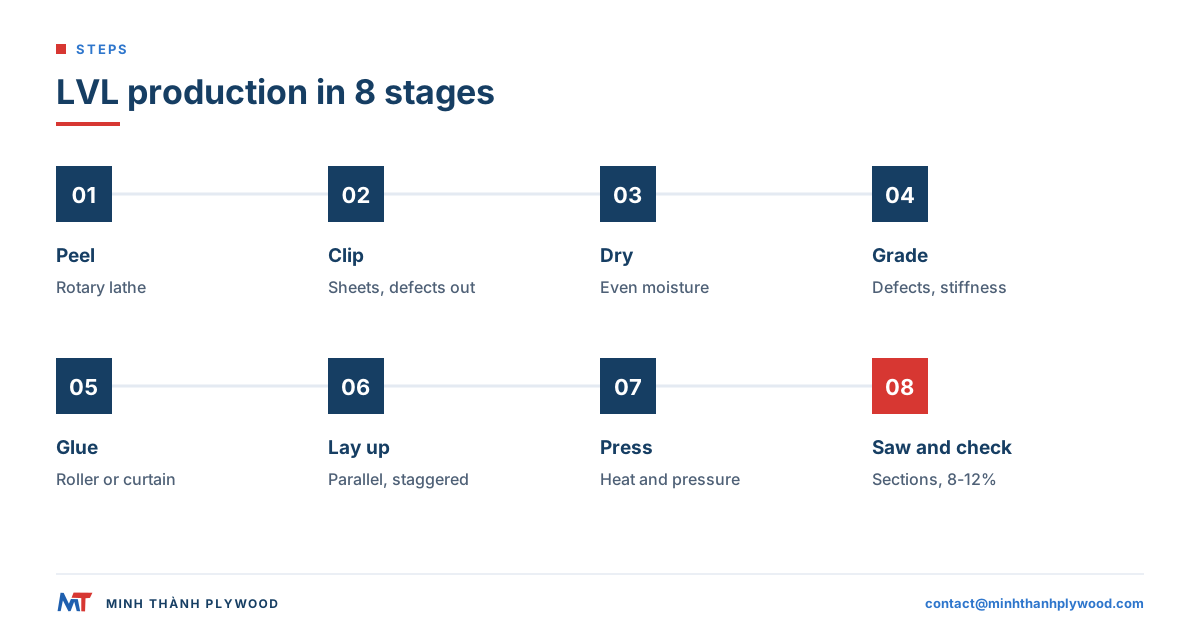
LVL-balken worden gemaakt door stammen tot fineer te schillen, het fineer te drogen en te sorteren, het in een parallelle opbouw te lijmen, het heet tot een billet te persen en het billet te zagen tot profielen van de gevraagde doorsnede en lengte. Het LVL-productieproces verloopt in tien stappen, in deze volgorde:
- Stamselectie: rechte, ronde stammen van de gekozen houtsoort worden op de lengte van de schilmachine gezaagd.
- Conditionering: sommige fabrieken weken of stomen de stammen zodat het hout glad schilt.
- Rotatieschillen: een schilmachine draait de stam tegen een mes en schilt een doorlopende fineerstrook.
- Snijden: de strook wordt in vellen gesneden; scheuren en grote defecten worden eruit gesneden.
- Drogen: het fineer wordt gedroogd tot een laag en gelijkmatig vochtgehalte.
- Sorteren: elk vel wordt gesorteerd op defecten en in constructieve fabrieken op stijfheid.
- Lijm aanbrengen: lijm wordt met een rol- of gordijnlijmer op het fineer aangebracht.
- Opbouw: vellen worden gestapeld met alle vezelrichting parallel en verbindingen die langs de lengte verspringen.
- Persen: warmte en druk harden de lijm uit en binden de stapel tot een massief billet.
- Zagen, schuren en controleren: het billet wordt op maat gezaagd, waar nodig geschuurd, gemeten en gemerkt.
| Stap | Wat het bepaalt in de afgewerkte LVL |
|---|---|
| Schillen | Fineerdikte, gladheid, opbrengst uit de stam |
| Drogen | Hechting, krimp, vochtgehalte bij verzending |
| Sorteren | Sterkte, stijfheid en consistentie van het uiterlijk |
| Lijm aanbrengen | Hechting langs elke lijmlaag |
| Opbouw | Vezelrichting en waar de zwakke verbindingen vallen |
| Persen | Dichtheid, dikte, volledige uitharding |
| Zagen en schuren | Doorsnede, rechtheid, oppervlak |
De volgende secties beschrijven elke fase en wat een koper erin moet controleren.
Hoe verschilt LVL van multiplex in de opbouw?
LVL verschilt van multiplex op één punt dat alles verandert: de vezelrichting. Bij LVL lopen de fineerbladen parallel, langs het profiel; bij multiplex loopt elke laag haaks op de volgende.
| Kenmerk | LVL (gelamineerd fineerhout) | Multiplex |
|---|---|---|
| Vezelrichting | Alle of bijna alle fineerbladen langs de lengte | Afwisselend haaks, laag na laag |
| Vorm | Billet gezaagd tot balken, stijlen, regels | Plaat |
| Sterke richting | Langs de lengte, als een balk | Richtingsafhankelijk; gebruik de waarden per plaatas |
| Stabiliteit over de breedte | Beweegt meer dwars op de vezelrichting | Zeer stabiel in beide richtingen |
| Gangbare toepassingen | Balken, latten, regels, frames, loopbanen | Meubelplaten, beplating, bekisting, verpakking |
| Fineerverbindingen | Verspringend langs de lengte | Stomp of gestikt binnen elke laag |
Sommige LVL bevat één of twee kruislagen om splijten en kromtrekken over de breedte te beperken; die versie wordt soms LVB (gelamineerde fineerplaat) genoemd. Onze gids LVL en multiplex naast elkaar vergelijkt beide voor meubelframes, verpakking en balken.
Stamselectie, schillen en drogen: hoe wordt LVL-fineer voorbereid?
LVL-fineer wordt voorbereid door stammen te rotatieschillen tot vellen van ca. 3 mm dik en ze gelijkmatig te drogen voordat ze worden gelijmd. De kwaliteit van het fineer bepaalt de grens voor het hele billet.
- Stammen: rechte stammen met weinig taps geven lange, egale fineerstroken. Plantagehout van eucalyptus en acacia wordt in omloop geteeld en bij kleine diameters geoogst, wat past bij moderne spindelloze schilmachines.
- Schillen: een rotatieschilmachine schilt de stam tegen een mes dat op de fineerdikte is ingesteld. Strak, glad fineer met weinig schilscheuren hecht beter.
- Snijden: de strook wordt op vellenbreedte gesneden; open splijtingen en grote kwasten worden eruit geknipt.
- Drogen: fineer wordt gedroogd in een jet- of rollendroger. Natte plekken veroorzaken blazen in de pers en zwakke lijmlagen; te droog fineer neemt lijm te snel op.
Drogen is waar fabrieken het sterkst verschillen. Ongelijk vochtgehalte over een stapel fineer geeft billets die na het zagen krommen. Ons fineer en onze afgewerkte platen worden bij verzending gedroogd tot 8–12% vochtgehalte, het gangbare bereik voor meubelmultiplex en het bereik waarin wij LVL leveren. Zie fineerdrogen voor multiplex voor droogtypen en droogfouten.
Hoe wordt fineer voor LVL gesorteerd?
Fineer voor LVL wordt visueel gesorteerd op defecten en, in constructieve lijnen, op stijfheid. Sorteren bepaalt waar elk vel in het billet komt.
| Sorteermethode | Wat wordt gemeten | Waar het gesorteerde vel terechtkomt |
|---|---|---|
| Visuele sortering | Kwasten, scheuren, gaten, verkleuring, ruw schillen | Schone vellen naar buitenlagen en zichtbare profielen; lagere klassen binnenin |
| Ultrasone sortering (stresswave) | Geluidssnelheid door het vel, die de stijfheid volgt | Stijfste vellen naar de buitenlagen van constructieve balken |
| Vochtcontrole | Vochtgehalte na de droger | Natte vellen terug naar de droger |
In een balk dragen de buitenlagen het grootste deel van de buigspanning; daarom leggen constructieve fabrieken hun stijfste fineer daar. In meubel- en verpakkings-LVL volgt de sortering uiterlijk en gaafheid: schoon buitenfineer waar het profiel zichtbaar of machinaal bewerkt is, gaaf binnenfineer elders.
Lijm aanbrengen en LVL lamineren: hoe wordt het billet opgebouwd?
Bij LVL-lamineren wordt lijm op het fineer aangebracht en worden de vellen gestapeld in de voorgeschreven vezelrichting, waarbij de eindverbindingen verspringen volgens het vereiste verspringingspatroon. Juist die verspringing maakt LVL langer en gelijkmatiger dan de stammen waar het uit komt.
- Lijm aanbrengen: een rol- of gordijnlijmer brengt een gelijkmatige film op elk fineerblad aan.
- Eerste vel leggen met de vezelrichting langs het billet.
- Elk volgend vel leggen met dezelfde vezelrichting, de eindverbinding verspringend ten opzichte van die eronder.
- Herhalen tot het aantal fineerbladen voor de dikte bereikt is.
- Kruislagen toevoegen alleen als de specificatie die vraagt.
| Verbindingstype | Werking | Gebruikt in |
|---|---|---|
| Schuine verbinding (scarf) | Uiteinden schuin afgesneden en over de schuine kant gelijmd | Lange constructieve billets |
| Overlapverbinding (lap) | Uiteinden overlappen over een korte lengte | Doorlopende lijnen |
| Stompe verbinding (butt) | Uiteinden komen recht tegen elkaar, verspringend ten opzichte van de buren | Constructieve of niet-constructieve LVL, volgens het voorgeschreven verbindingsontwerp |
Het lijmsysteem wordt gekozen op basis van de toepassing. Fenolische lijm geeft waterbestendigheid voor constructieve en buiten-LVL. Voor binnenmeubelonderdelen gebruikt onze LVL UF-lijm met E0-emissie; E1 is beschikbaar. Lijm en emissie zijn twee aparte regels op de specificatie. Sinds 6 augustus 2026 geldt in de EU via REACH bijlage XVII, vermelding 77 (verordening (EU) 2023/1464), een grenswaarde van 0,062 mg/m³ formaldehyde voor meubels en houtproducten; E1 volgens EN 13986 (0,124 mg/m³, ofwel 0,1 ppm) is daarmee niet meer vanzelf het bewijs van naleving.
Hoe wordt LVL geperst?
LVL wordt geperst met warmte en druk die de lijm laten uitharden en de stapel samenpersen tot een massief billet. In de industrie worden twee persvormen gebruikt.
| Perstype | Werking | Billet |
|---|---|---|
| Continue pers | Stalen banden voeren de opgebouwde mat zonder stoppen door verwarmde zones | Zeer lange billets, gezaagd tot balklengten |
| Meeropeningspers (warme pers) | Opgebouwde stapels worden tussen verwarmde platen geladen en in batches geperst | Billets in plaatformaten |
| Koude pers, dan warme pers | Een voorpers verdicht de stapel voordat hij warm wordt geperst | Gebruikelijk in plaatfabrieken |
Warmte drijft de uitharding van de lijm aan; druk sluit de lijmlagen en bepaalt de dikte. Fenolische lijm heeft meer warmte nodig om uit te harden dan UF-lijm, dus de perscyclus volgt de lijm. Na het persen koelen billets af en rusten ze vlak op voordat ze worden gezaagd, zodat de lijm volledige sterkte bereikt en de interne spanningen zich vereffenen.
Zagen en afwerken: hoe wordt een billet een balk?
Een billet wordt een balk, stijl of regel wanneer het in profielen wordt gezaagd, op lengte wordt afgekort en waar nodig wordt geschuurd of geschaafd. Het zaagplan volgt de tekening van de koper.
- Langszagen snijdt het billet langs de lengte op de profielbreedte.
- Dwarszagen kapt op de bestelde lengtes.
- Schuren of schaven brengt zichtbare zijden op de gevraagde afwerking; verborgen profielen blijven vaak zoals geperst.
- Kant- en eindafdichting kan worden toegepast voor profielen die in vochtige omgeving komen.
Onze LVL-billetformaten zijn 1220 × 2440 en 1250 × 2500 mm, gezaagd op profieldikte, -breedte en -lengte van uw tekening, met de vezelrichting langs de langste zijde van het billet. Groepeer herhalende onderdelen per doorsnede en lengte; de zaaglijst reist dan met de order mee door productie, bundelmarkering en ontvangst. Voor maten die in de bouw worden gebruikt, zie LVL-balken.
Constructief of niet-constructief LVL: wat is het verschil?
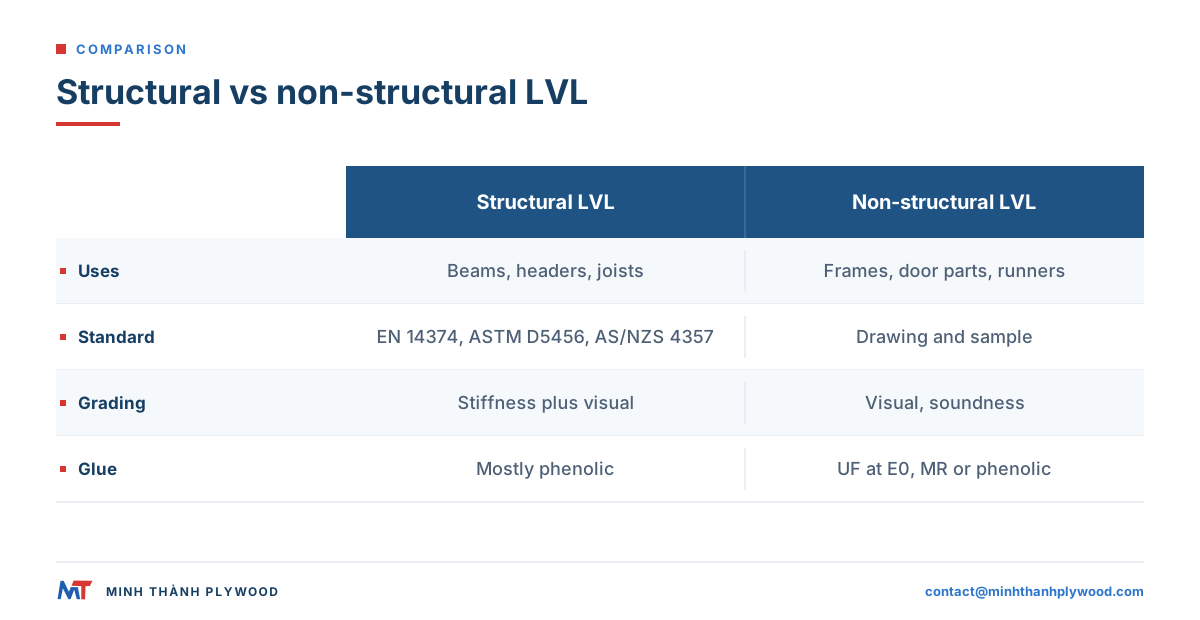
Constructief LVL wordt gemaakt en getest volgens een productnorm en geleverd met rekenwaarden voor constructeurs. Niet-constructief LVL wordt gemaakt voor onderdelen waarbij de tekening en het goedgekeurde monster de bestelling bepalen. De productiestappen lijken op elkaar; de sortering, het testen en de administratie niet.
| Constructief LVL | Niet-constructief LVL | |
|---|---|---|
| Toepassingen | Balken, lateien, dakspanten, vloerbalken, flenzen van I-profielen, steigerplanken | Meubelframes en -regels, deur- en raamonderdelen, verpakkingsloopbanen en -frames |
| Normen | EN 14374 (Europa), ASTM D5456 (VS), AS/NZS 4357 (Australië en Nieuw-Zeeland), JAS (Japan) | Tekening van de koper, monster en overeengekomen toleranties |
| Sortering fineer | Op stijfheid plus visueel | Visueel en op gaafheid |
| Lijm | Vooral fenolisch | UF met E0, MR of fenolisch naar toepassing |
| Bewijs | Gecertificeerde rekenwaarden, doorlopende fabrieksproductiecontrole | Afmetingen, vochtgehalte, lijmlaag en uiterlijk ten opzichte van het monster |
De APA-pagina over constructief composiet hout beschrijft hoe constructief LVL in Noord-Amerika wordt beoordeeld. Onze LVL wordt geleverd voor meubelframes, deuronderdelen en industriële verpakking. Voor dragende constructies noemt de constructeur het beoordeelde product en de rekenwaarden, en wordt het profiel op dat bewijs gedimensioneerd. LVL-sterkte legt de eigenschappen uit die constructeurs gebruiken.
Welke apparatuur heeft een LVL-fabriek nodig?
Een LVL-fabriek heeft dezelfde voorkant nodig als een multiplexfabriek, schillen, drogen en sorteren, plus een opbouw- en persstraat die is gebouwd voor parallelle stapels. Het verschil zit in het achterste deel.
| Lijn | Apparatuur | Gedeeld met een multiplexfabriek? |
|---|---|---|
| Stamplaats | Stamtafel, afkortzaag, conditioneringsbakken | Ja |
| Schillen | Rotatieschilmachine, snijder | Ja |
| Drogen | Jet- of rollendroger voor fineer | Ja |
| Sorteren | Visueel sorteerstation; ultrasoon sorteerapparaat op constructieve lijnen | Deels |
| Lijmen | Rol- of gordijnlijmer | Ja |
| Opbouw | Parallelle opbouw met verspringende verbindingen | Anders |
| Persen | Continue pers of meeropeningspers | Een plaatpers kan billets in plaatformaten verwerken |
| Afwerking | Langszaag, dwarszaag, schuur- of schaafmachine | Deels |
| Testen | Vochtmeters; buig- en hechtproeven op constructieve lijnen | Deels |
Die overlap is de reden dat veel multiplexfabrieken ook LVL maken: de fineeraanvoer, drogers en lijmkeuken staan er al.
Welke kwaliteitscontroles zijn belangrijk bij LVL?
De controles die bij LVL tellen zijn vochtgehalte, afmetingen, rechtheid, de lijmlagen en de oppervlakken die het profiel laat zien. Voer ze uit in de fabriek vóór het verpakken en opnieuw bij aankomst.
| Controle | Waar op te letten | Hoe |
|---|---|---|
| Vochtgehalte | 8–12% voor onze LVL | Vochtmeter op meerdere stukken per bundel |
| Doorsnede | Breedte en dikte volgens de tekening | Schuifmaat aan beide uiteinden en in het midden |
| Lengte | Volgens de zaaglijst | Rolmaat |
| Rechtheid | Kromming, doorbuiging en draaiing binnen de afgesproken grens | Rechte liniaal of koord langs het profiel |
| Lijmlagen | Geen open lijnen of delaminatie aan uiteinden en randen | Visueel; hechtproef op monsters indien gespecificeerd |
| Verbindingen | Verbindingsposities en verspringing volgen de voorgeschreven opbouw | Controleren aan de hand van het opbouwverslag en de zichtbare kanten |
| Oppervlakken | Zichtbare zijden gelijk aan het monster | Naast het goedgekeurde monster |
| Bundelmarkering | Gelijk aan order en zaaglijst | Etiketten tegen de paklijst |
Elke zending wordt vóór het laden gefotografeerd en gefilmd, en kopers ontvangen de foto’s en video. Derdenbeproeving volgens de methode van de koper wordt op verzoek geregeld via SGS.
Welke documenten heeft LVL nodig voor export?
LVL voor export heeft de verzenddocumenten voor de bestemming nodig, bewijs van houtlegaliteit en, voor constructief gebruik, de beoordeling van het product. Plan ze vóór de productie.
- Verzenddocumenten: commerciële factuur, paklijst, cognossement, oorsprongscertificaat (EUR.1 voor de EU), fytosanitaire en fumigatiecertificaten. Voor Nederland en België geldt 21% invoer-btw en is een EORI-nummer nodig; het douanetarief en het preferentiële tarief onder de EVFTA (met EUR.1 of oorsprongsverklaring) staan in TARIC.
- EU: onder de EU-ontbossingsverordening (verordening (EU) 2023/1115) heeft de importeur oorsprongsgegevens nodig; wij leveren het EUDR-nalevingsdossier (oorsprongsgegevens en geolocatiebestanden) bij orders. De importeur dient de due diligence-verklaring in.
- Australië: importvoorwaarden voor houtproducten worden gesteld door het Department of Agriculture en staan in de BICON-database; de douanemakelaar controleert het geval voor verwerkt hout en de verpakking.
- VS: volgens de productscope-richtsnoeren van de EPA valt constructief samengesteld hout dat aan ASTM D5456 voldoet buiten TSCA Title VI. Bevestig vóór het specificeren van emissiedocumenten de exacte productscope. Onze certificaten en testrapporten vermelden de hardwood-multiplex-certificering van de fabriek. Houtsoort en oogstherkomst ondersteunen de Lacey Act-verklaring van de importeur.
- Constructief gebruik: de beoordeling of het certificaat voor het specifieke product en de kwaliteit, genoemd door de constructeur.
LVL voor meubels en verpakking: waarom kiezen boven zaaghout?
Meubel- en verpakkingsmakers kiezen LVL boven zaaghout omdat het recht, droog en gelijkmatig in de gewenste doorsnede komt, met minder kwasten en scheuren. Een gezaagde regel uit één stam draagt alle defecten van die stam; een LVL-regel spreidt ze over vele dunne fineerlagen.
| Behoefte | Zaaghout | LVL |
|---|---|---|
| Rechte, lange regels | Krom en gedraaid tijdens het drogen | Recht uit een geperst billet |
| Gelijkmatige sterkte over de lengte | Varieert met kwasten en vezelverloop | Gelijkmatiger, defecten gespreid |
| Exacte doorsneden | Gezaagd en gedroogd, dan bewerkt | Gezaagd uit het billet volgens de tekening |
| Vochtgehalte | Hangt af van droogkamer en opslag | Droog billet, 8–12% bij ons |
| Aanvoer | Hangt af van stamgrootte | Kleine plantagestammen leveren lange profielen |
Typische niet-constructieve toepassingen zijn bank- en bedframes, stoelregels, deurstijlen en -frames, raamonderdelen, loopbanen voor pallets en kisten, en verpakkingsframes. Voor belastingen in verpakking bepaalt het verpakkingsontwerp de overspanning, de belasting en de bevestiging; het LVL-profiel wordt daarop gespecificeerd.
Wat moet u een LVL-fabrikant vragen vóór u bestelt?
Vraag een LVL-fabrikant naar de houtsoort, lijm en emissie, opbouw, vochtgehalte, maten en het bewijs dat past bij uw toepassing. Stuur daarna een specificatie zonder open punten:
- Toepassing: meubelframe, deuronderdeel, verpakkingsloopbaan, of constructief profiel met het genoemde beoordeelde product.
- Houtsoort: acacia (ca. 580 kg/m³) of eucalyptus (650–750 kg/m³).
- Opbouw: volledig parallel, of met gespecificeerde kruislagen.
- Lijm en emissie: UF-lijm met E0-emissie voor binnen, E1 als optie; MR of fenolische WBP voor vochtige omgeving.
- Doorsnede en lengte: dikte × breedte × lengte uit uw tekening, met toleranties en zichtbare zijden aangegeven.
- Vochtgehalte: 8–12%.
- Verpakking en hoeveelheid: stuks per doorsnede en lengte, totaal volume, bestemmingshaven (bijvoorbeeld Rotterdam of Antwerpen-Brugge).
De productie duurt 15–45 dagen na de aanbetaling van 30%, met het saldo van 70% tegen het gescande cognossement (B/L), FOB Hai Phong, CFR of CIF. Gratis monsters zijn beschikbaar. Zie onze LVL-productpagina voor formaten en toepassingen, of LVL-prijs voor hoe de prijs is opgebouwd, en stuur uw tekening naar contact@minhthanhplywood.com; wij reageren binnen enkele uren.
Veelgestelde vragen van inkopers
Hoe worden LVL-balken gemaakt?
Stammen worden op een rotatieschilmachine tot fineer geschild, het fineer wordt gedroogd en gesorteerd, lijm wordt op elk vel aangebracht en de vellen worden opgebouwd met alle vezelrichting langs de lengte en verspringende verbindingen. De stapel wordt heet geperst tot een billet en daarna gezaagd en geschuurd tot balken.
Waar bestaat LVL uit?
LVL bestaat uit dun houtfineer en lijm. Gangbare houtsoorten zijn radiata-den, Douglas-den, spar, populier en plantagehardhout zoals eucalyptus en acacia; de lijm is fenolisch voor constructieve en buiten-LVL, en UF of melamineversterkt voor binnencomponenten.
Hoe verschilt LVL van multiplex in de opbouw?
Bij LVL lopen bijna alle fineerbladen dezelfde kant op, langs het profiel. Bij multiplex staat elke laag haaks op de volgende. LVL is sterker langs de lengte; multiplex is stabieler over de breedte.
Welke lijm wordt in LVL gebruikt?
Constructieve LVL gebruikt meestal fenol-formaldehydelijm (fenolisch) vanwege de waterbestendigheid. Binnen- en meubel-LVL kan UF-lijm met E0-emissie of melamineversterkte lijm gebruiken, gekozen op basis van de gebruiksomgeving.
Is LVL sterker dan massief hout?
Meestal, bij gelijke afmetingen, langs de lengte. Schillen en opnieuw lijmen spreidt knoesten en vezelfouten over vele dunne lagen, zodat LVL minder zwakke punten en een gelijkmatiger sterkte heeft dan een gezaagd stuk van dezelfde houtsoort.
Wat is het verschil tussen constructieve en niet-constructieve LVL?
Constructieve LVL wordt gemaakt en getest volgens een productnorm, zoals EN 14374, ASTM D5456 of AS/NZS 4357, en heeft rekenwaarden voor balken en lateien. Niet-constructieve LVL wordt gemaakt voor meubelframes, deuronderdelen en verpakking, waar de tekening en het monster de bestelling bepalen.
Hoe dik zijn LVL-fineerbladen?
LVL-fineerbladen zijn doorgaans ca. 3 mm dik en worden van de stam geschild op een rotatieschilmachine. Dikker fineer betekent minder lijmlagen; dunner fineer spreidt defecten gelijkmatiger.
Waarom zijn de fineerverbindingen in LVL verspringend?
Een verbinding is een zwak punt. Door de verbindingen volgens de voorgeschreven opbouw te laten verspringen, wordt ophoping op één plek beperkt en dragen de naastgelegen doorlopende fineerbladen de belasting over.
Welk vochtgehalte moet LVL hebben?
Fineer voor LVL wordt gedroogd vóór het lijmen, en afgewerkte LVL wordt droog geleverd. Onze LVL wordt geleverd met een vochtgehalte van 8–12%, hetzelfde bereik als ons meubelmultiplex.
In welke maten is LVL verkrijgbaar?
Doorlopende lijnen maken lange billets die op balklengte worden gezaagd; plaatpersen maken billets in plaatformaten. Onze LVL-billets zijn 1220 × 2440 en 1250 × 2500 mm, gezaagd op de profielen van uw tekening.
Hoe lang duurt de zeereis van Hai Phong naar Nederland?
De zeereis van Hai Phong naar Noord-Europa duurt 30–40 dagen op zee. Nederlandse importeurs klaren doorgaans via Rotterdam (en Amsterdam); Vlaamse importeurs via Antwerpen-Brugge. Dit zijn routes, geen diensten van Minh Thanh.
Wanneer geldt de EUDR voor LVL?
De EUDR (verordening (EU) 2023/1115) geldt vanaf 30 december 2026 voor grote en middelgrote ondernemingen (en kleine en micro-ondernemingen die al onder de EUTR vallen), en vanaf 30 juni 2027 voor overige kleine en micro-ondernemingen. De importeur dient de due diligence-verklaring in; de fabriek levert oorsprongsgegevens met geolocatie. De grensdatum is 31 december 2020.
Vraagt een Nederlandse afnemer om KOMO?
KOMO is het Nederlandse kwaliteitskeurmerk dat bouwafnemers vaak vragen voor constructieplaten, bijvoorbeeld dak- en vloerplaten. Het wordt per producent en product afgegeven door een certificatie-instelling. Minh Thanh heeft geen KOMO-certificaat. Vraag de afnemer welk bewijs hij nodig heeft, voordat u bestelt.
Wat betekent de formaldehydegrens voor LVL?
Sinds 6 augustus 2026 geldt in de EU via REACH bijlage XVII, vermelding 77 (verordening (EU) 2023/1464), een grenswaarde van 0,062 mg/m³ voor meubels en houtproducten. E1 volgens EN 13986 (0,124 mg/m³) is daarmee niet meer vanzelf het bewijs van naleving.