
LVL 製造 工程では、丸太をロータリー切削して単板にし、乾燥・選別後、木目を同じ向きにそろえて接着し、熱プレスして積層ブロックを作ります。日本の家具・建具・梱包メーカーや輸入商社が発注する際は、用途、接着剤、含水率、部材寸法を仕様に記載します。木目を平行にそろえる積層方法が、LVLと合板の違いです。Minh Thanh Plywoodは、ベトナムのPhu Thoでアカシアとユーカリの植林単板からLVLを製造しています。
LVLは何からできていますか?
LVL(単板積層材)は、薄い木材単板を接着剤で接着した材料です。ほぼすべての単板の木目を部材の長さ方向にそろえます。材料は単板と接着剤の2つだけです。
| 材料 | 主な選択肢 | 当社の仕様 |
|---|---|---|
| 単板の樹種 | ラジアータパイン、ダグラスファー、トウヒ、ポプラ、バーチ、植林ユーカリ、アカシア | アカシアまたはユーカリの植林単板 |
| 密度 | 樹種によって異なる | アカシア約580 kg/m³、ユーカリ650–750 kg/m³ |
| 接着剤 | 構造用・屋外用はフェノール系、室内用はUFまたはメラミン強化 | 室内用はE0放散区分のUF接着剤、E1も選択可能。湿潤環境向けはMR(メラミン強化)またはフェノール系WBP |
| 含水率 | 乾燥単板、乾燥した積層ブロック | 8–12% |
樹種によって密度、重量、色が決まり、接着剤によって耐水性と放散区分が決まります。当社のアカシアとユーカリの単板は、Phu ThoのHa Hoa周辺で育った植林木を使用しています。樹種ごとの比較はラジアータパインLVLと広葉樹LVLの比較をご覧ください。
LVL 製造 工程を10段階で解説
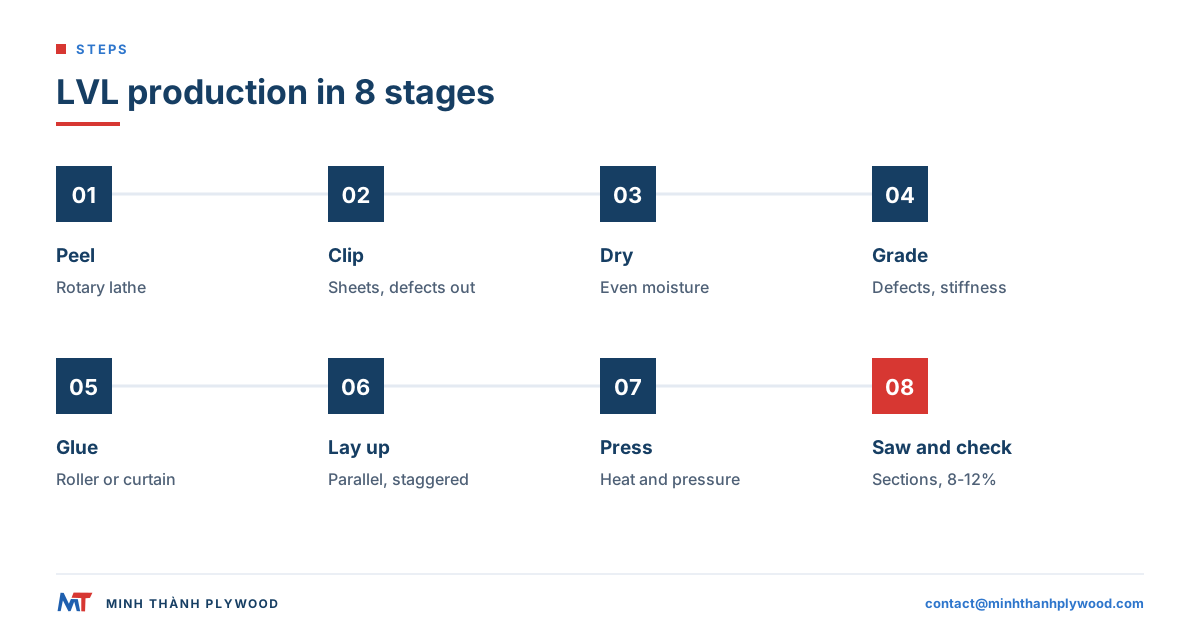
LVL梁は、丸太を単板に剥き、乾燥・選別し、木目を平行にそろえて積層・接着した後、熱プレスで積層ブロックにし、注文された断面と長さに切断して作ります。LVLの製造は、次の順で10段階に進みます。
- 丸太の選定:選んだ樹種の、曲がりやテーパーが少ない丸太をレースの加工長に切ります。
- 調木:木を剥きやすくするため、工場によって丸太を浸水または蒸気で加熱します。
- ロータリー切削:レースで丸太を刃に当てて回転させ、連続した単板を剥き取ります。
- 切断・欠点除去:単板を所定寸法に切り、割れや大きな欠点を取り除きます。
- 乾燥:乾燥機に通し、含水率を低く均一にします。
- 選別:各単板の欠点を確認します。構造用ラインでは剛性も選別します。
- 接着剤の塗布:ロール塗布機またはカーテン塗布機で単板に接着剤を塗ります。
- 積層:木目をすべて平行にそろえ、長さ方向の継ぎ目をずらして重ねます。
- プレス:熱と圧力で接着剤を硬化させ、積層材を一体のブロックにします。
- 切断・研磨・検査:ブロックを所定の断面に切り、必要に応じて研磨し、寸法を測って表示します。
| 工程 | 完成したLVLで管理する項目 |
|---|---|
| 単板の切削 | 単板の厚さ、平滑さ、丸太からの歩留まり |
| 乾燥 | 接着品質、収縮、出荷時の含水率 |
| 選別 | 強度、剛性、外観の均一性 |
| 接着剤の塗布 | 各接着層の接着状態 |
| 積層 | 木目の方向、弱点となる継ぎ目の位置 |
| プレス | 密度、厚さ、接着剤の硬化状態 |
| 切断・研磨 | 断面寸法、真直度、表面 |
以下では各工程の内容と、輸入者が確認すべき点を説明します。
LVLの製法は合板とどう違いますか?
LVLと合板の違いは、木目の方向にあります。LVLは単板の木目を部材に沿って平行にそろえますが、合板は隣り合う層の木目を直角に交差させます。
| 特徴 | LVL(単板積層材) | 合板 |
|---|---|---|
| 木目の方向 | すべて、またはほぼすべての単板を長さ方向に配置 | 層ごとに直角に交互配置 |
| 形状 | 積層ブロックを梁、間柱、桟材に切断 | 板 |
| 強度が高い方向 | 梁と同じく長さ方向 | 板の幅方向のどちらも同程度 |
| 幅方向の寸法安定性 | 木目を横切る方向に動きやすい | どちらの方向も安定性が高い |
| 主な用途 | 梁、まぐさ、桟材、枠材、ランナー | 家具用パネル、下地材、型枠、梱包材 |
| 単板の継ぎ目 | 長さ方向にずらす | 各層の中で突き合わせるか、継ぎ合わせる |
幅方向の割れや反りを抑えるため、LVLには直交方向の単板を1~2層含めるものがあります。このタイプはLVB(単板積層ボード)と呼ばれることもあります。LVLと合板の違いでは、家具の枠材、梱包材、梁に使う場合を比べています。
丸太の選定・切削・乾燥:LVL用単板の準備
LVL用単板は、丸太をロータリー切削して約3 mm厚の板にし、接着前に均一に乾燥させて作ります。単板の品質が、積層ブロック全体の品質を左右します。
- 丸太:曲がりやテーパーの少ない丸太は、長く均一な単板が取れます。ユーカリやアカシアなどの植林広葉樹は、計画的な伐採周期で育てられ、小径で収穫されるため、現代のスピンドルレスレースに適しています。
- 切削:ロータリーレースの刃を単板の厚さに設定し、丸太を切削します。割れの少ない、目の詰まった滑らかな単板は接着しやすくなります。
- 切断・欠点除去:単板を所定の幅に切り、開いた割れや大きな節を取り除きます。
- 乾燥:ジェット式またはロール式乾燥機で単板を乾燥します。濡れた部分があるとプレス中に膨れたり、接着層が弱くなったりします。乾燥しすぎると接着剤を吸収する速度が速くなります。
工場ごとの差が特に出るのが乾燥工程です。単板の積み重ねに含水率のばらつきがあると、切断後の積層ブロックが反ることがあります。当社では家具用合板と同じ通常の範囲である8–12%まで単板を乾燥させ、完成品も含水率8–12%で出荷します。乾燥機の種類と乾燥欠点については合板用単板の乾燥をご覧ください。
LVL用単板はどのように選別されますか?
LVL用単板は、目視で欠点を確認し、構造用ラインでは剛性も測定して選別します。選別結果によって、積層ブロック内での単板の配置が決まります。
| 選別方法 | 測定・確認する項目 | 選別後の配置 |
|---|---|---|
| 目視選別 | 節、割れ、穴、変色、切削面の粗さ | きれいな単板は表面や見える部材に、等級の低いものは内部に配置 |
| 応力波(超音波)選別 | 単板を伝わる音速。剛性の目安となる | 最も剛性の高い単板を構造用梁の外層に配置 |
| 含水率検査 | 乾燥機を出た後の含水率 | 湿った単板は乾燥機に戻す |
梁では外側の層が曲げ応力の大半を受けるため、構造用ラインでは剛性の高い単板を外側に配置します。家具用・梱包用LVLでは、外観と健全性に基づいて選別します。見える部材や加工面にはきれいな単板を使い、その他の部分には健全な内層単板を使います。
接着剤の塗布とLVLの積層:ブロックの組み方
LVLの積層では、各単板に接着剤を塗り、指定された木目の方向に重ね、必要な配置パターンに従って端部の継ぎ目をずらします。この継ぎ目をずらすことで、元の丸太より長く、品質の均一なLVLを作れます。
- 接着剤を塗る:ロール塗布機またはカーテン塗布機で、各単板に均一な接着剤の膜を作ります。
- 最初の単板を置く:木目を積層ブロックの長さ方向にそろえます。
- 次の単板を重ねる:同じ木目の方向にそろえ、下の単板とは端部の継ぎ目をずらします。
- 繰り返す:厚さの仕様に定めた枚数の単板になるまで繰り返します。
- 直交層を加える:仕様に指定がある場合に限り入れます。
| 継ぎ方 | 方法 | 用途 |
|---|---|---|
| スカーフ継ぎ | 端部を長い斜面に切り、斜面を接着する | 長尺の構造用積層ブロック |
| 重ね継ぎ | 端部を短く重ねる | 連続ライン |
| 突き付け継ぎ | 端部を直角に合わせ、隣の継ぎ目からずらす | 指定された継手の設計に応じた、構造用または非構造用LVL |
接着剤は使用環境に合わせて選びます。フェノール系接着剤は構造用・屋外用LVLに耐水性をもたらします。室内家具部材向けの当社LVLには、E0放散区分のUF接着剤を使用し、E1も選択できます。仕様書では接着剤と放散区分を別々の項目として記載してください。
LVLはどのようにプレスされますか?
LVLは熱と圧力を加えるプレスで接着剤を硬化させ、積層材を一体のブロックにします。業界では主に次の3方式が使われます。
| プレス方式 | 方法 | できる積層ブロック |
|---|---|---|
| 連続プレス | 鋼製ベルトで積層したマットを止めずに加熱ゾーンへ送る | 梁の長さに切断する長尺材 |
| 多段式(デイライト)熱プレス | 積層した材料を加熱盤の間に入れ、バッチごとにプレスする | 板状の積層ブロック |
| 冷間プレス後に熱プレス | 予備プレスで積層材を固めてから熱プレスする | パネル工場で一般的 |
熱で接着剤を硬化させ、圧力で接着層を閉じて厚さを整えます。フェノール系接着剤はUF接着剤より硬化に高い温度が必要なため、プレス条件は接着剤に合わせます。プレス後は、接着剤が十分な強度に達し、内部応力が落ち着くよう、積層ブロックを平らな状態で冷却・養生してから切断します。
切断と仕上げ:積層ブロックから梁へ
積層ブロックを縦挽きして断面幅を出し、横切りで長さを整え、必要に応じて研磨またはプレーナー加工すると、梁、間柱、桟材になります。切断計画は輸入者の図面に合わせます。
- 縦挽き:積層ブロックを長さ方向に切り、部材の幅を出します。
- 横切り:注文された長さに切りそろえます。
- 研磨またはプレーナー加工:見える面を指定の仕上がりにします。隠れる部材はプレス後のままの場合があります。
- 木口・端部の封止:湿潤環境で使う部材には、封止処理を施すことがあります。
当社のLVLの積層ブロックは1220 × 2440 mmと1250 × 2500 mmです。木目は長い辺の方向に通り、図面に指定された部材の厚さ、幅、長さに切断します。同じ断面と長さの部材をまとめてください。切断リストは、製造、束の表示、荷受けまで注文に添付されます。建築で使うサイズはLVL梁をご覧ください。
構造用LVLと非構造用LVLの違い
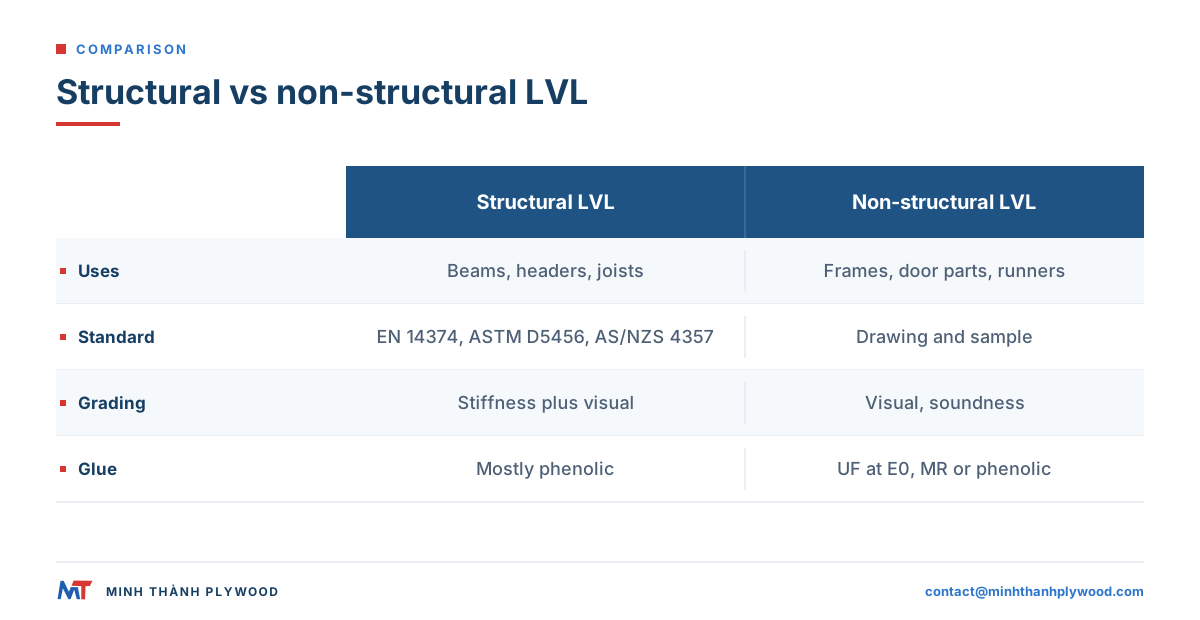
構造用LVLは製品規格に沿って製造・試験され、設計者向けに設計値が示されます。非構造用LVLは、図面と承認済みサンプルで注文内容を定める部材向けです。製造工程は似ていますが、選別、試験、書類は異なります。
| 構造用LVL | 非構造用LVL | |
|---|---|---|
| 用途 | 梁、まぐさ、垂木、根太、I形梁のフランジ、足場板 | 家具の枠材・桟材、ドア・窓部材、梱包用ランナー・枠材 |
| 規格 | EN 14374(欧州)、ASTM D5456(米国)、AS/NZS 4357(オーストラリア・ニュージーランド)、JAS(日本) | 購買者の図面、サンプル、合意した許容差 |
| 単板の選別 | 剛性と外観 | 外観と健全性 |
| 接着剤 | 主にフェノール系 | 使用環境に応じてUF、MRまたはフェノール系 |
| 確認資料 | 認証された設計値、継続的な工場生産管理 | サンプルに照らした寸法、含水率、接着層、外観 |
APAの構造用複合木材のページでは、北米で構造用LVLがどのように評価されるかを説明しています。当社のLVLは家具の枠材、ドア部材、産業用梱包向けに供給しています。耐荷重用途では、設計者が評価済みの製品と設計値を指定し、その資料に基づいて部材寸法を決めます。LVLの強度では、設計者が使う性能項目を説明しています。
LVL工場に必要な設備
LVL工場には、合板工場と同じ単板の切削、乾燥、選別設備に加え、平行積層とプレスに対応するラインが必要です。違いが出るのは後工程です。
| ライン | 設備 | 合板工場と共用できるか |
|---|---|---|
| 丸太置き場 | 丸太デッキ、切断のこぎり、調木槽 | はい |
| 単板切削 | ロータリーレース、クリッパー | はい |
| 乾燥 | ジェット式またはロール式単板乾燥機 | はい |
| 選別 | 目視選別ステーション、構造用ラインでは超音波選別機 | 一部共用 |
| 接着 | ロール式またはカーテン式接着剤塗布機 | はい |
| 積層 | 継ぎ目をずらす平行積層設備 | 異なる |
| プレス | 連続プレスまたは多段式熱プレス | パネル用プレスは板状の積層ブロックに使用できる |
| 仕上げ | 縦挽きのこぎり、横切りのこぎり、研磨機またはプレーナー | 一部共用 |
| 試験 | 含水率計、構造用ラインでは曲げ試験・接着試験設備 | 一部共用 |
合板工場がLVLも製造する例が多いのは、単板供給、乾燥機、接着剤設備をすでに備えているためです。
LVLで確認すべき品質項目
LVLでは、含水率、寸法、真直度、接着層、部材の見える面を確認します。梱包前に工場で検査し、到着後にも同じ項目を確認してください。
| 検査項目 | 確認内容 | 方法 |
|---|---|---|
| 含水率 | 当社LVLは8–12% | 束ごとに複数本を含水率計で測定 |
| 断面寸法 | 図面どおりの幅と厚さ | 両端と中央をノギスで測定 |
| 長さ | 切断リストどおり | 巻尺 |
| 真直度 | 合意した許容範囲内の反り、曲がり、ねじれ | 部材に沿って直定規または水糸で確認 |
| 接着層 | 木口や端部に開いた接着層や剥離がないこと | 目視。指定があればサンプルの接着試験 |
| 継ぎ目 | 断面の同じ位置に複数の継ぎ目が重ならないこと | 側面を目視 |
| 表面 | 見える面が承認済みサンプルと一致すること | サンプルと並べて比較 |
| 束の表示 | 注文内容と切断リストに一致すること | ラベルとパッキングリストを照合 |
すべての出荷品は積み込み前に写真と動画を撮影し、輸入者に共有します。依頼があれば、購入者指定の方法による第三者試験をSGSを通じて手配します。
LVLの輸出に必要な書類
輸出用LVLでは、仕向地に必要な船積書類、木材の合法性を示す資料、構造用途の場合は製品の評価書類が必要です。生産開始前に準備してください。
- 船積書類:商業送り状、パッキングリスト、船荷証券、原産地証明書(EU向けはEUR.1)、植物検疫証明書、燻蒸証明書。
- EU:EU森林破壊防止規則(規則(EU)2023/1115)の下では、輸入者に原産地データが求められます。当社は注文に合わせて、EUDR対応資料(原産地記録と位置情報ファイル)を提供します。
- オーストラリア:木材製品の輸入条件は農業省が定め、BICONデータベースに掲載されています。通関業者が加工木材と梱包材の条件を確認します。
- 米国:EPAの製品対象範囲ガイダンスでは、ASTM D5456を満たす構造用複合木材はTSCA Title VIの対象外とされています。放散量に関する書類を指定する前に、製品の正確な対象範囲を確認してください。当社の証明書・試験報告書には、工場の広葉樹合板認証が記載されています。樹種と伐採地の情報は、輸入者によるレイシー法の申告を支えます。
- 日本向け輸入:輸入通関の主なルートとなる国際コンテナ港群は、京浜港(東京・横浜・川崎)と阪神港(大阪・神戸)です。輸入貨物を保税地域から引き取る際は、引取り者に消費税と地方消費税が課されます。
- 構造用途:設計者が指定する、特定の製品と等級に関する評価書または証明書。
家具・梱包用LVLを製材より選ぶ理由
家具・梱包メーカーが製材よりLVLを選ぶのは、必要な断面寸法で、真直ぐかつ乾燥した均一な部材を調達でき、節や割れが少ないためです。丸太から挽いた桟材にはその丸太の欠点が集まりますが、LVLでは多くの薄い単板に分散します。
| 必要な特性 | 製材 | LVL |
|---|---|---|
| 真直ぐで長い桟材 | 乾燥時に反りやねじれが出る | プレスした積層ブロックから真直ぐな状態で仕上がる |
| 長さ方向の強度の均一性 | 節や木目によってばらつく | 欠点が分散し、より均一 |
| 正確な断面寸法 | 製材・乾燥後に加工 | 図面寸法に合わせて積層ブロックから切断 |
| 含水率 | 乾燥方法や保管条件による | 乾燥したブロック。当社品は8–12% |
| 供給 | 丸太の大きさによる | 小径の植林木から長尺部材を製造 |
非構造用途の例は、ソファやベッドの枠材、椅子の桟材、ドアの縦框と枠、窓部材、パレットや木箱のランナー、梱包用枠材です。梱包の荷重条件では、包装設計でスパン、荷重、固定方法を決め、その条件に基づいてLVL部材を指定します。
LVLメーカーへ発注前に確認すること
LVLメーカーには、樹種、接着剤と放散区分、積層方法、含水率、寸法、用途に合った証明資料を確認します。仕様の解釈が分かれないよう、次の項目を発注内容に記載してください。
- 用途:家具の枠材、ドア部材、梱包用ランナー、または評価済み製品を指定した構造部材。
- 樹種:アカシア(約580 kg/m³)またはユーカリ(650–750 kg/m³)。
- 積層方法:すべて平行、または指定した直交層を含む構成。
- 接着剤と放散区分:室内用はE0放散区分のUF接着剤、E1も選択可能。湿潤環境向けはMRまたはフェノール系WBP。
- 断面寸法と長さ:図面に基づく厚さ × 幅 × 長さ。許容差と見える面も指定します。
- 含水率:8–12%。
- 梱包と数量:断面寸法・長さごとの本数、総体積、仕向港。
生産期間は30%の前金受領後15–45日です。残金70%は船荷証券のスキャン画像と引き換えで、取引条件はFOB Hai Phong、CFRまたはCIFです。無償サンプルを用意できます。LVL製品ページで規格寸法と用途をご覧ください。価格の内訳はLVLの価格で説明しています。図面はcontact@minhthanhplywood.comへお送りください。数時間以内に返信します。
Turn ended
よくある質問
LVL梁はどのように作られますか?
丸太をロータリー切削して単板にし、乾燥・選別します。各単板に接着剤を塗り、木目をすべて長さ方向にそろえ、継ぎ目をずらして積層します。熱プレスで積層ブロックにした後、梁に切断して研磨します。
LVLは何からできていますか?
LVLは薄い木材単板と接着剤でできています。樹種にはラジアータパイン、ダグラスファー、トウヒ、ポプラ、ユーカリやアカシアなどの植林広葉樹が使われます。構造用・屋外用LVLにはフェノール系接着剤、室内用部材にはUF接着剤またはメラミン強化接着剤が使われます。
LVLと合板では積層方法がどう違いますか?
LVLはほぼすべての単板の木目を部材の長さ方向にそろえます。合板は各層の木目を隣り合う層に対して直角にします。LVLは長さ方向の強度に優れ、合板は幅方向の寸法安定性に優れます。
LVLにはどのような接着剤が使われますか?
構造用LVLには、耐水性を得るため主にフェノール・ホルムアルデヒド(フェノール系)接着剤が使われます。室内用・家具用LVLには、使用環境に応じてE0放散区分のUF接着剤またはメラミン強化接着剤が使われます。
LVLは無垢材より強いですか?
通常、同じ寸法で長さ方向を比べると強度があります。単板を剥いて再接着することで、節や木目の欠点が多くの薄い層に分散します。そのため、同じ樹種の製材より弱点が少なく、強度が安定します。
構造用LVLと非構造用LVLの違いは何ですか?
構造用LVLは、EN 14374、ASTM D5456、AS/NZS 4357などの製品規格に沿って製造・試験され、梁やまぐさの設計値が示されます。非構造用LVLは、家具の枠材、ドア部材、梱包材向けで、図面と承認済みサンプルが発注内容を定めます。
LVLの単板はどのくらいの厚さですか?
LVLの単板は通常、ロータリーレースで丸太から剥いた約3 mm厚です。厚い単板は接着層の数を減らし、薄い単板は欠点をより均等に分散します。
LVLの単板の継ぎ目をずらすのはなぜですか?
継ぎ目は弱点になるためです。積層ブロックの長さ方向に継ぎ目を分散し、同じ位置に重ならないようにすると、隣接する連続した単板を通じて部材が荷重を支えます。
LVLの含水率はどのくらいですか?
LVL用単板は接着前に乾燥させ、完成したLVLも乾燥状態で出荷します。当社のLVLの含水率は8–12%で、当社の家具用合板と同じ範囲です。
LVLにはどのようなサイズがありますか?
連続プレスラインでは長い積層ブロックを作り、梁の長さに切断します。パネルプレスでは板状の積層ブロックを作ります。当社のLVLの積層ブロックは1220 × 2440 mmと1250 × 2500 mmで、図面に指定された断面寸法に切断します。