
Proses produksi LVL mengubah log menjadi veneer kupas, mengeringkan dan memilahnya, lalu merekatkannya dengan seluruh arah serat yang sama dan mengempa panas tumpukannya menjadi balok induk yang digergaji menjadi balok dan komponen. Susunan sejajar inilah yang membedakan LVL dari triplek. Uraiannya membantu pabrik furnitur, kontraktor bekisting, dan importir kayu lapis menentukan spesifikasi sebelum meminta penawaran harga. Minh Thanh Plywood membuat LVL dari veneer perkebunan Akasia dan Eukaliptus di Phu Tho, Vietnam.
LVL terbuat dari apa?
LVL (laminated veneer lumber) terbuat dari veneer kayu tipis yang direkat dengan perekat, dengan arah serat hampir seluruh veneer yang sama, memanjang mengikuti komponen. Veneer dan lem adalah dua satu-satunya bahan pembentuknya.
| Bahan | Pilihan umum | Pilihan kami |
|---|---|---|
| Jenis veneer | Pinus radiata, Douglas fir, spruce, poplar, birch, eukaliptus dan akasia perkebunan | Veneer perkebunan Akasia atau Eukaliptus |
| Kerapatan | Berbeda menurut jenis | Akasia sekitar 580 kg/m³; Eukaliptus 650–750 kg/m³ |
| Perekat | Phenolic untuk struktural dan eksterior; UF atau melamin untuk interior | Lem UF emisi E0 untuk interior, E1 sebagai pilihan; MR (melamin) atau phenolic WBP untuk pemakaian lembap |
| Kadar air | Veneer kering, balok induk kering | 8–12% |
Jenis menentukan kerapatan, berat, dan warna; lem menentukan ketahanan air dan emisi. Veneer Akasia dan Eukaliptus kami berasal dari kayu perkebunan di sekitar Ha Hoa, Phu Tho. Untuk perbandingan jenis, lihat LVL pinus dibanding LVL kayu keras.
Bagaimana balok LVL dibuat? Proses produksi LVL dalam 10 langkah
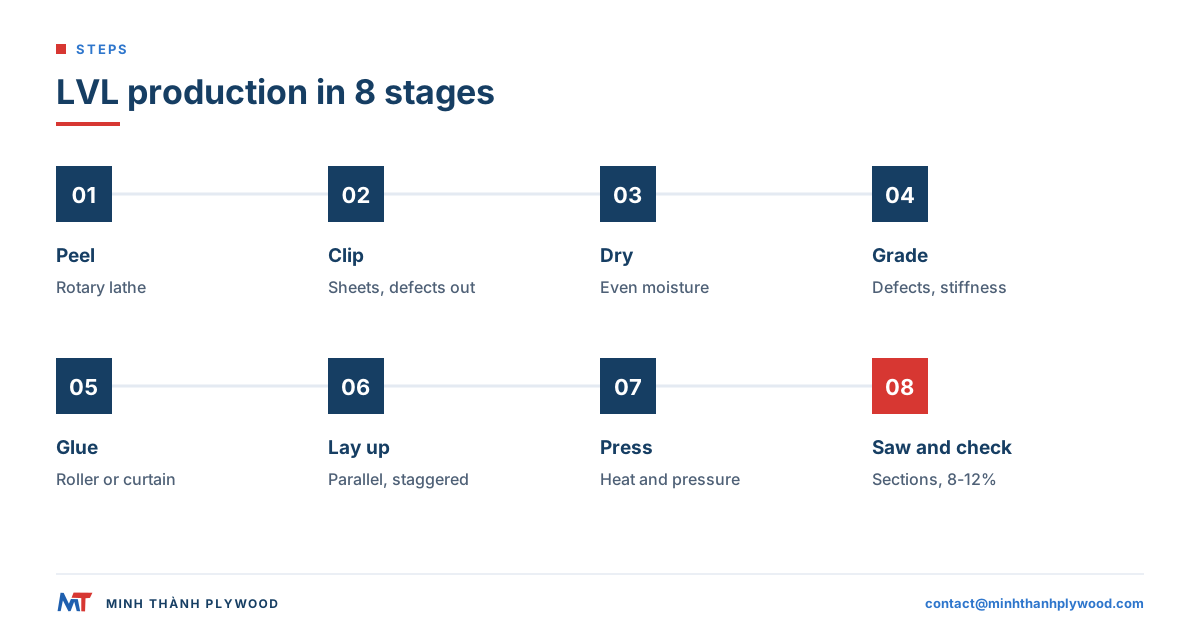
Balok LVL dibuat dengan mengupas log menjadi veneer, mengeringkan dan memilahnya, merekatkannya dalam susunan sejajar, mengempa panas menjadi balok induk, lalu menggergaji balok induk menjadi komponen dengan penampang dan panjang sesuai pesanan. Proses produksi LVL berjalan dalam sepuluh langkah, dengan urutan ini:
- Pemilihan log: log lurus dan bulat dari jenis yang dipilih dipotong sepanjang ukuran mesin bubut.
- Pengondisian: sebagian pabrik merendam atau mengukus log agar kayu terkupas halus.
- Pengupasan putar: mesin bubut memutar log melawan pisau dan mengupas pita veneer yang bersambung.
- Pemotongan lembaran: pita dipotong menjadi lembaran, lalu belahan dan cacat besar dibuang.
- Pengeringan: veneer masuk ke pengering hingga kadar airnya rendah dan merata.
- Pemilahan kelas: setiap lembar dipilah berdasarkan cacat, dan pada lini struktural berdasarkan kekakuan.
- Pelaburan lem: perekat dilaburkan ke veneer dengan rol atau pelabur tirai.
- Penyusunan lapisan: lembaran ditumpuk dengan seluruh arah serat sejajar, sambungan berselang-seling sepanjang bentang.
- Pengepresan: panas dan tekanan mematangkan lem dan merekat tumpukan menjadi balok induk yang padu.
- Penggergajian, pengamplasan, dan pemeriksaan: balok induk dipotong menjadi penampang, diamplas bila perlu, diukur, dan ditandai.
| Langkah | Hal yang dikendalikan pada LVL jadi |
|---|---|
| Pengupasan | Ketebalan veneer, kehalusan, rendemen dari log |
| Pengeringan | Mutu rekat, penyusutan, kadar air saat kirim |
| Pemilahan kelas | Keseragaman kekuatan, kekakuan, dan tampilan |
| Pelaburan lem | Rekatan pada setiap garis lem |
| Penyusunan lapisan | Arah serat dan letak sambungan yang lemah |
| Pengepresan | Kerapatan, ketebalan, pematangan penuh |
| Penggergajian dan pengamplasan | Ukuran penampang, kelurusan, permukaan |
Bagian berikut menjelaskan setiap tahap dan hal yang perlu pembeli periksa pada tahap itu.
Apa beda susunan lapisan LVL dan triplek?
LVL berbeda dari triplek dalam satu hal yang mengubah segalanya: arah serat. Pada LVL, veneer berjalan sejajar, memanjang mengikuti komponen; pada triplek, setiap lapis berjalan tegak lurus terhadap lapis berikutnya.
| Ciri | LVL (laminated veneer lumber) | Triplek |
|---|---|---|
| Arah serat | Seluruh atau hampir seluruh veneer memanjang | Berselang-seling tegak lurus, lapis demi lapis |
| Bentuk | Balok induk digergaji menjadi balok, tiang, rel | Lembaran |
| Arah kuat | Ke arah panjang, seperti balok | Hampir sama ke dua arah bidang lembaran |
| Kestabilan ke arah lebar | Lebih banyak bergerak melintang serat | Sangat stabil ke dua arah |
| Pemakaian umum | Balok, kepala bukaan, rel, rangka, bantalan | Panel furnitur, pelapis dinding, bekisting, kemasan |
| Sambungan veneer | Berselang-seling sepanjang bentang | Disambung temu atau dijahit dalam setiap lapis |
Sebagian LVL memakai satu atau dua veneer silang untuk menahan belah dan melengkung melintang lebar; versi itu kadang disebut LVB (laminated veneer board). Panduan LVL dibanding triplek membandingkan keduanya untuk rangka furnitur, kemasan, dan balok.
Pemilihan log, pengupasan, dan pengeringan: bagaimana veneer LVL disiapkan?
Veneer LVL disiapkan dengan mengupas putar log menjadi lembaran sekitar 3 mm lalu mengeringkannya secara merata sebelum direkat. Mutu veneer menetapkan batas mutu seluruh balok induk.
- Log: log lurus dengan tirus kecil menghasilkan pita veneer yang panjang dan merata. Kayu keras perkebunan seperti eukaliptus dan akasia ditanam bergiliran dan dipanen pada diameter kecil, sehingga cocok untuk mesin bubut tanpa spindel modern.
- Pengupasan: mesin bubut kupas mengupas log melawan pisau yang disetel pada ketebalan veneer. Veneer yang rapat dan halus dengan sedikit retak kupas merekat lebih baik.
- Pemotongan lembaran: pita dipotong selebar lembaran; belahan terbuka dan mata kayu besar dibuang.
- Pengeringan: veneer dikeringkan dalam pengering sembur atau pengering rol. Bercak basah menimbulkan gelembung pada mesin kempa dan garis lem yang lemah; veneer yang terlalu kering menyerap lem terlalu cepat.
Pengeringan adalah tahap yang paling membedakan antar pabrik. Kadar air yang tidak merata pada tumpukan veneer menghasilkan balok induk yang melengkung setelah digergaji. Veneer dan panel jadi kami dikeringkan hingga kadar air 8–12% saat kirim, rentang normal untuk triplek furnitur dan rentang yang sama untuk pasokan LVL kami. Lihat pengeringan veneer untuk triplek untuk jenis pengering dan cacat pengeringan.
Bagaimana veneer untuk LVL dipilah?
Veneer untuk LVL dipilah secara visual berdasarkan cacat dan, pada lini struktural, berdasarkan kekakuan. Hasil pemilahan menentukan letak setiap lembar dalam balok induk.
| Cara pemilahan | Hal yang diukur | Penempatan lembar hasil pilah |
|---|---|---|
| Pemilahan visual | Mata kayu, belahan, lubang, noda, kupasan kasar | Lembar bersih untuk muka dan komponen terlihat; kelas bawah di dalam |
| Pemilahan gelombang tegangan (ultrasonik) | Kecepatan bunyi melalui lembar, yang mengikuti kekakuan | Lembar paling kaku untuk lapisan luar balok struktural |
| Pemeriksaan kadar air | Kadar air setelah pengering | Lembar basah kembali ke pengering |
Pada balok, lapisan luar memikul sebagian besar tegangan lentur, sehingga pabrik struktural menempatkan veneer paling kaku di sana. Pada LVL furnitur dan kemasan, pemilahan mengikuti tampilan dan keutuhan: veneer luar yang bersih pada bagian yang terlihat atau dimesin, veneer dalam yang utuh pada bagian lainnya.
Pelaburan lem dan pelapisan LVL: bagaimana balok induk disusun?
Pelapisan LVL melaburkan perekat pada veneer dan menumpuknya dengan arah serat yang disyaratkan, dengan sambungan ujung digeser menurut pola geseran yang dibutuhkan. Geseran itulah yang membuat LVL dapat lebih panjang dan lebih seragam daripada log asalnya.
- Laburkan lem: rol atau pelabur tirai memberi lapisan tipis yang merata pada setiap veneer.
- Letakkan lembar pertama dengan arah serat memanjang mengikuti balok induk.
- Letakkan setiap lembar berikut dengan arah serat yang sama, sambungan ujungnya digeser dari sambungan di bawahnya.
- Ulangi hingga jumlah veneer sesuai ketebalan yang direncanakan.
- Tambahkan lapisan silang hanya bila spesifikasi memintanya.
| Jenis sambungan | Cara kerja | Dipakai pada |
|---|---|---|
| Sambungan miring | Ujung dipotong tirus panjang lalu direkat pada bidang tirusnya | Balok induk struktural yang panjang |
| Sambungan tumpang | Ujung bertumpuk sepanjang pendek | Lini kontinu |
| Sambungan temu | Ujung bertemu tegak, digeser dari sambungan tetangga | LVL struktural atau nonstruktural, sesuai desain sambungan yang disyaratkan |
Sistem lem dipilih sesuai lingkungan pakai. Lem phenolic memberi ketahanan air untuk LVL struktural dan eksterior. Untuk komponen furnitur dalam ruang, LVL kami memakai lem UF emisi E0, dengan E1 tersedia; lem dan emisi adalah dua baris terpisah pada spesifikasi.
Bagaimana LVL dikempa?
LVL dikempa dengan panas dan tekanan yang mematangkan lem dan memadatkan tumpukan menjadi balok induk yang padu. Dua jenis mesin kempa dipakai di industri.
| Jenis mesin kempa | Cara kerja | Balok induk |
|---|---|---|
| Mesin kempa kontinu | Sabuk baja membawa hamparan tersusun melalui zona panas tanpa berhenti | Balok induk sangat panjang, dipotong mengikuti panjang balok |
| Mesin kempa panas bukaan banyak | Tumpukan tersusun dimuat di antara pelat panas lalu dikempa per bak | Balok induk dalam format lembaran |
| Kempa dingin, lalu kempa panas | Pra-kempa memadatkan tumpukan sebelum kempa panas | Umum pada pabrik panel |
Panas mematangkan lem; tekanan menutup garis lem dan menetapkan ketebalan. Lem phenolic membutuhkan panas lebih besar daripada lem UF untuk matang, sehingga siklus kempa mengikuti lemnya. Setelah dikempa, balok induk didinginkan dan didiamkan mendatar sebelum digergaji, agar lem mencapai kekuatan penuh dan tegangan dalam mereda.
Penggergajian dan penyelesaian: bagaimana balok induk menjadi balok?
Balok induk menjadi balok, tiang, atau rel setelah dibelah memanjang menjadi penampang, dipotong melintang sesuai panjang, lalu diamplas atau diserut bila perlu. Rencana potong mengikuti gambar pembeli.
- Pembelahan memanjang memotong balok induk sepanjang bentangnya menjadi lebar komponen.
- Pemotongan melintang memangkas sesuai panjang pesanan.
- Pengamplasan atau penyerutan membawa muka terlihat ke kehalusan yang diminta; komponen tersembunyi sering dibiarkan apa adanya setelah kempa.
- Penutupan tepi dan ujung dapat diberikan untuk komponen yang masuk ke pemakaian lembap.
Format balok induk LVL kami adalah 1220 × 2440 dan 1250 × 2500 mm, dipotong mengikuti ketebalan, lebar, dan panjang komponen pada gambar Anda, dengan arah serat memanjang mengikuti arah bentang balok induk yang lebih panjang. Kelompokkan bagian berulang menurut penampang dan panjang; daftar potong kemudian menyertai pesanan melalui produksi, penandaan bundel, hingga penerimaan. Untuk ukuran yang dipakai pada bangunan, lihat balok LVL.
LVL struktural dibanding LVL nonstruktural: apa bedanya?
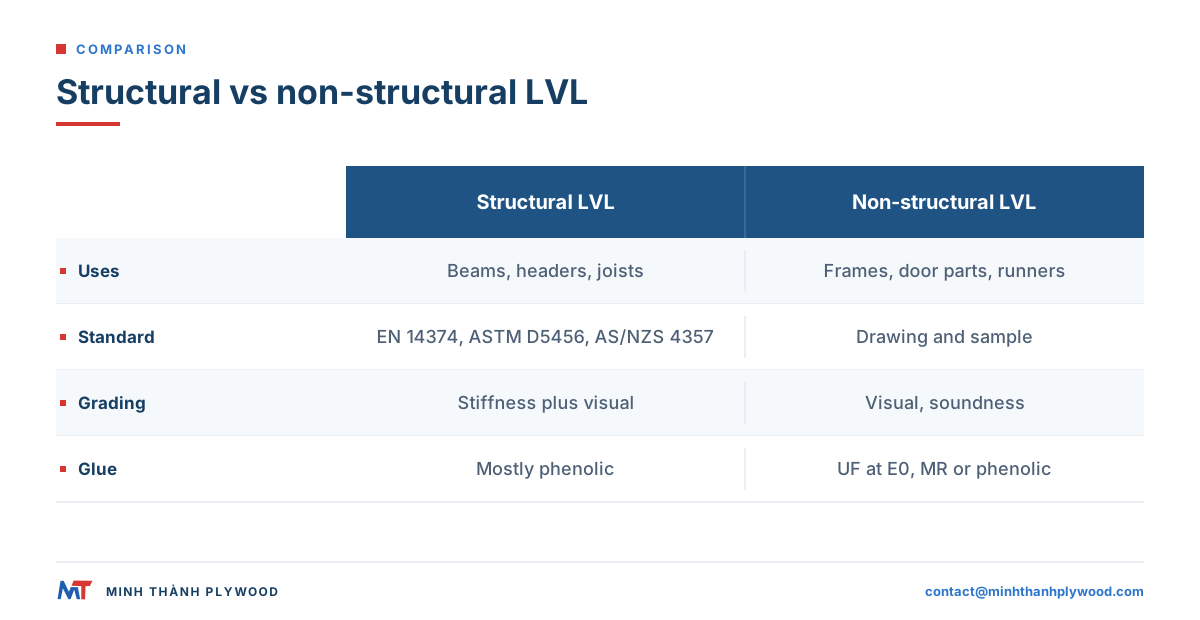
LVL struktural dibuat dan diuji menurut standar produk serta dijual dengan nilai desain untuk insinyur. LVL nonstruktural dibuat untuk komponen dengan gambar dan contoh yang disetujui sebagai acuan pesanan. Langkah produksinya mirip; pemilahan, pengujian, dan dokumennya tidak sama.
| LVL struktural | LVL nonstruktural | |
|---|---|---|
| Pemakaian | Balok, kepala bukaan, kasau, gelagar lantai, flensa balok-I, papan perancah | Rangka dan rel furnitur, komponen pintu dan jendela, bantalan serta rangka kemasan |
| Standar | EN 14374 (Eropa), ASTM D5456 (AS), AS/NZS 4357 (Australia dan Selandia Baru), JAS (Jepang) | Gambar pembeli, contoh, dan toleransi yang disepakati |
| Pemilahan veneer | Pemilahan kekakuan ditambah visual | Visual dan keutuhan |
| Lem | Umumnya phenolic | UF E0, MR, atau phenolic menurut lingkungan pakai |
| Bukti | Nilai desain tersertifikasi, pengendalian produksi pabrik berjalan | Dimensi, kadar air, garis lem, dan tampilan terhadap contoh |
Halaman kayu komposit struktural APA menjelaskan cara LVL struktural dievaluasi di Amerika Utara. LVL kami dipasok untuk rangka furnitur, komponen pintu, dan kemasan industri. Untuk konstruksi pemikul beban, insinyur menyebut produk terevaluasi beserta nilai desainnya, dan komponen diukur dari bukti itu. Kekuatan LVL menjelaskan sifat yang dipakai insinyur.
Peralatan apa yang dibutuhkan pabrik LVL?
Pabrik LVL membutuhkan bagian depan yang sama dengan pabrik triplek, yaitu pengupasan, pengeringan, dan pemilahan, ditambah lini susun dan kempa yang dibuat untuk tumpukan sejajar. Bedanya ada di bagian belakang.
| Lini | Peralatan | Sama dengan pabrik triplek? |
|---|---|---|
| Halaman log | Meja log, gergaji potong, bak pengondisian | Ya |
| Pengupasan | Mesin bubut kupas, mesin potong lembaran | Ya |
| Pengeringan | Pengering veneer sembur atau rol | Ya |
| Pemilahan | Meja pilah visual; pemilah ultrasonik pada lini struktural | Sebagian |
| Pengeleman | Pelabur lem rol atau tirai | Ya |
| Penyusunan lapisan | Penyusunan sejajar dengan sambungan berselang-seling | Berbeda |
| Pengepresan | Mesin kempa kontinu atau mesin kempa panas bukaan banyak | Mesin kempa panel dapat melayani balok induk format lembaran |
| Penyelesaian | Gergaji belah, gergaji potong melintang, amplas atau serut | Sebagian |
| Pengujian | Pengukur kadar air; uji lentur dan uji rekat pada lini struktural | Sebagian |
Tumpang tindih itulah alasan banyak pabrik triplek juga membuat LVL: pasokan veneer, pengering, dan dapur lem sudah tersedia.
Pemeriksaan mutu apa yang penting pada LVL?
Pemeriksaan yang penting pada LVL adalah kadar air, dimensi, kelurusan, garis lem, dan permukaan yang akan terlihat pada komponen. Jalankan di pabrik sebelum dikemas dan ulangi lagi saat tiba.
| Pemeriksaan | Hal yang dilihat | Cara |
|---|---|---|
| Kadar air | 8–12% untuk LVL kami | Pengukur kadar air pada beberapa keping per bundel |
| Ukuran penampang | Lebar dan ketebalan sesuai gambar | Jangka sorong pada kedua ujung dan tengah |
| Panjang | Sesuai daftar potong | Meteran |
| Kelurusan | Lengkung memanjang, lengkung menyamping, dan puntir dalam batas yang disepakati | Penggaris lurus atau benang sepanjang komponen |
| Garis lem | Tidak ada garis terbuka atau delaminasi pada ujung dan tepi | Visual; uji rekat pada contoh bila disyaratkan |
| Sambungan | Berselang-seling, tidak ada dua sambungan bersamaan pada satu penampang | Visual pada tepi |
| Permukaan | Muka terlihat sesuai contoh | Disandingkan dengan contoh yang disetujui |
| Tanda bundel | Sesuai pesanan dan daftar potong | Label melawan daftar kemasan |
Setiap pengiriman difoto dan difilmkan sebelum dimuat, dan pembeli menerima foto serta videonya. Pengujian pihak ketiga menurut cara pembeli diatur melalui SGS atas permintaan.
Dokumen apa yang dibutuhkan LVL untuk ekspor?
LVL untuk ekspor membutuhkan dokumen pengiriman sesuai negara tujuan, bukti legalitas kayu, dan, untuk pemakaian struktural, evaluasi produknya. Siapkan sebelum produksi.
- Dokumen pengiriman: faktur dagang, daftar kemasan, konosemen, surat keterangan asal (EUR.1 untuk UE), sertifikat fitosanitari dan sertifikat fumigasi.
- UE: menurut Regulasi Deforestasi UE (Regulasi (UE) 2023/1115) importir membutuhkan data asal; kami menyertakan dokumen kepatuhan EUDR (catatan asal dan berkas geolokasi) pada pesanan.
- Australia: syarat impor produk kayu ditetapkan Departemen Pertanian dan tercantum dalam basis data BICON; perantara memeriksa kasus untuk kayu olahan dan kemasannya.
- AS: panduan cakupan produk EPA mengecualikan kayu komposit struktural yang memenuhi ASTM D5456 dari TSCA Title VI. Pastikan cakupan produk yang tepat sebelum mensyaratkan dokumen emisi. Halaman sertifikat dan laporan uji kami mencantumkan sertifikasi triplek hardwood pabrik. Jenis dan asal panen mendukung pernyataan Lacey Act importir.
- Pemakaian struktural: evaluasi atau sertifikat untuk produk dan kelas tertentu, yang disebut oleh insinyur.
LVL untuk furnitur dan kemasan: mengapa memilihnya daripada kayu gergajian?
Pembuat furnitur dan kemasan memilih LVL daripada kayu gergajian karena LVL datang dalam keadaan lurus, kering, dan seragam pada penampang yang dibutuhkan, dengan mata kayu dan belahan yang lebih sedikit. Rel gergajian dari satu log membawa seluruh cacat log itu; rel LVL menyebarkannya melalui banyak veneer tipis.
| Kebutuhan | Kayu gergajian | LVL |
|---|---|---|
| Rel lurus yang panjang | Melengkung dan memuntir saat mengering | Lurus dari balok induk kempa |
| Kekuatan memanjang yang merata | Berbeda-beda menurut mata kayu dan serat | Lebih seragam, cacat tersebar |
| Penampang tepat | Digergaji dan dikeringkan, lalu dimesin | Dipotong dari balok induk sesuai gambar |
| Kadar air | Tergantung kiln dan penyimpanan | Balok induk kering, 8–12% untuk milik kami |
| Pasokan | Tergantung ukuran log | Log perkebunan kecil menghasilkan komponen panjang |
Pemakaian nonstruktural yang umum adalah rangka sofa dan dipan, rel kursi, tiang dan rangka pintu, komponen jendela, bantalan palet dan peti, serta rangka kemasan. Untuk beban pada kemasan, desain kemasan menetapkan bentang, beban, dan pengencang; komponen LVL dispesifikasikan dari sana.
Apa yang perlu ditanyakan kepada produsen LVL sebelum memesan?
Tanyakan kepada produsen LVL jenisnya, lem dan emisinya, susunan lapisan, kadar air, ukuran, dan bukti yang sesuai dengan pemakaian Anda. Lalu kirim rincian spesifikasi yang tidak menyisakan hal terbuka:
- Pemakaian: rangka furnitur, komponen pintu, bantalan kemasan, atau komponen struktural dengan produk terevaluasi yang disebut namanya.
- Jenis: Akasia (sekitar 580 kg/m³) atau Eukaliptus (650–750 kg/m³).
- Susunan lapisan: seluruhnya sejajar, atau dengan lapisan silang tertentu.
- Lem dan emisi: lem UF emisi E0 untuk interior, E1 sebagai pilihan; MR atau phenolic WBP untuk pemakaian lembap.
- Penampang dan panjang: ketebalan × lebar × panjang dari gambar Anda, dengan toleransi dan muka terlihat yang ditandai.
- Kadar air: 8–12%.
- Pengepakan dan jumlah: keping menurut penampang dan panjang, total volume, pelabuhan tujuan.
Produksi 15–45 hari setelah uang muka 30%, dengan pelunasan 70% melawan hasil pindaian konosemen, FOB Hai Phong, CFR atau CIF. Contoh gratis tersedia. Lihat halaman produk LVL kami untuk format dan pemakaian, atau harga LVL untuk unsur pembentuk harga, dan kirim gambar Anda ke contact@minhthanhplywood.com; kami membalas dalam hitungan jam.
Pertanyaan pembeli
Bagaimana balok LVL dibuat?
Log dikupas putar menjadi veneer, veneer dikeringkan dan dipilah, lem dioleskan pada setiap lembar, lalu lembaran disusun dengan seluruh arah serat memanjang dan sambungan dibuat berselang-seling. Tumpukan dikempa panas menjadi balok induk, kemudian digergaji dan diamplas menjadi balok.
LVL terbuat dari apa?
LVL terbuat dari veneer kayu tipis dan perekat. Jenis yang umum adalah pinus radiata, Douglas fir, spruce, poplar, dan kayu keras perkebunan seperti eukaliptus dan akasia; perekatnya phenolic untuk LVL struktural dan eksterior, serta UF atau melamin untuk komponen interior.
Apa beda susunan lapisan LVL dan triplek?
Pada LVL hampir seluruh veneer searah, memanjang mengikuti komponen. Pada triplek, setiap lapis tegak lurus terhadap lapis berikutnya. LVL lebih kuat ke arah panjang; triplek lebih stabil ke arah lebar.
Lem apa yang dipakai pada LVL?
LVL struktural umumnya memakai lem fenol-formaldehida (phenolic) karena tahan air. LVL interior dan furnitur dapat memakai lem UF emisi E0 atau lem melamin, dipilih sesuai lingkungan pakainya.
Apakah LVL lebih kuat daripada kayu gergajian?
Biasanya, ya, pada ukuran yang sama ke arah panjang. Pengupasan dan perekatan ulang menyebarkan mata kayu dan cacat serat ke banyak lapisan tipis, sehingga LVL memiliki titik lemah yang lebih sedikit dan kekuatan yang lebih merata daripada kayu gergajian dari jenis yang sama.
Apa beda LVL struktural dan LVL nonstruktural?
LVL struktural dibuat dan diuji menurut standar produk seperti EN 14374, ASTM D5456 atau AS/NZS 4357 serta membawa nilai desain untuk balok dan kepala bukaan. LVL nonstruktural dibuat untuk rangka furnitur, komponen pintu, dan kemasan, dengan gambar dan contoh yang disetujui sebagai acuan pesanan.
Berapa ketebalan veneer LVL?
Veneer LVL umumnya sekitar 3 mm, dikupas dari log dengan mesin bubut kupas. Veneer yang lebih tebal berarti garis lem lebih sedikit; veneer yang lebih tipis menyebarkan cacat lebih merata.
Mengapa sambungan veneer pada LVL dibuat berselang-seling?
Sambungan adalah titik lemah. Sambungan yang berselang-seling sepanjang balok induk memastikan tidak ada dua sambungan yang jatuh di tempat yang sama, sehingga komponen memikul beban melalui veneer utuh di sebelahnya.
Berapa kadar air LVL yang seharusnya?
Veneer untuk LVL dikeringkan sebelum direkat, dan LVL jadi dipasok dalam keadaan kering. LVL kami dipasok pada kadar air 8–12%, rentang yang sama dengan triplek furnitur kami.
Ukuran apa saja yang tersedia untuk LVL?
Lini kontinu membuat balok induk panjang yang dipotong mengikuti panjang balok; mesin kempa panel membuat balok induk dalam format lembaran. Balok induk LVL kami berukuran 1220 × 2440 dan 1250 × 2500 mm, dipotong mengikuti penampang pada gambar Anda.