
A lvl gyártás során a rönkökből forgóhámozással furnér készül, amelyet megszárítanak és osztályoznak. A furnérlapokat úgy ragasztják össze, hogy a rostok azonos irányba fussanak, majd a köteget melegprésben tömbbé préselik, amelyből gerendákat és más szerkezeti elemeket fűrészelnek. Ez a párhuzamos rétegterítés különbözteti meg az LVL-t a rétegelt lemeztől. A Minh Thanh Plywood Phu Tho területén termesztett akácia- és eukaliptusz-ültetvények furnérjából készít LVL-t. A magyar importőrök a konténereket többnyire Koperből, Rijekából és Bremerhavenből kapják vasúton vagy közúton.
Miből készül az LVL?
Az LVL (rétegelt furnérfa) vékony, ragasztóval összekötött fa furnérlapokból készül; szinte minden furnér rostiránya azonos, az elem hosszával párhuzamos. Az LVL-nek mindössze két alapanyaga van: furnér és ragasztó.
| Alapanyag | Gyakori változatok | A mi termékeinkben |
|---|---|---|
| Furnér fafaja | Radiata fenyő, duglászfenyő, lucfenyő, nyár, nyír, ültetvényről származó eukaliptusz és akácia | Ültetvényről származó akácia- vagy eukaliptuszfurnér |
| Sűrűség | Fafajtól függ | Akácia: kb. 580 kg/m³; eukaliptusz: 650–750 kg/m³ |
| Ragasztó | Fenolos a teherhordó és kültéri termékekhez; UF vagy melaminnal erősített a beltéri felhasználáshoz | Beltérre E0 kibocsátású UF-ragasztó, igény szerint E1; párás környezetbe MR (melaminnal erősített) vagy fenolos WBP vízálló ragasztás |
| Nedvesség | Megszárított furnér, száraz tömb | 8–12 % |
A fafaj határozza meg a sűrűséget, a tömeget és a színt; a ragasztó a vízállóságot és a kibocsátást. Akácia- és eukaliptuszfurnérunk a Phu Tho tartománybeli Ha Hoa környékén termesztett ültetvényekről származik. A fafajok összehasonlításához olvassa el a fenyő LVL és a keményfa LVL összevetését.
Hogyan készülnek az LVL-gerendák? Az LVL gyártása 10 lépésben
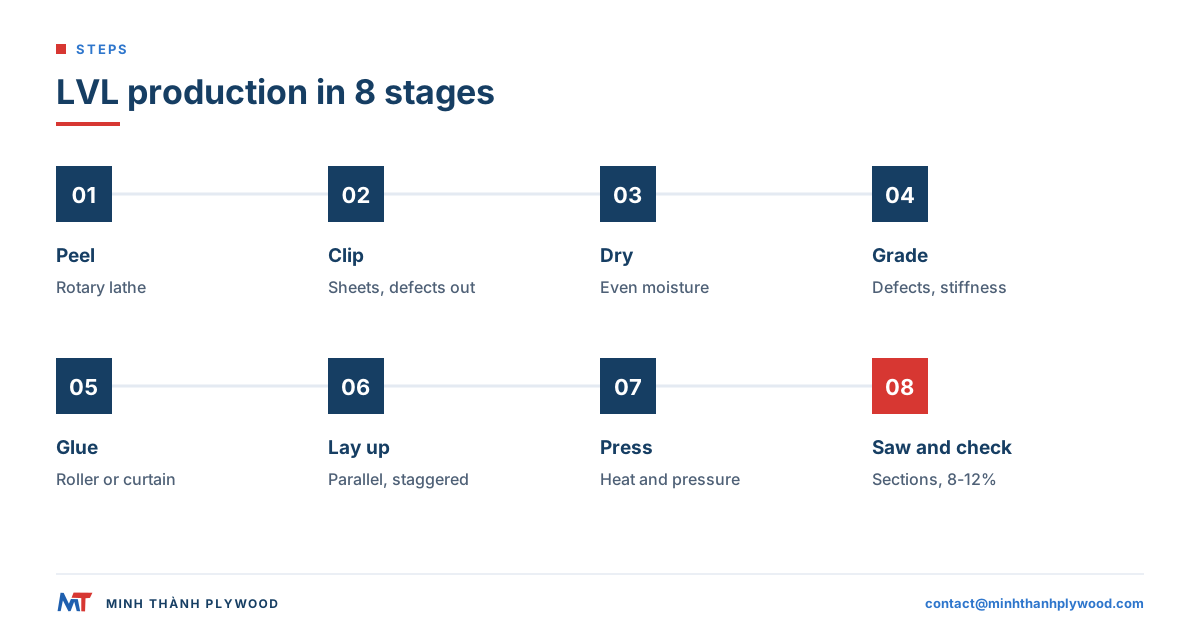
Az LVL-gerendák gyártásakor a rönköket furnérrá hámozzák, a furnért megszárítják és osztályozzák, majd párhuzamos rétegekben összeragasztják. A köteget melegprésben tömbbé préselik, végül a megrendelés szerinti keresztmetszetre és hosszra fűrészelik. A folyamat tíz, egymást követő lépésből áll:
- Rönkválasztás: a kiválasztott fafaj egyenes, kerek rönkjeit a hámozógép hosszához vágják.
- Kondicionálás: egyes üzemek vízben áztatják vagy gőzölik a rönköket, hogy a fa könnyebben hámozható legyen.
- Forgóhámozás: a hámozógép kése előtt forgó rönkből összefüggő furnérszalag készül.
- Darabolás: a szalagot lapokra vágják, a repedéseket és a nagyobb hibákat pedig kivágják belőle.
- Szárítás: a furnért szárítón vezetik át, hogy alacsony és egyenletes legyen a nedvességtartalma.
- Osztályozás: minden lapot a hibái alapján osztályoznak; a teherhordó termékek gyártósorain a merevségét is vizsgálják.
- Ragasztófelhordás: a ragasztót hengerrel vagy függönyfelhordóval viszik fel a furnérra.
- Rétegterítés: a lapokat párhuzamos rostiránnyal, a toldásokat pedig hosszanti irányban eltolva rakják egymásra.
- Préselés: a hő és a nyomás kikeményíti a ragasztót, és a rétegeket szilárd tömbbé köti össze.
- Fűrészelés, csiszolás és ellenőrzés: a tömböt keresztmetszetre vágják, szükség esetén csiszolják, majd megmérik és megjelölik.
| Lépés | Mit határoz meg a kész LVL-ben? |
|---|---|
| Hámozás | A furnér vastagságát és simaságát, valamint a rönk kihozatalát |
| Szárítás | A ragasztás minőségét, a zsugorodást és a kiszállításkori nedvességtartalmat |
| Osztályozás | A szilárdság, a merevség és a megjelenés egyenletességét |
| Ragasztófelhordás | A ragasztási vonalak kötését |
| Rétegterítés | A rostirányt és a gyenge toldások helyét |
| Préselés | A sűrűséget, a vastagságot és a teljes kikeményedést |
| Fűrészelés és csiszolás | A keresztmetszet méretét, az egyenességet és a felületet |
Az alábbi szakaszok bemutatják az egyes munkafázisokat, és azt is, mit érdemes ellenőriznie a beszerzőnek.
Miben különbözik az LVL és a rétegelt lemez rétegrendje?
Az LVL és a rétegelt lemez között a rostirány a döntő különbség. Az LVL furnérjai párhuzamosan, az elem hossza mentén futnak; a rétegelt lemez egymást követő rétegeinek rostiránya derékszöget zár be.
| Jellemző | LVL (rétegelt furnérfa) | Rétegelt lemez |
|---|---|---|
| Rostirány | Minden vagy csaknem minden furnér hosszirányban fut | A rétegek rostiránya egymásra merőleges |
| Forma | Tömbből fűrészelt gerenda, oszlop, léc | Tábla |
| Erősebb irány | Hosszirányban, mint egy gerenda | A tábla mindkét irányában hasonló |
| Stabilitás szélességben | A rostokra merőlegesen jobban mozog | Mindkét irányban nagyon stabil |
| Jellemző felhasználás | Gerendák, áthidalók, lécek, vázak, raklaplécek | Bútorlapok, burkolat, zsaluzat, csomagolás |
| Furnértoldások | Hosszirányban eltolva | Az egyes rétegeken belül illesztve vagy összevarrva |
Egyes LVL-termékekben egy vagy két keresztirányú furnérréteg mérsékli a szélesség menti repedést és teknősödést; ezt a változatot néha LVB-nek (rétegelt furnérlemezek) nevezik. Az LVL és a rétegelt lemez összehasonlítása a bútorvázak, a csomagolás és a gerendák szempontjából mutatja be a két terméket.
A rönkválasztás, hámozás és szárítás: hogyan készül elő az LVL-furnér?
Az LVL-furnér készítésekor a rönköt forgóhámozással körülbelül 3 mm vastag lapokra hámozzák, majd ragasztás előtt egyenletesen megszárítják. A furnér minősége szab határt a kész tömb minőségének.
- Rönkök: az egyenes, kevéssé kúpos rönkből hosszú, egyenletes furnérszalag hámozható. Az ültetvényen termesztett keményfákat, például az eukaliptuszt és az akáciát rövid vágásfordulóval, kis átmérőjű rönkként termelik ki; ezek alkalmasak a korszerű, orsó nélküli hámozógépekhez.
- Hámozás: a forgóhámozó gép a furnér vastagságára beállított kés előtt hámozza le a rönköt. A szoros, sima furnéron kevés hámozási repedés van, ezért jobban ragasztható.
- Darabolás: a szalagot a lap szélességére vágják; a nyitott repedéseket és a nagy göcsöket kivágják.
- Szárítás: a furnért légsugaras vagy görgős szárítóban szárítják. A nedves foltok a préseléskor hólyagosodást, a ragasztási vonalakban pedig gyenge kötést okoznak; a túlszárított furnér túl gyorsan szívja magába a ragasztót.
A szárításban különböznek leginkább az üzemek. Ha a furnérköteg nedvességtartalma egyenetlen, a tömb fűrészelés után meghajolhat. Furnérjainkat és kész tábláinkat a kiszállításkor 8–12 % nedvességtartalomra szárítjuk; ez a bútoripari rétegelt lemez szokásos tartománya, és LVL-termékeinket is így szállítjuk. A szárítótípusokról és a szárítási hibákról a rétegelt lemez furnérjának szárításáról szóló útmutatóban olvashat.
Hogyan osztályozzák az LVL furnérját?
Az LVL-hez használt furnért szemrevételezéssel osztályozzák a hibái alapján, a teherhordó termékek gyártósorain pedig a merevségét is mérik. Az osztályozás határozza meg, hogy az egyes lapok hová kerülnek a tömbben.
| Osztályozási módszer | Mit mér? | Hová kerül az osztályozott lap? |
|---|---|---|
| Szemrevételezéses osztályozás | Göcsök, repedések, lyukak, elszíneződés, durva hámozás | A tiszta lapok a fedőrétegekbe és a látható elemekbe kerülnek; az alacsonyabb osztályúak belülre |
| Feszültséghullámos (ultrahangos) osztályozás | A lapon áthaladó hang sebessége, amely összefügg a merevséggel | A legmerevebb lapok a teherhordó gerendák külső rétegeibe kerülnek |
| Nedvességellenőrzés | A furnér nedvességtartalma a szárító után | A nedves lapok visszakerülnek a szárítóba |
A gerenda külső rétegei viselik a hajlítófeszültség nagy részét, ezért a teherhordó termékeket gyártó üzemek ide helyezik a legmerevebb furnérokat. A bútoripari és csomagolási LVL-ben az osztályozás a megjelenést és az épséget veszi figyelembe: a látható vagy megmunkált felületekre tiszta, máshová ép furnér kerül.
Ragasztófelhordás és LVL-rétegezés: hogyan áll össze a tömb?
Az LVL rétegezésekor minden furnérra ragasztót visznek fel, majd a lapokat az előírt rostirányban rakják egymásra, a lapvégek toldásait pedig az előírt eltolási minta szerint tolják el. Ez az eltolás teszi lehetővé, hogy az LVL hosszabb és egyenletesebb legyen, mint az alapanyagául szolgáló rönk.
- Ragassza fel a ragasztót: henger vagy függönyfelhordó egyenletes réteget visz fel minden furnérra.
- Fektesse le az első lapot úgy, hogy a rostiránya a tömb hossza mentén fusson.
- Helyezze rá a következő lapokat ugyanezzel a rostiránnyal, a lapvég toldását az alatta lévő toldáshoz képest eltolva.
- Ismételje a rétegezést a vastagsághoz tervezett furnérszámig.
- Keresztirányú réteget csak akkor adjon hozzá, ha ezt a specifikáció előírja.
| Toldástípus | Kialakítása | Felhasználás |
|---|---|---|
| Ferde toldás | A végeket hosszú lejtéssel vágják, majd a ferde felület mentén összeragasztják | Hosszú teherhordó tömbök |
| Átlapolt toldás | A végek rövid szakaszon átfedik egymást | Folyamatos gyártósorok |
| Tompa illesztés | A végeket derékszögben vágják, majd a szomszédos rétegek toldásaitól eltolva illesztik | Teherhordó vagy nem teherhordó LVL, az előírt illesztési kialakítás szerint |
A ragasztórendszert a felhasználás szerint választják ki. A fenolos ragasztó vízállóságot biztosít a teherhordó és kültéri LVL-hez. Beltéri bútoralkatrészeinkhez LVL-nk E0 kibocsátású UF-ragasztót használ, igény szerint E1-gyel; a ragasztó és a kibocsátás két külön sor a specifikációban.
Hogyan préselik az LVL-t?
A préselés során hő és nyomás keményíti ki a ragasztót, és tömör tömbbé préseli a furnérköteget. Az iparágban kétféle prést használnak.
| Prés típusa | Működése | Tömb |
|---|---|---|
| Folyamatos prés | Az acélszalagok megállás nélkül vezetik át a rétegezett köteget a fűtött zónákon | Nagyon hosszú tömbök, gerendahosszra vágva |
| Többnyílású (nyílásos) melegprés | A rétegezett kötegeket fűtött préslapok közé helyezik, majd tételekben préselik | Táblaformátumú tömbök |
| Hidegprés, majd melegprés | Az előprés összetömöríti a köteget a melegpréselés előtt | Táblagyártó üzemekben gyakori |
A hő indítja el a ragasztó kikeményedését; a nyomás összezárja a ragasztási vonalakat és beállítja a vastagságot. A fenolos ragasztó kikeményedéséhez több hő kell, mint az UF-ragasztóéhoz, ezért a préselési ciklust a ragasztóhoz igazítják. Préselés után a tömböket fűrészelés előtt lehűtik és síkban pihentetik, hogy a ragasztó elérje a teljes szilárdságát, a belső feszültségek pedig leépüljenek.
Fűrészelés és felületkezelés: hogyan lesz a tömbből gerenda?
A tömbből hosszanti vágással gerenda, oszlop vagy léc készül, majd az elemet hosszra keresztbevágják, és szükség esetén csiszolják vagy gyalulják. A vágási tervet a vevő rajza alapján állítják össze.
- Hosszanti vágás: a tömböt hosszában az elem kívánt szélességére vágják.
- Keresztvágás: az elemet a megrendelt hosszra szabják.
- Csiszolás vagy gyalulás: a látható felületeket az előírt minőségre munkálják meg; a takart elemek gyakran préselt felülettel maradnak.
- Él- és végzárás: párás környezetbe kerülő elemeknél alkalmazható.
LVL-tömbjeink mérete 1220 × 2440 és 1250 × 2500 mm; a rajzon megadott vastagságra, szélességre és hosszra vágjuk őket, a rostirány a hosszabb tömboldallal párhuzamos. Az azonos keresztmetszetű és hosszúságú ismétlődő alkatrészeket csoportosítsa; így a darabjegyzék végigkíséri a megrendelést a gyártáson, a kötegjelölésen és az átvételen. Az építési felhasználású méreteket az LVL-gerendákról szóló oldalon találja.
Teherhordó és nem teherhordó LVL: mi a különbség?
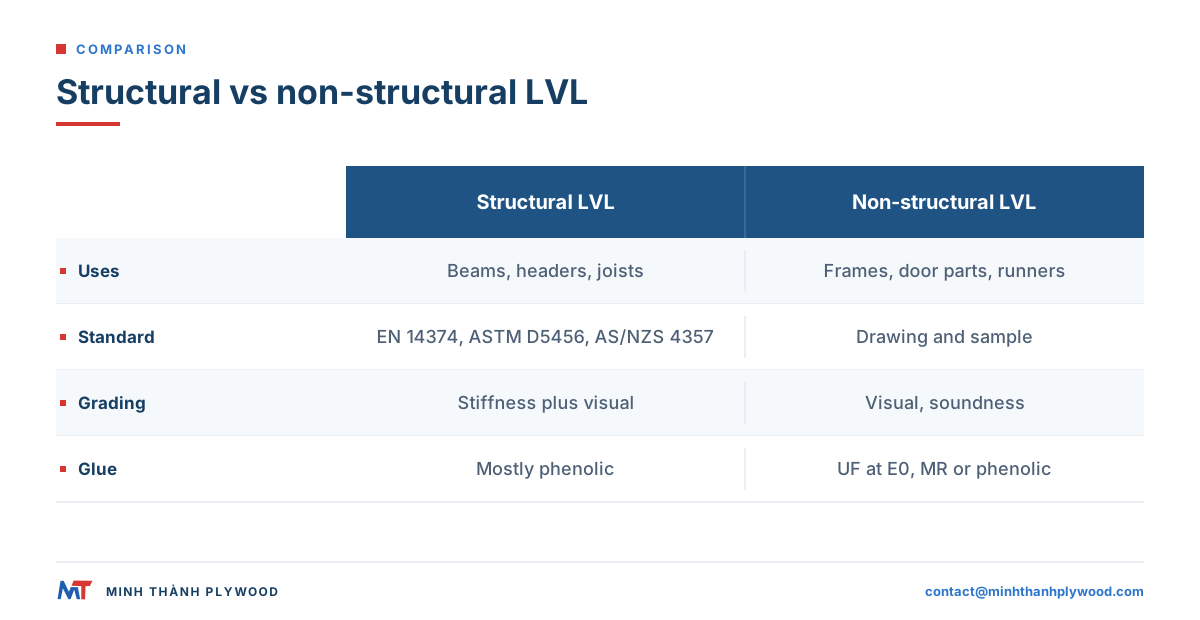
A teherhordó LVL-t termékszabvány szerint gyártják és vizsgálják, a mérnökök számára pedig méretezési értékekkel hozzák forgalomba. A nem teherhordó LVL olyan alkatrészekhez készül, amelyeknél a megrendelést a rajz és a jóváhagyott minta határozza meg. A gyártási lépések hasonlóak; az osztályozás, a vizsgálat és a dokumentáció eltér.
| Teherhordó LVL | Nem teherhordó LVL | |
|---|---|---|
| Felhasználás | Gerendák, áthidalók, szarufák, födémgerendák, I-tartók övei, állványdeszkák | Bútorvázak és lécek, ajtó- és ablakalkatrészek, csomagolási csúszótalpak és keretek |
| Szabványok | EN 14374 (Európa), ASTM D5456 (USA), AS/NZS 4357 (Ausztrália és Új-Zéland), JAS (Japán) | A vevő rajza, mintája és az egyeztetett tűrések |
| Furnérosztályozás | Merevség és szemrevételezés | Szemrevételezés és épség |
| Ragasztó | Többnyire fenolos | UF E0-val, MR vagy fenolos ragasztó a felhasználás szerint |
| Igazolás | Tanúsított méretezési értékek, folyamatos üzemi gyártásellenőrzés | Méretek, nedvességtartalom, ragasztási vonalak és megjelenés a minta szerint |
Az APA teherhordó kompozit faanyagokról szóló oldala ismerteti a teherhordó LVL észak-amerikai értékelését. LVL-termékeinket bútorvázakhoz, ajtóalkatrészekhez és ipari csomagoláshoz szállítjuk. Teherhordó építési felhasználásnál a mérnök megnevezi az értékelt terméket és annak méretezési értékeit, az elem méretét pedig ezek alapján határozzák meg. Az LVL teherbírásáról szóló cikk bemutatja a mérnökök által figyelembe vett jellemzőket.
Milyen berendezésekre van szüksége egy LVL-üzemnek?
Az LVL-üzem a rétegeltlemez-gyárakéhoz hasonló előkészítő sort igényel: hámozást, szárítást és osztályozást, továbbá párhuzamos rétegkötegekhez tervezett rétegező- és préselősort. A különbség a gyártósor hátsó szakaszán van.
| Gyártószakasz | Berendezések | Közös a rétegeltlemez-gyárral? |
|---|---|---|
| Rönktér | Rönkasztal, darabolófűrész, kondicionáló kádak | Igen |
| Hámozás | Forgóhámozó, furnérvágó | Igen |
| Szárítás | Légsugaras vagy görgős furnérszárító | Igen |
| Osztályozás | Szemrevételező állomás; ultrahangos osztályozó a teherhordó termékek gyártósorain | Részben |
| Ragasztás | Hengeres vagy függönyös ragasztófelhordó | Igen |
| Rétegterítés | Párhuzamos terítés eltolt toldásokkal | Nem |
| Préselés | Folyamatos prés vagy többnyílású melegprés | A táblaprés használható táblaformátumú tömbökhöz |
| Megmunkálás | Hosszanti és keresztvágó fűrészek, csiszoló vagy gyalu | Részben |
| Vizsgálat | Nedvességmérők; hajlító- és ragasztásvizsgálat a teherhordó termékek gyártósorain | Részben |
Ez az átfedés az oka annak, hogy sok rétegeltlemez-gyár LVL-t is gyárt: a furnérellátás, a szárítók és a ragasztókeverő részleg már rendelkezésre áll.
Milyen minőségellenőrzések fontosak az LVL-nél?
Az LVL esetében a nedvességtartalmat, a méreteket, az egyenességet, a ragasztási vonalakat és a látható felületeket kell ellenőrizni. Végezze el az ellenőrzést a gyárban, csomagolás előtt, majd az áru megérkezésekor is.
| Ellenőrzés | Mit kell vizsgálni? | Hogyan? |
|---|---|---|
| Nedvesség | A mi LVL-termékünknél 8–12 % | Nedvességmérővel kötegenként több darabon |
| Keresztmetszet | A rajzon szereplő szélesség és vastagság | Tolómérővel mindkét végen és középen |
| Hossz | A darabjegyzék szerint | Mérőszalaggal |
| Egyenesség | A megengedett határon belüli ív, rugózás és csavarodás | Egyenes éllel vagy kifeszített zsinórral az elem mentén |
| Ragasztási vonalak | Nincs nyitott ragasztási vonal vagy rétegelválás a végeken és az éleken | Szemrevételezés; előírás esetén ragasztásvizsgálat mintadarabokon |
| Toldások | Eltolva helyezkednek el, egy keresztmetszetben nincs két toldás | Szemrevételezéssel az élen |
| Felületek | A látható felületek megfelelnek a mintának | Egymás mellé téve a jóváhagyott mintával |
| Kötegjelölések | Egyeznek a megrendeléssel és a darabjegyzékkel | A címkék összevetése a csomagjegyzékkel |
Minden szállítmányról fénykép és videó készül berakodás előtt; a vevők megkapják a felvételeket. Kérésre az SGS a vevő módszere szerinti harmadik fél általi vizsgálatot is megszervezi.
Milyen dokumentumok szükségesek az LVL exportjához?
Az exportra szánt LVL-hez a célországban szükséges szállítási dokumentumok, a faanyag jogszerű eredetének igazolása, teherhordó felhasználás esetén pedig a termék értékelése szükséges. Ezeket a gyártás előtt érdemes előkészíteni.
- Szállítási dokumentumok: kereskedelmi számla, csomagjegyzék, hajóraklevél, származási bizonyítvány (az EU-ba EUR.1), növényegészségügyi és fertőtlenítési bizonyítvány.
- EU: az Európai Unió erdőirtásról szóló rendelete (2023/1115/EU rendelet) alapján az importőrnek származási adatokra van szüksége; megrendelés esetén átadjuk az EUDR-megfelelőségi dokumentációt (származási nyilvántartások és földrajzi helyadatok).
- Ausztrália: a faanyagtermékek behozatali feltételeit a mezőgazdasági minisztérium határozza meg, és a BICON-adatbázisban teszi közzé; az ügyintéző ellenőrzi a feldolgozott faanyagra és a csomagolásra vonatkozó előírásokat.
- USA: az EPA termékkörre vonatkozó útmutatása szerint az ASTM D5456-nak megfelelő teherhordó kompozit fűrészáru nem tartozik a TSCA Title VI hatálya alá. A pontos termékkör hatályát a kibocsátási dokumentumok megadása előtt ellenőrizni kell. Tanúsítványaink és vizsgálati jelentéseink az üzem keményfa rétegelt lemez tanúsítványát sorolják fel. A fafaj és a kitermelési hely adatai alátámasztják az importőr Lacey Act szerinti nyilatkozatát.
- Teherhordó felhasználás: a mérnök által megnevezett konkrét termék és minőségi osztály értékelése vagy tanúsítványa.
LVL bútoripari és csomagolási felhasználásra: miért válassza a fűrészáru helyett?
A bútor- és csomagolóanyag-gyártók azért választják a fűrészáru helyett az LVL-t, mert egyenes, száraz és egyenletes keresztmetszetű, a kívánt méretben. Kevesebb göcs és repedés található benne. Egyetlen rönkből fűrészelt lécben a rönk összes hibája megmarad; az LVL-lécben sok vékony furnérréteg között oszlanak el.
| Igény | Fűrészáru | LVL |
|---|---|---|
| Egyenes, hosszú lécek | Száradás közben meghajolhatnak vagy megcsavarodhatnak | Préselt tömbből egyenes elem készül |
| Egyenletes hosszirányú szilárdság | A göcsöktől és a rostiranytól függően változik | Egyenletesebb, a hibák eloszlanak |
| Pontos keresztmetszet | Fűrészelés és szárítás után megmunkálást igényel | A tömbből a rajz szerint vágják ki |
| Nedvesség | A szárítótól és a tárolástól függ | Száraz tömb; a mi termékeinknél 8–12 % |
| Ellátás | A rönk méretétől függ | A kis átmérőjű ültetvényrönkből is hosszú elemek készülnek |
Jellemző nem teherhordó felhasználás a kanapé- és ágyváz, a székléc, az ajtóálló és -keret, az ablakalkatrész, a raklap- és ládatartó léc, valamint a csomagolókeret. Csomagolásnál a csomagolás terve határozza meg a fesztávot, a terhelést és a rögzítést; ehhez kell megadni az LVL-elemet.
Mit kérdezzen meg az LVL-gyártótól rendelés előtt?
Kérjen adatot az LVL fafajáról, ragasztójáról és kibocsátásáról, rétegrendjéről, nedvességtartalmáról, méreteiről, valamint a felhasználáshoz illő igazolásról. Ezután küldjön olyan specifikációt, amely nem hagy nyitott kérdést:
- Felhasználás: bútorváz, ajtóalkatrész, csomagolási léc vagy megnevezett értékelt termékből készülő teherhordó elem.
- Fafaj: akácia (kb. 580 kg/m³) vagy eukaliptusz (650–750 kg/m³).
- Rétegrend: minden réteg párhuzamos, vagy a specifikáció szerinti keresztirányú rétegekkel.
- Ragasztó és kibocsátás: beltérre E0 kibocsátású UF-ragasztó, igény szerint E1; párás környezetbe MR vagy fenolos WBP vízálló ragasztás.
- Keresztmetszet és hossz: a rajz szerinti vastagság × szélesség × hossz, tűrésekkel és a látható felületek megjelölésével.
- Nedvesség: 8–12 %.
- Csomagolás és mennyiség: darabszám keresztmetszet és hossz szerint, össztérfogat, rendeltetési kikötő.
A gyártás a 30 %-os előleg után 15–45 napot vesz igénybe; a fennmaradó 70 % a beszkennelt B/L ellenében fizetendő. Szállítási feltétel: FOB Hai Phong, CFR vagy CIF. Ingyenes minták kérhetők. A formátumokról és felhasználásokról az LVL-termékoldalon, az ár felépítéséről pedig az LVL áráról szóló cikkben olvashat. Küldje el rajzát a contact@minhthanhplywood.com címre; néhány órán belül válaszolunk.
Beszerzési kérdések és válaszok
Hogyan készülnek az LVL-gerendák?
A rönköket forgóhámozással furnérrá alakítják, majd a furnért megszárítják és osztályozzák. Minden lapra ragasztó kerül, a lapokat pedig úgy rétegezik, hogy a rostok a hossziránnyal párhuzamosan fussanak, a toldások pedig eltolva helyezkedjenek el. A köteget melegprésben tömbbé préselik, végül a tömbből gerendákat fűrészelnek és csiszolnak.
Miből készül az LVL?
Az LVL vékony fa furnérlapokból és ragasztóból áll. Gyakori fafaj a radiata fenyő, a duglászfenyő, a lucfenyő, a nyár, valamint az ültetvényről származó keményfák, például az eukaliptusz és az akácia. A teherhordó és kültéri LVL-hez fenolos ragasztót, a beltéri elemekhez UF- vagy melaminnal erősített ragasztót használnak.
Miben különbözik az LVL és a rétegelt lemez rétegrendje?
Az LVL-ben szinte minden furnér azonos irányban, az elem hossza mentén fut. A rétegelt lemezben az egymást követő rétegek rostiránya derékszöget zár be. Az LVL hosszirányban erősebb, a rétegelt lemez pedig a szélessége mentén stabilabb.
Milyen ragasztót használnak az LVL-hez?
A teherhordó LVL-hez többnyire fenol-formaldehid (fenolos) ragasztót használnak, mert vízálló. A beltéri és bútoripari LVL készülhet E0 kibocsátású UF-ragasztóval vagy melaminnal erősített ragasztóval is; a választást a felhasználási környezet határozza meg.
Erősebb az LVL a tömör fánál?
Azonos méret mellett hosszirányban általában igen. A hámozás és az újraragasztás sok vékony réteg között oszlatja el a göcsöket és a rosthibákat, ezért az LVL-ben kevesebb a gyenge pont, és a szilárdsága egyenletesebb, mint az azonos fafajból fűrészelt darabé.
Mi a különbség a teherhordó és a nem teherhordó LVL között?
A teherhordó LVL-t olyan termékszabvány szerint gyártják és vizsgálják, mint az EN 14374, az ASTM D5456 vagy az AS/NZS 4357; a gerendákhoz és áthidalókhoz méretezési értékeket adnak meg. A nem teherhordó LVL bútorvázakhoz, ajtóelemekhez és csomagoláshoz készül, ahol a megrendelést a rajz és a jóváhagyott minta határozza meg.
Milyen vastag az LVL furnérja?
Az LVL furnérja jellemzően körülbelül 3 mm vastag, és forgóhámozással készül a rönkből. A vastagabb furnérréteg kevesebb ragasztási vonalat jelent; a vékonyabb rétegek egyenletesebben oszlatják el a hibákat.
Miért tolják el az LVL furnérjainak toldásait?
A toldás gyenge pont. Ha a toldások a tömb hossza mentén eltolva helyezkednek el, egyik sem esik ugyanarra a helyre, így az elem a szomszédos, folytonos furnérrétegeken keresztül viseli a terhelést.
Mekkora nedvességtartalmú legyen az LVL?
Az LVL-hez használt furnért ragasztás előtt megszárítják, a kész LVL-t pedig szárazon szállítják. A mi LVL-ünk nedvességtartalma 8–12 %, ugyanaz a tartomány, mint a bútoripari rétegelt lemezünké.
Milyen méretben kapható az LVL?
A folyamatos gyártósorokon hosszú tömbök készülnek, amelyeket gerendahosszra vágnak; a táblaprések táblaformátumú tömböket állítanak elő. A mi LVL-tömbjeink mérete 1220 × 2440 és 1250 × 2500 mm; ezeket a rajzon megadott keresztmetszetre vágjuk.