
Produkcja LVL zamienia kłody w fornir skrawany obwodowo, suszy i sortuje go, a potem klei arkusze tak, by wszystkie słoje biegły w jednym kierunku, i prasuje stos na gorąco w blok, z którego tnie się belki i elementy. Importer z Gdańska lub Gdyni, który kupuje LVL na ramy mebli albo elementy opakowań, znajdzie tu kroki warte sprawdzenia przed zamówieniem. Równoległe układanie odróżnia LVL od sklejki. Minh Thanh Plywood produkuje LVL z fornira z plantacyjnej akacji i eukaliptusa w Phu Tho w Wietnamie.
Z czego składa się LVL?
LVL (fornir klejony warstwowo) składa się z cienkich fornirów drewna połączonych klejem, przy czym słoje prawie każdego arkusza fornira biegną w tym samym kierunku, wzdłuż elementu. Fornir i klej to jedyne dwa składniki.
| Składnik | Typowe wybory | Nasze |
|---|---|---|
| Gatunek fornira | Sosna radiata, daglezja, świerk, topola, brzoza, eukaliptus i akacja z plantacji | Fornir z plantacyjnej akacji lub eukaliptusa |
| Gęstość | Zależy od gatunku | Akacja ok. 580 kg/m³; eukaliptus 650–750 kg/m³ |
| Klej | Fenolowy do konstrukcji i na zewnątrz; UF lub wzmocniony melaminą do wnętrz | Klej UF z emisją E0 do wnętrz, E1 jako opcja; MR (wzmocniony melaminą) lub fenolowy WBP do wilgotnego użytku |
| Wilgotność | Suszony fornir, suchy blok | 8–12 % |
Gatunek decyduje o gęstości, masie i barwie; klej decyduje o odporności na wodę i emisji. Nasz fornir z akacji i eukaliptusa pochodzi z drewna plantacyjnego rosnącego wokół Ha Hoa, Phu Tho. Porównanie gatunków: LVL z sosny kontra LVL z drewna liściastego.
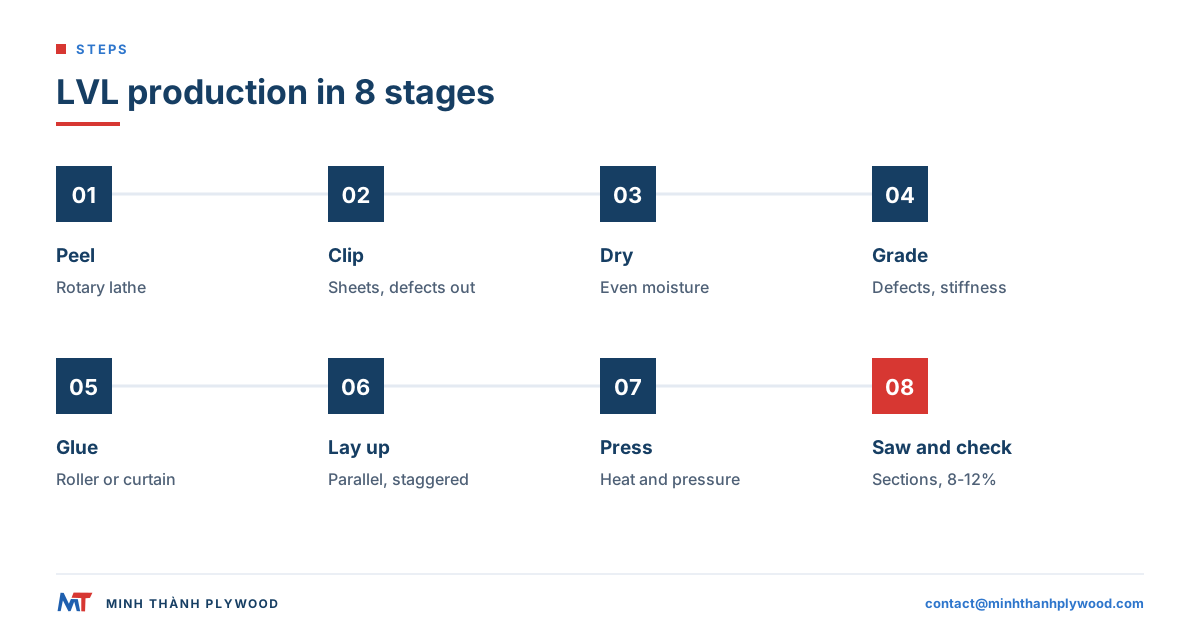
Jak powstają belki LVL? Proces produkcji LVL w 10 krokach
Belki LVL powstają przez skrawanie kłód na fornir, suszenie i sortowanie, klejenie w równoległym układzie, prasowanie na gorąco w blok i cięcie bloku na elementy o przekroju i długości zgodnych z zamówieniem. Proces produkcji LVL przebiega w dziesięciu krokach, w tej kolejności:
- Dobór kłód: proste, okrągłe kłody wybranego gatunku są przecinane na długość wymaganą przez tokarkę.
- Kondycjonowanie: niektóre zakłady moczą lub parują kłody, aby drewno dobrze się skrawało.
- Skrawanie obwodowe: tokarka obraca kłodę wobec noża i ścina ciągłą wstęgę fornira.
- Przycinanie: wstęga jest cięta na arkusze, a pęknięcia i duże wady są wycinane.
- Suszenie: fornir przechodzi przez suszarkę do niskiej i równomiernej wilgotności.
- Sortowanie: każdy arkusz jest sortowany pod kątem wad, a w zakładach konstrukcyjnych także pod kątem sztywności.
- Nanoszenie kleju: klej nanosi się na fornir wałkiem lub powlekarką kurtynową.
- Układanie: arkusze są układane tak, by cała struktura biegła równolegle, a złącza były przesunięte wzdłuż długości.
- Prasowanie: ciepło i nacisk utwardzają klej i łączą stos w jeden, zwarty blok.
- Cięcie, szlifowanie i kontrola: blok jest cięty na przekroje, w razie potrzeby szlifowany, mierzony i znakowany.
| Etap | Co kontroluje w gotowym LVL |
|---|---|
| Skrawanie | Grubość fornira, gładkość, wydajność z kłody |
| Suszenie | Jakość klejenia, skurcz, wilgotność przy wysyłce |
| Sortowanie | Wytrzymałość, sztywność i spójność wyglądu |
| Nanoszenie kleju | Spoiwo wzdłuż każdej linii klejenia |
| Układanie | Kierunek słojów i miejsca słabych złączy |
| Prasowanie | Gęstość, grubość, pełne utwardzenie |
| Cięcie i szlifowanie | Wymiar przekroju, prostoliniowość, powierzchnia |
Poniższe części wyjaśniają każdy etap i to, co kupujący powinien w nim sprawdzić.
Czym LVL różni się od sklejki w układzie fornirów?
LVL różni się od sklejki jedną rzeczą, która zmienia wszystko: kierunkiem słojów. W LVL arkusze fornira biegną równolegle, wzdłuż elementu; w sklejce każda warstwa biegnie pod kątem prostym do następnej.
| Cecha | LVL (fornir klejony warstwowo) | Sklejka |
|---|---|---|
| Kierunek słojów | Wszystkie lub prawie wszystkie arkusze fornira wzdłuż długości | Naprzemiennie, pod kątem prostym, warstwa za warstwą |
| Kształt | Blok cięty na belki, słupki, listwy | Arkusz |
| Mocny kierunek | Wzdłuż długości, jak belka | Zależny od kierunku; obowiązują wartości dla każdej osi płyty |
| Stabilność w poprzek | Bardziej pracuje w poprzek włókien | Bardzo stabilna w obu kierunkach |
| Typowe zastosowania | Belki, nadproża, listwy, ramy, prowadnice | Panele meblowe, poszycia, szalunki, opakowania |
| Złącza fornirów | Przesunięte wzdłuż długości | Stykowe lub zszywane w obrębie każdej warstwy |
Część LVL ma jedną lub dwie warstwy poprzecznie ułożonego fornira, aby ograniczyć pękanie i wyginanie w poprzek; taka wersja bywa nazywana LVB (laminated veneer board). Nasz przewodnik LVL a sklejka porównuje oba materiały dla ram mebli, opakowań i belek.
Odkrawanie kłód, skrawanie i suszenie: jak przygotowuje się fornir do LVL?
Fornir do LVL powstaje przez skrawanie obwodowe kłód na arkusze o grubości około 3 mm i równomierne suszenie przed klejeniem. Jakość fornira wyznacza granice dla całego bloku.
- Kłody: proste kłody o małym zbiegu dają długie, równe wstęgi fornira. Drewno liściaste z plantacji, takie jak eukaliptus i akacja, rośnie w cyklach i jest ścinane przy małych średnicach, co pasuje do nowoczesnych tokarek bezwrzecionowych.
- Skrawanie: tokarka obwodowa skrawa kłodę nożem ustawionym na grubość fornira. Gładki, szczelny fornir z niewielką liczbą pęknięć od tokarki lepiej się klei.
- Przycinanie: wstęga jest cięta na szerokość arkusza; otwarte pęknięcia i duże sęki są wycinane.
- Suszenie: fornir suszy się w suszarce strumieniowej lub wałkowej. Mokre miejsca powodują pęcherze w prasie i słabe linie klejenia; przesuszony fornir zbyt szybko wchłania klej.
Suszenie to miejsce, w którym zakłady najbardziej się różnią. Nierównomierna wilgotność w stosie fornirów daje bloki, które po cięciu się wyginają. Nasz fornir i gotowe panele są suszone do wilgotności 8–12 % przy wysyłce, czyli w normie dla sklejki meblowej i w tym samym zakresie, w jakim dostarczamy LVL. Suszarki i wady suszenia opisuje suszenie fornira do sklejki.
Jak sortuje się fornir do LVL?
Fornir do LVL sortuje się wizualnie pod kątem wad, a w liniach konstrukcyjnych także według sztywności. Sortowanie decyduje, gdzie każdy arkusz trafi w bloku.
| Metoda sortowania | Co mierzy | Gdzie trafia sortowany arkusz |
|---|---|---|
| Wizualne | Sęki, pęknięcia, dziury, przebarwienia, szorstkie skrawanie | Czyste arkusze na lica i widoczne elementy; niższe klasy do środka |
| Falowe (ultradźwiękowe) | Prędkość dźwięku w arkuszu, która odpowiada sztywności | Najsztywniejsze arkusze na zewnętrzne warstwy belek konstrukcyjnych |
| Kontrola wilgotności | Wilgotność po suszarce | Mokre arkusze z powrotem do suszarki |
W belce zewnętrzne warstwy przenoszą większość naprężeń zginających, dlatego zakłady konstrukcyjne umieszczają tam najsztywniejsze arkusze. W meblach i opakowaniach sortowanie kieruje się wyglądem i brakiem wad: czyste arkusze zewnętrzne tam, gdzie element jest widoczny lub obrabiany, zwarte arkusze wewnętrzne w pozostałych miejscach.
Klejenie i układanie bloku: jak wygląda ułożenie pakietu?
Klejenie LVL polega na nałożeniu kleju na forniry i ułożeniu arkuszy w określonej orientacji słojów, ze złączami czołowymi przesuniętymi zgodnie z wymaganym schematem przesunięcia. To przesunięcie sprawia, że LVL może być dłuższy i bardziej jednorodny niż kłody, z których pochodzi.
- Nałożyć klej: wałek lub powlekarka kurtynowa nanosi równą warstwę na każdy fornir.
- Położyć pierwszy arkusz słojami wzdłuż bloku.
- Położyć każdy kolejny arkusz w tym samym kierunku słojów, z złączem przesuniętym względem złącza poniżej.
- Powtarzać, aż do zaplanowanej liczby fornirów na daną grubość.
- Dodać warstwy poprzeczne tylko wtedy, gdy specyfikacja tego wymaga.
| Rodzaj złącza | Jak działa | Stosowane w |
|---|---|---|
| Złącze na skos (scarf) | Końce cięte w długi skos i sklejane na skosie | Długie bloki konstrukcyjne |
| Złącze zakładkowe (lap) | Końce zachodzą na siebie na krótkim odcinku | Linie ciągłe |
| Złącze czołowe (butt) | Końce stykają się prosto, przesunięte względem sąsiadów | LVL konstrukcyjny lub niekonstrukcyjny, zgodnie z określonym projektem złącza |
Układ kleju dobiera się do przeznaczenia. Klej fenolowy daje odporność na wodę w LVL konstrukcyjnym i zewnętrznym. Do elementów meblowych do wnętrz nasz LVL używa kleju UF z emisją E0, z opcją E1; klej i emisja to dwie osobne pozycje w specyfikacji. Od 6 sierpnia 2026 r. limit formaldehydu dla mebli i wyrobów z drewna w UE wynosi 0,062 mg/m³ (REACH, załącznik XVII, wpis 77). Samo oznaczenie E1 według EN 13986 (0,124 mg/m³, czyli 0,1 ppm) nie wystarcza już do wykazania zgodności z tym limitem.
Jak prasuje się LVL?
LVL prasuje się ciepłem i ciśnieniem, które utwardzają klej i ściskają stos w zwarty blok. W przemyśle używa się dwóch typów pras.
| Typ prasy | Jak działa | Blok |
|---|---|---|
| Prasa ciągła | Stalowe taśmy przeprowadzają ułożoną matę przez strefy grzewcze bez zatrzymywania | Bardzo długie bloki, cięte na długości belek |
| Prasa wielootworowa (dzienna) | Ułożone stosy są ładowane między grzewcze płyty i prasowane partiami | Bloki w formatach arkuszy |
| Prasa zimna, potem gorąca | Prasa wstępna zagęszcza stos przed prasowaniem na gorąco | Częsta w zakładach płytowych |
Ciepło napędza utwardzanie kleju; nacisk zamyka linie klejenia i ustala grubość. Klej fenolowy utwardza się w wyższej temperaturze niż klej UF, dlatego cykl prasowania dobiera się do kleju. Po prasowaniu bloki stygną i leżą płasko przed cięciem, aby klej osiągnął pełną wytrzymałość, a naprężenia wewnętrzne się wyrównały.
Cięcie i wykańczanie: jak blok staje się belką?
Blok staje się belką, słupkiem lub listwą, gdy zostanie rozcięty na przekroje, poprzecznie przycięty na długość i w razie potrzeby oszlifowany lub zestrugany. Plan cięcia wynika z rysunku kupującego.
- Rozcinanie tnie blok wzdłuż na szerokość elementu.
- Cięcie poprzeczne przycina do zamówionych długości.
- Szlifowanie lub strugania doprowadza widoczne powierzchnie do wymaganego wykończenia; elementy ukryte często pozostają w stanie po prasowaniu.
- Uszczelnianie krawędzi i czół może być stosowane przy elementach pracujących w wilgotnym środowisku.
Nasze formaty bloków LVL to 1220 × 2440 i 1250 × 2500 mm, cięte na grubość, szerokość i długość elementu z rysunku, z słojami wzdłuż dłuższego kierunku bloku. Powtarzające się części grupuje się według przekroju i długości; lista cięcia podąża wtedy za zamówieniem przez produkcję, znakowanie wiązek i przyjęcie towaru. Wymiary belek do budownictwa opisuje belki LVL.
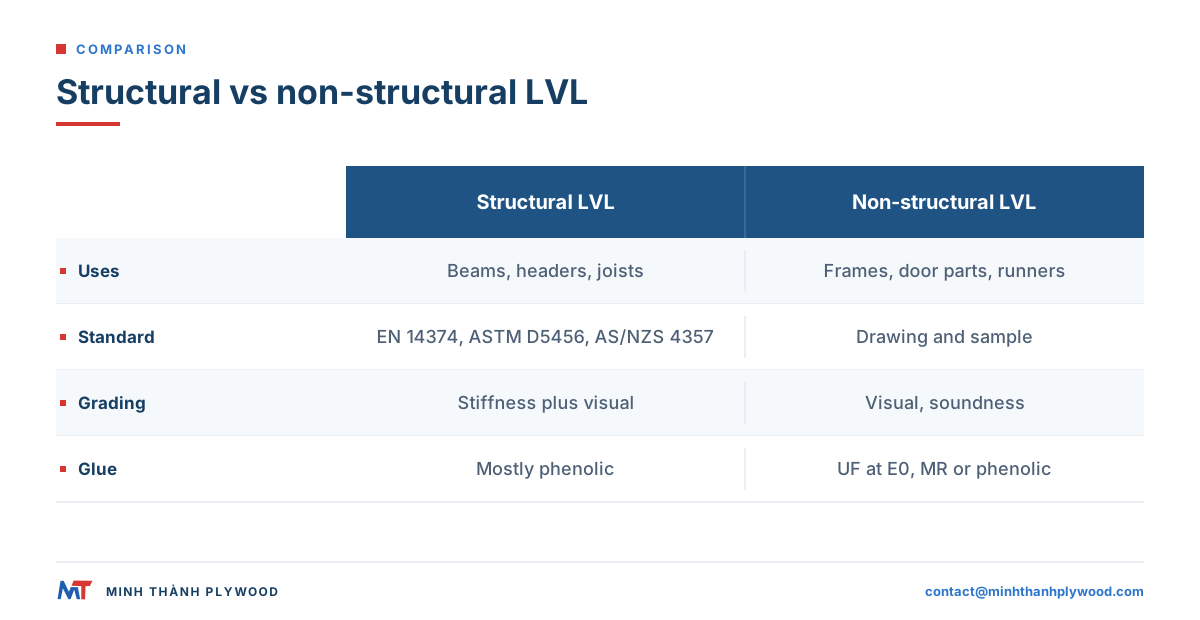
Konstrukcyjny a niekonstrukcyjny LVL: jaka jest różnica?
LVL konstrukcyjny jest wykonany i badany według normy wyrobu i sprzedawany z wartościami projektowymi dla konstruktorów. LVL niekonstrukcyjny powstaje do elementów, w których o zamówieniu decydują rysunek i zatwierdzona próbka. Etapy produkcji są podobne; różnią się sortowanie, badania i dokumentacja.
| LVL konstrukcyjny | LVL niekonstrukcyjny | |
|---|---|---|
| Zastosowania | Belki, nadproża, krokwie, belki stropowe, pasy dźwigarów dwuteowych, deski rusztowań | Ramy i listwy mebli, elementy drzwi i okien, prowadnice i ramy opakowań |
| Normy | EN 14374 (Europa), ASTM D5456 (USA), AS/NZS 4357 (Australia i Nowa Zelandia), JAS (Japonia) | Rysunek kupującego, próbka i uzgodnione tolerancje |
| Sortowanie fornirów | Według sztywności i wizualnie | Wizualnie, pod kątem braku wad |
| Klej | Głównie fenolowy | UF z E0, MR lub fenolowy zależnie od użytku |
| Dokumentacja | Certyfikowane wartości projektowe, bieżąca kontrola produkcji w zakładzie | Wymiary, wilgotność, linia klejenia i wygląd względem próbki |
Strona APA o konstrukcyjnym drewnie kompozytowym opisuje, jak ocenia się LVL konstrukcyjny w Ameryce Północnej. Nasz LVL dostarczamy do ram mebli, elementów drzwi i opakowań przemysłowych. W konstrukcjach nośnych inżynier wskazuje oceniany wyrób i jego wartości projektowe, a element dobiera się na podstawie tych dowodów. Wytrzymałość LVL wyjaśnia właściwości, z których korzystają inżynierowie.
Jakie wyposażenie potrzebuje zakład LVL?
Zakład LVL potrzebuje tej samej części wejściowej co fabryka sklejki: skrawania, suszenia i sortowania, plus linii układania i prasowania przystosowanej do równoległych pakietów. Różnica leży w końcowej części linii.
| Linia | Wyposażenie | Wspólne z fabryką sklejki? |
|---|---|---|
| Plac kłód | Pochylnia kłód, piła do przecinania, wanny kondycjonujące | Tak |
| Skrawanie | Tokarka obwodowa, przycinarka | Tak |
| Suszenie | Suszarka strumieniowa lub wałkowa do fornirów | Tak |
| Sortowanie | Stanowisko sortowania wizualnego; sortownica ultradźwiękowa na liniach konstrukcyjnych | Częściowo |
| Klejenie | Nakładarka kleju wałkowa lub kurtynowa | Tak |
| Układanie | Równoległe układanie z przesuwaniem złączy | Nie |
| Prasowanie | Prasa ciągła lub prasa wielootworowa na gorąco | Prasa płytowa może obsługiwać bloki w formatach arkuszy |
| Wykańczanie | Piły rozcinające, piły poprzeczne, szlifierka lub strugarka | Częściowo |
| Badania | Wilgotnościomierze; testy zginania i klejenia na liniach konstrukcyjnych | Częściowo |
Ta wspólna część tłumaczy, dlaczego wiele fabryk sklejki produkuje też LVL: dostawy fornira, suszarnie i przygotowanie kleju już istnieją.
Jakie kontrole jakości mają znaczenie przy LVL?
Przy LVL liczą się wilgotność, wymiary, prostoliniowość, linie klejenia i powierzchnie, które element pokaże. Kontrole wykonuje się w zakładzie przed pakowaniem i ponownie po przyjęciu towaru.
| Kontrola | Na co patrzeć | Jak |
|---|---|---|
| Wilgotność | 8–12 % dla naszego LVL | Wilgotnościomierz na kilku sztukach z każdej wiązki |
| Wymiar przekroju | Szerokość i grubość zgodnie z rysunkiem | Suwmiarka na obu końcach i w środku |
| Długość | Zgodnie z listą cięcia | Miarka taśmowa |
| Prostoliniowość | Wygięcie, sprężystość i skręcenie w uzgodnionym limicie | Liniał lub sznurek wzdłuż elementu |
| Linie klejenia | Brak otwartych linii i delaminacji na końcach i krawędziach | Wizualnie; test klejenia na próbkach, jeśli określono |
| Złącza | Położenie i przesunięcie złączy zgodnie z określonym układem | Kontrola z zapisem układu i na widocznych krawędziach |
| Powierzchnie | Widoczne strony zgodne z próbką | Obok zatwierdzonej próbki |
| Oznaczenia wiązek | Zgodne z zamówieniem i listą cięcia | Etykiety względem listy pakunkowej |
Każda wysyłka jest sfotografowana i nagrana na wideo przed załadunkiem, a kupujący otrzymują zdjęcia i nagranie. Badania strony trzeciej według metody kupującego zlecamy przez SGS na życzenie.
Jakie dokumenty są potrzebne do eksportu LVL?
Do eksportu LVL potrzebne są dokumenty przewozowe dla kraju przeznaczenia, dowody legalności drewna i, przy zastosowaniu konstrukcyjnym, ocena wyrobu. Planuje się je przed produkcją.
- Dokumenty przewozowe: faktura handlowa, lista pakunkowa, konosament, świadectwo pochodzenia (EUR.1 dla UE), świadectwa fitosanitarne i fumigacyjne.
- Polska: do odprawy importer potrzebuje numeru EORI; import VAT wynosi 23 %. Towar odprawia się najczęściej w Gdańsku lub Gdyni (bezpośrednie linie z Azji zawijają do Gdańska) albo przez Hamburg lub Rotterdam, a dalej koleją lub transportem drogowym do Polski. Transport morski z Hai Phong do północnej Europy trwa 30–40 dni.
- UE: na podstawie rozporządzenia UE o wylesianiu (rozporządzenie (UE) 2023/1115) importer potrzebuje danych o pochodzeniu; z zamówieniami dostarczamy dokumentację zgodności z EUDR (zapisy pochodzenia i pliki geolokalizacji). Dla dużych i średnich podmiotów EUDR obowiązuje od 30 grudnia 2026 r., a importer składa oświadczenie due diligence. Stawkę celną sprawdza się w TARIC; preferencja z EVFTA wymaga dowodu pochodzenia (EUR.1 lub deklaracji pochodzenia).
- Australia: warunki importu produktów drzewnych ustala Department of Agriculture i są one wymienione w bazie BICON; broker sprawdza sprawę dla drewna przetworzonego i opakowania.
- USA: wytyczne EPA o zakresie wyrobów wyłączają konstrukcyjną tarcicę kompozytową spełniającą ASTM D5456 z TSCA Title VI. Przed wpisaniem dokumentów o emisji do specyfikacji należy potwierdzić zakres dla dokładnego wyrobu. Nasze certyfikaty i raporty z badań wskazują certyfikację zakładu dla sklejki z drewna liściastego. Gatunek i pochodzenie drewna wspierają deklarację Lacey Act importera.
- Zastosowanie konstrukcyjne: ocena lub certyfikat dla konkretnego wyrobu i gatunku, wskazany przez inżyniera.
LVL do mebli i opakowań: dlaczego wybrać go zamiast tarcicy?
Producenci mebli i opakowań wybierają LVL zamiast tarcicy, bo jest prosty, suchy i jednorodny w potrzebnym przekroju, z mniejszą liczbą sęków i pęknięć. Tarcica z jednej kłody niesie wszystkie jej wady; belka LVL rozkłada je na wiele cienkich fornirów.
| Potrzeba | Tarcica | LVL |
|---|---|---|
| Proste, długie listwy | Wygina się i skręca podczas suszenia | Prosty z prasowanego bloku |
| Jednakowa wytrzymałość na długości | Zmienna, zależy od sęków i słojów | Bardziej jednorodna, wady rozłożone |
| Dokładne przekroje | Suszona i wtórnie obrabiana | Cięta z bloku według rysunku |
| Wilgotność | Zależy od suszarni i magazynu | Suchy blok, 8–12 % w naszym |
| Dostawy | Zależą od wielkości kłód | Małe kłody z plantacji dają długie elementy |
Typowe niekonstrukcyjne zastosowania to ramy sof i łóżek, listwy krzeseł, słupki i ramy drzwi, elementy okien, prowadnice palet i skrzyń oraz ramy opakowań. Przy obciążeniach w opakowaniach rozpiętość, obciążenie i sposób mocowania określa projekt opakowania, a element LVL specyfikuje się na tej podstawie.
O co zapytać producenta LVL przed zamówieniem?
Warto zapytać producenta LVL o gatunek, klej i emisję, układ, wilgotność, wymiary i dowody odpowiednie do zastosowania. Następnie warto wysłać linijkę specyfikacji, która nie zostawia nic otwartego:
- Zastosowanie: rama mebla, element drzwi, prowadnica opakowania albo element konstrukcyjny z wskazanym ocenianym wyrobem.
- Gatunek: akacja (ok. 580 kg/m³) lub eukaliptus (650–750 kg/m³).
- Układ: wszystkie arkusze fornira równolegle lub z określonymi warstwami poprzecznymi.
- Klej i emisja: UF z E0 do wnętrz, E1 jako opcja; MR lub fenolowy WBP do wilgotnego użytku.
- Przekrój i długość: grubość × szerokość × długość z rysunku, z tolerancjami i oznaczonymi widocznymi powierzchniami.
- Wilgotność: 8–12 %.
- Pakowanie i ilość: sztuki według przekroju i długości, łączna objętość, port docelowy.
Produkcja trwa 15–45 dni od wpłaty zaliczki 30 %; pozostałe 70 % płatne jest za skan konosamentu (B/L), FOB Hai Phong, CFR lub CIF. Bezpłatne próbki są dostępne. Formaty i zastosowania opisuje strona produktu LVL, a sposób budowania ceny cena LVL. Rysunki prosimy wysyłać na contact@minhthanhplywood.com; odpowiadamy w ciągu kilku godzin.
Pytania kupujących i odpowiedzi
Jak powstają belki LVL?
Kłody są skrawane obwodowo na fornir, fornir jest suszony i sortowany, na każdy arkusz nanosi się klej, a arkusze układa się tak, że wszystkie słoje biegną wzdłuż elementu, a złącza są przesunięte. Stos prasuje się na gorąco w blok, który następnie jest cięty i szlifowany na belki.
Z czego zrobiony jest LVL?
LVL składa się z cienkich fornirów drewna i kleju. Typowe gatunki to sosna radiata, daglezja, świerk, topola oraz drewno liściaste z plantacji, takie jak eukaliptus i akacja. Klej jest fenolowy w LVL konstrukcyjnym i zewnętrznym, a UF lub wzmocniony melaminą w elementach do wnętrz.
Czym LVL różni się od sklejki w układzie fornirów?
W LVL prawie każdy fornir biegnie w tym samym kierunku, wzdłuż elementu. W sklejce każda warstwa biegnie pod kątem prostym do następnej. LVL jest mocniejszy wzdłuż długości, a sklejka jest stabilniejsza na szerokości.
Jaki klej stosuje się w LVL?
LVL konstrukcyjny używa głównie kleju fenolowo-formaldehydowego (fenolowego), ze względu na odporność na wodę. LVL do wnętrz i mebli może używać kleju UF z emisją E0 lub kleju wzmocnionego melaminą, dobranego do warunków użytkowania.
Czy LVL jest mocniejszy od drewna litego?
Zwykle tak, przy tym samym wymiarze, wzdłuż długości. Skrawanie i ponowne klejenie rozkładają sęki i wady słojów na wiele cienkich warstw, więc LVL ma mniej słabych miejsc i bardziej jednorodną wytrzymałość niż element z tarcicy tego samego gatunku.
Jaka jest różnica między konstrukcyjnym a niekonstrukcyjnym LVL?
LVL konstrukcyjny jest wykonany i badany według normy wyrobu, takiej jak EN 14374, ASTM D5456 lub AS/NZS 4357, i ma wartości projektowe dla belek i nadproży. LVL niekonstrukcyjny powstaje do ram mebli, elementów drzwi i opakowań, gdzie o zamówieniu decydują rysunek i próbka.
Jaka jest grubość fornira w LVL?
Fornir LVL ma zwykle około 3 mm grubości i jest skrawany z kłody na tokarce obwodowej. Grubszy fornir oznacza mniej linii klejenia; cieńszy lepiej rozkłada wady.
Dlaczego złącza fornirów w LVL są przesunięte?
Złącze to słabe miejsce. Przesunięcie złączy zgodnie z określonym układem ogranicza ich skupienie, a sąsiednie, ciągłe arkusze fornira przenoszą obciążenie.
Jaką wilgotność powinien mieć LVL?
Fornir do LVL suszy się przed klejeniem, a gotowy LVL dostarczamy suchy. Nasz LVL dostarczamy przy wilgotności 8–12 %, czyli w tym samym zakresie co nasza sklejka meblowa.
Jakie wymiary ma LVL?
Linie ciągłe produkują długie bloki, cięte na długości belek; prasy płytowe robią bloki w formatach arkuszy. Nasze bloki LVL to 1220 × 2440 i 1250 × 2500 mm, cięte na przekroje zgodne z rysunkiem.
Którzy producenci LVL w Wietnamie eksportują?
Ten artykuł nie zestawia innych producentów, dlatego nie podajemy ich nazw. Minh Thanh Plywood produkuje LVL z fornira z plantacyjnej akacji i eukaliptusa w Phu Tho. Przy wyborze dostawcy warto sprawdzić gatunek, klej i emisję, układ, wilgotność, wymiary i dowody odpowiednie do zastosowania, tak jak w ostatniej części tego artykułu.
Co importer w Polsce musi mieć przy LVL z Wietnamu?
Numer EORI, dokumenty przewozowe i świadectwo pochodzenia EUR.1 lub deklarację pochodzenia dla preferencji z EVFTA, dane o pochodzeniu i geolokalizacji dla EUDR oraz, przy zastosowaniu konstrukcyjnym, ocenę wyrobu. Import VAT w Polsce wynosi 23 %.