
При производство на LVL трупите се обелват ротационно до фурнир, който се суши и сортира; листовете се лепят с успоредно направление на влакната и се пресоват горещо в заготовка, после се разкрояват на греди и други елементи. Именно успоредното подреждане отличава LVL от шперплата. За българските вносители и мебелни производители LVL може да се специфицира за рамки, компоненти за врати и опаковки, като Варна и Бургас са възможни входни пристанища. Minh Thanh Plywood произвежда LVL от плантационен фурнир от акация и евкалипт в Phu Tho, Виетнам.
От какво се прави LVL?
LVL (дървен материал от ламиниран фурнир) се прави от тънки дървени фурнири, слепени така, че влакната на почти всеки фурнир да вървят в една и съща посока, по дължината на елемента. Съставките са само две: фурнир и лепило.
| Съставка | Често използвани варианти | Нашето производство |
|---|---|---|
| Дървесен вид на фурнира | Радиата бор, дугласка ела, смърч, топола, бреза, плантационни евкалипт и акация | Плантационен фурнир от акация или евкалипт |
| Плътност | Зависи от дървесния вид | Акация около 580 kg/m³; евкалипт 650–750 kg/m³ |
| Лепило | Фенолно за конструкционни и външни изделия; UF или с меламинова добавка за вътрешни | UF лепило с емисии E0 за вътрешна употреба, с E1 като вариант; MR (с меламинова добавка) или фенолно WBP за влажна среда |
| Влага | Сух фурнир, суха заготовка | 8–12% |
Дървесният вид определя плътността, теглото и цвета; лепилото определя водоустойчивостта и емисиите. Нашите фурнири от акация и евкалипт са от плантационна дървесина, отглеждана около Ha Hoa, Phu Tho. За сравнение на видовете вижте LVL от бор или широколистна дървесина.
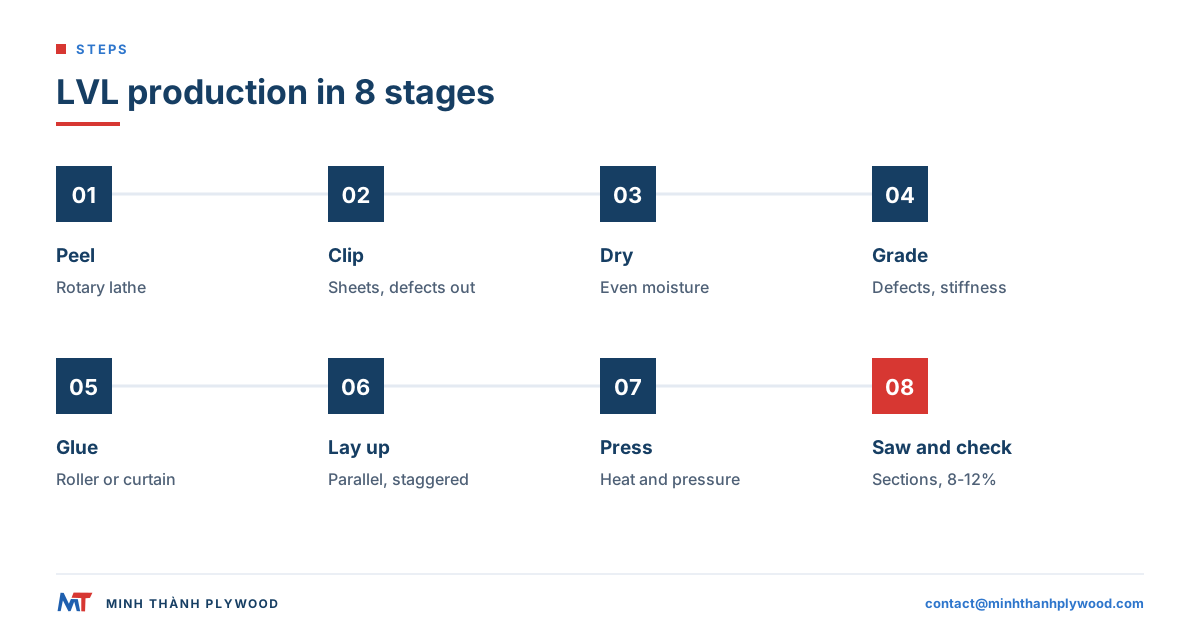
Как протича производството на LVL греди? Десет етапа
LVL гредите се произвеждат, като трупите се обелват до фурнир, той се суши и сортира, листовете се подреждат с успоредни влакна и се слепват, а пакетът се пресова горещо в заготовка. След това тя се нарязва на елементи с нужните за поръчката сечение и дължина. Етапите са десет и следват в този ред:
- Избор на трупи: правите, кръгли трупи от избрания дървесен вид се режат до дължината за струга.
- Подготовка: в някои предприятия трупите се накисват или обработват с пара, за да се белят гладко.
- Ротационно белене: стругът завърта трупа срещу нож и отнема непрекъсната лента фурнир.
- Разкрояване: лентата се нарязва на листове, като разцепванията и големите дефекти се изрязват.
- Сушене: фурнирът преминава през сушилня до ниско и равномерно съдържание на влага.
- Сортиране: всеки лист се оценява за дефекти, а в конструкционните производства и за коравина.
- Нанасяне на лепило: лепилото се разстила върху фурнира с валяк или завесен апликатор.
- Подреждане на слоевете: листовете се нареждат с успоредни влакна и с разминаване на снадките по дължина.
- Пресоване: топлината и натискът втвърдяват лепилото и слепват пакета в плътна заготовка.
- Рязане, шлифоване и проверка: заготовката се нарязва на сечения, шлифова се при нужда, измерва се и се маркира.
| Етап | Какво определя в готовия LVL |
|---|---|
| Белене | Дебелината и гладкостта на фурнира, добива от трупа |
| Сушене | Качеството на слепването, свиването и влагата при експедиция |
| Сортиране | Постоянството на якостта, коравината и външния вид |
| Нанасяне на лепило | Слепването по всеки лепилен шев |
| Подреждане на слоевете | Посоката на влакната и местата на слабите снадки |
| Пресоване | Плътността, дебелината и пълното втвърдяване |
| Рязане и шлифоване | Размерът на сечението, праволинейността и повърхността |
В следващите раздели са описани етапите и проверките, които купувачът може да направи за всеки от тях.
Как се различава подреждането на слоевете при LVL и шперплат?
Основната разлика между LVL и шперплата е посоката на влакната. При LVL фурнирите са успоредни и вървят по дължината на елемента; при шперплата всеки следващ слой е под прав ъгъл спрямо предходния.
| Характеристика | LVL (дървен материал от ламиниран фурнир) | Шперплат |
|---|---|---|
| Посока на влакната | Всички или почти всички фурнири са по дължина | Посоката се редува под прав ъгъл от слой на слой |
| Форма | Заготовка, нарязана на греди, стойки и рейки | Лист |
| Посока на най-голяма якост | По дължина, като при греда | Сходна в двете посоки по листа |
| Стабилност по ширина | Повече движение напречно на влакната | Висока стабилност и в двете посоки |
| Типични приложения | Греди, щурцове, рейки, рамки, носачи | Мебелни плоскости, обшивки, кофраж, опаковки |
| Снадки на фурнирите | Разминават се по дължина | Челни или зашити във всеки слой |
При някои видове LVL има един или два напречни слоя фурнир, които ограничават разцепването и измятането по ширина; този вариант понякога се нарича LVB (ламинирана фурнирована плоскост). В ръководството ни за LVL и шперплат ще намерите сравнение за мебелни рамки, опаковки и греди.
Подбор, белене и сушене на трупите: как се подготвя фурнирът за LVL?
Фурнирът за LVL се получава чрез ротационно белене на трупи до листове с дебелина около 3 mm, след което се суши равномерно преди лепене. Качеството на фурнира поставя границата за качеството на цялата заготовка.
- Трупи: правите трупи с малко стесняване дават дълги и равномерни ленти фурнир. Плантационните широколистни видове, като евкалипт и акация, се отглеждат на ротации и се добиват при малък диаметър, подходящ за съвременните безшпинделни стругове.
- Белене: ротационният струг обелва трупа с нож, настроен за дебелината на фурнира. Плътният, гладък фурнир с малко следи от ножа се слепва по-добре.
- Разкрояване: лентата се нарязва до ширината на листа, а отворените разцепвания и големите чепове се изрязват.
- Сушене: фурнирът се суши в струйна или валцова сушилня. Влажните участъци причиняват мехури в пресата и слаби лепилни шевове; пресушеният фурнир попива лепилото твърде бързо.
Най-големите разлики между предприятията са при сушенето. Неравномерната влага в пакета фурнир води до изкривяване на заготовките след разкрояване. Нашите фурнири и готови плоскости се сушат до 8–12% съдържание на влага при експедиция — обичайният диапазон за мебелен шперплат и диапазонът, при който доставяме LVL. Вижте сушене на фурнир за шперплат за видовете сушилни и дефектите при сушене.
Как се сортира фурнирът за LVL?
Фурнирът за LVL се сортира визуално по дефекти, а при конструкционните линии и по коравина. Сортирането определя къде ще бъде поставен всеки лист в заготовката.
| Метод на сортиране | Какво се измерва или оценява | Къде се поставя сортираният лист |
|---|---|---|
| Визуално сортиране | Чепове, разцепвания, дупки, петна, грубо белене | Чистите листове са за лицата и видимите елементи; по-ниските класове са във вътрешните слоеве |
| Сортиране по скорост на ултразвукова вълна | Скоростта на звука през листа, свързана с коравината | Най-коравите листове са във външните слоеве на конструкционните греди |
| Проверка на влагата | Влагата след сушилнята | Влажните листове се връщат в сушилнята |
При гредите външните слоеве поемат най-голямата част от напрежението при огъване, затова конструкционните предприятия поставят там най-коравия фурнир. При LVL за мебели и опаковки сортирането е според външния вид и здравината: чист фурнир отвън, когато елементът остава видим или се обработва машинно, а здрав фурнир във вътрешните слоеве.
Нанасяне на лепило и слепване на LVL: как се подрежда заготовката?
При слепването на LVL върху фурнирите се нанася лепило, след което те се подреждат с определената посока на влакната и разместване на челните снадки според зададената схема. Именно това разминаване позволява да се произвеждат LVL елементи, които са по-дълги и по-равномерни от трупите, използвани за производството им.
- Нанесете лепилото: валяк или завесен апликатор разстила равномерен слой върху всеки фурнир.
- Поставете първия лист с влакната по дължината на заготовката.
- Поставяйте следващите листове със същата посока на влакната, като челната снадка на всеки е отместена спрямо снадката под него.
- Повтаряйте до достигане на предвидения брой фурнири за зададената дебелина.
- Добавяйте напречни слоеве само когато са посочени в спецификацията.
| Вид снадка | Как се изпълнява | Приложение |
|---|---|---|
| Косо снадена | Краищата се изрязват под дълъг наклон и се слепват по наклона | Дълги конструкционни заготовки |
| Припокриваща | Краищата се застъпват на късо разстояние | Непрекъснати линии |
| Челна | Краищата се срещат под прав ъгъл, като снадките се разминават спрямо съседните | Конструкционен или неконструкционен LVL според предвиденото изпълнение на снадката |
Системата за лепене се избира според условията на експлоатация. Фенолното лепило осигурява водоустойчивост за конструкционен и външен LVL. За вътрешни мебелни елементи нашият LVL се произвежда с UF лепило с емисии E0, като се предлага и E1; лепилото и класът на емисиите са отделни позиции в спецификацията.
Как се пресова LVL?
LVL се пресова с топлина и натиск, които втвърдяват лепилото и уплътняват пакета в плътна заготовка. В производството се използват два вида преси.
| Вид преса | Как работи | Заготовка |
|---|---|---|
| Непрекъсната преса | Стоманени ленти прекарват подредения пакет през нагрети зони без спиране | Много дълги заготовки, нарязвани на дължини за греди |
| Многоетажна преса с нагрети плочи | Подредените пакети се зареждат между нагрети плочи и се пресоват на партиди | Заготовки във формати на листове |
| Студена преса, последвана от гореща преса | Предварителната преса уплътнява пакета преди горещото пресоване | Често използвана в предприятия за плоскости |
Топлината втвърдява лепилото, а натискът затваря лепилните шевове и задава дебелината. Фенолното лепило се нуждае от повече топлина за втвърдяване от UF лепилото, затова цикълът на пресоване се съобразява с лепилната система. След пресоване заготовките се охлаждат и остават в хоризонтално положение преди рязането, за да достигне лепилото пълна якост и да се уравновесят вътрешните напрежения.
Рязане и довършване: как заготовката става греда?
Заготовката става греда, стойка или рейка, когато се разреже по дължина на сечения, отреже се до нужната дължина и при необходимост се шлифова или рендосва. Планът за разкрояване следва чертежа на купувача.
- Надлъжно рязане: заготовката се разрязва по дължината, за да се получи нужната ширина на елемента.
- Напречно рязане: елементите се отрязват до поръчаната дължина.
- Шлифоване или рендосване: видимите лица се довеждат до изискваното покритие; скритите елементи често остават във вида след пресоване.
- Запечатване на кантовете и челата: може да се приложи при елементи за влажна среда.
Форматите на нашите заготовки за LVL са 1220 × 2440 и 1250 × 2500 mm. Те се нарязват до дебелината, ширината и дължината на елементите по Вашия чертеж, като влакната вървят по по-дългата страна на заготовката. Групирайте повтарящите се детайли по сечение и дължина; списъкът за разкрояване придружава поръчката през производството, маркирането на пакетите и приемането. За строителните размери вижте LVL греди.
Каква е разликата между конструкционен и неконструкционен LVL?
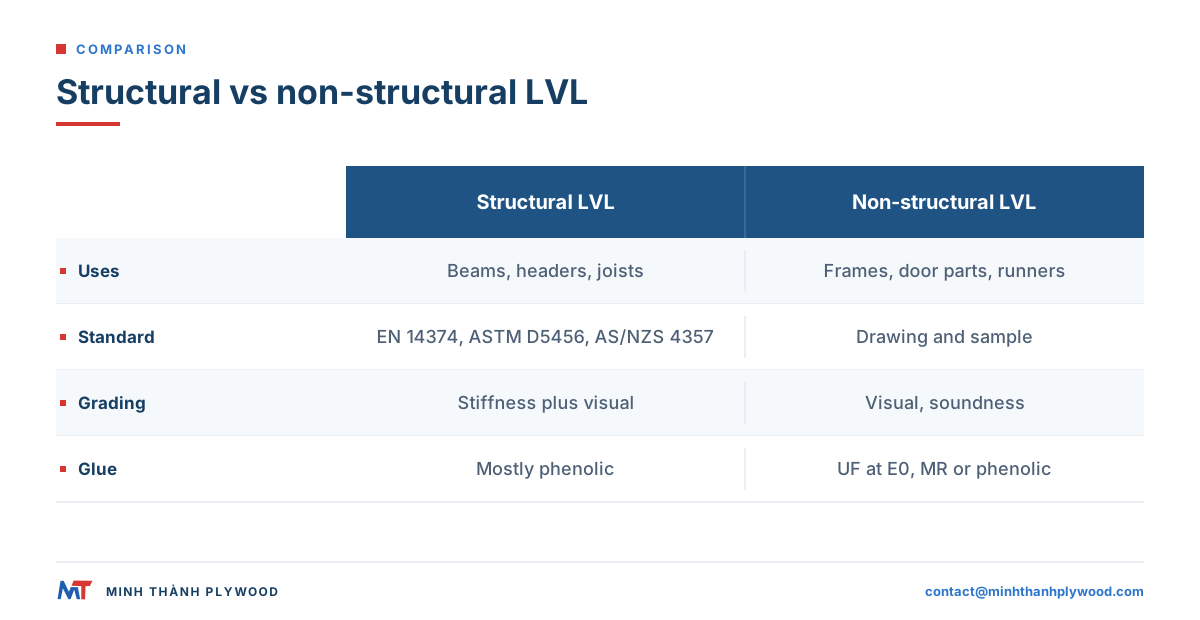
Конструкционният LVL се произвежда и изпитва по продуктов стандарт и се предлага с изчислителни стойности за инженерите. Неконструкционният LVL е за елементи, при които поръчката се определя от чертежа и одобрения образец. Етапите на производство са сходни, но сортирането, изпитванията и документацията са различни.
| Конструкционен LVL | Неконструкционен LVL | |
|---|---|---|
| Приложения | Греди, щурцове, ребра, подови греди, пояси за I-греди, дъски за скеле | Мебелни рамки и рейки, компоненти за врати и прозорци, носачи и рамки за опаковки |
| Стандарти | EN 14374 (Европа), ASTM D5456 (САЩ), AS/NZS 4357 (Австралия и Нова Зеландия), JAS (Япония) | Чертеж, образец и съгласувани допуски на купувача |
| Сортиране на фурнира | По коравина и визуално | Визуално и по здравина |
| Лепило | Предимно фенолно | UF с E0, MR или фенолно според условията на употреба |
| Документи и данни | Сертифицирани изчислителни стойности и текущ контрол на производството във фабриката | Размери, влага, лепилни шевове и външен вид спрямо образеца |
Страницата на APA за конструкционни композитни дървесни материали описва оценяването на конструкционния LVL в Северна Америка. Нашият LVL се доставя за мебелни рамки, компоненти за врати и промишлени опаковки. За носещи конструкции инженерът посочва оценения продукт и неговите изчислителни стойности, а сечението на елемента се определя въз основа на тези данни. В раздела за якостта на LVL са обяснени показателите, използвани от инженерите.
Какво оборудване е необходимо в предприятие за LVL?
Предприятието за LVL използва същото начално оборудване като завод за шперплат — белене, сушене и сортиране — плюс линия за подреждане на слоевете и преса за успоредни пакети. Разликата е в следващата част на производството.
| Линия | Оборудване | Използва ли се и в завод за шперплат? |
|---|---|---|
| Двор за трупи | Площадка за трупи, циркуляр за напречно рязане, вани за подготовка | Да |
| Белене | Ротационен струг, машина за разкрояване | Да |
| Сушене | Струйна или валцова сушилня за фурнир | Да |
| Сортиране | Станция за визуална оценка; ултразвуков сортировач при конструкционните линии | Частично |
| Нанасяне на лепило | Валяк или завесен разстилач за лепило | Да |
| Подреждане на слоевете | Успоредно подреждане с разминаване на снадките | Различно |
| Пресоване | Непрекъсната преса или многоетажна гореща преса | Пресата за плоскости може да се използва за заготовки във формат на листове |
| Довършване | Надлъжни и напречни триони, шлифовъчна или рендосваща машина | Частично |
| Изпитване | Влагомери; изпитвания на огъване и слепване при конструкционните линии | Частично |
Затова много заводи за шперплат произвеждат и LVL: разполагат с фурнир, сушилни и цех за подготовка на лепилото.
Кои проверки на качеството са важни при LVL?
При LVL проверявайте влагата, размерите, праволинейността, лепилните шевове и повърхностите, които ще останат видими. Проверете ги в завода преди опаковане и отново при пристигане.
| Проверка | Какво да се следи | Как |
|---|---|---|
| Влага | 8–12% за нашия LVL | Влагомер върху няколко елемента от всеки пакет |
| Размер на сечението | Ширина и дебелина според чертежа | Шублер в двата края и по средата |
| Дължина | Според списъка за разкрояване | Ролетка |
| Праволинейност | Огъване, пружиниране и усукване в рамките на договорения допуск | Прав мастар или опънат конец по дължината на елемента |
| Лепилни шевове | Да няма отворени шевове или разслояване по краищата и кантовете | Визуална проверка; изпитване на слепването на образци, ако е посочено |
| Снадки | Да са разместени, без две снадки на едно сечение | Визуална проверка по канта |
| Повърхности | Видимите лица да съответстват на образеца | Сравнение с одобрения образец един до друг |
| Маркировка на пакетите | Да съответства на поръчката и списъка за разкрояване | Сверяване на етикетите с опаковъчния лист |
Всяка пратка се снима и заснема на видео преди товарене, а купувачите получават снимките и видеото. При поискване се организират изпитвания от независима трета страна по метода на купувача чрез SGS.
Какви документи са нужни за износ на LVL?
За износ на LVL са необходими транспортни документи за крайната дестинация, доказателства за законния произход на дървесината и, при конструкционна употреба, оценка на продукта. Предвидете подготовката им още преди началото на производството.
- Транспортни документи: търговска фактура, опаковъчен лист, коносамент, сертификат за произход (EUR.1 за ЕС), фитосанитарен и фумигационен сертификат. За България възможните маршрути са през пристанищата Варна или Бургас, или през средиземноморски и егейски центрове с последващ превоз с камион или железница. Плаването от Hai Phong до Средиземноморието е 25–35 дни. За митническото оформяне е необходим EORI номер, а стандартната ставка на ДДС в България е 20%.
- ЕС: съгласно Регламента на ЕС за обезлесяването (Регламент (ЕС) 2023/1115) вносителят трябва да разполага с данни за произхода. С поръчките предоставяме досие за съответствие с EUDR, включващо записи за произход и файлове с геолокация. Регламентът се прилага от 30 декември 2026 г. за големи и средни оператори, а за останалите микро- и малки оператори — от 30 юни 2027 г. Вносителят подава декларацията за надлежна проверка. Крайната дата за отсичане е 31 декември 2020 г.
- Австралия: условията за внос на дървесни продукти се определят от Министерството на земеделието и са посочени в базата данни BICON; митническият посредник проверява конкретния случай за обработена дървесина и опаковката.
- САЩ: съгласно указанията на EPA относно обхвата на продуктите конструкционните композитни дървесни изделия, които отговарят на ASTM D5456, не попадат в обхвата на TSCA Title VI. Преди да посочите документите за емисиите, проверете дали конкретният продукт попада в обхвата на регламента. Нашите сертификати и протоколи от изпитвания посочват сертификата на завода за шперплат от твърда дървесина. Дървесният вид и произходът на добитата дървесина служат като доказателство в подкрепа на декларацията на вносителя по Lacey Act.
- Конструкционна употреба: оценката или сертификатът за конкретния продукт и клас, посочени от инженера.
Защо производителите на мебели и опаковки избират LVL вместо масивна дървесина?
Производителите на мебели и опаковки избират LVL пред дървен материал от масив, защото получават прави и сухи елементи с равномерно сечение, с по-малко чепове и разцепвания. Дефектите в една отрязана от трупа рейка остават в нея; при LVL те се разпределят в много тънки фурнири.
| Изискване | Дървен материал от масив | LVL |
|---|---|---|
| Прави и дълги рейки | Извиват се и се усукват при сушене | Прави след пресоването на заготовката |
| Равномерна якост по дължина | Зависи от чеповете и посоката на влакната | По-равномерна, дефектите са разпределени |
| Точни сечения | Реже се и се суши, после се обработва машинно | Изрязва се от заготовката според чертежа |
| Влага | Зависи от сушенето в сушилня и съхранението | Суха заготовка, 8–12% за нашия LVL |
| Доставка | Зависи от размера на трупите | Малките плантационни трупи дават дълги елементи |
Типичните неконструкционни приложения включват рамки за дивани и легла, рейки за столове, вертикални елементи и каси на врати, компоненти за прозорци, носачи за палети и каси, както и рамки за опаковки. При натоварванията в опаковките проектът определя отвора, товара и закрепването; според него се задава и LVL елементът.
Какво да попитате производителя на LVL преди поръчка?
Попитайте производителя на LVL за дървесния вид, лепилото и емисиите, подреждането на слоевете, влагата, размерите и документите за Вашето приложение. После изпратете спецификация, която не оставя неуточнени позиции:
- Приложение: мебелна рамка, компонент за врата, носач за опаковка или конструкционен елемент с посочен оценен продукт.
- Дървесен вид: акация (около 580 kg/m³) или евкалипт (650–750 kg/m³).
- Подреждане на слоевете: всички фурнири успоредно или с посочени напречни слоеве.
- Лепило и емисии: UF лепило с емисии E0 за вътрешна употреба, с E1 като вариант; MR или фенолно WBP за влажна среда.
- Сечение и дължина: дебелина × ширина × дължина според Вашия чертеж, с посочени допуски и видими лица.
- Влага: 8–12%.
- Опаковка и количество: брой елементи по сечение и дължина, общ обем и пристанище на местоназначение.
Производството отнема 15–45 дни след 30% авансово плащане; остатъкът от 70% се плаща срещу сканирано копие на коносамента (B/L), при условия FOB Hai Phong, CFR или CIF. Предлагат се безплатни мостри. Вижте страницата на нашия LVL за формати и приложения или цената на LVL за начина на формиране на цената, а чертежа си изпратете на contact@minhthanhplywood.com; отговаряме в рамките на часове.
Въпроси на купувачите и отговори
Как се произвеждат LVL гредите?
Трупите се обелват ротационно до фурнир, който се суши и сортира. Върху всеки лист се нанася лепило, след което листовете се подреждат с влакната по дължината и с разминаване на снадките. Пакетът се пресова горещо в заготовка, която после се нарязва и шлифова до греди.
От какво се прави LVL?
LVL се прави от тънки дървени фурнири и лепило. Често се използват радиата бор, дугласка ела, смърч, топола и плантационни широколистни видове като евкалипт и акация. За конструкционни и външни LVL се използва фенолно лепило, а за вътрешни елементи — UF или лепило с меламинова добавка.
Как се различава подреждането на слоевете при LVL и шперплат?
При LVL почти всеки фурнир е ориентиран в една и съща посока, по дължината на елемента. При шперплата влакната на всеки следващ слой са под прав ъгъл спрямо предходния. LVL е по-як по дължина, а шперплатът е по-стабилен по ширина.
Какво лепило се използва за LVL?
За конструкционен LVL обикновено се използва фенолформалдехидно (фенолно) лепило заради водоустойчивостта му. За вътрешни и мебелни елементи може да се използва UF лепило с клас на емисиите E0 или лепило с меламинова добавка, избрано според условията на експлоатация.
По-здрав ли е LVL от масивната дървесина?
Обикновено да, при еднакви размери и натоварване по дължина. Разкрояването на фурнири и повторното им слепване разпределят чеповете и дефектите на влакната в много тънки слоеве. Така LVL има по-малко слаби места и по-равномерна якост от дъсчен елемент от същия дървесен вид.
Каква е разликата между конструкционен и неконструкционен LVL?
Конструкционният LVL се произвежда и изпитва по продуктов стандарт, например EN 14374, ASTM D5456 или AS/NZS 4357, и има изчислителни стойности за греди и щурцове. Неконструкционният LVL е предназначен за мебелни рамки, компоненти за врати и опаковки, като чертежът и одобреният образец определят поръчката.
Колко дебели са фурнирите за LVL?
Фурнирите за LVL обикновено са с дебелина около 3 mm и се белят от трупа на ротационен струг. По-дебелият фурнир означава по-малко лепилни шевове, а по-тънкият разпределя дефектите по-равномерно.
Защо снадките на фурнирите при LVL се разминават?
Снадката е слабо място. Когато снадките се разминават по дължината на заготовката, няма две на едно и също място и елементът пренася натоварването през съседните непрекъснати фурнири.
Каква трябва да е влажността на LVL?
Фурнирите за LVL се сушат преди лепене, а готовият LVL се доставя сух. Нашият LVL се доставя при съдържание на влага 8–12%, в същия диапазон като мебелния ни шперплат.
В какви размери се предлага LVL?
При непрекъснатите линии се произвеждат дълги заготовки, които се режат на дължини за греди; пресите за плоскости правят заготовки във формати на листове. Нашите заготовки за LVL са 1220 × 2440 и 1250 × 2500 mm и се нарязват на сеченията от Вашия чертеж.