
LVL 생산 공정은 원목을 로터리 박피해 단판으로 만들고, 건조와 선별을 거친 단판을 나뭇결이 모두 같은 방향으로 가도록 접착한 뒤 열압착해 각재와 부재로 절단하는 과정입니다. 이 평행 적층 방식이 LVL과 합판을 가르는 차이입니다. 한국의 가구 제조사와 거푸집 시공업체는 부산·인천·광양을 통한 수입 경로를 살펴볼 수 있으며, 합판 규격을 함께 검토할 때는 KS F 3113 구조용 합판과 LVL을 구분해야 합니다. Minh Thanh Plywood는 베트남 푸토에서 아카시아와 유칼립투스 조림 단판으로 LVL을 생산합니다.
LVL은 무엇으로 만드나요?
LVL(단판적층재)은 얇은 목재 단판을 접착제로 붙여 만듭니다. 거의 모든 단판의 나뭇결이 부재 길이 방향으로 나란히 놓입니다. 재료는 단판과 접착제 두 가지뿐입니다.
| 재료 | 일반적인 선택지 | 당사 제품 |
|---|---|---|
| 단판 수종 | 라디에타소나무, 더글러스퍼, 가문비나무, 포플러, 자작나무, 조림 유칼립투스와 아카시아 | 아카시아 또는 유칼립투스 조림 단판 |
| 밀도 | 수종에 따라 다름 | 아카시아 약 580 kg/m³; 유칼립투스 650–750 kg/m³ |
| 접착제 | 구조용 및 외장용은 페놀계; 실내용은 UF 또는 멜라민 강화 | 실내용은 E0 방출 등급 UF 접착제, E1 선택 가능; 습한 환경용은 MR(멜라민 강화) 또는 페놀계 WBP |
| 함수율 | 건조 단판, 건조 블릿 | 8–12 % |
수종에 따라 밀도, 무게와 색상이 달라지고, 접착제에 따라 내수성과 방출 등급이 달라집니다. 당사의 아카시아와 유칼립투스 단판은 푸토 하호아 일대에서 자란 조림목으로 만듭니다. 수종별 비교는 소나무 LVL과 활엽수 LVL 비교를 참고하세요.
LVL 보는 어떻게 만드나요? 10단계 생산 공정
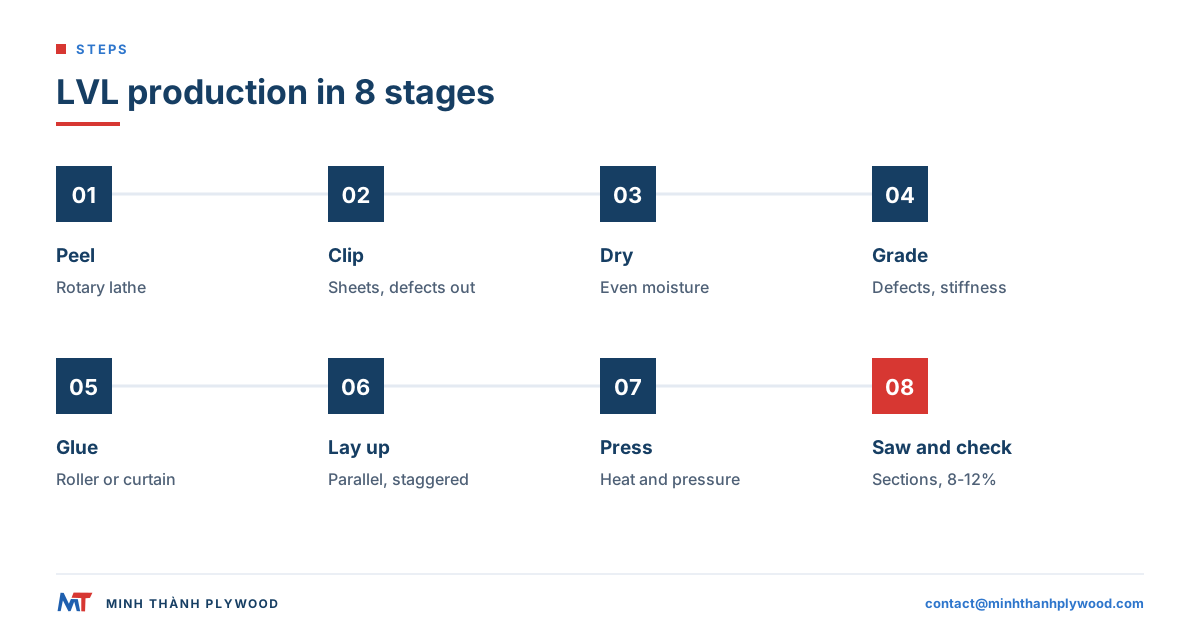
LVL 보는 원목을 박피해 단판을 만들고, 건조·선별한 뒤 나뭇결을 평행하게 적층해 접착하고, 열압착으로 블릿을 만든 다음 주문한 단면과 길이에 맞춰 절단합니다. 생산 공정은 다음 10단계로 진행됩니다.
- 원목 선별: 선택한 수종 가운데 곧고 둥근 원목을 골라 선반에 맞는 길이로 자릅니다.
- 조습: 일부 공장에서는 목재가 매끄럽게 박피되도록 원목을 물에 담그거나 증기로 처리합니다.
- 로터리 박피: 선반에서 원목을 칼날에 대고 회전시켜 연속된 단판 띠를 벗겨냅니다.
- 재단: 단판 띠를 판으로 자르고, 갈라진 부분과 큰 결함을 잘라냅니다.
- 건조: 건조기에 넣어 단판의 함수율을 낮고 균일하게 맞춥니다.
- 선별: 각 단판의 결함을 살핍니다. 구조용 생산라인에서는 강성도 함께 측정합니다.
- 접착제 도포: 롤러 또는 커튼 도포기로 단판에 접착제를 바릅니다.
- 적층: 나뭇결을 모두 평행하게 맞추고, 길이 방향 이음부는 서로 어긋나게 쌓습니다.
- 압착: 열과 압력으로 접착제를 경화해 적층물을 단단한 블릿으로 만듭니다.
- 절단·연마·검사: 블릿을 지정 단면으로 자르고, 필요한 곳을 연마한 뒤 치수를 재고 표시합니다.
| 공정 | 완제품 LVL에서 관리하는 항목 |
|---|---|
| 박피 | 단판 두께, 표면, 원목 수율 |
| 건조 | 접착 품질, 수축, 출고 시 함수율 |
| 선별 | 강도, 강성, 외관의 균일성 |
| 접착제 도포 | 각 접착선의 접착 상태 |
| 적층 | 나뭇결 방향과 약한 이음부의 위치 |
| 압착 | 밀도, 두께, 완전 경화 여부 |
| 절단 및 연마 | 단면 치수, 곧음, 표면 |
아래에서는 각 공정과 구매자가 확인할 사항을 설명합니다.
LVL과 합판은 적층 방식이 어떻게 다른가요?
LVL과 합판의 차이는 단판의 나뭇결 방향에 있습니다. LVL은 단판이 부재 길이 방향으로 나란히 놓이고, 합판은 각 층의 나뭇결이 바로 옆 층과 직각을 이룹니다.
| 구분 | LVL(단판적층재) | 합판 |
|---|---|---|
| 나뭇결 방향 | 단판 전체 또는 거의 전부가 길이 방향 | 층마다 방향을 바꿔 직각으로 적층 |
| 형태 | 블릿을 보, 스터드, 레일로 절단 | 판재 |
| 강한 방향 | 보처럼 길이 방향 | 판재 폭 방향의 두 축에서 비슷함 |
| 폭 방향 안정성 | 나뭇결을 가로지르는 방향으로 더 움직임 | 두 방향 모두 안정적 |
| 일반적인 용도 | 보, 헤더, 레일, 프레임, 주행대 | 가구용 판재, 덮개, 거푸집, 포장 |
| 단판 이음부 | 길이 방향으로 어긋나게 배치 | 각 층 안에서 맞대거나 이어 붙임 |
일부 LVL에는 폭 방향 갈라짐과 뒤틀림을 줄이기 위해 교차 방향 단판을 한두 겹 넣습니다. 이런 제품을 LVB(단판적층판)라고 부르기도 합니다. 가구 프레임, 포장재와 보에 쓰이는 두 제품의 비교는 LVL과 합판 비교에서 확인할 수 있습니다.
원목 선별·박피·건조: LVL 단판은 어떻게 준비하나요?
LVL 단판은 원목을 로터리 박피해 두께 약 3 mm의 판으로 만든 뒤, 접착 전에 균일하게 건조합니다. 단판 품질이 블릿 전체의 품질 한계를 좌우합니다.
- 원목: 곧고 테이퍼가 작은 원목은 길고 균일한 단판 띠를 만듭니다. 유칼립투스나 아카시아 같은 조림 활엽수는 일정한 벌기령으로 재배하고 작은 직경으로 수확해, 현대식 무축 로터리 선반에 적합합니다.
- 박피: 로터리 선반의 칼날 간격을 단판 두께에 맞춰 원목을 벗겨냅니다. 선반 자국이 적고 촘촘하며 매끄러운 단판일수록 접착이 잘됩니다.
- 재단: 단판 띠를 판 폭에 맞춰 자르고, 벌어진 갈라짐과 큰 옹이를 제거합니다.
- 건조: 단판은 제트식 또는 롤러식 건조기에서 건조합니다. 젖은 부분은 프레스에서 부풀음과 약한 접착선을 일으킬 수 있고, 지나치게 마른 단판은 접착제를 너무 빨리 흡수합니다.
건조 방식은 공장별 차이가 큰 공정입니다. 단판 더미의 함수율이 고르지 않으면 절단한 뒤 블릿이 휠 수 있습니다. 당사 단판과 완제품 판재는 출고 시 함수율 8–12%로 건조합니다. 이는 가구용 합판의 일반적인 범위이며, 당사 LVL도 같은 함수율로 공급합니다. 건조기 종류와 건조 결함은 합판용 단판 건조에서 확인하세요.
LVL 단판은 어떻게 선별하나요?
LVL용 단판은 결함을 육안으로 살피고, 구조용 생산라인에서는 강성도 측정해 선별합니다. 선별 결과에 따라 각 단판을 블릿의 어느 위치에 쓸지 정합니다.
| 선별 방법 | 측정 항목 | 선별한 단판의 사용 위치 |
|---|---|---|
| 육안 선별 | 옹이, 갈라짐, 구멍, 얼룩, 거친 박피면 | 깨끗한 판은 표면층과 외관이 보이는 부재에, 낮은 등급은 내부에 사용 |
| 응력파(초음파) 선별 | 강성과 연관된 판 내부의 음파 속도 | 가장 강성이 높은 판은 구조용 보의 바깥층에 사용 |
| 함수율 확인 | 건조기 통과 후 함수율 | 젖은 판은 건조기로 되돌림 |
보에서는 바깥층이 휨 응력 대부분을 받으므로, 구조용 공장은 강성이 가장 높은 단판을 바깥쪽에 배치합니다. 가구 및 포장용 LVL은 외관과 건전성을 기준으로 선별합니다. 외관이 드러나거나 가공되는 부재에는 깨끗한 단판을 바깥쪽에, 그 밖의 위치에는 건전한 단판을 안쪽에 씁니다.
접착제 도포와 LVL 적층: 블릿은 어떻게 쌓나요?
LVL 적층은 각 단판에 접착제를 바르고 지정된 나뭇결 방향으로 쌓는 공정입니다. 끝 이음부는 요구되는 어긋남 패턴에 따라 서로 겹치지 않게 배치합니다. 이렇게 이음부를 어긋나게 배치하기 때문에 원목보다 길고 균일한 LVL을 만들 수 있습니다.
- 접착제 도포: 롤러 또는 커튼 도포기로 각 단판에 접착제를 고르게 바릅니다.
- 첫 단판 적층: 나뭇결을 블릿 길이 방향으로 맞춥니다.
- 다음 단판 적층: 나뭇결 방향은 같게 하고, 끝 이음부는 아래층 이음부에서 어긋나게 놓습니다.
- 반복 적층: 목표 두께에 필요한 단판 수만큼 쌓습니다.
- 교차층 추가: 사양서에 지정된 경우에만 교차 방향 단판을 넣습니다.
| 이음 방식 | 방식 | 사용처 |
|---|---|---|
| 스카프 이음 | 끝을 길게 비스듬히 깎아 겹친 뒤 접착 | 긴 구조용 블릿 |
| 겹침 이음 | 끝부분을 짧게 겹침 | 연속 생산라인 |
| 맞댐 이음 | 끝을 직각으로 맞대고 인접층과 어긋나게 배치 | 지정된 이음 설계에 따른 구조용 또는 비구조용 LVL |
접착제는 사용 환경에 따라 선택합니다. 페놀계 접착제는 구조용 및 외장용 LVL에 필요한 내수성을 제공합니다. 실내용 가구 부품에 쓰는 당사 LVL에는 E0 방출 등급 UF 접착제를 사용하며, E1도 선택할 수 있습니다. 사양서에는 접착제와 방출 등급을 각각 기재합니다.
LVL은 어떻게 압착하나요?
LVL은 열과 압력으로 접착제를 경화하고 적층물을 압축해 단단한 블릿으로 만듭니다. 업계에서는 두 가지 프레스 방식을 사용합니다.
| 프레스 방식 | 작동 방식 | 블릿 형태 |
|---|---|---|
| 연속식 프레스 | 강철 벨트가 적층 매트를 멈추지 않고 가열 구간으로 이동시킴 | 보 길이에 맞춰 절단하는 매우 긴 블릿 |
| 다단 개구식(다이라이트) 열압 프레스 | 적층물을 가열판 사이에 넣어 배치별로 압착 | 판재 규격 블릿 |
| 냉압착 후 열압착 | 예비 프레스로 적층물을 먼저 압축한 뒤 열압착 | 판재 공장에서 일반적으로 사용 |
열은 접착제를 경화하고, 압력은 접착선을 닫아 두께를 고정합니다. 페놀계 접착제는 UF 접착제보다 경화에 더 높은 열이 필요하므로, 프레스 주기는 접착제에 맞춥니다. 압착 후에는 블릿을 절단하기 전에 식혀 평평하게 놓고 안정시킵니다. 그래야 접착제가 충분히 강도를 얻고 내부 응력이 가라앉습니다.
절단과 마감: 블릿은 어떻게 보가 되나요?
블릿을 길이 방향으로 켜서 단면을 만들고 주문 길이에 맞춰 자른 다음, 필요한 경우 연마하거나 대패질하면 보, 스터드 또는 레일이 됩니다. 절단 계획은 구매자 도면에 맞춥니다.
- 길이 켜기: 블릿을 길이 방향으로 잘라 부재 폭을 맞춥니다.
- 길이 자르기: 주문 길이에 맞춰 끝을 다듬습니다.
- 연마 또는 대패질: 보이는 면을 지정 마감 상태로 만듭니다. 가려지는 부재는 압착 상태 그대로 두는 경우가 많습니다.
- 모서리와 끝면 봉합: 습한 환경에 쓰는 부재에는 봉합 처리를 할 수 있습니다.
당사의 LVL 블릿 규격은 1220 × 2440 mm와 1250 × 2500 mm입니다. 도면에 지정된 두께, 폭과 길이로 절단하며, 나뭇결은 블릿의 긴 방향을 따릅니다. 반복 부품은 단면과 길이별로 묶어 절단 목록을 작성하면, 생산부터 묶음 표시와 입고까지 주문 정보가 이어집니다. 건축에 쓰이는 규격은 LVL 보를 참고하세요.
구조용 LVL과 비구조용 LVL은 무엇이 다른가요?
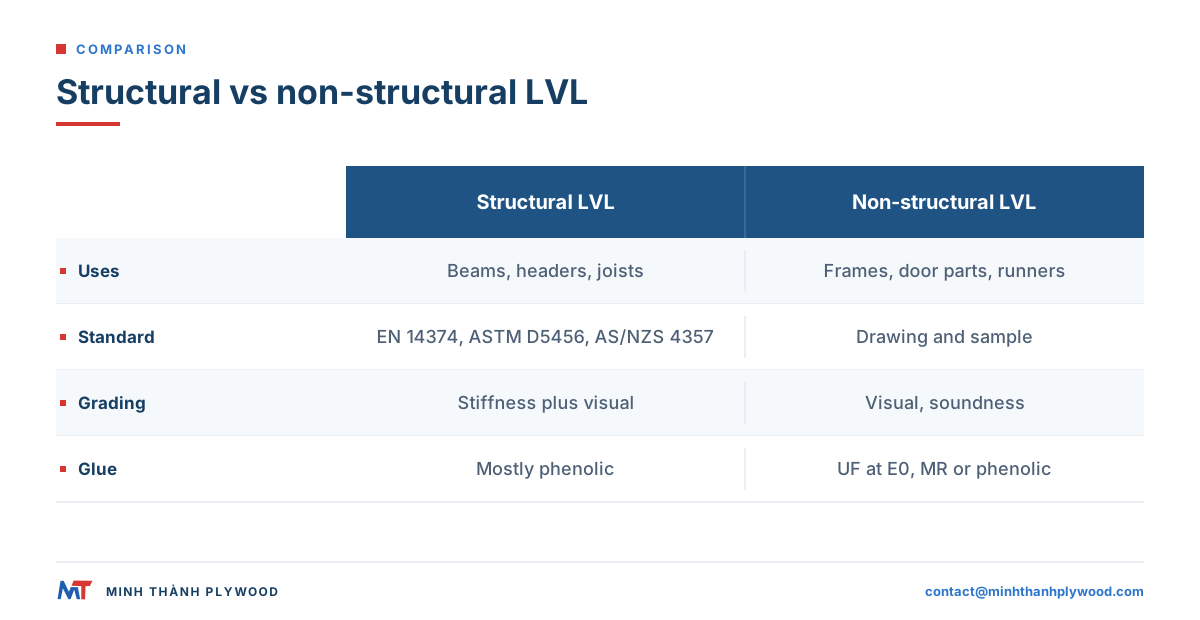
구조용 LVL은 제품 표준에 따라 제조·시험하고 엔지니어가 사용할 설계값과 함께 판매합니다. 비구조용 LVL은 도면과 승인 샘플이 주문 기준이 되는 부품용 제품입니다. 생산 단계는 비슷하지만 선별, 시험과 서류는 다릅니다.
| 구분 | 구조용 LVL | 비구조용 LVL |
|---|---|---|
| 용도 | 보, 헤더, 서까래, 장선, I형 장선 플랜지, 비계 발판 | 가구 프레임과 레일, 도어 및 창호 부품, 포장용 주행대와 프레임 |
| 표준 | EN 14374(유럽), ASTM D5456(미국), AS/NZS 4357(호주 및 뉴질랜드), JAS(일본) | 구매자 도면, 샘플 및 합의된 허용오차 |
| 단판 선별 | 강성 선별과 육안 선별 | 외관 및 건전성 |
| 접착제 | 주로 페놀계 | 사용 환경에 따라 E0 UF, MR 또는 페놀계 |
| 증빙 | 인증된 설계값, 지속적인 공장 생산 관리 | 샘플 기준 치수, 함수율, 접착선 및 외관 |
APA 구조용 복합 목재 페이지에서 북미의 구조용 LVL 평가 방식을 설명합니다. 당사 LVL은 가구 프레임, 도어 부품과 산업용 포장재에 공급합니다. 하중을 받는 건축용으로는 엔지니어가 평가된 제품과 설계값을 지정하고, 그 증빙에 따라 부재 크기를 정합니다. 엔지니어가 확인하는 물성은 LVL 강도에서 설명합니다.
LVL 공장에는 어떤 설비가 필요한가요?
LVL 공장은 합판 공장과 같은 전처리 설비인 박피, 건조와 선별 설비에 더해, 평행 적층과 프레스용 생산라인이 필요합니다. 차이는 후공정 설비에 있습니다.
| 생산라인 | 설비 | 합판 공장과 공유하는가? |
|---|---|---|
| 원목 야적장 | 원목 받침대, 절단 톱, 조습조 | 예 |
| 박피 | 로터리 선반, 재단기 | 예 |
| 건조 | 제트식 또는 롤러식 단판 건조기 | 예 |
| 선별 | 육안 선별대; 구조용 생산라인은 초음파 선별기 | 일부 |
| 접착 | 롤러 또는 커튼식 접착제 도포기 | 예 |
| 적층 | 이음부를 어긋나게 배치하는 평행 적층 설비 | 다름 |
| 압착 | 연속식 프레스 또는 다단 개구식 열압 프레스 | 판재용 프레스로 판재 규격 블릿을 생산할 수 있음 |
| 마감 | 길이 켜기 톱, 길이 절단 톱, 연마기 또는 대패 | 일부 |
| 시험 | 함수율 측정기; 구조용 생산라인의 휨 및 접착 시험 설비 | 일부 |
많은 합판 공장에서 LVL도 생산하는 이유는 이 같은 설비 공유에 있습니다. 단판 공급, 건조기와 접착제 제조 설비를 이미 갖추고 있기 때문입니다.
LVL에서 어떤 품질 검사를 해야 하나요?
LVL에서 중요한 검사 항목은 함수율, 치수, 곧음, 접착선과 부재의 노출면입니다. 포장 전에 공장에서 검사하고, 도착 후에도 다시 확인합니다.
| 검사 항목 | 확인할 점 | 확인 방법 |
|---|---|---|
| 함수율 | 당사 LVL은 8–12 % | 묶음별 여러 부재를 함수율 측정기로 확인 |
| 단면 치수 | 도면에 맞는 폭과 두께 | 양 끝과 가운데를 캘리퍼스로 측정 |
| 길이 | 절단 목록과 일치하는지 | 줄자 |
| 곧음 | 합의된 한도 안의 휨, 스프링 휨과 비틀림 | 부재를 따라 직선자 또는 실을 대어 확인 |
| 접착선 | 끝과 모서리에 벌어진 접착선이나 박리가 없는지 | 육안 검사; 지정된 경우 시료 접착 시험 |
| 이음부 | 한 단면에 이음부 둘이 겹치지 않고 어긋나 있는지 | 모서리 육안 검사 |
| 표면 | 보이는 면이 승인 샘플과 일치하는지 | 승인 샘플과 나란히 비교 |
| 묶음 표시 | 주문 및 절단 목록과 일치하는지 | 라벨을 포장 명세서와 대조 |
모든 선적품은 적재 전에 사진과 동영상으로 기록해 구매자에게 전달합니다. 요청 시 SGS를 통해 구매자 지정 방법으로 제3자 시험을 진행할 수 있습니다.
LVL 수출에는 어떤 서류가 필요한가요?
수출용 LVL에는 도착지에 필요한 선적 서류와 목재 합법성 증빙이 필요하며, 구조용 제품은 제품 평가 자료도 갖춰야 합니다. 생산 전에 서류를 준비하세요.
- 선적 서류: 상업 송장, 포장 명세서, 선하증권, 원산지 증명서(EU는 EUR.1), 식물검역증명서와 훈증 증명서.
- EU: EU 산림 파괴 방지 규정(Regulation (EU) 2023/1115)에 따라 수입업체는 원산지 자료가 필요합니다. 당사는 주문 시 원산지 기록과 지리 위치 파일을 담은 EUDR 준수 서류 묶음을 제공합니다.
- 호주: 목재 제품의 수입 조건은 농업부가 정하며 BICON 데이터베이스에 게시합니다. 통관 대행업체가 가공 목재와 포장재의 조건을 확인합니다.
- 미국: EPA의 제품 적용 범위 지침에 따르면 ASTM D5456을 충족하는 구조용 복합재 제재목은 TSCA Title VI 적용 대상에서 제외됩니다. 방출 관련 서류를 지정하기 전에 해당 제품의 정확한 적용 범위를 확인하세요. 당사의 인증서 및 시험 보고서에 공장의 활엽수 합판 인증 내역이 나와 있습니다. 수종과 벌채 원산지 자료는 수입업체의 Lacey Act 신고를 뒷받침합니다.
- 구조용: 엔지니어가 지정한 해당 제품과 등급의 평가서 또는 인증서.
가구·포장용 LVL은 왜 제재목 대신 선택하나요?
가구와 포장재 제조사는 필요한 단면으로 곧고 건조하며 균일한 부재를 받을 수 있고, 옹이와 갈라짐이 적다는 이유로 제재목 대신 LVL을 선택합니다. 한 원목에서 켠 레일에는 그 원목의 결함이 그대로 남지만, LVL 레일은 결함을 여러 얇은 단판에 분산합니다.
| 필요한 점 | 제재목 | LVL |
|---|---|---|
| 곧고 긴 레일 | 건조 중 휘거나 비틀릴 수 있음 | 압착 블릿에서 곧은 상태로 절단 |
| 길이 방향의 균일한 강도 | 옹이와 나뭇결에 따라 달라짐 | 결함이 분산되어 더 균일함 |
| 정확한 단면 | 제재·건조한 뒤 가공 | 블릿에서 도면에 맞춰 절단 |
| 함수율 | 건조로와 보관 상태에 따라 달라짐 | 건조 블릿, 당사 제품은 8–12 % |
| 공급 | 원목 크기에 따라 달라짐 | 작은 조림목으로도 긴 부재 생산 가능 |
일반적인 비구조용 용도는 소파와 침대 프레임, 의자 레일, 도어 문선과 프레임, 창호 부품, 팔레트와 상자용 주행대, 포장 프레임입니다. 포장재의 하중 조건은 포장 설계에서 경간, 하중과 체결 방식을 정하고, 이에 따라 LVL 부재 사양을 결정합니다.
LVL 제조사에 주문 전에 무엇을 물어봐야 하나요?
LVL 제조사에 수종, 접착제와 방출 등급, 적층 방식, 함수율, 규격, 용도에 맞는 증빙을 확인하세요. 주문 사양은 빠진 항목 없이 다음과 같이 전달할 수 있습니다.
- 용도: 가구 프레임, 도어 부품, 포장용 주행대, 또는 평가된 제품명을 지정한 구조용 부재.
- 수종: 아카시아(약 580 kg/m³) 또는 유칼립투스(650–750 kg/m³).
- 적층 방식: 전체 평행 적층 또는 지정 교차층 포함.
- 접착제와 방출 등급: 실내용은 E0 방출 등급 UF 접착제, E1 선택 가능; 습한 환경용은 MR 또는 페놀계 WBP.
- 단면과 길이: 도면에 표시한 두께 × 폭 × 길이, 허용오차와 노출면 포함.
- 함수율: 8–12 %.
- 포장과 수량: 단면과 길이별 수량, 총 부피, 도착 항구.
생산 기간은 계약금 30 % 지급 후 15–45일이며, 잔금 70%는 스캔한 B/L 제출 시 지급합니다. 조건은 FOB 하이퐁, CFR 또는 CIF입니다. 무료 샘플을 제공합니다. 규격과 용도는 LVL 제품 페이지에서, 가격 구성은 LVL 가격에서 확인할 수 있습니다. 도면을 contact@minhthanhplywood.com으로 보내면 몇 시간 안에 회신합니다.
구매 담당자가 자주 묻는 질문
LVL 보는 어떻게 만드나요?
원목을 로터리 박피해 단판으로 만든 뒤 건조하고 선별합니다. 각 단판에 접착제를 바르고 나뭇결이 길이 방향으로 나란히 가도록 쌓으며, 이음부는 서로 어긋나게 배치합니다. 적층물을 열압착해 블릿으로 만든 다음 절단하고 연마해 보를 완성합니다.
LVL은 무엇으로 만드나요?
LVL은 얇은 목재 단판과 접착제로 만듭니다. 주로 쓰이는 수종은 라디에타소나무, 더글러스퍼, 가문비나무, 포플러와 유칼립투스·아카시아 같은 조림 활엽수입니다. 구조용 및 외장용 LVL에는 페놀계 접착제를, 실내용 부재에는 UF 또는 멜라민 강화 접착제를 씁니다.
LVL과 합판은 적층 방식이 어떻게 다른가요?
LVL은 거의 모든 단판의 나뭇결이 부재 길이 방향으로 나란히 놓입니다. 합판은 각 층의 나뭇결이 바로 옆 층과 직각을 이룹니다. LVL은 길이 방향 강도가 높고, 합판은 폭 방향 안정성이 더 좋습니다.
LVL에는 어떤 접착제를 쓰나요?
구조용 LVL에는 내수성을 위해 주로 페놀-폼알데하이드(PF) 접착제를 씁니다. 실내용 및 가구용 LVL에는 사용 환경에 따라 E0 방출 등급의 UF 접착제나 멜라민 강화 접착제를 쓸 수 있습니다.
LVL은 원목보다 강한가요?
같은 크기로 비교하면 길이 방향에서는 대체로 그렇습니다. 박피와 재접착 과정에서 옹이와 나뭇결 결함이 여러 얇은 층에 분산되므로, 같은 수종의 제재목보다 약점이 적고 강도가 더 균일합니다.
구조용 LVL과 비구조용 LVL은 무엇이 다른가요?
구조용 LVL은 EN 14374, ASTM D5456 또는 AS/NZS 4357 같은 제품 표준에 따라 제조·시험하며, 보와 헤더 설계에 필요한 설계값을 제공합니다. 비구조용 LVL은 가구 골조, 도어 부품, 포장재용으로 만들며, 도면과 승인 샘플을 기준으로 주문 사양을 정합니다.
LVL 단판은 두께가 얼마나 되나요?
LVL 단판은 보통 두께 약 3 mm이며, 로터리 선반으로 원목을 박피해 만듭니다. 단판이 두꺼우면 접착선 수가 줄고, 얇으면 결함이 더 고르게 분산됩니다.
LVL 단판의 이음부는 왜 서로 어긋나게 배치하나요?
이음부는 약점이 될 수 있습니다. 블릿 길이 방향으로 이음부를 어긋나게 배치하면 둘 이상의 이음부가 같은 위치에 겹치지 않아, 인접한 연속 단판이 하중을 지탱합니다.
LVL의 함수율은 어느 정도여야 하나요?
LVL용 단판은 접착 전에 건조하며, 완제품 LVL도 건조 상태로 공급합니다. 당사 LVL의 공급 함수율은 가구용 합판과 같은 범위인 8–12%입니다.
LVL은 어떤 규격으로 나오나요?
연속 생산 라인에서는 긴 블릿을 만들어 보 길이에 맞춰 절단하고, 판재용 프레스에서는 판재 규격의 블릿을 만듭니다. 당사의 LVL 블릿 규격은 1220 × 2440 mm와 1250 × 2500 mm이며, 도면에 지정된 단면으로 절단합니다.