
Sådan fremstilles LVL: Træstammer skrælles til finer, som tørres og sorteres, før lagene limes parallelt og varmpresses til en blok, der saves til bjælker og andre emner. Den parallelle lagopbygning adskiller LVL fra krydsfiner. For danske møbelproducenter, trailerbyggere og importører kan Aarhus Havn være en modtagelsesrute; Dansk Standard er Danmarks nationale standardiseringsorganisation. Minh Thanh Plywood fremstiller LVL af plantagefiner fra akacie og eukalyptus i Phu Tho i Vietnam.
Hvad består LVL af?
LVL (lamineret finertømmer) består af tynde træfiner, der er limet sammen, så fiberretningen i næsten alle lag følger emnets længde. Der indgår kun to materialer: finer og lim.
| Bestanddel | Almindelige valg | Vores LVL |
|---|---|---|
| Træart i fineren | Radiatafyr, douglasgran, rødgran, poppel, birk samt plantageeukalyptus og akacie | Plantagefiner af akacie eller eukalyptus |
| Massefylde | Afhænger af træarten | Akacie ca. 580 kg/m³; eukalyptus 650–750 kg/m³ |
| Lim | Phenollim til konstruktion og udendørs brug; UF-lim eller melaminforstærket lim til indendørs brug | UF-lim med E0-emission til indendørs brug, E1 som mulighed; MR (melaminforstærket) eller phenollim WBP til fugtige forhold |
| Fugt | Tørret finer, tør blok | 8–12 % |
Træarten bestemmer massefylde, vægt og farve; limen afgør vandbestandighed og emission. Vores akacie- og eukalyptusfiner kommer fra plantagetræ dyrket omkring Ha Hoa i Phu Tho. Se LVL af fyr sammenlignet med LVL af løvtræ for en sammenligning af træarter.
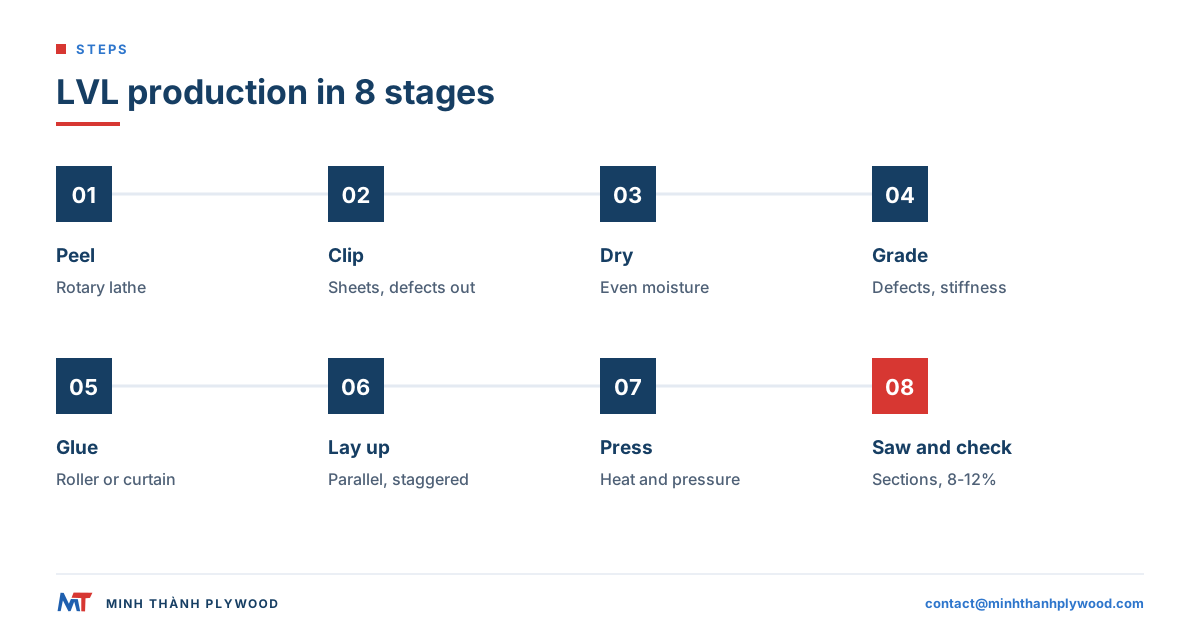
Hvordan fremstilles LVL-bjælker? Produktionsprocessen i 10 trin
LVL-bjælker fremstilles ved at skrælle træstammer til finer, tørre og sortere fineren, lime lagene parallelt, varmepresse dem til en blok og save blokken til de tværsnit og længder, ordren kræver. Produktionen foregår i denne rækkefølge:
- Udvælgelse af træstammer: Lige, runde stammer af den valgte træart skæres til drejebænkens længde.
- Klargøring: Nogle fabrikker lægger stammerne i blød eller damper dem, så træet skrælles jævnt.
- Drejeskrælning: En drejebænk drejer stammen mod en kniv og skræller et sammenhængende finerbånd af.
- Afklipning: Båndet skæres til ark, og revner og større fejl klippes væk.
- Tørring: Fineren tørres, så fugtindholdet bliver lavt og ensartet.
- Sortering: Hvert ark sorteres efter fejl; på produktionslinjer til konstruktion sorteres det også efter stivhed.
- Påføring af lim: Lim påføres fineren med en valse eller en gardinbestryger.
- Lagopbygning: Arkene stables med parallel fiberretning og samlinger forskudt på langs.
- Presning: Varme og tryk hærder limen og binder stakken til en massiv blok.
- Savning, slibning og kontrol: Blokken skæres til de ønskede tværsnit, slibes efter behov, måles og mærkes.
| Trin | Det påvirker i det færdige LVL |
|---|---|
| Skrælning | Finerens tykkelse og glathed samt udbyttet fra stammen |
| Tørring | Limningens kvalitet, krympning og fugt ved afsendelse |
| Sortering | Ensartethed i styrke, stivhed og udseende |
| Påføring af lim | Limning langs hver limfuge |
| Lagopbygning | Fiberretning og placering af svage samlinger |
| Presning | Massefylde, tykkelse og fuld hærdning |
| Savning og slibning | Tværsnittets mål, rethed og overflade |
Afsnittene nedenfor gennemgår hvert trin og beskriver, hvad køberen bør kontrollere.
Hvordan adskiller LVL’s lagopbygning sig fra krydsfiners?
Den afgørende forskel mellem LVL og krydsfiner er fiberretningen. I LVL løber finerlagene parallelt med emnets længde; i krydsfiner ligger hvert lag på tværs af det foregående.
| Egenskab | LVL (lamineret finertømmer) | Krydsfiner |
|---|---|---|
| Fiberretning | Alle eller næsten alle finerlag følger længden | Lagene skifter retning vinkelret på hinanden |
| Form | Blok saves til bjælker, stolper og skinner | Plade |
| Stærkeste retning | På langs, som i en bjælke | Næsten ens i begge retninger på tværs af pladen |
| Formstabilitet på tværs af bredden | Bevæger sig mere på tværs af fiberretningen | Meget formstabil i begge retninger |
| Typisk anvendelse | Bjælker, overliggere, skinner, stel og meder | Møbelplader, beklædning, forskalling og emballage |
| Samlinger mellem finerlag | Forskudt på langs | Støder sammen eller sys i hvert lag |
Nogle LVL-produkter har et eller to finerlag på tværs for at begrænse revner og skålning på tværs af bredden; den variant kaldes undertiden LVB (lamineret finerplade). Vores vejledning om LVL sammenlignet med krydsfiner sammenligner de to materialer til møbelstel, emballage og bjælker.
Udvælgelse, skrælning og tørring: hvordan klargøres finer til LVL?
Finer til LVL fremstilles ved at drejeskrælle stammer til ark på ca. 3 mm og tørre dem jævnt før limning. Finerens kvalitet sætter grænsen for hele blokken.
- Træstammer: Lige stammer med lille afsmalning giver lange, ensartede finerbaner. Plantageløvtræ som eukalyptus og akacie dyrkes i omdrifter og høstes ved små diametre, hvilket passer til moderne spindelløse drejebænke.
- Skrælning: En drejebænk skræller stammen mod en kniv, der er indstillet til den ønskede finertykkelse. Tæt, glat finer med få skrællerevner giver bedre limning.
- Afklipning: Båndet skæres til arkets bredde; åbne revner og store knaster klippes væk.
- Tørring: Fineren tørres i en jet- eller valsetørrer. Fugtige områder kan give blærer i pressen og svage limfuger; overtørret finer suger limen for hurtigt.
Tørringen er det trin, hvor fabrikkerne adskiller sig mest. Uens fugtindhold i en stak finer kan få blokken til at bue efter savning. Vores finer og færdige plader tørres til et fugtindhold på 8–12 % ved afsendelse, det normale interval for møbelkrydsfiner og det interval, vi leverer LVL i. Se tørring af finer til krydsfiner for information om tørretyper og tørrefejl.
Hvordan sorteres finer til LVL?
Finer til LVL sorteres visuelt efter fejl og på produktionslinjer til konstruktion også efter stivhed. Sorteringen afgør, hvor hvert ark placeres i blokken.
| Sorteringsmetode | Hvad måles? | Hvor placeres det sorterede ark? |
|---|---|---|
| Visuel sortering | Knaster, revner, huller, misfarvning og ru skrælning | Rene ark i overfladelag og synlige emner; lavere kvaliteter i de indre lag |
| Sortering med spændingsbølger (ultralyd) | Lydens hastighed gennem arket, som afspejler stivheden | De stiveste ark i de yderste lag i konstruktionsbjælker |
| Fugtighedskontrol | Fugt efter tørring | Fugtige ark sendes tilbage til tørretumbleren |
I en bjælke bærer de yderste lag størstedelen af bøjningsspændingen, så fabrikker til konstruktion placerer de stiveste finerlag dér. Til møbler og emballage-LVL styres sorteringen af udseende og materialets tilstand: Rene finerlag yderst, hvor emnet er synligt eller bearbejdes, og fejlfrie finerlag indvendigt.
Limning og lagopbygning af LVL: hvordan samles blokken?
Ved fremstilling af LVL påføres finerarkene lim, hvorefter de stables med den foreskrevne fiberretning. Endesamlingerne forskydes efter det mønster, specifikationen kræver. Denne forskydning gør det muligt at fremstille LVL, der er længere og mere ensartet end de stammer, materialet kommer fra.
- Påfør limen: En valsebestryger eller gardinbestryger lægger et jævnt lag lim på hvert finerark.
- Læg det første ark med fiberretningen langs blokken.
- Læg hvert efterfølgende ark med samme fiberretning og med endesamlingen forskudt i forhold til samlingen i laget nedenunder.
- Gentag processen, indtil det planlagte antal finerlag for den ønskede tykkelse er lagt.
- Indlæg tværlag kun når specifikationen kræver det.
| Samlingstype | Sådan udføres den | Anvendes til |
|---|---|---|
| Skråsamling | Enderne skæres med en lang skrå kant og limes sammen langs skråfladen | Lange konstruktionsblokke |
| Overlappet samling | Enderne overlapper et kort stykke | Kontinuerlige produktionslinjer |
| Stumpsamling | Enderne mødes vinkelret, og samlingerne forskydes i forhold til nabosamlingerne | Konstruktions-LVL eller ikke-bærende LVL afhængigt af den specificerede samlingsudformning |
Limsystemet vælges efter den tilsigtede anvendelse. Fenollim giver en vandfast limfuge i konstruktions-LVL og LVL til udendørs brug. Til møbelkomponenter til indendørs brug anvender vi UF-lim med E0-emission; E1 kan også vælges. Limtype og emission skal angives som to separate punkter i specifikationen. For møbler og træbaserede produkter gælder REACH-grænsen på 0,062 mg/m³ fra 6. august 2026. E1 efter EN 13986 svarer til 0,124 mg/m³ (0,1 ppm) og dokumenterer derfor ikke i sig selv, at grænsen er overholdt.
Hvordan presses LVL?
LVL presses med varme og tryk, som hærder limen og komprimerer stakken til en massiv blok. I branchen bruges to pressetyper.
| Pressetype | Sådan fungerer den | Blok |
|---|---|---|
| Kontinuerlig presse | Stålbånd fører den lagte stak gennem opvarmede zoner uden stop | Meget lange blokke, der skæres til bjælkelængder |
| Varmpresse med flere åbninger (dagslyspresse) | Stakke lægges mellem opvarmede presseplader og presses i hold | Blokke i pladeformater |
| Koldpresse efterfulgt af varmpresse | En forpresse samler stakken, før den varmpresses | Almindelig på fabrikker, der fremstiller plader |
Varmen hærder limen; trykket lukker limfugerne og fastlægger tykkelsen. Phenollim kræver mere varme end UF-lim for at hærde, så presseforløbet tilpasses limtypen. Efter presningen køler blokkene af og hviler fladt, før de saves, så limen opnår fuld styrke, og de indre spændinger falder til ro.
Savning og efterbehandling: hvordan bliver en blok til en bjælke?
En blok bliver til en bjælke, stolpe eller skinne, når den skæres på langs til den ønskede bredde, skæres på tværs til længden og slibes eller høvles efter behov. Skæreplanen følger køberens tegning.
- Opskæring på langs deler blokken i emner med den ønskede bredde.
- Tværskæring skærer emnerne til de bestilte længder.
- Slibning eller høvling giver synlige flader den krævede overflade; skjulte emner leveres ofte med presset overflade.
- Forsegling af kanter og ender kan udføres på emner til brug i fugtige omgivelser.
Vores LVL-blokke måler 1220 × 2440 og 1250 × 2500 mm og skæres efter tegningens tykkelse, bredde og længde, med fiberretningen langs blokkens længste retning. Saml gentagne dele efter tværsnit og længde; skærelisten følger derefter ordren gennem produktion, bundtmærkning og varemodtagelse. Se LVL-bjælker for byggemål.
Konstruktions-LVL eller ikke-bærende LVL: hvad er forskellen?
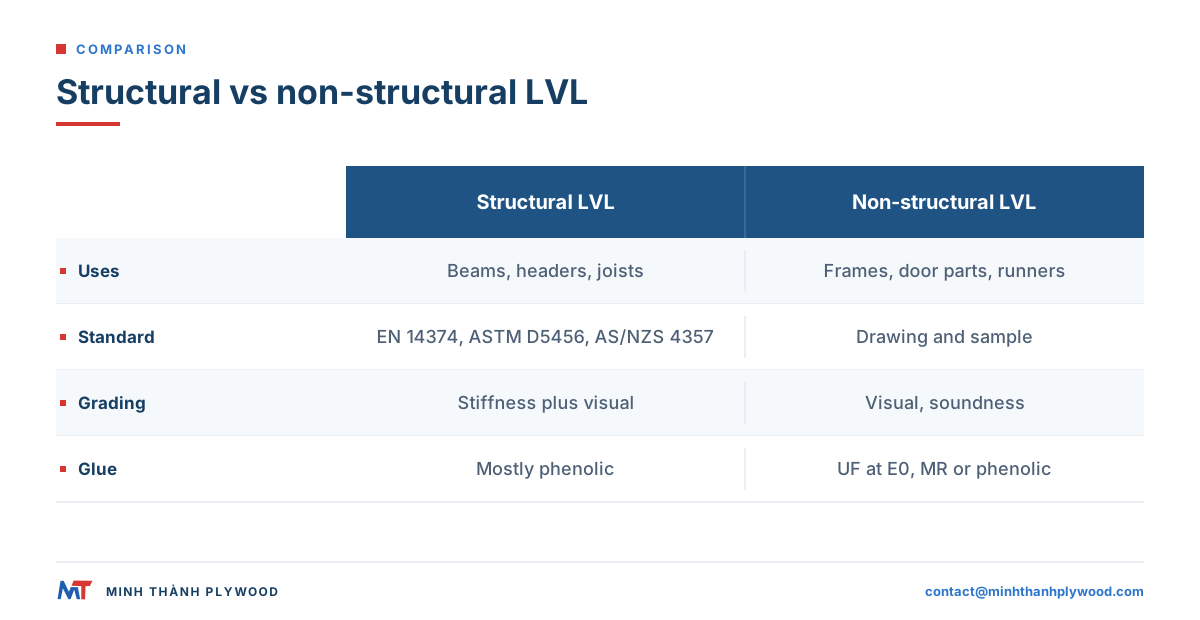
Konstruktions-LVL fremstilles og testes efter en produktstandard og sælges med dimensioneringsværdier til ingeniører. Ikke-bærende LVL fremstilles til komponenter, hvor tegningen og den godkendte prøve fastlægger ordren. Produktionsforløbet ligner hinanden; sortering, test og dokumentation gør ikke.
| Konstruktions-LVL | Ikke-bærende LVL | |
|---|---|---|
| Anvendelse | Bjælker, overliggere, spær, gulvbjælker, flanger til I-bjælker og stilladsplanker | Møbelstel og skinner, dør- og vindueskomponenter, meder og rammer til emballage |
| Standarder | EN 14374 (Europa), ASTM D5456 (USA), AS/NZS 4357 (Australien og New Zealand), JAS (Japan) | Køberens tegning, prøve og aftalte tolerancer |
| Sortering af finer | Sortering efter stivhed og visuel sortering | Visuel sortering og kontrol af materialets tilstand |
| Lim | For det meste phenollim | UF med E0, MR eller phenollim efter anvendelsen |
| Dokumentation | Certificerede dimensioneringsværdier og løbende produktionskontrol på fabrikken | Mål, fugt, limfuge og udseende sammenholdt med prøven |
APA’s side om konstruktionsprodukter af sammensat træ beskriver, hvordan konstruktions-LVL vurderes i Nordamerika. Vores LVL leveres til møbelstel, dørkomponenter og industriel emballage. Til bærende byggeri angiver ingeniøren det vurderede produkt og dets dimensioneringsværdier, hvorefter emnet dimensioneres på grundlag af dokumentationen. LVL’s styrke forklarer de egenskaber, ingeniører bruger.
Hvilket udstyr skal en LVL-fabrik bruge?
En LVL-fabrik har samme indledende proces som en krydsfinerfabrik: skrælning, tørring og sortering. Derudover kræves en laglægnings- og presseproduktionslinje til parallelle lag. Forskellen ligger i den sidste del af produktionen.
| Produktionslinje | Udstyr | Bruges det også på en krydsfinerfabrik? |
|---|---|---|
| Lagerplads til stammer | Stammestabler, kapsav og kar til klargøring | Ja |
| Skrælning | Drejebænk og finerklipper | Ja |
| Tørring | Jet- eller valsetørrer til finer | Ja |
| Sortering | Station til visuel sortering; ultralydssorterer på produktionslinjer til konstruktion | Delvist |
| Limning | Valse eller gardinbestryger til lim | Ja |
| Lagopbygning | Parallel laglægning med forskudte samlinger | Anderledes |
| Presning | Kontinuerlig presse eller varmpresse med flere åbninger | Pladepressen kan bruges til blokke i pladeformat |
| Efterbehandling | Rundsave, tværsave, slibemaskine eller høvl | Delvist |
| Prøvning | Fugtighedsmålere; bøjnings- og limningsprøvning på produktionslinjer til konstruktion | Delvist |
Det fælles udstyr er grunden til, at mange krydsfinerfabrikker også fremstiller LVL: forsyningen af finer, tørreanlæg og limblanderi er allerede på plads.
Hvilke kvalitetskontroller er vigtige for LVL?
De vigtigste kontroller af LVL gælder fugt, mål, rethed, limfuger og de overflader, der bliver synlige. Kontrollér materialet på fabrikken før pakning og igen ved modtagelsen.
| Kontrol | Hvad skal kontrolleres? | Hvordan? |
|---|---|---|
| Fugt | 8–12 % for vores LVL | Fugtighedsmåler på flere emner i hvert bundt |
| Tværsnit | Bredde og tykkelse efter tegningen | Skydelære i begge ender og på midten |
| Længde | Efter skærelisten | Målebånd |
| Rethed | Bue, krumning og vridning inden for den aftalte grænse | Retskinne eller snor langs emnet |
| Limfuger | Ingen åbne fuger eller delaminering ved ender og kanter | Visuel kontrol; limningsprøvning af prøver, hvis det er angivet |
| Samlinger | Forskudte, så ingen to samlinger ligger samme sted i tværsnittet | Visuel kontrol af kanten |
| Overflader | Synlige flader svarer til prøven | Sammenlign side om side med den godkendte prøve |
| Bundtmærkning | Stemmer med ordren og skærelisten | Kontrollér mærkater mod pakkelisten |
Hver forsendelse fotograferes og filmes før lastning, og køberne får billeder og video. Tredjepartsprøvning efter køberens metode kan bestilles gennem SGS.
Hvilke dokumenter kræves ved eksport af LVL?
Ved eksport af LVL kræves forsendelsesdokumenter til bestemmelseslandet, dokumentation for lovligt træ og, ved konstruktionsbrug, en vurdering af produktet. Dokumenterne bør planlægges før produktionen.
- Forsendelsesdokumenter: handelsfaktura, pakkeliste, konnossement, oprindelsescertifikat (EUR.1 til EU), plantesundhedscertifikat og gasningscertifikat.
- EU: Efter EU’s skovrydningsforordning (forordning (EU) 2023/1115) skal importøren have oplysninger om træets oprindelse. Vi leverer en EUDR-dokumentationspakke med oprindelsesoplysninger og geolokaliseringsfiler sammen med ordren.
- Australien: Importvilkår for træprodukter fastsættes af Department of Agriculture og fremgår af BICON-databasen; toldagenten kontrollerer kravene til det forarbejdede træprodukt og emballagen.
- USA: EPA’s vejledning om, hvilke produkter der er omfattet, undtager konstruktionskomposittræ, der opfylder ASTM D5456, fra TSCA Title VI. Det konkrete produkts anvendelsesområde skal afklares, før emissionsdokumentation specificeres. Vores certifikater og prøvningsrapporter angiver fabrikkens certificering for løvtræskrydsfiner. Træart og høststed understøtter importørens erklæring efter Lacey Act.
- Konstruktionsbrug: Vurdering eller certifikat for det konkrete produkt og den klasse, ingeniøren har angivet.
LVL til møbler og emballage: hvorfor vælge det frem for savet træ?
Producenter af møbler og emballage vælger LVL frem for savet træ, fordi det leveres lige, tørt og med et ensartet tværsnit i de ønskede mål og med færre knaster og revner. En savet skinne fra én stamme har alle stammens fejl; i en LVL-skinne fordeles fejlene over mange tynde finerlag.
| Behov | Savet træ | LVL |
|---|---|---|
| Lige, lange skinner | Buer og vrider sig under tørring | Lige fra den pressede blok |
| Ensartet styrke på langs | Varierer med knaster og fiberretning | Mere ensartet, fordi fejlene er fordelt |
| Præcise tværsnit | Saves og tørres og bearbejdes derefter | Skæres fra blokken efter tegningen |
| Fugt | Afhænger af tørring og opbevaring | Tør blok, 8–12 % for vores LVL |
| Forsyning | Afhænger af stammens størrelse | Små plantagestammer giver lange emner |
Typiske anvendelser af ikke-bærende LVL er sofa- og sengerammer, stoleskinner, dørkarme og -rammer, vindueskomponenter, meder til paller og kasser samt emballagerammer. Ved belastninger i emballage fastlægger emballagens konstruktion spændvidde, belastning og fastgørelse; LVL-emnet specificeres ud fra disse forhold.
Hvad bør man spørge en LVL-producent om før bestilling?
Bed LVL-producenten oplyse træart, lim og emission, lagopbygning, fugt, mål og dokumentation, der passer til anvendelsen. Send derefter en specifikation, hvor alle punkter er fastlagt:
- Anvendelse: møbelstel, dørkomponent, med til emballage eller konstruktionsdel med angivelse af det vurderede produkt.
- Træart: akacie (ca. 580 kg/m³) eller eukalyptus (650–750 kg/m³).
- Lagopbygning: alle lag parallelle eller med specificerede tværlag.
- Lim og emission: UF-lim med E0-emission til indendørs brug, E1 som mulighed; MR eller phenollim WBP til fugtige forhold.
- Tværsnit og længde: tykkelse × bredde × længde efter tegningen med tolerancer og synlige flader markeret.
- Fugt: 8–12 %.
- Emballering og mængde: antal emner efter tværsnit og længde, samlet rumfang og bestemmelseshavn.
Produktionen tager 15–45 dage efter forudbetalingen på 30 %, og de resterende 70 % betales mod en scannet kopi af konnossementet. Leveringsvilkår er FOB Hai Phong, CFR eller CIF. Gratis prøver tilbydes. Se vores LVL-produktside for formater og anvendelser eller LVL-pris for at se, hvordan prisen sammensættes. Send tegningen til contact@minhthanhplywood.com; vi svarer inden for få timer.
Svar på indkøbernes spørgsmål
Hvordan fremstilles LVL-bjælker?
Træstammer skrælles på en drejebænk til finer, som tørres og sorteres. Der påføres lim på hvert ark, og arkene lægges med fiberretningen langs emnets længde og med forskudte samlinger. Stakken varmpresses til en blok, der derefter saves og slibes til bjælker.
Hvad består LVL af?
LVL består af tynde træfiner og lim. Almindelige træarter er radiatafyr, douglasgran, rødgran, poppel og plantageløvtræ som eukalyptus og akacie. Til konstruktions-LVL og udendørs brug anvendes phenollim; til indendørs komponenter bruges UF-lim eller melaminforstærket lim.
Hvordan adskiller LVL's lagopbygning sig fra krydsfiners?
I LVL løber næsten alle finerlag i samme retning, langs emnet. I krydsfiner ligger hvert lag på tværs af det foregående. LVL er stærkere på langs, mens krydsfiner er mere formstabilt på tværs af bredden.
Hvilken lim bruges til LVL?
Konstruktions-LVL bruger for det meste phenol-formaldehydlim (phenollim), som er vandbestandigt. Til LVL til indendørs brug og møbler kan der bruges UF-lim med E0-emission eller melaminforstærket lim, afhængigt af anvendelsen.
Er LVL stærkere end massivt træ?
Som regel ja, når dimensionerne er de samme, og belastningen går på langs. Skrælning og genlimning fordeler knaster og fiberfejl over mange tynde lag. Derfor har LVL færre svage punkter og en mere ensartet styrke end et savet stykke af samme træart.
Hvad er forskellen på konstruktions-LVL og ikke-bærende LVL?
Konstruktions-LVL fremstilles og testes efter en produktstandard som EN 14374, ASTM D5456 eller AS/NZS 4357 og leveres med dimensioneringsværdier til bjælker og overliggere. Ikke-bærende LVL fremstilles til møbelstel, dørkomponenter og emballage, hvor tegningen og prøven fastlægger ordren.
Hvor tykke er LVL-finerlag?
LVL-finer er typisk ca. 3 mm tyk og skrælles af træstammen på en drejebænk. Tykkere finer betyder færre limfuger; tyndere finer fordeler fejlene mere jævnt.
Hvorfor forskydes samlingerne mellem finerlagene i LVL?
En samling er et svagt punkt. Når samlingerne forskydes langs blokken, ligger ingen to samme sted, og emnet kan derfor overføre belastning gennem de tilstødende, ubrudte finerlag.
Hvilket fugtindhold bør LVL have?
Finer til LVL tørres før limningen, og færdigt LVL leveres tørt. Vores LVL leveres med et fugtindhold på 8–12 %, samme interval som vores møbelkrydsfiner.
Hvilke størrelser fås LVL i?
Kontinuerlige produktionslinjer fremstiller lange blokke, der skæres til bjælkelængder; pladepresser fremstiller blokke i pladeformater. Vores LVL-blokke måler 1220 × 2440 og 1250 × 2500 mm og skæres til de tværsnit, der er angivet på tegningen.