
Procesul de producție LVL transformă buștenii în furnir derulat, care este uscat și sortat, apoi foile sunt lipite cu toate fibrele orientate în aceeași direcție și presate la cald într-un semifabricat, debitat apoi în grinzi și alte elemente. Pentru fabricile de mobilă și firmele de cofraje din România și Republica Moldova, desenul, utilizarea și gradul cerut arată ce trebuie urmărit la comandă. Așezarea paralelă este ceea ce deosebește LVL de placaj. Minh Thanh Plywood produce LVL din furnir de plantație de salcâm și eucalipt în Phu Tho, Vietnam.
Din ce este făcut LVL?
LVL (lemn stratificat din furnir) este fabricat din furniruri subțiri de lemn lipite cu adeziv, cu fibrele orientate aproape întotdeauna în aceeași direcție, de-a lungul elementului. Furnirul și adezivul sunt singurele două componente.
| Componentă | Specii folosite frecvent | La noi |
|---|---|---|
| Specia furnirului | Pin radiata, duglas, molid, plop, mesteacăn, eucalipt și salcâm de plantație | Furnir de plantație din salcâm sau eucalipt |
| Densitate | Variază în funcție de specie | Salcâm: aprox. 580 kg/m³; eucalipt: 650–750 kg/m³ |
| Adeziv | Fenolic pentru produse structurale și de exterior; UF sau cu adaos de melamină pentru interior | Adeziv UF cu emisii E0 pentru interior, cu E1 ca opțiune; MR (cu adaos de melamină) sau fenolic WBP pentru utilizare în mediu umed |
| Umiditate | Furnir uscat, semifabricat uscat | 8–12% |
Specia determină densitatea, greutatea și culoarea; adezivul determină rezistența la apă și emisiile. Furnirurile noastre din salcâm și eucalipt provin din lemn de plantație crescut în zona Ha Hoa, Phu Tho. Pentru o comparație între specii, consultați ghidul LVL din pin comparat cu LVL din foioase.
Cum se fabrică grinzile LVL? Procesul de producție LVL, în 10 pași
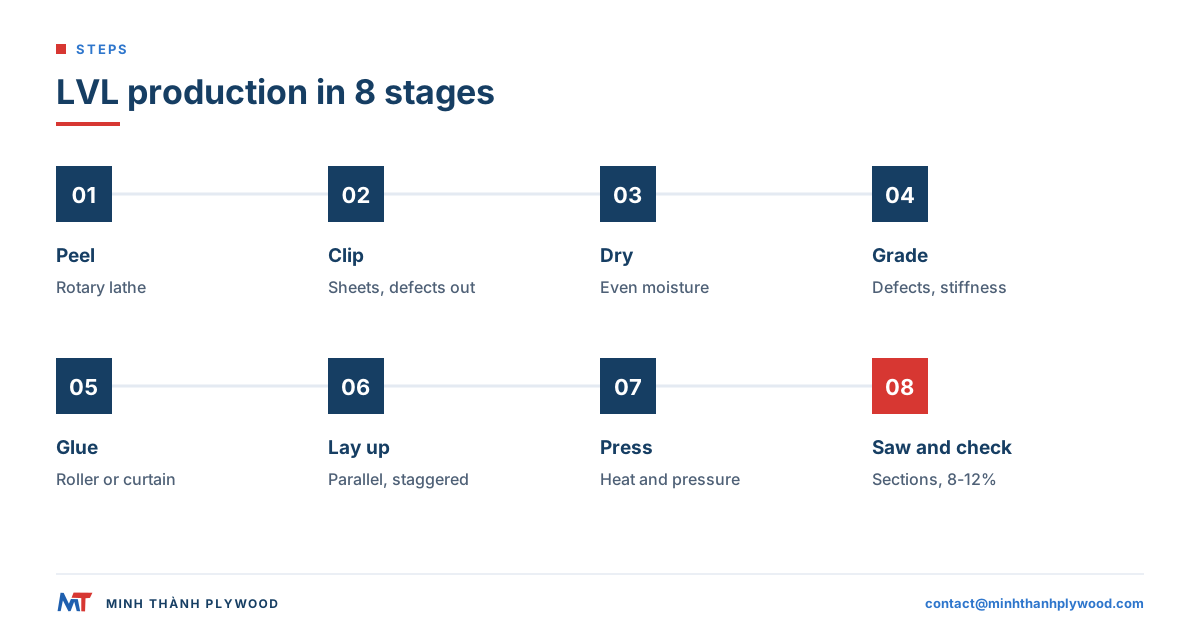
Grinzile LVL se obțin prin derularea buștenilor în furnir, uscarea și sortarea acestuia, aplicarea adezivului și așezarea în straturi paralele, presarea la cald într-un semifabricat și debitarea acestuia în elemente cu secțiunea și lungimea cerute în comandă. Procesul de producție LVL are zece pași, în această ordine:
- Selectarea buștenilor: buștenii drepți și rotunzi, din specia aleasă, sunt tăiați la lungimea necesară pentru strung.
- Condiționarea: unele fabrici înmoaie sau aburesc buștenii pentru ca lemnul să se deruleze ușor.
- Derularea la strung: strungul rotește bușteanul împotriva unei lame și desprinde o bandă continuă de furnir.
- Tăierea furnirului: banda este tăiată în foi, iar crăpăturile și defectele mari sunt îndepărtate.
- Uscarea: furnirul trece printr-un uscător până ajunge la un nivel scăzut și uniform de umiditate.
- Sortarea: fiecare foaie este verificată pentru defecte, iar în fabricile de produse structurale se sortează și după rigiditate.
- Aplicarea adezivului: adezivul se întinde pe furnir cu un cilindru sau un aplicator cu perdea.
- Așezarea în straturi: foile se stivuiesc cu fibrele paralele, iar îmbinările sunt decalate pe lungime.
- Presarea: căldura și presiunea întăresc adezivul și unesc stiva într-un semifabricat compact.
- Debitarea, șlefuirea și verificarea: semifabricatul este debitat în secțiuni, șlefuit unde este necesar, măsurat și marcat.
| Etapă | Ce determină la LVL-ul finit |
|---|---|
| Derulare | Grosimea și netezimea furnirului, randamentul obținut din buștean |
| Uscare | Calitatea lipirii, contracția, umiditatea la expediere |
| Sortare | Uniformitatea rezistenței, rigidității și aspectului |
| Aplicarea adezivului | Lipirea de-a lungul fiecărei linii de lipire |
| Așezare în straturi | Direcția fibrelor și poziția îmbinărilor slabe |
| Presare | Densitatea, grosimea, întărirea completă a adezivului |
| Debitare și șlefuire | Dimensiunea secțiunii, rectilinitatea, suprafața |
Secțiunile următoare explică fiecare etapă și ce ar trebui să verifice un cumpărător.
Prin ce diferă așezarea straturilor la LVL și placaj?
LVL se deosebește de placaj printr-un element care schimbă proprietățile produsului: direcția fibrelor. La LVL, furnirurile sunt orientate paralel, de-a lungul elementului; la placaj, fiecare strat este așezat perpendicular pe cel anterior.
| Caracteristică | LVL (lemn stratificat din furnir) | Placaj |
|---|---|---|
| Direcția fibrelor | Toate sau aproape toate furnirurile sunt orientate pe lungime | Alternant, perpendicular de la un strat la altul |
| Formă | Semifabricat debitat în grinzi, montanți și șine | Placă |
| Direcția de rezistență | Pe lungime, ca la o grindă | Aproape egală în ambele direcții ale plăcii |
| Stabilitate pe lățime | Se deformează mai mult transversal față de fibre | Foarte stabil în ambele direcții |
| Utilizări tipice | Grinzi, buiandrugi, șine, rame, lonjeroane | Panouri de mobilier, placare, cofraje, ambalaje |
| Îmbinările furnirului | Decalate pe lungime | Cap la cap sau cusute în interiorul fiecărui strat |
Unele produse LVL includ unul sau două furniruri cu fibrele orientate transversal, pentru a limita despicarea și curbarea pe lățime; această variantă se numește uneori LVB (placă stratificată din furnir). Ghidul nostru LVL comparat cu placajul compară cele două produse pentru rame de mobilier, ambalaje și grinzi.
Pregătirea furnirului LVL: selectarea, derularea și uscarea buștenilor
Furnirul pentru LVL se obține prin derularea buștenilor în foi de aproximativ 3 mm grosime, apoi se usucă uniform înainte de lipire. Calitatea furnirului stabilește limita de calitate a întregului semifabricat.
- Bușteni: buștenii drepți, cu conicitate redusă, oferă benzi lungi și uniforme de furnir. Foioasele de plantație, precum eucaliptul și salcâmul, sunt cultivate în cicluri și recoltate la diametre mici, potrivite strungurilor moderne fără ax central.
- Derulare: strungul rotativ desprinde furnirul de pe buștean cu o lamă reglată la grosimea dorită. Un furnir compact și neted, cu puține fisuri de derulare, se lipește mai bine.
- Tăierea furnirului: banda este tăiată la lățimea foii, iar despicăturile deschise și nodurile mari sunt îndepărtate.
- Uscare: furnirul este uscat într-un uscător cu jet de aer sau cu role. Zonele umede pot produce bășici la presare și linii de lipire slabe; furnirul uscat excesiv absoarbe adezivul prea repede.
Uscarea este etapa la care fabricile diferă cel mai mult. Umiditatea neuniformă într-o stivă de furnir poate face semifabricatele să se curbeze după debitare. Furnirurile și panourile noastre finite sunt uscate la 8–12% umiditate la expediere, intervalul obișnuit pentru placajul de mobilier și cel la care livrăm și LVL. Consultați ghidul despre uscarea furnirului pentru placaj pentru tipurile de uscătoare și defectele de uscare.
Cum se sortează furnirul pentru LVL?
Furnirul pentru LVL se sortează vizual după defecte și, pe liniile pentru produse structurale, și după rigiditate. Sortarea stabilește locul fiecărei foi în semifabricat.
| Metodă de sortare | Ce măsoară | Unde se folosește foaia sortată |
|---|---|---|
| Sortare vizuală | Noduri, crăpături, găuri, pete, derulare rugoasă | Foile curate pentru fețe și elemente vizibile; clasele inferioare la interior |
| Sortare cu unde de tensiune (ultrasunete) | Viteza sunetului prin foaie, care indică rigiditatea | Foile cele mai rigide în straturile exterioare ale grinzilor structurale |
| Verificarea umidității | Umiditatea după uscător | Foile umede sunt trimise din nou la uscător |
La o grindă, straturile exterioare preiau cea mai mare parte a efortului de încovoiere, de aceea fabricile de produse structurale așază acolo furnirurile cele mai rigide. Pentru LVL destinat mobilierului și ambalajelor, sortarea ține cont de aspect și integritate: furnirurile exterioare curate se folosesc unde elementul rămâne vizibil sau este prelucrat, iar cele interioare trebuie să fie intacte.
Aplicarea adezivului și laminarea LVL: cum se așază straturile?
La laminarea LVL, adezivul se întinde pe furnire, iar acestea se stivuiesc în orientarea fibrelor cerută în specificație, cu îmbinările de capăt decalate conform schemei de decalare impuse. Acest decalaj este cel care permite obținerea unor elemente LVL mai lungi și mai uniforme decât buștenii din care provin.
- Întindeți adezivul: un cilindru sau un aplicator cu perdea depune o peliculă uniformă pe fiecare furnir.
- Așezați prima foaie cu fibrele pe direcția lungimii semifabricatului.
- Așezați fiecare foaie următoare cu fibrele în aceeași direcție și cu îmbinarea de capăt decalată față de cea de dedesubt.
- Repetați până la numărul de furnire stabilit pentru grosimea dorită.
- Adăugați straturi transversale numai dacă sunt cerute în specificație.
| Tip de îmbinare | Cum se realizează | Unde se folosește |
|---|---|---|
| Îmbinare în pană | Capetele sunt tăiate în pantă lungă și lipite pe suprafața înclinată | Semifabricate structurale lungi |
| Îmbinare prin suprapunere | Capetele se suprapun pe o lungime mică | Linii continue |
| Îmbinare cap la cap | Capetele se întâlnesc perpendicular și sunt decalate față de cele vecine | LVL structural sau nestructural, în funcție de proiectul de îmbinare specificat |
Sistemul de adeziv se alege în funcție de utilizare. Adezivul fenolic asigură rezistență la apă pentru LVL structural și de exterior. Pentru componente de mobilier de interior, LVL-ul nostru folosește adeziv UF cu emisii E0, cu E1 disponibil ca opțiune; adezivul și emisiile sunt două poziții separate în specificație.
Cum se presează LVL?
LVL este presat cu căldură și presiune, care întăresc adezivul și comprimă stiva într-un semifabricat compact. În industrie se folosesc două tipuri de prese.
| Tip de presă | Cum funcționează | Semifabricat rezultat |
|---|---|---|
| Presă continuă | Benzi de oțel transportă stiva așezată în straturi prin zone încălzite, fără oprire | Semifabricate foarte lungi, debitate la lungimea grinzilor |
| Presă la cald cu mai multe deschideri | Stivele sunt încărcate între platane încălzite și presate în serii | Semifabricate în formate de placă |
| Presare la rece, apoi la cald | O presă preliminară compactează stiva înainte de presarea la cald | Metodă obișnuită în fabricile de panouri |
Căldura întărește adezivul; presiunea închide liniile de lipire și fixează grosimea. Adezivul fenolic necesită mai multă căldură decât adezivul UF pentru întărire, așa că ciclul de presare se adaptează adezivului folosit. După presare, semifabricatele se răcesc și se odihnesc așezate orizontal înainte de debitare, pentru ca adezivul să atingă rezistența deplină, iar tensiunile interne să se stabilizeze.
Debitarea și finisarea: cum devine semifabricatul o grindă?
Un semifabricat devine grindă, montant sau șină după ce este tăiat longitudinal în secțiuni, retezat la lungime și șlefuit sau rindeluit, unde este nevoie. Planul de debitare urmează desenul cumpărătorului.
- Tăierea longitudinală împarte semifabricatul pe lungime pentru a obține lățimea elementului.
- Retezarea aduce elementele la lungimile comandate.
- Șlefuirea sau rindeluirea aduce fețele vizibile la finisajul cerut; elementele ascunse rămân adesea în starea rezultată din presare.
- Sigilarea muchiilor și capetelor poate fi aplicată elementelor folosite în mediu umed.
Formatele semifabricatelor noastre LVL sunt 1220 × 2440 și 1250 × 2500 mm. Le debităm la grosimea, lățimea și lungimea din desen, cu fibrele orientate pe direcția laturii lungi a semifabricatului. Grupați piesele care se repetă după secțiune și lungime; lista de debitare va însoți comanda în producție, la marcarea pachetelor și la recepție. Pentru dimensiunile folosite în construcții, consultați pagina despre grinzile LVL.
LVL structural și nestructural: care este diferența?
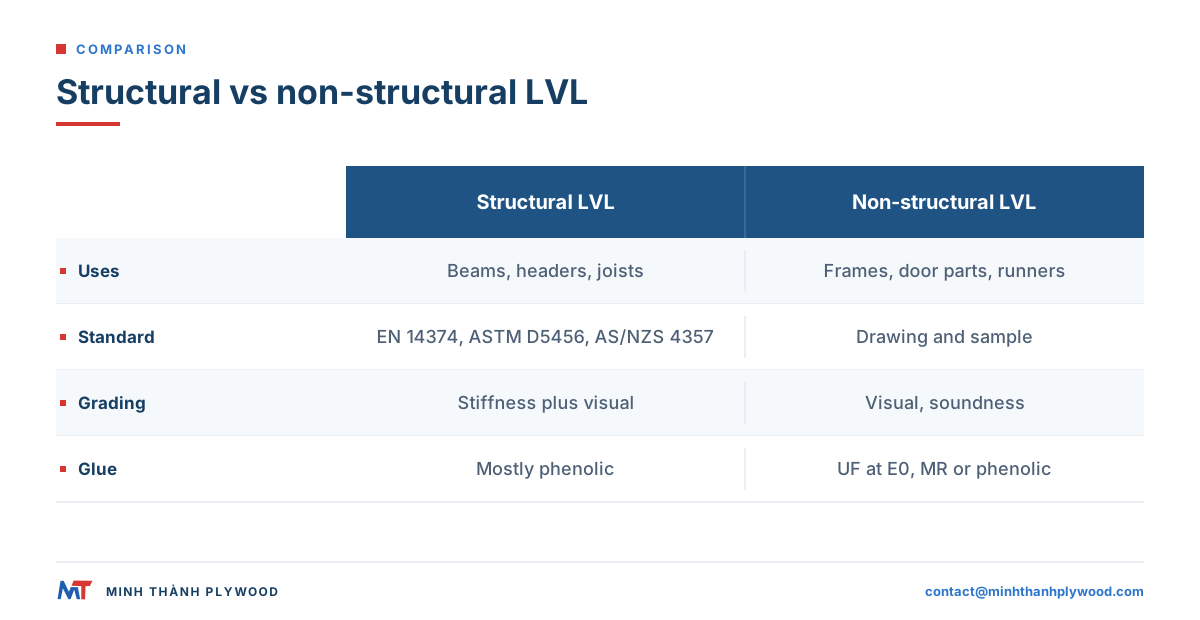
LVL structural este fabricat și testat conform unui standard de produs și se livrează cu valori de calcul pentru ingineri. LVL nestructural este destinat componentelor pentru care desenul și eșantionul aprobat definesc comanda. Etapele de producție sunt asemănătoare, dar sortarea, testarea și documentele diferă.
| LVL structural | LVL nestructural | |
|---|---|---|
| Utilizări | Grinzi, buiandrugi, căpriori, grinzi de planșeu, tălpi pentru grinzi cu inimă în I, podine de schelă | Rame și șine de mobilier, componente pentru uși și ferestre, lonjeroane și rame pentru ambalaje |
| Standarde | EN 14374 (Europa), ASTM D5456 (SUA), AS/NZS 4357 (Australia și Noua Zeelandă), JAS (Japonia) | Desenul cumpărătorului, eșantionul și toleranțele convenite |
| Sortarea furnirului | După rigiditate și vizual | Vizual și după integritate |
| Adeziv | În principal fenolic | UF cu emisii E0, MR sau fenolic, în funcție de utilizare |
| Documente justificative | Valori de calcul certificate, control continuu al producției în fabrică | Dimensiuni, umiditate, linii de lipire și aspect comparate cu eșantionul |
Pagina APA despre lemnul structural compozit descrie evaluarea LVL structural în America de Nord. LVL-ul nostru se livrează pentru rame de mobilier, componente de uși și ambalaje industriale. Pentru construcții portante, inginerul indică produsul evaluat și valorile de calcul, iar dimensiunea elementului se stabilește pe baza acestor date. Ghidul despre rezistența LVL explică proprietățile folosite de ingineri.
De ce echipamente are nevoie o fabrică de LVL?
O fabrică de LVL are nevoie de aceeași linie de început ca o fabrică de placaj: derulare, uscare și sortare, la care se adaugă o linie de așezare în straturi și presare pentru stive paralele. Diferența apare în partea din aval.
| Linie | Echipamente | Comune cu o fabrică de placaj? |
|---|---|---|
| Depozitul de bușteni | Platformă pentru bușteni, fierăstrău de retezat, cuve de condiționare | Da |
| Derulare | Strung rotativ, mașină de tăiat furnirul | Da |
| Uscare | Uscător de furnir cu jet de aer sau cu role | Da |
| Sortare | Stație de sortare vizuală; sortator cu ultrasunete pe liniile structurale | Parțial |
| Aplicarea adezivului | Aplicator de adeziv cu cilindru sau cu perdea | Da |
| Așezare în straturi | Stivuire paralelă cu îmbinări decalate | Diferite |
| Presare | Presă continuă sau presă la cald cu mai multe deschideri | Presa pentru panouri poate fi folosită pentru semifabricate în format de placă |
| Finisare | Fierăstraie de spintecat și de retezat, șlefuitor sau rindeluitor | Parțial |
| Testare | Umidometre; teste de încovoiere și de lipire pe liniile structurale | Parțial |
Această suprapunere explică de ce multe fabrici de placaj produc și LVL: au deja furnirul, uscătoarele și instalația de preparare a adezivului.
Ce verificări de calitate contează la LVL?
La LVL contează umiditatea, dimensiunile, rectilinitatea, liniile de lipire și suprafețele care vor rămâne vizibile. Verificați-le la fabrică înainte de ambalare și din nou la sosire.
| Verificare | Ce trebuie urmărit | Cum se verifică |
|---|---|---|
| Umiditate | 8–12% pentru LVL-ul nostru | Umidometru pe mai multe piese din fiecare pachet |
| Dimensiunea secțiunii | Lățimea și grosimea conform desenului | Șubler la ambele capete și la mijloc |
| Lungime | Conform listei de debitare | Ruletă |
| Rectilinitate | Săgeată, arc și răsucire în limita convenită | Dreptar sau fir întins de-a lungul elementului |
| Linii de lipire | Fără linii deschise sau delaminări la capete și muchii | Vizual; test de lipire pe eșantioane, dacă este specificat |
| Îmbinări | Decalate, fără două îmbinări pe aceeași secțiune transversală | Verificare vizuală pe muchie |
| Suprafețe | Fețele vizibile să corespundă eșantionului | Comparare alăturată cu eșantionul aprobat |
| Marcajele pachetelor | Să corespundă comenzii și listei de debitare | Etichete comparate cu lista de ambalare |
Fiecare transport este fotografiat și filmat înainte de încărcare, iar cumpărătorii primesc fotografiile și înregistrarea video. La cerere, se organizează prin SGS testarea de către un terț, conform metodei cumpărătorului.
Ce documente sunt necesare pentru exportul LVL?
LVL destinat exportului necesită documentele de expediere pentru destinație, dovezi privind legalitatea lemnului și, în cazul utilizării structurale, evaluarea produsului. Planificați-le înainte de producție.
- Documente de expediere: factură comercială, listă de ambalare, conosament, certificat de origine (EUR.1 pentru UE), certificate fitosanitare și de fumigare. Pentru importatorii din România, portul Constanța este o rută de intrare; se pot folosi și porturi din nordul Europei sau din Mediterană, cu transport rutier, feroviar ori fluvial mai departe (Portul Constanța). Pentru Moldova, rutele pot trece rutier sau feroviar prin România și Constanța ori prin Portul Liber Internațional Giurgiulești (Giurgiulești).
- UE: conform Regulamentului UE privind defrișările (Regulamentul (UE) 2023/1115), importatorul are nevoie de date privind originea; la comandă furnizăm dosarul de conformitate EUDR, cu înregistrările de origine și fișierele de geolocalizare. În România, regulamentul se aplică de la 30 decembrie 2026 operatorilor mari și mijlocii, precum și microîntreprinderilor și întreprinderilor mici deja vizate de EUTR; pentru celelalte microîntreprinderi și întreprinderi mici se aplică de la 30 iunie 2027. Data-limită pentru defrișări este 31 decembrie 2020. Importatorul depune declarația de diligență necesară. Textul regulamentului. Aceste cerințe UE nu se aplică importurilor în Moldova. Pentru importurile în UE este necesar un număr EORI.
- Australia: condițiile de import pentru produsele din lemn sunt stabilite de Department of Agriculture și publicate în baza de date BICON; comisionarul vamal verifică cerințele pentru lemnul prelucrat și ambalaj.
- SUA: îndrumările EPA privind domeniul de aplicare al produselor exclud cheresteaua compozită structurală care respectă ASTM D5456 de la Titlul VI din TSCA. Confirmați domeniul exact de aplicare al produsului înainte de a cere documentele privind emisiile. Pagina noastră cu certificate și rapoarte de încercare prezintă certificarea fabricii pentru placajul din lemn de esență tare. Specia și originea recoltării susțin declarația importatorului în temeiul Lacey Act.
- Utilizare structurală: evaluarea sau certificatul pentru produsul și gradul specificate, numite de inginer.
La import, cota standard de TVA este 21% în România și 20% în Moldova; în Moldova, TVA se calculează la valoarea vamală plus drepturi vamale și accize (informații fiscale pentru România; reguli fiscale pentru Moldova).
LVL pentru mobilier și ambalaje: de ce să-l alegeți în locul cherestelei?
Producătorii de mobilier și ambalaje aleg LVL în locul cherestelei deoarece este drept, uscat și uniform în secțiunea necesară, cu mai puține noduri și crăpături. O șină debitată dintr-un singur buștean păstrează toate defectele acestuia; la o șină LVL, defectele sunt distribuite prin numeroase furniruri subțiri.
| Cerință | Cherestea | LVL |
|---|---|---|
| Șine drepte și lungi | Se curbează și se răsucește pe măsură ce se usucă | Dreaptă, obținută dintr-un semifabricat presat |
| Rezistență uniformă pe lungime | Variază în funcție de noduri și fibre | Mai uniformă, cu defectele distribuite |
| Secțiuni exacte | Se debitează și se usucă, apoi se prelucrează | Se debitează din semifabricat conform desenului |
| Umiditate | Depinde de uscare și depozitare | Semifabricat uscat, 8–12% pentru produsele noastre |
| Aprovizionare | Depinde de dimensiunea buștenilor | Buștenii mici de plantație permit obținerea unor elemente lungi |
Utilizările nestructurale tipice includ ramele de canapele și paturi, șinele de scaune, montanții și ramele ușilor, componentele ferestrelor, lonjeroanele pentru paleți și lăzi, precum și ramele pentru ambalaje. Pentru sarcinile din ambalaje, proiectul stabilește deschiderea, încărcarea și elementele de fixare; elementul LVL se specifică în funcție de acestea.
Ce să întrebați un producător de LVL înainte de comandă?
Cereți producătorului de LVL specia, adezivul și emisiile, modul de așezare a furnirurilor, umiditatea, dimensiunile și documentele potrivite utilizării. Apoi trimiteți o specificație completă, fără puncte neclare:
- Utilizare: ramă de mobilier, componentă pentru ușă, lonjeron pentru ambalaj sau element structural cu produsul evaluat indicat.
- Specie: salcâm (aprox. 580 kg/m³) sau eucalipt (650–750 kg/m³).
- Așezarea furnirurilor: toate paralele sau cu straturi transversale specificate.
- Adeziv și emisii: adeziv UF cu emisii E0 pentru interior, cu E1 ca opțiune; MR sau fenolic WBP pentru utilizare în mediu umed.
- Secțiune și lungime: grosime × lățime × lungime conform desenului, cu toleranțele și fețele vizibile marcate.
- Umiditate: 8–12%.
- Ambalare și cantitate: număr de piese pe secțiune și lungime, volum total, portul de destinație.
Producția durează 15–45 de zile după plata avansului de 30%, iar restul de 70% se achită pe baza conosamentului scanat, în condiții FOB Hai Phong, CFR sau CIF. Sunt disponibile mostre gratuite. Consultați pagina produsului LVL pentru formate și utilizări sau prețul LVL pentru modul de calcul al prețului și trimiteți desenul la contact@minhthanhplywood.com; răspundem în câteva ore.
Întrebări ale cumpărătorilor
Cum se fac grinzile LVL?
Buștenii sunt derulați la strung pentru a obține furnir, care este uscat și sortat. Adezivul se întinde pe fiecare foaie, apoi foile se așază cu fibrele orientate pe lungime, iar îmbinările sunt decalate. Stiva este presată la cald într-un semifabricat, apoi acesta este debitat și șlefuit pentru a obține grinzi.
Din ce este făcut LVL?
LVL este fabricat din furniruri subțiri de lemn și adeziv. Speciile folosite frecvent sunt pinul radiata, duglasul, molidul, plopul și foioasele de plantație, precum eucaliptul și salcâmul. Pentru LVL structural și de exterior se folosește adeziv fenolic, iar pentru componente de interior, adeziv UF sau cu adaos de melamină.
Prin ce diferă așezarea straturilor la LVL și placaj?
La LVL, aproape toate furnirurile sunt orientate în aceeași direcție, de-a lungul elementului. La placaj, fiecare strat este orientat perpendicular pe cel anterior. LVL este mai rezistent pe lungime, iar placajul este mai stabil pe lățime.
Ce adeziv se folosește la LVL?
La LVL structural se folosește în principal adeziv fenol-formaldehidic (fenolic), datorită rezistenței la apă. Pentru mobilier și componente de interior se poate folosi adeziv UF cu emisii E0 sau adeziv cu adaos de melamină, ales în funcție de condițiile de utilizare.
Este LVL mai rezistent decât lemnul masiv?
De regulă, la aceeași dimensiune, pe direcția lungimii. Derularea și relipirea răspândesc nodurile și defectele fibrei prin multe straturi subțiri, astfel că LVL are mai puține puncte slabe și o rezistență mai uniformă decât o piesă debitată din aceeași specie.
Care este diferența dintre LVL structural și cel nestructural?
LVL structural este fabricat și testat conform unui standard de produs precum EN 14374, ASTM D5456 sau AS/NZS 4357 și este livrat cu valori de calcul pentru grinzi și buiandrugi. LVL nestructural este destinat ramelor de mobilier, componentelor pentru uși și ambalajelor, iar desenul și eșantionul definesc comanda.
Ce grosime au furnirurile pentru LVL?
Furnirurile pentru LVL au de obicei aproximativ 3 mm grosime și sunt derulate din buștean la un strung rotativ. Furnirurile mai groase înseamnă mai puține linii de lipire; cele mai subțiri distribuie defectele mai uniform.
De ce sunt decalate îmbinările furnirului la LVL?
O îmbinare este un punct slab. Decalarea îmbinărilor de-a lungul semifabricatului împiedică suprapunerea lor în același loc, astfel încât elementul preia sarcina prin furnirurile continue din apropiere.
Ce umiditate trebuie să aibă LVL?
Furnirurile pentru LVL sunt uscate înainte de lipire, iar LVL finit se livrează uscat. LVL-ul nostru se livrează cu umiditate de 8–12%, în același interval ca placajul nostru pentru mobilier.
Ce dimensiuni sunt disponibile pentru LVL?
Liniile continue produc semifabricate lungi, debitate la lungimea grinzilor; presele pentru panouri produc semifabricate în formate de placă. Semifabricatele noastre LVL au formatele 1220 × 2440 și 1250 × 2500 mm și se debitează în secțiunile indicate în desen.