
La produzione LVL trasforma i tronchi in impiallacciature sfogliate al tornio, le essicca e le classifica, poi incolla i fogli con tutte le fibre nella stessa direzione e pressa il pacco a caldo in una billetta, che viene segata in travi e membrature. Per un mobilificio in Brianza, un'impresa edile in Veneto o un importatore a Genova, capire come nasce l'LVL aiuta a scrivere una specifica senza lacune. La stesura parallela è ciò che distingue l'LVL dal compensato. Minh Thanh Plywood produce LVL da impiallacciature di acacia ed eucalipto da piantagione a Phu Tho, in Vietnam.
Di cosa è fatto il LVL?
Il LVL (legno microlamellare) è fatto di sottili impiallacciature di legno incollate tra loro, con la fibra di quasi tutte le impiallacciature orientata nello stesso senso, lungo la lunghezza della membratura. Impiallacciatura e colla sono i soli due ingredienti.
| Ingrediente | Scelte comuni | Le nostre |
|---|---|---|
| Specie dell’impiallacciatura | Pino radiata, douglasia, abete, pioppo, betulla, eucalipto e acacia da piantagione | Impiallacciatura di acacia o eucalipto da piantagione |
| Densità | Varia con la specie | Acacia circa 580 kg/m³; eucalipto 650–750 kg/m³ |
| Colla | Fenolica per uso strutturale ed esterno; UF o rinforzata con melammina per interni | Colla UF con emissione E0 per interni, E1 come opzione; MR (colla UF rinforzata con melammina) o fenolica WBP per ambienti umidi |
| Umidità | Impiallacciatura essiccata, billetta asciutta | 8–12 % |
La specie determina densità, peso e colore; la colla determina la resistenza all’acqua e le emissioni. Le nostre impiallacciature di acacia ed eucalipto provengono da legno da piantagione coltivata nell’area di Ha Hoa, Phu Tho. Per un confronto tra specie, vedete LVL di pino e LVL di latifoglie.
Produzione LVL: le 10 fasi, dal tronco alla trave
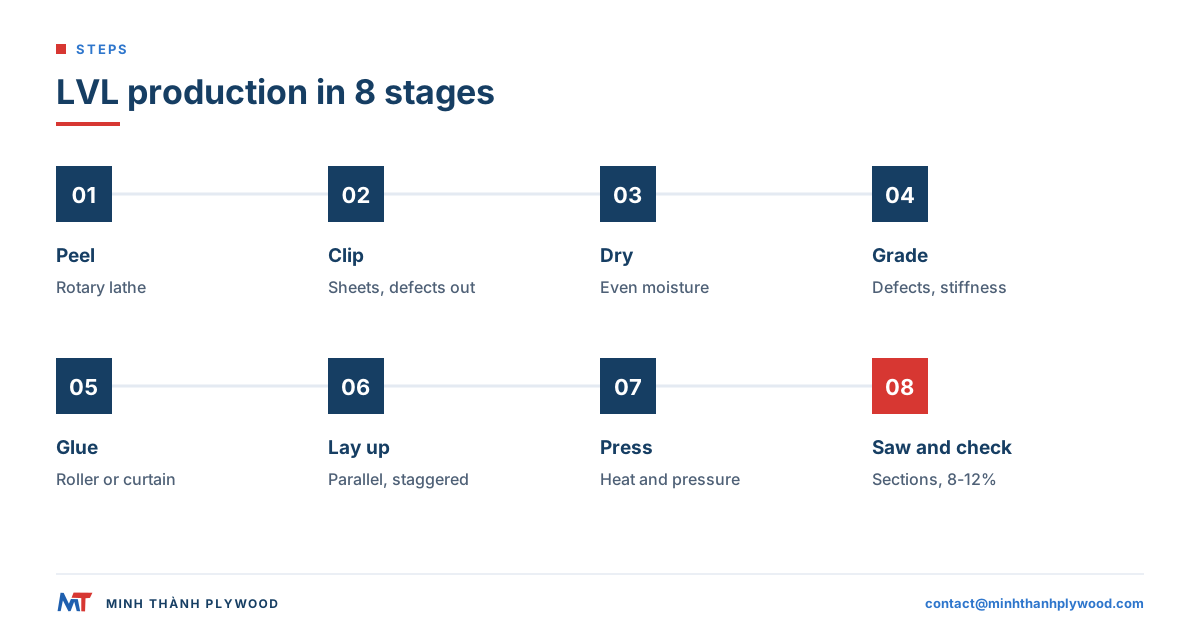
Le travi LVL si ottengono sfogliando i tronchi in impiallacciature, essiccandole e classificandole, incollandole in una stesura parallela, pressandole a caldo in una billetta e segando la billetta in membrature della sezione e della lunghezza richieste dall’ordine. Il processo produttivo LVL si svolge in dieci fasi, in quest’ordine:
- Selezione dei tronchi: tronchi diritti e tondi della specie scelta vengono tagliati alla lunghezza del tornio.
- Condizionamento: alcuni impianti immergono o trattano a vapore i tronchi, così il legno si sfoglia in modo regolare.
- Sfogliatura al tornio: un tornio fa ruotare il tronco contro una lama e stacca un nastro continuo di impiallacciatura.
- Taglio: il nastro viene tagliato in fogli, e fenditure e difetti grandi vengono eliminati.
- Essiccazione: le impiallacciature passano in essiccatoio fino a un’umidità bassa e uniforme.
- Classificazione: ogni foglio viene classificato per difetti e, negli impianti strutturali, per rigidezza.
- Spalmatura della colla: la colla viene stesa sull’impiallacciatura con rullo o con spalmatrice a tendina.
- Stesura: i fogli vengono impilati con tutte le fibre parallele, con i giunti sfalsati lungo la lunghezza.
- Pressatura: calore e pressione induriscono la colla e incollano il pacco in una billetta compatta.
- Segatura, levigatura e controllo: la billetta viene tagliata nelle sezioni, levigata dove serve, misurata e marcata.
| Fase | Cosa controlla nel LVL finito |
|---|---|
| Sfogliatura | Spessore, liscezza e resa dell’impiallacciatura dal tronco |
| Essiccazione | Qualità dell’incollaggio, ritiro, umidità alla spedizione |
| Classificazione | Resistenza, rigidezza e uniformità dell’aspetto |
| Spalmatura della colla | Incollaggio lungo ogni linea di colla |
| Stesura | Direzione della fibra e punto in cui cadono i giunti deboli |
| Pressatura | Densità, spessore, indurimento completo |
| Segatura e levigatura | Dimensione della sezione, rettilineità, superficie |
Le sezioni che seguono spiegano ogni fase e cosa deve verificare l’acquirente.
In cosa il LVL si differenzia dal compensato nella stesura?
Il LVL si differenzia dal compensato per una sola cosa, che cambia tutto: la direzione della fibra. Nel LVL le impiallacciature corrono parallele, lungo la membratura; nel compensato ogni strato corre ad angolo retto rispetto al successivo.
| Caratteristica | LVL (legno microlamellare) | Compensato |
|---|---|---|
| Direzione della fibra | Tutte o quasi tutte le impiallacciature lungo la lunghezza | Alternata ad angolo retto, strato per strato |
| Forma | Billetta segata in travi, montanti, traverse | Pannello |
| Direzione più resistente | Lungo la lunghezza, come una trave | Dipende dalla direzione; vale il valore di ciascun asse del pannello |
| Stabilità in larghezza | Si muove di più trasversalmente alla fibra | Molto stabile in entrambe le direzioni |
| Usi tipici | Travi, architravi, traverse, telai, guide | Pannelli per mobili, rivestimento strutturale, casseforme, imballaggi |
| Giunti delle impiallacciature | Sfalsati lungo la lunghezza | Testa a testa o cuciti all’interno di ogni strato |
Alcuni LVL includono una o due impiallacciature incrociate per limitare fessurazioni e scodellamento in larghezza; questa versione è talvolta chiamata LVB (laminated veneer board). La nostra guida LVL e compensato a confronto confronta i due per telai di mobili, imballaggi e travi.
Selezione dei tronchi, sfogliatura ed essiccazione: come si prepara l’impiallacciatura LVL?
L’impiallacciatura per l’LVL si prepara sfogliando al tornio i tronchi in fogli di circa 3 mm di spessore ed essiccandoli in modo uniforme prima dell’incollaggio. La qualità dell’impiallacciatura fissa il limite per tutta la billetta.
- Tronchi: tronchi diritti e poco conici danno nastri di impiallacciatura lunghi e regolari. Le latifoglie da piantagione come eucalipto e acacia crescono in turni e vengono raccolte a diametri piccoli, il che si adatta ai moderni torni senza mandrino.
- Sfogliatura: un tornio sfoglia il tronco contro una lama regolata sullo spessore dell’impiallacciatura. Un’impiallacciatura compatta e liscia, con poche fenditure da tornio, incolla meglio.
- Taglio: il nastro viene tagliato alla larghezza del foglio; fenditure aperte e nodi grandi vengono eliminati.
- Essiccazione: l’impiallacciatura viene essiccata in essiccatoio a getto o a rulli. Le zone bagnate causano bolle in pressa e linee di colla deboli; l’impiallacciatura troppo secca assorbe la colla troppo in fretta.
L’essiccazione è il punto in cui gli impianti si differenziano di più. Un’umidità non uniforme in una pila di impiallacciature produce billette che si imbarcano dopo la segatura. Le nostre impiallacciature e i pannelli finiti sono essiccati all’8–12 % di umidità alla spedizione, la gamma normale per il compensato per mobili e quella con cui forniamo il LVL. Per essiccatoi e difetti di essiccazione, vedete essiccazione dell’impiallacciatura per compensato.
Come si classifica l’impiallacciatura per il LVL?
L’impiallacciatura per il LVL viene classificata a vista per i difetti e, nelle linee strutturali, per rigidezza. La classificazione decide in quale punto della billetta va ogni foglio.
| Metodo di classificazione | Cosa misura | Dove va il foglio classificato |
|---|---|---|
| Classificazione visiva | Nodi, fessure, fori, macchie, sfogliatura irregolare | Fogli puliti sulle facce e sulle membrature visibili; gradi inferiori all’interno |
| Classificazione ad onde di sollecitazione (ultrasuoni) | Velocità del suono attraverso il foglio, che segue la rigidezza | I fogli più rigidi negli strati esterni delle travi strutturali |
| Controllo dell’umidità | Umidità dopo l’essiccatoio | Fogli umidi di nuovo in essiccatoio |
In una trave, gli strati esterni portano la maggior parte dello sforzo di flessione, quindi gli impianti strutturali vi collocano le impiallacciature più rigide. Nel LVL per mobili e imballaggi la classificazione segue l’aspetto e la solidità: impiallacciature esterne pulite dove la membratura è visibile o lavorata, impiallacciature interne sane altrove.
Spalmatura della colla e laminazione LVL: come si compone la billetta?
La laminazione LVL stende la colla sulle impiallacciature e impila i fogli nell’orientamento specificato, con i giunti di testa sfalsati secondo lo schema richiesto. È questo sfalsamento che rende il LVL più lungo e più uniforme dei tronchi da cui deriva.
- Spalmare la colla: un rullo o una spalmatrice a tendina stende un velo uniforme su ogni impiallacciatura.
- Stendere il primo foglio con la fibra lungo la billetta.
- Stendere ogni foglio successivo con la stessa direzione della fibra, con il giunto di testa sfalsato rispetto a quello sottostante.
- Ripetere fino al numero di impiallacciature previsto per lo spessore.
- Aggiungere strati incrociati solo se la specifica li prevede.
| Tipo di giunto | Come funziona | Usato in |
|---|---|---|
| Giunto a scarfo | Estremità tagliate a lunga conicità e incollate sulla conicità | Billette strutturali lunghe |
| Giunto a sovrapposizione | Estremità sovrapposte per una breve lunghezza | Linee continue |
| Giunto di testa | Estremità che si toccano a squadra, sfalsate rispetto ai vicini | LVL strutturale o non strutturale, secondo il giunto previsto dalla specifica |
Il sistema di colla si sceglie in base all’impiego. La colla fenolica dà resistenza all’acqua per l’LVL strutturale ed esterno. Per i componenti da interno dei mobili, il nostro LVL usa colla UF con emissione E0, con E1 disponibile; colla ed emissione sono due voci separate della specifica.
Come si pressa il LVL?
Il LVL si pressa con calore e pressione che induriscono la colla e comprimono il pacco in una billetta compatta. Nel settore si usano due tipi di pressa.
| Tipo di pressa | Come funziona | Billetta |
|---|---|---|
| Pressa continua | Nastri d’acciaio portano il pacco steso attraverso zone riscaldate senza fermarsi | Billette molto lunghe, tagliate alle lunghezze delle travi |
| Pressa a caldo multipiano (daylight) | I pacchi stesi vengono caricati tra piani riscaldati e pressati a lotti | Billette in formato lastra |
| Pressa a freddo, poi a caldo | Una pre-pressa consolida il pacco prima della pressatura a caldo | Comune negli impianti per pannelli |
Il calore guida l’indurimento della colla; la pressione chiude le linee di colla e fissa lo spessore. La colla fenolica richiede più calore della colla UF per indurire, quindi il ciclo di pressatura segue la colla. Dopo la pressatura, le billette si raffreddano e riposano in piano prima della segatura, così la colla raggiunge la piena resistenza e le tensioni interne si assestano.
Segatura e finitura: come diventa trave una billetta?
Una billetta diventa trave, montante o traversa quando viene ripartita in sezioni, tagliata a lunghezza e levigata o piallata dove serve. Il piano di taglio segue il disegno dell’acquirente.
- Taglio longitudinale divide la billetta lungo la sua lunghezza alla larghezza della membratura.
- Troncatura riporta alle lunghezze ordinate.
- Levigatura o piallatura porta le facce visibili alla finitura richiesta; le membrature nascoste spesso restano come pressate.
- Sigillatura di testa e bordi può essere applicata alle membrature destinate ad ambienti umidi.
Le nostre billette sono nei formati 1220 × 2440 e 1250 × 2500 mm, tagliate allo spessore, alla larghezza e alla lunghezza della membratura del vostro disegno, con la fibra lungo il lato lungo della billetta. Raggruppate le parti ripetute per sezione e lunghezza; la distinta di taglio accompagna poi l’ordine attraverso produzione, marcatura dei fasci e ricevimento. Per le misure usate in edilizia, vedete travi LVL.
LVL strutturale e non strutturale: qual è la differenza?
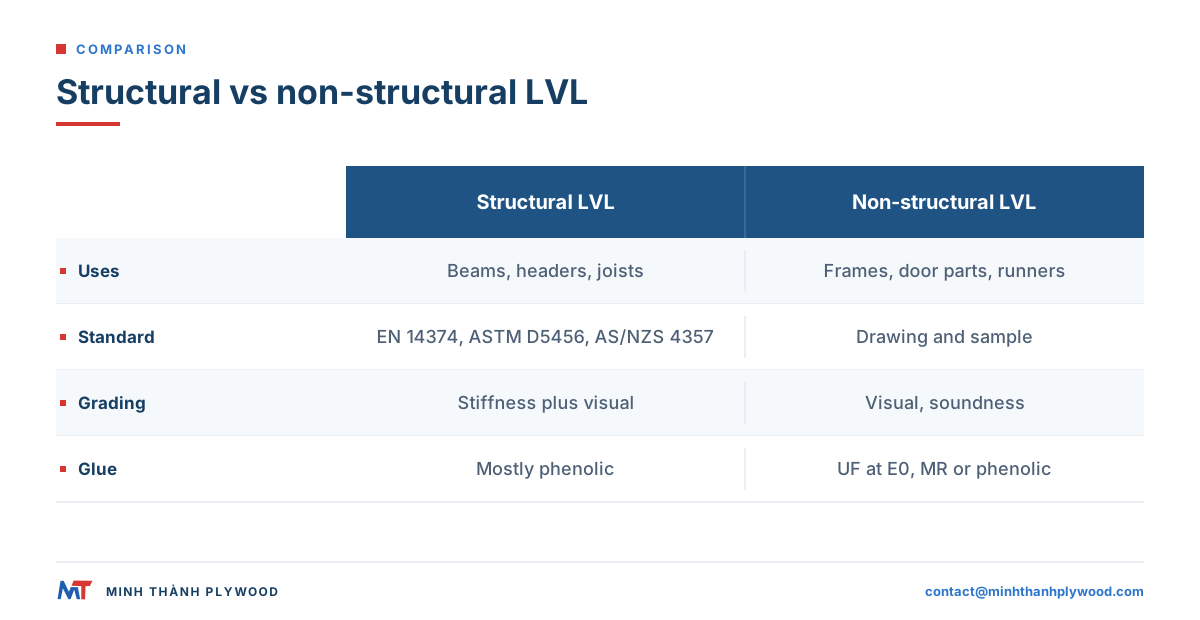
L’LVL strutturale è prodotto e collaudato secondo una norma di prodotto e venduto con valori di progetto per gli ingegneri. L’LVL non strutturale è prodotto per componenti in cui il disegno e il campione approvato definiscono l’ordine. Le fasi produttive sono simili; classificazione, prove e documentazione no.
| LVL strutturale | LVL non strutturale | |
|---|---|---|
| Usi | Travi, architravi, travetti, solai, flange di travi a I, tavole per ponteggi | Telai e traverse di mobili, componenti di porte e finestre, guide e telai per imballaggi |
| Norme | EN 14374 (Europa), ASTM D5456 (USA), AS/NZS 4357 (Australia e Nuova Zelanda), JAS (Giappone) | Disegno dell’acquirente, campione e tolleranze concordate |
| Classificazione delle impiallacciature | Classificazione per rigidezza più visiva | Visiva e di integrità del pezzo |
| Colla | Prevalentemente fenolica | UF con E0, MR o fenolica secondo l’impiego |
| Prove | Valori di progetto certificati, controllo di produzione di fabbrica in continuo | Dimensioni, umidità, linea di colla e aspetto rispetto al campione |
La pagina APA sul legno composito strutturale descrive come l’LVL strutturale viene valutato in Nord America. Il nostro LVL è fornito per telai di mobili, componenti di porte e imballaggi industriali. Per le costruzioni portanti, l’ingegnere indica il prodotto valutato e i suoi valori di progetto, e la membratura si dimensiona su quella documentazione. Resistenza del LVL spiega le proprietà che usano gli ingegneri.
Quali attrezzature servono per un impianto LVL?
Un impianto LVL richiede la stessa parte iniziale di uno stabilimento per compensato, cioè sfogliatura, essiccazione e classificazione, più una linea di stesura e pressatura pensata per pacchi paralleli. La differenza sta nella parte finale.
| Linea | Attrezzatura | Condivisa con uno stabilimento per compensato? |
|---|---|---|
| Parco tronchi | Piano di carico, sega di troncatura, vasche di condizionamento | Sì |
| Sfogliatura | Tornio, taglierina | Sì |
| Essiccazione | Essiccatoio a getto o a rulli per impiallacciature | Sì |
| Classificazione | Stazione di classificazione visiva; classificatore a ultrasuoni sulle linee strutturali | In parte |
| Incollaggio | Spalmatrice a rullo o a tendina | Sì |
| Stesura | Stesura parallela con sfalsamento dei giunti | Diversa |
| Pressatura | Pressa continua o pressa a caldo multipiano | La pressa per pannelli può servire billette in formato lastra |
| Finitura | Seghe longitudinali, seghe di troncatura, levigatrice o pialla | In parte |
| Prove | Misuratori di umidità; prove di flessione e di incollaggio sulle linee strutturali | In parte |
È per questa sovrapposizione che molti stabilimenti per compensato producono anche LVL: approvvigionamento delle impiallacciature, essiccatoi e reparto colla sono già operativi.
Quali controlli di qualità contano per il LVL?
I controlli che contano per il LVL sono umidità, dimensioni, rettilineità, linee di colla e le superfici che la membratura mostrerà. Eseguiteli in stabilimento prima dell’imballaggio e di nuovo all’arrivo.
| Controllo | Cosa verificare | Come |
|---|---|---|
| Umidità | 8–12 % per il nostro LVL | Igrometro su più pezzi per fascio |
| Dimensioni della sezione | Larghezza e spessore secondo il disegno | Calibro alle due estremità e al centro |
| Lunghezza | Secondo la distinta di taglio | Metro a nastro |
| Rettilineità | Imbarcamento, freccia e svergolamento entro il limite concordato | Regolo o cordicella tesa lungo la membratura |
| Linee di colla | Nessuna linea aperta o delaminazione alle estremità e sui bordi | Visiva; prova di incollaggio su campioni se specificata |
| Giunti | Posizioni e sfalsamenti secondo la stesura specificata | Confronto con la scheda di stesura e i bordi visibili |
| Superfici | Le facce visibili corrispondono al campione | Confronto affiancato con il campione approvato |
| Marcature dei fasci | Corrispondenza con l’ordine e la distinta di taglio | Etichette confrontate con la lista di imballaggio |
Ogni spedizione viene fotografata e filmata prima del carico, e l’acquirente riceve foto e video. Prove di terze parti secondo il metodo dell’acquirente si organizzano su richiesta con SGS.
Quali documenti servono per esportare il LVL?
Il LVL da esportare richiede i documenti di spedizione per la destinazione, le prove di legalità del legno e, per l’uso strutturale, la valutazione del prodotto. Pianificateli prima della produzione.
- Documenti di spedizione: fattura commerciale, lista di imballaggio, polizza di carico, certificato di origine (EUR.1 per l’UE), certificati fitosanitari e di fumigazione.
- UE: ai sensi del regolamento UE sulla deforestazione (regolamento (UE) 2023/1115) l’importatore ha bisogno dei dati di origine; con gli ordini forniamo il dossier di conformità EUDR (registri di origine e file di geolocalizzazione). In Svizzera, Ticino compreso, il regolamento e il dazio UE non si applicano, perché il Paese non fa parte dell’UE; l’IVA svizzera è 8,1 %.
- Australia: le condizioni d’importazione per i prodotti in legno sono stabilite dal Dipartimento dell’Agricoltura e figurano nella banca dati BICON; lo spedizioniere verifica il caso per il legno trasformato e per l’imballaggio.
- USA: la guida EPA sull’ambito dei prodotti esclude dal TSCA Title VI il legno composito strutturale conforme ad ASTM D5456. Verificate l’ambito esatto del prodotto prima di specificare i documenti sulle emissioni. Le nostre certificazioni e rapporti di prova identificano la certificazione per compensato di latifoglie dello stabilimento. Specie e origine del prelievo sostengono la dichiarazione Lacey Act dell’importatore.
- Uso strutturale: la valutazione o il certificato per il prodotto e la classe specifici, indicati dall’ingegnere.
LVL per mobili e imballaggi: perché sceglierlo al posto del legno segato?
Mobilifici e produttori di imballaggi scelgono l’LVL al posto del legno segato perché arriva diritto, asciutto e uniforme nella sezione che serve, con meno nodi e fessure. Una traversa segata da un tronco porta tutti i difetti di quel tronco; una traversa in LVL distribuisce quei difetti su molte impiallacciature sottili.
| Esigenza | Legno segato | LVL |
|---|---|---|
| Traverse lunghe e diritte | Si imbarca e svergola durante l’essiccazione | Diritta da una billetta pressata |
| Resistenza costante nel senso della lunghezza | Varia con nodi e fibra | Più uniforme, difetti distribuiti |
| Sezioni esatte | Segato ed essiccato, poi lavorato | Tagliato dalla billetta secondo il disegno |
| Umidità | Dipende dal forno e dal magazzino | Billetta asciutta, 8–12 % per la nostra |
| Approvvigionamento | Dipende dalla dimensione dei tronchi | Tronchi piccoli da piantagione danno membrature lunghe |
Gli usi non strutturali tipici sono telai di divani e letti, traverse di sedie, montanti e telai di porte, componenti di finestre, guide per pallet e casse, e telai da imballaggio. Per i carichi negli imballaggi, il progetto dell’imballaggio stabilisce luce, carico e fissaggio; la membratura in LVL si specifica da lì.
Cosa chiedere al produttore di LVL prima dell’ordine?
Chiedete al produttore di LVL specie, colla ed emissione, stesura, umidità, formati e la documentazione adatta al vostro impiego. Poi inviate una riga di specifica che non lasci nulla di aperto:
- Impiego: telaio di mobile, componente di porta, guida per imballaggi, oppure membratura strutturale con il prodotto valutato indicato.
- Specie: acacia (circa 580 kg/m³) o eucalipto (650–750 kg/m³).
- Stesura: tutta parallela, oppure con strati incrociati specificati.
- Colla ed emissione: colla UF con emissione E0 per gli interni, E1 come opzione; MR o fenolica WBP per ambienti umidi.
- Sezione e lunghezza: spessore × larghezza × lunghezza dal vostro disegno, con tolleranze e facce visibili indicate.
- Umidità: 8–12 %.
- Imballaggio e quantità: pezzi per sezione e lunghezza, volume totale, porto di destinazione.
La produzione richiede 15–45 giorni dopo l’acconto del 30 %, con il saldo del 70 % contro la polizza di carico scansionata (B/L), FOB Hai Phong, CFR o CIF. Campioni gratuiti disponibili. Vedete la pagina prodotto LVL per formati e usi, oppure il prezzo del LVL per capire come si forma il prezzo, e inviate il vostro disegno a contact@minhthanhplywood.com; rispondiamo entro poche ore.
Risposte alle domande degli acquirenti
Come si fanno le travi LVL?
I tronchi vengono sfogliati al tornio in impiallacciature, le impiallacciature vengono essiccate e classificate, la colla viene spalmata su ogni foglio e i fogli vengono composti con tutte le fibre nel senso della lunghezza e i giunti sfalsati. Il pacco viene pressato a caldo in una billetta, poi segata e levigata in travi.
Di cosa è fatto il LVL?
Il LVL è fatto di sottili impiallacciature di legno e colla. Le specie più comuni sono pino radiata, douglasia, abete, pioppo e latifoglie da piantagione come eucalipto e acacia; la colla è fenolica per l'LVL strutturale e per quello esterno, e UF o rinforzata con melammina per i componenti da interno.
In cosa il LVL si differenzia dal compensato nella stesura?
Nel LVL quasi tutte le impiallacciature corrono nella stessa direzione, lungo la membratura. Nel compensato ogni strato corre ad angolo retto rispetto al successivo. Il LVL è più resistente nel senso della lunghezza; il compensato è più stabile in larghezza.
Quale colla si usa nel LVL?
L'LVL strutturale usa soprattutto colla fenolo-formaldeide (fenolica) per la sua resistenza all'acqua. L'LVL per interni e mobili può usare colla UF con emissione E0 o colla rinforzata con melammina, scelta in base all'ambiente di impiego.
Il LVL è più resistente del legno massiccio?
Di solito sì, a parità di dimensioni e nel senso della lunghezza. La sfogliatura e la ricollatura distribuiscono nodi e difetti della fibra su molti strati sottili, quindi il LVL ha meno punti deboli e una resistenza più costante di un pezzo segato della stessa specie.
Qual è la differenza tra LVL strutturale e non strutturale?
L'LVL strutturale è prodotto e collaudato secondo una norma di prodotto, come EN 14374, ASTM D5456 o AS/NZS 4357, e ha valori di progetto per travi e architravi. L'LVL non strutturale è prodotto per telai di mobili, componenti di porte e imballaggi, dove il disegno e il campione definiscono l'ordine.
Quanto sono spesse le impiallacciature del LVL?
Le impiallacciature del LVL sono tipicamente di circa 3 mm di spessore, sfogliate dal tronco al tornio. Impiallacciature più spesse significano meno linee di colla; quelle più sottili distribuiscono i difetti in modo più uniforme.
Perché i giunti delle impiallacciature sono sfalsati nel LVL?
Un giunto è un punto debole. Sfalsare i giunti secondo la stesura specificata ne limita la concentrazione e permette alle impiallacciature continue vicine di trasmettere il carico.
Quale umidità deve avere il LVL?
Le impiallacciature per il LVL vengono essiccate prima dell'incollaggio, e il LVL finito è fornito asciutto. Il nostro LVL è fornito con un'umidità dell'8–12 %, la stessa gamma del nostro compensato per mobili.
Quali formati ha il LVL?
Le linee continue producono billette lunghe, tagliate alle lunghezze delle travi; le presse a platti producono billette in formato lastra. Le nostre billette sono 1220 × 2440 e 1250 × 2500 mm, tagliate alle sezioni del vostro disegno.
Quanto tempo impiega il LVL da Hai Phong ai porti italiani?
Via mare, da Hai Phong ai porti del Mediterraneo servono 25–35 giorni di navigazione. Gli importatori italiani sdoganano soprattutto a Genova, La Spezia, Livorno, Venezia e Trieste. La produzione richiede 15–45 giorni dopo l'acconto.
Un LVL con emissione E1 rispetta il limite di formaldeide in Italia?
Non basta da solo. Dal 6 agosto 2026 il limite REACH dell'UE di 0,062 mg/m³ si applica in tutta l'UE a mobili e articoli a base di legno. Il livello E1 secondo EN 13986 è 0,124 mg/m³ (0,1 ppm), quindi l'E1 da solo non dimostra più la conformità.
Quanto dazio e IVA si pagano sull'LVL importato in Italia?
Il codice NC è 4412. Per le facce in latifoglie come l'eucalipto l'aliquota convenzionale è 7 %; con l'EVFTA (accordo di libero scambio UE-Vietnam) si applica la tariffa preferenziale con certificato EUR.1 o dichiarazione di origine, da verificare su TARIC. L'IVA all'importazione è 22 % e serve il numero EORI.