
Cara LVL dibuat bermula dengan mengupas kayu balak secara putar untuk menghasilkan venir, kemudian mengeringkan dan menggrednya, menyapu gam, menyusun semua ira sehala, menekan panas menjadi bongkah, lalu menggergajinya menjadi rasuk dan komponen. Susunan selari inilah yang membezakan LVL daripada papan lapis. Minh Thanh Plywood menghasilkan LVL daripada venir ladang Acacia dan Eucalyptus di Phu Tho, Vietnam. Bagi kilang perabot dan kontraktor acuan konkrit di Malaysia, memahami proses ini membantu menentukan spesifikasi komponen; Port Klang ialah salah satu laluan import yang digunakan pembeli di Malaysia.
LVL diperbuat daripada apa?
LVL (kayu venir berlamina) dibuat daripada venir kayu nipis yang dilekatkan bersama. Ira hampir semua venir menghala ke arah yang sama, sepanjang komponen. LVL hanya menggunakan dua bahan: venir dan gam.
| Bahan | Pilihan lazim | Produk kami |
|---|---|---|
| Spesies venir | Pain Radiata, Douglas fir, spruce, poplar, birch, Eucalyptus dan Acacia ladang | Venir Acacia atau Eucalyptus ladang |
| Ketumpatan | Berbeza mengikut spesies | Acacia kira-kira 580 kg/m³; Eucalyptus 650–750 kg/m³ |
| Pelekat | Fenolik untuk kegunaan struktur dan luaran; UF atau diperkukuh melamin untuk kegunaan dalaman | Gam UF pada pelepasan E0 untuk kegunaan dalaman, E1 sebagai pilihan; MR (diperkukuh melamin) atau WBP fenolik untuk persekitaran lembap |
| Kelembapan | Venir dikeringkan, bongkah kering | 8–12 % |
Spesies menentukan ketumpatan, berat dan warna; gam menentukan ketahanan terhadap air dan pelepasan. Venir Acacia dan Eucalyptus kami berasal daripada kayu ladang yang ditanam di sekitar Ha Hoa, Phu Tho. Untuk perbandingan spesies, lihat LVL pain berbanding LVL kayu keras.
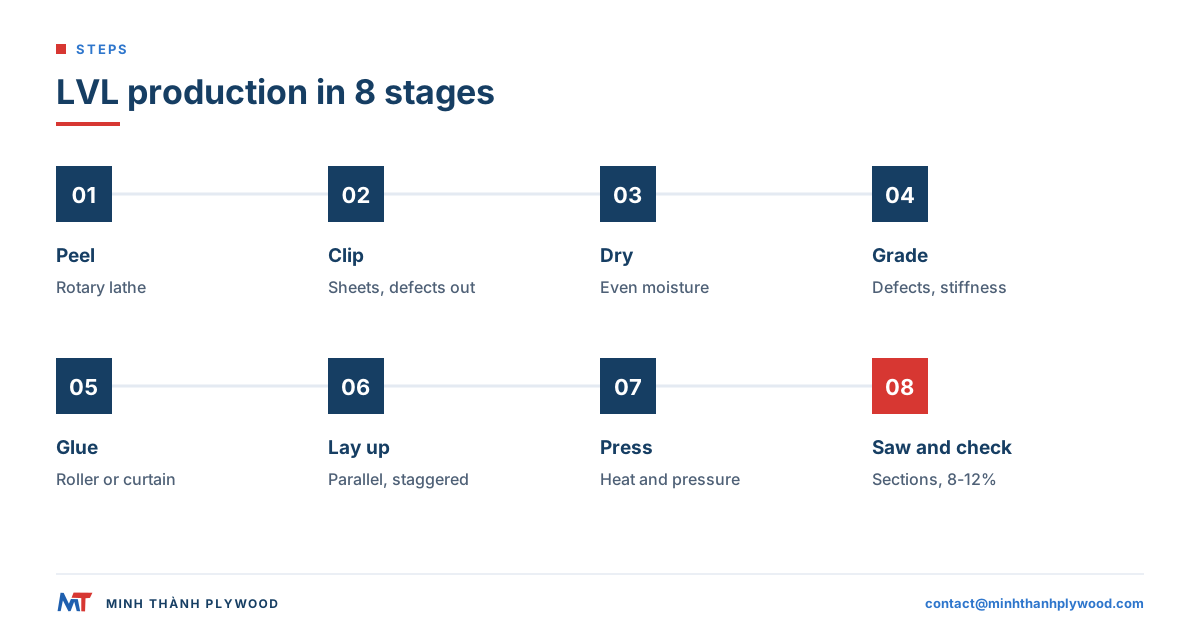
Bagaimanakah rasuk LVL dibuat? Proses pengeluaran LVL dalam 10 langkah
Rasuk LVL dibuat dengan mengupas kayu balak menjadi venir, mengeringkan dan menggredkannya, menyusun lapisan secara selari dengan gam, menekan panas menjadi bongkah, kemudian menggergaji bongkah mengikut keratan dan panjang pesanan. Proses LVL ini melalui sepuluh langkah mengikut urutan berikut:
- Pemilihan kayu balak: Kayu balak yang lurus dan bulat daripada spesies pilihan dipotong mengikut panjang mesin pelarik.
- Penyediaan: Sesetengah kilang merendam atau mengukus kayu balak supaya kayu lebih mudah dikupas.
- Mengupas secara putar: Mesin pelarik memutarkan kayu balak pada mata pisau untuk menghasilkan jalur venir yang berterusan.
- Memotong venir: Jalur dipotong menjadi kepingan; rekahan dan kecacatan besar dibuang.
- Pengeringan: Venir melalui pengering sehingga kandungan lembapannya rendah dan sekata.
- Penggredan: Setiap kepingan dinilai berdasarkan kecacatan; di kilang yang menghasilkan LVL struktur, kekakuan turut dinilai.
- Menyapu gam: Pelekat disapu pada venir menggunakan penggelek atau penyapu tirai.
- Menyusun lapisan: Kepingan disusun dengan semua ira selari dan sambungan berselang-seli sepanjang bongkah.
- Menekan: Haba dan tekanan mengeraskan gam serta melekatkan susunan itu menjadi bongkah padu.
- Menggergaji, mengampelas dan memeriksa: Bongkah dipotong mengikut keratan, diampelas jika perlu, diukur dan ditanda.
| Langkah | Perkara yang ditentukan pada LVL siap |
|---|---|
| Mengupas | Ketebalan venir, kelicinan dan hasil venir daripada kayu balak |
| Mengeringkan | Mutu ikatan, pengecutan dan kelembapan semasa penghantaran |
| Menggred | Keseragaman kekuatan, kekakuan dan rupa |
| Menyapu gam | Ikatan pada setiap garisan gam |
| Menyusun lapisan | Arah ira dan kedudukan sambungan lemah |
| Menekan | Ketumpatan, ketebalan dan pengerasan sepenuhnya |
| Menggergaji dan mengampelas | Saiz keratan, kelurusan dan permukaan |
Bahagian seterusnya menerangkan setiap peringkat dan perkara yang perlu diperiksa oleh pembeli.
Apakah perbezaan susunan lapisan LVL dengan papan lapis?
Perbezaan utama antara LVL dengan papan lapis ialah arah ira. Dalam LVL, venir disusun selari sepanjang komponen; dalam papan lapis, ira setiap lapisan bersilang pada sudut tepat dengan lapisan seterusnya.
| Ciri | LVL (kayu venir berlamina) | Papan lapis |
|---|---|---|
| Arah ira | Semua atau hampir semua venir menghala sepanjang komponen | Berselang-seli pada sudut tepat antara lapisan |
| Bentuk | Bongkah digergaji menjadi rasuk, tiang dan rel | Kepingan |
| Arah paling kuat | Sepanjang komponen, seperti rasuk | Hampir sama kuat dalam kedua-dua arah merentasi kepingan |
| Kestabilan merentasi lebar | Lebih banyak bergerak merentasi ira | Sangat stabil dalam kedua-dua arah |
| Kegunaan lazim | Rasuk, ambang, rel, rangka, pelari | Panel perabot, pelapisan, acuan konkrit, pembungkusan |
| Sambungan venir | Diselang-selikan sepanjang komponen | Bertemu atau dicantum dalam setiap lapisan |
Sesetengah LVL mempunyai satu atau dua venir silang untuk mengurangkan rekahan dan lengkungan merentasi lebar; jenis ini kadangkala dipanggil LVB (papan venir berlamina). Panduan LVL berbanding papan lapis kami membandingkan kedua-duanya untuk rangka perabot, pembungkusan dan rasuk.
Pemilihan, pengupasan dan pengeringan kayu balak: bagaimana venir LVL disediakan?
Venir LVL disediakan dengan mengupas kayu balak secara putar menjadi kepingan kira-kira 3 mm tebal, kemudian mengeringkannya secara sekata sebelum digam. Mutu venir menetapkan had mutu seluruh bongkah.
- Kayu balak: Kayu balak yang lurus dan kurang tirus menghasilkan jalur venir yang panjang dan sekata. Kayu keras ladang seperti Eucalyptus dan Acacia ditanam mengikut kitaran penanaman dan dituai pada diameter kecil, sesuai untuk mesin pelarik moden tanpa spindel.
- Pengupasan: Mesin pelarik putar mengupas kayu balak menggunakan mata pisau yang ditetapkan mengikut ketebalan venir. Venir yang rapat dan licin dengan sedikit kesan rekahan mata pisau menghasilkan ikatan yang lebih baik.
- Memotong venir: Jalur dipotong mengikut lebar kepingan; rekahan terbuka dan mata kayu besar dibuang.
- Pengeringan: Venir dikeringkan dalam pengering jet atau penggelek. Bahagian lembap menyebabkan gelembung dalam mesin tekan dan garisan gam lemah; venir yang terlalu kering menyerap gam dengan terlalu cepat.
Pengeringan ialah peringkat yang paling membezakan sesebuah kilang dengan kilang lain. Kelembapan yang tidak sekata dalam susunan venir boleh menyebabkan bongkah melengkung selepas digergaji. Venir dan panel siap kami dikeringkan hingga kandungan lembapan 8–12 % semasa penghantaran, julat biasa bagi papan lapis perabot dan julat yang kami gunakan untuk LVL. Lihat pengeringan venir untuk papan lapis untuk jenis pengering dan kecacatan akibat pengeringan.
Bagaimanakah venir LVL digred?
Venir LVL digred secara visual berdasarkan kecacatan dan, untuk barisan struktur, berdasarkan kekakuan. Penggredan menentukan kedudukan setiap kepingan dalam bongkah.
| Kaedah penggredan | Perkara yang diukur | Kedudukan kepingan yang digred |
|---|---|---|
| Penggredan visual | Mata kayu, rekahan, lubang, tompokan dan permukaan kupasan kasar | Kepingan bersih untuk muka dan komponen yang kelihatan; gred lebih rendah di bahagian dalam |
| Penggredan gelombang tegasan (ultrabunyi) | Kelajuan bunyi melalui kepingan, yang menunjukkan kekakuan | Kepingan paling kaku untuk lapisan luar rasuk struktur |
| Pemeriksaan kelembapan | Kelembapan selepas pengeringan | Kepingan lembap dikeringkan semula |
Dalam rasuk, lapisan luar menanggung sebahagian besar tegasan lenturan, maka kilang LVL struktur meletakkan venir paling kaku di situ. Untuk LVL perabot dan pembungkusan, penggredan menitikberatkan rupa dan keadaan bahan: venir luar yang bersih digunakan pada bahagian yang kelihatan atau dimesin, manakala venir dalaman yang elok digunakan di tempat lain.
Menyapu gam dan penghasilan LVL: bagaimana bongkah disusun?
Proses penghasilan LVL menyapu pelekat pada venir, kemudian menyusunnya mengikut orientasi ira yang ditetapkan, dengan sambungan hujung diselang-selikan mengikut corak yang diperlukan. Corak selang-seli ini yang membolehkan LVL lebih panjang dan lebih seragam daripada kayu balak asalnya.
- Sapu gam: penggelek atau penyapu tirai menyapu lapisan gam yang sekata pada setiap venir.
- Letakkan kepingan pertama dengan ira sepanjang bongkah.
- Letakkan setiap kepingan seterusnya dengan arah ira yang sama dan sambungan hujung tersasar daripada sambungan di bawahnya.
- Ulangi sehingga bilangan venir yang dirancang untuk ketebalan itu tercapai.
- Tambah lapisan silang hanya jika spesifikasi memerlukannya.
| Jenis sambungan | Cara sambungan dibuat | Kegunaan |
|---|---|---|
| Sambungan serong | Hujung dipotong tirus memanjang dan digam pada bahagian tirus | Bongkah struktur panjang |
| Sambungan tindih | Hujung bertindih pada jarak pendek | Barisan berterusan |
| Sambungan temu | Hujung bertemu secara lurus, dengan sambungan diselang-selikan daripada lapisan bersebelahan | LVL struktur atau bukan struktur, mengikut reka bentuk sambungan yang ditetapkan |
Sistem gam dipilih mengikut keadaan penggunaan. Gam fenolik memberikan ketahanan air untuk LVL struktur dan luaran. Untuk komponen perabot dalaman, LVL kami menggunakan gam UF pada pelepasan E0, dengan E1 sebagai pilihan; jenis gam dan pelepasan dinyatakan pada baris spesifikasi yang berasingan.
Bagaimanakah LVL ditekan?
LVL ditekan menggunakan haba dan tekanan untuk mengeraskan gam serta memampatkan susunan lapisan menjadi bongkah padu. Industri ini menggunakan dua jenis mesin tekan.
| Jenis mesin tekan | Cara mesin berfungsi | Bongkah yang dihasilkan |
|---|---|---|
| Mesin tekan berterusan | Tali keluli membawa susunan venir melalui zon pemanasan tanpa berhenti | Bongkah sangat panjang, dipotong mengikut panjang rasuk |
| Mesin tekan panas berbilang bukaan (siang) | Susunan lapisan dimasukkan di antara plat pemanas dan ditekan secara kelompok | Bongkah dalam format kepingan |
| Mesin tekan sejuk, kemudian mesin tekan panas | Pra-tekan memadatkan susunan lapisan sebelum tekanan panas | Lazim di kilang panel |
Haba mengeraskan gam; tekanan merapatkan garisan gam dan menetapkan ketebalan. Gam fenolik memerlukan lebih banyak haba untuk mengeras berbanding gam UF, maka kitaran tekanan ditentukan oleh jenis gam. Selepas ditekan, bongkah disejukkan dan direhatkan dalam keadaan rata sebelum digergaji supaya gam mencapai kekuatan penuh dan tegasan dalaman reda.
Menggergaji dan menyiapkan permukaan: bagaimana bongkah menjadi rasuk?
Bongkah menjadi rasuk, tiang atau rel apabila dibelah sepanjang arah memanjang menjadi keratan, dipotong melintang mengikut panjang, kemudian diampelas atau diketam jika perlu. Pelan pemotongan mengikut lukisan pembeli.
- Membelah memanjang memotong bongkah sepanjang arah panjang untuk mendapatkan lebar komponen.
- Memotong melintang memendekkan komponen mengikut panjang pesanan.
- Mengampelas atau mengetam menghasilkan kemasan yang diperlukan pada permukaan yang kelihatan; komponen tersembunyi biasanya dibiarkan seperti selepas ditekan.
- Mengedap tepi dan hujung boleh dilakukan untuk komponen yang digunakan dalam keadaan lembap.
Format bongkah LVL kami ialah 1220 × 2440 dan 1250 × 2500 mm. Bongkah dipotong mengikut ketebalan, lebar dan panjang komponen dalam lukisan anda, dengan ira sepanjang arah panjang bongkah. Kumpulkan bahagian berulang mengikut keratan dan panjang; senarai pemotongan akan disertakan pada pesanan sepanjang pengeluaran, penandaan ikatan dan penerimaan barang. Untuk saiz yang digunakan dalam pembinaan, lihat rasuk LVL.
LVL struktur berbanding bukan struktur: apakah perbezaannya?
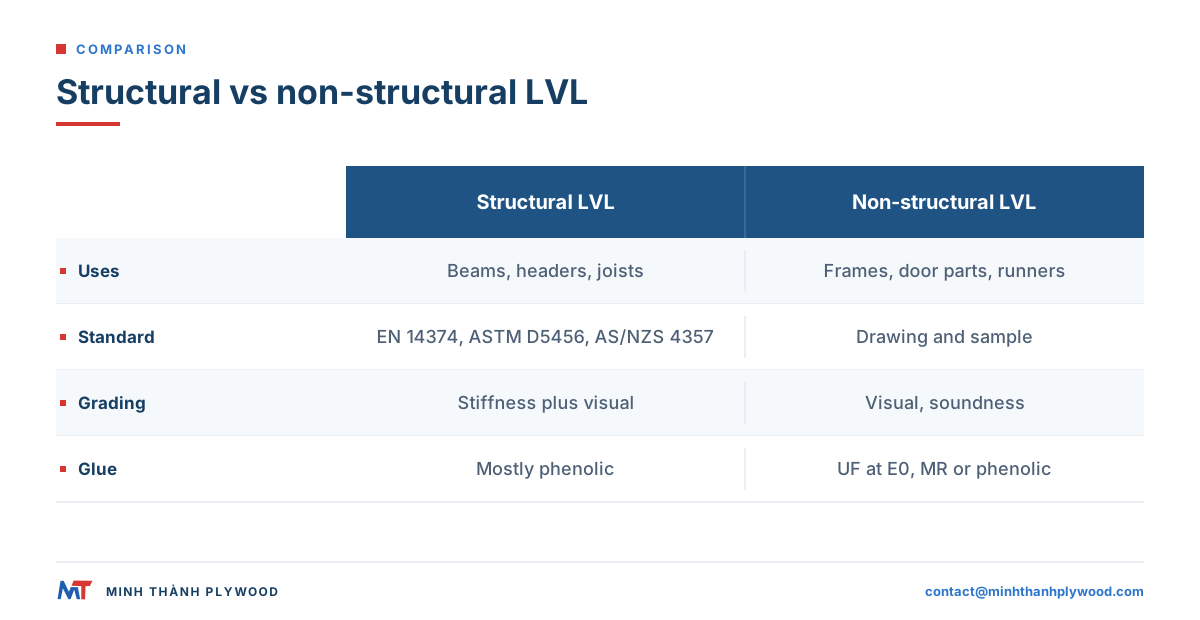
LVL struktur dibuat dan diuji mengikut piawaian produk, lalu dijual bersama nilai reka bentuk untuk jurutera. LVL bukan struktur dibuat untuk komponen yang spesifikasinya ditentukan oleh lukisan dan sampel yang diluluskan. Langkah pengeluarannya hampir sama; penggredan, ujian dan dokumennya berbeza.
| LVL struktur | LVL bukan struktur | |
|---|---|---|
| Kegunaan | Rasuk, ambang, kasau, gelegar, bebibir gelegar-I, papan perancah | Rangka dan rel perabot, komponen pintu dan tingkap, pelari serta rangka pembungkusan |
| Piawaian | EN 14374 (Eropah), ASTM D5456 (AS), AS/NZS 4357 (Australia dan New Zealand), JAS (Jepun) | Lukisan, sampel dan toleransi yang dipersetujui pembeli |
| Penggredan venir | Penggredan kekakuan serta visual | Visual dan keadaan bahan |
| Gam | Kebanyakannya fenolik | UF pada E0, MR atau fenolik mengikut keadaan penggunaan |
| Bukti | Nilai reka bentuk diperakui, kawalan pengeluaran kilang berterusan | Dimensi, kelembapan, garisan gam dan rupa berbanding sampel |
Laman kayu komposit struktur APA menerangkan penilaian LVL struktur di Amerika Utara. LVL kami dibekalkan untuk rangka perabot, komponen pintu dan pembungkusan industri. Untuk kegunaan menanggung beban dalam pembinaan, jurutera menetapkan produk yang telah dinilai berserta nilai reka bentuknya, kemudian saiz komponen ditentukan berdasarkan bukti itu. Kekuatan LVL menerangkan sifat yang digunakan jurutera.
Apakah peralatan yang diperlukan oleh kilang LVL?
Kilang LVL memerlukan bahagian awal yang sama seperti kilang papan lapis—mengupas, mengeringkan dan menggred—serta barisan penyusunan dan mesin tekan untuk lapisan selari. Perbezaannya terletak pada bahagian akhir pengeluaran.
| Barisan | Peralatan | Digunakan bersama kilang papan lapis? |
|---|---|---|
| Kawasan kayu balak | Pelantar kayu balak, gergaji pemotong hujung, tangki penyediaan | Ya |
| Pengupasan | Mesin pelarik putar, pemotong venir | Ya |
| Pengeringan | Pengering venir jet atau penggelek | Ya |
| Penggredan | Stesen penggredan visual; penggred ultrabunyi pada barisan struktur | Sebahagiannya |
| Penggunaan gam | Penyapu gam penggelek atau tirai | Ya |
| Penyusunan lapisan | Susunan selari dengan sambungan berselang-seli | Berbeza |
| Menekan | Mesin tekan berterusan atau mesin tekan panas berbilang bukaan | Mesin tekan panel boleh digunakan untuk bongkah format kepingan |
| Penyiapan | Gergaji belah, gergaji potong melintang, pengampelas atau mesin ketam | Sebahagiannya |
| Pengujian | Meter kelembapan; ujian lenturan dan ikatan pada barisan struktur | Sebahagiannya |
Pertindihan peralatan ini menjelaskan mengapa banyak kilang papan lapis turut menghasilkan LVL: bekalan venir, pengering dan kemudahan penyediaan gam sudah tersedia.
Pemeriksaan mutu LVL yang manakah penting?
Pemeriksaan penting untuk LVL meliputi kelembapan, dimensi, kelurusan, garisan gam dan permukaan komponen yang akan kelihatan. Buat pemeriksaan di kilang sebelum pembungkusan dan sekali lagi apabila barang tiba.
| Pemeriksaan | Perkara yang perlu dilihat | Cara |
|---|---|---|
| Kelembapan | 8–12 % untuk LVL kami | Ukur beberapa keping bagi setiap ikatan menggunakan meter kelembapan |
| Saiz keratan | Lebar dan ketebalan mengikut lukisan | Ukur dengan angkup pada kedua-dua hujung dan bahagian tengah |
| Panjang | Mengikut senarai pemotongan | Pita ukur |
| Kelurusan | Lengkungan, lenturan dan pintalan dalam had yang dipersetujui | Pembaris lurus atau tali sepanjang komponen |
| Garisan gam | Tiada garisan terbuka atau pemisahan lapisan pada hujung dan tepi | Pemeriksaan visual; ujian ikatan pada sampel jika ditetapkan |
| Sambungan | Berselang-seli; tiada dua sambungan bertemu pada keratan rentas yang sama | Pemeriksaan visual pada tepi |
| Permukaan | Permukaan yang kelihatan sepadan dengan sampel | Bandingkan sebelah-menyebelah dengan sampel yang diluluskan |
| Tanda ikatan | Sepadan dengan pesanan dan senarai pemotongan | Semak label dengan senarai pembungkusan |
Setiap penghantaran difoto dan dirakam sebelum dimuatkan, kemudian pembeli menerima foto dan video. Ujian pihak ketiga mengikut kaedah pembeli boleh diatur melalui SGS atas permintaan.
Apakah dokumen yang diperlukan untuk mengeksport LVL?
LVL untuk eksport memerlukan dokumen penghantaran bagi destinasi, bukti kesahihan kayu dan, bagi kegunaan struktur, penilaian produk. Sediakan dokumen sebelum pengeluaran.
- Dokumen penghantaran: Invois komersial, senarai pembungkusan, bil muatan, sijil asal (EUR.1 untuk EU), sijil fitosanitari dan sijil pengasapan.
- EU: Di bawah Peraturan Penyahhutanan Kesatuan Eropah (Peraturan (EU) 2023/1115), pengimport memerlukan data asal. Kami membekalkan dokumen pematuhan EUDR (rekod asal dan fail geolokasi) bersama pesanan.
- Australia: Syarat import bagi produk kayu ditetapkan oleh Jabatan Pertanian dan disenaraikan dalam pangkalan data BICON; ejen kastam menyemak kes bagi kayu terproses dan pembungkusan.
- AS: Panduan skop produk EPA mengecualikan kayu komposit struktur yang memenuhi ASTM D5456 daripada TSCA Title VI. Sahkan skop produk yang tepat sebelum menetapkan dokumen pelepasan. Sijil dan laporan ujian kami menyenaraikan pensijilan papan lapis kayu keras kilang. Spesies dan asal penuaian menyokong pengisytiharan pengimport di bawah Akta Lacey.
- Kegunaan struktur: Penilaian atau sijil bagi produk dan gred khusus yang dinamakan oleh jurutera.
LVL untuk perabot dan pembungkusan: mengapa memilihnya berbanding kayu gergaji?
Pengilang perabot dan pembungkusan memilih LVL berbanding kayu gergaji kerana LVL lurus, kering dan seragam mengikut keratan yang diperlukan, dengan kurang mata kayu dan rekahan. Rel kayu gergaji daripada sebatang kayu balak mengekalkan semua kecacatan kayu itu; rel LVL menyebarkannya merentasi banyak venir nipis.
| Keperluan | Kayu gergaji | LVL |
|---|---|---|
| Rel panjang yang lurus | Melengkung dan berpintal semasa dikeringkan | Lurus selepas ditekan menjadi bongkah |
| Kekuatan sepanjang ira yang sekata | Berubah mengikut mata kayu dan ira | Lebih seragam kerana kecacatan tersebar |
| Keratan tepat | Digergaji dan dikeringkan, kemudian dimesin | Dipotong daripada bongkah mengikut lukisan |
| Kelembapan | Bergantung pada pengeringan tanur dan penyimpanan | Bongkah kering, 8–12 % untuk produk kami |
| Bekalan | Bergantung pada saiz kayu balak | Kayu ladang berdiameter kecil menghasilkan komponen panjang |
Kegunaan lazim LVL bukan struktur termasuk rangka sofa dan katil, rel kerusi, tiang dan rangka pintu, komponen tingkap, pelari palet dan peti, serta rangka pembungkusan. Untuk beban dalam pembungkusan, reka bentuk pembungkusan menetapkan rentang, beban dan pengikat; spesifikasi komponen LVL ditentukan berdasarkan reka bentuk itu.
Apakah yang perlu ditanyakan kepada pengeluar LVL sebelum membuat pesanan?
Tanyakan spesies, gam dan pelepasan, susunan lapisan, kelembapan, saiz serta bukti yang sesuai untuk kegunaan anda. Kemudian hantar butiran spesifikasi yang lengkap:
- Kegunaan: Rangka perabot, komponen pintu, pelari pembungkusan atau komponen struktur dengan produk yang telah dinilai dinyatakan.
- Spesies: Acacia (kira-kira 580 kg/m³) atau Eucalyptus (650–750 kg/m³).
- Susunan lapisan: Semua venir selari atau dengan lapisan silang yang ditetapkan.
- Gam dan pelepasan: Gam UF pada pelepasan E0 untuk kegunaan dalaman, E1 sebagai pilihan; MR atau WBP fenolik untuk persekitaran lembap.
- Keratan dan panjang: Ketebalan × lebar × panjang daripada lukisan anda, bersama toleransi dan permukaan yang akan kelihatan.
- Kelembapan: 8–12 %.
- Pembungkusan dan kuantiti: Bilangan keping mengikut keratan dan panjang, jumlah isipadu, pelabuhan destinasi.
Pengeluaran mengambil masa 15–45 hari selepas deposit 30 %, dengan baki 70 % dibayar berdasarkan salinan imbasan B/L, FOB Hai Phong, CFR atau CIF. Sampel percuma disediakan. Lihat halaman produk LVL untuk format dan kegunaan, atau harga LVL untuk cara harga dikira. Hantar lukisan anda ke contact@minhthanhplywood.com; kami membalas dalam beberapa jam.
Soalan lazim pembeli
Bagaimana rasuk LVL dibuat?
Kayu balak dikupas secara putar menjadi venir, kemudian venir dikeringkan dan digred. Gam disapu pada setiap kepingan, lalu kepingan disusun dengan semua ira memanjang dan sambungan hujung berselang-seli. Susunan itu ditekan panas menjadi bongkah, kemudian digergaji dan diampelas menjadi rasuk.
LVL diperbuat daripada apa?
LVL diperbuat daripada venir kayu nipis dan pelekat. Spesies yang lazim digunakan termasuk pain Radiata, Douglas fir, spruce, poplar, birch serta kayu keras ladang seperti Eucalyptus dan Acacia. LVL struktur dan untuk kegunaan luaran menggunakan gam fenolik; komponen dalaman pula menggunakan UF atau gam diperkukuh melamin.
Apakah perbezaan susunan lapisan LVL dengan papan lapis?
Dalam LVL, hampir semua venir menghala ke arah yang sama, sepanjang komponen. Dalam papan lapis, ira setiap lapisan bersilang pada sudut tepat dengan lapisan seterusnya. LVL lebih kuat sepanjang komponen, manakala papan lapis lebih stabil merentasi lebarnya.
Apakah gam yang digunakan untuk LVL?
Kebanyakan LVL struktur menggunakan gam fenol-formaldehid (fenolik) kerana tahan air. LVL untuk kegunaan dalaman dan perabot boleh menggunakan gam UF pada tahap pelepasan E0 atau gam diperkukuh melamin; pilihan bergantung pada keadaan penggunaan.
Adakah LVL lebih kuat daripada kayu padu?
Biasanya, bagi saiz yang sama dan kekuatan sepanjang ira. Proses mengupas dan melekatkan semula menyebarkan mata kayu serta kecacatan ira ke dalam banyak lapisan nipis, maka LVL mempunyai kurang titik lemah dan kekuatannya lebih sekata berbanding kayu gergaji daripada spesies yang sama.
Apakah perbezaan LVL struktur dengan LVL bukan struktur?
LVL struktur dibuat dan diuji mengikut piawaian produk seperti EN 14374, ASTM D5456 atau AS/NZS 4357, serta disertakan nilai reka bentuk untuk rasuk dan ambang. LVL bukan struktur dibuat untuk rangka perabot, komponen pintu dan pembungkusan; lukisan serta sampel menentukan pesanan.
Berapakah ketebalan venir LVL?
Ketebalan venir LVL biasanya kira-kira 3 mm, dikupas daripada kayu balak menggunakan mesin pelarik putar. Venir lebih tebal mengurangkan bilangan garisan gam; venir lebih nipis menyebarkan kecacatan dengan lebih sekata.
Mengapa sambungan venir LVL diselang-selikan?
Sambungan ialah titik lemah. Dengan menyelang-selikan sambungan sepanjang bongkah, tiada dua sambungan bertemu pada kedudukan yang sama, maka komponen dapat menanggung beban melalui venir berterusan yang bersebelahan.
Berapakah kandungan lembapan yang sepatutnya ada pada LVL?
Venir untuk LVL dikeringkan sebelum digam, dan LVL siap dibekalkan dalam keadaan kering. LVL kami dibekalkan pada kandungan lembapan 8–12 %, sama seperti julat papan lapis perabot kami.
Apakah saiz LVL yang tersedia?
Barisan pengeluaran berterusan menghasilkan bongkah panjang yang dipotong mengikut panjang rasuk; mesin tekan panel menghasilkan bongkah dalam format kepingan. Bongkah LVL kami berukuran 1220 × 2440 dan 1250 × 2500 mm, kemudian dipotong mengikut keratan dalam lukisan anda.