
Den bedste krydsfiner til laserskæring er en tynd, plan plade med en ensartet kerne uden hulrum, en let limfuge og en glat overflade: birk giver styrke og skarpe kanter, mens poppel og lind skærer hurtigt og giver lyse graveringer. Lim og hulrum har større betydning for snittet end træarten. For danske møbelproducenter og importører kan leverancer gå via Aarhus Havn, og danske standardudgaver betegnes DS/EN. Minh Thanh Plywood fremstiller tynde plader på 3–5 mm med fem lag, og prøver kan afprøves på jeres egen laser.
Hvad er den bedste krydsfiner til laserskæring?
Den bedste krydsfiner til laserskæring er en tynd, plan plade med en ensartet kerne uden hulrum, en let limfuge og en glat, slebet overflade. Træarten i overfladen bestemmer udseende og styrke; limen og kernen afgør, om laseren skærer rent igennem hver gang.
| Laserkrydsfiner | Pladens densitet | Lasersnit | Gravering | Styrke | Bedst egnet til |
|---|---|---|---|---|---|
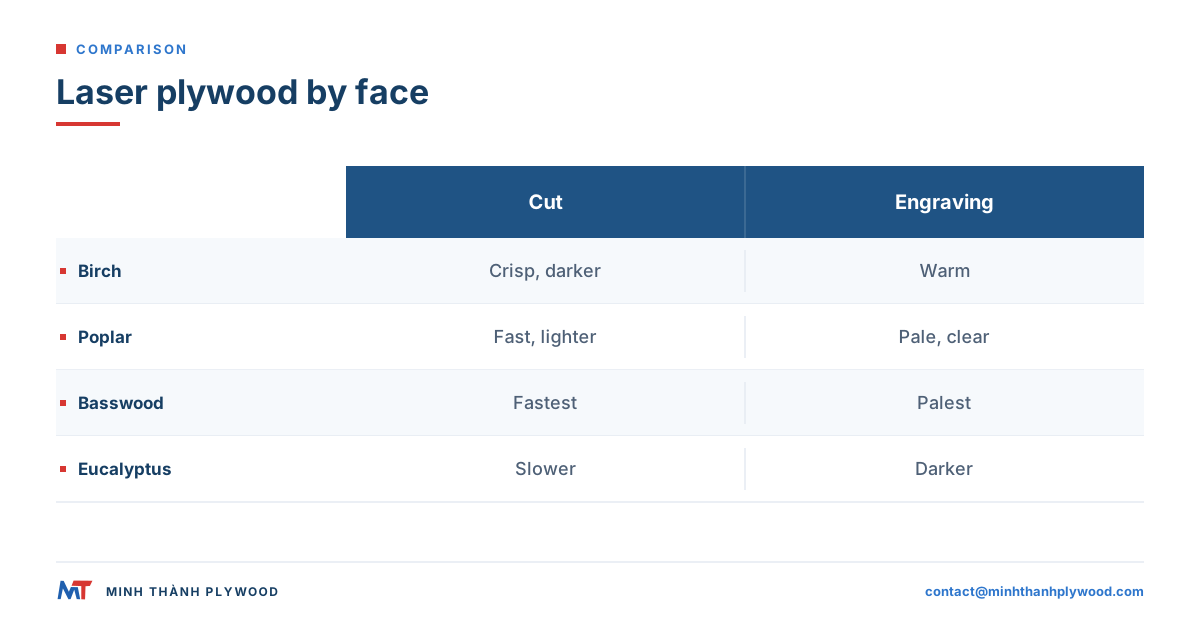
| Birkefinér, birkekerne eller løvtræskerne | 650–700 kg/m³ | Skarpe kanter, langsommere snit, mørkere forkulning | God, varm kontrast | Høj | Modeller, samlinger, kasser, fiksturer |
| Poppelfinér, let kerne | ca. 455 kg/m³ | Hurtigt snit, let forkulning | Meget god, lys overflade | Middel | Skilte, dekorationer, indlæg til emballage |
| Lindekrydsfiner | 400–450 kg/m³ | Meget hurtigt snit, meget let forkulning | Fremragende, lys og ensartet | Lavere | Fine detaljer, arkitekturmodeller |
| Paulowniakrydsfiner | 250–385 kg/m³ | Hurtigst, meget let forkulning | Lys, men med blød åretegning | Lavest | Lette modeller og udskæringer, hvor vægten betyder noget |
| Plantagebaseret løvtræsfinér (fx eukalyptus) | 550–620 kg/m³ | Langsommere, tættere træ | God, mørkere | Høj | Stærke emner med et mørkere udtryk |
| Plader med MDF-kerne eller belægning | Varierer | Varierer med belægningen | Varierer | Varierer | Kun med en kendt, lasersikker belægning |
Densiteten siger noget om snittet: Ved samme effekt skærer en plade på 400 kg/m³ hurtigere igennem end en plade på 700 kg/m³, og højere densitet giver mere forkulning og kræver flere gennemløb. Paulownia er den letteste almindelige krydsfiner til laserskæring. Den skærer hurtigt, men det bløde tidlige ved kan give flossede kanter, og tynde plader bøjer let, så test en plade, før I bestiller et parti.
»Laserkrydsfiner« er en specifikation, ikke en træart: plan og slebet plade, lukket kerne, lim der skærer rent, fremstillet i tynde formater. De følgende afsnit gennemgår egenskaberne og viser, hvordan pladen testes.
Hvad gør krydsfiner sikker at laserskære?
Krydsfiner er egnet til laserskæring, når den kun består af træfinér og trælim, og overfladen ikke har PVC, vinyl eller en ukendt belægning. Al laserskæring i træ afgiver røg og dampe, så selv egnet krydsfiner kræver udsugning ved laserhovedet og et filter på aftrækket.
Kontrollér dette før det første snit:
- Ingen PVC eller vinyl. PVC afgiver klorforbindelser ved afbrænding, som skader mennesker og ætser laseren. Skær aldrig i en plade med vinyl- eller PVC-belægning eller kantbånd.
- Kendt lim. Spørg leverandøren, hvilken lim pladen er fremstillet med. UF-lim med E0-emission er almindelig lim til møbler til indendørs brug; MR-lim (melaminforstærket) og fenollim (WBP) bruges til fugtige forhold og udendørs brug.
- Kendt belægning. Lakerede, malede eller filmbelagte plader kræver oplysninger fra producenten af belægningen, før de bruges med laser. Filmbelagt forskallingskrydsfiner er ikke beregnet til laserskæring.
- Emissionsdokumentation. Produkter, der sælges i USA, skal overholde formaldehydgrænserne i TSCA Title VI som beskrevet i EPA’s regler for komposittræ.
For en køber i Grækenland eller andre steder i EU bør den europæiske dokumentation efterspørges: limklasse efter EN 314-2 (klasse 1 er klassen til tørre indendørs forhold, der passer til UF-lim), overfladekvalitet efter EN 635-2 og formaldehydklasse E1 efter EN 13986, testet efter EN 717-1. I Danmark udgives de nationale standardudgaver med præfikset DS/EN; Dansk Standard er Danmarks nationale standardiseringsorganisation. For møbler og træbaserede artikler gælder fra 6. august 2026 desuden grænsen 0,062 mg/m³ i REACH-bilag XVII, post 77. E1 efter EN 13986 svarer til 0,124 mg/m³ (0,1 ppm), så E1 alene dokumenterer ikke overholdelse af den nye grænse. Minh Thanh bestiller efter anmodning tredjepartstest efter EN 717-1 hos SGS, og pladerne opfylder de emissions- og kvalitetskrav, som europæiske og amerikanske møbelkøbere efterspørger.
Minh Thanh fremstiller som standard møbelplader med UF-lim ved E0-emission og har CARB P2- og TSCA Title VI-certificering (ICTT-fabriksnr. 23024). Seks kammerprøver efter ASTM D6007 fra april 2025 til juni 2026 på plader i 9, 15 og 18 mm gav et gennemsnit på 0,014–0,032 ppm mod grænsen på 0,05 ppm. Se formaldehydafgivelse E0 og E1.
Hvilken lim skærer renest med laser?
Lyse limfuger til indendørs brug skærer renest med laser: UF-lim med E0-emission giver tynde, lyse limfuger og mindre forkulning. Fenol- og kraftige melaminforstærkede limfuger er hårdere og mørkere, kræver mere effekt at skære igennem og giver en mørkere kant.
| Lim | Typisk anvendelse | Ved laserskæring | Vælg den til laserskæring, når |
|---|---|---|---|
| UF-lim med E0-emission | Møbelkrydsfiner til indendørs brug | Renest snit, lys kant | Indendørs emner, modeller, skilte og legetøj efter test |
| MR-lim (melaminforstærket) | Fugtige indendørs forhold, køkkener | Hårdere limfuge, lidt mørkere | Emner, der kan blive udsat for fugt |
| Fenollim (WBP) | Udendørs brug, marinebrug, forskalling | Hård, mørk limfuge; kræver mere effekt | Udendørs emner, kun efter test |
| PVA eller anden koldlim | Visse hobbylaminater | Varierer | Kun med oplysninger fra producenten |
Limtype og emissionsklasse er to separate punkter i en specifikation: UF er harpiksen, E0 er emissionsklassen. Skriv begge dele, fx »UF-lim med E0-emission«.
Limfugen er pladens hårdeste materiale. En plade med et tykt lag lim eller limlommer skærer igennem i rent træ, men ikke ved limlommerne. Derfor giver samme effektindstilling ujævne resultater i en billig plade.
Laserskæring, gravering og CNC-fræsning: tre forskellige opgaver
Laserskæring, lasergravering og CNC-fræsning stiller forskellige krav til den samme plade, så vælg krydsfiner efter den opgave, I udfører oftest. Gennemskæring kræver en ensartet kerne og lim; gravering kræver en glat, lys overflade; fræsning kræver en præcis tykkelse og en lukket kerne.
| Opgave | Hvad pladen bliver testet for | Det vigtigste |
|---|---|---|
| Gennemskæring med laser | Alle lag og hver limfuge | Limtype, hulrum, densitet, planhed |
| Lasergravering | Kun overfladens finér | Overfladens glathed, farve, slibning |
| Laserridsning og mærkning | Overfladen | Plan og ensartet overflade, fokus |
| CNC-fræsning | Tykkelse, kerne, overfladens styrke | Tolerance, lukket kerne, overfladekvalitet |
En plade, der graveres flot, kan stadig skære dårligt, hvis der er skjulte limlommer i kernen. En plade, der fungerer godt ved CNC-fræsning, kan være for tæt til at blive skåret igennem med laser i ét gennemløb. Se CNC-bearbejdning af krydsfiner ved fræsearbejde.
Birkekrydsfiner til laserskæring
Birkekrydsfiner til laserskæring giver de stærkeste tynde emner og de skarpeste kanter, men skærer langsommere og forkuller mere end poppel eller lind. Birk er tæt og har en fin åretegning, så samlinger, hængsler og små tapper holder sammen.
Vælg birk, når der er brug for:
- Bærende emner: kasser, rammer, mekanismer, levende hængsler og fiksturer.
- Synlige kanter: fine, ensartede lag giver en pæn stribet kant.
- Fine detaljer: tynde broer og små huller tåler håndtering.
Det skal angives i specifikationen:
- Overfladekvalitet. I Vietnam sorteres birkefinér i D+, D og E, og der afgives tilbud på par for forside og bagside som D+/D eller D/E. Skalaen kan sammenlignes med de europæiske birkekvaliteter: D+ svarer omtrent til B, D til BB og E til CP/C.
- Kerne. »Birkekrydsfiner« kan betyde birkefinér på en anden kerne. Angiv, hvilken kerne I ønsker, og test pladen, da kernen har større betydning for gennemskæringen end overfladen.
- Tykkelse. 3 mm og 4 mm er de almindelige tykkelser til laserskæring i birk.
Laserskåret birkekrydsfiner tager godt imod bejdse og klar overfladebehandling. Se den fulde sammenligning med lind i birkekrydsfiner eller lindekrydsfiner til laserskæring og vores birkekrydsfiner.
Forsyning af birk siden importforbuddet mod russisk træ
Russisk birkekrydsfiner var standardpladen til laserskæring i Europa, indtil EU fra april 2022 forbød import af russiske træprodukter, herunder birkekrydsfiner. Tidligere kontrakter kunne dog løbe frem til 10. juli 2022. Producenter og fablabs, der skærer birkekrydsfiner i baltisk stil, køber nu fra andre oprindelseslande.
Vietnamesiske plader med birkefinér er et alternativ: fabrikken er indrettet til møbel- og indendørskrydsfiner i høj kvalitet med Europa som hovedmarked. Der afgives tilbud på overfladekvaliteterne D+, D og E med de europæiske birkekvaliteter som sammenligningsgrundlag, og EUDR-dokumentationen med oprindelsesregistre og geolokaliseringsfiler følger med ordren.
EUDR gælder fra 30. december 2026 for store og mellemstore virksomheder samt mikrovirksomheder og små virksomheder, der allerede er omfattet af EUTR; for øvrige mikrovirksomheder og små virksomheder gælder den fra 30. juni 2027. Importøren indsender erklæringen om rettidig omhu, og skæringsdatoen for oprindelse er 31. december 2020. Se EUDR-forordningen. Søtransport fra Hai Phong til Middelhavet tager 25–35 dage.
Birk eller poppel til laserskæring
Laserkrydsfiner med birk giver stærkere emner med skarpere kanter; laserkrydsfiner med poppel skærer hurtigere med mindre forkulning og giver lysere gravering. Til skilte, udstillinger og lette emner er poppel som regel det mest omkostningseffektive valg; til mekanismer og belastning bør man vælge birk.
| Punkt | Laserkrydsfiner med birkefinér | Laserkrydsfiner med poppelfinér |
|---|---|---|
| Densitet | Højere | Lavere |
| Skærehastighed ved samme effekt | Langsommere | Hurtigere |
| Forkulning ved kanten | Mørkere | Lysere |
| Kontrast ved gravering | Varm, god | Lys overflade, høj kontrast |
| Styrke i tynde emner | Høj | Middel |
| Overfladekvaliteter | D+, D, E (par som D+/D) | A/A, A/B, B/B |
| Pris | Højere | Lavere |
Poppelfinér tilbydes i par som A/A, A/B og B/B, der matches med køberens godkendte prøve; købere bestiller også efter de kinesiske koder B/BB, BB/CC og CP, som svarer til samme skala. Se poppelkrydsfiner.
Lindekrydsfiner og plader med plantagebaseret overflade
Lindekrydsfiner er den blødeste og lyseste almindelige krydsfiner til laserskæring: den skærer hurtigst, forkuller mindst og giver størst kontrast ved gravering, men emnerne er svagere. Plader med plantagebaseret overflade som eukalyptus er tættere og mørkere og egner sig til stærke emner, hvor en varm farve passer.
- Lind: til arkitekturmodeller, fine detaljer og gravering. Opbevar pladerne tørt og plant; bløde, tynde plader slår sig lettere.
- Poppel: mellemvalget, lys og lys i farven med større styrke end lind.
- Eukalyptus: tæt og stiv; kræver mere effekt og giver mørkere kanter.
- Okoumé: let og rosatonet; skærer let og har en synlig åretegning.
Vurdér hver plade ud fra den faktiske kerne, ikke kun overfladen. En lindeforside på en tæt løvtræskerne skærer som kernen. Spørg, hvilken kerne pladen har, og test hele pladen. Se typer af krydsfiner for finér af konstrueret træ og andre overflader.
Hvorfor ødelægger hulrum lasersnittet, og hvordan finder man dem?
Hulrum og limlommer ødelægger lasersnittet, fordi strålen går gennem et mellemrum eller bremses i en limlomme, så emner bliver siddende eller brænder. En plade med lukket kerne skærer igennem med samme indstilling overalt.
Det sker ved fejl i pladen:
- Mellemrum i kernen (hulrum): Strålen har ikke træ at skære i, blusser op og brænder laget nedenunder; kanten får et hul.
- Overlap i kernen: To finérlag ligger oven på hinanden i samme lag; snittet går i stå, og emnet bliver siddende.
- Limlomme: Et tykt lag lim optager energi; emnet falder ikke ud.
- Lapning eller prop i overfladen: En anden densitet giver en anden graveringstone.
Sådan undersøges pladerne, før de godkendes:
- Se på alle fire kanter af flere plader efter mellemrum, overlap og tykke limfuger.
- Skær et testgitter over hele pladen fra hjørne til hjørne med én indstilling.
- Tæl emner, der ikke falder ud, og markér deres placering; grupper viser et område med fejl.
- Hold en gennemskåret plade op mod lyset: Hulrum ses som lyse pletter i skærelinjerne.
- Gem testpladen sammen med partiets registrering.
Syede kerner, hvor kernens finérlag er syet både vandret og lodret, forhindrer finérlagene i at flytte sig under opbygningen, så mellemrum og overlap bliver mindre sandsynlige. Sådan fremstiller Minh Thanh kerner i møbelkvalitet.
Tykkelse på forsidefinér og plade
Pladetykkelsen er den samlede tykkelse af alle lag; forsidefinéren er kun det yderste lag og er meget tyndere. Lasergravering bliver i forsidefinéren, så en dyb gravering kan skære ned i tværfinérlaget nedenunder og vise en anden åretegning.
Hos Minh Thanh opbygges tynde krydsfinerplader på 3–5 mm altid af fem lag; antallet af lag i 6 mm-plader bekræftes ved bestilling:
| Plade | Opbygning | Betydning for laseren |
|---|---|---|
| 3 mm | Ét kernelag, to tværfinérlag og to lag forsidefinér | Fem tynde lag; let og hurtig skæring |
| 4 mm | Tre kernelag og to lag forsidefinér | Stærkere; fx tre kernelag af Styrax-finér på 1,3 mm |
| 5 mm | Tre kernelag og to lag forsidefinér | Tykkere kernelag, stivere emner |
| 6 mm | Antal lag bekræftes med ordren | Stærkeste tynde opbygning, flere gennemløb |
I 4- og 5-mm-pladerne er opbygningen fortsat på fem lag, så kernelagene bliver tykkere i takt med pladetykkelsen. Det holder pladen afbalanceret og plan. Fin forsidefinér i tynde formater er en mangelvare, så ordrer på 4 mm kan tage længere tid; standarden sænkes ikke for at fremskynde produktionen.
Ved gravering skal dybden holdes inden for forsidefinéren. Ved skæring tæller alle lag, så opbygningen har lige så stor betydning som den samlede tykkelse.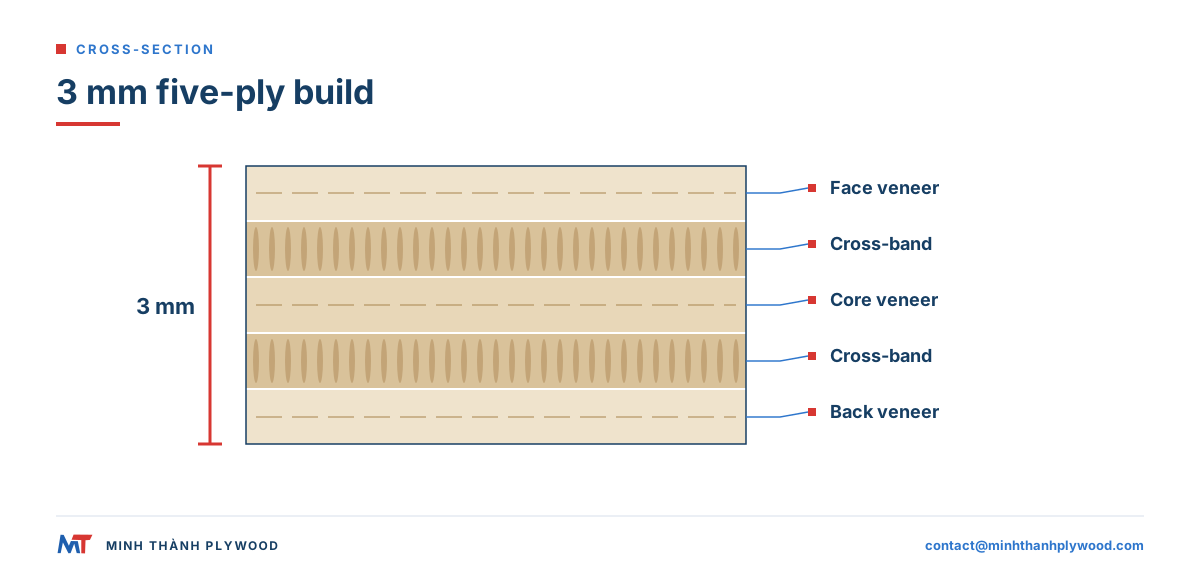
Hvilken tykkelse til laserskæring? Laserkrydsfiner fra 3 mm til 6 mm
3 mm er den mest anvendte tykkelse til laserskæring i krydsfiner; 4 mm og 5 mm passer til stærkere emner, og 6 mm er den praktiske grænse for de fleste hobbylasere og mindre værkstedslasere ved ét eller to gennemløb. Tykkere plader kræver mere effekt og lavere hastighed og giver mere forkulning.
| Tykkelse | Typiske anvendelser med laser | CO₂-laser | Diod laser (lav effekt) |
|---|---|---|---|
| 3 mm | Kasser, modeller, puslespil, pynt, indlæg | Ét gennemløb på de fleste maskiner; det mest populære mål for laserkrydsfiner på 3 mm | Flere langsomme gennemløb; poppel og lind skærer bedst |
| 4 mm | Stærkere kasser, skilte, legetøj | Ét gennemløb med et mellemstærkt rør; god balance mellem styrke og hastighed | På grænsen; forvent forkulning og flere gennemløb |
| 5 mm | Rammer, større kabinetter, fiksturer | Mere effekt eller et ekstra gennemløb | Kun gravering |
| 6 mm | Bærende emner, møbelmodeller | Ekstra gennemløb eller et kraftigere rør | Praktisk grænse: gravering og ridsning, ikke gennemskæring |
Minh Thanh fremstiller tynd krydsfiner i 3–6 mm, det interval, som dækker det meste laserarbejde. Bed om den præcise tykkelsestolerance på prøven, da fingersamlinger skæres efter den faktiske tykkelse. Se tynd krydsfiner.
Planhed og tykkelse: fokus og fastholdelse
En laser skærer i sit brændpunkt, så en plade, der buer eller varierer i tykkelse, kommer ud af fokus og skæres ujævnt. Plan, kalibreret krydsfiner skæres igennem med én indstilling over hele arbejdsbordet.
- Planhed. En afbalanceret opbygning holder pladen plan. Opbevar pladerne plant under let vægt i et tørt rum; stil dem aldrig på højkant.
- Fugt. Plader, der er tørret til et fugtindhold på 8–12 %, det normale niveau for møbelkrydsfiner, holder sig plane i et opvarmet værksted. Lad pakkerne tilpasse sig rummet før skæring.
- Tykkelse. Slebne møbelplader holder en tolerance på ±0,2–0,3 mm, ned til ±0,2 mm; det holder fokus og samlingsbredder stabile.
- Fastholdelse. Brug stifter, magneter, vægte eller vakuum på honeycomb-bordet for at holde de tynde plader nede.
Sådan rettes en buet plade ud til laserskæring: Læg den med den konkave side nedad på en plan flade, fordel vægten jævnt over den i et døgn i et tørt rum, og skær kort efter. En plade, der var skæv fra fabrikken, bliver skæv igen; bestil derfor plane, tørre plader i stedet for at rette dem op ved maskinen.
Pladeformat og udlægning på laserbordet
Laserborde er mindre end krydsfinerplader i fuldt format, så pladens format afgør spildet. Bestil hele plader skåret til emner, der passer på arbejdsbordet, eller få dem fremstillet i et specialformat i stedet for at skære hver plade til i hånden.
- Hele plader: 1220 × 2440 mm og 1250 × 2500 mm samt specialformater som 1220 × 2500 mm og 1220 × 2280 mm.
- Tilskårne emner: Én plade kan skæres i 4, 6 eller 8 stykker på fabrikken. Se krydsfiner skåret efter mål.
- Åreretning: Angiv, hvilken vej overfladens årer løber på emnet; dele, der placeres langs årerne, er stivere.
- Kantafstand: Lad en lille margen stå ved emnets kant, hvor pladerne lettest får stød under håndtering.
Emner, der passer til arbejdsbordet, sparer skæretid og reducerer transportvolumen. Skriv emnets mål og åreretning på ordren.
Lasergravering i krydsfiner: overflader, kontrast og finish
Lasergravering i krydsfiner fungerer bedst på en glat, lys og slebet overflade: poppel, lind og birk giver størst kontrast. Graveringen bliver inden for forsidefinéren, så overfladens kvalitet og slibning betyder mere end kernen.
- Overfladens farve: Lyse overflader viser en mørkere gravering tydeligt; mørke overflader kræver dybere gravering.
- Overfladekvalitet: Knaster, lapninger og farveforskelle ses i graveringen. Vælg en overfladekvalitet med et rent område dér, hvor der skal graveres.
- Slibning: En slebet overflade giver ensartet gravering. Krydsfiner med overflader, der er slebet og poleret på fabrikken, kræver ikke yderligere slibning før gravering.
- Afdækning: Maskeringstape på overfladen forhindrer røgpletter omkring graveringen.
- Overfladebehandling: Klar lak eller olie efter gravering fremhæver kontrasten og beskytter overfladen.
Se tryk på krydsfiner for tryk og gravering kombineret.
Sådan testes laserkrydsfiner: en matrix for skæring og gravering
Test laserkrydsfiner på jeres egen maskine med en fast matrix af snit og graveringer, og godkend partiet ud fra resultaterne, ikke træartens navn. Indstillinger fra en anden laser kan ikke overføres direkte: effekt, linse, luftassistance og arbejdsbord ændrer alle resultatet.
- Skær et gitter med forskellige effekt- og hastighedsindstillinger: en række små kvadrater med stigende effekt og en kolonne med stigende hastighed på én plade.
- Find den laveste indstilling, der skærer helt igennem overalt i gitteret, og læg derefter en lille margen til.
- Skær med den indstilling over hele pladen, fra hjørne til hjørne, for at finde hulrum og limlommer.
- Gravér et tonetrin-gitter med gråtoner på overfladen for at kontrollere kontrast og ensartethed.
- Registrér resultaterne: gennemskæring, forkulning ved kanten, graveringens kontrast og ensartede kanter.
- Gentag på to eller tre plader fra forskellige pakker.
- Gem testpladerne som reference til næste parti.
| Registrér | Hvad der noteres | Godkend, når |
|---|---|---|
| Gennemskæring | Emner, der falder ud ved den valgte indstilling | Alle emner falder ud; ingen grupper af fejl |
| Forkulning | Kantens farve | Kanten har ensartet farve over hele pladen |
| Graveringskontrast | Resultat af tonetrinsgitteret | Ensartet tone uden pletter |
| Ensartede kanter | Laglinjer på den skårne kant | Ingen mellemrum eller snit, der er gået i stå |
| Planhed | Pladen på arbejdsbordet | Ligger plant uden ekstra vægt |
Laserkrydsfiner til modeller, skilte, legetøj og emballage
Hvert laserprodukt kræver sin egen balance mellem styrke, skærehastighed og overflade. Vælg derfor pladen efter produktet, ikke efter en generel liste over »bedste« plader. Tabellen kobler almindelige laserprodukter med den krydsfiner, der passer til dem.
| Laserprodukt | Anbefalet krydsfiner | Tykkelse | Det vigtigste |
|---|---|---|---|
| Arkitektur- og skalamodeller | Lind eller poppelfinér, let kerne | 3 mm | Fine detaljer, lys og ensartet overflade, lav forkulning |
| Kasser og kabinetter med fingersamlinger | Birk- eller poppelfinér | 3–6 mm | Ensartet tykkelse til præcise samlinger |
| Skilte og vægkunst | Slebet poppel- eller birkefinér | 3–6 mm | Graveringskontrast, plan plade |
| Trælegetøj og puslespil | Birk eller poppel, UF-lim med E0-emission | 4–6 mm | Styrke, glatte kanter, lim med lav emission |
| Dekorationer og pynt | Poppel- eller lindefinér | 3 mm | Hurtigt snit, lys kant |
| Emballageindlæg og udstillinger | Poppelfinér, let kerne | 3–4 mm | Lav pris pr. emne, lav vægt |
| Fiksturer og skabeloner | Birkefinér, tæt kerne | 6 mm | Stivhed, slidstyrke |
Legetøj og produkter til børn er underlagt særskilte sikkerhedsregler på hvert marked. Brug krydsfinerspecifikationen som udgangspunkt: Det færdige legetøj testes som et produkt sammen med maling eller overfladebehandling efter reglerne dér, hvor det sælges.
Til højttalergitre, kabinetter og andre akustiske emner har opbygningen lige så stor betydning som overfladen; se krydsfiner til højttalerkabinetter. Se samlinger i krydsfiner og skruer til krydsfiner til skruer og samlinger i tykkere laserskårne emner.
Sammenlign pris pr. godt emne, ikke pr. plade
Den billigste krydsfiner pr. plade er ofte den dyreste pr. færdigt emne. Tæl kasserede emner, ekstra gennemløb og tid til rengøring; pladen med lukket kerne vinder som regel.
En enkel måde at sammenligne to plader på:
- Gode emner pr. plade: Emner, der skæres igennem og består kontrollen.
- Maskintid pr. plade: Et ekstra gennemløb fordobler lasertiden.
- Efterbehandlingstid: Rengøring af sod, slibning af forkulning og omskæring af mislykkede emner.
- Spild: Afskær og mislykkede emner, der kasseres.
Eksempel: Plade A giver 40 gode emner ud af 48 ved ét gennemløb; plade B giver 47 ud af 48 ved ét gennemløb til en lidt højere pladepris. B koster mere pr. plade og mindre pr. godt emne, selv før tiden til omskæring af fejlene fra A regnes med. Bed leverandøren om prøver, og foretag sammenligningen med jeres egne emner.
Registrér den godkendte opbygning, så gentagne partier matcher
Når en plade til laserskæring har bestået jeres test, skal opbygningen skrives ned, så næste parti kan bestilles med samme resultat. »3 mm birkekrydsfiner« er ikke en specifikation; det er opbygningen.
Registrér følgende:
- Tykkelse og opbygning: fx 3 mm med fem lag.
- Forside og bagside: træart og kvalitetspar, fx poppel A/A.
- Kerne: træart og finérlagets opbygning.
- Lim og emission: fx UF-lim med E0-emission.
- Tolerance og fugt: tykkelsestolerance og 8–12 % fugt ved afsendelse.
- Format: plade- eller emnemål og åreretning.
- Laserindstillingerne og den gemte testplade som reference.
En producent, der fremstiller efter en skriftlig specifikation og en godkendt prøve, kan gentage opbygningen. Minh Thanh matcher overfladekvaliteter med køberens godkendte prøve og fastholder opbygningen på ordren.
Dampe, udsugning og lasersikkerhed
Al laserskæring af krydsfiner afgiver røg, fine partikler og gasser fra træ og lim; brug derfor den udsugning og de sikkerhedsforanstaltninger, som laserproducenten angiver. Lim med lav emission reducerer formaldehyd i pladen, men gør ikke laserrøg sikker at indånde.
- Udsugning: Led dampene udendørs eller gennem den filterenhed, laserproducenten godkender, og som er dimensioneret til maskinen.
- Luftassistance: Reducerer opflamning og forkulning ved kanten.
- Forlad aldrig en skæring uden opsyn: Krydsfiner kan bryde i brand, især ved lav hastighed og høj effekt.
- Brandslukning: Hav den type brandslukker, som laserproducenten anbefaler, ved siden af maskinen.
- Materialeliste: Før en liste over godkendte materialer, og udeluk PVC, vinyl og ukendte belægninger.
Læs om farer ved laserarbejde hos den amerikanske Arbejdsmiljø- og sikkerhedsadministration på siden om laserfarer; se også den britiske arbejdsmiljømyndighed HSE’s vejledning om træstøv ved slibning af laserskårne emner.
Hvor køber man krydsfiner til laserskæring?
Køb små plader til laserskæring hos forhandlere af lasermaterialer, når der kun er brug for nogle få plader, og køb gentagne større mængder efter én specifikation direkte hos en krydsfinerproducent. En ordre hos producenten fremstilles efter specifikationen, testes med prøver og sendes i container. Aarhus Havn er Danmarks største containerhavn og kan være en indgangsvej for import. Søtransport fra Hai Phong til Nordeuropa tager 30–40 dage.
| Leverandør | Bedst til | Det får man |
|---|---|---|
| Forhandler af lasermaterialer | Små serier, mange materialer | Tilskårne plader, små mængder |
| Lokal trælasthandel | Lejlighedsvise opgaver | Standardplader, kerner der varierer |
| Krydsfinerproducent (tynde plader) | Gentagne mængder, eget mærke, én specifikation | Fremstillet efter ønsket overflade, kerne, lim og format |
Tynd krydsfiner fra Vietnam er en omkostningseffektiv kilde til større mængder krydsfiner til laserskæring: plantagebaserede Styrax- og Eucalyptus-kerner, poppel-, birke- og andre overflader samt presning i møbelkvalitet. Minh Thanh fremstiller tynd krydsfiner på 3–5 mm, altid med fem lag, i formater fra 1220 × 2440 mm til emner skåret efter mål. Minimumsordren er én 40HC-container med blandede specifikationer efter aftale, og produktionen tager 15–45 dage efter forudbetalingen på 30 %.
Hvad skal stå på en ordre på laserkrydsfiner?
Skriv hele opbygningen på ordren, og godkend derefter en prøve af præcis den opbygning på jeres egen laser før produktion. Følgende punkter dækker specifikationen:
- Anvendelse: laserskæring, gravering eller begge dele.
- Tykkelse: fx 3 mm eller 4 mm med fem lag.
- Forside og bagside: fx poppel A/A eller birk D+/D.
- Kerne: træart, lukket kerne uden mellemrum eller overlap.
- Lim og emission: UF-lim med E0-emission, uden PVC- eller vinylbelægning.
- Overflade: slebne overflader uden belægning.
- Tolerance og planhed: tykkelsestolerance angivet på prøven, plane plader.
- Fugt: 8–12 % ved afsendelse.
- Format: hele plader, specialformat eller tilskårne emner med angivelse af åreretning.
- Emballering og mængde: pakker pr. 40HC-container, blandede tykkelser efter aftale.
Minh Thanh sender gratis prøver af den opbygning, I angiver, så testmatrixen kan køres på jeres egen maskine først. Send specifikationen til contact@minhthanhplywood.com, og læs laserskæring i krydsfiner om effekt, indstillinger og tykkelsesgrænser eller sådan skærer man krydsfiner om de forskellige skæremetoder.
Svar på indkøbernes spørgsmål
Hvilken krydsfiner er bedst til laserskæring?
En tynd, plan krydsfinerplade med en ensartet kerne uden hulrum, en let limfuge og en glat overflade. Birkefinér giver stærke emner og skarpe kanter; poppel- og lindefinér skærer hurtigere og giver lysere graveringer.
Hvad gør krydsfiner sikker at laserskære?
Træfinér og trælim baseret på formaldehyd uden PVC, vinyl eller ukendte belægninger. Skær aldrig i krydsfiner med PVC- eller vinylbelægning, og brug altid udsugning ved laserskæring.
Hvilken lim skærer renest med laser?
Lyse limfuger til indendørs brug, som UF-lim med E0-emission, skærer renest og giver mindre forkulning. Fenol- og kraftige melaminforstærkede limfuger er hårdere og mørkere, kræver mere effekt og giver mørkere kanter.
Birk eller poppelkrydsfiner til laserskæring?
Vælg birk til stærke emner med skarpe kanter, fx modeller, samlinger og kasser; vælg poppel til lette emner, skilte og hurtige snit med en lys overflade til gravering. Begge dele fungerer, når kernen er lukket, og pladen er plan.
Hvilken tykkelse er bedst til laserskæring i krydsfiner?
3 mm er den mest anvendte tykkelse; 4 mm og 5 mm passer til stærkere emner, og 6 mm er den praktiske grænse for de fleste hobbylasere og mindre værkstedslasere. Tykkere plader kræver mere effekt og flere gennemløb og giver mere forkulning.
Hvor kan man købe krydsfiner til laserskæring?
Køb små plader hos forhandlere af lasermaterialer, eller køb større mængder hos en krydsfinerproducent, der fremstiller tynde plader efter jeres specifikation. En ordre hos producenten kræver en skriftlig opbygning og en godkendt prøve, som er testet på jeres laser.
Hvordan gør man krydsfiner plan til laserskæring?
Opbevar pladerne plant under vægt i et tørt rum, og hold dem fast på laserens arbejdsbord med stifter, magneter eller et honeycomb-bord med fastholdelse. En plade, der er skæv fra fabrikken, bliver ikke ved med at være plan; bestil i stedet plane, tørre plader.
Hvorfor går lasersnittet ikke helt igennem krydsfineren nogle steder?
Limlommer, overlap i kernen, tættere finér eller en plade, der løfter sig ud af fokus, kan forhindre gennemskæring. Hver af disse kræver mere energi end det rene træ omkring fejlen.
Kan man lasergravere krydsfiner?
Ja. En glat, lys og slebet overflade som poppel, lind eller birk giver den bedste kontrast. Graveringen bliver i forsidefinéren, så overfladekvaliteten betyder mere end kernen.
Er 3 mm krydsfiner stærk nok til laserskårne kasser?
Ja, til kasser, modeller, puslespil og små kabinetter med fingersamlinger. Til belastning eller større plader bør man vælge 4–6 mm eller en birkeforside.
Skal krydsfiner slibes efter laserskæring?
Som regel kun for at fjerne røgspor på overfladen. Sæt maskeringstape på overfladen før skæring, eller tør sod af med en fugtig klud, og slib let med korn 220.
Hvad betyder laserkrydsfiner?
Laserkrydsfiner er tynd krydsfiner, der er udvalgt eller fremstillet til laserskæring: plan og slebet, med lukket kerne og lim, der skærer rent. Det er en specifikation, ikke en træart.