
Papan lapis terbaik untuk pemotongan laser ialah kepingan nipis dan rata dengan teras sekata tanpa rongga, garis gam nipis serta permukaan licin: muka birch untuk bahagian yang kukuh dan tepi kemas, manakala muka Populus atau Tilia menghasilkan potongan pantas dan ukiran cerah. Bagi kilang perabot dan pengimport di Malaysia, Port Klang ialah salah satu laluan utama untuk pelepasan import. Jenis gam dan rongga lebih menentukan hasil potongan berbanding spesies kayu. Minh Thanh Plywood membina panel nipis 3–5 mm dengan lima lapis, dan sampel membolehkan anda mengujinya pada mesin laser sendiri.
Apakah papan lapis terbaik untuk pemotongan laser?
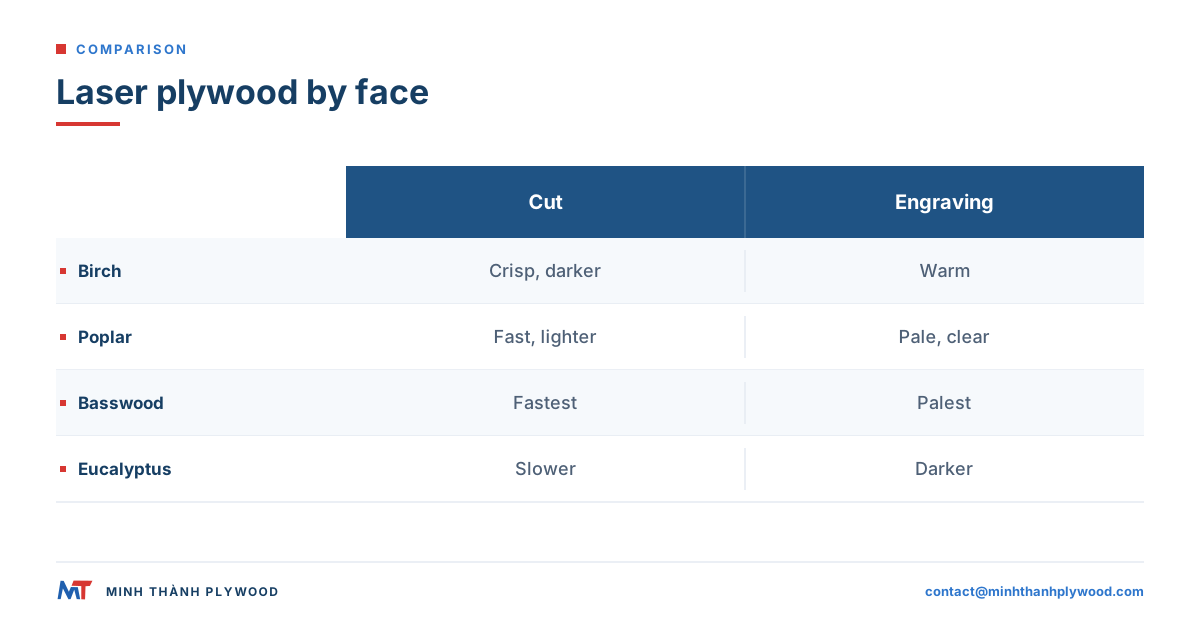
Papan lapis terbaik untuk pemotongan laser ialah kepingan nipis dan rata dengan teras sekata tanpa rongga, garis gam nipis serta permukaan licin yang sudah digosok. Spesies pada permukaan menentukan rupa dan kekuatan; gam serta teras pula menentukan sama ada laser dapat memotong tembus dengan kemas setiap kali.
| Papan lapis laser | Ketumpatan panel | Potongan laser | Ukiran | Kekuatan | Kegunaan laser yang sesuai |
|---|---|---|---|---|---|
| Muka birch, teras birch atau kayu keras | 650–700 kg/m³ | Tepi kemas, lebih perlahan, kesan terbakar lebih gelap | Baik, kontras hangat | Tinggi | Model, sambungan, kotak, jig |
| Muka Populus, teras ringan | kira-kira 455 kg/m³ | Potongan pantas, kesan terbakar ringan | Sangat baik, permukaan cerah | Sederhana | Papan tanda, hiasan, sisipan pembungkusan |
| Papan lapis Tilia | 400–450 kg/m³ | Sangat pantas, kesan terbakar sangat ringan | Cemerlang, cerah dan sekata | Lebih rendah | Perincian halus, model seni bina |
| Papan lapis Paulownia | 250–385 kg/m³ | Paling pantas, kesan terbakar sangat ringan | Cerah, tetapi ira lembut | Paling rendah | Model ringan, bentuk potongan yang mementingkan berat |
| Muka kayu keras ladang (contohnya Eucalyptus) | 550–620 kg/m³ | Lebih perlahan, lebih padat | Baik, lebih gelap | Tinggi | Bahagian kukuh, rupa lebih gelap |
| Panel berteras MDF atau bersalut | Berubah-ubah | Bergantung pada salutan | Berubah-ubah | Berubah-ubah | Hanya dengan salutan yang diketahui selamat untuk laser |
Ketumpatan membantu meramalkan hasil potongan: dengan kuasa yang sama, panel 400 kg/m³ dipotong lebih pantas daripada panel 700 kg/m³; setiap kenaikan ketumpatan menambah kesan terbakar dan bilangan laluan. Paulownia ialah papan lapis laser biasa yang paling ringan. Potongannya pantas, tetapi kayu awal yang lembut boleh meninggalkan tepi berbulu dan kepingan nipisnya mudah melentur, jadi uji satu keping sebelum memproses satu kelompok.
“Papan lapis laser” merujuk kepada spesifikasi, bukan spesies kayu: kepingan nipis yang rata dan digosok, teras tertutup serta gam yang menghasilkan potongan kemas. Bahagian seterusnya menerangkan setiap ciri dan cara mengujinya.
Apakah yang menjadikan papan lapis selamat untuk laser?
Papan lapis selamat untuk laser apabila dibuat hanya daripada venir kayu dan gam kayu, tanpa PVC, vinil atau salutan yang tidak diketahui pada permukaannya. Pemotongan kayu dengan laser menghasilkan asap dan wasap, jadi papan lapis yang selamat sekalipun memerlukan sedutan pada kepala mesin serta penapis pada saluran ekzos.
Perkara yang perlu diperiksa sebelum potongan pertama:
- Tiada PVC atau vinil. PVC melepaskan sebatian klorin apabila terbakar; bahan itu membahayakan manusia dan mengakis mesin laser. Jangan potong panel yang mempunyai lapisan atau jalur tepi daripada vinil atau PVC.
- Gam diketahui. Tanya pembekal tentang jenis gam yang digunakan. Gam UF dengan pelepasan E0 ialah gam dalaman yang lazim untuk perabot; gam MR (melamina diperkukuh) dan fenolik (WBP) dibuat untuk keadaan lembap dan kegunaan luar.
- Salutan diketahui. Panel bervarnis, bercat atau berfilem memerlukan maklumat daripada pengeluar salutan sebelum digunakan dengan laser. Papan lapis acuan konkrit berfilem bukan bahan untuk kerja laser.
- Dokumen pelepasan. Bagi produk yang dijual di AS, panel mesti mematuhi had formaldehid TSCA Title VI seperti yang ditetapkan dalam peraturan kayu komposit EPA.
Bagi pembeli di Greece atau tempat lain di EU, minta bukti Eropah: kelas ikatan mengikut EN 314-2 (kelas 1 ialah kelas kering untuk kegunaan dalaman yang sesuai dengan gam UF), penggredan permukaan mengikut EN 635-2 dan kelas formaldehid E1 di bawah EN 13986, diuji mengikut EN 717-1. Minh Thanh mengatur ujian EN 717-1 oleh pihak ketiga melalui SGS atas permintaan, dan panel memenuhi keperluan pelepasan serta mutu yang diminta oleh pembeli perabot Eropah dan AS.
Panel perabot Minh Thanh menggunakan gam UF dengan pelepasan E0 sebagai standard, serta mempunyai pensijilan CARB P2 / TSCA Title VI (no. kilang ICTT 23024). Enam ujian kebuk ASTM D6007 antara April 2025 dengan Jun 2026, pada panel 9, 15 dan 18 mm, mencatat purata 0.014–0.032 ppm berbanding had 0.05 ppm. Lihat pelepasan formaldehid E0 dan E1.
Gam apakah yang menghasilkan potongan laser paling kemas?
Garis gam dalaman yang nipis biasanya menghasilkan potongan laser paling kemas: gam UF dengan pelepasan E0 meninggalkan garis gam yang nipis dan cerah serta kurang kesan terbakar. Garis gam fenolik dan melamina berat yang diperkukuh lebih keras dan gelap, memerlukan lebih banyak kuasa untuk dipotong dan meninggalkan tepi yang lebih gelap.
| Gam | Kegunaan lazim | Hasil di bawah laser | Pilih untuk kerja laser apabila |
|---|---|---|---|
| Gam UF dengan pelepasan E0 | Papan lapis perabot dalaman | Potongan paling kemas, tepi cerah | Bahagian dalaman, model, papan tanda, mainan selepas diuji |
| MR (melamina diperkukuh) | Ruang dalaman lembap, dapur | Garis lebih keras, sedikit lebih gelap | Bahagian yang mungkin terdedah kepada kelembapan |
| Fenolik (WBP) | Kegunaan luar, marin, acuan konkrit | Garis keras dan gelap, lebih banyak kuasa | Bahagian luar, hanya selepas diuji |
| PVA atau gam sejuk lain | Sesetengah laminat hobi | Berubah-ubah | Hanya dengan maklumat pengeluar |
Jenis gam dan kelas pelepasan ialah dua butiran berasingan dalam spesifikasi: UF ialah resin, manakala E0 ialah kelas pelepasan. Tulis kedua-duanya, contohnya “gam UF dengan pelepasan E0”.
Garis gam ialah bahan paling keras dalam kepingan. Panel dengan taburan gam yang tebal atau poket gam dipotong tembus pada kayu bersih, tetapi tidak pada poket itu. Itulah sebabnya tetapan kuasa yang sama memberikan hasil tidak sekata pada kepingan murah.
Pemotongan laser, ukiran dan penghalaan CNC: tiga kerja berbeza
Pemotongan laser, ukiran laser dan penghalaan CNC memberikan tuntutan berbeza kepada kepingan yang sama, jadi pilih papan lapis mengikut kerja yang paling kerap anda lakukan. Pemotongan memerlukan teras dan gam yang sekata; ukiran memerlukan permukaan yang licin dan cerah; kerja penghalaan memerlukan toleransi ketebalan serta teras tertutup.
| Kerja | Perkara yang diuji pada kepingan | Perkara paling penting |
|---|---|---|
| Potongan tembus dengan laser | Setiap lapisan dan setiap garis gam | Jenis gam, rongga, ketumpatan, kerataan |
| Ukiran laser | Venir muka sahaja | Kelicinan permukaan, warna, penggosokan |
| Lorekan dan penandaan laser | Bahagian atas permukaan | Permukaan rata dan sekata, fokus |
| Penghalaan CNC | Ketebalan, teras, kekuatan permukaan | Toleransi, teras tertutup, gred permukaan |
Kepingan yang menghasilkan ukiran cantik masih boleh gagal dipotong jika terasnya mempunyai poket gam tersembunyi. Kepingan yang sesuai untuk kerja penghalaan CNC pula mungkin terlalu padat untuk dipotong dengan laser dalam satu laluan. Untuk kerja penghala, lihat pemotongan papan lapis dengan CNC.
Papan lapis birch untuk pemotongan laser
Papan lapis birch untuk pemotongan laser menghasilkan bahagian nipis yang paling kukuh dan tepi paling kemas, tetapi potongannya lebih perlahan dan kesan terbakarnya lebih gelap berbanding Populus atau Tilia. Birch padat dan berira halus, jadi sambungan, engsel dan tab kecil tahan dikendalikan.
Pilih birch apabila anda memerlukan:
- Bahagian struktur: kotak, rangka, mekanisme, engsel hidup dan jig.
- Tepi yang kelihatan: lapisan halus dan sekata membentuk tepi berjalur yang kemas.
- Perincian halus: jambatan nipis dan lubang kecil yang tahan dikendalikan.
Perkara yang perlu ditulis:
- Gred permukaan. Di Vietnam, permukaan birch digredkan D+, D dan E, lalu disebut sebagai pasangan muka/belakang seperti D+/D atau D/E. Susunan gred ini setanding dengan gred birch Eropah: D+ kira-kira setara B, D dengan BB dan E dengan CP/C.
- Teras. “Papan lapis birch” boleh bermaksud permukaan birch pada teras berlainan. Nyatakan teras yang dikehendaki dan ujinya kerana teras lebih menentukan potongan tembus berbanding permukaan.
- Ketebalan. 3 mm dan 4 mm ialah ketebalan birch laser yang lazim.
Papan lapis birch potongan laser mudah menerima pewarna kayu dan kemasan jernih. Untuk perbandingan lengkap dengan Tilia, lihat papan lapis birch berbanding Tilia untuk pemotongan laser dan papan lapis birch.
Bekalan birch sejak larangan import dari Rusia
Papan lapis birch Rusia menjadi kepingan laser pilihan di Eropah sehingga EU melarang import produk kayu Rusia, termasuk papan lapis birch, mulai April 2022 (kontrak lebih awal berjalan sehingga 10 Julai 2022). Pengusaha dan makmal fabrikasi yang memotong birch gaya Baltik kini mendapatkan bekalan dari negara asal lain. Panel bermuka birch dari Vietnam ialah salah satu pengganti: kilangnya dibina untuk papan lapis perabot dan dalaman gred tinggi, dengan Eropah sebagai pasaran utama; gred permukaan D+, D dan E disebut berbanding gred birch Eropah, dan dokumen pematuhan EUDR (rekod asal serta fail geolokasi) dihantar bersama pesanan. Pengangkutan laut dari Hai Phong ke Mediterranean mengambil masa 25–35 hari.
Papan lapis birch berbanding Populus untuk laser
Papan lapis birch untuk laser menghasilkan bahagian yang lebih kukuh dan kemas; papan lapis Populus dipotong lebih pantas dengan kurang kesan terbakar dan menghasilkan ukiran lebih cerah. Untuk papan tanda, paparan dan bahagian ringan, Populus biasanya pilihan yang lebih menjimatkan; untuk mekanisme dan beban, pilih birch.
| Perkara | Papan lapis laser bermuka birch | Papan lapis laser bermuka Populus |
|---|---|---|
| Ketumpatan | Lebih tinggi | Lebih rendah |
| Kelajuan potongan pada kuasa sama | Lebih perlahan | Lebih pantas |
| Kesan terbakar pada tepi | Lebih gelap | Lebih cerah |
| Kontras ukiran | Hangat, baik | Permukaan cerah, kontras tinggi |
| Kekuatan bahagian nipis | Tinggi | Sederhana |
| Gred permukaan | D+, D, E (pasangan seperti D+/D) | A/A, A/B, B/B |
| Harga | Lebih tinggi | Lebih rendah |
Permukaan Populus disebut sebagai pasangan A/A, A/B dan B/B mengikut sampel yang diluluskan pembeli; pembeli juga memesannya dengan kod Cina B/BB, BB/CC dan CP, yang sepadan dengan susunan gred yang sama. Lihat papan lapis Populus.
Papan lapis Tilia dan panel bermuka kayu ladang
Papan lapis Tilia ialah papan lapis laser biasa yang paling lembut dan cerah: potongannya paling pantas, kesan terbakarnya paling sedikit dan ukirannya paling berkontras, tetapi bahagiannya lebih lemah. Panel bermuka kayu ladang seperti Eucalyptus lebih padat dan gelap, sesuai untuk bahagian kukuh yang memerlukan warna lebih hangat.
- Tilia: untuk model seni bina, perincian halus dan ukiran. Simpan di tempat kering dan rata kerana kepingan nipis yang lembut lebih mudah melengkung.
- Populus: pilihan pertengahan, ringan dan cerah serta lebih kukuh daripada Tilia.
- Eucalyptus: padat dan tegar; memerlukan lebih banyak kuasa dan menghasilkan tepi lebih gelap.
- Okoume: ringan dan kemerah-merahan; mudah dipotong dengan ira yang kelihatan.
Nilai setiap panel berdasarkan teras sebenar, bukan permukaan sahaja. Permukaan Tilia pada teras kayu keras yang padat akan dipotong mengikut ciri teras itu. Tanya jenis teras dan uji seluruh kepingan. Untuk venir kejuruteraan dan permukaan lain, lihat jenis papan lapis.
Mengapa rongga merosakkan potongan laser dan cara memeriksanya
Rongga dan poket gam merosakkan potongan laser kerana alur laser menembusi ruang kosong atau tersekat pada poket gam, lalu meninggalkan bahagian yang tidak terpotong atau hangus. Kepingan dengan teras tertutup boleh dipotong tembus pada tetapan yang sama di seluruh permukaan.
Kesan kecacatan pada potongan:
- Rongga teras: tiada kayu untuk dipotong; alur laser melebar dan membakar lapisan di bawahnya, lalu meninggalkan lubang pada tepi.
- Teras bertindih: dua venir bertindih dalam satu lapisan; potongan tersekat dan bahagian masih melekat.
- Poket gam: tampalan gam tebal menyerap tenaga; bahagian tidak tertanggal.
- Tampalan atau palam pada permukaan: ketumpatan berbeza menghasilkan tona ukiran yang berlainan.
Cara memeriksa stok sebelum meluluskannya:
- Periksa keempat-empat tepi beberapa kepingan untuk mencari rongga, tindihan dan garis gam tebal.
- Potong grid ujian merentasi seluruh kepingan, dari bucu ke bucu, dengan satu tetapan.
- Kira bahagian yang tidak tertanggal dan tandakan lokasinya; kelompok kegagalan menunjukkan kawasan cacat.
- Halakan kepingan yang telah dipotong ke arah cahaya: rongga kelihatan sebagai tompok cerah pada garis potongan.
- Simpan kepingan ujian bersama rekod kelompok.
Teras berjahit, dengan lapisan teras dijahit secara mengufuk dan menegak, menghalang venir teras daripada bergerak semasa penyusunan. Ini mengurangkan kemungkinan rongga dan tindihan. Begitulah cara Minh Thanh membina teras gred perabotnya.
Ketebalan venir muka berbanding ketebalan kepingan
Ketebalan kepingan ialah jumlah semua lapisan; venir muka hanya lapisan paling luar dan jauh lebih nipis. Ukiran laser kekal pada venir muka, jadi ukiran yang dalam boleh menembusi lapisan silang di bawahnya dan memperlihatkan ira yang berbeza.
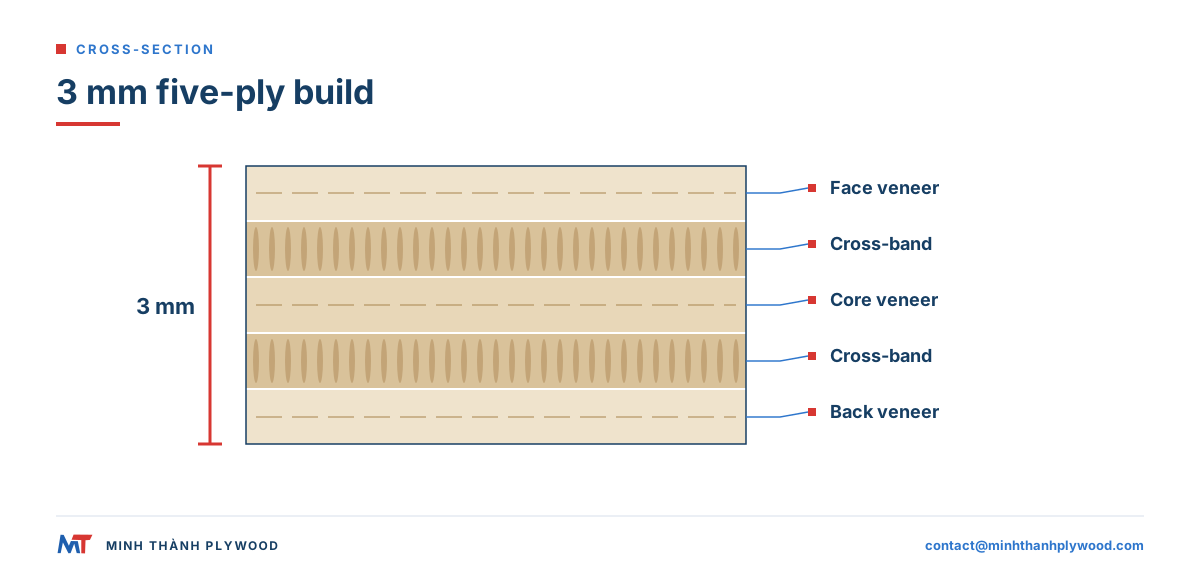
Papan lapis nipis 3–5 mm di Minh Thanh sentiasa dibina dengan lima lapis; bilangan lapis bagi 6 mm dipastikan bersama pesanan:
| Kepingan | Binaan | Maksudnya untuk laser |
|---|---|---|
| 3 mm | Satu venir teras, dua venir lapisan silang, dua venir muka | Lima lapisan nipis; ringan, potongan pantas |
| 4 mm | Tiga venir teras dan dua permukaan | Lebih kukuh; contohnya tiga venir teras Styrax 1.3 mm |
| 5 mm | Tiga venir teras dan dua permukaan | Venir teras lebih tebal, bahagian lebih tegar |
| 6 mm | Bilangan lapis dipastikan bersama pesanan | Binaan nipis paling kukuh, lebih banyak laluan |
Oleh sebab binaan 4 dan 5 mm mengekalkan susunan lima lapis yang sama, venir teras menjadi lebih tebal apabila kepingan bertambah tebal. Ini membantu kepingan kekal seimbang dan rata. Venir muka nipis gred premium sukar diperoleh, jadi pesanan 4 mm mungkin mengambil masa lebih lama; kami tidak merendahkan standard untuk mempercepatkannya.
Untuk ukiran, pastikan kedalaman kekal dalam venir muka. Untuk potongan, setiap lapisan penting, jadi binaan sama pentingnya dengan ketebalan keseluruhan.
Ketebalan papan lapis laser yang sesuai: 3 mm hingga 6 mm
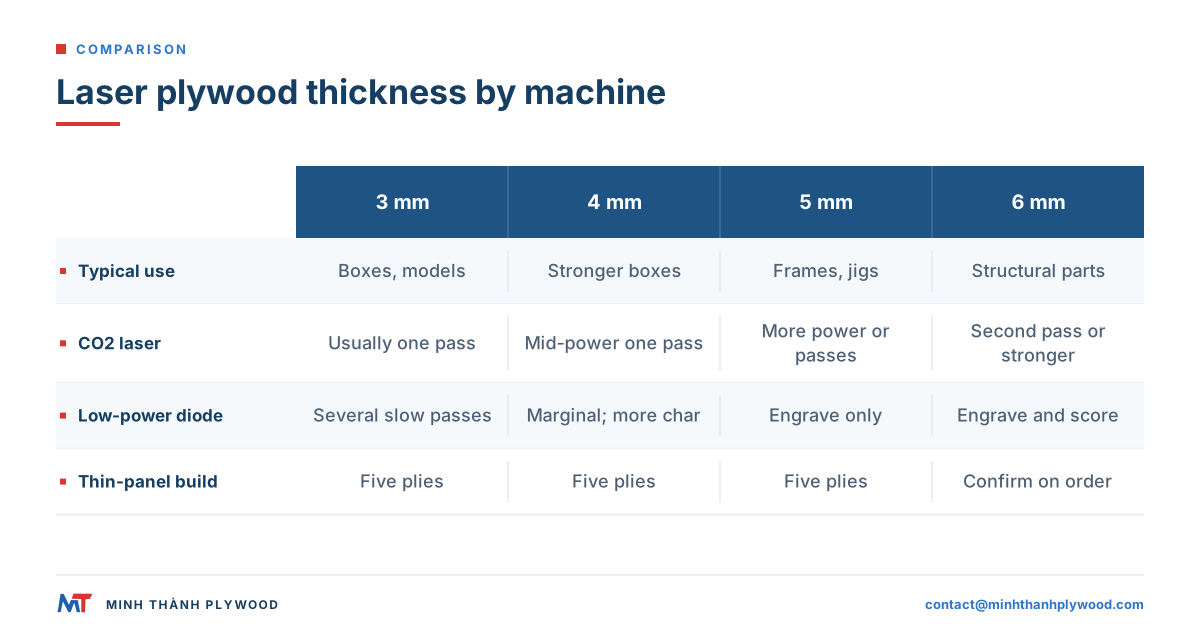
3 mm ialah ketebalan papan lapis laser yang paling kerap dipotong; 4 mm dan 5 mm sesuai untuk bahagian lebih kukuh, manakala 6 mm ialah had praktikal bagi kebanyakan mesin laser hobi dan bengkel kecil dalam satu atau dua laluan. Kepingan lebih tebal memerlukan kuasa lebih tinggi, kelajuan lebih rendah dan menghasilkan lebih banyak kesan terbakar.
| Ketebalan | Kegunaan laser lazim | Laser CO2 | Laser diod (kuasa rendah) |
|---|---|---|---|
| 3 mm | Kotak, model, teka-teki, hiasan, tatahan | Satu laluan pada kebanyakan mesin; saiz 3 mm paling popular untuk papan lapis laser | Beberapa laluan, perlahan; Populus dan Tilia paling mudah dipotong |
| 4 mm | Kotak lebih kukuh, papan tanda, mainan | Satu laluan dengan tiub kuasa sederhana; keseimbangan baik antara kekuatan dan kelajuan | Hampir had; jangkakan kesan terbakar dan beberapa laluan |
| 5 mm | Rangka, bekas lebih besar, jig | Kuasa lebih tinggi atau laluan kedua | Ukiran sahaja |
| 6 mm | Bahagian struktur, model perabot | Laluan kedua atau tiub lebih kuat | Had praktikal: ukir dan lorek, bukan potongan tembus |
Rangkaian papan lapis nipis Minh Thanh ialah 3–6 mm, julat yang digunakan untuk kebanyakan kerja laser. Minta toleransi ketebalan tepat pada sampel kerana sambungan jari dipotong mengikut ketebalan sebenar. Lihat papan lapis nipis.
Kerataan dan ketebalan: fokus serta pemegangan
Laser memotong pada titik fokusnya, jadi kepingan yang melengkung atau berbeza ketebalan akan terkeluar daripada fokus dan dipotong secara tidak sekata. Papan lapis yang rata dan ditentukur boleh dipotong tembus dengan satu tetapan di seluruh alas mesin.
- Kerataan. Binaan seimbang membantu kepingan kekal rata. Simpan kepingan secara mendatar, di bawah pemberat ringan dan dalam bilik kering; jangan simpan secara menegak.
- Kelembapan. Kepingan yang dikeringkan hingga 8–12 % kelembapan, julat biasa bagi papan lapis perabot, kekal rata dalam bengkel berhawa panas. Biarkan pek menyesuaikan diri dengan suhu bilik sebelum memotong.
- Ketebalan. Panel perabot yang digosok mengekalkan ketebalan ±0.2–0.3 mm, sehingga ±0.2 mm; ini mengekalkan fokus dan lebar sambungan.
- Pemegangan. Gunakan pin, magnet, pemberat atau vakum pada alas sarang lebah untuk menahan kepingan nipis.
Untuk meratakan papan lapis yang melengkung, letakkan bahagian cekung menghadap ke bawah pada permukaan rata dan letakkan pemberat sekata selama sehari di dalam bilik kering. Potong tidak lama kemudian. Kepingan yang melengkung sejak dari kilang akan melengkung semula; pesan stok yang rata dan kering daripada cuba membetulkannya di mesin.
Saiz kepingan dan susunan pada alas laser
Alas laser lebih kecil daripada kepingan papan lapis penuh, jadi saiz kepingan menentukan jumlah pembaziran. Pesan kepingan penuh yang sudah dipotong menjadi kepingan kosong yang muat pada alas, atau minta saiz khas, daripada memotong setiap kepingan sendiri.
- Kepingan penuh: 1220 × 2440 mm dan 1250 × 2500 mm, serta saiz khas seperti 1220 × 2500 mm dan 1220 × 2280 mm.
- Kepingan kosong mengikut saiz: satu panel dipotong di kilang menjadi 4, 6 atau 8 bahagian. Lihat papan lapis potong mengikut saiz.
- Arah ira: nyatakan arah ira permukaan pada kepingan kosong; bahagian yang disusun searah ira lebih tegar.
- Jarak dari tepi: tinggalkan sedikit jarak dari tepi kepingan kosong kerana bahagian tepi lebih mudah kemik semasa dikendalikan.
Pesanan kepingan kosong yang muat pada alas menjimatkan masa memotong dan ruang pengangkutan. Nyatakan saiz kepingan kosong dan arah ira dalam pesanan.
Ukiran laser pada papan lapis: permukaan, kontras dan kemasan
Ukiran laser pada papan lapis paling baik pada permukaan yang licin, cerah dan digosok: Populus, Tilia dan birch memberikan kontras paling tinggi. Ukiran kekal dalam venir muka, jadi gred permukaan dan penggosokan lebih penting daripada teras.
- Warna permukaan: permukaan cerah menonjolkan ukiran gelap dengan jelas; permukaan gelap memerlukan ukiran lebih dalam.
- Gred permukaan: mata kayu, tampalan dan perubahan warna akan kelihatan pada ukiran. Pilih gred permukaan yang mempunyai kawasan bersih di tempat ukiran dibuat.
- Penggosokan: permukaan yang digosok menghasilkan ukiran sekata. Permukaan papan lapis yang digosok dan digilap di kilang tidak perlu digosok lagi sebelum diukir.
- Pita pelindung: pita pelekat untuk kerja pemasangan pada permukaan menghalang kesan asap di sekeliling ukiran.
- Kemasan: varnis jernih atau minyak selepas ukiran menyerlahkan kontras dan melindungi permukaan.
Untuk gabungan kemasan bercetak dan berukir, lihat mencetak pada papan lapis.
Cara menguji papan lapis laser: matriks potongan dan ukiran
Uji papan lapis laser pada mesin anda sendiri menggunakan matriks potongan dan ukiran yang tetap, kemudian luluskan kelompok berdasarkan hasilnya, bukan nama spesies. Tetapan daripada mesin laser lain tidak semestinya sesuai kerana kuasa, kanta, bantuan udara dan alas semuanya mengubah hasil.
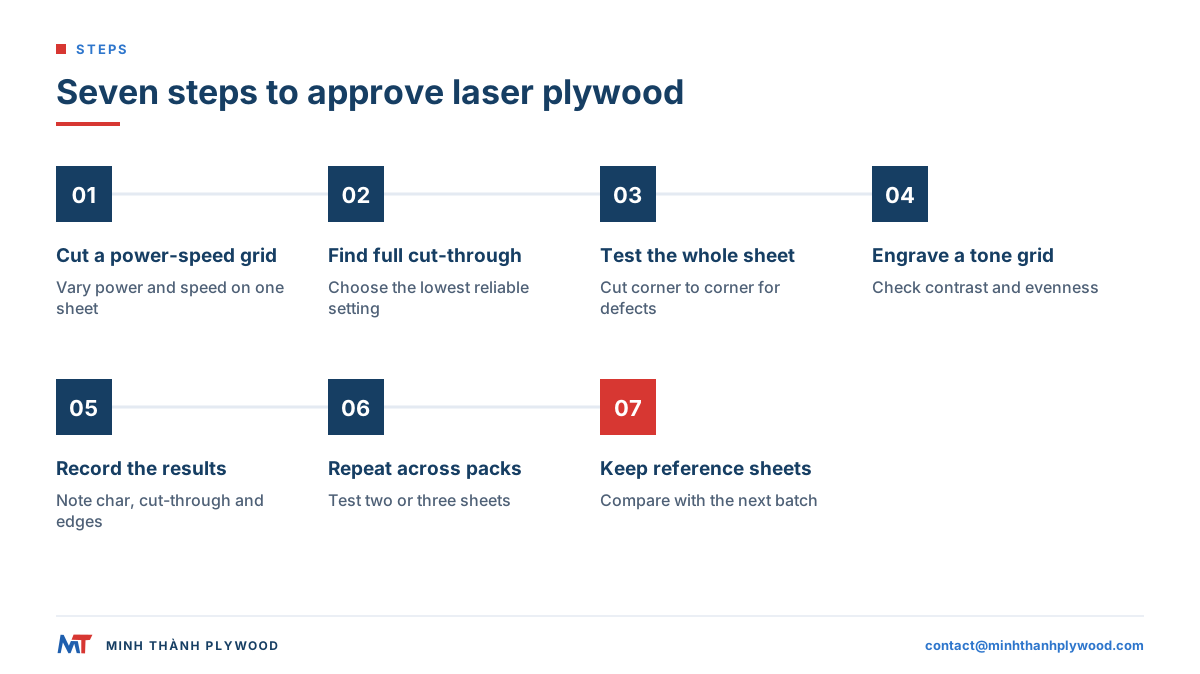
- Potong grid kuasa dan kelajuan: susun petak kecil dengan kuasa yang meningkat mengikut baris dan kelajuan yang meningkat mengikut lajur pada satu kepingan.
- Cari tetapan paling rendah yang memotong tembus di seluruh grid, kemudian tambah sedikit margin.
- Potong seluruh kepingan menggunakan tetapan itu, dari bucu ke bucu, untuk mencari rongga dan poket gam.
- Ukir grid tona dengan aras kelabu pada permukaan untuk memeriksa kontras dan keseragaman.
- Catat hasilnya: potongan tembus, kesan terbakar pada tepi, kontras ukiran dan keseragaman tepi.
- Ulangi pada dua atau tiga kepingan daripada pek yang berlainan.
- Simpan kepingan ujian sebagai rujukan untuk kelompok seterusnya.
| Rekod | Perkara yang dicatat | Lulus apabila |
|---|---|---|
| Potongan tembus | Bahagian yang tertanggal pada tetapan pilihan | Semua bahagian tertanggal, tiada kelompok kegagalan |
| Kesan terbakar | Warna tepi | Warna tepi sekata di seluruh kepingan |
| Kontras ukiran | Hasil grid tona | Tona sekata, tiada tompok |
| Keseragaman tepi | Garis lapisan pada tepi potongan | Tiada rongga atau potongan tersekat |
| Kerataan | Kepingan di atas alas | Terletak rata tanpa pemberat tambahan |
Papan lapis laser mengikut produk: model, papan tanda, mainan dan pembungkusan
Setiap produk laser memerlukan keseimbangan kekuatan, kelajuan potongan dan permukaan yang berbeza. Pilih kepingan mengikut produk, bukan berdasarkan senarai “terbaik” umum. Jadual ini memadankan produk laser yang lazim dengan papan lapis yang sesuai.
| Produk laser | Papan lapis yang disyorkan | Ketebalan | Perkara paling penting |
|---|---|---|---|
| Model seni bina dan model skala | Muka Tilia atau Populus, teras ringan | 3 mm | Perincian halus, permukaan cerah dan sekata, kesan terbakar rendah |
| Kotak dan bekas bersambung jari | Muka birch atau Populus | 3–6 mm | Ketebalan sekata untuk sambungan rapat |
| Papan tanda dan seni dinding | Muka Populus atau birch yang digosok | 3–6 mm | Kontras ukiran, kepingan rata |
| Mainan kayu dan teka-teki | Birch atau Populus, gam UF dengan pelepasan E0 | 4–6 mm | Kekuatan, tepi licin, gam rendah pelepasan |
| Hiasan dan perhiasan | Muka Populus atau Tilia | 3 mm | Potongan pantas, tepi cerah |
| Sisipan dan paparan pembungkusan | Muka Populus, teras ringan | 3–4 mm | Kos rendah bagi setiap bahagian, ringan |
| Jig dan templat | Muka birch, teras padat | 6 mm | Ketegaran, ketahanan haus |
Mainan dan produk untuk kanak-kanak tertakluk pada peraturan keselamatan tersendiri di setiap pasaran. Jadikan spesifikasi papan lapis sebagai titik permulaan: mainan siap diuji sebagai produk, termasuk cat atau kemasannya, mengikut peraturan di tempat ia dijual.
Untuk jeriji pembesar suara, bekas dan bahagian akustik lain, binaan sama pentingnya dengan permukaan; lihat papan lapis untuk kabinet pembesar suara. Untuk skru dan sambungan pada bahagian laser yang lebih tebal, lihat sambungan papan lapis dan skru untuk papan lapis.
Bandingkan kos bagi setiap bahagian yang elok, bukan setiap kepingan
Papan lapis laser paling murah bagi setiap kepingan selalunya paling mahal bagi setiap bahagian yang elok. Kira bahagian yang ditolak, laluan kedua dan masa pembersihan; kepingan dengan teras tertutup biasanya lebih berbaloi.
Cara mudah membandingkan dua kepingan:
- Bahagian elok bagi setiap kepingan: bahagian yang dipotong tembus dan lulus pemeriksaan.
- Masa mesin bagi setiap kepingan: laluan kedua menggandakan masa laser.
- Masa kemasan: membersihkan jelaga, menggosok kesan terbakar dan memotong semula bahagian yang gagal.
- Pembaziran: potongan lebihan dan bahagian gagal yang dibuang.
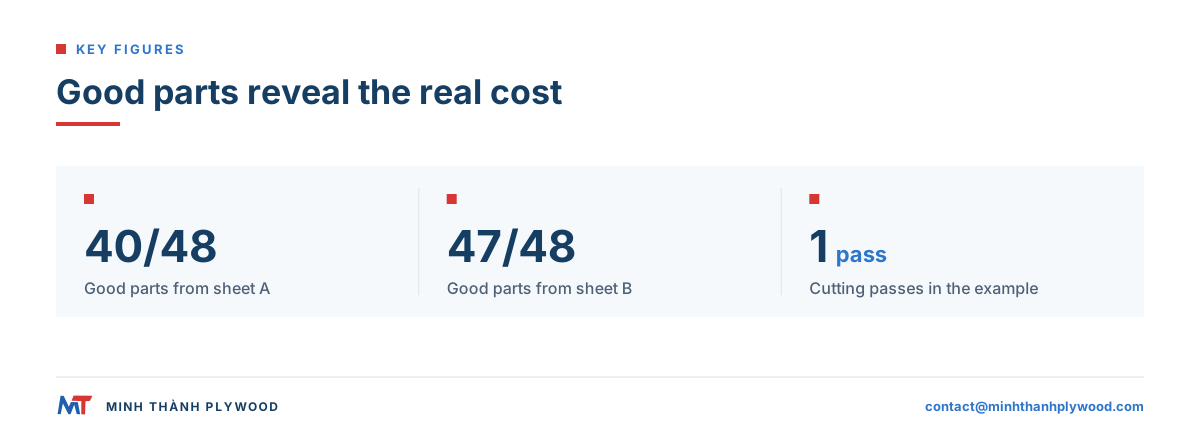
Contoh pengiraan: kepingan A menghasilkan 40 bahagian elok daripada 48 dalam satu laluan; kepingan B menghasilkan 47 daripada 48 dalam satu laluan dengan harga kepingan sedikit lebih tinggi. Kos B lebih tinggi bagi setiap kepingan tetapi lebih rendah bagi setiap bahagian elok, belum mengambil kira masa untuk memotong semula bahagian A yang gagal. Minta sampel daripada pembekal dan buat perbandingan ini menggunakan bahagian anda sendiri.
Rekodkan binaan yang diluluskan supaya kelompok ulangan sepadan
Selepas papan lapis laser lulus ujian anda, rekodkan binaannya dan buat pesanan berdasarkan rekod itu supaya kelompok seterusnya dipotong dengan cara yang sama. “Papan lapis birch 3 mm” bukan spesifikasi; binaannya yang menjadi spesifikasi.
Rekod yang perlu disimpan:
- Ketebalan dan binaan: contohnya 3 mm, lima lapis.
- Permukaan dan belakang: pasangan spesies dan gred, contohnya Populus A/A.
- Teras: spesies dan susunan venir.
- Gam dan pelepasan: contohnya gam UF dengan pelepasan E0.
- Toleransi dan kelembapan: toleransi ketebalan serta kelembapan 8–12 % semasa penghantaran.
- Saiz: saiz kepingan atau kepingan kosong dan arah ira.
- Tetapan laser anda serta kepingan ujian yang disimpan sebagai rujukan.
Kilang yang membina mengikut spesifikasi bertulis dan sampel yang diluluskan boleh mengulang binaan itu. Minh Thanh memadankan gred permukaan dengan sampel yang diluluskan pembeli dan merekodkan binaan dalam pesanan.
Wasap, sedutan dan keselamatan laser
Setiap potongan papan lapis dengan laser mengeluarkan asap, zarah halus dan gas daripada kayu serta gam. Gunakan sistem sedutan dan kawalan yang ditetapkan pengeluar mesin laser. Gam berpelepasan rendah mengurangkan formaldehid dalam panel, tetapi tidak menjadikan asap laser selamat dihidu.
- Sedutan: salurkan wasap ke luar atau melalui unit penapis yang diluluskan pengeluar mesin laser dan bersaiz sesuai untuk mesin itu.
- Bantuan udara: mengurangkan nyalaan dan kesan terbakar pada tepi.
- Jangan tinggalkan potongan tanpa pengawasan: papan lapis boleh terbakar, terutamanya pada kelajuan rendah dan kuasa tinggi.
- Kawalan kebakaran: letakkan alat pemadam api jenis yang disyorkan pengeluar mesin laser berdekatan mesin.
- Senarai bahan: simpan senarai bahan yang diluluskan dan larang PVC, vinil serta salutan yang tidak diketahui.
Untuk bahaya laser di tempat kerja, lihat halaman bahaya laser Pentadbiran Keselamatan dan Kesihatan Pekerjaan AS; untuk habuk kayu daripada menggosok bahagian laser, lihat panduan habuk kayu HSE UK.
Tempat membeli papan lapis untuk pemotongan laser
Untuk beberapa kepingan, beli papan lapis untuk pemotongan laser dalam saiz kecil daripada peruncit bahan laser. Untuk jumlah berulang dengan satu spesifikasi, beli daripada kilang papan lapis. Pesanan kilang dibina mengikut spesifikasi anda, diuji menggunakan sampel dan dihantar dalam kontena.
| Sumber | Paling sesuai untuk | Perkara yang diperoleh |
|---|---|---|
| Peruncit bahan laser | Pengeluaran kecil, pelbagai bahan | Kepingan siap dipotong, kuantiti kecil |
| Pembekal kayu tempatan | Kerja sekali-sekala | Kepingan standard, teras berbeza-beza |
| Kilang papan lapis (panel nipis) | Jumlah berulang, jenama sendiri, satu spesifikasi | Binaan mengikut permukaan, teras, gam dan saiz yang diminta |
Papan lapis nipis dari Vietnam ialah sumber yang menjimatkan untuk bekalan laser dalam jumlah besar: teras Styrax dan Eucalyptus daripada ladang, permukaan Populus, birch dan spesies lain, serta penekanan gred perabot. Minh Thanh menghasilkan papan lapis nipis 3–5 mm, sentiasa lima lapis, dengan saiz daripada 1220 × 2440 mm hingga kepingan yang dipotong mengikut saiz. Pesanan minimum ialah satu 40HC dengan spesifikasi bercampur melalui persetujuan, dan pengeluaran mengambil masa 15–45 hari selepas deposit 30 %.
Perkara yang perlu ditulis dalam pesanan papan lapis laser
Nyatakan binaan lengkap pada pesanan papan lapis laser, kemudian luluskan sampel dengan binaan tepat itu menggunakan mesin laser anda sendiri sebelum pengeluaran. Sertakan butiran ini:
- Kegunaan: pemotongan laser, ukiran atau kedua-duanya.
- Ketebalan: contohnya 3 mm atau 4 mm, lima lapis.
- Permukaan dan belakang: contohnya Populus A/A atau birch D+/D.
- Teras: spesies, teras tertutup tanpa rongga atau tindihan.
- Gam dan pelepasan: gam UF dengan pelepasan E0, tanpa lapisan PVC atau vinil.
- Permukaan: permukaan digosok, tanpa salutan.
- Toleransi dan kerataan: toleransi ketebalan pada sampel, kepingan rata.
- Kelembapan: 8–12 % semasa penghantaran.
- Saiz: kepingan penuh, saiz khas atau kepingan kosong potong mengikut saiz, berserta arah ira.
- Pembungkusan dan kuantiti: pek bagi setiap 40HC, ketebalan bercampur melalui persetujuan.
Minh Thanh menghantar sampel percuma mengikut binaan yang anda nyatakan supaya anda boleh menjalankan matriks ujian pada mesin sendiri terlebih dahulu. Hantar spesifikasi kepada contact@minhthanhplywood.com, kemudian baca pemotongan papan lapis dengan laser untuk kuasa, tetapan dan had ketebalan, atau cara memotong papan lapis untuk setiap kaedah pemotongan.
Soalan lazim pembeli
Apakah papan lapis terbaik untuk pemotongan laser?
Pilih papan lapis yang nipis dan rata, dengan teras sekata tanpa rongga, garis gam dalaman yang nipis serta permukaan licin. Muka birch menghasilkan bahagian yang kukuh dan tepi kemas; muka Populus dan Tilia dipotong lebih pantas dan memberikan ukiran yang lebih cerah.
Apakah yang menjadikan papan lapis selamat untuk laser?
Papan itu hendaklah dibuat daripada venir kayu dan gam kayu berasaskan formaldehid, tanpa PVC, vinil atau salutan yang tidak diketahui. Jangan sekali-kali memotong dengan laser papan lapis berlapis PVC atau vinil, dan gunakan sistem sedutan asap pada setiap mesin laser.
Gam apakah yang menghasilkan potongan laser paling kemas?
Garis gam dalaman yang nipis, seperti gam UF dengan pelepasan E0, biasanya menghasilkan potongan paling kemas dan kurang kesan terbakar. Garis gam fenolik dan melamina berat yang diperkukuh lebih keras dan gelap, memerlukan kuasa lebih tinggi serta meninggalkan tepi lebih gelap.
Papan lapis birch atau Populus untuk pemotongan laser?
Pilih birch untuk bahagian kukuh dan kemas seperti model, sambungan dan kotak; pilih Populus untuk bahagian ringan, papan tanda dan potongan pantas, dengan permukaan cerah untuk ukiran. Kedua-duanya sesuai jika teras tertutup dan kepingan rata.
Apakah ketebalan papan lapis yang sesuai untuk pemotongan laser?
Ketebalan 3 mm paling kerap dipotong; 4 mm dan 5 mm sesuai untuk bahagian yang lebih kukuh, manakala 6 mm ialah had praktikal bagi kebanyakan mesin laser hobi dan bengkel kecil. Kepingan yang lebih tebal memerlukan kuasa lebih tinggi dan lebih banyak laluan, serta menghasilkan lebih banyak kesan terbakar.
Di manakah saya boleh membeli papan lapis untuk pemotongan laser?
Untuk kuantiti kecil, beli kepingan kecil daripada peruncit bahan laser. Untuk jumlah besar, pesan daripada kilang papan lapis yang membina panel nipis mengikut spesifikasi anda. Pesanan kilang memerlukan spesifikasi bertulis dan sampel yang diluluskan selepas diuji dengan mesin laser anda.
Bagaimanakah cara meratakan papan lapis untuk pemotongan laser?
Simpan kepingan secara mendatar di bawah pemberat dalam bilik kering, kemudian tahan pada alas mesin dengan pin, magnet atau pengapit sarang lebah. Kepingan yang sudah melengkung dari kilang tidak akan kekal rata; pesan stok yang rata dan kering.
Mengapa potongan laser pada papan lapis tidak tembus di sesetengah tempat?
Poket gam, lapisan teras yang bertindih, venir yang lebih padat atau kepingan yang terangkat keluar daripada titik fokus boleh menghalang potongan. Setiap keadaan ini memerlukan lebih banyak tenaga berbanding kayu bersih di sekelilingnya.
Bolehkah papan lapis diukir dengan laser?
Boleh. Permukaan yang licin, cerah dan digosok—seperti Populus, Tilia atau birch—memberikan kontras terbaik. Ukiran hanya menembusi venir muka, jadi mutu permukaan lebih penting daripada teras.
Adakah papan lapis 3 mm cukup kukuh untuk kotak potongan laser?
Ya, untuk kotak, model, teka-teki dan bekas kecil dengan sambungan jari. Untuk menanggung beban atau panel yang lebih besar, pilih 4–6 mm atau muka birch.
Adakah papan lapis potongan laser perlu digosok?
Biasanya, hanya untuk menanggalkan kesan asap pada permukaan. Tutup permukaan dengan pita pelindung sebelum memotong, atau lap jelaga dengan kain lembap dan gosok sedikit menggunakan kertas pasir grit 220.
Apakah papan lapis laser?
Papan lapis laser ialah papan lapis nipis yang dipilih atau dibina untuk pemotongan laser: rata, digosok, berteras tertutup dan menggunakan gam yang menghasilkan potongan kemas. Nama ini merujuk kepada spesifikasi, bukan spesies kayu.