
El mejor contrachapado para corte láser es un tablero fino y plano, con un alma uniforme sin huecos, una línea de cola ligera y una cara lisa: abedul para resistencia y bordes nítidos, chopo o tilo para cortes rápidos y grabado claro. Si compran para una carpintería, un taller de rótulos o un fabricante de muebles en España, la cola y los huecos deciden el corte más que la especie. Minh Thanh Plywood fabrica paneles finos de 3–5 mm en cinco capas, y las muestras les permiten probarlos en su propia máquina láser.
¿Cuál es el mejor contrachapado para corte láser?
El mejor contrachapado para corte láser es un tablero fino y plano, con un alma uniforme sin huecos, una línea de cola ligera y una cara lisa y lijada. La especie de la cara define el aspecto y la resistencia; la cola y el alma deciden si el láser corta limpio en cada corte.
| Contrachapado para láser | Densidad del panel | Corte láser | Grabado | Resistencia | Mejores usos en láser |
|---|---|---|---|---|---|
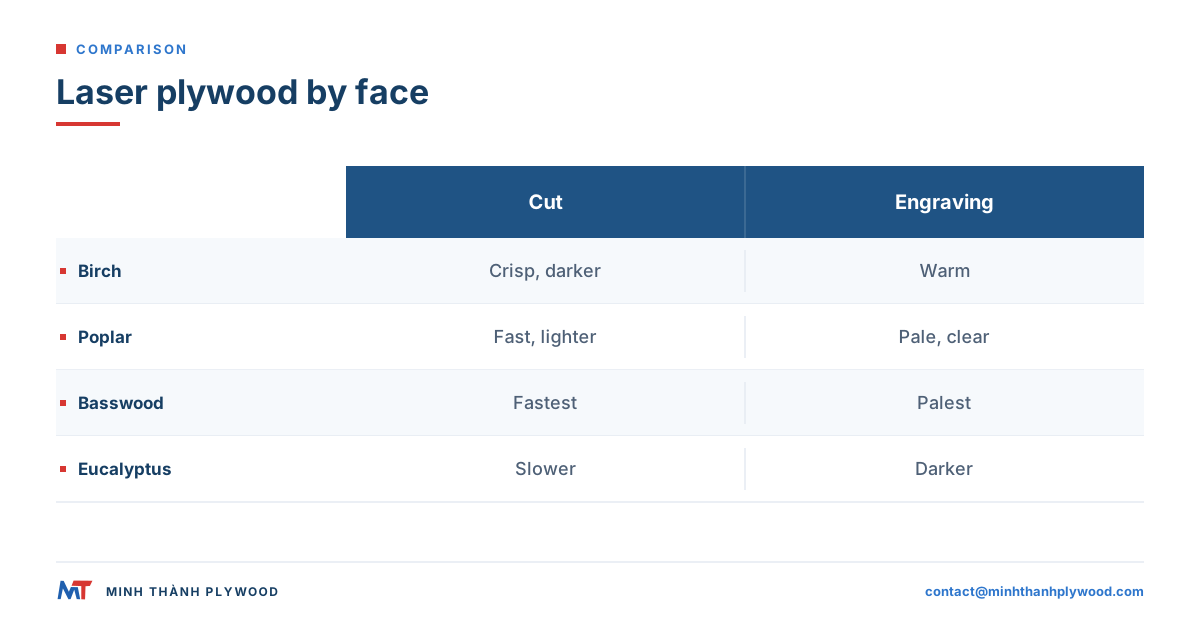
| Cara de abedul, alma de abedul o frondosa | 650–700 kg/m³ | Bordes nítidos, más lento, quemado más oscuro | Bueno, contraste cálido | Alta | Modelos, uniones, cajas, plantillas |
| Cara de chopo, alma ligera | unos 455 kg/m³ | Corte rápido, quemado ligero | Muy bueno, cara clara | Media | Rótulos, decoración, insertos de embalaje |
| Contrachapado de tilo (basswood) | 400–450 kg/m³ | Muy rápido, quemado muy ligero | Excelente, claro y uniforme | Menor | Detalle fino, maquetas arquitectónicas |
| Contrachapado de paulownia | 250–385 kg/m³ | El más rápido, muy ligero | Claro, pero grano blando | La más baja | Maquetas ligeras, recortes donde el peso importa |
| Cara de frondosa de plantación (p. ej. eucalipto) | 550–620 kg/m³ | Más lento, más denso | Bueno, más oscuro | Alta | Piezas resistentes, aspecto más oscuro |
| Paneles con alma de MDF o recubiertos | Varía | Varía según el recubrimiento | Varía | Varía | Solo con un recubrimiento conocido y apto para láser |
La densidad predice el corte: con la misma potencia, un panel de 400 kg/m³ corta más rápido que uno de 700 kg/m³, y cada subida de densidad añade quemado y pasadas. La paulownia es el contrachapado para láser más ligero habitual. Corta rápido, pero su madera de primavera, blanda, puede dejar bordes peludos y sus tableros finos se doblan con facilidad, así que prueben un tablero antes de cada lote.
«Contrachapado para láser» o «laserply» es una especificación, no una especie: plano, lijado, con alma cerrada, cola que corta limpio y fabricado en tableros finos. Las secciones siguientes explican cada propiedad y cómo probarla.
¿Qué hace que un contrachapado sea apto para láser?
Un contrachapado es apto para láser cuando está hecho solo con chapas de madera y cola de madera, sin PVC, vinilo ni recubrimiento desconocido en la cara. Toda madera cortada con láser desprende humo y gases, así que incluso un contrachapado seguro necesita extracción en el cabezal y un filtro en la salida.
Qué comprobar antes del primer corte:
- Sin PVC ni vinilo. El PVC libera compuestos de cloro al quemarse, que dañan a las personas y corroen el láser. Nunca corten un panel con un recubrimiento o canto de PVC o vinilo.
- Cola conocida. Pregunten al proveedor qué cola usa el panel. La cola UF con emisión E0 es la cola habitual para muebles de interior; las colas MR (reforzadas con melamina) y fenólicas (WBP) están pensadas para humedad y uso exterior.
- Recubrimiento conocido. Los paneles lacados, pintados o con film necesitan los datos del fabricante del recubrimiento antes de usarse con láser. El contrachapado fenólico de encofrado no es material para láser.
- Documentos de emisión. Para productos vendidos en EE. UU., el panel debe cumplir los límites de formaldehído del TSCA Title VI, tal como establece la norma de la EPA para productos de madera compuesta.
Para un comprador en España o en el resto de la UE, conviene pedir en su lugar la prueba europea: clase de encolado según EN 314-2 (la clase 1 es la clase seca de interior, la que corresponde a la cola UF), clasificación de caras según EN 635-2, y clase de formaldehído E1 según EN 13986, ensayada con EN 717-1. Desde el 6 de agosto de 2026, el anexo XVII del REACH, entrada 77, limita el formaldehído de los muebles y artículos de madera a 0,062 mg/m³ en toda la UE; la clase E1 de EN 13986 (0,124 mg/m³, 0,1 ppm) ya no basta por sí sola para demostrar el cumplimiento. Minh Thanh organiza bajo petición ensayos EN 717-1 de terceros a través de SGS, y los paneles cumplen los requisitos de emisión y calidad que piden los compradores europeos y estadounidenses de muebles.
Los paneles de muebles de Minh Thanh usan de serie cola UF con emisión E0 y cuentan con la certificación CARB P2 / TSCA Title VI (ICTT, n.º de fábrica 23024). Seis ensayos en cámara ASTM D6007, entre abril de 2025 y junio de 2026, con paneles de 9, 15 y 18 mm, dieron una media de 0,014–0,032 ppm frente al límite de 0,05 ppm. Véase emisión de formaldehído E0 y E1.
¿Qué cola corta limpio con láser?
Las líneas de cola ligeras de interior cortan mejor con láser: la cola UF con emisión E0 deja líneas de cola finas y claras, y menos quemado. Las líneas de cola fenólicas y de melamina reforzada son más duras y oscuras, requieren más potencia para cortar y dejan un borde más oscuro.
| Cola | Uso típico | Con el láser | Elíjanla para trabajo láser cuando |
|---|---|---|---|
| Cola UF con emisión E0 | Contrachapado de muebles de interior | Corte más limpio, borde claro | Piezas de interior, maquetas, rótulos, juguetes tras ensayo |
| MR (reforzada con melamina) | Interior húmedo, cocinas | Línea más dura, algo más oscura | Piezas que pueden estar expuestas a humedad |
| Fenólica (WBP) | Exterior, marino, encofrado | Línea dura y oscura, más potencia | Piezas de exterior, solo tras ensayo |
| PVA u otras colas en frío | Algunos laminados de afición | Variable | Solo con los datos del fabricante |
La cola y la clase de emisión son dos líneas distintas en una especificación: UF es la resina, E0 es la clase de emisión. Escriban ambas, por ejemplo «cola UF con emisión E0».
La línea de cola es el material más duro del tablero. Un panel con exceso de cola o con bolsas de cola corta bien en la madera limpia, pero no en las bolsas; por eso el mismo ajuste de potencia da resultados desiguales en un tablero barato.
Corte, grabado y fresado CNC: tres trabajos distintos
El corte láser, el grabado láser y el fresado CNC exigen cosas distintas al mismo tablero, así que elijan el contrachapado para el trabajo que más hacen. El corte necesita alma uniforme y cola; el grabado, una cara lisa y clara; el fresado, tolerancia de grosor y alma cerrada.
| Trabajo | Qué prueba en el tablero | Lo que más importa |
|---|---|---|
| Corte láser pasante | Cada capa y cada línea de cola | Tipo de cola, huecos, densidad, planitud |
| Grabado láser | Solo la chapa de cara | Lisura de la cara, color, lijado |
| Rayado y marcado láser | La parte superior de la cara | Cara plana y uniforme, enfoque |
| Fresado CNC | Grosor, alma, resistencia de la cara | Tolerancia, alma cerrada, clasificación de la cara |
Un tablero que graba muy bien puede cortar mal si el alma esconde bolsas de cola. Un tablero que se fresa bien en CNC puede ser demasiado denso para cortarlo con láser en una sola pasada. Para trabajo con fresadora, véase corte CNC del contrachapado.
Contrachapado de abedul para corte láser
El contrachapado de abedul para corte láser da las piezas finas más resistentes y los bordes más nítidos, a cambio de cortes más lentos y un quemado más oscuro que el chopo o el tilo. El abedul es denso y de grano fino, así que las uniones, las bisagras y las pestañas pequeñas se sujetan bien.
Cuándo conviene el abedul:
- Piezas estructurales: cajas, marcos, mecanismos, bisagras flexibles de una sola pieza y plantillas.
- Cantos visibles: las capas finas y uniformes se ven como un canto rayado limpio.
- Detalle fino: los puentes finos y los agujeros pequeños aguantan la manipulación.
Qué especificar:
- Clasificación de la cara. En Vietnam, las caras de abedul se clasifican como D+, D y E y se cotizan en pares cara/reverso, como D+/D o D/E. La escala es comparable a las clases europeas de abedul: D+ equivale aproximadamente a B, D aproximadamente a BB y E aproximadamente a CP/C.
- Alma. «Contrachapado de abedul» puede significar una cara de abedul sobre otra alma. Indiquen el alma que quieren y ensáyenla, porque el alma decide el corte pasante más que la cara.
- Grosor. 3 mm y 4 mm son los grosores láser habituales del abedul.
El contrachapado de abedul cortado con láser admite bien el tinte y el acabado transparente. Para la comparación completa con el tilo, véase contrachapado de abedul frente a tilo para corte láser y nuestro contrachapado de abedul.
El suministro de abedul desde la prohibición de importación rusa
El contrachapado de abedul ruso era la plancha láser por defecto en Europa hasta que la UE prohibió las importaciones de productos de madera rusos, incluido el contrachapado de abedul, a partir de abril de 2022 (los contratos anteriores estuvieron vigentes hasta el 10 de julio de 2022). Los fabricantes y los talleres que cortan abedul de estilo báltico ahora se abastecen de otros orígenes. Los paneles de cara de abedul vietnamitas son una de esas alternativas: la fábrica está preparada para muebles de gama alta y contrachapado de interior, con Europa como principal mercado; las caras D+, D y E se cotizan frente a las clases europeas de abedul, y el expediente de cumplimiento del EUDR (registros de origen y archivos de geolocalización) acompaña a los pedidos. El transporte marítimo desde Hai Phong a los puertos del Mediterráneo dura 25–35 días; los importadores españoles suelen descargar en Valencia, Barcelona o Algeciras. El EUDR (Reglamento (UE) 2023/1115) se aplica desde el 30 de diciembre de 2026 a los operadores grandes y medianos, con fecha de corte el 31 de diciembre de 2020.
Abedul frente a chopo para contrachapado láser
El contrachapado de abedul para láser hace piezas más resistentes y nítidas; el de chopo corta más rápido, con menos quemado, y graba más claro. Para rótulos, expositores y piezas ligeras, el chopo suele ser la opción más económica; para mecanismos y carga, el abedul.
| Punto | Contrachapado de cara de abedul | Contrachapado de cara de chopo |
|---|---|---|
| Densidad | Mayor | Menor |
| Velocidad de corte con la misma potencia | Más lenta | Más rápida |
| Quemado del borde | Más oscuro | Más claro |
| Contraste en el grabado | Cálido, bueno | Cara clara, contraste alto |
| Resistencia de piezas finas | Alta | Media |
| Clasificación de caras | D+, D, E (pares como D+/D) | A/A, A/B, B/B |
| Precio | Mayor | Menor |
Las caras de chopo se cotizan en pares A/A, A/B y B/B ajustados a la muestra aprobada por el comprador; los compradores también las piden por los códigos chinos B/BB, BB/CC y CP, que corresponden a la misma escala. Véase contrachapado de chopo.
Contrachapado de tilo y paneles de cara de plantación
El contrachapado de tilo es el contrachapado para láser más blando y más claro: corta lo más rápido, quema lo menos y graba con más contraste, pero sus piezas son más débiles. Los paneles de cara de plantación, como el eucalipto, son más densos y oscuros, para piezas resistentes donde un color cálido sienta bien.
- Tilo (basswood): para maquetas arquitectónicas, detalle fino y grabado. Guárdenlo seco y plano; las láminas finas y blandas se alabean con más facilidad.
- Chopo: el término medio, ligero y claro, con más resistencia que el tilo.
- Eucalipto: denso y rígido; necesita más potencia y da bordes más oscuros.
- Okoumé: ligero y rosado; corta con facilidad y tiene un veteado visible.
Juzguen cada panel por su alma real, no solo por la cara. Una cara de tilo sobre un alma de frondosa densa corta como el alma. Pregunten qué alma lleva y ensayen el tablero completo. Para chapas de ingeniería y otras caras, véase tipos de contrachapado.
Por qué los huecos arruinan los cortes láser y cómo inspeccionarlos
Los huecos y las bolsas de cola arruinan los cortes porque el haz pasa por un hueco o se atasca en una bolsa de cola, y deja piezas sin cortar o quemadas. Un tablero con alma cerrada se corta igual en todos sus puntos con el mismo ajuste.
Qué ocurre en cada defecto:
- Hueco en el alma (void): el haz no tiene madera que cortar, se abre y quema la capa inferior; el borde muestra un agujero.
- Solape en el alma: dos chapas se superponen en una misma capa; el corte se atasca y la pieza queda unida.
- Bolsa de cola: un parche grueso de cola absorbe energía; la pieza no se desprende.
- Parche o tapón en la cara: una densidad distinta se ve como un tono de grabado diferente.
Cómo inspeccionar el material antes de aprobarlo:
- Miren los cuatro cantos de varios tableros por si hay huecos, solapes o líneas de cola gruesas.
- Corten una cuadrícula de prueba sobre todo el tablero, de esquina a esquina, con un solo ajuste.
- Cuenten las piezas que no se desprenden y marquen dónde están: los grupos indican una zona defectuosa.
- Miren un tablero cortado a contraluz: los huecos aparecen como manchas brillantes en las líneas de corte.
- Guarden el tablero de prueba con el registro del lote.
Las almas cosidas, con las capas del alma cosidas tanto en horizontal como en vertical, impiden que las chapas se muevan durante el montaje de las capas, así que es menos probable que aparezcan huecos y solapes. Así construye Minh Thanh sus almas de calidad para muebles.
Grosor de la chapa de cara frente al grosor del tablero
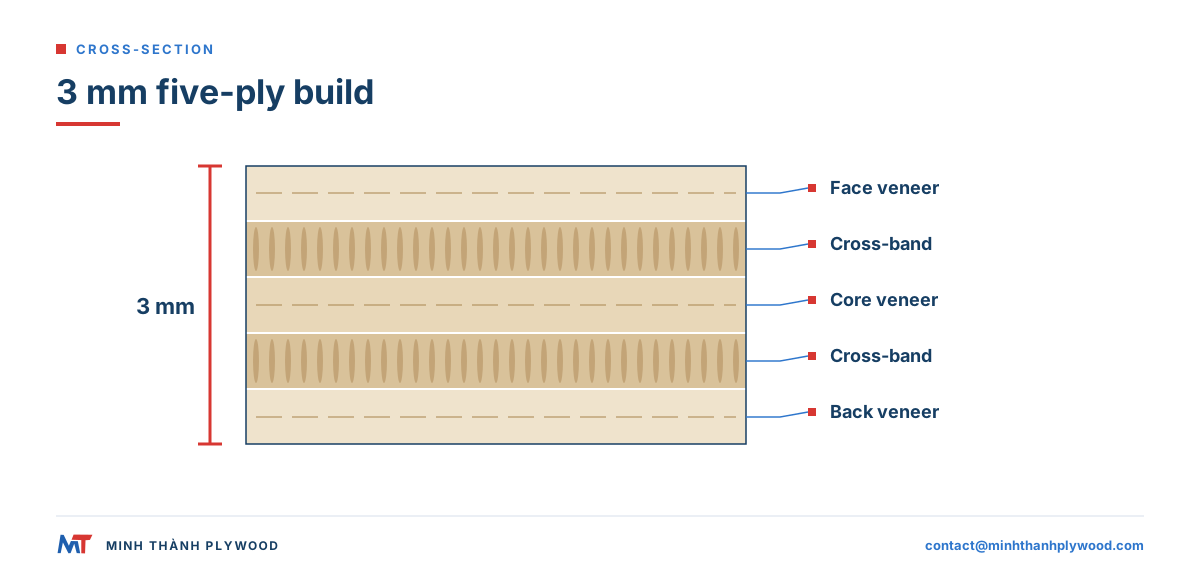
El grosor del tablero es la suma de todas sus capas; la chapa de cara es solo la capa exterior, y es mucho más fina. El grabado láser queda en la cara, así que un grabado profundo puede atravesar la capa cruzada inferior y mostrar una veta diferente.
En Minh Thanh, el contrachapado fino de 3 a 5 mm se fabrica siempre en cinco capas; el número de capas del de 6 mm se confirma bajo pedido:
| Tablero | Construcción | Qué significa para el láser |
|---|---|---|
| 3 mm | Una chapa de alma, dos chapas cruzadas, dos chapas de cara | Cinco capas finas; cortes ligeros y rápidos |
| 4 mm | Tres chapas de alma y dos caras | Más resistente; por ejemplo, tres chapas de alma de Styrax de 1,3 mm |
| 5 mm | Tres chapas de alma y dos caras | Chapas de alma más gruesas, piezas más rígidas |
| 6 mm | Número de capas confirmado bajo pedido | La construcción fina más resistente, con más pasadas |
Como las construcciones de 4 y 5 mm mantienen la misma disposición de cinco capas, las chapas de alma se hacen más gruesas a medida que crece el tablero. Así el tablero queda equilibrado y plano. La chapa de cara fina de calidad escasea, así que los pedidos de 4 mm pueden tardar más; no rebajamos el estándar para acelerar.
Para grabar, mantengan la profundidad dentro de la cara. Al cortar, cada capa cuenta, así que la construcción importa tanto como el grosor total.
¿Qué grosor para corte láser? Contrachapado para láser de 3 mm a 6 mm
El contrachapado de 3 mm para láser es el grosor más cortado; 4 mm y 5 mm sirven para piezas más resistentes, y 6 mm es el límite práctico para la mayoría de láseres de afición y de taller pequeño, en una o dos pasadas. Los tableros más gruesos necesitan más potencia, velocidades más bajas y dan más quemado.
| Grosor | Usos típicos | Láser CO2 | Láser de diodo (baja potencia) |
|---|---|---|---|
| 3 mm | Cajas, maquetas, puzles, adornos, incrustaciones | Una pasada en la mayoría de máquinas; el tamaño más popular de contrachapado para láser | Varias pasadas, lento; el chopo y el tilo cortan mejor |
| 4 mm | Cajas más resistentes, rótulos, juguetes | Una pasada con tubo de potencia media, buen equilibrio entre resistencia y velocidad | Marginal; espere quemado y pasadas |
| 5 mm | Marcos, cerramientos mayores, plantillas | Más potencia o una segunda pasada | Solo grabado |
| 6 mm | Piezas estructurales, maquetas de muebles | Segunda pasada o tubo más potente | Límite práctico: grabar y rayar, no cortar en pasante |
La gama de contrachapado fino de Minh Thanh es de 3–6 mm, la banda que usa la mayor parte del trabajo láser. Pidan la tolerancia exacta de grosor en la muestra, porque las uniones de dedo se cortan al grosor real. Véase contrachapado fino.
Planitud y grosor: enfoque y sujeción
El láser corta en su punto focal, así que un tablero que se arquea o varía de grosor sale de foco y corta de forma desigual. El contrachapado plano y calibrado corta con un solo ajuste en toda la mesa.
- Planitud. Una construcción equilibrada se mantiene plana. Guarden los tableros planos, bajo poco peso, en un local seco; nunca de canto.
- Humedad. Los tableros secados a 8–12 % de humedad, el rango normal para contrachapado de muebles, se mantienen planos en un taller calefactado. Dejen que los paquetes se aclimaten en la sala antes de cortar.
- Grosor. Los paneles de muebles lijados mantienen ±0,2–0,3 mm, hasta ±0,2 mm; eso mantiene estables el enfoque y las anchuras de unión.
- Sujeción. Usen pasadores, imanes, pesos o vacío sobre la mesa de panal para mantener los tableros finos en su sitio.
Cómo aplanar un contrachapado para corte láser que se ha arqueado: colóquenlo con el lado cóncavo hacia abajo sobre una superficie plana, cárguenlo de forma uniforme durante un día en un local seco y córtenlo poco después. Un tablero que se alabeó en la fábrica volverá a alabearse, así que pidan material plano y seco en lugar de intentar corregirlo en la máquina.
Formato del tablero y anidado para mesas láser
Las mesas láser son más pequeñas que los tableros completos, así que el formato decide el desperdicio. Pidan tableros completos cortados a piezas que quepan en su mesa, o a medida, en lugar de cortar cada tablero a mano.
- Tableros completos: 1220 × 2440 mm y 1250 × 2500 mm, más medidas especiales como 1220 × 2500 mm y 1220 × 2280 mm.
- Piezas cortadas a medida: un panel cortado en 4, 6 u 8 piezas en la fábrica. Véase contrachapado cortado a medida.
- Dirección de la veta: indiquen en qué sentido va la veta de la cara en cada pieza; las piezas anidadas a lo largo de la veta son más rígidas.
- Margen de borde: dejen un pequeño margen en el borde de la pieza, donde los tableros se abollan con más facilidad al manipularlos.
Pedir piezas que quepan en su mesa ahorra tiempo de corte y volumen de transporte. Indiquen el tamaño de la pieza y la dirección de la veta en la especificación de compra.
Grabado láser del contrachapado: caras, contraste y acabado
El contrachapado para grabado láser funciona mejor con una cara lisa, clara y lijada: chopo, tilo y abedul dan el mayor contraste. El grabado queda dentro de la chapa de cara, así que el grado y el lijado de la cara importan más que el alma.
- Color de la cara: las caras claras muestran bien un grabado oscuro; las caras oscuras necesitan un grabado más profundo.
- Clasificación de la cara: los nudos, parches y cambios de color se ven en el grabado. Elijan una clase de cara con una zona limpia donde vayan a grabar.
- Lijado: una cara lijada graba de forma uniforme. Las caras lijadas y pulidas en fábrica no necesitan más lijado antes de grabar.
- Enmascarado: la cinta de aplicación sobre la cara evita las manchas de humo alrededor del grabado.
- Acabado: una laca o un aceite transparente tras grabar intensifica el contraste y protege la cara.
Para acabados impresos y grabados juntos, véase impresión sobre contrachapado.
Cómo probar el contrachapado para láser: una matriz de corte y grabado
Prueben el contrachapado para láser en su propia máquina con una matriz fija de cortes y grabados, y aprueben el lote según los resultados, no según el nombre de la especie. Los ajustes de otra máquina no se transfieren: la potencia, la lente, la asistencia de aire y la mesa cambian el resultado.
- Corten una cuadrícula de potencia y velocidad: una fila de cuadrados pequeños con potencia creciente y una columna con velocidad creciente, en un tablero.
- Busquen el ajuste más bajo que corte en todos los puntos de la cuadrícula y añadan un pequeño margen.
- Corten ese ajuste en todo el tablero, de esquina a esquina, para encontrar huecos y bolsas de cola.
- Graben una cuadrícula de tonos de grises en la cara para comprobar el contraste y la uniformidad.
- Registren los resultados: corte pasante, quemado del borde, contraste del grabado y consistencia del borde.
- Repitan en dos o tres tableros de paquetes distintos.
- Guarden los tableros de prueba como referencia para el siguiente lote.
| Registro | Qué anotar | Aprobado cuando |
|---|---|---|
| Corte pasante | Piezas que se desprenden con el ajuste elegido | Todas las piezas se desprenden, sin grupos de fallos |
| Quemado | Color del borde | Color de borde uniforme en todo el tablero |
| Contraste del grabado | Resultado de la cuadrícula de tonos | Tono uniforme, sin manchas |
| Consistencia del borde | Líneas de capas en el borde cortado | Sin huecos, sin cortes atascados |
| Planitud | Tablero sobre la mesa | Queda plano sin peso adicional |
Contrachapado para láser según el producto: maquetas, rótulos, juguetes y embalajes
Cada producto láser pide un equilibrio distinto de resistencia, velocidad de corte y cara, así que elijan el tablero según el producto, no según una lista general de «mejores». Esta tabla relaciona productos láser habituales con el contrachapado que les corresponde.
| Producto láser | Contrachapado recomendado | Grosor | Lo que más importa |
|---|---|---|---|
| Maquetas arquitectónicas y a escala | Cara de tilo o chopo, alma ligera | 3 mm | Detalle fino, cara clara y uniforme, poco quemado |
| Cajas y cerramientos con uniones de dedo | Cara de abedul o chopo | 3–6 mm | Grosor uniforme para uniones ajustadas |
| Rótulos y arte de pared | Cara de chopo o abedul, lijada | 3–6 mm | Contraste de grabado, tablero plano |
| Juguetes de madera y puzles | Abedul o chopo, cola UF con emisión E0 | 4–6 mm | Resistencia, bordes lisos, cola de baja emisión |
| Decoración y adornos | Cara de chopo o tilo | 3 mm | Corte rápido, borde claro |
| Insertos de embalaje y expositores | Cara de chopo, alma ligera | 3–4 mm | Bajo coste por pieza, peso ligero |
| Plantillas y utillajes | Cara de abedul, alma densa | 6 mm | Rigidez, resistencia al desgaste |
Los juguetes y los productos para niños siguen sus propias normas de seguridad en cada mercado. Traten la especificación del contrachapado como punto de partida: el juguete terminado se ensaya como producto, con su pintura o acabado, según las normas del país donde se venda.
Para rejillas de altavoz, cajas acústicas y otras piezas acústicas, la construcción importa tanto como la cara; véase contrachapado para cajas de altavoz. Para tornillos y uniones en piezas láser más gruesas, véanse uniones de contrachapado y tornillos para contrachapado.
El coste por pieza buena, no por tablero
El contrachapado para láser más barato por tablero suele ser el más caro por pieza buena. Cuenten las piezas descartadas, las segundas pasadas y el tiempo de limpieza, y normalmente gana el tablero con alma cerrada.
Una forma sencilla de comparar dos tableros:
- Piezas buenas por tablero: piezas que cortan del todo y pasan la inspección.
- Tiempo de máquina por tablero: una segunda pasada duplica el tiempo de láser.
- Tiempo de acabado: limpiar el hollín, lijar el quemado, volver a cortar las piezas fallidas.
- Desperdicio: recortes y piezas fallidas que van a la basura.
Ejemplo práctico: el tablero A da 40 piezas buenas de 48 en una pasada; el tablero B da 47 de 48 en una pasada, a un precio algo mayor por tablero. B cuesta más por tablero y menos por pieza buena, antes de contar el tiempo dedicado a recortar de nuevo los fallos de A. Pidan muestras a un proveedor y hagan esta comparación con sus propias piezas.
Registrar la construcción aprobada para que los lotes repetidos coincidan
Cuando un contrachapado para láser supera la prueba, conviene anotar su construcción y hacer los pedidos por ella, para que el siguiente lote corte igual. «Contrachapado de abedul de 3 mm» no es una especificación; la especificación es la construcción.
El registro que conviene guardar:
- Grosor y construcción: por ejemplo, 3 mm, cinco capas.
- Cara y reverso: pareja de especie y clasificación, por ejemplo chopo A/A.
- Alma: especie y disposición de chapas.
- Cola y emisión: por ejemplo, cola UF con emisión E0.
- Tolerancia y humedad: tolerancia de grosor y 8–12 % de humedad en la expedición.
- Tamaño: tamaño del tablero o de la pieza y dirección de la veta.
- Sus ajustes del láser y el tablero de prueba guardado como referencia.
Una fábrica que produce según una especificación escrita y una muestra aprobada puede repetirla. Minh Thanh ajusta las clasificaciones de cara a la muestra aprobada por el comprador y mantiene la construcción fijada en la especificación de compra.
Humos, extracción y seguridad láser
Cada corte láser de contrachapado desprende humo, partículas finas y gases de la madera y de la cola, así que usen la extracción y los controles que especifique el fabricante del láser. La cola de baja emisión reduce el formaldehído del panel; no hace que el humo del láser sea seguro para respirar.
- Extracción: ventilen los humos al exterior o a través de la unidad de filtrado que apruebe el fabricante del láser, dimensionada para la máquina.
- Asistencia de aire: reduce las llamaradas y el quemado en el borde.
- Nunca dejen un corte sin vigilancia: el contrachapado puede prender, sobre todo con velocidad baja y potencia alta.
- Control de incendios: tengan junto a la máquina el tipo de extintor que recomiende el fabricante del láser.
- Lista de materiales: mantengan una lista de materiales aprobados y prohíban el PVC, el vinilo y los recubrimientos desconocidos.
Sobre riesgos láser en el lugar de trabajo, véase la página de riesgos láser de la Administración de Seguridad y Salud Ocupacional de EE. UU. (OSHA); para el polvo de madera del lijado de piezas láser, la guía sobre polvo de madera del HSE británico.
Dónde comprar contrachapado para corte láser
Compren contrachapado para corte láser en tableros pequeños a distribuidores de materiales láser cuando necesiten unas pocas planchas, y a una fábrica cuando necesiten volumen repetido con una sola especificación. Un pedido a fábrica se fabrica según la especificación, se ensaya con muestras y se envía en contenedor.
| Origen | Mejor para | Qué obtienen |
|---|---|---|
| Distribuidor de materiales láser | Series pequeñas, muchos materiales | Tableros precortados, cantidades pequeñas |
| Almacén de madera local | Trabajos ocasionales | Tableros estándar, almas variables |
| Fábrica de contrachapado (paneles finos) | Volumen repetido, marca propia, una especificación | Fabricado según su cara, alma, cola y tamaño |
El contrachapado fino de Vietnam es una fuente rentable de volumen para material láser: almas de Styrax y eucalipto de plantación, caras de chopo, abedul y otras, y prensado de calidad para muebles. Minh Thanh fabrica contrachapado fino de 3–5 mm, siempre en cinco capas, con tamaños desde 1220 × 2440 mm hasta piezas cortadas a medida. El pedido mínimo es un contenedor 40HC con especificaciones mixtas por acuerdo, y la producción tarda 15–45 días tras el anticipo del 30 %.
Qué escribir en un pedido de contrachapado para láser
En un pedido de contrachapado para láser conviene escribir la construcción completa y, después, aprobar una muestra de exactamente esa construcción en la propia máquina antes de la producción. Estas líneas la recogen:
- Uso: corte láser, grabado o ambos.
- Grosor: por ejemplo 3 mm o 4 mm, cinco capas.
- Cara y reverso: por ejemplo chopo A/A, o abedul D+/D.
- Alma: especie, alma cerrada sin huecos ni solapes.
- Cola y emisión: cola UF con emisión E0, sin recubrimiento de PVC ni vinilo.
- Superficie: caras lijadas, sin recubrimiento.
- Tolerancia y planitud: tolerancia de grosor en la muestra, tableros planos.
- Humedad: 8–12 % en la expedición.
- Tamaño: tableros completos, medida a medida o piezas cortadas a medida, con dirección de la veta.
- Embalaje y cantidad: paquetes por contenedor 40HC, grosores mixtos por acuerdo.
Minh Thanh envía muestras gratuitas de la construcción que especifiquen, para que puedan ejecutar primero la matriz de pruebas en su propia máquina. Envíen la especificación a contact@minhthanhplywood.com, y lean corte láser del contrachapado para potencia, ajustes y límites de grosor, o cómo cortar contrachapado para todos los métodos de corte.
Preguntas de los compradores
¿Cuál es el mejor contrachapado para corte láser?
Un contrachapado fino y plano, con un alma uniforme sin huecos, una cola ligera en el interior y una cara lisa. Las caras de abedul dan piezas resistentes y bordes nítidos; las caras de chopo y tilo cortan más rápido y graban más claro.
¿Qué hace que un contrachapado sea apto para láser?
Chapas de madera y una cola de madera a base de formaldehído, sin PVC, vinilo ni recubrimientos desconocidos. Nunca corten con láser un contrachapado con recubrimiento de PVC o vinilo, y usen extracción de humos en cada láser.
¿Qué cola corta limpio con láser?
Las líneas de cola ligeras de interior, como la cola UF con emisión E0, cortan con más limpieza y dejan menos quemado. Las líneas fenólicas y las de melamina reforzada son más duras y oscuras, así que necesitan más potencia y dejan bordes más oscuros.
¿Contrachapado de abedul o de chopo para corte láser?
Abedul para piezas resistentes y nítidas, como maquetas, uniones y cajas; chopo para piezas ligeras, rótulos y cortes rápidos, con una cara clara para grabar. Ambos funcionan si el alma está cerrada y el tablero es plano.
¿Qué grosor de contrachapado es el mejor para corte láser?
3 mm es el que más se corta; 4 mm y 5 mm sirven para piezas más resistentes, y 6 mm es el límite práctico para la mayoría de láseres de afición y de taller pequeño. Los tableros más gruesos necesitan más potencia, más pasadas y dan más quemado.
¿Dónde puedo comprar contrachapado para corte láser?
En distribuidores de materiales láser, en tableros pequeños, o en volumen a una fábrica de contrachapado que fabrica paneles finos según su especificación. Un pedido a fábrica necesita una construcción escrita y una muestra aprobada, probada en su láser.
¿Cómo aplano un contrachapado para corte láser?
Guarden los tableros planos bajo peso en un local seco, y sujétenlos sobre la mesa con pasadores, imanes o una sujeción de panal. Un tablero que se alabeó en fábrica no se quedará plano; pidan material plano y seco.
¿Por qué algunos cortes láser en contrachapado no atraviesan en ciertos puntos?
Bolsas de cola, solapes en el alma, chapa más densa o un tablero que se levanta y sale de foco. Cada uno de ellos necesita más energía que la madera limpia que lo rodea.
¿Se puede grabar con láser el contrachapado?
Sí. Una cara lisa, clara y lijada, como chopo, tilo o abedul, da el mejor contraste. El grabado queda en la chapa de cara, así que la calidad de la cara importa más que el alma.
¿Es suficiente el contrachapado de 3 mm para cajas cortadas con láser?
Sí, para cajas, maquetas, puzles y cerramientos pequeños con uniones de dedo. Para carga o paneles mayores, pasen a 4–6 mm o a una cara de abedul.
¿Hace falta lijar el contrachapado cortado con láser?
Normalmente solo para quitar las marcas de humo de la cara. Enmascaren la cara con cinta de aplicación antes de cortar, o limpien el hollín con un paño húmedo y lijen ligeramente con grano 220.
¿Qué es el contrachapado para láser (laserply)?
El contrachapado para láser, que a menudo se vende como laserply, es contrachapado fino seleccionado o fabricado para corte láser: plano, lijado, con alma cerrada y una cola que corta con limpieza. Es una especificación, no una especie.
¿Qué límite de formaldehído se aplica en España?
Desde el 6 de agosto de 2026, el anexo XVII del REACH, entrada 77, limita los muebles y artículos de madera a 0,062 mg/m³ en toda la UE. La clase E1 de EN 13986 (0,124 mg/m³, 0,1 ppm) ya no demuestra el cumplimiento por sí sola. Minh Thanh organiza bajo petición ensayos de terceros según EN 717-1.
¿Qué arancel e IVA se pagan al importar contrachapado de Vietnam en España?
Partida CN 4412: arancel convencional del 7 % para abedul, chopo, eucalipto y otras caras de frondosas, y del 10 % para okoumé y caras tropicales listadas. El tipo preferencial del EVFTA exige certificado EUR.1 o declaración de origen; consulten TARIC. El IVA de importación es del 21 % en la España peninsular y Baleares; Canarias aplica IGIC. Se necesita un número EORI.
¿Necesita el contrachapado para láser marcado CE?
Solo el contrachapado para obra según EN 13986 lleva marcado CE y declaración de prestaciones (Reglamento (UE) 305/2011). El contrachapado para muebles no lo necesita. Los productos de construcción en obra en España siguen el Código Técnico de la Edificación (CTE).