
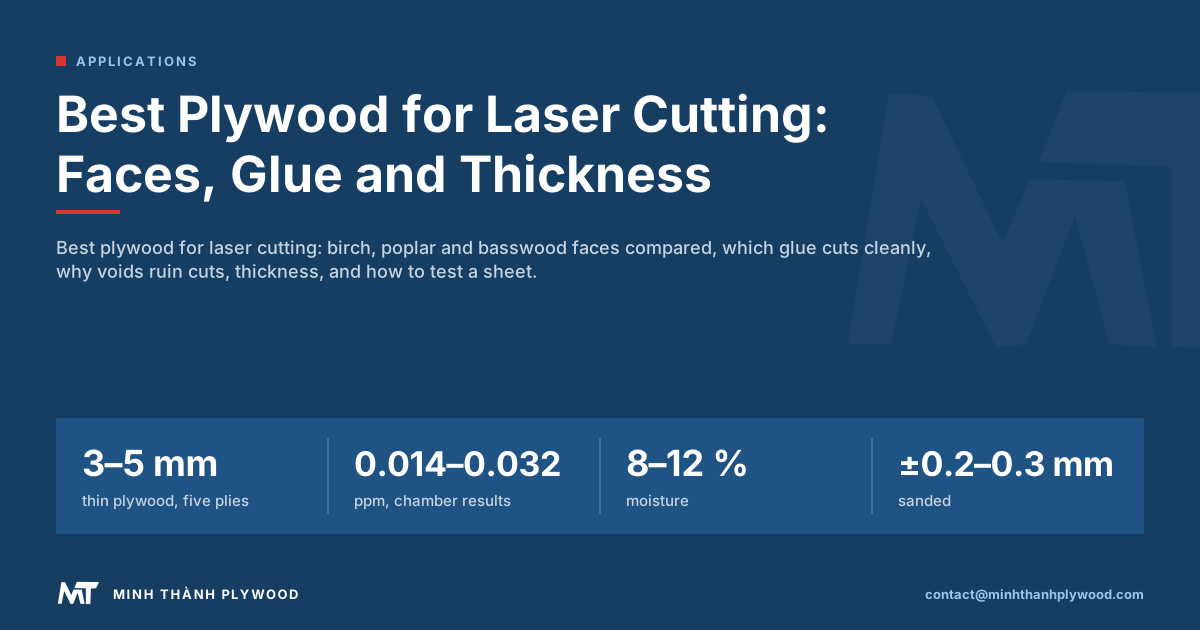
El mejor triplay para corte láser es una hoja delgada y plana, con núcleo uniforme y sin huecos, línea de adhesivo ligera y cara lisa: abedul para piezas resistentes y cantos nítidos, álamo o tilo para cortes rápidos y grabado claro. Para una fábrica de muebles o un taller en México que importa por Manzanillo, el adhesivo y los huecos definen el corte más que la especie. Minh Thanh Plywood fabrica paneles delgados de 3 a 5 mm en cinco capas, y las muestras permiten probarlos en su propio láser.
¿Qué triplay se corta mejor con láser?
El mejor triplay para corte láser es una hoja delgada y plana, con núcleo uniforme y sin huecos, línea de adhesivo ligera y cara lijada y lisa. La especie de la cara define la vista y la resistencia; el adhesivo y el núcleo deciden si el láser atraviesa limpio en cada pasada.
| Triplay para láser | Densidad del panel | Corte láser | Grabado | Resistencia | Mejores usos con láser |
|---|---|---|---|---|---|
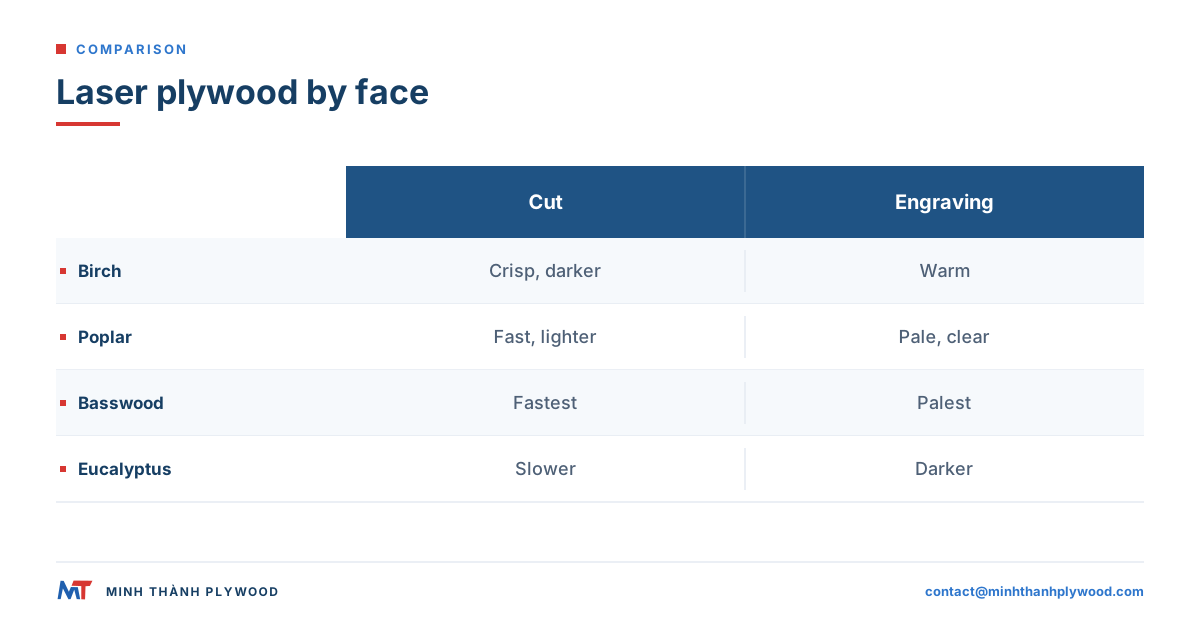
| Cara de abedul, núcleo de abedul o madera dura | 650–700 kg/m³ | Cantos nítidos, más lento, carbonizado más oscuro | Bueno, contraste cálido | Alta | Maquetas, uniones, cajas, plantillas |
| Cara de álamo, núcleo ligero | cerca de 455 kg/m³ | Corte rápido, carbonizado claro | Muy bueno, cara clara | Media | Letreros, decoración, insertos para empaque |
| Triplay de tilo (basswood) | 400–450 kg/m³ | Muy rápido, carbonizado muy claro | Excelente, claro y parejo | Menor | Detalle fino, maquetas arquitectónicas |
| Triplay de paulownia | 250–385 kg/m³ | El más rápido, muy claro | Claro, pero veta suave | La más baja | Maquetas ligeras, recortes donde importa el peso |
| Cara de madera dura de plantación (p. ej. eucalipto) | 550–620 kg/m³ | Más lento, más denso | Bueno, más oscuro | Alta | Piezas resistentes, vista más oscura |
| Paneles con núcleo de MDF o recubiertos | Varía | Varía según el recubrimiento | Varía | Varía | Solo con un recubrimiento apto para láser y conocido |
La densidad anticipa el corte: a igual potencia, un panel de 400 kg/m³ atraviesa más rápido que uno de 700 kg/m³, y cada escalón de densidad suma carbonizado y pasadas. La paulownia es el triplay común más ligero para láser. Corta rápido, pero su madera temprana suave deja cantos con pelusa y sus hojas delgadas se doblan fácil, así que prueben una hoja antes de un lote.
«Triplay para láser» o «laserply» es una especificación, no una especie: plano, lijado, núcleo cerrado, adhesivo que corta limpio, fabricado en hojas delgadas. Las secciones siguientes explican cada propiedad y cómo probarla.
¿Qué hace que un triplay sea apto para láser?
Un triplay es apto para láser cuando solo trae chapas de madera y un adhesivo para madera, sin PVC, vinilo ni recubrimiento desconocido en la cara. Cada corte de madera con láser suelta humo y gases, así que hasta el triplay apto necesita extracción en el cabezal y filtro en la salida.
Qué revisar antes del primer corte:
- Sin PVC ni vinilo. El PVC libera compuestos de cloro al quemarse, que dañan a las personas y corroen el láser. Nunca corten un panel con cubierta o canteado de vinilo o PVC.
- Adhesivo conocido. Pregunten al proveedor qué adhesivo usa el panel. El adhesivo UF con emisión E0 es el adhesivo interior común para muebles; los adhesivos MR (con melamina) y fenólicos (WBP) están hechos para humedad y uso exterior.
- Recubrimiento conocido. Los paneles laqueados, pintados o con película fenólica necesitan los datos del fabricante del recubrimiento antes de usarse con láser. El triplay fenólico para cimbra no es material para láser.
- Documentos de emisión. Para productos vendidos en EE. UU., el panel debe cumplir los límites de formaldehído del Título VI de TSCA, como lo fija la regla de madera compuesta de la EPA.
Para un comprador en Grecia o en otro país de la UE, pidan la prueba europea: clase de adhesivo según EN 314-2 (la clase 1 es la clase seca, interior, que corresponde al adhesivo UF), clasificación de caras según EN 635-2, y clase de formaldehído E1 según EN 13986, ensayada según EN 717-1. Minh Thanh gestiona ensayos EN 717-1 con SGS a solicitud, y los paneles cumplen los requisitos de emisión y calidad que piden los compradores de muebles europeos y estadounidenses.
Los paneles para muebles de Minh Thanh usan adhesivo UF con emisión E0 como estándar y cuentan con certificación CARB P2 / Título VI de TSCA (planta ICTT n.º 23024). Seis ensayos en cámara según ASTM D6007 entre abril de 2025 y junio de 2026, en paneles de 9, 15 y 18 mm, promediaron 0.014–0.032 ppm frente al límite de 0.05 ppm. Vean emisión de formaldehído E0 y E1.
¿Qué adhesivo corta limpio con láser?
Las líneas interiores ligeras cortan más limpio con láser: el adhesivo UF con emisión E0 deja líneas de adhesivo delgadas y claras y menos carbonizado. Las líneas fenólicas y las líneas gruesas con melamina son más duras y oscuras, piden más potencia para cortar y dejan un canto más oscuro.
| Adhesivo | Uso típico | Bajo el láser | Úsenlo para láser cuando |
|---|---|---|---|
| Adhesivo UF con emisión E0 | Triplay interior para muebles | Corte más limpio, canto claro | Piezas interiores, maquetas, letreros, juguetes después de probar |
| MR (con melamina) | Interior húmedo, cocinas | Línea más dura, un poco más oscura | Piezas que pueden ver humedad |
| Fenólico (WBP) | Exterior, marino, cimbra | Línea dura y oscura, más potencia | Piezas exteriores, solo después de probar |
| PVA u otros adhesivos en frío | Algunos laminados de aficionado | Variable | Solo con los datos del fabricante |
El adhesivo y la clase de emisión son dos renglones distintos en una especificación: UF es la resina, E0 es la clase de emisión. Escriban ambos, por ejemplo «adhesivo UF con emisión E0».
La línea de adhesivo es el material más duro de la hoja. Un panel con mucha dispersión de adhesivo o bolsas de adhesivo atraviesa en la madera limpia pero no en las bolsas, y por eso la misma potencia da resultados disparejos en una hoja barata.
Cortar, grabar y fresar en CNC: tres trabajos distintos
El corte láser, el grabado láser y el fresado en CNC piden cosas distintas a la misma hoja, así que elijan el triplay según el trabajo que más hacen. El corte necesita núcleo y adhesivo parejos; el grabado necesita cara lisa y clara; el fresado necesita tolerancia de espesor y núcleo cerrado.
| Trabajo | Qué prueba en la hoja | Qué importa más |
|---|---|---|
| Corte pasante con láser | Cada capa y cada línea de adhesivo | Tipo de adhesivo, huecos, densidad, planeidad |
| Grabado láser | Solo la chapa de cara | Lisura, color y lijado de la cara |
| Rayado y marcado láser | La parte alta de la cara | Cara plana y pareja, foco |
| Fresado en CNC | Espesor, núcleo, resistencia de la cara | Tolerancia, núcleo cerrado, grado de la cara |
Una hoja que graba muy bien corta mal si el núcleo esconde bolsas de adhesivo. Una hoja que fresa bien en CNC resulta demasiado densa para cortarse con láser en una pasada. Para trabajo con fresadora, vean corte CNC de triplay.
Triplay de abedul para corte láser
El triplay de abedul para corte láser da las piezas delgadas más resistentes y los cantos más nítidos, a cambio de cortes más lentos y carbonizado más oscuro que el álamo o el tilo. El abedul es denso y de grano fino, así que las uniones, bisagras y pestañas pequeñas aguantan.
Cuándo conviene el abedul:
- Piezas estructurales: cajas, marcos, mecanismos, bisagras vivas y plantillas.
- Cantos vistos: capas finas y parejas que muestran un canto rayado y limpio.
- Detalle fino: puentes delgados y agujeros pequeños que sobreviven al manejo.
Qué especificar:
- Grado de la cara. En Vietnam, las caras de abedul se clasifican D+, D y E y se cotizan en pares cara/contracara como D+/D o D/E. La escala es comparable con los grados europeos de abedul: D+ equivale más o menos a B, D a BB y E a CP/C.
- Núcleo. «Triplay de abedul» puede ser cara de abedul sobre otro núcleo. Escriban el núcleo que quieren, y pruébenlo, porque el núcleo define el traspaso más que la cara.
- Espesor. Los espesores comunes de abedul para láser son 3 mm y 4 mm.
El triplay de abedul cortado con láser acepta bien tinte y acabado transparente. Para la comparación completa con el tilo, vean triplay de abedul contra tilo para corte láser y nuestro triplay de abedul.
Suministro de abedul desde la prohibición a la importación rusa
El triplay de abedul ruso era la hoja láser por defecto en Europa hasta que la UE prohibió las importaciones de productos de madera rusos, triplay de abedul incluido, desde abril de 2022 (los contratos anteriores corrieron hasta el 10 de julio de 2022). Los fabricantes y laboratorios que cortaban abedul tipo báltico ahora compran de otros orígenes. Los paneles vietnamitas con cara de abedul son un reemplazo: la fábrica está equipada para triplay interior y para muebles de primera calidad con Europa como mercado principal, los grados de cara D+, D y E se cotizan contra los grados europeos de abedul, y el expediente de cumplimiento EUDR (registros de origen y archivos de geolocalización) viaja con los pedidos. El flete marítimo desde Hai Phong hasta el Mediterráneo toma 25–35 días.
Triplay de abedul contra triplay de álamo para láser
El triplay de abedul para láser produce piezas más resistentes y nítidas; el triplay de álamo para láser corta más rápido con menos carbonizado y graba más claro. Para letreros, exhibidores y piezas ligeras, el álamo suele ser la opción rentable; para mecanismos y carga, el abedul.
| Punto | Triplay de abedul para láser | Triplay de álamo para láser |
|---|---|---|
| Densidad | Mayor | Menor |
| Velocidad de corte a igual potencia | Más lenta | Más rápida |
| Carbonizado en el canto | Más oscuro | Más claro |
| Contraste de grabado | Cálido, bueno | Cara clara, contraste alto |
| Resistencia de piezas delgadas | Alta | Media |
| Grados de la cara | D+, D, E (pares como D+/D) | A/A, A/B, B/B |
| Precio | Mayor | Menor |
Las caras de álamo se cotizan en pares A/A, A/B y B/B igualados a la muestra aprobada del comprador; los compradores también las piden por los códigos chinos B/BB, BB/CC y CP, que corresponden a la misma escala. Vean triplay de álamo.
Triplay de tilo y paneles con cara de plantación
El triplay de tilo es el triplay común más suave y claro para láser: corta más rápido, carboniza menos y graba con el mayor contraste, pero sus piezas son menos resistentes. Los paneles con cara de plantación como el eucalipto son más densos y oscuros, para piezas resistentes donde conviene un color cálido.
- Tilo (basswood): para maquetas arquitectónicas, detalle fino y grabado. Guárdenlo seco y plano; las hojas delgadas y suaves se tuercen más fácil.
- Álamo: el punto medio, ligero y claro con más resistencia que el tilo.
- Eucalipto: denso y rígido; pide más potencia y da cantos más oscuros.
- Okume: ligero y rosado; corta fácil, con figura visible.
Juzguen cada panel por su núcleo real, no solo por la cara. Una cara de tilo sobre un núcleo denso de madera dura corta como el núcleo. Pregunten qué núcleo trae y prueben la hoja completa. Para chapas técnicas y otras caras, vean tipos de triplay.
Por qué los huecos arruinan los cortes láser, y cómo revisarlos
Los huecos y las bolsas de adhesivo arruinan los cortes láser porque el haz atraviesa un vacío o se frena en una bolsa de adhesivo, y deja piezas sin cortar o quemadas. Una hoja con núcleo cerrado atraviesa con el mismo ajuste en todos lados.
Qué pasa en un defecto:
- Hueco del núcleo: el haz no encuentra madera que cortar, se abre y quema la capa de abajo; el canto muestra un agujero.
- Traslape del núcleo: dos chapas se enciman en una capa; el corte se frena y la pieza queda unida.
- Bolsa de adhesivo: un parche grueso de adhesivo absorbe energía; la pieza no cae.
- Parche o tapón en la cara: una densidad distinta se ve como otro tono de grabado.
Cómo revisar el material antes de aprobarlo:
- Miren los cuatro cantos de varias hojas para buscar huecos, traslapes y líneas gruesas de adhesivo.
- Corten una cuadrícula de prueba en toda la hoja, de esquina a esquina, con un solo ajuste.
- Cuenten las piezas que no caen y marquen dónde están: los grupos muestran una zona con defecto.
- Pongan una hoja cortada a contraluz: los huecos se ven como puntos brillantes en las líneas de corte.
- Guarden la hoja de prueba con el registro del lote.
Los núcleos cosidos, con las capas del núcleo cosidas en horizontal y vertical, evitan que las chapas del núcleo se muevan durante el armado, así que los huecos y traslapes son menos probables. Así construye Minh Thanh sus núcleos para muebles.
Espesor de la chapa de cara contra espesor de la hoja
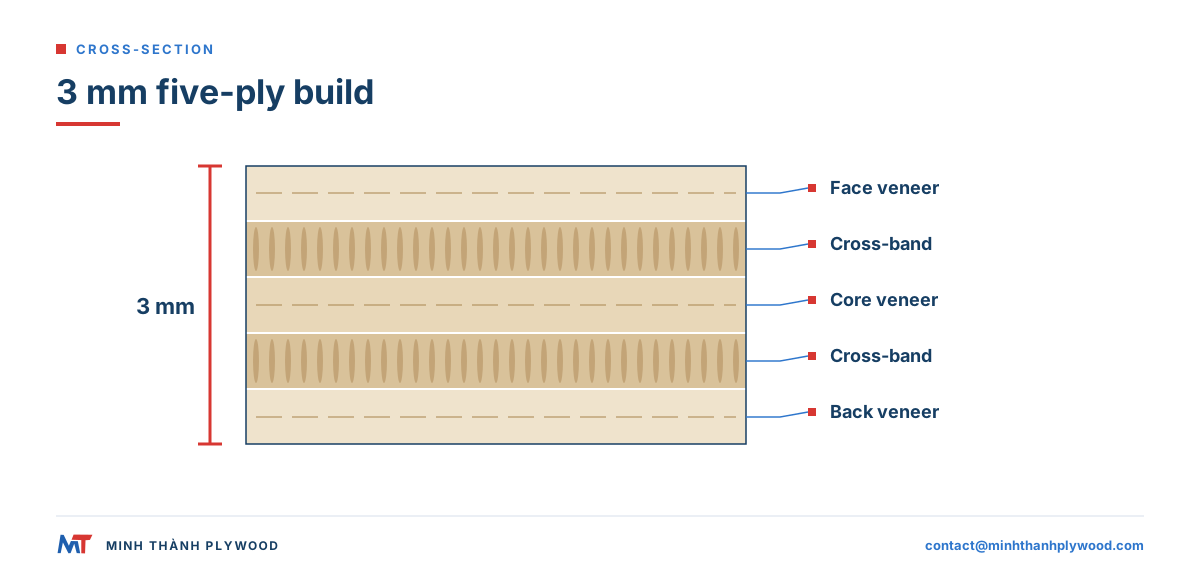
El espesor de la hoja es el total de todas las capas; la chapa de cara es solo la capa exterior, y es mucho más delgada. El grabado láser queda en la cara, así que un grabado profundo llega a la capa cruzada de abajo y muestra otra veta.
El triplay delgado de 3–5 mm se arma siempre en cinco capas en Minh Thanh; el número de capas del de 6 mm se confirma con el pedido:
| Hoja | Armado | Qué significa para el láser |
|---|---|---|
| 3 mm | Una chapa de núcleo, dos chapas cruzadas, dos chapas de cara | Cinco capas delgadas; cortes ligeros y rápidos |
| 4 mm | Tres chapas de núcleo y dos caras | Más resistente; por ejemplo tres chapas de núcleo de styrax de 1.3 mm |
| 5 mm | Tres chapas de núcleo y dos caras | Chapas de núcleo más gruesas, piezas más rígidas |
| 6 mm | Número de capas confirmado con el pedido | Armado delgado más resistente, más pasadas |
Como los armados de 4 y 5 mm mantienen la misma estructura de cinco capas, las chapas del núcleo se vuelven más gruesas a medida que crece la hoja. Eso mantiene la hoja balanceada y plana. La chapa de cara delgada de primera es escasa, así que los pedidos de 4 mm tardan más; no bajamos el estándar para ir más rápido.
Para grabar, mantengan la profundidad dentro de la cara. Para cortar, cada capa cuenta, así que el armado importa tanto como el total.
¿Qué espesor para corte láser? Triplay para láser de 3 mm a 6 mm
El de 3 mm es el espesor más cortado de triplay para láser, los de 4 mm y 5 mm sirven para piezas más resistentes, y el de 6 mm es el límite práctico para la mayoría de los láseres de aficionado y de taller pequeño en una o dos pasadas. Las hojas más gruesas piden más potencia, velocidades más lentas y dan más carbonizado.
| Espesor | Usos típicos con láser | Láser de CO2 | Láser de diodo (baja potencia) |
|---|---|---|---|
| 3 mm | Cajas, maquetas, rompecabezas, adornos, taracea | Una pasada en la mayoría de las máquinas; tamaño más popular de triplay de 3 mm para láser | Varias pasadas, lento; el álamo y el tilo cortan mejor |
| 4 mm | Cajas más resistentes, letreros, juguetes | Una pasada en un tubo de potencia media, buen balance de resistencia y velocidad | Marginal; esperen carbonizado y pasadas |
| 5 mm | Marcos, gabinetes más grandes, plantillas | Más potencia o una segunda pasada | Solo grabado |
| 6 mm | Piezas estructurales, maquetas de muebles | Segunda pasada o un tubo más potente | Límite práctico: graben y rayen, no corten de lado a lado |
El rango de triplay delgado de Minh Thanh es de 3 a 6 mm, la franja que usa la mayor parte del trabajo con láser. Pidan la tolerancia exacta de espesor en la muestra, porque las uniones de dedos se cortan según el espesor real. Vean triplay delgado.
Planeidad y espesor: foco y sujeción
Un láser corta en su punto focal, así que una hoja que se curva o varía en espesor sale de foco y corta disparejo. Un triplay plano y calibrado atraviesa con un solo ajuste en toda la mesa.
- Planeidad. Un armado balanceado se mantiene plano. Guarden las hojas en plano, bajo peso ligero, en un cuarto seco; nunca de canto.
- Humedad. Las hojas secadas a 8–12 % de humedad, el rango normal del triplay para muebles, se mantienen planas en un taller con calefacción. Dejen que los paquetes se aclimaten en el cuarto antes de cortar.
- Espesor. Los paneles para muebles lijados mantienen ±0.2–0.3 mm, hasta ±0.2 mm; eso mantiene estables el foco y el ancho de las uniones.
- Sujeción. Usen pasadores, imanes, pesas o vacío sobre la mesa de panal para mantener abajo las hojas delgadas.
Cómo aplanar triplay para corte láser que se ha curvado: pónganlo con el lado cóncavo hacia abajo sobre una superficie plana, pónganle peso parejo por un día en un cuarto seco, y córtenlo pronto después. Una hoja que salió torcida de fábrica se tuerce de nuevo, así que mejor pidan material plano y seco en vez de corregirlo en la máquina.
Formato de hoja y anidado para mesas láser
Las mesas láser son más chicas que las hojas completas de triplay, así que el formato de la hoja decide su desperdicio. Pidan hojas completas cortadas a blancos que ajusten a su mesa, o un tamaño a medida, en vez de recortar cada hoja a mano.
- Hojas completas: 1220 × 2440 mm y 1250 × 2500 mm, más tamaños a medida como 1220 × 2500 mm y 1220 × 2280 mm.
- Blancos a medida: un panel cortado en 4, 6 u 8 piezas en fábrica. Vean triplay a medida.
- Dirección de la veta: indiquen hacia dónde corre la veta de la cara en el blanco; las piezas anidadas a favor de la veta son más rígidas.
- Margen de canto: dejen un margen pequeño en el canto del blanco, donde las hojas se abollan más en el manejo.
Pedir blancos que ajustan a su mesa ahorra tiempo de corte y volumen de flete. Escriban el tamaño del blanco y la dirección de la veta en el pedido.
Grabado láser de triplay: caras, contraste y acabado
El grabado láser de triplay funciona mejor en una cara lisa, clara y lijada: el álamo, el tilo y el abedul dan el mayor contraste. El grabado queda dentro de la chapa de cara, así que el grado y el lijado de la cara importan más que el núcleo.
- Color de la cara: las caras claras muestran un grabado más oscuro con claridad; las caras oscuras necesitan un grabado más profundo.
- Grado de la cara: los nudos, parches y cambios de color se ven en el grabado. Elijan un grado de cara con un área limpia donde graban.
- Lijado: una cara lijada graba parejo. Las caras lijadas y pulidas en fábrica no necesitan más lijado antes de grabar.
- Enmascarado: la cinta de aplicación sobre la cara evita manchas de humo alrededor del grabado.
- Acabado: una laca transparente o aceite después de grabar aviva el contraste y protege la cara.
Para acabados impresos y grabados juntos, vean impresión sobre triplay.
Cómo probar triplay para láser: matriz de corte y grabado
Prueben el triplay para láser en su propia máquina con una matriz fija de cortes y grabados, y aprueben el lote según los resultados, no según el nombre de la especie. Los ajustes de otro láser no se trasladan: la potencia, el lente, la asistencia de aire y la mesa cambian el resultado.
- Corten una cuadrícula de potencia y velocidad: una fila de cuadros pequeños con potencia creciente, una columna con velocidad creciente, en una hoja.
- Encuentren el ajuste más bajo que atraviesa en todos lados de la cuadrícula, y sumen un pequeño margen.
- Corten ese ajuste en toda la hoja, de esquina a esquina, para encontrar huecos y bolsas de adhesivo.
- Graben una cuadrícula de tonos de niveles de gris en la cara para revisar contraste y uniformidad.
- Registren los resultados: traspaso, carbonizado en el canto, contraste de grabado y consistencia de cantos.
- Repitan en dos o tres hojas de distintos paquetes.
- Guarden las hojas de prueba como referencia para el próximo lote.
| Registro | Qué anotar | Pasa cuando |
|---|---|---|
| Traspaso | Piezas que caen con el ajuste elegido | Todas las piezas caen, sin grupos de fallas |
| Carbonizado | Color del canto | Color de canto parejo en toda la hoja |
| Contraste de grabado | Resultado de la cuadrícula de tonos | Tono parejo, sin manchas |
| Consistencia de cantos | Líneas de capas en el canto cortado | Sin huecos, sin cortes frenados |
| Planeidad | Hoja sobre la mesa | Queda plana sin peso extra |
Triplay para láser por producto: maquetas, letreros, juguetes y empaque
Cada producto con láser pide otro balance de resistencia, velocidad de corte y cara, así que elijan la hoja según el producto, no según una lista general de «mejores». Esta tabla cruza los productos comunes con el triplay que les sirve.
| Producto con láser | Triplay sugerido | Espesor | Qué importa más |
|---|---|---|---|
| Maquetas arquitectónicas y a escala | Cara de tilo o álamo, núcleo ligero | 3 mm | Detalle fino, cara clara y pareja, poco carbonizado |
| Cajas y gabinetes con uniones de dedos | Cara de abedul o álamo | 3–6 mm | Espesor parejo para uniones justas |
| Letreros y arte mural | Cara de álamo o abedul, lijada | 3–6 mm | Contraste de grabado, hoja plana |
| Juguetes y rompecabezas de madera | Abedul o álamo, adhesivo UF con emisión E0 | 4–6 mm | Resistencia, cantos lisos, adhesivo de baja emisión |
| Decoración y adornos | Cara de álamo o tilo | 3 mm | Corte rápido, canto claro |
| Insertos para empaque y exhibidores | Cara de álamo, núcleo ligero | 3–4 mm | Bajo costo por pieza, poco peso |
| Plantillas y guías | Cara de abedul, núcleo denso | 6 mm | Rigidez, resistencia al desgaste |
Los juguetes y productos para niños siguen sus propias reglas de seguridad en cada mercado. Tomen la especificación del triplay como punto de partida: el juguete terminado se ensaya como producto, con su pintura o acabado, según las reglas donde se vende.
Para rejillas de bocinas, gabinetes y otras piezas acústicas, el armado importa tanto como la cara; vean triplay para bafles. Para tornillos y uniones en piezas láser más gruesas, vean uniones para triplay y tornillos para triplay.
Comparen costo por pieza buena, no por hoja
El triplay más barato para láser por hoja suele ser el más caro por pieza buena. Cuenten las piezas rechazadas, las segundas pasadas y el tiempo de limpieza, y la hoja con núcleo cerrado suele ganar.
Una forma simple de comparar dos hojas:
- Piezas buenas por hoja: piezas que atraviesan y pasan inspección.
- Tiempo de máquina por hoja: una segunda pasada duplica el tiempo de láser.
- Tiempo de acabado: limpiar hollín, lijar carbonizado, recortar piezas fallidas.
- Desperdicio: recortes y piezas fallidas que van al bote.
Ejemplo calculado: la hoja A da 40 piezas buenas de 48 en una pasada; la hoja B da 47 de 48 en una pasada a un precio por hoja un poco mayor. B cuesta más por hoja y menos por pieza buena, antes de contar el tiempo de recortar las fallas de A. Pidan muestras a un proveedor y corran esta comparación en sus propias piezas.
Registren el armado aprobado para que los lotes repetidos igualen
Una vez que un triplay para láser pasa su prueba, escriban su armado y pidan según ese escrito, para que el próximo lote corte igual. «Triplay de abedul de 3 mm» no es una especificación; el armado sí.
El registro por guardar:
- Espesor y armado: por ejemplo 3 mm, cinco capas.
- Cara y contracara: especie y par de grados, por ejemplo álamo A/A.
- Núcleo: especie y armado de chapas.
- Adhesivo y emisión: por ejemplo adhesivo UF con emisión E0.
- Tolerancia y humedad: tolerancia de espesor y humedad de 8–12 % al despacho.
- Tamaño: tamaño de hoja o blanco y dirección de la veta.
- Sus ajustes de láser y la hoja de prueba guardada como referencia.
Una fábrica que produce según una especificación escrita y una muestra aprobada lo repite. Minh Thanh iguala los grados de cara con la muestra aprobada del comprador y mantiene el armado en el pedido.
Humos, extracción y seguridad del láser
Cada corte láser de triplay suelta humo, partículas finas y gases de madera y adhesivo, así que usen la extracción y los controles que indica el fabricante del láser. Un adhesivo de baja emisión reduce el formaldehído en el panel; no vuelve seguro respirar el humo del láser.
- Extracción: ventilen los humos afuera o a través de la unidad de filtro que aprueba el fabricante del láser, dimensionada para la máquina.
- Asistencia de aire: reduce flamazos y carbonizado en el canto.
- Nunca dejen un corte sin vigilancia: el triplay prende fuego, sobre todo con baja velocidad y alta potencia.
- Control de fuego: mantengan el tipo de extintor que recomienda el fabricante del láser junto a la máquina.
- Lista de materiales: mantengan una lista de materiales aprobados, y prohíban PVC, vinilo y recubrimientos desconocidos.
Para riesgos laborales del láser, vean la página de riesgos del láser de la Administración de Seguridad y Salud Ocupacional de EE. UU.; para polvo de madera del lijado de piezas láser, la guía de polvo de madera del HSE del Reino Unido.
Dónde comprar triplay para corte láser
Compren triplay para corte láser en hojas pequeñas en tiendas de materiales para láser cuando necesitan pocas tablas, y en una fábrica de triplay cuando necesitan volumen repetido con una sola especificación. Un pedido a fábrica se produce según su especificación, se prueba en muestras y se embarca por contenedor.
| Fuente | Ideal para | Qué reciben |
|---|---|---|
| Tienda de materiales para láser | Corridas pequeñas, muchos materiales | Hojas precortadas, cantidades pequeñas |
| Maderería local | Trabajos ocasionales | Hojas estándar, núcleos variables |
| Fábrica de triplay (paneles delgados) | Volumen repetido, marca propia, una especificación | Fabricado según su cara, núcleo, adhesivo y tamaño |
El triplay delgado de Vietnam es una fuente rentable de material láser por volumen: núcleos de styrax y eucalipto de plantación, caras de álamo, abedul y otras, y prensado para muebles. Minh Thanh fabrica triplay delgado de 3 a 5 mm, siempre en cinco capas, con tamaños desde 1220 × 2440 mm hasta piezas a medida. El pedido mínimo es un 40HC con especificaciones mixtas según acuerdo, y la producción toma 15–45 días después del anticipo del 30 %.
Qué escribir en un pedido de triplay para láser
Escriban el armado completo en un pedido de triplay para láser, y luego aprueben una muestra de exactamente ese armado en su propio láser antes de producir. Estas líneas lo cubren:
- Uso: corte láser, grabado o ambos.
- Espesor: por ejemplo 3 mm o 4 mm, cinco capas.
- Cara y contracara: por ejemplo álamo A/A, o abedul D+/D.
- Núcleo: especie, núcleo cerrado sin huecos ni traslapes.
- Adhesivo y emisión: adhesivo UF con emisión E0, sin cubierta de PVC o vinilo.
- Superficie: caras lijadas, sin recubrimiento.
- Tolerancia y planeidad: tolerancia de espesor sobre la muestra, hojas planas.
- Humedad: 8–12 % al despacho.
- Tamaño: hojas completas, un tamaño a medida o blancos a medida, con dirección de la veta.
- Empaque y cantidad: paquetes por 40HC, espesores mixtos según acuerdo.
Minh Thanh envía muestras gratis del armado que especifiquen, para que corran la matriz de prueba en su propia máquina primero. Envíen la especificación a contact@minhthanhplywood.com, y lean corte láser de triplay para potencia, ajustes y límites de espesor, o cómo cortar triplay para cada método de corte.
Preguntas frecuentes de compradores
¿Qué triplay se corta mejor con láser?
Un triplay delgado y plano, con núcleo uniforme y sin huecos, línea interior de adhesivo ligera y cara lisa. Las caras de abedul dan piezas resistentes y cantos nítidos; las caras de álamo y tilo cortan más rápido y graban más claro.
¿Qué hace que un triplay sea apto para láser?
Que esté hecho solo de chapas de madera y un adhesivo para madera a base de formaldehído, sin PVC, vinilo ni recubrimientos desconocidos. Nunca corten con láser un triplay con cubierta de PVC o vinilo, y operen cada láser con extracción de humos.
¿Qué adhesivo corta limpio con láser?
Las líneas interiores ligeras, como el adhesivo UF con emisión E0, cortan más limpio y dejan menos carbonizado. Las líneas fenólicas y las líneas gruesas con melamina son más duras y oscuras, así que piden más potencia y dejan cantos más oscuros.
¿Triplay de abedul o de álamo para corte láser?
Abedul para piezas resistentes y nítidas como maquetas, uniones y cajas; álamo para piezas ligeras, letreros y cortes rápidos, con cara clara para grabar. Ambos funcionan cuando el núcleo está cerrado y la hoja está plana.
¿Qué espesor de triplay es mejor para corte láser?
El de 3 mm es el más cortado, los de 4 mm y 5 mm sirven para piezas más resistentes, y el de 6 mm es el límite práctico para la mayoría de los láseres de taller pequeño y de aficionado. Las hojas más gruesas piden más potencia, más pasadas y dan más carbonizado.
¿Dónde puedo comprar triplay para corte láser?
En tiendas de materiales para láser en hojas pequeñas, o por volumen en una fábrica de triplay que produce paneles delgados según su especificación. Un pedido a fábrica necesita una construcción escrita y una muestra aprobada y probada en su láser.
¿Cómo aplanar el triplay para corte láser?
Guarden las hojas en plano bajo peso en un cuarto seco, y sujétenlas a la mesa con pasadores, imanes o sujeción para panal. Una hoja que llega torcida de fábrica no se queda plana; mejor pidan material plano y seco.
¿Por qué los cortes láser en triplay no atraviesan en algunos puntos?
Por bolsas de adhesivo, traslapes del núcleo, chapas más densas o una hoja que se levanta y sale de foco. Cada uno de esos puntos pide más energía que la madera limpia que lo rodea.
¿Se puede grabar triplay con láser?
Sí. Una cara lisa, clara y lijada, como la de álamo, tilo o abedul, da el mejor contraste. El grabado queda en la chapa de cara, así que la calidad de la cara importa más que el núcleo.
¿El triplay de 3 mm es bastante resistente para cajas cortadas con láser?
Sí, para cajas, maquetas, rompecabezas y gabinetes pequeños con uniones de dedos. Para carga o paneles más grandes, pasen a 4–6 mm o a una cara de abedul.
¿El triplay cortado con láser necesita lijado?
Por lo general solo para quitar marcas de humo en la cara. Enmascaren la cara con cinta de aplicación antes de cortar, o limpien el hollín con un trapo húmedo y lijen suave con grano 220.
¿Qué es el triplay para láser (laserply)?
El triplay para láser, a menudo vendido como laserply, es un triplay delgado seleccionado o fabricado para corte láser: plano, lijado, con núcleo cerrado y un adhesivo que corta limpio. Es una especificación, no una especie.