
plywood untuk laser cutting terbaik adalah lembaran tipis dan rata dengan inti yang merata tanpa rongga, garis lem yang tipis, dan wajah yang halus dan teramplas: birch untuk kekuatan dan tepi yang tajam, poplar atau basswood untuk potongan cepat dan ukiran yang pucat. Lem dan rongga lebih menentukan hasil potongan daripada spesies wajah. Untuk pabrik furnitur dan importir kayu lapis di Indonesia, Minh Thanh Plywood membuat panel tipis 3–5 mm selalu lima lapis, dan contoh barang memungkinkan Anda mengujinya pada laser milik sendiri.
Triplek apa yang terbaik untuk laser cutting?
Triplek terbaik untuk laser cutting adalah lembaran tipis dan rata dengan inti yang merata tanpa rongga, garis lem yang tipis, serta wajah yang halus dan teramplas. Spesies wajah menentukan tampilan dan kekuatan; lem dan inti menentukan apakah laser menembus bersih setiap saat.
| Triplek laser | Kerapatan panel | Potongan laser | Ukiran | Kekuatan | Pemakaian laser terbaik |
|---|---|---|---|---|---|
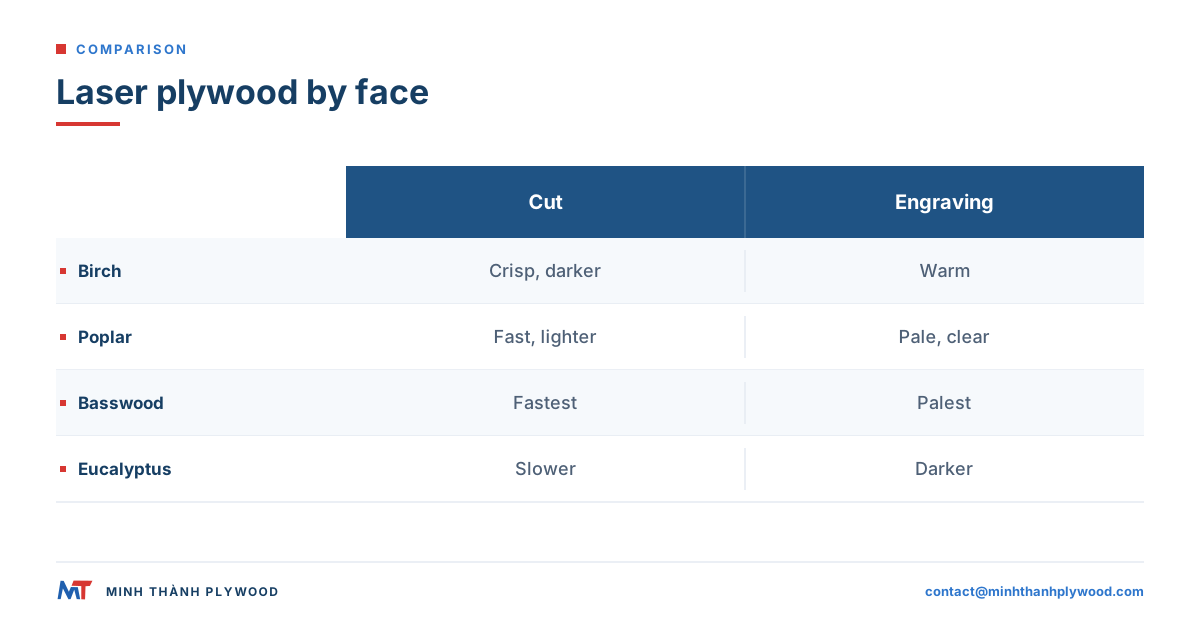
| Wajah birch, inti birch atau kayu keras | 650–700 kg/m³ | Tepi tajam, lebih lambat, gosong lebih gelap | Baik, kontras hangat | Tinggi | Maket, sambungan, boks, jig |
| Wajah poplar, inti ringan | sekitar 455 kg/m³ | Potongan cepat, gosong tipis | Sangat baik, wajah pucat | Sedang | Papan tanda, dekorasi, sekat kemasan |
| Triplek basswood (linden) | 400–450 kg/m³ | Sangat cepat, gosong sangat tipis | Sangat baik, pucat dan merata | Lebih rendah | Detail halus, maket arsitektur |
| Triplek paulownia | 250–385 kg/m³ | Tercepat, sangat tipis | Pucat, tetapi serat lunak | Paling rendah | Maket ringan, potongan tembus yang mengutamakan berat |
| Wajah kayu keras tanaman (misalnya eukaliptus) | 550–620 kg/m³ | Lebih lambat, lebih padat | Baik, lebih gelap | Tinggi | Komponen kuat, tampilan lebih gelap |
| Panel inti MDF atau berlapis | Beragam | Tergantung pelapis | Beragam | Beragam | Hanya dengan pelapis yang diketahui aman untuk laser |
Kerapatan meramalkan hasil potongan: pada tenaga yang sama, panel 400 kg/m³ menembus lebih cepat daripada panel 700 kg/m³, dan setiap naik kerapatan menambah gosong dan lintasan. Paulownia adalah triplek laser umum yang paling ringan. Ia memotong cepat, tetapi kayu awalnya yang lunak bisa meninggalkan tepi berbulu dan lembaran tipisnya mudah melengkung, jadi uji satu lembar sebelum satu batch.
“Triplek laser” atau “laserply” adalah spesifikasi, bukan spesies: rata, teramplas, inti tertutup, lem yang terpotong bersih, dibuat dalam lembaran tipis. Bagian di bawah menjelaskan tiap sifat dan cara mengujinya.
Apa yang membuat triplek aman untuk laser?
Triplek aman untuk laser bila hanya terdiri dari veneer kayu dan lem kayu, tanpa PVC, vinil, atau pelapis tak dikenal pada wajah. Setiap pemotongan kayu dengan laser menghasilkan asap dan uap, sehingga triplek yang aman pun tetap butuh penyedotan pada kepala dan saringan pada saluran buang.
Yang perlu diperiksa sebelum potongan pertama:
- Tanpa PVC atau vinil. PVC melepaskan senyawa klorin saat dibakar, yang membahayakan manusia dan mengikis mesin laser. Jangan pernah memotong panel dengan lapisan vinil atau PVC maupun pita tepi PVC.
- Lem yang diketahui. Tanyakan kepada pemasok lem apa yang dipakai panel. Lem UF pada emisi E0 adalah lem furnitur interior yang umum; lem MR (melamin) dan lem phenolic (WBP) dibuat untuk pemakaian lembap dan eksterior.
- Pelapis yang diketahui. Panel berlak, bercat, atau berlapis film butuh data pembuat pelapis sebelum dipakai untuk laser. Triplek bekisting berlapis film bukan stok laser.
- Dokumen emisi. Untuk produk yang dijual di AS, panel harus memenuhi batas formaldehida TSCA Title VI, sebagaimana diatur dalam aturan kayu komposit EPA.
Untuk pembeli di Yunani atau di tempat lain di UE, mintalah bukti Eropa: kelas perekatan menurut EN 314-2 (kelas 1 adalah kelas kering interior yang cocok untuk lem UF), pemeringkatan wajah menurut EN 635-2, dan kelas formaldehida E1 menurut EN 13986, diuji menurut EN 717-1. Minh Thanh mengatur pengujian EN 717-1 pihak ketiga melalui SGS atas permintaan, dan panel memenuhi syarat emisi dan mutu yang diminta pembeli furnitur Eropa dan AS.
Panel furnitur Minh Thanh memakai lem UF pada emisi E0 sebagai standar dan memegang sertifikasi CARB P2 / TSCA Title VI (pabrik ICTT no. 23024). Enam uji ruang ASTM D6007 antara April 2025 dan Juni 2026, pada panel 9, 15, dan 18 mm, rata-rata 0,014–0,032 ppm terhadap batas 0,05 ppm. Lihat emisi formaldehida E0 dan E1.
Lem apa yang terpotong bersih oleh laser?
Garis lem interior yang tipis terpotong paling bersih oleh laser: lem UF pada emisi E0 meninggalkan garis lem tipis dan pucat dengan gosong lebih sedikit. Garis lem phenolic dan lem melamin yang tebal lebih keras dan lebih gelap, butuh tenaga lebih besar dan meninggalkan tepi lebih gelap.
| Lem | Pemakaian umum | Di bawah laser | Pilih untuk kerja laser bila |
|---|---|---|---|
| Lem UF pada emisi E0 | Triplek furnitur interior | Potongan paling bersih, tepi tipis | Komponen dalam ruang, maket, papan tanda, mainan setelah pengujian |
| MR (melamin) | Interior lembap, dapur | Garis lebih keras, sedikit lebih gelap | Komponen yang mungkin kena kelembapan |
| Phenolic (WBP) | Eksterior, marine, bekisting | Garis keras dan gelap, butuh tenaga lebih | Komponen luar ruang, hanya setelah pengujian |
| PVA atau lem dingin lain | Beberapa laminasi hobi | Beragam | Hanya dengan data pembuatnya |
Lem dan kelas emisi adalah dua baris terpisah pada spesifikasi: UF adalah resin, E0 adalah kelas emisi. Tulis keduanya, misalnya “lem UF pada emisi E0”.
Garis lem adalah bahan terkeras dalam lembaran. Panel dengan olesan lem yang tebal atau kantong lem menembus pada kayu bersih tetapi tidak pada kantongnya, sehingga setelan tenaga yang sama memberi hasil tak merata pada lembaran murah.
Pemotongan, pengukiran, dan perutean CNC: tiga pekerjaan berbeda
Pemotongan laser, pengukiran laser, dan perutean CNC menuntut hal berbeda dari lembaran yang sama, jadi pilih triplek untuk pekerjaan yang paling sering Anda lakukan. Pemotongan butuh inti dan lem yang merata; pengukiran butuh wajah yang halus dan pucat; perutean butuh toleransi tebal dan inti tertutup.
| Pekerjaan | Yang diuji pada lembaran | Yang paling penting |
|---|---|---|
| Potong tembus laser | Setiap lapisan dan setiap garis lem | Jenis lem, rongga, kerapatan, kerataan |
| Ukiran laser | Veneer wajah saja | Kehalusan wajah, warna, pengamplasan |
| Gores dan penandaan laser | Atas wajah | Wajah rata dan merata, fokus |
| Perutean CNC | Ketebalan, inti, kekuatan wajah | Toleransi, inti tertutup, grade wajah |
Lembaran yang mengukir indah tetap bisa memotong buruk bila inti menyembunyikan kantong lem. Lembaran yang teruter baik pada CNC bisa terlalu padat untuk dipotong laser dalam satu lintasan. Untuk kerja peruter, lihat pemotongan triplek untuk CNC.
Triplek birch untuk laser cutting
Triplek birch untuk laser cutting memberi komponen tipis terkuat dan tepi paling tajam, dengan potongan lebih lambat dan gosong lebih gelap daripada poplar atau basswood. Birch padat dan berserat halus, sehingga sambungan, engsel, dan lidah kecil bertahan.
Bila birch adalah pilihan tepat:
- Komponen struktural: boks, rangka, mekanisme, engsel hidup, dan jig.
- Tepi tampak: lapisan tipis dan merata tampil sebagai tepi bergaris yang rapi.
- Detail halus: jembatan tipis dan lubang kecil bertahan saat dipegang.
Yang perlu ditetapkan:
- Grade wajah. Di Vietnam, wajah birch diperingkat D+, D, dan E dan ditawarkan sebagai pasangan wajah/belakang seperti D+/D atau D/E. Tangganya sebanding dengan grade birch Eropa: D+ kira-kira B, D kira-kira BB, dan E kira-kira CP/C.
- Inti. “Triplek birch” bisa berarti wajah birch pada inti berbeda. Tulis inti yang Anda mau, dan uji, karena inti lebih menentukan tembusan daripada wajah.
- Ketebalan. 3 mm dan 4 mm adalah ketebalan laser birch yang umum.
Triplek birch hasil laser cutting menerima pewarna dan pernis bening dengan baik. Untuk perbandingan lengkap dengan basswood, lihat triplek birch vs basswood untuk laser cutting dan triplek birch kami.
Pasokan birch sejak larangan impor Rusia
Triplek birch Rusia adalah lembaran laser baku di Eropa sampai UE melarang impor produk kayu Rusia, termasuk triplek birch, mulai April 2022 (kontrak sebelumnya berjalan hingga 10 Juli 2022). Pembuat dan fab lab yang memotong birch ala Baltik kini memasok dari asal lain. Panel wajah birch Vietnam adalah satu penggantinya: pabrik dibangun untuk triplek furnitur dan interior grade atas dengan Eropa sebagai pasar utama, grade wajah D+, D, dan E ditawarkan terhadap grade birch Eropa, dan dokas kepatuhan EUDR (catatan asal dan berkas geolokasi) dikirim bersama pesanan. Angkutan laut dari Hai Phong ke Mediterania berjalan 25–35 hari.
Triplek laser birch vs poplar
Triplek laser birch membuat komponen lebih kuat dan lebih tajam; triplek laser poplar memotong lebih cepat dengan gosong lebih sedikit dan mengukir lebih pucat. Untuk papan tanda, pajangan, dan komponen ringan, poplar biasanya pilihan yang hemat; untuk mekanisme dan beban, birch.
| Poin | Triplek laser wajah birch | Triplek laser wajah poplar |
|---|---|---|
| Kerapatan | Lebih tinggi | Lebih rendah |
| Kecepatan potong pada tenaga sama | Lebih lambat | Lebih cepat |
| Gosong pada tepi | Lebih gelap | Lebih tipis |
| Kontras ukiran | Hangat, baik | Wajah pucat, kontras tinggi |
| Kekuatan komponen tipis | Tinggi | Sedang |
| Grade wajah | D+, D, E (pasangan seperti D+/D) | A/A, A/B, B/B |
| Harga | Lebih tinggi | Lebih rendah |
Wajah poplar ditawarkan sebagai pasangan A/A, A/B, dan B/B yang dicocokkan dengan contoh yang disetujui pembeli; pembeli juga memesannya memakai kode Cina B/BB, BB/CC, dan CP, yang memetakan ke tangga yang sama. Lihat triplek poplar.
Triplek basswood dan panel wajah tanaman
Triplek basswood adalah triplek laser umum yang paling lunak dan paling pucat: ia memotong tercepat, menggosong paling sedikit, dan mengukir dengan kontras tertinggi, tetapi komponennya lebih lemah. Panel wajah tanaman seperti eukaliptus lebih padat dan lebih gelap, untuk komponen kuat yang cocok berwarna hangat.
- Basswood (linden): untuk maket arsitektur, detail halus, dan ukiran. Simpan kering dan datar; lembaran tipis yang lunak lebih mudah melengkung.
- Poplar: jalan tengah, ringan dan pucat dengan kekuatan lebih besar daripada basswood.
- Eukaliptus: padat dan kaku; butuh tenaga lebih besar dan memberi tepi lebih gelap.
- Okoume: ringan dan kemerahan; mudah dipotong, dengan figur tampak.
Nilai tiap panel dari intinya yang nyata, bukan hanya wajahnya. Wajah basswood pada inti kayu keras yang padat memotong seperti intinya. Tanyakan apa intinya dan uji seluruh lembaran. Untuk veneer rekayasa dan wajah lain, lihat jenis-jenis triplek.
Mengapa rongga merusak potongan laser, dan cara memeriksanya
Rongga dan kantong lem merusak potongan laser karena berkas melewati celah atau tertahan pada kantong lem, sehingga komponen tidak terputus atau gosong. Lembaran berinti tertutup menembus pada setelan yang sama di semua titik.
Yang terjadi pada cacat:
- Celah inti (rongga): berkas tidak menemukan kayu untuk dipotong, menyala, dan membakar lapisan di bawahnya; tepinya menunjukkan lubang.
- Tumpang tindih inti: dua veneer menumpuk pada satu lapisan; potongan tertahan dan komponen tetap menempel.
- Kantong lem: gumpalan lem yang tebal menyerap energi; komponen tidak jatuh.
- Tambalan atau sumbat pada wajah: kerapatan berbeda tampil sebagai nada ukiran berbeda.
Cara memeriksa stok sebelum menyetujuinya:
- Lihat keempat tepi beberapa lembar untuk celah, tumpang tindih, dan garis lem tebal.
- Potong petak uji pada seluruh lembar, dari sudut ke sudut, pada satu setelan.
- Hitung komponen yang tidak jatuh dan tandai posisinya: gerombol menunjukkan zona cacat.
- Tahan lembaran hasil potong ke cahaya: rongga tampak sebagai titik terang pada garis potong.
- Simpan lembaran uji bersama catatan batch.
Inti berjahit, dengan lapisan inti dijahit horizontal maupun vertikal, menahan veneer inti agar tidak bergerak saat penyusunan, sehingga celah dan tumpang tindih lebih kecil kemungkinannya. Itulah cara Minh Thanh membangun inti grade furnitur.
Tebal veneer wajah vs tebal lembaran
Tebal lembaran adalah jumlah semua lapisan; veneer wajah hanya lapisan luar, dan jauh lebih tipis. Ukiran laser bertahan pada wajah, sehingga ukiran dalam bisa memotong ke lapisan silang di bawahnya dan menunjukkan serat berbeda.
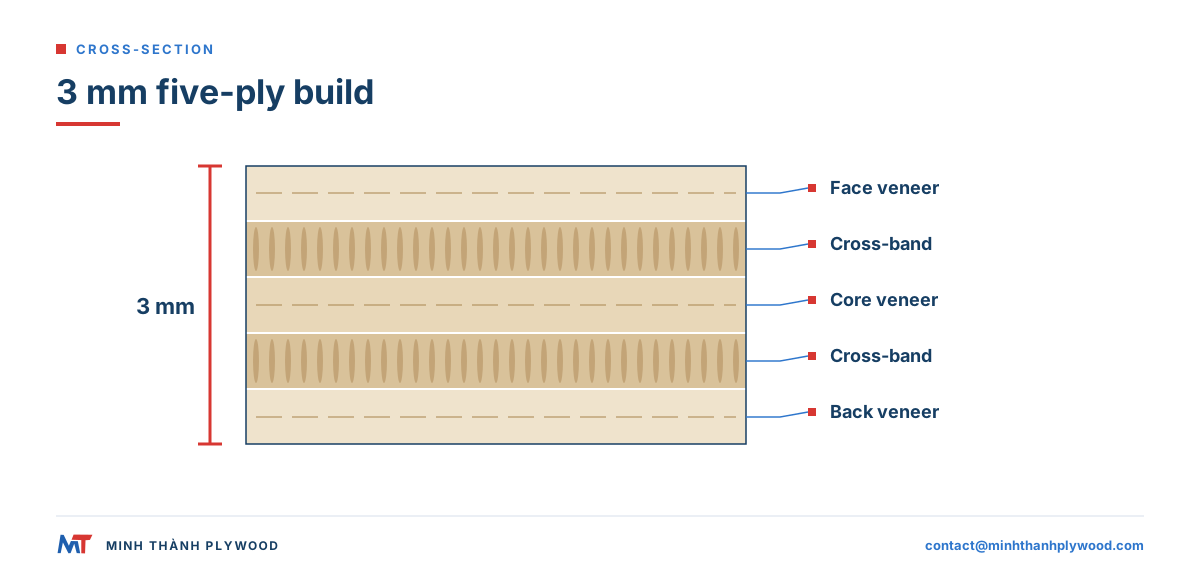
Triplek tipis 3–5 mm dibangun sebagai lima lapis di Minh Thanh, selalu; jumlah lapis 6 mm dikonfirmasi bersama pesanan:
| Lembar | Konstruksi | Artinya untuk laser |
|---|---|---|
| 3 mm | Satu veneer inti, dua veneer silang, dua veneer wajah | Lima lapisan tipis; ringan, potongan cepat |
| 4 mm | Tiga veneer inti dan dua wajah | Lebih kuat; misalnya tiga veneer inti Styrax 1,3 mm |
| 5 mm | Tiga veneer inti dan dua wajah | Veneer inti lebih tebal, komponen lebih kaku |
| 6 mm | Jumlah lapis dikonfirmasi bersama pesanan | Konstruksi tipis terkuat, lintasan lebih banyak |
Karena konstruksi 4 dan 5 mm memakai susunan lima lapis yang sama, veneer inti menebal seiring lembaran. Ini menjaga lembaran seimbang dan rata. Veneer wajah tipis premium langka, sehingga pesanan 4 mm bisa lebih lama; kami tidak menurunkan standar agar lebih cepat.
Untuk ukiran, tahan kedalaman di dalam wajah. Untuk pemotongan, setiap lapisan dihitung, sehingga konstruksi sama pentingnya dengan totalnya.
Ketebalan apa untuk laser cutting? Triplek laser 3 mm sampai 6 mm
3 mm adalah ketebalan triplek laser yang paling banyak dipotong, 4 mm dan 5 mm cocok untuk komponen lebih kuat, dan 6 mm adalah batas praktis untuk kebanyakan laser hobi dan bengkel kecil dalam satu atau dua lintasan. Lembaran lebih tebal butuh tenaga lebih besar, laju lebih lambat, dan memberi gosong lebih banyak.
| Ketebalan | Pemakaian laser umum | Laser CO2 | Laser dioda (tenaga rendah) |
|---|---|---|---|
| 3 mm | Boks, maket, puzzel, ornamen, tatahan | Satu lintasan pada kebanyakan mesin; ukuran triplek laser 3 mm paling populer | Beberapa lintasan, lambat; poplar dan basswood memotong terbaik |
| 4 mm | Boks lebih kuat, papan tanda, mainan | Satu lintasan pada tabung tenaga menengah, keseimbangan kekuatan dan kecepatan yang baik | Kecil; bersiap untuk gosong dan lintasan |
| 5 mm | Rangka, wadah lebih besar, jig | Tenaga lebih besar atau lintasan kedua | Hanya ukiran |
| 6 mm | Komponen struktural, maket furnitur | Lintasan kedua atau tabung lebih kuat | Batas praktis: ukir dan gores, bukan potong tembus |
Rentang triplek tipis Minh Thanh adalah 3–6 mm, pita yang dipakai kebanyakan kerja laser. Minta toleransi tebal persis pada contoh, karena sambungan jari dipotong mengikuti tebal nyata. Lihat triplek tipis.
Kerataan dan ketebalan: fokus dan penjepitan
Laser memotong pada titik fokusnya, sehingga lembaran yang melengkung atau tebalnya beragam keluar dari fokus dan memotong tak merata. Triplek rata dan terkalibrasi menembus pada satu setelan di seluruh meja.
- Kerataan. Konstruksi seimbang bertahan rata. Simpan lembaran datar, di bawah beban ringan, di ruang kering; jangan pernah pada sisinya.
- Kadar air. Lembaran dikeringkan sampai kadar air 8–12%, rentang normal untuk triplek furnitur, bertahan rata di bengkel berpemanas. Biarkan pak menyesuaikan dengan ruang sebelum dipotong.
- Ketebalan. Panel furnitur teramplas menahan ±0,2–0,3 mm, sampai ±0,2 mm; ini menjaga fokus dan lebar sambungan stabil.
- Penahan. Pakai pen, magnet, pemberat, atau vakum pada meja sarang lebah agar lembaran tipis bertahan.
Cara meratakan triplek untuk laser cutting yang sudah melengkung: hamparkan sisi cekung menghadap ke bawah pada permukaan datar, beri pemberat merata selama sehari di ruang kering, dan potong segera sesudahnya. Lembaran yang sudah melengkung dari pabrik akan melengkung lagi, jadi pesan stok yang rata dan kering daripada memperbaikinya pada mesin.
Format lembaran dan tata letak untuk meja laser
Meja laser lebih kecil daripada lembaran triplek penuh, sehingga format lembaran menentukan sisa Anda. Pesan lembaran penuh dipotong menjadi blank yang pas dengan meja Anda, atau ukuran khusus, daripada memotong tiap lembar dengan tangan.
- Lembaran penuh: 1220 × 2440 mm dan 1250 × 2500 mm, plus ukuran khusus seperti 1220 × 2500 mm dan 1220 × 2280 mm.
- Blank potong ukuran: satu panel dipotong menjadi 4, 6, atau 8 keping di pabrik. Lihat triplek potong ukuran.
- Arah serat: nyatakan arah jalan serat wajah pada blank; komponen yang ditata mengikuti serat lebih kaku.
- Margin tepi: sisakan margin kecil pada tepi blank, tempat lembaran paling mungkin penyok saat penanganan.
Memesan blank yang pas dengan meja menghemat waktu potong dan volume angkut. Tulis ukuran blank dan arah serat pada pesanan.
Triplek ukiran laser: wajah, kontras, dan penyelesaian
Triplek ukiran laser bekerja terbaik pada wajah yang halus, pucat, dan teramplas: poplar, basswood, dan birch memberi kontras tertinggi. Ukiran bertahan di dalam veneer wajah, sehingga grade dan pengamplasan wajah lebih penting daripada inti.
- Warna wajah: wajah pucat menunjukkan ukiran gelap dengan jelas; wajah gelap butuh ukiran lebih dalam.
- Grade wajah: mata kayu, tambalan, dan perubahan warna tampak pada ukiran. Pilih grade wajah dengan bidang bersih tempat Anda mengukir.
- Pengamplasan: wajah teramplas mengukir merata. Wajah triplek yang diamplas dan dipoles di pabrik tidak butuh amplas lagi sebelum ukiran.
- Penutupan: selotip aplikasi pada wajah menghentikan noda asap di sekitar ukiran.
- Penyelesaian: lak bening atau minyak setelah ukiran mempertajam kontras dan melindungi wajah.
Untuk hasil cetak dan ukiran bersama, lihat mencetak di atas triplek.
Cara menguji triplek laser: matriks potong dan ukir
Uji triplek laser pada mesin milik sendiri dengan matriks tetap berisi potongan dan ukiran, dan setujui batch berdasarkan hasilnya, bukan berdasarkan nama spesies. Setelan dari laser lain tidak berpindah: tenaga, lensa, bantuan udara, dan meja mengubah hasil.
- Potong petak tenaga dan kecepatan: deretan kotak kecil pada tenaga naik, kolom pada kecepatan naik, pada satu lembar.
- Temukan setelan terendah yang menembus di semua titik petak, lalu tambah margin kecil.
- Potong setelan itu pada seluruh lembar, dari sudut ke sudut, untuk menemukan rongga dan kantong lem.
- Ukir petak nada berisi tingkat abu-abu pada wajah untuk memeriksa kontras dan kerataan.
- Catat hasilnya: tembusan potong, gosong pada tepi, kontras ukiran, dan konsistensi tepi.
- Ulangi pada dua atau tiga lembar dari pak berbeda.
- Simpan lembaran uji sebagai acuan untuk batch berikutnya.
| Catatan | Yang dicatat | Lolos bila |
|---|---|---|
| Tembusan potong | Komponen yang jatuh pada setelan pilihan | Semua komponen jatuh, tanpa gerombol gagal |
| Gosong | Warna tepi | Warna tepi merata pada seluruh lembar |
| Kontras ukiran | Hasil petak nada | Nada merata, tanpa bercak |
| Konsistensi tepi | Garis lapisan pada tepi potong | Tanpa celah, tanpa potongan tertahan |
| Kerataan | Lembaran pada meja | Terhampar rata tanpa pemberat tambahan |
Triplek laser menurut produk: maket, papan tanda, mainan, dan kemasan
Tiap produk laser meminta keseimbangan kekuatan, kecepatan potong, dan wajah yang berbeda, jadi pilih lembaran menurut produk, bukan menurut daftar “terbaik” umum. Tabel ini memasangkan produk laser umum dengan triplek yang cocok.
| Produk laser | Triplek yang disarankan | Ketebalan | Yang paling penting |
|---|---|---|---|
| Maket arsitektur dan skala | Wajah basswood atau poplar, inti ringan | 3 mm | Detail halus, wajah pucat merata, gosong rendah |
| Boks dan wadah sambungan jari | Wajah birch atau poplar | 3–6 mm | Tebal merata untuk sambungan rapat |
| Papan tanda dan hiasan dinding | Wajah poplar atau birch, teramplas | 3–6 mm | Kontras ukiran, lembaran rata |
| Mainan kayu dan puzzel | Birch atau poplar, lem UF pada emisi E0 | 4–6 mm | Kekuatan, tepi halus, lem emisi rendah |
| Dekorasi dan ornamen | Wajah poplar atau basswood | 3 mm | Potongan cepat, tepi tipis |
| Sisipan kemasan dan pajangan | Wajah poplar, inti ringan | 3–4 mm | Biaya rendah per komponen, berat ringan |
| Jig dan mal | Wajah birch, inti padat | 6 mm | Kekakuan, tahan aus |
Mainan dan produk untuk anak mengikuti aturan keselamatannya sendiri di tiap pasar. Perlakukan spesifikasi triplek sebagai titik awal: mainan jadi diuji sebagai produk, dengan cat atau penyelesaiannya, menurut aturan tempat ia dijual.
Untuk kisi pengeras suara, wadah, dan komponen akustik lain, konstruksi sama pentingnya dengan wajah; lihat triplek untuk boks pengeras suara. Untuk sekrup dan sambungan pada komponen laser yang lebih tebal, lihat sambungan triplek dan sekrup untuk triplek.
Bandingkan biaya per komponen baik, bukan per lembar
Triplek laser termurah per lembar sering menjadi yang termahal per komponen baik. Hitung komponen tolak, lintasan kedua, dan waktu bersih-bersih, dan lembaran berinti tertutup biasanya menang.
Cara sederhana membandingkan dua lembar:
- Komponen baik per lembar: komponen yang menembus dan lolos pemeriksaan.
- Waktu mesin per lembar: lintasan kedua menggandakan waktu laser.
- Waktu penyelesaian: membersihkan jelaga, mengamplas gosong, memotong ulang komponen gagal.
- Sisa: potongan sisa dan komponen gagal yang masuk tempat sampah.
Contoh hitung: lembar A memberi 40 komponen baik dari 48 dalam satu lintasan; lembar B memberi 47 dari 48 dalam satu lintasan pada harga lembar sedikit lebih tinggi. B lebih mahal per lembar dan lebih murah per komponen baik, sebelum menghitung waktu memotong ulang kegagalan A. Minta contoh kepada pemasok dan jalankan perbandingan ini pada komponen milik sendiri.
Catat konstruksi yang disetujui agar batch ulang sama
Setelah triplek laser lolos uji Anda, tulis konstruksinya dan pesan menurutnya, sehingga batch berikutnya memotong sama. “Triplek birch 3 mm” bukan spesifikasi; konstruksinya lah spesifikasi.
Catatan yang disimpan:
- Ketebalan dan konstruksi: misalnya 3 mm, lima lapis.
- Wajah dan belakang: spesies dan pasangan grade, misalnya poplar A/A.
- Inti: spesies dan susunan veneer.
- Lem dan emisi: misalnya lem UF pada emisi E0.
- Toleransi dan kadar air: toleransi tebal dan kadar air 8–12% saat kirim.
- Ukuran: ukuran lembaran atau blank dan arah serat.
- Setelan laser Anda dan lembaran uji yang disimpan sebagai acuan.
Pabrik yang membangun menurut spesifikasi tertulis dan contoh yang disetujui bisa mengulanginya. Minh Thanh mencocokkan grade wajah dengan contoh yang disetujui pembeli dan menjaga konstruksi pada pesanan.
Asap, penyedotan, dan keselamatan laser
Setiap potongan laser triplek mengeluarkan asap, partikel halus, dan gas dari kayu dan lem, jadi pakai penyedotan dan kendali yang ditetapkan pembuat laser. Lem emisi rendah menurunkan formaldehida pada panel; ia tidak membuat asap laser aman dihirup.
- Penyedotan: buang uap ke luar atau melalui unit saringan yang disetujui pembuat laser, berukuran sesuai mesin.
- Bantuan udara: mengurangi semburan api dan gosong pada tepi.
- Jangan tinggalkan potongan tanpa awas: triplek bisa terbakar, terutama pada laju rendah dan tenaga tinggi.
- Pengendali api: simpan jenis pemadam yang dianjurkan pembuat laser di samping mesin.
- Daftar bahan: simpan daftar bahan yang disetujui, dan larang PVC, vinil, dan pelapis tak dikenal.
Untuk bahaya laser di tempat kerja, lihat halaman bahaya laser OSHA AS; untuk debu kayu dari pengamplasan komponen laser, lihat panduan debu kayu HSE Inggris.
Tempat membeli triplek untuk laser cutting
Beli triplek untuk laser cutting dalam lembaran kecil dari penjual bahan laser bila Anda butuh beberapa papan, dan dari pabrik triplek bila Anda butuh volume ulang pada satu spesifikasi. Pesanan pabrik dibangun menurut spesifikasi Anda, diuji pada contoh, dan dikirim per kontainer.
| Sumber | Terbaik untuk | Yang Anda dapat |
|---|---|---|
| Penjual bahan laser | Jalan kecil, banyak bahan | Lembaran pra-potong, jumlah kecil |
| Pedagang kayu setempat | Pekerjaan sesekali | Lembaran standar, inti beragam |
| Pabrik triplek (panel tipis) | Volume ulang, merek sendiri, satu spesifikasi | Dibangun menurut wajah, inti, lem, dan ukuran Anda |
Triplek tipis dari Vietnam adalah sumber stok laser volume yang hemat: inti Styrax dan Eukaliptus dari hutan tanaman, wajah poplar, birch, dan lainnya, serta pengepresan grade furnitur. Minh Thanh membuat triplek tipis 3–5 mm, selalu lima lapis, dengan ukuran dari 1220 × 2440 mm sampai kepingan potong ukuran. Pesanan minimum satu 40HC dengan spesifikasi campuran menurut kesepakatan, dan produksi berjalan 15–45 hari setelah uang muka 30%.
Yang perlu ditulis pada pesanan triplek laser
Tulis seluruh konstruksi pada pesanan triplek laser, lalu setujui contoh dengan konstruksi persis itu pada laser milik sendiri sebelum produksi. Baris ini mencakupnya:
- Pakai: pemotongan laser, pengukiran, atau keduanya.
- Ketebalan: misalnya 3 mm atau 4 mm, lima lapis.
- Wajah dan belakang: misalnya poplar A/A, atau birch D+/D.
- Inti: spesies, inti tertutup tanpa celah atau tumpang tindih.
- Lem dan emisi: lem UF pada emisi E0, tanpa lapisan PVC atau vinil.
- Permukaan: wajah teramplas, tanpa pelapis.
- Toleransi dan kerataan: toleransi tebal pada contoh, lembaran rata.
- Kadar air: 8–12% saat kirim.
- Ukuran: lembaran penuh, ukuran khusus, atau blank potong ukuran, dengan arah serat.
- Pengepakan dan jumlah: pak per 40HC, ketebalan campuran menurut kesepakatan.
Minh Thanh mengirim contoh gratis dari konstruksi yang Anda tetapkan, sehingga Anda bisa menjalankan matriks uji pada mesin milik sendiri lebih dulu. Kirim spesifikasi ke contact@minhthanhplywood.com, dan baca triplek untuk pemotongan laser untuk tenaga, setelan, dan batas tebal, atau cara memotong triplek untuk setiap cara pemotongan.
Pertanyaan pembeli
Triplek apa yang terbaik untuk laser cutting?
Lembaran tipis dan rata dengan inti merata tanpa rongga, garis lem interior yang tipis, dan wajah yang halus. Wajah birch memberi komponen kuat dan tepi tajam; wajah poplar dan basswood memotong lebih cepat dan mengukir lebih pucat.
Apa yang membuat triplek aman untuk laser?
Veneer kayu dan lem kayu berbasis formaldehida tanpa PVC, vinil, atau pelapis yang tidak dikenal. Jangan pernah memotong triplek berlapis PVC atau vinil dengan laser, dan jalankan setiap laser dengan penyedot asap.
Lem apa yang terpotong bersih oleh laser?
Garis lem interior yang tipis, seperti lem UF pada emisi E0, terpotong paling bersih dan menyisakan gosong paling sedikit. Garis lem phenolic dan lem melamin yang tebal lebih keras dan lebih gelap, sehingga butuh tenaga lebih besar dan meninggalkan tepi lebih gelap.
Triplek birch atau poplar untuk laser cutting?
Birch untuk komponen kuat dan tajam seperti maket, sambungan, dan boks; poplar untuk komponen ringan, papan tanda, dan potongan cepat, dengan wajah pucat untuk ukiran. Keduanya bisa dipakai bila inti tertutup dan lembaran rata.
Ketebalan triplek apa yang terbaik untuk laser cutting?
3 mm paling banyak dipotong, 4 mm dan 5 mm cocok untuk komponen yang lebih kuat, dan 6 mm adalah batas praktis untuk kebanyakan laser hobi dan bengkel kecil. Lembaran lebih tebal butuh tenaga lebih besar, lintasan lebih banyak, dan memberi gosong lebih banyak.
Di mana saya bisa membeli triplek untuk laser cutting?
Dari penjual bahan laser dalam lembaran kecil, atau untuk volume dari pabrik triplek yang membuat panel tipis sesuai spesifikasi Anda. Pesanan ke pabrik butuh konstruksi tertulis dan contoh yang disetujui dan sudah diuji pada laser Anda.
Bagaimana cara meratakan triplek untuk laser cutting?
Simpan lembaran dalam keadaan datar di bawah pemberat di ruang kering, dan tahan di atas meja dengan pen, magnet, atau penahan sarang lebah. Lembaran yang sudah melengkung dari pabrik tidak akan rata; pesan stok yang rata dan kering.
Mengapa potongan laser pada triplek tidak tembus di beberapa titik?
Kantong lem, tumpang tindih inti, veneer yang lebih padat, atau lembaran yang terangkat sehingga keluar dari fokus. Masing-masing membutuhkan energi lebih besar daripada kayu bersih di sekitarnya.
Bisakah triplek diukir dengan laser?
Bisa. Wajah yang halus, pucat, dan teramplas seperti poplar, basswood, atau birch memberi kontras terbaik. Ukiran bertahan di veneer wajah, sehingga mutu wajah lebih penting daripada inti.
Apakah triplek 3 mm cukup kuat untuk boks laser-cut?
Ya, untuk boks, maket, puzzel, dan wadah kecil dengan sambungan jari. Untuk beban atau panel lebih besar, naik ke 4–6 mm atau wajah birch.
Apakah triplek hasil laser cutting perlu diamplas?
Biasanya hanya untuk menghilangkan bekas asap pada wajah. Tutup wajah dengan selotip aplikasi sebelum memotong, atau lap jelaga dengan kain lembap dan amplas ringan pada grit 220.
Apa itu triplek laser (laserply)?
Triplek laser, sering dijual sebagai laserply, adalah triplek tipis yang dipilih atau dibuat untuk pemotongan laser: rata, teramplas, dengan inti tertutup dan lem yang terpotong bersih. Ini adalah spesifikasi, bukan spesies.