
Controlul calității · Hạ Hòa, Vietnam
Controlul calității placajului în opt puncte de verificare
Pe scurt
Minh Thanh Plywood aplică un control riguros al calității placajului în opt puncte de verificare, de la recepția furnirului pentru miez până la sigilarea containerului. Panourile destinate mobilierului sunt presate în două etape și calibrate prin șlefuire până la o toleranță de grosime de ±0,2 mm. Fiecare pachet este măsurat cu șublerul digital. Fiecare livrare este fotografiată și filmată înainte de a pleca din Hạ Hòa, Vietnam.
Urmăriți prezentarea video
Controlul calității placajului: opt puncte de la furnir la container
Prezentarea video de 2:26 arată cele opt etape de control al calității placajului din fabrica noastră, cu imagini reale din producție: recepția furnirului, așezarea straturilor, presarea la cald, șlefuirea calibrată, măsurarea cu șublerul, sortarea fețelor și a canturilor, testele de lipire și de emisii, precum și dosarul de ambalare și încărcare. Materialul se încheie cu fotografiile și documentele transmise înainte de sigilarea containerului.
Capitolul 1 corelează cele opt puncte de verificare cu comanda dumneavoastră. Capitolul 2 urmărește linia de producție: panourile așezate care intră în presa la cald, reparațiile fețelor și chituirea canturilor înainte de șlefuire, urmate de șlefuirea calibrată la grosimea finală.
Capitolul 3 prezintă verificarea cu șublerul și toleranțele pentru fiecare gamă de produse. Capitolul 4 ilustrează testul de fierbere pe mostre din producție și rezultatele de emisie obținute în camera de testare. Capitolul 5 detaliază documentația expedierii trimisă înainte de aplicarea sigiliului.
Validare prin terți
Controlul calității placajului certificat de laboratoare independente.
Verificările noastre se desfășoară în cadrul celor trei sisteme de mai jos. Acestea reprezintă originalele în limba engleză; copiile integrale sunt transmise cumpărătorilor prin e-mail.
 CARB P2 / TSCA Title VIICTT mill no. 23024 · placaj din lemn de foioase, 3–50 mm
 ISO 9001:2015Sistem de management al calității pentru fabricarea placajului · KAC25/0185
 TCVN 11902:2017Standard național pentru placajul cu furnir estetic
 Test de emisii E0Cameră de testare ASTM D6007, Shanghai Hongjun și ICTT Vietnam · reevaluat la fiecare 3 luni
 Test de ambalare PPWRSGS, septembrie 2026 · metale grele nedetectate
Ce implică inspecția placajului?
Inspecția placajului: etape și responsabilități
Inspecția placajului se desfășoară în cinci etape: cele opt puncte de control interne la fiecare comandă, inspectorul dumneavoastră pe durata fabricației, inspecția înainte de expediere, verificarea încărcării și analiza finală a documentelor. Punctele noastre de control sunt obligatorii. Etapele derulate de cumpărător și de terți pot fi rezervate de dumneavoastră.
Pe scurtInspecția placajului verifică panourile în raport cu specificația agreată: grosime, format, clasă de calitate a feței, miez, lipire, emisii și ambalare. Verificările pe flux la fiecare pas de fabricație opresc defectele înainte ca etapa următoare să adauge costuri; o inspecție finală efectuată de cumpărător sau de o agenție precum SGS, Intertek ori Bureau Veritas confirmă pachetele finite înainte de încărcare.
| Etapă | Când | Cine | Ce se verifică |
|---|---|---|---|
| Puncte de control în fabrică | De la recepția furnirului până la ambalare | Echipa noastră de control al calității | Cele opt puncte de control de pe această pagină, la fiecare comandă |
| Pe parcursul producției | Odată ce încep așezarea și presarea | Inspectorul dumneavoastră sau agenția desemnată | Miezul, îmbinarea, adezivul și primele panouri șlefuite, comparate cu mostra |
| Inspecție înainte de expediere | Ambalare finalizată, înainte de încărcare | Inspectorul dumneavoastră sau agenția desemnată | Panouri eșantionate aleatoriu din pachetele finite: grosime, format, fețe, canturi, lipire, număr de bucăți |
| Verificarea încărcării containerului | În timpul încărcării | Inspectorul dumneavoastră sau agenția; filmată întotdeauna de noi | Numărul de pachete, etichetele, benzile de legare și containerul încărcat înainte de sigilare |
| Verificarea documentelor | După încărcare | Dumneavoastră | Ciorna facturii, lista de ambalare, conosamentul (B/L) și rapoartele de testare înainte de eliberare |
Inspectorul dumneavoastră sau orice agenție desemnată sunt bineveniți în fabrică. Comunicați-ne data odată cu lansarea comenzii și vom planifica producția și încărcarea în funcție de aceasta; rapoartele noastre de măsurători sunt puse direct la dispoziția inspectorului.
Pe game de produse
Ce verifică controlul calității pentru fiecare gamă de placaj.
Fiecare gamă de produse are propriile limite de inspecție: panouri șlefuite pentru mobilier ±0,2–0,3 mm, placaj comercial și placaj filmat ±0,5 mm, placaj pentru ambalaje ±0,5–1,0 mm, și ±2 mm la lungime și lățime pentru toate. Convenim gama la lansarea comenzii. Apoi verificăm fiecare pachet conform acelor cerințe.
| Element | Mobilier și amenajări interioare | Comercial | Ambalaje | Filmat |
|---|---|---|---|---|
| Miez | Styrax sau eucalipt clasa A | Miez clasa AB | Miez clasa AB, așezat separat | Miez de Acacia sau eucalipt |
| Îmbinarea miezului | Cusut în ambele sensuri, straturile exterioare 2–4; toate la cerere | Așezat sau îmbinat | Așezat separat | Conform clasei placajului filmat |
| Pregătirea feței | Șlefuit și lustruit, pregătit pentru finisare UV | Șlefuire ușoară sau neșlefuit | Neșlefuit | Film 120–135 g/m², premium de la 135 în sus |
| Adeziv și emisii | Adeziv UF cu emisii E0 ca standard; emisii E1, adeziv MR sau WBP la comandă | La comandă | La comandă | Melaminic sau fenolic (WBP) |
| Toleranță la grosime | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | ±0,5 mm |
| Lungime și lățime | ±2 mm | ±2 mm | ±2 mm | ±2 mm |
| Obiectivul inspecției | Clasa de calitate a feței, planeitate, grosime, emisii | Grosime, lipire, față | Lipire, dimensiuni, număr de bucăți | Acoperirea filmului, etanșarea canturilor, lipire |
Reutilizarea placajului filmat în condiții optime de manipulare, decofrol și sigilare a canturilor: aproximativ 12–15 turnări cu adeziv melaminic și până la aproximativ 25 cu adeziv fenolic.
Cum inspectăm panourile de placaj
Opt puncte de control de la furnir până la container.
Controlul calității placajului se desfășoară în opt puncte de verificare, fiecare cu propria listă de criterii. Un panou care nu trece un punct de control nu avansează la etapa următoare.
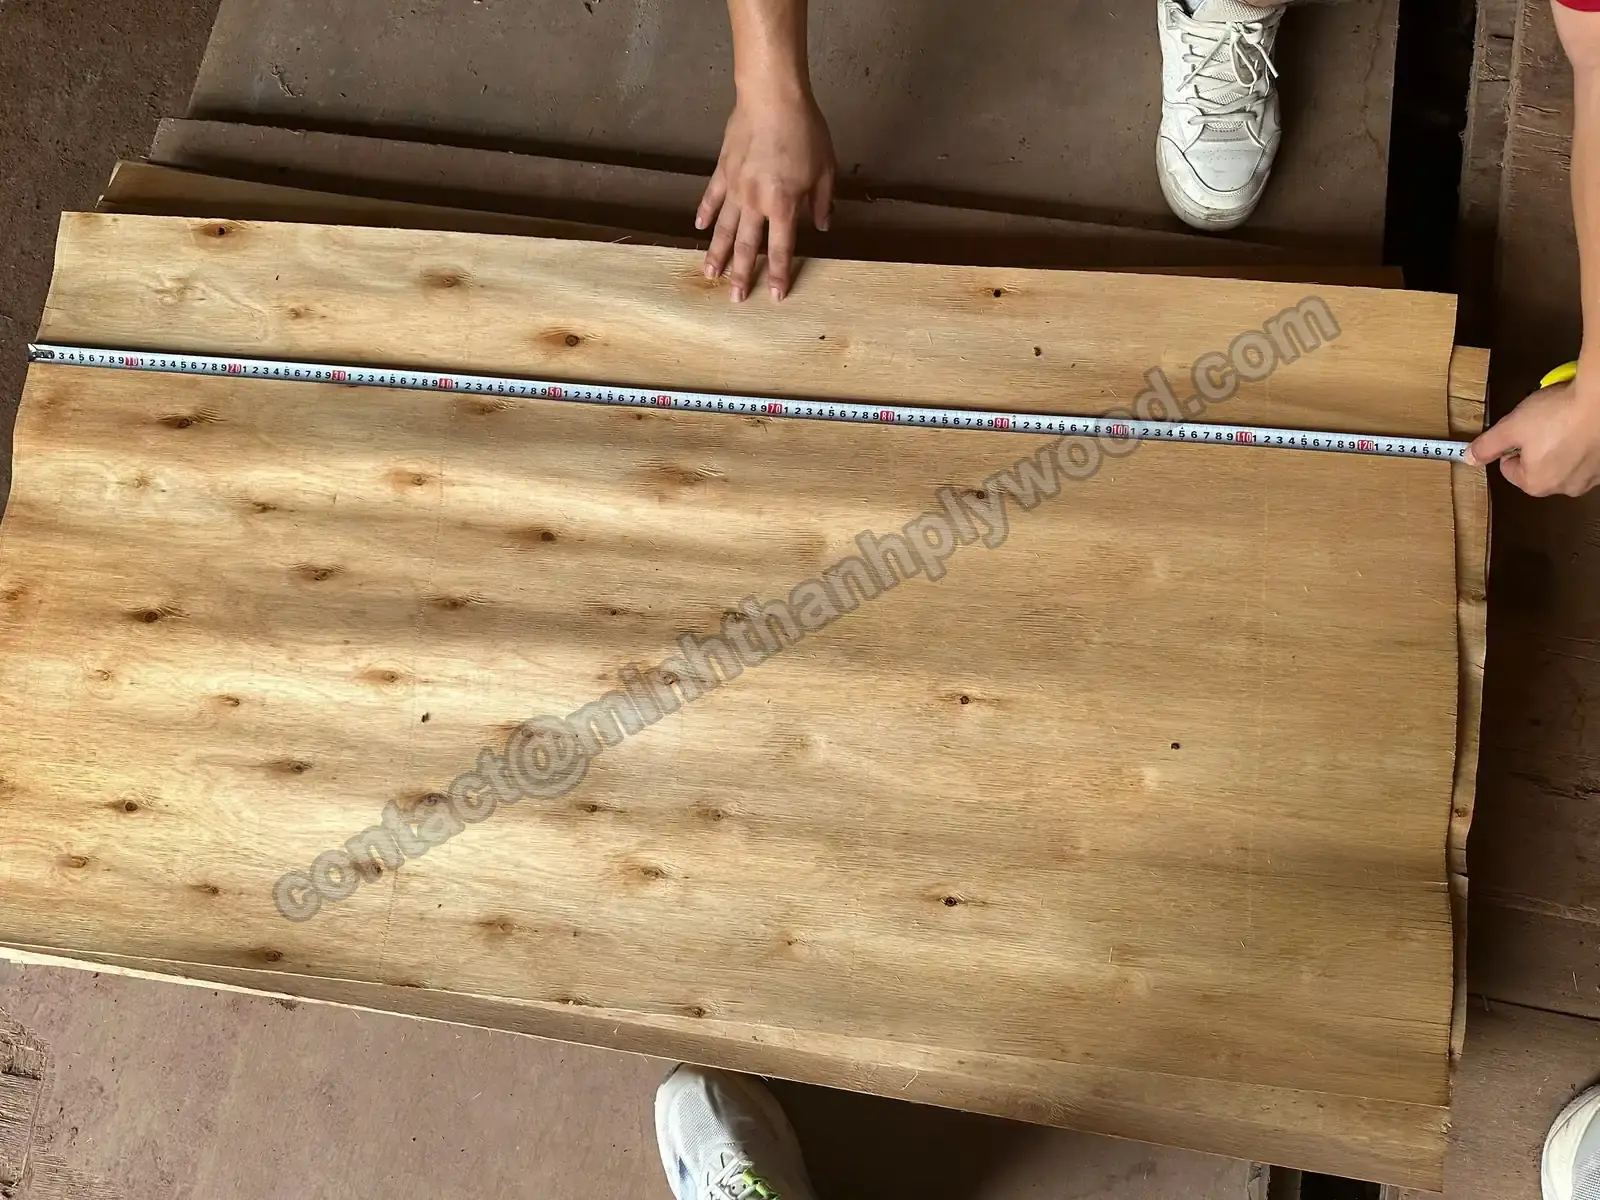
Furnir pentru miez măsurat cu ruleta înainte de sortare. 01Recepția și sortarea furnirului
Furnirul pentru miez provine din plantațiile din jurul localității Ha Hoa. Foile sunt uscate, măsurate și sortate: crăpăturile, găurile, lemnul moale și foile umede sunt eliminate înainte de așezare, deoarece furnirul umed sau neuniform reprezintă prima cauză a bulelor de aer și a variațiilor de grosime. Furnirul de față este calibrat după mostra aprobată de dumneavoastră.
- Furnir pentru miez gros de 1,4–2,0 mm, furnir de față 0,2–0,5 mm.
- Furnir uscat și verificat cu umidometrul înainte de așezare; panouri livrate la o umiditate de 8–12 %.
- Furnir de față asortat cu mostra aprobată de dumneavoastră.
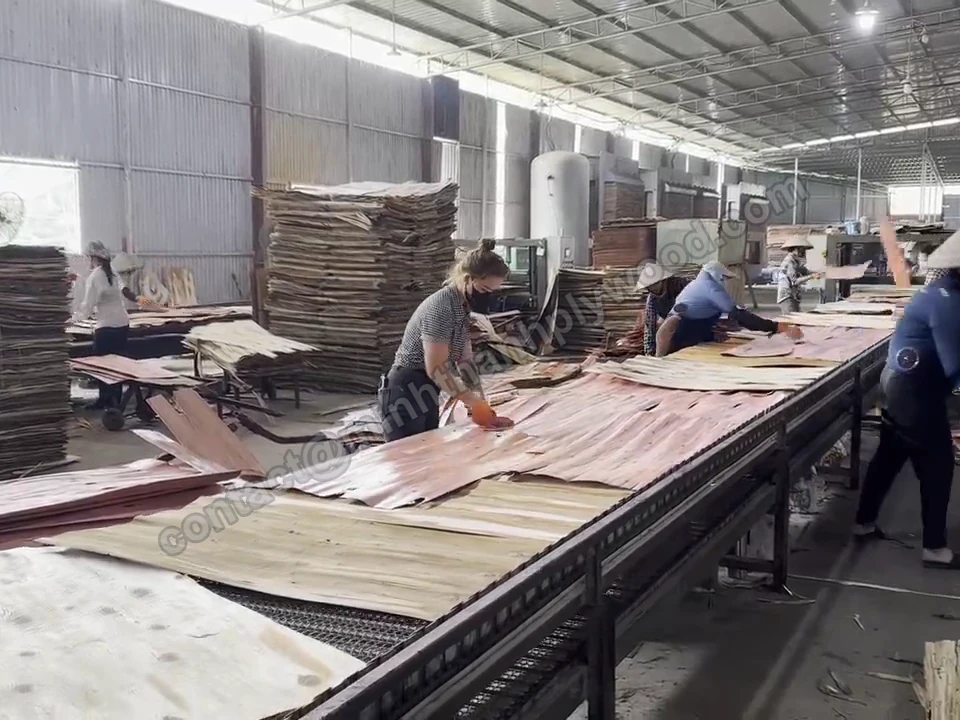
Furnir pentru miez așezat manual pe linia de asamblare. 02Așezarea și miezurile cusute
Miezurile sunt așezate manual pe linia de compunere. Spațiile goale și suprapunerile sunt remediate înainte de aplicarea adezivului, astfel încât nimic să nu se imprime ulterior pe suprafața feței. Numărul de straturi corespunde grosimii: un panou pentru mobilier de 18 mm are de regulă 11 straturi. Panourile subțiri de 3–6 mm au întotdeauna 5 straturi.
- Fără spații deschise sau suprapuneri în interiorul miezului.
- Straturile exterioare 2–4 ale miezului cusute pe orizontală și pe verticală; toate straturile la cerere.
- Număr de straturi adaptat grosimii, cel mai adesea 11 straturi pentru 18 mm.
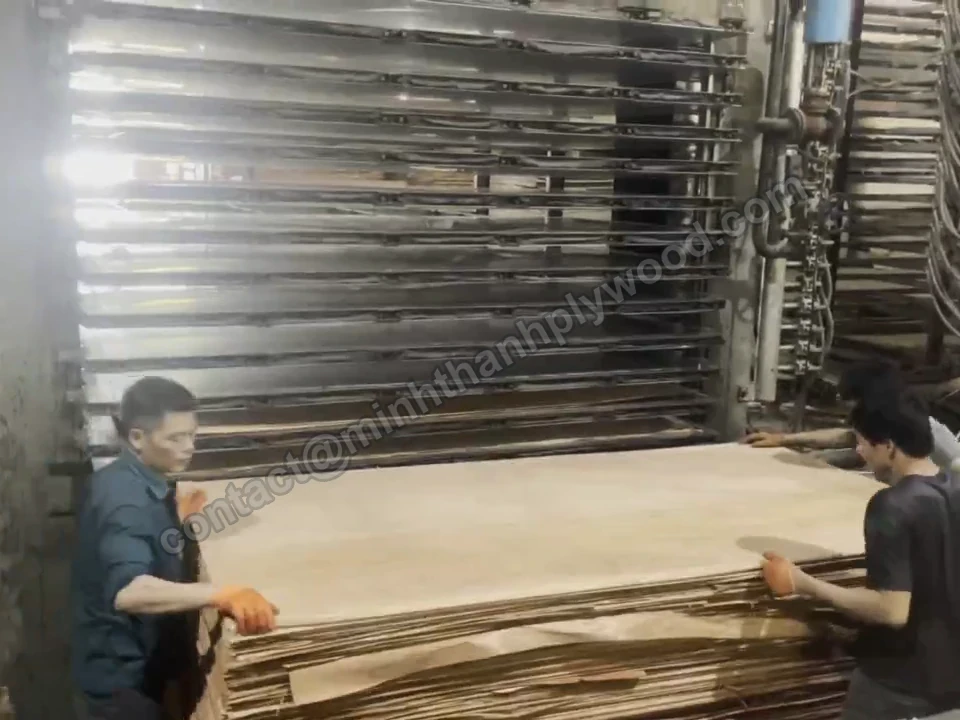
Panouri asamblate încărcate în presa la cald. 03Adeziv și presare la cald
Panourile pentru mobilier sunt presate în două etape: miezul este presat și calibrat mai întâi, după care sunt presate fața și versoul. Adezivul este preparat conform comenzii dumneavoastră, cu adeziv UF cu emisii E0 standard. Emisii E1, adeziv îmbogățit cu melamină (MR) sau fenolic (WBP), la cerere. Temperatura de presare depinde de adeziv: aproximativ 110–120 °C pentru adezivul de tip MR și 130–145 °C pentru WBP.
- Panoul de miez presat și calibrat înainte de aplicarea fețelor.
- Tipul de adeziv și clasa de emisii conform comenzii; temperatură setată după sistemul de adeziv.
- Lipire testată pe eșantioane după presare (punctul de control 07).
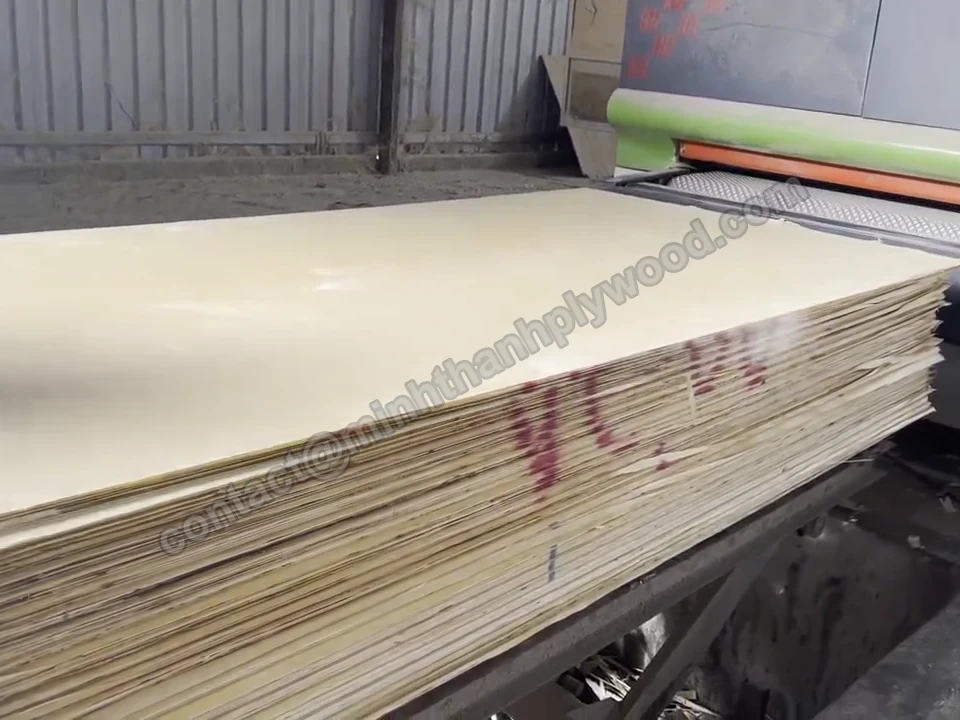
Panouri șlefuite stivuite la ieșirea din mașina de calibrare. 04Șlefuire calibrată
Panourile presate trec prin utilaje de calibrare și șlefuire de finisare. În această etapă panourile pentru mobilier ating grosimea finală și o față netedă pentru lac, vopsea, folie sau acoperire UV proprie. Panourile comerciale și cele pentru ambalaje primesc o șlefuire ușoară sau deloc, motiv pentru care toleranța lor este mai largă.
- Grosime calibrată înainte de șlefuirea finală.
- Ambele fețe șlefuite și lustruite.
- Fețe pregătite pentru finisare UV.
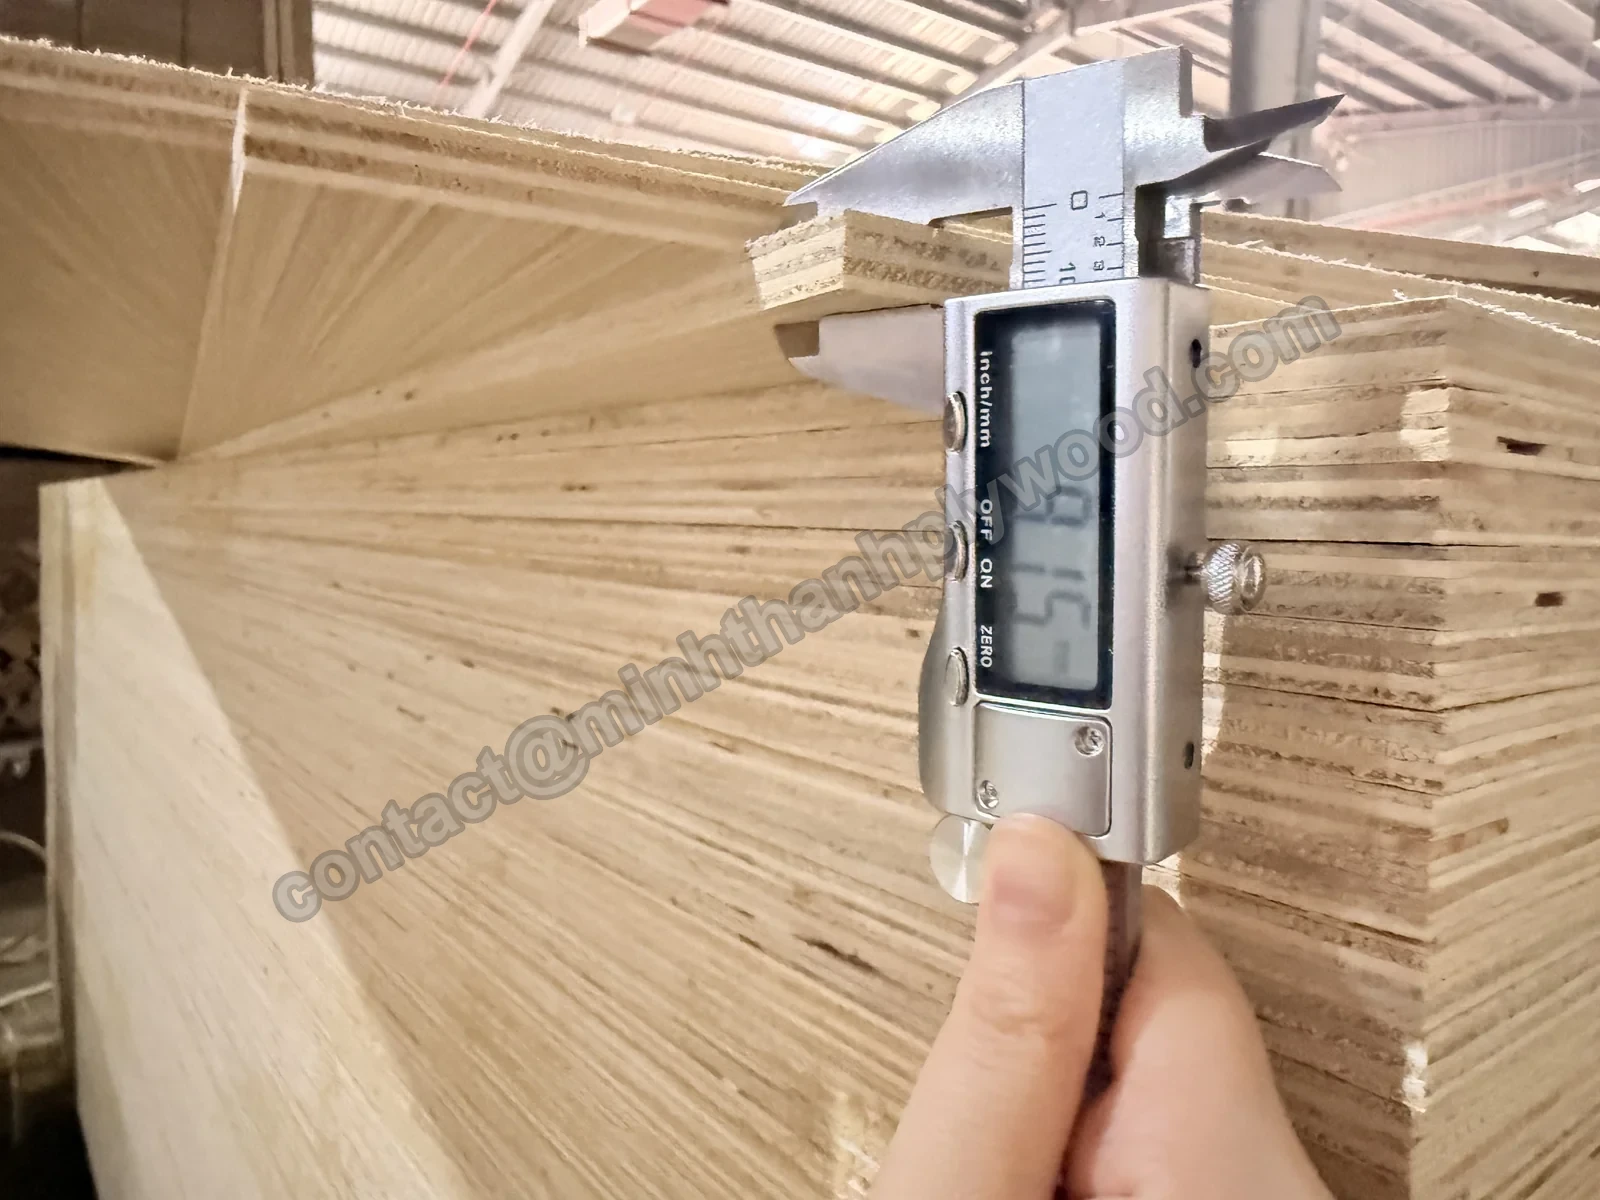
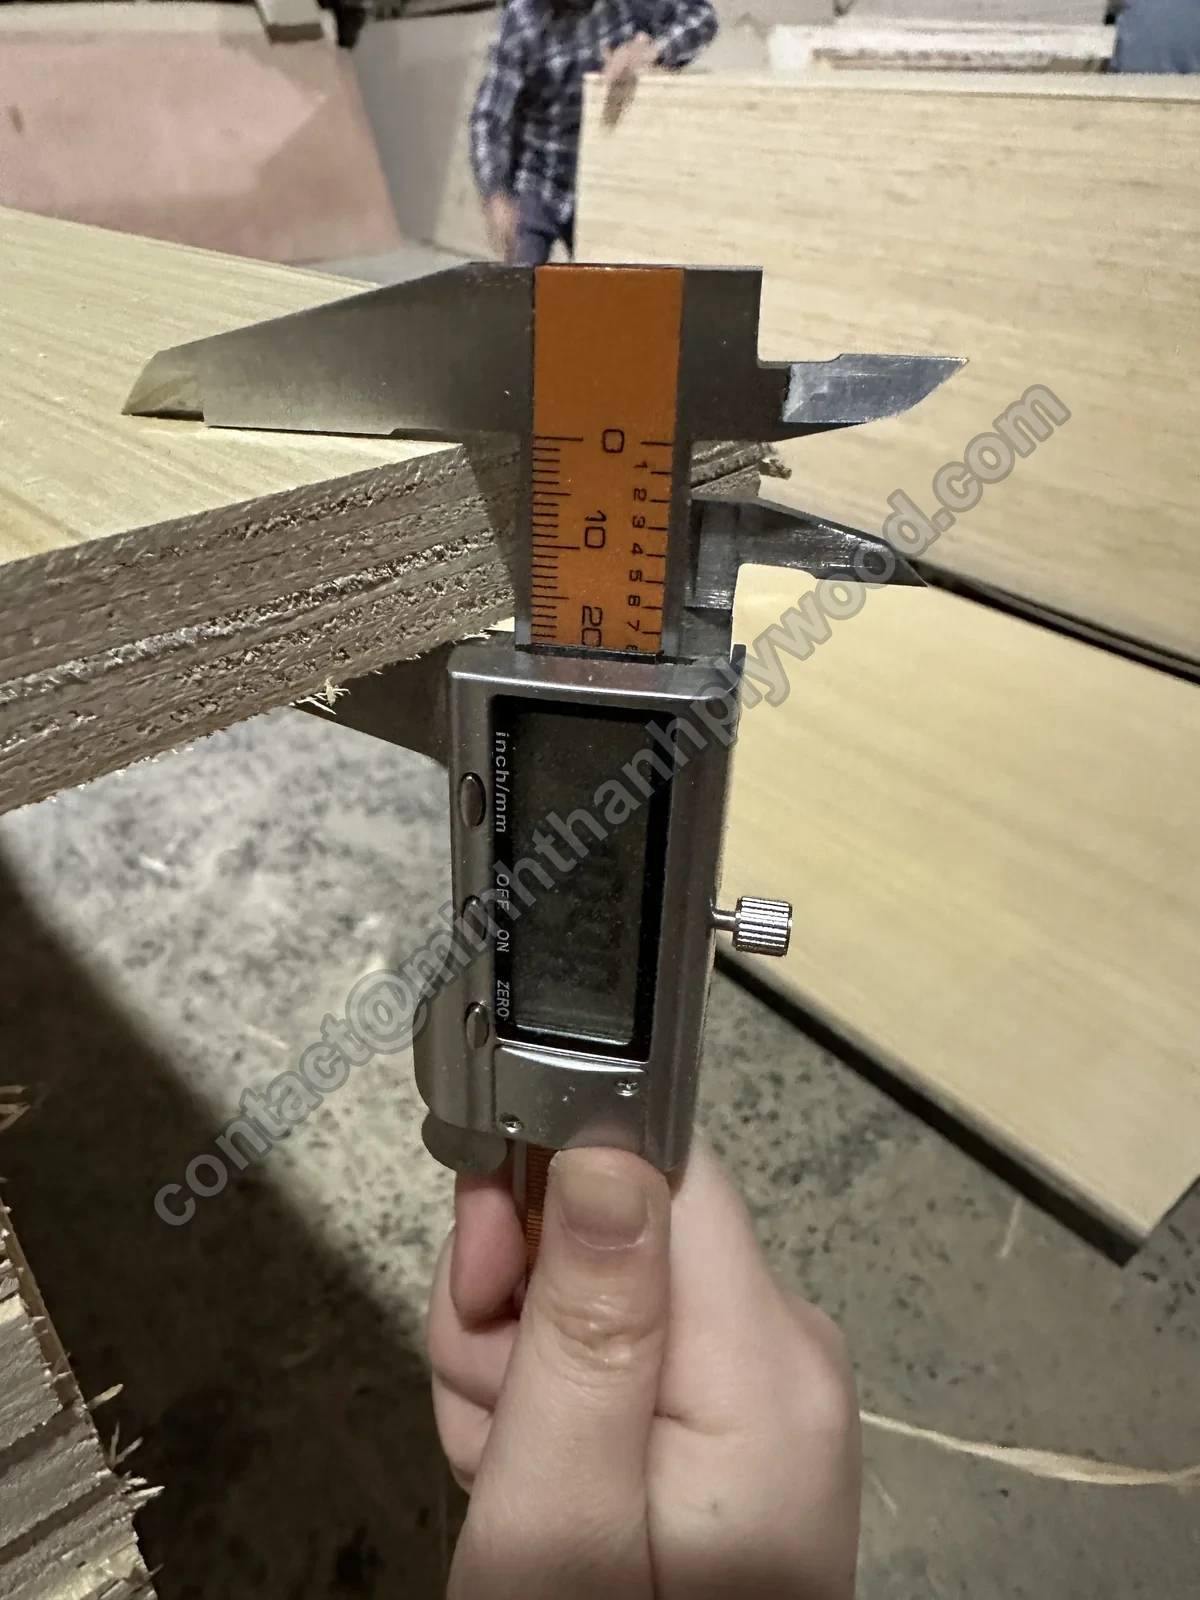
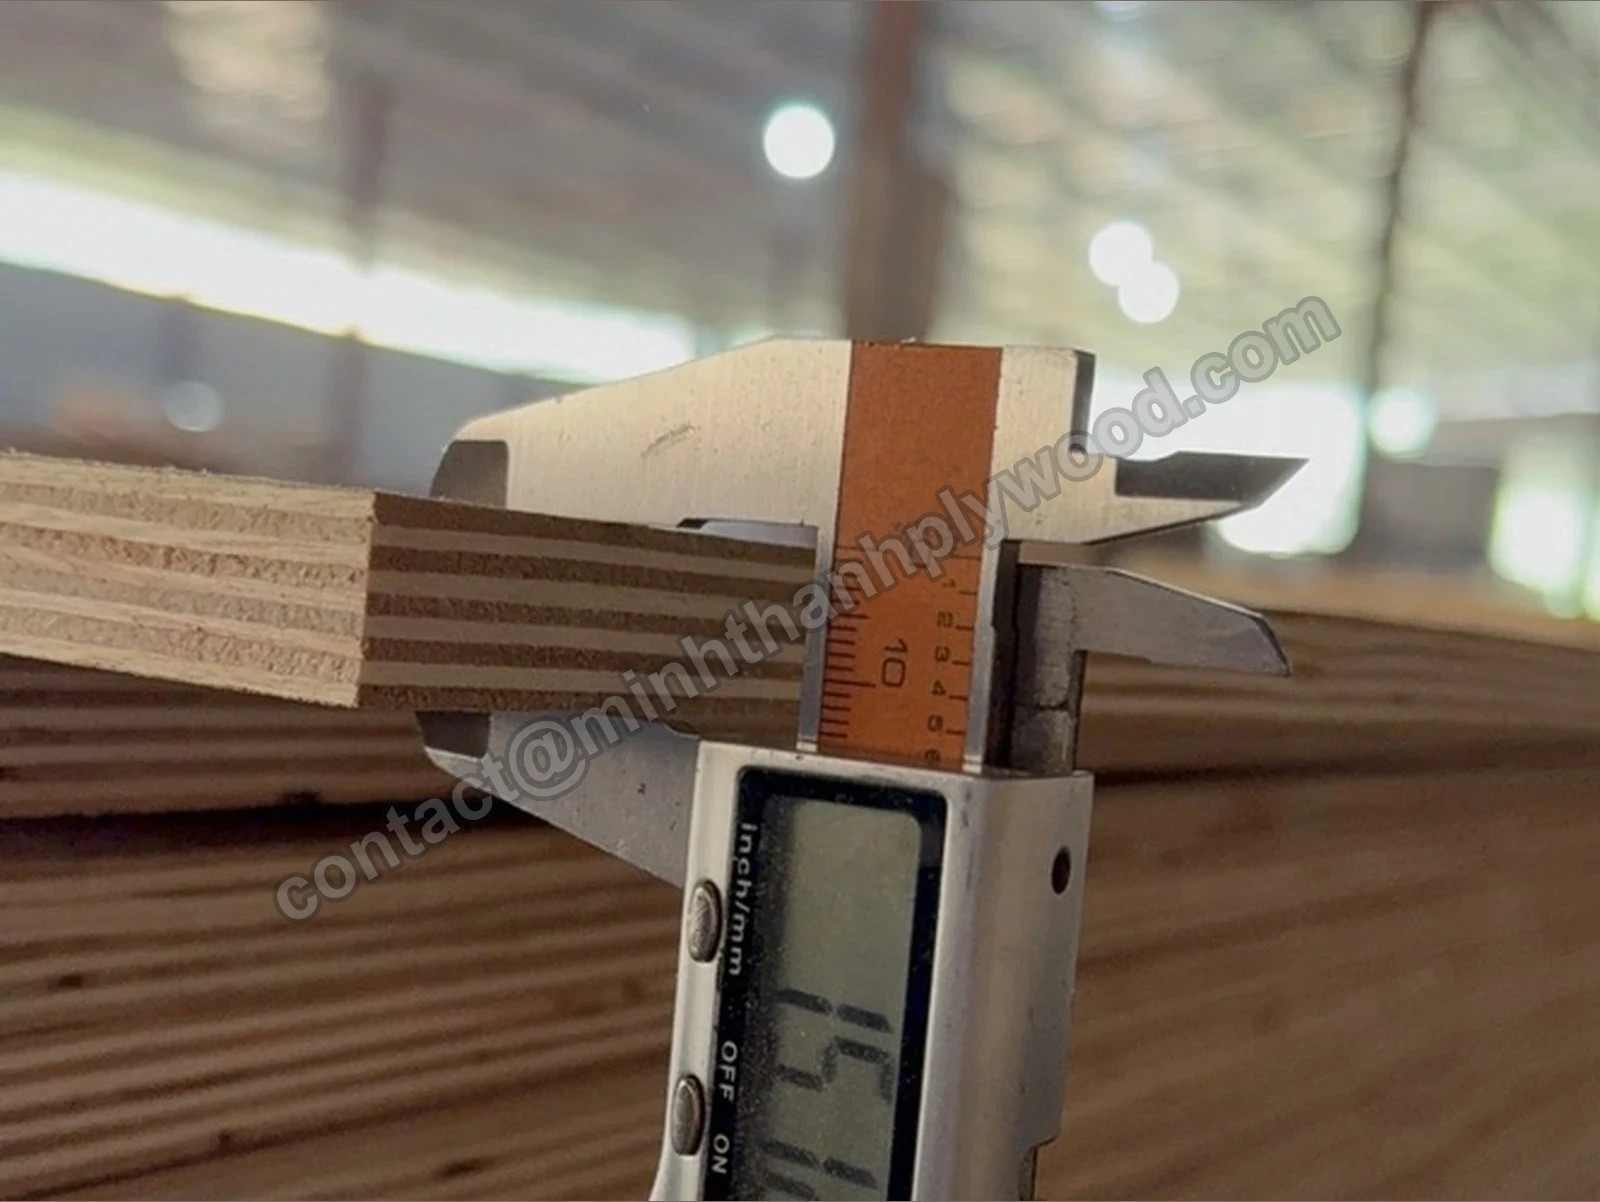
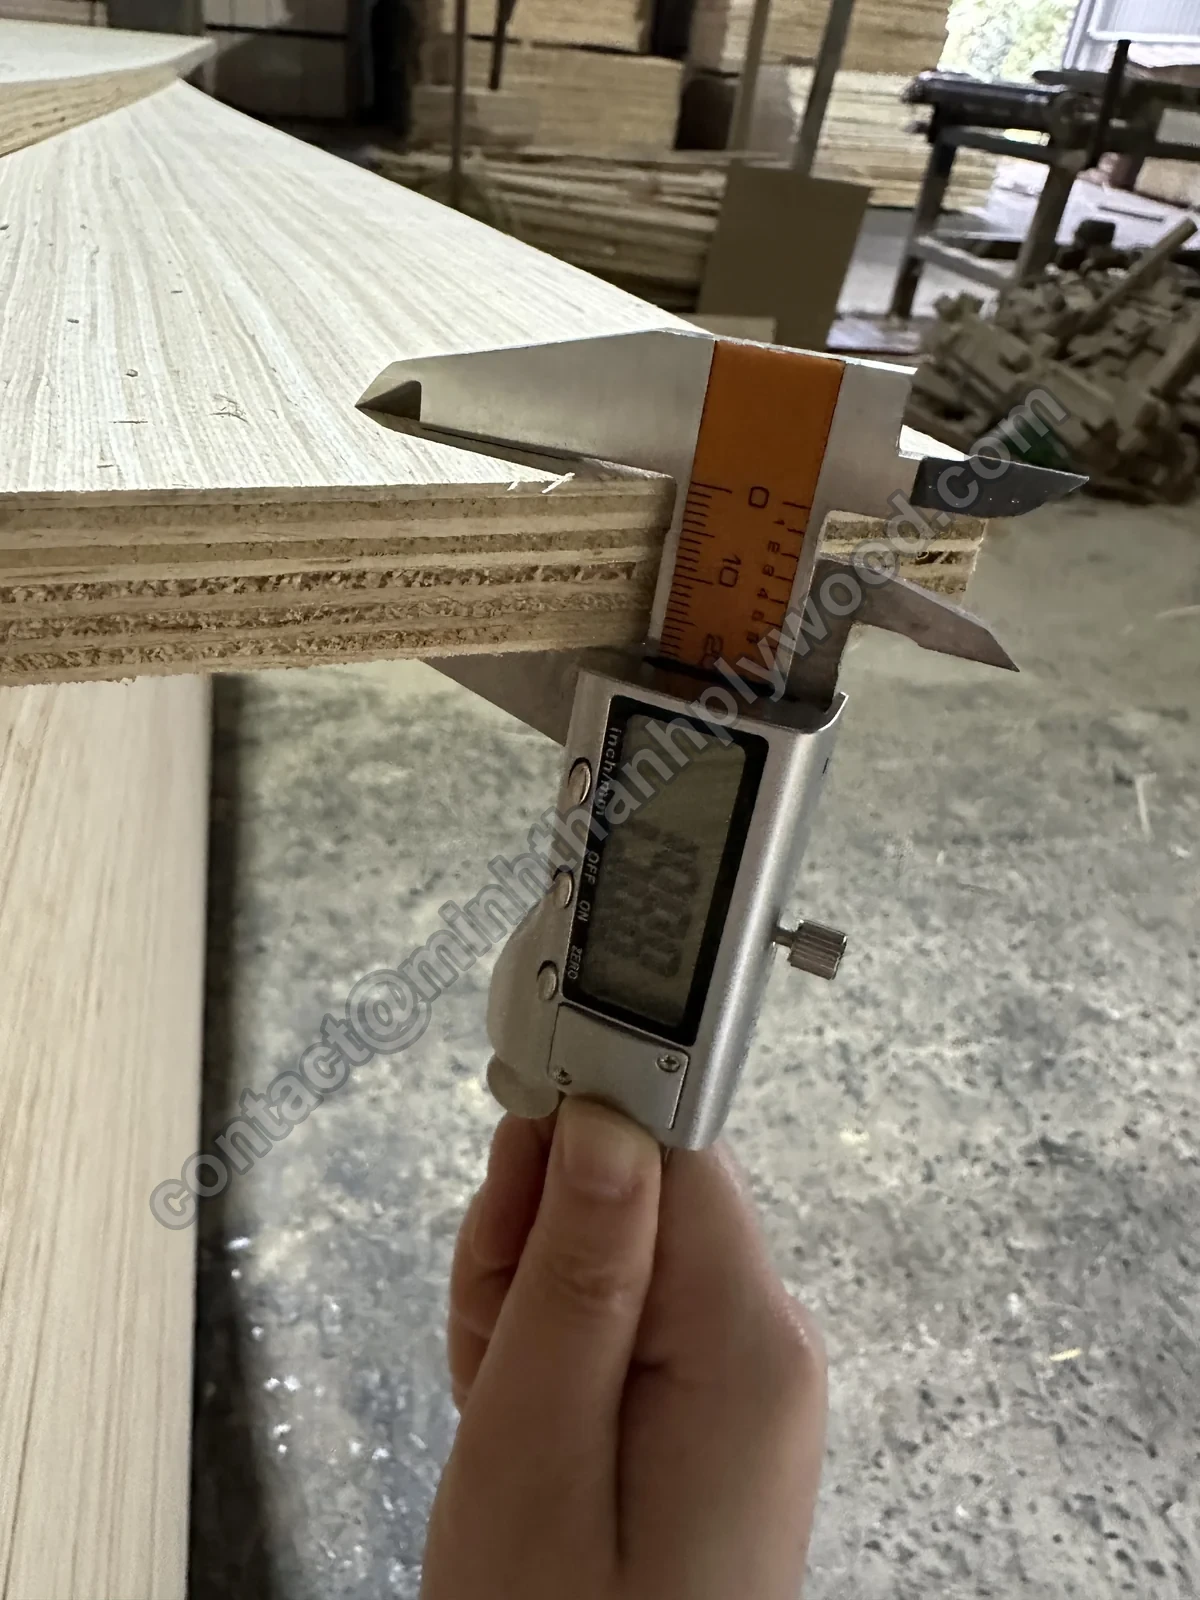
Șubler digital pe un panou de 9 mm: 9,15 mm. 05Verificarea grosimii placajului
Măsurăm panouri din fiecare pachet cu un șubler digital în mai multe puncte de-a lungul canturilor. Panourile care depășesc toleranța agreată nu intră în comanda dumneavoastră. Valorile măsurate sunt fotografiate pentru dosarul de expediere.
- Măsurători pe panouri din fiecare pachet.
- Toleranță agreată per linie de produs înainte de producție.
- Măsurători trimise dumneavoastră împreună cu fotografiile de expediție.
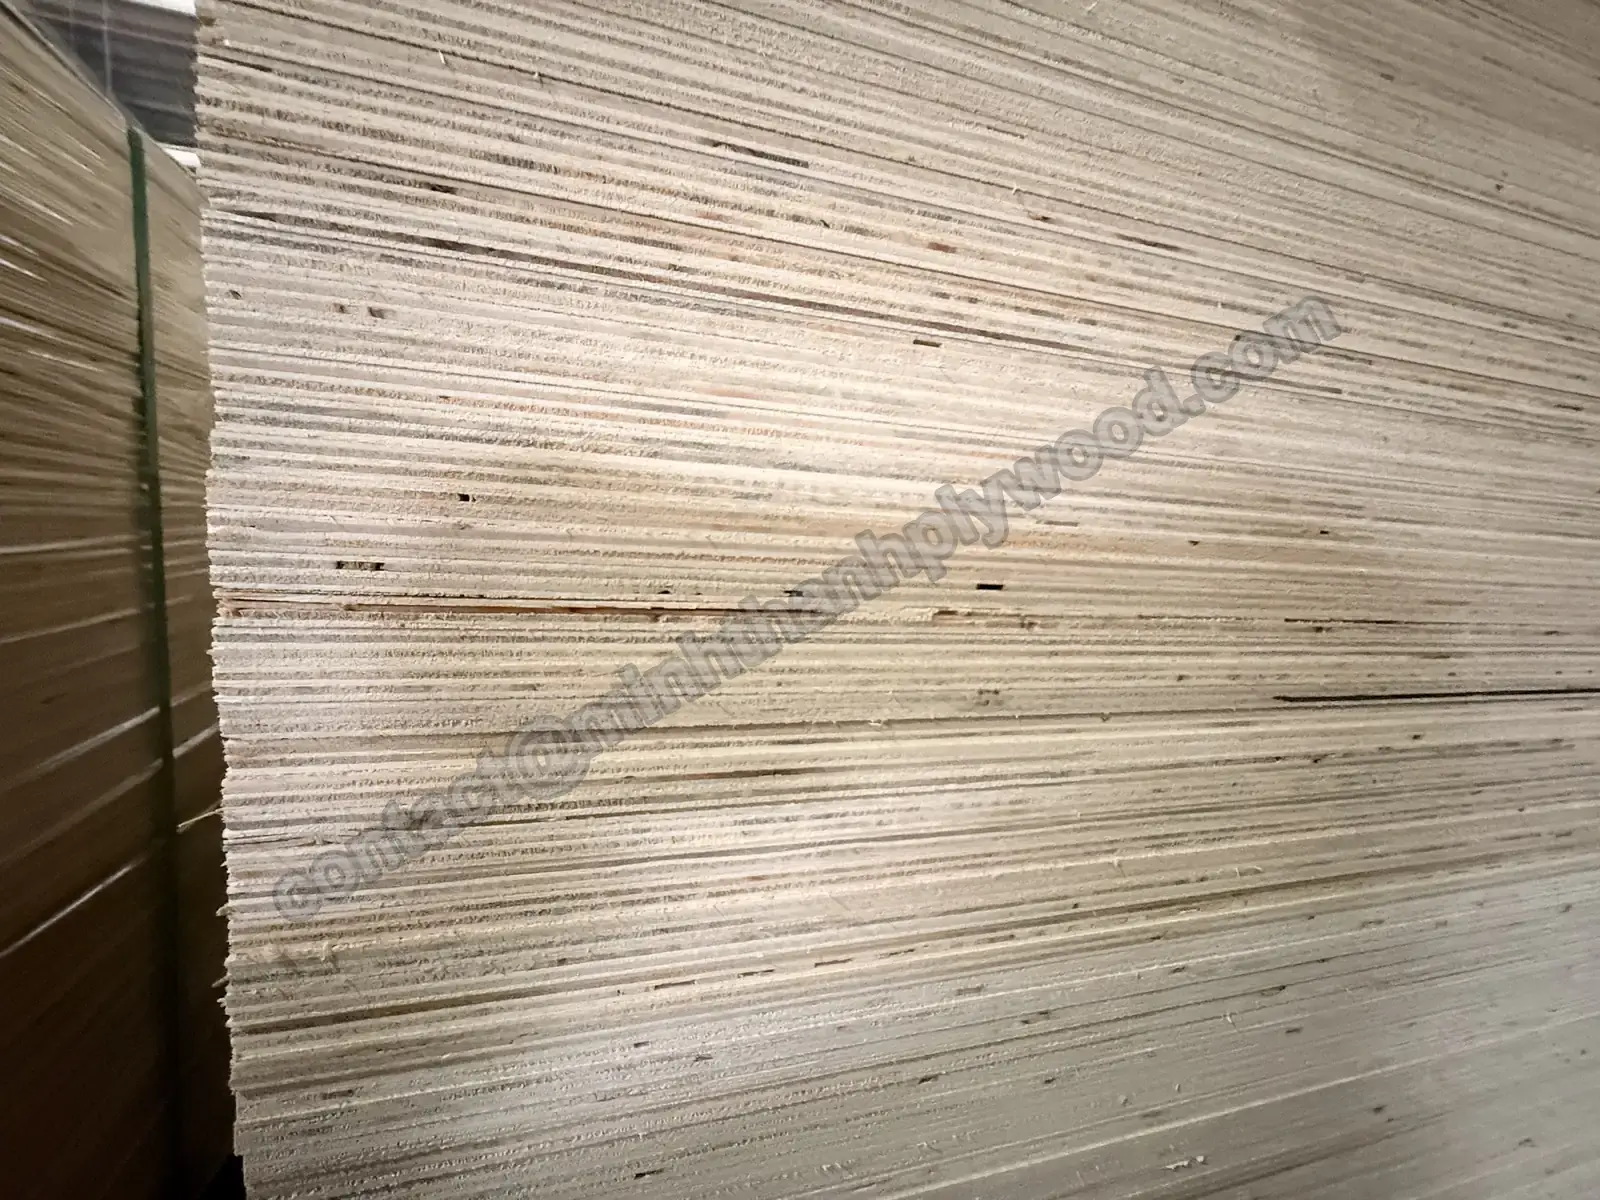
Canturile panoului verificate pentru goluri și delaminare. 06Sortarea feței și a canturilor
Fiecare față este sortată în raport cu mostra dumneavoastră aprobată pentru culoare, textură, noduri și reparații. Canturile sunt verificate pentru goluri în miez, suprapuneri și delaminare. Pentru planeitate, o riglă se așază de-a lungul ambelor laturi lungi și pe ambele diagonale pentru a depista curbarea, încovoierea și torsionarea. Pentru rectangularitate, cele două diagonale ale panoului sunt măsurate și comparate. Un panou care își pierde planeitatea sau rectangularitatea trece la o clasă inferioară.
- Clasă a feței stabilită pe baza mostrei aprobate, ex. clasele de fabrică de mesteacăn D+/D/E.
- Canturi fără goluri deschise și delaminare.
- Riglă pe canturi și diagonale; diagonale comparate pentru rectangularitate.
- Lungime și lățime în limita a ±2 mm.
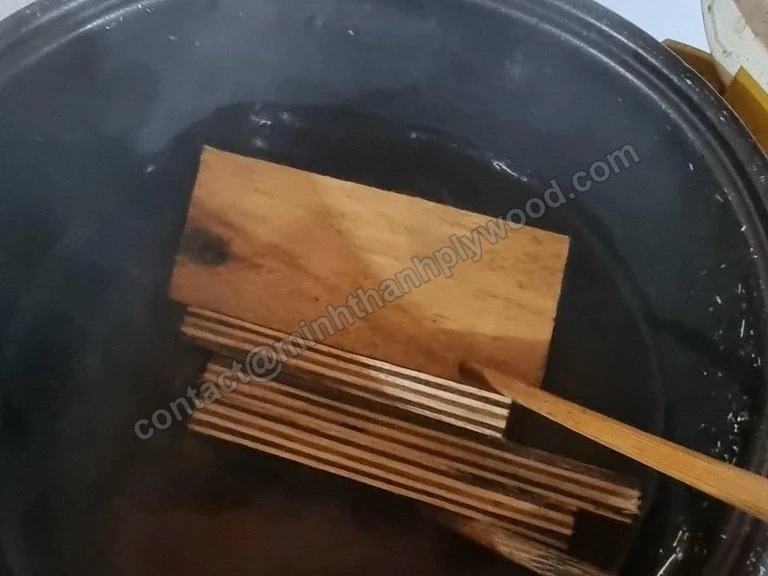
Mostre din producție într-un test de lipire prin fierbere în apă. 07Teste de lipire și emisii
Mostre tăiate din producție sunt introduse în apă clocotită. Adezivul UF cu emisii E0 rezistă aproximativ 6 ore. Adezivul îmbunătățit cu melamină pentru utilizare la exterior rezistă circa 12 ore. Testul de fierbere verifică lipirea, nu emisiile: un laborator terț testează emisiile de formaldehidă la fiecare 3 luni.
- Test de fierbere pe mostre din producție.
- Emisii E0 testate la fiecare 3 luni.
- Șase teste în cameră (ASTM D6007; trei de către Shanghai Hongjun, trei de către ICTT Vietnam), aprilie 2025–iunie 2026: 0,014–0,032 ppm față de limita de 0,05 ppm Faza 2.
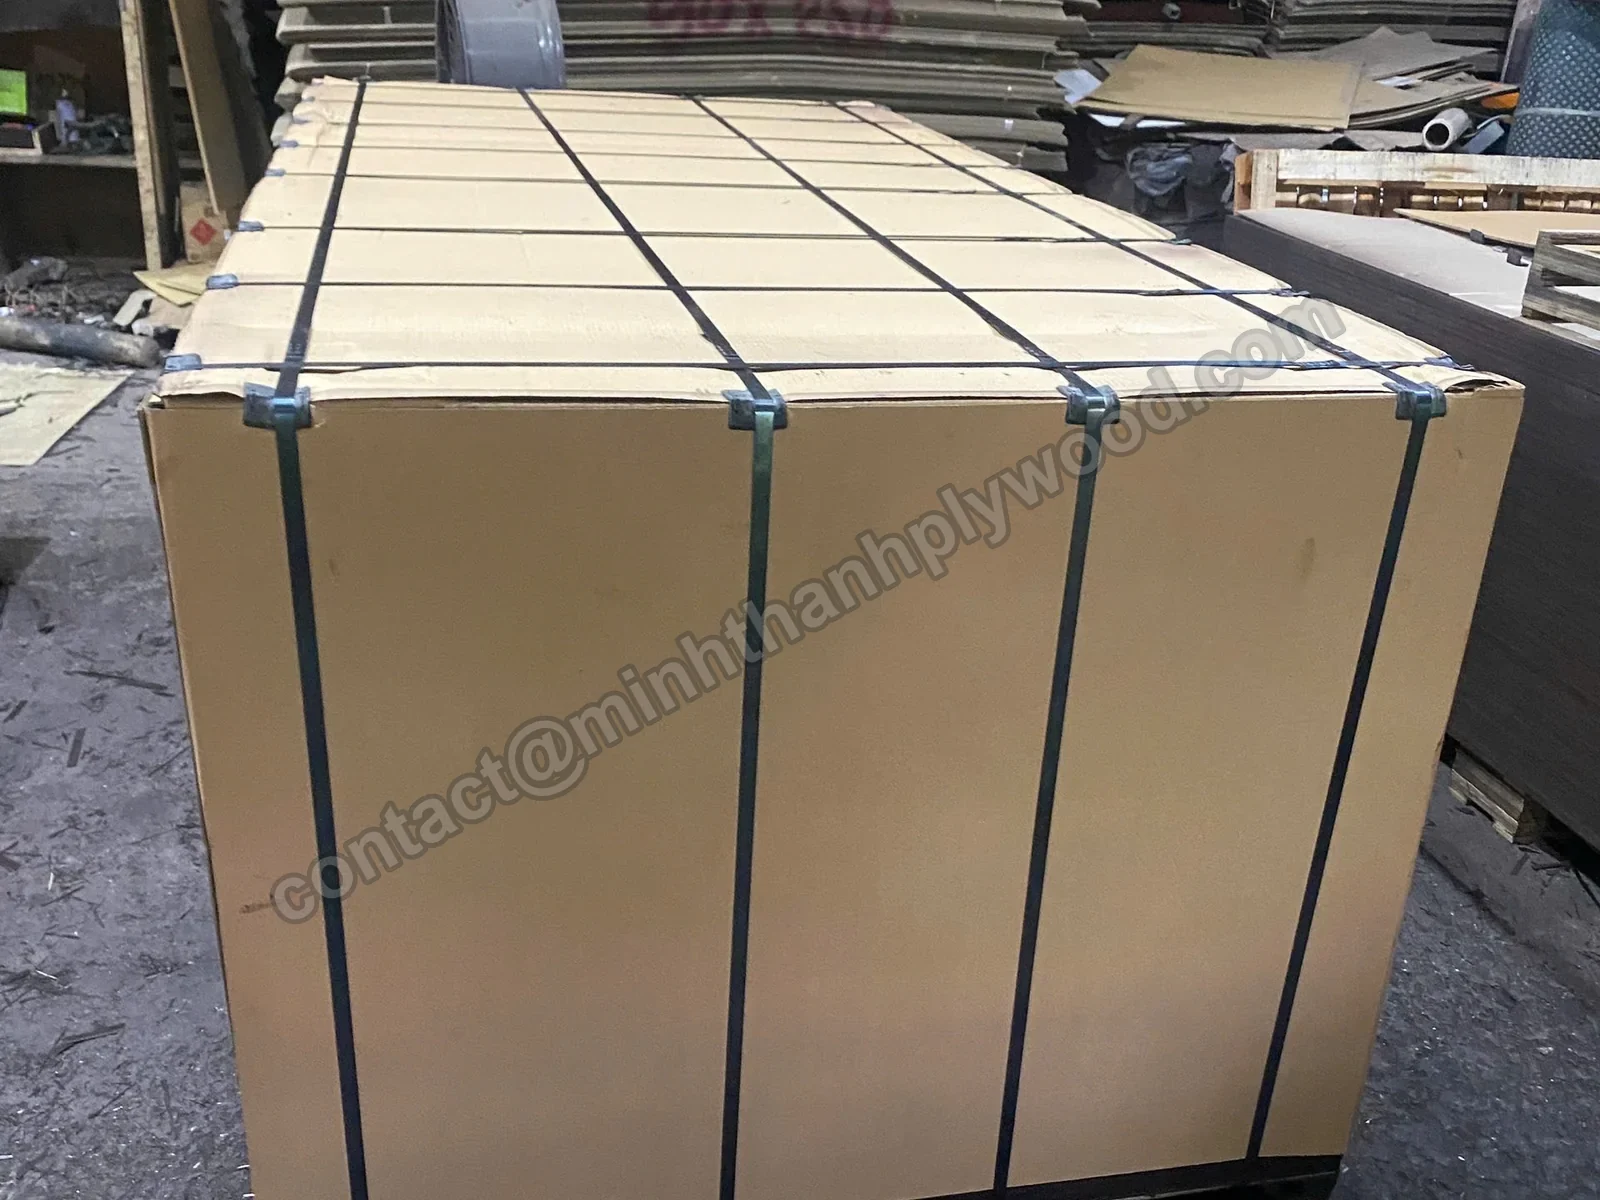
Pachet pentru export: protecție din carton și benzi de legare pe un palet. 08Evidența ambalării și a încărcării
Pachetele sunt numărate conform listei de ambalare, învelite, legate cu benzi și etichetate. Încărcarea este fotografiată și filmată, iar evidența vă este transmisă înainte de sigilarea containerului.
- Panouri per pachet verificate conform listei de ambalare.
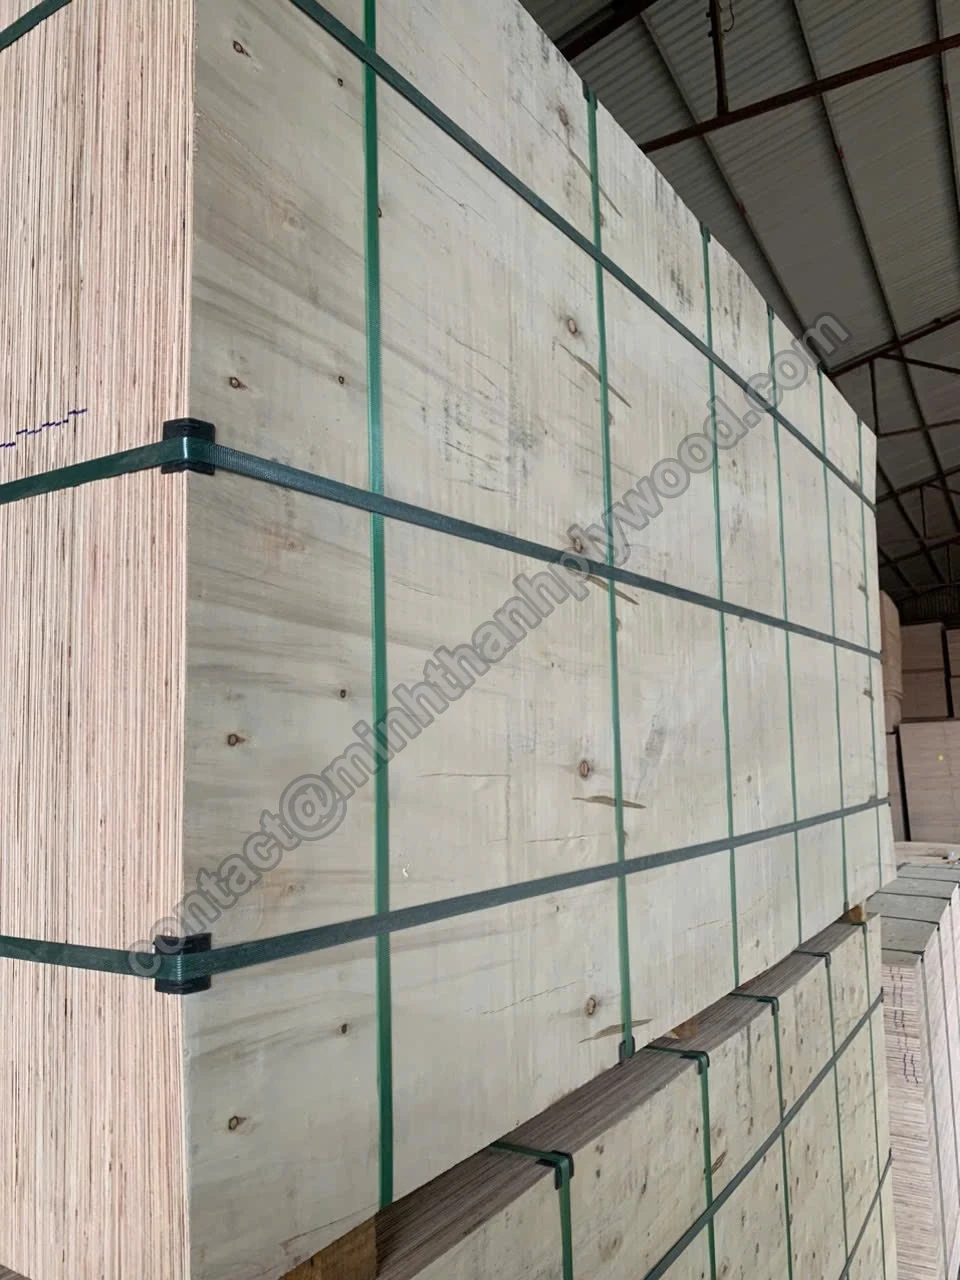
- Carton, protecții pentru colțuri și benzi de legare cu sigilii metalice.
- Fotografii și video cu containerul încărcat.
Videoclipuri reale QC
Urmăriți controlul calității placajului pe linie.
Șase clipuri needitate de pe linia de producție arată controlul calității placajului în timp real, fiecare corespunzând unui punct de control de mai sus: verificarea cu șublerul, presa la cald, așezarea furnirului de față, repararea feței, chituirea canturilor și șlefuirea calibrată.
Defecte pe care le oprim
Defecte comune ale placajului și inspecțiile care le opresc.
Opt defecte generează majoritatea reclamațiilor la placaj: goluri în miez, delaminare, variații de grosime, telegrafiere, defecte deschise pe față, deformare, canturi deteriorate și emisii peste specificația comenzii. Fiecare are o cauză cunoscută, o etapă de prevenire și un punct de control care îl depistează.
| Defect | Cauză frecventă | Cum îl prevenim | Punct de control |
|---|---|---|---|
| Goluri în miez și suprapuneri | Așezare neglijentă sau grăbită | Așezare manuală; straturile exterioare ale miezului cusute în ambele direcții | 02 · 06 |
| Delaminare și bășici | Aplicare insuficientă de adeziv, temperatură greșită de presare, furnir umed | Adeziv mixat conform comenzii; temperatură de presare stabilită de adeziv; test de fierbere | 03 · 07 |
| Variație de grosime | Furnir neuniform, presiune de presare incorectă, șlefuire defectuoasă | Furnir măsurat la recepție; mașină de șlefuit calibrată; măsurare cu șublerul pe fiecare pachet | 01 · 04 · 05 |
| Telegrafiere pe față | Goluri în miez vizibile prin fețele subțiri | Miezuri cusute; șlefuire calibrată înainte de aplicarea feței | 02 · 04 |
| Crăpături, noduri deschise, petice | Clasa furnirului de față | Fețe sortate în raport cu mostra dumneavoastră aprobată; reparații chituite înainte de șlefuire | 01 · 06 |
| Deformare și panouri nerectangulare | Furnir umed, structură asimetrică, tăiere neuniformă | Furnir uscat; construcție echilibrată cu straturi transversale; riglă pe canturi și diagonale, diagonale comparate pentru rectangularitate | 01 · 02 · 06 |
| Canturi și colțuri deteriorate | Manipulare și transport | Protecție din carton, colțare, benzi de legare, paleți | 08 |
| Emisii peste comanda agreată | Sistem de adeziv | Adeziv UF cu emisii E0 ca standard; test în cameră terță la fiecare 3 luni | 03 · 07 |
Panourile care nu trec un control nu ajung niciodată în containerul dumneavoastră: o față reparabilă este chituită și reșlefuită, un panou în afara toleranței trece la o clasă inferioară, iar orice panou cu defecte de lipire este casat. Dacă o deviație ajunge la dumneavoastră, trimiteți fotografii cu panourile, etichetele pachetelor și măsurătorile dumneavoastră cu șublerul. Identificăm pe baza etichetelor data producției și punctul de control, remediem cauza pe linie și vă trimitem un raport scris de acțiuni corective înainte de expedierea următorului container. Panourile din afara toleranțelor sunt înlocuite sau creditate la comanda următoare.
Toleranțe și limite
Toleranța grosimii placajului: limitele de control
Panourile noastre șlefuite pentru mobilier respectă ±0,2–0,3 mm, mult mai strict decât abaterea EN 315 pentru placaj șlefuit de la 6 mm în sus. Fiecare valoare de mai jos este asociată liniei de produs sau metodei, așa cum figurează în ofertă.
| Mobilier & interior, șlefuit | ±0,2–0,3 mm pentru panouri de mobilier șlefuite. |
|---|---|
| Toleranță EN 315:2000, șlefuit (referință) | +(0,2 + 0,03 × t) / −(0,4 + 0,03 × t) mm față de nominal; la 18 mm: +0,74 / −0,94 mm; 0,6 mm pe același panou. |
| Placaj comercial | ±0,5 mm |
| Placaj filmat | ±0,5 mm |
| Placaj pentru ambalaje | ±0,5–1,0 mm |
| Dimensiuni panouri | 1220 × 2440 mm standard; 1250 × 2500, 1220 × 2500 și 1220 × 2280 mm; debitat la dimensiuni la cerere. |
| Lungime și lățime | ±2 mm |
| Umiditate | Furnir uscat înainte de asamblare și verificat cu umidometru; 8–12 % la livrare. |
| Rezistență la lipire (test de fierbere) | Test de fierbere pe epruvete, nu test de emisii: adeziv UF cu emisii E0 circa 6 h; adeziv îmbunătățit cu melamină circa 12 h. |
| Emisii de formaldehidă | Standard E0 pentru panouri de mobilier, testat la fiecare 3 luni (cameră ASTM D6007; Shanghai Hongjun și ICTT Vietnam). |
| Clasă de calitate față | Stabilită conform mostrei dumneavoastră aprobate. |
| Miez | Cele 2–4 straturi exterioare cusute pe ambele direcții, integral la cerere; 18 mm: 11–13 straturi, cel mai des 11. |
Toleranța pentru panourile dumneavoastră este prevăzută în ofertă, înainte de începerea producției.
Surse: Toleranțe placaj EN 315:2000 (CEN) · Standard de management al calității (ISO) · Reglementarea produselor compozite din lemn din California (ATCM) · Standardele SUA privind emisiile de formaldehidă pentru lemn compozit · Metoda camerei mici ASTM D6007 · Regulamentul (UE) 2025/40 privind ambalajele (EUR-Lex) · Regulamentul (UE) 2023/1115, EUDR (EUR-Lex)
Toleranța de grosime a placajului explicată
Ce înseamnă toleranța de grosime și cum o puteți verifica.
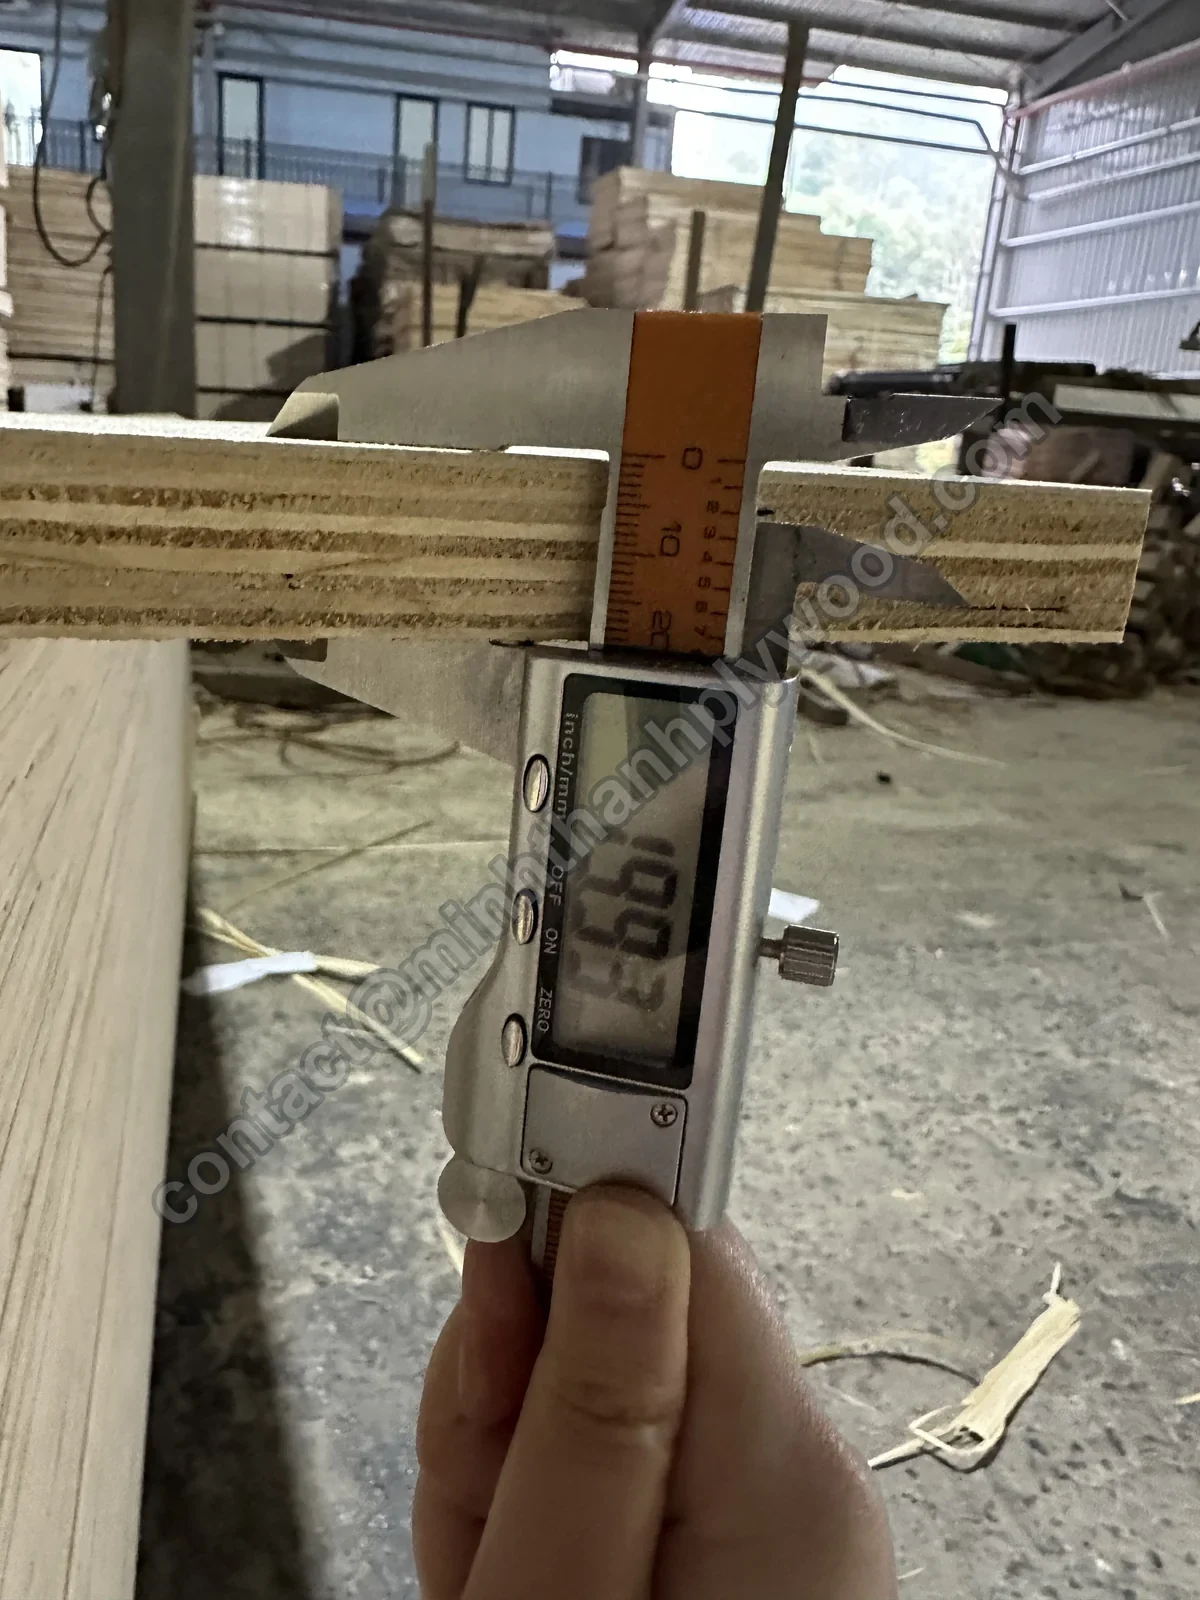
Toleranța de grosime a placajului reprezintă abaterea permisă între grosimea nominală și cea măsurată de șubler. Linia pentru mobilier garantează ±0,2–0,3 mm. Verificați cu un șubler digital în șase puncte de margine, pe panouri din paleți diferiți.
Există două valori de agreat. Toleranța între panouri compară fiecare foaie cu valoarea nominală. Variația pe același panou compară măsurători în puncte diferite; EN 315 permite la panouri șlefuite până la 0,6 mm abatere pe o singură foaie.
Inspectorii noștri folosesc șubler digital pentru grosime, ruletă pentru lungime și lățime, dreptar pentru planeitate și umidometru pentru furnir. Panourile sunt prelevate din partea superioară, mediană și inferioară a fiecărui pachet, niciodată dintr-o singură stivă.
Grosimea nominală este cea înscrisă pe etichetă; grosimea efectivă este valoarea măsurată de șubler. Noi ofertăm și inspectăm în funcție de nominal plus toleranța liniei, astfel încât un panou de mobilier de 18 mm se încadrează în 17,7–18,3 mm, iar cel de 9 mm de la punctul de control 05 a indicat 9,15 mm. Între 9 și 40 mm, numărul de straturi depinde de grosimea furnirului de miez (1,4–2,0 mm) și este menționat în ofertă.
Comandați în țoli? Panourile de 3/4″ din SUA se vând ca 23/32″, aproximativ 18 mm; 1/2″ înseamnă aproximativ 12 mm, iar 1/4″ circa 6 mm. Specificați dimensiunea imperială, iar noi lucrăm la echivalentul metric și la toleranța aferentă.
Variațiile de grosime apar devreme: furnirul neuniform sau umed, aplicarea inegală a adezivului și reglajele presei contribuie la abateri. Presarea în două etape și calibrarea prin șlefuire aduc panoul la cota finală, motiv pentru care panourile șlefuite pentru mobilier mențin limite mult mai strânse decât cele neșlefuite.
Toleranțele mai strânse nu sunt mereu rentabile. Piesele debitate CNC, canturile aplicate și cutiile de sertare cer ±0,2–0,3 mm. Lăzile și paleții funcționează optim la ±0,5–1,0 mm și costă mai puțin. Menționați utilizarea finală, iar noi stabilim toleranța în ofertă.
La recepție, verificați înainte de descărcare. Fotografiați containerul și etichetele pachetelor, urmăriți colțurile strivite sau urmele de apă, numărați pachetele conform packing list-ului, apoi măsurați panouri din mai mulți paleți urmând procedura noastră. Comparați datele cu fișele transmise înainte de sigilare.
Cum se verifică toleranța de grosime a placajului
Folosiți un șubler digital și panouri din mai multe pachete.
- Alegeți panouri din pachete diferite. Prelevați cel puțin un panou de sus, din mijloc și de la baza mai multor pachete.
- Măsurați în mai multe puncte. Citiți șublerul în cele patru colțuri și la mijlocul fiecărei margini lungi, la cel puțin 25 mm de margine.
- Comparați cu specificația convenită. Verificați fiecare valoare cu toleranța liniei de produs, nu doar cu grosimea nominală.
- Verificați variația pe fiecare panou. Scădeți cea mai mică valoare măsurată din cea mai mare de pe același panou.
- Înregistrați și transmiteți datele. Fotografiați șublerul la fiecare măsurătoare. Noi vă trimitem aceleași înregistrări din verificarea efectuată înainte de încărcare.
| Grosime nominală | Straturi | Mobilier, șlefuit | Comercial | Ambalaje | EN 315 șlefuit, plus maxim peste nominal | EN 315 șlefuit, minus maxim sub nominal |
|---|---|---|---|---|---|---|
| 3 mm | 5 | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,29 mm | 0,49 mm |
| 4 mm | 5 | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,32 mm | 0,52 mm |
| 5 mm | 5 | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,35 mm | 0,55 mm |
| 6 mm | 5 | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,38 mm | 0,58 mm |
| 9 mm | În funcție de furnirul de miez | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,47 mm | 0,67 mm |
| 12 mm | În funcție de furnirul de miez | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,56 mm | 0,76 mm |
| 15 mm | În funcție de furnirul de miez | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,65 mm | 0,85 mm |
| 18 mm | 11–13, cel mai des 11 | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,74 mm | 0,94 mm |
| 21 mm | În funcție de furnirul de miez | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,83 mm | 1,03 mm |
| 25 mm | În funcție de furnirul de miez | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 0,95 mm | 1,15 mm |
| 30 mm | În funcție de furnirul de miez | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 1,10 mm | 1,30 mm |
| 40 mm | În funcție de furnirul de miez | ±0,2–0,3 mm | ±0,5 mm | ±0,5–1,0 mm | 1,40 mm | 1,60 mm |
Înainte de încărcare
Controlul calității placajului: raport foto și video pentru fiecare transport.
Fiecare livrare este fotografiată și filmată înainte de sigilarea containerului. Fișierul vă este transmis prin e-mail sau WhatsApp. Este același raport pe baza căruia eliberăm marfa: măsurători, fețe și canturi, pachete și containerul în timpul încărcării.
- Măsurători cu șublerul pe panouri din fiecare pachet.
- Fețe și versouri ale panourilor din eșantion, plus detalii de cant.
- Număr de pachete verificat conform packing list, etichete, chingi, colțare și paleți.
- Containerul în timpul încărcării și complet încărcat, înainte de sigilare.
- Inspectorul dumneavoastră sau o agenție terță sunt bineveniți înainte de încărcare.
Aveți propria listă de verificare? Trimiteți-o odată cu comanda și vom lucra conform acesteia.
Documente la fiecare comandă
Rapoarte de inspecție și documente de livrare primite.
Primiți raportul foto și video de control al calității înainte de sigilarea containerului. Apoi documentele de transport provizorii pentru aprobare după încărcare. Fiecare document poartă aceleași date de comandă ca etichetele pachetelor, astfel încât orice fișă corespunde clar containerului dumneavoastră.
Raport foto și video de control al calității
Măsurători cu șublerul, fețele și canturile panourilor eșantionate, pachetele și containerul încărcat, trimise înainte de sigilare.
Factură comercială și listă de ambalare
Număr de panouri pe fiecare pachet, grosime, dimensiune și volum, verificate identic cu etichetele pachetelor.
Conosament (Bill of Lading)
Copia scanată a conosamentului transmisă după încărcare; soldul de 70% este exigibil la primirea acesteia.
Certificat de origine
Certificat de origine adecvat pieței dumneavoastră, inclusiv EUR.1 pentru transporturile către Uniunea Europeană.
Certificate fitosanitare și de fumigație
Documentație fitosanitară și de fumigație atunci când portul sau țara de destinație o impune.
Dosare de conformitate pentru piața dumneavoastră
Dosarul emisiilor de formaldehidă, rapoartele de testare E0 în cameră, testul de ambalare SGS și dosarul de conformitate EUDR (evidențe de proveniență și date de geolocalizare).
Poliță de asigurare pentru livrările CIF. Aveți nevoie de un document anume? Menționați-l în cererea dumneavoastră de ofertă.
Capacitate
Placaj mobilier de calitate superioară: peste 50.000 m³/an
Minh Thanh produce peste 50.000 m³ de placaj anual, aplicând aceleași opt puncte de verificare la fiecare container, de la prima comandă până la cele recurente. Lemnul pentru miez provine din plantațiile din jurul localității Ha Hoa. Echipa noastră produce placaj de peste 20 de ani.
Despre fabricăÎnainte de a comanda
Specificați o comandă gata de inspecție în șase linii.
Șase specificații clare oferă echipei noastre de control și inspectorului dumneavoastră exact aceleași valori de verificat. Cele mai multe neconcordanțe calitative apar acolo unde una dintre aceste linii a rămas vagă.
- 01
Destinație de utilizare
Mobilier, dulapuri, ambalaje, cofraje sau pardoseli; pentru interior sau exterior.
- 02
Miez și îmbinare
Miez de Styrax sau eucalipt; cusut sau așezat separat, precizând numărul de straturi.
- 03
Adeziv și emisii
Clasa E0 sau E1, cerințele de etichetare pentru emisii conforme pieței din SUA și eventualele teste de fierbere necesare.
- 04
Fețe
Speciile pentru față și verso, clasa de calitate raportată la mostra aprobată, șlefuit fin sau lustruit, pregătit pentru finisare UV.
- 05
Panou
Grosime, dimensiuni, toleranța la grosime pe gama aleasă, debitare la dimensiuni dacă este cerută și măsura corectivă: panourile neconforme se înlocuiesc sau se creditează.
- 06
Ambalare și inspecție
Tipul de pachet, etichetele, cantitatea, portul de destinație, documentele cerute și punctele dumneavoastră specifice de inspecție.
Întrebările cumpărătorilor
Întrebări frecvente despre controlul calității placajului
Răspunsuri directe la întrebările frecvente despre controlul calității, inspecție și toleranțele de grosime ale panourilor de placaj.
Ce toleranțe la grosime mențineți?
Panourile șlefuite fin pentru mobilier și uz interior sunt menținute la ±0,2–0,3 mm. Placajul comercial și cel filmat au o toleranță de ±0,5 mm. Placajul pentru ambalaje de ±0,5–1,0 mm. Lungimea și lățimea au o abatere de ±2 mm. Toleranța specifică panourilor dumneavoastră este consemnată explicit în ofertă.
Cum pot verifica eu însumi toleranța la grosime a panourilor?
Măsurați mai multe puncte pe fiecare panou, pe canturi și la colțuri, prelevând panouri din pachete diferite. Comparați fiecare valoare cu toleranța convenită pentru gama dumneavoastră, nu doar cu grosimea nominală. Un panou de 9 mm cu o grosime măsurată de 9,15 mm se încadrează în toleranța de ±0,2–0,3 mm pentru mobilier.
Ce ar trebui să stipulez în comanda de achiziție?
Grosimea nominală, toleranța pe gama de produse, specia și clasa pentru fețe, tipul de miez, tipul de adeziv și clasa de emisii. Preluăm identic acești parametri în ofertă, astfel încât ambele părți să verifice exact aceleași valori.
Cum asigurați planeitatea și uscarea corectă a panourilor?
Furnirul este uscat și verificat cu umidometrul înainte de asamblare, panourile ies din fabrică cu o umiditate de 8–12 %, fiind construite cu straturi transversale echilibrate. Pachetele finite sunt ambalate, protejate cu carton și fixate cu benzi pe paleți, ajungând perfect plane.
Este necesară cea mai strictă toleranță pentru orice destinație?
Nu. Prelucrarea pe utilaje CNC, aplicarea cantului și asamblarea mobilierului necesită ±0,2–0,3 mm. Placajul pentru ambalaje și construcții generale funcționează optim la ±0,5–1,0 mm, având un cost mai redus. Comunicați-ne utilizarea finală și vă recomandăm toleranța potrivită.
Ce primesc înainte de încărcarea containerului?
Fotografii și materiale video transmise prin e-mail sau WhatsApp: măsurători cu șublerul, fețele și canturile panourilor eșantionate, pachetele cu etichete și benzi de fixare, precum și containerul în timpul și după finalizarea încărcării.
Poate inspectorul meu sau o agenție terță să verifice mărfurile?
Da. Inspectorul dumneavoastră propriu sau o agenție desemnată este binevenită la fabrică înainte de încărcare. Menționați data dorită la confirmarea comenzii, iar noi vom programa încărcarea în funcție de aceasta.
Cum controlați calitatea fețelor?
Furnirul de față este selectat pentru a corespunde mostrei aprobate de dumneavoastră. Fiecare față este sortată după culoare, fibră, noduri și reparații. Pentru mesteacăn folosim clasele interne de fabrică D+, D și E, stabilite pe baza mostrei agreate.
Testul de fierbere de 72 de ore dovedește că placajul este de calitate marină?
Nu. Testul de fierbere verifică rezistența liniei de adeziv pe eșantioane, nu clasa de emisii. Fierberea de 72 de ore este un test clasic (IS 710, BS WBP). Prin el însuși, nu dovedește calitatea marină sau o clasă de lipire pentru exterior. Adezivul nostru UF cu emisii E0 rezistă la fierbere aproximativ 6 ore. Cel îmbogățit cu melamină aproximativ 12 ore.
Cum am siguranța că miezul este cel pe care l-am comandat?
Verificați canturile panoului: specia miezului, numărul de straturi de furnir și îmbinările sunt vizibile pe orice muchie tăiată. Construim fiecare container conform mostrei aprobate, nu doar la prima comandă. Fotografiile canturilor fac parte din raportul de livrare.
Cât de frecvent se testează emisiile de formaldehidă?
Emisiile E0 sunt testate de un laborator independent la fiecare 3 luni. Șase teste în cameră climatică (ASTM D6007. Trei de către Shanghai Hongjun, trei de către ICTT Vietnam) efectuate între aprilie 2025 și iunie 2026 pe panouri de 9, 15 și 18 mm au înregistrat valori medii de 0,014–0,032 ppm, comparativ cu limita California Phase 2 de 0,05 ppm.
Ce se întâmplă cu panourile care nu trec de verificarea tehnică?
Acestea nu ajung în comanda dumneavoastră. Panourile cu defecte remediabile pe față sunt chituite și reșlefuite. Cele în afara toleranțelor sunt transferate la o clasă inferioară, astfel încât containerul să conțină doar panouri conforme specificației agreate.
Aplicați un sistem recunoscut de management al calității?
Da. Certificarea ISO 9001:2015 (KAC25/0185) acoperă fabricarea placajului nostru, iar copiile documentelor de calitate și rapoartele de emisii sunt transmise cumpărătorilor prin e-mail.
De ce diferă două oferte pentru același tip de placaj?
Cele două oferte nu au aceeași structură constructivă. Diferențele provin din clasa miezului, metoda de îmbinare, pregătirea feței, sistemul de adeziv și toleranțe. Comparați aceste cinci criterii, nu doar denumirea produsului.
Puteți furniza rapoarte de testare suplimentare?
Da. Rezistența și rigiditatea la încovoiere, calitatea lipirii și emisiile conform metodei cumpărătorului pot fi testate prin SGS la cerere. Specificați testele și standardul în cererea dumneavoastră. Rapoartele vor însoți comanda.
Solicitați o ofertă
Trimiteți specificația și cerințele de control.
Precizați destinația de utilizare, fața, miezul, adezivul, grosimea, dimensiunile și cantitatea, alături de toleranțele necesare liniei dumneavoastră și punctele de inspecție. Lisa vă răspunde în câteva ore prin e-mail sau WhatsApp. Mostre gratuite.
[email protected]