
Abedul D+/D
Cara vista más limpia; dibujo natural y contracara clasificada aparte
Resumen de aplicación
Frentes y costados a la vista
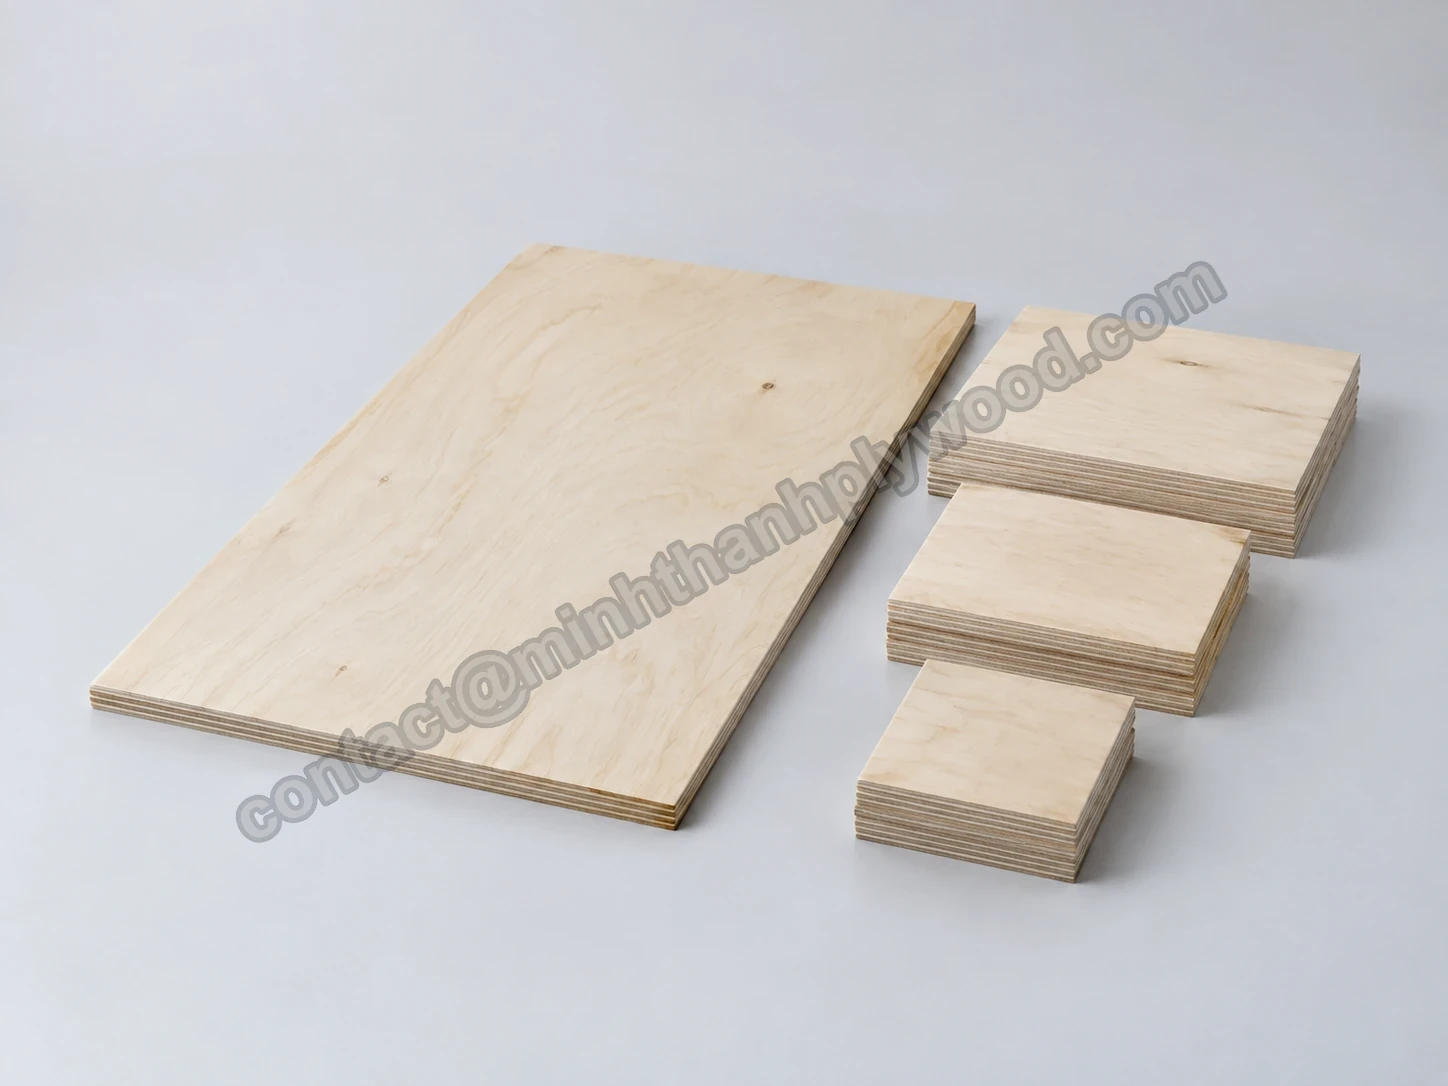
Triplay cortado a medida · Vietnam
Respuesta breve
Minh Thanh Plywood fabrica y suministra triplay cortado a medida de Vietnam para fábricas de muebles e importadores. Indiquen el rectángulo terminado, la dirección de la cara y la cantidad: cortamos tableros completos en 4, 6 u 8 piezas y las embalamos para exportación.
Enviamos de forma regular piezas cortadas a medida a Italia y a otros mercados europeos. Nuestro triplay para muebles combina una cara seleccionada con un núcleo cosido de madera de plantación. El corte en fábrica entrega a su equipo de recepción paquetes más pequeños y bien identificados, y deja su maquinaria libre para taladrar, perfilar y ensamblar.
Cómo un tablero completo se convierte en pieza de mueble
Vean cómo se combinan el tablero base, la dirección de fibra, el despiece y las etiquetas de paquete en un pedido de exportación.
Qué revisar en las piezas de triplay ya cortadas
Sigan el corte de triplay para muebles en rectángulos y la pila que queda junto a la sierra al cerrar la tanda.
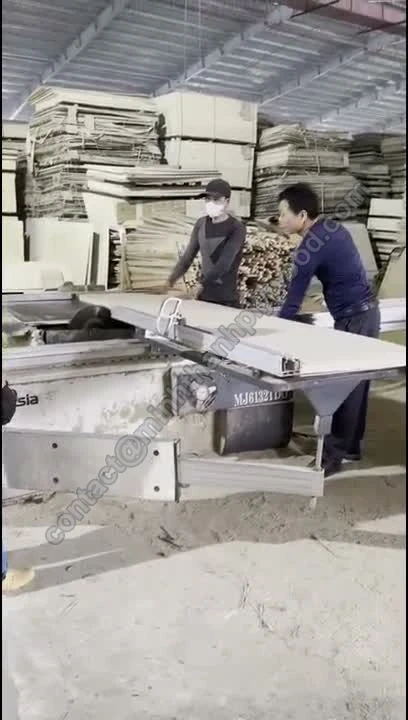
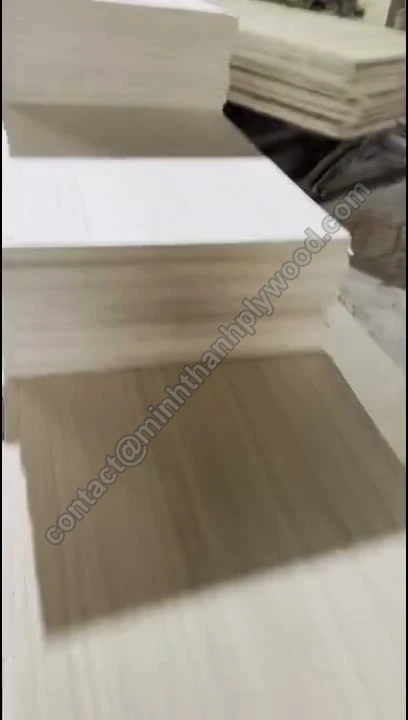
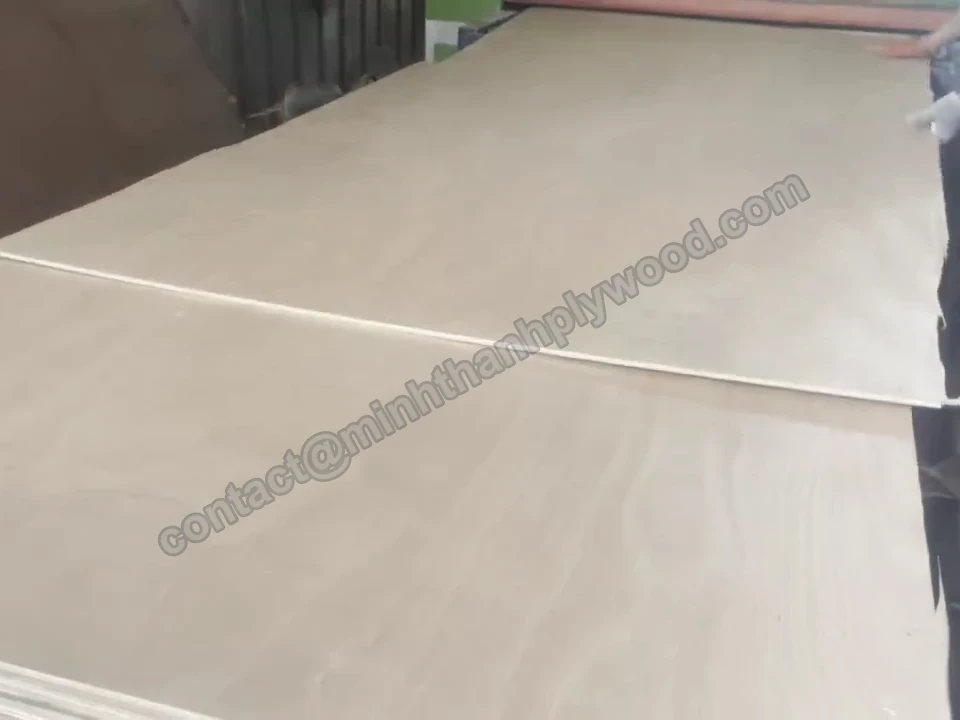
En el clip se ve la operación de corte tal como ocurre y la pila que queda al terminar la tanda. Las fotografías tomadas en planta muestran la mesa de la sierra y los cantos recién cortados: son la evidencia del proceso detrás del servicio.
Las medidas terminadas y el espesor lijado se verifican antes de embalar. Su despiece manda: de ahí salen las dimensiones de cada pieza y el sentido de la fibra, y las fotos del pedido permiten cotejar lo producido contra esa lista.
Triplay a medida por pedido
El triplay a medida parte de la especificación del tablero base; el corte cambia las dimensiones, mientras cara, núcleo y adhesivo siguen formando parte del pedido.
| Caras | Abedul, álamo, EV, okumé, pino, Bintangor, eucalipto o Gurjan |
|---|---|
| Núcleo | Styrax blanco o eucalipto; cosido horizontal y vertical |
| Espesor | 3–40 mm |
| Formatos base | 1220 × 2440 y 1250 × 2500 mm; especiales de 1220 × 2500 y 1220 × 2280 mm |
| Tolerancia de espesor | Hasta ±0.2 mm en tableros lijados para muebles |
| Humedad | 8–12 % |
| Superficie | Lijadas y pulidas; ambas caras listas para su revestimiento UV |
| Adhesivo | UF para interior estándar; reforzado con melamina o fenólico WBP según especificación |
| Emisión | E0 estándar, especificado aparte del adhesivo |
| Medidas de pieza | Largo y ancho terminados a ±2 mm; dirección de fibra en el despiece |
| Embalaje | Identificación separada por cada referencia y especificación de pieza |
Trabajen el despiece y la especificación del material como un solo documento. Un rectángulo con las medidas correctas pero la fibra mal orientada puede arruinar un gabinete a la vista. Y si dos piezas miden lo mismo pero cambian de calidad de cara o de espesor, necesitan referencias separadas. Si en su mercado el mismo panel se pide como contrachapado, terciado o multilaminado, la especificación que cotizamos no cambia: cambia el nombre, no el producto.
Calidad de caras según la pieza terminada
La calidad de cara y contracara se elige según lo que quede a la vista cuando la pieza ya forme parte del mueble.
Abedul D+/D
Cara vista más limpia; dibujo natural y contracara clasificada aparte
Resumen de aplicación
Frentes y costados a la vista
Abedul D/E
Admite más variación natural o reparaciones que la selección de cara limpia
Resumen de aplicación
Piezas internas y componentes revestidos
Eucalipto A/A
Aspecto de referencia apareado en las dos caras visibles
Resumen de aplicación
Estanterías abiertas
Eucalipto A/B
Cara vista elegida aparte de la contracara
Resumen de aplicación
Piezas con una sola cara a la vista
Eucalipto B/B
La muestra define parches, nudos y variación de color admitidos
Resumen de aplicación
Pintura o revestimiento
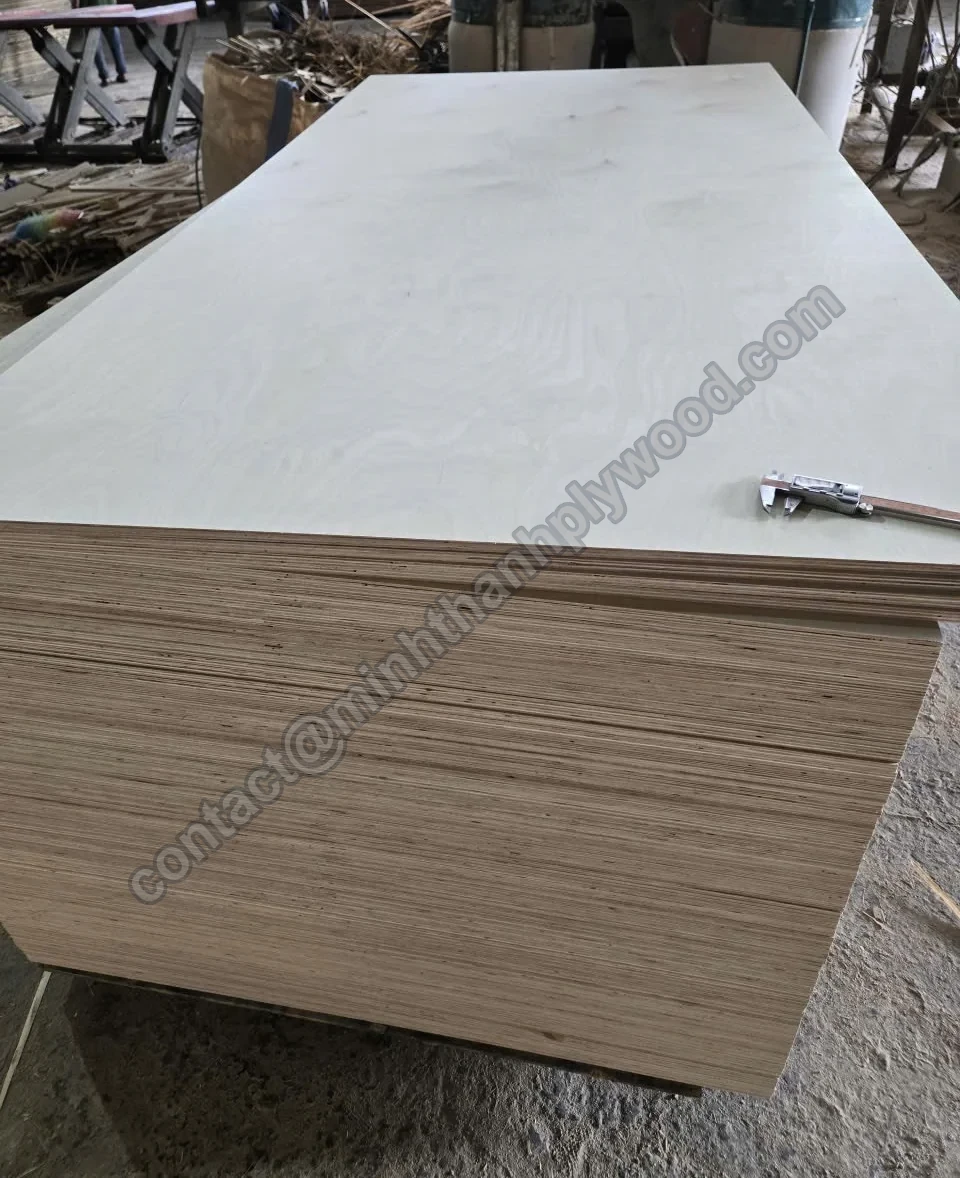
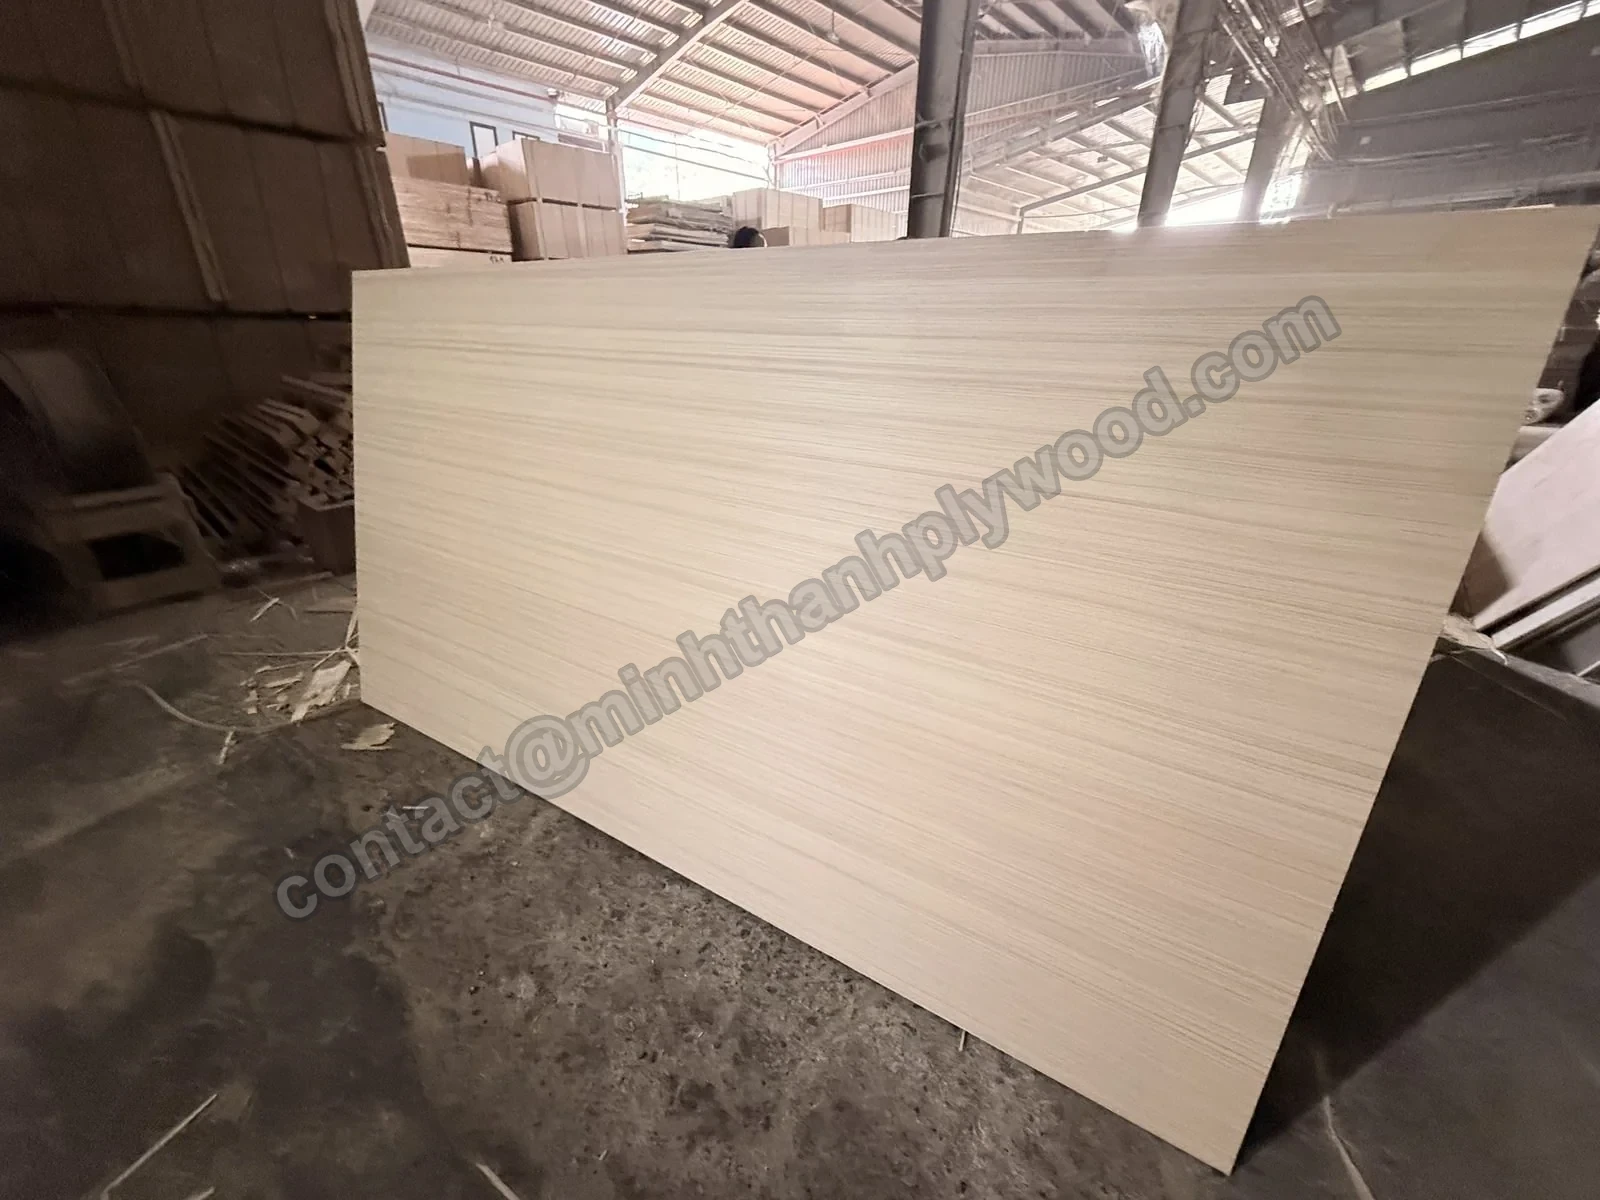
No es lo mismo el costado de un gabinete con una única cara expuesta que un estante abierto que se ve por arriba y por abajo: cada caso pide su propio par cara/contracara. Señalen en el plano cuál lado queda a la vista y adjunten un acabado de referencia cuando pidan muestras. Con acabado transparente la variación de color se nota; con acabado opaco los criterios para elegir la chapa son otros.
En abedul usamos las denominaciones locales D+, D y E para cotizar cada par. En eucalipto, las caras se combinan como A/A, A/B o B/B. No mezclen los dos sistemas: la misma letra no significa lo mismo en una especie que en otra.
El núcleo decide en cada pieza pequeña
El Styrax blanco da piezas más livianas; el eucalipto entrega un tablero más denso y con canto en capas más oscuro.
| Criterio | Styrax blanco | Eucalipto |
|---|---|---|
| Densidad | Unos 500 kg/m³ | 650–750 kg/m³ |
| Aspecto del canto | Núcleo claro en capas | Núcleo más oscuro en capas |
| Decisión de pieza | Piezas de mueble más livianas | Piezas de mueble más densas |
| Construcción | Chapas cosidas; tableros de muebles con doble prensado | Chapas cosidas; tableros de muebles con doble prensado |
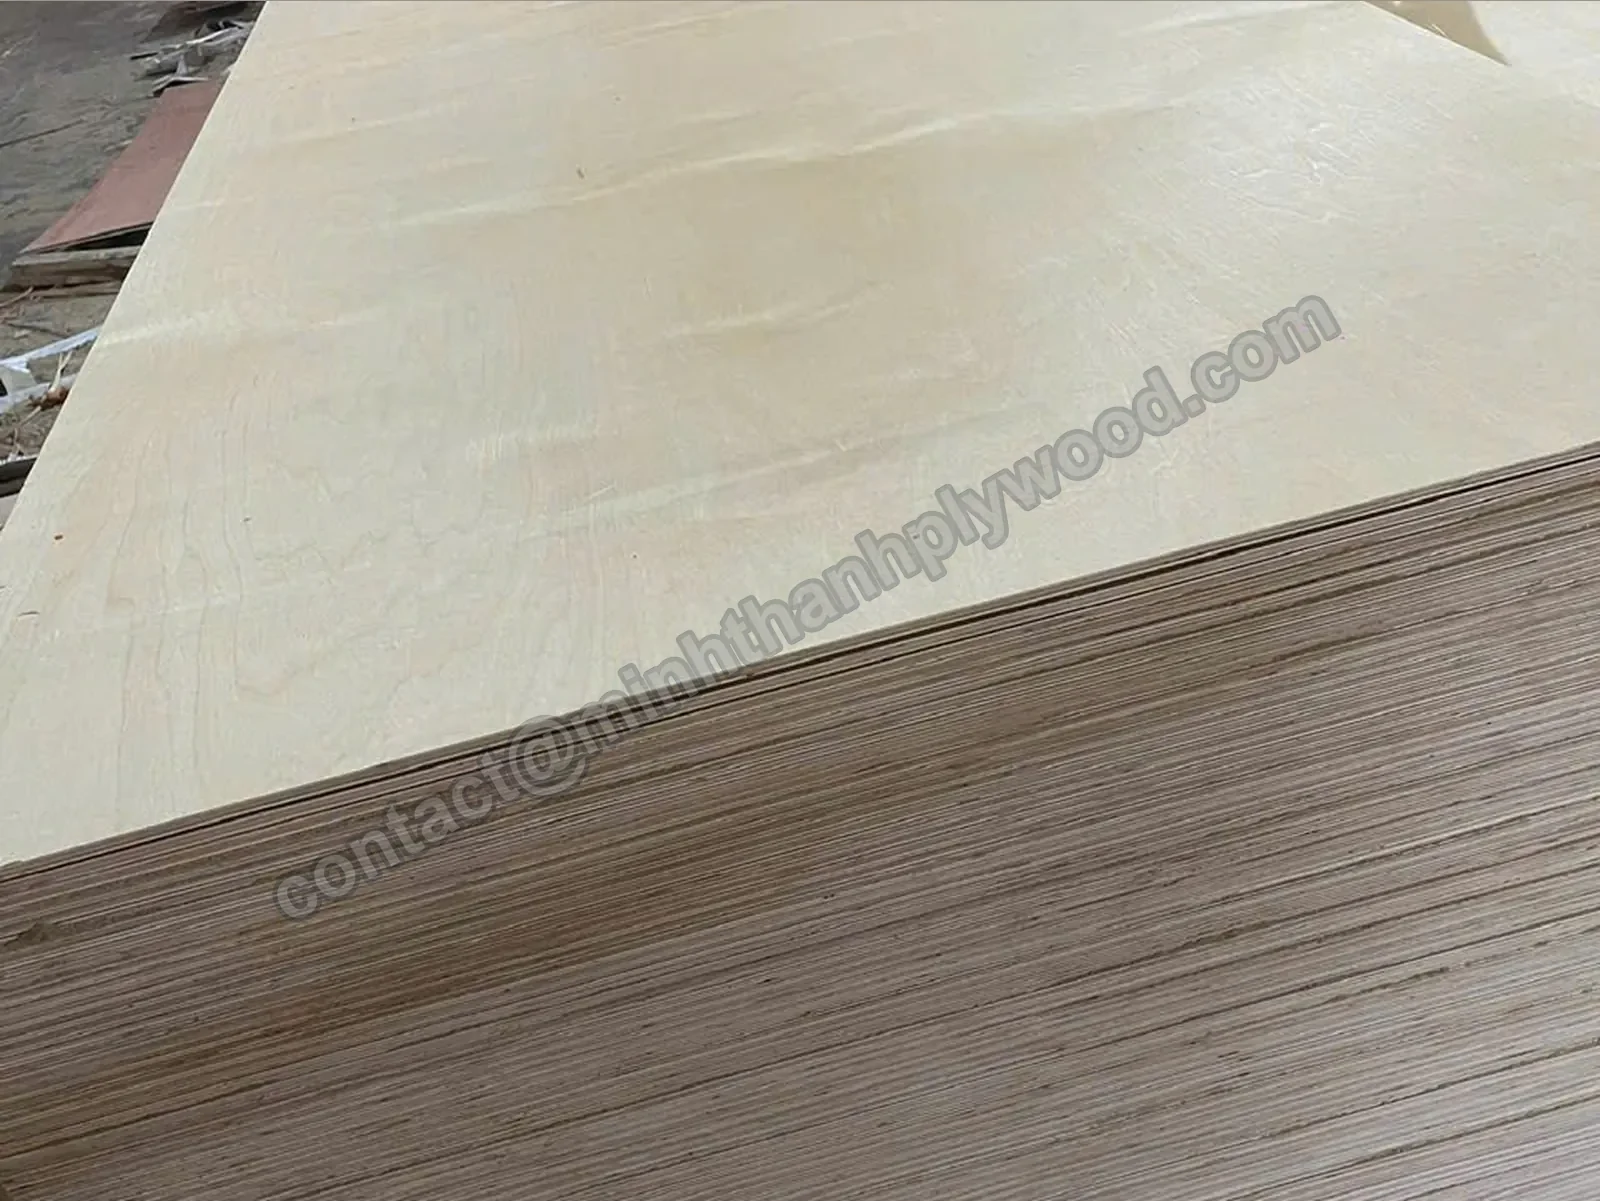
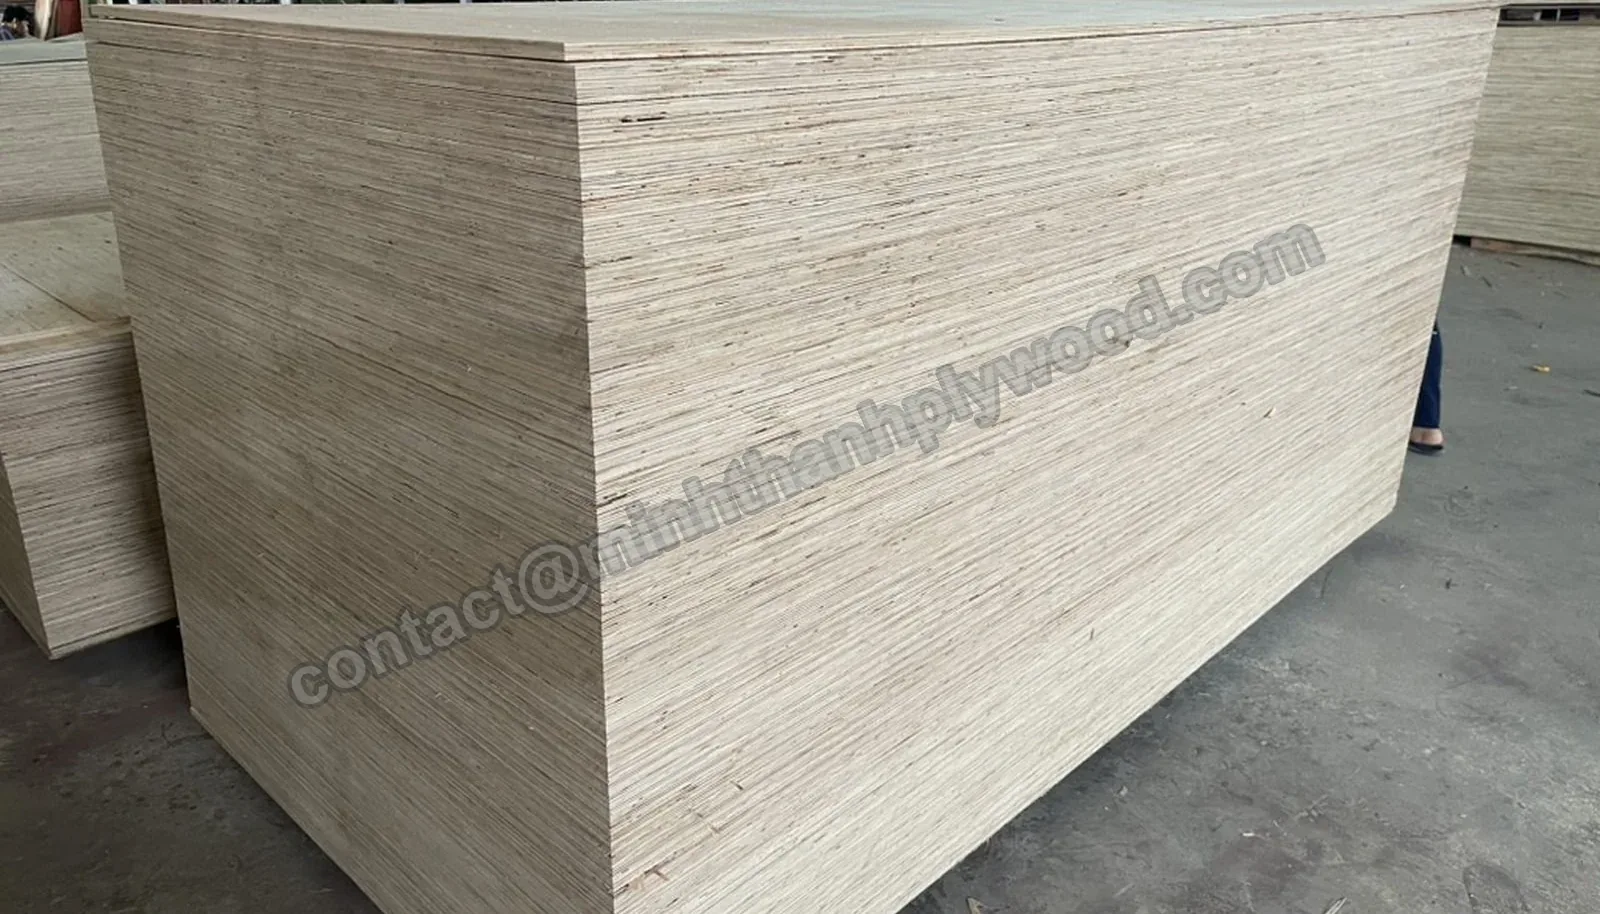
El Styrax ronda los 500 kg/m³ y el eucalipto se ubica en 650–750 kg/m³. Definan el núcleo antes de comparar cotizaciones, porque un precio de frondosa sin especificar puede esconder otro peso de tablero. Esa diferencia de densidad viaja con las piezas pequeñas hasta el manejo en planta y la planificación del contenedor.
Las capas del núcleo van cosidas en sentido horizontal y vertical. En tableros para muebles, el núcleo se prensa y se calibra primero, y en un segundo prensado se agregan cara y contracara. La calibración pesa cuando llegan piezas de distintas pilas al mismo ajuste de canteado o de maquinado.
Los tableros delgados de 3–6 mm llevan cinco capas. Una construcción de 3 mm tiene una chapa de núcleo, dos capas transversales y dos caras; los de 4–6 mm usan tres chapas de núcleo y dos caras. Para fondos de cajón, elijan la construcción con el mismo cuidado que la medida del rectángulo.
Adhesivo y emisión se especifican por separado
El adhesivo UF con nivel de emisión E0 es el estándar para muebles; el encolado resistente al agua se elige según el ambiente de servicio.
| Línea del pedido | Qué se especifica | Detalle en el pedido de muebles |
|---|---|---|
| Adhesivo | La resina de encolado | UF estándar; reforzado con melamina o fenólico WBP para el servicio indicado |
| Emisión | Requisito de liberación de formaldehído | E0 estándar para tableros de muebles de interior |
| Evidencia de ensayo | Método y referencia de material | Resultados en cámara ASTM D6007 de las muestras ensayadas |
| Acabado de cantos | Protección después del corte | Incluyan los cantos de núcleo expuestos en el acabado posterior |
E0 habla de emisión de formaldehído, no del tipo de adhesivo. Anoten el adhesivo y el nivel de emisión en líneas distintas del pedido, para que una especificación de gabinete interior no se confunda con un requisito de encolado resistente al agua. Las opciones reforzadas con melamina y las fenólicas WBP se piden según la aplicación prevista.
Seis ensayos en cámara (tres de Shanghai Hongjun y tres de ICTT Vietnam) bajo ASTM D6007, en tableros de 9, 15 y 18 mm, entre abril de 2025 y junio de 2026, promediaron 0.014–0.032 ppm. Son resultados medidos sobre muestras. En piezas para muebles, mantengan la referencia de material del informe ligada a la del despiece.
Los cantos recién cortados dejan el núcleo a la vista. Sumen el acabado de cantos a su plan de producción posterior allí donde el mueble vaya a estar en contacto con humedad. Recubrir la superficie y proteger el canto cumple una función distinta de elegir el adhesivo que va dentro del panel.
Planeen el corte según fibra y ancho de sierra
Las medidas terminadas tienen que dejar lugar al material que retira la sierra y a los recortes finales que se hagan en su planta.
| Distribución del corte | Medida terminada a especificar | Tolerancia de largo y ancho | Fibra y embalaje |
|---|---|---|---|
| 4 piezas por tablero | Su rectángulo dentro de un tablero completo de 1220 × 2440 o 1250 × 2500 mm | ±2 mm | Flecha de fibra; embalaje por referencia de pieza |
| 6 piezas por tablero | Su rectángulo, con margen para el ancho de corte de la sierra | ±2 mm | Identifiquen piezas pareadas o giradas |
| 8 piezas por tablero | Su rectángulo más pequeño, con el margen de maquinado que corresponda | ±2 mm | Apoyen planas las pilas pequeñas |
La medida de una pieza terminada no se obtiene dividiendo el tablero en el papel: cada corte se come material. Digan qué rectángulo terminado necesitan, comparen con la distribución propuesta el rendimiento y el manejo, y recién entonces aprueben el despiece que va a producción.
La fibra sigue la chapa de la cara. Si giran un rectángulo para aprovechar mejor el tablero, la fibra puede quedar cruzada en la puerta de un gabinete en vez de correr a lo largo. Pongan flecha de fibra en toda pieza visible e identifiquen las piezas pareadas o espejadas cuyo aspecto deba coincidir.
No es lo mismo una pieza rectangular terminada que una pieza en bruto para maquinado. Si su planta va a perfilar o recortar cantos, el tamaño pedido tiene que incluir ese margen. Déjenlo escrito en el plano, para que etiqueta, orden de compra e inspección de recepción hablen de la misma medida.
Usen columnas separadas para referencia de pieza, largo terminado, ancho terminado, espesor, cantidad y flecha de fibra. Al lado de cada pieza anoten la selección de cara y contracara y el margen de recorte posterior, y den a toda la lista una referencia de revisión. Un croquis ayuda a ubicarse; las medidas escritas son las que mandan en producción.
Dónde el corte a medida ahorra manejo
Los rectángulos cortados en fábrica sirven para piezas de muebles que se repiten y cuyas medidas ya están fijadas antes de cargar el contenedor.
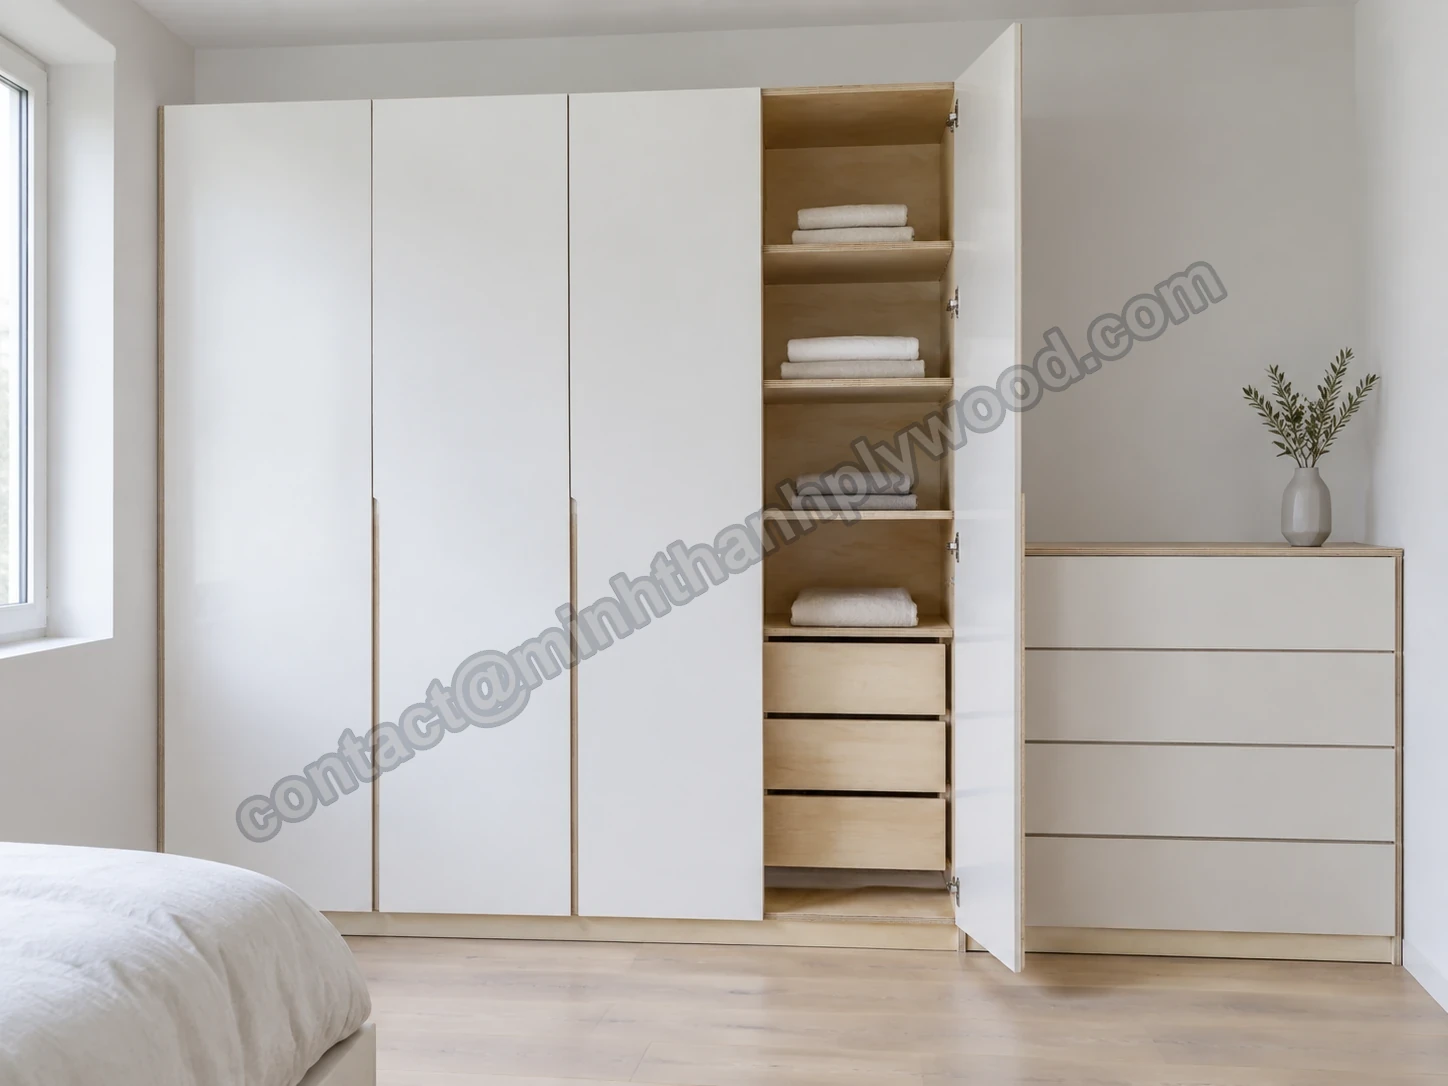
Pidan los rectángulos por cara visible y dirección de fibra. Aunque compartan espesor, manejen estantes y costados con referencias distintas para que nadie tenga que volver a clasificar el embarque.
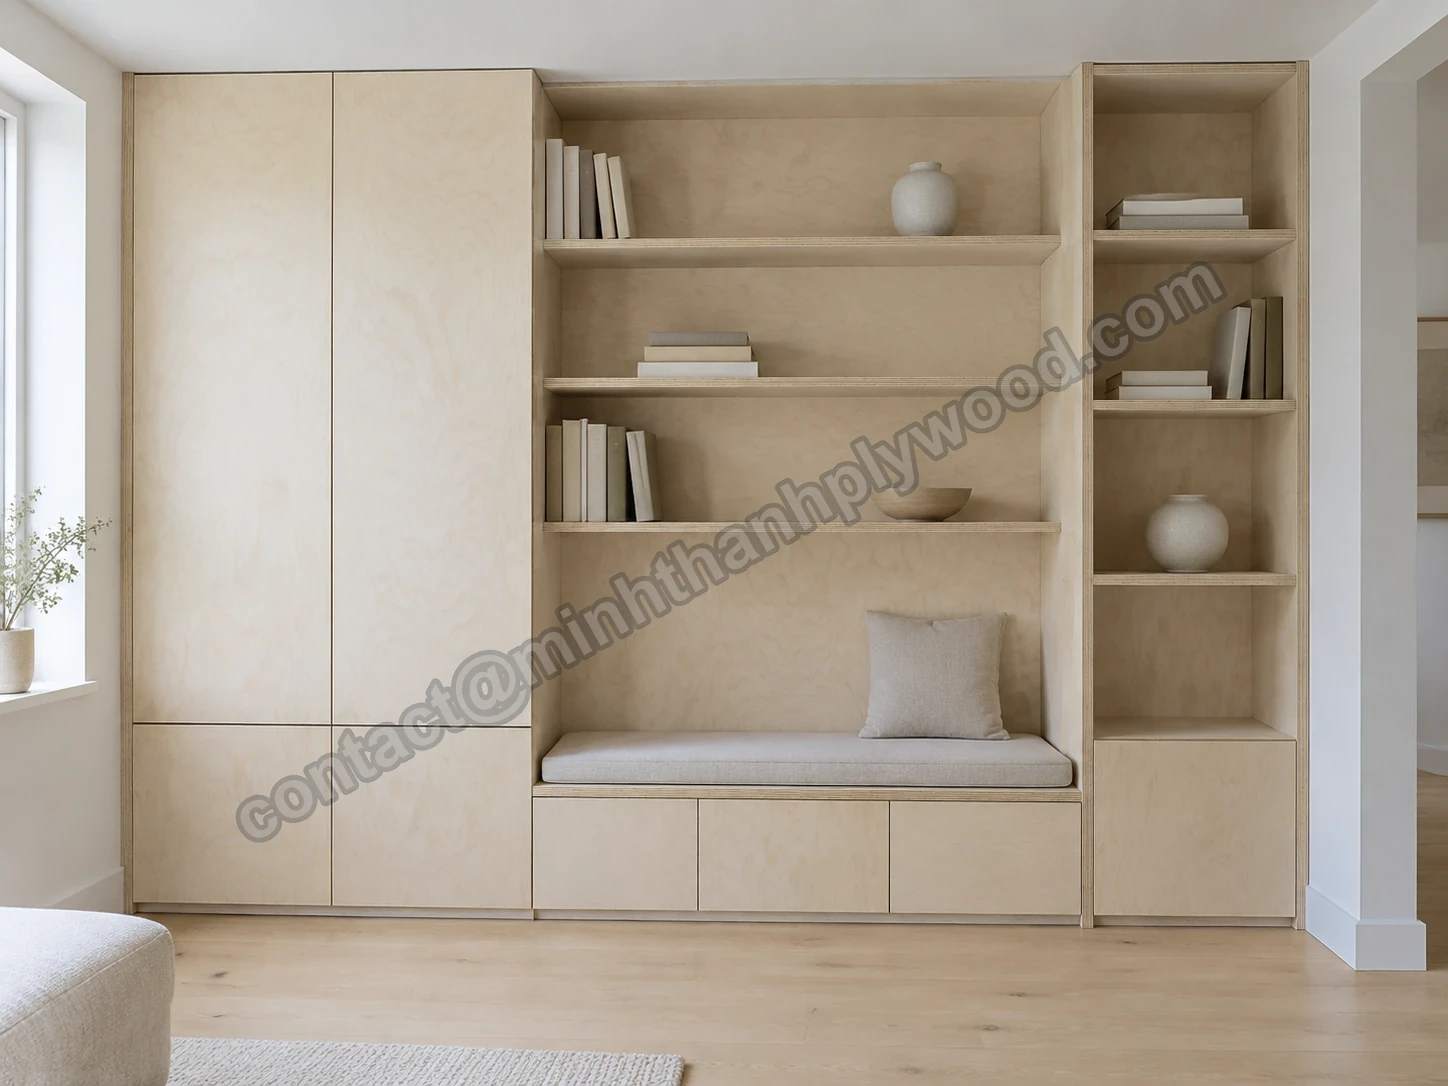
Los tableros de cinco capas de 3–6 mm se convierten en piezas pequeñas con una construcción constante del tablero base. Embalen cada rectángulo plano y no quiten el apoyo de abajo cuando muevan la pila a la línea.
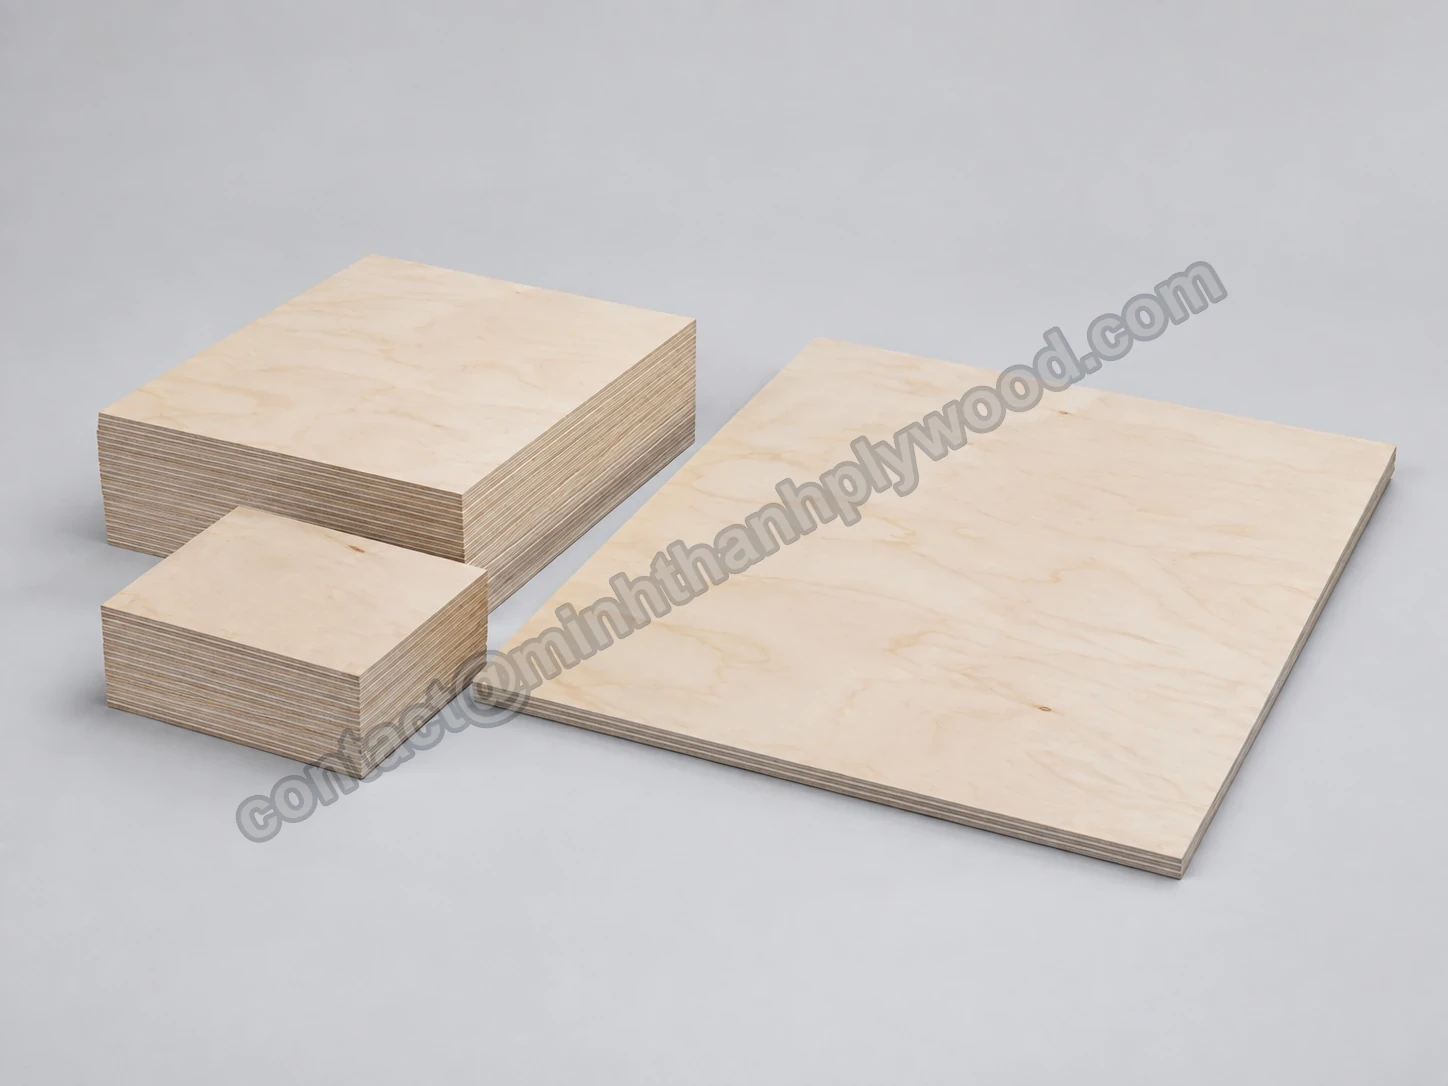
Antes de perfilar, taladrar o cantear en su planta, definan el tamaño rectangular en bruto. El margen pedido va en el plano, no en una nota suelta que pasa de operario a operario.
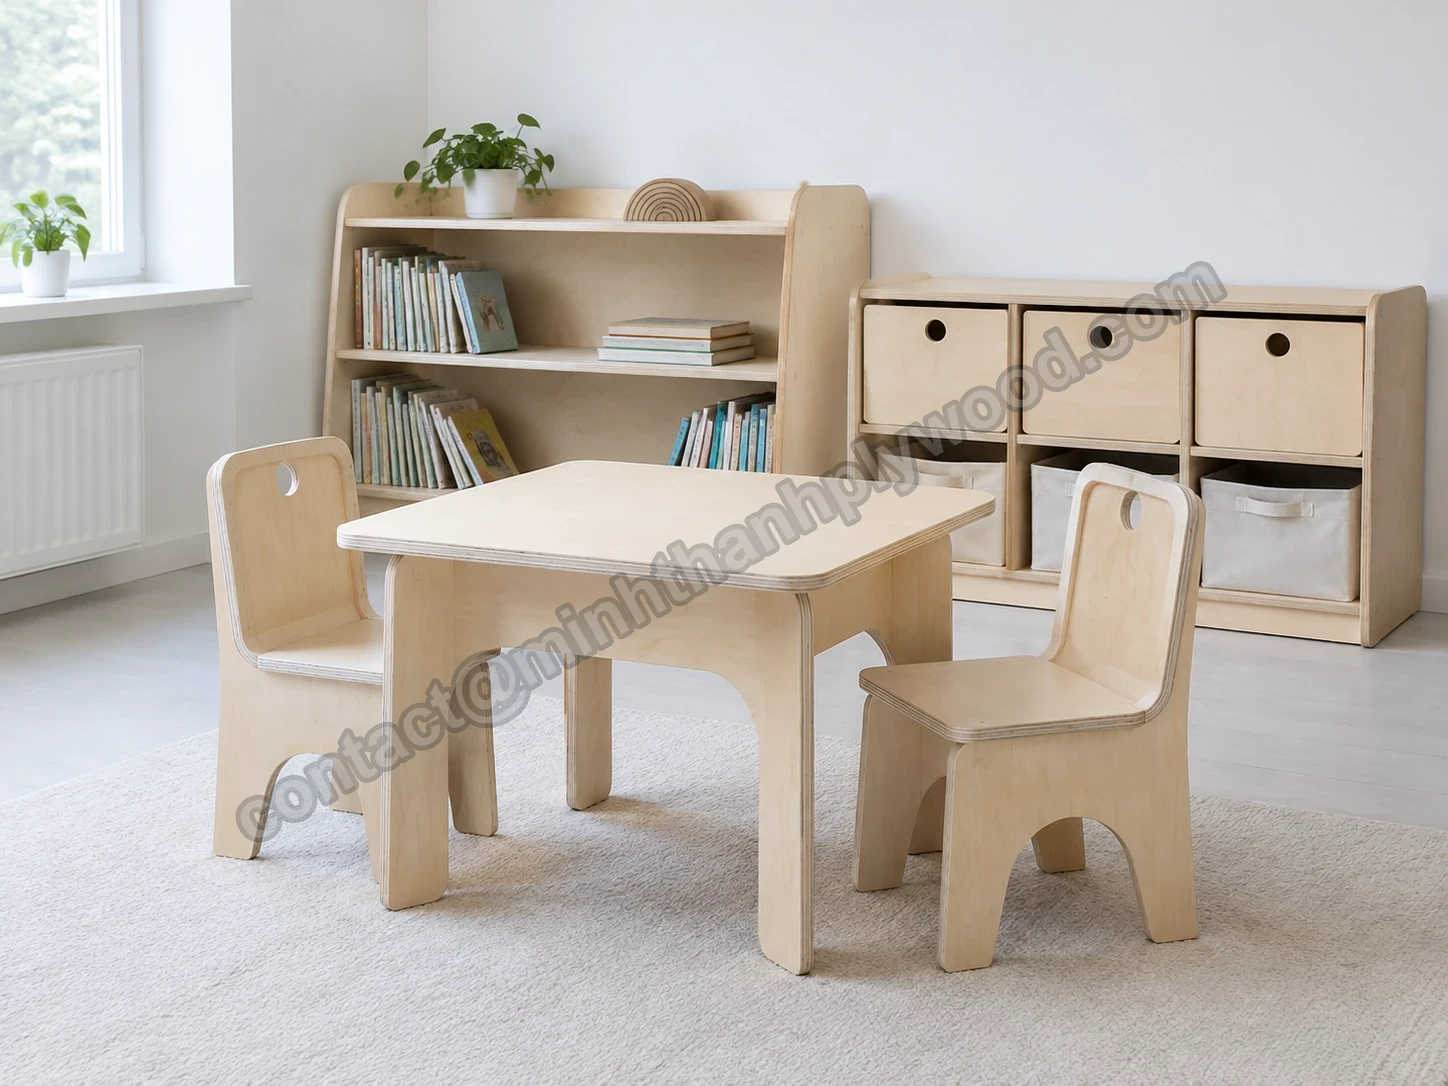
Medidas repetidas de estantes y divisores pueden viajar en paquetes identificados. Cuiden que la dirección de la cara coincida en piezas contiguas cuando el acabado sea transparente y la chapa quede a la vista.
El corte a medida rinde más cuando el comprador tiene una lista de piezas estable. Un taller que trabaja diseños únicos puede preferir tableros completos por flexibilidad. La producción repetida de gabinetes o cajones permite planificar con menos referencias y ordenar el stock que llega según su secuencia de maquinado.
¿Piezas cortadas a medida o tableros completos?
Para rectángulos que se repiten conviene la pieza cortada en fábrica; si el despiece cambia seguido, el tablero completo da más juego.
| Decisión | Piezas cortadas en fábrica | Tableros completos |
|---|---|---|
| Recepción | Recuento por referencia de pieza | Recuento por tablero completo |
| Flexibilidad | Medidas fijadas antes de producir | Todavía se pueden armar otros despieces |
| Dirección de fibra | Marcada en el despiece aprobado | Se maneja en el corte local |
| Maquinado | Su planta perfila, taladra y da acabado a las piezas | Su planta corta antes del maquinado siguiente |
| Organización del stock | Paquetes más pequeños separados por pieza | Tableros guardados por material y espesor |
| Dónde encaja mejor | Piezas de muebles que se repiten | Trabajos variables y diseños que se revisan seguido |
Comparen el costo puesto en destino por pieza útil, no el costo por tablero completo. Ahí entran la superficie comprada, la operación de corte, el manejo, el embalaje y el flete que se asigna al embarque. Un recorte que su taller vuelve a usar tiene un valor distinto al de una tira que termina en desperdicio.
En pedidos repetidos, calculen el rendimiento con la distribución realmente aprobada y sus restricciones de fibra. Cambiar el formato base puede favorecer un patrón de corte repetido, pero también cambia la huella del paquete. Comparen el conjunto completo antes de cambiar la compra de forma permanente.
Un tablero base especial y una pieza cortada resuelven problemas distintos. El formato define el tablero que sale de la línea; el despiece define los rectángulos que se hacen después. Entre nuestros formatos especiales figuran 1220 × 2500 y 1220 × 2280 mm, junto a los formatos estándar.
Revisen las medidas antes de que las piezas entren a línea
Confirmen referencia aprobada, orientación de cara, espesor y medidas del rectángulo antes de liberar un paquete a producción.
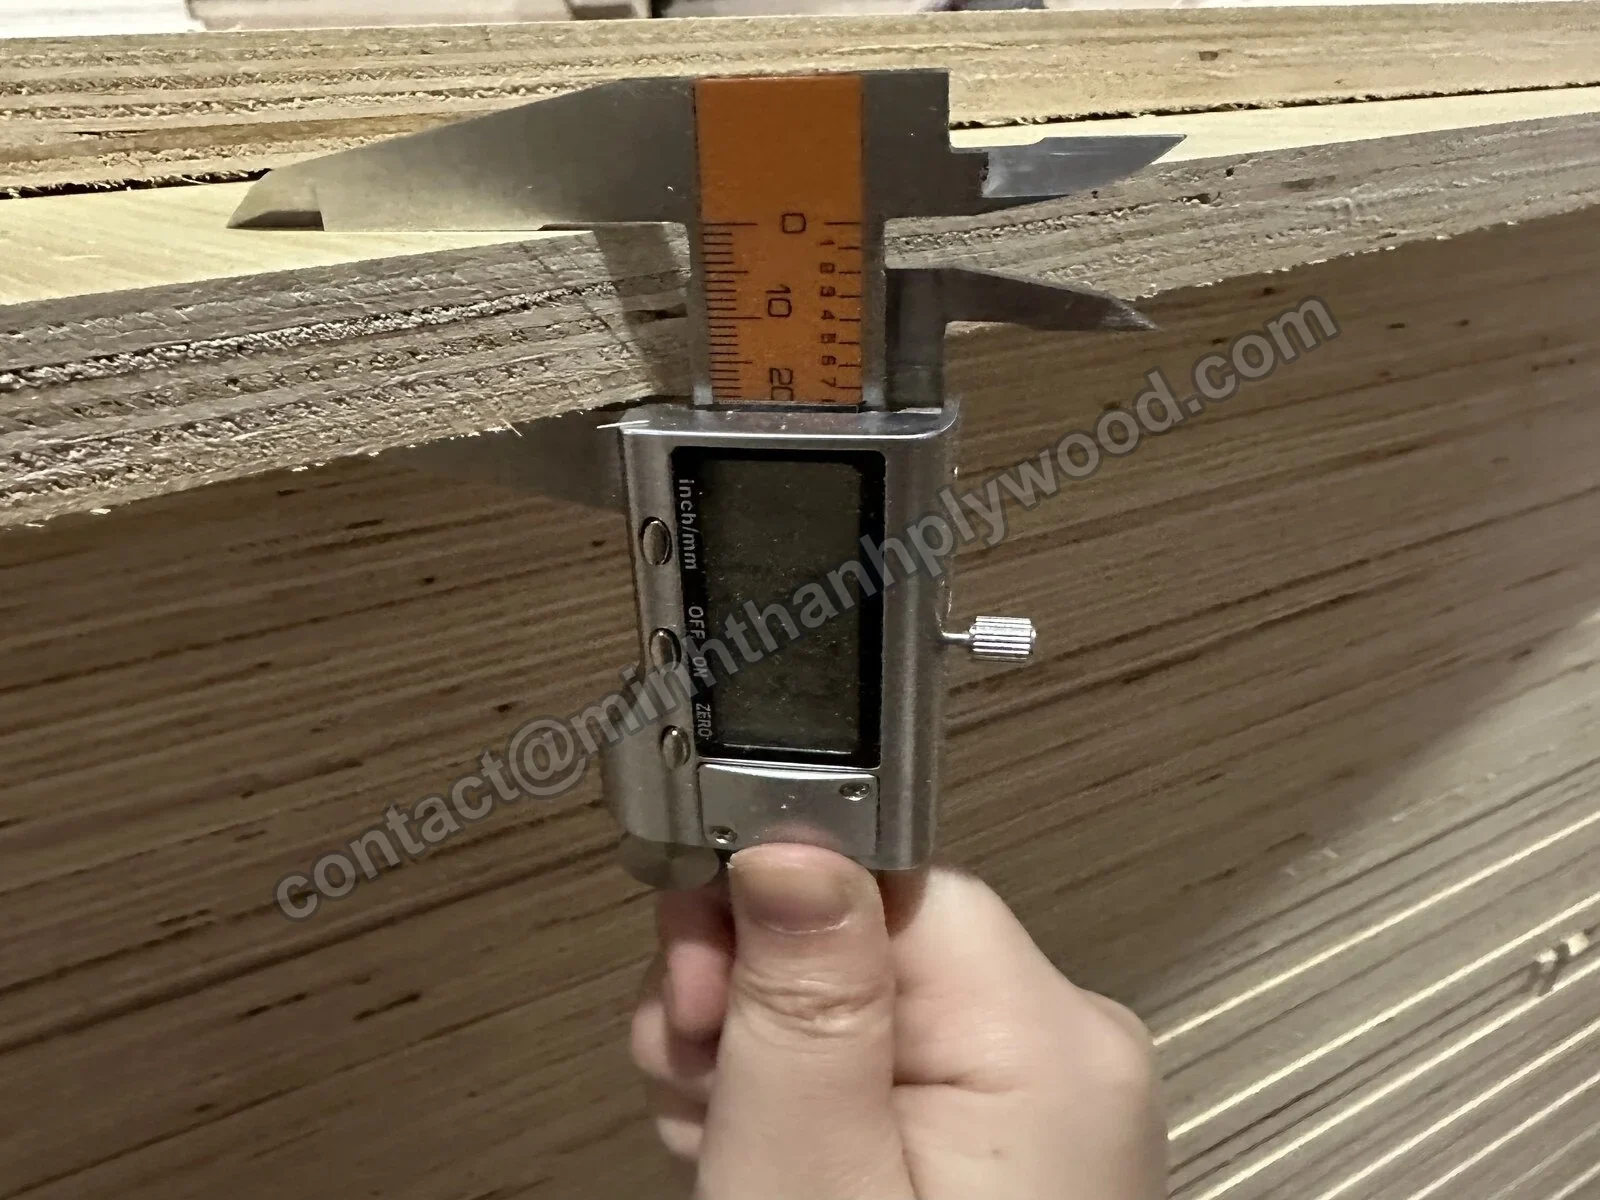
Cotejen la referencia del paquete con el despiece aprobado.
Usen la muestra aprobada para revisar el aspecto de ambos lados.
Midan largo, ancho y diagonales de la pieza terminada.
Lean el espesor en varios puntos con un calibrador.
Revisen los cantos recién cortados y mantengan la pila plana sobre su apoyo.
Registren las cantidades por referencia de pieza antes de seguir maquinando.
Sostenemos el largo y el ancho terminados en ±2 mm, y en tableros lijados para muebles el espesor baja hasta ±0.2 mm. El despiece indica la dirección de fibra prevista y cualquier margen de maquinado. Cotejen esos datos con la etiqueta del paquete antes de que las primeras piezas entren a su línea.
Abran el primer paquete y comparen la etiqueta con la revisión del plano. Midan piezas en más de un punto de la pila, contrasten las dos diagonales para ver la escuadra y revisen si el canto de salida se astilló. Guarden la muestra y las fotos junto al registro de mercancía recibida.
Documentos que respaldan el pedido de piezas
CARB P2 / TSCA Title VI, planta ICTT n.º 23024; ISO 9001:2015 y TCVN 11902:2017. Los documentos de calidad y el expediente EUDR acompañan el pedido.
Embalen y cuenten por referencia de pieza
Cada paquete debe indicar número de pieza, medida terminada, espesor y cantidad, para que recepción los revise sin abrir todos los bultos.
| Núcleo / peso del tablero completo | Equivalentes en tableros completos | Paquetes base, hasta 55 tableros | 4 piezas por tablero | 6 piezas por tablero | 8 piezas por tablero |
|---|---|---|---|---|---|
| Styrax / 26.8 kg | 990 | 18 × 55 tableros | 3,960 | 5,940 | 7,920 |
| Eucalipto / 34.8 kg | 795 | 15 × 53 tableros | 3,180 | 4,770 | 6,360 |
Para el ejemplo de carga tomamos tableros completos de 18 mm en formato 1220 × 2440 mm. Sobre nuestro plan estándar de hasta 28,000 kg de triplay por 40HC, el embalaje se suma cuando se verifica la reserva. Cada tablero pesa 26.8 kg si el núcleo es Styrax de 500 kg/m³, y 34.8 kg si es eucalipto de 650 kg/m³.
Una pila de 55 tableros completos alcanza 990 mm de alto. Los cálculos agrupan esa carga en 18 paquetes de 55 tableros cuando el núcleo es Styrax, o en 15 paquetes de 53 cuando es eucalipto. Con el corte cambian la huella del embalaje y la cantidad de bultos de piezas terminadas: son cifras equivalentes de material, para planificar.
Usen la calculadora de embalaje para fijar el volumen del tablero base y ordenen después los paquetes de piezas según el manejo y la carga útil confirmada. Las medidas de las piezas, la densidad del núcleo, el embalaje de protección y la disposición de los bultos inciden en el plan de carga.
La carga útil reservada limita el peso embarcado, embalaje incluido. Que haya más piezas pequeñas no autoriza a subir el volumen total de triplay. En pedidos mixtos, mantengan la lista de empaque agrupada por referencia de pieza: así un faltante se ubica sin recontar piezas que no tienen relación.
Acuerden con su equipo de recepción cómo se van a mover los paquetes. El apoyo de la tarima debe mantener planos los tableros pequeños, y los tableros protectores y las esquinas resguardan los cantos expuestos. Abran un bulto sobre una base nivelada y levanten las piezas en vez de arrastrar una cara visible contra la siguiente.
Plan ilustrativo de material para 40HC, antes del ancho de corte de la sierra: unos 26,520 kg de tableros con núcleo Styrax o 27,690 kg con eucalipto, sin embalaje; la verificación de carga útil usa la reserva de carga confirmada. La cantidad de piezas terminadas se confirma con el despiece, en lugar de tomarse como una capacidad garantizada. Las cantidades finales dependen de la distribución de corte aprobada, la huella de los bultos, el peso bruto medido y la carga útil confirmada.
Cantidades del pedido y calendario de producción
El pedido arranca en un contenedor 40HC y la producción toma 15–45 días después del anticipo.
| Pedido mínimo | 1×40HC; mezcla de especificaciones por acuerdo |
|---|---|
| Producción | 15–45 días después del anticipo |
| Muestras | Muestras gratuitas |
Las especificaciones mixtas se acomodan junto con el plan de corte y embalaje. Envíen la cantidad de cada pieza, no solo el total del contenedor: la distribución define cuántos tableros completos y cuántos paquetes separados necesita el pedido.
El pago se hace con 30 % de anticipo y 70 % contra el conocimiento de embarque escaneado, por T/T o L/C irrevocable a la vista. Cotizamos FOB Hai Phong, CFR o CIF, con el puerto de destino que ustedes indiquen: Manzanillo o Veracruz, por ejemplo, si ahí descargan. Antes de aprobar la orden de producción pueden revisar cara y núcleo con muestras gratuitas. Al plazo de producción se suma el tránsito marítimo.
Un solo despiece controlado para todo el pedido
Envíen el despiece junto con la especificación del tablero, aprueben la muestra y la revisión del plano, y liberen el pedido a producción.
Cuenten para qué mueble es y qué núcleo eligieron.
Especifiquen el adhesivo y la emisión por separado, y después la calidad de cara y contracara.
Listen espesor, rectángulos terminados, dirección de fibra y cantidades.
Agreguen los requisitos de embalaje y el puerto de destino.
Aprueben la muestra de material, la cotización y la revisión del despiece.
Reciban las fotos de inspección y revisen la lista de empaque antes del embarque.
Den a cada pieza distinta su propia referencia. Si el plano cambia después de la cotización, marquen con claridad la revisión que quedó reemplazada y actualicen al mismo tiempo el programa de cantidades. Así compras, corte y recepción trabajan sobre una misma descripción del pedido.
Preguntas sobre pedidos de triplay cortado a medida
Aquí respondemos sobre rectángulos terminados, dirección de fibra, elección de material y pedidos por contenedor.
Es un tablero completo que se divide en los rectángulos del pedido antes de despachar. Minh Thanh Plywood entrega 4, 6 u 8 piezas por tablero completo a fábricas de muebles e importadores, con cara, núcleo, adhesivo y espesor definidos antes de cortar.
Sí. El pedido mínimo es un contenedor 40HC y se pueden combinar especificaciones por acuerdo. Envíen la cantidad de cada rectángulo terminado y el puerto de destino: así la cotización incluye un plan de corte y embalaje que se puede ejecutar.
No. Cada corte retira material del tablero por el ancho de la sierra y las piezas que después se maquinan pueden necesitar un margen extra de recorte. Anoten en el plano el largo y el ancho terminados que necesitan, en lugar de tomar como definitivas las fracciones del tablero completo.
Marquen la dirección de la fibra con una flecha en el despiece. Al girar un rectángulo dentro del tablero completo cambia la dirección de su cara, así que las piezas visibles de un gabinete necesitan indicación de fibra además del largo y el ancho.
La gama de triplay va de 3 a 40 mm. Los tableros delgados de 3–6 mm son de cinco capas y funcionan bien en fondos y traseras de cajones; definan el espesor final junto con el plano del mueble y el maquinado posterior.
El Styrax ronda los 500 kg/m³ y responde a quien busca un tablero más liviano. El eucalipto se ubica en 650–750 kg/m³ y entrega una pieza más densa. Escriban el núcleo en la orden de compra para que la cotización use el mismo material.
No. E0 es un requisito de emisión de formaldehído. El adhesivo UF con nivel de emisión E0 es la especificación estándar para muebles de interior; el reforzado con melamina y el fenólico WBP son opciones de encolado distintas, elegidas según el uso previsto.
Las caras se entregan lijadas y pulidas, listas para que ustedes apliquen su propio UV. Indiquen el acabado requerido y la calidad de la cara vista al pedir muestras, para que la superficie entregada encaje con el siguiente paso de su producción.
Las cantidades se registran por referencia de pieza. Con una distribución uniforme, 100 tableros completos rinden 400, 600 u 800 piezas si se cortan en 4, 6 u 8 partes. La capacidad del contenedor también depende de la densidad, el embalaje y la carga útil reservada.
Para cotizar necesitamos el uso previsto, el núcleo, el adhesivo y el nivel de emisión, la calidad de cara y contracara, el espesor, las medidas terminadas con su dirección de fibra, la cantidad por número de pieza y la forma de embalaje. Súmenle el puerto de destino y la revisión vigente del plano; Lisa contesta en pocas horas.
Contamos 15–45 días desde el anticipo. La muestra de material y la revisión del despiece deben quedar aprobadas antes de que la línea arranque; a ese plazo se agrega el tránsito marítimo desde Hai Phong.
Sí. Pueden pedir muestras sin costo para revisar la cara, la contracara y el núcleo que eligieron. Conserven esa muestra aprobada junto a la revisión del despiece, porque la inspección final se compara contra la misma referencia de material.
El largo y el ancho terminados se sostienen en ±2 mm, y en tableros lijados para muebles el espesor baja hasta ±0.2 mm. Anoten en el despiece el rectángulo requerido, la dirección de fibra y el margen de maquinado, para que la pieza final coincida con su plano.
Pidan su cotización de triplay cortado a medida
Envíen el plano y las cantidades por pieza; Lisa contesta en pocas horas.
Adjuntos: hasta 3 planos o archivos de especificación. Incluyan uso, núcleo, adhesivo y emisión, calidad de cara y contracara, medidas con dirección de fibra, embalaje, cantidad y puerto de destino. Escriban a [email protected] o por WhatsApp a Lisa, +84 988 586 601. Las muestras no tienen costo.
[email protected]Relacionado: especificación de piezas.